Høykrom støpejern (HCCI) er et av de materialene som ser enkelt ut på et spesifikasjonsark, men som oppfører seg som en sta, komplekst system i bruk.
Jeg har brukt flere tiår på å jobbe med slitesterke legeringer, og HCCI lærer meg fortsatt nye leksjoner. Det er vanskelig. Den er slitesterk. Den har moderat korrosjonsbestandighet.
Og det mislykkes på måter som ikke alltid er åpenbare før du undersøker korrosjon-slitasjegrensesnittet under et mikroskop.
Denne artikkelen undersøker HCCI fra et korrosjons-slitasjeperspektiv.
1. Hva er støpejern med høyt krom?
Sammensetning og mikrostrukturelle egenskaper
Høyt krom støpejern er en jernbasert slitebestandig legering der krom og karbon er de primære legeringselementene.
Dens typiske krominnhold varierer fra 12% til 30%, selv om den nøyaktige sammensetningen avhenger av tiltenkt bruk og nødvendig balanse mellom slitestyrke, Korrosjonsmotstand, og seighet.
Under størkning, karbon og krom kombineres for å danne harde kromrike karbider.
Den mest karakteristiske karbidfasen er M₇C3, hvor M representerer metalliske elementer, først og fremst krom og jern.
Avhengig av legeringssammensetning og varmebehandling, andre karbidfaser, inkludert M23C6 og sekundære karbider, kan også forekomme.
En typisk mikrostruktur består av:
- Kromrike karbider: Gir høy hardhet og motstand mot abrasiv skjæring, riper, og materialfjerning.
- Martensittisk matrise: Tilbyr høy hardhet og bæreevne, forbedre motstanden mot deformasjon.
- Beholdt austenitt: Kan bidra til seighet og ta imot deformasjoner, selv om for mye tilbakeholdt austenitt kan redusere hardheten.
- Sekundære karbider: Felles ut under varmebehandling og kan styrke matrisen når størrelsen og fordelingen er riktig kontrollert.
Den endelige ytelsen avhenger ikke bare av volumfraksjonen av karbider, men også av deres morfologi, størrelse, orientering, distribusjon, og binding med den metalliske matrisen.
For eksempel, en høy karbidfraksjon kan forbedre motstanden mot abrasiv slitasje, men grovt, sammenkoblede karbider kan skape sprø bruddveier.
En mer raffinert og jevnt fordelt karbidstruktur kan gi bedre motstand mot sprekkdannelse og uttrekking av karbid.
Typiske bruksområder for støpejern med høyt krom
Støpejern med høy krom er spesielt egnet for komponenter som er utsatt for slipende partikler, mineralslurries, og gjentatt materialkontakt.
Gruvedrift og mineralforedling
Maling av baller, mølleforinger, knusekomponenter, og slitasje plater utsatt for harde mineralpartikler.
Slurry transport
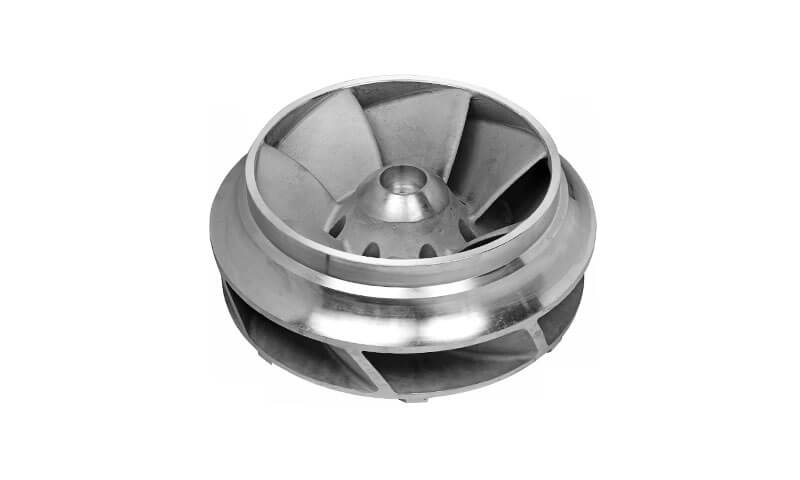
Pump -impellere, foringsrør, foringer, og beskyttelsesplater utsatt for slipende og etsende slurry.
Sement og kraftproduksjon
Klinkerknuserdeler, komponenter for slipeutstyr, og slitesterke elementer som håndterer slitende faste stoffer.
Metallurgisk og knuseutstyr
Pukkhammere, slagkomponenter, og andre deler som er utsatt for kraftig slitende kontakt.
Den passende legeringen og mikrostrukturen avhenger av de faktiske driftsforholdene.
En komponent som primært utsettes for slitasje med lav spenning krever en annen materialbalanse enn en som utsettes for kraftig belastning eller etsende slurry.
Fordeler og iboende begrensninger
Støpejern med høy krom har en kombinasjon av egenskaper som gjør det attraktivt for krevende slitasjeapplikasjoner.
| Eiendom | Hovedfordel | Teknisk begrensning |
| Høy hardhet | Motstår innrykk, riper, og slipende skjæring | Overdreven hardhet kan øke sprøheten |
| Utmerket slitemotstand | Hardmetallfaser motstår materialfjerning | Karbidbrudd og uttrekk kan oppstå under støt |
| Moderat korrosjonsmotstand | Krom støtter dannelsen av en beskyttende passiv film | Klorider og andre aggressive medier kan destabilisere filmen |
| Høy trykkfasthet | Yter godt under trykkbelastning | Begrenset toleranse for strekkspenning og slag |
| Karbidforsterket struktur | Gir sterk motstand mot kraftig slitasje | Grove eller kontinuerlige karbider kan fremme sprekkforplantning |
Den viktigste ingeniørutfordringen er å balansere hardhet, Korrosjonsmotstand, og brudd seighet.
Et materiale som kun er optimalisert for hardhet, kan yte dårlig når støtbelastninger eller sykliske påkjenninger er betydelige.
Motsatt, øke matriseseigheten uten å opprettholde tilstrekkelig karbidforsterkning kan redusere slitestyrken.
Den beste materialdesignen er derfor applikasjonsspesifikk snarere enn basert på maksimal hardhet alene.
2. Korrosjons- og slitasjemekanismer for støpejern med høyt krom
Det er viktig å forstå hvordan støpejern med høyt krom forringes før du velger en forbedringsstrategi.
Korrosjon, mekanisk slitasje, og deres kombinerte effekter kan produsere forskjellige skademønstre, selv når komponenter opererer i samme industrielle miljø.
2.1 Korrosjonsmekanismer
Krominnholdet i støpejern med høyt krom bidrar til dannelsen av en tynn, krom-anriket passiv film på overflaten.
Denne filmen fungerer som en barriere mellom metallet og det omkringliggende miljøet, redusere hastigheten på generell korrosjon.
Imidlertid, passiv filmbeskyttelse er betinget. Dens stabilitet avhenger av kromtilgjengeligheten i matrisen, Ph, temperatur, kloridkonsentrasjon, oppløst oksygen, og tilstedeværelsen av andre aggressive kjemiske arter.
De viktigste korrosjonsmekanismene inkluderer:
Passiv filmdannelse og nedbrytning
Krom fremmer dannelsen av en beskyttende oksidfilm, vanligvis beskrevet som et kromrikt passivt lag. Når filmen holder seg stabil, det undertrykker ytterligere elektrokjemisk oppløsning.
Imidlertid, Slipende partikler, kjemiske reaksjoner, eller aggressive ioner kan skade eller destabilisere filmen. En gang avslørt, det underliggende metallet kan oppløses til den passive filmen reformeres.
Pitting korrosjon
Pitting er en lokalisert form for korrosjon som produserer små, men relativt dype hulrom.
Det oppstår ofte når kloridioner eller andre aggressive arter forårsaker lokal nedbrytning av den passive filmen.
Pitting kan være spesielt skadelig fordi lokal penetrering kan fortsette selv når den omkringliggende overflaten forblir relativt intakt.
Karbid-matrise-grensesnitt og kjemisk utarmede områder kan også bli foretrukne steder for lokalisert angrep.
Spaltekorrosjon
Spaltekorrosjon utvikles i smale spalter, skjermede områder, og avleiringer der væskesirkulasjonen er begrenset.
Oksygenmangel og akkumulering av aggressive kjemiske arter kan skape lokale elektrokjemiske forhold som destabiliserer den passive filmen.
Dette er relevant for komponenter med tette monteringsåpninger, Innskudd, ledd, og dårlig utsylte indre regioner.
Intergranulær korrosjon
Intergranulær korrosjon angriper fortrinnsvis korngrenser eller tilstøtende områder.
I støpejern med høy krom, kromrik karbidutfelling ved korngrenser kan konsumere krom fra den omkringliggende matrisen.
Hvis den lokale kromkonsentrasjonen faller under nivået som kreves for å opprettholde passivitet, disse utarmete områdene kan bli mer utsatt for korrosjon.
Omfanget av denne risikoen avhenger av legeringskjemi, størkningsatferd, varmebehandling, og karbidfordeling.
Stresskorrosjonssprekker (SCC)
Spenningskorrosjonssprekker skyldes den kombinerte virkningen av strekkspenning og et spesifikt korrosivt miljø.
Sprekker starter og forplanter seg når materialet utsettes for forhold som støtter både mekanisk og elektrokjemisk nedbrytning.
Selv om SCC ikke nødvendigvis er den dominerende feilmodusen i alle støpejernsapplikasjoner med høyt krom, det bør vurderes når komponenter opererer under vedvarende strekkspenninger, Rest stress, og aggressiv kjemisk eksponering.
2.2 Slitasjemekanismer
Støpejern med høy krom er først og fremst designet for å motstå slitasje, men den faktiske serviceytelsen avhenger av typen mekanisk kontakt og belastning.
Slipende slitasje
Abrasiv slitasje er den mest utbredte og kritiske slitasjemekanismen i typiske HCCI-applikasjoner.
Det oppstår når det er hardt, skarpe partikler - som malm, sand, eller sementklinker – glir eller rull over materialoverflaten, forårsaker riper, kutting, og pløying som fjerner materiale.
Effektiviteten til HCCI mot denne mekanismen avhenger direkte av hardheten og volumfraksjonen av karbidene.
Erosiv slitasje
Vanlig i slurrypumper, rør, og vifteblad, erosiv slitasje er forårsaket av gjentatt påvirkning av faste partikler medført i en væskestrøm.
Anslagsvinkelen, partikkelhastighet, og partikkelegenskaper (hardhet, form) påvirker materielle tapsraten betydelig.
Ved grunne anslagsvinkler, mekanismen ligner slitasje; i bratte vinkler, det ligner slagtretthet.
Selvklebende slitasje
Limslitasje oppstår når to flater glir mot hverandre under trykk, forårsaker lokal adhesjon og påfølgende materialoverføring eller løsgjøring.
Mens mindre vanlig som en primær feilmodus i HCCI, det kan bidra i visse kontaktscenarier med høy friksjon, spesielt der smøringen er utilstrekkelig.
Tretthetsslitasje
Denne mekanismen involverer initiering og forplantning av sprekker under syklisk stress, fører til slutt til avskalling eller løsgjøring av materiale.
Det er relevant i komponenter som utsettes for gjentatt belastning, hvor materialets seighet og utmattelsesgrense er kritiske. HCCIs lave seighet gjør den utsatt for tretthetsslitasje i høystressapplikasjoner.
2.3 Den synergistiske effekten av korrosjon og slitasje
Samspillet mellom mekanisk slitasje og kjemisk korrosjon er ikke bare additivt – det er synergistisk.
Når det passive laget kontinuerlig fjernes ved slitasje, og korrosjon svekker overflaten, det dannes en ond sirkel som raskt bryter ned materialet.
Denne "korrosjon-slitasje onde syklusen" er hovedårsaken til for tidlig feil i mange HCCI-applikasjoner.
Mekanismen fungerer slik:
- Korrosjon svekker overflaten, gjør den lettere å ha på seg.
- Slitasje fjerner den passive filmen, utsette ferskt metall for korrosjon.
- Produktene av en nedbrytningsmekanisme (F.eks., overflatesvekkelse fra korrosjon) bli inngangen som akselererer den andre mekanismen (slitasje).
- Slitasje fjerner den passive filmen, som akselererer korrosjon, og så videre.
Resultatet er en tilbakemeldingssløyfe der hver prosess forsterker den andre, forårsaker materialnedbrytning med en hastighet som kan være eksponentielt høyere enn for slitasje eller korrosjon alene.
Dette er grunnen til at effektive forbedringsstrategier ikke kan håndtere slitasje og korrosjon isolert.
Løsningen må ta sikte på å bryte denne onde sirkelen ved samtidig å forbedre motstanden mot begge mekanismene – eller i det minste sikre at forbedring i den ene ikke kompromitterer den andre.
Dette forsterker behovet for en helhetlig og integrert tilnærming til utvikling av HCCI.
2.4 Mikrostrukturelle svake punkter: Hvor skaden begynner
Fra et materialteknisk ståsted, korrosjonsslitasjeskader kontrolleres ofte av lokaliserte mikrostrukturelle egenskaper snarere enn av materialets gjennomsnittlige hardhet.
Tre regioner fortjener spesiell oppmerksomhet:
| Mikrostrukturell funksjon | Potensiell svakhet | Mulig konsekvens |
| Korngrenser | Krommangel eller karbidutfelling | Foretrukket korrosjon og sprekkinitiering |
| Karbid-matrise-grensesnitt | Svak binding eller lokale kjemiske forskjeller | Karbidløsning og grensesnittangrep |
| Casting Defekter | Porøsitet, inneslutninger, Krympende hulrom, og mikrosprekker | Lokalisert korrosjon og akselerert sprekkvekst |
Disse regionene fungerer som potensielle initieringssteder for nedbrytning. Derfor, redusere støpefeil, foredling av mikrostrukturen, og forbedring av grensesnittintegriteten er grunnleggende for langsiktig ytelse.
I praksis, legeringsdesign og varmebehandling bør evalueres sammen med støpeprosesskontroll.
En godt utformet kjemisk sammensetning kan ikke kompensere fullt ut for alvorlig porøsitet, grove karbider, eller dårlig bundne grensesnitt.
3. Ytelsesforbedringsstrategier for støpejern med høyt krom
Forbedring av korrosjonsslitasjemotstanden til støpejern med høyt krom krever en koordinert tilnærming til materialsammensetning, størkning, mikrostruktur, varmebehandling, og overflateteknikk.
Følgende strategier representerer viktige retninger for å forbedre støpejern med høyt krom under komplekse slitasje- og korrosjonsforhold.
3.1 Mikrostrukturoptimalisering og legeringsdesign
Kontrollkarbidtype, Morfologi, og distribusjon
Kromrike karbider er den primære slitasjebestandige fasen i støpejern med høyt krom.
Typen deres, størrelse, morfologi, og distribusjon har en direkte innflytelse på slitestyrke og bruddatferd.
Grov, sammenkoblede primærkarbider kan gi høy motstand mot abrasiv penetrering, men de kan også skape kontinuerlige sprø stier.
Under støt eller syklisk belastning, sprekker kan forplante seg langs disse karbidnettverkene eller gjennom svake karbid-matrise-grensesnitt.
En mer raffinert og jevnt fordelt karbidstruktur kan forbedre balansen mellom slitestyrke og seighet.
Flere tilnærminger kan brukes:
- Mikrolegering med V, Nb, og Ti: Disse elementene kan fremme dannelsen av stabile MC-type karbider, gi ytterligere nukleasjonssteder, og bidra til å foredle størkningsstrukturen.
- Kontrollert kjøling: Justering av kjølehastigheten og termisk gradient kan påvirke primærkarbidveksten, karbidmorfologi, og matrisedannelse.
- Optimalisert varmebehandling: Riktige austenitiserings- og tempereringsforhold kan fremme sekundær karbidutfelling og forbedre matriseegenskapene.
- Karbidfordelingskontroll: Redusering av grove karbidklynger og ugunstige kontinuerlige nettverk kan bidra til å begrense sprekkforplantning og uttrekking av karbid.
Målet er ikke bare å maksimere karbidinnholdet. Det er å utvikle en mikrostruktur der harde karbider er tilstrekkelig støttet av den metalliske matrisen.
Utvikle multi-element legeringssystemer
Utover det konvensjonelle Fe–Cr–C-systemet, legeringselementer som Mo, I, Cu, Nb, Av, og sjeldne jordarters elementer kan introduseres for å modifisere korrosjonsmotstanden, matrisestabilitet, karbiddannelse, og seighet.
| Legeringselement | Hovedmetallurgisk funksjon | Potensiell ytelsesfordel |
| Mo | Påvirker matriseherdbarhet og korrosjonsadferd | Kan forbedre motstanden mot lokal korrosjon og styrke matrisen |
| I | Stabiliserer austenitt og modifiserer matrisetransformasjonsadferd | Kan forbedre seighet og korrosjonsbestandighet |
| Cu | Bidrar til solid-løsning styrking og elektrokjemisk oppførsel | Kan forbedre matrisekorrosjonsytelsen under passende forhold |
| Nb | Danner stabile NbC-type karbider | Forfiner strukturen og hjelper til med å kontrollere karbidvekst |
| Av | Fremmer TiC-dannelse og heterogen kjernedannelse | Forfiner primærkarbider og styrker mikrostrukturen |
| Sjeldne jordarters elementer | Endre inneslutninger og påvirke størkningsatferd | Kan forbedre renslighet og mikrostrukturell enhetlighet |
Effektene av disse elementene er sammensetningsavhengige. For eksempel, Mo og Ni kan forbedre korrosjonsytelsen i noen legeringssystemer, men deres effektivitet avhenger av den faktiske matrisekjemien og stabiliteten til den passive filmen.
Tilsvarende, overdreven mikrolegering kan introdusere uønsket karbidagglomerering eller andre sprø faser.
Av denne grunn, legeringsdesign bør vurdere de kombinerte effektene av sammensetningen, størkning, og varmebehandling i stedet for å evaluere individuelle elementer isolert.
Utforsk designkonsepter av høyentropi-legeringer
Høyentropilegeringsdesign gir en annen forskningsretning for støpejern med høyt krom.
I stedet for hovedsakelig å stole på jern med krom- og karbontilsetninger, et Fe–Cr–Mo–Ni–C–V-system med flere hovedelementer kan utforskes for å oppnå styrking av solid løsning og mer kompleks fasedannelse.
Potensielle designmål inkluderer:
- Utvikling av flere karbidfaser, slik som M23C6 + M₆C + MC.
- Justering av matrisen mot en tofase austenitt-martensittstruktur.
- Forbedrer balansen mellom hardhet og bruddseighet.
- Økende slagfasthet ved lav temperatur og motstand mot sprekkforplantning.
En tofasematrise kan kombinere hardheten til martensitt med deformasjonskapasiteten til austenitt.
Imidlertid, fasestabilitet må kontrolleres nøye. For mye austenitt kan redusere hardheten, mens en altfor martensittisk struktur kan øke sprøheten.
Konsepter av høyentropi legeringer er derfor lovende for materialutvikling, men deres praktiske verdi må demonstreres gjennom kontrollerte støpeforsøk, fase karakterisering, korrosjonstesting, og slitasjevurdering.
3.2 Forfining og retningsoppretting av primærkarbider
Denne retningen tar sikte på å optimalisere morfologien og distribusjonen av primærkarbider i HCCI-mikrostrukturen for å forbedre den generelle ytelsen.
Modifikasjonsbehandling.
Modifikasjon fremmer karbidkjernedannelse ved å gi større underkjøling og heterogene kjernedannelsessteder.
For eksempel, TiC- og M₇C3-karbider har et gittermisforhold på 10%, gjør TiC til et effektivt heterogent kjernedannelsessted for raffinering av primærkarbider.
Fremtidige forskningsretninger inkluderer:
- Undersøke adsorpsjonsatferden til modifiserende elementer på de foretrukne vekstflatene til karbider.
- Bruk av mekanisk kulefresing for å blande modifiseringspulver i nanoskala med legeringspulver i mikronskala for å forbedre kjernedannelse og raffineringseffektivitet.
- Kombinere gittertilpasningsprinsipper med simulering av første prinsipper for å forutsi raffinerte strukturer og studere raffineringsmekanismer.
Suspensjonsstøping har også blitt foreslått som en metode for å raffinere HCCI-mikrostruktur ved å øke legeringens kjernedannelseshastighet, hindre veksten av primærkarbider, og fremme ensartet distribusjon.
Halvfast prosessering.
Påføring av ekstern omrøring under størkning danner en jevn fast-flytende slurry.
Metoder som skrå platekjøling øker underkjølingen av HCCI og øker karbidkjernedannelseshastigheten, for derved å raffinere primærkarbider.
Friksjonen, kollisjon, og skjæreffekter mellom den flytende slurryen og kjøleplaten fremmer også fragmentering og foredling av primærkarbider.
Laboratoriearbeid har allerede brukt den halvfaste slurry-skråplatekjølemetoden for å tilberede HCCI, redusere primærkarbidstørrelse fra 109 μm til 20 μm.
Halvfast forming gir fordeler som høy legeringsviskositet, lavt reologisk stress, rask dannelse av komplekse deler, og reduserte gassinneslutninger i støpegods.
Imidlertid, produksjonsprosessen er kompleks, som øker kostnadene for råvareforedling.
Pulsstrømbehandling.
Mekanismene som pulsstrøm påvirker smeltestørkning inkluderer:
- Joule varmeeffekt: Reduserer underkjøling mellom fast og flytende fase, fremme jevn størkning.
- Elektrisk feltkraft: Driver retningsbestemt migrasjon av metallioner, endre den størknede metallstrukturen.
- Magnetfelt: Genererer øyeblikkelig trykk, forårsaker dendrittfragmentering og fremmer karbidsfæroidisering.
- Væskestrukturteori: Atomklynger aggregerer som kjernedannelsessteder, øker sannsynligheten for likeaksede krystaller.
Påføring av pulsstrøm under HCCI-størkning reduserer effektivt sprekker og porer i primærkarbider, redusere gjennomsnittlig ekvivalent diameter av primærkarbider fra 150 μm til 65 μm og øker mikrohardheten betydelig.
Påføring av assistert pulsstrøm under HCCI-varmebehandling kan senke faststofffasetransformasjonstemperaturen, øke transformasjonsgraden, øke korrosjonspotensialet, og redusere korrosjonsstrømtettheten.
Retningsbestemt karbidinnretting.
Retningsbestemt størkning kan produsere lange stavlignende karbidstrukturer i HCCI som er parallelle med hverandre og vinkelrett på kjøleoverflaten.
Når sliteflaten er vinkelrett på karbidinnrettingsretningen, materialets motstand mot korrosjonsslitasje forbedres betydelig.
Retningsjusterte karbider er mer fullstendig omsluttet av matrisen, forbedre deres motstand mot brudd og løsgjøring under korrosjonsslitasjetesting.
3.3 Presisjons varmebehandling: Balansering av martensitt, Austenitt, og seighet
Varmebehandling er et kritisk stadium for å kontrollere ytelsen til støpejern med høyt krom.
Det er egentlig en form for fasetransformasjonsteknikk: temperatur og tid brukes til å kontrollere karbidoppløsning og utfelling, austenitt stabilitet, og martensittisk transformasjon.
Målet er å oppnå en matrise som støtter den harde karbidfasen samtidig som den beholder tilstrekkelig seighet til å motstå sprekkdannelse og slagskader.
Rollen til martensitt og beholdt austenitt
En martensittisk matrise gir generelt høy hardhet og sterk støtte for kromrike karbider.
Imidlertid, overdreven martensittisk transformasjon kan øke indre spenninger og redusere bruddseigheten.
Beholdt austenitt, men generelt mykere, kan romme noe deformasjon og kan forvandles til martensitt under mekanisk belastning. Dette er kjent som transformasjonsindusert plastisitet (TUR) effekt.
Når riktig kontrollert, denne transformasjonen kan absorbere energi, omfordele stress, og bidra til å hemme sprekkutbredelse.
Utfordringen er å opprettholde riktig balanse:
- For mye tilbakeholdt austenitt kan redusere hardhet og slitestyrke.
- For lite tilbakeholdt austenitt kan redusere deformasjonsinnkvartering og øke risikoen for sprø svikt.
- For hard martensitt kan skape en matrise som ikke er tilstrekkelig tolerant for slag og syklisk stress.
Den ideelle fasebalansen avhenger av legeringssammensetningen, komponentgeometri, kjøleforhold, og driftsmiljø.
Optimaliserer beholdt austenittstabilitet
En foreslått tilnærming er å bruke kontrollert temperering for å beholde omtrent 5–8 % karbonstabilisert austenitt.
Målet er å bevare en kontrollert mengde stabil austenitt som gradvis kan omdannes til martensitt under bruk, absorberer deformasjonsenergi og hjelper mot sprekkvekst.
En annen foreslått tilnærming er syklisk kryogen behandling mellom -196 °C og -50 °C, ment å fremme beholdt-austenitt-transformasjon samtidig som man unngår en for konsentrert dannelse av sprø martensitt.
Det leverte materialet rapporterer en beholdt-austenitt-transformasjonshastighet på mer enn 98% under den foreslåtte pulskryogene behandlingen.
Disse tallene bør behandles som rapporterte prosessmål i stedet for universelle varmebehandlingsspesifikasjoner.
Faktisk transformasjon avhenger av austenittkarboninnhold, legeringskjemi, innledende fasefordeling, seksjonstykkelse, og den kryogene temperatur-tidssyklusen.
I noen tilfeller, en transformasjonshastighet over 98% kan etterlate utilstrekkelig tilbakeholdt austenitt for det tiltenkte TRIP-bidraget.
Av denne grunn, innhold av beholdt austenitt bør måles ved å bruke egnede fasekarakteriseringsmetoder, som røntgendiffraksjon, i stedet for utelukkende utledet fra varmebehandlingsplanen.
Foredle og fordel sekundærkarbider jevnt
Sekundær karbidutfelling kan styrke matrisen og forbedre motstanden mot lokalisert deformasjon.
En foreslått utviklingsretning er temperering med variabel temperatur, inkludert kontrollert eller gradientkjøling, for å fremme sekundær karbidforfining mot størrelser nedenfor 100 nm.
Dette er et avansert mikrostrukturelt mål snarere enn et rutinemessig resultat av konvensjonell varmebehandling.
Å oppnå og verifisere en slik finkarbidfordeling krever nøye kontroll av legeringskjemi, nedbørskinetikk, og termisk historie.
En annen foreslått metode er å introdusere elektromagnetisk omrøring under austenitiseringstrinnet for å fremme delvis oppløsning ved kantene av primære Cr₇C3-karbider.
De leverte studierapportene a 30% reduksjon i primærkarbidstørrelse gjennom denne tilnærmingen, sammen med forbedret matrisekontinuitet.
Det tekniske målet er å redusere grove karbidegenskaper og forbedre kontinuiteten til støttematrisen uten å for mye oppløse den primære slitebestandige fasen.
3.4 Første-prinsippberegninger for legeringsdesign
Tradisjonell legeringsutvikling er ofte avhengig av gjentatt smelting, støping, varmebehandling, og ytelsestesting.
Selv om denne eksperimentelle tilnærmingen fortsatt er viktig, det kan være tidkrevende når flere legeringselementer og komplekse fasetransformasjoner er involvert.
Første-prinsippberegninger, basert på kvantemekanikk og elektronisk strukturteori, gi en komplementær metode for å undersøke oppførselen til legeringselementer på atomskala.
I motsetning til empiriske tilnærminger som er sterkt avhengig av tilpassede eksperimentelle parametere, førsteprinsippmetoder kan gi innsikt i atomære interaksjoner, Fasestabilitet, grensesnittadferd, og elektronisk struktur.
For støpejern med høy krom, denne tilnærmingen gir flere potensielle forskningsfordeler.
- Mekanismeanalyse i atomskala: Avslører atominteraksjoner og elektronisk strukturutvikling av legeringselementer som Ti og Cu med matrisen eller karbidene, klargjøring av deres effekter på mikrostrukturell stabilitet og ytelse.
- Prediksjon av fasetransformasjon og nedbørsmekanismer: Simulerer austenitt-til-martensitt-transformasjon og sekundær karbidutfelling under forskjellige forhold, gi et teoretisk grunnlag for varmebehandlingsoptimalisering.
- Avsløring av mikroskopiske korrosjonsslitasjemekanismer: Analyserer grensesnittstyrken, diffusjonsveier, og mekanismer for dannelse av korrosjonsprodukter på atomnivå, klargjør essensen av hvordan elementer forbedrer ytelsen.
- Utfyller eksperimentelle begrensninger: Supplerer eksperimentelle begrensninger i atomskala strukturell evolusjon og elektronisk oppførsel, gir nøkkelveiledning for eksperimentell design og mekanismeverifisering.
Nyere studier har funnet at i HCCI:
- Av fremmer karbidkjernedannelse og foredler mikrostrukturen.
- Cu gir solid løsningsforsterkning og forbedrer elektrodepotensialet og passiv filmstabilitet.
Kombinert med eksperimentell forskning, presisjonsdesign på atomnivå av HCCI-mikrostruktur og egenskaper forventes i fremtiden.
Ved å regulere den atomære oppførselen til nøkkelelementer, Det kan utvikles høyytelsesmaterialer med både slitestyrke og korrosjonsbestandighet, gir teoretisk grunnlag og designverktøy for ekstreme betingelser.
3.5 Avanserte overflatemodifikasjonsteknologier
Selv når bulkmaterialet har utmerket slitestyrke, overflaten kan forbli sårbar for alvorlige korrosjonsslitasjeforhold.
Dette er spesielt viktig for komponenter som er utsatt for slurry med høy hastighet, lokalisert erosjon, Kjemisk angrep, og forhøyede temperaturer.
Overflatemodifisering gir en måte å forbedre ytelsen til arbeidsflaten uten å endre hele komponentsammensetningen.
To representative teknologier er laserkledning og termisk sprøyting.
Laserkledning
Laserkledning bruker en høyenergilaserstråle for å smelte legeringspulver eller andre forsterkningsmaterialer mens de danner en metallurgisk binding med underlaget.
Typiske kledningsmaterialer inkluderer:
- Nikkelbaserte legeringer.
- Koboltbaserte legeringer.
- Wolframkarbid (WC).
- Titankarbid (Tic).
- Annen slitasje- og korrosjonsbestandige legeringssystemer.
Den raske oppvarmingen og størkningen forbundet med laserkledning kan gi en relativt fin mikrostruktur.
Avhengig av materialsystem og prosessforhold, belegget kan inneholde raffinerte korn, fine karbider, eller lokalt amorfe strukturer.
Dens potensielle fordeler inkluderer:
- Økt overflatehardhet.
- Forbedret motstand mot abrasiv og erosiv slitasje.
- Bedre korrosjonsbestandighet gjennom passende beleggkjemi.
- Sterk metallurgisk binding med underlaget.
- Lokalisert forsterkning av områder med høy slitasje.
Imidlertid, laserkledning krever nøye kontroll av laserkraft, skannehastighet, pulvermatingshastighet, overlapp, og kjøleforhold.
Overdreven varmetilførsel kan forårsake fortynning, karbidoppløsning, termisk forvrengning, og gjenværende stress. Utilstrekkelig varmetilførsel kan føre til ufullstendig sammensmelting eller svak binding.
For støpejern med høy krom, beleggsammensetning og termisk kompatibilitet er spesielt viktig fordi substratets høye karbon- og krominnhold kan påvirke størkningsadferd og sprekkfølsomhet.
Høyhastighets oksydrivstoff og plasmasprøyting
Termisk sprøyting gir en annen vei for avsetting av slitesterke og korrosjonsbestandige overflatelag.
To mye brukte prosesser er:
- Høyhastighets Oxy-Fuel (Hvof) spraying: Akselererer oppvarmede pulverpartikler mot underlaget med høy hastighet, produsere tette belegg med relativt lav porøsitet når det kontrolleres riktig.
- Plasma spraying: Bruker en høytemperatur plasmastråle for å varme og akselerere beleggmaterialer, gjør den egnet for keramikk og andre materialer med høyt smeltepunkt.
Sammenlignet med fusjonsbaserte overflateprosesser, termisk sprøyting introduserer generelt mindre varme i underlaget.
Dette kan redusere termisk forvrengning og begrense den varmepåvirkede sonen, som er nyttig for komplekse komponenter og materialer som er følsomme for termisk sprekkdannelse.
Vanlige beleggsystemer inkluderer WC-baserte cermets, kromkarbidbaserte belegg, og utvalgte keramiske belegg.
| Overflatemodifiseringsprosess | Typiske beleggmaterialer | De viktigste tekniske fordelene |
| Laserkledning | Ni-baserte legeringer, Co-baserte legeringer, WC, Tic | Metallurgisk binding, lokalisert forsterkning, raffinert belegg mikrostruktur |
| HVOF sprøyting | WC-baserte cermets, kromkarbidbelegg | Tette belegg, høy hardhet, sterk slitasje- og erosjonsbestandighet |
| Plasma spraying | Al₂o₃, Cr₂o₃, ZrO₂ og annen keramikk | Egnet for keramiske belegg og høytemperaturapplikasjoner |
Valget av prosess avhenger av komponentens geometri, beleggtykkelse, underlagets tilstand, driftstemperatur, og den relative betydningen av korrosjon og slitestyrke.
Et belegg med utmerket tørrsliteevne gir ikke nødvendigvis den beste beskyttelsen i etsende slurry. Porøsitet, beleggsfeil, og grensesnittbinding må alle vurderes.
Optimalisering av overflatemikrostruktur og stresstilstand
Overflatebehandling kan oppnå mikrostrukturell kontroll og introdusere gunstige restspenninger, ytterligere forbedre overflateytelsen.
- Mikrostrukturelle evolusjonsmekanismer: Under laserkledning eller hurtig størkning, ultrafine korn, nanokrystaller, eller lokaliserte amorfe strukturer kan dannes,
induserer dislokasjoner med høy tetthet, martensittisk transformasjon, og styrking av karbidfaser, effektivt forbedre hardhet og styrke-seighet. - Reststresskontroll: Termiske spenninger generert av høye temperaturgradienter og rask avkjøling kan skape gunstige trykkspenningsfelt på overflaten, hemmer sprekkinitiering og forplantning, og forbedrer utmattelseslevetid og sprekkmotstand.
Prosesskontrollerbarhet og synergistisk ytelsesoptimalisering
Ved å justere nøkkelvariabler som laserkraft, skannehastighet, pulvermatingshastighet, og sprøyteparametere, temperaturhistorien og størkningshastigheten til overflatesmeltebassenget kan kontrolleres nøyaktig, å oppnå synergistisk optimalisering av målmikrostrukturen og ytelsen.
Overflatemodifisering, som et effektivt middel for å forbedre high-end ytelsen til HCCI, har blitt mye validert innen felt som muggsopp, gruvedrift, og termiske slitasjekomponenter.
Fremtidig integrasjon med beregningssimulering og in-situ karakterisering forventes å oppnå integrert optimalisering på høyere nivå av struktur-eiendom-prosessdesign.
3.6 Hard-legering forsterkning for høy temperatur slitestyrke
Ren HCCI er utsatt for matrisemykning, karbid forgrovning, og overflateoksidasjon ved forhøyede temperaturer, direkte forårsaker betydelige reduksjoner i slitasje- og korrosjonsbestandighet og gjør det vanskelig å møte høytemperaturservicekrav.
For å ta tak i dette, hardlegeringsforsterkende faser kan introduseres.
Ved å bruke HCCI som matrise og introdusere harde legeringer som f.eks WC–Co eller TiC–Ni som forsterkende faser (disse materialene har høye smeltepunkter, høy hardhet, og utmerket termisk stabilitet), høy temperatur omfattende ytelse kan effektivt forbedres.
Forsterkningsmekanismer
- WC, Tic, og ZTA er typiske superharde faser med utmerket slitebestandighet.
- Co og Ni bindemiddelfaser gir seighet og motstand mot termisk støt, forbedre den strukturelle stabiliteten og levetiden til kompositten under komplekse termisk-mekaniske belastninger.
HCCI gir utmerket generell mekanisk støtte og korrosjonsbestandighet for kompositten, mens den harde legeringen forbedrer overflatehardheten og slitestyrken ved høye temperaturer, danner et "sterkt-tøft" komposittsystem som bryter gjennom ytelsesbegrensningene til et enkelt materiale.
Forsterkningsprinsipper
- Synergistisk forbedring av slitasje- og korrosjonsbestandighet: Tilsetningen av hard legering forbedrer overflatehardheten og den elektrokjemiske stabiliteten betydelig.
Harde partikler og matrisen kan danne stabile grensesnitt, og harde faser som TiC er iboende oksidasjonsbestandige og kjemisk korrosjonsbestandige, danner en tettere og mer stabil passiv film i synergi med Cr, reduserer korrosjonshastigheten. - Strukturell stabilitetssikring: Den forsterkende fasen spredt i matrisen eller på overflaten kan hindre abrasiv skjæring og redusere slitasjedybden samtidig som den opprettholder høy varmehardhet og grensesnittstabilitet, forbedrer serviceytelsen under termisk slitasje, termisk korrosjon, eller vekslende lastmiljøer.
3.7 Keramisk-forsterkede høykrom-støpejernskompositter
Keramisk armering er en spesielt interessant utviklingsretning fordi keramikk kan gi hardhet og slitestyrke utover hva en konvensjonell metallmatrise kan oppnå.
Støpejern med høy krom gir den strukturelle støtten og den metalliske matrisen, mens keramiske partikler eller innsatser fungerer som lokaliserte slitasjebestandige faser.
Vanlige keramiske materialer inkluderer:
| Keramisk materiale | Hovedegenskaper | Potensielle søknadshensyn |
| Al₂o₃ | Høy hardhet, god kjemisk stabilitet, og elektrisk isolasjon | Slipende slitasjeapplikasjoner |
| Zro₂ | Høy seighet i forhold til mange konvensjonelle keramer, avhengig av stabilisering | Applikasjoner som krever forbedret motstand mot sprekker |
| WC | Meget høy hardhet og utmerket slitestyrke | Alvorlig slitasje |
| Tic | Høy hardhet, God termisk stabilitet, og bruk motstand | Høy temperatur og slipende applikasjoner |
| Sic | Høy hardhet, God oksidasjonsmotstand, og kjemisk stabilitet i egnede miljøer | Slitende og kjemisk krevende forhold |
Keramisk valg bør være basert på de faktiske partikkelpåvirkningsforholdene, arbeidstemperatur, etsende medium, Mekanisk belastning, og produksjonskostnad.
Keramisk-metallgrensesnitt: Nøkkelen til sammensatt ytelse
Keramiske partikler reagerer ikke kjemisk med HCCI ved høye temperaturer - de danner bare mekaniske bindinger.
Ved å legere overflaten av keramiske partikler, de kan være godt innebygd i HCCI under helling.
Denne behandlingen forbedrer bindingsstyrken mellom de keramiske partiklene og metallmatrisen betydelig, effektivt hemme partikkelløsning under slitasje og øke slitestyrken til kompositten.
Sammenlignet med metallmatrisen med høyt krom, de keramiske partiklene stikker betydelig ut, og båndet mellom de to er tett uten åpenbare hull.
Under slitasje, metallmatrisen mellom de keramiske partiklene slites fortrinnsvis bort, danner dypere riller.
I det senere stadiet av slitasje, de keramiske partiklene blir den viktigste bærende fasen, reduserer effektivt den alvorlige skjæreslitasjen på metallmatrisen og skaper en "skyggeeffekt" som beskytter matrisen.
Denne effekten fører til at slitasjevolumet til matrisen gradvis reduseres, så slitestyrken til kompositten er betydelig høyere enn for matrisematerialet, og dets absolutte volumtap har en tendens til å avta med økende slitasjeavstand.
4. Konklusjon
Støpejern med høy krom er et materiale med ekstraordinært potensial og like ekstraordinære utfordringer.
Dens hardhet og slitestyrke er uovertruffen i mange slipeapplikasjoner, men dens sprøhet og følsomhet for korrosjon-slitasjesynergi begrenser levetiden i aggressive miljøer.
Nøkkelinnsikten fra flere tiår med forskning og felterfaring er dette: du kan ikke løse korrosjonsslitasjeproblemet ved å ta tak i bare én mekanisme.
Den onde sirkelen – hvor korrosjon svekker overflaten, slitasje fjerner den passive filmen, og hver akselererer den andre – må brytes gjennom integrerte strategier.
Forbedringsveiene som er gjennomgått i denne artikkelen – karbidforfining og retningsjustering, presisjon varmebehandling, første-prinsipp-veiledet legeringsdesign, Overflatemodifisering, hard legeringsarmering, og keramisk forsterkning – hver av dem har forskjellige fordeler.
I praksis, de mest effektive løsningene kombinerer flere av disse tilnærmingene.
Ser fremover, Jeg tror de mest lovende retningene er:
- Design i atomskala veiledet av første-prinsippberegninger for å optimalisere legeringselementer og grensesnitt.
- Mikrokonstruksjonsteknikk som foredler og justerer karbider samtidig som matrisen optimaliseres for seighet og korrosjonsbestandighet.
- Overflateteknikk som skaper funksjonelle lag med hardhet, Korrosjonsmotstand, og gunstige restspenninger.
- Sammensatte arkitekturer som kombinerer slitestyrken til harde faser med seigheten og korrosjonsmotstanden til matrisen.
Støpejern med høy krom vil forbli et hjørnesteinsmateriale i gruvedrift, makt, sement, og metallurgi i overskuelig fremtid.
Men ytelsen vil i økende grad ikke avhenge av legeringen alene, men på presisjonen i behandlingen og intelligensen til dens mikrostrukturdesign.