Inconel er et registrert varemerke som opprinnelig ble utviklet av International Nickel Company og nå eies av Special Metals Corporation.
Inconel-legeringer inntar en unik posisjon innen moderne ingeniørkunst. De er ikke bare materialer med høy ytelse; de muliggjør materialer – metaller som gjør at maskiner kan fungere under forhold der konvensjonelt stål ville svikte i løpet av timer.
Fra forbrenningskamrene til jetmotorer til det tøffe interiøret i kjemiske reaktorer, Inconel-legeringer gir en kombinasjon av høytemperaturstyrke, oksidasjonsmotstand, og korrosjonsbestandighet som få materialfamilier kan matche.
Investeringsstøping er spesielt viktig for komplekse Inconel-komponenter fordi den kan produsere nesten nettformede geometrier med indre passasjer, tynne seksjoner, buede profiler, og integrerte strukturelle funksjoner.
Imidlertid, prosessen må tilpasses nøye til den spesifikke legeringen fordi forskjellige Inconel-kvaliteter har vesentlig forskjellige størknings- og forsterkningsmekanismer.
1. Hva er Inconel Alloy?
Inconel er et registrert varemerke knyttet til en familie av Nikkelbaserte superlegeringer utviklet for krevende miljøer med høy temperatur, oksidasjon, korrosjon, trykk, og mekanisk belastning.
Selv om "Inconel" teknisk sett er et varemerke i stedet for navnet på en enkelt legering, begrepet er mye brukt i industrien for å beskrive nikkel-krom legeringer som f.eks Inconel 600, 601, 625, og 718, samt flere støpte nikkelbaserte superlegeringer.
Sammensetningen og forsterkningsmekanismen varierer betydelig mellom karakterene, men de fleste Inconel-legeringer inneholder en nikkelrik matrise,
med krom og andre legeringselementer tilsatt for å gi spesifikke kombinasjoner av korrosjonsbestandighet, Styrke med høy temperatur, og metallurgisk stabilitet.
Typisk nikkelinnhold er ca 50–75 vekt%, mens krom vanligvis faller i området 14–25 vekt%, Avhengig av karakteren.
Viktige legeringselementer i Inconel
| Legeringselement | Typisk funksjon |
| Nikkel (I) | Danner primærmatrisen og gir høytemperaturstabilitet og korrosjonsbestandighet |
| Krom (Cr) | Forbedrer oksidasjonsmotstand og motstand mot høytemperaturkorrosjon |
| Molybden (Mo) | Gir solid løsningsstyrking og forbedrer motstanden mot lokal korrosjon |
| Niobium (Nb) | Bidrar til nedbørstyrking, spesielt i Inconel 718 |
Aluminium (Al) |
Fremmer dannelsen av styrkende γ′-faser og forbedrer oksidasjonsmotstanden |
| Titanium (Av) | Deltar i γ′ nedbørstyrking |
| Stryke (Fe) | Justerer komposisjonen, Fasestabilitet, og produksjonsegenskaper |
| Kobolt (Co) | Kan forbedre høytemperaturstyrke og fasestabilitet i utvalgte kvaliteter |
| Wolfram/tantal (W/Ta) | Gir ekstra høytemperatur- og solidløsningsforsterkning i visse superlegeringer |
Basert på deres styrkemekanisme, Inconel-legeringer kan generelt deles inn i solid-løsning-styrket og nedbør-forsterket familier.
Solid-løsning karakterer som f.eks Inconel 600 og 625 få mye av sin styrke fra legeringselementer som holdes tilbake i nikkelmatrisen,
mens nedbørstyrke karakterer som f.eks Inconel 718 utvikle høyere styrke gjennom kontrollert dannelse av forsterkningsfaser, spesielt γ′ og γ″.
For støpeapplikasjoner, valg av legeringer er spesielt viktig fordi ikke alle kommersielle Inconel-kvaliteter er like egnet for støperiproduksjon.
Noen karakterer er primært utviklet som smidde legeringer, mens legeringer som f.eks Inconel 713C og 738 er spesielt assosiert med støpte nikkelbaserte superlegeringsapplikasjoner.
Under støping, faktorer som segregering, størkningsatferd, krymping, varm sprekker, og etterfølgende varmebehandling må derfor vurderes sammen med nødvendig driftstemperatur og mekaniske egenskaper.
Sammenlignet med konvensjonelle rustfrie stål, Inconel gir generelt et høyere nivå av Høytemperaturstyrke og oksidasjonsmotstand, spesielt under alvorlige termiske og korrosive forhold.
Imidlertid, denne ytelsen kommer med høyere materialkostnader og større produksjonsvansker, inkludert mer krevende smelting, støping, maskinering, og varmebehandlingskrav.
2. Kjemisk sammensetning av vanlige Inconel-legeringer
Tabellen nedenfor oppsummerer typiske kjemiske sammensetninger av utvalgte Inconel-kvaliteter.
Verdiene er omtrentlige og bør verifiseres mot den relevante ASTM, Ams, eller UNS-spesifikasjon for en bestemt ordre.
| Legering | OSS | I | Cr | Fe | Mo | Nb + Vendt | Annen |
| Inconel 600 | N06600 | ≥72,0 | 14.0–17.0 | 6.0–10,0 | - | - | Cu ≤0,5, C ≤0,15 |
| Inconel 601 | N06601 | 58.0–63,0 | 21.0–25,0 | Balansere | - | - | Al 1,0–1,7 |
| Inconel 617 | N06617 | ≥44,5 | 20.0–24.0 | ≤3.0 | 8.0–10,0 | - | Co 10,0–15,0, Al 0,8–1,5 |
| Inconel 625 | N06625 | ≥58,0 | 20.0–23.0 | ≤5.0 | 8.0–10,0 | 3.15–4.15 | C ≤0,10 |
| Inconel 718 | N07718 | 50.0–55.0 | 17.0–21.0 | Balansere | 2.8–3.3 | 4.75–5.50 | Av 0,65–1,15, Al 0,20–0,80 |
| Inconel X-750 | N07750 | ≥70,0 | 14.0–17.0 | 5.0–9,0 | - | 0.70–1.20 | Av 2,25–2,75, Al 0,40–1,00 |
| Inconel 738 | N07738 | Balansere | 15.0–16.5 | ≤0,5 | 1.5–2.5 | Med 1,5–2,5 | Co 8,0–9,0, Av 3,0–4,0, Al 3,0–4,0 |
3. Nøkkelegenskapene til Inconel-legeringer
Inconel-legeringer er valgt for en eller flere av følgende egenskaper.
Styrke med høy temperatur
Inconel-legeringer beholder nyttig styrke ved temperaturer fra 600°C til over 1000°C, avhengig av karakter.
Nedbørsherdede karakterer som f.eks 718 og 738 opprettholde høy flytegrense gjennom dannelse av koherente gamma-prime- og gamma-dobbel-prime-utfellinger.
Solid-løsning karakterer som f.eks 625 stole på molybden, Niobium, og krom for å motstå deformasjon.
Oksidasjonsmotstand
Krom danner en tetthet, vedheftende Cr₂O₃-skala som beskytter det underliggende metallet.
Inconel 601 og 617 er spesielt motstandsdyktige mot syklisk oksidasjon og kan operere i luft ved temperaturer opp til ca. 1200°C under noen forhold.
Korrosjonsmotstand
Inconel-legeringer motstår et bredt spekter av etsende medier, inkludert:
- Kloridholdige miljøer
- Sjøvann og marine atmosfærer
- Sure og alkaliske løsninger
- Høytemperatursulfidering og karburering
- Smeltede salter og flytende metaller
Inconel 625 er spesielt kjent for motstand mot pitting, sprekk korrosjon, og spenningskorrosjonssprekker i kloridmiljøer.
Kryp- og stress-bruddmotstand
Ved høye temperaturer, metaller deformeres sakte under konstant belastning - et fenomen kjent som kryp.
Inconel-legeringer er konstruert for å motstå kryp gjennom korngrenseforsterkning, solid-løsning styrking, og nedbørsherding. Dette gjør dem egnet for turbinblader, skovler, og høytrykksrør.
Utmattelsesmotstand
Termisk sykling og mekanisk vibrasjon er vanlig i romfart og kraftproduksjon.
Inconel-legeringer viser god motstand mot lavsyklus og høysyklus, spesielt når produsert med ren, defektfrie mikrostrukturer.
Termisk stabilitet
Langvarig eksponering for høye temperaturer kan forårsake fasetransformasjoner, Embittlement, eller sigma-fasedannelse i noen legeringer.
Riktig balanserte Inconel-karakterer motstår disse endringene, opprettholde duktilitet og seighet over tusenvis av timer.
Sveisbarhet og maskinbarhet
Sveisbarheten varierer etter karakter. Inconel 600, 625, og 718 anses generelt som sveisbare ved bruk av matchende eller nikkelbaserte fyllmetaller.
Bearbeidbarheten er generelt dårlig sammenlignet med karbonstål eller rustfritt stål, krever skarpt verktøy, lave hastigheter, og sjenerøs kjølevæske.
4. Inconel mekaniske og fysiske egenskaper
Følgende verdier er representative data for Inconel 625 i glødet eller løsningsbehandlet bearbeidet tilstand; faktiske egenskaper varierer med produktform, Seksjonsstørrelse, varmebehandling, og testtemperatur.
Disse verdiene skal ikke brukes som en erstatning for kravene i gjeldende materialspesifikasjon.
| Eiendom | Inconel 625 Typisk / Referanseverdi |
| USAs betegnelse | N06625 |
| Materialnummer | 2.4856 |
| Nominell legeringstype | Ni-cr-Mo-nb |
| Tetthet | 8.44 g/cm³ |
| Smelteområde | 1290–1350°C (2350–2460°F) |
| Youngs modul | ~ 207 GPA |
| Poissons forhold | ~0,30–0,31 |
| Termisk konduktivitet | ~9,8 W/m·K ved 21°C |
| Spesifikk varme | ~410 J/kg·K |
| Termisk ekspansjonskoeffisient | ~12,8 × 10⁻⁶ /K, 21–93°C |
| Elektrisk resistivitet | ~1,29 × 10⁻⁶ Ω·m |
Strekkfasthet |
~827–965 MPa, avhengig av tilstand/produkt |
| 0.2% Avkastningsstyrke | ~414–480 MPa, avhengig av tilstand/produkt |
| Forlengelse | Typisk ≥30 % i mange glødede produkter |
| Hardhet | Vanligvis rundt 145–220 HB, Tilstandsavhengig |
| Styrke med høy temperatur | Beholder betydelig styrke til omtrentlig 815° C. i passende tjeneste |
| Oksidasjonsmotstand | God oksidasjonsmotstand opp til ca 980° C. i passende miljøer |
| Magnetisk oppførsel | Generelt svært lav magnetisk permeabilitet i annealert tilstand |
5. Hvorfor bruke Inconel til støping?
Støping er ofte den mest praktiske og økonomiske måten å produsere Inconel-komponenter på. Det er flere grunner.
- Nærnettform: Støping minimerer maskinering, som er kritisk fordi Inconel er vanskelig å kutte.
- Kompleks geometri: Innvendige kjølepassasjer, tynne vegger, og intrikate konturer kan produseres i ett stykke.
- Materialutnyttelse: Mindre skrap sammenlignet med smiing eller maskinering fra stanglager.
- Legeringsfleksibilitet: Støping kan produsere legeringer som er vanskelige eller umulige å bearbeide, slik som visse høyvolum-fraksjon gamma-prime legeringer.
- Retningsbestemte og enkeltkrystallstrukturer: Avanserte støpeteknikker kan kontrollere kornstrukturen for turbinblader, forbedre krypemotstanden.
- Reparasjon og utskifting: Støpte komponenter kan ofte repareres ved sveising eller rekondisjoneres, forlenger levetiden.
- Kostnadseffektiv for små og mellomstore partier: Verktøykostnader kan amortiseres over produksjonskjøringer, gjør støping attraktiv for spesialiserte deler.
6. Inconel støpeprosesser
Ulike støpeprosesser er egnet for forskjellige Inconel-applikasjoner.
Den riktige prosessen avhenger av legeringskvaliteten, komponentstørrelse, Veggtykkelse, intern geometri, Dimensjonale krav, produksjonsvolum, og nødvendig materiell integritet.
Blant de tilgjengelige metodene, investeringsstøping er generelt den viktigste prosessen for komplekse presisjonskomponenter.
Investering Casting
Investeringsstøping, Også kjent som Lost-wax casting, er mye brukt til å produsere komplekse Inconel-komponenter med nesten-nett-form geometri.
Prosessen begynner med et voksmønster som gjengir ønsket komponentgeometri.
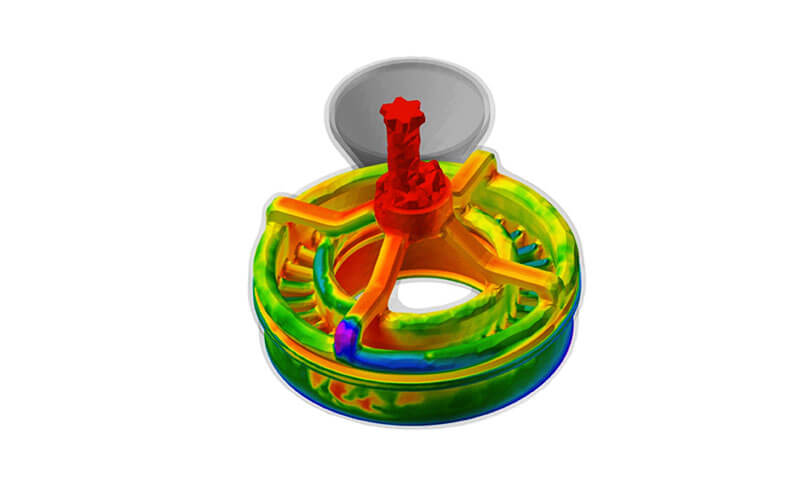
Flere voksmønstre kan settes sammen på et løpesystem for å danne et støptetre, hvoretter sammenstillingen gjentatte ganger blir belagt med keramisk slurry og ildfast materiale for å lage et keramisk skall.
Etter at skallet når den nødvendige tykkelsen og styrken, voksen fjernes og skallet brennes. Smeltet Inconel helles deretter i den oppvarmede keramiske formen.
Etter størkning, skallet fjernes, avstøpningene kuttes fra treet, og påfølgende operasjoner som sliping, varmebehandling, CNC maskinering, og inspeksjon utføres.
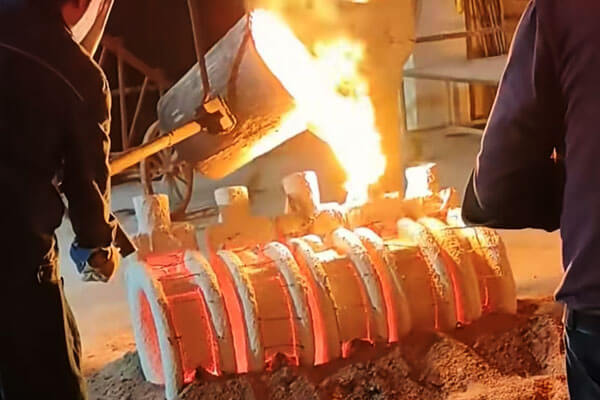
For Inconel-komponenter, investeringsstøping gir flere viktige fordeler:
- Kompleks geometri: Innvendige passasjer, buede overflater, ribbeina, sjefer, og integrerte funksjoner kan ofte inkorporeres direkte i støpingen.
- Nær-nett-form produksjon: Det kreves mindre bearbeidingsmateriale enn med konvensjonell smibearbeiding.
- God dimensjonell reproduserbarhet: Passende prosesskontroll kan gi konsistent geometri på tvers av produksjonspartier.
- Materiell effektivitet: Dette er spesielt verdifullt for dyre nikkelbaserte legeringer.
- Redusert montering: Komplekse deler kan ofte produseres som en enkelt støping.
Port- og matingssystemet må utformes nøye fordi Inconel-legeringer kan være følsomme for krymping av størkning og varmesprekker.
Den termiske tilstanden til det keramiske skallet er også viktig fordi det påvirker fyllingsadferd og størkning.
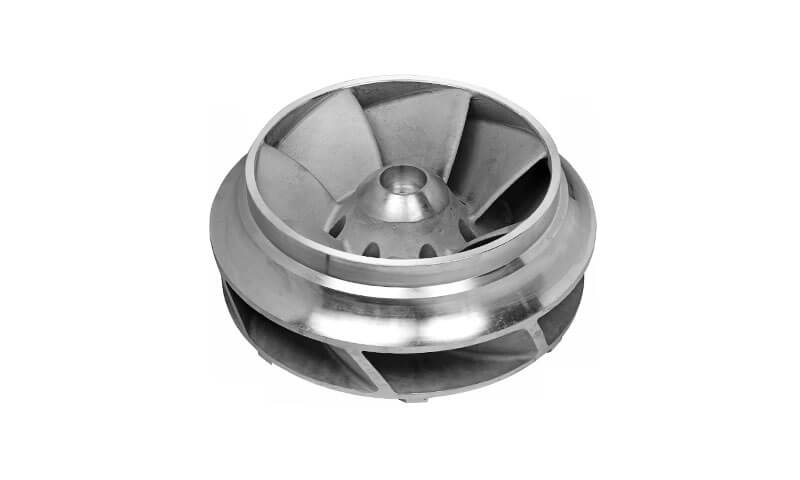
Investeringsstøping er spesielt egnet for løpehjul, dyser, turbinrelaterte komponenter, komplekse ventil- eller pumpekomponenter, varmebestandige hus, og andre geometrisk komplekse deler hvor både materialytelse og dimensjonell presisjon er viktig.
Vacuum Investment Casting
Vakuuminvesteringsstøping kombinerer de geometriske fordelene med investeringsstøping med et kontrollert lavtrykksmiljø under smelting og/eller helling.
Det er spesielt verdifullt for høyytelses nikkelbaserte superlegeringer der kontroll av gassforurensning, oksidasjon, inneslutninger, og reaktive legeringselementer er viktig.
Under vakuumsmelting, ovnsatmosfæren er kontrollert for å minimere uønskede reaksjoner mellom den smeltede legeringen og omgivelsene.
Den smeltede Inconel blir deretter introdusert i en keramisk investeringsform under kontrollerte forhold.
Vakuumbehandling kan gi flere metallurgiske fordeler:
- Redusert interaksjon med atmosfæriske gasser
- Bedre kontroll av oksidasjonsfølsomme legeringselementer
- Lavere risiko for visse gassrelaterte defekter
- Forbedret kontroll av smelterenslighet
- Større egnethet for krevende romfart, energi, og høytemperaturkomponenter
Fordelene avhenger sterkt av ovnsdesign, vakuumnivå, legeringskjemi, keramisk system, skjenkeøvelse, og prosesskontroll.
Vakuumstøping eliminerer ikke automatisk defekter; muggreaksjoner, krymping, segregering, inneslutninger, og størkningsrelaterte defekter må fortsatt kontrolleres gjennom riktig konstruksjon og inspeksjon.
Vakuuminvesteringsstøping er spesielt egnet for høy integritet, Inconel-støpegods av høy verdi der metallurgisk kvalitet er viktigere enn å minimere innledende prosesskostnader.
Sentrifugalstøping
Sentrifugalstøping bruker kontrollert rotasjonskraft for å fordele smeltet metall mot formveggen under størkning.
Prosessen er mest egnet for komponenter med sylindrisk, ringformet, rørformet, eller rotasjonssymmetriske geometrier.
For egnede Inconel-komponenter, sentrifugalstøping kan tilby gode mateegenskaper og kan bidra til å redusere visse indre defekter fordi tettere smeltet metall tvinges mot det ytre området av formen mens noen lettere inneslutninger eller gasser har en tendens til å migrere annerledes under størkning.
Imidlertid, sentrifugalstøping er mye mindre fleksibel enn investeringsstøping for svært komplekse tredimensjonale geometrier.
Det er derfor generelt valgt i henhold til komponentgeometri i stedet for bare legeringspreferanse.
Potensielle bruksområder inkluderer:
- Ringer og ermer
- Sylindriske skjell
- Rørformede komponenter
- Rotasjonssymmetriske høytemperaturdeler
- Utvalgte korrosjonsbestandige prosesskomponenter
Prosessparametere som rotasjonshastighet, Hellingstemperatur, formtemperatur, Veggtykkelse, og størkningshastigheten må kontrolleres nøye.
Feil parametere kan bidra til segregering, dimensjonsvariasjon, inneslutninger, eller uønskede mikrostrukturer.
For komplekse ikke-aksesymmetriske Inconel-komponenter, investeringsstøping er vanligvis mer praktisk; for passende rotasjonsgeometrier, sentrifugalstøping kan gi et effektivt alternativ.
Sandstøping
Sandstøping bruker en bundet sandform for å danne den ytre geometrien til komponenten.
Sammenlignet med investeringsstøping, det gir generelt større fleksibilitet for store komponenter og relativt lave produksjonsvolumer, mens det krever rimeligere verktøy.
For Inconel, Imidlertid, sandstøping byr på ytterligere utfordringer.
Formoverflaten, bindemiddelsystem, permeabilitet, termisk oppførsel, helleforhold, og metall-muggreaksjoner må alle kontrolleres nøye fordi nikkelbaserte superlegeringer er følsomme for forurensning og støpefeil.
De viktigste fordelene med sandstøping inkluderer:
- Lavere verktøyinvestering for store eller lite volum komponenter
- Evne til å produsere større støpegods
- Fleksible formdimensjoner
- Praktisk for visse prototyper, reparasjonsrelatert produksjon, og spesialiserte komponenter
Dens begrensninger er like viktige. Sammenlignet med investeringsstøping, sandstøping gir generelt lavere overflatekvalitet, mindre presis dimensjonsreproduksjon, og større maskineringskrav.
Komplekse tynnveggede Inconel-komponenter er også vanskeligere å produsere konsekvent.
Av disse grunnene, sandstøping vurderes normalt ved komponentstørrelse, produksjonsvolum, eller verktøyøkonomi oppveier behovet for svært fine geometriske detaljer.
For kompleks, Inconel-komponenter av høy verdi som krever høy dimensjonsnøyaktighet og nesten nettformet geometri, investeringsstøping eller vakuuminvesteringsstøping er generelt det mer passende valget.
7. Overflatebehandling og etterstøpingsbehandling
Casting er bare begynnelsen. Inconel-støpegods krever nøye kontrollert etterbehandling for å oppnå endelige egenskaper og overflatekvalitet.
Varmebehandling
- Løsning annealing – løser opp bunnfall og homogeniserer mikrostrukturen.
- Aldring – utfeller forsterkende faser som gamma-prime og gamma-double-prime.
- Stressavlastning – reduserer restspenninger fra støping og maskinering.
- HOFTE (Hot isostatisk pressing) – påfører høy temperatur og isostatisk trykk for å lukke indre porøsitet. HIP er ofte avgjørende for tretthetskritiske Inconel-støpegods.
Overflatebehandling
- Skudd sprengning – fjerner avleiringer og forbedrer overflatens renslighet.
- Pickling and Passivation – fjerner oksidbelegg og gjenoppretter korrosjonsbestandigheten.
- Maskinering – oppnår kritiske dimensjoner, flens ansikter, og tetningsflater.
- Sliping og polering – forbedrer overflatefinishen for hygieniske eller aerodynamiske krav.
- Skutt peening - induserer gjenværende trykkspenninger for å forbedre utmattelseslevetiden.
- Belegg – termisk barrierebelegg eller slitesterkt belegg kan påføres.
Inspeksjon og testing
- Visuell inspeksjon
- Dimensjonal inspeksjon
- Fargestoff penetrant inspeksjon (DPI)
- Radiografisk inspeksjon (Røntgen)
- Ultralyd inspeksjon
- Kjemisk analyse
- Mekanisk testing
- Trykkprøving
En streng kvalitetsplan sikrer at støpte Inconel-komponenter oppfyller de krevende kravene til romfart, kraftproduksjon, og kjemisk prosessering.
8. Anvendelser av støpte Inconel-legeringer
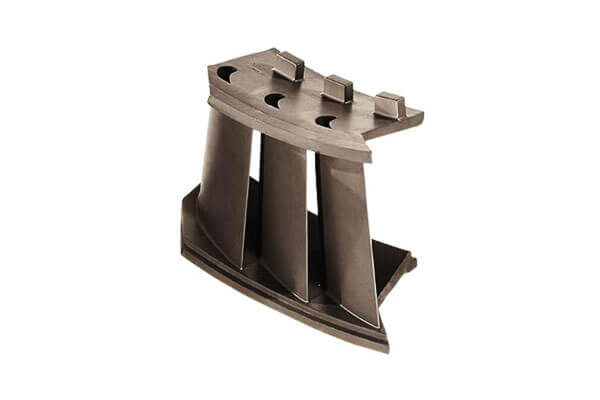
Turbin- og høytemperaturstrømkomponenter
Støpte nikkelbaserte superlegeringer er mye assosiert med høytemperaturroterende og stasjonære komponenter.
Deres evne til å opprettholde styrke og motstå kryp ved høye temperaturer gjør dem egnet for krevende termiske miljøer.
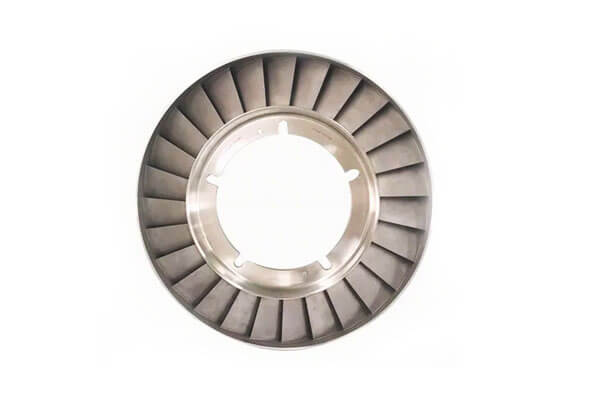
Typiske applikasjoner inkluderer turbinrelaterte hus, dysekomponenter, forbrenningskomponenter, varmebestandige konstruksjonsdeler, og annen høytemperatur-gassbanemaskinvare, avhengig av de spesifikke legerings- og designkravene.
Støpte kvaliteter som Inconel 713C og 738 er spesielt relevante der mekanisk ytelse ved forhøyet temperatur er et primært designkrav.
Kjemisk prosessutstyr
Inconel-legeringer er godt egnet for kjemiske miljøer der konvensjonelle rustfrie stål kan oppleve overdreven korrosjon eller tap av ytelse.
Støpte komponenter kan inkludere:
- Ventilhus og strømningskontrollkomponenter
- Pumpehus og impellerrelaterte komponenter
- Hus for kjemisk prosessering
- Dyser og beslag
- Varmebestandige prosesskomponenter
I applikasjoner som involverer klorider, Syrer, eller blandede kjemiske miljøer, legeringsvalg må tilpasses nøye til den faktiske prosesskjemien i stedet for kun å stole på en generell "korrosjonsbestandig" klassifisering.
Olje- og gassutstyr
Olje- og gassutstyr kan støte på kombinasjoner av høyt trykk, forhøyet temperatur, klorider, sure miljøer, og erosive væsker.
Inconel 625 og relaterte nikkellegeringer brukes derfor i utvalgte komponenter som krever høy korrosjonsmotstand og mekanisk pålitelighet.
Potensielle bruksområder inkluderer ventil- og pumpekomponenter, trykkholdige deler, Subsea -utstyr, og spesialisert maskinvare for flytkontroll.
Marine og offshore utstyr
Sjøvannsmiljøer byr på betydelige korrosjonsutfordringer på grunn av klorideksponering og lokaliserte korrosjonsmekanismer.
Egnede Inconel-kvaliteter kan gi sterk motstand i Marine miljøer, spesielt der rustfritt stål eller lavere legerte materialer har utilstrekkelig motstand.
Støpte komponenter kan brukes i Pumper, ventiler, manifolder, marine strømningskontrollsystemer, og offshore prosessutstyr, forutsatt at legeringen er valgt for de faktiske eksponeringsforholdene.
Luftfarts- og gassturbinapplikasjoner
Nikkelbaserte superlegeringer er grunnleggende ingeniørmaterialer for romfartssystemer med høy temperatur.
Støping lar komplekse former integreres i en enkelt komponent, samtidig som ytelsesegenskapene som kreves for hot-section-service opprettholdes.
Søknader kan inkludere turbindyser, maskinvare for forbrenning, strukturelle varmeseksjonskomponenter, og andre spesialiserte gassturbindeler.
Den nøyaktige legeringen og støpemetoden avhenger sterkt av temperaturen, stress, oksidasjonsmiljø, og komponentgeometri.
Energi og industrielt termisk utstyr
Støpte Inconel-komponenter kan også brukes i kraftproduksjonssystemer, Industrielle ovner, varmebehandlingsutstyr, forbrenningssystemer, og høytemperaturbehandlingsmaskineri.
Den største fordelen er deres evne til å opprettholde strukturell integritet under samtidig termisk, mekanisk, og kjemiske belastninger.
9. Begrensninger for Inconel-støping
Selv om Inconel-støping tilbyr utmerket høytemperaturstyrke, Korrosjonsmotstand, og kompleks geometri, det gir også betydelige produksjonsutfordringer.
Høye materialkostnader
Den første begrensningen er de relativt høye kostnadene for nikkelbaserte superlegeringer.
Inconel inneholder store mengder nikkel sammen med dyre legeringselementer som krom, Molybden, Niobium, og, Avhengig av karakteren, kobolt, wolfram, tantal, eller andre tillegg.
På grunn av denne høye materielle verdien, støpeutbytte og materialutnyttelse er viktige økonomiske hensyn.
Overdreven gating og risering, maskineringskvoter, og støpeskrot kan ha en større kostnadseffekt enn de ville gjort for konvensjonelt karbonstål eller standard støpegods i rustfritt stål.
Komplekse smelte- og støpekrav
Inconel-legeringer krever generelt mer kontrollerte smelte- og støpeforhold enn konvensjonelle støpelegeringer.
Deres høye smeltetemperaturer og komplekse legeringskjemi gjør temperaturkontroll, atmosfærehåndtering, smelte renslighet, og kjemisk sammensetningskontroll spesielt viktig.
Under smelting og helling, upassende prosessforhold kan øke risikoen for oksidasjon, inneslutninger, gassrelaterte defekter, eller endringer i legeringskjemi.
For visse høyytelses nikkellegeringer, vakuum eller annen smelting med kontrollert atmosfære kan derfor være foretrukket.
Solidification Segregation og Støpefeil
Nikkelbaserte superlegeringer kan vise betydelig mikrosegregering under størkning fordi legeringselementer deler seg mellom dendrittiske og interdendritiske regionene.
Avhengig av legeringen, uønskede faser som Laves-faser, karbider, eller andre intermetalliske bestanddeler kan dannes.
Vanlige støpefeil inkluderer:
- Svinn porøsitet
- Gassporøsitet
- Oksyd eller ikke-metalliske inneslutninger
- Varm sprekker
- Feilkjøring og kalde stenger
- Kjemisk segregering
- Lokalisert mangel på forsvarlighet
Disse defektene kan redusere duktiliteten, utmattelsesmotstand, Korrosjonsmotstand, eller krypende ytelse.
Følgelig, gating, fôring, formtemperatur, helleforhold, og størkningsatferd må kontrolleres nøye.
Vanskelig maskinbarhet
Inconel er betydelig vanskeligere å bearbeide enn mange konvensjonelle stål.
Dens høye styrke, Lav varmeledningsevne, og sterk arbeidsherdingstendens konsentrerer varme og skjærekrefter i bearbeidingssonen.
Som et resultat, CNC-maskinering kan innebære:
- Høyere verktøyslitasje
- Lavere praktiske skjærehastigheter
- Større krav til skjærekraft
- Strengere arbeidshold og maskinstivhet
- Økt maskineringstid og verktøykostnad
Av denne grunn, støpedesignet bør optimaliseres for å produsere den endelige geometrien så nær nettoformen som praktisk mulig, mens bearbeiding er reservert for kritiske dimensjoner, Tetningsflater, tråder, Bores, og andre funksjonelle funksjoner.
Større varmebehandlingskompleksitet
Varmebehandling er ofte avgjørende for å oppnå de nødvendige egenskapene, men den riktige syklusen er svært avhengig av legeringskvaliteten og dens tiltenkte bruk.
I nedbørsforsterkede legeringer, parametere som løsningstemperatur, kjølehastighet, aldringstemperatur, og aldringstid påvirker direkte den resulterende mikrostrukturen og de mekaniske egenskapene.
En upassende varmebehandlingssyklus kan føre til uønsket fasedannelse, utilstrekkelig styrking, overdreven kornvekst, eller tap av korrosjonsbestandighet.
Derfor, Inconel-støpegods krever legeringsspesifikk termisk behandling i stedet for en generisk varmebehandlingsprosedyre.
Høyere inspeksjonskrav
Fordi Inconel støpegods ofte brukes i høye temperaturer, høyt trykk, eller etsende service, intern og overflateintegritet kan være underlagt strenge akseptkriterier.
Inspeksjon kan omfatte kjemisk analyse, Dimensjonal inspeksjon, penetrant testing, radiografi, Ultrasonic testing, CT -skanning, metallografisk undersøkelse, og verifisering av mekaniske egenskaper.
Det nødvendige inspeksjonsnivået øker produksjonstiden og kostnadene, men det er ofte essensielt for å demonstrere støpeintegritet og sikre pålitelig ytelse.
Høyere totale produksjonskostnader
Kombinasjonen av dyre råvarer, spesialisert smelteutstyr, kompleks støpekontroll, varmebehandling, vanskelig maskinering, og omfattende inspeksjon gjør Inconel-støpegods betydelig dyrere enn mange konvensjonelle metallstøpegods.
Derfor, Inconel-støping er generelt mest berettiget når komponenten krever en kombinasjon av egenskaper som rimeligere legeringer ikke kan gi pålitelig.
For mindre krevende bruksområder, rustfritt stål, Legeringsstål, nikkel-jern legeringer, eller andre rimeligere materialer kan gi en mer økonomisk løsning.
10. Velg LangHe Industry for Inconel Casting
Langhe -industrien er en ISO-sertifisert produsent tilbyr tilpassede investeringsstøping og CNC-maskineringsløsninger for komplekse metallkomponenter.
For Inconel-applikasjoner, LangHe kan integrere DFM-analyse, støpeprosessutvikling, Legeringsutvalg, Presisjonsinvesteringsstøping, varmebehandling, CNC maskinering, overflatebehandling, og kvalitetsinspeksjon inn i en koordinert produksjonsarbeidsflyt.
Den tekniske tilnærmingen fokuserer på å matche produksjonsprosessen til de faktiske kravene til komponenten.
For komplekse Inconel-støpegods, dette inkluderer evaluering av veggtykkelse, seksjonsoverganger, porting og fôring, maskineringskvoter, datum strukturer, krav til varmebehandling, og inspeksjonskrav før produksjon.
Kritiske funksjonelle funksjoner kan deretter CNC-maskineres til de nødvendige dimensjons- og overflatespesifikasjonene.
LangHe støtter tilpasset produksjon for prototype, liten batch, og gjenta industrielle komponenter, med den endelige prosessen definert i henhold til den valgte Inconel-karakteren, komponentgeometri, tjenesteforhold, og gjeldende kvalitetskrav.
Denne integrerte tilnærmingen til støping og maskinering er spesielt verdifull for kunder som søker en ferdig Inconel-komponent i stedet for en råstøping alene.
11. Konklusjon
Inconel-legeringer inntar en viktig posisjon blant høyytelses ingeniørmaterialer fordi de kombinerer høytemperaturstyrke, oksidasjonsmotstand, Korrosjonsmotstand, og langsiktig strukturell stabilitet.
Ytelsen deres kommer fra nøye kontrollerte nikkelbaserte metallurgiske systemer som inneholder krom og utvalgte forsterkende elementer som molybden, Niobium, aluminium, og titan.
For komplekse komponenter, støping gir en effektiv rute for å transformere disse høyytelseslegeringene til nesten nettformede deler, samtidig som den reduserer maskineringen som kreves for vanskelige å kutte nikkellegeringer.
Investeringsstøping er spesielt verdifull for intrikate geometrier, mens vakuuminvesteringsstøping er egnet når det kreves tettere kontroll av smelterens renslighet og atmosfærisk forurensning.
Sentrifugal- og sandstøping har mer spesialiserte bruksområder basert på komponentgeometri og størrelse.
Imidlertid, vellykket Inconel-støping avhenger av mye mer enn å velge legering.
Smeltende praksis, Mold design, størkningskontroll, varmebehandling, maskinering, og inspeksjon må samarbeide for å oppnå de nødvendige endelige egenskapene.
Når disse faktorene er riktig kontrollert, støpte Inconel-komponenter kan gi pålitelig ytelse i noen av de mest krevende kjemikaliene, termisk, energi, Marine, og høytemperatur industrielle applikasjoner.
FAQ
Hva er forskjellen mellom Inconel og rustfritt stål?
Inconel-legeringer er nikkel-krombaserte superlegeringer med høyere nikkelinnhold og overlegen høytemperaturstyrke, oksidasjonsmotstand, og korrosjonsbestandighet sammenlignet med rustfritt stål.
Rustfritt stål er jernbaserte legeringer med minst 10.5% krom.
Kan Inconel-legeringer støpes?
Ja. Inconel-legeringer støpes vanligvis ved investeringsstøping, vakuum investering støping, sentrifugalstøping, og sandstøping.
Støping foretrekkes ofte for komplekse former og for legeringer som er vanskelige å bearbeide.
Hvilken Inconel-kvalitet er best for høytemperaturstøping?
Det avhenger av applikasjonen. Inconel 718 er mye brukt for høy styrke, moderat temperatur tjeneste.
Inconel 625 gir utmerket korrosjonsbestandighet og god høytemperaturstyrke.
For de varmeste turbinseksjonene, støpte legeringer som Inconel 738 eller enkrystall-nikkelbaserte superlegeringer brukes ofte.
Er Inconel magnetisk?
De fleste Inconel-legeringer er austenittiske og i hovedsak ikke-magnetiske i glødet tilstand. Noen kvaliteter kan bli litt magnetiske etter kaldbearbeiding eller visse varmebehandlinger.
Hvor mye koster støping av Inconel?
Inconel støpegods er dyrere enn karbonstål eller rustfritt stål støpegods på grunn av råvarekostnader, smeltende kompleksitet, og krav til etterbehandling.
Den endelige prisen avhenger av legeringskvalitet, Delstørrelse, kompleksitet, mengde, inspeksjonsnivå, og leveringskrav.
Kan støpe Inconel-komponenter sveises?
Mange støpte Inconel-komponenter kan sveises, men prosedyrer må kontrolleres nøye.
Nedbørsherdede karakterer som f.eks 718 krever riktig forvarming, valg av fyllstoff, og varmebehandling etter sveis for å unngå sprekker.
Hva er HIP i Inconel støping?
HIP står for Hot Isostatic Pressing. Den bruker høy temperatur og høyt gasstrykk for å lukke intern porøsitet i støpegods, forbedre tettheten, Tretthetsliv, og mekaniske egenskaper.