I en verden av lineær bevegelse, blyskruer er ofte de stille arbeidshestene – enkelt, pålitelig, og kostnadseffektiv.
De konverterer roterende bevegelse til lineær bevegelse gjennom en gjenget aksel og mutter, gir en mekanisk fordel som er forutsigbar og robust.
Men når standard katalogskruer ikke kan møte kravene til en spesifikk applikasjon, tilpassede blyskruer blir forskjellen mellom et godt design og en flott.
1. Hva er en blyskrue?
En blyskrue er en gjenget mekanisk komponent som konverterer rotasjonsbevegelse til lineær bevegelse gjennom inngrepet av en gjenget aksel og en tilhørende mutter.
Når skruen roterer i forhold til mutteren, den skrueformede gjengen leder mutteren langs skruens akse, produserer kontrollert lineær forskyvning.
Avhengig av mekanismen, enten skruen eller mutteren kan rotere mens den andre komponenten beveger seg.
Blyskruer er mye brukt i industriell automatisering, lineære aktuatorer, pakkeutstyr, medisinsk utstyr, Laboratorieinstrumenter, og 3D-printere.
Deres enkle konstruksjon, kompakt design, relativt lav kostnad, og evnen til å generere betydelig aksialkraft gjør dem egnet for bruksområder som krever kontrollert posisjonering eller mekanisk justering.
For tilpassede blyskruer, ingeniører kan spesifisere trådprofilen, diameter, bly, lengde, materiale, Overflatebehandling, og sluttbearbeidingsfunksjoner for å matche applikasjonens mekaniske og driftsmessige krav.
Disse parameterne påvirker lastekapasiteten, posisjoneringsnøyaktighet, Bruk motstand, driftsmoment, og levetid.
Nøkkelterminologi
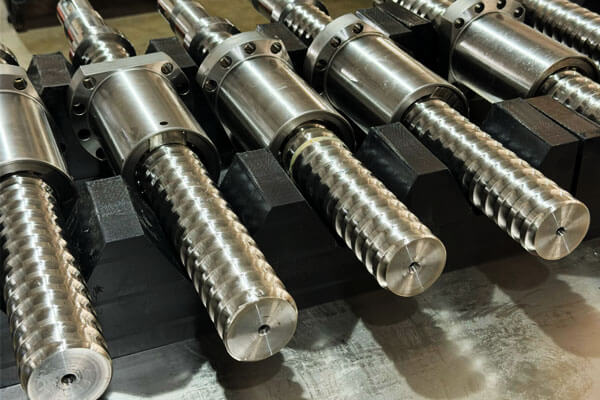
- Bly: Aksial avstand per omdreining.
- Pitch: Aksial avstand mellom tilsvarende punkter på tilstøtende gjenger.
- Starter: Antall uavhengige gjenger på skruen. Lead = Pitch × Starter.
- Hoveddiameter: Utvendig diameter på skruen.
- Mindre diameter: Rotdiameter på tråden.
- Tilbakeslag: Mistet bevegelse mellom skrue og mutter når retningen er reversert.
- Forhåndslast: Påført kraft for å redusere tilbakeslag.
2. Vanlige gjengetyper og deres egenskaper
Gjengeometri bestemmer hvordan en blyskrue bærer aksiale belastninger, genererer friksjon, griper inn i mutteren, og reagerer på slitasje.
Riktig profil avhenger av nødvendig kraft, bevegelsesretning, produksjonsmetode, tilgjengelige muttermaterialer, og gjeldende dimensjonsstandarder.
Acme tråder
Acme-gjenger bruker en trapesformet profil med en nominell 29° inkludert gjengevinkel under det vanlige Acme-systemet.
De er mye brukt i nordamerikanske kraftoverførings- og justeringsmekanismer.
Deres relativt brede trådform gir en praktisk balanse mellom styrke, Produksjon, og mutterkompatibilitet.
Acme-tråder kan produseres gjennom gjengeskjæring, Rullende, eller andre passende prosesser, avhengig av geometri og nøyaktighetskrav.
Typiske bruksområder inkluderer justering av maskinverktøy, løftemekanismer, Klemmer, aktuatorer, og posisjoneringssammenstillinger.
Produksjonshensyn:Den angitte Acme-standarden, diameter, Pitch, klasse av passform, og mutterdesign må bekreftes før maskinering.
Acme-gjenger bør ikke behandles som utskiftbare med metriske trapesgjenger bare fordi begge har trapesprofiler.
Metriske trapesformede tråder
Metriske trapesgjenger følger vanligvis ISO metriske trapesgjengerspesifikasjoner og bruker en nominell 30° inkludert gjengevinkel.
De er mye brukt i industrielt utstyr og bevegelsessystemer designet rundt metriske dimensjoner.
De er tilgjengelige i en rekke diametre og stigninger og kan tilpasses for skaftlengde, bly, endegeometri, og materiale.
Metriske trapesgjenger er spesielt nyttige når blyskruen må integreres med metriske lagre, koblinger, støtter, og andre maskinkomponenter.
Firkantede tråder
Firkantede gjenger har nesten vinkelrette gjengeflanker og en profil designet for å redusere radialkraftkomponentene knyttet til skrå gjengeflanker.
Deres geometri kan gi gunstig overføringseffektivitet under passende forhold.
Imidlertid, kvadratiske gjenger er vanskeligere å produsere og inspisere enn mange trapesprofiler.
Deres relativt delikate geometri og spesialiserte verktøykrav kan øke produksjonskostnadene, spesielt for små batcher eller komplekse komponenter.
De passer for utvalgte kraftoverføringsapplikasjoner der ytelsesfordelene rettferdiggjør produksjonskompleksiteten.
Buttress-tråder
Buttress-gjenger har en asymmetrisk profil designet for å overføre betydelige aksiale belastninger primært i én retning.
Den ene flanken er relativt bratt, mens den motsatte flanken gir en mer gradvis profil for gjengedannelse og inngrep.
De brukes i spesialiserte mekanismer som presser, klemmesystemer, og andre applikasjoner med en dominerende belastningsretning.
Designet må ta hensyn til retningen til arbeidsstyrken, omvendt lasting, trådrotspenning, og kontaktgeometrien til den sammenfallende mutteren.
Egendefinerte trådprofiler
Noen applikasjoner krever en gjengeprofil som er forskjellig fra standard Acme, metrisk trapesformet, kvadrat, eller støtteformer.
Tilpassede profiler kan være nødvendig ved integrering med en eksisterende sammenstilling, oppfyller uvanlige belastningskrav, eller matche en proprietær nøtt.
Før du spesifiserer en ikke-standard profil, ingeniører bør vurdere tilgjengeligheten av verktøy, inspeksjonsmetoder, mutterproduksjon, tilgjengelige reservedeler, og kostnadene ved fremtidig produksjon.
En tilpasset tråd bør løse et klart definert ingeniørproblem i stedet for å introdusere kompleksitet uten målbare fordeler.
3. Materialer for tilpassede blyskruer
Materialvalg påvirker lastekapasiteten, Bruk motstand, Korrosjonsatferd, maskinbarhet, Dimensjonell stabilitet, og kostnad.
En blyskrue og dens tilhørende mutter bør velges som et arbeidspar i stedet for som uavhengige komponenter.
Vanlige blyskruematerialer
| Materiale | Sentrale egenskaper | Fordeler | Hensyn | Typiske applikasjoner |
| Karbon stål | God styrke og bearbeidbarhet i passende kvaliteter | Økonomisk, mye tilgjengelig | Korrosjonsbeskyttelse kan være nødvendig | Generelle industrimaskiner |
| Legering stål | Styrke og herdbarhet varierer etter karakter og varmebehandling | Egnet for krevende belastninger og slitasjeforhold | Varmebehandling kan påvirke forvrengning og sluttdimensjoner | Kraftige aktuatorer og transmisjonssystemer |
| Rustfritt stål | Korrosjonsbestandighet avhenger av karakter og miljø | Nyttig i fuktig, Washdown, eller etsende forhold | Ikke alle karakterer gir samme styrke, hardhet, eller korrosjonsmotstand | Matforedlingsutstyr, laboratoriesystemer, utendørs mekanismer |
Aluminiumslegeringer |
Lav tetthet og god bearbeidbarhet | Lett, Lett å maskinere | Lavere stivhet og slitestyrke enn mange stål | Lettvektsmekanismer og spesialiserte lavlastsystemer |
| Bronse | Vanligvis brukt til muttere i stedet for lange blyskrueaksler | Nyttige glide- og sliteegenskaper i passende sammenkoblinger | Karakter, Smøring, og belastning bestemme ytelsen | Blyskruemuttere og kraftoverføringskomponenter |
| Ingeniørfag polymerer | Lav friksjon eller korrosjonsbestandig oppførsel i passende kvaliteter | Lett, potensielt stille, og egnet for tørrløpende design | Kryp, Termisk ekspansjon, temperatur, og belastningsgrenser må vurderes | Polymernøtter, kompakte aktuatorer, laboratorieutstyr |
4. Produksjonsprosesser for tilpassede blyskruer
Den riktige produksjonsprosessen avhenger av gjengegeometri, materiale, dimensjonsnøyaktighet, overflatebehandling, bestillingsmengde, og kostnadsmål. Ingen enkelt prosess er optimal for hver tilpassede blyskrue.
CNC-dreiing og gjengeskjæring
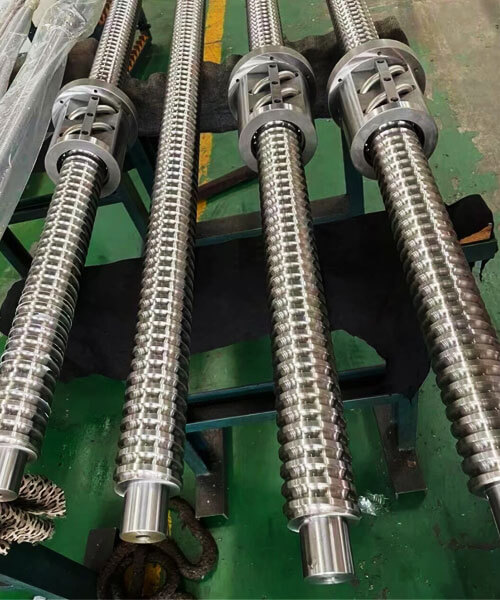
CNC-dreiing brukes ofte til å produsere blyskrueaksler, avtrappede diametre, lagerjournaler, skuldre, og sluttfunksjoner.
Gjengeskjæring kan da generere den spesifiserte profilen ved hjelp av passende verktøy og en kontrollert verktøybane.
Denne tilnærmingen gir fleksibilitet for tilpassede dimensjoner, spesielle materialer, Kort produksjonsløp, og design med flere maskinerte funksjoner.
Det er spesielt nyttig når skruen krever ikke-standard lengder eller kompleks endegeometri.
Imidlertid, gjengeskjæring fjerner materiale og gir ikke automatisk de samme overflateegenskapene som kaldformede gjenger.
Verktøyets tilstand, maskinstivhet, arbeidshold, termiske effekter, og skjæreparametere kan alle påvirke gjengekvaliteten.
For lange eller slanke skaft, støttemetoder og bearbeidingssekvens er spesielt viktig fordi skjærekrefter kan forårsake nedbøyning.
Prosessmåling og passende etterbehandlingsoperasjoner bidrar til å kontrollere de endelige dimensjonene.
Trådrulling
Trådrulling danner en tråd ved å plastisk deformere materialet mellom dysene i stedet for å kutte bort trådprofilen.
Under passende forhold, denne prosessen kan produsere konsistente tråder med en gunstig overflatefinish og et arbeidsherdet overflatelag.
Potensielle fordeler inkluderer høy produksjonseffektivitet og redusert materialavfall.
Trådrulling er ofte attraktivt for gjentatt produksjon når materialet, diameter, trådprofil, og verktøy er kompatible med prosessen.
Begrensningene inkluderer verktøykostnader, restriksjoner knyttet til visse geometrier og materialer, og behovet for å kontrollere emnediameter og formingsforhold.
Den er ikke egnet for alle store diametere, lavt volum, eller svært spesialisert blyskrue.
Tråd hvirvlende
Gjengevirvling bruker et spesialisert skjærearrangement for å generere spiralformede gjengeformer, spesielt på lange eller slanke skruekomponenter.
Avhengig av maskinoppsett og komponentgeometri, den kan støtte produktiv bearbeiding av blyskruer med krevende gjengekrav.
Prosessen krever egnet utstyr, verktøy, og oppsettekspertise. Dens kostnadseffektivitet avhenger av trådformen, skrulengde, materiale, og produksjonsmengde.
Trådsliping
Gjengesliping fjerner materiale ved hjelp av en slipeskive og velges ofte ved høy gjengenøyaktighet, kontrollert profilgeometri, eller en passende finish kreves.
Den kan også brukes etter varmebehandling når komponenten krever endelig dimensjonskorreksjon.
Sliping innebærer generelt høyere utstyrs- og prosesseringskostnader enn mange konvensjonelle skjæreoperasjoner.
Derfor, det er mest hensiktsmessig når den nødvendige nøyaktigheten, materiell tilstand, eller ytelsen rettferdiggjør tilleggsutgiften.
En presisjonsslipt gjenge eliminerer ikke behovet for å kontrollere akselens retthet, lagertappdimensjoner, eller monteringsjustering. Disse funksjonene forblir en del av den totale nøyaktighetskjeden.
Varmebehandling og overflatebehandling
Varmebehandling kan forbedre hardheten, styrke, eller slitestyrke, avhengig av materiale og prosess. Imidlertid, det kan også forårsake forvrengning eller dimensjonsendringer.
En typisk produksjonsplan kan derfor grovbearbeide komponenten, varmebehandle den, og utfør deretter ferdigbearbeiding eller sliping der det er nødvendig.
Overflatebehandling kan omfatte polering, passivering, Svart oksid, platting, eller bruksspesifikke belegg.
Prosessen må være forenlig med grunnmaterialet, parringsmutter, smøremiddel, og servicemiljø.
Gjengedimensjoner bør kontrolleres etter operasjoner som kan endre overflaten eller geometrien. Hvis et belegg er spesifisert, dens tykkelse og ensartethet må inkluderes i dimensjonsplanleggingen.
5. CNC-bearbeiding og presisjonskontroll
CNC maskinering spiller en sentral rolle i å produsere tilpassede blyskruer fordi akselen vanligvis kombinerer en gjenget arbeidsseksjon med flere presisjonsmaskinerte endefunksjoner.
En vellykket prosess må kontrollere både skruelinjegeometrien og forholdet mellom gjengeaksen, bæreflater, og stasjonsgrensesnitt.
Maskineringssekvens og arbeidsholding
En typisk produksjonsrute kan inkludere materialforberedelse, grov svinging, gjengebearbeiding, varmebehandling om nødvendig, ferdigbearbeide, avbør, Overflatebehandling, og sluttkontroll.
Den faktiske rekkefølgen avhenger av materialet, trådprosess, Toleransekrav, og komponentdesign.
For lange skaft, arbeidshold fortjener spesiell oppmerksomhet. For stor klemkraft kan forvrenge et slankt arbeidsstykke, mens utilstrekkelig støtte kan forårsake skravling eller avbøyning under kutting.
Bakstokkstøtte, jevne hviler, passende chucking arrangementer, og nøye planlagte maskineringssekvenser kan bidra til å opprettholde stabiliteten.
Der en skrue krever høy konsentrisitet mellom gjenge- og lagertappene, produsenten bør definere passende datum og kontrollere hvordan disse funksjonene maskineres i forhold til hverandre.
Kritiske egenskaper og deres produksjonsrisiko
| Trekk | Hvorfor det betyr noe | Potensielt produksjonsproblem | Kontrollmetode |
| Tråd profil | Bestemmer inngrep og lastoverføring | Feil vinkel, dybde, eller rotform | Egnet verktøy og profilinspeksjon |
| Bly nøyaktighet | Påvirker reiser per revolusjon | Kumulativ aksial posisjoneringsfeil | Blymål over en definert lengde |
| Major og mindreårig diametre | Påvirker passform og kjernestyrke | Oversize, understørrelse, eller inkonsekvent trådgeometri | Dimensjonsmåling og gjengemåling |
| Aksel retthet | Påvirker rotasjon og justering | Bøyning, avbøyning, eller gjenværende stress | Kontrollert maskinering, støtte, og retthetsinspeksjon |
Bærende journaler |
Bestem lagertilpasning og rotasjonsstøtte | Feil diameter, avsmalning, eller dårlig finish | Presisjonsdreiing eller -sliping og diametermåling |
| Skulder stillinger | Kontroller aksial plassering av komponenter | Feil lagersete eller monteringslengde | Datumbasert bearbeiding og dimensjonal inspeksjon |
| Slutt-funksjon konsentrisitet | Påvirker drevinnretting og utløp | Forskyvning mellom kobling og skrueakse | Konsistent datumstrategi og utløpsmåling |
| Flate ferdig | Påvirker friksjon og kontaktatferd | Verktøymerker, Burrs, eller overdreven ruhet | Hensiktsmessig etterbehandling og overflateinspeksjon |
Toleranser må gjenspeile funksjon
En tegning skal skille mellom kritiske funksjonsdimensjoner og ikke-kritiske dimensjoner.
Gjengeledningsnøyaktighet, passer med sammenkoblingsmutteren, diameter på lagertappen, skulder plassering, og utløp kan kreve strammere kontroller enn den totale lengden eller ikke-funksjonelle overflater.
Den nødvendige toleransen bør defineres i henhold til enhetens ytelsesbehov og måleevne.
En teppetoleranse som brukes på hver dimensjon kan øke kostnadene uten å forbedre systemytelsen.
For tilpassede blyskruer, spesifikasjonen bør tydelig angi målemetoden eller gjeldende standard når en toleranse kan tolkes på forskjellige måter.
Dette er spesielt viktig for gjengeledningsnøyaktighet, retthet, og tilpassede profiler.
Avgrading og kantkvalitet
Grader ved trådstart, trådender, Keyways, krysshull, og skuldre kan forstyrre monteringen, skade sammenkoblingskomponenter, eller skape lokaliserte stresskonsentrasjoner.
Overdreven avgrading kan også endre gjengegeometri eller fjerne materiale fra funksjonelle kanter.
En kontrollert etterbehandlingsprosedyre bør fjerne uønskede grader samtidig som den spesifiserte trådformen og funksjonelle dimensjonene bevares.
Hvor montering avhenger av en definert innføring eller fas, at geometri bør spesifiseres på tegningen i stedet for å overlates helt til operatørens vurdering.
6. Blyskruenøyaktighet, Tilbakeslag, og ytelse
Blyskruens ytelse bestemmes av flere relaterte, men distinkte egenskaper.
Dimensjonell toleranse, gjengeledningsnøyaktighet, tilbakeslag, retthet, Runout, og posisjoneringsrepeterbarhet bør ikke behandles som utskiftbare presisjonsmål.
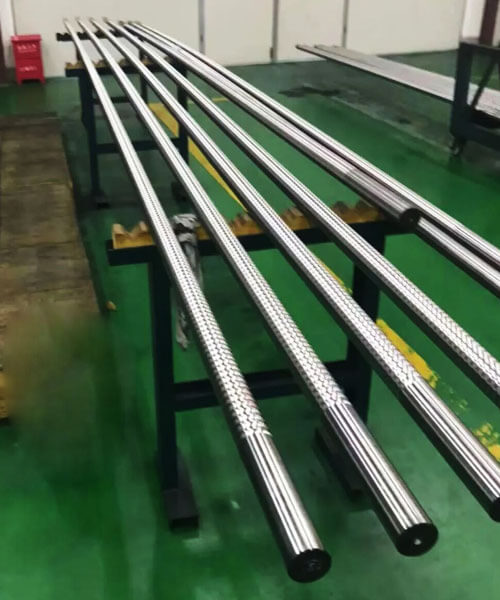
Trådavledningsnøyaktighet
Avledningsnøyaktighet beskriver hvor tett den faktiske aksiale fremføringen per omdreining følger den angitte verdien.
Feil kan samle seg over arbeidslengden, får mutteren til å reise lenger eller mindre langt enn forventet.
For eksempel, en skrue kan ha en akseptabel lokal gjengeprofil, men likevel ha kumulativ vandringsfeil over et langt slag.
Dette er grunnen til at måling av bare diameteren eller sjekk av gjengen med en enkel go/no-go-måler ikke kan fastslå ledningsnøyaktigheten fullt ut.
Den nødvendige ledningsnøyaktigheten bør spesifiseres over en definert målelengde eller i henhold til den relevante standarden.
Applikasjonen bestemmer om lokal pitch feil, kumulativ ledningsfeil, eller begge krever kontroll.
Tilbakeslag og tapt bevegelse
Glapp er den aksiale klaringen mellom skruen og mutteren som blir tydelig når bevegelsesretningen reverseres.
Det kan påvirkes av produksjonstoleranser, slitasje, mutter design, temperatur, og monteringsforhold.
Vanlige metoder for å redusere tilbakeslag inkluderer:
- Velge en tettere passende skru-og-mutter-kombinasjon.
- Ved hjelp av en justerbar eller delt mutter-design.
- Bruk av kontrollert forhåndsbelastning der det er hensiktsmessig.
- Bytte ut en slitt mutter eller skrue.
- Kompenserer for forutsigbar tapt bevegelse gjennom bevegelseskontrolleren, når søknaden tillater det.
Forhåndsbelastning kan forbedre toveis posisjoneringsadferd, men det kan også øke friksjonen, drivmoment, varme, og slitasje.
Designet bør derfor rettes mot laveste praktiske tilbakeslag i samsvar med nødvendig levetid og belastning.
Posisjoneringsnøyaktighet og repeterbarhet
Posisjoneringsnøyaktighet beskriver hvor nært systemet når sin tiltenkte posisjon.
Repeterbarhet beskriver hvor konsekvent den går tilbake til samme posisjon under sammenlignbare forhold.
En blyskrue kan ha god repeterbarhet samtidig som den viser systematisk posisjoneringsfeil.
Motsatt, en skrue med relativt lav kumulativ ledningsfeil kan fortsatt gi dårlig repeterbarhet ved tilbakeslag, friksjonsvariasjon, feiljustering, eller temperaturendringer er ikke kontrollert.
Systemytelsen avhenger også av motoren, kobling, lagre, monteringsstivhet, koderoppløsning, kontrollstrategi, og ekstern lasting.
Følgelig, en blyskrues gjengetoleranse alene kan ikke garantere posisjoneringsnøyaktigheten til hele maskinen.
Effektivitet, Friksjon, og selvlåsende
Blyskruer opererer primært gjennom glidende kontakt, så friksjon er en viktig del av oppførselen deres.
Effektiviteten avhenger av gjengeprofilen, blyvinkel, friksjonskoeffisient, Smøring, muttermateriale, og last.
Noen ledeskruer kan motstå tilbakekjøring under spesifikke forhold, men selvlåsing bør aldri antas utelukkende fordi en komponent er en blyskrue.
Oppførselen avhenger av gjengegeometri og friksjon og kan endres med smøring, slitasje, vibrasjon, eller driftsforhold.
For løfting, holder, eller sikkerhetskritiske applikasjoner, designen bør uavhengig evaluere tilbakekjøring og inkludere en passende brems eller annen lastholdende mekanisme der det er nødvendig.
Slitasje, Smøring, og levetid
Slitasje utvikles ved glidegrensesnittet mellom skruen og mutteren. Hastigheten avhenger av kontakttrykket, glidehastighet, overflatebehandling, materialparing, Smøring, forurensning, og driftssyklus.
Smøring kan redusere friksjon og slitasje når det valgte smøremidlet er kompatibelt med materialene, temperatur, miljø, og driftsmetode.
Noen polymernøtter er designet for tørrkjøringsforhold, men deres belastnings- og temperaturgrenser krever fortsatt verifisering.
En nyttig vurdering av levetiden tar ikke bare hensyn til materialets hardhet, men også mutterens slitasjeadferd, akselfinish, justering, og vedlikeholdskrav.
I støvete eller slitende miljøer, effektiv beskyttelse mot forurensning kan være like viktig som det første materialvalget.
7. Bruk av tilpassede blyskruer
Tilpassede blyskruer brukes i utstyr som krever kontrollert lineær bevegelse, justerbar plassering, eller mekanisk kraftoverføring.
Designet deres varierer betydelig i henhold til applikasjonen, spesielt med tanke på belastning, reisehastighet, tilbakeslag, Korrosjonsmotstand, og forventet levetid.
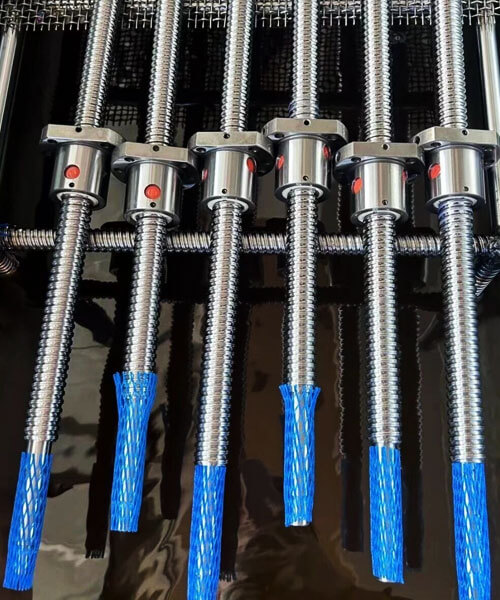
Industriell automasjon og lineære aktuatorer
Automatiserte maskiner bruker blyskruer for posisjonering av lysbilder, justering av armaturer, betjene kompakte aktuatorer, og kontrollere mekaniske bevegelser.
Tilpassede blyskruer lar utstyrsprodusenter spesifisere slaglengden, bly, monteringsgrensesnitt, og mutterkonfigurasjon som kreves av en bestemt maskin.
For ofte syklende systemer, ingeniører bør prioritere slitestyrke, stabilt kjøremoment, tilbakeslagskontroll, og passende smøring.
Høyhastighetsapplikasjoner krever også evaluering av kritisk hastighet, støtte stivhet, og varmeutvikling.
CNC-utstyr og presisjonsposisjoneringssystemer
Blyskruer kan brukes i utvalgte maskinjusteringer, hjelpeakser, verktøyposisjoneringsmekanismer, og kompakte posisjoneringstrinn.
Nødvendig presisjon avhenger av funksjonen: en manuell justeringsmekanisme kan tolerere mer tilbakeslag enn en automatisert akse som gjentatte ganger snur retning.
For posisjoneringsapplikasjoner, designen skal definere blynøyaktighet, retthet, sluttfunksjons konsentrisitet, mutterklaring, og den nødvendige repeterbarheten på systemnivå.
Hvor høy hastighet, høy stivhet, og høy effektivitet dominerer kravene, en kuleskrue kan være en mer passende løsning.
Emballasje og monteringsmaskiner
Pakke- og monteringsutstyr bruker ofte blyskruer for å justere føringer, endre produktformater, posisjonskomponenter, og regulere mekaniske innstillinger.
Disse applikasjonene kan kreve gjentatte justeringer, kompakt emballasje, og pålitelig drift under eksponering for støv eller rengjøringsmidler.
Tilpasset endebearbeiding kan forenkle integrasjon med håndhjul, koblinger, lagre, og monteringsbraketter.
Valg av materiale og overflatebehandling bør gjenspeile det faktiske driftsmiljøet og vedlikeholdsprosedyren.
Medisinsk og laboratorieutstyr
Laboratorieinstrumenter og utvalgt medisinsk utstyr kan bruke blyskruer for prøveplassering, høydejustering, doseringsmekanismer, og kontrollert bevegelse.
Avhengig av utstyret, viktige krav kan inkludere jevn bevegelse, lav driftsstøy, kompakte dimensjoner, Korrosjonsmotstand, og konsekvent repeterbarhet.
Det valgte materialet og smøremiddelet må være forenlig med rengjøringsregimet og omkringliggende komponenter.
Der utstyret er underlagt forskrifts- eller renhetskrav, gjeldende materiale, sporbarhet, og dokumentasjonskrav bør defineres før produksjon.
3D Skrivere og Compact Motion-systemer
Noen 3D-skrivere og kompakte bevegelsessystemer bruker blyskruer for å flytte plattformer eller justere komponenter langs en lineær akse.
Designprioriteter inkluderer kompakthet, lav friksjon, konsekvent bevegelse, og tilstrekkelig stivhet.
Den riktige ledningen avhenger av ønsket vandring per omdreining, motoriske egenskaper, nødvendig posisjoneringsoppløsning, og driftshastighet.
En finere ledning kan gi større mekanisk forskyvningsreduksjon per motoromdreining, men den faktiske oppnåelige posisjoneringsoppløsningen avhenger også av motorstyring, tilbakeslag, stivhet, og andre systemfaktorer.
Kraftig justering og industrielt utstyr
Blyskruer brukes også i klemmer, presser, løftemekanismer, og kraftige justeringssystemer.
Disse applikasjonene krever nøye vurdering av aksial belastning, kjernediameter, gjengekontakttrykk, støttebetingelser, og mulig tilbakekjøring.
Der en blyskrue støtter en hengende eller farlig last, utformingen må inkludere hensiktsmessige lastholdende bestemmelser og sikkerhetstiltak.
En skrus friksjonsmotstand alene bør ikke behandles som en garantert sikkerhetslås.
8. Vanlige fallgruver og hvordan du unngår dem
Mange blyskrueproblemer stammer fra ufullstendige spesifikasjoner eller et misforhold mellom komponenten og dens driftsforhold.
Å løse disse problemene under design er generelt mer økonomisk enn å rette dem etter installasjon.
Velge en skrue etter diameter alene
En større diameter kan øke stivheten og kjernestyrken, men det garanterer ikke automatisk nødvendig lastekapasitet, nøyaktighet, eller levetid.
Trådskjema, mindre diameter, materiell tilstand, ustøttet lengde, mutterkontakt, og driftsforholdene har også betydning.
Hvordan unngå det: Definer belastningen, slag, fart, støtteordning, driftssyklus, og krevde levetid før diameteren ble ferdigstilt.
Sjekk strekk- eller trykkspenning, knekking, og gjengekontaktforhold etter behov.
Forvirrende Pitch med Lead
Bruk av stigning som om det var den lineære bevegelsen per omdreining kan gi feil hastighetsberegning eller inkompatibel design.
Dette er spesielt viktig for flerstartstråder, hvor bly er større enn tonehøyde.
Hvordan unngå det: Statlig tonehøyde, bly, og antall starter separat på tegning eller teknisk spesifikasjon. Kontroller at mutteren og skruen bruker samme gjengesystem og geometri.
Spesifisere stramme toleranser uten en funksjonell grunn
For restriktive toleranser kan øke bearbeidingstiden, inspeksjonskostnader, og avvisningsrisiko uten å forbedre den ferdige maskinens ytelse.
Hvordan unngå det: Identifiser kritiske funksjonsdimensjoner og bruk strengere toleranser kun der det er nødvendig.
Definer ledningsnøyaktighet, passe, retthet, Runout, og endefunksjonstoleranser i henhold til monteringskravene.
Ignorer tilbakeslag og reverseringsatferd
En mekanisme kan bevege seg nøyaktig i én retning, men vise tapt bevegelse når retningen reverserer.
Dette kan være forårsaket av mutterklaring, slitasje, monteringsfleksibilitet, eller andre kilder til mekanisk spill.
Hvordan unngå det: Spesifiser det tillatte tilbakeslaget og driftsforholdene som det må oppnås under.
Vurder en justerbar eller forhåndsbelastet mutter der det er berettiget, mens du tar hensyn til den tilhørende friksjonen, dreiemoment, og slitasje.
Velge inkompatible skrue- og muttermaterialer
En materialkombinasjon som yter godt under lav belastning kan oppleve overdreven slitasje, Galling, kryp, eller termiske problemer under forskjellige driftsforhold.
Hvordan unngå det: Vurder skruen og mutteren sammen. Vurder kontakttrykk, glidehastighet, Smøring, temperatur, forurensning, Kjemisk eksponering, og forventet levetid.
Med utsikt over akselstøtte og justering
Selv en godt bearbeidet skrue kan produsere vibrasjoner, ujevn slitasje, eller inkonsekvent dreiemoment når installert med dårlig justering eller utilstrekkelig støtte.
Hvordan unngå det: Design lagerarrangementet tidlig, kontrollere forholdet mellom gjengeaksen og funksjonelle endetrekk, og inspiser retthet og utløp der det er nødvendig.
Kontroller det sammensatte systemet i stedet for å stole utelukkende på individuelle deler.
Unnlatelse av å planlegge for smøring og forurensning
Utilstrekkelig smøring eller inntrenging av slipende partikler kan akselerere slitasje og øke friksjonen.
Motsatt, et uegnet smøremiddel kan skade polymermuttere, forurense en prosess, eller skape inkompatibilitet med driftsmiljøet.
Hvordan unngå det: Definer krav til smøring og beskyttelse før produksjon.
Vurder omslag, belg, Sel, vedlikeholdsintervaller, og materialkompatible smøremidler der det er aktuelt.
9. Konklusjon
Tilpassede blyskruer er en presisjonskonstruert løsning for applikasjoner der standardskruer ikke kan møte kravene til belastning, fart, presisjon, eller miljø.
Ved å forstå trådgeometri, Materiell valg, produksjonsprosesser, og kvalitetskontroll, ingeniører og kjøpere kan spesifisere blyskruer som leverer pålitelig, ytelse med lang levetid.
Nøkkelen er tidlig samarbeid med en maskineringsekspert. En leverandør som forstår både designhensikten og produksjonsrealitetene kan anbefale riktig trådform, materiale, og presisjonsgrad – og unngå de kostbare fallgruvene som kommer av gjetting.
Vanlige spørsmål
Hva er forskjellen mellom tonehøyde og bly?
Stigning er den aksiale avstanden mellom tilstøtende korresponderende gjengepunkter, mens bly er den aksiale avstanden tilbakelagt i løpet av en hel omdreining.
For en enkeltstartsskrue, bly og tonehøyde er like. For en flerstartsskrue, bly er lik tonehøyde multiplisert med antall starter.
Hvilken gjengetype er best for en tilpasset blyskrue?
Det finnes ingen universelt beste trådtype. Acme og metriske trapesformede tråder er vanlige valg for industriell kraftoverføring fordi de balanserer styrke og produksjonsevne.
Firkantede gjenger kan passe spesialiserte bruksområder som krever gunstig overføringseffektivitet, mens støttegjenger er designet for betydelig aksial belastning primært i én retning.
Valget skal ta hensyn til belastningen, fart, passe, mutter design, produksjonsevne, og kostnad.
Hvordan kan tilbakeslag i en blyskrue reduseres?
Slapp kan reduseres gjennom passende skru- og muttertoleranser, justerbare muttere, design med delt mutter, eller kontrollert forhåndsbelastning.
Valget avhenger av nødvendig posisjoneringsytelse og akseptabel friksjon.
Overdreven forspenning kan øke kjøremomentet, varme, og slitasje, så designet bør balansere tapt bevegelse mot levetid.
Hvordan kan levetiden til en blyskrue forbedres?
Levetiden kan forbedres ved å velge et kompatibelt skrue-og-muttermaterialepar, kontrollere kontakttrykket, sikre riktig justering, ved hjelp av egnet smøring, og beskytter tråden mot forurensning.
Å operere innenfor designets belastnings- og fartsgrenser og inspisere slitasje med jevne mellomrom kan også bidra til å forhindre for tidlig feil.
For krevende bruksområder, Forventninger til levetid bør etableres gjennom ingeniøranalyse og, der det er nødvendig, representativ testing.
Kan jeg bruke en blyskrue vertikalt uten brems?
En enstarts blyskrue med lav vinkel er ofte selvlåsende og kan holde en vertikal last uten brems. Flerstartsskruer er vanligvis ikke selvlåsende og kan kreve en brems.