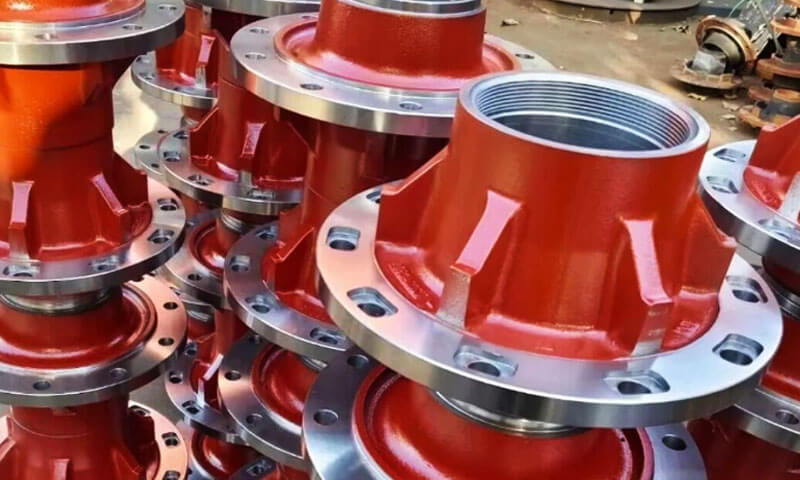
Hjulnav er det kritiske grensesnittet mellom en tung lastebil eller semitrailer og dens hjul.
De bærer hele kjøretøyet, overføre kjøre- og bremsemoment, og tåle ubøyelige vibrasjoner, sjokk, og tretthet.
En knutepunktsvikt i motorveihastighet er katastrofal – ikke bare et sammenbrudd, men en sikkerhetsrisiko. I flere tiår, tunge sandstøpegods dominerte markedet.
Men ettersom nyttelasten øker og flåteoperatørene krever lengre levetid med mindre vedlikehold, produksjonsteknologien har utviklet seg mot presisjonsstøpeprosesser som gir høyere styrke-til-vekt-forhold og overlegen tretthetsytelse.
Denne artikkelen undersøker ingeniørarbeidet, materialer, prosesser, og kvalitetskontroller bak tilpassede hjulnavstøpte for tunge bruksområder.
1. Hva er en hjulnavstøping?
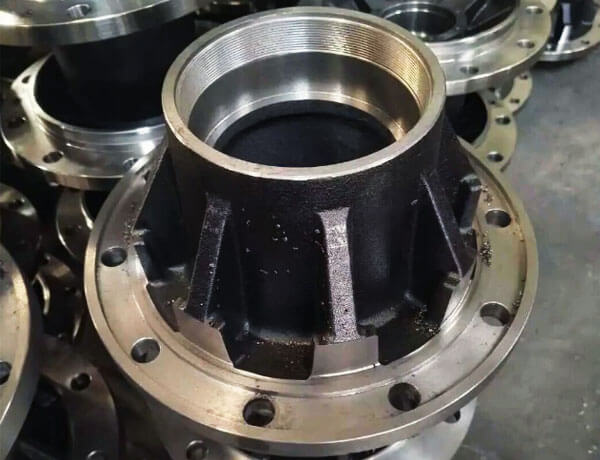
Et hjulnavstøp er en metallkomponent i nesten nettform produsert ved å helle smeltet metall i en forberedt form og la den stivne til den nødvendige geometrien.
Støpingen rengjøres deretter, inspisert, og maskinert for å oppnå dimensjonene og overflateegenskapene som trengs for montering.
I motsetning til et ferdig hjulnav, en støpt komponent er ikke nødvendigvis klar for installasjon.
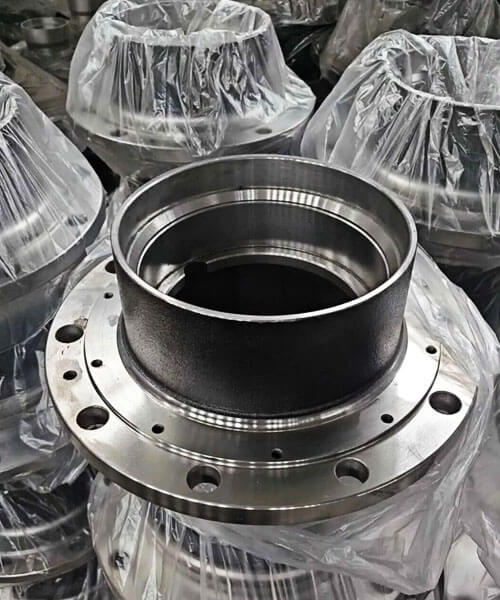
Bærer seter, monteringsflater, boltehull, tetningskontaktflater, og andre kritiske funksjoner krever vanligvis maskinering for å møte ingeniørtegningen.
Rollen til et hjulnav i et tungt kjøretøy
Et hjulnav utgjør en del av hjulendeenheten, men dens nøyaktige funksjon avhenger av kjøretøyets arkitektur.
Et drevet nav kan kommunisere med en drivaksel, mens et ikke-drevet nav kan rotere på en spindel.
Noen design integrerer hjulmonteringsfunksjoner med bremsekomponenter; andre bruker separate bremsetromler eller skiver.
Navet må overføre belastningene som påføres av hjulet og kjøretøyet samtidig som den opprettholder innrettingen som kreves av lagersystemet.
Under service, det kan oppleve en kombinasjon av:
- Radielle belastninger generert av kjøretøyets vekt og veikontakt.
- Lateral belastning under svinger og filskift.
- Langsgående krefter assosiert med akselerasjon og bremsing.
- Gjentatt syklisk belastning som kan initiere og forplante tretthetssprekker.
- Vibrasjon og støtbelastning forårsaket av ujevnheter på veien.
- Miljøeksponering for vann, vegforurensninger, avisingssalter, og temperaturendringer.
Disse forholdene gjør hjulnavdesign til et strukturelt og produksjonsproblem snarere enn bare et spørsmål om å reprodusere en ekstern form.
2. Produksjonsutvikling: Fra tradisjonell sandstøping til mer kontrollerte teknologier
Utviklingen av hjulnavstøping er ikke bare en overgang fra en gammel prosess til en universelt overlegen ny..
Det er et skifte mot å velge den mest passende produksjonsruten og kontrollere materialet, geometri, og størkning mer presist.
Tradisjonell sandstøping forblir nyttig for tunge, Kompleks, og relativt lavt volum komponenter.
Mer avanserte støpemetoder kan forbedre dimensjonskonsistensen eller overflatekvaliteten, mens moderne duktilt jernbehandling kan forbedre repeterbarheten av mekaniske egenskaper.
Fordelen avhenger av hvor godt teknologien matcher komponenten.
Tradisjonell sandstøping: Fleksibilitet for tunge komponenter
Sandstøping bruker en form laget av forberedt sand og et bindemiddelsystem. Formen kan romme komplekse former, Store komponenter, og et bredt utvalg av jernlegeringer.
For kraftige hjulnav, dens fordeler inkluderer:
- Fleksibilitet i komponentstørrelse og geometri.
- Egnet for komplekse flenser, sjefer, og indre konturer.
- Relativt tilpasningsdyktig verktøy for tilpasset eller lavere volumproduksjon.
- Kompatibilitet med grått jern, duktilt jern, og ulike støpte stål, underlagt prosessdesign.
Begrensningene kan omfatte større overflateruhet, større dimensjonsvariasjon i støpt form, og økte maskineringskrav sammenlignet med mer presise støpeprosesser.
Den viktigste utfordringen er å kontrollere størkning. Tykke seksjoner, brå overganger i veggtykkelse, og dårlig utformede fôringssystemer kan føre til krympingsfeil eller interne diskontinuiteter.
Bedre formdesign, port- og stigerørsteknikk, temperaturkontroll, og prosesssimulering kan forbedre konsistensen uten å forlate sandstøping.
Skallstøping: Forbedret overflate- og dimensjonskontroll
Skallstøping bruker harpiksbelagt sand påført et oppvarmet mønster for å danne en relativt tynn, stivt formskall.
Sammenlignet med konvensjonell sandstøping, det kan gi bedre overflatefinish og dimensjonskontroll for passende komponentstørrelser og produksjonsvolumer.
Dens verktøy og driftskostnader, Imidlertid, kan være høyere.
For hjulnavstøp, potensielle fordeler inkluderer:
- Mer konsistent as-cast geometri.
- Reduserte overflateuregelmessigheter i egnede områder.
- Forbedret repeterbarhet mellom produksjonspartier.
- Potensielt lavere etterbehandlings- og maskineringstillegg.
Skallstøping eliminerer ikke automatisk støpefeil. Krymping, gassrelatert porøsitet, inneslutninger, og mikrostrukturell variasjon forblir mulig hvis smeltekvaliteten, Moldforberedelse, Helling, eller størkning er ikke kontrollert.
Det er mest hensiktsmessig når navets størrelse, geometri, nødvendig kvalitet, og produksjonsvolum rettferdiggjør prosessen.
Tyngdekraftsstøping og andre presisjonsstøpingeruter
Gravity Die Casting, også kjent som permanent mold støping, bruker tyngdekraften til å fylle en gjenbrukbar form, vanligvis laget av metall.
Det kan gi god repeterbarhet og overflatekvalitet for egnede legeringer og komponentgeometrier.
Imidlertid, gravitasjonsstøping bør ikke behandles som en direkte erstatning for konvensjonell jern- eller stålnavstøping.
Permanente metallformer brukes hovedsakelig til ikke-jernholdige legeringer, spesielt aluminium, fordi smelte- og støpetemperaturene til jern og stål skaper ulike verktøy- og termiske utfordringer.
For et kraftig hjulnav, en presisjon gravitasjonsstøpt aluminiumsdesign kan kun vurderes hvis de fullstendige konstruksjonskravene til hjulenden støtter dette materialet og produksjonsruten.
Et støpejernsnav og et støpt aluminiumsnav kan ikke behandles som likeverdige bare fordi begge kan produseres ved hjelp av støpeteknologi.
Likeledes, Høytrykk die casting, Investeringsstøping, og andre presisjonsruter har sitt eget materiale, størrelse, koste, og strukturelle begrensninger.
Deres egnethet må vurderes opp mot selve navdesignet.
Avansert nodulær jernbehandling: Kontrollere mikrostrukturen
For hjulnavstøpte av duktilt jern, en av de viktigste utviklingen er forbedret kontroll av smeltet jern og grafittmorfologi.
Duktilt jern produseres ved å behandle smeltet jern slik at grafitt stivner hovedsakelig i nodulær eller kuleformet form i stedet for som flakene som finnes i gråjern.
Denne morfologien gir generelt en mer gunstig kombinasjon av styrke og duktilitet.
Viktige kontroller inkluderer:
- Kjemisk sammensetning: Etablering av passende karbon, silisium, og legeringselementnivåer for den angitte karakteren.
- Nodulariserende behandling: Bruk av passende behandling, vanligvis involverer magnesium, for å fremme sfæroidal grafitt.
- Inokulering: Kontrollere grafittkjernedannelse og redusere risikoen for uønskede mikrostrukturer.
- Behandlingstid og temperatur: Administrere prosessen for å opprettholde konsistent metallkvalitet gjennom helling.
- Mikrostrukturell verifisering: Kontrollerer grafittformen, matrisestruktur, og andre spesifiserte egenskaper.
Disse kontrollene betyr noe fordi nominell materialkvalitet alene ikke garanterer jevne egenskaper gjennom en kompleks støping.
Snitttykkelse, kjølehastighet, og lokale størkningsforhold kan påvirke den endelige mikrostrukturen.
ASTM A536 spesifiserer krav til støpegods av duktilt jern og anerkjenner eksplisitt at egenskapene kan variere mellom plasseringer i en støpegods og mellom en støpegods og dens testprøve.
3. Materialvalg for kraftige hjulnavstøpte
For mange støpte navdesign, 65-45-12 og 80-55-06 duktilt jern er nyttige utgangspunkt for materialvurdering.
Høystyrke duktilt jern eller ADI kan vurderes når konstruksjonen krever forskjellige mekaniske egenskaper, men ingen av dem bør velges utelukkende fordi styrketallene er høyere.
Det endelige materialet må være kvalifisert for navgeometrien, produksjonsprosessen, og servicebetingelser.
Materiell sammenligning
| Materiale | Strekkfasthet (MPA) | Avkastningsstyrke (MPA) | Typisk hardhet (HBW) | Relativ kostnad |
| Dukes stryke 65-45-12 | ≥448 | ≥310 | 156–217 | Lav -moderat |
| Dukes stryke 80-55-06 | ≥552 | ≥379 | 187–255 | Moderat |
| Dukes stryke 100-70-03 | ≥689 | ≥483 | 241–302 | Moderat - høy |
| Austemperert Dukes stryke (Adi), Karakterer 1–3 | ≥900–1200 | ≥650–850 | 269–444 | Høy |
| Støpe stål, F.eks., ASTM A216 WCB | ≥485 | ≥250 | Karakter- og tilstandsavhengig | Moderat - høy |
| Aluminium legering A356-T6 | Prosessavhengig; vanligvis rundt 230–310 | Prosessavhengig; vanligvis rundt 150–230 | Vanligvis rundt 70–90 | Generelt høyere material-/prosesskostnader |
4. Valg av produksjonsprosess for hjulnavstøping
Å velge riktig støpeprosess for et kraftig hjulnav avhenger av komponentstørrelsen, materiale, produksjonsvolum, Dimensjonale krav, og maskineringsbehov.
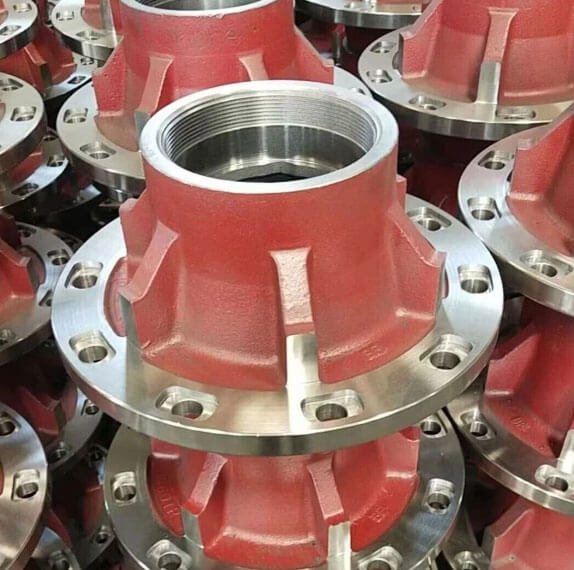
For de fleste hjulnav i støpejern og støpestål, sandstøping er fortsatt en praktisk løsning fordi den tar imot komplekse geometrier, relativt store komponenter, og et bredt utvalg av jernlegeringer.
Sammenligning av vanlige støpeprosesser
| Støpeprosess | Typisk dimensjonstoleranse* | Delvekt / Størrelse | Produksjonsegnethet | Som-støpt overflate | Beste applikasjoner |
| Grønn Sand Støping | Omtrent ±0,8–1,5 mm for valgte dimensjoner | 5–500 kg; designavhengig | Høyvolumproduksjon med passende verktøy | Rettferdig | Standard nav for lastebiler og semitrailere; kostnadseffektive jernholdige støpegods |
| Skall Mugg Støping | Omtrent ±0,5–1,0 mm for passende funksjoner og komponentstørrelser | Vanligvis små til mellomstore støpegods; varierer etter design | Middels til høyt volum der verktøyinvesteringer er berettiget | Bra til veldig bra | Huber som krever forbedret overflatefinish og dimensjonskonsistens |
Presisjon Gravity Casting |
Omtrent ±0,5–1,0 mm for utvalgte dimensjoner og passende design | Vanligvis små til mellomstore komponenter; svært legert- og geometriavhengig | Middels volumproduksjon hvor gjenbrukbart verktøy er økonomisk | Bra til veldig bra | Utvalgte navdesign av aluminiumslegering og lette applikasjoner |
| Investering Støping | Omtrent ±0,1–0,3 mm for passende dimensjoner og geometrier | Vanligvis små til mellomstore komponenter | Lavt til middels volum, avhengig av kompleksitet | Glimrende | Liten, komplekse presisjonskomponenter der tettere støpte detaljer er verdifulle |
5. Vanlige hjulnavfeilmoduser
Å forstå hvordan huber svikter er nøkkelen til å designe og skaffe dem riktig.
| Feilmodus | Utseende | Rotårsak | Forebygging |
| Lagerslitasje / ovalitet | Bore ut av runde; lagerspinn i nav | Myk støpevegg, dårlig varmebehandling, vibrasjon | Riktig materialkvalitet; kontrollert varmebehandling; tilstrekkelig veggtykkelse |
| Pigghull sprekker | Sprekker som stråler ut fra stenderhull | Stresskonsentrasjon; overmoment; dårlige filetradier | Sjenerøst filetdesign; kontrollert dreiemoment spesifikasjon |
| Krympeporøsitet ved navsenter | Synlige eller indre hulrom nær lagerboringen | Utilstrekkelig stigerørsmating; tykk til tynn overgang | Optimalisert stigerørdesign; Retningsbestemmelse |
Hjulflaten er tom |
Vibrasjon, bremsepulsering, ujevn dekkslitasje | Casting forvrengning; dårlig maskineringsdatum-kontroll | Avspenning etter støping; kontrollert maskineringsfeste |
| Termisk sprekkdannelse nær bremseflens | Fine sprekker nær bremsemonteringsflaten | Varmekontroll fra bremsevarme; dårlig duktilitet | Duktilt jern med tilstrekkelig seighet; termisk syklusanalyse |
| Korrosjonsgroper | Overflate rust, gropdannelse på ubehandlede overflater | Veisalt, ingen belegg, feil støpeoverflate | Sinkrik primer + pulverlakk; korrosjonsbestandig materiale |
De #1 Skjult morder: Krympeporøsitet ved lagerboringen
Jeg har sett hundrevis av mislykkede nav komme tilbake fra feltet. Den vanligste innvendige defekten er krympeporøsitet rett ved lagersetet - usynlig på overflaten, men nok til å forårsake lagerfreting, overoppheting, og eventuelt anfall.
Dette er nesten alltid et stigerørdesignproblem: den tykke lagerdelen stivner sist uten riktig mating.
Gode støperier røntgen eller ultralyd inspiser lagersonen til hvert nav. Billige støperier gjør det ikke - og du finner ut seks måneder senere ved siden av motorveien.
6. Presisjons CNC-bearbeiding for ferdige hjulnav
Støping etablerer den grunnleggende formen til et hjulnav, men presisjonsmaskinering skaper grensesnittene som bestemmer hvordan komponenten passer og fungerer i hjulendemonteringen.
Bærer seter, monteringsflater, boltehull, tetningskontaktflater, og andre spesifiserte funksjoner kan kreve stramme dimensjonale og geometriske kontroller.
Disse kravene må defineres av ingeniørtegningen og tilhørende monteringsdesign.
Maskinering av kritiske grensesnitt
Flere funksjoner fortjener spesiell oppmerksomhet under bearbeiding.
Lagerboringer og seter: Disse funksjonene må oppfylle den angitte diameteren, rundhet, sylindrisitet, overflatebehandling, og passformskrav.
Feil dimensjoner kan påvirke lagerinstallasjonen, driftsklaring eller forspenning, avhengig av lagerarrangementet, og lastfordeling.
Hjulmonteringsflater: Monteringsflaten etablerer grensesnittet mellom navet og hjulet.
Flathet, vinkelrett, og utløpskrav bør defineres som passende for designet fordi avvik kan påvirke monteringsnøyaktighet og rotasjonsadferd.
Boltehull og boltsirkler: Hulldiameter, posisjon, avstand, og spesifisert setegeometri må samsvare med hjulfestesystemet.
Posisjonsfeil kan komplisere montering eller gi ujevne kontaktforhold.
Tetningskontaktflater: Der navet rommer en tetning, overflatebehandling, geometri, og dimensjonsnøyaktighet må være forenlig med spesifisert tetningsdesign og driftsforhold.
Kontrolldatumreferanser og bearbeidingstillatelser
En konsistent bearbeidingsstrategi begynner med å velge passende datum og fastslå hvordan komponenten skal lokaliseres og klemmes.
Hvis det første oppsettet refererer til en uegnet overflate, maskinering kan reprodusere dimensjonsfeil mellom boringen, flens, og andre kritiske funksjoner.
Tilstrekkelig og konsekvent maskineringsgodtgjørelse er også viktig: utilstrekkelig lager kan etterlate deler av støpegodset ubearbeidet, mens for mye lager øker syklustiden og verktøyslitasjen.
For komplekse nav, prosessplanlegging bør etablere bearbeidingssekvensen, arbeidsholdingsmetode, og inspeksjonspunkter før produksjonen starter.
Konsentrisitet, Runout, og overflatefinish
Det geometriske forholdet mellom lagergrensesnittet, rotasjonsakse, og hjulmonteringsflaten kan påvirke det ferdige navets funksjon.
Avhengig av tegningen, inspeksjon kan omfatte:
- Borediameter og geometrisk nøyaktighet.
- Radiell og aksial utløp.
- Monteringsflatenes vinkelrett på den angitte nullpunktaksen.
- Bolthullsposisjon og monteringsgeometri.
- Overflatefinish på lager- og tetningsgrensesnitt.
Disse målingene bør utføres ved bruk av egnet inventar, presisjonsinstrumenter, eller koordinatmåleutstyr etter behov.
Det er viktig å ikke bruke én universell toleranse for alle hjulnav. De riktige verdiene avhenger av lagersystemet, hjulende design, komponentdimensjoner, og gjeldende tekniske krav.
Hvordan maskinering påvirker totale produksjonskostnader
Maskineringskostnadene påvirkes av støpingens dimensjonale konsistens, materialbearbeidbarhet, maskineringsgodtgjørelse, kompleksitet i arbeidsforhold, Verktøyets levetid, og nødvendig inspeksjonsfrekvens.
En godt designet støping kan redusere unødvendig materialfjerning og forenkle maskineringsoppsett.
Imidlertid, minimering av maskinbeholdning på bekostning av pålitelig overflaterensing kan øke avvisningsraten.
Målet er å etablere et stabilt forhold mellom støpenøyaktighet og maskineringsevne slik at kritiske funksjoner kan produseres konsekvent.
7. Kvalitetskontroll og testing av sikkerhetskritiske hub-komponenter
Sikkerhetskritiske nav krever et strengt kvalitetsprogram. Typiske tester inkluderer:
| Test | Hensikt | Standard / Metode |
| Kjemisk analyse | Kontroller materialsammensetningen | Spektrometri |
| Mekanisk testing | Strekk, avkastning, forlengelse, hardhet | ASTM E8, E10 |
| Mikrostrukturevaluering | Nodularitet, matrise, grafitt størrelse | ASTM A247 |
| Dimensjonal inspeksjon | Bærende kjeder, flens, stenderhull | CMM, målere |
| Radiografisk inspeksjon | Innvendig porøsitet, krymping | ASTM E94 / E505 |
| Ultrasonic testing | Interne defekter i kritiske seksjoner | ASTM A609 |
| Magnetisk partikkelinspeksjon | Overflate sprekker | ASTM E709 |
| Dynamisk utmattelsestest | Simulert veibelastning | SAE J1095 eller OEM-spesifikasjon |
| Bevis belastningstest | Strukturell integritet | Spesifikasjon av akselprodusent |
| Utløpssjekk | Flens og lagerboring utløp | Skiveindikator / CMM |
| Trykk / lekkasjetest | Oljetetningsintegritet (der det er aktuelt) | - |
8. Bruksområder for tilpassede hjulnavstøpte
Tilpassede hjulnavstøpte brukes i ulike bruksområder for kommersielle kjøretøy og industrielle transporter.
Hver applikasjon presenterer forskjellige lasteforhold, dimensjonale begrensninger, og miljøkrav.
Heavy-Duty Highway Lastebiler
Lastebilnav må tilpasses det spesifiserte lagersystemet, hjulfeste, og akselkonfigurasjon mens den tåler gjentatte veibelastninger, svingkrefter, og bremserelaterte driftsforhold.
Materialegenskaper, monteringsgeometri, utmattelsesytelse, og maskineringsnøyaktighet er nøkkelhensyn.
Semitrailere og godstransport
Trailernav opererer under gjentatt belastning under langdistansetjeneste.
Spesifikasjonene deres avhenger av akseldesign, hjulkonfigurasjon, lagerarrangement, Lastekrav, og forventet driftsmiljø.
Korrosjonseksponering og brukbarhet kan også påvirke design og etterbehandlingskrav.
Anleggs- og terrengkjøretøy
Enkelte konstruksjons- og spesialiserte transportkjøretøyer møter høyere støtbelastninger, ujevnt terreng, støv, og forurensning.
Navnene deres krever applikasjonsspesifikk vurdering av laster, materiell seighet, strukturell geometri, tette grensesnitt, og vedlikeholdsforhold.
OEM-produksjon og ettermarkedserstatning
OEM-prosjekter kan kreve kontrollerte revisjoner, repeterbar produksjon, dokumenterte materialkrav, og planlagt validering.
Erstatningskomponenter introduserer ytterligere utfordringer når originale tegninger eller materialspesifikasjoner er ufullstendige, noe som gjør dimensjonsbekreftelse og applikasjonskompatibilitet spesielt viktig.
9. Tilpassede hjulnavstøpeløsninger fra LangHe Industry
LangHe Industry tilbyr tilpassede hjulnavstøpeløsninger for tunge lastebiler og semitrailere, støtte prosjekter som krever bruksspesifikke materialer, støpedesign, Presisjonsmaskinering, og kvalitetsinspeksjon.
Våre produksjonsevner dekker nøkkeltrinn i produksjonen, inkludert:
- Støpeprosesser: Grønn sandstøping og skallformstøping for passende jernholdige hjulnavdesign.
Presisjonsstøping kan vurderes for kompatible ikke-jernholdige applikasjoner, avhengig av komponentkrav. - Materiell valg: Duktile jernkvaliteter som ASTM A536 65-45-12, 80-55-06, og 100-70-03, samt austempert seigjern (Adi) og andre spesifiserte karakterer, avhengig av design og produksjonsmulighet.
- Casting Simulering: Formfyllings- og størkningsanalyse for å bidra til å optimalisere port- og stigerørdesign og redusere risikoen for støpefeil.
- CNC maskinering: Snu, kjedelig, boring, Tapping, og andre spesifiserte maskineringsoperasjoner. Balansering kan ordnes der det kreves av komponentdesign og driftsforhold.
- Kvalitetskontroll: Dimensjonal inspeksjon, materialverifisering, og gjeldende ikke-destruktiv testing (Ndt) i henhold til avtalte spesifikasjoner.
Kvalitetsstyring og bilspesifikke krav bør bekreftes for hvert prosjekt. - Sporbarhet: Materialdokumentasjon, identifikasjon av produksjonsparti, og inspeksjonsrapporter som spesifisert.
Vi samarbeider med OEM-er og andre industrielle kunder for å utvikle hjulnavstøpte tilpasset deres spesifiserte belastningskrav, driftssykluser, dimensjonale begrensninger, og vektmål.
Vår ingeniørstøtte inkluderer design-for-produserbarhet (DFM) anmeldelse, veiledning for materialvalg, og prototypeevaluering der det er nødvendig.
Kontakt LangHe Industry for å diskutere ditt tilpassede hjulnavstøpeprosjekt.
Gi en teknisk tegning eller prøve, materielle krav, forventet produksjonsvolum, og inspeksjonskriterier vil hjelpe oss med å vurdere riktig produksjonsrute.
10. Konklusjon
Tilpassede hjulnavstøpte er blant de mest sikkerhetskritiske komponentene i tunge lastebil- og semitrailersystemer.
De ser ut som enkle runde avstøpninger fra utsiden, men hver funksjon - lagerboring, hjulflate, stenderhull, bremsemonteringsflate — må være presisjonskonstruert og støpt til strenge standarder.
Forskjellen på et nav som varer 700,000 km og en som feiler kl 200,000 km kommer ned til tre ting: riktig materiale, riktig varmebehandling, og rett støpeprosesskontroll.
Duktilt jern med riktig normalisering leverer styrken, Demping, og slitestyrke som kreves for tung service.
Retningsbestemt størkningsteknikk eliminerer krympeporøsitet ved lagerboringen. Streng NDT og dimensjonell verifisering fanger opp defekter før de når veien.
For flåteoperatører, tilhengerprodusenter, og aksel-OEM-er, budskapet er klart: hjulnav er ikke en vare å skaffe på pris alene.
De er sikkerhetskomponenter. Partner med et støperi som forstår hjulnavfeilmoduser, kontrollerer hvert prosesstrinn, og står bak hver støping med full sporbarhet. Slik får du knutepunkter som holder seg på veien, ikke på siden av det.
Vanlige spørsmål
Hvilke materialer brukes vanligvis til hjulnavstøpte for tunge lastebiler?
Duktilt jern er en kandidat for støpte hjulnav fordi det kan tilby en nyttig kombinasjon av styrke, duktilitet, og støpefleksibilitet. Støpt stål kan også vurderes for spesifikke design.
Det riktige materialet avhenger av navgeometrien, nødvendig tretthetsytelse, laster, driftsmiljø, og gjeldende spesifikasjoner.
Hvorfor krever en hjulnavstøping CNC-bearbeiding?
CNC-maskinering produserer de nøyaktige lagersetene, monteringsflater, boltehull, og andre grensesnitt som kreves for montering.
Støpingen gir grunnformen, mens maskinering etablerer de endelige dimensjonene og overflateegenskapene spesifisert på ingeniørtegningen.
Kan et eksisterende hjulnav omvendt konstrueres for tilpasset støping?
Ja, en eksisterende komponent kan gi et utgangspunkt for dimensjonsanalyse og designrekonstruksjon.
Imidlertid, reverse engineering bør også etablere materialkrav, kritiske grensesnitt, maskineringstoleranser, og relevante ytelseskriterier.
Utvendige dimensjoner alene er ikke tilstrekkelige til å bekrefte at en erstatningshub er egnet for sikkerhetskritisk service.
Hvilken informasjon er nødvendig for et tilbud på tilpasset hjulnavstøping?
Gi en teknisk tegning eller prøve, materialspesifikasjon, Kritiske dimensjoner, søknadsdetaljer, forventet mengde, maskineringskrav, og kvalitetsdokumentasjonsbehov.
Eventuell nødvendig NDT, utmattelsestesting, eller annen validering bør også oppgis på tilbudsstadiet slik at produksjonsruten og kostnadene kan evalueres nøyaktig.