

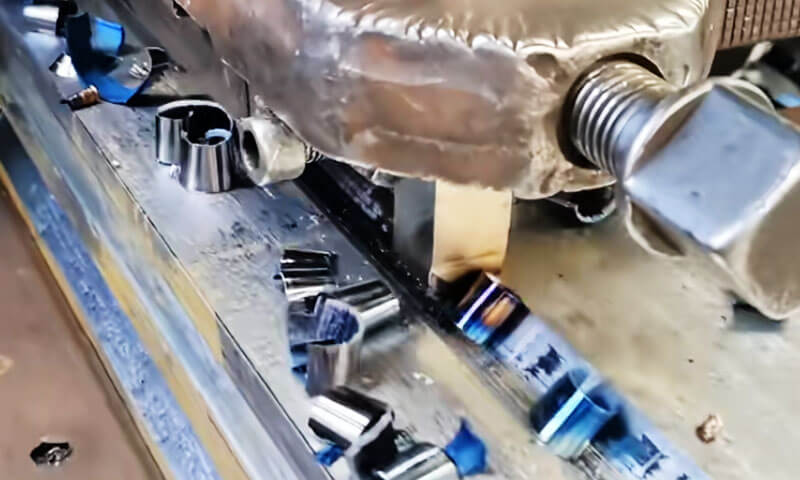
Når man diskuterer metallskjæringsprosesser, snu, fresing, og sliping får vanligvis mest oppmerksomhet. Imidlertid, ikke alle maskineringsproblemer løses best med en roterende kutter.
For flate overflater, rette spor, Keyways, Splines, og visse ikke-sirkulære indre profiler, lineære skjæreprosesser forbli svært nyttig.
De tre viktige prosessene som dekkes i denne artikkelen er høvling, forming, og broaching.
Alle tre fjerner materiale gjennom relativ lineær bevegelse mellom skjæreverktøyet og arbeidsstykket, men de er fundamentalt forskjellige i maskinkonfigurasjon, kutteretning, verktøy, produktivitet, gjeldende geometri, og økonomi.
Fra et produksjonsperspektiv, det riktige spørsmålet er ikke bare hvilken prosess som er "bedre". Det er det:
Hvilken lineær skjæreprosess gir den nødvendige geometrien, nøyaktighet, overflatebehandling, produktivitet, og kostnad for den spesifikke delen og produksjonsvolum?
1. Høvling: Fram- og tilbakegående skjæring for store flate overflater
Høvling er en tradisjonell lineær metallskjæreprosess der arbeidsstykket beveger seg gjensidig mot et fast enkeltpunktsskjæreverktøy. I motsetning til å snu, fresing, eller sliping, høvling er ikke avhengig av kontinuerlig roterende kutting.
I stedet, materiale fjernes under foroverslaget, mens returslaget normalt er en ikke-skjærende bevegelse.
Dette enkle skjæreprinsippet gjør høvling spesielt egnet for store, tung, og langstrakte arbeidsstykker med lange flate eller rette overflater.
Selv om det er moderne CNC fresing har erstattet høvling i mange generelle bruksområder, høvling forblir teknisk verdifull der størrelsen og vekten på arbeidsstykket gjør roterende bearbeiding mindre praktisk.
Store maskin-verktøy senger, tunge baser, Strukturelle støping, og lange styreflater er representative eksempler.
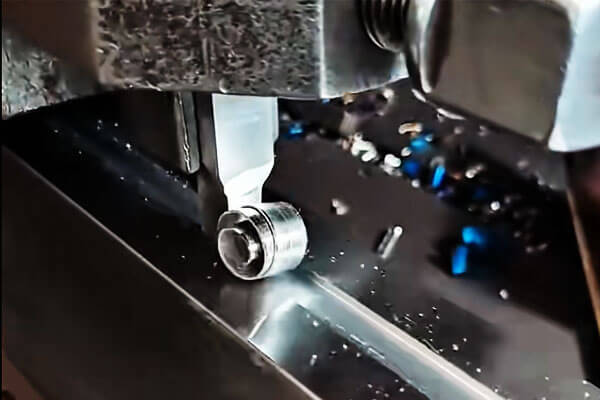
Arbeidsprinsipp for høvling
Kuttehandlingen til en høvel er basert på en gjentatt slagsyklus. Under foroverslaget, skjærekanten griper inn i arbeidsstykket og fjerner et kontrollert lag med materiale.
Verktøyet eller bordet fullfører deretter returbevegelsen, normalt uten å kutte, før neste fôr påføres.
Grunnsyklusen er:
Kutteslag → returslag → mating → kutteslag
Matingen forskyver skjæreposisjonen gradvis slik at verktøyet dekker det nødvendige bearbeidingsområdet.
Ved å kombinere langsgående bordbevegelse med tverrgående eller vertikal mating, en høvel kan generere horisontalt, vertikal, og skrå overflater.
Denne frem- og tilbakegående bevegelsen er det grunnleggende skillet mellom høvling og de fleste moderne høyproduktive maskineringsprosesser.
I fresing, kutteren roterer kontinuerlig og flere tenner griper inn i arbeidsstykket gjentatte ganger. I høvling, kutting er intermitterende og utføres normalt med en enkelt skjærekant.
Hovedkomponenter i en høvler
En konvensjonell høvel består av et stort antall strukturelle og bevegelseskontrollkomponenter designet for å støtte tunge arbeidsstykker og opprettholde skjærestabilitet.
| Komponent | Hovedfunksjon |
| Maskinseng | Støtter det frem- og tilbakegående bordet og absorberer skjærekrefter |
| Arbeidsbord | Bærer arbeidsstykket og gir den primære frem- og tilbakegående bevegelsen |
| Søyler/boliger | Støtt tverrskinnen og verktøyhodene |
| Cross Rail | Bærer og posisjonerer verktøyhodene |
| Verktøyhoder | Hold skjæreverktøyene og foreta justering |
| Fôringsmekanisme | Kontrollerer den inkrementelle bevegelsen mellom skjæreslag |
| Drive System | Gir kontrollert bordakselerasjon, skjærehastighet, og returhastighet |
Maskinstrukturen må være tilstrekkelig stiv fordi høvling ofte påføres store støpegods og komponenter med betydelige skjærekrefter.
Eventuell ustabilitet i tabellen, arbeidsholdssystem, eller verktøyhode kan vises direkte som vibrasjon, dimensjonsvariasjon, eller dårlig overflatebehandling.
Typiske bruksområder for høvling
Det sterkeste bruksområdet for høvling er produksjon av stor, lang, relativt rette flater
Store maskinsenger er et klassisk eksempel. Deres føringsveier og monteringsflater kan strekke seg over betydelige lengder og kreve nøyaktig justering langs hele arbeidskonvolutten.
Lignende krav forekommer i store baser, rammer, Strukturelle støping, og tungt industrielt utstyr.
Høvling kan også produsere:
- Lange horisontale plan
- Vertikale overflater
- Skrå overflater
- Rette riller
- V-spor
- T-spor
- Svalehaleprofiler
- Lange ledeflater
Med passende verktøy og maskinkonfigurasjon, mer spesialiserte profiler kan også genereres.
Imidlertid, prosessen er mest økonomisk når geometrien forblir grunnleggende lineær og tilgjengelig for det frem- og tilbakegående verktøyet.
Høvleverktøy og skjærestrategi
Høvling bruker vanligvis ettpunkts skjæreverktøy
For grov bearbeiding, et stivt verktøy med en sterk skjærekant er normalt foretrukket slik at større skjæredybder kan tas uten overdreven vibrasjon.
Etterbehandlingsoperasjoner bruker verktøy designet for å gi en mer stabil kuttehandling og forbedret overflatekvalitet.
Verktøyoverheng bør minimeres fordi lang verktøyfremspring reduserer stivheten og kan øke skravling.
Dette blir spesielt viktig ved høvling av store støpegods fordi selve arbeidsstykket kan inneholde lokale endringer i stivhet.
Et praktisk verktøyoppsett følger tre grunnleggende prinsipper:
Riktig verktøyposisjon + minimum overheng + sikker fastspenning
Arbeidsstykket må også støttes godt. Små komponenter kan klemmes fast i en skrustikke eller annen feste, mens store støpegods og fabrikasjoner vanligvis er sikret med klemmer, bolter, støtteblokker, eller dedikerte armaturer.
Prosessegenskaper og typisk nøyaktighet
Den største ulempen med høvling er dens lave materialfjerningseffektivitet sammenlignet med kontinuerlig fresing, fordi returslaget normalt ikke bidrar til kutting.
Verktøyendringer og frem- og tilbakegående akselerasjon og retardasjon begrenser også produktiviteten.
Dens styrker er fleksibilitet, relativt enkelt verktøy, og muligheten til å maskinere store eller tunge komponenter uten behov for komplekse roterende kuttere.
Disse egenskapene gjør høvling spesielt nyttig i enkelt- og småbatchproduksjon, reparasjonsarbeid, og maskinering av store flate komponenter.
Typisk oppnåelig nøyaktighet avhenger sterkt av maskinens tilstand, verktøygeometri, arbeidsstykkets stivhet, og prosessparametere.
Som en generell referanse, konvensjonell høvling kan oppnå ca IT9–IT7 dimensjonsnøyaktighet, med overflateruhet vanligvis rundt Ra 12,5–1,6 μm.
Under gunstige forhold og med passende brede etterbehandlingsverktøy, presisjonsplaning kan oppnå ca IT6, med overflateruhet som potensielt når rundt Ra 0,8–0,2 μm.
Disse verdiene er veiledende snarere enn universelle og bør ikke erstatte prosessspesifikk evnevalidering.
| Parameter | Typiske høvlingsegenskaper |
| Skjæremetode | Frem- og tilbakegående enkeltpunktsskjæring |
| Primærapplikasjon | Store flate og rette flater |
| Maskinerbare funksjoner | Horisontal, vertikal, skrå overflater; rette spor; enkle dannede profiler |
| Hovedfordel | Fleksibel og økonomisk for store, komponenter med lavt volum |
| Hovedbegrensning | Tomgang tilbakeslag reduserer produktiviteten |
| Typisk nøyaktighet | Omtrent IT9–IT7 |
| Typisk overflateruhet | Omtrent Ra 12,5–1,6 μm |
| Presisjon etterbehandling | Kan nærme seg IT6 og ca. Ra 0,8–0,2 μm under egnede forhold |
Den grunnleggende verdien av høvling ligger i dens evne til å gi stabil, fleksibel bearbeiding av store flate geometrier med relativt enkel verktøy.
Selv om den i stor grad er erstattet av høyproduktiv fresing i mange produksjonsmiljøer, det er fortsatt en praktisk prosess for store komponenter, kraftig maskinering, og lavvolumsproduksjon der fleksibilitet og enkelhet i utstyr er viktigere enn maksimal syklushastighet.
2. Forming: Vertikal frem- og tilbakegående skjæring for interne og eksterne funksjoner
Veteranmaskinister beskriver ofte sporet som en "vertikal høvler", og sammenligningen er teknisk treffende.
I forming, kutteretningen er vertikal i stedet for horisontal, og prosessen er primært rettet mot indre overflater.
Det kan betraktes som den vertikale forlengelsen av høvlingsprosessen, deler det samme grunnleggende enkeltpunktet, intermitterende skjærevirkning mens den utvider rekkevidden inn i boringer, Hubs, og andre lukkede geometrier som en høvel eller formmaskin ikke har lett tilgang til.
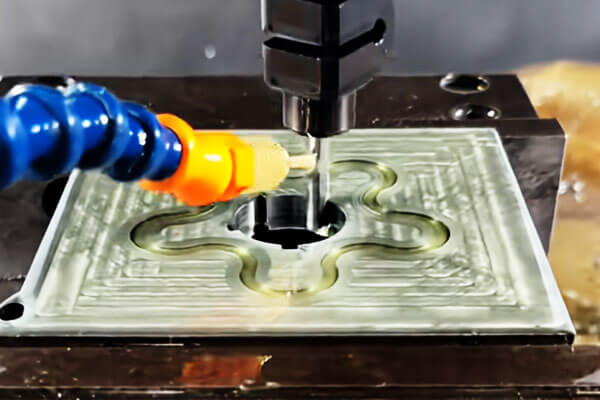
Kjerneutstyr: Spilleautomaten
Spilleautomaten (spalter) består av en seng, øvre og nedre glidevogner, et sirkulært arbeidsbord, en vær, og en kolonne.
Den primære bevegelsen er den vertikale lineære frem- og tilbakegående bevegelsen til stempelet, som bærer sporverktøyet ned gjennom arbeidsstykket og trekker det tilbake på returslaget.
Matebevegelse tilveiebringes av den langsgående og tverrgående bevegelsen til de øvre og nedre lysbildene, mens den roterende bevegelsen til det sirkulære arbeidsbordet muliggjør vinkelindeksering.
Denne kombinasjonen lar maskinen utføre ikke bare rette innvendige kutt, men også indekserte funksjoner fordelt rundt en boring.
Typiske spilleautomater håndterer slag som strekker seg fra omtrentlig 80 mm til 500 mm, med ramhastigheter vanligvis mellom 15 og 60 slag per minutt avhengig av slaglengde og materiale.
Fordi kutting skjer bare under nedoverslaget, prosessen er iboende intermitterende, og effektiv skjæretid er omtrent 40–50 % av den totale syklusen.
Maskineringsomfang og praktiske detaljer
Slotting er overveldende en "intern" operasjon. Dens styrker inkluderer:
- Nøkkelspor i nav, gir, og trinser
- Firkantede hull og rektangulære hull
- Polygonale hull (sekskantet, åttekantet, og lignende profiler)
- Splinehull og innvendige splines
- Innvendige spor, blindspor, og uregelmessige indre profiler
Slottingverktøy faller inn i to brede kategorier. Det spisse verktøyet brukes til grov slisse og til bearbeiding av polygonale hull, hvor den kan forhandle hjørner og varierende profiler.
Verktøyet med flat kant brukes til etterbehandlingsoperasjoner og til å kutte rettvinklede spor, gir en renere sidevegg og en flatere bunn.
En kritisk detalj oppstår ved kutting av splines. Det er ikke nok å kontrollere symmetrien til hvert enkelt kilespor; vinkelavstanden til alle kilespor rundt omkretsen må også holdes innenfor toleranse.
Dette oppnås ved å bruke en indekseringsplate eller delehode i forbindelse med det roterende arbeidsbordet.
Fordi splinetilpasningen bestemmes av den kumulative posisjonen til hver tann, selv en liten indekseringsfeil kan forårsake interferens under montering eller uakseptabelt tilbakeslag under drift.
I praksis, indekseringsnøyaktigheten holdes ofte innenfor noen få bueminutter, avhengig av splineklassen og paringskomponenten.
Prosessegenskaper og nøyaktighet
Sloteren gir klare fordeler i visse produksjonssammenhenger.
Strukturen er relativt enkel, oppsettet er raskt, og for enkelt- eller liten-batch produksjon av interne kilespor og ikke-sirkulære boringer, det er ofte det mest kostnadseffektive alternativet som finnes.
Det krever også mindre spesialisert verktøy enn broaching, som gjør det attraktivt for jobbbutikker og vedlikeholdsavdelinger.
Begrensningene er like godt etablert. På returslaget, verktøyet gnis mot arbeidsstykkeveggen, akselerere verktøyslitasje og redusere verktøyets levetid.
Verktøyholderen eller borestangen har begrenset stivhet, som begrenser både den maksimale sporlengden og det oppnåelige dybde-til-bredde-forholdet.
Som et resultat, dype eller smale spor kan kreve flere passeringer, og avbøyning kan påvirke dimensjonskonsistensen.
Under normale forhold, slotting oppnår dimensjonsnøyaktighet i området av IT9 til IT7, med overflateuhet typisk mellom Ra 6.3 μm og Ra 1.6 μm.
Finere finish krever generelt redusert fôr, skarpt verktøy, og noen ganger et eget avslutningspass. Tabellen nedenfor oppsummerer de viktigste prosessparametrene.
| Parameter | Typiske formegenskaper |
| Skjæremetode | Vertikal frem- og tilbakegående enkeltpunktsskjæring |
| Primærapplikasjoner | Innvendige kilespor, spor, spline spor, firkantede og polygonale hull |
| Ytterligere applikasjoner | Utvalgte gir, Cams, eksterne profiler |
| Hovedfordel | Effektiv for interne funksjoner som er vanskelige å bearbeide ved konvensjonell dreiing |
| Hovedbegrensning | Lavere produktivitet på grunn av det ikke-skjærende returslaget |
| Typisk nøyaktighet | Omtrent IT9–IT7 |
| Typisk overflateruhet | Omtrent Ra 6,3–1,6 μm |
| Produksjonsegnethet | Spesielt økonomisk for enkelt- og småbatcharbeid |
Utover formede hull, sporet kan også bearbeide sylindriske tannhjul, Cams, og andre spesialkomponenter når passende armaturer og indekseringsarrangementer brukes.
Denne allsidigheten har gitt den et rykte som verkstedets "universelle erstatning" - en maskin som kanskje ikke er førstevalget for høyvolumsproduksjon, men en som pålitelig kan håndtere oddetall, det indre, og det vanskelige når andre prosesser ikke kan.
3. Broaching: Høyproduktiv lineær skjæring med et multi-tannverktøy
Broaching er en svært produktiv lineær skjæreprosess der et spesialdesignet verktøy kalt a broach beveger seg lineært i forhold til arbeidsstykket.
I motsetning til høvling og forming, som normalt bruker en enkelt skjærekant og fjerner materiale gjennom gjentatte slag, en broach inneholder flere skjæretenner arrangert progressivt langs verktøyet.
Hver tann fjerner en kontrollert mengde materiale, tillater groving, semi-finishing, og etterbehandling skal fullføres i ett enkelt kontinuerlig slag.
Denne unike verktøygeometrien gjør broaching spesielt effektiv for repeterende interne og eksterne profiler, spesielt i medium- og produksjon av høyt volum.
Typiske eksempler inkluderer interne kilespor, Splines, firkantede hull, polygonale hull, og utvalgte girrelaterte profiler.
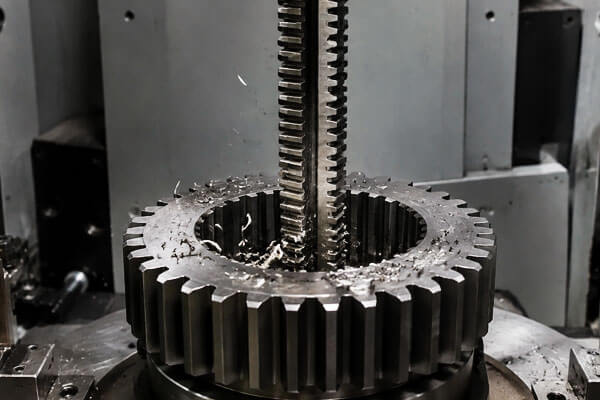
Kjerneutstyr og verktøy
Broaching maskiner er tilgjengelig i to hovedkonfigurasjoner: vertikal og horisontal.
Moderne maskiner er nesten universelt hydraulisk drevne, som gir glatt, stall, og konsekvent skjærebevegelse gjennom hele slaget.
Slaglengdene varierer mye med maskinstørrelse, fra omtrentlig 500 mm på mindre vertikale maskiner til flere meter på store horisontale brochingsmaskiner.
Kjernen i prosessen er broaching-verktøyet, eller broach. Konstruksjonen er svært konstruert, med hver seksjon som har en egen funksjon:
- Skaft: Overfører trekke- eller skyvekraften fra maskinen.
- Front pilot: Sentrerer og styrer brosjen når den går inn i det forhåndsbearbeidede hullet.
- Kutteseksjon: Inneholder flere tenner ordnet i en stigende sekvens, hver tann fjerner en kontrollert mengde materiale.
- Etterbehandling (dimensjonering) del: De siste tennene fjerner de siste små trinnene for å etablere den endelige dimensjonen og overflatefinishen.
- Bakre pilot: Støtter og styrer brosjen når den kommer ut av arbeidsstykket.
Fordi tennene hever seg gradvis, brosjen utfører groving, semi-finishing, og avslutter samtidig. Et enkelt pass fullfører hele operasjonen.
Stigningen per tann er typisk i området 0.02 til 0.15 mm, avhengig av materialet og overflatefinishen som kreves.
Maskineringsomfang og praktiske hensyn
Broaching er delt inn i to kategorier: intern broaching og ekstern (flate) broaching.
Intern broaching brukes til å produsere et bredt utvalg av profilerte hull:
- Runde hull
- Firkantede hull
- Spline hull
- Girboringer og andre ikke-sirkulære innvendige profiler
Ekstern broaching brukes til flate overflater, V-spor, og andre eksterne profiler.
Det er vanlig i bil- og romfartsindustrien for maskinering av komponenter som turbinskiver og koblingsstenger.
Flere praktiske punkter fortjener oppmerksomhet. Når du bryter et innvendig hull, arbeidsstykket trenger vanligvis ikke klemmes.
Den er støttet på endeflaten, og selve kuttekraften holder den på plass. Imidlertid, vinkelrett mellom det forhåndsbearbeidede hullet og den støttende endeflaten må oppfylle spesifikasjonene.
Hvis denne vinkelrettheten er dårlig, en sfærisk sitteskive kan brukes under arbeidsstykket for å tillate selvinnretting under passeringen.
For ekstern broaching, skjærekreftene er asymmetriske, så arbeidsstykket må være positivt klemt. Det kreves også en styreplate for å holde brosjen på rett spor.
Uten skikkelig veiledning, verktøyet kan drive, produsere en feiljustert eller utenfor toleranse overflate og potensielt kassere delen.
Prosessegenskaper og nøyaktighet
Den viktigste fordelen med broaching er kombinasjonen av høy produktivitet og konsekvent nøyaktighet.
Fordi hele operasjonen gjennomføres i et enkelt slag, syklustidene er korte og repeterbarheten er utmerket.
Dette gjør broaching ideell for høyvolumproduksjon av deler som krever tetthet, ensartede toleranser.
Under normale forhold, broaching oppnår en økonomisk nøyaktighet på IT9 til IT7, med overflateruhet mellom Ra 1.6 μm og Ra 0.4 μm.
Under gunstige forhold, nøyaktigheten kan holdes enda strammere. Batch-to-batch-konsistens er en av prosessens sterkeste egenskaper, siden verktøyets geometri selv bestemmer de endelige dimensjonene.
Begrensningene ved broaching er like klare:
- Dedikert verktøy: Én broach er designet for én bestemt størrelse og profil. Den kan ikke justeres for å produsere en annen dimensjon.
- Geometribegrensninger: Avtrappede hull, blinde hull, og svært store hull kan ikke brytes innvendig.
- Tynnvegg forvrengning: Tynnveggede arbeidsstykker er utsatt for deformasjon under de store skjærekreftene som er involvert.
- Høy verktøykostnad: Brosjer er dyre å designe, produksjon, og vedlikeholde.
- Økonomisk terskel: Broaching er kun kostnadseffektivt i middels til høyt volumproduksjon, hvor verktøykostnaden kan amortiseres over et stort antall deler.
For enkelt- eller småbatcharbeid, det er rett og slett ikke økonomisk.
Tabellen nedenfor oppsummerer de viktigste prosessparametrene.
| Parameter | Typiske broaching-egenskaper |
| Skjæremetode | Lineær skjæring med et progressivt flertannverktøy |
| Hovedutstyr | Vertikale eller horisontale broaching maskiner |
| Primærapplikasjoner | Keyways, spline hull, firkantede hull, polygonale hull, dannet profiler |
| Hovedfordel | Meget høy produktivitet; grovbearbeiding og etterbehandling kan ofte gjennomføres i ett slag |
| Typisk nøyaktighet | Omtrent IT9–IT7 |
| Typisk overflateruhet | Omtrent Ra 1,6–0,4 μm |
| Produksjonsegnethet | Passer best til medium- og produksjon av høyt volum |
| Hovedbegrensning | Dedikert broach-verktøy er dyrt og applikasjonsspesifikk |
Broaching er derfor best forstått som en prosess som konverterer høye verktøyinvesteringer til eksepsjonell produktivitet og repeterbarhet.
Hvor produksjonsvolumet rettferdiggjør verktøyet, det er en av de mest effektive og pålitelige metodene tilgjengelig for maskinering av profilerte hull og utvendige overflater.
Der volumet er lavt eller geometrien er uegnet, alternative prosesser som slotting, fresing, eller EDM er mer passende.
4. Planing vs. Forming vs. Broaching: Kjerneforskjeller
| Sammenligningselement | Høvling | Forming | Broaching |
| Grunnleggende prinsipp | Frem- og tilbakegående lineær skjæring, vanligvis når verktøyet eller arbeidsstykket beveger seg horisontalt | Frem- og tilbakegående lineær skjæring, vanligvis når verktøyet beveger seg vertikalt | Lineær skjæring med en flertannsbrøst med stadig større skjæretenner |
| Typisk maskin | Høvler | Shaper / spilleautomat | Horisontal eller vertikal broaching maskin |
| Verktøy | Ettpunkts skjæreverktøy | Ettpunkts skjæreverktøy | Multi-tann dedikert broach |
| Primær bevegelse | Horisontal frem- og tilbakegående bevegelse | Vertikal frem- og tilbakegående bevegelse | Kontinuerlig lineær trekk- eller skyveslag |
| Hovedapplikasjoner | Store flate flater, trinn, skuldre, V-spor, T-spor | Innvendige kilespor, spor, firkantede og polygonale hull, utvalgte eksterne profiler | Keyways, spline hull, firkantede hull, polygonale hull, eksterne profiler |
Typisk arbeidsstykkegeometri |
Store og relativt lange flate komponenter | Interne eller lokaliserte funksjoner, spesielt spor og profiler | Repeterende interne eller eksterne profiler med definert geometri |
| Materiell fjerning | Inkrementell, vanligvis én skjærekant per slag | Inkrementell, vanligvis én skjærekant per slag | Progressiv skjæring med flere tenner i en enkelt omgang |
| Produktivitet | Lav til moderat | Lav til moderat | Høy til veldig høy |
| Typisk nøyaktighet | Omtrent IT9–IT7; Finere etterbehandling kan nærme seg IT6 under passende forhold | Omtrent IT9–IT7 | Omtrent IT9–IT7, avhengig av verktøy og prosesskontroll |
| Typisk overflateruhet | Omtrent Ra 12,5–1,6 μm; | Omtrent Ra 6,3–1,6 μm | Omtrent Ra 1,6–0,4 μm |
| Verktøykostnad | Relativt lav | Relativt lav | Høy fordi broachene er spesialiserte |
Fleksibilitet |
Høy for store, varierte arbeidsstykker | Høy for interne funksjoner i små partier | Lav; verktøy er generelt profil- og størrelsesspesifikke |
| Produksjonsvolum | Best for enkelt- og småbatcharbeid | Best for enkelt- og småbatcharbeid | Best for medium- og produksjon av høyt volum |
| Hovedfordel | Økonomisk bearbeiding av store flater med enkel verktøy | Effektiv bearbeiding av innvendige spor og profiler | Utmerket produktivitet, Dimensjonal konsistens, og repeterbarhet |
| Hovedbegrensning | Ikke-skjærende returslag reduserer effektiviteten | Lav stivhet og ikke-skjærende returslag begrenser produktiviteten | Høye verktøykostnader og begrenset egnethet for persienne, tråkket, eller svært varierende funksjoner |
| Nøkkelprosessoverveielse | Arbeidsstykkestøtte, verktøyets stivhet, og stabilitet i lang slag | Verktøyoverheng, intern tilgjengelighet, indeksering, og rillenøyaktighet | Brosjdesign, arbeidsstykkeveiledning, pre-maskinert hull nøyaktighet, og skjærekraftkontroll |
5. Konklusjon
Høvling, forming, og broaching er tre distinkte lineære skjæreprosesser, hver egnet til et annet utvalg av produksjonskrav.
Høvling egner seg godt til store flate flater og rette spor, spesielt i enkelt- og små-batch-produksjon hvor verktøyfleksibilitet og relativt lave utstyrskostnader er viktig.
Forming er spesielt effektiv for interne kilespor, spor, firkantede hull, og andre lokaliserte profiler, tilbyr en praktisk løsning når konvensjonell fresing er mindre egnet.
Broaching, derimot, bruker et dedikert multi-tann verktøy for å fullføre mange profiler i et enkelt slag, gjør den spesielt effektiv for medium- og høyvolumsproduksjon der repeterbarhet og produktivitet er avgjørende.
Fra et prosessteknisk perspektiv, det er ingen universelt overlegen metode.
Det riktige valget bør være basert på delens geometri, materiale, dimensjons- og overflatekrav, produksjonsvolum, verktøyinvestering, og den totale produksjonskostnaden.
Vanlige spørsmål
Hva er hovedforskjellen mellom høvling og forming?
Høvling bruker horisontal frem- og tilbakegående bevegelse for å bearbeide ytre flate og rillede overflater.
Forming bruker vertikal frem- og tilbakegående bevegelse, primært for innvendige boringer, Keyways, og profilerte hull. De deler det samme skjæreprinsippet med ett punkt, men er forskjellige i orientering og bruksfokus.
Hvorfor brukes broaching kun til høyvolumsproduksjon?
Broaching krever dedikert, formspesifikke skjæreverktøy som er kostbare å produsere og modifisere.
De høye verktøykostnadene kan kun amortiseres over store produksjonsvolumer. For små partier, verktøykostnaden per del gjør brøyting uøkonomisk.
Kan standard broaching maskin blindhull?
Generelt nei. Standard broaching krever et gjennomgående hull for verktøyet å passere gjennom.
Spesielle blindbroaching-verktøy finnes for bruk med begrenset dybde, men de har betydelige begrensninger og er ikke standard industriell praksis.
Hvilken lineær skjæreprosess gir best overflatefinish?
Presisjonshøvling med bred verktøy kan oppnå den laveste overflateruheten (ned til Ra 0.2 μm), kan sammenlignes med presisjonssliping.
Broaching gir den mest konsistente finishen i høyvolumsproduksjon. Standard forming gir moderat overflatekvalitet.
Er disse lineære skjæreprosessene fortsatt relevante med moderne CNC-fresing?
Ja. For spesifikke funksjoner som svalehalespor, Keyways, og flate flater med lavt volum, lineære kutteprosesser gir ofte lavere kostnader, enklere oppsett, og sammenlignbar kvalitet med CNC-fresing.
De forblir stiftprosesser i jobbbutikker, vedlikeholdsanlegg, og høyvolum formproduksjon.

