1. 소개
물 유리 투자 캐스팅 (규산 나트륨 투자 주조라고도 함) 물유리를 쉘의 바인더로 사용하는 정밀주조 기술입니다., 내화물과 결합하여 고강도 금형을 형성합니다., 그런 다음 용융 탄소강을 주조하여 복잡한 모양의 밸브를 얻습니다..
탄소강 밸브, 유체 이송 시스템의 핵심 구성 요소, 석유에 널리 사용된다, 화학적인, 힘, 시립 및 기타 분야, 제조 정밀도, 구조적 완전성과 내부식성은 산업 시스템의 안전성과 안정성을 직접적으로 결정합니다..
전통적인 모래 주조 및 실리카 졸 투자 주조와 비교, 물유리 투자 주조는 저렴한 비용의 장점이 있습니다., 짧은 생산주기, 복잡한 구조에 대한 강한 적응력, making it the mainstream process for mass production of medium and low-precision carbon steel valves.
2. 물 유리 투자 캐스팅이란 무엇입니까??
물 유리 투자 캐스팅, 도 알려져 있습니다 sodium silicate shell casting, a precision casting method widely used for manufacturing carbon steel valves.
The process is a multi-step, systematic operation designed to produce high-quality valve blanks with complex geometries and reliable mechanical properties.
Its core principle is to replicate the valve geometry using a fusible wax pattern, form a high-temperature resistant shell through successive coating and refractory layers, remove the wax to create a cavity, and finally cast molten carbon steel into the mold.
This technique integrates 치수 정밀도, 표면 품질, and adaptability to complex internal structures, making it suitable for medium- to high-performance valves in industrial and petrochemical applications.
공정 특성 및 적응성
물유리 매몰주조는 다음과 같은 생산에 있어서 명백한 기술적 이점과 적용 범위를 가지고 있습니다. 탄소강 밸브:
- 비용 우위: 물잔 가격은 1/20-1/30 실리카졸의 것, 생산 환경에 대한 요구 사항 (온도와 습도) 엄격하지 않다,
생산비를 절감할 수 있는 30-40% 실리카졸 인베스트먼트 캐스팅과 비교.
중저가 탄소강 밸브의 대량 생산에 적합합니다.. - 복잡한 구조에 대한 적응성: 수용성 코어를 사용하여, 곡선형 유로 등 밸브의 복잡한 내부 구조를 정확하게 형성할 수 있습니다., 다단계 공동, 좁은 밀봉 표면, 이는 기존의 모래 주조로는 달성하기 어려운 것입니다..
- 생산 효율성: 쉘 뒷층의 화학적 경화 방식으로 급속 경화가 가능하고 습윤 강도 확립,
실리카졸 매몰주조에 비해 공정주기가 짧고 생산효율이 높습니다., 단일 생산 라인의 일일 생산량은 수천 개의 밸브 블랭크에 도달할 수 있습니다.. - 제한: 치수 정확도 (IT11-IT13) 그리고 표면 마감 (Ra6.3-12.5μm) 주조량이 실리카졸 인베스트먼트 주조보다 낮습니다.,
껍질은 공기 투과성이 좋지 않습니다., 다공성 및 모래 부착과 같은 결함이 발생하기 쉽습니다., 엄격한 공정 관리가 필요한.
3. 재료 선택: 밸브 및 주조 적합성을 위한 탄소강 등급
물유리 매몰 주조 밸브용 탄소강 선택은 균형을 이루어야 합니다. 서비스 요구 사항- 압력과 같은, 온도, 및 중간 호환성 - 캐스팅 성능 물유리 공정에 필요한.
다양한 강철 등급은 다양한 기계적 특성을 제공합니다., 화학 성분, 캐스팅 동작, 성능과 제조 가능성 모두에 있어 등급 선택이 중요합니다..
핵심 탄소강 등급 및 표준
밸브에 사용되는 기본 탄소강 등급은 다음을 준수합니다. ASTM A216 그리고 GB/T 12229 표준, ~와 함께 WCB 가장 널리 적용되고 있는.
공통 등급의 주요 특징은 다음과 같습니다.:
| 강철 등급 | 기준 | 화학 성분 (wt.%) | 기계적 특성 (정규화) | 일반적인 근무 조건 |
| WCB | ASTM A216 / GB/T 12229 | 기음 ≤0.30, Mn 0.60–1.05, 그리고 ≤0.60, P ≤0.040, S ≤0.045 | 인장: 485–655 MPa; 수율 ≥250MPa; 신장 ≥22%; 충격 ≥27J (-29° C) | 중간/저압, -29° C ~ 427 ° C, 비부식성 매체 (물, 증기, 기름) |
| WCA | ASTM A216 | 기음 ≤0.25, 망간 ≤0.70, 그리고 ≤0.60, P ≤0.040, S ≤0.045 | 인장: 415-585MPa; 수율 ≥220 MPa; 신장 ≥28% | 평온, 저기압, ≥20°C, 일반공업용수 및 가스 |
WCC |
ASTM A216 | 기음 ≤0.25, Mn 0.80–1.20, 그리고 ≤0.60, P ≤0.040, S ≤0.045 | 인장: 485–655 MPa; 수율 ≥300MPa; 신장 ≥25% | 중간/고압, -46° C ~ 427 ° C, 저온 및 고압 매체 |
| ZG280-520 | GB/T 12229 | C 0.20–0.30, 망 0.50–0.80, 그리고 0.20~0.50, P ≤0.040, S ≤0.040 | 인장력 ≥480MPa; 수율 ≥280MPa; 신장 ≥20% | 국내 중·저압 밸브; WCB와 동일 |
물유리 정밀주조에 대한 주조 적합성
물유리 매몰 주조 공정은 성공적인 충전을 보장하기 위해 탄소강 등급에 특정 요구 사항을 부과합니다., 응고, 그리고 결함이 없는 구성 요소.
주요 고려 사항은 다음과 같습니다 유동성, 수축, 및 고온 균열 감수성:
- 유동성: 등급 WCB 그리고 ZG280-520 균형 잡힌 탄소와 망간 수준으로 인해 우수한 유동성을 나타냅니다., 용융된 강철이 좁은 밸브 채널과 밀봉 표면을 채울 수 있도록 합니다..
WCA, 망간 함량이 낮음, 약간의 유동성 감소를 나타냄, 단순한 밸브 형상에 더 적합하게 만듭니다.. 콜드 셧이나 불완전 충전을 방지하려면 붓는 온도를 적절하게 제어하는 것이 필수적입니다.. - 수축: 탄소강은 일반적으로 수축됩니다. 4.5-5.5% 응고하는 동안. 물유리 껍질은 탄력성이 낮기 때문에, 라이저는 신중하게 설계해야 합니다. 일반적으로 15주조량의 –25%— 수축을 보상하고 밸브 본체 및 보닛과 같은 중요한 영역의 공동을 방지합니다..
- 뜨거운 균열 경향:WCC 망간 함량이 더 높습니다., 이는 고온 균열에 대한 민감성을 증가시킵니다..
완화 전략에는 응고 중 냉각 속도를 제어하고 응력 집중을 줄이기 위해 밸브 형상의 원활한 전환 필렛을 설계하는 것이 포함됩니다..
4. 물유리 정밀주조의 기본 원리 및 공정 시스템
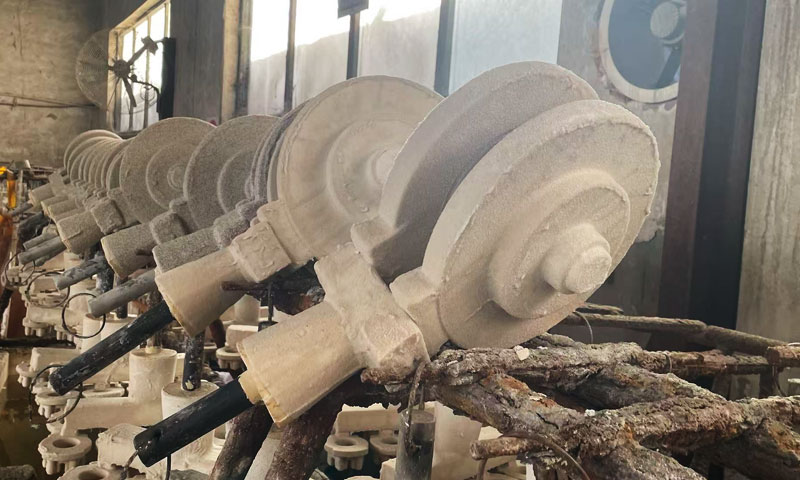
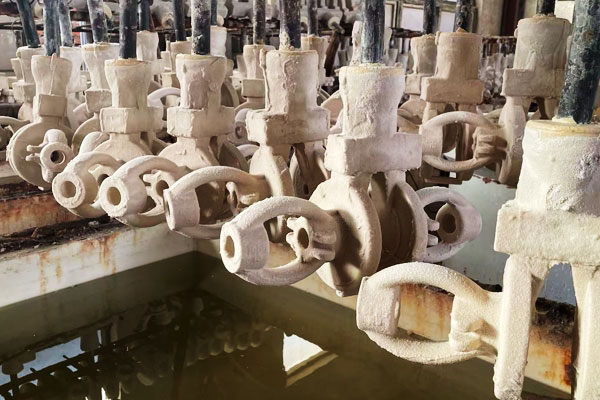
탄소강 밸브의 물유리 매몰 주조 공정은 다단계의 체계적인 프로젝트입니다., 주로 금형 제작을 포함합니다., 조개껍데기 만들기, 탈 왁스, 붓는 것, 청소와 열처리.
핵심 원리는 가용성 왁스 몰드를 사용하여 밸브 구조를 복제하는 것입니다., 여러 겹의 코팅과 샌딩을 통해 고온 저항성 쉘을 형성합니다., 가열하여 왁스 몰드를 제거하여 캐비티를 형성합니다., 마지막으로 용융 탄소강을 주조하여 밸브 블랭크를 얻습니다..
핵심 프로세스 흐름 및 주요 매개변수
물유리 정밀 주조 탄소강 밸브의 공정 흐름은 고도로 표준화되어 있습니다., 각 링크에는 블랭크의 품질을 보장하기 위해 엄격한 매개변수 제어 기능이 있습니다..
주요 단계와 기술 매개변수는 다음과 같습니다.:
1. 왁스 몰드 준비:
왁스 몰드는 밸브의 치수 정확도를 보장하는 기초입니다.. 일반적으로 사용되는 금형 재료는 파라핀과 저분자 폴리에틸렌 왁스의 혼합물입니다., 녹는점은 52~56℃.
주입 매개변수는 엄격하게 제어됩니다.: 주입온도 55-58℃, 주입 압력 1-2MPa, 유지 시간 3-5s, 왁스 몰드의 내부 응력을 제거하기 위해 주입 후 2~4시간 방치.
내부 흐름 채널이 복잡한 밸브용, soluble cores (urea-sugar mixture, 비율 95:5) 사용됩니다, which can be dissolved and removed with water after shell making, avoiding the difficulty of core removal for complex structures.
2. 왁스 몰드 조립 (트리 그룹화):
The qualified wax molds are welded to the sprue cup in a reasonable arrangement, considering the convenience of coating, ventilation and drying, and sequential solidification during pouring.
The distance between wax molds is controlled to avoid mutual influence during shell making and pouring, and the welding temperature is based on the dark red color of the welding knife to prevent scalding the wax mold.
3. 조개껍데기 만들기:
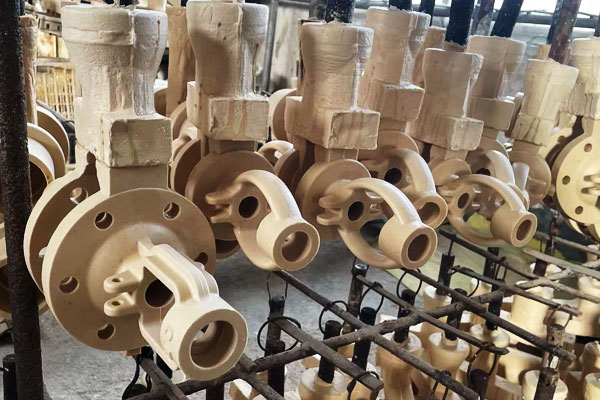
This is the core link to ensure the strength and surface quality of the mold. The shell is composed of a surface layer, a transition layer and a back layer.
표면층과 전이층은 표면 품질과 비용의 균형을 맞추기 위해 실리카 졸-물유리 복합 공정을 채택합니다.: 표면층에는 실리카졸과 300메쉬 지르콘 분말을 사용 (비율 1:3.65) 표면조도를 향상시키기 위해, 뒷면에는 물유리와 200메쉬 맥석가루를 사용하여 껍질의 강도를 높였습니다..
쉘 제작의 주요 매개변수는 다음과 같습니다.: 실온 25±2℃, 표면층 습도 50-60%, 슬러리 점도 (표면층 38±3s, 전환 층 35±3s, Jane's No로 측정됨. 4 점도 컵), 샌딩의 각 층은 다음 층이 적용되기 전에 껍질이 단단해질 때까지 건조됩니다..
4. 탈 왁스:
왁스 몰드는 증기 탈왁스로 제거됩니다., 증기 압력 0.6-0.8MPa 및 탈랍 시간 15-20분.
와동에 왁스가 잔류하는 것을 방지하려면 왁스 제거율이 98% 이상이어야 합니다., 밸브 블랭크에 탄소 결함이 발생합니다..
5. 로스팅 및 붓기:
껍질을 850~950℃에서 2~3시간 동안 구워 수분과 잔류탄소를 제거합니다., 쉘의 고온 안정성을 향상시킵니다..
탄소강의 주입 온도 (WCB를 예로 들어) 1520-1560℃입니다, 밸브의 벽 두께에 따라 주입 속도가 제어됩니다.: 0.5-1.0튀는 것과 다공성을 방지하기 위해 벽이 얇은 부품의 경우 m/s, 벽이 두꺼운 부품의 경우 0.3-0.5m/s.
6. 청소 및 마무리:
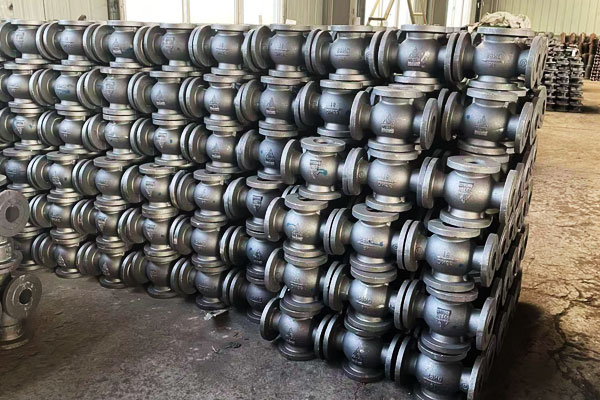
캐스팅을 실온으로 식힌 후, 쉘은 샌드블라스팅으로 제거됩니다. (산화알루미늄 모래, 입자 크기 100-120 망사), 그리고 스프루, 라이저와 버가 제거됩니다..
밸브의 밀봉면 및 유로용, 치수 정확도 요구 사항을 충족하려면 추가 연삭 및 연마가 필요합니다..
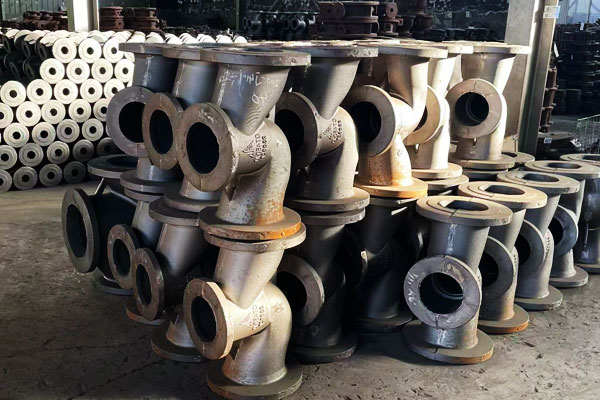
5. 물유리 정밀 주조 탄소강 밸브의 주조 후 처리
물유리 매몰주조 후, 탄소강 밸브에는 다음이 필요합니다. 체계적인 사후관리 보장하기 위해 치수 안정성, 최적화된 기계적 성능, 표면 품질, 및 장기적인 서비스 신뢰성.
응력 완화 및 열처리
완화하려면 열처리가 필수 잔류 응력 불균일한 냉각 및 응고로 인해 발생하는 미세 구조 인성 향상을 위해, 연성, 그리고 경도.
주요 치료법에는 다음이 포함됩니다.:
열 스트레스 완화
- 목적: 응고 및 고르지 못한 냉각으로 인한 내부 응력 감소.
- 매개 변수: 일반적인 온도: 550중탄소강의 경우 –650°C (예를 들어, WCB), 지속: 1–2 시간, 후 느린 냉각.
- 효과: 잔류 응력이 30~50% 감소합니다., 최소화 뒤틀림, 왜곡, 및 치수 편차 가공 또는 조립 중.
정상화
- 절차: 주물을 AC3 이상으로 가열 (~850~900°C) 공기 냉각이 뒤 따릅니다.
- 목적: 입자 구조를 개선합니다, 미세구조를 균질화한다, 강인함을 향상시킵니다, 그리고 취성을 감소시킵니다.
- 애플리케이션: 특히 중요한 것은 고탄소 WCC 밸브, 취성으로 인해 치명적인 고장이 발생할 수 있는 고압 또는 저온 응용 분야에 사용됩니다..
담금질과 템퍼링
- 적용등급: 고탄소강 또는 특수강 (예를 들어, WCC) 더 높은 강도와 경도가 요구되는.
- 프로세스: 담금질 후 템퍼링을 통해 a를 달성합니다. 높은 항복강도와 연성의 균형.
- 중요한 고려사항: 냉각 속도를 신중하게 제어해야 합니다., 특히 복잡한 밸브 형상, 방지하기 위해 균열 또는 왜곡.
요약: 열처리는 보장합니다 균일한 기계적 성질, 스트레스 해소, 후속 가공 및 표면 마무리 준비.
표면 청소 및 결함 제거
열처리 후, 표면 준비 밸브가 충족되는지 확인 치수, 밀봉, 표면 품질 요구 사항:
샷 폭발 / 그릿 폭발
- 제거하다 잔여 모래, 산화물, 그리고 규모 주조 표면에서.
- 제공 a 제어된 표면 거칠기 향상시키는 코팅이나 페인트 접착.
가공 및 트리밍
- 중요한 표면, 봉인면, 나사산 구멍, 플랜지는 다음과 같이 가공됩니다. 타이트한 공차 CNC 또는 기존 밀링 사용.
- 보장합니다 치수 정확도 그리고 적절한 조립 적합성.
용접 수리 (필요한 경우)
- 크기가 큰 수축 공동, 블로우 홀, 또는 균열 호환되는 용가재를 사용하여 TIG 또는 MIG 용접을 사용하여 수리할 수 있습니다..
- 용접 후 응력 완화는 필수입니다. 국부적인 왜곡이나 응력 집중을 방지합니다..
이 단계에서는 밸브가 구조적으로 건전하다 최종 마무리 및 코팅을 위한 치수 준비가 완료되었습니다..
표면 보호 및 코팅
탄소강은 다음과 같은 영향을 받기 쉽습니다. 부식, 특히 물 속에서, 증기, 기름, 또는 온화한 화학 환경. 표면 처리로 밸브를 보호하고 수명을 연장합니다..
일반적인 방법은 다음과 같습니다.:
| 치료 유형 | 목적 | 메모 / 일반적인 매개 변수 |
| 프라이머 및 페인트 코팅 | 부식 방지, 특히 온화한 매체의 경우 | 에폭시 기반 또는 폴리우레탄 코팅; 두께 50~150μm |
| 분말 코팅 | 내구성이 뛰어나고 균일한 보호층 | 산업 및 실외 응용 분야에 적합; 적절한 표면 준비 후 염수 분무 저항성 ≥500h |
전자 코팅 (전기영동 코팅) |
복잡한 형상에 대한 균일한 적용 범위 | 우수한 접착력 및 부식 방지성; 추가 페인트 레이어의 베이스로 이상적 |
| 하드페이싱 / 오버레이 용접 | 밀봉 표면이나 밸브 시트의 내마모성 | 중요한 부위에 텅스텐 카바이드 또는 Stellite 합금 적용 |
추가 참고사항:
- 표면 처리도 향상됩니다. 유압 성능, 난기류를 줄이다, 예방하고 재료 저하 장기근속 중.
- 적절한 표면 준비 (청소, 폭파, 탈지) 코팅 접착력 및 내식성에 매우 중요합니다..
비파괴 테스트 (ndt) 및 기능 검증
최종 조립 전, 밸브는 겪게 된다 종합검사 디자인 사양에 대한 무결성과 준수를 보장합니다:
- 초음파 테스트 (ut): 내부 균열 감지, 공허, 그리고 포함.
- 방사선 테스트 (엑스레이): 다공성을 드러낸다, 수축 공동, 숨겨진 내부 결함.
- 염료 침투성 테스트 (Pt): 표면 균열 감지, 특히 밀봉면에.
- 수압 및 압력 테스트: 설계 압력 하에서 누출 방지 및 작동 무결성을 확인합니다..
이러한 검사는 다음 사항에 매우 중요합니다. 고압, 저온, 또는 부식성 서비스 밸브, 실패가 심각한 안전 및 경제적 결과를 초래할 수 있는 경우.
6. 응용 시나리오 및 시장 포지셔닝
물유리 투자 주조 탄소강 밸브, 비용 효율성과 프로세스 적응성을 갖춘, 산업용 밸브 시장에서 중요한 위치를 점유, 애플리케이션 시나리오는 성능 및 정밀도 수준과 밀접한 관련이 있습니다..
주요 응용분야
- 석유 및 화학 산업: 석유용 중압 및 저압 파이프라인에 사용됩니다., 가스 및 화학 경유 운반,
게이트 밸브와 같은, ASTM A216 WCB 재질의 글로브 밸브 및 체크 밸브, 작동 온도 -29℃ ~ 427℃ 및 압력에 적합 150-300. - 전력산업: 순환수 시스템에 사용됩니다., 화력 발전소의 증기 파이프라인 및 보조 시스템,
WCB 및 ZG280-520을 주재료로 사용, 중간 압력 및 중간 온도 증기 베어링. - 도시공학: 급수 및 배수 파이프라인에 사용됩니다., 난방 파이프라인 및 천연가스 파이프라인,
WCA 및 WCB 밸브를 주요 제품으로, 저렴한 비용과 안정적인 밀봉 성능이 요구되는. - 일반 기계: 유압 시스템에 사용, 기계 및 장비의 냉각 시스템 및 연료 공급 시스템, 구조가 복잡하고 배치가 작은 밸브에 적합.
시장 포지셔닝 및 경쟁 우위
다른 주조 공정에 비해, 물 유리 투자 주조 탄소강 밸브는 명확한 시장 위치를 가지고 있습니다.:
- 실리카 솔 투자 주조와 비교: 비용은 30-40% 낮추다, 하지만 정확도는 떨어진다.
표면 마감에 대한 엄격한 요구 사항이 없는 중저가형 밸브에 적합합니다., 그리고 차지한다 60-70% 중저압 밸브 시장의. - 샌드 캐스팅과 비교: 정밀도가 높고 표면 품질이 우수합니다., 복잡한 구조를 형성할 수 있다,
내부 흐름 채널 및 밀봉 표면에 대한 요구 사항이 높은 밸브에 적합합니다., 중정밀 밸브 시장에서 점차적으로 사형 주조를 대체하고 있습니다..
7. 개발 동향 및 기술 혁신
밸브 품질에 대한 산업 시스템의 요구 사항이 증가함에 따라, 효율성과 환경 보호,
탄소강 밸브용 물유리 매몰 주조 기술은 끊임없이 혁신하고 있습니다., 개발 추세는 주로 다음과 같은 측면에 반영됩니다.:
- 친환경 바인더 개발: 저탄성화 개발, 기존 규산나트륨을 대체할 저독성 물유리 바인더, 폐수 배출 및 환경 오염 감소.
동시에, 폐모래, 왁스 재활용을 촉진하여 자원 활용도 향상. - 공정 조합 최적화: 실리카졸-물유리 복합 공정을 더욱 최적화, 주물의 표면 품질과 치수 정확도를 향상시킵니다. (IT10-IT12에 도달),
실리카졸 매몰주조와의 격차 좁혀, 중형 및 고급형 밸브 적용 확대. - 디지털 및 지능형 생산: 디지털 시뮬레이션 기술 도입 (캐스트소프트와 같은) 붓기와 응고 과정을 시뮬레이션하기 위해, 결함을 사전에 예측하고 제거.
왁스 주입 자동화 생산 라인 채택, 생산 효율성과 품질 안정성을 향상시키는 쉘 제작 및 샌드블라스팅. - 소재 업그레이드 및 성능 개선: 저온 및 고강도 탄소강 그레이드 개발을 통해 저온 물유리 매몰주조 밸브 적용 확대 (-60℃) 그리고 고압 (수업 600) 근무 조건,
표면처리를 통한 내식성 향상 (아연 도금 및 인산염 처리와 같은).
8. 결론
물유리 매몰주조는 믿을 수 있는, 정밀한, 그리고 친환경적인 방식 복잡한 형상의 탄소강 밸브 생산용.
세심하게 조절해서 바인더 화학, 쉘 구조, 및 열 관리, 제조업체는 우수한 기계적 성능을 갖춘 고품질 밸브를 얻을 수 있습니다., 치수 정확도, 그리고 표면 마감.
친환경 바인더 개발로, 디지털 시뮬레이션 및 지능형 생산,
물유리 정밀 주조 탄소강 밸브는 중급 및 고급 산업 분야에서 적용 범위를 더욱 확대할 것입니다., 산업용 유체 시스템의 안전성과 안정성에 더욱 중요한 역할을 합니다..
FAQ
물유리 매몰주조란 무엇인가요??
물유리 매몰 주조는 물유리 기반 쉘로 코팅된 가용성 왁스 주형을 사용하여 복잡한 탄소강 밸브 모양을 만드는 정밀 주조 공정입니다..
탈왁싱을 통해 왁스가 제거됩니다., 그리고 용강을 캐비티에 붓습니다..
밸브에 사용되는 일반적인 탄소강 등급은 무엇입니까??
일반적인 등급에는 WCB가 포함됩니다., WCA, WCC (ASTM A216) 및 ZG280–520 (GB/T 12229). 선택은 압력에 따라 달라집니다., 온도, 그리고 매체.
WCB는 매체에 널리 사용됩니다.- 및 저압 애플리케이션, WCC는 고압 또는 저온 서비스에 적합합니다..
물유리 투자 주조는 실리카 졸 주조와 어떻게 비교됩니까??
물유리 주조가 더 비용 효율적입니다., 더 빠른 생산주기를 가지고 있습니다, 매체에 적합합니다.- 그리고 저가형 밸브, 실리카 졸 캐스팅은 더 높은 표면 조도와 치수 정확도를 제공합니다., 고급 밸브에 이상적입니다..
캐스팅 후 처리가 필요한 것은 무엇입니까??
주요 치료법에는 다음이 포함됩니다.: 스트레스 해소, 정규화 또는 템퍼링, 가공, 결함 수리, 표면 청소, 그리고 코팅 (에폭시, 분말 코팅, 또는 전자코팅) 기계적 무결성을 보장하기 위해, 부식 저항, 및 치수 정확도.