Uvod
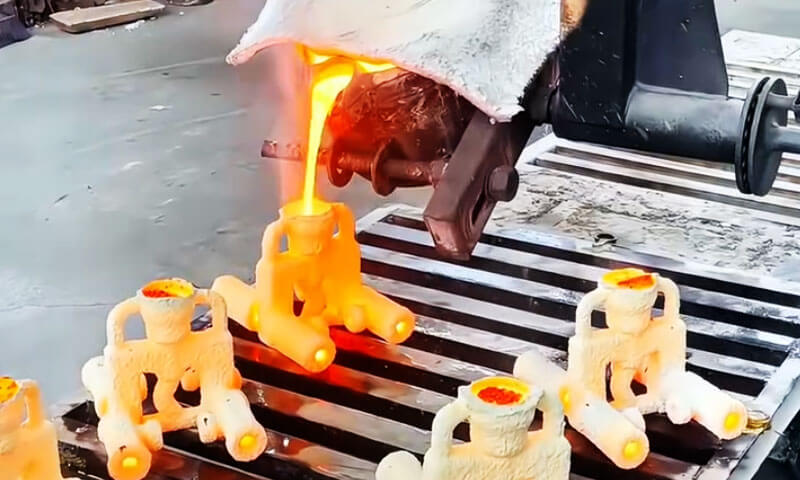
U investicijskom lijevanju, topljenje je samo pola priče. Prava transformacija počinje kada rastaljena legura uđe u keramičku ljusku i počne gubiti toplinu.
U tom trenutku, metal prelazi iz tekućeg stanja u kruto, i odlučuje se o cjelokupnoj budućnosti castinga: njegovu ispravnost, njegovu unutarnju strukturu, njegovu dimenzionalnu točnost, i njegovu osjetljivost na kvarove.
Ova promjena iz tekućeg u kruto stanje naziva se očvršćivanje.
Metalurškim jezikom rečeno, također se naziva primarna kristalizacija, jer uključuje nukleaciju, rast kristala, te formiranje konačne strukture metala.
Iz perspektive prijenosa topline, međutim, skrućivanje se najbolje razumije kao proces kojim toplina teče iz odljevka u kalup, a zatim u okolni okoliš.
Ova dva gledišta opisuju isti događaj, ali naglašavaju različita inženjerska pitanja.
Metalurški pogled pita: Kako nastaju jezgre? Kako rastu žitarice? Kakva se struktura razvija?
Termalni pogled pita: Koliko brzo odljevak gubi toplinu? Gdje počinje skrućivanje? Gdje se mogu pojaviti nedostaci skupljanja? Kako se proces može kontrolirati?
Za investicijsko lijevanje, termalni pogled je posebno praktičan. Mnogi uobičajeni nedostaci u lijevanju—kao što je krivo pokretanje, šupljine, mikroskupljanje, Vruće suze, poroznost plina, segregacija, i inkluzije—usko su povezane s načinom na koji se odljevak stvrdnjava.
Čvrsto razumijevanje skrućivanja stoga je bitno za projektiranje zatvarača, dižući se, debljina ljuske, temperatura predgrijavanja, uvjetima hlađenja, i strategija usmjerenog zamrzavanja.
1. Zašto je skrućivanje važno u lijevanju pomoću kalupa
Odljevak ne propada samo zato što je metal krivo izliven. Vrlo često, temeljni uzrok leži u načinu na koji se metal skrutio nakon izlijevanja.
Ako je skrućivanje prebrzo u krivom području, dio se može smrznuti prije nego što se u potpunosti nahrani.
Ako je presporo, skupljanje i segregacija mogu postati ozbiljniji.
A ako je temperaturno polje neravnomjerno, vruće točke mogu ostati tekuće dugo nakon što se okolna ljuska ukruti, stvaranje uvjeta za šupljine ili pukotine.
Investicijski lijev je posebno osjetljiv jer se u procesu koristi keramička ljuska umjesto debele, visoko izolacijski pješčani kalup.
Ta se školjka može konstruirati za preciznost i fine detalje, ali također znači da je toplinsko okruženje vrlo promišljeno.
Debljina školjke, zagrijati, premazivanje, izolacija, i temperatura lijevanja metala oblikuju temperaturno polje i stoga određuju konačnu kvalitetu odljevka.
U praksi, skrućivanje je skrivena arhitektura odljevka. Kalup može definirati geometriju, ali skrućivanje definira unutarnju stvarnost.
2. Temperaturno polje odljevaka
Osnovni koncept temperaturnog polja lijevanja
Gotovo svi fizikalni fenomeni koji se javljaju tijekom skrućivanja odljevka su termodinamičke funkcije ovisne o temperaturi.
Temeljni cilj istraživanja prijenosa topline skrućivanja je praćenje dinamičkih varijacija polja temperature unutar odljevaka i keramičkih ljuski tijekom vremena.
Analizom distribucije temperaturnog polja, inženjeri mogu točno predvidjeti kritične pokazatelje proizvodnje:
veličina zona skrućivanja na poprečnim presjecima u stvarnom vremenu, brzina širenja fronti skrućivanja, prostorni raspored defekata stezanja, i ukupno vrijeme skrućivanja.
Ovi analitički podaci pružaju pouzdanu teoretsku potporu za projektiranje sustava vrata, raspored uspona, i pomoćne mjere hlađenja.
U stvarnoj proizvodnji investicijskog lijevanja, konvencionalni pomoćni procesi kao što je omatanje pamukom, hlađenje vode, postavljanje hladnog glačala, zadebljanje premaza,
i prisilno hlađenje zrakom bitno mijenjaju distribuciju temperaturnog polja kako bi regulirali sekvence hlađenja.
Iako se u proračunima numeričke simulacije primjenjuju složeni matematički modeli i termodinamičke formule,
ovaj članak pojednostavljuje apstraktne matematičke izvode i usredotočuje se na praktične industrijske principe prijenosa topline za intuitivno razumijevanje.
Praktične karakteristike prijenosa topline u masovnoj proizvodnji
Većina proizvodnog osoblja sklona je previše pojednostaviti proces hlađenja, samo procjena statusa skrućivanja prema intuitivnom vremenu hlađenja uz ignoriranje složenih unutarnjih mehanizama provođenja topline.
U investicijskom lijevanju, cjelokupni sustav odvođenja topline uključuje toplinsko zračenje i konvekciju od keramičkih ljuski do atmosferskog okoliša.
Različiti načini postavljanja hlađenja značajno utječu na učinkovitost prijenosa topline: gotove školjke mogu se postaviti na rešetke za hlađenje, pijeska kreveta, ili zakopan u pijesak za punjenje.
Nasipanje zakopanog pijeska predstavlja tipičnu niskoučinkovitu metodu hlađenja. Debeli slojevi pijeska izoliraju keramičku ljusku, drastično usporavanje vanjske disipacije topline.
Dugotrajno zadržavanje na visokoj temperaturi ne samo da produljuje cikluse skrućivanja, već također pokreće nepovoljne kemijske reakcije na neispravnim materijalima školjke, što dovodi do kemijskog prianjanja pijeska, površinsko udubljenje, poroznost troske, i teško uklanjanje ljuske.
U ekstremnom hipotetskom scenariju, ako keramička ljuska postiže apsolutnu toplinsku izolaciju bez provođenja topline ili zračenja, rastaljena legura iznutra nikada neće dovršiti skrućivanje,
što intuitivno pokazuje odlučujuću ulogu odvođenja topline u skrućivanju.
Heterogeno hlađenje uzrokovano strukturnim & Razlike u debljini ljuske
Industrijski odljevci za ulaganje neizbježno sadrže zamršene geometrijske značajke, uključujući utore, unutarnje šupljine, Oštri uglovi, i prijelaznih zavoja.
Ove složene strukture rezultiraju nejednakom debljinom keramičke ljuske. Čak i za identične pozicije na istoj seriji proizvoda, nedosljedni ručni postupci premazivanja dovode do neujednačene debljine ljuske.
Neravnomjeran toplinski otpor školjke remeti prirodni slijed hlađenja: izvorno unaprijed postavljene zone brzog skrućivanja odgađaju skrućivanje, dok se područja debelog presjeka sa zahtjevima za hranjenjem prerano ohlade.
Ovaj poremećeni slijed skrućivanja izravno uzrokuje abnormalne šupljine skupljanja i lokaliziranu poroznost.
Latentna toplina kristalizacije & Unutarnje toplinsko naprezanje
Izvan makroskopske disipacije topline ljuske, latentna toplina kristalizacije često je zanemaren ključni faktor.
Tijekom transformacije tekućine u krutinu, legure kontinuirano oslobađaju latentnu toplinu, koji ponovno zagrijava susjedne skrutnute zone i odgađa kasniji napredak skrućivanja.
Nasuprot pojednostavljenoj spoznaji sloj-po-sloj skrućivanja prema van, stvarna granica skrućivanja je nepravilna i fluktuirajuća.
Naduti, neravnomjerno provođenje topline stvara nejednoliko unutarnje toplinsko naprezanje u cijelom odljevku.
Prekomjerno koncentrirano toplinsko naprezanje širi se duž granica zrna i slabih točaka strukture, na kraju stvarajući defekte vrućeg kidanja i hladnog pucanja.
Trenutno, glavni softver za simulaciju lijevanja oslanja se na termodinamičke matematičke modele za izračunavanje distribucije polja temperature, predviđanje trajanja skrućivanja i mjesta defekata skupljanja.
Važno je napomenuti da početni granični uvjeti kao što je temperatura ljuske, temperatura okoline, i temperatura lijevanja legure izravno određuju točnost simulacije.
3. Ključni čimbenici koji utječu na skrućivanje
| Faktor | Na što utječe | Inženjerska posljedica |
| Toplinska difuznost metala | Koliko brzo se izjednačava temperatura unutar odljevka | Visoka difuznost proizvodi ravniji profil temperature i manje gradijente; niska difuznost stvara strmije gradijente. |
| Latentna toplina kristalizacije | Koliko se topline oslobađa tijekom smrzavanja | Viša latentna toplina produljuje skrućivanje i izravnava temperaturno polje. |
| Temperatura skrućivanja | Razina temperature na kojoj dolazi do smrzavanja | Više temperature smrzavanja općenito povećavaju toplinske gradijente i zagrijavanje kalupa. |
Toplinska svojstva kalupa |
Koliko brzo školjka upija i prenosi toplinu | Brža apsorpcija topline ubrzava skrućivanje, ali također može povećati intenzitet gradijenta. |
| Temperatura ulijevanja | Početna toplinska energija u talini | Veća pregrijanost odgađa skrućivanje; niže pregrijavanje skraćuje vrijeme zamrzavanja, ali može povećati rizik od pogrešnog rada. |
| Debljina stijenke odljevka | Sadržaj topline i vrijeme smrzavanja | Deblji dijelovi hlade se sporije i vjerojatnije je da će stvoriti nedostatke skupljanja. |
| Geometrija i dizajn kutova | Lokalna koncentracija topline i usmjereno smrzavanje | Krivulje, kutovi, a prijelazi sekcija mogu stvoriti vruće točke ili poboljšati hlađenje ovisno o obliku. |
4. Utjecaj svojstava metala na skrućivanje
Toplinska difuznost
Toplinska difuznost opisuje koliko se brzo toplina širi kroz materijal.
U odljevu, veća toplinska difuznost znači da temperaturna razlika između površine i središta brže nestaje. Rezultat je ujednačenije temperaturno polje.
Niža toplinska difuznost znači da toplina ostaje duže zarobljena u središtu, stvarajući strmiji temperaturni profil.
To je važno jer smjer i brzina smrzavanja ovise o tome koliko brzo se toplina može kretati kroz metal.
Sve ostalo jednako, metali niske toplinske difuzije imaju tendenciju skrućivanja uz jači temperaturni gradijent i veći rizik od unutarnjih vrućih točaka.
Latentna toplina
Kad se rastaljeni metal skrutne, oslobađa latentnu toplinu. Ova toplina ne nestaje odmah; mora se prebaciti u ljusku prije nego što se može nastaviti sa zamrzavanjem.
Veća latentna toplina znači da odljev mora odbaciti više energije prije nego što se postigne potpuno skrućivanje. To nastoji produžiti vrijeme smrzavanja i izravnati temperaturno polje.
Temperatura smrzavanja
Važna je i apsolutna temperatura skrućivanja. Metal koji se smrzava na višoj temperaturi ostavlja sustav kalupa vrućim duže vrijeme.
Temperaturna razlika između površine odljevka i unutrašnjosti ljuske može postati veća, što utječe na temperaturno polje i vjerojatno mjesto nedostataka.
Općenito, legure obojenih metala s nižim talištem pokazuju drugačije ponašanje pri hlađenju od čelika i željeza na višim temperaturama, što je jedan od razloga zašto livenje za ulaganje reagira različito ovisno o obitelji legure.
5. Utjecaj svojstava plijesni i ljuske
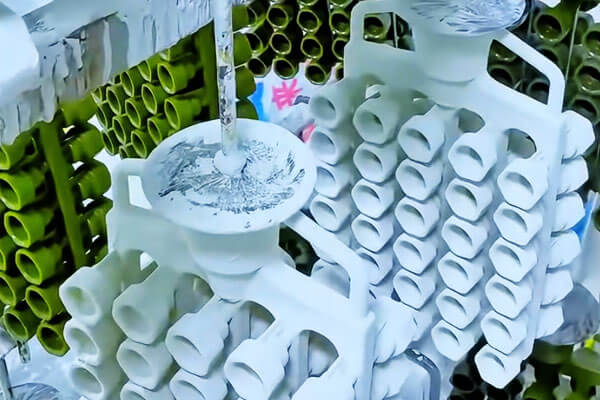
Školjka nije pasivna. Aktivan je toplinski partner u skrućivanju.
Apsorpcija topline školjke
Ljuska koja brzo upija toplinu ubrzat će skrućivanje.
To može biti korisno kada je važna preciznost ili vrijeme ciklusa, ali također može stvoriti oštriji temperaturni gradijent.
Ljuska koja sporije apsorbira toplinu produljit će vrijeme skrućivanja i može temperaturno polje učiniti ravnijim, ali također može povećati rizik od skupljanja ako hranjenje nije pravilno dizajnirano.
Predgrijavanje ljuske
U investicijskom lijevanju, predgrijavanje ljuske je glavna procesna varijabla.
Toplija ljuska smanjuje toplinski šok i može poboljšati punjenje, ali također smanjuje toplinsku pokretačku silu za skrućivanje na početku.
Hladnija školjka brže odvodi toplinu, ali može stvoriti rizik od protoka ili pogrešnog rada ako metal prebrzo gubi temperaturu tijekom punjenja.
Predgrijavanje ljuske stoga je ravnoteža između sposobnost punjenja i kontrola skrućivanja.
Debljina ljuske i lokalni premaz
Lokalna debljina ljuske može varirati zbog tehnike izrade ljuske, geometrija, i operatersku praksu. Deblji dijelovi ljuske bolje izoliraju i hlade drugačije od tanjih dijelova.
To može nenamjerno promijeniti slijed skrućivanja, uzrokujući da se "pravo" područje prerano smrzne ili da "pogrešno" područje predugo ostane tekuće.
Zato je uniformnost ljuske toliko važna. Nejednaka debljina ljuske može transformirati odljevak koji izgleda dobro dizajniran u onaj sa skrivenim problemima skupljanja ili iskrivljenja.
6. Utjecaj uvjeta izlijevanja
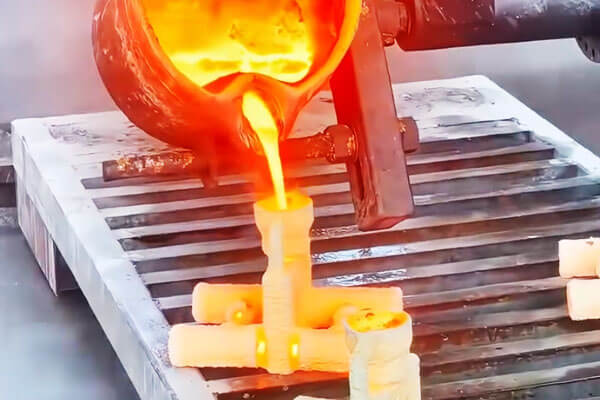
Uvjeti izlijevanja ne određuju samo hoće li se kalup ispuniti. Oni također određuju početnu točku skrućivanja.
Pregrijavanje
Pregrijavanje je količina za koju temperatura rastaljenog metala prelazi svoj likvidus ili prag smrzavanja.
Skromna količina pregrijavanja pomaže da metal ostane tekuć dovoljno dugo da ispuni kalup.
Ali ako je pregrijavanje previsoko, učinkovito povećava toplinsku energiju koju ljuska mora ukloniti prije početka zamrzavanja.
Više pregrijavanja obično znači:
- duže vrijeme skrućivanja,
- ravnija ili odgođena fronta smrzavanja,
- veće toplinsko opterećenje ljuske,
- i potencijalno veći rizik od segregacije ili izobličenja ako put hlađenja nije kontroliran.
Brzina izlijevanja
Brzina izlijevanja utječe na kvalitetu punjenja i toplinsku stabilnost. Presporo, a metal se može početi smrzavati prije nego što se šupljina napuni.
Prebrzo, i turbulencija, uvučeni plin, ili može doći do erozije ljuske. Idealna brzina izlijevanja omogućuje glatko punjenje kalupa uz očuvanje toplinskog polja koje se može kontrolirati.
Temperatura izlijevanja vs. vrsta metala
Učinak temperature lijevanja ovisi o leguri i putu lijevanja.
U nekim sustavima, posebno oni s visokom toplinskom vodljivošću kalupa ili metalni kalupi, višak pregrijavanja se brzo gubi i učinak može biti manje dramatičan.
U investicijskom lijevanju, međutim, svojstva ljuske i geometrija dijela često čine temperaturu izlijevanja vrlo važnom varijablom.
7. Utjecaj geometrije lijevanja
Geometrija lijevanja igra središnju ulogu u putu skrućivanja.
Debljina zida
Debeli dijelovi zadržavaju više topline i sporije se skrućuju. Tanki dijelovi brzo se smrzavaju.
Ova razlika stvara usmjereni uzorak smrzavanja koji se može koristiti namjerno ili, ako je loše dizajniran, može stvoriti nedostatke.
Oblik i uglovi
Oblik mijenja lokalno rashladno okruženje. Konveksne površine općenito se drugačije hlade od ravnih površina jer se okolni volumen ljuske koji je dostupan za apsorbiranje topline mijenja.
Konkavne površine i unutarnji kutovi često se sporije hlade jer je masa ljuske oko njih ograničenija, a put protoka topline nepovoljniji.
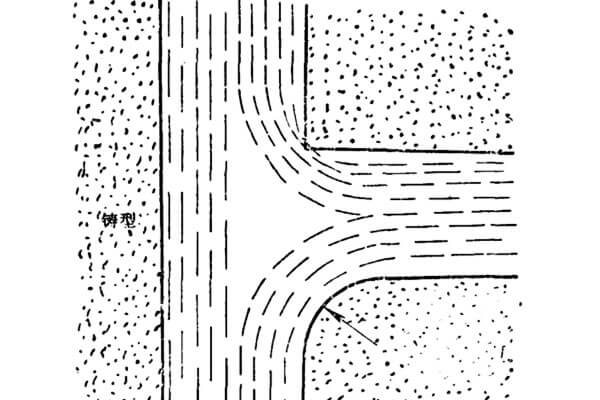
Radijus naspram oštrog kuta
Oštar unutarnji kut je klasično hot-spot mjesto.
Zamjena oštrog unutarnjeg kuta radijusom povećava područje prijenosa topline i pomaže kutu da se ravnomjernije skrutne.
Zbog toga se često koriste unutarnji fileti za smanjenje vrućih pukotina i koncentracije skupljanja.
Uobičajeni nesporazum je da radijus jednostavno "dodaje debljinu" i stoga se mora sporije hladiti.
U stvarnosti, veća površina prijenosa topline može nadmašiti dodanu lokalnu masu, poboljšavajući, a ne pogoršavajući ponašanje skrućivanja.
Prijelazi odjeljaka
Nagla promjena s debelog na tanki dio može poremetiti slijed zamrzavanja.
Tanki dio može se prvi smrznuti i izolirati deblji dio, koja tada postaje osjetljiva na skupljanje.
Dobar dizajn lijevanja izbjegava nagle toplinske diskontinuitete kad god je to moguće.
8. Načini skrućivanja i njihovo praktično značenje
Stvrdnjavanje se može općenito shvatiti u smislu kako fronta smrzavanja napreduje kroz dio.
Usmjeravanje
Ovo je idealan slučaj u dizajnu lijevanja. Metal se postupno skrućuje od jednog kraja ili površine prema uzlaznom dijelu ili području punjenja, pa tekući metal može kontinuirano hraniti zonu skupljanja.
Usmjereno skrućivanje je temelj dizajna čvrstog lijevanja jer pomaže u sprječavanju šupljina skupljanja.
Hladno skrućivanje
Ako se lokalno područje smrzne prerano jer brzo gubi toplinu, može se ponašati kao ohlađena zona.
Ovo može biti korisno u odabranim slučajevima, ali ako skrućena regija blokira hranjenje drugih područja, mogu nastati nedostaci skupljanja.
Istodobno skrućivanje
Ako se veliki dio zamrzne gotovo u isto vrijeme u cijelom svom volumenu, hranjenje skupljanja postaje teško.
Ovaj način je obično manje poželjan osim ako proces nije posebno dizajniran da ga podržava.
Praktični cilj u lijevanju s uloškom obično je upravljanje skrućivanjem tako da je dovod moguć sve dok se zadnja kritična vruća točka ne zamrzne..
9. Uobičajeni nedostaci nastali tijekom skrućivanja
Mnogi nedostaci lijevanja nastaju tijekom faze smrzavanja, ne tijekom izlijevanja.
Šupljina skupljanja
Dok se tekući metal skrućuje, Ugovori. Ako se kontrakcija ne hrani obližnjim tekućim metalom, šupljina se može formirati u posljednjem području koje se smrzava.
Mikroskupljanje ili skupljajuća poroznost
Umjesto jedne vidljive šupljine, odljevak može sadržavati mnogo malih unutarnjih šupljina u području nedovoljnog napajanja.
Oni su posebno štetni u odljevcima visokih performansi jer mogu smanjiti čvrstoću i otpornost na curenje.
Vruće suze
Ako je odljevak sputan tijekom skupljanja, a ljuska ili geometrija sprječavaju slobodno skupljanje, može doći do pucanja dok je metal još djelomično čvrst.
Oštri uglovi, nagle promjene presjeka, a loše kontrolirani toplinski gradijenti povećavaju ovaj rizik.
Segregacija
Tijekom skrućivanja, legirajući elementi možda neće ostati savršeno ujednačeni.
Lokalne razlike u sastavu mogu nastati između područja ranog i kasnog smrzavanja. To može utjecati na mehanička svojstva i korozijsko ponašanje.
Poroznost plina
Ako je plin prisutan u talini ili ljuska ne može pravilno odzračiti, plinski džepovi mogu ostati zarobljeni dok se metal smrzava.
Ovo je posebno ozbiljno kod preciznih odljevaka gdje je važna unutarnja čvrstoća.
10. Kako se kontrolira skrućivanje u lijevanju u kalupe
Svrha projektiranja procesa nije jednostavno dopustiti da se metal zamrzne. To je učiniti ga kontroliranim zamrzavanjem.
Praktične metode uključuju:
- odabir odgovarajuće temperature izlijevanja,
- prethodno zagrijavanje ljuske na ispravnu razinu,
- kontroliranje debljine ljuske i premaza,
- projektiranje zatvarača i uspona za usmjereno zamrzavanje,
- koristeći hlađenje ili lokalnu izolaciju gdje je potrebno,
- upravljanje uvjetima hlađenja nakon izlijevanja,
- i održavanje temperaturnog polja što je moguće predvidljivijim.
U mnogim ljevaonicama, ono što se čini kao "problem defekta lijevanja" zapravo je problem kontrole skrućivanja.
Ako je temperaturno polje pogrešno, nikakva nizvodna inspekcija ne može u potpunosti vratiti dio.
11. Zaključak
Lijev za investiciju često se cijeni zbog svoje preciznosti i kvalitete površine, ali te se kvalitete postižu samo kada se skrućivanje ispravno razumije i kontrolira.
Prijelaz iz tekućeg u kruto je mjesto gdje se stvara unutarnja struktura, gdje je hranjenje ili sačuvano ili izgubljeno, i gdje je većina većih nedostataka lijevanja ili spriječena ili rođena.
Središnja lekcija je jednostavna: dobar odljevak za ulaganje nije samo pravilno izliven, ali pravilno smrznuto.
Temperaturno polje, ponašanje ljuske, stanje izlijevanja, i geometrija lijevanja rade zajedno kako bi odredili hoće li konačni dio postati zdrav, stabilan, i korisno.
Razumijevanje skrućivanja stoga nije teorijska vježba. To je jedna od najpraktičnijih vještina u inženjerstvu investicijskog lijevanja.