Einführung
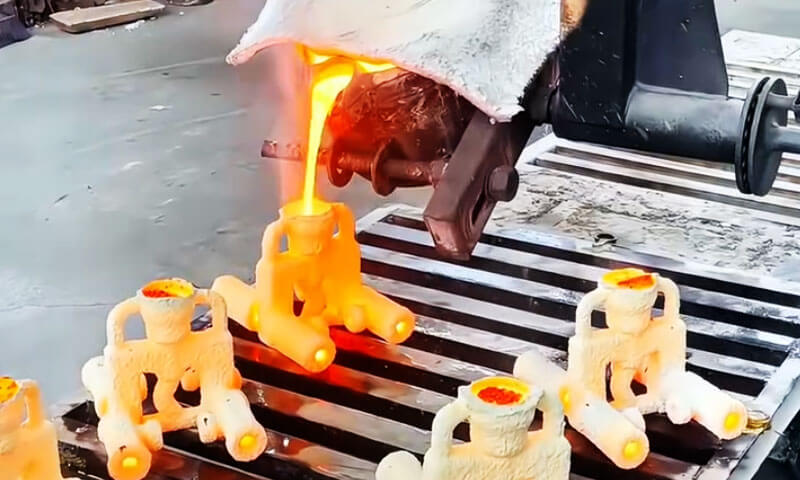
Im Feinguss, Schmelzen ist nur die halbe Wahrheit. Die eigentliche Umwandlung beginnt, wenn die geschmolzene Legierung in die Keramikhülle eindringt und beginnt, Wärme zu verlieren.
An diesem Punkt, Das Metall bewegt sich vom flüssigen in den festen Zustand, und die gesamte Zukunft des Castings wird entschieden: seine Solidität, seine innere Struktur, seine Maßhaltigkeit, und seine Fehleranfälligkeit.
Diesen Wechsel von flüssig zu fest nennt man Erstarrung.
In metallurgischer Sprache, es wird auch als bezeichnet primäre Kristallisation, weil es dabei um Keimbildung geht, Kristallwachstum, und die Bildung der endgültigen Metallstruktur.
Aus Sicht der Wärmeübertragung, Jedoch, Unter Erstarrung versteht man am besten den Prozess, bei dem Wärme vom Gussstück in die Form und dann in die Umgebung fließt.
Diese beiden Standpunkte beschreiben dasselbe Ereignis, Sie betonen jedoch unterschiedliche technische Fragen.
Die metallurgische Sichtweise fragt: Wie entstehen Kerne?? Wie wachsen Körner?? Was für eine Struktur entsteht?
Die thermische Ansicht fragt: Wie schnell verliert der Guss Wärme?? Wo beginnt die Verfestigung?? Wo sind Schwundfehler wahrscheinlich?? Wie kann der Prozess gesteuert werden??
Für Feinguss, Besonders praktisch ist die Thermalansicht. Viele häufige Gussfehler – wie z. B. Fehlläufe, Schrumpfhöhlen, Mikroschrumpfung, Heiße Tränen, Gasporosität, Abgrenzung, und Einschlüsse – hängen eng mit der Erstarrung des Gussstücks zusammen.
Ein umfassendes Verständnis der Erstarrung ist daher für die Gestaltung von Anschnitten unerlässlich, Aufstand, Schalendicke, Vorheiztemperatur, Kühlbedingungen, und gerichtete Gefrierstrategie.
1. Warum Verfestigung beim Feinguss wichtig ist
Ein Guss scheitert nicht nur daran, dass das Metall falsch gegossen wurde. Sehr oft, Die Ursache liegt in der Art und Weise, wie das Metall nach dem Gießen erstarrt ist.
Wenn die Erstarrung im falschen Bereich zu schnell erfolgt, Ein Abschnitt kann einfrieren, bevor er vollständig gefüttert ist.
Wenn es zu langsam ist, Schrumpfung und Entmischung können schwerwiegender werden.
Und wenn das Temperaturfeld ungleichmäßig ist, Heiße Stellen können noch lange nach dem Erstarren der umgebenden Schale flüssig bleiben, Schaffung von Bedingungen für Hohlräume oder Risse.
Investitionskaste ist besonders empfindlich, da bei dem Verfahren eine Keramikschale anstelle einer dicken verwendet wird, hochisolierende Sandform.
Diese Schale kann auf Präzision und feine Details ausgelegt sein, Es bedeutet aber auch, dass die thermische Umgebung sehr bewusst ist.
Schalendicke, vorheizen, Beschichtung, Isolierung, und die Gießtemperatur des Metalls prägen alle das Temperaturfeld und bestimmen daher die endgültige Qualität des Gussstücks.
In der Praxis, Die Erstarrung ist die verborgene Architektur eines Gussstücks. Die Form kann die Geometrie definieren, aber die Verfestigung definiert die innere Realität.
2. Temperaturfeld von Feingussteilen
Grundkonzept des Gusstemperaturfeldes
Nahezu alle physikalischen Phänomene, die während der Gusserstarrung auftreten, sind temperaturabhängige thermodynamische Funktionen.
Das zentrale Forschungsziel der Erstarrungswärmeübertragung ist die Überwachung dynamischer Temperaturfeldschwankungen innerhalb von Gussteilen und Keramikschalen im Laufe der Zeit.
Durch Analyse der Temperaturfeldverteilung, Ingenieure können kritische Produktionsindikatoren genau vorhersagen:
Echtzeitgröße der Erstarrungszonen auf Querschnitten, Ausbreitungsgeschwindigkeit von Erstarrungsfronten, räumliche Verteilung von Schrumpffehlern, und Gesamterstarrungszeit.
Diese analytischen Daten bieten zuverlässige theoretische Unterstützung für das Design von Angusssystemen, Riser-Anordnung, und zusätzliche Kühlmaßnahmen.
In der tatsächlichen Feingussproduktion, herkömmliche Hilfsprozesse wie das Wickeln von Schalenbaumwolle, Wasserkühlung, Platzierung des Kühleisens, Beschichtungsverdickung,
und erzwungene Luftkühlung verändern im Wesentlichen die Temperaturfeldverteilung, um die Kühlsequenzen zu regulieren.
Obwohl komplexe mathematische Modelle und thermodynamische Formeln in numerischen Simulationsrechnungen angewendet werden,
Dieser Artikel vereinfacht abstrakte mathematische Ableitungen und konzentriert sich auf praktische industrielle Wärmeübertragungsprinzipien für ein intuitives Verständnis.
Praktische Wärmeübertragungseigenschaften in der Massenproduktion
Die meisten Fertigungsmitarbeiter neigen dazu, den Kühlprozess zu stark zu vereinfachen, Die Beurteilung des Erstarrungsstatus erfolgt lediglich anhand der intuitiven Abkühlzeit, während komplexe interne Wärmeleitungsmechanismen außer Acht gelassen werden.
Im Feinguss, Das gesamte Wärmeableitungssystem umfasst Wärmestrahlung und Konvektion von Keramikschalen an die atmosphärische Umgebung.
Unterschiedliche Kühlplatzierungsmethoden wirken sich erheblich auf die Effizienz der Wärmeübertragung aus: Fertige Schalen können auf Kühlregale gelegt werden, Sandbetten, oder im Füllsand vergraben.
Das Gießen von vergrabenem Sand ist eine typische Kühlmethode mit geringer Effizienz. Dicke Sandschichten isolieren die Keramikhülle, Dadurch wird die externe Wärmeableitung drastisch verlangsamt.
Eine längere Aufbewahrung bei hohen Temperaturen verlängert nicht nur die Erstarrungszyklen, sondern löst auch schädliche chemische Reaktionen auf defekten Schalenmaterialien aus, Dies führt zu chemischer Sandanhaftung, Lochfraß an der Oberfläche, Porosität der Schlacke, und schwieriges Entfernen der Schale.
In einem extremen hypothetischen Szenario, wenn die Keramikhülle eine absolute Wärmedämmung ohne Wärmeleitung oder Strahlung erreicht, Die geschmolzene Legierung im Inneren wird niemals vollständig erstarren,
was intuitiv die entscheidende Rolle der Wärmeableitung bei der Erstarrung demonstriert.
Strukturbedingte heterogene Kühlung & Unterschiede in der Schalendicke
Industrielle Feingussteile weisen zwangsläufig komplizierte geometrische Merkmale auf, inklusive Rillen, innere Hohlräume, Scharfe Ecken, und Übergangsbögen.
Diese komplexen Strukturen führen zu einer ungleichmäßigen Dicke der Keramikschale. Auch für identische Positionen auf derselben Produktcharge, Inkonsistente manuelle Beschichtungsvorgänge führen zu einer ungleichmäßigen Schalendicke.
Ein ungleichmäßiger Wärmewiderstand der Hülle stört den natürlichen Kühlablauf: Ursprünglich voreingestellte Schnellerstarrungszonen verzögern die Erstarrung, Dickschnittbereiche mit Futterbedarf hingegen kühlen vorzeitig aus.
Diese ungeordnete Erstarrungssequenz führt direkt zu abnormalen Lunkern und lokalisierter Porosität.
Latente Kristallisationswärme & Interne thermische Spannung
Über die makroskopische Wärmeableitung der Schale hinaus, Die latente Kristallisationswärme ist ein häufig übersehener Kernfaktor.
Während der Umwandlung von flüssig in fest, Legierungen geben kontinuierlich latente Wärme ab, Dadurch werden benachbarte erstarrte Zonen erneut erhitzt und der nachfolgende Erstarrungsfortschritt verzögert.
Im Gegensatz zur vereinfachten Erkenntnis der schichtweisen Erstarrung nach außen, die tatsächliche Erstarrungsgrenzfläche ist unregelmäßig und schwankt.
Außerdem, Eine ungleichmäßige Wärmeleitung führt zu einer ungleichmäßigen inneren thermischen Spannung im gesamten Gussstück.
Übermäßig konzentrierte thermische Spannungen breiten sich entlang von Korngrenzen und strukturellen Schwachstellen aus, es bilden sich schließlich Heißriss- und Kaltrissfehler.
Momentan, Gängige Gießsimulationssoftware basiert auf thermodynamischen mathematischen Modellen zur Berechnung der Temperaturfeldverteilung, Vorhersage der Erstarrungsdauer und der Stellen von Schrumpffehlern.
Bemerkenswert sind die anfänglichen Randbedingungen wie die Schalentemperatur, Umgebungstemperatur, und die Gießtemperatur der Legierung bestimmen direkt die Simulationsgenauigkeit.
3. Schlüsselfaktoren, die die Erstarrung beeinflussen
| Faktor | Was es beeinflusst | Technische Konsequenz |
| Wärmeleitfähigkeit von Metallen | Wie schnell gleicht sich die Temperatur im Gussteil aus? | Eine hohe Diffusionsfähigkeit führt zu einem flacheren Temperaturprofil und kleineren Gradienten; Eine geringe Diffusivität führt zu steileren Gradienten. |
| Latente Kristallisationswärme | Wie viel Wärme wird beim Gefrieren freigesetzt? | Höhere latente Wärme verlängert die Erstarrung und flacht das Temperaturfeld ab. |
| Erstarrungstemperatur | Das Temperaturniveau, bei dem Gefrieren auftritt | Höhere Gefriertemperaturen erhöhen im Allgemeinen die Wärmegradienten und die Formerwärmung. |
Thermische Eigenschaften der Form |
Wie schnell die Schale Wärme aufnimmt und weiterleitet | Eine schnellere Wärmeabsorption beschleunigt die Erstarrung, kann aber auch die Intensität des Gradienten erhöhen. |
| Temperatur gießen | Anfängliche thermische Energie in der Schmelze | Eine höhere Überhitzung verzögert die Erstarrung; Eine geringere Überhitzung verkürzt die Gefrierzeit, kann jedoch das Risiko von Fehlläufen erhöhen. |
| Gusswandstärke | Wärmeinhalt und Gefrierzeit | Dicke Abschnitte kühlen langsamer ab und bilden mit größerer Wahrscheinlichkeit Schrumpfungsfehler. |
| Geometrie und Eckendesign | Lokale Wärmekonzentration und gerichtetes Gefrieren | Kurven, Ecken, und Abschnittsübergänge können je nach Form Hotspots erzeugen oder die Kühlung verbessern. |
4. Einfluss der Metalleigenschaften auf die Erstarrung
Wärmeleitfähigkeit
Die Wärmeleitfähigkeit beschreibt, wie schnell sich Wärme durch ein Material ausbreitet.
Bei einem Casting, Eine höhere Temperaturleitfähigkeit bedeutet, dass der Temperaturunterschied zwischen Oberfläche und Zentrum schneller verschwindet. Das Ergebnis ist ein gleichmäßigeres Temperaturfeld.
Eine geringere thermische Diffusionsfähigkeit bedeutet, dass die Wärme länger in der Mitte eingeschlossen bleibt, Dadurch entsteht ein steileres Temperaturprofil.
Dies ist wichtig, da die Richtung und Geschwindigkeit des Gefrierens davon abhängt, wie schnell sich die Wärme durch das Metall bewegen kann.
Alles andere gleich, Metalle mit geringer Temperaturleitfähigkeit neigen dazu, sich zu verfestigen, wobei der Temperaturgradient stärker ist und die Gefahr von inneren Hotspots größer ist.
Latente Hitze
Wenn geschmolzenes Metall erstarrt, es setzt latente Wärme frei. Diese Hitze verschwindet nicht sofort; Es muss in die Schale überführt werden, bevor das Einfrieren erfolgen kann.
Eine größere latente Wärme bedeutet, dass das Gussstück mehr Energie abgeben muss, bevor eine vollständige Erstarrung erreicht wird. Dadurch verlängert sich tendenziell die Gefrierzeit und das Temperaturfeld wird abgeflacht.
Gefriertemperatur
Auch die absolute Erstarrungstemperatur spielt eine Rolle. Ein Metall, das bei einer höheren Temperatur gefriert, lässt das Formsystem länger heiß.
Der Temperaturunterschied zwischen Gussoberfläche und Schaleninnerem kann größer werden, Dies beeinflusst das Temperaturfeld und den wahrscheinlichen Ort von Defekten.
Im Allgemeinen, Nichteisenlegierungen mit niedrigerem Schmelzpunkt neigen dazu, ein anderes Abkühlverhalten zu zeigen als Stähle und Eisen mit höherer Temperatur, Dies ist einer der Gründe, warum Feinguss je nach Legierungsfamilie unterschiedlich reagiert.
5. Einfluss von Schimmel- und Schaleneigenschaften
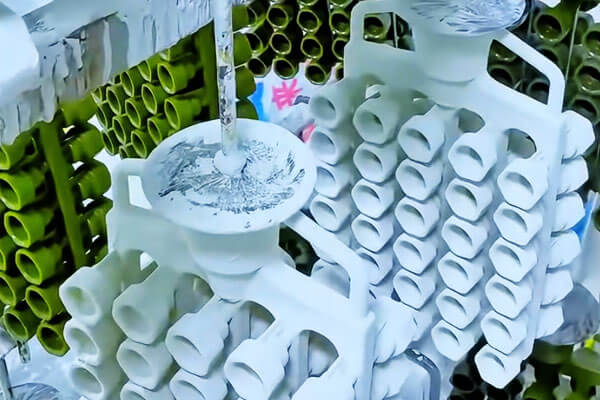
Die Hülle ist nicht passiv. Es ist ein aktiver thermischer Partner bei der Erstarrung.
Wärmeabsorption der Schale
Eine Hülle, die Wärme schnell aufnimmt, beschleunigt die Erstarrung.
Das kann nützlich sein, wenn Präzision oder Zykluszeit wichtig sind, Es kann aber auch ein stärkerer Temperaturgradient entstehen.
Eine Hülle, die Wärme langsamer aufnimmt, verlängert die Erstarrungszeit und kann das Temperaturfeld flacher machen, es kann aber auch das Schrumpfungsrisiko erhöhen, wenn die Fütterung nicht richtig ausgelegt ist.
Schale vorheizen
Im Feinguss, Die Vorwärmung der Schale ist eine wichtige Prozessvariable.
Eine heißere Hülle verringert den Thermoschock und kann die Füllung verbessern, es reduziert aber auch die thermische Triebkraft für die Erstarrung zu Beginn.
Eine kühlere Hülle leitet die Wärme schneller ab, Es kann jedoch zu Strömungs- oder Fehllaufrisiken kommen, wenn das Metall während des Befüllens zu schnell an Temperatur verliert.
Das Vorheizen der Schale ist daher ein Gleichgewicht zwischen Füllfähigkeit Und Erstarrungskontrolle.
Schalendicke und lokale Beschichtung
Die lokale Schalendicke kann aufgrund der Schalenbautechnik variieren, Geometrie, und Bedienerpraxis. Dickere Schalenabschnitte isolieren stärker und kühlen anders als dünnere Abschnitte.
Dadurch kann sich der Erstarrungsablauf ungewollt verändern, Dadurch gefriert der „richtige“ Bereich zu früh oder der „falsche“ Bereich bleibt zu lange flüssig.
Deshalb ist die Einheitlichkeit der Schale so wichtig. Eine ungleichmäßige Schalendicke kann dazu führen, dass aus einem scheinbar gut gestalteten Gussteil ein Gussstück mit versteckten Schrumpfungs- oder Verformungsproblemen wird.
6. Einfluss der Gießbedingungen
Die Gießbedingungen bestimmen nicht nur, ob die Form gefüllt wird. Sie bestimmen auch den Ausgangspunkt der Erstarrung.
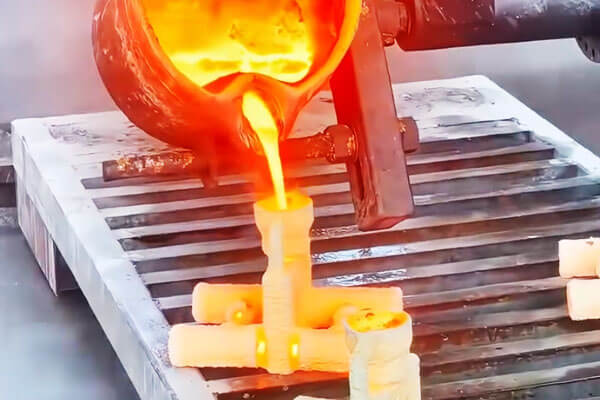
Überhitzung
Überhitzung ist der Betrag, um den die Temperatur des geschmolzenen Metalls seinen Liquidus- oder Gefriergrenzwert überschreitet.
Eine mäßige Überhitzung trägt dazu bei, dass das Metall lange genug flüssig bleibt, um die Form zu füllen.
Aber wenn die Überhitzung zu hoch ist, Es erhöht effektiv die Wärmeenergie, die die Schale abführen muss, bevor das Gefrieren beginnen kann.
Mehr Überhitzung bedeutet normalerweise:
- längere Erstarrungszeit,
- eine flachere oder verzögerte Gefrierfront,
- höhere thermische Belastung der Schale,
- und potenziell größeres Risiko einer Entmischung oder Verformung, wenn der Kühlpfad nicht kontrolliert wird.
Gießgeschwindigkeit
Die Gießgeschwindigkeit beeinflusst sowohl die Füllqualität als auch die thermische Stabilität. Zu langsam, und das Metall kann anfangen zu gefrieren, bevor der Hohlraum voll ist.
Zu schnell, und Turbulenzen, mitgerissenes Gas, oder es kann zu Schalenerosion kommen. Die ideale Gießgeschwindigkeit ermöglicht ein reibungsloses Füllen der Form und sorgt gleichzeitig für ein kontrollierbares Wärmefeld.
Gießtemperatur vs. Metalltyp
Der Einfluss der Gießtemperatur hängt von der Legierung und dem Gießweg ab.
In manchen Systemen, insbesondere solche mit hoher Wärmeleitfähigkeit der Form oder Metallformen, Überschüssige Überhitzung geht schnell verloren und der Effekt ist möglicherweise weniger dramatisch.
Im Feinguss, Jedoch, Aufgrund der Schaleneigenschaften und der Teilegeometrie ist die Gießtemperatur häufig eine sehr wichtige Variable.
7. Einfluss der Gussgeometrie
Für den Erstarrungsverlauf spielt die Gussgeometrie eine zentrale Rolle.
Wandstärke
Dicke Abschnitte halten mehr Wärme und erstarren langsamer. Dünne Schnitte gefrieren schnell.
Dieser Unterschied erzeugt ein gerichtetes Gefriermuster, das gezielt oder gezielt eingesetzt werden kann, wenn schlecht konzipiert, kann zu Mängeln führen.
Form und Ecken
Die Form verändert die lokale Kühlumgebung. Konvexe Oberflächen kühlen im Allgemeinen anders als flache Oberflächen, da sich das Volumen der umgebenden Hülle, das zur Wärmeabsorption zur Verfügung steht, ändert.
Konkave Oberflächen und Innenecken kühlen oft langsamer ab, weil die Hüllenmasse um sie herum stärker eingeschränkt ist und der Wärmeflussweg ungünstiger ist.
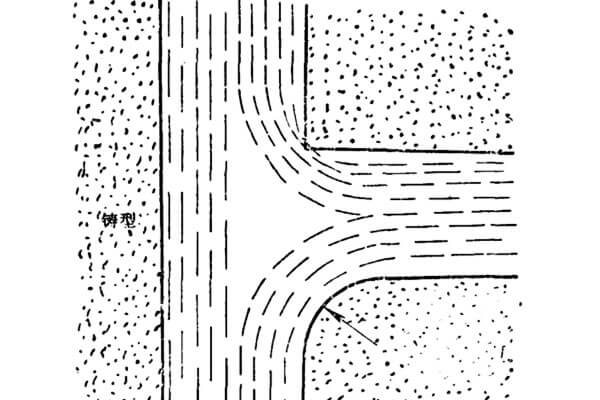
Radius versus scharfe Ecke
Eine scharfe Innenecke ist ein klassischer Hot-Spot-Standort.
Das Ersetzen einer scharfen Innenecke durch einen Radius vergrößert die Wärmeübertragungsfläche und trägt dazu bei, dass die Ecke gleichmäßiger erstarrt.
Aus diesem Grund werden häufig Innenrundungen eingesetzt, um Heißrisse und Schwindungskonzentrationen zu reduzieren.
Ein häufiges Missverständnis besteht darin, dass ein Radius einfach „die Dicke erhöht“ und daher langsamer abkühlen muss.
In Wirklichkeit, die größere Wärmeübertragungsfläche kann die zusätzliche lokale Masse überwiegen, Verbesserung statt Verschlechterung des Erstarrungsverhaltens.
Abschnittsübergänge
Ein plötzlicher Wechsel vom Dick- zum Dünnschnitt kann den Gefrierablauf stören.
Der dünne Abschnitt kann zuerst einfrieren und den dickeren Abschnitt isolieren, das dann anfällig für Schrumpfung wird.
Eine gute Gusskonstruktion vermeidet nach Möglichkeit abrupte thermische Diskontinuitäten.
8. Erstarrungsmodi und ihre praktische Bedeutung
Unter der Erstarrung versteht man im Großen und Ganzen, wie sich die Gefrierfront durch das Teil ausbreitet.
Richtungsverfestigung
Dies ist der Idealfall im Gussdesign. Das Metall verfestigt sich zunehmend von einem Ende oder einer Oberfläche in Richtung eines Steig- oder Zufuhrbereichs, So kann flüssiges Metall die Schrumpfzone kontinuierlich beschicken.
Die gerichtete Erstarrung ist die Grundlage für eine solide Gusskonstruktion, da sie zur Vermeidung von Lunkerbildung beiträgt.
Abkühlende Erstarrung
Wenn ein lokaler Bereich zu früh zufriert, weil er schnell Wärme verliert, es kann sich wie eine Kühlzone verhalten.
Dies kann in ausgewählten Fällen nützlich sein, aber wenn der verfestigte Bereich die Zufuhr zu anderen Bereichen blockiert, Es kann zu Schrumpfungsfehlern kommen.
Gleichzeitige Erstarrung
Wenn ein großer Abschnitt über sein gesamtes Volumen nahezu gleichzeitig einfriert, Schrumpffütterung wird schwierig.
Dieser Modus ist normalerweise weniger wünschenswert, es sei denn, der Prozess wurde speziell dafür entwickelt, ihn zu unterstützen.
Das praktische Ziel beim Feinguss besteht in der Regel darin, die Erstarrung so zu steuern, dass eine Zufuhr möglich bleibt, bis der letzte kritische Hotspot gefroren ist.
9. Häufige Defekte, die während der Erstarrung entstehen
Viele Gussfehler entstehen während der Erstarrungsphase, nicht beim Ausgießen.
Schrumpfhohlraum
Wenn flüssiges Metall erstarrt, Es ist zusammen. Wenn die Kontraktion nicht durch in der Nähe befindliches flüssiges Metall gespeist wird, Im letzten Gefrierbereich kann sich ein Hohlraum bilden.
Mikroschrumpfung oder Schrumpfporosität
Anstelle eines sichtbaren Hohlraums, Das Gussstück kann in einem Bereich mit unzureichender Versorgung viele kleine innere Hohlräume enthalten.
Diese sind bei Hochleistungsgussteilen besonders schädlich, da sie die Festigkeit und Leckagebeständigkeit verringern können.
Heiße Tränen
Wenn ein Gussstück beim Schrumpfen eingeschränkt wird und die Schale oder Geometrie ein freies Schrumpfen verhindert, Es kann zu Rissen kommen, während das Metall noch teilweise fest ist.
Scharfe Ecken, abrupte Abschnittswechsel, und schlecht kontrollierte Temperaturgradienten erhöhen dieses Risiko.
Abgrenzung
Während der Erstarrung, Legierungselemente bleiben möglicherweise nicht vollkommen einheitlich.
Zwischen Früh- und Spätgefriergebieten können sich lokale Unterschiede in der Zusammensetzung bilden. Dies kann Auswirkungen auf die mechanischen Eigenschaften und das Korrosionsverhalten haben.
Gasporosität
Wenn Gas in der Schmelze vorhanden ist oder die Hülle nicht richtig entlüften kann, Beim Gefrieren des Metalls können sich Gaseinschlüsse bilden.
Dies ist besonders schwerwiegend bei Präzisionsgussteilen, bei denen es auf die innere Festigkeit ankommt.
10. Wie die Erstarrung beim Feinguss kontrolliert wird
Der Zweck der Prozessgestaltung besteht nicht einfach darin, das Metall erstarren zu lassen. Es soll dafür gesorgt werden, dass es kontrolliert gefriert.
Zu den praktischen Methoden gehören:
- Wahl einer geeigneten Gießtemperatur,
- Vorheizen der Schale auf die richtige Stufe,
- Kontrolle der Schalendicke und -beschichtung,
- Entwerfen von Anschnitten und Steigrohren für gerichtetes Gefrieren,
- Verwenden Sie bei Bedarf Kältemittel oder lokale Isolierung,
- Verwaltung der Abkühlbedingungen nach dem Gießen,
- und das Temperaturfeld so vorhersehbar wie möglich zu halten.
In vielen Gießereien, Was wie ein „Gussfehlerproblem“ aussieht, ist in Wirklichkeit ein Problem der Erstarrungskontrolle.
Wenn das Temperaturfeld falsch ist, Keine nachgelagerte Inspektion kann das Teil vollständig wiederherstellen.
11. Abschluss
Feinguss wird oft für seine Präzision und Oberflächenqualität geschätzt, Diese Eigenschaften werden jedoch nur erreicht, wenn die Verfestigung richtig verstanden und kontrolliert wird.
Beim Übergang von flüssig zu fest entsteht die innere Struktur, wo die Nahrung entweder erhalten bleibt oder verloren geht, und wo die meisten größeren Gussfehler entweder verhindert oder entstehen.
Die zentrale Lektion ist einfach: Ein guter Feinguss wird nicht nur richtig gegossen, aber richtig eingefroren.
Das Temperaturfeld, Shell-Verhalten, Gießzustand, und die Gussgeometrie wirken alle zusammen, um zu bestimmen, ob das endgültige Teil einwandfrei wird, stabil, und nützlich.
Das Verständnis der Erstarrung ist daher keine theoretische Übung. Es handelt sich um eine der praktischsten Fähigkeiten in der Feingusstechnik.