Acryl, oder Polymethylmethacrylat (PMMA), ist einer der vielseitigsten technischen Kunststoffe in der modernen Fertigung.
Es ist transparent, dauerhaft, und formstabil – drei Eigenschaften, die selten in einem einzigen Material gleichzeitig vorkommen.
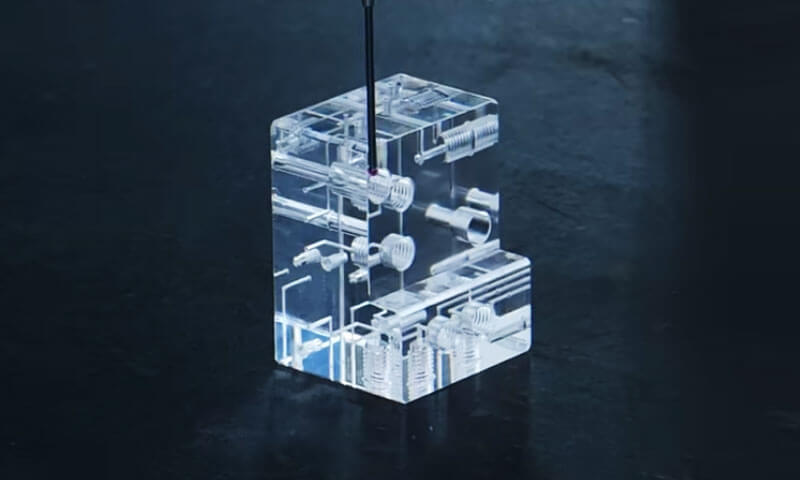
Von Gehäusen für medizinische Geräte und Laborgeräte bis hin zu Lichtlinsen für Kraftfahrzeuge, Point-of-Purchase-Displays, und Präzisions-Fluidkomponenten, Acrylteile erfüllen Funktionen wie Glas, Polycarbonat, und andere Polymere können alleine nicht mithalten.
Aber Acryl ist kein einheitliches Material. Es gibt es in gegossener und extrudierter Form mit deutlich unterschiedlichen Eigenschaften, und es kann durch CNC-Bearbeitung geformt werden, Spritzguss, Laserschnitt, Thermoformen, und Bindung.
Die Wahl der richtigen Materialform und des richtigen Herstellungsverfahrens ist der Unterschied zwischen einem Teil, das einwandfrei funktioniert, und einem Teil, das Risse bekommt, verrückt, oder die Maßprüfung nicht besteht.
In diesem Artikel werden kundenspezifische Präzisionsteile aus Acryl aus der Sicht eines spezialisierten Herstellers untersucht.
1. Was ist Acryl? (PMMA)?
Polymethylmethacrylat (PMMA) ist transparent, amorphes thermoplastisches Polymer, hergestellt durch Polymerisation von Methylmethacrylat (MMA) Monomer.
Es wurde erstmals in der kommerzialisiert 1930S und hat sich seitdem zu einem der weltweit am häufigsten verwendeten transparenten Kunststoffe entwickelt.
PMMA ist allgemein einfach als bekannt "Acryl", Das Material wird aber auch unter bekannten Handelsnamen wie z. B. vermarktet Plexiglas, Plexiglas, Lucite, Acrylit, und Altuglas.
Diese Handelsnamen beziehen sich auf kommerzielle Produkte oder Marken, die auf Acrylmaterialien basieren; das zugrunde liegende Polymer ist PMMA.
Der Reiz von PMMA liegt in seiner Kombination aus hoher optischer Transparenz, niedrige Dichte, gute Oberflächenhärte, UV -Widerstand, Witterungsbeständigkeit, und einfache Herstellung.
Hochwertiges klares PMMA kann eine Durchlässigkeit für sichtbares Licht von ca 90–92 %, Dadurch erhält es ein glasähnliches Aussehen und wiegt volumenmäßig nur etwa halb so viel wie herkömmliches Glas.
2. Was sind die verschiedenen Arten von Acrylfarben? (PMMA)?
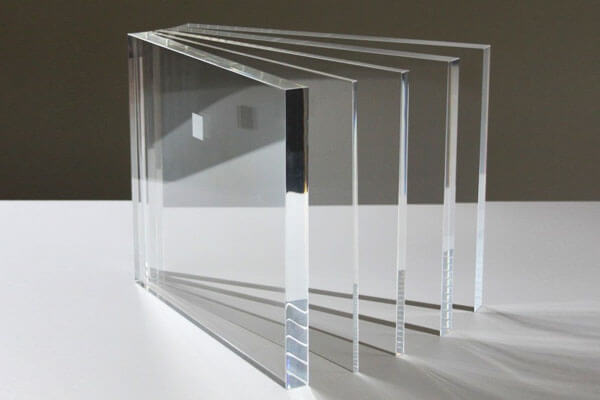
Für präzise Acrylteile, PMMA-Aktien werden üblicherweise unterteilt in: gegossenes PMMA und extrudiertes PMMA je nachdem, wie das Material hergestellt wird.
Obwohl beide auf dem gleichen Polymer basieren, Ihre Verarbeitungsgeschichte kann zu Unterschieden im Molekulargewicht führen, Reststress, Wärmeverhalten, optische Qualität, und Bearbeitungsleistung.
Guss PMMA
Guss PMMA wird durch Polymerisation von flüssigem Methylmethacrylat hergestellt (MMA) zwischen Formen, üblicherweise Glasplatten für die Plattenherstellung.
Im Vergleich zu extrudiertem Material, Guss-PMMA bietet im Allgemeinen ein höheres Molekulargewicht, geringere Eigenspannung, Gute thermische Stabilität, und hervorragende optische Klarheit.
Diese Eigenschaften machen gegossenes PMMA besonders geeignet für CNC-Bearbeitung.
Unter ordnungsgemäß kontrollierten Schnittbedingungen, Es kann relativ saubere Späne und gut definierte bearbeitete Kanten erzeugen, Gleichzeitig wird die Tendenz zu übermäßigem Erweichen oder Verschmieren an der Schneidzone verringert.
Guss-PMMA wird daher häufig für Präzisionskomponenten wie optische Abdeckungen ausgewählt, transparente Gehäuse, Inspektionsfenster, Prototypen, und individuell gefertigte Acrylteile.
Extrudiertes PMMA
Extrudiertes PMMA wird durch kontinuierliches Schmelzen von Acrylharzpellets und Pressen des Polymers durch eine Düse hergestellt.
Der Extrusionsprozess ermöglicht die effiziente Herstellung standardisierter Platten, Stangen, Röhrchen, und Profile, Es kann jedoch zu einer molekularen Orientierung und einer höheren inneren Eigenspannung führen.
Bei aggressiver CNC-Bearbeitung, Diese Eigenschaften können das Risiko einer hitzebedingten Verformung erhöhen, Rand schmelzen, und Stresswahnsinn, insbesondere wenn die Schnittbedingungen schlecht kontrolliert werden oder das Bauteil scharfe innere Merkmale aufweist.
Extrudiertes PMMA bleibt für allgemein gefertigte Acrylprodukte und standardisierte Materialien weit verbreitet, aber für anspruchsvolle subtraktive Bearbeitung, Guss-PMMA wird oft bevorzugt, wenn es um Dimensionsstabilität geht, Oberflächenqualität, und eine geringe Bearbeitungsbelastung sind entscheidend.
3. Kernmaterialeigenschaften von Acryl (PMMA) für Präzisionskomponenten
Das Verständnis der Materialeigenschaften von PMMA ist für die Konstruktion von Teilen mit zuverlässiger Leistung von entscheidender Bedeutung. Die folgenden Eigenschaften sind für Präzisionsbauteile besonders relevant.
Optische Eigenschaften.
PMMA überträgt ungefähr 92% von sichtbarem Licht, verglichen mit etwa 90% für Glas.
Es hat einen Brechungsindex von 1.49 und geringe Streuung, Dadurch ist es für Objektive geeignet, Lichtleiter, und optische Fenster. Unter UV-Einwirkung vergilbt es nicht nennenswert, im Gegensatz zu vielen anderen Kunststoffen.
Mechanische Eigenschaften.
PMMA ist starr und hart. Die typische Zugfestigkeit beträgt 65–75 MPa, Die Biegefestigkeit beträgt 90–110 MPa, und der Zugmodul beträgt 2,4–3,2 GPa.
Im Vergleich zu Polycarbonat ist es spröde, mit Izod-Kerbschlagzähigkeit von 15–25 J/m.
Das bedeutet, dass Acrylteile so konstruiert sein müssen, dass Spannungskonzentrationen vermieden werden, die zu Rissen führen könnten.
Thermische Eigenschaften.
Die Glasübergangstemperatur von PMMA beträgt etwa 105 °C, und die Wärmeformbeständigkeit liegt bei etwa 95°C 0.45 MPA.
Bei Dauerbetrieb ist die Betriebstemperatur typischerweise auf 80 °C begrenzt. Der Wärmeausdehnungskoeffizient beträgt ungefähr 70 × 10⁻⁶ /° C., Das ist höher als bei den meisten Metallen, aber niedriger als bei vielen anderen Kunststoffen.
Chemische Beständigkeit.
PMMA ist beständig gegen verdünnte Säuren, Alkalis, aliphatische Kohlenwasserstoffe, und Mineralöle.
Es wird von Ketonen angegriffen (Aceton, MEK), Ester, chlorierte Kohlenwasserstoffe, und aromatische Kohlenwasserstoffe.
Alkohole können an beanspruchten Stellen Spannungsrisse verursachen. Dies muss bei der Auswahl von Reinigungsmitteln und Klebstoffen berücksichtigt werden.
Feuchtigkeitsabsorption.
PMMA nimmt bei Sättigung etwa 0,3–0,4 % Wasser auf. Dies ist im Vergleich zu Nylon oder Polycarbonat gering, Dennoch kann es bei Präzisionsteilen zu Maßveränderungen kommen.
Für kritische Anwendungen, Teile sollten vor der Endbearbeitung konditioniert werden.
Elektrische Eigenschaften.
PMMA hat eine gute Durchschlagsfestigkeit (etwa 20 kV/mm) und Volumenwiderstand (ca. 10¹⁵ Ω·cm), Dadurch eignet es sich für elektrische und elektronische Anwendungen.
Wetterbeständigkeit.
PMMA ist sehr beständig gegen UV-Strahlung und Witterungseinflüsse im Freien. Es wird häufig in der Außenbeschilderung verwendet, Kfz -Trim, und Architekturverglasung.
Jedoch, Eine längere Einwirkung von UV-Strahlung kann bei einigen Formulierungen zu einer Verschlechterung der Oberfläche führen, Daher werden für den Außenbereich UV-stabilisierte Typen empfohlen.
Biokompatibilität.
PMMA in medizinischer Qualität ist verfügbar und wird in der Zahnprothetik verwendet, Knochenzement, und Komponenten für medizinische Geräte.
Es kann mit Ethylenoxid sterilisiert werden, Gammastrahlung, oder Autoklavieren (mit Einschränkungen).
4. Präzise CNC-Bearbeitung von Acryl (PMMA) Teile
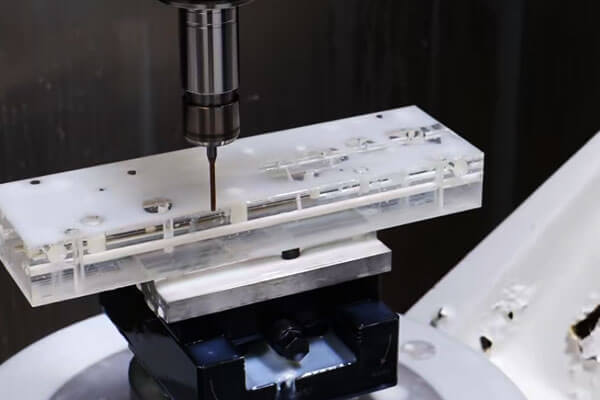
CNC-Bearbeitung ist eine der flexibelsten Methoden zur Herstellung von präzisem, individuellem Acryl (PMMA) Teile, insbesondere wenn die benötigte Menge relativ gering ist, Die Geometrie ist sehr individuell, oder das Design muss häufig geändert werden.
Im Gegensatz zum Spritzgießen, Für die CNC-Bearbeitung ist keine spezielle Produktionsform erforderlich.
Das fertige Bauteil wird direkt aus PMMA-Platte hergestellt, Platte, Stange, Block, oder anderes geeignetes Material durch Materialabtrag mit computergesteuerten Schneidwerkzeugen.
Zu den gängigen CNC-Operationen für PMMA gehören: Mahlen, drehen, Bohren, langweilig, Reihenfolge, Routing, Anfasen, und Gravur.
Abhängig von der Geometrie und der geforderten optischen Qualität, Nach der Bearbeitung können Polier- oder andere Oberflächenveredelungsvorgänge erfolgen.
Die größte Herausforderung ist das Wärmemanagement. PMMA hat eine relativ geringe Wärmeleitfähigkeit, Daher kann sich die in der Schneidzone erzeugte Wärme schnell ansammeln.
Übermäßige Hitze kann das Polymer erweichen und zum Schmelzen führen, Gratbildung, Oberflächenverschmierung, Dimensionsverzerrung, oder Stresswahnsinn.
Scharfe Werkzeuge, geeignete Schnittparameter, Effiziente Spanabfuhr, und eine steife, aber spannungsarme Befestigung sind daher unerlässlich.
CNC-Bearbeitungsprozess für PMMA
Ein typischer Präzisionsarbeitsablauf ist:
Materialauswahl → CAD/CAM-Programmierung → Werkstückspannung → Grobbearbeitung → Fertigbearbeitung → Entgraten → Polieren/Oberflächenveredelung → Maßkontrolle
Das Material sollte entsprechend der Anwendung und den Bearbeitungsanforderungen ausgewählt werden.
Guss PMMA wird häufig für anspruchsvolle subtraktive Bearbeitungen bevorzugt, da seine Materialeigenschaften ein günstiges Maß- und Bearbeitungsverhalten ermöglichen,
während extrudiertes Material auch erfolgreich bearbeitet werden kann, wenn Eigenspannung und thermische Effekte richtig kontrolliert werden.
Während der CAM-Programmierung, Der Werkzeugweg sollte einen unnötigen Wärmestau vermeiden.
Hoher Werkzeugeinsatz, längeres Reiben, und wiederholte Durchgänge über denselben Bereich können zu übermäßiger Temperatur führen, selbst wenn die nominalen Schnittparameter angemessen erscheinen.
Vorteile der CNC-Bearbeitung von PMMA
Hohe Designflexibilität
Durch die CNC-Bearbeitung können hochgradig individuelle Geometrien hergestellt werden, ohne dass Spritzgusswerkzeuge erforderlich sind.
Designänderungen können normalerweise durch CAD/CAM-Änderungen und nicht durch die Herstellung einer neuen Form umgesetzt werden.
Dadurch eignet sich das Verfahren besonders für die Konstruktion von Prototypen, Funktionsmuster, Ersatzkomponenten, und kundenspezifische Kleinserienteile.
Hervorragende Zugänglichkeit der Funktionen
Mit der CNC-Bearbeitung können Präzisionsmerkmale direkt erzeugt werden, z:
- Löcher und Bohrungen
- Schlitze und Taschen
- Threads ggf
- Montageflächen
- Gegenversinken
- Fasen
- Eingravierte Markierungen
Komplexe Merkmalskombinationen können in einer einzigen Aufspannung bearbeitet werden, wenn die Maschine und die Werkstückaufspannung dies zulassen.
Geeignet für Prototypen und Kleinserien
Die CNC-Bearbeitung ist wirtschaftlich attraktiv, wenn die Produktionsmenge den Einsatz von Spritzgusswerkzeugen nicht rechtfertigt.
Außerdem kann der Hersteller relativ schnell von einem fertigen CAD-Design zu einer physischen Komponente übergehen.
Hohe Dimensionskontrolle
Moderne CNC-Geräte können eine genaue Maßkontrolle beim PMMA-Lager ermöglichen, Maschine, Werkzeug, Temperatur, und Messbedingungen werden ordnungsgemäß verwaltet.
Kritische Merkmale können auch mit KMGs geprüft werden, Vision-Systeme, oder Präzisionsmessgeräte.
Einschränkungen der CNC-Bearbeitung von PMMA
Die Haupteinschränkung ist die Effizienz der Materialentfernung. Ein erheblicher Teil des Originalbestands kann zu Bearbeitungsabfall werden, insbesondere wenn das fertige Bauteil ein kleines Material-Volumen-Verhältnis aufweist.
Auch die CNC-Bearbeitung kann bei großen Produktionsmengen teuer werden, da Taktzeit und Maschinenbelegung mit der Anzahl der Teile skalieren.
Weitere Einschränkungen sind::
- Hitzestau beim Schneiden
- Es besteht die Gefahr von Graten oder Kantenschmelzen
- Möglicher Abbau von Eigenspannungen
- Höhere Stückkosten bei großen Stückzahlen
- Erforderliches zusätzliches Polieren für optische Oberflächen
- Erhöhte Anforderungen an die Handhabung kratzempfindlicher transparenter Teile
Aus diesen Gründen, Die CNC-Bearbeitung ist im Allgemeinen am Prototypen- und Kleinserien-Ende des Produktionsspektrums am stärksten.
5. Spritzguss von kundenspezifischem Acryl (PMMA) Teile
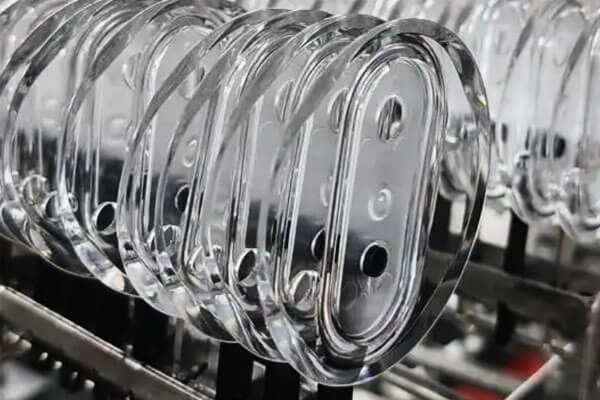
Injektionsformung Formt PMMA-Teile durch Erhitzen des Thermoplasts über seinen Verarbeitungsbereich, Das geschmolzene Polymer wird unter Druck in eine Präzisionsform eingespritzt, das Material abkühlen und verfestigen lassen, und anschließendes Auswerfen des fertigen Bauteils.
Im Gegensatz zur CNC-Bearbeitung, wodurch Material von einem massiven Rohling entfernt wird, Beim Spritzgießen wird die gewünschte Geometrie direkt durch den Formhohlraum erzeugt.
Dies macht es besonders effektiv für Wiederholte Produktion komplexer Formen und großvolumiger Komponenten.
Ein typischer PMMA-Spritzgusszyklus ist:
Harztrocknung → Plastifizieren → Einspritzen → Verpacken/Halten → Abkühlen → Auswerfen → Inspektion
PMMA erfordert vor der Verarbeitung eine angemessene Feuchtigkeitskontrolle. Übermäßige Feuchtigkeit im Harz kann zur Blasenbildung führen, silberne Streifen, Dunst, und andere Oberflächen- oder optische Mängel.
Die Trocknungsbedingungen sollten den Angaben des Harzherstellers entsprechen.
Spritzguss in optischer Qualität
Wenn das PMMA-Teil für optische oder transparente Anwendungen vorgesehen ist, Maßhaltigkeit allein reicht nicht aus.
Der Prozess muss auch kontrolliert werden:
Fließverhalten + Kühlgleichmäßigkeit + Reststress + Zustand der Formoberfläche
Eine schlecht kontrollierte Füllung oder Kühlung kann zu optischen Verzerrungen führen, selbst wenn die Teileabmessungen innerhalb der Toleranz bleiben.
Die Formoberfläche selbst fungiert als direkte Nachbildungsoberfläche. Irgendein Defekt, Kontamination, kratzen, oder eine ungeeignete Textur auf einer kritischen Formoberfläche kann auf das fertige Acrylteil übertragen werden.
Aus diesem Grund, Beim optischen PMMA-Formen ist häufig eine besonders sorgfältige Kontrolle der Formpolitur erforderlich, Harztrocknung, Füllbedingungen, Entlüftung, und Kühlung.
Vorteile des Spritzgießens von PMMA
Vorteile:
- Niedrige Stückkosten pro Volumen: Sobald sich die Werkzeuge amortisiert haben, Die Stückkosten sind niedrig.
- Hohe Produktionsrate: Tausende Teile pro Tag sind möglich.
- Hervorragende Wiederholgenauigkeit: Konsistente Abmessungen und Eigenschaften.
- Komplexe Geometrie: Integrierte Funktionen, Rippen, Chefs, und Schnappverbindungen können geformt werden.
- Oberflächenbeschaffung: Die Formtextur wird auf dem Teil reproduziert.
- Materialvielfalt: Farbig, gefüllt, und Spezialqualitäten sind verfügbar.
- Automatisierung: Der Prozess kann vollständig automatisiert werden.
Einschränkungen:
- Hohe Werkzeugekosten: Formen können Zehntausende von Dollar kosten.
- Lange Vorlaufzeit: Die Formherstellung dauert Wochen bis Monate.
- Entwurfsbeschränkungen: Entwurfswinkel, Gleichmäßigkeit der Wandstärke, und Torstandort müssen berücksichtigt werden.
- Materialbeschränkungen: Gegossenes Acryl mit sehr hohem Molekulargewicht kann nicht geformt werden.
- Reststress: Formteile können Eigenspannungen und Doppelbrechung aufweisen.
- Mindestlautstärke: Bei geringen Stückzahlen nicht wirtschaftlich.
6. Technisch & Wirtschaftsvergleich: CNC -Bearbeitung vs. Spritzguss
Durch CNC-Bearbeitung und Spritzguss lassen sich präzise kundenspezifische PMMA-Teile herstellen, Sie sind jedoch für unterschiedliche Produktionsbedingungen optimiert.
Der Hauptunterschied besteht darin, dass bei der CNC-Bearbeitung Material aus massivem PMMA-Material entfernt wird, Beim Spritzgießen wird das Teil direkt in einer Form geformt.
Infolge, ihre Kostenstruktur, Designflexibilität, Produktionseffizienz, und Materialausnutzung sind sehr unterschiedlich.
| Schlüsselfaktor | CNC-Bearbeitung | Spritzguss |
| Herstellungsprinzip | Subtraktive Bearbeitung aus PMMA-Blech, Platte, Stange, oder blockieren | Formen von geschmolzenem PMMA in einer Präzisionsform |
| Bestes Produktionsvolumen | Prototyp, Probe, und Kleinserienproduktion | Medium- und Produktion mit hoher Volumen |
| Erste Werkzeugkosten | Niedrig; hauptsächlich Standard-Schneidwerkzeuge und Vorrichtungen | Hoch; Spezielle Form erforderlich |
| Einheitenkosten | Relativ hoch, da die Bearbeitungszeit mit der Menge zunimmt | Relativ niedrig, nachdem sich die Investition in die Form amortisiert hat |
| Designflexibilität | Exzellent; CAD-Änderungen können in der Regel ohne neue Werkzeuge umgesetzt werden | Begrenzt nach der Werkzeugbereitstellung; Größere Designänderungen erfordern möglicherweise eine Formänderung |
| Entwicklungsgeschwindigkeit | Schnell; Geeignet für schnelle Prototypen | Langsamer wegen Formdesign, Herstellung, und Versuche sind erforderlich |
Komplexe 3D-Geometrie |
Gut, aber durch den Werkzeugzugriff und die Bearbeitungsstrategie eingeschränkt | Exzellent für geformte Rippen, Chefs, Clips, und integrierte Funktionen |
| Dimensionsgenauigkeit | Hohe und direkt durch CNC gesteuerte Werkzeugwege | Hoch nach Prozessstabilisierung, wird jedoch durch Schrumpfung und Formbedingungen beeinflusst |
| Optische Oberflächenqualität | Hervorragendes Potenzial bei kontrollierter Bearbeitung und Polierung | Hervorragendes Potenzial mit hochwertigen Formoberflächen und stabilem Formteil |
| Materialnutzung | Untere; Abgetragenes Material wird zu Bearbeitungsabfall | Höher; Das Teil wird nahezu endkonturnah geformt, obwohl Angusskanäle und Angüsse etwas Abfall erzeugen |
| Flexibilität der Wandstärke | Hervorragend geeignet für bearbeitete Bauteile mit variabler Dicke | Erfordert eine sorgfältige Kontrolle, um Einfallstellen zu minimieren, Wende, und Reststress |
| Interne Funktionen | Hervorragend geeignet für zugängliche Löcher, Slots, und Taschen | Hervorragend geeignet für geformte Vorsprünge, Rippen, und komplexe integrierte Funktionen |
| Oberflächenveredelung | Lässt sich gut mit Polieren kombinieren, Schleifen, oder andere sekundäre Operationen | Die Oberfläche der Form bestimmt weitgehend das Finish im Gusszustand; Möglicherweise ist noch eine Nachbearbeitung erforderlich |
Reststress |
Kann während der Bearbeitung eingeführt oder gelöst werden, insbesondere bei gestresstem Bestand | Beim Formen kann es zu Restorientierung und thermischer Spannung kommen |
| Materialabfallkosten | Bedeutsamer für stark bearbeitete Geometrien | Im Allgemeinen niedriger für großvolumige, endkonturnahe Teile |
| Wiederholbarkeit von Teil zu Teil | Sehr hoch mit stabiler CNC-Programmierung und Prozesssteuerung | Sehr hoch, nachdem Form und Formparameter stabilisiert sind |
| Wirtschaftlicher Break-Even | In der Regel bei geringeren Mengen günstig | Wird mit steigendem Produktionsvolumen immer wirtschaftlicher |
| Typische PMMA-Anwendungen | Prototypen, optische Teile, maßgeschneiderte Gehäuse, Komponenten mit niedrigem Volumen | Abdeckungen, Gehäuse, zeigt an, Beleuchtungskomponenten, kundenspezifische Teile in großen Stückzahlen |
| Hauptvorteil | Flexibilität mit geringen Vorabinvestitionen | Hohe Produktivität und niedrige Stückkosten im großen Maßstab |
| Haupteinschränkung | Höhere Stückkosten und Materialabtrag | Hohe Werkzeuginvestitionen und geringere Designflexibilität nach der Werkzeugbereitstellung |
7. Veredelung und Nachbearbeitung von Acryloberflächen
Die Oberflächenveredelung ist für Acrylteile von entscheidender Bedeutung, insbesondere wenn optische Klarheit oder Aussehen wichtig sind. Zu den üblichen Endbearbeitungsvorgängen gehören::
Polieren
Acryl kann mit einer Reihe von Schleifpapieren auf ein hohes optisches Finish poliert werden, Verbindungen, und Schwabbelscheiben. Zur Kantenbearbeitung kommen auch Flammpolieren und Dampfpolieren zum Einsatz.
Glühen
Bearbeitete oder geformte Acrylteile können geglüht werden, um innere Spannungen abzubauen.
Das Glühen erfolgt typischerweise mehrere Stunden lang bei 70–80 °C, gefolgt von langsamer Kühlung. Dies verringert das Risiko von Haarrissen und Rissen.
Dampfpolieren
Das Teil ist Lösungsmitteldampf ausgesetzt, was die Oberfläche glättet. Dies erzeugt ein sehr hochglänzendes Finish, erfordert jedoch eine sorgfältige Kontrolle, um Verformungen zu vermeiden.
Flammpolieren
Eine kontrollierte Flamme wird über die Oberfläche geführt, eine dünne Schicht schmelzen und eine glatte Oberfläche erzeugen, glänzend. Dies wird üblicherweise für Kanten verwendet.
Diamantpolieren
Für anspruchsvolle transparente Bauteile, Diamantpolieren kann eine hochveredelte Oberfläche liefern. Es ist besonders nützlich, wenn eine geringe Oberflächenrauheit und eine hohe optische Klarheit erforderlich sind.
Im Vergleich zum herkömmlichen Schleifpolieren, Diamantbasierte Prozesse können eine kontrolliertere Entfernung sehr kleiner Materialmengen ermöglichen.
Dies macht sie attraktiv für präzise optische Oberflächen und Komponenten, bei denen sichtbare Bearbeitungsspuren minimiert werden müssen.
Lackieren und Beschichten
Acryl kann bemalt werden, Siebdruck, oder mit Antireflex beschichtet, antistatisch, oder Hartbeschichtungen.
Texturierung und Mattierung
Nicht jedes PMMA-Teil benötigt ein Transparent, glänzende Oberfläche. Zur Reduzierung der Blendung kann eine kontrollierte matte oder strukturierte Oberfläche verwendet werden, optisches Erscheinungsbild, Lichtstreuung, oder haptische Eigenschaften sind wichtiger als maximale Transparenz.
Laserschneiden und Gravieren
Zum Schneiden kommt die Laserbearbeitung zum Einsatz, Gravur, und Markieren von Acryl. In manchen Fällen entsteht dadurch eine polierte Kante.
Verklebung und Montage
Acryl kann durch Lösungsmittelschweißen verbunden werden, Klebeverbindung, Ultraschallschweißen, oder mechanische Befestigung. Das Lösungsmittelschweißen erzeugt eine transparente Verbindung, erfordert jedoch eine sorgfältige Kontrolle.
Reinigung
Acryl sollte mit milder Seife und Wasser oder speziellen Kunststoffreinigern gereinigt werden. Lösungsmittel wie Aceton und Alkohol sollten vermieden werden, da sie zu Haarrissen führen können.
8. Anwendungen von kundenspezifischem Acryl (PMMA) Teile
Die Kombination aus optischer Transparenz, Leichte Konstruktion, Witterungsbeständigkeit, elektrische Isolierung, und Bearbeitbarkeit machen PMMA für eine breite Palette kundenspezifischer Komponenten geeignet.
Optische und photonische Komponenten
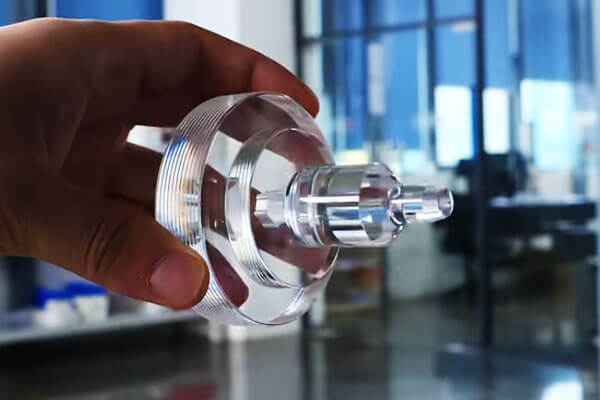
PMMA wird häufig dort eingesetzt, wo eine kontrollierte Lichtdurchlässigkeit erforderlich ist. Aufgrund seiner optischen Klarheit eignet es sich für Bauteile, bei denen visuelle Transparenz oder Lichtverteilung zur Funktion gehört.
Typische Anwendungen umfassen:
- Lichtleiter
- Optische Abdeckungen
- Transparente Fenster
- Anzeigelinsen
- Lichtmanagementkomponenten
- Optische Schutzgehäuse
Elektronik und Elektrogeräte
PMMA bietet eine gute elektrische Isolierung und kann leichte transparente Schutzstrukturen schaffen.
Benutzerdefinierte Komponenten können Folgendes umfassen::
- Transparente Geräteabdeckungen
- Anzeigefenster
- Displaygehäuse
- Schutzplatten
- Elektrische Gehäuse
- Isolierende Abstandshalter und Befestigungen
Industrieausrüstung
Industriemaschinen erfordern oft, dass Bediener interne Prozesse beobachten, ohne bewegliche oder gefährliche Komponenten freizulegen.
PMMA kann daher verwendet werden für:
- Inspektionsfenster
- Maschinenschutz
- Schutzhüllen
- Fluid-View-Komponenten
- Transparente Prozessgehäuse
- Beobachtungstafeln
Labor- und medizinische Geräte
Die Transparenz von PMMA, sauberes Aussehen, und die einfache Herstellung machen es für ausgewählte Komponenten von Labor- und medizinischen Geräten geeignet.
Bewerbungen können umfassen:
- Instrumentenabdeckungen
- Kammern mit Flüssigkeitssicht
- Laborgehäuse
- Beispielhafte Inspektionskomponenten
- Gerätegehäuse
Automobil und Transport
PMMA kann in ausgewählten Fällen verwendet werden Automobil und Transportanwendungen, bei denen Transparenz erforderlich ist, Witterungsbeständigkeit, und Aussehen sind wichtig.
Beispiele sind:
- Beleuchtungsbezogene Komponenten
- Blinkerabdeckungen
- Anzeigeelemente
- Innenteile transparent
- Dekorative Komponenten
Beleuchtungs- und Displayprodukte
Dies ist einer der stärksten kommerziellen Anwendungsbereiche von PMMA. Das Material kann Licht effizient durchlassen und ermöglicht gleichzeitig eine erhebliche Designflexibilität.
Es können individuelle PMMA-Bauteile hergestellt werden:
- Diffusoren
- Lichtleiter
- Anzeigetafeln
- Beleuchtete Schilder
- Dekorative Beleuchtungskomponenten
- Transparente Gehäuse
Architektur- und kommerzielle Produkte
PMMA wird häufig für visuelle und dekorative Produkte verwendet, da es Transparenz mit relativ geringem Gewicht kombinieren kann.
Beispiele sind:
- Beschilderung
- Ausstellungsstücke
- Einzelhandelsstrukturen
- Dekorative Panels
- Architektonische Beleuchtungselemente
- Ausstellungskomponenten
9. Kostenfaktoren für kundenspezifische Acrylteile
Material
Die Materialauswahl hat einen direkten Einfluss auf die Kosten. Gegossenes PMMA ist im Allgemeinen teurer als standardmäßig extrudiertes PMMA,
während Spezialqualitäten wie UV-stabilisiert sind, antistatisch, optisch, oder Materialien in medizinischer Qualität können zusätzliche Kosten verursachen.
Auch die Teiledicke und die Lagerabmessungen sind wichtig, insbesondere für die CNC-Bearbeitung. Ein dicker oder übergroßer PMMA-Rohling kann sowohl den Materialverbrauch als auch den Bearbeitungsabfall erhöhen.
Entwurfskomplexität
Komplexe Geometrie erhöht die Herstellungszeit und die Prozessanforderungen.
Für CNC-bearbeitete Teile, Features wie tiefe Taschen, unterkuppelt, dünne Wände, mehrere Setups, und komplexe 3D-Oberflächen können die Bearbeitungsstunden und den Werkzeugbedarf erhöhen.
Zum Spritzgießen, Eine komplizierte Geometrie kann die Design- und Herstellungskosten der Form erhöhen.
Hinterschneidungen können Schieber oder andere Mechanismen erfordern, während dünne oder unebene Wände ein ausgefeilteres Formfluss- und Kühldesign erfordern können.
Toleranzanforderungen
Engere Toleranzen erfordern eine stärkere Prozesskontrolle und mehr Inspektion.
Eine allgemeine PMMA-Komponente benötigt möglicherweise nicht das gleiche Toleranzniveau wie eine optische oder passgenaue Komponente.
Überdimensionierte Toleranzen können daher die Herstellungskosten erhöhen, ohne einen zusätzlichen funktionalen Wert zu schaffen.
Speziell für PMMA, Die Dimensionskontrolle kann auch durch die Temperatur beeinflusst werden, Reststress, und Materialverarbeitungsgeschichte, Daher sollten kritische Toleranzen entsprechend den tatsächlichen Funktionsanforderungen definiert werden.
Produktionsvolumen
Das Produktionsvolumen ist einer der wichtigsten Faktoren bei der Wahl zwischen CNC-Bearbeitung und Spritzguss.
Bei der Produktion kleiner Stückzahlen wird im Allgemeinen die CNC-Bearbeitung bevorzugt, da für den Prozess relativ wenig Spezialwerkzeuge erforderlich sind.
Bei der Produktion größerer Stückzahlen wird im Allgemeinen das Spritzgießen bevorzugt, weil die anfängliche Investition in die Form auf viele Teile verteilt werden kann.
Es gibt keine universelle Break-Even-Größe. Es kommt auf die Teilegröße an, Geometrie, Bearbeitungszeit, Formkosten, Zykluszeit, und Jahresproduktionsbedarf.
Oberflächenbeschaffenheit
Die Oberflächenveredelung kann die Kosten transparenter Acrylteile erheblich beeinflussen.
Die einfache CNC-Endbearbeitung erfordert weniger Bearbeitung als das Feinpolieren, während optisches Polieren kann mehrere Phasen und zusätzliche Inspektionen umfassen.
Zusätzliche Prozesse wie Flammpolieren, ggf. dampftechnische Veredelung, Malerei, oder funktionale Beschichtungen können die Verarbeitungskosten weiter erhöhen.
Für transparentes PMMA, Das erforderliche Finish sollte klar angegeben werden, da das Polieren unnötiger Oberflächen erhebliche Kosten verursachen kann, ohne die Leistung der Komponenten zu verbessern.
Sekundäre Operationen
Auch nach dem primären Bearbeitungs- oder Formprozess durchgeführte Vorgänge tragen zum Preis des fertigen Teils bei. Dazu können gehören:
- Glüh- oder Entspannungsbehandlung
- Bindung
- Montage
- Bohren oder Sekundärbearbeitung
- Drucken oder Markieren
- Schutzbeschichtung
- Spezielle Verpackung
Die Kostenauswirkungen hängen von der Anzahl der Vorgänge und dem Grad der erforderlichen manuellen Handhabung ab.
Werkzeug
Die Werkzeugausstattung ist ein wesentlicher Unterschied zwischen CNC-Bearbeitung und Spritzguss.
Für die CNC-Bearbeitung sind im Allgemeinen Vorrichtungen und keine spezielle Produktionsform erforderlich, Daher sind die anfänglichen Werkzeuginvestitionen relativ gering.
Injektionsformung, im Vergleich, erfordert eine spezielle Form, und die Formkosten können für komplexe PMMA-Komponenten oder Teile, die hochpolierte optische Oberflächen erfordern, erheblich sein.
Für hochvolumige Produktion, Jedoch, Die höheren anfänglichen Formkosten können durch die niedrigeren Herstellungskosten pro Einheit ausgeglichen werden.
Vorlaufzeit
Standardmäßige Produktionsvorlaufzeiten haben normalerweise eine vorhersehbare Kostenstruktur.
Eine beschleunigte Produktion oder eine dringende Lieferung erfordern möglicherweise eine zusätzliche Maschinenplanung, im Laufe der Zeit, beschleunigte Materialbeschaffung, oder beschleunigte Endbearbeitung und Inspektion, was die Gesamtkosten erhöhen kann.
Aus diesem Grund, Eine realistische Lieferplanung ist oft wirtschaftlicher als die Anforderung eines unnötig komprimierten Produktionsplans.
Qualitätsanforderungen
Auch Inspektions- und Dokumentationspflichten wirken sich auf die Kosten aus.
Eine grundlegende Maßprüfung ist weniger anspruchsvoll als ein Produktionsprogramm, das KMG-Messungen erfordert, optische Inspektion, Überprüfung der Oberflächenrauheit, Materialzertifizierung, Funktionstests, oder vollständige Rückverfolgbarkeit.
Für hochwertige oder optische PMMA-Komponenten, Eine zusätzliche Inspektion kann aufgrund von Mängeln wie Kratzern gerechtfertigt sein, Dunst, verrückt, oder Maßverzerrungen können die Produktakzeptanz beeinträchtigen, selbst wenn die Grundgeometrie korrekt ist.
10. Der Wert eines spezialisierten Herstellers von Präzisions-PMMA-Teilen
Ein spezialisierter Präzisions-PMMA-Hersteller trägt mehr als nur Bearbeitungs- oder Formkapazitäten bei.
Für transparente Acrylteile, materielles Verhalten, Wärmekontrolle, Maßhaltigkeit, optische Qualität, und Veredelung sind eng miteinander verbunden.
Die Wahl eines Lieferanten mit Erfahrung in diesen Bereichen kann das Entwicklungsrisiko reduzieren und die Konsistenz vom Prototyp bis zur Produktion verbessern.
Materialkompetenz
PMMA ist in verschiedenen Qualitäten und Lagerformen erhältlich, und gegossenes und extrudiertes Acryl können sich bei der Bearbeitung und thermischen Verarbeitung unterschiedlich verhalten.
Ein spezialisierter Hersteller kann das geeignete Material nach Transparenz auswählen, Dicke, mechanische Anforderungen, UV -Exposition, Oberflächenbeschaffung, und Herstellungsverfahren.
Zum Beispiel, Guss-PMMA wird aufgrund seiner günstigen Bearbeitungs- und optischen Eigenschaften häufig für anspruchsvolle CNC-bearbeitete Bauteile bevorzugt, während extrudiertes Material für standardisierte Anwendungen wirtschaftlicher sein kann.
Prozessauswahl
Der geeignete Herstellungsprozess hängt stark vom Produktionsvolumen und der Teilegeometrie ab.
CNC-Bearbeitung eignet sich im Allgemeinen gut für Prototypen, Kleinserienproduktion, und hochgradig individuelle Geometrien.
Injektionsformung wird immer attraktiver, wenn das Design stabil ist und die Produktionsmengen hoch genug sind, um spezielle Werkzeuge zu rechtfertigen.
Ein spezialisierter Hersteller kann die beiden Ansätze auch kombinieren, Verwenden Sie beispielsweise die CNC-Bearbeitung zur Prototypenvalidierung, bevor Sie ein endgültiges Design in den Spritzguss übertragen.
Design für die Fertigung
PMMA-Teile erfordern eine sorgfältige Beachtung der Wandstärke, Innenecken, Löcher, Klemmbereiche, Bearbeitungszugabe, Entwurf, und thermische Verformung.
Transparente Teile sorgen aufgrund der Angussmarkierungen für eine weitere Ebene der Komplexität, Trennlinien, Bearbeitungsmarken, und Eigenspannungen können visuell oder optisch bedeutsam werden.
Eine frühzeitige DFM-Überprüfung kann diese Probleme identifizieren, bevor mit der Werkzeugbereitstellung oder der Produktion begonnen wird, Reduzierung der Wahrscheinlichkeit einer teuren Neukonstruktion oder Formänderung.
Präzisionsbearbeitungsfähigkeit
Für die präzise PMMA-Bearbeitung ist mehr als eine CNC-Maschine erforderlich.
Scharfe Werkzeuge, kontrollierte Schnittbedingungen, effektive Spanabfuhr, stabile Werkstückhalterung, und Wärmemanagement sind notwendig, um ein Schmelzen zu verhindern, Gratbildung, verrückt, und Dimensionsdrift.
Für Präzisionsbauteile, Der Hersteller sollte in der Lage sein, kritische Abmessungen gemäß den tatsächlichen Zeichnungsanforderungen zu kontrollieren und sie mithilfe geeigneter Messgeräte zu überprüfen.
Kompetenz in der Oberflächenveredelung
Das endgültige Aussehen und die optische Leistung von Acrylteilen können stark von der Nachbearbeitung abhängen. Abhängig von der Anwendung, kann ein Hersteller bereitstellen:
- Feine CNC-Bearbeitung
- Mechanisches Polieren
- Diamantpolieren
- Flammpolieren für geeignete Anwendungen
- Schleifen und Oberflächenvorbereitung
- Texturierung
- Funktionelle Oberflächenbeschichtungen
Für optische Komponenten, Die Endbearbeitung muss sorgfältig kontrolliert werden, da übermäßiges Polieren die Abmessungen oder die optische Geometrie verändern kann.
Wärme- und Spannungskontrolle
PMMA ist empfindlich gegenüber Hitze und Eigenspannungen. Schlechte Bearbeitung, Formen, oder Handhabung kann zu Haarrissen führen, knacken, Wende, oder dimensionale Instabilität.
Ein spezialisierter Hersteller kann entsprechende Prozesssteuerungen wie optimierte Schnittparameter einbauen, kontrollierte Formbedingungen, Glühen, wo erforderlich, und sorgfältigen Umgang mit transparenten Oberflächen.
Qualitätskontrolle und Rückverfolgbarkeit
Bei der präzisen PMMA-Produktion ist möglicherweise mehr als nur eine grundlegende Maßprüfung erforderlich.
Abhängig von der Anwendung, Die Qualitätskontrolle kann KMG oder visuelle Messungen umfassen, Oberflächeninspektion, Rauheitsmessung, Kontrolle des optischen Erscheinungsbildes, Materialüberprüfung, und Funktionstests.
Für Produktionskomponenten, Dokumentierte Prüfprotokolle und die Rückverfolgbarkeit von Materialchargen bieten zusätzliche Kontrolle über die Konsistenz.
Produktionsflexibilität
Ein Lieferant, der Sie unterstützen kann Prototyp, Niedrigvolumme, und Produktion mit hoher Volumen kann die Notwendigkeit verringern, das Produkt zwischen Herstellern zu transferieren, wenn die Nachfrage steigt.
Wählen Sie LangHe für individuelles Acryl (PMMA) Teile
Langhe Industrie bietet integriert CNC-Bearbeitung und Spritzguss Lösungen für individuelles Acryl (PMMA) Komponenten, Unterstützung von Projekten von der Prototypenentwicklung bis zur Produktion.
Unser Fertigungsansatz kombiniert die Materialauswahl, DFM-Rezension, Präzisionsverarbeitung, Oberflächenbearbeitung, und Qualitätsprüfung, um den spezifischen Anforderungen transparenter und präziser Kunststoffteile gerecht zu werden.
Für CNC-bearbeitetes PMMA, LangHe kann kundenspezifische Geometrien unterstützen, Präzisionslöcher, Taschen, Montagefunktionen, und polierte Oberflächen.
Für die Wiederholungsproduktion, Spritzguss kann für eine stabile Entwicklung entwickelt werden, komplexe Geometrien mit effizienter Einzelteilfertigung.
Schicken Sie uns Ihre 2D-Zeichnung, 3D CAD-Modell, PMMA-Qualität, Menge, Toleranz, und Oberflächenanforderungen.
Langhe Industrie kann das Design bewerten und eine geeignete CNC-Bearbeitung empfehlen, Spritzguss, oder kombinierte Fertigungslösung für Ihre individuellen Acrylteile.
11. Abschluss
Präzise kundenspezifische Acrylteile sind in Branchen, in denen Transparenz wichtig ist, unerlässlich, Haltbarkeit, und Dimensionsstabilität sind erforderlich.
Die Wahl zwischen gegossenem und extrudiertem Acryl, und zwischen CNC-Bearbeitung und Spritzguss, hängt von den Anwendungsanforderungen ab, Volumen, und Kosten.
Die CNC-Bearbeitung bietet Gestaltungsfreiheit, enge Toleranzen, und schnelle Abwicklung, Damit ist es ideal für Prototypen und Kleinserienfertigung.
Das Spritzgießen bietet niedrige Stückkosten und eine hohe Wiederholgenauigkeit bei großen Mengen, Es ist ideal für die Produktion mit hoher Volumen. Ein hybrider Ansatz kann das Beste aus beiden vereinen.
Die Wahl des richtigen Fertigungspartners ist von entscheidender Bedeutung.
Ein spezialisierter Hersteller mit Materialkompetenz, Präzisionsfähigkeiten, Finishing-Know-how, Und ein starkes Qualitätssystem kann dazu beitragen, dass jedes Acrylteil seinen Leistungs- und Aussehensanforderungen entspricht.
Als solcher Partner positioniert sich LangHe, bietet die technische Tiefe und Produktionsflexibilität, die für maßgeschneiderte Acrylprojekte erforderlich sind.
FAQs
Was ist der Unterschied zwischen Acryl und Polycarbonat??
Acryl (PMMA) bietet eine bessere optische Klarheit, UV -Widerstand, und Kratzfestigkeit.
Polycarbonat ist viel fester und schlagfester, neigt jedoch eher zu Kratzern und Vergilbung.
Acryl wird für optische und Display-Anwendungen bevorzugt; Polycarbonat für schlagfeste Anwendungen.
Ist Acrylkunststoff oder Glas?
Acryl ist ein Kunststoff, kein Glas. Es handelt sich um einen transparenten Thermoplast aus Polymethylmethacrylat (PMMA).
Es wird oft „Acrylglas“ genannt, weil es eine glasähnliche Transparenz und Optik bieten kann, Seine Materialeigenschaften und Herstellungsverfahren unterscheiden sich jedoch grundlegend von denen von anorganischem Glas.
Acryl ist leichter, einfacher zu bearbeiten und thermozuformen, während Glas im Allgemeinen eine höhere Härte und Hitzebeständigkeit bietet.
Können PMMA-Teile auf ein optisches Finish poliert werden??
Ja. Präzisionsteile aus PMMA können mechanisch oder diamantpoliert werden, um eine sehr geringe Oberflächenrauheit und hohe optische Klarheit zu erreichen.
Abhängig von der PMMA-Sorte, Dicke, Poliervorgang, und Messmethode, klares PMMA kann ungefähr erreichen 90–92 % Durchlässigkeit für sichtbares Licht.
Mit richtig kontrolliertem Polieren und Stressmanagement, PMMA kann bei einem Gewicht von ca 50% so viel wie herkömmliches Glas.