Inconel ist eine eingetragene Marke, die ursprünglich von der International Nickel Company entwickelt wurde und jetzt der Special Metals Corporation gehört.
Inconel-Legierungen nehmen im modernen Maschinenbau eine einzigartige Stellung ein. Es handelt sich nicht nur um Hochleistungsmaterialien; Sie ermöglichen Materialien – Metalle, die es Maschinen ermöglichen, unter Bedingungen zu arbeiten, unter denen herkömmliche Stähle innerhalb von Stunden versagen würden.
Von den Brennkammern von Düsentriebwerken bis hin zu den rauen Innenräumen chemischer Reaktoren, Inconel-Legierungen bieten eine Kombination aus Hochtemperaturfestigkeit, Oxidationsresistenz, und Korrosionsbeständigkeit, die nur wenige Materialfamilien erreichen können.
Feinguss ist besonders wichtig für komplexe Inconel-Komponenten, da damit endkonturnahe Geometrien mit inneren Durchgängen erzeugt werden können, dünne Abschnitte, gebogene Profile, und integrierte Strukturmerkmale.
Jedoch, Der Prozess muss sorgfältig an die jeweilige Legierung angepasst werden, da verschiedene Inconel-Qualitäten deutlich unterschiedliche Erstarrungs- und Verfestigungsmechanismen aufweisen.
1. Was ist eine Inconel-Legierung??
Inconel ist eine eingetragene Marke einer Familie von Superalloys auf Nickelbasis Entwickelt für anspruchsvolle Umgebungen mit hohen Temperaturen, Oxidation, Korrosion, Druck, und mechanische Belastung.
Obwohl „Inconel“ technisch gesehen eher ein Markenzeichen als der Name einer einzelnen Legierung ist, Der Begriff wird in der Industrie häufig zur Beschreibung von Nickel-Chrom-Legierungen verwendet, z Inconel 600, 601, 625, Und 718, sowie mehrere gegossene Superlegierungen auf Nickelbasis.
Die Zusammensetzung und der Verstärkungsmechanismus variieren erheblich zwischen den Sorten, aber die meisten Inconel-Legierungen enthalten a Nickelreiche Matrix,
mit Chrom und anderen Legierungselementen, die spezifische Kombinationen von Korrosionsbeständigkeit bieten, Hochtemperaturstärke, und metallurgische Stabilität.
Typische Nickelgehalte liegen bei ca 50–75 Gew.-%, während Chrom üblicherweise in den Bereich von fällt 14–25 Gew.-%, Abhängig von der Note.
Wichtige Legierungselemente in Inconel
| Legierungselement | Typische Funktion |
| Nickel (In) | Bildet die Primärmatrix und sorgt für Hochtemperaturstabilität und Korrosionsbeständigkeit |
| Chrom (Cr) | Verbessert die Oxidationsbeständigkeit und Beständigkeit gegen Hochtemperaturkorrosion |
| Molybdän (MO) | Sorgt für eine Festigung der festen Lösung und verbessert die Beständigkeit gegen lokale Korrosion |
| Niob (NB) | Trägt zur Niederschlagsverstärkung bei, insbesondere in Inconel 718 |
Aluminium (Al) |
Fördert die Bildung festigender γ′-Phasen und verbessert die Oxidationsbeständigkeit |
| Titan (Von) | Beteiligt sich an der Verstärkung des γ′-Niederschlags |
| Eisen (Fe) | Passt die Komposition an, Phasenstabilität, und Herstellungseigenschaften |
| Kobalt (CO) | Kann die Hochtemperaturfestigkeit und Phasenstabilität in ausgewählten Qualitäten verbessern |
| Tungsten/Tantalum (W/Ta) | Bietet zusätzliche Hochtemperatur- und Mischkristallverfestigung in bestimmten Superlegierungen |
Basierend auf ihrem Stärkungsmechanismus, Inconel-Legierungen können im Allgemeinen in unterteilt werden mischkristallverstärkt Und Niederschlagsverstärkt Familien.
Feststofflösungstypen wie z Inconel 600 Und 625 Sie erhalten einen Großteil ihrer Festigkeit durch in der Nickelmatrix zurückgehaltene Legierungselemente,
während ausscheidungsverstärkte Qualitäten wie z Inconel 718 Entwickeln Sie eine höhere Kraft durch die kontrollierte Ausbildung von Kräftigungsphasen, insbesondere γ′ und γ″.
Für Gussanwendungen, Die Auswahl der Legierung ist besonders wichtig, da nicht jede kommerzielle Inconel-Sorte gleichermaßen für die Gießereiproduktion geeignet ist.
Einige Sorten werden hauptsächlich als entwickelt Knetlegierungen, wohingegen Legierungen wie z Inconel 713C und 738 sind speziell mit Gussanwendungen aus Superlegierungen auf Nickelbasis verbunden.
Während des Castings, Faktoren wie Segregation, Verfestigungsverhalten, Schwindung, heißes Knacken, und anschließende Wärmebehandlung müssen daher zusammen mit der erforderlichen Betriebstemperatur und den mechanischen Eigenschaften berücksichtigt werden.
Im Vergleich zu herkömmlichen Edelstählen, Inconel bietet im Allgemeinen ein höheres Maß an Hochtemperaturstärke und Oxidationsresistenz, insbesondere unter strengen thermischen und korrosiven Bedingungen.
Jedoch, Diese Leistung geht mit höheren Materialkosten und größeren Herstellungsschwierigkeiten einher, einschließlich anspruchsvollerem Schmelzen, Casting, Bearbeitung, und Wärmebehandlungsanforderungen.
2. Chemische Zusammensetzung gängiger Inconel-Legierungen
Die folgende Tabelle fasst typische chemische Zusammensetzungen ausgewählter Inconel-Qualitäten zusammen.
Die Werte sind Näherungswerte und sollten anhand der entsprechenden ASTM überprüft werden, AMS, oder UNS-Spezifikation für einen bestimmten Auftrag.
| Legierung | UNS | In | Cr | Fe | MO | NB + Gesichtsansicht | Andere |
| Inconel 600 | N06600 | ≥72,0 | 14.0–17.0 | 6.0–10,0 | - | - | Cu ≤0,5, C ≤0,15 |
| Inconel 601 | N06601 | 58.0–63,0 | 21.0–25,0 | Gleichgewicht | - | - | Al 1,0–1,7 |
| Inconel 617 | N06617 | ≥44,5 | 20.0–24,0 | ≤3,0 | 8.0–10,0 | - | Co 10,0–15,0, Al 0,8–1,5 |
| Inconel 625 | N06625 | ≥58,0 | 20.0–23.0 | ≤ 5.0 | 8.0–10,0 | 3.15–4.15 | C ≤0,10 |
| Inconel 718 | N07718 | 50.0–55,0 | 17.0–21.0 | Gleichgewicht | 2.8–3.3 | 4.75–5,50 | Von 0,65–1,15, Al 0,20–0,80 |
| Inconel X-750 | N07750 | ≥70,0 | 14.0–17.0 | 5.0–9,0 | - | 0.70–1,20 | Von 2,25–2,75, Al 0,40–1,00 |
| Inconel 738 | N07738 | Gleichgewicht | 15.0–16.5 | ≤ 0,5 | 1.5–2.5 | Um 1,5–2,5 | Co 8,0–9,0, Von 3,0–4,0, Al 3,0–4,0 |
3. Haupteigenschaften von Inconel-Legierungen
Inconel-Legierungen werden aufgrund einer oder mehrerer der folgenden Eigenschaften ausgewählt.
Hochtemperaturstärke
Inconel-Legierungen behalten ihre nutzbare Festigkeit bei Temperaturen von 600 °C bis über 1000 °C, Abhängig von der Klasse.
Ausscheidungsgehärtete Sorten wie z 718 Und 738 Aufrechterhaltung einer hohen Streckgrenze durch die Bildung kohärenter Gamma-Primär- und Gamma-Doppel-Primär-Niederschläge.
Feststofflösungstypen wie z 625 Setzen Sie auf Molybdän, Niob, und Chrom, um Verformungen zu widerstehen.
Oxidationsresistenz
Chrom bildet eine dichte, anhaftende Cr₂O₃-Ablagerungen, die das darunter liegende Metall schützen.
Inconel 601 Und 617 sind besonders beständig gegen zyklische Oxidation und können unter bestimmten Bedingungen an der Luft bei Temperaturen von bis zu etwa 1200 °C betrieben werden.
Korrosionsbeständigkeit
Inconel-Legierungen widerstehen einer Vielzahl korrosiver Medien, einschließlich:
- Chloridhaltige Umgebungen
- Meerwasser und Meeresatmosphäre
- Saure und alkalische Lösungen
- Hochtemperatur-Sulfidierung und Aufkohlung
- Geschmolzene Salze und flüssige Metalle
Inconel 625 zeichnet sich besonders durch seine Beständigkeit gegen Lochfraß aus, Spaltkorrosion, und Spannungsrisskorrosion in Chloridumgebungen.
Kriech- und Spannungsbruchfestigkeit
Bei hohen Temperaturen, Metalle verformen sich unter konstanter Belastung langsam – ein Phänomen, das als Kriechen bezeichnet wird.
Inconel-Legierungen sind so konstruiert, dass sie Kriechen durch Korngrenzenverstärkung widerstehen, Festlösungsverstärkung, und Ausscheidungshärtung. Dadurch sind sie für Turbinenschaufeln geeignet, Flügel, und Hochdruckleitungen.
Ermüdungsbeständigkeit
Temperaturwechsel und mechanische Vibrationen sind in der Luft- und Raumfahrt sowie in der Energieerzeugung weit verbreitet.
Inconel-Legierungen weisen eine gute Ermüdungsbeständigkeit bei niedrigen und hohen Lastzyklen auf, vor allem bei der Herstellung mit clean, Defektfreie Mikrostrukturen.
Thermische Stabilität
Bei längerer Einwirkung erhöhter Temperaturen kann es zu Phasenumwandlungen kommen, Verspritzung, oder Sigma-Phasenbildung in einigen Legierungen.
Richtig ausgewogene Inconel-Sorten widerstehen diesen Veränderungen, Aufrechterhaltung der Duktilität und Zähigkeit über Tausende von Stunden.
Schweißbarkeit und Verwirrbarkeit
Die Schweißbarkeit variiert je nach Sorte. Inconel 600, 625, Und 718 gelten im Allgemeinen als schweißbar mit passenden Zusatzwerkstoffen oder Zusatzwerkstoffen auf Nickelbasis.
Im Vergleich zu Kohlenstoffstahl oder Edelstahl ist die Bearbeitbarkeit im Allgemeinen schlecht, erfordert scharfes Werkzeug, niedrige Geschwindigkeiten, und großzügiges Kühlmittel.
4. Mechanische und physikalische Eigenschaften von Inconel
Die folgenden Werte sind repräsentative Daten für Inconel 625 im geglühten oder lösungsbehandelten Zustand; Die tatsächlichen Eigenschaften variieren je nach Produktform, Abschnittgröße, Wärmebehandlung, und Prüftemperatur.
Diese Werte sollten nicht als Ersatz für die Anforderungen der geltenden Materialspezifikation verwendet werden.
| Eigenschaft | Inconel 625 Typisch / Referenzwert |
| UNS Designation | N06625 |
| Werkstoff Number | 2.4856 |
| Nomineller Legierungstyp | Ni-CR-MO-NB |
| Dichte | 8.44 g/cm³ |
| Schmelzbereich | 1290–1350 ° C. (2350–2460°F) |
| Young's Modul | ~ 207 GPA |
| Poissons Verhältnis | ~0,30–0,31 |
| Wärmeleitfähigkeit | ~9,8 W/m·K bei 21°C |
| Spezifische Wärme | ~410 J/kg·K |
| Wärmeleitkoeffizient | ~12,8 × 10⁻⁶ /K, 21–93°C |
| Elektrischer Widerstand | ~1,29 × 10⁻⁶ Ω·m |
Zugfestigkeit |
~827–965 MPa, je nach Zustand/Produkt |
| 0.2% Ertragsfestigkeit | ~414–480 MPa, je nach Zustand/Produkt |
| Verlängerung | Typischerweise ≥30 % in vielen geglühten Produkten |
| Härte | Typischerweise etwa 145–220 HB, Zustandsabhängig |
| Hochtemperaturstärke | Behält eine beträchtliche Festigkeit bis ungefähr 815° C in entsprechendem Dienst |
| Oxidationsresistenz | Gute Oxidationsbeständigkeit bis ca 980° C in geeigneten Umgebungen |
| Magnetes Verhalten | Allgemein sehr geringe magnetische Permeabilität in geglühtem Zustand |
5. Warum Inconel zum Gießen verwenden??
Gießen ist oft die praktischste und wirtschaftlichste Art, Inconel-Komponenten herzustellen. Dafür gibt es mehrere Gründe.
- Nah-Netz-Form: Das Gießen minimiert die Bearbeitung, Dies ist von entscheidender Bedeutung, da Inconel schwer zu schneiden ist.
- Komplexe Geometrie: Interne Kühlkanäle, dünne Wände, und komplizierte Konturen können in einem Stück hergestellt werden.
- Materialnutzung: Weniger Ausschuss im Vergleich zum Schmieden oder Bearbeiten aus Stangenmaterial.
- Flexibilität der Legierung: Beim Gießen können Legierungen entstehen, die schwer oder gar nicht zu bearbeiten sind, wie bestimmte Gamma-Primärlegierungen mit hohem Volumenanteil.
- Gerichtete und einkristalline Strukturen: Fortschrittliche Gusstechniken können die Kornstruktur von Turbinenschaufeln steuern, Verbesserung der Kriechfestigkeit.
- Reparatur und Austausch: Gussteile können häufig durch Schweißen repariert oder aufgearbeitet werden, Lebensdauer verlängern.
- Kostengünstig für kleine und mittlere Chargen: Werkzeugkosten können über die Produktionsläufe hinweg amortisiert werden, macht das Gießen für Spezialteile attraktiv.
6. Inconel-Gussverfahren
Für unterschiedliche Inconel-Anwendungen eignen sich unterschiedliche Gießverfahren.
Das geeignete Verfahren hängt von der Legierungssorte ab, Bauteilgröße, Wandstärke, interne Geometrie, Dimensionsanforderungen, Produktionsvolumen, und erforderliche Materialintegrität.
Zu den verfügbaren Methoden, Feinguss ist generell das wichtigste Verfahren für komplexe Präzisionsbauteile.
Feinguss
Investitionskaste, auch bekannt als Casting verlorene Wachs, wird häufig zur Herstellung komplexer Inconel-Komponenten mit endkonturnaher Geometrie eingesetzt.
Der Prozess beginnt mit einem Wachsmodell, das die gewünschte Bauteilgeometrie nachbildet.
Mehrere Wachsmodelle können auf einem Angusssystem montiert werden, um einen Gussbaum zu bilden, Anschließend wird die Baugruppe wiederholt mit Keramikaufschlämmung und feuerfestem Material beschichtet, um eine Keramikhülle zu erzeugen.
Nachdem die Schale die erforderliche Dicke und Festigkeit erreicht hat, Das Wachs wird entfernt und die Schale gebrannt. Anschließend wird geschmolzenes Inconel in die erhitzte Keramikform gegossen.
Nach der Verfestigung, Die Schale wird entfernt, Die Gussteile werden vom Baum geschnitten, und anschließende Vorgänge wie Schleifen, Wärmebehandlung, CNC-Bearbeitung, und Inspektion durchgeführt werden.
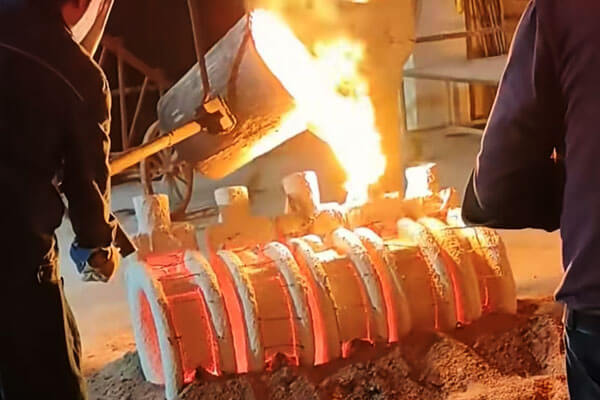
Für Inconel-Komponenten, Feinguss bietet mehrere wichtige Vorteile:
- Komplexe Geometrie: Interne Passagen, gekrümmte Oberflächen, Rippen, Chefs, und integrierte Funktionen können oft direkt in das Gussteil integriert werden.
- Produktion in der Nähe des Nettos: Es ist weniger Bearbeitungsmaterial erforderlich als bei der herkömmlichen Bearbeitung von Schmiedematerial.
- Gute Maßhaltigkeit: Eine geeignete Prozesssteuerung kann eine konsistente Geometrie über alle Produktionschargen hinweg gewährleisten.
- Materialeffizienz: Dies ist besonders wertvoll für hochpreisige Nickelbasislegierungen.
- Reduzierte Montage: Komplexe Teile können häufig in einem einzigen Guss hergestellt werden.
Das Anguss- und Zufuhrsystem muss sorgfältig konstruiert werden, da Inconel-Legierungen empfindlich auf Erstarrungsschrumpfung und Heißrissbildung reagieren können.
Auch der thermische Zustand der Keramikschale ist wichtig, da er Einfluss auf das Füllverhalten und die Erstarrung hat.
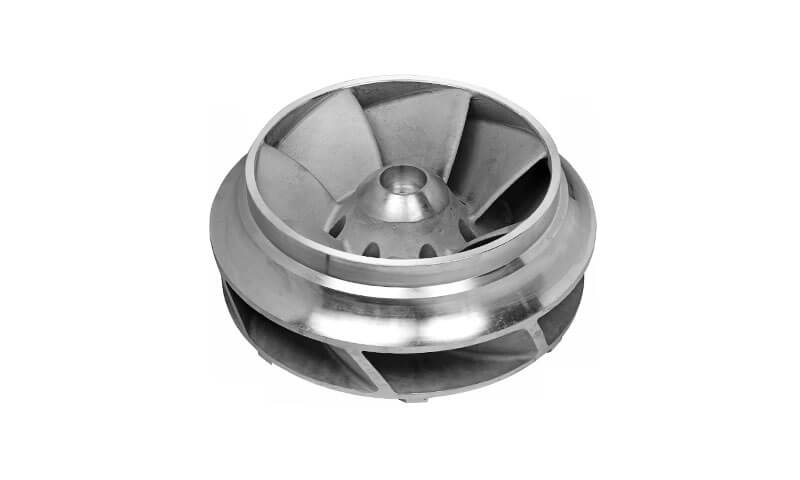
Feinguss eignet sich besonders für Laufräder, Düsen, Turbinenbezogene Komponenten, komplexe Ventil- oder Pumpenkomponenten, hitzebeständige Gehäuse, und andere geometrisch komplexe Teile, bei denen sowohl Materialleistung als auch Maßgenauigkeit wichtig sind.
Vakuum-Feinguss
Vakuuminvestitions -Casting vereint die geometrischen Vorteile des Feingusses mit einer kontrollierten Niederdruckumgebung beim Schmelzen und/oder Gießen.
Es ist besonders wertvoll für Hochleistungs-Superlegierungen auf Nickelbasis, bei denen die Kontrolle der Gasverunreinigung gewährleistet ist, Oxidation, Einschlüsse, und reaktiven Legierungselementen ist wichtig.
Beim Vakuumschmelzen, Die Ofenatmosphäre wird kontrolliert, um unerwünschte Reaktionen zwischen der geschmolzenen Legierung und der Umgebung zu minimieren.
Anschließend wird das geschmolzene Inconel unter kontrollierten Bedingungen in eine Keramik-Einbettform eingebracht.
Die Vakuumverarbeitung kann mehrere metallurgische Vorteile bieten:
- Reduzierte Wechselwirkung mit atmosphärischen Gasen
- Bessere Kontrolle oxidationsempfindlicher Legierungselemente
- Geringeres Risiko bestimmter gasbedingter Defekte
- Verbesserte Kontrolle der Schmelzesauberkeit
- Bessere Eignung für anspruchsvolle Luft- und Raumfahrtanwendungen, Energie, und Hochtemperaturkomponenten
Die Vorteile hängen stark von der Ofenkonstruktion ab, Vakuumspiegel, Legierungschemie, Keramiksystem, Gießpraxis, und Prozesskontrolle.
Durch Vakuumgießen werden Fehler nicht automatisch beseitigt; Schimmelreaktionen, Schwindung, Abgrenzung, Einschlüsse, und erstarrungsbedingte Defekte müssen immer noch durch ordnungsgemäße Technik und Inspektion kontrolliert werden.
Vakuum-Feinguss eignet sich besonders für hohe Integrität, hochwertige Inconel-Gussteile, bei denen die metallurgische Qualität wichtiger ist als die Minimierung der anfänglichen Prozesskosten.
Zentrifugales Casting
Zentrifugales Casting Verwendet eine kontrollierte Rotationskraft, um geschmolzenes Metall während der Erstarrung gegen die Formwand zu verteilen.
Das Verfahren eignet sich am besten für Bauteile mit zylindrisch, Ringular, röhrenförmig, oder rotationssymmetrische Geometrien.
Für geeignete Inconel-Komponenten, Schleuderguss bietet gute Zuführeigenschaften und kann dazu beitragen, bestimmte innere Defekte zu reduzieren, da dichteres geschmolzenes Metall in den äußeren Bereich der Form gedrückt wird, während einige leichtere Einschlüsse oder Gase dazu neigen, während der Erstarrung anders zu wandern.
Jedoch, Bei hochkomplexen dreidimensionalen Geometrien ist Schleuderguss deutlich weniger flexibel als Feinguss.
Die Auswahl erfolgt daher im Allgemeinen nach der Bauteilgeometrie und nicht nur nach der Legierungspräferenz.
Mögliche Anwendungen umfassen:
- Ringe und Ärmel
- Zylindrische Schalen
- Rohrförmige Komponenten
- Rotationssymmetrische Hochtemperaturteile
- Ausgewählte korrosionsbeständige Prozesskomponenten
Prozessparameter wie Rotationsgeschwindigkeit, Temperatur gießen, Formtemperatur, Wandstärke, und Erstarrungsgeschwindigkeit müssen sorgfältig kontrolliert werden.
Falsche Parameter können zur Entmischung beitragen, Dimensionsvariation, Einschlüsse, oder unerwünschte Mikrostrukturen.
Für komplexe nicht-axialsymmetrische Inconel-Bauteile, Feinguss ist in der Regel praktischer; für geeignete Rotationsgeometrien, Schleuderguss kann eine effiziente Alternative darstellen.
Sandguss
Beim Sandguss wird eine gebundene Sandform verwendet, um die äußere Geometrie des Bauteils zu formen.
Im Vergleich zum Feinguss, es bietet im Allgemeinen eine größere Flexibilität für große Komponenten und relativ geringe Produktionsmengen, und erfordert gleichzeitig weniger teure Werkzeuge.
Für Inconel, Jedoch, Sandguss bringt zusätzliche Herausforderungen mit sich.
Die Formoberfläche, Bindemittelsystem, Permeabilität, Wärmeverhalten, Gießbedingungen, und die Metall-Form-Reaktion müssen alle sorgfältig kontrolliert werden, da Superlegierungen auf Nickelbasis empfindlich gegenüber Verunreinigungen und Gussfehlern sind.
Zu den Hauptvorteilen des Sandgusses gehören::
- Geringere Werkzeuginvestitionen für große oder kleinvolumige Komponenten
- Möglichkeit zur Herstellung größerer Gussteile
- Flexible Formabmessungen
- Praktikabilität für bestimmte Prototypen, Reparaturbezogene Produktion, und Spezialkomponenten
Seine Einschränkungen sind ebenso wichtig. Im Vergleich zum Feinguss, Sandguss bietet im Allgemeinen eine geringere Oberflächenqualität, weniger präzise Maßwiedergabe, und höhere Bearbeitungsanforderungen.
Komplexe dünnwandige Inconel-Komponenten sind zudem schwieriger durchgängig herzustellen.
Aus diesen Gründen, Sandguss wird normalerweise bei der Bauteilgröße berücksichtigt, Produktionsvolumen, oder die Werkzeugökonomie überwiegt die Notwendigkeit sehr feiner geometrischer Details.
Für komplex, hochwertige Inconel-Komponenten, die eine hohe Maßgenauigkeit und endkonturnahe Geometrie erfordern, Feinguss oder Vakuumfeinguss ist im Allgemeinen die geeignetere Wahl.
7. Oberflächenveredelung und Nachbehandlung nach dem Guss
Das Casting ist nur der Anfang. Inconel-Gussteile erfordern eine sorgfältig kontrollierte Nachbearbeitung, um endgültige Eigenschaften und Oberflächenqualität zu erreichen.
Wärmebehandlung
- Lösung Glühen – löst Niederschläge und homogenisiert die Mikrostruktur.
- Altern – löst Verstärkungsphasen wie Gamma-Prime und Gamma-Double-Prime aus.
- Stressabbau – reduziert Eigenspannungen durch Gießen und Bearbeiten.
- HÜFTE (Heißes isostatisches Pressen) – wendet hohe Temperatur und isostatischen Druck an, um die innere Porosität zu schließen. HIP ist oft für ermüdungskritische Inconel-Gussteile unerlässlich.
Oberflächenveredelung
- Schussstrahlung – Entfernt Kalkablagerungen und verbessert die Oberflächenreinheit.
- Pickling und Passivierung – Entfernt Oxidablagerungen und stellt die Korrosionsbeständigkeit wieder her.
- Bearbeitung – erreicht kritische Dimensionen, Flanschgesichter, und Versiegelungsflächen.
- Schleifen und Polieren – Verbessert die Oberflächenbeschaffenheit für hygienische oder aerodynamische Anforderungen.
- Schuss sich angeren – Induziert Druckeigenspannungen, um die Ermüdungslebensdauer zu verbessern.
- Beschichtung – Es können Wärmedämmschichten oder verschleißfeste Beschichtungen aufgebracht werden.
Inspektion und Test
- Visuelle Inspektion
- Dimensionale Inspektion
- Dye Penetrant Inspection (DPI)
- Röntgeninspektion (Röntgenaufnahme)
- Ultraschallprüfung
- Chemische Analyse
- Mechanische Tests
- Druckprüfung
Ein strenger Qualitätsplan stellt sicher, dass gegossene Inconel-Komponenten den anspruchsvollen Anforderungen der Luft- und Raumfahrt gerecht werden, Stromerzeugung, und chemische Verarbeitung.
8. Anwendungen von Inconel-Gusslegierungen
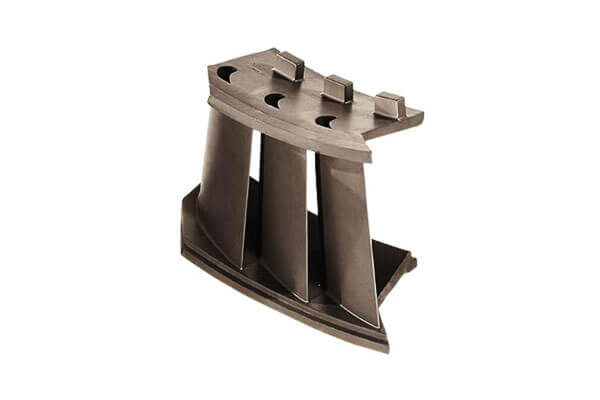
Turbinen- und Hochtemperatur-Leistungskomponenten
Gegossene Superlegierungen auf Nickelbasis werden häufig mit rotierenden und stationären Hochtemperaturkomponenten in Verbindung gebracht.
Ihre Fähigkeit, bei erhöhten Temperaturen ihre Festigkeit aufrechtzuerhalten und Kriechen zu widerstehen, macht sie für anspruchsvolle thermische Umgebungen geeignet.
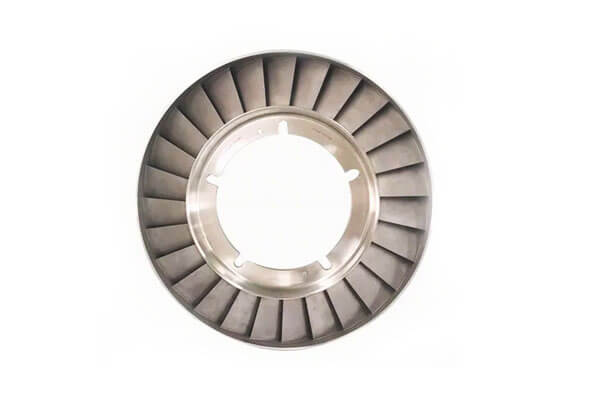
Typische Anwendungen umfassen Turbinengehäuse, Düsenkomponenten, Verbrennungskomponenten, hitzebeständige Bauteile, und andere Hochtemperatur-Gaspfad-Hardware, abhängig von den spezifischen Legierungs- und Designanforderungen.
Gusssorten wie Inconel 713C und 738 sind besonders relevant, wenn die mechanische Leistung bei erhöhten Temperaturen eine primäre Designanforderung ist.
Ausrüstung für die chemische Verarbeitung
Inconel-Legierungen eignen sich gut für chemische Umgebungen, in denen es bei herkömmlichen Edelstählen zu übermäßiger Korrosion oder Leistungseinbußen kommen kann.
Gusskomponenten können Folgendes umfassen::
- Ventilkörper und Durchflusskontrollkomponenten
- Pumpengehäuse und laufradbezogene Komponenten
- Gehäuse für die chemische Verarbeitung
- Düsen und Armaturen
- Hitzebeständige Prozesskomponenten
Bei Anwendungen mit Chloriden, Säuren, oder gemischte chemische Umgebungen, Die Auswahl der Legierung muss sorgfältig auf die tatsächliche Prozesschemie abgestimmt werden, anstatt sich ausschließlich auf eine allgemeine „Korrosionsbeständigkeit“-Klassifizierung zu verlassen.
Öl- und Gasausrüstung
Öl- und Gasgeräte können Kombinationen von hohem Druck ausgesetzt sein, erhöhte Temperatur, Chloride, saure Umgebungen, und erosive Flüssigkeiten.
Inconel 625 und verwandte Nickellegierungen werden daher in ausgewählten Bauteilen verwendet, die eine hohe Korrosionsbeständigkeit und mechanische Zuverlässigkeit erfordern.
Mögliche Anwendungen umfassen Ventil- und Pumpenkomponenten, druckführende Teile, Unterwasserausrüstung, und spezielle Hardware zur Flusskontrolle.
Marine- und Offshore -Ausrüstung
Meerwasserumgebungen stellen aufgrund der Chloridbelastung und lokaler Korrosionsmechanismen erhebliche Korrosionsherausforderungen dar.
Geeignete Inconel-Typen können eine starke Beständigkeit bieten Meeresumgebungen, insbesondere dort, wo rostfreie Stähle oder niedriglegierte Materialien keine ausreichende Beständigkeit aufweisen.
Gussteile können verwendet werden Pumps, Ventile, Verteiler, Meeresströmungskontrollsysteme, und Offshore-Prozessausrüstung, vorausgesetzt, die Legierung wird für die tatsächlichen Expositionsbedingungen ausgewählt.
Luft- und Raumfahrt- und Gasturbinenanwendungen
Superlegierungen auf Nickelbasis sind grundlegende technische Materialien für Hochtemperatursysteme in der Luft- und Raumfahrt.
Durch das Gießen können komplexe Formen in ein einziges Bauteil integriert werden, während die für den Einsatz in heißen Abschnitten erforderlichen Leistungsmerkmale erhalten bleiben.
Bewerbungen können Folgendes umfassen: Turbinendüsen, Verbrennungshardware, Strukturelle Heißteilkomponenten, und andere spezielle Gasturbinenteile.
Die genaue Legierung und das Gießverfahren hängen stark von der Temperatur ab, Stress, Oxidationsumgebung, und Bauteilgeometrie.
Energie- und industrielle Wärmeausrüstung
Es können auch gegossene Inconel-Komponenten verwendet werden Energieerzeugungssysteme, Industrieöfen, Wärmebehandlungsgeräte, Verbrennungssysteme, und Hochtemperaturverarbeitungsmaschinen.
Der Hauptvorteil ist ihre Fähigkeit, die strukturelle Integrität bei gleichzeitiger thermischer Belastung aufrechtzuerhalten, mechanisch, und chemische Belastungen.
9. Einschränkungen des Inconel-Gusses
Obwohl Inconel-Guss eine hervorragende Hochtemperaturfestigkeit bietet, Korrosionsbeständigkeit, und komplexe Geometriefähigkeit, es stellt auch erhebliche Herausforderungen bei der Herstellung dar.
Hohe Materialkosten
Die erste Einschränkung sind die relativ hohen Kosten von Superlegierungen auf Nickelbasis.
Inconel enthält große Mengen Nickel sowie teure Legierungselemente wie Chrom, Molybdän, Niob, Und, Abhängig von der Note, Kobalt, Wolfram, Tantal, oder andere Ergänzungen.
Aufgrund dieses hohen materiellen Wertes, Gussausbeute und Materialausnutzung sind wichtige wirtschaftliche Gesichtspunkte.
Übermäßiges Anspritzen und Steigen, Bearbeitungszulagen, und Gussschrott kann größere Kostenauswirkungen haben als herkömmliche Gussteile aus Kohlenstoffstahl oder Standard-Edelstahl.
Komplexe Schmelz- und Gießanforderungen
Inconel-Legierungen erfordern im Allgemeinen kontrolliertere Schmelz- und Gießbedingungen als herkömmliche Gusslegierungen.
Ihre hohen Schmelztemperaturen und die komplexe Legierungschemie ermöglichen eine Temperaturkontrolle, Atmosphärenmanagement, Sauberkeit schmelzen, und die Kontrolle der chemischen Zusammensetzung ist besonders wichtig.
Beim Schmelzen und Gießen, Ungeeignete Prozessbedingungen können das Oxidationsrisiko erhöhen, Einschlüsse, Gasbedingte Mängel, oder Änderungen in der Legierungschemie.
Für bestimmte Hochleistungs-Nickellegierungen, Vakuum- oder anderes Schmelzen in kontrollierter Atmosphäre können daher bevorzugt sein.
Erstarrungsseigerung und Gussfehler
Superlegierungen auf Nickelbasis können erhebliche Werte aufweisen Mikroseigerung während der Erstarrung weil sich Legierungselemente zwischen dendritischen und interdendritischen Bereichen aufteilen.
Abhängig von der Legierung, unerwünschte Phasen wie Laves-Phasen, Carbide, oder andere intermetallische Bestandteile können sich bilden.
Zu den häufigsten Gussfehlern gehören::
- Schrumpfungsporosität
- Gasporosität
- Oxidische oder nichtmetallische Einschlüsse
- Heißes Knacken
- Fehlläufe und Kaltabschlüsse
- Chemische Trennung
- Lokaler Mangel an Solidität
Diese Defekte können die Duktilität verringern, Ermüdungsbeständigkeit, Korrosionsbeständigkeit, oder Kriechleistung.
Folglich, Gating, Fütterung, Formtemperatur, Gießbedingungen, und das Erstarrungsverhalten müssen sorgfältig kontrolliert werden.
Schwierige maßgeschneiderte
Inconel ist deutlich schwieriger zu bearbeiten als viele herkömmliche Stähle.
Seine hohe Festigkeit, niedrige thermische Leitfähigkeit, und die starke Tendenz zur Kaltverfestigung konzentrieren Wärme und Schnittkräfte in der Bearbeitungszone.
Infolge, CNC-Bearbeitung kann erforderlich sein:
- Höherer Werkzeugverschleiß
- Niedrigere praktische Schnittgeschwindigkeiten
- Erhöhter Schneidkraftbedarf
- Höhere Werkstückspannung und Maschinensteifigkeit
- Erhöhte Bearbeitungszeit und Werkzeugkosten
Aus diesem Grund, Das Gussdesign sollte so optimiert werden, dass die endgültige Geometrie so nah wie möglich an der Endform entsteht, während die Bearbeitung kritischen Abmessungen vorbehalten ist, Versiegelungsflächen, Themen, Bohrungen, und andere funktionale Features.
Höhere Komplexität der Wärmebehandlung
Um die gewünschten Eigenschaften zu erreichen, ist häufig eine Wärmebehandlung unerlässlich, Der richtige Zyklus hängt jedoch stark von der Legierungssorte und der beabsichtigten Anwendung ab.
In ausscheidungsverstärkten Legierungen, Parameter wie Lösungstemperatur, Kühlrate, Alterungstemperatur, und Alterungszeit beeinflussen direkt die resultierende Mikrostruktur und die mechanischen Eigenschaften.
Ein unsachgemäßer Wärmebehandlungszyklus kann zu einer unerwünschten Phasenbildung führen, unzureichende Verstärkung, übermäßiges Kornwachstum, oder Verlust der Korrosionsbeständigkeit.
daher, Inconel-Gussteile erfordern eine legierungsspezifische Wärmebehandlung anstelle eines allgemeinen Wärmebehandlungsverfahrens.
Höhere Inspektionsanforderungen
Weil Inconel-Gussteile häufig bei hohen Temperaturen verwendet werden, Hochdruck, oder korrosiver Einsatz, Die innere und Oberflächenintegrität kann strengen Akzeptanzkriterien unterliegen.
Die Inspektion kann eine chemische Analyse umfassen, dimensionale Inspektion, Durchdringungsprüfung, Radiographie, Ultraschalltests, CT -Scan, metallographische Untersuchung, und Überprüfung der mechanischen Eigenschaften.
Das erforderliche Inspektionsniveau erhöht die Herstellungszeit und -kosten, Sie ist jedoch oft unerlässlich, um die Integrität des Gussstücks nachzuweisen und eine zuverlässige Serviceleistung sicherzustellen.
Höhere Gesamtherstellungskosten
Die Kombination aus teurem Rohstoff, spezielle Schmelzgeräte, komplexe Gusskontrolle, Wärmebehandlung, schwierige Bearbeitung, und eine umfassende Inspektion macht Inconel-Gussteile deutlich teurer als viele herkömmliche Metallgussteile.
daher, Inconel-Guss ist im Allgemeinen dann am sinnvollsten, wenn das Bauteil eine Kombination von Eigenschaften erfordert, die kostengünstigere Legierungen nicht zuverlässig bieten können.
Für weniger anspruchsvolle Anwendungen, Edelstahl, Legierungsstahl, Nickel-Eisen-Legierungen, oder andere kostengünstigere Materialien können eine wirtschaftlichere Lösung darstellen.
10. Wählen Sie LangHe Industry für Inconel Casting
Langhe Industrie ist ein ISO-zertifizierter Hersteller Bereitstellung kundenspezifischer Feinguss- und CNC-Bearbeitungslösungen für komplexe Metallkomponenten.
Für Inconel-Anwendungen, LangHe kann die DFM-Analyse integrieren, Entwicklung von Gussverfahren, Legierungsauswahl, Präzisionsinvestitionskaste, Wärmebehandlung, CNC-Bearbeitung, Oberflächenbearbeitung, und Qualitätsprüfung in einen koordinierten Fertigungsablauf integrieren.
Der Engineering-Ansatz konzentriert sich darauf, den Herstellungsprozess an die tatsächlichen Anforderungen des Bauteils anzupassen.
Für komplexe Inconel-Gussteile, Dazu gehört auch die Beurteilung der Wandstärke, Abschnittsübergänge, Gating und Fütterung, Bearbeitungszulagen, Datumsstrukturen, Anforderungen an die Wärmebehandlung, und Inspektionsanforderungen vor der Produktion.
Kritische Funktionsmerkmale können dann CNC-bearbeitet werden, um den erforderlichen Maß- und Oberflächenspezifikationen zu entsprechen.
LangHe unterstützt die kundenspezifische Produktion von Prototypen, Kleinserie, und wiederholte Industriekomponenten, wobei der endgültige Prozess entsprechend der ausgewählten Inconel-Sorte definiert wird, Bauteilgeometrie, Servicebedingungen, und geltenden Qualitätsanforderungen.
Dieser integrierte Guss- und Bearbeitungsansatz ist besonders wertvoll für Kunden, die eine fertige Inconel-Komponente anstelle eines reinen Rohgussteils suchen.
11. Abschluss
Inconel-Legierungen nehmen unter den technischen Hochleistungswerkstoffen eine wichtige Stellung ein, da sie Hochtemperaturfestigkeit vereinen, Oxidationsresistenz, Korrosionsbeständigkeit, und langfristige strukturelle Stabilität.
Ihre Leistung beruht auf sorgfältig kontrollierten metallurgischen Systemen auf Nickelbasis, die Chrom und ausgewählte Verstärkungselemente wie Molybdän enthalten, Niob, Aluminium, und Titan.
Für komplexe Bauteile, Das Gießen bietet eine effektive Möglichkeit, diese Hochleistungslegierungen in endkonturnahe Teile umzuwandeln und gleichzeitig den Bearbeitungsaufwand für schwer zerspanbare Nickellegierungen zu reduzieren.
Feinguss ist besonders wertvoll für komplizierte Geometrien, Vakuum-Feinguss eignet sich dagegen, wenn eine strengere Kontrolle der Schmelzreinheit und der atmosphärischen Kontamination erforderlich ist.
Schleuder- und Sandguss haben je nach Bauteilgeometrie und -größe speziellere Anwendungen.
Jedoch, Ein erfolgreicher Inconel-Guss hängt von viel mehr als der Auswahl der Legierung ab.
Schmelzpraxis, Schimmeldesign, Erstarrungskontrolle, Wärmebehandlung, Bearbeitung, und Inspektion müssen zusammenarbeiten, um die erforderlichen Endeigenschaften zu erreichen.
Wenn diese Faktoren richtig kontrolliert werden, Inconel-Gusskomponenten können in einigen der anspruchsvollsten Chemikalien eine zuverlässige Leistung erbringen, Thermal-, Energie, Marine, und Hochtemperatur-Industrieanwendungen.
FAQ
Was ist der Unterschied zwischen Inconel und Edelstahl??
Inconel-Legierungen sind Superlegierungen auf Nickel-Chrom-Basis mit höherem Nickelgehalt und überlegener Hochtemperaturfestigkeit, Oxidationsresistenz, und Korrosionsbeständigkeit im Vergleich zu rostfreien Stählen.
Edelstähle sind Legierungen auf Eisenbasis mit mindestens 10.5% Chrom.
Können Inconel-Legierungen gegossen werden??
Ja. Inconel-Legierungen werden üblicherweise im Feingussverfahren gegossen, Vakuum-Feinguss, zentrifugales Casting, und Sandguss.
Für komplexe Formen und schwer zu bearbeitende Legierungen wird häufig das Gießen bevorzugt.
Welche Inconel-Sorte eignet sich am besten für Hochtemperaturguss??
Es hängt von der Anwendung ab. Inconel 718 wird häufig für hochfeste Materialien verwendet, Betrieb bei mäßiger Temperatur.
Inconel 625 Bietet hervorragende Korrosionsbeständigkeit und gute Hochtemperaturfestigkeit.
Für die heißesten Turbinenabschnitte, Gusslegierungen wie Inconel 738 Häufig werden einkristalline Superlegierungen auf Nickelbasis verwendet.
Ist Inconel magnetisch??
Die meisten Inconel-Legierungen sind austenitisch und im geglühten Zustand im Wesentlichen nicht magnetisch. Einige Sorten können nach Kaltumformung oder bestimmten Wärmebehandlungen leicht magnetisch werden.
Wie viel kostet Inconel-Guss??
Inconel-Gussteile sind aufgrund der Rohstoffkosten teurer als Gussteile aus Kohlenstoffstahl oder Edelstahl, schmelzende Komplexität, und Nachbearbeitungsanforderungen.
Der Endpreis hängt von der Legierungssorte ab, Teilgröße, Komplexität, Menge, Inspektionsebene, und Lieferanforderungen.
Gussteile aus Inconel können geschweißt werden?
Viele gegossene Inconel-Komponenten können geschweißt werden, Die Verfahren müssen jedoch sorgfältig kontrolliert werden.
Ausscheidungsgehärtete Sorten wie z 718 erfordern eine ordnungsgemäße Vorwärmung, Füllstoffauswahl, und Wärmebehandlung nach dem Schweißen, um Risse zu vermeiden.
Was ist HIP beim Inconel-Guss??
HIP steht für Hot Isostatic Pressing. Es nutzt hohe Temperaturen und hohen Gasdruck, um innere Porosität in Gussteilen zu schließen, Verbesserung der Dichte, Ermüdungsleben, und mechanische Eigenschaften.