

In der Gießereiproduktion, Es ist ein allzu häufiges und verwirrendes Phänomen: Zwei Gießereien stellen genau das gleiche Gussstück aus derselben Legierung her, bei identischen Gießtemperaturen, Anschnittkonstruktionen, und Ladungsmaterialien,
Dennoch liefert der eine durchweg fehlerfreie Teile, während der andere mit hartnäckigen Problemen zu kämpfen hat, wiederkehrendes Knacken.
Viele Gießereimanager führen diese Lücke auf die Fähigkeiten der Bediener zurück, Rohstoffvariation, oder sogar Glück.
In Wirklichkeit, Der Unterschied ist fast immer auf grundlegende Unterschiede im Verhalten des Formsandsystems zurückzuführen, die für die zufällige Beobachtung unsichtbar sind.
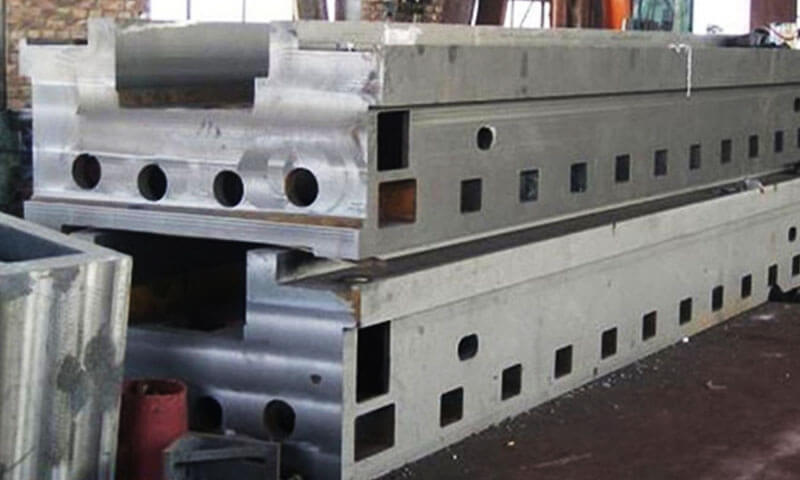
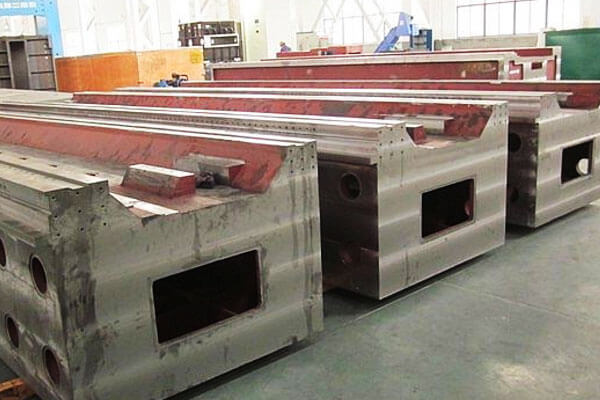
In diesem Artikel wird ein klassischer Industriefall aus der realen Welt untersucht: Auf beiden wurde ein identischer 6-Meter-Werkzeugstrahlguss hergestellt Harzsand und selbsthärtende Sandformanlagen für Zement.
Mit streng abgestimmten Gießparametern, Chemische Zusammensetzung, und Schmelzqualität, Das Harzsandverfahren erzeugte durchweg rissfreie Balken, während die Zementsandlinie aus selbsthärtendem Sand wiederkehrende Querrissfehler aufwies, die sich auf den dicken Mittelbalkenabschnitt konzentrierten.
Die sechs zentralen metallurgischen und prozesstechnischen Mechanismen, die diesem Ergebnis zugrunde liegen, werden im Folgenden ausführlich analysiert, Bereitstellung umsetzbarer technischer Erkenntnisse für Gießereiteams zur Optimierung von Gussprozessen für schwere Stahlprofile.
1. Warum kann sich derselbe Sechs-Meter-Werkzeugmaschinenguss anders verhalten??
Ein großes Maschinenbett ist ein hervorragendes Beispiel für ein Gussstück, bei dem das Formverhalten eine enorme Rolle spielt.
Seine Geometrie enthält oft:
- Lange Gesamtabmessungen
- Dicke und dünne Abschnitte miteinander verbunden
- Rippen und Stege
- Große Vorsprünge oder Montagebereiche
- Innere Hohlräume
- Lange horizontale Abschnitte
- Stark variierende lokale thermische Massen
- Große akkumulierte Erstarrungsschrumpfung
Wenn das Metall vom flüssigen Zustand auf Raumtemperatur abkühlt, Es ist zusammen.
Der Guss kann sich nicht frei zusammenziehen, da die Form ihn umgibt, Kerne schränken die innere Bewegung ein, und verschiedene Abschnitte des Gussstücks kühlen und verfestigen sich unterschiedlich schnell.
Dadurch entsteht ein Wettbewerb zwischen zwei Kräften:
Gusskontraktion im Vergleich zum Widerstand der Form gegen diese Kontraktion
Wenn sich die Form im entsprechenden Stadium verformen oder zusammenbrechen kann, Ein Teil der Kontraktion wird durch Schimmelpilzbewegungen ausgeglichen.
Wenn die Form sehr steif bleibt, die Kontraktion wird zunehmend in Spannung im Metall umgewandelt.
Für eine lange Zeit, relativ schlanker Werkzeugmaschinenguss, das kann kritisch werden.
Der grundlegende Mechanismus kann wie folgt vereinfacht werden::
Thermische Kontraktion + strukturelle Zwang → Zugspannung → lokale plastische Dehnung → Rissinitiierung
Ob die Spannung tatsächlich zu einem Riss führt, hängt von der Temperatur ab, Mikrostruktur, Geometrie, Fütterung, Reststress, und die Fähigkeit der Form und der Kerne, sich zu bewegen.
Aus diesem Grund reicht ein einfacher Vergleich der Gießtemperatur oder der chemischen Zusammensetzung oft nicht aus.
2. Hochtemperatur-Restfestigkeit und Formfließfähigkeit
Für einen großen Werkzeugmaschinenbalken, Einer der wichtigsten Unterschiede zwischen harzgebundenem Sand und zementgebundenem selbsthärtendem Sand besteht darin, wie die Form mechanisch reagiert, wenn ihre Temperatur steigt und das Gussstück zu erstarren und sich zusammenzuziehen beginnt.
Diese Unterscheidung ist wichtiger als der Vergleich der Schimmelfestigkeit bei Raumtemperatur allein.
Eine Gussform kann beim Formen und bei der Handhabung außergewöhnlich stabil sein, wird jedoch problematisch, wenn sie während der Zeit, in der sich der Guss frei zusammenziehen muss, übermäßig steif bleibt.
Daher sollten zwei Eigenschaften gemeinsam betrachtet werden:
Restfestigkeit bei hohen Temperaturen – wie viel Festigkeit die Form behält, nachdem sie durch geschmolzenes Metall erhitzt wurde.
Formnachgiebigkeit oder Kollabierbarkeit – Wie leicht kann sich die Form verformen oder ihren Widerstand verlieren, wenn das zusammenziehende Gussstück versucht, sich zu bewegen?.
Für einen sechs Meter langen Werkzeugmaschinenbalken, Die Wechselwirkung zwischen diesen Eigenschaften und der Gusskontraktion kann die Entwicklung von thermischen und Heißrissspannungen stark beeinflussen.
Selbsthärtender Zementsand: Hohe Restfestigkeit und größere Zurückhaltung
Zementgebundener selbsthärtender Sand entwickelt durch ein zementäres Bindemittelsystem Festigkeit und ist in der Lage, steife Formen mit guter Dimensionsstabilität herzustellen.
Unter Gießbedingungen, Jedoch, Die Form verliert ihre mechanische Widerstandsfähigkeit nicht zwangsläufig so schnell wie ein organisch gebundenes System.
Wenn der Stahlguss abkühlt, es erfährt eine Erstarrungskontraktion, gefolgt von einer thermischen Kontraktion. Die Form und die Kerne wirken dieser Bewegung teilweise entgegen.
Wo die Form sehr steif bleibt, Ein größerer Anteil der erforderlichen Kontraktion des Gussstücks wird in mechanische Belastung und Spannung umgewandelt.
Für einen langen Werkzeugmaschinenbalken, Der Effekt ist kumulativ und nicht rein lokal.
Bei einem sechs Meter langen Gussteil kann es zu einer erheblichen thermischen Gesamtkontraktion kommen, während Rippen, Chefs, Kerne, und dicke Abschnitte können eine zusätzliche lokale Einspannung erzeugen.
Wenn der Schimmel nicht ausreichend nachgibt, Die resultierende Spannung kann sich in geometrisch sensiblen Bereichen konzentrieren.
Der Mechanismus kann konzeptionell dargestellt werden als::
Gusskontraktion → Formwiderstand → gedämpfte Verformung → Zugspannung → lokale Dehnungsakkumulation → Rissbildung
es ist wichtig, Jedoch, Die verbleibende Formfestigkeit darf nicht als alleinige Ursache für Risse angesehen werden.
Das tatsächliche Rissrisiko hängt auch von der Legierung ab, Erstarrungsbereich, Abschnittsgeometrie, Fütterungsbedingungen, Temperaturverteilung, Kernbeschränkung, und die mechanischen Eigenschaften des Metalls bei der relevanten Temperatur.
Daher, Das technische Problem bei einer sehr steifen zementgebundenen Form besteht nicht nur darin, dass sie „zu stark“ ist.
Das Problem besteht darin, dass der Widerstand gegen die Kontraktion des Gussstücks während einer kritischen Phase der thermischen Geschichte des Gussstücks erheblich bleiben kann.
Harz gebundenes Sand: Fortschreitender Verlust der Bindungsstärke und verbesserte Fließfähigkeit
Bei kunstharzgebundenen Formsystemen kommen organische Bindemittel zum Einsatz, deren thermisches Verhalten sich grundsätzlich von zementären Systemen unterscheidet.
Wenn es der Hitze geschmolzenen Stahls ausgesetzt wird, das organische Bindemittel unterliegt einem thermischen Abbau, mit Erweichung und fortschreitendem Verlust der Bindungsfestigkeit bei steigender Temperatur.
Diese Änderung ist besonders für große Gussteile relevant, da die Form von einer starken Stützung während des Füllens und der Handhabung in einen weniger restriktiven Zustand während des späteren Abkühlens übergehen kann.
Wie die Casting-Verträge, Der Sand kann nach und nach seine Widerstandsfähigkeit gegenüber Bewegungen verlieren.
Anstatt während des gesamten Abkühlvorgangs eine äußerst steife Hülle um das Gussstück herum aufrechtzuerhalten, Mit der Zersetzung des Bindemittels kann die Form nachgiebiger werden.
Der konzeptionelle Mechanismus ist:
Kontraktion des Gussteils → Abbau des Bindemittels → verringerte Sandfestigkeit → Bewegung/Zusammenbruch der Form → geringere mechanische Beanspruchung
Dies kann für große Unternehmen von Vorteil sein, geometrisch komplizierte Gussteile, da ein Teil der thermischen Kontraktion des Gussstücks durch Formverformung ausgeglichen wird, anstatt vollständig in Spannung innerhalb des Metalls umgewandelt zu werden.
Jedoch, Harzsand sollte bei hoher Temperatur nicht als völlig „weich“ oder „spannungsfrei“ bezeichnet werden.
Verschiedene Harzsysteme, Bindemittelkonzentrationen, Sandtemperaturen, Beschichtungssysteme, Formdichten, und thermische Vorgeschichten erzeugen unterschiedliche Restfestigkeitskurven.
Das relevante Merkmal ist die Geschwindigkeits- und Temperaturabhängigkeit des Festigkeitsverlusts, nicht nur, ob die Form Harz enthält.
3. Wärmeausdehnung der Form und die thermische Wechselwirkung mit dem Gussstück
Die Formbeständigkeit ist nur ein Teil der thermisch-mechanischen Wechselwirkung zwischen einer Form und einem großen Gussstück.
Die Form selbst unterliegt einer thermischen Ausdehnung und Verformung, nachdem geschmolzenes Metall in den Hohlraum gelangt, und diese Dimensionsänderung kann das Ausmaß und die Richtung der auf das kontrahierende Gussstück ausgeübten Spannung verändern.
Für einen sechs Meter langen Werkzeugmaschinenbalken, Dieser Effekt sollte nicht unabhängig von der Wurfkontraktion betrachtet werden.
Der Guss kühlt gleichzeitig ab und versucht sich zusammenzuziehen, während die umgebende Form erhitzt wird und ihre eigene thermische Reaktion erfährt.
Der resultierende Spannungszustand wird daher durch die bestimmt Relativbewegung von Gussstück und Form, nicht durch den Wärmeausdehnungskoeffizienten eines der beiden Materialien isoliert.
Zementgebundener Sand: Stärkere thermische Wechselwirkung mit dem Gussstück
Zementgebundener selbsthärtender Sand enthält eine Aggregatphase und ein zementäres Bindemittelsystem, und seine Dimensionsreaktion während des Erhitzens hängt von der Mineralogie des Aggregats ab, Bindemittelformulierung, Feuchtigkeitszustand, Formdichte, und thermische Geschichte.
Für kieselsäurehaltigen Formsand, Die thermische Ausdehnung des Aggregats wird besonders relevant, wenn die Form durch geschmolzenen Stahl erhitzt wird.
Die Form bleibt nach dem Gießen nicht einfach geometrisch unverändert; Einzelne Sandpartikel und die umgebende Verbundstruktur unterliegen einer thermischen Ausdehnung und anderen hohen Temperaturänderungen.
Gleichzeitig, Der Stahlguss beginnt zu erstarren und zieht sich anschließend zusammen.
Dadurch entsteht ein Relativverschiebungsproblem:
Beheizte Formbewegung + Casting-Kontraktion + eingeschränkte Formkonformität → erhöhte Grenzflächenbeschränkung
Wenn die Form ausreichend steif bleibt, Seine thermische Bewegung kann der Kontraktion des Gussstücks lokal entgegenwirken.
Die daraus resultierende Wechselwirkung kann die Zugspannung in gefährdeten Regionen erhöhen, insbesondere dort, wo die Gussgeometrie bereits eine unterschiedliche Kontraktion vorschreibt.
Für einen sechs Meter langen Werkzeugmaschinenbalken, Der Effekt kann wichtig werden:
- Übergänge von dick zu dünn
- Rippenkreuzungen
- Große Bosse
- Kerngestützte Hohlräume
- Lange zurückhaltende Abschnitte
- Geometrische Diskontinuitäten
Der entscheidende Punkt ist, dass die Form nicht einfach eine gleichmäßige „Druckkraft“ auf das Gussstück ausüben muss, damit die Wärmeausdehnung eine Rolle spielt.
Differenzielle Ausdehnung und erzwungene Verformung reichen aus, um den Spannungszustand zu verändern.
Harz gebundenes Sand: Unterschiedliche thermische Reaktion und fortschreitender Bindemittelabbau
Auch harzgebundener Sand erfährt eine thermische Ausdehnung, insbesondere wenn Silikatzuschlagstoff verwendet wird.
daher, Es wäre technisch ungenau zu sagen, dass Harzsand eine „vernachlässigbare Wärmeausdehnung“ aufweist, nur weil er ein organisches Bindemittel verwendet.
Der wichtigere Unterschied ist die kombinierte thermische Reaktion des Zuschlagstoff- und Bindemittelsystems.
Wenn die Formtemperatur steigt, das organische Harz wird zunehmend weicher, zerfällt, und verliert an Haftfestigkeit.
Der gebundene Sand kann daher im gleichen Zeitraum, in dem das Gussstück einer erheblichen thermischen Kontraktion unterliegt, mechanisch weniger steif werden.
Dadurch entsteht eine andere Interaktion:
Casting-Kontraktion + progressive Formnachgiebigkeit → reduzierte Übertragung der thermischen Bewegung auf die Gussspannung
Die Form erwärmt sich immer noch und dehnt sich aus, aber seine Fähigkeit, diese Dimensionsänderung als starre mechanische Beschränkung zu übertragen, kann mit der Zersetzung des Bindemittels abnehmen.
Diese Unterscheidung ist besonders wichtig beim Vergleich kunstharzgebundener und zementgebundener Systeme. Die relevante Frage ist nicht einfach:
Welche Form hat den niedrigeren Wärmeausdehnungskoeffizienten??
Es ist:
Wie viel der thermischen Bewegung der Form wird tatsächlich auf das Gussstück übertragen, während das Gussstück mechanisch anfällig ist??
Das ist ein viel nützlicheres technisches Kriterium.
Der Aggregattyp kann wichtiger sein als der Bindemitteltyp
Ein weiterer wichtiger Gesichtspunkt ist, dass die Wärmeausdehnung stark von der beeinflusst wird Aggregat.
Quarzsand, Zirkon, Chromit, und andere feuerfeste Zuschlagstoffe weisen unterschiedliche Wärmeausdehnungseigenschaften auf.
Folglich, Zwei Formen, die unterschiedliche Bindemittel verwenden, können dennoch eine ähnliche thermische Bewegung aufweisen, wenn sie dasselbe Zuschlagstoff verwenden, während sich zwei Formen, die dasselbe Harzsystem verwenden, unterschiedlich verhalten können, wenn sich ihre Zuschlagstoffe oder Sandqualitäten unterscheiden.
Das bedeutet, dass ein aussagekräftiger Prozessvergleich unterscheiden sollte:
Bindemittelverhalten + Gesamtverhalten + Formdichte + Temperaturverlauf
anstatt das gesamte thermische Verhalten allein dem Bindemittel zuzuschreiben.
Zum Beispiel, Quarzreicher Sand zeigt eine charakteristische Wärmeausdehnungsreaktion, die mit seinem Mineralumwandlungsverhalten verbunden ist.
Die resultierende Formbewegung hängt von der gesamten Formstruktur und den Heizbedingungen ab, nicht einfach auf einem einzigen veröffentlichten Expansionskoeffizienten.
4. Feuchtigkeits- und Gasentwicklung: Warum der Wassergehalt zementgebundener Systeme wichtig ist
Feuchtigkeit ist einer der Hauptunterschiede zwischen zementgebundenem selbsthärtendem Sand und harzgebundenem Sand, Aber sein Einfluss auf große Stahlgussteile ist komplizierter, als einfach zu sagen, dass „Wasser Risse verursacht“.
Das wichtige Thema ist die Wechselwirkung zwischen der Restfeuchtigkeit, Gaserzeugung, Schimmeldurchlässigkeit, Metalltemperatur, Formtemperatur, und der thermische und mechanische Zustand des Gussstücks während des Füllens und der frühen Erstarrung.
Für einen sechs Meter langen Werkzeugmaschinenbalken, Die Form stellt eine sehr große Oberfläche dar, die ein Gussstück aus hochwarmfestem Stahl umgibt.
Jegliche Feuchtigkeit oder Bindemittelzersetzungsprodukte, die an der Grenzfläche zwischen Form und Metall entstehen, müssen durch die Form transportiert werden.
Wenn die Gasentwicklung die Entlüftungsfähigkeit der Form übersteigt, Der daraus resultierende Druck und die Grenzflächenreaktionen können zu Defekten führen und den thermischen Verlauf des Gussstücks verkomplizieren.
Der grundlegende Unterschied besteht darin, dass zementgebundene Systeme Wasser als Teil ihres Erhärtungsmechanismus enthalten, wohingegen kunstharzgebundene Systeme nicht auf die Hydratation des Zements angewiesen sind.
Jedoch, Harzsand ist nicht gasfrei: Sein organisches Bindemittel kann sich thermisch zersetzen und gasförmige Produkte erzeugen, wenn es geschmolzenem Metall ausgesetzt wird.
Selbsthärtender Zementsand: Wasser, Dampferzeugung, und Gasdruck
Zementgebundener selbsthärtender Sand nutzt Wasser als wesentlichen Bestandteil des Härtungsprozesses.
Abhängig vom Zementsystem, Aggregat, Aushärtebedingungen, Umgebungsfeuchtigkeit, Lagerzeit, und Formdicke, Etwas Feuchtigkeit kann physikalisch in der Form verbleiben, während zusätzliches Wasser in die hydratisierte Bindemittelstruktur eingearbeitet wird.
Wenn geschmolzener Stahl in den Hohlraum gelangt, Die Formoberfläche ist einer extremen thermischen Belastung ausgesetzt. Jegliche freie oder physisch verfügbare Feuchtigkeit in der Nähe der heißen Fläche kann schnell verdampfen, Dampf erzeugen.
Dadurch entsteht eine mögliche Reihenfolge:
Restfeuchte → schnelle Erwärmung → Dampfentwicklung → Gastransport → lokale Druck-/Strömungseffekte
Wenn die Gaserzeugungsrate hoch und die Durchlässigkeit unzureichend ist, In der Nähe der Form-Metall-Grenzfläche kann sich Gas ansammeln. Dies kann zu Mängeln wie z:
- Gasporosität
- Lunker
- Oberflächenschläge
- Nadellöcher
- Äderungen oder oberflächenbedingte Defekte, abhängig vom Formsystem
- Metalldurchdringung oder Schimmelpilzerosion unter ungünstigen Bedingungen
Der Grad des Risikos hängt stark von der Durchlässigkeit und dem Entlüftungssystem des Schimmelpilzes ab.
Eine ordnungsgemäß getrocknete oder ausgehärtete Form mit ausreichender Durchlässigkeit kann Gas effektiv abgeben, wohingegen ein feuchtigkeitsreicher oder schlecht belüfteter Schimmel wesentlich schwerwiegendere Probleme verursachen kann.
Verursacht Dampf direkt thermische Risse??
Dieser Punkt erfordert besondere Sorgfalt.
Es ist verlockend, die Feuchtigkeitsverdampfung als eine direkte zu beschreiben „Dampfexplosion → Oberflächenlöschung → thermischer Riss“ Mechanismus. In den meisten großen Stahlgussteilen, Diese Erklärung ist zu einfach.
Die Form nimmt die Wärme des geschmolzenen Stahls schnell auf und die Metalloberfläche entwickelt auf natürliche Weise einen Temperaturgradienten.
Die Verdampfung von Feuchtigkeit kann die lokale Wärmeübertragung verändern, Gasdruck, und Oberflächenbedingungen, Dies bedeutet jedoch nicht automatisch, dass die Stahloberfläche im metallurgischen Sinne augenblicklich „abgeschreckt“ wird.
Ob es zur Rissbildung kommt, hängt von den kombinierten Wirkungen ab:
Wärmegradient + Verfestigungsverhalten + Schimmelbekämpfung + Heißduktilität + lokale Geometrie + Stressentwicklung
daher, Feuchtigkeit sollte als mögliche Ursache für thermische und Gussfehler angesehen werden, nicht als universelle eigenständige Ursache für Risse behandelt.
Für einen sechs Meter langen Werkzeugmaschinenbalken, Diese Unterscheidung ist wichtig, da ein Riss, der fälschlicherweise dem „Dampfabschrecken“ zugeschrieben wird, in Wirklichkeit aus einer Kombination von Formbeschränkungen resultieren kann, Hitzerissanfälligkeit, Abschnittsdickenunterschiede, und unzureichende Ernährung.
Harz gebundenes Sand: Keine Flüssigkeitszufuhr, aber die Zersetzung des Bindemittels erzeugt immer noch Gas
Kunstharzgebundener Sand erhärtet nicht durch Zementhydratation. Sein organisches Bindemittel wird chemisch ausgehärtet und zersetzt sich anschließend, wenn es der thermischen Belastung durch geschmolzenen Stahl ausgesetzt wird.
Folglich, Eine ordnungsgemäß vorbereitete Harzform kann im Vergleich zu einem zementgebundenen System relativ wenig freies Wasser enthalten, Dadurch wird das spezifische Problem der Dampfbildung aus Restfeuchtigkeit des Formteils erheblich reduziert.
Jedoch, es wäre falsch zu sagen:
„Harzsand erzeugt kein Gas.“
Organische Harzbindemittel können beim Gießen eine Reihe gasförmiger Zersetzungsprodukte erzeugen.
Wenn die Bindemittelzugabe zu hoch ist oder die Durchlässigkeit schlecht ist, Diese Gase können immer noch zu Gussfehlern führen.
Die relevante technische Beziehung ist daher:
Bindemittelinhalt + Wärmeabzersetzung + Permeabilität + Entlüften = gasbedingtes Gießverhalten
Aus diesem Grund bedeutet eine geringere Feuchtigkeit nicht automatisch eine geringere Gesamtgasentwicklung.
5. Abkühlrate und thermischer Gradient: Der versteckte Treiber hinter großflächigen Rissen
Für einen sechs Meter langen Werkzeugmaschinenguss, Die Abkühlung ist nicht einfach der letzte Schritt nach der Erstarrung.
Es handelt sich um einen kontinuierlichen thermomechanischen Prozess mit Temperaturgradienten, Phasenumwandlung, Kontraktion, Schimmelbekämpfung, und lokale Geometrie interagieren.
Der resultierende Spannungszustand kann darüber entscheiden, ob ein Guss intakt bleibt oder Heißrisse entwickelt, Kühlrisse, oder Verzerrung.
Der wichtige Unterschied zwischen harzgebundenem Sand und zementgebundenem selbsthärtendem Sand besteht daher nicht darin, dass das eine System automatisch „schnell abkühlt“ und das andere „langsam abkühlt“.
Das tatsächliche Kühlverhalten hängt vom Aggregattyp ab, Formdichte, Bindemittelgehalt, Formdicke, Kernkonfiguration, Gießmodul, und thermische Kontaktbedingungen.
Was sich zwischen Sandsystemen erheblich ändert, ist die Kombination von Wärmeübertragungsverhalten und, noch wichtiger, wie die Form das Gussstück weiterhin zurückhält, wenn die Temperatur sinkt.
Für einen großen Werkzeugmaschinenbalken, Diese Wechselwirkung ist besonders wichtig, da das Gussteil lange, dünne Wände enthalten kann, schwere Rippen, dicke Bosse, und lokal massive Abschnitte, die mit wesentlich unterschiedlichen Geschwindigkeiten abkühlen.
Zementgebundener Sand: Längere thermische und mechanische Wechselwirkung
Eine dicke zementgebundene Form kann eine erhebliche Wärmeisolierung bieten und während eines beträchtlichen Teils des Abkühlzyklus des Gussstücks eine erhebliche mechanische Festigkeit beibehalten.
Die genaue Abkühlzeit variiert erheblich je nach Größe des Gussabschnitts und Formdesign, Daher sollten feste Werte wie „12–24 Stunden“ nicht als universell betrachtet werden.
Das wichtigere Problem besteht darin, dass sich das Gussstück weiter zusammenzieht, während die Form noch eine sinnvolle mechanische Begrenzung bieten kann.
Ein schwerer Mittelteil bleibt länger heiß als ein dünner Steg oder Rand. Da die umgebenden dünneren Abschnitte mechanisch stärker werden und weniger Belastungen standhalten können, Der heißere Abschnitt entwickelt sich thermisch weiter. Dadurch entsteht eine unterschiedliche Kontraktion.
Der daraus resultierende Stress kann konzeptualisiert werden als:
Differenzielle Abkühlung → unterschiedliche Kontraktion → Form-/Kerneinschränkung → Zugspannungsansammlung
Wenn die lokale Zugspannung die verfügbare Duktilität des Materials bei dieser Temperatur übersteigt, Es kann zu einem heißen Riss oder Riss kommen.
Für einen langen Werkzeugmaschinenguss, Das Risiko erhöht sich durch die Gesamtlänge des Gussteils. Selbst relativ kleine Kontraktionsdehnungen können einer erheblichen absoluten Verschiebung über mehrere Meter entsprechen.
Harz gebundenes Sand: Thermische Reaktion und früherer Verlust der Zurückhaltung
Kunstharzgebundener Sand weist außerdem eine hohe thermische Beständigkeit auf, insbesondere wenn Silikatzuschlagstoff verwendet wird, Daher wäre es technisch ungenau zu behaupten, dass Harzsand bei jeder Anwendung von Natur aus eine wesentlich höhere Abkühlrate bietet.
Sein wichtigeres Merkmal ist der temperaturabhängige Abbau des organischen Bindemittels.
Da die Form erhitzt wird, Das Harz verliert zunehmend an Haftfestigkeit. Folglich, Die Form kann immer nachgiebiger werden, während das Gussstück in die Kontraktionsphase eintritt.
Dadurch entsteht eine potenziell günstige Reihenfolge:
Das Gussstück kühlt ab und zieht sich zusammen → die Harzbindung verliert an Festigkeit → die Form wird nachgiebiger → die Kontraktion wird ausgeglichen → die Spannung nimmt ab
Die Verringerung der Schimmelbeschränkung kann wichtiger sein als die absolute Abkühlgeschwindigkeit selbst.
Mit anderen Worten, Eine Harzform verhindert nicht unbedingt Spannungen, indem sie das Gussstück schnell abkühlen lässt. Stattdessen kann es die Dauer und das Ausmaß der mechanisch wirksamen Beschränkung während der späteren Abkühlungsphasen verringern.
6. Durch Formenaushärtung und Ablösung verursachte Mikrorisse
Der Zustand der Form vor dem Gießen ist eine weitere Variable, die bei der Untersuchung von Rissen in großen Gussstücken oft übersehen wird.
Eine Form beginnt ihre Wechselwirkung mit dem Gussstück nicht in dem Moment, in dem geschmolzener Stahl in den Hohlraum eintritt.
Es wurde bereits gemischt, Heilung, Strippen, Handhabung, Montage, Kerninstallation, Lagerung, und Transport.
Während dieser Phasen entstehende Schäden können die Qualität der Formoberfläche und die Dimensionsstabilität der Kavität beeinträchtigen.
Jedoch, Es ist wichtig, zwischen Mikrorissen in der Form und Rissen im Metallguss zu unterscheiden.
Ein sichtbarer oder mikroskopischer Sandschimmelfehler wird nicht automatisch zu einem Metallriss. Seine Wirkung hängt davon ab, wo es auftritt und ob es die Metallpenetration verändert, Oberflächengeometrie, oder Stresskonzentration.
Zementgebundener Sand: Aushärtung und Handhabungsempfindlichkeit
Zementgebundene selbsthärtende Formen sind auf kontrollierte Aushärtungsreaktionen angewiesen, um ihre endgültige Festigkeit zu entwickeln.
Für sehr große Formen, Eine gleichmäßige Aushärtung kann aufgrund der Dicke schwieriger sein, Feuchtigkeitsverteilung, Umgebungsbedingungen, und die örtliche Bindemittelkonzentration kann variieren.
Zu den potenziellen Problemen gehören::
- Ungleichmäßige Aushärtung
- Lokale Stärkevariation
- Bröckeligkeit der Oberfläche
- Umgang mit Schäden
- Rissbildung an scharfen Formstellen
- Dimensionsänderungen während der Lagerung
Wenn eine Formoberfläche beim Ausschalen oder Transport beschädigt wird, geschmolzenes Metall kann in den beschädigten Bereich eindringen oder ihn reproduzieren.
Ein grobes, gebrochen, Eine lokal erodierte Formoberfläche kann dann zu einer geometrischen Diskontinuität im Gussstück führen.
In einer hochbelasteten Region, Eine solche Diskontinuität kann wie eine wirken lokaler Stresskonzentrator.
Dies ist technisch genauer als die Annahme, dass jeder Mikroriss im Sand automatisch zu einem Metallriss wird.
Harz gebundenes Sand: Schnelle Aushärtung, aber die Prozesskontrolle ist immer noch wichtig
Kunstharzgebundene Systeme entwickeln in der Regel relativ schnell eine gute Handhabungsfestigkeit, abhängig vom Bindemittel und Katalysatorsystem. Dies kann das Ablösen von Mustern vereinfachen, Formmontage, und Produktionslogistik.
Jedoch, Eine schnelle Aushärtung schließt die Möglichkeit von Schimmelschäden nicht aus.
Übermäßiger Katalysator, falsche Harzdosierung, schlechte Mischung, zu hohe Sandtemperatur, oder es kann zu einer ungleichmäßigen Aushärtung kommen:
- Spröde Schimmeloberflächen
- Lokale Stärkevariation
- Dimensionalinstabilität
- Vorzeitige Bindemittelreaktion
- Schimmelschäden während der Handhabung
Mit anderen Worten, Harzsand ist nicht von Natur aus immun gegen Formfehler vor dem Gießen. Sein Vorteil liegt in der Fähigkeit, die erforderliche Festigkeit schnell zu entwickeln und gleichzeitig ein kontrolliertes Prozessfenster aufrechtzuerhalten.
Was passiert, wenn eine beschädigte Formoberfläche auf geschmolzenes Metall trifft??
Angenommen, eine lokale Schimmelwand weist einen kleinen Riss oder eine beschädigte Region auf.
Mehrere Ergebnisse sind möglich.
Das Metall darf den Defekt nur als oberflächliche Oberflächenunregelmäßigkeit reproduzieren.
Es kann auch in die Öffnung eindringen, Erstellen einer Flosse oder eines lokalisierten Metallvorsprungs. In schwereren Fällen, Formbewegungen oder Erosion können die Gussgeometrie verändern.
Ob das resultierende Merkmal strukturell wichtig wird, hängt davon ab:
- Fehlertiefe
- Fehlerorientierung
- Gussgeometrie
- Lokaler Stresszustand
- Bearbeitungszugabe
- Materialduktilität
- Oberflächenbearbeitung
daher, Ein Schimmelfehler lässt sich am besten als Folgendes betrachten: mögliche Initiationsstelle oder geometrische Unvollkommenheit, und nicht als automatische Ursache für Risse.
7. Ausschüttelkollabierbarkeit und sekundäre Spannungsrisse
Der Gießvorgang endet nicht, wenn das Metall Raumtemperatur erreicht. Shakeout ist ein weiteres mechanisches Ereignis, das die endgültige Integrität eines großen Gussstücks beeinflussen kann.
Für einen sechs Meter langen Werkzeugmaschinenbalken, Dieser Schritt verdient besondere Aufmerksamkeit, da das Gussteil noch Restspannungen enthalten kann, während die lange Struktur relativ anfällig für Biegung und Stöße sein kann.
Die Schlüsselvariable ist Zusammenklappbarkeit– die Fähigkeit der Form und der Kerne, nach dem Gießen ausreichend an Festigkeit zu verlieren, sodass das Bauteil ohne unnötige mechanische Belastung entfernt werden kann.
Zementgebundener Sand: Eine höhere Durchschlagsfestigkeit kann die Ausschüttungsnachfrage erhöhen
Zementgebundene Formen können nach dem Gießen eine erhebliche Festigkeit behalten, abhängig vom Bindemittelsystem und der thermischen Belastung.
Wenn die Form auch nach dem Abkühlen des Gussstücks stark verklebt bleibt, Möglicherweise ist mehr mechanische Energie erforderlich, um den Sand vom Bauteil zu trennen.
Für einen gewaltigen Balken von sechs Metern, übermäßige Vibration, Auswirkungen, lokales Hämmern, oder ein schlecht kontrolliertes mechanisches Aufbrechen kann Lasten auf das Gussstück übertragen.
Dies wird umso bedeutsamer, wenn das Gussstück bereits enthält:
- Restwärmespannung
- Gussbedingte Verzerrung
- Lokale Diskontinuitäten
- Geometrische Spannungskonzentrationen
- Bereiche mit verminderter Duktilität
In so einer Situation, Beim Ausrütteln entsteht möglicherweise nicht der ursprüngliche metallurgische Defekt, Es kann jedoch einen bestehenden Riss auslösen oder verlängern, der sich bereits in der Nähe seines kritischen Zustands befand.
Diese Unterscheidung ist bei der Ursachenanalyse wichtig.
Harz gebundenes Sand: Der thermische Abbau verbessert die Faltbarkeit
Organische Harzbindemittel zersetzen sich unter der beim Gießen entstehenden Wärmeeinwirkung zunehmend. Dies kann die Festigkeit des Sandes nach dem Gießen verringern und das Entfernen von Schimmel erleichtern.
Infolge, Bei harzgebundenen Formen lässt sich oft eine gute Kollabierbarkeit nach dem Guss erreichen, ohne dass übermäßige mechanische Einwirkungen erforderlich sind.
Dies ist einer der Gründe, warum Harzsysteme für komplexe Gussteile attraktiv sind, bei denen die Formentfernung um Rippen herum erfolgt, Hohlräume, und Kerne ist schwierig.
Jedoch, „Selbstkollaps“ sollte nicht wörtlich interpretiert werden. Restsandfestigkeit, Formdicke, Bindemittelformulierung, Beschichtungen, und lokale thermische Belastung beeinflussen alle das tatsächliche Shakeout-Verhalten.
Kann durch Ausschütteln ein Riss entstehen, der vorher nicht vorhanden war??
Ja – aber das muss genau beschrieben werden.
Ein Gussstück, das vor dem Ausschütteln keine sichtbaren Risse aufweist, kann bei aggressiver Formentfernung einen Bruch entwickeln, wenn es ausreichend Restspannung aufweist und die aufgebrachte mechanische Belastung die lokale Strukturkapazität übersteigt.
Jedoch, Dies beweist nicht, dass der Umstrukturierungsprozess die grundlegende Ursache war.
Die tatsächliche Reihenfolge kann sein:
Beim Guss entsteht eine latente Schwachstelle → Restspannung bleibt bestehen → Ausschüttung führt zu zusätzlicher mechanischer Belastung → Riss öffnet sich
Daher, Shakeout kann das sein auslösen, während die zugrunde liegende Ursache im Gussdesign liegt, metallurgischer Zustand, Erstarrungsfehler, oder frühere Stressentwicklung.
Diese Unterscheidung ist für wirksame Korrekturmaßnahmen unerlässlich.
8. Harzsand vs. Selbsthärtender Zementsand: Was sich wirklich ändert?
Der grundsätzliche Gegensatz lässt sich wie folgt zusammenfassen:
| Kernfaktor | Harz gebundenes Sand | Zementgebundener selbsthärtender Sand |
| Härtemechanismus | Organisches Harz + Katalysator/Härter | Zementhaltiges Bindemittel + chemische/Hydratationsreaktionen auf Wasserbasis |
| Anfangsfestigkeit der Form | Hoch und kontrollierbar | Hoch nach ausreichender Aushärtung |
| Hochtemperaturverhalten | Durch Erhitzen wird das Bindemittel erheblich abgebaut | Je nach Formulierung kann das Bindemittelsystem eine erhebliche Restfestigkeit behalten |
| Zusammenklappbar | Kann günstig werden, da organisches Bindemittel thermisch zerfällt | Kann vergleichsweise stark bleiben, es sei denn, es wurde speziell für den Ausfall entwickelt |
| Feuchtigkeitsabhängigkeit | Generell geringer Freiwasserbedarf | Wasser ist ein wesentlicher Bestandteil des Bindemittelsystems |
| Gaserzeugung | Die Zersetzung organischer Bindemittel muss kontrolliert werden | Die wasser- und bindemittelbedingte Gasbildung muss kontrolliert werden |
Permeabilität |
Wird stark von der Verdichtung und dem Bindemittelgehalt beeinflusst | Stark von Verdichtung betroffen, Feuchtigkeit, und Bindemittelsystem |
| Große Casting-Eignung | Äußerst vielseitig für komplexe große Gussteile | Kann geeignet sein, wenn das Schimmelverhalten richtig kontrolliert wird |
| Hauptprozessempfindlichkeit | Bindemittelebene, Katalysator, Sandtemperatur, Gaserzeugung | Feuchtigkeit, Heilung, Restfestigkeit, Permeabilität |
| Hauptrisiko für die Rissanalyse | Übermäßige Zurückhaltung oder Gaswirkung bei schlechter Kontrolle | Anhaltende Form-/Kernrückhaltung und feuchtigkeitsbedingte Prozessinstabilität |
| Hauptschwerpunkt Ingenieurwesen | Kontrollierter Übergang von Festigkeit zu Kollabierbarkeit | Kontrollierte Härtungsfestigkeit und ausreichendes Abbauverhalten |
9. Praktische Implikationen und Prozessoptimierung
Für Gießereien, die große Werkzeugmaschinenbetten herstellen, Spalten, Querträger, und andere schwere Stahlgussteile, Die Wahl zwischen harzgebundenem Sand und zementgebundenem selbsthärtendem Sand sollte nicht nur unter dem Gesichtspunkt der Material- oder Formkosten beurteilt werden.
Der aussagekräftigere wirtschaftliche Indikator sind die Gesamtkosten für die Herstellung eines akzeptablen Gussstücks:
Formkosten → Gussausbeute → Ausschussrate → Nacharbeit → Bearbeitungsverlust → Inspektionskosten → Lieferzuverlässigkeit
Ein Sandsystem, das pro Tonne günstiger erscheint, kann wesentlich teurer werden, wenn es die Rissbildung erhöht, Verzerrung, Dimensionsinstabilität, oder Ausreißerschäden.
Gleichzeitig, Weder Harzsand noch Zementsand sollten als allgemein überlegen bezeichnet werden.
Die richtige Wahl hängt von der Gussgröße ab, Abschnittsstärke, Geometrie, Legierung, Produktionsvolumen, Qualitätsanforderungen, verfügbare Ausrüstung, und Prozesskontrollfähigkeit.
Wann ist selbsthärtender Zementsand geeignet??
Zementgebundener selbsthärtender Sand kann ein effektives Formverfahren sein, wenn seine Eigenschaften mit dem Gussstück kompatibel sind.
Dies kann besonders praktisch für große Formen sein, bei denen eine hohe Formfestigkeit erforderlich ist, Dimensionsstabilität, niedrige Musterkosten, und eine relativ einfache Produktionslogistik sind wichtig.
Es kann auch für bestimmte Tiefstpreise attraktiv sein- und Gussteile mittlerer Stückzahl, bei denen teure Dauerwerkzeuge wirtschaftlich nicht gerechtfertigt wären.
Jedoch, Da die Gussgeometrie komplexer wird und die thermisch-mechanische Beschränkung immer wichtiger wird, Die Gießerei sollte beurteilen, ob die Restfestigkeit und Kollabierbarkeit der Form mit der Kontraktion des Gussstücks vereinbar bleibt.
Für rissanfällige Anwendungen, Die entscheidende Frage ist nicht, ob Zementsand das Bauteil technisch herstellen kann. Es geht darum, ob der Prozess dies wiederholt mit einer akzeptablen Ausschuss- und Nacharbeitsrate tun kann.
Wann ist kunstharzgebundener Sand attraktiver??
Kunstharzgebundener Sand ist oft attraktiv für große, Komplex, schwere Gussteile mit präzisem Formenbau, komplizierte Kerne, kontrollierte dimensionale Reproduktion, und eine günstige Zusammenfaltbarkeit nach dem Guss sind wichtig.
Sein großer Vorteil ist nicht nur „höhere Qualität“. Der bedeutsamere Vorteil ist die Möglichkeit, ein Formsystem zu schaffen, bei dem die Festigkeit während der Handhabung und beim Gießen mit einem fortschreitenden Verlust der Bindemittelfestigkeit während der thermischen Einwirkung kombiniert werden kann.
Für hochwertige Werkzeugmaschinengussteile, Dies kann wirtschaftlich von Bedeutung sein, da eine geringfügige Reduzierung der Riss- und Nacharbeitsraten die höheren Kosten des Bindemittelsystems überwiegen kann.
Der Business Case kann daher wie folgt ausgedrückt werden::
Höhere Formkosten → geringere Fehlerwahrscheinlichkeit → weniger Ausschuss/Nacharbeit → insgesamt höhere Fertigungsausbeute
Der tatsächliche Nutzen muss anhand von Produktionsdaten nachgewiesen und nicht im Voraus angenommen werden.
10. Abschluss
Die Leistung eines großen Werkzeugmaschinengussteils wird durch eine Kette von Wechselwirkungen und nicht durch einen einzelnen Prozessparameter bestimmt.
Kunstharzgebundener Sand und zementgebundener selbsthärtender Sand schaffen unterschiedliche Formumgebungen, insbesondere im Hinblick auf die Warmfestigkeit, Restfestigkeit, Gasentwicklung, Wärmeverhalten, Zusammenklappbarkeit, und mechanische Zurückhaltung.
Für einen sechs Meter langen Werkzeugmaschinenbalken oder -bett, Diese Unterschiede können die Rissanfälligkeit erheblich beeinflussen. Jedoch, Es wäre unvollständig, den Fehler vollständig dem Formprozess zuzuordnen.
Casting-Design, Legierungsmetallurgie, Fütterung, Wärmegradienten, Kernbeschränkung, Formdichte, Heilung, Feuchtigkeit, Kühlung, und Shakeout müssen berücksichtigt werden.
Der zuverlässigste Ansatz ist daher die Behandlung Form und Guss als ein gekoppeltes technisches System.
Wenn sich ein Gussstück nach einem Sandprozesswechsel anders verhält, Die Antwort liegt normalerweise nicht in einem offensichtlichen Parameter verborgen.
Es liegt in der Wechselwirkung zwischen der Art und Weise, wie sich das Metall zusammenziehen möchte, und der Art und Weise, wie viel die Form ihm erlaubt, sich zu bewegen.
FAQs
Warum verursacht Zementsand bei schweren Gussteilen mehr Risse als Harzsand??
Zementsand bleibt bei Gießtemperaturen steif, wodurch eine hohe Schrumpfungsbeanspruchung entsteht.
Es dehnt sich auch thermisch aus, Enthält Feuchtigkeit, die einen Dampfschock verursacht, und erfordert eine gewaltsame Erschütterung.
Harzsand wird bei hoher Temperatur weich, Erträge mit Schrumpfung, hat minimale Feuchtigkeit, und kollabiert selbsttätig für sanftes Ausschütteln.
Kann selbsthärtender Zementsand jemals für große Werkzeugmaschinenträger verwendet werden??
Ja, Es sind jedoch Prozessänderungen erforderlich: Zugabe organischer Ertragsmittel, Optimierung von Anguss und Steigung, Steuerung der Abkühlgeschwindigkeit, und sanfte Shakeout-Übungen anwenden.
Auch mit Optimierung, Jedoch, Die Rissraten sind im Allgemeinen höher als bei Harzsand.
Ist Harzsand immer teurer als Zementsand??
Harzsand hat höhere Materialkosten pro Tonne, aber es bringt normalerweise einen höheren Ertrag, Weniger Schrott, schnellere Zykluszeiten, und geringere Reinigungskosten.
Für hochwertige Gussteile mit schweren Profilen, Harzsand führt fast immer zu niedrigeren Gesamtkosten pro Gutteil.
Ab welcher Gussgröße ist Harzsand vorzuziehen??
Es gibt keine strenge Schwelle, aber im Allgemeinen für Gussstücke über 1–2 Tonnen mit Abschnittsdicken über 50 mm, Das Rissrisiko von Zementsand überwiegt in der Regel den Kostenvorteil.
Je größer und schwerer der Guss, desto stärker ist der Fall für Harzsand.
Können Sie Harz und Zementsand mischen, um einen Mittelweg zu finden??
In einigen Gießereien kommen Hybridsysteme zum Einsatz, Typischerweise mit einer Deckschicht aus Harzsand auf der Gussoberfläche und einer Rückseite aus Zementsand.
Dadurch kann die Oberflächenqualität verbessert und das Rissrisiko verringert werden, und das bei geringeren Kosten als bei Vollharzsand, erfordert aber eine sorgfältige Prozesskontrolle.

