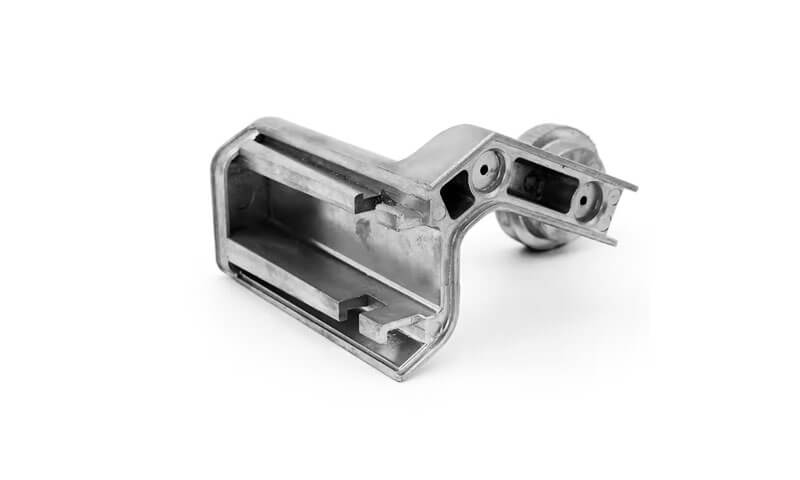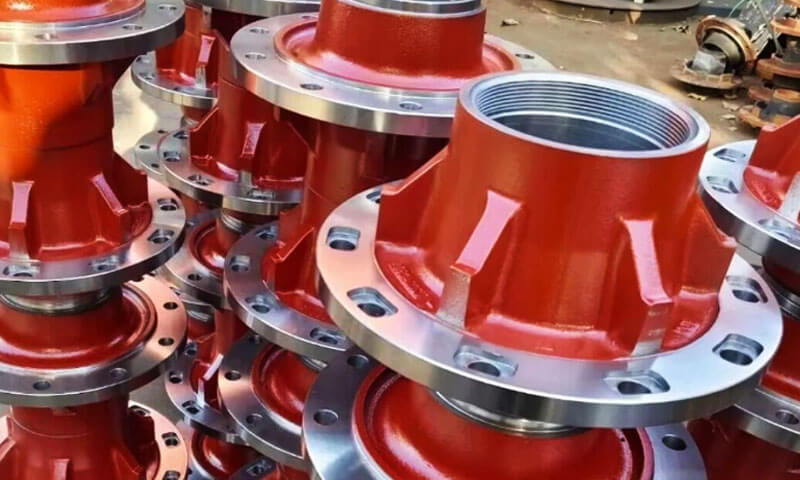
Radnaben sind die entscheidende Schnittstelle zwischen einem Schwerlast-Lkw oder Sattelauflieger und seinen Rädern.
Sie tragen die volle Fahrzeuglast, übertragen Antriebs- und Bremsmomente, und unerbittliche Vibrationen ertragen, Schock, und Müdigkeit.
Ein Ausfall der Nabe bei Autobahngeschwindigkeit ist katastrophal – nicht nur eine Panne, aber ein Sicherheitsrisiko. Seit Jahrzehnten, schwere Sandgussteile dominierten den Markt.
Da jedoch die Nutzlasten zunehmen und Flottenbetreiber eine längere Lebensdauer bei geringerem Wartungsaufwand fordern, Die Fertigungstechnologie hat sich hin zu Präzisionsgussverfahren weiterentwickelt, die ein höheres Verhältnis von Festigkeit zu Gewicht und eine überlegene Ermüdungsleistung bieten.
Dieser Artikel untersucht die Technik, Materialien, Prozesse, und Qualitätskontrollen hinter kundenspezifischen Radnabengussteilen für Hochleistungsanwendungen.
1. Was ist ein Radnabenguss??
Bei einem Radnabengussteil handelt es sich um ein endkonturnahes Metallbauteil, das durch Gießen von geschmolzenem Metall in eine vorbereitete Form und Erstarren in der erforderlichen Geometrie hergestellt wird.
Anschließend wird der Guss gereinigt, inspiziert, und bearbeitet, um die für die Montage erforderlichen Abmessungen und Oberflächeneigenschaften zu erhalten.
Im Gegensatz zu einer fertigen Radnabe, Eine Komponente im Gusszustand ist nicht unbedingt einbaufertig.
Tragsitze, Montageflächen, Bolzenlöcher, Dichtungskontaktflächen, und andere kritische Merkmale erfordern in der Regel eine Bearbeitung, um der technischen Zeichnung zu entsprechen.
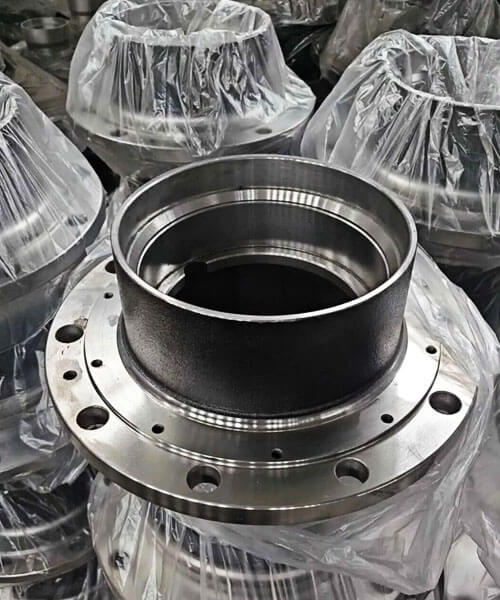
Die Rolle einer Radnabe in einem Schwerlastfahrzeug
Eine Radnabe ist Teil der Radendbaugruppe, Die genaue Funktion hängt jedoch von der Fahrzeugarchitektur ab.
Eine angetriebene Nabe kann mit einer Antriebsachse verbunden sein, während sich eine nicht angetriebene Nabe auf einer Spindel drehen kann.
Einige Designs integrieren Radmontagefunktionen in Bremskomponenten; andere verwenden separate Bremstrommeln oder -scheiben.
Die Nabe muss die vom Rad und Fahrzeug ausgeübten Lasten übertragen und gleichzeitig die vom Lagersystem geforderte Ausrichtung beibehalten.
Während des Gottesdienstes, Es kann eine Kombination aus auftreten:
- Radiale Belastungen, die durch das Fahrzeuggewicht und den Straßenkontakt entstehen.
- Querbelastungen bei Kurvenfahrten und Spurwechseln.
- Mit Beschleunigung und Bremsen verbundene Längskräfte.
- Wiederholte zyklische Belastung, die Ermüdungsrisse auslösen und ausbreiten kann.
- Vibrationen und Stoßbelastungen durch Straßenunebenheiten.
- Umweltbelastung durch Wasser, Straßenverschmutzungen, Auftausalze, und Temperaturänderungen.
Diese Bedingungen machen die Radnabenkonstruktion zu einem strukturellen und fertigungstechnischen Problem und nicht nur zu einer Frage der Reproduktion einer äußeren Form.
2. Evolution der Fertigung: Vom traditionellen Sandguss zu kontrollierteren Technologien
Die Entwicklung des Radnabengusses ist nicht einfach ein Übergang von einem alten Verfahren zu einem allgemein überlegenen neuen.
Es handelt sich um einen Wandel hin zur Auswahl des am besten geeigneten Herstellungswegs und zur Materialkontrolle, Geometrie, und Erstarrung genauer.
Der traditionelle Sandguss bleibt für schwere Arbeiten nützlich, Komplex, und relativ kleinvolumige Komponenten.
Fortgeschrittenere Formverfahren können die Maßhaltigkeit oder Oberflächenqualität verbessern, während die moderne Sphärogussverarbeitung die Wiederholbarkeit der mechanischen Eigenschaften verbessern kann.
Der Nutzen hängt davon ab, wie gut die Technologie zum Bauteil passt.
Traditioneller Sandguss: Flexibilität für schwere Komponenten
Beim Sandguss wird eine Form verwendet, die aus vorbereitetem Sand und einem Bindemittelsystem gebildet wird. Die Form kann komplexe Formen aufnehmen, große Komponenten, und eine große Auswahl an Eisenlegierungen.
Für hochbelastbare Radnaben, Zu seinen Vorteilen gehören:
- Flexibilität in Bauteilgröße und -geometrie.
- Eignung für komplexe Flansche, Chefs, und Innenkonturen.
- Relativ anpassungsfähige Werkzeuge für kundenspezifische oder kleinere Produktionsmengen.
- Kompatibilität mit Grauguss, duktiles Eisen, und verschiedene Gussstähle, unterliegt der Prozessgestaltung.
Zu den Einschränkungen kann eine größere Oberflächenrauheit gehören, größere Maßabweichung im Gusszustand, und erhöhte Bearbeitungsanforderungen im Vergleich zu präziseren Formverfahren.
Die größte Herausforderung besteht darin, die Erstarrung zu kontrollieren. Dicke Abschnitte, abrupte Wandstärkenübergänge, und schlecht konzipierte Zuführsysteme können zu Schrumpffehlern oder internen Diskontinuitäten führen.
Besseres Formendesign, Anguss- und Steigleitungstechnik, Temperaturregelung, und Prozesssimulation kann die Konsistenz verbessern, ohne auf Sandguss verzichten zu müssen.
Schalenform: Verbesserte Oberflächen- und Dimensionskontrolle
Beim Schalenformen wird harzbeschichteter Sand auf ein erhitztes Modell aufgetragen, um eine relativ dünne Form zu bilden, starre Formschale.
Im Vergleich zum herkömmlichen Sandformen, Es kann eine bessere Oberflächengüte und Maßkontrolle für geeignete Bauteilgrößen und Produktionsmengen bieten.
Seine Werkzeug- und Betriebskosten, Jedoch, kann höher sein.
Für Radnabengussteile, Zu den potenziellen Vorteilen gehören::
- Konsistentere Geometrie im Gusszustand.
- Reduzierte Oberflächenunregelmäßigkeiten in geeigneten Bereichen.
- Verbesserte Wiederholbarkeit zwischen Produktionschargen.
- Potenziell geringere Schlicht- und Bearbeitungszugaben.
Das Schalenformen beseitigt Gussfehler nicht automatisch. Schwindung, gasbedingte Porosität, Einschlüsse, und mikrostrukturelle Variationen bleiben bei der Schmelzequalität möglich, Schimmelpilzvorbereitung, gießen, oder Erstarrung werden nicht kontrolliert.
Dies ist am besten geeignet, wenn die Größe des Hubs berücksichtigt wird, Geometrie, erforderliche Qualität, und Produktionsmenge rechtfertigen den Prozess.
Schwerkraftguss und andere Präzisionsgussverfahren
Schwerkraft stirbt Guss, auch Kokillenguss genannt, nutzt die Schwerkraft, um eine wiederverwendbare Form zu füllen, in der Regel aus Metall gefertigt.
Es kann eine gute Wiederholgenauigkeit und Oberflächenqualität für geeignete Legierungen und Bauteilgeometrien bieten.
Jedoch, Kokillenguss sollte nicht als direkter Ersatz für konventionellen Nabenguss aus Eisen oder Stahl betrachtet werden.
Dauermetallformen werden überwiegend für Nichteisenlegierungen verwendet, Besonders Aluminium, denn die Schmelz- und Gießtemperaturen von Eisen und Stahl stellen unterschiedliche Werkzeuge und thermische Herausforderungen dar.
Für eine hochbelastbare Radnabe, Eine Präzisions-Kokillenguss-Aluminiumkonstruktion kann nur dann in Betracht gezogen werden, wenn die gesamten technischen Anforderungen des Radendes dieses Material und diesen Herstellungsweg unterstützen.
Eine Nabe aus Gusseisen und eine Nabe aus Aluminiumguss können nicht allein deshalb als gleichwertig angesehen werden, weil beide mithilfe der Gusstechnologie hergestellt werden können.
Ebenfalls, Hochdruckguss, Investitionskaste, und andere Präzisionsrouten haben ihr eigenes Material, Größe, kosten, und strukturelle Einschränkungen.
Ihre Eignung muss anhand des tatsächlichen Nabendesigns bewertet werden.
Fortschrittliche Sphärogussverarbeitung: Kontrolle der Mikrostruktur
Für Radnabengussteile aus Sphäroguss, Eine der bedeutendsten Entwicklungen ist die verbesserte Kontrolle der Morphologie von geschmolzenem Eisen und Graphit.
Sphäroguss wird hergestellt, indem geschmolzenes Eisen so behandelt wird, dass Graphit vorwiegend in Kugel- oder Kugelform erstarrt und nicht in Flockenform, wie man sie in Grauguss findet.
Diese Morphologie bietet im Allgemeinen eine günstigere Kombination aus Festigkeit und Duktilität.
Zu den wichtigen Kontrollen gehören::
- Chemische Zusammensetzung: Geeigneten Kohlenstoff etablieren, Silizium, und Legierungselementgehalte für die angegebene Sorte.
- Nodularisierende Behandlung: Mit einer geeigneten Behandlung, häufig mit Magnesium, Kugelgraphit zu fördern.
- Impfung: Kontrolle der Graphitkeimbildung und Reduzierung des Risikos unerwünschter Mikrostrukturen.
- Behandlungszeitpunkt und Temperatur: Verwalten des Prozesses zur Aufrechterhaltung einer gleichbleibenden Metallqualität durch das Gießen.
- Mikrostrukturelle Überprüfung: Graphitform prüfen, Matrixstruktur, und andere spezifizierte Eigenschaften.
Diese Kontrollen sind wichtig, da die nominale Materialgüte allein keine einheitlichen Eigenschaften in einem komplexen Gussstück garantiert.
Abschnittsdicke, Kühlrate, und lokale Erstarrungsbedingungen können die endgültige Mikrostruktur beeinflussen.
ASTM A536 legt Anforderungen für Gussteile aus duktilem Eisen fest und erkennt ausdrücklich an, dass die Eigenschaften zwischen den Stellen in einem Gussstück und zwischen einem Gussstück und seinem Prüfling variieren können.
3. Materialauswahl für hochbelastbare Radnabengussteile
Für viele Gussnabenkonstruktionen, 65-45-12 Und 80-55-06 duktiles Eisen sind nützliche Ausgangspunkte für die Materialbewertung.
Höherfestes Sphäroguss oder ADI kann in Betracht gezogen werden, wenn die Konstruktion andere mechanische Eigenschaften erfordert, aber keines davon sollte allein deshalb ausgewählt werden, weil seine Festigkeitswerte höher sind.
Das endgültige Material muss für die Nabengeometrie geeignet sein, Produktionsprozess, und Servicebedingungen.
Materialvergleich
| Material | Zugfestigkeit (MPA) | Ertragsfestigkeit (MPA) | Typische Härte (HBW) | Relative Kosten |
| Herzöge Eisen 65-45-12 | ≥448 | ≥310 | 156–217 | Niedrig -merz |
| Herzöge Eisen 80-55-06 | ≥552 | ≥379 | 187–255 | Mäßig |
| Herzöge Eisen 100-70-03 | ≥689 | ≥483 | 241–302 | Mittelschwer |
| Austemperiert Herzöge Eisen (Adi), Noten 1–3 | ≥900–1.200 | ≥650–850 | 269–444 | Hoch |
| Gießen Stahl, Z.B., ASTM A216 WCB | ≥485 | ≥250 | Grad- und zustandsabhängig | Mittelschwer |
| Aluminium Legierung A356-T6 | Prozessabhängig; üblicherweise um 230–310 | Prozessabhängig; üblicherweise um 150–230 | Üblicherweise etwa 70–90 | Im Allgemeinen höhere Material-/Prozesskosten |
4. Die Auswahl des Radnabenguss-Herstellungsprozesses
Die Auswahl des richtigen Gießverfahrens für eine Hochleistungsradnabe hängt von der Bauteilgröße ab, Material, Produktionsvolumen, Dimensionsanforderungen, und Bearbeitungsanforderungen.
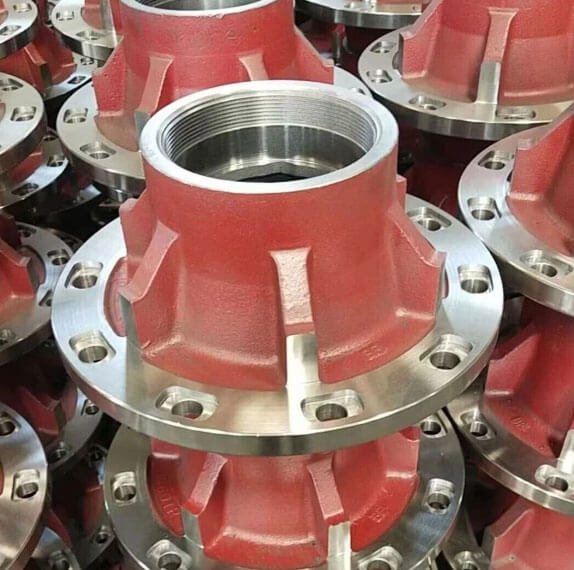
Für die meisten Radnaben aus Gusseisen und Stahlguss, Sandguss bleibt eine praktische Lösung, da er komplexe Geometrien berücksichtigt, relativ große Bauteile, und eine große Auswahl an Eisenlegierungen.
Vergleich gängiger Gießverfahren
| Casting -Prozess | Typische Maßtoleranz* | Teilegewicht / Größe | Produktionstauglichkeit | Oberfläche im Gusszustand | Beste Anwendungen |
| Grün Sand Casting | Ungefähr ±0,8–1,5 mm für ausgewählte Abmessungen | 5–500 kg; designabhängig | Großserienfertigung mit geeigneten Werkzeugen | Gerecht | Standard-LKW- und Sattelauflieger-Naben; kostengünstige Eisengussteile |
| Hülse Schimmel Casting | Ungefähr ±0,5–1,0 mm für geeignete Merkmale und Komponentengrößen | Normalerweise kleine bis mittelgroße Gussteile; variiert je nach Design | Mittleres bis hohes Volumen, wenn Werkzeuginvestitionen gerechtfertigt sind | Gut bis sehr gut | Naben, die eine verbesserte Oberflächenbeschaffenheit und Maßhaltigkeit erfordern |
Präzisions-Schwerkraftguss |
Ungefähr ±0,5–1,0 mm für ausgewählte Abmessungen und geeignete Designs | Im Allgemeinen kleine bis mittlere Komponenten; hochlegiert- und geometrieabhängig | Produktion mittlerer Stückzahlen, bei der wiederverwendbare Werkzeuge wirtschaftlich sind | Gut bis sehr gut | Ausgewählte Nabendesigns aus Aluminiumlegierung und leichte Anwendungen |
| Investition Casting | Ungefähr ±0,1–0,3 mm für geeignete Abmessungen und Geometrien | Im Allgemeinen kleine bis mittlere Komponenten | Niedrige bis mittlere Lautstärke, Abhängig von der Komplexität | Exzellent | Klein, komplexe Präzisionskomponenten, bei denen genauere Details im Gusszustand wertvoll sind |
5. Häufige Fehlermodi für Radnaben
Um Hubs richtig zu entwerfen und zu beschaffen, ist es wichtig zu verstehen, wie Hubs ausfallen.
| Fehlermodus | Aussehen | Grundursache | Verhütung |
| Verschleiß der Lagerbohrung / Ovalität | Bohrung unrund; Lager dreht sich in der Nabe | Weiche Gusswand, schlechte Wärmebehandlung, Vibration | Richtige Materialqualität; kontrollierte Wärmebehandlung; ausreichende Wandstärke |
| Riss im Bolzenloch | Von Bolzenlöchern ausgehende Risse | Stresskonzentration; Überdrehmoment; schlechte Kehlradien | Großzügiges Filetdesign; kontrollierte Drehmomentvorgabe |
| Schrumpfungsporosität in der Nabenmitte | Sichtbare oder innere Hohlräume in der Nähe der Lagerbohrung | Unzureichende Steigrohrspeisung; Übergang von dick nach dünn | Optimiertes Riser-Design; Richtungsverfestigung |
Unrundheit der Radfläche |
Vibration, Bremspulsation, ungleichmäßiger Reifenverschleiß | Gussverzerrung; schlechte Kontrolle des Bearbeitungsdatums | Stressabbau nach dem Gießen; kontrollierte Bearbeitungsvorrichtung |
| Thermische Rissbildung in der Nähe des Bremsflansches | Feine Risse in der Nähe der Bremsmontagefläche | Hitzekontrolle durch Bremshitze; schlechte Duktilität | Sphäroguss mit ausreichender Zähigkeit; Thermozyklische Analyse |
| Korrosionsnarben | Oberflächenrost, Lochfraß auf unbehandelten Oberflächen | Streusalz, keine Beschichtung, falsche Gussoberfläche | Zinkreicher Primer + Pulverbeschichtung; korrosionsbeständiges Material |
Der #1 Versteckter Mörder: Schrumpfungsporosität an der Lagerbohrung
Ich habe Hunderte von ausgefallenen Hubs gesehen, die aus dem Feld zurückkehrten. Der häufigste innere Defekt ist die Schrumpfporosität direkt am Lagersitz – an der Oberfläche unsichtbar, aber genug, um Lagerverschleiß zu verursachen, Überhitzung, und schließlich ein Anfall.
Dabei handelt es sich fast immer um ein Designproblem des Steigrohrs: Der dicke Lagerabschnitt verfestigt sich zuletzt ohne ordnungsgemäße Zuführung.
Gute Gießereien prüfen die Lagerzone jeder Nabe durch Röntgen oder Ultraschall. Bei billigen Gießereien ist das nicht der Fall – und das erfahren Sie sechs Monate später am Straßenrand.
6. Präzise CNC-Bearbeitung für fertige Radnaben
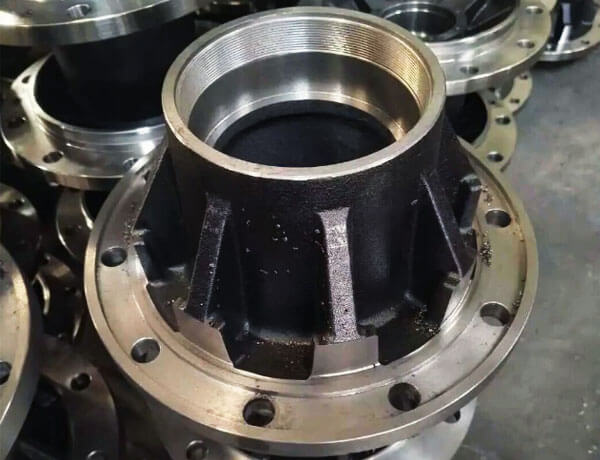
Beim Gießen wird die Grundform einer Radnabe festgelegt, Durch die Präzisionsbearbeitung werden jedoch die Schnittstellen geschaffen, die bestimmen, wie die Komponente in die Radendbaugruppe passt und funktioniert.
Tragsitze, Montageflächen, Bolzenlöcher, Dichtungskontaktflächen, und andere spezifizierte Merkmale erfordern möglicherweise strenge Maß- und Geometriekontrollen.
Diese Anforderungen müssen durch die Konstruktionszeichnung und den zugehörigen Montageentwurf definiert werden.
Bearbeitung kritischer Schnittstellen
Bei der Bearbeitung verdienen einige Merkmale besondere Aufmerksamkeit.
Lagerbohrungen und Sitze: Diese Merkmale müssen dem angegebenen Durchmesser entsprechen, Rundheit, Zylinderheit, Oberflächenbeschaffung, und Passformanforderungen.
Falsche Abmessungen können den Lagereinbau beeinträchtigen, Betriebsspiel oder Vorspannung, abhängig von der Lageranordnung, und Lastverteilung.
Radmontageflächen: Die Montagefläche bildet die Schnittstelle zwischen Nabe und Rad.
Ebenheit, Rechtwinkligkeit, und Rundlaufanforderungen sollten entsprechend der Konstruktion definiert werden, da Abweichungen die Montagegenauigkeit und das Drehverhalten beeinträchtigen können.
Schraubenlöcher und Lochkreise: Lochdurchmesser, Position, Abstand, Die angegebene Sitzgeometrie muss zum Radbefestigungssystem passen.
Positionsfehler können die Montage erschweren oder zu ungleichmäßigen Kontaktbedingungen führen.
Dichtungskontaktflächen: Wo die Nabe eine Dichtung aufnimmt, Oberflächenbeschaffung, Geometrie, und die Maßhaltigkeit muss mit dem spezifizierten Dichtungsdesign und den Betriebsbedingungen kompatibel sein.
Kontrollieren Sie Bezugspunkte und Bearbeitungszugaben
Eine konsistente Bearbeitungsstrategie beginnt mit der Auswahl geeigneter Bezugspunkte und der Festlegung, wie das Bauteil positioniert und gespannt wird.
Wenn die Ersteinrichtung auf eine ungeeignete Oberfläche verweist, Durch die Bearbeitung können Maßfehler zwischen der Bohrung entstehen, Flansch, und andere wichtige Funktionen.
Wichtig ist auch eine ausreichende und gleichmäßige Bearbeitungszugabe: Bei unzureichendem Material können Teile des Gussteils unbearbeitet bleiben, während ein übermäßiger Lagerbestand die Zykluszeit und den Werkzeugverschleiß erhöht.
Für komplexe Naben, Die Prozessplanung sollte die Bearbeitungsreihenfolge festlegen, Werkstückhaltemethode, und Kontrollpunkte vor Produktionsbeginn.
Konzentrik, Auslaufen, und Oberfläche
Die geometrische Beziehung zwischen der Lagerschnittstelle, Drehachse, und Radmontagefläche können die Funktion der fertigen Nabe beeinflussen.
Abhängig von der Zeichnung, Die Inspektion kann Folgendes umfassen::
- Bohrungsdurchmesser und geometrische Genauigkeit.
- Radial- und Axialschlag.
- Rechtwinkligkeit der Montageflächen zur angegebenen Bezugsachse.
- Bolzenlochposition und Montagegeometrie.
- Oberflächenfinish an Lager- und Dichtungsschnittstellen.
Diese Messungen sollten mit geeigneten Vorrichtungen durchgeführt werden, Präzisionsinstrumente, oder Koordinatenmessgeräte nach Bedarf.
Es ist wichtig, nicht eine universelle Toleranz für alle Radnaben anzuwenden. Die richtigen Werte hängen vom Lagersystem ab, Radenddesign, Bauteilabmessungen, und anwendbare technische Anforderungen.
Wie sich die Bearbeitung auf die Gesamtherstellungskosten auswirkt
Die Bearbeitungskosten werden durch die Maßhaltigkeit des Gussstücks beeinflusst, Materialbearbeitbarkeit, Bearbeitungszugabe, Komplexität der Werkstückspannung, Werkzeugleben, und erforderliche Inspektionshäufigkeit.
Ein gut gestalteter Guss kann unnötigen Materialabtrag reduzieren und die Bearbeitungseinstellungen vereinfachen.
Jedoch, Die Minimierung des Bearbeitungsbestands auf Kosten einer zuverlässigen Oberflächenreinigung kann die Ausschussquote erhöhen.
Ziel ist es, eine stabile Beziehung zwischen Gussgenauigkeit und Bearbeitungsfähigkeit herzustellen, damit kritische Merkmale konsistent hergestellt werden können.
7. Qualitätskontrolle und Prüfung sicherheitskritischer Nabenkomponenten
Sicherheitskritische Hubs erfordern ein strenges Qualitätsprogramm. Zu den typischen Tests gehören::
| Prüfen | Zweck | Standard / Verfahren |
| Chemische Analyse | Materialzusammensetzung überprüfen | Spektrometrie |
| Mechanische Tests | Zug, Ertrag, Verlängerung, Härte | ASTM E8, E10 |
| Mikrostrukturbewertung | Nodularität, Matrix, Graphitgröße | ASTM A247 |
| Dimensionale Inspektion | Lagerbohrungen, Flansch, Bolzenlöcher | CMM, Messgeräte |
| Röntgeninspektion | Interne Porosität, Schwindung | ASTM E94 / E505 |
| Ultraschalltests | Interne Mängel in kritischen Abschnitten | ASTM A609 |
| Magnetpulverprüfung | Oberflächenrisse | ASTM E709 |
| Dynamischer Ermüdungstest | Simulierte Straßenlast | SAE J1095 oder OEM-Spezifikation |
| Probelasttest | Strukturelle Integrität | Spezifikation des Achsherstellers |
| Rundlaufprüfung | Unrundheit von Flansch und Lagerbohrung | Messuhr / CMM |
| Druck / Dichtheitsprüfung | Unversehrtheit der Öldichtung (gegebenenfalls zutreffend) | - - |
8. Anwendungen von kundenspezifischen Radnabengussteilen
Kundenspezifische Radnabengussteile werden in verschiedenen Nutzfahrzeug- und Industrietransportanwendungen eingesetzt.
Jede Anwendung weist unterschiedliche Belastungsbedingungen auf, Dimensionsbeschränkungen, und Umweltanforderungen.
Schwerlast-Straßen-Lkw
LKW-Naben müssen das angegebene Lagersystem aufnehmen, Radbefestigung, und Achskonfiguration, während es wiederholten Straßenlasten standhält, Seitenführungskräfte, und bremsbedingte Betriebsbedingungen.
Materialeigenschaften, Montagegeometrie, Ermüdungsleistung, und Bearbeitungsgenauigkeit sind wichtige Überlegungen.
Sattelauflieger und Gütertransport
Anhängernaben werden im Fernverkehr unter wiederholter Belastung betrieben.
Ihre Spezifikationen hängen vom Achsdesign ab, Radkonfiguration, Lageranordnung, Lastanforderungen, und die erwartete Betriebsumgebung.
Auch Korrosionseinwirkung und Gebrauchstauglichkeit können die Design- und Endbearbeitungsanforderungen beeinflussen.
Bau- und Off-Highway-Fahrzeuge
Bestimmte Bau- und Spezialtransportfahrzeuge sind höheren Stoßbelastungen ausgesetzt, unebenes Gelände, Staub, und Kontamination.
Ihre Naben erfordern eine anwendungsspezifische Belastungsbeurteilung, Materialhärte, Strukturgeometrie, Abdichtung von Schnittstellen, und Wartungsbedingungen.
OEM-Produktion und Aftermarket-Ersatz
OEM-Projekte erfordern möglicherweise kontrollierte Überarbeitungen, wiederholbare Produktion, dokumentierter Materialbedarf, und geplante Validierung.
Ersatzkomponenten stellen zusätzliche Herausforderungen dar, wenn Originalzeichnungen oder Materialspezifikationen unvollständig sind, Maßprüfung und Anwendungskompatibilität sind daher besonders wichtig.
9. Kundenspezifische Radnaben-Gusslösungen von LangHe Industry
LangHe Industry bietet maßgeschneiderte Radnabengusslösungen für Schwerlastkraftwagen und Sattelauflieger, Unterstützung von Projekten, die anwendungsspezifische Materialien erfordern, Gussdesigns, Präzisionsbearbeitung, und Qualitätsinspektion.
Unsere Fertigungskapazitäten decken wichtige Produktionsphasen ab, einschließlich:
- Casting -Prozesse: Grünsandguss und Schalenformguss für geeignete Radnabenkonstruktionen aus Eisen.
Für kompatible Nichteisenanwendungen kann Präzisions-Kokillenguss in Betracht gezogen werden, je nach Bauteilanforderungen. - Materialauswahl: Sphärogusssorten wie ASTM A536 65-45-12, 80-55-06, Und 100-70-03, sowie ausvergütetes Sphäroguss (Adi) und andere spezifizierte Qualitäten, vorbehaltlich der Machbarkeit von Design und Herstellung.
- Casting-Simulation: Formfüllungs- und Erstarrungsanalyse zur Optimierung des Anguss- und Steigrohrdesigns und zur Reduzierung des Risikos von Gussfehlern.
- CNC-Bearbeitung: Drehen, langweilig, Bohren, Tippen, und andere spezifizierte Bearbeitungsvorgänge. Der Ausgleich kann dort erfolgen, wo es das Komponentendesign und die Betriebsbedingungen erfordern.
- Qualitätskontrolle: Dimensionale Inspektion, Materialüberprüfung, und anwendbare zerstörungsfreie Prüfungen (Ndt) nach vereinbarten Spezifikationen.
Qualitätsmanagement und automobilspezifische Anforderungen sollten für jedes Projekt bestätigt werden. - Rückverfolgbarkeit: Materialdokumentation, Identifikation der Produktionscharge, und Inspektionsberichte wie angegeben.
Wir arbeiten mit OEMs und anderen Industriekunden zusammen, um Radnabengussteile zu entwickeln, die ihren spezifischen Belastungsanforderungen entsprechen, Arbeitszyklen, Dimensionsbeschränkungen, und Gewichtsziele.
Unsere technische Unterstützung umfasst Design-for-Manufacturability (DFM) Rezension, Anleitung zur Materialauswahl, und Prototypenbewertung, sofern erforderlich.
Kontaktieren Sie LangHe Industry um Ihr individuelles Radnabengussprojekt zu besprechen.
Bereitstellung einer technischen Zeichnung oder eines Musters, Materialbedarf, erwartetes Produktionsvolumen, und Inspektionskriterien helfen uns bei der Bewertung des geeigneten Herstellungswegs.
10. Abschluss
Maßgeschneiderte Radnabengussteile gehören zu den sicherheitskritischsten Komponenten in Schwerlast-Lkw- und Sattelaufliegersystemen.
Von außen sehen sie aus wie einfache runde Gussteile, aber jedes Merkmal – Lagerbohrung, Radfläche, Bolzenlöcher, Bremsmontagefläche – muss präzise gefertigt und nach strengen Standards gegossen werden.
Der Unterschied zwischen einem Hub, der lange hält 700,000 km und einer, der bei scheitert 200,000 km kommt auf drei Dinge an: richtiges Material, richtige Wärmebehandlung, und die richtige Steuerung des Gießprozesses.
Sphäroguss mit entsprechender Normalisierung liefert die Festigkeit, Dämpfung, und Verschleißfestigkeit, die der Hochleistungsbetrieb erfordert.
Die gerichtete Erstarrungstechnik eliminiert Schrumpfporosität an der Lagerbohrung. Durch strenge NDT- und Dimensionsprüfungen werden Mängel erkannt, bevor sie auf die Straße gelangen.
Für Flottenbetreiber, Anhängerhersteller, und Achs-OEMs, Die Botschaft ist klar: Radnaben sind keine Ware, die man allein über den Preis beziehen kann.
Es handelt sich um Sicherheitsbauteile. Arbeiten Sie mit einer Gießerei zusammen, die sich mit den Ausfallarten von Radnaben auskennt, steuert jeden Prozessschritt, und steht hinter jedem Guss mit vollständiger Rückverfolgbarkeit. So erhalten Sie Naben, die auf der Straße bleiben, nicht auf der Seite davon.
FAQs
Welche Materialien werden üblicherweise für Radnabengussteile von Schwerlast-Lkw verwendet??
Sphäroguss ist ein Kandidat für gegossene Radnaben, da es eine nützliche Kombination aus Festigkeit bieten kann, Duktilität, und Gießflexibilität. Für spezielle Konstruktionen kommt auch Stahlguss in Frage.
Das passende Material hängt von der Nabengeometrie ab, erforderliche Ermüdungsleistung, Lasten, Betriebsumgebung, und geltenden Spezifikationen.
Warum erfordert ein Radnabenguss eine CNC-Bearbeitung??
Durch die CNC-Bearbeitung entstehen die präzisen Lagersitze, Montageflächen, Bolzenlöcher, und weitere zur Montage benötigte Schnittstellen.
Der Guss gibt die Grundform vor, Bei der Bearbeitung werden die endgültigen Abmessungen und Oberflächeneigenschaften festgelegt, die in der Konstruktionszeichnung angegeben sind.
Kann eine vorhandene Radnabe für einen kundenspezifischen Guss rückentwickelt werden??
Ja, Eine vorhandene Komponente kann einen Ausgangspunkt für die Dimensionsanalyse und die Designrekonstruktion bieten.
Jedoch, Reverse Engineering sollte auch Materialanforderungen ermitteln, Kritische Schnittstellen, Bearbeitungstoleranzen, und relevanten Leistungskriterien.
Die Außenmaße allein reichen nicht aus, um zu bestätigen, dass eine Ersatznabe für sicherheitskritische Zwecke geeignet ist.
Welche Informationen werden für ein individuelles Angebot für den Guss einer Radnabe benötigt??
Stellen Sie eine technische Zeichnung oder ein Muster zur Verfügung, Materialspezifikation, Kritische Dimensionen, Bewerbungsdetails, erwartete Menge, Bearbeitungsanforderungen, und Qualitätsdokumentationsanforderungen.
Eventuell erforderliche ZfP, Ermüdungstests, oder eine andere Validierung sollte ebenfalls in der Angebotsphase angegeben werden, damit der Herstellungsweg und die Kosten genau bewertet werden können.