In der Welt der linearen Bewegung, Leitspindeln sind oft die leisen Arbeitstiere – ganz einfach, zuverlässig, und kostengünstig.
Sie wandeln eine Drehbewegung über eine Gewindewelle und eine Mutter in eine lineare Bewegung um, Bereitstellung eines mechanischen Vorteils, der vorhersehbar und robust ist.
Aber wenn Standard-Katalogschrauben die Anforderungen einer bestimmten Anwendung nicht erfüllen können, Maßgeschneiderte Leitspindeln machen den Unterschied zwischen einem guten und einem großartigen Design aus.
1. Was ist eine Leitspindel??
Eine Leitspindel ist eine mechanische Komponente mit Gewinde, die durch den Eingriff einer Gewindewelle und einer passenden Mutter eine Drehbewegung in eine lineare Bewegung umwandelt.
Da sich die Schraube relativ zur Mutter dreht, Das Spiralgewinde führt die Mutter entlang der Schraubenachse, Erzeugen einer kontrollierten linearen Verschiebung.
Abhängig vom Mechanismus, Entweder die Schraube oder die Mutter können sich drehen, während sich die andere Komponente bewegt.
Leitspindeln werden häufig in der industriellen Automatisierung eingesetzt, Linearantriebe, Verpackungsausrüstung, medizinische Geräte, Laborinstrumente, und 3D-Drucker.
Ihr einfacher Aufbau, Kompaktes Design, relativ geringe Kosten, und die Fähigkeit, erhebliche Axialkräfte zu erzeugen, machen sie für Anwendungen geeignet, die eine kontrollierte Positionierung oder mechanische Einstellung erfordern.
Für kundenspezifische Leitspindeln, Ingenieure können das Gewindeprofil festlegen, Durchmesser, führen, Länge, Material, Oberflächenbehandlung, und Endenbearbeitungsfunktionen, um den mechanischen und betrieblichen Anforderungen der Anwendung gerecht zu werden.
Diese Parameter beeinflussen die Tragfähigkeit, Positionierungsgenauigkeit, Resistenz tragen, Betriebsdrehmoment, und Lebensdauer.
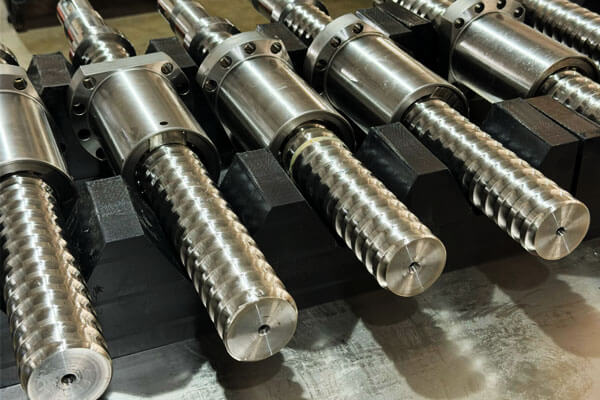
Schlüsselterminologie
- Führen: Axialer Abstand pro Umdrehung.
- Tonhöhe: Axialer Abstand zwischen entsprechenden Punkten auf benachbarten Gewindegängen.
- Beginnt: Anzahl der unabhängigen Gewindegänge der Schraube. Lead = Pitch × Starts.
- Hauptdurchmesser: Außendurchmesser der Schraube.
- Kleiner Durchmesser: Kerndurchmesser des Gewindes.
- Gegenreaktion: Bewegungsverlust zwischen Schraube und Mutter bei Richtungsumkehr.
- Vorladen: Angewandte Kraft zur Reduzierung des Spiels.
2. Gängige Gewindetypen von Leitspindeln und ihre Eigenschaften
Die Gewindegeometrie bestimmt, wie eine Leitspindel axiale Lasten trägt, erzeugt Reibung, rastet in seine Mutter ein, und reagiert auf Abnutzung.
Das richtige Profil hängt von der erforderlichen Kraft ab, Bewegungsrichtung, Herstellungsverfahren, Verfügbare Nussmaterialien, und anwendbare Maßnormen.
Acme-Threads
Acme-Gewinde verwenden ein trapezförmiges Profil mit einem nominalen eingeschlossenen Gewindewinkel von 29° im Rahmen des üblichen Acme-Systems.
Sie werden häufig in nordamerikanischen Kraftübertragungs- und Verstellmechanismen eingesetzt.
Ihre relativ breite Gewindeform sorgt für ein praktisches Gleichgewicht zwischen Festigkeit, Hersteller, und Nussverträglichkeit.
Acme-Gewinde können durch Gewindeschneiden hergestellt werden, rollen, oder andere geeignete Verfahren, je nach Geometrie und Genauigkeitsanforderungen.
Zu den typischen Anwendungen gehören Werkzeugmaschineneinstellungen, Hebemechanismen, Klemmen, Aktuatoren, und Positionierungsbaugruppen.
Überlegungen zur Herstellung:Der angegebene Acme-Standard, Durchmesser, Tonhöhe, Klasse der Passform, und Mutterdesign müssen vor der Bearbeitung bestätigt werden.
Acme-Gewinde sollten nicht als austauschbar mit metrischen Trapezgewinden betrachtet werden, nur weil beide trapezförmige Profile haben.
Metrische Trapezgewinde
Metrische Trapezgewinde folgen üblicherweise den metrischen ISO-Trapezgewindespezifikationen und verwenden einen nominalen eingeschlossenen Gewindewinkel von 30°.
Sie werden häufig in Industrieanlagen und Bewegungssystemen eingesetzt, die auf metrischen Abmessungen ausgelegt sind.
Sie sind in verschiedenen Durchmessern und Steigungen erhältlich und können an die Schaftlänge angepasst werden, führen, Endgeometrie, und Material.
Metrische Trapezgewinde sind besonders nützlich, wenn die Leitspindel in metrische Lager integriert werden muss, Kupplungen, Unterstützung, und andere Maschinenkomponenten.
Quadratische Fäden
Quadratische Gewinde haben nahezu senkrechte Gewindeflanken und ein Profil, das darauf ausgelegt ist, die mit geneigten Gewindeflanken verbundenen radialen Kraftkomponenten zu reduzieren.
Ihre Geometrie kann unter geeigneten Bedingungen eine günstige Übertragungseffizienz bieten.
Jedoch, Vierkantgewinde sind schwieriger herzustellen und zu prüfen als viele Trapezprofile.
Ihre relativ filigrane Geometrie und die speziellen Werkzeuganforderungen können die Produktionskosten erhöhen, insbesondere bei Kleinserien oder komplexen Bauteilen.
Sie eignen sich für ausgewählte Kraftübertragungsanwendungen, bei denen ihre Leistungsvorteile die Komplexität der Herstellung rechtfertigen.
Stützfäden
Stützgewinde haben ein asymmetrisches Profil, das darauf ausgelegt ist, erhebliche axiale Belastungen hauptsächlich in eine Richtung zu übertragen.
Eine Flanke ist relativ steil, während die gegenüberliegende Flanke ein allmählicheres Profil für die Gewindebildung und den Gewindeeingriff bietet.
Sie werden in speziellen Mechanismen wie Pressen eingesetzt, Spannsysteme, und andere Anwendungen mit dominanter Lastrichtung.
Bei der Konstruktion muss die Richtung der Arbeitskraft berücksichtigt werden, Rückwärtsladen, Fadenwurzelspannung, und die Kontaktgeometrie der Gegenmutter.
Benutzerdefinierte Gewindeprofile
Einige Anwendungen erfordern ein Gewindeprofil, das vom Standard-Acme-Profil abweicht, metrisches Trapez, Quadrat, oder Stützformen.
Bei der Integration in eine bestehende Baugruppe können benutzerdefinierte Profile erforderlich sein, Erfüllung ungewöhnlicher Lastanforderungen, oder passend zu einer proprietären Mutter.
Bevor Sie ein nicht standardmäßiges Profil angeben, Ingenieure sollten die Verfügbarkeit von Werkzeugen berücksichtigen, Inspektionsmethoden, Nussherstellung, Ersatzteilverfügbarkeit, und die Kosten der zukünftigen Produktion.
Ein benutzerdefinierter Thread sollte ein klar definiertes technisches Problem lösen, anstatt Komplexität ohne messbaren Nutzen einzuführen.
3. Materialien für kundenspezifische Leitspindeln
Die Materialauswahl beeinflusst die Tragfähigkeit, Resistenz tragen, Korrosionsverhalten, Verarbeitbarkeit, Dimensionsstabilität, und Kosten.
Eine Leitspindel und die dazugehörige Mutter sollten als Arbeitspaar und nicht als unabhängige Komponenten ausgewählt werden.
Gängige Leitspindelmaterialien
| Material | Schlüsselmerkmale | Vorteile | Überlegungen | Typische Anwendungen |
| Kohlenstoff Stahl | Gute Festigkeit und Bearbeitbarkeit in geeigneten Qualitäten | Wirtschaftlich, weit verbreitet | Möglicherweise ist ein Korrosionsschutz erforderlich | Allgemeine Industriemaschinen |
| Legierung Stahl | Festigkeit und Härtbarkeit variieren je nach Sorte und Wärmebehandlung | Geeignet für anspruchsvolle Belastungen und Verschleißbedingungen | Eine Wärmebehandlung kann den Verzug und die Endabmessungen beeinflussen | Hochleistungsantriebe und Übertragungssysteme |
| Rostfrei Stahl | Die Korrosionsbeständigkeit hängt von der Sorte und der Umgebung ab | Nützlich bei Feuchtigkeit, Waschung, oder korrosiven Bedingungen | Nicht alle Qualitäten bieten die gleiche Festigkeit, Härte, oder Korrosionsbeständigkeit | Ausrüstung für die Lebensmittelverarbeitung, Laborsysteme, Außenmechanismen |
Aluminiumlegierungen |
Geringe Dichte und gute Bearbeitbarkeit | Leicht, leicht zu bearbeiten | Geringere Steifigkeit und Verschleißfestigkeit als viele Stähle | Leichte Mechanismen und spezielle Niedriglastsysteme |
| Bronze | Wird üblicherweise für Muttern statt für lange Spindelwellen verwendet | Nützliche Gleit- und Verschleißeigenschaften in passenden Paarungen | Grad, Schmierung, und Last bestimmen die Leistung | Spindelmuttern und Kraftübertragungskomponenten |
| Maschinenbau Polymere | Reibungsarmes oder korrosionsbeständiges Verhalten bei geeigneten Qualitäten | Leicht, möglicherweise ruhig, und für Trockenlaufausführungen geeignet | Kriechen, Wärmeausdehnung, Temperatur, und Belastungsgrenzen müssen abgeschätzt werden | Polymermuttern, Kompaktantriebe, Laborgeräte |
4. Herstellungsprozesse für kundenspezifische Leitspindeln
Das geeignete Herstellungsverfahren hängt von der Gewindegeometrie ab, Material, Maßhaltigkeit, Oberflächenbeschaffung, Bestellmenge, und Kostenziele. Kein einzelner Prozess ist für jede kundenspezifische Leitspindel optimal.
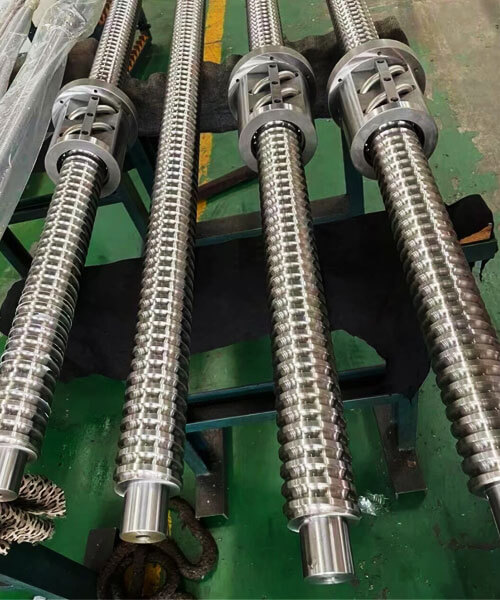
CNC-Drehen und Gewindeschneiden
CNC-Drehen wird üblicherweise zur Herstellung von Leitspindelwellen eingesetzt, abgestufte Durchmesser, Lagerzapfen, Schultern, und Endfunktionen.
Beim Gewindeschneiden kann dann mit geeigneten Werkzeugen und einem kontrollierten Werkzeugweg das vorgegebene Profil erzeugt werden.
Dieser Ansatz bietet Flexibilität für benutzerdefinierte Abmessungen, spezielle Materialien, kurze Produktionsläufe, und Designs mit mehreren maschinell bearbeiteten Merkmalen.
Dies ist besonders nützlich, wenn die Schraube nicht standardmäßige Längen oder eine komplexe Endgeometrie erfordert.
Jedoch, Das Gewindeschneiden trägt Material ab und liefert nicht automatisch die gleichen Oberflächeneigenschaften wie kaltgeformte Gewinde.
Werkzeugzustand, Steifigkeit der Maschine, Werkstückhalterung, thermische Effekte, und Schnittparameter können alle die Gewindequalität beeinflussen.
Für lange oder schlanke Schäfte, Stützmethoden und Bearbeitungsreihenfolge sind besonders wichtig, da Schnittkräfte zu Durchbiegungen führen können.
Durch prozessbegleitende Messungen und geeignete Nachbearbeitungsverfahren können die Endabmessungen kontrolliert werden.
Gewinderollen
Beim Gewindewalzen entsteht ein Gewinde, indem das Material zwischen den Matrizen plastisch verformt wird, anstatt das Gewindeprofil wegzuschneiden.
Unter geeigneten Bedingungen, Mit diesem Verfahren können gleichmäßige Gewinde mit einer günstigen Oberflächenbeschaffenheit und einer kaltverfestigten Oberflächenschicht hergestellt werden.
Zu den potenziellen Vorteilen zählen eine hohe Produktionseffizienz und eine geringere Materialverschwendung.
Gewindewalzen ist oft attraktiv für die Wiederholungsproduktion, wenn das Material, Durchmesser, Gewindeprofil, und Werkzeuge sind mit dem Prozess kompatibel.
Zu den Einschränkungen zählen die Werkzeugkosten, Einschränkungen, die mit bestimmten Geometrien und Materialien verbunden sind, und die Notwendigkeit, den Rohlingsdurchmesser und die Umformbedingungen zu kontrollieren.
Es ist nicht für jeden Großdurchmesser geeignet, Niedrigvolumme, oder hochspezialisierte Leitspindel.
Gewindewirbeln
Beim Gewindewirbeln wird eine spezielle Schneidanordnung verwendet, um spiralförmige Gewindeformen zu erzeugen, insbesondere bei langen oder schlanken Schneckenteilen.
Abhängig vom Maschinenaufbau und der Bauteilgeometrie, Es kann die produktive Bearbeitung von Leitspindeln mit anspruchsvollen Gewindeanforderungen unterstützen.
Der Prozess erfordert eine geeignete Ausrüstung, Werkzeug, und Einrichtungskompetenz. Die Wirtschaftlichkeit hängt von der Gewindeform ab, Schraubenlänge, Material, und Produktionsmenge.
Gewindeschleifen
Beim Gewindeschleifen wird Material mit einer Schleifscheibe abgetragen und wird häufig bei hoher Gewindegenauigkeit gewählt, kontrollierte Profilgeometrie, oder es ist ein passendes Finish erforderlich.
Es kann auch nach der Wärmebehandlung verwendet werden, wenn das Bauteil eine abschließende Maßkorrektur erfordert.
Das Schleifen ist im Allgemeinen mit höheren Ausrüstungs- und Verarbeitungskosten verbunden als viele herkömmliche Schneidvorgänge.
daher, Es ist am besten geeignet, wenn die erforderliche Genauigkeit gegeben ist, materieller Zustand, oder die Leistung den Mehraufwand rechtfertigt.
Ein präzisionsgeschliffenes Gewinde macht die Kontrolle der Wellengeradheit nicht überflüssig, Lagerzapfenabmessungen, oder Montageausrichtung. Diese Merkmale bleiben Teil der gesamten Genauigkeitskette.
Wärmebehandlung und Oberflächenverarbeitung
Eine Wärmebehandlung kann die Härte verbessern, Stärke, oder Verschleißfestigkeit, je nach Material und Prozess. Jedoch, es kann auch zu Verzerrungen oder Dimensionsänderungen kommen.
Ein typischer Fertigungsplan sieht daher eine Vorbearbeitung des Bauteils vor, Wärmebehandeln Sie es, und führen Sie dann bei Bedarf eine Endbearbeitung oder ein Schleifen durch.
Die Oberflächenveredelung kann Polieren umfassen, Passivierung, Schwarzoxid, Überzug, oder anwendungsspezifische Beschichtungen.
Der Prozess muss mit dem Grundmaterial kompatibel sein, Gegenmutter, Schmiermittel, und Serviceumgebung.
Die Gewindeabmessungen sollten nach Operationen überprüft werden, die die Oberfläche oder Geometrie verändern können. Wenn eine Beschichtung vorgeschrieben ist, Seine Dicke und Gleichmäßigkeit müssen in die Maßplanung einbezogen werden.
5. CNC-Bearbeitung und Präzisionskontrolle
CNC-Bearbeitung spielt eine zentrale Rolle bei der Herstellung kundenspezifischer Leitspindeln, da die Welle normalerweise einen Arbeitsabschnitt mit Gewinde mit mehreren präzisionsgefertigten Endmerkmalen kombiniert.
Ein erfolgreicher Prozess muss sowohl die helikale Gewindegeometrie als auch die Beziehung zwischen den Gewindeachsen steuern, Lagerflächen, und Antriebsschnittstellen.
Bearbeitungsfolge und Werkstückspannung
Ein typischer Produktionsweg kann die Materialvorbereitung umfassen, grobes Drehen, Gewindebearbeitung, Wärmebehandlung bei Bedarf, Fertigbearbeitung, Enttäuschung, Oberflächenbehandlung, und Endkontrolle.
Die tatsächliche Reihenfolge hängt vom Material ab, Thread-Prozess, Toleranzanforderungen, und Komponentendesign.
Für lange Schäfte, Besondere Aufmerksamkeit verdient die Werkstückspannung. Eine zu hohe Spannkraft kann ein dünnes Werkstück verformen, während eine unzureichende Unterstützung beim Schneiden zu Rattern oder Durchbiegungen führen kann.
Reitstockunterstützung, feste Stützen, geeignete Spannanordnungen, und sorgfältig geplante Bearbeitungssequenzen können zur Aufrechterhaltung der Stabilität beitragen.
Wo eine Schraube eine hohe Konzentrizität zwischen Gewinde und Lagerzapfen erfordert, Der Hersteller sollte geeignete Bezugspunkte definieren und steuern, wie diese Merkmale relativ zueinander bearbeitet werden.
Kritische Merkmale und ihre Herstellungsrisiken
| Besonderheit | Warum es wichtig ist | Mögliches Herstellungsproblem | Kontrollmethode |
| Faden Profil | Bestimmt den Eingriff und die Kraftübertragung | Falscher Winkel, Tiefe, oder Wurzelform | Geeignete Werkzeuge und Profilprüfung |
| Führen Genauigkeit | Beeinflusst den Weg pro Umdrehung | Kumulierter axialer Positionierungsfehler | Leitungsmessung über eine definierte Länge |
| Wesentlich Und unerheblich Durchmesser | Beeinflussen Passform und Rumpfstärke | Übergröße, Untermaß, oder inkonsistente Gewindegeometrie | Dimensionsmessung und Gewindemessung |
| Welle Geradheit | Beeinflusst Rotation und Ausrichtung | Biegen, Ablenkung, oder Reststress | Kontrollierte Bearbeitung, Unterstützung, und Geradheitsprüfung |
Lagerzapfen |
Lagersitz und Rotationsunterstützung bestimmen | Falscher Durchmesser, verjüngen, oder schlechtes Finish | Präzisionsdrehen oder Schleifen und Durchmessermessung |
| Schulter Positionen | Kontrollieren Sie die axiale Position der Komponenten | Falscher Lagersitz oder falsche Baugruppenlänge | Bezugsbasierte Bearbeitung und Maßprüfung |
| End-Feature Konzentrizität | Beeinflusst die Ausrichtung und den Rundlauf des Antriebs | Fehlausrichtung zwischen Kupplung und Schraubenachse | Konsistente Bezugsstrategie und Rundlaufmessung |
| Oberfläche beenden | Beeinflusst Reibung und Kontaktverhalten | Werkzeugspuren, Burrs, oder übermäßige Rauheit | Passende Endbearbeitung und Oberflächeninspektion |
Toleranzen müssen die Funktion widerspiegeln
Eine Zeichnung sollte zwischen kritischen Funktionsmaßen und unkritischen Maßen unterscheiden.
Genauigkeit der Gewindesteigung, Passen Sie es mit der passenden Mutter an, Lagerzapfendurchmesser, Schulterposition, und Unrundheit erfordern möglicherweise strengere Kontrollen als die Gesamtlänge oder nichtfunktionale Oberflächen.
Die erforderliche Toleranz sollte entsprechend den Leistungsanforderungen und der Messfähigkeit der Baugruppe definiert werden.
Eine pauschale Toleranz für jede Dimension kann die Kosten erhöhen, ohne die Systemleistung zu verbessern.
Für kundenspezifische Leitspindeln, In der Spezifikation sollte die Messmethode oder die anwendbare Norm klar angegeben sein, wenn eine Toleranz unterschiedlich interpretiert werden kann.
Dies ist besonders wichtig für die Genauigkeit der Gewindesteigung, Geradheit, und benutzerdefinierte Profile.
Entgraten und Kantenqualität
Grate am Gewindeanfang, Fadenenden, Schlüsselbahnen, Querlöcher, und Schultern können die Montage behindern, die zugehörigen Komponenten beschädigen, oder lokale Spannungskonzentrationen erzeugen.
Übermäßiges Entgraten kann auch die Gewindegeometrie verändern oder Material von Funktionskanten entfernen.
Durch ein kontrolliertes Endbearbeitungsverfahren sollen unerwünschte Grate entfernt und gleichzeitig die vorgegebene Gewindeform und die Funktionsabmessungen erhalten bleiben.
Bei der Montage kommt es auf einen definierten Einlauf oder eine definierte Fase an, Diese Geometrie sollte in der Zeichnung angegeben werden und nicht ausschließlich der Beurteilung durch den Bediener überlassen werden.
6. Genauigkeit der Leitspindel, Gegenreaktion, und Leistung
Die Leistung einer Leitspindel wird durch mehrere verwandte, aber unterschiedliche Merkmale bestimmt.
Dimensionstoleranz, Genauigkeit der Gewindesteigung, Spiel, Geradheit, Auslaufen, und die Wiederholgenauigkeit der Positionierung sollten nicht als austauschbare Präzisionsmaßstäbe betrachtet werden.
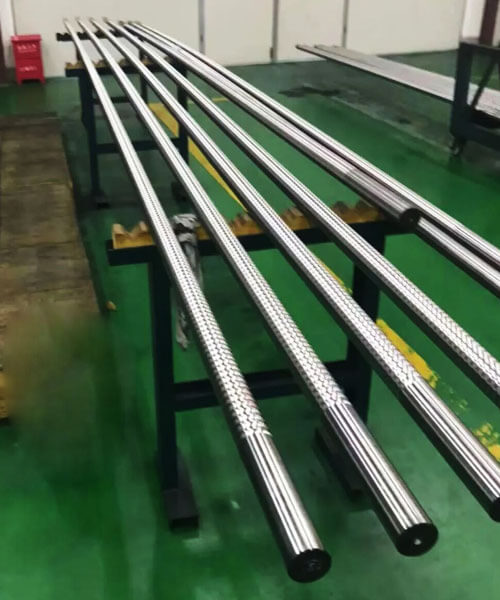
Genauigkeit der Gewindeführung
Die Steigungsgenauigkeit beschreibt, wie genau der tatsächliche axiale Vorschub pro Umdrehung dem angegebenen Wert folgt.
Über die Arbeitslänge können sich Fehler anhäufen, Dadurch bewegt sich die Mutter weiter oder weniger weit als erwartet.
Zum Beispiel, Eine Schraube hat möglicherweise ein akzeptables lokales Gewindeprofil, weist aber über einen langen Hub hinweg immer noch einen kumulativen Bewegungsfehler auf.
Aus diesem Grund kann die alleinige Messung des Durchmessers oder die Überprüfung des Gewindes mit einem einfachen Gut/Schlecht-Messgerät die Steigungsgenauigkeit nicht vollständig ermitteln.
Die erforderliche Steigungsgenauigkeit sollte über eine definierte Messlänge oder nach der entsprechenden Norm angegeben werden.
Die Anwendung ermittelt, ob lokale Tonhöhenfehler vorliegen, kumulativer Ableitungsfehler, oder beide erfordern Kontrolle.
Spiel und verlorene Bewegung
Unter Spiel versteht man das Axialspiel zwischen Schraube und Mutter, das bei Umkehr der Bewegungsrichtung zum Vorschein kommt.
Sie kann durch Fertigungstoleranzen beeinflusst werden, tragen, Nussdesign, Temperatur, und Montagebedingungen.
Zu den gängigen Methoden zur Reduzierung des Spiels gehören::
- Auswahl einer enger passenden Schrauben-Mutter-Kombination.
- Verwendung einer verstellbaren oder geteilten Mutterkonstruktion.
- Gegebenenfalls kontrollierte Vorspannung anwenden.
- Ersetzen einer verschlissenen Mutter oder Schraube.
- Kompensation vorhersehbarer Bewegungsverluste durch den Motion Controller, wenn der Antrag es zulässt.
Vorspannung kann das bidirektionale Positionierungsverhalten verbessern, es kann aber auch die Reibung erhöhen, Antriebsmoment, Hitze, und tragen.
Die Konstruktion sollte daher auf das niedrigste praktische Spiel im Einklang mit der erforderlichen Betriebsdauer und Belastung abzielen.
Positionierungsgenauigkeit und Wiederholbarkeit
Die Positionierungsgenauigkeit beschreibt, wie genau das System seine beabsichtigte Position erreicht.
Die Wiederholbarkeit beschreibt, wie konsistent es unter vergleichbaren Bedingungen in die gleiche Position zurückkehrt.
Eine Leitspindel kann eine gute Wiederholgenauigkeit aufweisen und gleichzeitig systematische Positionierungsfehler aufweisen.
Umgekehrt, Eine Schraube mit einem relativ geringen kumulativen Steigungsfehler kann trotz Spiel immer noch eine schlechte Wiederholgenauigkeit liefern, Reibungsvariation, Fehlausrichtung, oder Temperaturänderungen werden nicht kontrolliert.
Die Systemleistung hängt auch vom Motor ab, Kupplung, Lager, Montagesteifigkeit, Encoderauflösung, Kontrollstrategie, und externe Belastung.
Folglich, Die Gewindetoleranz einer Leitspindel allein kann nicht die Positioniergenauigkeit der gesamten Maschine garantieren.
Effizienz, Reibung, und selbstsichernd
Leitspindeln funktionieren hauptsächlich durch Gleitkontakt, Daher ist Reibung ein wichtiger Teil ihres Verhaltens.
Die Effizienz hängt vom Gewindeprofil ab, Steigungswinkel, Reibungskoeffizient, Schmierung, Nussmaterial, und laden.
Einige Leitspindelkonstruktionen können unter bestimmten Bedingungen einem Rückdrehen widerstehen, Eine Selbsthemmung sollte jedoch niemals allein deshalb angenommen werden, weil es sich bei einer Komponente um eine Leitspindel handelt.
Das Verhalten hängt von der Gewindegeometrie und der Reibung ab und kann sich durch Schmierung ändern, tragen, Vibration, oder Betriebsbedingungen.
Zum Heben, Holding, oder sicherheitskritische Anwendungen, Der Entwurf sollte das Rückwärtsfahren unabhängig bewerten und bei Bedarf eine geeignete Bremse oder einen anderen Lasthaltemechanismus einbauen.
Tragen, Schmierung, und Lebensdauer
An der Gleitschnittstelle zwischen Schraube und Mutter entsteht Verschleiß. Seine Geschwindigkeit hängt vom Anpressdruck ab, Gleitgeschwindigkeit, Oberflächenbeschaffung, Materialpaarung, Schmierung, Kontamination, und Arbeitszyklus.
Durch Schmierung können Reibung und Verschleiß verringert werden, wenn der ausgewählte Schmierstoff mit den Materialien kompatibel ist, Temperatur, Umfeld, und Betriebsweise.
Einige Polymermuttern sind für Trockenlaufbedingungen ausgelegt, Ihre Belastungs- und Temperaturgrenzen müssen jedoch noch überprüft werden.
Eine sinnvolle Lebensdauerbeurteilung berücksichtigt neben der Materialhärte auch das Verschleißverhalten der Mutter, Schaftfinish, Ausrichtung, und Wartungsanforderungen.
In staubigen oder abrasiven Umgebungen, Ein wirksamer Schutz vor Kontamination kann ebenso wichtig sein wie die anfängliche Materialauswahl.
7. Anwendungen von kundenspezifischen Leitspindeln
Kundenspezifische Leitspindeln werden in Geräten verwendet, die eine kontrollierte lineare Bewegung erfordern, einstellbare Positionierung, oder mechanische Kraftübertragung.
Ihr Design variiert je nach Anwendung erheblich, vor allem was die Belastung angeht, Reisegeschwindigkeit, Spiel, Korrosionsbeständigkeit, und erwartete Betriebsdauer.
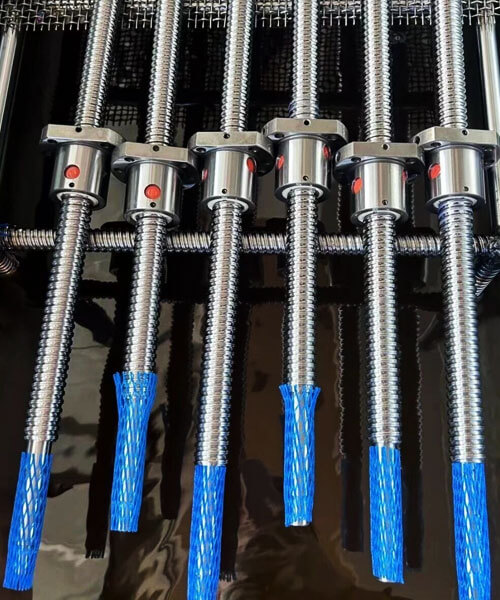
Industrielle Automatisierung und Linearantriebe
Automatisierte Maschinen verwenden Leitspindeln zur Positionierung von Schlitten, Vorrichtungen anpassen, Betrieb kompakter Antriebe, und Steuerung mechanischer Bewegungen.
Mit kundenspezifischen Leitspindeln können Gerätehersteller den Hub festlegen, führen, Montageschnittstellen, und Mutterkonfiguration, die für eine bestimmte Maschine erforderlich ist.
Für häufig getaktete Systeme, Ingenieure sollten der Verschleißfestigkeit Priorität einräumen, Stabiles Laufdrehmoment, Spielkontrolle, und entsprechende Schmierung.
Hochgeschwindigkeitsanwendungen erfordern auch die Bewertung der kritischen Geschwindigkeit, Stützsteifigkeit, und Wärmeentwicklung.
CNC-Ausrüstung und Präzisionspositionierungssysteme
Bei ausgewählten Maschineneinstellungen können Leitspindeln verwendet werden, Hilfsachsen, Werkzeugpositionierungsmechanismen, und kompakte Positionierungstische.
Die erforderliche Präzision hängt von der Funktion ab: Ein manueller Einstellmechanismus toleriert möglicherweise mehr Spiel als eine automatisierte Achse, die wiederholt die Richtung umkehrt.
Für Positionierungsanwendungen, Das Design sollte die Genauigkeit der Führung definieren, Geradheit, Konzentrizität des Endmerkmals, Mutterspiel, und die erforderliche Wiederholbarkeit auf Systemebene.
Wo hohe Geschwindigkeit, hohe Steifigkeit, und hohe Effizienz dominieren die Anforderungen, Eine Kugelumlaufspindel könnte eine geeignetere Lösung sein.
Verpackungs- und Montagemaschinen
Verpackungs- und Montageanlagen verwenden häufig Leitspindeln zur Einstellung der Führungen, Produktformate ändern, Komponenten positionieren, und mechanische Einstellungen regulieren.
Diese Anwendungen erfordern möglicherweise wiederholte Anpassungen, kompakte Verpackung, und zuverlässigen Betrieb unter Einwirkung von Staub oder Reinigungsmitteln.
Eine kundenspezifische Endenbearbeitung kann die Integration mit Handrädern vereinfachen, Kupplungen, Lager, und Montagehalterungen.
Die Auswahl des Materials und der Oberflächenbehandlung sollte die tatsächliche Betriebsumgebung und das Wartungsverfahren widerspiegeln.
Medizinische und Laborausrüstung
Laborinstrumente und ausgewählte medizinische Geräte können zur Probenpositionierung Leitspindeln verwenden, Höhenverstellung, Dosiermechanismen, und kontrollierte Bewegung.
Je nach Ausstattung, Wichtige Anforderungen können eine reibungslose Bewegung sein, geringes Betriebsgeräusch, kompakte Abmessungen, Korrosionsbeständigkeit, und konsistente Wiederholbarkeit.
Das ausgewählte Material und Schmiermittel muss mit dem Reinigungsregime und den umgebenden Komponenten kompatibel sein.
Wenn die Ausrüstung behördlichen oder Sauberkeitsanforderungen unterliegt, anwendbares Material, Rückverfolgbarkeit, und Dokumentationsanforderungen sollten vor der Produktion definiert werden.
3D Drucker und kompakte Bewegungssysteme
Einige 3D-Drucker und kompakte Bewegungssysteme verwenden Leitspindeln, um Plattformen zu bewegen oder Komponenten entlang einer linearen Achse anzupassen.
Zu den Designprioritäten zählt die Kompaktheit, geringe Reibung, konsequente Bewegung, und ausreichende Steifigkeit.
Die passende Steigung hängt vom gewünschten Weg pro Umdrehung ab, Motoreigenschaften, erforderliche Positionierungsauflösung, und Arbeitsgeschwindigkeit.
Eine feinere Steigung kann zu einer stärkeren Reduzierung des mechanischen Hubraums pro Motorumdrehung führen, Die tatsächlich erreichbare Positionierauflösung hängt aber auch von der Motorsteuerung ab, Spiel, Steifheit, und andere Systemfaktoren.
Schwerlastverstellung und Industrieausrüstung
Leitspindeln werden auch in Klemmen verwendet, Pressen, Hebemechanismen, und Hochleistungs-Einstellsysteme.
Diese Anwendungen erfordern eine sorgfältige Beurteilung der Axiallast, Kerndurchmesser, Fadenanpressdruck, Supportbedingungen, und mögliches Rückwärtsfahren.
Wo eine Leitspindel eine schwebende oder gefährliche Last trägt, Die Konstruktion muss entsprechende Lasthaltevorrichtungen und Sicherheitsmaßnahmen umfassen.
Der Reibungswiderstand einer Schraube allein darf nicht als garantierter Sicherheitsverschluss angesehen werden.
8. Häufige Fallstricke und wie man sie vermeidet
Viele Probleme mit Leitspindeln sind auf unvollständige Spezifikationen oder eine Diskrepanz zwischen der Komponente und ihren Betriebsbedingungen zurückzuführen.
Die Behebung dieser Probleme während des Entwurfs ist im Allgemeinen wirtschaftlicher als die Korrektur nach der Installation.
Auswahl einer Schraube allein nach Durchmesser
Ein größerer Durchmesser kann die Steifigkeit und Kernfestigkeit erhöhen, es garantiert jedoch nicht automatisch die erforderliche Tragfähigkeit, Genauigkeit, oder Lebensdauer.
Fadenform, kleiner Durchmesser, materieller Zustand, nicht unterstützte Länge, Mutterkontakt, Auch die Betriebsbedingungen spielen eine Rolle.
So vermeiden Sie es: Definieren Sie die Last, Schlaganfall, Geschwindigkeit, Unterstützungsvereinbarung, Arbeitszyklus, und erforderliche Lebensdauer vor der Festlegung des Durchmessers.
Zug- bzw. Druckspannung prüfen, Knicken, und Gewindekontaktbedingungen, sofern zutreffend.
Pitch mit Lead verwechseln
Die Verwendung der Steigung, als wäre sie der lineare Weg pro Umdrehung, kann zu einer falschen Geschwindigkeitsberechnung oder einem inkompatiblen Design führen.
Dies ist besonders wichtig für Threads mit mehreren Starts, wobei die Steigung größer als die Steigung ist.
So vermeiden Sie es: Staatsplatz, führen, und Anzahl der Starts separat in der Zeichnung oder technischen Spezifikation angeben. Stellen Sie sicher, dass Mutter und Schraube das gleiche Gewindesystem und die gleiche Geometrie verwenden.
Vorgabe enger Toleranzen ohne funktionalen Grund
Zu enge Toleranzen können die Bearbeitungszeit verlängern, Inspektionskosten, und Ausschussrisiko, ohne die Leistung der fertigen Maschine zu verbessern.
So vermeiden Sie es: Identifizieren Sie kritische Funktionsabmessungen und wenden Sie nur bei Bedarf engere Toleranzen an.
Definieren Sie die Lead-Genauigkeit, fit, Geradheit, Auslaufen, und Endmerkmalstoleranzen gemäß den Montageanforderungen.
Spiel und Umkehrverhalten ignorieren
Ein Mechanismus kann sich zwar genau in eine Richtung bewegen, aber beim Umkehren der Richtung einen Bewegungsverlust aufweisen.
Dies kann durch das Spiel der Mutter verursacht werden, tragen, Montageflexibilität, oder andere mechanische Spielquellen.
So vermeiden Sie es: Geben Sie das zulässige Spiel und die Betriebsbedingungen an, unter denen es erreicht werden muss.
Erwägen Sie gegebenenfalls eine einstellbare oder vorgespannte Mutter, unter Berücksichtigung der damit verbundenen Reibung, Drehmoment, und tragen.
Auswahl inkompatibler Schrauben- und Muttermaterialien
Bei einer Materialkombination, die bei geringer Belastung gute Leistungen erbringt, kann es zu übermäßigem Verschleiß kommen, erspulen, kriechen, oder thermische Probleme unter verschiedenen Betriebsbedingungen.
So vermeiden Sie es: Bewerten Sie Schraube und Mutter zusammen. Anpressdruck berücksichtigen, Gleitgeschwindigkeit, Schmierung, Temperatur, Kontamination, Chemische Exposition, und erwartete Lebensdauer.
Mit Blick auf die Wellenunterstützung und -ausrichtung
Selbst eine gut bearbeitete Schraube kann Vibrationen erzeugen, ungleichmäßiger Verschleiß, oder inkonsistentes Drehmoment bei Installation mit schlechter Ausrichtung oder unzureichender Unterstützung.
So vermeiden Sie es: Entwerfen Sie die Lageranordnung frühzeitig, Steuern Sie die Beziehung zwischen der Gewindeachse und den funktionalen Endmerkmalen, und überprüfen Sie bei Bedarf die Geradheit und den Rundlauf.
Überprüfen Sie das zusammengebaute System, anstatt sich ausschließlich auf Einzelteilmessungen zu verlassen.
Keine Planung für Schmierung und Kontamination
Mangelhafte Schmierung oder das Eindringen abrasiver Partikel kann den Verschleiß beschleunigen und die Reibung erhöhen.
Umgekehrt, Ein ungeeignetes Schmiermittel kann Polymermuttern beschädigen, einen Prozess verunreinigen, oder eine Inkompatibilität mit der Betriebsumgebung verursachen.
So vermeiden Sie es: Definieren Sie Schmier- und Schutzanforderungen vor der Produktion.
Erwägen Sie Abdeckungen, Balg, Siegel, Wartungsintervalle, und ggf. materialverträgliche Schmierstoffe.
9. Abschluss
Kundenspezifische Leitspindeln sind eine präzisionsgefertigte Lösung für Anwendungen, bei denen Standardspindeln die Belastungsanforderungen nicht erfüllen können, Geschwindigkeit, Präzision, oder Umgebung.
Durch das Verständnis der Gewindegeometrie, Materialauswahl, Herstellungsprozesse, und Qualitätskontrolle, Ingenieure und Einkäufer können Leitspindeln spezifizieren, die zuverlässig liefern, langlebige Leistung.
Der Schlüssel liegt in der frühzeitigen Zusammenarbeit mit einem Zerspanungsexperten. Ein Lieferant, der sowohl die Designabsicht als auch die Fertigungsrealität versteht, kann die richtige Gewindeform empfehlen, Material, und Präzisionsgrad – und vermeiden Sie die kostspieligen Fallstricke, die durch Rätselraten entstehen.
FAQs
Was ist der Unterschied zwischen Pitch und Lead??
Steigung ist der axiale Abstand zwischen benachbarten entsprechenden Gewindepunkten, während die Voreilung die axiale Strecke ist, die während einer vollen Umdrehung zurückgelegt wird.
Für eine eingängige Schraube, Vorhalt und Tonhöhe sind gleich. Für eine mehrgängige Schraube, Der Vorsprung entspricht der Steigung multipliziert mit der Anzahl der Starts.
Welcher Gewindetyp eignet sich am besten für eine kundenspezifische Leitspindel??
Es gibt keinen allgemein besten Gewindetyp. Acme- und metrische Trapezgewinde sind gängige Optionen für die industrielle Kraftübertragung, da sie ein ausgewogenes Verhältnis zwischen Festigkeit und Herstellbarkeit bieten.
Vierkantgewinde eignen sich möglicherweise für spezielle Anwendungen, die eine günstige Übertragungseffizienz erfordern, während Stützgewinde für erhebliche axiale Belastungen hauptsächlich in einer Richtung ausgelegt sind.
Die Auswahl sollte der Belastung Rechnung tragen, Geschwindigkeit, fit, Nussdesign, Fertigungskapazität, und Kosten.
Wie kann das Spiel in einer Leitspindel reduziert werden??
Durch entsprechende Schrauben- und Muttertoleranzen kann das Spiel reduziert werden, verstellbare Muttern, Split-Nut-Designs, oder kontrollierte Vorspannung.
Die Auswahl hängt von der erforderlichen Positionierungsleistung und der akzeptablen Reibung ab.
Eine zu hohe Vorspannung kann das Antriebsdrehmoment erhöhen, Hitze, und tragen, Daher sollte das Design den Bewegungsverlust gegen die Lebensdauer ausgleichen.
Wie kann die Lebensdauer einer Leitspindel verbessert werden??
Durch die Auswahl einer passenden Schrauben-Mutter-Materialpaarung kann die Lebensdauer verbessert werden, Kontrolle des Anpressdrucks, Gewährleistung einer ordnungsgemäßen Ausrichtung, mit geeignetem Schmiermittel, und den Faden vor Verschmutzung schützen.
Der Betrieb innerhalb der Last- und Geschwindigkeitsgrenzen der Konstruktion und die regelmäßige Überprüfung des Verschleißes können ebenfalls dazu beitragen, vorzeitige Ausfälle zu verhindern.
Für anspruchsvolle Anwendungen, Die Erwartungen an die Lebensdauer sollten durch technische Analysen ermittelt werden, gegebenenfalls, repräsentative Tests.
Kann ich eine Leitspindel vertikal ohne Bremse verwenden??
Eine eingängige Spindel mit geringem Steigungswinkel ist oft selbsthemmend und kann eine vertikale Last ohne Bremse halten. Mehrgängige Schnecken sind im Allgemeinen nicht selbsthemmend und erfordern möglicherweise eine Bremse.