Zu den vier Hauptfamilien von Edelstahl, Martensitischer Edelstahl nimmt eine einzigartige und herausragende Stellung ein.
Im Gegensatz zu austenitischen Sorten, die nicht durch Wärmebehandlung gehärtet werden können, oder ferritische Sorten, die eine begrenzte Härtbarkeit bieten, Martensitische Edelstähle sind durch Wärmebehandlung härtbar und können so eine hohe Härte erreichen, Stärke, und Verschleißfestigkeit durch Abschrecken und Anlassen.
Diese Kombination aus Korrosionsbeständigkeit und mechanischer Leistung macht sie zum Material der Wahl für Anwendungen, die sowohl Haltbarkeit als auch Beständigkeit gegenüber aggressiven Umgebungen erfordern.
Von Besteck und chirurgischen Instrumenten bis hin zu Turbinenschaufeln und Automobilkomponenten, Martensitische Edelstähle sind in unzähligen Industrie- und Verbraucheranwendungen unverzichtbar.
1. Was ist martensitischer Edelstahl??
Martensitisch Edelstahl ist eine Kategorie von Edelstahl, die sich überwiegend entwickeln kann martensitisches Gefüge durch Wärmebehandlung.
Es wird im Allgemeinen getrennt von austenitisch klassifiziert, ferritisch, Duplex, und ausscheidungshärtende Edelstähle, da ihr primärer Festigkeitsmechanismus auf der Umwandlung von Austenit in Martensit beim Abkühlen beruht, Anschließend erfolgt ein Tempern, um das erforderliche Gleichgewicht der mechanischen Eigenschaften zu erreichen.
Vereinfacht ausgedrückt, Der Herstellungs- und Wärmebehandlungsablauf folgt der Umwandlung:
Geglühte Struktur → Austenitisieren → Abschrecken → Martensitische Struktur → Anlassen → Endgültige technische Eigenschaften
Der Prozess beginnt mit dem Erhitzen des Stahls auf eine geeignete Temperatur Austenitisierungstemperatur, Dabei wandelt sich die Mikrostruktur in Austenit um und die Legierungselemente verteilen sich je nach Zusammensetzung und Wärmezyklus neu.
Das Bauteil wird dann schnell genug abgekühlt, um die Bildung weicherer Gleichgewichtsstrukturen zu unterdrücken und die martensitische Umwandlung zu fördern.
Der resultierende Martensit zeichnet sich durch eine stark gespannte Kristallstruktur mit übersättigtem Kohlenstoff aus.
Dadurch entsteht eine hohe Härte und Festigkeit, frisch abgeschreckter Martensit kann jedoch auch eine begrenzte Zähigkeit und eine erhebliche Eigenspannung aufweisen.
Folglich, Komponenten aus martensitischem Edelstahl sind üblicherweise einer Belastung ausgesetzt Temperieren, Dies reduziert die Sprödigkeit und ermöglicht es Ingenieuren, die endgültige Härte und Zähigkeit individuell anzupassen.
Die martensitische Transformation
Die martensitische Umwandlung ist diffusionslos, Scherumwandlung, die beim Austenit auftritt (FCC) wird schnell unter die Martensit-Starttemperatur abgekühlt (MS).
Die Umwandlung erfolgt augenblicklich und beinhaltet keine Diffusion von Kohlenstoffatomen – Kohlenstoff bleibt im Gitter gefangen, Es entsteht eine übersättigte feste Lösung.
| Bühne | Beschreibung | Temperatur |
| Austenitisieren | Erhitzen auf 950–1050 °C zur Bildung von Austenit. | 950–1050 ° C. |
| Quenching | Schnelle Kühlung (Öl, Luft, oder Wasser) um Austenit in Martensit umzuwandeln. | Unten Frau |
| Temperieren | Erneutes Erhitzen auf 150–650 °C, um Stress abzubauen und die Eigenschaften anzupassen. | 150–650 ° C. |
2. Chemische Zusammensetzung von martensitischem Edelstahl
Da martensitischer Edelstahl eine breite Güteklasse abdeckt, Bei den nachstehenden Bereichen handelt es sich um repräsentative Branchenbereiche und nicht um Anforderungen für eine einzelne Sorte.
| Legierungselement | Typische Reichweite (wt%) | Primäre Funktion in martensitischem Edelstahl |
| Chrom (Cr) | 10.5–18,0% | Bietet die grundlegende Korrosions- und Oxidationsbeständigkeit von Edelstahl und beeinflusst stark die Phasenstabilität. |
| Kohlenstoff (C) | 0.03–1,20% | Primäres Härtungs- und Verstärkungselement in herkömmlichen martensitischen Sorten. |
| Nickel (In) | 0–3,0% | Verbessert die Zähigkeit, Härtbarkeit, und Phasenstabilität in ausgewählten Qualitäten. |
| Molybdän (MO) | 0–1,5 % | Verbessert die lokale Korrosionsbeständigkeit und trägt zur Härtbarkeit und Leistung bei erhöhten Temperaturen bei. |
| Mangan (Mn) | 0–1,5 % | Unterstützt die Desoxidation und beeinflusst die Austenitstabilität und Härtbarkeit. |
Silizium (Und) |
0–1,0% | Wirkt in erster Linie als Desoxidationsmittel bei der Stahlherstellung und kann zur Oxidationsbeständigkeit beitragen. |
| Stickstoff (N) | 0–0,20% | Verfestigendes und austenitstabilisierendes Element, das in ausgewählten modernen oder speziellen Sorten verwendet wird. |
| Vanadium (V) | 0–1,0%* | Starkes karbidbildendes Element, das hauptsächlich in speziellen martensitischen Stählen mit hohem Verschleiß oder Werkzeugstahl verwendet wird. |
| Niob (NB) | 0–1,0%* | Bildet stabile Karbide und kann bei ausgewählten Sorten die metallurgische Stabilität verbessern. |
Kohlenstoff: Das primäre Härteelement
Kohlenstoff spielt in martensitischem Edelstahl eine besonders wichtige Rolle, da er die bei der Wärmebehandlung gebildete Struktur stark beeinflusst.
Im geglühten Zustand, Kohlenstoff kann teilweise in fester Lösung und teilweise in Karbidphasen vorliegen, Abhängig von der Qualität und der thermischen Vorgeschichte.
Beim Austenitisieren und anschließenden Abschrecken, Kohlenstoff trägt zur Bildung von hartem Martensit bei.
Als allgemeiner technischer Trend:
- Niedrigerer Kohlenstoffgehalt begünstigen eine verbesserte Zähigkeit und eine moderatere Härte.
- Mittlerer Kohlenstoffgehalt sorgen für ein Gleichgewicht zwischen Härte und mechanischer Festigkeit.
- Hoher Kohlenstoffgehalt ermöglichen eine sehr hohe Härte und eine verbesserte Verschleißfestigkeit, können jedoch die Zähigkeit verringern und die Sprödigkeit erhöhen.
Aus diesem Grund können Sorten innerhalb der martensitischen Familie sehr unterschiedliche Anwendungen haben.
Für Ventile kann eine relativ kohlenstoffarme Sorte verwendet werden, Wellen, und strukturelle Komponenten, während für Messer eine Sorte mit hohem Kohlenstoffgehalt gewählt werden kann, Schneidwerkzeuge, und verschleißfeste Präzisionsteile.
3. Haupttypen und Güten von martensitischem Edelstahl
Martensitischer Edelstahl umfasst mehrere unterschiedliche Sortengruppen, die entwickelt wurden, um unterschiedliche Anforderungen an die Härte zu erfüllen, Stärke, Korrosionsbeständigkeit, Resistenz tragen, Verarbeitbarkeit, Zähigkeit, und Gussbarkeit.
Martensitische Standardsorten
Die nachstehenden Zusammensetzungsbereiche sind repräsentative Grenzwerte, die üblicherweise mit den entsprechenden Sortenbezeichnungen in Verbindung gebracht werden.
Genaue Anforderungen sollten immer anhand der geltenden ASTM überprüft werden, IN, UNS, Er ist, oder Kundenspezifikation.
| Grad | UNS Designation | Ungefähre Zusammensetzung | Typische Anwendungen |
| 410 | S41000 | Cr: 11.5–13,5 %; C: ≤0,15 % | Ventile, Pumpkomponenten, Wellen, Befestigungselemente, Turbinenteile, und allgemeine Industriekomponenten. |
| 420 | S42000* | Cr: 12–14%; C: 0.15–0,40 % | Besteck, chirurgische Instrumente, Klingen, Formen, und wederbeständige Komponenten. |
| 420J2 | Wird häufig mit Äquivalenten der S42000-Familie in Verbindung gebracht** | Cr: 12–14%; C: 0.26–0,40 % | Messer, Schere, Schere, Verbraucherbesteck, und Allzweck-Schneidwerkzeuge. |
| 431 | S43100 | Cr: 15–17 %; In: 1.25–2,50 %; C: ≤0,20 % | Pumpwellen, Meereswellen, Ventilkomponenten, Flugzeugbeschläge, und hochfeste mechanische Teile. |
440A |
S44002 | Cr: 16–18%; C: 0.60–0,75 % | Besteck, Ventilkomponenten, Lager, Medizinische Instrumente, und verschleißfeste Teile. |
| 440B | S44003 | Cr: 16–18%; C: 0.75–0,95 % | Schneidwerkzeuge, Präzisionsinstrumente, Lager, und Tragenkomponenten. |
| 440C | S44004 | Cr: 16–18%; C: 0.95–1,20% | Hochleistungslager, Präzisions-Verschleißkomponenten, Premium-Besteck, Ventilteile, und chirurgische Instrumente. |
| 416 | S41600 | Cr: 12–14%; C: ≤0,15 %; S: 0.15–0,35 % | Präzisionsgefertigte Beschläge, Wellen, Schrauben, Ventilkomponenten, Befestigungselemente, und Teile für automatische Schraubmaschinen. |
Martensitische Gusssorten
Das ASTM-Gussbezeichnungssystem identifiziert mehrere wichtige martensitische Edelstahlsorten.
| ASTM-Gussqualität | UNS Designation | Ungefähre Zusammensetzung | Typische Anwendungen |
| CA-15 | J91150 | Cr: etwa 11.5–14,0%; C: Typischerweise ≤0,15 % | Ventilkörper und Innengarnitur, Pumpkomponenten, Turbinenteile, hydraulische Ausrüstung, und Industriemaschinen. |
| CA-40 | J91151 | Cr: etwa 11.5–14,0%; C: Normalerweise bis zu 0.40% | Verschleißfeste Ventilteile, Industriemaschinerie, Komponenten für den Dampfbetrieb, und mechanische Teile. |
CA-6NM |
J91540 | Cr: etwa 11.5–14,0%; In: etwa 3.5–4,5 %; MO: etwa 0.4–1,0%; C: ≤ 0,06% | Hydraulikturbinen, Wasserkraftausrüstung, große Pumpenlaufräder, Pumpenhüllen, und wasserführende Komponenten. |
| CB-7Cu-1 | J92180 | Cr: etwa 14–16 %; In: etwa 4–6%; Cu: etwa 2.5–4,0%; C: ≤0,07 % | Luft- und Raumfahrtkomponenten, hochfeste Gussteile, Pumps, Ventile, und anspruchsvolle Industrieanlagen. |
4. Wärmebehandlung von martensitischem Edelstahl
Wärmebehandlung ist einer der bestimmenden Aspekte von martensitischem Edelstahl.
Im Gegensatz zu austenitischen Edelstählen, die im Allgemeinen durch herkömmliches Abschrecken und Anlassen nicht wesentlich verstärkt werden können,
Martensitische Sorten wurden speziell für die Entwicklung verschiedener Kombinationen entwickelt Härte, Stärke, Zähigkeit, Resistenz tragen, und dimensionale Stabilität durch kontrollierte thermische Verarbeitung.
Glühen
Glühen wird üblicherweise verwendet, um martensitischen Edelstahl vor der Bearbeitung zu erweichen, Bildung, oder anschließende Wärmebehandlung.
Abhängig von der Sorte und Spezifikation, Der Stahl wird auf einen geeigneten Temperaturbereich erhitzt und unter kontrollierten Bedingungen abgekühlt, um eine weichere und besser bearbeitbare Mikrostruktur zu erzeugen.
Zu den Hauptzielen des Glühens gehören::
- Reduzierung der Härte
- Internen Stress abbauen
- Verbesserung der Bearbeitbarkeit
- Verbesserung der Dimensionsstabilität
- Erzeugt eine gleichmäßigere Mikrostruktur vor der endgültigen Aushärtung
Für viele Komponenten, Die Grobbearbeitung erfolgt im geglühten Zustand, da die Bearbeitung von vollständig gehärtetem martensitischem Edelstahl schwierig und teuer sein kann.
Anschließend wird das Bauteil wärmebehandelt und anschließend fertigbearbeitet oder geschliffen, um die erforderlichen Endmaße zu erreichen.
Austenitisierung
Beim Austenitisieren handelt es sich um die Stufe, in der der Stahl vor dem Abschrecken erhitzt wird, um Austenit zu bilden. Die erforderliche Temperatur hängt stark von der Sorte ab.
Für gängige martensitische Edelstähle, Typische Austenitisierungstemperaturen können ungefähr in den folgenden Bereichen liegen:
| Klasse Familie | Typischer Austenitisierungsbereich* | Hauptziel |
| 410 / martensitische Sorten mit niedrigem Kohlenstoffgehalt | Etwa 925–1.010°C | Entwickeln Sie eine austenitische Struktur, die für die anschließende Härtung geeignet ist. |
| 420 / Sorten mit mittlerem Kohlenstoffgehalt | Etwa 980–1.065°C | Lösen Sie vor dem Abschrecken eine angemessene Menge Kohlenstoff und Legierungselemente auf. |
| 440-Seriensorten mit hohem Kohlenstoffgehalt | Etwa 1,010–1,120 ° C. | Entwickeln Sie ein hohes Härtepotenzial und kontrollieren Sie gleichzeitig die Karbidauflösung und das Kornwachstum. |
| 431 und nickelhaltige Sorten | Etwa 980–1.070°C | Entwickeln Sie ein geeignetes Gleichgewicht der Härtbarkeit, Stärke, und Zähigkeit. |
* Diese Bereiche sind nur repräsentativ. Die tatsächlichen Wärmebehandlungstemperaturen und Haltezeiten sollten entsprechend der geltenden Materialspezifikation ausgewählt werden, Abschnittgröße, Ofenbedingungen, und erforderliche Endeigenschaften.
Die Austenitisierung muss sorgfältig kontrolliert werden. Wenn die Temperatur zu niedrig ist, Eine unzureichende Umwandlung oder Karbidauflösung kann die erreichbare Härte einschränken.
Zu hohe Temperaturen oder zu lange Haltezeiten können das Kornwachstum fördern und die Menge an Restaustenit erhöhen, möglicherweise die Zähigkeit und Dimensionsstabilität verringern.
Quenching
Nach dem Austenitisieren, Das Bauteil wird mit einer ausreichenden Geschwindigkeit abgekühlt, um die Umwandlung von Austenit in Martensit zu fördern.
Abhängig von Sorte und Bauteilgeometrie, Abschrecken kann erforderlich sein:
- Luftkühlung
- Ölabschreckung
- Abschrecken von Polymeren
- Abschrecken mit Druckgas
- Andere kontrollierte Kühlmethoden
Die Auswahl des Abschreckmediums ist ein Gleichgewicht zwischen der Erzielung einer ausreichenden Kühlung zum Härten und der Minimierung der thermischen Belastung.
Temperieren
Frisch abgeschreckter Martensit kann eine sehr hohe Härte, aber auch eine hohe innere Spannung und eine begrenzte Zähigkeit aufweisen.
Das Tempern ist daher für die meisten technischen Anwendungen ein wesentlicher Schritt.
Während des Temperierens, Der Stahl wird wieder auf eine kontrollierte Temperatur unterhalb des Austenitisierungsbereichs erhitzt und über einen angemessenen Zeitraum gehalten.
Der Prozess ermöglicht die Stabilisierung der martensitischen Struktur und reduziert Eigenspannungen, während gleichzeitig das Gleichgewicht zwischen Härte und Zähigkeit angepasst wird.
Im Allgemeinen:
- Niedrigere Anlasstemperaturen neigen dazu, eine höhere Härte und Verschleißfestigkeit beizubehalten.
- Höhere Anlasstemperaturen reduzieren im Allgemeinen die Härte und verbessern gleichzeitig die Zähigkeit und Spannungsstabilität.
Der genaue Zusammenhang ist klassenabhängig. Einige martensitische Edelstähle können innerhalb bestimmter Anlassbereiche auch unerwünschte Versprödung oder Veränderungen im Korrosionsverhalten aufweisen.
daher, Die Anlasstemperatur sollte entsprechend der relevanten Sortenspezifikation und den erforderlichen Gebrauchseigenschaften ausgewählt werden und nicht nur auf einem allgemeinen Härteziel.
Doppelte Temperierung und Dimensionsstabilisierung
Möglicherweise sind martensitische Edelstähle mit hohem Kohlenstoffgehalt und hoher Leistung erforderlich mehrere Temperierzyklen zur Verbesserung der Strukturstabilität und zur Reduzierung von Restausteniteffekten.
Eine doppelte Temperierung kann mehrere Vorteile bieten:
- Verbesserte Dimensionsstabilität
- Einheitlichere mechanische Eigenschaften
- Reduzierte Eigenspannung
- Stabilisierung von umgewandeltem Restaustenit
- Verbesserte Balance zwischen Härte und Zähigkeit
Bei Präzisionsanwendungen, Vor dem endgültigen Schleifen oder Endbearbeiten können zusätzliche Stabilisierungsbehandlungen durchgeführt werden.
Dies ist insbesondere bei Lagern wichtig, Schneidwerkzeuge, Präzisionsventilkomponenten, und andere Teile, bei denen kleine Dimensionsänderungen die Funktionsleistung beeinträchtigen können.
5. Typische Bereiche der mechanischen Eigenschaften von martensitischem Edelstahl
Die folgenden Werte stellen repräsentative technische Bereiche für häufig verwendete martensitische rostfreie Stähle dar.
Die tatsächlichen Eigenschaften variieren je nach Produktform, Abschnittsstärke, Wärmebehandlung, Anlassbedingung, und anwendbarer Norm.
| Grad | Typischer Zustand | Ertragsfestigkeit, RP0.2 (MPA) | Zugfestigkeit, Rm (MPA) | Dehnung A (%) | Härte |
| 410 | Gehärtet & temperiert | 550–1.000 | 700–1.200 | 10–20 | Ca.. 25–45 HRC |
| 416 | Gehärtet & temperiert | 550–1.000 | 700–1.200 | 10–20 | Ca.. 25–45 HRC |
| 420 | Gehärtet & temperiert | 700–1.300 | 900–1.600 | 8–18 | Ca.. 45–55 HRC |
| 431 | Gehärtet & temperiert | 700–1.000 | 900–1.200 | 10–20 | Ca.. 28–45 HRC |
| 440A | Gehärtet & temperiert | 1,000–1.500 | 1,500–1.900 | 5–12 | Ca.. 54–58 HRC |
| 440B | Gehärtet & temperiert | 1,100–1.500 | 1,600–1.950 | 4–10 | Ca.. 56–59 HRC |
| 440C | Gehärtet & temperiert | 1,200–1.600 | 1,800–2.000+ | 2–8 | Ca.. 56–60 HRC |
| CA-15 | Gießen, Hitze behandelt | ≥450 | ≥620 | ≥18 | Typischerweise ~180–230 HB |
6. Eigenschaften von martensitischem Stahl
Korrosionsbeständigkeit
Wie alle Edelstähle, Martensitische Sorten bieten Korrosionsschutz durch eine dünne Schicht, Selbstheilender Passivfilm aus Chromoxid.
Jedoch, Ihre Leistung liegt unter der von austenitischen Sorten:
- Sie bieten eine gute Beständigkeit gegenüber ländlichen und hellen städtischen Atmosphären, neutrales Süßwasser, milde organische Säuren und die meisten Lebensmittelumgebungen.
- Ihr geringerer Chromgehalt (12–14 % für Standardsorten) und Chromkarbid-Ausfällung führen im Vergleich zu zu einer schlechteren Lochfraßbeständigkeit und allgemeinen Korrosionsbeständigkeit 18/8 austenitische Stähle.
- Sie sind für eine längere Einwirkung von Meerwasser ungeeignet, starke Mineralsäuren, Lösungen mit hohem Chloridgehalt oder schwere Industrieatmosphären.
- Sorten mit höherem Chromgehalt wie 440C bieten eine bessere Korrosionsleistung als Sorten mit niedrigerem Chromgehalt 410 Und 420, trotz höherem Kohlenstoffgehalt.
Magnetische Eigenschaften
Martensitische Edelstähle sind unter allen Wärmebehandlungsbedingungen stark magnetisch.
Dies ist eine direkte Folge ihrer raumzentrierten tetragonalen Kristallstruktur, was die spontane magnetische Ordnung von ungepaarten Elektronenspins unterstützt.
Ein weit verbreitetes Missverständnis ist, dass die magnetische Reaktion auf minderwertigen Edelstahl hinweist.
In Wirklichkeit, Magnetismus ist eine strukturelle Eigenschaft, kein Qualitätsindikator: Alle martensitischen und ferritischen Edelstähle sind von Natur aus magnetisch, einschließlich Hochleistungssorten wie 440C.
Verschleißfestigkeit und Härte
Hervorragende Verschleißfestigkeit ist der Hauptvorteil martensitischer Sorten mit hohem Kohlenstoffgehalt.
Wenn es ausgehärtet ist 55+ HRC, Sie übertreffen austenitische und ferritische Edelstähle um den Faktor 5–10 sowohl bei Anwendungen mit abrasivem als auch adhäsivem Verschleiß.
Durch die Kombination aus harter martensitischer Matrix und dispergierten Chromkarbidpartikeln entsteht ein Material, das bei wiederholtem Gleitkontakt seine Form und Oberflächenbeschaffenheit behält.
Dies macht martensitischen Edelstahl zur einzigen brauchbaren Edelstahloption für Schneidkanten, Lagerflächen und Gleitkontaktkomponenten.
Schweißbarkeit von martensitischem Edelstahl
Die Schweißbarkeit gilt allgemein als die größte Verarbeitungseinschränkung martensitischer Edelstähle:
- Die hohe Härtbarkeit der Legierung führt dazu, dass Schweißgut und Wärmeeinflusszonen beim Abkühlen schnell aushärten, Dadurch entsteht eine hohe Eigenzugspannung und ein hohes Risiko von Kaltrissen.
- Standardschweißverfahren erfordern eine Vorwärmung auf 200–300 °C, kontrollierte Zwischenlagentemperatur und obligatorisches Tempern nach dem Schweißen unmittelbar nach dem Schweißen, um Fehler zu verhindern.
- Kohlenstoffarme Qualität 410 hat die beste Schweißbarkeit innerhalb der Familie; 440C mit hohem Kohlenstoffgehalt wird im Allgemeinen nicht zum Schmelzschweißen empfohlen.
- Für kritische Anwendungen, passende martensitische oder austenitische Zusatzwerkstoffe 309/310 Füllstoffe werden verwendet, um das Risiko von Rissen zu verringern.
Bearbeitbarkeit und Formbarkeit
- Verarbeitbarkeit variiert stark mit der Härte. Im vollständig ausgeglühten Zustand, Martensitische Edelstähle lassen sich gut bearbeiten, im Allgemeinen besser als austenitisch 304 aufgrund einer geringeren Kaltverfestigungsrate.
Im ausgehärteten Zustand, Die Bearbeitbarkeit ist sehr schlecht; Fast alle Endbearbeitungen sollten vor dem Härten im weichgeglühten Zustand durchgeführt werden.
Automatensorte 416 bietet eine deutlich verbesserte Spanbrechung und Werkzeugstandzeit für die Produktion von Schraubenmaschinen mit hohem Volumen. - Formbarkeit ist im geglühten Zustand mäßig, zum Biegen geeignet, Rollformen und Flachziehen.
Martensitische Sorten können nicht mit der Tiefziehfähigkeit austenitischer Stähle mithalten, und die Kaltumformung muss immer vor dem Härten durchgeführt werden.
7. Herstellungsprozesse für martensitische Edelstahlkomponenten
Martensitischer Edelstahl kann auf vielfältigen Herstellungswegen verarbeitet werden, einschließlich CNC-Bearbeitung, Investitionskaste, Sandguss, Schmieden, und Pulvermetallurgie.
Das geeignete Verfahren hängt von der Bauteilgeometrie ab, Dimensionsanforderungen, Produktionsvolumen, Anforderungen an die mechanischen Eigenschaften, Materialverwertung, und ob das Bauteil anschließend einem Härten und Anlassen unterzogen wird.
CNC-Bearbeitung
CNC-Bearbeitung ist ein subtraktiver Herstellungsprozess, bei dem martensitischer Edelstahl vom Stab entfernt wird, Platte, Schmieden, oder andere Halbzeuge mit computergesteuerten Schneidwerkzeugen.
Zu den üblichen Operationen gehören drehen, Mahlen, Bohren, Fäden, langweilig, Schleifen, und Mehrachsbearbeitung.
Martensitischer Edelstahl wird häufig im geglühten oder erweichten Zustand vor dem endgültigen Härten bearbeitet.
Anschließend an die Grobbearbeitung kann ein Abschrecken und Anlassen erfolgen, mit Endbearbeitung oder Schleifen, um die endgültigen Maß- und Oberflächenanforderungen zu erreichen.
Feinguss
Investitionskaste, auch bekannt als Casting verlorene Wachs, produziert martensitische Edelstahlkomponenten durch die Erstellung eines detaillierten Wachsmusters, Bildung einer Keramikhülle um das Muster, Entfernen des Wachses, und Gießen von geschmolzenem Edelstahl in den resultierenden Hohlraum.
Das Verfahren eignet sich besonders für Bauteile mit komplexe Geometrien, dünne Abschnitte, interne Passagen, integrierte Chefs, und schwer zu bearbeitende Profile.
Sandguss
Sandguss verwendet eine Sandform, um den Hohlraum zu formen, in den geschmolzener martensitischer Edelstahl gegossen wird.
Im Vergleich zum Feinguss, Sandguss bietet eine größere Flexibilität für größere Komponenten und relativ einfache oder mäßig komplexe Geometrien.
Es wird häufig für Industriekomponenten verwendet, bei denen strukturelle Integrität erforderlich ist, Bauteilgröße, und Herstellungsökonomie sind wichtiger als extrem feine Oberflächendetails.
Schmieden
Schmieden bildet martensitischen Edelstahl durch kontrollierte plastische Verformung, normalerweise bei erhöhter Temperatur.
Das Material wird zwischen Matrizen oder anderen Werkzeugen komprimiert, um die erforderliche Geometrie zu erzeugen.
Durch Schmieden kann eine verfeinerte und gerichtete Mikrostruktur erzeugt werden, während gleichzeitig die innere Porosität verringert und die strukturelle Integrität verbessert wird.
Daher wird es häufig für Bauteile ausgewählt, die der Witterung ausgesetzt sind hohe mechanische Lasten, Auswirkungen, Druck, oder zyklische Belastungen.
Zu den typischen Schmiedebauteilen gehören Wellen, Ventilstämme, Pumpwellen, Befestigungselemente, Armaturen, und hochfeste mechanische Komponenten.
Pulvermetallurgie
Pulvermetallurgie produziert martensitische Sorten mit hohem Kohlenstoffgehalt wie 440C mit extrem gleichmäßiger Karbidverteilung und feiner Kornstruktur, übertrifft bearbeitetes Material in Bezug auf Verschleißfestigkeit und Dimensionsstabilität.
Das Verfahren ist ideal für kleine, komplexe, stark verschleißende Komponenten, deren herkömmliche Bearbeitung unerschwinglich wäre.
8. Oberflächenveredelung und Oberflächentechnik
Martensitische Edelstähle sind mit einer ganzen Reihe von Oberflächenveredelungen und technischen Behandlungen kompatibel, um das Erscheinungsbild zu verbessern, Korrosionsbeständigkeit und Verschleißverhalten:
- Mühlenfinish: Standardoberfläche im Walz- oder Schmiedezustand für industrielle Strukturteile
- Mechanisches Polieren / Spiegel Finish: Sorten mit hohem Kohlenstoffgehalt können zu Spiegelflächen in optischer Qualität poliert werden, Damit sind sie der Standard für chirurgische Instrumente und hochwertiges Besteck
- Gebürstet / Satin -Finish: Richtungsstrukturierte Oberfläche für Handwerkzeuge und dekorative Hardware
- Passivierung: Chemische Behandlung zur Entfernung von freiem Eisen und zur Verstärkung der passiven Oxidschicht, Verbesserung der Korrosionsresistenz
- Elektropolisch: Ultra-glatt, Korrosionsbeständige Oberflächenveredelung für medizinische und Lebensmittelkontakt-Komponenten
- Harte Beschichtungen: DLC, TiN- und Chromkarbid-Beschichtungen erhöhen die Oberflächenhärte weiter und verringern die Reibung bei stark beanspruchten Lager- und Schneidanwendungen
9. Anwendungen von martensitischem Edelstahl
Martensitischer Edelstahl wird häufig dort eingesetzt, wo eine Komponente eine Kombination aus hoher Festigkeit erfordert, Härte, Resistenz tragen, Mäßige Korrosionsbeständigkeit, und dimensionale Stabilität.
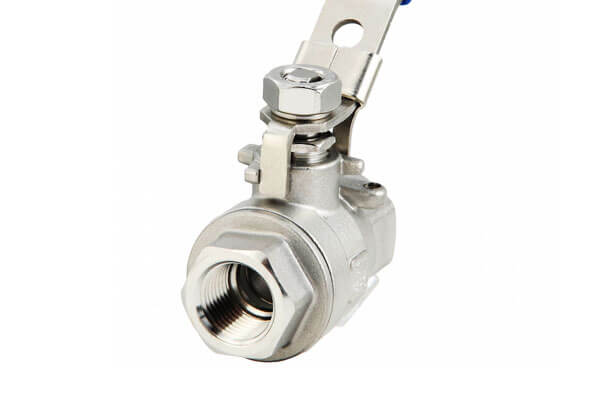
Ventile und Flüssigkeitskontrollgeräte
Martensitischer Edelstahl wird häufig verwendet Ventilstämme, Ventilgarnitur, Sitze, Wellen, und andere interne Komponenten.
Seine hohe Härte schützt vor Erosion, Abrieb, und wiederholter mechanischer Kontakt, während seine Korrosionsbeständigkeit Schutz in vielen Gewässern bietet, Dampf, und industriellen Umgebungen mit flüssigen Medien.
Zu den typischen Komponenten gehören::
- Ventilstämme
- Ventilkugeln und Garnitur
- Sitze
- Pumpwellen
- Anspker
- Buchsen
- Ringe tragen
Besteck und Schneidwerkzeuge
Martensitische Sorten mit hohem Kohlenstoffgehalt sind besonders wichtig für Messer und Schneidanwendungen.
420 wird häufig für Allzweckklingen verwendet, während 440A, 440B, und 440 °C kann eine höhere Härte und Verschleißfestigkeit bieten.
Die wichtigsten Vorteile sind:
- Hohe Schnitthaltigkeit
- Hohe Härte
- Widerstand gegen Verformung
- Guter Verschleißfestigkeit
- Angemessene Korrosionsbeständigkeit im Vergleich zu herkömmlichen Kohlenstoff-Werkzeugstählen
Lager und Präzisionsverschleißkomponenten
Martensitische Edelstähle mit hohem Kohlenstoffgehalt, insbesondere 440C, werden für korrosionsbeständige Lagerkomponenten verwendet.
Typische Anwendungen umfassen:
- Lagerkugeln
- Lagerringe
- Präzisionsrollen
- Buchsen
- Ringe tragen
- Instrumentenlager
Medizinische und chirurgische Instrumente
Martensitische Edelstähle werden häufig in chirurgischen Instrumenten verwendet, da sie sich kombinieren lassen Härte, Schnitthaltigkeit, Stärke, Korrosionsbeständigkeit, und Sterilisationsfähigkeit.
Anwendungen umfassen:
- Chirurgische Schere
- Chirurgische Klingen
- Zange
- Klemmen
- Zahnärztliche Instrumente
- Schneidinstrumente
Automobilkomponenten
Martensitischer Edelstahl kann in Automobilbauteilen verwendet werden, die mechanischen Belastungen ausgesetzt sind, Hitze, tragen, und ätzende Umgebungen.
Anwendungen umfassen:
- Wellen
- Ventilkomponenten
- Pumpkomponenten
- Befestigungselemente
- Abgasbezogene Komponenten
- Mechanische Aktuatoren
- Verschleiß-resistente Komponenten
Luft- und Raumfahrt- und Turbinenkomponenten
Ausgewählte martensitische Edelstähle werden in Luft- und Raumfahrt- und Energieanlagen eingesetzt, wo hohe Festigkeit und Dimensionsstabilität erforderlich sind.
Bewerbungen können umfassen:
- Turbinenkomponenten
- Wellen
- Befestigungselemente
- Pumpkomponenten
- Betätigungskomponenten
- Hochfeste mechanische Teile
Energie, Pumpe, und Wasserkraftausrüstung
Martensitische Edelstähle sind auch in Energieerzeugungs- und Wasseraufbereitungsanlagen wichtig.
Der Besetzungsgrad CA-6NM, Zum Beispiel, ist ein martensitischer Edelstahl mit niedrigem Kohlenstoffgehalt, der Nickel und Molybdän enthält und mit dem häufig in Verbindung gebracht wird hydraulische Turbinenlaufräder, Pumpkomponenten, und Wasseraufbereitungsgeräte.
10. Vorteile und Grenzen von martensitischem Edelstahl
Martensitischer Edelstahl unterscheidet sich von anderen Edelstahlfamilien durch seine Entwicklungsfähigkeit hohe Festigkeit und Härte durch Abschrecken und Anlassen.
Dadurch eignet es sich besonders für Bauteile, die einem Verschleiß ausgesetzt sind, mechanische Belastung, Schneiden, Auswirkungen, und wiederholter Kontakt.
Jedoch, Dieselben metallurgischen Eigenschaften, die für eine hohe Härte sorgen, können die Duktilität verringern, Zähigkeit, Korrosionsbeständigkeit, und Schweißbarkeit.
Schlüsselvorteile
- Die einzige Edelstahlfamilie, die durch Wärmebehandlung härtbar ist, mit einstellbarer Härte von 20 HRC zu 62 HRC
- Hervorragende Verschleißfestigkeit und Oberflächenhärte, 5–10-mal besser als austenitische Edelstähle
- 2–3-mal höhere Festigkeit als standardmäßige austenitische Sorten im gehärteten Zustand
- Mäßige Korrosionsbeständigkeit, deutlich besser als normaler Kohlenstoffstahl
- Von Natur aus magnetisch, Geeignet für magnetische Komponentenanwendungen
- Hervorragende Polierbarkeit für hochglänzende Spiegeloberflächen
- Geringere Kosten als hochlegierte austenitische und Duplex-Edelstähle bei gleicher Festigkeit
Inhärente Einschränkungen
- Geringere Beständigkeit gegen allgemeine Korrosion und Lochfraß im Vergleich zu 304/316 Austenitische Noten; ungeeignet für Umgebungen mit hohem Chloridgehalt und starker Säure
- Schlechte Schweißbarkeit erfordert Vorwärmen und Anlassen nach dem Schweißen, um Risse zu vermeiden
- Erfordert eine Wärmebehandlung, um optimale Eigenschaften zu erreichen, Hinzu kommen Bearbeitungskosten und Vorlaufzeit
- Geringere Duktilität und Zähigkeit als austenitische Edelstähle im gehärteten Zustand
- In bestimmten Temperaturbereichen anfällig für Anlasssprödigkeit
- Begrenzte Tiefzieh- und Kaltumformbarkeit
11. Martensitisch vs. Austenitisch vs. Ferritischer Edelstahl
Die drei großen Edelstahlfamilien unterscheiden sich hauptsächlich in der Mikrostruktur, Reaktion auf die Wärmebehandlung, Stärke, Korrosionsbeständigkeit, Duktilität, Magnetes Verhalten, und Schweißbarkeit.
Die folgende Tabelle konzentriert sich auf die technischen Merkmale, die für die Materialauswahl am relevantesten sind.
| Eigenschaft | Martensitischer Edelstahl | Austenitischer Edelstahl | Ferritischer Edelstahl |
| Typische Noten | 410, 420, 431, 440A/440C | 304, 304L, 316, 316L, 321 | 409, 430, 439, 441, 444 |
| Kristallstruktur | BCT-Martensit nach dem Härten | FCC Austenit | BCC Ferrite |
| Typischer Cr-Gehalt | ~11,5–18 Gew.-% | ~16–26 Gew.-% | ~10,5–30 Gew.-% |
| Härten durch Wärmebehandlung | Exzellent; gelöscht und gemildert | Nicht härtbar durch konventionelles Abschrecken | Nicht härtbar durch konventionelles Abschrecken |
| Stärke | Hoch bis sehr hoch | Mäßig; höhere Festigkeit durch Kaltumformung erreichbar | Mäßig |
| Härte | Hoch, typischerweise ~20–60+ HRC, je nach Güteklasse und Zustand | Im geglühten Zustand im Allgemeinen niedriger | Im Allgemeinen moderat |
| Duktilität & Zähigkeit | Bei starker Aushärtung mäßig bis niedrig | Exzellent | Mäßig |
| Korrosionsbeständigkeit | Moderat bis gut | Ausgezeichnet bis sehr gut | Gut für viele atmosphärische Umgebungen |
| Resistenz tragen | Hervorragend, wenn es ausgehärtet ist | Mäßig | Mäßig |
| Magnetische Eigenschaften | Magnetisch | Im geglühten Zustand im Allgemeinen nicht magnetisch | Magnetisch |
| Schweißbarkeit | Moderat bis arm; Möglicherweise ist eine Wärmebehandlungskontrolle erforderlich | Exzellent, besonders kohlenstoffarme Sorten | Gut bis mäßig |
| Formbarkeit | Mäßig; begrenzte starke Formgebung | Exzellent, inklusive Tiefziehen | Gut bis mäßig |
Verarbeitbarkeit |
Gut, wenn es geglüht ist; schwierig nach dem Aushärten | Mäßig; Kaltverfestigung kann die Bearbeitung erschweren | Im Allgemeinen gut bis mäßig |
| Leistung bei niedrigen Temperaturen | Klassenabhängig; Sorten mit hohem Kohlenstoffgehalt können eine begrenzte Zähigkeit aufweisen | Exzellent | Aufgrund des Übergangs von duktil zu spröde sind die Grenzen begrenzt |
| Typische Anwendungen | Messer, Wellen, Ventile, Pumps, Lager, chirurgische Instrumente, Teile tragen | Chemische Ausrüstung, Lebensmittelverarbeitungsausrüstung, Druckbehälter, Rohrleitungen, architektonische Komponenten | Kfz -Auspuffanlagen, Geräte, Architekturpaneele, Wärmetauscher |
| Hauptvorteil | Hohe Stärke, Härte, und Widerstand tragen | Überlegene Korrosionsbeständigkeit, Duktilität, Zähigkeit, und Schweißbarkeit | Gute Korrosionsbeständigkeit, geringe Wärmeausdehnung, magnetische Eigenschaften, und Kosteneffizienz |
| Haupteinschränkung | Geringere Korrosionsbeständigkeit und Schweißbarkeit | Geringere Härte im geglühten Zustand; Ni-haltige Sorten können teurer sein | Geringere Zähigkeit und Formbarkeit als austenitische Sorten |
12. Kundenspezifische Teile aus martensitischem Edelstahl von LangHe
Langhe bietet maßgeschneiderte Fertigungslösungen für Komponenten aus martensitischem Edelstahl, Materialauswahl kombinieren, precision casting, CNC-Bearbeitung, Wärmebehandlung, und Oberflächenveredelung zur Herstellung von Bauteilen, die auf spezifische mechanische und dimensionale Anforderungen zugeschnitten sind.
| Fähigkeit | Details |
| Martensitische Edelstahlsorten | 410, 420, 431, 440A, 440B, 440C und ausgewählte martensitische Gusssorten |
| Herstellungsprozesse | Investitionskaste, Sandguss, CNC drehen sich, CNC -Fräsen, Bohren, Schleifen und damit verbundene Nebentätigkeiten |
| Wärmebehandlung | Glühen, Härten, Abschrecken und Anlassen je nach Sorte und erforderlichen mechanischen Eigenschaften |
| Bearbeitung | CNC drehen sich, Mahlen, Bohren, Fäden, langweilig, Schleifen und Präzisionsbearbeitung |
Oberflächenveredelung |
Polieren, Schleifen, Passivierung und ausgewählte funktionelle Oberflächenbehandlungen |
| Komponententypen | Ventilkomponenten, Pumpenteile, Wellen, Buchsen, Verschleißteile, mechanische Beschläge, Werkzeuge und Präzisionsindustrieteile |
| Qualitätskontrolle | ISO 9001:2015 zertifiziert; 100% NDT und Maßprüfung. |
| Anpassung | Fertigung nach Kundenzeichnung, 3D CAD -Modelle, Spezifikationen, Muster oder Anwendungsanforderungen |
13. Abschluss
Martensitischer Edelstahl nimmt in der Familie der rostfreien Stähle eine einzigartige und unersetzliche Stellung ein.
Als einziger Edelstahl, der durch Wärmebehandlung gehärtet werden kann, um eine hohe Festigkeit und hervorragende Verschleißfestigkeit zu erreichen, Es füllt die kritische Leistungslücke zwischen einfachen Kohlenstoff-Werkzeugstählen und korrosionsbeständigen austenitischen Edelstählen.
Seine Korrosionsbeständigkeit ist geringer als die von 304 Und 316 Austenitische Noten, Es bietet jedoch Festigkeits- und Verschleißeigenschaften, mit denen keine austenitische oder ferritische Sorte mithalten kann.
Vom Alltagsbesteck bis hin zu chirurgischen Präzisionsinstrumenten, von Industrieventilen bis zu Turbinenschaufeln zur Stromerzeugung, Martensitische Edelstähle bieten gezielte Leistung, wenn mäßige Korrosionsbeständigkeit mit hoher Festigkeit und Verschleißfestigkeit kombiniert werden muss.
Da sich das Legierungsdesign und die Wärmebehandlungstechnologie ständig weiterentwickeln, neu gehärtet, Hochreine und ausscheidungsgehärtete martensitische Güten werden den Anwendungsbereich der Werkstofffamilie weiter erweitern, Stärkung seines Status als wesentlicher Zweig des globalen Edelstahl-Ökosystems.
FAQs
Was ist der Unterschied zwischen martensitischem und austenitischem Edelstahl??
Martensitischer Edelstahl ist durch Wärmebehandlung härtbar, magnetisch, und weist eine mäßige Korrosionsbeständigkeit auf.
Austenitischer Edelstahl ist durch Wärmebehandlung nicht härtbar, nicht magnetisch, und verfügt über eine ausgezeichnete Korrosionsbeständigkeit.
Für Besteck werden martensitische Sorten verwendet, Ventile, und Lager; Für die chemische Industrie werden austenitische Sorten verwendet, Essen, und Meeresanwendungen.
Kann martensitischer Edelstahl geschweißt werden??
Ja, aber mit Vorsicht. Um Risse zu verhindern und die mechanischen Eigenschaften wiederherzustellen, sind Vorwärmen und Wärmebehandlung nach dem Schweißen erforderlich.
Ist martensitischer Edelstahl magnetisch?
Ja. Alle martensitischen Edelstähle sind ferromagnetisch (stark von Magneten angezogen).
Rostet martensitischer Edelstahl??
Martensitischer Edelstahl kann unter aggressiven Bedingungen Flecken hinterlassen und korrodieren.
Es widersteht Rost in normalen atmosphärischen und Süßwasserumgebungen, Bei hohem Salzgehalt kommt es jedoch zu Oberflächenverfärbungen und Lochfraß, Umgebungen mit starker Säure oder schwerer Industrieumgebung.
Es ist nicht für längeres Eintauchen in Meerwasser oder kontinuierliche Chloridexposition geeignet.
Kann martensitischer Edelstahl wärmebehandelt werden??
Ja. Die Wärmebehandlung ist eines der charakteristischen Merkmale dieser Edelstahlfamilie.
Abhängig von der Note, Durch Härten und anschließendes Anlassen kann die Härte erheblich erhöht werden, Zugfestigkeit, und Widerstand tragen.
Welcher martensitische Edelstahl ist der härteste??
Zu den gebräuchlichsten martensitischen Edelstählen, 440C gehört zu den Sorten mit dem höchsten Kohlenstoffgehalt und kann nach entsprechender Wärmebehandlung eine sehr hohe Härte erreichen.
Aufgrund seiner hohen Härte ist es besonders für Lager geeignet, Schneidwerkzeuge, Verschleißteile, und High-End-Klingen.