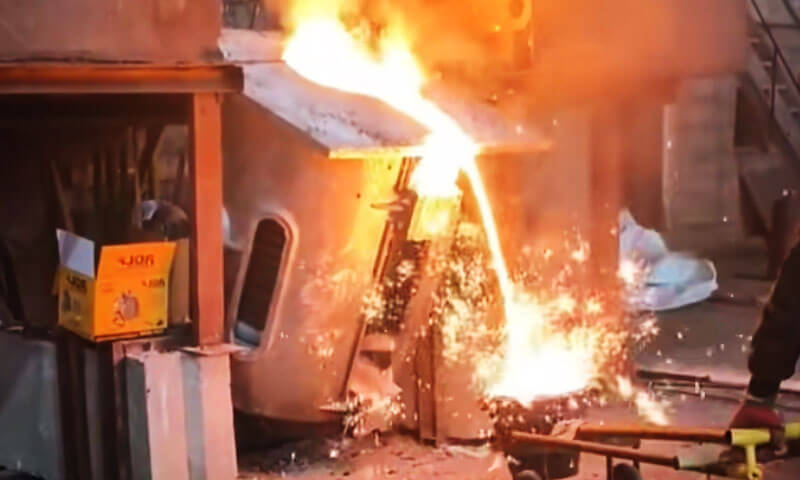
Insbesondere elektrische Schmelzöfen Mittelfrequenz-Induktionsöfen– Geben Sie Gießereien eine hervorragende Kontrolle über die Schmelztemperatur, Ladungszusammensetzung, und Produktionsflexibilität. Aber der Ofen selbst ist nur ein Teil davon Casting System.
Ein Problem bei der Ladungsvorbereitung, Chemie schmelzen, Schlaganfallkontrolle, Ofenauskleidung, Impfung, Sphäroidisierung, oder Gießübungen können sich schließlich als Gussfehler zeigen, Bearbeitungsproblem, instabile Mikrostruktur, oder übermäßige Produktionskosten.
Aus der Sicht eines Gießereiingenieurs, Es entstehen tatsächlich viele „Gussfehler“. bevor das Metall jemals die Form erreicht.
Dies gilt insbesondere beim Produzieren Graues Eisen, duktiles Eisen, und andere Eisengussteile in elektrischen Schmelzanlagen.
Die folgende 15 Die Ausgaben decken die häufigsten Ofen- und Schmelzprobleme ab, zusammen mit praktischen Korrekturmaßnahmen.
1. Übermäßiger Elementverbrennungsverlust
Im Elektroofen schmelzen, übertrieben Elementverbrennungsverlust ist eines dieser Probleme, die zunächst klein erscheinen, sich aber schließlich in der chemischen Analyse zeigen, Mikrostruktur, und mechanische Eigenschaften des Gussstücks.
Elemente wie Und, Mn, und Cr sind beim Schmelzen anfällig für Oxidation, und die tatsächliche Ausbeute kann je nach Beschickungszustand und Ofenpraxis erheblich variieren.
In einigen Gießereibetrieben, Es können Verluste von mehreren Prozent beobachtet werden, aber der genaue Wert ist Prozess- und legierungsabhängig und sollte anhand tatsächlicher Ofendaten ermittelt und nicht als feste Regel behandelt werden.
Nach Jahren rund um Induktionsöfen, Ich habe herausgefunden, dass übermäßiges Abbrennen normalerweise nicht auf einen einzigen dramatischen Fehler zurückzuführen ist.
Öfter, die Schmelze vergeht einfach zu viel Zeit heiß und exponiert, während die Ladungs- und Schlackenpraxis nicht gut kontrolliert wird.
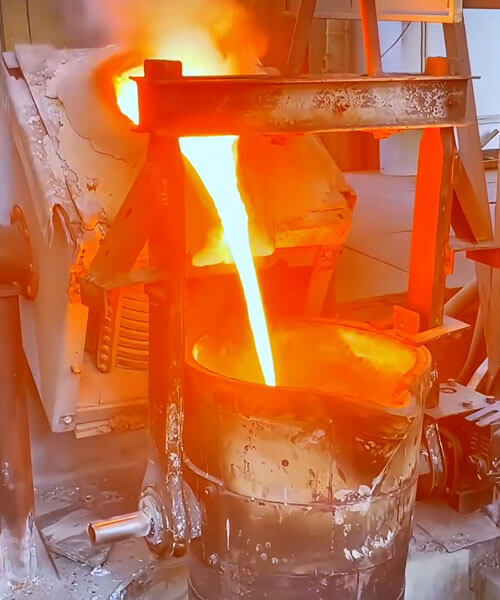
Warum kommt es zu übermäßigem Verbrennungsverlust??
Der erste Schuldige ist normalerweise lange Schmelzzeit. Je länger das Metall bei erhöhter Temperatur bleibt, desto größer ist die Möglichkeit für Oxidation und Elementverlust.
Dies wird noch schlimmer, wenn im Ofen Brückenbildung oder „hängende“ Ladung entsteht, weil der untere Teil des Bades überhitzt, während man darauf wartet, dass die verbleibende Ladung zusammenbricht.
Auch der Zustand der Ladung spielt eine Rolle. Nass, rostig, stark oxidiert, sehr dünn, oder schlecht aufbereiteter Schrott hat im Verhältnis zu seiner Masse eine viel größere freiliegende Oberfläche und kann zu Oxidation und Schlackenbildung führen.
Übergroße Teile stellen ein weiteres Problem dar: Sie verlangsamen das Schmelzen und verlängern die Betriebszeit des Ofens, bevor das Bad vollständig geschmolzen ist.
Ebenso wichtig ist das Schlackenmanagement. Eine ordnungsgemäß kontrollierte Schlackenschicht kann den direkten Kontakt des geschmolzenen Metalls mit der Atmosphäre verringern.
Wenn sich übermäßig viel Schlacke ansammeln darf, Jedoch, Es kann auch wertvolle Metall- und Legierungselemente einschließen.
Es geht nicht einfach darum, mehr Schlacke zu haben, sondern um den richtigen Schlackenzustand im richtigen Schmelzstadium aufrechtzuerhalten.
So reduzieren Sie den Elementverbrennungsverlust
Die effektivste Lösung ist Steuern Sie den gesamten Schmelzzyklus, beginnend mit der Ladung.
Die Einsatzmaterialien sollten sauber sein, trocken, und angemessen groß. Vermeiden Sie übermäßige Mengen an sehr dünnem Schrott, stark verrostetes Material, oder ungünstige Formen, die wahrscheinlich eine Brücke im Ofen bilden.
Die Ladung sollte allmählich und gleichmäßig schmelzen und keine schwebende Schicht über einem überhitzten Bad bilden.
Die zweite Regel lautet so effizient wie möglich schmelzen. Sobald das Material geschmolzen ist, Unnötiges Halten bei hohen Temperaturen sollte vermieden werden.
Gute Ofenbeladung, stabiler elektrischer Betrieb, und die rechtzeitige Zuführung der Restladung tragen dazu bei, den Schmelzzyklus zu verkürzen.
Auch die Schlackenpraxis ist wichtig. Während des Schmelzens sollte die Schlacke kontrolliert werden, damit sie sich nicht unkontrolliert ansammeln kann.
Gegebenenfalls, Das Aufrechterhalten einer kontrollierten Schlackenabdeckung während späterer Phasen des Schmelzens kann dazu beitragen, die direkte Metallexposition zu begrenzen.
Für Bearbeitungsspäne oder Feinrückstände, die recycelt werden müssen, Aufgrund ihres großen Oberflächen-Volumen-Verhältnisses erfordert das Aufladen mehr Aufmerksamkeit.
Sauber, Trockenspäne können schrittweise zugeführt werden, nachdem sich ein stabiles Schmelzbad gebildet hat, anstatt sie in einer großen Charge abzuwerfen.
Die praktische Sicht eines Gießereiingenieurs
Wenn das Spektrometer das anzeigt Und, Mn, oder die Cr-Ausbeute ist durchweg geringer als erwartet, Ich würde dies nicht sofort durch die Zugabe weiterer Legierungselemente kompensieren.
Erste, Schauen Sie sich die Schmelzaufzeichnung an:
Ladungszustand → Schmelzzeit → Badtemperatur → Haltezeit → Schlackenzustand → Tatsächliche Elementrückgewinnung
Sobald die Gießerei ihre tatsächliche Rückgewinnungsrate kennt, Gebührenberechnungen werden deutlich zuverlässiger.
Der wichtige Punkt ist, dass ein übermäßiger Verbrennungsverlust normalerweise ein Problem der Prozesssteuerung ist, bevor es sich um ein Problem der chemischen Anpassung handelt.
Reduzieren Sie unnötige Einwirkungen hoher Temperaturen, Verbessern Sie die Ladungsvorbereitung, Brückenbildung verhindern, und einen kontrollierten Schlackenschutz aufrechtzuerhalten.
Das Ergebnis ist nicht nur eine stabilere Chemie, sondern auch eine gleichmäßigere Gussstruktur und mechanische Leistung.
2. Zu viel Sauerstoff im geschmolzenen Eisen
Beim Schmelzen im Induktionsofen, Überschüssiger Sauerstoff ist normalerweise nicht so offensichtlich wie ein Temperaturproblem oder eine Abweichung der Chemie.
Jedoch, wenn die Sauerstoffaktivität zu hoch wird, es kann die Schlackenbildung beeinträchtigen, Sauberkeit schmelzen, Graphitkeimbildung, und die Konsistenz der endgültigen Mikrostruktur.
Aus der Sicht eines Gießers, Als Erstes muss man bedenken, dass ein Induktionsofen nicht die stark oxidierende Atmosphäre aufweist, die man bei manchen anderen Schmelzsystemen kennt.
Wenn also Sauerstoffprobleme auftreten, Normalerweise schaue ich mir zuerst an wie mit der Schmelze umgegangen wurde, insbesondere im späteren Stadium des Schmelzens.
Warum wird der Sauerstoffgehalt zu hoch??
Eine häufige Ursache ist übermäßiges elektromagnetisches Rühren oder eine zu aggressive Frequenzeinstellung spät in der Schmelze.
Starke Badbewegungen erhöhen den Kontakt zwischen geschmolzenem Metall und der Atmosphäre, Dadurch erhält Sauerstoff mehr Gelegenheit, in die Schmelze einzudringen.
Eine weitere häufige Ursache sind nasse oder schlecht zubereitete Beilagen.
Feuchtigkeit, Rost, und Oberflächenoxide auf spät hinzugefügten Materialien können die Oxidbildung verstärken und zusätzliche gasbedingte Probleme verursachen.
Auch längeres Überhitzen oder Halten bei hoher Temperatur kann die Situation verschlimmern.
Je länger die Schmelze diesen Bedingungen ausgesetzt bleibt, desto größer ist die Möglichkeit einer Oxidation und Schlackenbildung.
Der wichtige Punkt ist, dass es bei der Sauerstoffkontrolle nicht einfach darum geht, eine Zahl zu messen. Temperatur, Haltezeit, Agitation, Ladezustand, und Schlackenübungen interagieren alle.
So kontrollieren Sie überschüssigen Sauerstoff
Während der späteren Phase des Schmelzens, Vermeiden Sie unnötiges Rühren, sobald die erforderliche Chemie und Temperatur erreicht sind.
Halten Sie das Bad nicht in Bewegung, nur weil der Ofen dazu in der Lage ist.
Alle Ergänzungen, Werkzeuge, und Einsatzstoffe, die mit der Schmelze in Berührung kommen, sollten sein sauber und trocken.
Dies ist besonders wichtig für späte chemische Anpassungen, denn es bleibt nur noch wenig Zeit, um eventuelle zusätzliche Verunreinigungen vor dem Ausgießen zu beseitigen.
Auch das Halten bei hohen Temperaturen sollte minimiert werden. Bringen Sie die Schmelze auf die gewünschte Temperatur, Schließen Sie die erforderliche chemische Anpassung und Behandlung ab, und gehen Sie dazu über, zu gießen, anstatt ein unnötig heißes Bad aufrechtzuerhalten.
Für kritische Produktion, direkte Analyse von Sauerstoff und andere gelöste Gase kann nützlicher sein, als sich nur auf die visuelle Beobachtung der Schmelze zu verlassen.
Die praktische Sicht eines Gießereiingenieurs
Wenn sauerstoffbedingte Gussprobleme auftreten, Ich würde nicht sofort dem Ofen selbst die Schuld geben.
Ich würde zuerst das überprüfen Spätstadium der Schmelzpraxis:
Rühren → Zusatzstoffe → Temperatur → Haltezeit → Schlackenzustand
In vielen Fällen, Überschüssiger Sauerstoff entsteht nicht durch das Schmelzprinzip des Induktionsofens, sondern durch das, was passiert, nachdem das Metall bereits geschmolzen ist.
3. Kohlenstoffgehalt niedriger als erwartet
Ein weiteres häufiges Problem beim Schmelzen in Elektroöfen ist die endgültige Der Kohlenstoffgehalt fällt niedriger aus, als die Ladungsberechnung vorhersagt.
Dies ist insbesondere bei Grauguss und Sphäroguss problematisch, da Kohlenstoff nicht einfach nur eine Legierungszahl im Analysebericht ist.
Es beeinflusst direkt das Kohlenstoffäquivalent, Graphitbildung, Verfestigungsverhalten, Fütterungseigenschaften, und endgültige Mikrostruktur.
Ein häufiger Fehler besteht darin, die Ladung auf dem Papier korrekt zu berechnen und davon auszugehen, dass der berechnete Kohlenstoffgehalt automatisch in der endgültigen Schmelze erscheint. In tatsächlicher Produktion, Der Ofen hat immer sein eigenes Kohlenstoffrückgewinnungsverhalten.
Warum fällt der Kohlenstoff unter den Zielwert??
Ein Grund ist Übermäßige Temperatur und längeres Halten. Unter bestimmten Ofenbedingungen, Kohlenstoff kann durch Oxidation und Hochtemperaturreaktionen verbraucht werden.
Auch die Chemie der Schlacke und der Ofenatmosphäre spielt eine Rolle. Wenn die Schmelze zu lange zu heiß gehalten wird, die effektive Kohlenstoffrückgewinnung kann abnehmen.
Eine weitere praktische Ursache besteht darin, einfach einen theoretischen Kohlenstoffrückgewinnungswert zu verwenden, der nicht mit dem tatsächlichen Ofenwert übereinstimmt.
Jede Werkstatt hat Unterschiede im Ofendesign, Ladungsmaterialien, Betriebspraxis, und Schmelzzeit.
Ein aus einem Handbuch entnommener Wiederherstellungsfaktor kann daher erheblich von dem in der Werkstatt gesehenen Wert abweichen.
So verhindern Sie CO2-Emissionen
Der erste Schritt besteht darin, die Gießerei zu gründen tatsächliche Kohlenstoffrückgewinnungsrate aus Produktionsdaten.
Notieren Sie den berechneten Ladungskohlenstoff, endgültiges Spektrometerergebnis, Schmelzzeit, Temperaturverlauf, und Ladungszusammensetzung über eine Reihe von Durchläufen.
Nachdem genügend Daten gesammelt wurden, das tatsächliche Erholungsverhalten wird deutlich deutlicher.
Die Ladungsberechnungen sollten dann anhand dieses anlagenspezifischen Erholungsfaktors korrigiert werden, anstatt sich ausschließlich auf theoretische Werte zu verlassen.
Vermeiden Sie unnötige Überhitzung und längeres Halten bei hohen Temperaturen.
Das Ziel besteht darin, den erforderlichen Schmelzezustand effizient zu erreichen und mit der Behandlung und dem Gießen fortzufahren, ohne zusätzliche Zeit bei der Temperatur zu verbringen.
Für chemische Anpassungen, Die Kohlenstoffzugabe sollte ebenfalls mit einer kontrollierten Methode erfolgen, die eine zuverlässige Auflösung fördert und Oxidationsverluste minimiert.
Die praktische Sicht eines Gießereiingenieurs
Wenn der endgültige Kohlenstoffgehalt wiederholt unter dem Zielwert liegt, Normalerweise überprüfe ich zuerst vier Dinge:
Ladungsberechnung → Tatsächliche Kohlenstoffrückgewinnung → Schmelz-/Haltetemperatur → Praxis der Kohlenstoffzugabe
Sobald die eigentliche Ofenrückgewinnung verstanden ist, Das Problem lässt sich viel leichter kontrollieren.
Stabiler Kohlenstoff ist eine der Grundlagen für eine stabile Grau- und Sphärogussproduktion, und meiner Erfahrung nach, Gute Ofenaufzeichnungen sind weitaus zuverlässiger als die wiederholte Korrektur der Schmelze durch Vermutungen.
4. Stickstoffbedingte Nadellöcher und rissartige Gasdefekte
Besonders problematisch sind gasbedingte Defekte, die erst nach der Bearbeitung sichtbar werden.
Der Guss sieht äußerlich möglicherweise einwandfrei aus, aber einmal langweilig, Dichtfläche, oder ein anderer Abschnitt bearbeitet wird, klein Nadellöcher oder rissartige Hohlräume plötzlich auftauchen.
In Eisengießereien, übertrieben Stickstoff kann unter anfälligen Prozessbedingungen zu dieser Art von Defekt beitragen. Jedoch, Stickstoff ist selten der einzige Faktor.
Sauberkeit schmelzen, Oxideinschlüsse, Ladungsmaterialien, Wasserstoff, Gießbedingungen, und Graphitkeimbildung beeinflussen alle das Endergebnis.
Warum passiert es??
Das Problem beginnt meist schon beim Laden. Einige legierte Stähle und bestimmte Schrottmaterialien können einen relativ hohen Stickstoffgehalt aufweisen.
Wenn diese Materialien unkontrolliert in eine normale Eisenladung eingemischt werden, der Stickstoffgehalt der Schmelze kann allmählich ansteigen.
Auch Aufkohler verdienen Aufmerksamkeit. Zwei Produkte, die auf dem Einkaufszettel beide wie „Kohlenstofferhöher“ aussehen, können sehr unterschiedliche Stickstoffgehalte haben.
Auf dem Papier spielt dieser Unterschied möglicherweise keine Rolle, Bei einer empfindlichen Eisensorte kann es jedoch von erheblicher Bedeutung sein.
Ein weiterer Punkt, den ich aus Erfahrung hervorheben möchte, ist dieser Ein niedriger Stickstoffgehalt ist nicht automatisch das Ziel für jedes Gusseisen.
Stickstoff kann die Keimbildung und Matrixentwicklung von Graphit beeinflussen, Der richtige Wert hängt also von der Sorte und der erforderlichen Mikrostruktur ab. Ziel ist ein kontrollierter Stickstoffgehalt, nicht einfach die niedrigstmögliche Zahl.
So verhindern Sie es
Beginnen Sie mit der Ladekontrolle. Vermeiden Sie unkontrollierte Abfälle mit hohem Stickstoffgehalt und überprüfen Sie die Zusammensetzung von Aufkohlungsmitteln, wenn stickstoffempfindliche Produkte hergestellt werden.
Wenn der Guss unerklärliche Nadellöcher aufweist, direkt Sauerstoff-/Stickstoffanalyse ist viel sinnvoller, als das Impfmittel weiterhin blind zu wechseln.
Die Gießerei sollte den Stickstoffgehalt einer guten Charge mit dem einer fehlerhaften Charge vergleichen und die Differenz dann auf die Charge und den Prozess zurückführen.
In ausgewählten Prozessen können stickstoffbindende Zusätze wie Ti oder Zr eingesetzt werden, Sie sollten jedoch nicht als Allheilmittel betrachtet werden, da sie auch Einschlüsse und Mikrostrukturen verändern können.
Die praktische Sicht eines Gießereiingenieurs
Wenn plötzlich rissartige Gasdefekte auftreten, Normalerweise schaue ich nach:
Ladung → Aufkohler → Gesamt-N/O → Reinheit der Schmelze → Gießpraxis
Finden Sie die Ursache, bevor Sie versuchen, das Symptom zu „beheben“..
5. Schlechte Impfreaktion bei Grauguss
Induktionsschmelzen ist effizient und sauber, Ein Nebeneffekt besteht jedoch darin, dass die endgültige Schmelze im Vergleich zu einigen herkömmlichen Schmelzrouten ein relativ geringes Schwefel- und Sauerstoffpotenzial aufweisen kann.
Unter diesen Bedingungen, Grauguss reagiert möglicherweise schlecht auf die Impfung, selbst wenn der Bediener die Impfmittelzugabe erhöht.
Möglicherweise stellen Sie eine stärkere Unterkühlung fest, ungünstigere Flockengraphitmorphologie, mehr Karbidneigung in dünnen Abschnitten, oder einfach eine Gussstruktur, die weniger stabil ist als erwartet.
Warum wird die Impfung wirkungslos??
Die Impfung funktioniert nicht unabhängig vom Grundeisen. Seine Wirksamkeit hängt von der Chemie und dem metallurgischen Zustand der Schmelze ab, sowie der Typ, Menge, und Zeitpunkt der Impfung.
Bei manchen Graugussprozessen kann ein sehr niedriger Schwefelgehalt ein Problem darstellen.
Verschiedene Gießereien verwenden unterschiedliche Zielbereiche, Bei vielen praktischen Graugussbetrieben wird der Schwefelgehalt jedoch bewusst kontrolliert und nicht auf einen extrem niedrigen Wert absinken gelassen.
Das andere Problem ist Impfung verblasst. Ein zu früh hinzugefügtes Impfmittel kann einen Großteil seiner Wirkung verlieren, bevor das Metall die Form erreicht.
So verbessern Sie die Reaktion
Stabilisieren Sie zunächst das Grundeisen. Versuchen Sie nicht, eine instabile Schmelze einfach durch eine Erhöhung der Impfmittelzugabe zu lösen.
Wählen Sie dann je nach Qualität und Verfahren das Impfmittel aus und geben Sie es hinzu so nah am Ausgießen wie möglich.
Gängige Impfmittel auf FeSi-Basis können kontrollierte Zusätze wie Ca enthalten, Ba, Sr, oder seltene Erden, um eine effektive Graphitkeimbildung zu fördern.
Wenn der Shop wiederholt eine schlechte Resonanz erfährt, Vergleiche Schwefel, Sauerstoffaktivität, Unterkühlung, Impfzusatz, und die Zeit zwischen guten und schlechten Läufen verblasst.
Das sagt in der Regel mehr aus als nur der Blick auf den Impfmittelverbrauch.
Die praktische Sicht eines Gießereiingenieurs
Wenn mir ein Operator sagt, „Wir haben mehr Impfstoff hinzugefügt, aber es hat immer noch nicht funktioniert“, Meine erste Frage ist:
Wie war der Zustand des Basiseisens vor der Beimpfung??
Die Impfung ist ein abschließender Vorgang. Es kann eine instabile Schmelzequalität nicht ausgleichen.
6. Instabile Nodularität in duktilem Gusseisen
In der Sphärogussproduktion, Nodularitätsschwankungen sind ein klassisches Zeichen dafür, dass das Basiseisen und der Behandlungsprozess nicht ausreichend stabil sind.
Eine Hitze kann sauber produzieren, wohlgeformte Graphitknötchen, während der nächste eine geringere Nodularität aufweist, unregelmäßigerer Graphit, oder eine völlig andere Graphitpopulation, obwohl der Bediener das gleiche Behandlungsrezept befolgte.
Warum verändert sich die Nodularität??
Das erste, was ich überprüfe, ist das anfänglicher Schwefelgehalt.
Bei der Sphäroidisierung wird Magnesium verbraucht, und die benötigte Menge hängt stark vom Schwefel- und Sauerstoffzustand des unbehandelten Eisens ab.
Wenn der Schwefelgehalt von Hitze zu Hitze schwankt, Eine feste Magnesiumzugabe führt nicht zu einem festen Mg-Restgehalt.
Behandlungstemperatur, Magnesiumrückgewinnung, Reaktionsintensität, Impfung, und die Zeit zwischen Behandlung und Ausgießen beeinflussen ebenfalls das Ergebnis.
Die Ladungstrennung ist ein weiteres praktisches Problem. Rückführungen aus Grauguss, Rückführungen aus Sphäroguss, Legierungsstahl, und anderer Schrott sollten nicht ohne Berücksichtigung ihres Einflusses auf die Chemie gemischt werden.
So stabilisieren Sie Nodularität
Der Schlüssel liegt in der Kontrolle der gesamten Behandlungskette:
Basis-Eisen-Chemie → Schwefel → Behandlungstemperatur → Magnesiumrückgewinnung → Beimpfung → Gießzeit
Für viele Sphärogusssorten, Der verbleibende Mg-Gehalt kann weitestgehend variieren 0.03–0,06 Gew.-%, aber das ist nur eine allgemeine Referenz.
Für die jeweilige Jahrgangsstufe muss das richtige Ziel festgelegt werden, Abschnittsstärke, Behandlungsmethode, und Kundenspezifikation.
Die metallografische Kontrolle sollte auch über einen einfachen „Knotenprozentsatz“ hinausgehen..
Knotenanzahl, Größenverteilung, Graphitmorphologie, Matrixstruktur, und Karbidgehalt geben ein viel besseres Bild darüber, ob der Prozess tatsächlich stabil ist.
Die praktische Sicht eines Gießereiingenieurs
Wenn sich die Knötchenbildung ständig verschiebt, Ändern Sie die Magnesiumzugabe nicht sofort.
Stabilisieren Sie zunächst das Basiseisen. Eine konsequente Behandlung von inkonsistentem Metall führt immer noch zu inkonsistenten Gussteilen.
7. Geringe Graphitknötchenzahl und ungleichmäßige Knötchengröße
Ein Gussteil aus duktilem Gusseisen kann eine akzeptable Graphitknötchenform aufweisen, aber dennoch eine unbefriedigende Qualität aufweisen Knotenzahl oder Größenverteilung.
Diese Unterscheidung ist wichtig. Die Nodularität sagt uns, wie rund und wohlgeformt der Graphit ist; Die Knötchenzahl sagt uns, wie viele Graphitpartikel sich während der Erstarrung gebildet haben. Beide beeinflussen das Erstarrungsverhalten und die endgültige Matrixstruktur.
Häufige Ursachen
Wenn das verbleibende Magnesium ausreichend ist, aber die Knötchenzahl niedrig ist, Ich würde es zunächst vermuten schlechte oder nachlassende Impfung.
Durch die Beimpfung entstehen zusätzliche Graphit-Keimbildungsstellen. Wenn das Impfmittel zu früh hinzugefügt wird, ist schlecht gelöst, oder ist nicht gut auf den Eisenzustand abgestimmt, Der Effekt kann verblassen, bevor das Metall die Form erreicht.
Auch die Kühlbedingungen spielen eine Rolle. Ein dicker Abschnitt erstarrt langsamer als ein dünner Abschnitt, Daher kann die gleiche Behandlung in verschiedenen Teilen desselben Gussteils unterschiedliche Knötchenpopulationen hervorrufen.
So verbessern Sie die Knotenzahl
Befolgen Sie eine stabile Impfpraxis und achten Sie genau auf den Zeitpunkt.
Für drahtbehandeltes Sphäroguss, Die Inokulation erfolgt im Allgemeinen unmittelbar nach der Sphäroidisierungsbehandlung oder mit nur einer kurzen kontrollierten Verzögerung, je nach Prozess.
Für einige Anwendungen aus Sphäroguss, Knotenanzahl von 100–200 Knötchen/mm² oder mehr kann angetroffen werden, aber es gibt keinen allgemeingültigen „richtigen“ Wert.
Das Ziel hängt von der Legierungszusammensetzung ab, Abschnittsstärke, Kühlrate, und der geltenden Spezifikation.
Das Wichtigste ist Konsistenz, nicht einer einzigen Zahl nachjagen.
Die praktische Sicht eines Gießereiingenieurs
Wenn der Graphit rund, aber zu grob und zu spärlich ist, Die erste Frage sollte nicht lauten: „Brauchen wir mehr Magnesium?“?”
Normalerweise ist es sinnvoller zu fragen:
War das Eisen richtig geimpft?, und war diese Impfung noch wirksam, als das Metall in die Form gelangte??
Eine gute Produktion von Sphäroguss hängt von der Kontrolle beider Faktoren ab Sphäroidisierung und Keimbildung. Das Eine ohne das Andere reicht nicht aus.
8. Schlechte Bearbeitbarkeit nach dem Gießen
Wenn ein Kunde sagt, „Der Guss ist schwer zu bearbeiten,” Ich gebe nicht automatisch dem CNC-Prozess die Schuld.
In vielen Fällen, Das eigentliche Problem entstand bereits im Schmelz- und Erstarrungsstadium.
Gusseisen kann sehr unterschiedlich bearbeitet werden, selbst wenn zwei Schmelzen ähnliche Härtewerte aufweisen.
Das tatsächliche Schneidverhalten hängt stark von der Matrixstruktur ab, Graphitmorphologie, Carbide, Phosphide, Einschlüsse, und lokaler Chill.
Typische Ursachen sind freier Zementit, harte Phosphid- oder Karbidphasen, übermäßiger Perlitgehalt in einem Gehalt, der ferritischer sein soll, abnormale Strukturen in thermischen Hotspots, or undissolved ferroalloy particles.
Warum passiert es??
A section that cools rapidly can develop chilled iron or carbide-rich areas, while a hot spot may develop a different matrix from the surrounding metal.
In ductile iron, excessive pearlite or carbides can also increase tool wear and cutting forces.
This is why simply checking Brinell hardness is not always enough.
Two castings with similar hardness can have noticeably different machinability because the microstructure and hard-phase distribution are different.
So verbessern Sie die Bearbeitbarkeit
The solution starts upstream:
Charge Chemistry → Carbon Equivalent → Inoculation → Solidification Rate → Heat Treatment → Final Microstructure
Control the chemistry first, then examine the graphite and matrix structure.
If the machining problem occurs only in thin sections or near hot spots, Das Formendesign und die Kühlbedingungen erfordern möglicherweise eher Aufmerksamkeit als eine weitere Änderung der CNC-Schneidparameter.
Wo nötig, Eine metallografische Untersuchung kann schnell aufdecken, ob das eigentliche Problem Zementit ist, Carbide, übermäßiger Perlit, Graphitanomalie, oder ein anderes mikrostrukturelles Problem.
Die praktische Sicht eines Gießereiingenieurs
Wenn die Bearbeitung plötzlich schwierig wird, Ich frage immer:
„Hat sich die Metallstruktur verändert??”
Wenn der Werkzeugverschleiß zunimmt und sich gleichzeitig die Gusshärte oder die Mikrostruktur verändert, Die Bearbeitungswerkstatt sieht möglicherweise nur das letzte Symptom eines Gießereiproblems.
9. Restmagnesium scheint laut Spektrometer zu hoch zu sein
Manchmal meldet das Spektrometer einen relativ hohen Wert Restmagnesium Wert, Dennoch weist das Gussstück nicht die erwartete Abkühlung oder abnormale Mikrostruktur auf.
Dies ist eine Situation, in der ich die Messung überprüfen würde, bevor ich den Behandlungsprozess ändere.
Für einige Sphärogusssorten, Rest-Mg herum 0.03–0,06 Gew.-% kann sinnvoll sein, Das richtige Ziel hängt jedoch von der Note ab, Schwefelgehalt, Behandlungsmethode, Abschnittgröße, und Spezifikation.
Warum kann das Ergebnis irreführend sein??
Mehrere Faktoren können die Spektrometerwerte beeinflussen:
- Instrumentenkalibrierung oder -drift
- Falsche Referenzstandards
- Schlechte Probenvorbereitung
- Ungleichmäßiges Mahlen
- Oberflächenverschmutzung
- Nicht repräsentative Stichprobe
Magnesium reagiert auch empfindlich auf die Analysetechnik, Daher sind die Probenvorbereitung und die Testpraxis des Bedieners wichtiger, als vielen Menschen bewusst ist.
So überprüfen Sie das Ergebnis
Der erste Schritt besteht darin, das Gerät mit einem zertifizierten Referenzstandard zu überprüfen.
Die Probenvorbereitung sollte einem kontrollierten Verfahren folgen, einschließlich ordnungsgemäßem Schleifen und Reinigen, repräsentative Oberfläche.
Bleibt das Ergebnis fraglich, Vergleichen Sie es mit einer unabhängigen Analysemethode wie z nasschemische Analyse gegebenenfalls.
Die praktische Sicht eines Gießereiingenieurs
Wenn der Chemiebericht und die Besetzungsstruktur nicht übereinstimmen, Ändern Sie das Ofenrezept nicht sofort.
Beweisen Sie zunächst, dass die Messung richtig ist.
Ich habe Geschäfte gesehen, die auf der Suche nach Magnesium waren, Kohlenstoff, und Siliziumanpassungen für eine ganze Schicht, wenn das eigentliche Problem eine schlechte Probe oder ein falsch kalibriertes Spektrometer war.
10. Geringe Schlagzähigkeit bei duktilem Gusseisen
Ein Gussstück aus duktilem Gusseisen kann seine Zugfestigkeitsanforderungen erfüllen und trotzdem einen Schlagtest nicht bestehen.
Dies ist besonders wichtig für Sorten, bei denen neben der Festigkeit auch Zähigkeit und Duktilität gefordert werden.
Die Schlagleistung wird durch die chemische Zusammensetzung beeinflusst, Graphitmorphologie, Matrixstruktur, Karbidgehalt, Einschlüsse, und Gussqualität.
Warum sinkt die Schlagzähigkeit??
Hohes Maß an Phosphor und Mangan kann sich nachteilig auf die Duktilität und Schlagzähigkeit von ferritischem Sphäroguss auswirken, während übermäßiger Perlit, Carbide, schlechte Nodularität, oder eine ungünstige Graphitmorphologie können ebenfalls die Zähigkeit verringern.
Für eine Sorte wie QT350-22L oder QT400-18L, Das Ziel besteht nicht einfach darin, die Kraft zu maximieren.
Die Chemie und die Behandlung müssen ausgewogen sein, um die erforderliche ferritische Matrix und Duktilität zu erhalten.
So verbessern Sie es
Beginnen Sie mit sauberen und kontrollierten Beschickungsmaterialien. Vermeiden Sie unnötige Legierungsverunreinigungen und halten Sie Phosphor und Mangan im angegebenen Bereich.
Steuern Sie dann den gesamten Schmelzebehandlungsablauf:
Basiseisen → Sphäroidisierung → Inokulation → Erstarrung → Matrixkontrolle
Für kritische Noten, Neben der Zug- und Schlagprüfung sollte auch eine metallografische Untersuchung durchgeführt werden.
Wenn die Schlagwerte plötzlich sinken, Vergleichen Sie die fehlgeschlagenen Läufe mit einem akzeptierten Lauf, anstatt nur die endgültige Schlagzahl zu betrachten.
Die praktische Sicht eines Gießereiingenieurs
Wenn die Schlagzähigkeit gering ist, Fügen Sie nicht einfach eine Legierung hinzu, um die Festigkeit zu erhöhen.
Ein Guss kann fester und dennoch spröder werden.
Ich schaue mir immer zuerst die Matrix an – Ferrit, Pearlit, Carbide, und Graphitmorphologie – arbeiten Sie dann rückwärts zur Chemie und zum Behandlungsprozess.
Die richtige Frage ist nicht: „Wie machen wir es schwieriger?“?“, sondern „Welche Mikrostruktur haben wir tatsächlich hergestellt??”
11. Unerklärliche Casting-Probleme
Irgendwann stößt jede Gießerei in der Werkstatt auf den frustrierendsten Satz:
„Es hat sich nichts geändert, aber die Besetzung ist anders.“
Wenn die offensichtlichen Parameter unverändert erscheinen, aber die Porosität, Graphitstruktur, Härte, Verarbeitbarkeit, oder sich die mechanischen Eigenschaften plötzlich ändern, Fortgesetztes Rätselraten ist in der Regel Zeitverschwendung.
Der erste Schritt besteht darin, a zu vergleichen gute Hitze und schlechte Hitze unter Verwendung tatsächlicher Messungen.
Nützliche Diagnosemethoden
Abhängig vom Defekt, Zu den nützlichen Tools gehören::
- Optische Emissionsspektroskopie für Haupt- und Spurenelemente
- Sauerstoff-/Stickstoffanalyse für Probleme mit gelösten Gasen und Sauberkeit
- Metallographie zur Graphit- und Matrixbewertung
- SEM/EDS für Einschlüsse und abnormale Phasen
- Röntgen oder CT für innere Porosität und Defekte
- Thermische Analyse für das Erstarrungsverhalten
- Ultraschalltests für geeignete interne Diskontinuitäten
Der Schlüssel besteht darin, den Test entsprechend dem vermuteten Mechanismus auszuwählen. Es hat wenig Sinn, jede verfügbare Analyse ohne eine klare diagnostische Frage durchzuführen.
Die praktische Sicht eines Gießereiingenieurs
Wenn die Ursache unklar ist, Ich glaube nicht daran, drei Dinge auf einmal zu ändern.
Ändern Sie eine kontrollierte Variable, Vergleichen Sie es mit einer bekanntermaßen guten Hitze, und die Produktionsaufzeichnungen aufbewahren.
Gutes Casting vs. schlechte Besetzung ist oft der schnellste Weg zur Antwort.
Wenn die Gießerei die erforderliche Analyse nicht intern durchführen kann, Das Versenden von Proben an ein qualifiziertes Labor ist in der Regel günstiger, als eine weitere Produktionswoche zu verschrotten.
12. Lange Schmelzzeit und übermäßiger Stromverbrauch
Lange Schmelzzyklen sind mehr als ein Energieproblem.
Je länger das Metall im Ofen bleibt, desto größer ist die Möglichkeit zur Oxidation, Legierungsverlust, Schlackenbildung, feuerfester Angriff, und unnötiger Temperaturanstieg.
Aus produktionstechnischer Sicht, Ein langsamer Ofen verringert außerdem die verfügbare Schmelzkapazität und erhöht die Kosten pro Tonne akzeptablem Metall.
Warum dauert das Schmelzen zu lange??
Die Ursachen können überraschend einfach sein:
- Schlecht vorbereitete oder übergroße Ladung
- Ladungsüberbrückung
- Geringe Ladungsdichte
- Ineffiziente elektrische Übertragung
- Schlechter Ofenzustand
- Unnötige Hochtemperaturhaltung
- Probleme mit dem Kühlsystem oder dem elektrischen System
- Abgenutztes Feuerfestmaterial oder ineffiziente Betriebspraxis
Der spezifische Energieverbrauch variiert erheblich je nach Ofenkonstruktion und Anlagenbedingungen, Daher sollten veröffentlichte Werte sorgfältig behandelt werden.
Eine Figur wie 570 kWh/t bzw 800 kWh/t ist kein allgemeingültiger Maßstab. Die Nutzzahl ist die tatsächliche kWh pro Tonne akzeptabler Metallschmelze, die in dieser bestimmten Anlage produziert wird.
So reduzieren Sie den Energieverbrauch
Beginnen Sie damit, den gesamten Schmelzzyklus zu verkürzen, anstatt einfach nur die Ofenleistung zu erhöhen.
Das Füllmaterial sollte trocken sein, sauber, angemessen dimensioniert, und effizient verpackt. Brückenbildung soll verhindert werden, und unnötiges Halten bei hoher Temperatur sollte vermieden werden.
Auch das elektrische System muss als komplette Kette überprüft werden:
Eingehende Energie → Konverter → Kondensatoren → Kabel/Sammelschienen → Induktionsspule → Ofen → Geschmolzenes Metall
Energie kann an mehreren Stellen verloren gehen.
Auch der Zustand des Ofens ist wichtig. Eine beschädigte Auskleidung, ineffizientes Kühlsystem, Ein elektrischer Fehler kann den Energieverbrauch für jede Heizung stillschweigend erhöhen.
Die praktische Sicht eines Gießereiingenieurs
Wenn es mir jemand sagt, „Der Ofen läuft auf Hochtouren, Es muss also effizient sein,” Ich bin nicht überzeugt.
Ich möchte drei Zahlen sehen:
Schmelzzeit + kWh/t + Tonnen akzeptables Metall
Ein Ofen, der schnell schmilzt, aber instabiles Metall produziert, ist nicht effizient. Ein Ofen, der weniger Strom verbraucht, aber zu lange braucht, kann aus einer anderen Richtung das gleiche Problem haben.
Das eigentliche Ziel ist stabile Chemie, vorhersehbare Schmelzzeit, und der niedrigste praktische Energieverbrauch pro Tonne guter Gussteile.
13. Häufige elektrische und mechanische Ausfälle von Öfen
Ein elektrischer Schmelzofen ist das Herzstück des Produktionsprozesses der Gießerei, So kann selbst ein scheinbar geringfügiger elektrischer oder mechanischer Fehler schnell die gesamte Linie zum Stillstand bringen.
In der Praxis, Viele wiederholte Ofenausfälle werden nicht durch den Ofenkörper selbst verursacht, sondern durch Leistungselektronik, Kühlsysteme, Hydraulische Komponenten, Sensoren, Verbindungen, und Steuerungskomponenten.
Typische Problembereiche sind der Konverter und die Steuerplatinen, Kondensatoren, Wasserkühlkreisläufe, Spulenanschlüsse, hydraulische Systeme, Temperaturüberwachung, Auslaufschutz, und Isolierung.
Warum passiert es??
Eine schlechte Komponentenqualität ist eine Ursache, aber die Wartung ist genauso wichtig.
Lose elektrische Verbindungen, instabiler Kühlwasserfluss, zu hohe Wassertemperatur, Kondensation, oder ein ausgefallener Sensor kann sich nach und nach zu einem viel größeren Fehler entwickeln.
Bei Induktionsöfen ist die Kühlung besonders wichtig. Die Spule und die zugehörigen elektrischen Komponenten sind auf eine stabile Wasserzirkulation angewiesen.
Ein kleines Kühlwasserproblem kann zu einem ernsthaften Sicherheitsproblem werden, wenn es ignoriert wird.
So verhindern Sie es
Beim Kauf oder der Wartung eines Elektroofens, Achten Sie nicht nur auf die Schmelzkapazität, sondern auch auf die Qualität und Rückverfolgbarkeit der Schlüsselkomponenten.
Das Wartungsprogramm sollte Routineprüfungen umfassen:
- Kühlwasserdurchfluss und -temperatur
- Elektrische Anschlüsse
- Hydraulikdruck
- Spulenzustand
- Auslaufschutz
- Isolierung
- Alarm- und Verriegelungssysteme
Der Lieferant sollte außerdem klare Informationen über kritische Ersatzteile und deren Austauschzyklus bereitstellen.
Die praktische Sicht eines Gießereiingenieurs
Wenn ein Ofen alle paar Tage „kleine Probleme“ hat, Ich halte sie nie für klein.
Eine schlechte Wasserverbindung, ein schwacher Kondensator, oder ein fehlerhafter Sensor kann schließlich zu einem Produktionsausfall oder einem Sicherheitsproblem führen.
Ein guter Ofen funktioniert nicht, wenn alles neu ist.
Es ist dasjenige, das aufgrund seiner Komponenten auch nach Tausenden von Produktionszyklen stabil bleibt, Wartung, Alarm, und Ersatzteilsystem wurden von Anfang an richtig geplant.
14. Kurze Lebensdauer der Ofenauskleidung
Die Ofenauskleidung ist einer der wichtigsten Bestandteile eines Induktionsofens.
Es trennt das geschmolzene Metall von der Ofenstruktur, Die Qualität der Auskleidung wirkt sich also direkt auf die Lebensdauer aus, Sauberkeit schmelzen, Produktionsstabilität, und Bedienersicherheit.
Zum Eisenschmelzen, Saure Auskleidungen auf Kieselsäurebasis werden häufig in geeigneten Induktionsofenanwendungen verwendet.
Jedoch, Die Lebensdauer der Auskleidung hängt von weit mehr als nur dem Nennmaterial des feuerfesten Materials ab.
Warum nutzt sich das Futter zu schnell ab??
Zu den häufigsten Ursachen gehören::
- Schlechte Feuerfestqualität
- Falsche Partikelgrößenverteilung
- Unsachgemäße Installation oder Verdichtung
- Unzureichende Sinterung
- Zu hohe Betriebstemperatur
- Aggressive Schlacke
- Mechanische Einwirkung während des Ladevorgangs
- Falsches Training im ersten Lauf
Selbst gutes feuerfestes Material kann bei schlechter Installation und schlechtem Sinterprozess eine kurze Lebensdauer haben.
Das Rohmaterial sollte einen geeigneten Siliciumdioxidgehalt und kontrollierte Verunreinigungen aufweisen.
Für feuerfeste Silikatmaterialien, hoher SiO₂-Gehalt – oft darüber 98% für geeignete Rohstoffe – kann wichtig sein, Die genaue Spezifikation des Feuerfestmaterials muss jedoch dem Ofendesign und den technischen Anforderungen des Lieferanten entsprechen.
So verbessern Sie die Lebensdauer der Auskleidung
Der wichtigste Schritt besteht darin, das Feuerfestsystem an die Ofenkapazität anzupassen, Legierung, Betriebstemperatur, Schlackenzustand, und Produktionszyklus.
Die Installation muss dem vom Feuerfestlieferanten vorgeschriebenen Verfahren folgen, inklusive ordentlichem Rammen, Trocknen, Heilung, und Sintern in der ersten Hitze.
Der erste Lauf verdient besondere Aufmerksamkeit. Durch einen kontrollierten Temperaturanstieg und einen korrekten Sinterprozess entsteht die Arbeitsschicht, die die Auskleidung bei der späteren Produktion schützt.
Während des Gottesdienstes, Die Auskleidung sollte regelmäßig überprüft werden, anstatt auf einen offensichtlichen Fehler zu warten.
Änderungen der Ofenkapazität, Badetiefe, oder das Belagprofil können frühe Hinweise auf lokalen Verschleiß geben.
Die praktische Sicht eines Gießereiingenieurs
Ich habe gesehen, dass Gießereien beim Feuerfestmaterial ein wenig Geld gespart haben und dann durch die kürzere Lebensdauer der Auskleidung viel mehr verloren haben, Produktionsausfälle, und unnötige Reparaturen.
Der billigste Belag ist selten der günstigste Belag zum Laufen.
Wählen Sie das feuerfeste Material entsprechend dem tatsächlichen Ofen und dem zu schmelzenden Metall, Installieren Sie es richtig, und nehmen Sie die erste Hitze ernst.
Eine gute Auskleidung schützt nicht nur den Ofen, sondern auch die Schmelze und die Menschen, die sie bedienen.
15. Feuerfeste „Elefantenfuß“-Erosion
Das sogenannte „Elefantenfuß“ ist eine charakteristische Form der lokalisierten feuerfesten Erosion im unteren Teil der Auskleidung eines Induktionsofens.
Das Innenprofil wird lokal vertieft oder vergrößert, verleiht der abgenutzten Stelle ihre unverwechselbare Form.
Es ist mehr als ein optischer Mangel. Starke lokale Erosion kann das effektive Ofenvolumen verringern, beeinflussen die Sauberkeit der Schmelze, beschleunigen Feuerfestschäden, und schließlich ein ernstes Sicherheitsrisiko darstellen.
Warum entwickelt es sich??
Eine häufige Ursache ist instabiles Laden und Überbrücken.
Wenn übergroße Chargenstücke eine Brücke über dem Schmelzbad bilden, Der untere Teil des Ofens kann starken thermischen und mechanischen Belastungen ausgesetzt sein.
Als die Brücke schließlich einstürzt, Schweres Material kann das untere Futter beschädigen.
Übermäßige lokale Temperaturen und chemische Angriffe können die Erosion beschleunigen.
Eine Auskleidung, die bereits durch schlechtes Sintern oder eine falsche Auswahl des Feuerfestmaterials geschwächt ist, ist noch anfälliger.
So verhindern Sie es
Das Ladungsmaterial sollte angemessen dimensioniert und so geladen sein, dass eine instabile Brückenbildung vermieden wird. Groß, Schwere Stücke sollten nicht direkt auf den Ofenboden fallen gelassen werden.
Der Bediener sollte außerdem eine unnötige Überhitzung vermeiden und das Auskleidungsprofil bei Routineinspektionen überwachen.
Sobald eine lokalisierte Erosion beobachtet wird, Eine Reparatur sollte in Betracht gezogen werden, bevor der beschädigte Bereich zu einem größeren Sicherheitsproblem wird.
Die praktische Sicht eines Gießereiingenieurs
Wenn ich ein Elefantenfußprofil sehe, Ich frage nicht einfach, „Wie viel Futter ist verloren gegangen??”
Ich möchte es wissen warum es dort passiert ist.
War die Ladung überbrückend?? War der Ofen überhitzt?? War die Auskleidung falsch gesintert?? War das feuerfeste Material für den Prozess ungeeignet??
Wenn Sie nur die verschlissene Stelle reparieren, ohne die Ursache zu beheben, das gleiche Problem wird wiederkommen.
Bei Gießereiarbeiten, Auskleidungsverschleiß ist oft ein Hinweis darauf, wie der Ofen betrieben wurde.
Lesen Sie diese Aufzeichnung sorgfältig durch, und Sie können den nächsten Fehler oft verhindern, bevor er passiert.
16. Abschluss
Probleme beim Gießen von Elektroöfen lassen sich selten durch isolierte Änderung eines Parameters lösen.
Ein stabiler Gießprozess erfordert die Kontrolle der gesamten Kette:
Beschickungsmaterialien → Ofenbetrieb → Schmelzchemie → Temperatur → Schlacken- und Gaskontrolle → Behandlung/Impfung → Gießen → Erstarrung → Inspektion
Das ist die wichtigste praktische Lektion Schmelzqualität entsteht vor dem Ausgießen.
Aus diesem Grund, Eine moderne Gießerei sollte sich nicht allein auf die Erfahrung der Bediener verlassen.
Spektrometrische Analyse, Sauerstoff-/Stickstoffmessung, Metallographie, thermische Analyse, Ndt, Energieüberwachung, und Feuerfestinspektion verwandeln die Ofensteuerung von einer erfahrungsbasierten Fehlersuche in eine messbare Verfahrenstechnik.
Das Ziel besteht nicht einfach darin, geschmolzenes Eisen herzustellen.
Ziel ist es, sauber zu produzieren, chemisch stabil, thermisch kontrolliertes Metall, das in der angegebenen Mikrostruktur erstarrt und konsistent Gussteile produziert, die den Maßen entsprechen, mechanisch, Bearbeitung, und Serviceanforderungen.