In den über 30 Jahren, in denen ich in der Werkstatt gearbeitet und Prozessingenieure betreut habe, Ich habe zu viele neue Praktiker gesehen, die Bearbeitungspräzision als nichts anderes betrachten als „Passt das Teil in das Toleranzband?“
Sie betrachten eine Dimension auf einem Druck, Überprüfen Sie es mit einem Messschieber, und nenne es gut. Aber Präzision geht weit darüber hinaus.
Von den Nennwerten auf dem Bauplan bis hin zu den Spänen, die vom Werkzeug abfallen, Präzision ist ein vielschichtiges System der Dimensionskontrolle, Formintegrität, und Positionsausrichtung – und wenn eine Schicht falsch ist, wird die gesamte Baugruppe entgleisen.
Ähnlich, Oberflächenqualität wird oft als „nur kosmetisch“ abgetan. Ich kann nicht zählen, wie oft ich gehört habe: „Es ist in der Maschine.“, Niemand sieht es“ – nur um zu beobachten, wie diese Teile fünfmal schneller verschleißen oder aufgrund oberflächenbedingter Ermüdung vorzeitig reißen.
Dieser Leitfaden unterteilt die Bearbeitungspräzision in ihre drei Kerndimensionen, führt Sie durch die fünf praktischen Methoden, die wir am Boden anwenden, um dimensionale Ziele zu erreichen, und erklärt die vier Möglichkeiten, wie die Oberflächenqualität direkt die Lebensdauer von Bauteilen bestimmt.
Das ist keine Lehrbuchtheorie, sondern die Lektionen, die wir jeweils aus einer verschrotteten Charge und einem fehlgeschlagenen Feldversuch gelernt haben.
1. Die drei Dimensionen der Bearbeitungspräzision
Jede Toleranz gegenüber einem Bauplan fällt in eine von drei Kategorien: Maßhaltigkeit, Formgenauigkeit, und Positionsgenauigkeit.
Neue Ingenieure fixieren sich oft auf Maßzahlen und ignorieren die anderen beiden – genau das führt dazu, dass Teile „richtig messen“, aber nicht funktionieren.
Dimensionsgenauigkeit
Die Maßgenauigkeit beschreibt, wie nahe die tatsächliche Größe eines einzelnen Merkmals an seinem idealen Nennwert liegt – denken Sie an den Bohrungsdurchmesser, Schaftlänge, oder Schlitzbreite.
Es ist die intuitivste und am häufigsten gemessene Präzisionsdimension, aber es wird auch am häufigsten falsch interpretiert.
Hier ist die erste Werkstattregel, die die meisten neuen Leute vermissen: Das Nennmaß auf der Zeichnung ist das Center des Toleranzbandes, nicht die Ober- oder Untergrenze.
Wenn Sie Ihren Werkzeugversatz genau auf die Obergrenze einstellen, nur um sicherzustellen, dass er passt,„Sobald Ihr Werkzeug zu verschleißen beginnt, sind Sie bereits auf halbem Weg außerhalb des Toleranzbereichs.
Bei den ersten Schnitten zielen wir immer auf den Nominalwert ab, und lassen Sie auf beiden Seiten einen gleichen Spielraum für Abnutzung.
Es klingt einfach, Aber ich habe erlebt, dass ganze Chargen verschrottet wurden, weil ein Bediener die Toleranzgrenzen überschritten hatte.
Formgenauigkeit
Die Formgenauigkeit beschreibt, wie genau ein Merkmal seiner beabsichtigten geometrischen Form entspricht.
Geradheit, Ebenheit, Zirkularität, Zylinderheit, und Linienprofiltoleranz fallen alle in diese Kategorie. Im Klartext: Ist der Schaft eigentlich rund?? Ist die Tischplatte tatsächlich flach??
Dies ist der stille Killer der Montageleistung. Ich hatte einmal eine Menge davon 4140 Stahlwellen, die alle Maßprüfungen des Durchmessers bestanden haben.
Aber als wir ihnen Lager aufdrückten, Sie sangen und vibrierten so sehr, dass wir den ganzen Lauf absagen mussten.
Das Problem? Schlechte Zylindrizität – der Schaft war leicht oval, von nur 0.03 mm, aber ausreichend, um das Lager ungleichmäßig zu belasten. Dimensionszahlen alle bestanden; Formulargenauigkeit fehlgeschlagen.
Positionsgenauigkeit
Die Positionsgenauigkeit beschreibt die geometrische Beziehung zwischen Merkmalen: Parallelität zwischen zwei Flächen, Rechtwinkligkeit zwischen einer Bohrung und einer Montagefläche, Konzentrizität zwischen zwei Bohrungen, oder Lochmusterposition auf einem Gehäuse.
Dies ist die teuerste Art von Präzisionsfehlern. Wenn das Lochbild an einem Getriebegehäuse verschoben ist 0.1 mm, die Schäfte klemmen, die Zahnräder verschleißen vorzeitig, und die gesamte Einheit fällt frühzeitig aus.
Sie können Positionsfehler nicht durch Schleifen oder Reiben beheben – sie sind in den Aufbau integriert.
Die ungeschriebene Werkstatthierarchie
Es gibt eine alte Prioritätsregel, nach der wir leben, durch jahrzehntelange verschrottete Teile und nächtliche Nacharbeit verdient: Formtoleranz > Positionstoleranz > Dimensionstoleranz
Die meisten Menschen gehen davon aus, dass die Maßtoleranz am engsten ist, aber das ist es nicht. Form ist die Grundlage. Wenn Ihre Oberfläche nicht flach ist, Sie können Parallelität nicht genau messen.
Wenn Ihre Bohrung nicht rund ist, Ihre Durchmessermessung ist bedeutungslos. Diese Hierarchie stammt nicht aus einem Standardhandbuch – sie wurde auf die harte Tour gelernt.
2. Fünf praktische Methoden zur Erzielung von Maßgenauigkeit
Das Erreichen Ihrer Dimensionsziele ist keine Zauberei – es geht darum, die richtige Methode für das Volumen auszuwählen, Toleranz, und Geometrie.
Wir verwenden fünf Kernmethoden auf dem Boden, jedes mit seiner eigenen Persönlichkeit, Stärken, und Fallstricke.
Cut-and-Try-Methode
Die klassische Old-School-Methode: Nehmen Sie einen leichten Schnitt, Messen Sie das Ergebnis, Passen Sie Ihren Werkzeugversatz an, und wiederholen. Sie können sich schrittweise an die endgültige Größe herantasten, Niemals zu tief in einem Durchgang schneiden.
- Am besten für: Einzelstücke, Prototypen, kleine Batch-Jobs, und sehr enge Toleranzen
- Realität in der Werkstatt: Langsam, aber unschlagbar an Flexibilität. Dies ist die erste Fertigkeit, die ich jedem Lehrling zum Meister mache, und es dauert gut ein halbes Jahr, bis man richtig gut darin wird.
Sie entwickeln ein Gefühl dafür, wie stark sich das Werkzeug durchbiegen wird, Wie viel Hitze lässt das Teil wachsen?, und wie man ein Mikrometer liest, als wäre es eine zweite Sprache. - Fangen: Es funktioniert nur, wenn Ihr Bediener weiß, was er tut. Ein schlechter Versatz beim Fertigschnitt ruiniert das Teil.
Setup-Anpassungsmethode
Sie geben Ihre Werkzeugposition und den Arbeitsversatz einmalig ein, Führen Sie dann einen ganzen Stapel mit demselben Setup aus.
- Am besten für: Mittlere und große Produktionschargen, konsistente Wiederholungsteile
- Vorteile: Stabile Genauigkeit, hohe Effizienz, Gleichbleibende Teil-zu-Teil-Qualität. Das ist das Arbeitstier der Massenproduktion.
- Kritische Regel: Überprüfen und validieren Sie das erste Stück immer vollständig, bevor Sie die Charge ausführen.
Ich habe gesehen 500 Teile wurden innerhalb einer Stunde verschrottet, weil jemand die Erststückprüfung übersprungen hatte und der Werkzeugversatz falsch war 0.2 mm aus.
Methode mit dimensioniertem Werkzeug
Sie verwenden ein festes Werkzeug, Kalibrierte Größe – Bohrer, Reibahlen, Broschen, und Gewindebohrer funktionieren alle auf diese Weise. Die Lochgröße ist die Werkzeuggröße, mehr oder weniger.
- Am besten für: Standardlochgrößen, Splines, und interne Profile
- Vorteile: Einfach, konsistent, kein komplexes Offset-Management.
- Fangen: Werkzeugverschleiß ist der lautlose Killer. Eine Reibahle, die abgenutzt ist 0.02 mm wird jedes Loch während des Laufs leise driften, und Sie werden es erst bemerken, wenn Sie messen. Sie müssen die Werkzeuglebensdauer im Auge behalten und termingerecht austauschen, nicht auf Misserfolg.
Automatisch & CNC-Steuerungsmethode
CNC und automatische Steuerungssysteme integrieren im Wesentlichen die Erfahrung des Bedieners in das Programm.
Die Maschine misst, gleicht Werkzeugverschleiß aus, und fährt automatisch zurück, mit präziser Koordinatensteuerung über den Werkzeugweg.
- Am besten für: Komplexe Geometrie, mittlere bis hohe Lautstärke, konsistente Wiederholbarkeit
- Vorteile: Weitaus höhere Effizienz und Konsistenz als manuelle Methoden. Komplexe Konturen und 3D-Oberflächen, die von Hand nicht möglich wären, sind auf einer CNC-Fräse Routine.
- Harte Wahrheit: Müll rein, Müll raus. Wenn das Programm falsch ist, Die Maschine macht den Fehler einfach schneller und konsequenter als ein Mensch.
Ich habe teurere Abstürze aufgrund von fehlerhaftem Code gesehen als aufgrund eines schlechten Urteilsvermögens des Bedieners.
Vergleich der Dimensionskontrollmethoden
| Verfahren | Bester Lautstärkebereich | Typische Maßgenauigkeit | Produktionseffizienz | Fähigkeitsanforderung | Primäres Risiko |
| Cut-and-Try | 1 - - 10 Stücke | ±0,005 – ±0,02 mm | Sehr niedrig | Sehr hoch (6+ Monate zu meistern) | Menschlicher Fehler beim finalen Schnitt |
| Setup-Anpassung | 20 - - 500+ Stücke | ±0,01 – ±0,05 mm | Hoch | Mäßig | Ein Fehler beim Einrichten des ersten Teils führt zu Chargenausschuss |
| Großes Werkzeug | 10 - - 1000+ Stücke | ±0,01 – ±0,03 mm | Mittelhoch | Niedrig | Allmählicher Werkzeugverschleißdrift |
| Automatisch & CNC-Steuerungsmethode | 5 - - 10,000+ Stücke | ±0,005 – ±0,02 mm | Sehr hoch | Hoch (Programmierkenntnisse) | Programmfehler führt zu Schnellstart, ständige Mängel |
Bonus: Bilden & Positionsgenauigkeitsmethoden
Für Formgenauigkeit, Wir stützen uns auf drei Kernansätze:
- Pfadgenerierung: Präzise Werkzeugweginterpolation auf CNC-Maschinen erzeugt präzise Freiformprofile
- Formwerkzeuge: Formwerkzeuge schneiden das gesamte Profil in einem Durchgang und sorgen so für gleichmäßige Querschnitte
- Prozesse generieren: Drehen, Schleifen, und Honen erzeugen durch kontrollierte Relativbewegung runde Formen
Für Positionsgenauigkeit, Die goldene Regel ist nicht verhandelbar: Bearbeiten Sie alle positionskritischen Merkmale in einer einzigen Aufspannung.
Jedes Mal, wenn Sie das Teil lösen und erneut befestigen, Sie führen einen Ausrichtungsfehler ein. Wenn Sie alle Löcher in einer Aufspannung bohren können, Mach es.
3. Oberflächenqualität: Der versteckte Treiber für die Lebensdauer von Komponenten
Sie haben also alle Ihre Dimensionen erreicht, Deine Form ist gut, Ihre Positionen sind absolut zutreffend. Bist du fertig?? Nicht einmal annähernd.
Diese dünne oberste Metallschicht – die Oberfläche – entscheidet über die Lebensdauer des Teils. Es gibt vier Möglichkeiten, wie sich die Oberflächenqualität direkt auf die Leistung auswirkt, und die meisten neuen Ingenieure kennen nur einen von ihnen.
Resistenz tragen
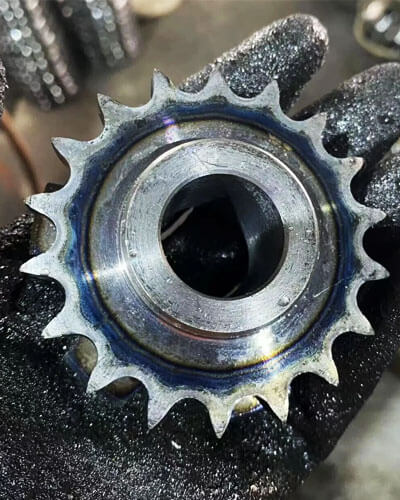
Egal wie glatt zwei Passflächen aussehen, Auf der Mikroebene berühren sie sich nur an den Spitzen des Oberflächenrauheitsprofils.
Höhere Rauheit bedeutet weniger, höhere Kontaktpunkte, schnellerer anfänglicher Verschleiß, und längere Einlaufzeit.
Genau aus diesem Grund haben neue Motoren eine Einlaufzeit: Sie tragen diese mikroskopisch kleinen Spitzen ab, sodass die Oberflächen vollständig zusammenpassen und eine stabile Abnutzung auftritt.
Für Schwerlastanwendungen, Die Oberflächenqualität ist der Unterschied zwischen 10,000 Dienstzeiten und 1,000 Std.. Ich habe gesehen, dass schwere Zahnradsätze dreimal länger halten, allein durch die Verringerung der Oberflächenrauheit von Ra 3.2 zu Ra 0.8.
Ermüdungsstärke
Unter zyklischer Belastung, jede winzige Werkzeugspur, kratzen, und der Bearbeitungsgrat erhöht die Spannung. Ermüdungsrisse beginnen fast immer an der Oberfläche, an der Wurzel eines Rauheitspeaks.
Hier ist der kontraintuitive Teil: Druckeigenspannung an der Oberfläche ist eine gute Sache.
Es hebt einen Teil der zyklischen Zugbelastung auf, Dadurch wird es schwieriger, Risse zu initiieren und auszubreiten.
Prozesse wie Kugelstrahlen, Rollieren, und Kaltbearbeitung sind alle darauf ausgelegt, gezielt eine Schicht kompressiver Oberflächenspannung aufzubauen.
Die Leute denken, dass sie nur „die Oberfläche glätten“ – sie spannen sie tatsächlich vor, damit sie länger hält.
Korrosionsbeständigkeit
Je glatter die Oberfläche, desto weniger Spalten und Täler gibt es für Feuchtigkeit, Verunreinigungen, und ätzende Chemikalien zu sammeln. Lochfraß beginnt in den Tälern der Oberflächenrauheit.
Lassen Sie den Ra-Wert fallen, und Sie verlängern die Korrosionslebensdauer erheblich. Für Teile, die in feuchter Umgebung betrieben werden, salzig, oder saure Umgebungen, Eine gute Oberflächenbeschaffenheit kann die Lebensdauer um Jahre verlängern, ohne dass weitere Designänderungen erforderlich sind.
Für Marinekomponenten, Umzug von Ra 6.3 zu Ra 1.6 kann die Korrosionslebensdauer verdoppeln.
Fit & Montagestabilität
Dies ist der am häufigsten übersehene Effekt. Zwei Teile mit gleicher Nennpresspassung können sich völlig unterschiedlich verhalten, wenn ihre Oberflächenrauheit unterschiedlich ist.
Eine höhere Rauheit führt dazu, dass die Spitzen beim Zusammenbau zerdrücken, Dadurch erhalten Sie weniger wirksame tatsächliche Eingriffe.
Schlechter: Restspannungen aus der Bearbeitung können mit der Zeit nachlassen, wodurch sich die Abmessungen leicht verschieben. Ich hatte einmal eine Charge Präzisionsbuchsen, die jede Prüfung direkt nach der Bearbeitung bestanden haben.
Wir haben sie eingepackt, Legen Sie sie zwei Wochen lang ins Lager, und als wir gingen, um sie zusammenzubauen, die Hälfte davon würde nicht passen.
Die innere Eigenspannung hatte nachgelassen, und die Größen hatten sich gerade so weit verändert, dass sie nicht mehr passten. Überspringen Sie niemals die Spannungsentlastung bei passgenauen Teilen.
4. Das größere Bild: Präzision und Qualität sind Systemindikatoren
Hier ist die größte Lektion, die ich gelernt habe 30 Jahre: Bearbeitungsgenauigkeit und Oberflächenqualität sind nicht isoliert, unabhängige Metriken. Sie sind das sichtbare Ergebnis des gesamten Fertigungssystems.
Steifigkeit der Maschine, Werkzeugkleidung, Schneidhitze, innere Eigenspannung, Spindelvibration, Spanngenauigkeit – jeder einzelne Faktor im Prozess zeigt sich im Endteil.
Wenn Sie auf der Suche nach gleichbleibender Präzision sind, Man kann sich an der Maschine nicht einfach „mehr anstrengen“.. Man muss das ganze System betrachten.
Verständnis dieser Ursache-Wirkungs-Beziehungen – wie sich Werkzeugverschleiß in Maßabweichungen zeigt, wie sich die Schnittgeschwindigkeit auf die Oberflächengüte auswirkt, wie sich die Spannvorrichtung bei Positionsfehlern zeigt – ist weitaus wertvoller als das Auswendiglernen von Toleranztabellen.
Einen Toleranzwert kann jeder nachschlagen. Der Ingenieur, der weiß, warum die Toleranz da ist, und was es beeinflusst, ist derjenige, der die Leitung am Laufen hält.
Letzter Gedanke
Bei einer guten Bearbeitung geht es nicht darum, Zahlen auf einem Druck zu treffen. Es geht darum zu verstehen, was diese Zahlen bedeuten, wie sie entstehen, und wie sie sich auf das Teil auswirken, wenn es in Betrieb ist.
Beherrschen Sie die drei Dimensionen der Präzision, Respektieren Sie die Kraft der Oberflächenqualität, und sehen Sie das gesamte System hinter dem Chip – und Sie werden Probleme lösen, bevor sie auftreten, nicht, nachdem die Charge verschrottet wurde.