

Wenn es um spanabhebende Verfahren geht, drehen, Mahlen, und Schleifen erhalten normalerweise die meiste Aufmerksamkeit. Jedoch, Nicht jedes Bearbeitungsproblem lässt sich am besten mit einem rotierenden Fräser lösen.
Für ebene Flächen, gerade Rillen, Schlüsselbahnen, Splines, und bestimmte nicht kreisförmige Innenprofile, lineare Schneidprozesse bleiben äußerst nützlich.
Die drei wichtigen Prozesse, die in diesem Artikel behandelt werden, sind: Hobeln, Gestaltung, und Ansprechen.
Alle drei tragen Material durch relative lineare Bewegung zwischen Schneidwerkzeug und Werkstück ab, Sie unterscheiden sich jedoch grundlegend in der Maschinenkonfiguration, Schnittrichtung, Werkzeug, Produktivität, anwendbare Geometrie, und Wirtschaft.
Aus Sicht der Fertigung, Die richtige Frage ist nicht einfach, welcher Prozess „besser“ ist. Es ist:
Welcher lineare Schneidprozess sorgt für die erforderliche Geometrie?, Genauigkeit, Oberflächenbeschaffung, Produktivität, und Kosten für das spezifische Teil und Produktionsvolumen?
1. Hobeln: Hin- und Herschneiden für große ebene Flächen
Hobeln ist ein traditioneller linearer Metallschneidprozess, bei dem sich das Werkstück hin und her gegen ein festes Einpunkt-Schneidwerkzeug bewegt. Im Gegensatz zum Drehen, Mahlen, oder schleifen, Beim Hobeln kommt es nicht auf kontinuierliches Rotationsschneiden an.
Stattdessen, Beim Vorwärtshub wird Material abgetragen, während der Rückhub normalerweise eine spanlose Bewegung ist.
Durch dieses einfache Schnittprinzip eignet sich das Hobeln besonders für große Flächen, schwer, und längliche Werkstücke mit langen flachen oder geraden Oberflächen.
Obwohl modern CNC -Fräsen hat das Hobeln in vielen Allzweckanwendungen ersetzt, Das Hobeln bleibt technisch wertvoll, wenn die Größe und das Gewicht des Werkstücks eine Rotationsbearbeitung weniger praktikabel machen.
Große Werkzeugmaschinenbetten, schwere Basen, Strukturgüsse, und lange Führungsflächen sind repräsentative Beispiele.
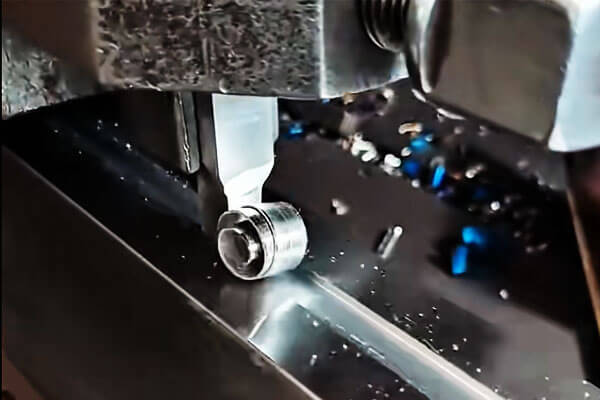
Funktionsprinzip des Hobelns
Die Schneidwirkung eines Hobels basiert auf einem wiederholten Hubzyklus. Beim Vorwärtshub, Die Schneide greift in das Werkstück ein und trägt eine kontrollierte Materialschicht ab.
Anschließend führt das Werkzeug bzw. der Tisch seine Rückbewegung durch, Normalerweise ohne Schneiden, bevor die nächste Fütterung erfolgt.
Der Grundzyklus ist:
Schneidhub → Rückhub → Vorschub → Schneidhub
Der Vorschub verschiebt die Schnittposition schrittweise, sodass das Werkzeug den erforderlichen Bearbeitungsbereich abdeckt.
Durch die Kombination der Tischlängsbewegung mit Quer- oder Vertikalvorschub, Ein Hobel kann horizontal erzeugen, Vertikale, und geneigte Flächen.
Diese Hin- und Herbewegung ist der grundlegende Unterschied zwischen dem Hobeln und den modernsten hochproduktiven Bearbeitungsprozessen.
Beim Fräsen, Der Fräser dreht sich kontinuierlich und mehrere Zähne greifen wiederholt in das Werkstück ein. Beim Hobeln, Das Schneiden erfolgt intermittierend und wird normalerweise mit a durchgeführt Einzelschneide.
Hauptkomponenten eines Hobels
Ein herkömmlicher Hobel besteht aus einer Vielzahl von Struktur- und Bewegungskomponenten, die darauf ausgelegt sind, schwere Werkstücke zu tragen und die Schnittstabilität aufrechtzuerhalten.
| Komponente | Hauptfunktion |
| Maschinenbett | Unterstützt den hin- und hergehenden Tisch und nimmt Schnittkräfte auf |
| Arbeitstisch | Trägt das Werkstück und sorgt für die primäre Hin- und Herbewegung |
| Säulen/Gehäuse | Stützen Sie die Querschiene und die Werkzeugköpfe ab |
| Querschiene | Trägt und positioniert die Werkzeugköpfe |
| Werkzeugköpfe | Halten Sie die Schneidwerkzeuge fest und sorgen Sie für die Vorschubeinstellung |
| Vorschubmechanismus | Steuert die inkrementelle Bewegung zwischen den Schnittbewegungen |
| Antriebssystem | Bietet kontrollierte Tischbeschleunigung, Schnittgeschwindigkeit, und Rücklaufgeschwindigkeit |
Die Maschinenstruktur muss ausreichend steif sein, da das Hobeln häufig bei großen Gussteilen und Bauteilen mit erheblichen Schnittkräften angewendet wird.
Irgendeine Instabilität in der Tabelle, Werkstückhaltesystem, oder Werkzeugkopf kann direkt als Vibration auftreten, Dimensionsvariation, oder schlechte Oberflächenbeschaffung.
Typische Anwendungen des Hobelns
Das stärkste Einsatzgebiet des Hobelns ist die Herstellung von groß, lang, relativ gerade Flächen
Ein klassisches Beispiel sind große Werkzeugmaschinenbetten. Ihre Führungsbahnen und Montageflächen können sich über beträchtliche Längen erstrecken und erfordern eine genaue Ausrichtung entlang des gesamten Arbeitsbereichs.
Ähnliche Anforderungen treten in großen Stützpunkten auf, Rahmen, Strukturgüsse, und schwere Industrieausrüstung.
Hobeln kann auch produzieren:
- Lange horizontale Ebenen
- Vertikale Flächen
- Geneigte Flächen
- Gerade Rillen
- V-Groves
- T-Nuten
- Schwalbenschwanzprofile
- Lange Führungsflächen
Mit entsprechender Werkzeugausstattung und Maschinenkonfiguration, Es können auch speziellere Profile erstellt werden.
Jedoch, Der Prozess ist am wirtschaftlichsten, wenn die Geometrie grundsätzlich linear und für das hin- und hergehende Werkzeug zugänglich bleibt.
Hobelwerkzeuge und Schnittstrategie
Typischerweise wird beim Hobeln verwendet Einschneidwerkzeuge
Für die Grobbearbeitung, Normalerweise wird ein starres Werkzeug mit einer starken Schneidkante bevorzugt, damit größere Schnitttiefen ohne übermäßige Vibrationen durchgeführt werden können.
Bei der Endbearbeitung kommen Werkzeuge zum Einsatz, die für einen stabileren Schnittvorgang und eine verbesserte Oberflächenqualität ausgelegt sind.
Der Werkzeugüberhang sollte minimiert werden, da ein langer Werkzeugüberstand die Steifigkeit verringert und das Rattern verstärken kann.
Dies ist besonders wichtig beim Hobeln großer Gussteile, da das Werkstück selbst örtliche Steifigkeitsänderungen aufweisen kann.
Ein praktischer Werkzeugaufbau folgt drei Grundprinzipien:
Korrekte Werkzeugposition + minimaler Überhang + sichere Klemmung
Das Werkstück muss außerdem fest abgestützt sein. Kleine Bauteile können in einem Schraubstock oder einer anderen Vorrichtung eingespannt werden, während große Gussteile und Fabrikate im Allgemeinen mit Klammern befestigt werden, Bolzen, Stützblöcke, oder spezielle Vorrichtungen.
Prozesseigenschaften und typische Genauigkeit
Der Hauptnachteil des Hobelns ist die im Vergleich zum kontinuierlichen Fräsen geringere Materialabtragseffizienz, denn der Rückhub trägt normalerweise nicht zum Schneiden bei.
Auch Werkzeugwechsel und hin- und hergehendes Beschleunigen und Abbremsen schränken die Produktivität ein.
Seine Stärken sind Flexibilität, relativ einfache Werkzeugausstattung, und die Möglichkeit, große oder schwere Bauteile zu bearbeiten, ohne dass komplexe rotierende Fräser erforderlich sind.
Aufgrund dieser Eigenschaften eignet sich das Hobeln insbesondere für die Einzelstück- und Kleinserienfertigung, Reparaturarbeiten, und die Bearbeitung großer flacher Bauteile.
Die typischerweise erreichbare Genauigkeit hängt stark vom Maschinenzustand ab, Werkzeuggeometrie, Werkstücksteifigkeit, und Prozessparameter.
Als allgemeine Referenz, Herkömmliches Hobeln kann ungefähr erreichen Maßgenauigkeit IT9–IT7, mit Oberflächenrauheit häufig um Ra 12,5–1,6 μm.
Unter günstigen Konditionen und mit entsprechenden Breitbearbeitungswerkzeugen, Präzisionshobeln kann ungefähr erreicht werden IT6, mit Oberflächenrauheit, die möglicherweise rundherum reicht Ra 0,8–0,2 μm.
Diese Werte sind eher indikativ als universell und sollten die prozessspezifische Fähigkeitsvalidierung nicht ersetzen.
| Parameter | Typische Hobeleigenschaften |
| Schneidmethode | Hin- und hergehendes Einzelpunktschneiden |
| Hauptanwendung | Große flache und gerade Flächen |
| Bearbeitbare Merkmale | Horizontal, Vertikale, geneigte Flächen; gerade Rillen; einfach geformte Profile |
| Hauptvorteil | Flexibel und wirtschaftlich für Groß, Komponenten mit niedrigem Volumen |
| Haupteinschränkung | Der Leerlaufrückhub verringert die Produktivität |
| Typische Genauigkeit | Ungefähr IT9–IT7 |
| Typische Oberflächenrauheit | Ungefähr Ra 12,5–1,6 μm |
| Präzise Endbearbeitung | Kann unter geeigneten Bedingungen IT6 und etwa Ra 0,8–0,2 μm erreichen |
Der grundlegende Wert des Hobelns liegt in seiner Fähigkeit, Stabilität zu bieten, flexible Bearbeitung großer flacher Geometrien mit relativ einfacher Werkzeugausstattung.
Obwohl es in vielen Produktionsumgebungen weitgehend durch hochproduktives Fräsen ersetzt wurde, es bleibt ein praktischer Prozess für große Komponenten, Schwerzerspanung, und Kleinserienfertigung, bei der Flexibilität und Einfachheit der Ausrüstung wichtiger sind als maximale Zyklusgeschwindigkeit.
2. Gestaltung: Vertikales Hin- und Herschneiden für interne und externe Merkmale
Erfahrene Maschinisten beschreiben den Slotter oft als „Vertikalhobel“., und der Vergleich ist technisch passend.
Im Gestalten, Die Schnittrichtung ist vertikal und nicht horizontal, und der Prozess zielt hauptsächlich auf Innenflächen ab.
Es kann als vertikale Erweiterung des Hobelvorgangs angesehen werden, den gleichen grundlegenden Einzelpunkt teilen, intermittierende Schneidwirkung bei gleichzeitiger Erweiterung der Reichweite in Bohrungen, Hubs, und andere geschlossene Geometrien, auf die ein Hobel oder Fräser nicht leicht zugreifen kann.
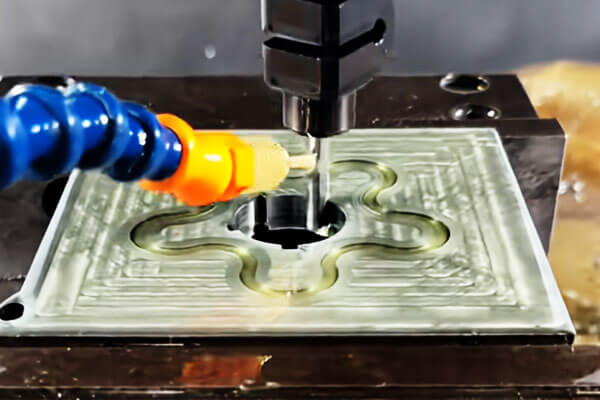
Kernausrüstung: Die Slotmaschine
Die Schlitzmaschine (Schlitzer) besteht aus einem Bett, Ober- und Unterschlitten, ein runder Arbeitstisch, ein Widder, und eine Säule.
Die Hauptbewegung ist die vertikale lineare Hin- und Herbewegung des Stößels, Dadurch wird das Schlitzwerkzeug durch das Werkstück geführt und beim Rückhub wieder zurückgezogen.
Die Vorschubbewegung erfolgt durch die Längs- und Querbewegung der Ober- und Unterschlitten, während die Drehbewegung des kreisförmigen Arbeitstisches eine Winkelindizierung ermöglicht.
Durch diese Kombination kann die Maschine nicht nur gerade Innenschnitte, sondern auch indexierte, um eine Bohrung verteilte Merkmale ausführen.
Typische Stoßmaschinen verarbeiten Hübe im Bereich von grob 80 mm zu 500 mm, mit Stößelgeschwindigkeiten, die üblicherweise dazwischen liegen 15 Und 60 Hübe pro Minute je nach Hublänge und Material.
Denn der Schnitt erfolgt nur beim Abwärtshub, Der Prozess ist von Natur aus intermittierend, und die effektive Schnittzeit beträgt etwa 40–50 % des Gesamtzyklus.
Bearbeitungsumfang und praktische Details
Das Schlitzen ist überwiegend ein „interner“ Vorgang. Zu seinen Stärken gehören:
- Keilnuten in Naben, Getriebe, und Riemenscheiben
- Quadratische Löcher und rechteckige Bohrungen
- Polygonale Löcher (sechseckig, achteckig, und ähnliche Profile)
- Spline-Löcher und interne Splines
- Interne Rillen, blinde Schlitze, und unregelmäßige Innenprofile
Schlitzwerkzeuge lassen sich in zwei große Kategorien einteilen. Das spitze Werkzeug wird zum Schruppen von Schlitzen und zum Bearbeiten von Mehrkantlöchern verwendet, wo es Ecken und unterschiedliche Profile überwinden kann.
Das Werkzeug mit flacher Schneide wird für Schlichtarbeiten und zum Schneiden rechtwinkliger Nuten verwendet, Dadurch entsteht eine sauberere Seitenwand und ein flacherer Boden.
Beim Schneiden von Splines entsteht ein kritisches Detail. Es reicht nicht aus, die Symmetrie jeder einzelnen Keilnut zu kontrollieren; Auch der Winkelabstand aller Keilnuten am Umfang muss innerhalb der Toleranz gehalten werden.
Dies wird durch den Einsatz einer Indexplatte oder eines Teilapparats in Verbindung mit dem Rundtisch erreicht.
Denn die Spline-Passung wird durch die kumulative Position jedes Zahns bestimmt, Selbst ein kleiner Indexierungsfehler kann zu Störungen bei der Montage oder zu unzulässigem Spiel im Betrieb führen.
In der Praxis, Die Indexierungsgenauigkeit liegt oft bei wenigen Bogenminuten, abhängig von der Spline-Klasse und der Gegenkomponente.
Prozesseigenschaften und Genauigkeit
Der Slotter bietet in bestimmten Produktionskontexten klare Vorteile.
Sein Aufbau ist relativ einfach, Die Einrichtung geht schnell, und für die Herstellung von Innenkeilnuten und unrunden Bohrungen in Einzelstücken oder Kleinserien, Dies ist oft die kostengünstigste verfügbare Option.
Es erfordert auch weniger spezielle Werkzeuge als das Räumen, Das macht es für Lohnfertiger und Wartungsabteilungen attraktiv.
Die Einschränkungen sind ebenso gut etabliert. Beim Rückschlag, das Werkzeug reibt an der Werkstückwand, Dadurch wird der Werkzeugverschleiß beschleunigt und die Standzeit verkürzt.
Der Werkzeughalter oder die Bohrstange haben eine begrenzte Steifigkeit, was sowohl die maximale Schlitzlänge als auch das erreichbare Tiefen-Breiten-Verhältnis einschränkt.
Infolge, Bei tiefen oder schmalen Schlitzen sind möglicherweise mehrere Durchgänge erforderlich, und Durchbiegung kann die Maßhaltigkeit beeinträchtigen.
Unter normalen Bedingungen, Beim Schlitzen werden Maßgenauigkeiten im Bereich von erreicht IT9 bis IT7, mit Oberflächenrauheit typischerweise zwischen Ra 6.3 μm und Ra 1.6 μm.
Feinere Oberflächen erfordern im Allgemeinen einen reduzierten Vorschub, scharfes Werkzeug, und manchmal ein separater Enddurchgang. Die folgende Tabelle fasst die wichtigsten Prozessparameter zusammen.
| Parameter | Typische Formgebungsmerkmale |
| Schneidmethode | Vertikales hin- und hergehendes Einzelpunktschneiden |
| Primäre Anwendungen | Interne Keilnuten, Slots, Keilnuten, quadratische und vieleckige Löcher |
| Zusätzliche Anwendungen | Ausgewählte Gänge, Cams, externe Profile |
| Hauptvorteil | Effektiv für interne Merkmale, die durch herkömmliches Drehen schwer zu bearbeiten sind |
| Haupteinschränkung | Geringere Produktivität durch den spanlosen Rückhub |
| Typische Genauigkeit | Ungefähr IT9–IT7 |
| Typische Oberflächenrauheit | Ungefähr Ra 6,3–1,6 μm |
| Produktionstauglichkeit | Besonders wirtschaftlich bei Einzelstück- und Kleinserienarbeiten |
Jenseits geformter Löcher, Der Slotter kann auch Stirnräder bearbeiten, Cams, und andere spezielle Komponenten, wenn geeignete Vorrichtungen und Indexierungsanordnungen verwendet werden.
Diese Vielseitigkeit hat ihr den Ruf eingebracht, der „universelle Ersatz“ der Werkstatt zu sein – eine Maschine, die für die Massenproduktion möglicherweise nicht die erste Wahl ist, aber eines, das zuverlässig mit dem Ungewöhnlichen umgehen kann, das Innere, und das Schwierige, wenn andere Prozesse dies nicht können.
3. Robend: Hochproduktives lineares Schneiden mit einem Vielzahnwerkzeug
Robend ist ein hochproduktiver linearer Schneidprozess, bei dem ein speziell entwickeltes Werkzeug namens a ansprechen bewegt sich linear relativ zum Werkstück.
Im Gegensatz zum Hobeln und Formen, bei denen normalerweise eine einzige Schneidkante zum Einsatz kommt und das Material durch wiederholte Hübe abgetragen wird, Eine Räumnadel enthält mehrere Schneidzähne, die fortlaufend entlang des Werkzeugs angeordnet sind.
Jeder Zahn trägt eine kontrollierte Menge Material ab, Schruppen ermöglichen, Halbfertigbearbeitung, und Endbearbeitung in einem einzigen kontinuierlichen Hub erfolgen.
Diese einzigartige Werkzeuggeometrie macht das Räumen bei sich wiederholenden Innen- und Außenprofilen besonders effektiv, vor allem in mittel- und Produktion mit hoher Volumen.
Typische Beispiele sind interne Keilnuten, Splines, quadratische Löcher, vieleckige Löcher, und ausgewählte getriebebezogene Profile.
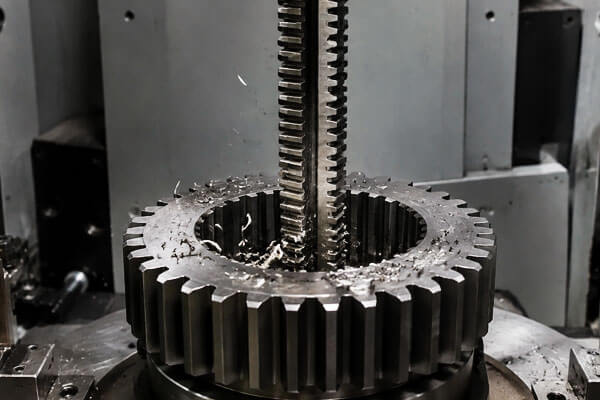
Kernausrüstung und Werkzeuge
Räummaschinen sind in zwei Hauptkonfigurationen erhältlich: vertikal und horizontal.
Moderne Maschinen werden fast durchgängig hydraulisch angetrieben, was für Geschmeidigkeit sorgt, stabil, und gleichmäßige Schnittbewegung während des gesamten Hubs.
Die Hublängen variieren stark je nach Maschinengröße, von ungefähr 500 mm auf kleineren vertikalen Maschinen bis zu mehreren Metern auf großen horizontalen Räummaschinen.
Herzstück des Prozesses ist das Räumwerkzeug, oder ansprechen. Seine Konstruktion ist hochtechnisiert, wobei jeder Abschnitt eine bestimmte Funktion erfüllt:
- Schaft: Überträgt die Zug- oder Druckkraft der Maschine.
- Frontpilot: Zentriert und führt die Räumnadel beim Eintritt in das vorgefertigte Loch.
- Schnittbereich: Enthält mehrere Zähne, die in aufsteigender Reihenfolge angeordnet sind, Jeder Zahn trägt eine kontrollierte Menge Material ab.
- Fertig (Größe) Abschnitt: Die letzten Zähne entfernen die letzten kleinen Abstände, um die endgültige Abmessung und Oberflächenbeschaffenheit festzulegen.
- Hinterer Pilot: Unterstützt und führt die Räumnadel beim Austritt aus dem Werkstück.
Denn die Zähne steigen zunehmend an, Die Räumnadel übernimmt die Schruppbearbeitung, Halbfertigbearbeitung, und gleichzeitig beenden. Ein einziger Durchgang schließt den gesamten Vorgang ab.
Der Anstieg pro Zahn liegt typischerweise im Bereich von 0.02 Zu 0.15 mm, abhängig vom Material und der gewünschten Oberflächenbeschaffenheit.
Bearbeitungsumfang und praktische Überlegungen
Das Räumen wird in zwei Kategorien unterteilt: internes Räumen und externes (Oberfläche) ansprechend.
Internes Räumen dient zur Herstellung unterschiedlichster Profillöcher:
- Runde Löcher
- Quadratische Löcher
- Spline-Löcher
- Getriebebohrungen und andere unrunde Innenprofile
Außenräumen wird für ebene Flächen verwendet, V-Groves, und andere externe Profile.
Es ist in der Automobil- und Luftfahrtindustrie für die Bearbeitung von Komponenten wie Turbinenscheiben und Pleuelstangen üblich.
Mehrere praktische Punkte verdienen Aufmerksamkeit. Beim Räumen eines Innenlochs, Das Werkstück muss grundsätzlich nicht eingespannt werden.
Es ist stirnseitig abgestützt, und die Schnittkraft selbst hält es in Position. Jedoch, Die Rechtwinkligkeit zwischen dem vorgefertigten Loch und der tragenden Endfläche muss den Spezifikationen entsprechen.
Wenn diese Rechtwinkligkeit schlecht ist, Unter dem Werkstück kann eine kugelförmige Unterlegscheibe verwendet werden, um eine Selbstausrichtung während des Durchgangs zu ermöglichen.
Zum Außenräumen, die Schnittkräfte sind asymmetrisch, Daher muss das Werkstück formschlüssig gespannt werden. Außerdem ist eine Führungsplatte erforderlich, um die Räumnadel in der Spur zu halten.
Ohne richtige Anleitung, das Werkzeug kann driften, Dadurch entsteht eine falsch ausgerichtete oder außerhalb der Toleranz liegende Oberfläche, was möglicherweise zum Ausschuss des Teils führt.
Prozesseigenschaften und Genauigkeit
Der Hauptvorteil des Räumens ist die Kombination aus hoher Produktivität und gleichbleibender Genauigkeit.
Denn der gesamte Vorgang ist mit einem Schlag erledigt, Die Zykluszeiten sind kurz und die Wiederholgenauigkeit ist ausgezeichnet.
Dies macht das Räumen ideal für die Massenproduktion von Teilen, die eine hohe Festigkeit erfordern, einheitliche Toleranzen.
Unter normalen Bedingungen, Beim Räumen wird eine wirtschaftliche Genauigkeit von erreicht IT9 bis IT7, mit Oberflächenrauheit dazwischen Ra 1.6 μm und Ra 0.4 μm.
Zu günstigen Konditionen, Die Genauigkeit kann noch strenger gehalten werden. Die Konsistenz von Charge zu Charge ist eines der stärksten Merkmale des Prozesses, da die Werkzeuggeometrie selbst die Endabmessungen bestimmt.
Die Grenzen des Räumens sind ebenso klar:
- Spezielle Werkzeuge: Eine Räumnadel ist für eine bestimmte Größe und ein bestimmtes Profil konzipiert. Es kann nicht angepasst werden, um eine andere Dimension zu erzeugen.
- Geometriebeschränkungen: Stufenlöcher, Blindlöcher, und sehr große Löcher können im Inneren nicht geräumt werden.
- Dünnwandverzerrung: Dünnwandige Werkstücke neigen unter den hohen Schnittkräften zu Verformungen.
- Hohe Werkzeugkosten: Räumnadeln sind teuer in der Konstruktion, Herstellung, und pflegen.
- Wirtschaftliche Schwelle: Räumen ist nur bei der Produktion mittlerer bis großer Stückzahlen kosteneffektiv, wobei sich die Werkzeugkosten über eine große Anzahl von Teilen amortisieren lassen.
Für Einzel- oder Kleinserienarbeiten, es ist einfach nicht wirtschaftlich.
Die folgende Tabelle fasst die wichtigsten Prozessparameter zusammen.
| Parameter | Typische Räumeigenschaften |
| Schneidmethode | Lineares Schneiden mit einem progressiven Vielzahnwerkzeug |
| Hauptausrüstung | Vertikale oder horizontale Räummaschinen |
| Primäre Anwendungen | Schlüsselbahnen, Spline-Löcher, quadratische Löcher, vieleckige Löcher, geformte Profile |
| Hauptvorteil | Sehr hohe Produktivität; Schruppen und Schlichten können oft in einem Arbeitsgang erledigt werden |
| Typische Genauigkeit | Ungefähr IT9–IT7 |
| Typische Oberflächenrauheit | Ungefähr Ra 1,6–0,4 μm |
| Produktionstauglichkeit | Am besten geeignet für mittel- und Produktion mit hoher Volumen |
| Haupteinschränkung | Spezielle Räumwerkzeuge sind teuer und anwendungsspezifisch |
Räumen lässt sich daher am besten als ein Prozess verstehen, der hohe Werkzeuginvestitionen in außergewöhnliche Produktivität und Wiederholgenauigkeit umwandelt.
Wo das Produktionsvolumen die Werkzeuge rechtfertigt, Es ist eine der effizientesten und zuverlässigsten Methoden zur Bearbeitung von Profillöchern und Außenflächen.
Bei geringem Volumen oder ungeeigneter Geometrie, Alternativverfahren wie Schlitzen, Mahlen, oder EDM sind besser geeignet.
4. Planen vs. Gestalten vs. Robend: Kernunterschiede
| Vergleichsartikel | Hobeln | Gestaltung | Robend |
| Grundprinzip | Hin- und hergehendes lineares Schneiden, Typischerweise bewegt sich das Werkzeug oder Werkstück horizontal | Hin- und hergehendes lineares Schneiden, typischerweise mit vertikaler Bewegung des Werkzeugs | Lineares Schneiden mit einer Vielzahn-Räumnadel mit zunehmend größeren Schneidzähnen |
| Typische Maschine | Hobel | Former / Schlitzmaschine | Horizontale oder vertikale Räummaschine |
| Werkzeug | Einschneidiges Schneidwerkzeug | Einschneidiges Schneidwerkzeug | Spezielle Räumnadel mit mehreren Zähnen |
| Primärer Antrag | Horizontale Hin- und Herbewegung | Vertikale Hin- und Herbewegung | Kontinuierlicher linearer Zug- oder Druckhub |
| Hauptanwendungen | Große ebene Flächen, Schritte, Schultern, V-Groves, T-Nuten | Interne Keilnuten, Slots, quadratische und vieleckige Löcher, ausgewählte externe Profile | Schlüsselbahnen, Spline-Löcher, quadratische Löcher, vieleckige Löcher, externe Profile |
Typische Werkstückgeometrie |
Große und relativ lange flache Bauteile | Interne oder lokalisierte Funktionen, insbesondere Schlitze und Profile | Wiederkehrende Innen- oder Außenprofile mit definierter Geometrie |
| Materialentfernung | Inkrementell, im Allgemeinen eine Schneide pro Hub | Inkrementell, im Allgemeinen eine Schneide pro Hub | Progressives Schneiden mit mehreren Zähnen in einem Durchgang |
| Produktivität | Niedrig bis moderat | Niedrig bis moderat | Hoch bis sehr hoch |
| Typische Genauigkeit | Ungefähr IT9–IT7; Eine feinere Endbearbeitung kann unter geeigneten Bedingungen IT6 erreichen | Ungefähr IT9–IT7 | Ungefähr IT9–IT7, je nach Werkzeugausstattung und Prozesssteuerung |
| Typische Oberflächenrauheit | Ungefähr Ra 12,5–1,6 μm; | Ungefähr Ra 6,3–1,6 μm | Ungefähr Ra 1,6–0,4 μm |
| Werkzeugkosten | Relativ niedrig | Relativ niedrig | Hoch, weil Räumnadeln spezialisiert sind |
Flexibilität |
Hoch für groß, abwechslungsreiche Werkstücke | Hoch für interne Features in Kleinserien | Niedrig; Bei der Werkzeugausstattung handelt es sich im Allgemeinen um Profilwerkzeuge- und größenspezifisch |
| Produktionsvolumen | Am besten für Einzelstücke und Kleinserien geeignet | Am besten für Einzelstücke und Kleinserien geeignet | Am besten für mittel- und Produktion mit hoher Volumen |
| Hauptvorteil | Wirtschaftliche Bearbeitung großer ebener Flächen mit einfacher Werkzeugausstattung | Effektive Bearbeitung von Innenschlitzen und Profilen | Hervorragende Produktivität, dimensionale Konsistenz, und Wiederholbarkeit |
| Haupteinschränkung | Der spanlose Rückhub verringert die Effizienz | Geringe Steifigkeit und spanloser Rückhub begrenzen die Produktivität | Hohe Werkzeugkosten und eingeschränkte Eignung für Blinde, trat, oder sehr variable Merkmale |
| Überlegungen zu wichtigen Prozessen | Werkstückunterstützung, Werkzeugsteifigkeit, und Langhubstabilität | Werkzeugüberhang, interne Erreichbarkeit, Indizierung, und Nutgenauigkeit | Broschendesign, Werkstückführung, Genauigkeit der vorgefertigten Löcher, und Schnittkraftkontrolle |
5. Abschluss
Hobeln, Gestaltung, und Räumen sind drei verschiedene lineare Schneidprozesse, Jedes ist für unterschiedliche Fertigungsanforderungen geeignet.
Hobeln eignet sich gut für große ebene Flächen und gerade Rillen, insbesondere bei der Einzelstück- und Kleinserienfertigung, wo Werkzeugflexibilität und relativ niedrige Ausrüstungskosten wichtig sind.
Gestaltung ist besonders effektiv für interne Keilnuten, Slots, quadratische Löcher, und andere lokalisierte Profile, Bietet eine praktische Lösung, wenn herkömmliches Fräsen weniger geeignet ist.
Robend, dagegen, verwendet ein spezielles Werkzeug mit mehreren Zähnen, um viele Profile in einem einzigen Hub fertigzustellen, Dies macht es besonders effektiv für mittlere- und Großserienproduktion, bei der Wiederholbarkeit und Produktivität von entscheidender Bedeutung sind.
Aus verfahrenstechnischer Sicht, Es gibt keine allgemein überlegene Methode.
Die geeignete Wahl sollte auf der Teilegeometrie basieren, Material, Maß- und Oberflächenanforderungen, Produktionsvolumen, Werkzeuginvestition, und Gesamtherstellungskosten.
FAQs
Was ist der Hauptunterschied zwischen Hobeln und Formen??
Beim Hobeln werden horizontale Hin- und Herbewegungen verwendet, um flache und gerillte Außenflächen zu bearbeiten.
Beim Formen kommt eine vertikale Hin- und Herbewegung zum Einsatz, hauptsächlich für Innenbohrungen, Schlüsselbahnen, und profilierte Löcher. Sie nutzen das gleiche Prinzip des Einpunktschneidens, unterscheiden sich jedoch in der Ausrichtung und dem Anwendungsschwerpunkt.
Warum wird Räumen nur für die Großserienfertigung eingesetzt??
Das Räumen erfordert Engagement, Formspezifische Schneidwerkzeuge, deren Herstellung und Änderung teuer ist.
Die hohen Werkzeugkosten können nur bei großen Produktionsmengen amortisiert werden. Für kleine Chargen, Die Werkzeugkosten pro Teil machen das Räumen unwirtschaftlich.
Kann Standard-Räummaschinen-Sacklöcher herstellen?
Generell nein. Beim Standardräumen ist eine Durchgangsbohrung für den Durchgang des Werkzeugs erforderlich.
Für Anwendungen mit begrenzter Tiefe gibt es spezielle Blindräumwerkzeuge, Sie weisen jedoch erhebliche Einschränkungen auf und entsprechen nicht der industriellen Standardpraxis.
Welcher lineare Schneidprozess liefert die beste Oberflächengüte??
Beim Präzisionshobeln mit breiten Werkzeugen kann die geringste Oberflächenrauheit erreicht werden (bis hin zu Ra 0.2 μm), vergleichbar mit Präzisionsschleifen.
Das Räumen liefert die gleichmäßigste Oberfläche in der Großserienproduktion. Die Standardformgebung führt zu einer mäßigen Oberflächenqualität.
Sind diese linearen Schneidprozesse beim modernen CNC-Fräsen noch relevant??
Ja. Für spezielle Funktionen wie Schwalbenschwanznuten, Schlüsselbahnen, und flache Oberflächen mit geringem Volumen, Lineare Schneidprozesse führen häufig zu geringeren Kosten, einfachere Einrichtung, und vergleichbare Qualität wie CNC-Fräsen.
Sie sind nach wie vor Grundprozesse in Lohnfertigern, Wartungseinrichtungen, und Massenproduktion von Formen.

