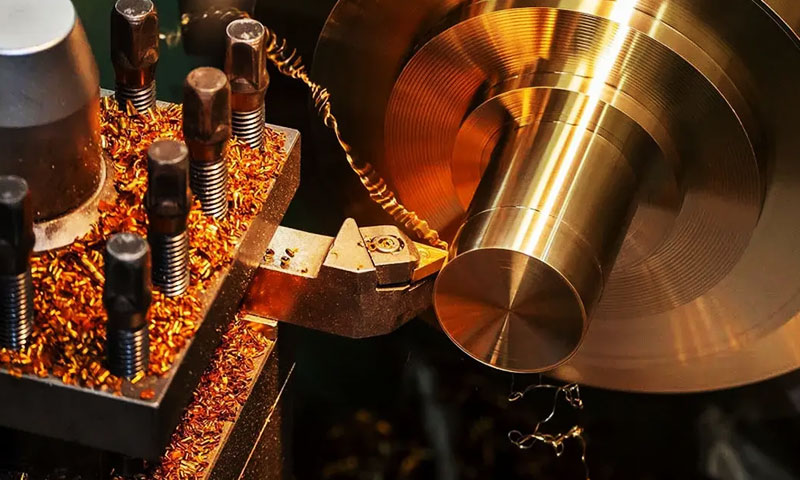
Umfassende Dienstleistungen im Bereich der Metallzerspanung: drehen, Bohren, langweilig, Hobeln, ansprechend, und Fräsen. Präzisionsbearbeitung für kundenspezifische industrielle Metallteile.
Wir sind von manuellen Fräs- und Drehmaschinen zu Fünf-Achsen-CNC-Zentren und additiver Fertigung übergegangen.
Aber durch und durch, Sechs Prozesse sind bis heute das Rückgrat der Metallzerspanung geblieben: drehen, Bohren, langweilig, Hobeln, ansprechend, und Fräsen.
Jede andere Methode – EDM, Laser, Wasserstrahl – ist ein Spezialist. Diese sechs sind die Generalisten. Meistere sie, und man kann fast alles machen.
In diesem Artikel, Ich werde Sie durch die Kernprinzipien jedes Prozesses führen, die Präzision, die Sie realistischerweise erwarten können, und die Anwendungen, bei denen jeder einzelne glänzt.
Ich werde auch einige hart erkämpfte Lehren aus der Werkstatt weitergeben – die Art von Dingen, die man erst lernt, wenn man ein paar Teile verschrottet.
1. Drehen: Der Primärprozess für Rotationskomponenten
Drehen ist eines der am weitesten verbreiteten Bearbeitungsverfahren zur Herstellung von Rotationsbauteilen.
Beim konventionellen Drehen, Das Werkstück dreht sich, während sich ein stationäres Schneidwerkzeug in axialer oder radialer Richtung bewegt, um Material abzutragen.
Diese Anordnung macht das Drehen von Wellen besonders effektiv, Buchsen, Ärmel, Stifte, und andere Komponenten mit zylindrischen oder konischen Merkmalen.

Funktionsprinzip und gemeinsame Operationen
Das Schneidwerkzeug trägt Material vom rotierenden Werkstück ab, um die gewünschte Oberfläche zu erzeugen.
Durch Änderung der Werkzeuggeometrie und Vorschubrichtung, Eine Drehmaschine kann mehrere Operationen ausführen:
- Externes Drehen: Erzeugt zylindrische oder abgestufte Außenflächen.
- Innendrehen: Vergrößert oder vervollständigt eine vorhandene Bohrung.
- Gesichtsansicht: Erzeugt eine flache Endfläche senkrecht zur Rotationsachse.
- Kegeldrehen: Erstellt konische Flächen.
- Nuten und Abstechen: Erstellt Nuten oder trennt ein Bauteil vom Rohteil.
- Einfädeln: Erstellt Innen- oder Außengewinde mit einem geeigneten Werkzeug und synchronisiertem Vorschub.
- Formdrehen: Erstellt spezifische Profile mit einem entsprechend geformten Werkzeug.
Das Drehen kann auf herkömmlichen Drehmaschinen durchgeführt werden, CNC-Drehzentren, und Fräs-Drehmaschinen.
CNC-Geräte sind besonders wertvoll, wenn Bauteile mehrere Durchmesser aufweisen, Rillen, Themen, und Präzisionsmerkmale, die konsistente Beziehungen aufrechterhalten müssen.
Werkstückspannung und Genauigkeitskontrolle
Die Werkstückspannung hat einen direkten Einfluss auf die Drehgenauigkeit. Ein selbstzentrierendes Dreibackenfutter sorgt für schnelles Laden und ist für viele runde Bauteile geeignet.
Ein unabhängiges Vierbackenfutter ermöglicht die individuelle Einstellung der Backen und eignet sich für unregelmäßige Werkstücke oder Anwendungen, die eine präzise Ausrichtung erfordern.
Bei langen Wellen wird häufig das Drehen zwischen den Mitten bevorzugt, wenn die Aufrechterhaltung der Ausrichtung zwischen mehreren Abschnitten von entscheidender Bedeutung ist.
Für dünnwandige Hülsen oder Präzisionsbohrungen, Eine zu hohe Spannkraft kann das Werkstück verformen.
In diesen Fällen, ein richtig konstruierter Spreizdorn, weiche Kiefer, oder eine andere verteilte Klemmanordnung kann eine bessere Dimensionsstabilität bieten.
Typische Präzision und Anwendungen
Beim konventionellen Drehen werden unter geeigneten Bedingungen üblicherweise Maßtoleranzklassen von IT7–IT8 erreicht.
Durch präzises CNC-Drehen können engere Toleranzen erreicht werden, je nach Maschine, Material, Werkstückhalterung, Schneidwerkzeug, und Inspektionsmethode.
Typische Anwendungen umfassen:
- Wellen, Achsen, Stifte, und Gewindebefestigungen
- Buchsen, Ärmel, und Lagersitze
- Hydraulikzylinder und Ventilkomponenten
- Rotierende Geräteteile und Präzisionsbeschläge
Das Drehen ist im Allgemeinen die erste Wahl, wenn die dominanten Merkmale rotatorisch sind.
Für Bauteile mit großflächigen Planflächen, Querlöcher, oder komplexe dreidimensionale Geometrie, Fräsen oder kombinierte Fräs-Dreh-Bearbeitung können effizienter sein.
Werkstatttipp:
Unterschätzen Sie nicht die Bedeutung der Werkzeuggeometrie. Ein positiver Spanwinkel reduziert die Schnittkräfte und verbessert die Oberflächengüte von Aluminium.
Für Stahl, Ein leicht negativer Spanwinkel kann die Standzeit des Werkzeugs verlängern. Und überprüfen Sie immer Ihre Mittenhöhe – ein paar Tausendstel Abweichung führt zu einer Verjüngung und einem schlechten Finish.
2. Bohren und Langweilen: Zwei wesentliche Lochbearbeitungsprozesse
Die Lochbearbeitung ist für die mechanische Fertigung von grundlegender Bedeutung. Bohren und Bohren werden oft zusammen verwendet, aber sie dienen unterschiedlichen Zwecken.
Beim Bohren entsteht in erster Linie ein Loch, Beim Bohren wird ein vorhandenes Loch vergrößert und korrigiert, um seine Größe zu verbessern, Geometrie, und Positionsbeziehung.
Bohren: Löcher in Vollmaterial erzeugen
Beim Bohren wird ein rotierender Bohrer verwendet, üblicherweise ein Spiralbohrer, um ein Loch in festes Material zu erzeugen. Der Bohrer dreht sich, während er axial in das Werkstück vordringt.
Es handelt sich um ein effizientes Verfahren zur Herstellung von Bolzenlöchern, Ölkanäle, Befestigungslöcher, und Vorbohrungen für die anschließende Bearbeitung.
Jedoch, Beim Bohren entsteht nicht automatisch ein hochpräzises Loch.
Der Bohrer kann aufgrund ungleichmäßiger Schneidkanten wandern, schlechte Zentrierung, eine geneigte Eintrittsfläche, unzureichende Steifigkeit, oder inkonsistente Schnittkräfte. Auch die Spanabfuhr wird mit zunehmender Lochtiefe immer schwieriger.
In praktischer Produktion, Mehrere Maßnahmen tragen zur Verbesserung der Bohrleistung bei:
- Gegebenenfalls auf die Eintrittsfläche blicken oder diese markieren.
- Verwenden Sie einen geeigneten Zentrierbohrer oder Anbohrer, um die Einstiegsposition festzulegen.
- Stellen Sie sicher, dass beide Schneiden richtig geschliffen und ausgewuchtet sind.
- Wählen Sie die richtige Bohrergeometrie, Schnittgeschwindigkeit, und Futtermittel für das Material.
- Sorgen Sie für eine effektive Spanabfuhr, besonders für tiefe Löcher.
- Wenn die Positionsgenauigkeit eine zusätzliche Kontrolle erfordert, verwenden Sie eine Bohrlehre oder eine maschinelle Messung.
Präzisionssorten:
Normalerweise werden Löcher im Bohrzustand erreicht IT10 bis IT12 mit Ra 12,5–6,3 µm. Das Loch könnte überdimensioniert sein, unrund, und nicht ganz gerade. Für Präzisionsarbeiten, Bohren ist nur der erste Schritt.
Die klassische Bohr-Reiß-Sequenz:
Für Löcher, die IT7–IT8 und Ra 1,6–0,8 µm erfordern, Anschließend mit einer Reibahle bohren. Für noch höhere Präzision (IT6 und Ra 0.4 µm), Verwenden Sie Bohren → Bohren → Reiben, oder Bohren → Innenschleifen.
Werkstatttipp:
Bohrwandern ist der Feind. Bohren Sie immer zuerst mit einem Kurzschluss vor, steifer Zentrierbohrer. Für tiefe Löcher, Verwenden Sie einen Tiefbohrzyklus, um Späne zu entfernen.
Und halten Sie Ihren Bohrer scharf – ein stumpfer Bohrer verhärtet die Oberfläche und erschwert die anschließende Bearbeitung.
Langweilig: Verbesserung der Lochgröße, Geometrie, und Position
Beim Bohren wird Material von der Innenfläche eines vorhandenen Lochs mit einem Einpunkt-Bohrwerkzeug oder einem geeigneten Mehrschneidensystem entfernt. Im Gegensatz zum Bohren, Normalerweise entsteht kein Loch direkt aus Vollmaterial.
Das Bohren ist besonders nützlich, wenn das Loch strenge Maßanforderungen erfüllen oder eine kontrollierte Beziehung zu anderen Merkmalen aufrechterhalten muss.
Es wird häufig für Motorgehäuse verwendet, Körper pumpen, Übertragungsfälle, Ventilkörper, und andere Bauteile mit Präzisionsbohrungen.

Zu den Hauptvorteilen des Bohrens gehören::
- Maßkorrektur: Passt ein vorhandenes Loch an den erforderlichen Durchmesser an.
- Geometrische Verbesserung: Hilft bei der Kontrolle der Rundheit, Zylinderheit, und Geradlinigkeit.
- Positionsgenauigkeit: Legt das Loch relativ zu kontrollierten Maschinen- oder Vorrichtungsbezügen fest.
- Fähigkeit mit großem Durchmesser: Erzeugt Bohrungen, die sich nicht direkt bohren lassen.
Präzisionssorten:
Langweilig kann man erreichen IT7 bis IT6 Und Ra 1,6–0,4 µm. Mit schwimmendem Bohrkopf, Sie können Größe und Rundheit innerhalb weniger Mikrometer halten. Es eignet sich auch hervorragend zum Korrigieren von Positionsfehlern, die beim Bohren entstanden sind.
Werkstatttipp:
Bohrstangen neigen zur Durchbiegung, besonders wenn es überhängt ist. Verwenden Sie die größte passende Stange, Überhang auf ein Minimum beschränken, und verwenden Sie zum Schlichten eine Hartmetall- oder Cermet-Wendeschneidplatte mit kleinem Spitzenradius.
Für tiefe Bohrungen, Verwenden Sie eine Bohrstange mit Dämpfung (Anti-Vibration) Technologie – sie verändert das Spiel.
3. Hobeln: Eine wirtschaftliche Lösung für große ebene Flächen
Hobeln ist ein herkömmlicher Bearbeitungsprozess, bei dem eine relative lineare Hin- und Herbewegung zwischen Schneidwerkzeug und Werkstück zum Einsatz kommt.
Abhängig von der Maschinenkonfiguration, Entweder das Werkzeug oder das Werkstück führt den Hauptschneidhub aus.
Beim Schneidhub wird Material abgetragen, während der Rückhub im Allgemeinen spanlos erfolgt.
Obwohl das Hobeln in der modernen Großserienfertigung weniger verbreitet ist, es bleibt für große Werkstücke nützlich, Wartungsarbeiten, und Anwendungen, bei denen eine spezielle Ausrüstung mit hoher Produktivität nicht gerechtfertigt ist.
Funktionsprinzip und Ausrüstung
Zu den gängigen Hobelmaschinen gehören:
- Former: Das Schneidwerkzeug bewegt sich über ein relativ kleines Werkstück hin und her.
- Hobel: Das Werkstück bewegt sich typischerweise unter einem Schneidwerkzeug, Dadurch ist die Maschine für große und schwere Bauteile geeignet.
- Slotter: Ein vertikal hin- und hergehendes Werkzeug erzeugt interne Keilnuten, Slots, und bestimmte interne Profile.
Durch Hobeln können ebene Flächen entstehen, Schritte, Rillen, und ausgewählte Winkelflächen.
Dies ist besonders nützlich, wenn ein Bauteil zu groß oder unhandlich ist, um es mit herkömmlichen Fräsmaschinen wirtschaftlich zu bearbeiten.
Präzisions- und Prozessbeschränkungen
Hobelmaschinen verfügen über relativ einfache Werkzeuge und können ein breites Spektrum an Werkstücken aufnehmen.
Jedoch, Die Hin- und Herbewegung führt zu Beschleunigung und Verzögerung, während der Rückhub kein Material entfernt. Diese Faktoren begrenzen die Schnittgeschwindigkeit und die Gesamtproduktivität.
Bei typischen Hobelvorgängen können die Maßklassen IT9–IT11 erreicht werden, wobei unter günstigen Bedingungen bessere Ergebnisse möglich sind.
Die Oberflächenrauheit liegt üblicherweise bei Ra 1,6–6,3 μm, abhängig von der Werkzeuggeometrie, füttern, Material, und Maschinenzustand.
Hobeln ist geeignet für:
- Große Maschinenbetten und Führungsflächen
- Schwere Strukturbauteile
- Flache Flächen und gerade Rillen
- Reparatur- und Wartungsarbeiten
- Einzel- und Kleinserienfertigung
Werkstatttipp:
Das Hobeln ist langsam und hat einen Leerlauf-Rückhub, daher ist es für die Produktion selten wirtschaftlich. Aber für ein Einzelstück ist das Maschinenbett zu groß für eine Mühle, es ist oft die einzige Option.
Stellen Sie sicher, dass das Werkzeug scharf ist und die Klöppelbox funktioniert – falls das Werkzeug beim Rückhub schleift, Du wirst die Oberfläche ruinieren.
4. Robend: Hochproduktive Bearbeitung für sich wiederholende Profile
Räumen ist ein Bearbeitungsprozess, bei dem ein spezielles Vielzahnwerkzeug namens Räumen verwendet wird.
Die Zähne nehmen zunehmend an Höhe zu, Dadurch können aufeinanderfolgende Zähne kleine Materialmengen entfernen, bis das erforderliche Profil entsteht.
Im Gegensatz zum herkömmlichen Fräsen oder Hobeln, Dies kann mehrere Durchgänge erfordern, um ein Feature zu generieren, Durch Räumen kann das gesamte Profil häufig in einem einzigen Hub oder kontinuierlichen Durchgang fertiggestellt werden.
Arbeitsprinzip
Jeder Räumzahn entfernt einen kontrollierten Teil der Bearbeitungszugabe.
Die ersten Zähne führen den Grobschnitt durch, Zwischenzähne entfernen zusätzliches Material, und die endgültigen Zähne legen die endgültigen Abmessungen und die Oberfläche fest.
Das Räumen kann in zwei Hauptkategorien unterteilt werden:
- Internes Räumen: Erzeugt interne Keilnuten, Splines, vieleckige Löcher, und andere Profile. Das Werkstück erfordert im Allgemeinen eine Vorbohrung, durch die die Räumnadel hindurchgehen kann.
- Außenräumen: Erstellt externe Profile, Wohnungen, Rillen, und komplexe Konturen an der Außenseite eines Bauteils.
Besonders effektiv ist das Verfahren, wenn sich die geforderte Geometrie über große Produktionschargen hinweg wiederholt.
Überlegungen zur Präzision und Werkzeugausstattung
Beim Räumen werden üblicherweise die Toleranzgrade IT7–IT9 erreicht, mit IT7–IT8 erreichbar für geeignete Anwendungen und gut kontrollierte Werkzeuge.
Oberflächenrauheiten um Ra 0,4–1,6 μm sind möglich, Abhängig vom Material, Werkzeugdesign, und Prozessbedingungen.
Sein Hauptvorteil ist die Wiederholbarkeit. Einmal die Brosche, Vorrichtung, und Maschinenparameter ordnungsgemäß festgelegt sind, Der Prozess kann konsistente Abmessungen mit relativ kurzen Zykluszeiten liefern.
Jedoch, Broschen sind teuer, und jedes Werkzeug ist für ein bestimmtes Profil und eine bestimmte Maßanforderung ausgelegt.
Werkzeugdesign, Herstellung, Wartung, und Ersatzkosten müssen daher bei der Prozessplanung berücksichtigt werden.
Räumen wird üblicherweise verwendet für:
- Interne und externe Splines
- Keilnuten und Mehrkantlöcher
- Getriebe- und Automobilkomponenten
- Wiederholte Herstellung von Präzisionsprofilen
- Komponenten, die über große Chargen hinweg eine einheitliche Geometrie erfordern
Werkstatttipp:
Das Räumen ist teuer, da das Werkzeug für jedes Profil individuell angefertigt wird. Es macht nur bei der Massenproduktion Sinn (Tausende von Teilen).
Wenn Sie eine Passfedernut in einer Einzelwelle benötigen, Verwenden Sie einen Schlitzer oder eine Räummaschine auf einer Drehmaschine – das ist langsamer, aber weitaus billiger.
5. Mahlen: Das vielseitigste Metallschneideverfahren
Mahlen ist eines der am weitesten verbreiteten Verfahren in der modernen Fertigung. Ein rotierender Vielschneidenfräser trägt Material ab, während das Werkstück oder der Maschinentisch für die erforderliche Vorschubbewegung sorgt.
Auf CNC-Bearbeitungszentren, Die koordinierte Bewegung über mehrere Achsen ermöglicht die Herstellung komplexer Oberflächen und Geometrien.
Das Fräsen eignet sich für ein breites Materialspektrum, einschließlich Aluminiumlegierungen, Edelstahl, Legierungsstahl, Titan, Messing, und technische Kunststoffe.
Jedoch, Werkzeuggeometrie, Schneidenparameter, Werkstückhalterung, und Kühlmittelstrategie müssen an den Werkstoff angepasst werden.
Gemeinsame Mahlvorgänge
Durch Fräsen können verschiedenste Merkmale erzeugt werden:
- Planfräsen: Erzeugt ebene Flächen senkrecht zur Fräserachse.
- Umfangsfräsen: Verwendet den Fräserumfang zur Bearbeitung von Flächen und Schlitzen.
- Schaftfräsen: Erzeugt Taschen, Schultern, Profile, und schmale Merkmale.
- Schlitzfräsen: Erstellt Keilnuten, T-Nuten, und andere Nuten mit geeigneten Fräsern bearbeiten.
- Profilfräsen: Folgt einer angegebenen Kontur, um zweidimensionale oder dreidimensionale Geometrie zu erzeugen.
- Hohlraumfräsen: Entfernt Material aus Taschen und komplexen Innenelementen.
- Gewindefräsen: Erzeugt Innen- oder Außengewinde mithilfe eines geeigneten Fräswerkzeugwegs.
Moderne CNC-Bearbeitungszentren können diese Vorgänge in einer einzigen Aufspannung kombinieren, Dadurch wird die Handhabung reduziert und die Positionsbeziehungen zwischen Merkmalen aufrechterhalten.
Konventionelles Mahlen, Gleichlauffräsen, und Werkzeugeinsatz
Beim konventionellen Fräsen, auch Gegenlauffräsen genannt, Die Spandicke nimmt von etwa Null bis zum Maximum zu, wenn die Schneidkante in das Werkstück eingreift.
Im Gleichlauffräsen, oder Gleichlauffräsen, Die Spandicke beginnt im Allgemeinen bei ihrem Maximum und nimmt gegen Null ab.
Gleichlauffräsen führt häufig zu einer besseren Oberflächengüte und kann unter geeigneten Bedingungen die Reibung verringern.
Es wird allgemein bei modernen CNC-Maschinen mit effektiver Spielkontrolle und ausreichender Steifigkeit bevorzugt.
Jedoch, Gleichlauffräsen ist nicht automatisch für jedes Setup die beste Wahl. Zustand der Maschine, Werkstücksteifigkeit, Zunder oder Oberflächenzustand, Fräsereingriff, und die Stabilität der Vorrichtung müssen berücksichtigt werden.
Typische Präzision und Anwendungen
Beim konventionellen Mahlen werden üblicherweise die Qualitäten IT8–IT10 erreicht, während kontrollierte CNC-Fräs- und Endbearbeitungsvorgänge bei geeigneten Merkmalen IT7 oder engere Toleranzen erreichen können.
Bei vielen Endbearbeitungsanwendungen ist eine Oberflächenrauheit von Ra 1,6–3,2 μm üblich, obwohl feinere Oberflächen möglich sind.
Fräsen wird häufig verwendet für:
- Flache Oberflächen, Schritte, und Montageflächen
- Taschen, Slots, und komplexe Hohlräume
- Formenbauteile
- Präzisionsgehäuse und Halterungen
- Motor, Pumpe, und Ventilkomponenten
- Mehrflächige Komponenten, die eine CNC-Bearbeitung erfordern
Seine größte Stärke ist seine Vielseitigkeit. Wenn eine Komponente mehrere unterschiedliche Funktionen umfasst, CNC-Fräsen kann diese häufig zu einer kontrollierten Abfolge kombinieren, Reduzierung von Setup-Änderungen und Verbesserung der gesamten Fertigungseffizienz.
Werkstatttipp:
Steifigkeit ist alles. Halten Sie das Werkzeug so kurz wie möglich, Verwenden Sie den Fräser mit dem größten Durchmesser, der für die Funktion geeignet ist, und sparen Sie nicht an der Werkstückspannung.
Ich habe gesehen, dass durch die Verbesserung der Vorrichtung mehr Ratterprobleme gelöst wurden als durch den Austausch des Fräsers.
Letzte Gedanken: Das richtige Werkzeug für den richtigen Job
Es gibt kein „bestes“ Metallschneideverfahren. Es gibt nur das passendste. Eine Welle soll gedreht werden, nicht gemahlen. Eine Präzisionsbohrung soll gebohrt werden, nicht gebohrt.
Die komplexe Keilnut aus tausend Teilen soll geräumt werden, nicht gemahlen. Wenn die Fräse nicht groß genug ist, sollte ein Einzelbett gehobelt werden.
Der erfahrene Maschinenschlosser weiß, dass es bei der Wahl auf das Auswuchten ankommt Geometrie, Präzision, Volumen, und Kosten.
Auf einer Fräsmaschine lässt sich ein zylindrisches Teil nicht so effizient herstellen wie auf einer Drehmaschine. Mit einer Bohrmaschine können Sie keinen Mikrometer halten. Ein Einzelstück kann man wirtschaftlich nicht anfertigen.
Schauen Sie sich also das nächste Mal eine Zeichnung an, frag dich: Was ist die Primäroberfläche?? Welche Präzision brauche ich? Wie viele Teile? Welche Maschinen habe ich?? Die Antworten weisen Sie auf den richtigen Prozess hin.
Und denken Sie daran: Der beste Prozess ist der, der die Arbeit richtig erledigt, rechtzeitig, Und das zu einem angemessenen Preis. Dafür sind wir hier.
FAQs
Was ist der Unterschied zwischen Bohren und Bohren??
Beim Bohren wird mit einem Mehrpunktbohrer ein Loch aus Vollmaterial hergestellt.
Beim Bohren wird ein vorhandenes Loch mit einem Einpunktwerkzeug vergrößert und verfeinert. Das Bohren ist präziser und kann die Position und Ausrichtung korrigieren.
Wann sollte ich Hobeln statt Fräsen verwenden??
Das Hobeln eignet sich am besten für große, ebene Flächen bei Einzel- oder Reparaturarbeiten, bei denen eine Fräsmaschine nicht groß genug ist. Die Produktion ist selten wirtschaftlich.
Welche Präzision kann ich vom Standarddrehen erwarten??
IT7–IT8, mit Oberflächenrauheit Ra 3,2–1,6 µm. Beim Fertigdrehen können IT6 und Ra verwendet werden 0.8 µm.
Wie verhindere ich Bohrwanderungen??
Zuerst vorbohren, Verwenden Sie einen steifen kurzen Bohrer, Stellen Sie sicher, dass der Bohrer scharf und symmetrisch ist, und verwenden Sie für die Produktion eine Bohrlehre.
Kann beim Bohren eine bessere Präzision erreicht werden als beim Reiben??
Langweilig kann die Position korrigieren, Ausrichtung, und Größe, Dies macht es vielseitiger für große oder komplexe Löcher. Bei kleinen geht das Reiben schneller, gerade Löcher.
Was ist der beste Prozess für eine Keilnut in einer Welle??
Für hohe Lautstärke, ansprechend. Für Einzelanfertigungen oder Reparaturen, Verwenden Sie einen Schlitzer oder fräsen Sie die Keilnut.