

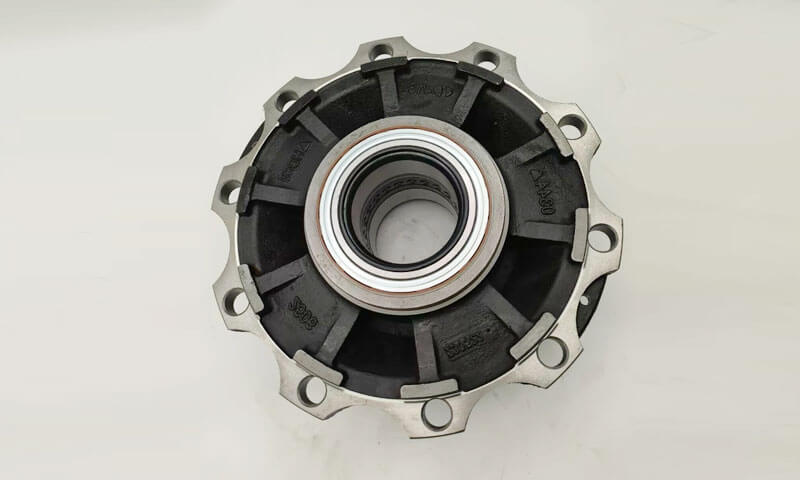
Odlitky kol a disků představují velkou kategorii rotačních konstrukčních součástí široce používaných v automobilových brzdových systémech, mechanické převodové zařízení, důlní stroje a námořní energetické agregáty.
Mezi typické produkty patří setrvačníky, brzdové kotouče, řemenice, Hubs kol, převodové kotouče a brzdové bubny.
Všechny tyto díly sdílejí stejné konstrukční vlastnosti jako osově symetrická rotační tělesa: tlustý centrální náboj tvořící prominentní horká místa, přechodové spojovací stojiny mezi náboji a vnějšími ráfky, a tenkostěnné vnější obvodové hrany.
Drastický rozdíl v tloušťce stěn přináší neodmyslitelné metalurgické problémy, včetně smršťovací pórovitosti soustředěné uvnitř nábojů, deformace deformace čelní strany, trhliny z tepelného napětí, tendence k chladnutí na tenkých řezech, nerovnoměrná obvodová tvrdost, struskové inkluze a plynové póry.
Základní filozofie návrhu procesu spočívá v regulaci sekvencí tuhnutí pomocí stoupaček, chlazení a optimalizované rozvržení vtoků pro realizaci směrového tuhnutí nebo proporcionálního tuhnutí na vyžádání.
Odlévání do písku se stalo dominantním výrobním postupem pro střední až velká kola & kotoučové odlitky s malým a středním objemem sériové výroby díky flexibilnímu nástrojovému vybavení, nízké počáteční investice a silná adaptabilita na různé geometrie.
1. Strukturální charakteristiky a problémy odlévání součástí kol a disků
Typické jsou odlitky kol a disků rotační konstrukční prvky vyznačující se osově symetrickou geometrií, velké rozdíly v tloušťce řezu, a komplexní chování přenosu tepla během tuhnutí.
Ačkoli tyto součásti mají obecně relativně jednoduché vnější tvary, jejich vnitřní kvalita odlitku je vysoce závislá na interakci mezi geometrií, proud roztaveného kovu, a kontrola tuhnutí.
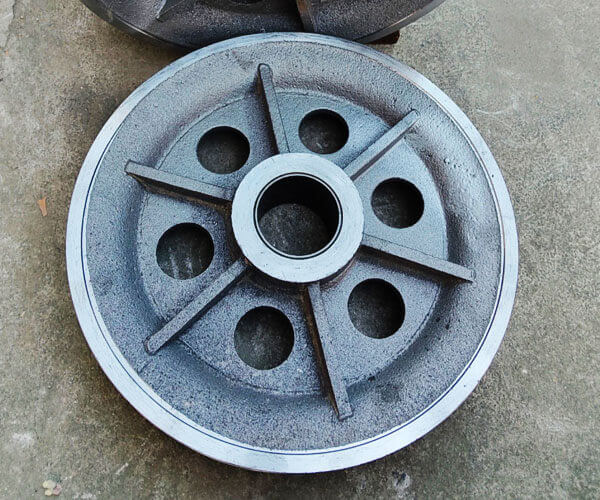
Typické konstrukční vlastnosti odlitků kol a disků
Odlitek kola nebo disku lze obecně rozdělit do tří funkčních oblastí: rozbočovač, sekce disk/web, a vnější okraj.
The centrální rozbočovač je obvykle nejtlustší částí a poskytuje spojovací bod pro hřídele, ložiska, šrouby, nebo přenosové systémy.
Kvůli velkému objemu a pomalé rychlosti chlazení, náboj se stává hlavním tepelným hotspotem během tuhnutí.
Tekutý kov v této oblasti zůstává roztavený déle než okolní oblasti, způsobující vysoké riziko defektů při smršťování, pokud není zajištěno dostatečné krmení.
The disk nebo webovou sekci spojuje náboj s vnějším ráfkem a je zodpovědný za přenos mechanického zatížení při zachování lehké konstrukce.
Tato oblast často obsahuje postupné nebo zakřivené přechody tloušťky. Nesprávný návrh přechodu nebo nerovnoměrné chlazení mohou vytvářet zbytková napětí, zkreslení, A horké praskání.
The vnější ráfek má typicky menší tloušťku průřezu a ochlazuje se rychleji než náboj.
Nadměrné ochlazení této oblasti může způsobit předčasné ztuhnutí před dokončením podávání náboje, což vede k vnitřní pórovitosti a nerovnoměrným mechanickým vlastnostem.
Vztah mezi těmito třemi oblastmi určuje celkové chování odlévání:
- Náboj má tendenci zůstat horký a vyžaduje účinné podávání.
- Disk vyžaduje vyvážené chlazení, aby se zabránilo deformaci.
- Ráfek vyžaduje kontrolované tuhnutí, aby se zabránilo předčasnému zamrznutí.
Proto, úspěšná konstrukce odlévání musí dosáhnout řízeného teplotního gradientu od vnějších oblastí směrem k centrální přiváděcí zóně.
Hlavní problémy s litím součástí kol a disků
Odlitky kol a disků zahrnují složité tepelné chování kvůli jejich typické struktuře tlusté náboje, tenké pavučiny, a vnější ráfky.
Velké rozdíly v tloušťce řezu způsobují nerovnoměrné tuhnutí, potíže s krmením, a koncentrace stresu.
Následující tabulka shrnuje hlavní výzvy odlévání a odpovídající kontrolní metody.
| Obsazení výzvy | Příčina a mechanismus | Typické vady nebo rizika | Doporučená kontrolní opatření |
| Smršťovací pórovitost v termálním horkém místě Hub | Centrální náboj má největší tloušťku průřezu a nejdelší dobu tuhnutí. Protože okolní oblasti dříve zamrzají, přívodní kanály se mohou zablokovat, zabraňující kompenzaci tekutého kovu za smrštění tuhnutím. | Vnitřní smršťovací dutiny, mikroporéznost, snížená únavová pevnost, špatné výsledky ultrazvukové kontroly. | Použijte návrh směrového tuhnutí; optimalizovat velikost a umístění stoupačky; použijte izolované/exotermické stoupačky, vnější zimnice, a správnou regulaci teploty nalévání. |
| Nerovnoměrné chlazení a tvorba tepelného napětí | Tenké části ráfku a tkaniny chladnou rychleji, zatímco tlustý náboj zůstává horký po delší dobu. Různé rychlosti ochlazování vytvářejí tepelné gradienty a nerovnoměrné smršťování. | Horké trhliny, zbytkové napětí, deformace disku, ztráta kulatosti, zkreslení obráběním, dynamická nerovnováha. | Optimalizujte orientaci lití, tuhost formy, podmínky chlazení, a aplikujte tepelné zpracování uvolňující pnutí u přesných součástí. |
Neúplné vyplnění sekcí tenkého disku a webu |
Tenké části rychle ztrácejí teplo během plnění formy. Pokud teplota roztaveného kovu klesne pod kritickou teplotu plnění, úplné vyplnění dutiny je obtížné. | Misruns, Studené zavřené, neúplné okraje, špatná kvalita povrchu. | Optimalizujte umístění brány, plnicí rychlost, Teplota nalévání, a používat hladké nízkoturbulentní plnicí systémy, jako je prstencový boční vtok nebo spodní plnění. |
| Pórovitost plynu a nekovové vměstky | Turbulentní proud roztaveného kovu způsobuje strhávání vzduchu, oxidace, míchání strusky, a eroze plísní. Velké objemy nalévání zvyšují rizika inkluze. | Výfukové dírky, podpovrchovou pórovitostí, defekty oxidů, struskové inkluze, snížený únavový výkon. | Použijte nízkoturbulentní vtokové systémy, keramické pěnové filtry, efektivní odstraňování strusky, správná propustnost pro plísně, a stabilní postupy nalévání. |
| Rozměrové zkreslení a nestabilita obrábění | Nerovnoměrná kontrakce během ochlazování způsobuje akumulaci vnitřního napětí. Horký náboj omezuje smršťování chladnějších částí ráfku. | Odchylka rovinnosti, ztráta soustřednosti, nekruhové podmínky, nadměrný přídavek na obrábění. | Zlepšete symetrii chlazení, optimalizovat design formy, ovládat načasování shakeout, a v případě potřeby proveďte léčbu na zmírnění stresu. |
2. Celkové rozvržení procesu & Schémata rozdělení
Rozložení procesu lití písku součásti kola a disku jsou kritickým faktorem, který určuje chování při plnění, sekvence tuhnutí, rozměrová přesnost, a konečná kvalita obsazení.
Na rozdíl od tvarově jednoduchých odlitků, součásti kola obsahují významné rozdíly v tloušťce průřezu mezi centrální rozbočovač, disk/web, a vnější ráfek, zvláště důležitý je výběr orientace odlitku a metody dělení.
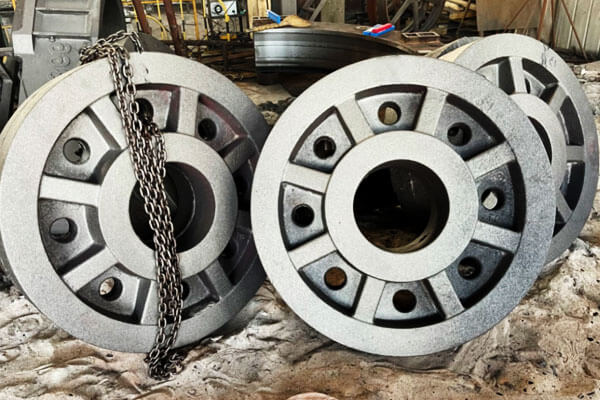
Horizontální proces dělení (Nejběžnější řešení)
Horizontální upichování je nejrozšířenější metodou pro odlitky kol a disků, zvláště pro setrvačníky, brzdové kotouče, kladková kola, malé a středně velké rozbočovače, a obecné průmyslové disky.
V tomto uspořádání, odlitek je umístěn vodorovně, a dělicí rovina se obvykle volí prostřednictvím kotoučové nebo žebrové části.
Forma je rozdělena na horní vršek a spodní táhlo, umožňující pohodlné vyjmutí vzoru, instalace jádra, a montáž forem.
Tato metoda je široce kompatibilní s oběma:
- Formovací systémy do zeleného písku pro hromadnou výrobu;
- Procesy písku pojeného pryskyřicí pro střední a malosériovou výrobu.
Hlavními výhodami horizontálního dělení je jeho jednoduché uspořádání procesu, nízké investice do nářadí, a vynikající efektivitu výroby.
Umístění jádra je poměrně jednoduché, takže je vhodný pro součásti se středovými otvory, vnitřní dutiny, nebo hřídelové montážní konstrukce.
Typická vtoková uspořádání zahrnují:
- Centrální horní vrátka, kde roztavený kov vstupuje přes oblast náboje a proudí ven směrem k ráfku;
- Obvodová boční vrátka, kde roztavený kov vstupuje rovnoměrně po obvodu pro zlepšení stability plnění.
Však, horizontální tvarování má také určitá omezení. Protože horní a spodní povrch odlitku je vystaven různým podmínkám přenosu tepla, chlazení je často asymetrické.
To může mít za následek:
- Nerovnoměrné smrštění;
- Pokřivení čelní strany;
- Zbytkový stres;
- Rozměrová odchylka.
Navíc, horní povrch dutiny formy má vyšší tendenci zachycovat plyn a nekovové vměstky, což může způsobit:
- Výfukové dírky;
- Struskové inkluze;
- Povrchové vady.
Proto, pro přesné kritické součásti kol, horizontální dělení často vyžaduje další opatření, jako je lepší odvětrání, optimalizované vkládání, a řízené chlazení.
Vertikální proces dělení a vertikálního lití
Proces vertikálního dělení umístí odlitek kola nebo disku do vertikální orientace, s formou rozdělenou v radiálním směru součásti.
Tato metoda se používá především pro vysoce přesné náboje kol, těžká hnací kola, železniční komponenty, a velké rotační části vyžadující vynikající rozměrovou stabilitu.
Ve srovnání s horizontálním tvarováním, vertikální lití poskytuje symetričtější tepelné prostředí.
Po celém obvodu odlitku dochází k rovnoměrnější rychlosti ochlazování, což výrazně snižuje teplotní rozdíly mezi různými regiony.
Mezi hlavní výhody patří:
- Vylepšená kulatost a soustřednost;
- Snížená deformace po ochlazení;
- Vyváženější rozložení mikrostruktury;
- Nižší zbytkové napětí.
Protože odlitek je umístěn vertikálně, tok roztaveného kovu může být také lépe řízen, snižuje riziko nerovnoměrného plnění mezi horní a spodní částí.
Však, vertikální dělení vyžaduje pokročilejší možnosti lisování. Mezi hlavní výzvy patří:
- Složitější vzor a jádrový design;
- Vyšší požadavky na montáž formy;
- Zvýšená obtížnost manipulace s velkými formami;
- Větší požadavky na zdvihací a polohovací zařízení.
Proto, tato metoda se obecně používá v prostředí výroby pryskyřičného písku, zejména pro středně objemové nebo zakázkové těžké odlitky spíše než pro velkoobjemovou automatizovanou výrobu.
Proces šikmého lití (Hybridní optimalizační metoda)
Šikmé lití je vylepšený proces založený na principech horizontálního formování.
Během nalévání, forma se naklání pod řízeným úhlem, obvykle kolem 10°–25 °, umožňující roztavenému kovu vstoupit do dutiny za stabilnějších podmínek.
Tato metoda spojuje výhody horizontálního a vertikálního lití tím, že zlepšuje obojí:
- Hladkost plnění;
- Řízení směru tuhnutí.
Nakloněná poloha snižuje přímý dopad kovu na povrch formy a snižuje turbulence během plnění.
Ve stejnou dobu, podporuje příznivější tepelný gradient, napomáhá přívodu roztaveného kovu směrem k oblasti náboje.
Šikmé lití je zvláště vhodné pro:
- Kola z tvárné litiny;
- Velké odlitky disků;
- Součásti se silným sklonem ke smršťování náboje.
Mezi jeho hlavní výhody patří:
- Snížená tvorba oxidových inkluzí;
- Zlepšená účinnost podávání náboje;
- Nižší riziko smršťovací pórovitosti;
- Lepší rozměrová stabilita.
Však, šikmé lití vyžaduje další zařízení nebo přípravky pro přesné ovládání úhlu formy, díky tomu je vhodnější pro specializovanou výrobu spíše než pro standardní formovací linky.
3. Návrh a výrobní proces pískových forem
Kvalita pískových forem přímo určuje chování při plnění, Kvalita povrchu, rozměrová přesnost, a vnitřní neporušenost odlitků kol a disků.
Protože se tyto složky obvykle kombinují velké průměry, tlusté náboje, tenké části webu, a složité podmínky přenosu tepla, proces tvarování musí poskytovat dostatečnou pevnost, aby byla zachována stabilita dutiny a zároveň byla zachována dobrá propustnost a stlačitelnost.
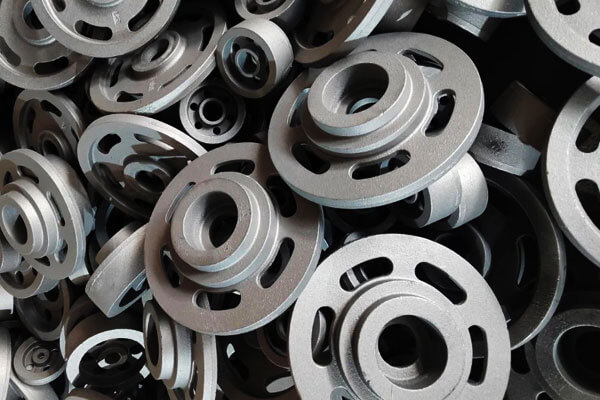
Formování ze zeleného písku pro hromadnou výrobu malých a středních součástí kol
Formování do zeleného písku je jednou z nejrozšířenějších a nejekonomičtějších metod výroby malých a středně velkých odlitků kol a disků, například:
- Řemenice;
- Malé setrvačníky;
- Brzdové bubny;
- Obecné průmyslové kotouče.
Tento proces využívá směs křemičitého písku, Bentonite Clay, voda, a uhlíkové přísady pro vytvoření znovu použitelného formovacího materiálu.
Je zvláště vhodný pro automatizované výrobní linky, kde je vyžadována vysoká produktivita a nízké výrobní náklady.
Výkon zeleného písku silně závisí na jeho fyzikálních vlastnostech. Mezi typické kontrolní parametry patří:
| Parametr | Typický rozsah | Vliv na kvalitu odlitku |
| Obsah vlhkosti | 3.2%–3,8 % | Kontroluje pevnost formy, plasticity, a výrobu plynu |
| Kompaktnost | 38%–45% | Určuje hustotu výlisku a stabilitu dutiny |
| Propustnost | ≥80 | Zajišťuje efektivní únik plynu při lití |
| Zelená pevnost v tlaku | 0.12-0,16 MPa | Poskytuje dostatečnou pevnost formy proti tlaku kovu |
Podíl aktivního bentonitu a uhlíkových přísad musí být pečlivě kontrolován. Bentonit poskytuje pevnost spojení, zatímco uhelný prach nebo podobné uhlíkaté přísady pomáhají snižovat:
- Kovová penetrace;
- Vady při vypálení;
- Drsnost povrchu;
- Povrchové vady související s plynem.
Během výroby, teplota regenerovaného písku musí být také kontrolována. Horký regenerovaný písek může negativně ovlivnit distribuci vlhkosti a snížit kvalitu plísní, což vede ke špatné povrchové úpravě a rozměrové nestabilitě.
Pro odlitky kol a disků, obvykle se uplatňují dodatečná odvětrávací opatření, protože plyn má tendenci se hromadit kolem nejvyšších bodů náboje a částí žebra.
Typická řešení zahrnují:
- Prstencové odvzdušňovací drážky podél dělicí plochy;
- Otvory pro odvzdušňování plynu ve vysokých bodech formy;
- Další větrací stoupačky nad uzavřenými oblastmi dutin.
Však, formování zeleného písku má také omezení. Protože forma má relativně nízkou tuhost a střední rozměrovou stabilitu, typická rozměrová přesnost je kolem CT9 - CT11 podle norem tolerance lití.
Navíc, relativně pomalé a nekontrolované ochlazování forem na surový písek zvyšuje riziko defektů smršťování v tlustých částech náboje.
Proto, zelený písek obecně není preferován pro vysoce namáhané náboje kol z tvárné litiny vyžadující přísnou ultrazvukovou kontrolu nebo vysoký únavový výkon.
Samotvrdnoucí pryskyřicová písková forma pro velké a vysoce výkonné odlitky kol
Pro velké náboje kol, těžké setrvačníky, železniční komponenty, a odlitky vyžadující přísné nedestruktivní testování, Samotvrdnoucí pryskyřičný písek je preferovanou technologií formování.
Na rozdíl od zeleného písku, pryskyřičný písek dosahuje pevnosti formy prostřednictvím chemické vazby mezi pryskyřicí a tvrdidlem, umožňující výrobu velkých a složitých forem bez externího zhutňovacího zařízení.
Mezi typické materiály patří:
- 70/140 síťovina křemičitého písku;
- Keramzitový písek pro lepší tepelnou stabilitu;
- Systémy furanových pryskyřic nebo alkalických fenolických pryskyřic.
Poměr přidávání pryskyřice se obecně řídí přibližně v rozmezí 1.0%–1,4 %, přičemž dávkování tužidla se upravuje podle:
- Okolní teplota;
- Vlhkost;
- Požadovaná rychlost vytvrzování;
- Požadavky na výrobní cyklus.
Pryskyřičný písek poskytuje několik důležitých výhod pro odlitky kol a disků:
Vylepšená rozměrová přesnost
Vysoká tuhost a stabilita pryskyřičných pískových forem umožňuje dosáhnout přibližně rozměrové přesnosti ČT8–CT9, což je výrazně lepší než konvenční lití do zeleného písku.
To je zvláště důležité u rotujících součástí, kde mohou ovlivnit rozměrové odchylky:
- Vyvážený výkon;
- Vyrovnání hřídele;
- Přídavek na obrábění;
- Životnost.
Lepší možnosti pro komplexní jádra
Velké odlitky kol často vyžadují vnitřní dutiny, montážní otvory, nebo složité struktury nábojů. Pryskyřičný písek umožňuje výrobu:
- Velké sestavy jádra;
- Tenká a komplexní písková jádra;
- Přesné vnitřní průchody.
Díky tomu je velmi vhodný pro přizpůsobení, jednodílný, a produkce drobných dávek.
Vyšší kvalita povrchu
Hladší povrch dutiny formy se zmenšuje:
- Přilnavost písku;
- Drsnost povrchu;
- Úklidová zátěž;
- Přídavek na obrábění.
Však, pryskyřičný písek také přináší určité problémy.
Protože pryskyřičná pojiva vytvářejí během lití více plynu, může způsobit nesprávné řízení procesu:
- Podpovrchové výrony;
- Pórovitost plynu;
- Vady související s uhlíkem.
Navíc, formy z pryskyřičného písku mají vyšší tuhost a nižší skládací schopnost ve srovnání se zeleným pískem. Pro tlustostěnné odlitky, omezená kontrakce může zvýšit riziko:
- Tepelné namáhání;
- Horké praskání;
- Koncentrace zbytkového napětí.
Proto, procesy pryskyřičného písku vyžadují pečlivou koordinaci mezi pevností formy, Návrh stoupání, a ovládání chlazení.
Technologie potahování plísní
Povrchová úprava formy hraje zásadní roli při zlepšování kvality povrchu a prevenci vad odlitku, zejména pro součásti kol a disků s velkými horkými sekcemi a složitými přechody.
Primárním účelem povlaků je vytvořit ochrannou bariéru mezi roztaveným kovem a pískovou formou, snížení:
- Pronikání písku;
- Reakce kov-forma;
- Vady při vypálení;
- Drsnost povrchu.
Různé materiály vyžadují různé nátěrové systémy.
Pro odlitky kol ze šedé litiny, povlaky na bázi grafitu se běžně používají, protože grafit poskytuje:
- Dobrá tepelná stabilita;
- Snížená penetrace kovu;
- Vylepšená povrchová úprava.
Pro z tvárné litiny a silnostěnné odlitky, Zirkonové práškové povlaky na bázi alkoholu jsou obecně preferovány kvůli jejich:
- Vysoká žáruvzdornost;
- Vynikající odolnost proti erozi roztaveného železa;
- Silná ochrana v tepelných hotspotech.
Typický postup zahrnuje:
- První nátěr k pokrytí celého povrchu dutiny;
- Úplné vysušení k odstranění vlhkosti;
- Druhá aplikace nátěru pro lepší ochranu;
- Závěrečná kontrola před montáží formy.
Nedostatečné sušení může během lití vytvářet další plyn, zatímco nadměrná tloušťka povlaku může snížit propustnost a ovlivnit kvalitu odlitku.
Konstrukce ventilačního systému pro kolové a kotoučové pískové formy
Řízení plynu je kritickým aspektem odlévání kol a disků, protože jejich rotační geometrie přirozeně vytváří zóny akumulace plynu.
Správně navržený ventilační systém obvykle zahrnuje:
| Odvzdušňovací opatření | Typický Design | Funkce |
| Odvzdušňovací drážky dělicí plochy | Prstencové drážky přibližně 0.4 mm × 6 mm | Poskytuje kanály pro únik plynu podél rozhraní formy |
| Odvzdušňovací tyče náboje | φ8–12 mm větrací otvory nebo tyče v horní části náboje | Uvolňuje koncentrovaný plyn z tlustých částí |
| Větrací systém jádra | Odvzdušněte šňůry nebo porézní kanály uvnitř pískových jader | Usměrňuje vnitřní jádrové plyny mimo formu |
| Výfukové stoupačky | Nachází se ve vysokých bodech odlitku | Zlepšuje stabilitu plnění a zabraňuje zachycování plynu |
Efektivní konstrukce ventilace musí udržovat rovnováhu: nedostatečné odvětrání způsobuje poruchy plynu, zatímco nadměrné odvětrávání může oslabit formu nebo zvýšit riziko pronikání kovu.
4. Konstrukce vtokového systému pro odlitky kol a disků
Vtokový systém hraje rozhodující roli při určování vnitřní kvality, rozměrová stabilita, a mechanické vlastnosti odlitků kol a disků.
Díky jejich typické rotační geometrii — s masivním nábojem, relativně tenké části webu, a tenčí vnější okraj – proces plnění musí být pečlivě kontrolován, aby nedocházelo k turbulencím, strhávání oxidů, Studené zavřené, neúplná náplň, a nerovnoměrné rozložení teplot.
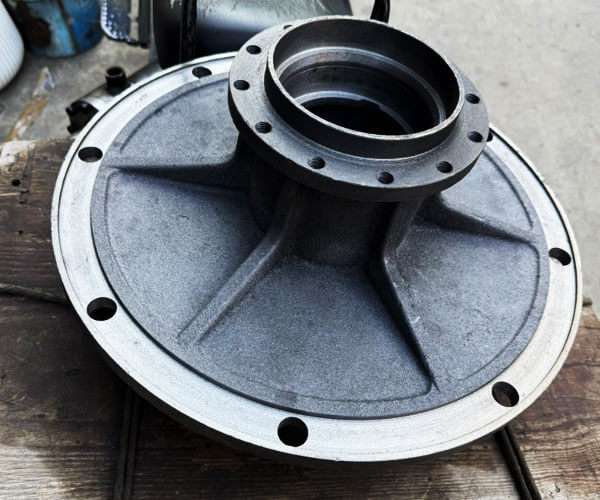
Centrální horní vrátkový systém: Jednoduché uspořádání se silnou schopností směrového tuhnutí
Centrální horní vtokový systém je jedním z tradičních řešení pro setrvačníky a relativně jednoduché odlitky diskového tvaru.
V tomto provedení, roztavený kov vstupuje ze středové oblasti náboje a proudí radiálně ven směrem k ráfku skrz žebrovou část.
Toto uspořádání poskytuje přirozený teplotní gradient, protože centrální náboj zůstává během plnění a tuhnutí teplejší než vnější ráfek.
V kombinaci se správně navrženými stoupačkami, systém může podporovat směrové tuhnutí od tenčích vnějších částí směrem k náboji, umožňující napájení centrálního hot spotu.
Však, centrální poloha podávání také vytváří několik potenciálních problémů.
Nepřetržité vystavení oblasti náboje vysokoteplotnímu roztavenému kovu zvyšuje tepelnou koncentraci náboje, což může zvětšit horké místo a zvýšit riziko smršťovacích dutin nebo mikroporéznosti.
Navíc, přímý dopad proudu kovu na střed může způsobit turbulenci během počáteční fáze plnění, zvýšení možnosti tvorby oxidového filmu a strhávání strusky.
Pro lepší výkon, moderní konstrukce často obsahují keramické pěnové filtry v nalévací nádrži, rozšiřovat několik radiálních vložek ze středu, a upravte směr toku tak, aby nedocházelo k přímému dopadu kovu na tenké oblasti tkaniny. Tyto úpravy pomáhají snížit turbulence a zlepšit vnitřní čistotu.
Prstencový systém bočních štěrbin: Preferované řešení pro brzdové kotouče a přesné rotující díly
Pro brzdové kotouče, Brzdové bubny, a další součásti vyžadující vynikající rozměrovou přesnost a dynamickou rovnováhu, prstencová štěrbinová boční vrátka je široce považována za jedno z nejúčinnějších řešení.
V této konfiguraci, kolem oblasti náboje je uspořádán kruhový běžec, s více úzkými vložkami rovnoměrně rozmístěnými po obvodu.
Roztavený kov vstupuje do dutiny formy současně z více směrů, vytváří vyvážený vzor plnění.
Hlavní výhodou tohoto systému je jeho schopnost dosáhnout rovnoměrného rozložení teploty po celém obvodu.
Protože roztavený kov dosáhne různých oblastí odlitku téměř ve stejnou dobu, tepelné gradienty jsou minimalizovány, snížení zbytkového napětí, zkreslení, a odchylka kulatosti.
Relativně šetrné chování při plnění také snižuje turbulence ve srovnání s přímým horním litím. Nižší turbulence znamená menší oxidaci, méně zachycených inkluzí, a zlepšenou kvalitu povrchu.
Díky tomu je konstrukce zvláště vhodná pro brzdové komponenty, kde je omezený přídavek na obrábění a rozměrová stabilita je kritická.
Prstencový vtokový systém také podporuje rovnoměrnější tuhnutí mezi nábojem, web, a vnější ráfek.
V kombinaci se správně umístěnými stoupačkami a zimnicí, může účinně kontrolovat vady smršťování v oblastech s významnými změnami tloušťky stěny.
Systém spodního vjezdu: Vysoce kvalitní náplň do těžkých nábojů kol
Pro velké a těžké náboje kol, hnací kola, a vysoce zatížené průmyslové komponenty, Spodní vtok je často zvolen pro dosažení nejvyšší možné kvality plnění.
V systému spodního vjezdu, roztavený kov vstupuje ze spodní oblasti dutiny formy a stoupá postupně nahoru.
Kovový povrch zůstává během plnění relativně stabilní, výrazně snižuje rozstřikování, strhávání vzduchu, a sekundární oxidace.
Primární výhodou této metody je její vynikající kontrola průtoku. Protože roztavený kov spíše plynule stoupá než vertikálně klesá, riziko turbulentního proudění a eroze písku je výrazně sníženo.
To je zvláště důležité u velkých odlitků, kde i malé množství oxidových vměstků nebo částic písku může vážně ovlivnit únavový výkon.
Však, Spodní plnění má také omezení. Protože horní oblasti odlitku se vyplňují jako poslední, jejich teplota se může snížit před úplným krmením.
Proto, spodní vtok musí být pečlivě kombinován s účinnými stoupacími systémy, izolační rukávy, a externí chladící kapaliny pro udržení adekvátního napájecího tlaku a kompenzaci smrštění v tlustých částech náboje.
Všeobecné konstrukční pokyny pro účinné vtokové systémy
Bez ohledu na konkrétní konfiguraci hradla, Při návrhu lití kol a disků je třeba dodržet několik základních zásad.
Uzavřený nebo polouzavřený vtokový systém je obecně preferován, protože snižuje turbulence a zlepšuje separaci strusky.
Typický průřezový vztah mezi vtokem, běžec, a ingate je přibližně:
Sprue : Běžec : Co takhle = 1 : 1.2 : 0.8–1
Tento poměr pomáhá udržovat stabilní rychlost kovu a zároveň zabraňuje nadměrné turbulenci.
Horizontální žlaby by měly být prodlouženy za poslední vtok, aby vytvořily zóny sběru strusky, umožňuje, aby nečistoty zůstaly mimo odlévací dutinu.
Keramické pěnové filtry jsou často instalovány v systému žlabů pro další zlepšení čistoty taveniny.
Důležitý je také tvar ingate. Vějířovité, štěrbina, nebo tangenciální vložky se často používají pro odlitky kol a disků, protože rozvádějí roztavený kov postupně a snižují přímý dopad na povrchy forem.
Nakonec, nejúčinnější konstrukce vtoku je taková, která dosáhne hladká výplň, řízený tok tepla, a postupné tuhnutí od tenkých sekcí směrem ke zdrojům krmení.
Optimalizací vztahu mezi hradlováním, stoupačky, zimnice, a geometrie odlévání, výrobci mohou výrazně snížit pórovitost smršťování, Inkluze, deformace, a další běžné vady odlitků kol a disků.
5. Návrh systému krmení: Stoupačky a zimnice
Systém podávání je kritickým faktorem při určování vnitřní kvality odlitků kol a disků.
Díky jejich typické struktuře — velkým nábojům, tenčí pavučiny, a vnější ráfky – tyto součásti obsahují významné rozdíly v tloušťce průřezu.
Během tuhnutí, tlustá oblast náboje zůstává déle tekutá a dochází k většímu objemovému smrštění, což jej činí vysoce náchylným ke smršťovacím dutinám a mikroporéznosti.
Konstrukce stoupaček pro odlitky kol a disků
Oblast náboje je obvykle hlavním cílem podávání, protože představuje největší tepelnou hmotu v odlitku.
Stoupačky jsou obvykle umístěny nad nebo blízko náboje, aby poskytovaly tekutý kov během konečné fáze tuhnutí.
Pro odlitky kol ze šedé litiny (EN-GJL-250, EN-GJL-300), běžně se používá směrové tuhnutí.
Válcové nebo oválné nálitky jsou umístěny na horkých místech náboje, a jejich modul je navržen vyšší než podávací zóna, aby se zajistilo, že nálitek zamrzne později než odlévání.
Pro odlitky kol z tvárné litiny (EN-GJS-450-10, EN-GJS-600-3), Expanze grafitu během eutektického tuhnutí poskytuje částečnou schopnost samozásobení.
Proto, je zabráněno nadměrnému objemu stoupačky. Moderní konstrukce obvykle kombinují menší izolované nálitky s chladicími zařízeními, aby se zlepšila výtěžnost odlévání při zachování vnitřní pevnosti.
Pro vysoce namáhané náboje kol s tlustými sekcemi, izolované nálitky nebo exotermické nálitky se často používají k prodloužení doby podávání a snížení defektů při smršťování.
Aplikace chlazení a kontrola tuhnutí
Chladiče se používají k urychlení místního chlazení a řízení průběhu tuhnutí.
Zvýšením odběru tepla ve vybraných oblastech, zimnice zmenšují velikost horkých míst a podporují směrové tuhnutí směrem ke stoupačce.
Pro odlitky kol a disků, zimnice jsou umístěny hlavně kolem:
- Boční stěny náboje, kde dochází ke koncentraci tepla.
- Oblasti přechodu z hubu na web.
- Lokální silné profily s vysokým rizikem smrštění.
Však, umístění chladu musí být pečlivě optimalizováno. Nadměrné chlazení v oblasti tenkých ráfků může způsobit předčasné ztuhnutí, což má za následek chybné běhy, Studené zavřené, nebo nerovnoměrná tvrdost.
Proto, chladu se obecně u tenkých řezů vyhýbají, pokud není vyžadována specifická kontrola mikrostruktury.
Nejúčinnější návrh krmení je obvykle kombinace izolované stoupačky a správně umístěné zimnice, kde chlazení řídí tepelný tok, zatímco stoupačky zajišťují konečnou kompenzaci smrštění.
Běžné poruchy krmení a řešení
Nesprávný návrh podávání může vést k několika typickým vadám odlitku:
| Přeběhnout | Hlavní příčina | Metoda optimalizace |
| Smršťovací dutina | Nedostatečné podávání kapaliny na horkých místech náboje | Zvýšit účinnost stoupačky nebo zlepšit izolaci |
| Mikroporéznost | Špatný směr tuhnutí a podávací tlak | Optimalizujte zimnici a teplotní gradient |
| Horké praskání | Nadměrné tepelné namáhání mezi tlustými a tenkými profily | Vyrovnejte rychlost chlazení a vylepšete uspořádání podávání |
| Nízká výtěžnost lití | Předimenzované stoupačky | Optimalizujte velikost stoupačky pomocí simulace procesu |
6. Tání, Proces nodularizace a očkování pro odlitky kol z tvárné litiny
Tvárná litina se široce používá pro těžké odlitky kol a disků, protože poskytuje vynikající kombinaci pevnosti, houževnatost, odolnost proti únavě, a opotřebení.
Ve srovnání s šedou litinou, tvárná litina obsahuje kuličky grafitu, které výrazně snižují koncentraci napětí a zlepšují mechanické vlastnosti.
Však, dosažení stabilní kvality tvárné litiny vyžaduje přesnou kontrolu tavení, léčba hořčíkem, a očkovací procesy.
Proces tavení a chemická kontrola
Proces tavení vytváří základ pro kvalitu tvárné litiny.
Elektrické indukční pece se běžně používají, protože poskytují přesnou kontrolu teploty a chemického složení.
Mezi typické druhy tvárné litiny pro odlitky kol patří:
- EN-GJS-450-10
- EN-GJS-600-3
Typický rozsah chemického složení je:
| Živel | Typický rozsah (%) | Funkce |
| Uhlík (C) | 3.5–3.8 | Podporuje tvorbu grafitu |
| Křemík (A) | 2.3–2.8 | Zvyšuje grafitizaci |
| Mangan (Mn) | ≤0,4 | Posiluje matrix |
| Síra (S) | ≤0,025 | Před léčbou Mg musí být kontrolována |
| Fosfor (Str) | ≤0,03 | Zabraňuje křehnutí |
| Hořčík (Mg) | 0.035-0,060 zbytek | Tvoří sférický grafit |
Typická regulace teploty:
- Teplota výčepu: 1500–1550 °C
- Teplota nalévání: 1360–1420 °C
Přísná kontrola síry a fosforu je nezbytná, protože nadměrné hladiny snižují nodularitu a mechanický výkon.
Nodularizační léčba hořčíkem
Ošetření hořčíkem je klíčovým krokem, který transformuje grafit z vloček na kulovité noduly. Nejběžnější metoda používá slitinu hořčíku a ferosilicia přidávanou do roztaveného železa.
Během léčby, hořčík reaguje se sírou a kyslíkem, vytváří silnou reakci.
Správná kontrola teploty ošetření, přídavek slitiny, a regenerace hořčíku je nezbytná pro získání stabilního nodulárního grafitu.
Výsledkem může být špatná nodularizace:
- Tvorba vermikulárního grafitu.
- Snížená pevnost v tahu a prodloužení.
- Nižší odolnost proti únavě.
Vysoce kvalitní konstrukce z tvárné litiny by měla mít:
- Vysoká nodularita grafitu.
- Rovnoměrné rozložení grafitu.
- Kontrolovaná velikost uzlíku.
- Vhodná feritická/perlitická matrice podle požadavků na výkon.
Inokulace a rafinace grafitu
Inokulace zlepšuje nukleaci grafitu a stabilizuje konečnou mikrostrukturu. Obvykle se provádí ve dvou fázích: počáteční očkování při čepování a sekundární očkování při nalévání.
Inokulanty na bázi ferosilicia obsahující vápník, baryum, nebo zirkonium se běžně používají.
Účinné očkování pomáhá:
- Zvyšte počet grafitových uzlů.
- Snižte tvorbu karbidů.
- Zlepšit mechanické vlastnosti.
- Dosáhněte rovnoměrného rozložení tvrdosti.
Pro velké odlitky kol, očkování je zvláště důležité, protože pomalé ochlazování v pískových formách může vést k hrubému grafitu a snížení pevnosti.
7. Shakeout, Proces chlazení a tepelného zpracování
Otřesy, chlazení, a stupně tepelného zpracování hrají důležitou roli při zachování rozměrové přesnosti, Mechanické vlastnosti, a dlouhodobá provozní spolehlivost odlitků kol a disků.
I když je proces odlévání dokončen po ztuhnutí, nesprávná manipulace během chlazení nebo předčasné vyjmutí z formy může způsobit zbytkové napětí, zkreslení, a dokonce i praskání, zejména u součástek s velkým průměrem, nerovnoměrná tloušťka stěny, a přísné požadavky na rovnováhu.
Kontrola doby třepání a držení
Po zalití a ztuhnutí, odlitky musí zůstat uvnitř pískové formy po dostatečnou dobu před vytřepáním.
Písková forma poskytuje tepelnou izolaci a umožňuje odlitku postupně chladnout, snížení teplotních gradientů mezi tlustými a tenkými sekcemi.
Předčasné otřesy tuto tepelnou ochranu odstraní příliš brzy, způsobuje nerovnoměrné chlazení a zvyšuje riziko:
- Deformace náboje způsobená zbytkovým tepelným napětím.
- Deformace webu a ztráta plochosti.
- Povrchové praskání ve vysoce namáhaných oblastech.
Požadovaná doba výdrže závisí především na velikosti odlitku, Tloušťka stěny, typ materiálu, a vlastnosti formy.
Typické doby držení jsou:
| Typ obsazení | Doporučená doba držení |
| Odlitky malých kol a disků | ≥ 30 zápis |
| Střední náboje kol a setrvačníky | 60– 90 minut |
| Velké a odolné odlitky kol | 90– 120 minut nebo déle |
Pro velká kola z tvárné litiny, rozšířené chlazení uvnitř formy je často preferováno, protože pomalé chlazení pomáhá snižovat teplotní gradienty a zlepšuje rozměrovou stabilitu.
Po otřesu, s odlitky je třeba zacházet opatrně. Velké odlitky kol a disků by neměly být stohovány nebo umístěny pod nerovnou podporu, protože jejich vlastní hmotnost může způsobit trvalou ohybovou deformaci, když je kov stále při zvýšené teplotě.
Řízené chlazení po Shakeout
Po vyjmutí z formy, odlitky kol a disků by měly pokračovat v chlazení za kontrolovaných podmínek.
Rychlé chlazení, zejména pro velkoprofilové součásti z tvárné litiny, může způsobit nadměrné tepelné namáhání mezi oblastí náboje a ráfku.
Správná praxe chlazení zahrnuje:
- Vyhněte se nucenému chlazení vodou nebo silným proudem vzduchu.
- Umožňuje odlitky přirozeně vychladnout v kontrolovaném prostředí.
- Rovnoměrné podepření odlitků, aby se zabránilo gravitačnímu zkreslení.
Pro kola z tvárné litiny, řízené chlazení také ovlivňuje konečnou mikrostrukturu.
Pomalé chlazení podporuje růst grafitu a snižuje tvorbu nežádoucích karbidů, zatímco nadměrné rychlosti chlazení mohou zvýšit tvrdost a snížit houževnatost.
Tepelné ošetření proti stresu
Během odlévání vzniká zbytkové napětí, protože různé sekce se během ochlazování smršťují různou rychlostí.
Tlustý náboj, tenká pavučina, a vnější ráfek vykazují odlišné chování při tepelné kontrakci, což vede k vnitřnímu napětí, i když neexistují žádné viditelné vady.
Pro vysoce přesné součásti kol, hlavně brzdové kotouče, hnací kola, a velké náboje, žíhání na odlehčení pnutí se běžně provádí před obráběním.
Typický proces úlevy od stresu zahrnuje:
- Teplota ohřevu: 500–550 °C
- Doba držení: určeno tloušťkou a hmotností odlitku
- Řízené chlazení pece pro minimalizaci nového tepelného namáhání
Tato úprava snižuje zbytkové napětí a zlepšuje stabilitu obrábění. Bez úlevy od stresu, odlitky se mohou deformovat během hrubého nebo dokončovacího obrábění, protože odstraňování materiálu uvolňuje vnitřní napětí.
8. Závěr
Odlévání součástí kol a disků do písku je vysoce specializovaný proces, který vyžaduje pečlivou koordinaci mezi konstrukcí forem, vtokové technologie, strategie krmení, hutnictví, a ovládání chlazení.
Klíčem k výrobě vysoce kvalitních odlitků kol není pouze dosažení úplného naplnění, ale řízení celého tepelného procesu a procesu proudění tekutin:
- Výběr správné orientace odlitku;
- Navrhování stabilních a čistých plnicích systémů;
- Správa tepelných hotspotů hub;
- Aplikace účinných stoupaček a zimnic;
- Řízení metalurgie tvárné litiny;
- Použití optimalizace založené na simulaci.
Se správně navrženými procesy lití do písku, výrobci mohou vyrábět velké a složité odlitky kol a disků s vynikajícími mechanickými vlastnostmi, rozměrová přesnost, a dlouhodobou provozní spolehlivostí pro náročné průmyslové aplikace.
LangHe – profesionální zakázkový výrobce odlitků kol a disků v Číně
LangHe je profesionál Čínský výrobce specializující se na zakázkové odlitky kol a disků, poskytování vysoce kvalitních řešení odlévání pro průmyslové rotační součásti, včetně setrvačníků, brzdové kotouče, Hubs kol, řemeny, ozubené kotouče, Brzdové bubny, a díly těžkých strojů.
S rozsáhlými zkušenostmi v technologiích lití do písku a pryskyřičného lití do písku, LangHe podporuje zákazníky od počátečního návrhu odlitků a optimalizace procesu až po výrobu, obrábění, inspekce, a konečné dodání.
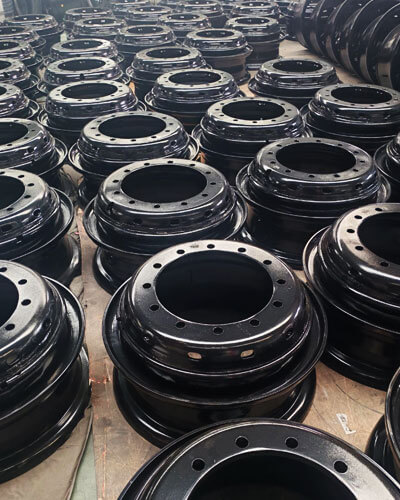
LangHe vyrábí odlitky kol a disků v široké škále materiálů, včetně šedá litina, tažné železo, Uhlíková ocel, Slitinová ocel, a nerezové oceli, splňující požadavky automobilového průmyslu, průmyslové vybavení, energie, přeprava, a aplikace těžkých strojů.
Prostřednictvím přísné kontroly kvality, pokročilé výrobní možnosti, a přizpůsobenou technickou podporu, LangHe dodává odolné, nákladově efektivní, a aplikačně specifická řešení odlévání pro zákazníky po celém světě.
Jako důvěryhodný zakázkový výrobce odlitků kol a disků v Číně, LangHe se zavazuje pomáhat globálním zákazníkům dosáhnout vyšší spolehlivosti produktů, optimalizovaný výkon odlévání, a snížení výrobních nákladů díky profesionálním zkušenostem s odléváním a neustálým inovacím procesů.
Kontaktujte nás pro zakázkové přesné odlitky.

