1. Introduktion
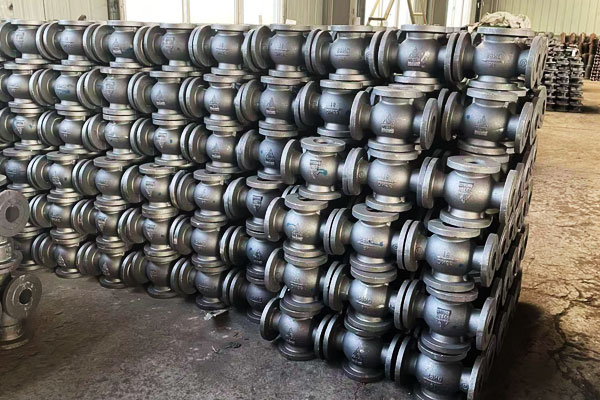
Water Glass Investment Casting (även känd som natriumsilikatinvesteringsgjutning) är en precisionsgjutningsteknik som använder vattenglas som bindemedel för skalet, kombinerat med eldfasta material för att bilda en höghållfast form, och gjuter sedan smält kolstål för att erhålla komplexa ventiler.
Kolstålventiler, som kärnkomponenter i vätsketransportsystem, används i stor utsträckning i petroleum, kemisk, driva, kommunala och andra områden, och deras tillverkningsprecision, strukturell integritet och korrosionsbeständighet bestämmer direkt säkerheten och stabiliteten hos industriella system.
Jämfört med traditionell sandgjutning och silica sol investeringsgjutning, Vattenglasinvesteringsgjutning har fördelarna med låg kostnad, kort produktionscykel, och stark anpassningsförmåga till komplexa strukturer, vilket gör det till den vanliga processen för massproduktion av kolstålventiler med medel- och lågprecision.
2. Vad är Water Glass Investment Casting?
Water Glass Investment Casting, även känd som skalgjutning av natriumsilikat, är en precisionsgjutningsmetod används ofta för tillverkning av kolstålventiler.
Processen är en flersteg, systematisk drift designad för att producera högkvalitativa ventilämnen med komplexa geometrier och pålitliga mekaniska egenskaper.
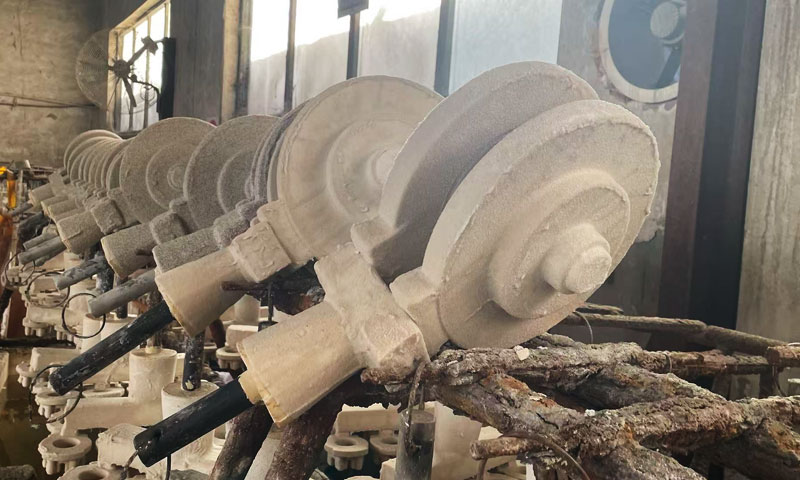
Dess kärnprincip är att replikera ventilgeometrin med ett smältbart vaxmönster, bildar a högtemperaturbeständigt skal genom successiva beläggning och eldfasta skikt, ta bort vaxet för att skapa ett hålrum, och slutligen gjuts smält kolstål i formen.
Denna teknik integreras dimensionell precision, ytkvalitet, och anpassningsförmåga till komplexa interna strukturer, vilket gör den lämplig för medium- till högpresterande ventiler i industriella och petrokemiska tillämpningar.
Processegenskaper och anpassningsförmåga
Vattenglas investeringsgjutning har uppenbara tekniska fördelar och tillämpningsgränser vid produktion av kolstål ventiler:
- Kostnadsfördel: Priset på vattenglas är endast 1/20-1/30 av kiseldioxidsol, och kraven på produktionsmiljön (temperatur och luftfuktighet) är inte strikta,
vilket kan minska produktionskostnaden med 30-40% jämfört med silica sol investeringsgjutning.
Den är lämplig för massproduktion av medelstora och låga kolstålventiler. - Anpassningsförmåga till komplexa strukturer: Genom användning av lösliga kärnor, den kan exakt bilda komplexa interna strukturer av ventiler som krökta flödeskanaler, kaviteter i flera steg, och smala tätningsytor, vilket är svårt att uppnå med traditionell sandgjutning.
- Produktionseffektivitet: Den kemiska härdningsmetoden för skalets bakskikt möjliggör snabb härdning och etablerar våtstyrka,
med en kortare processcykel och högre produktionseffektivitet än silica sol investeringsgjutning, och den dagliga produktionen av en enda produktionslinje kan nå tusentals ventilämnen. - Begränsningar: Den dimensionella noggrannheten (IT11-IT13) och ytfinish (Ra6,3-12,5μm) av gjutgodset är lägre än för silica sol investeringsgjutning,
och skalet har dålig luftgenomsläpplighet, som är utsatt för defekter som porositet och sandfasthet, kräver strikt processkontroll.
3. Urval: Kolstålsorter för ventiler och gjutgods
Valet av kolstål för vattenglas investeringsgjutna ventiler måste balanseras servicekrav– som tryck, temperatur, och medelhög kompatibilitet—med gjutföreställning behövs för vattenglasprocessen.
Olika stålsorter erbjuder varierande mekaniska egenskaper, kemiska kompositioner, och castingbeteenden, gör valet av kvalitet avgörande för både prestanda och tillverkningsbarhet.
Kärnkolstål, kvaliteter och standarder
De primära kolstålsorterna som används för ventiler överensstämmer med ASTM A216 och Gb/t 12229 standarder, med Wcb är den mest använda.
Viktiga egenskaper hos vanliga betyg sammanfattas nedan:
| Stålklass | Standard | Kemisk sammansättning (wt.%) | Mekaniska egenskaper (Normaliserad) | Typiska arbetsförhållanden |
| Wcb | ASTM A216 / Gb/t 12229 | C ≤0,30, Mn 0,60–1,05, Och ≤0,60, P ≤0,040, S ≤0,045 | Drag-: 485–655 MPa; Utbyte ≥250 MPa; Förlängning ≥22 %; Påverkan ≥27 J (-29° C) | Medel/lågt tryck, -29° C till 427 ° C, icke-frätande media (vatten, ånga, olja) |
| Wca | ASTM A216 | C < 0,25, Mn ≤0,70, Och ≤0,60, P ≤0,040, S ≤0,045 | Drag-: 415–585 MPa; Utbyte ≥220 MPa; Förlängning ≥28 % | Normal temperatur, lågtryck, ≥20°C, allmänt industriellt vatten och gas |
Wcc |
ASTM A216 | C < 0,25, Mn 0,80–1,20, Och ≤0,60, P ≤0,040, S ≤0,045 | Drag-: 485–655 MPa; Utbyte ≥300 MPa; Förlängning ≥25 % | Medium/högt tryck, -46° C till 427 ° C, lågtemperatur- och högtrycksmedia |
| ZG280-520 | Gb/t 12229 | C 0,20–0,30, Mn 0,50–0,80, Och 0,20–0,50, P ≤0,040, S ≤0,040 | Dragstyrka ≥480 MPa; Utbyte ≥280 MPa; Förlängning ≥20 % | Inhemska medel-/lågtrycksventiler; motsvarande WCB |
Gjutning Lämplighet för vattenglasinvesteringsgjutning
Gjutningsprocessen för vattenglas ställer specifika krav på kolstål för att säkerställa framgångsrik fyllning, stelning, och defektfria komponenter.
De viktigaste övervägandena inkluderar fluiditet, krympning, och mottaglighet för hetsprickbildning:
- Fluiditet: Betyg som Wcb och ZG280-520 uppvisar god flytbarhet tack vare balanserade kol- och mangannivåer, tillåta smält stål att fylla smala ventilkanaler och tätningsytor.
Wca, med lägre manganhalt, visar något reducerad fluiditet, vilket gör den mer lämpad för enklare ventilgeometrier. Korrekt kontroll av hälltemperaturen är avgörande för att undvika kalla stängningar eller ofullständiga fyllningar. - Krympning: Kolstål krymper vanligtvis 4.5–5,5 % Under stelning. Eftersom vattenglasskalet har låg elasticitet, stigare måste vara noggrant utformade - vanligtvis 15–25 % av gjutvolymen— för att kompensera för krympning och förhindra håligheter i kritiska områden som ventilhus och motorhuvar.
- Hot Cracking Tendens:Wcc innehåller högre manganhalt, vilket ökar dess känslighet för hetsprickbildning.
Milderingsstrategier inkluderar kontroll av kylningshastigheter under stelning och design av mjuka övergångsfiléer i ventilgeometrin för att minska spänningskoncentrationen.
4. Grundläggande principer och processsystem för gjutning av vattenglasinvesteringar
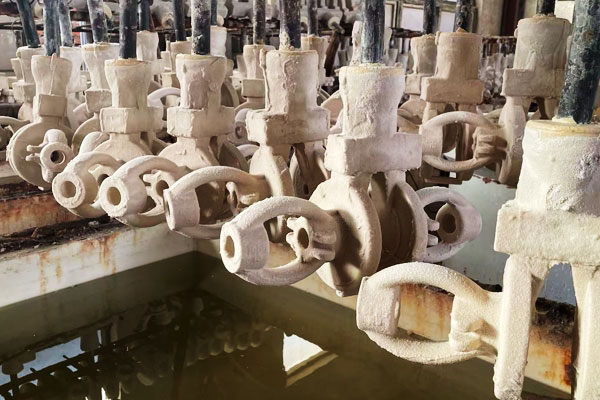
Gjutningsprocessen för vattenglasinvesteringar för kolstålventiler är ett systematiskt projekt i flera steg, som främst omfattar formtillverkning, skaltillverkning, dewaxing, hällande, rengöring och värmebehandling.
Dess kärnprincip är att använda den smältbara vaxformen för att replikera ventilstrukturen, bilda ett högtemperaturbeständigt skal genom flera lager av beläggning och slipning, ta bort vaxformen genom uppvärmning för att bilda ett hålrum, och slutligen gjuts smält kolstål för att erhålla ventilämnet.
Kärnprocessflöde och nyckelparametrar
Processflödet av vattenglasinvesteringsgjutning av kolstålventiler är mycket standardiserat, och varje länk har strikt parameterkontroll för att säkerställa kvaliteten på blanketten.
De viktigaste stegen och tekniska parametrarna är som följer:
1. Beredning av vaxform:
Vaxformen är grunden för att säkerställa ventilens dimensionella noggrannhet. Det vanligaste formmaterialet är en blandning av paraffin och lågmolekylärt polyetenvax, med en smältpunkt på 52-56 ℃.
Injektionsparametrarna är strikt kontrollerade: Insprutningstemperatur 55-58℃, insprutningstryck 1-2MPa, hålltid 3-5s, och ståtid efter injektion 2-4 timmar för att eliminera inre spänningar i vaxformen.
För ventiler med komplexa interna flödeskanaler, lösliga kärnor (urea-sockerblandning, förhållande 95:5) används, som kan lösas upp och avlägsnas med vatten efter skaltillverkning, undvika svårigheten att ta bort kärnan för komplexa strukturer.
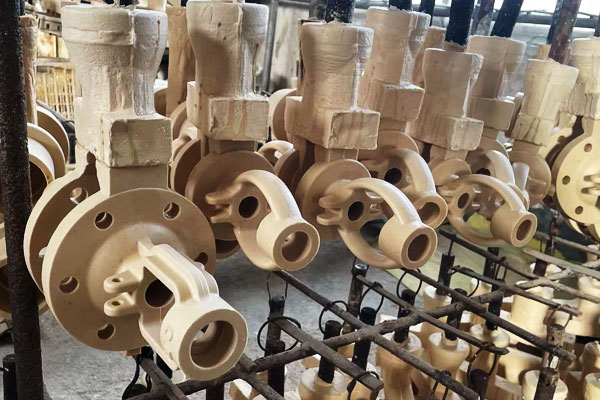
2. Vaxformmontering (Trädgruppering):
De kvalificerade vaxformarna svetsas fast i inloppskoppen i ett rimligt arrangemang, med tanke på bekvämligheten med beläggning, ventilation och torkning, och sekventiell stelning under hällning.
Avståndet mellan vaxformarna kontrolleras för att undvika ömsesidig påverkan under skaltillverkning och hällning, och svetstemperaturen är baserad på den mörkröda färgen på svetskniven för att förhindra skållning av vaxformen.
3. Skaltillverkning:
Detta är kärnlänken för att säkerställa formens styrka och ytkvalitet. Skalet är sammansatt av ett ytskikt, ett övergångsskikt och ett bakskikt.
Ytskiktet och övergångsskiktet använder en kiselsol-vattenglaskompositprocess för att balansera ytkvalitet och kostnad: ytskiktet använder silica sol och 300-mesh zirkonpulver (förhållande 1:3.65) för att förbättra ytfinishen, och det bakre lagret använder vattenglas och 200-mesh gangguepulver för att förbättra skalets styrka.
De viktigaste parametrarna för skaltillverkning är: rumstemperatur 25±2℃, ytskiktets fuktighet 50-60%, slurrys viskositet (ytskikt 38±3s, övergångsskikt 35±3s, mätt med Jane's No. 4 viskositetskopp), och varje lager av slipning torkas tills skalet är hårt innan nästa lager appliceras.
4. Dewaxing:
Vaxformen avlägsnas genom ångavvaxning, med ångtryck 0,6-0,8MPa och avvaxningstid 15-20min.
Vaxborttagningshastigheten bör vara ≥98 % för att undvika kvarvarande vax i hålrummet, vilket kommer att orsaka koldefekter i ventilämnet.
5. Rosta och hälla:
Skalet rostas vid 850-950 ℃ i 2-3 timmar för att avlägsna fukt och kvarvarande kol, och förbättra skalets stabilitet vid hög temperatur.
Hälltemperaturen för kolstål (ta WCB som exempel) är 1520-1560 ℃, och hällhastigheten styrs i enlighet med ventilens väggtjocklek: 0.5-1.0m/s för tunnväggiga delar och 0,3-0,5m/s för tjockväggiga delar för att undvika stänk och porositet.
6. Rengöring och efterbehandling:
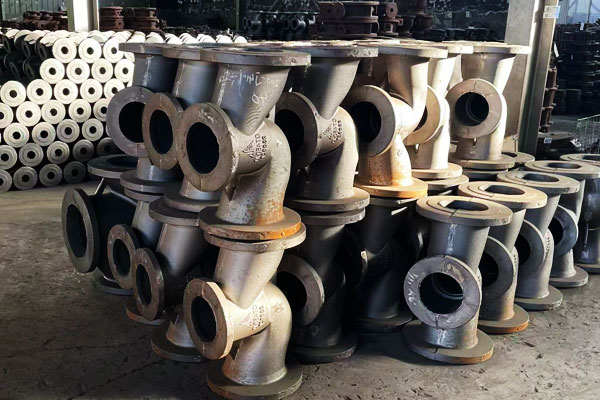
Efter att gjutningen kyls till rumstemperatur, skalet avlägsnas genom sandblästring (aluminum oxide sand, partikelstorlek 100-120 maska), och sedan sprue, stigare och grader tas bort.
För ventilens tätningsyta och flödeskanal, ytterligare slipning och polering krävs för att uppfylla kraven på dimensionsnoggrannhet.
5. Eftergjutning Behandling av vattenglas Investering Gjutning av kolstålventiler
Efter vattenglas investering gjutning, kolstålventiler kräver systematic post-casting treatments att säkerställa dimensionell stabilitet, optimerad mekanisk prestanda, ytkvalitet, och långsiktig servicetillförlitlighet.
Stresslindring och värmebehandling
Värmebehandling är avgörande för att lindra restspänningar orsakas av ojämn kylning och stelning och för att förfina mikrostruktur för förbättrad seghet, duktilitet, och hårdhet.
Nyckelbehandlingar inkluderar:
Termisk stressavlastning
- Mål: Minska inre spänningar från stelning och ojämn kylning.
- Parametrar: Typisk temperatur: 550–650°C för medelkolstål (TILL EXEMPEL., Wcb), varaktighet: 1–2 timmar, följt av långsam kylning.
- Effekt: Restspänningar minskas med 30–50 %, minimerande förhalning, distorsion, och dimensionsavvikelse under bearbetning eller montering.
Normalisering
- Förfarande: Värmning av gjutgodset över AC3 (~850–900°C) följt av luftkylning.
- Ändamål: Förädlar kornstrukturen, homogeniserar mikrostrukturen, förbättrar seghet, och minskar sprödhet.
- Ansökan: Särskilt viktigt för WCC-ventiler med hög kolhalt, som används i högtrycks- eller lågtemperaturapplikationer där sprödhet kan leda till katastrofala fel.
Släckning och härdning
- Tillämpliga betyg: Högkolhaltiga eller specialiserade stål (TILL EXEMPEL., Wcc) kräver högre styrka och hårdhet.
- Behandla: Släckning följt av temperering för att uppnå en balans mellan hög sträckgräns och duktilitet.
- Kritiska överväganden: Kylhastigheter måste kontrolleras noggrant, särskilt för komplexa ventilgeometrier, att förhindra sprickbildning eller förvrängning.
Sammanfattning: Värmebehandling säkerställer enhetliga mekaniska egenskaper, stressavlastning, och förberedelse för efterföljande bearbetning och ytbehandling.
Ytrengöring och defektborttagning
Efter värmebehandling, ytförberedelse ser till att ventilen möter dimensionell, tätning, och ytkvalitetskrav:
Skjutblåsning / Grusblastning
- Tar bort kvarvarande sand, oxider, och skala från gjutytan.
- Ger en kontrollerad ytjämnhet som förstärker vidhäftning för beläggningar eller färg.
Bearbetning och trimning
- Kritiska ytor, tätningsytor, gängade hål, och flänsar bearbetas till snäva toleranser med CNC eller konventionell fräsning.
- Säkerställa dimensionell noggrannhet och korrekt monteringspassning.
Svetsreparationer (vid behov)
- Stor krymphålor, blåshål, eller sprickor kan repareras med TIG- eller MIG-svetsning med kompatibla tillsatsmetaller.
- Eftersvetsavlastning är obligatorisk för att förhindra lokal distorsion eller stresskoncentrationer.
Detta steg garanterar att ventiler är strukturellt sund och dimensionellt redo för slutlig efterbehandling och beläggning.
Ytskydd och beläggning
Kolstål är känsligt för korrosion, speciellt i vatten, ånga, olja, eller milda kemiska miljöer. Ytbehandling skyddar ventilen och förlänger livslängden.
Typiska metoder inkluderar:
| Behandlingstyp | Ändamål | Anteckningar / Typiska parametrar |
| Grundfärg och färgbeläggning | Korrosionsskydd, speciellt för milda medier | Epoxibaserade eller polyuretanbeläggningar; tjocklek 50–150 µm |
| Pulverbeläggning | Slitstarkt och enhetligt skyddsskikt | Lämplig för industriella och utomhusapplikationer; saltspraymotstånd ≥500 h efter korrekt ytförberedelse |
E-beläggning (Elektroforetisk beläggning) |
Enhetlig täckning för komplexa geometrier | Utmärkt vidhäftning och korrosionsskydd; idealisk som bas för ytterligare färgskikt |
| Hard-Facing / Överläggssvetsning | Slitagemotstånd på tätningsytor eller ventilsäten | Volframkarbid eller Stellite-legeringar applicerade i kritiska områden |
Ytterligare anmärkningar:
- Ytbehandlingar förbättrar också hydraulisk prestanda, minska turbulensen, och förebygga materiell förnedring i långtidstjänst.
- Rätt ytförberedelse (rengöring, blästring, avfettning) är avgörande för beläggningens vidhäftning och korrosionsbeständighet.
Icke-förstörande testning (Ndt) och funktionsverifiering
Innan slutmontering, ventiler genomgår omfattande inspektion För att säkerställa integritet och efterlevnad av designspecifikationer:
- Ultraljudstestning (Ut): Upptäcker inre sprickor, tomrum, och inneslutningar.
- Radiografisk testning (Röntgenstråle): Avslöjar porositet, krymphålor, och dolda inre defekter.
- Färgtestning (Pt): Upptäcker ytsprickor, speciellt på tätningsytor.
- Hydrostatisk och tryckprovning: Bekräftar läckagetäthet och driftintegritet under designtryck.
Dessa inspektioner är kritiska för högtryck, låg temperatur, eller korrosiva serviceventiler, där fel kan få allvarliga säkerhetsmässiga och ekonomiska konsekvenser.
6. Applikationsscenarier och marknadspositionering
Vattenglas investeringar gjutning kolstål ventiler, med deras kostnadseffektivitet och processanpassningsförmåga, inta en viktig position på den industriella ventilmarknaden, och deras tillämpningsscenarier är nära relaterade till deras prestanda och precisionsnivåer.
Huvudapplikationsfält
- Petroleum- och kemisk industri: Används i mellan- och lågtrycksrörledningar för olja, gas- och kemisk lättoljetransport,
som till exempel slussventiler, klotventiler och backventiler av ASTM A216 WCB-material, lämplig för arbetstemperaturer -29℃ till 427℃ och tryckklass 150-300. - Kraftindustrin: Används i system med cirkulerande vatten, ångledningar och hjälpsystem till värmekraftverk,
med WCB och ZG280-520 som huvudmaterial, med medeltryck och medeltemperatur ånga. - Kommunteknik: Används i vattenförsörjnings- och avloppsledningar, värmeledningar och naturgasledningar,
med WCA- och WCB-ventiler som huvudprodukter, kräver låg kostnad och pålitlig tätningsprestanda. - Allmänna maskiner: Används i hydrauliska system, kylsystem och bränsleförsörjningssystem för maskiner och utrustning, lämplig för ventiler med komplexa strukturer och små partier.
Marknadspositionering och konkurrensfördelar
Jämfört med andra gjutprocesser, vattenglas investeringar gjutning kolstål ventiler har en tydlig marknadspositionering:
- Jämfört med Silica Sol Investment Casting: Kostnaden är 30-40% lägre, men precisionen är lägre.
Den är lämplig för medelstora och låga ventiler utan strikta krav på ytfinish, och ockuperar 60-70% av medel- och lågtrycksventilmarknaden. - Jämfört med sandgjutning: Den har högre precision och bättre ytkvalitet, kan bilda komplexa strukturer,
och är lämplig för ventiler med höga krav på invändiga flödeskanaler och tätningsytor, gradvis ersätta sandgjutning på marknaden för medelprecisionsventiler.
7. Utvecklingstrender och tekniska innovationer
Med industrisystemens ökande krav på ventilkvalitet, effektivitet och miljöskydd,
gjutningsteknik för vattenglasinvesteringar för kolstålventiler är ständigt innovativa, och utvecklingstrenderna återspeglas främst i följande aspekter:
- Miljövänlig pärmutveckling: Utveckla lågmodul, vattenglasbindemedel med låg toxicitet för att ersätta traditionellt natriumsilikat, minska utsläpp av avloppsvatten och miljöföroreningar.
Samtidigt, främja återvinning av avfallssand och vax för att förbättra resursutnyttjandet. - Processkombinationsoptimering: Optimera kiselsol-vattenglaskompositprocessen ytterligare, förbättra ytkvaliteten och dimensionsnoggrannheten hos gjutgods (nå IT10-IT12),
och minska gapet med silica sol investeringsgjutning, utöka applikationen i medelstora och avancerade ventiler. - Digital och intelligent produktion: Introducera digital simuleringsteknik (som CASTsoft) för att simulera hällnings- och stelningsprocessen, förutsäga och eliminera defekter i förväg.
Anta automatiserade produktionslinjer för vaxinjektion, skaltillverkning och sandblästring för att förbättra produktionseffektiviteten och kvalitetsstabiliteten. - Materialuppgradering och prestandaförbättring: Utveckla lågtemperatur- och höghållfasta kolstålkvaliteter för att utöka tillämpningen av gjutventiler för vattenglasinvesteringar i lågtemperatur (-60℃) och högtryck (Klass 600) arbetsvillkor,
och förbättra korrosionsbeständigheten genom ytbehandling (såsom galvanisering och fosfatering).
8. Slutsats
Vattenglas investering gjutning är en pålitlig, exakt, och miljövänlig metod för tillverkning av kolstålventiler med komplexa geometrier.
Genom att noggrant kontrollera bindemedelskemi, skalkonstruktion, och värmehantering, tillverkare kan uppnå högkvalitativa ventiler med utmärkt mekanisk prestanda, dimensionell noggrannhet, och ytfinish.
Med utvecklingen av miljövänliga pärmar, digital simulering och intelligent produktion,
vattenglas investeringar gjutning kolstål ventiler kommer att ytterligare utöka sin tillämpning i medelstora och avancerade industriområden, och spelar en viktigare roll i säkerheten och stabiliteten hos industriella vätskesystem.
Vanliga frågor
Vad är vattenglasinvesteringsgjutning?
Vattenglasinvesteringsgjutning är en precisionsgjutningsprocess som använder en smältbar vaxform belagd med ett vattenglasbaserat skal för att skapa komplexa kolstålventilformer.
Vaxet avlägsnas genom avvaxning, och smält stål hälls i kaviteten.
Vilka är de typiska kolstålkvaliteterna som används för ventiler?
Vanliga betyg inkluderar WCB, Wca, Wcc (ASTM A216) och ZG280–520 (Gb/t 12229). Valet beror på trycket, temperatur, och medium.
WCB används ofta för medium- och lågtrycksapplikationer, medan WCC är lämplig för högtrycks- eller lågtemperaturservice.
Hur jämförs investeringsgjutning med vattenglas med silikasolgjutning?
Vattenglasgjutning är mer kostnadseffektivt, har snabbare produktionscykler, och är lämplig för medium- och låga ventiler, medan silica sol-gjutning erbjuder högre ytfinish och dimensionsnoggrannhet, vilket gör den idealisk för avancerade ventiler.
Vilka eftergjutningsbehandlingar som krävs?
Nyckelbehandlingar inkluderar: stressavlastning, normalisering eller temperering, bearbetning, defekt reparation, ytrengöring, och beläggning (epoxi, pulverbeläggning, eller e-beläggning) för att säkerställa mekanisk integritet, korrosionsmotstånd, och dimensionell noggrannhet.