

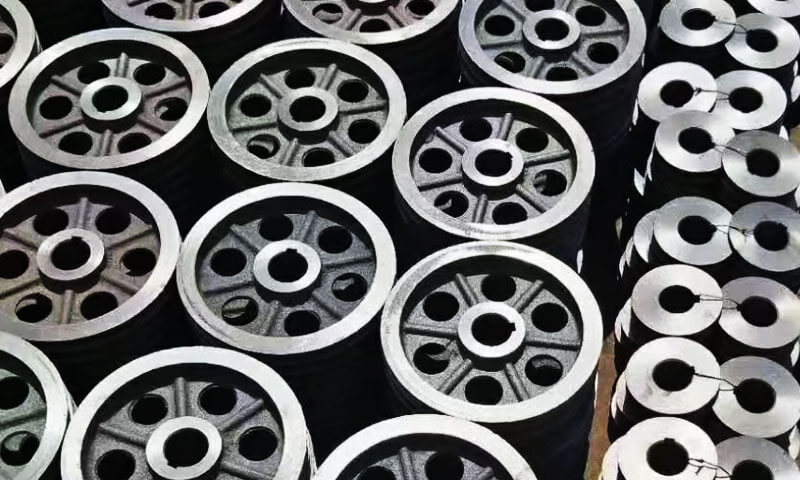
Industriella remskivor är viktiga komponenter i mekaniska kraftöverföringssystem.
De överför rörelse genom remdrivna mekanismer, hjälpa till att reglera rotationshastigheten, styrbältes rörelse, och stödja tillförlitlig drift av industriell utrustning.
Deras dimensionella noggrannhet, materialegenskaper, och ytkvalitet påverkar direkt remmens inriktning, överföringseffektivitet, komponentslitage, och maskinens totala prestanda.
I Langhe -industrin, vi förstår att en industriremskiva måste göra mer än att matcha en ritning. Den måste uppfylla driftskraven för utrustningen i vilken den är installerad.
Från håldimensioner och spårgeometri till materialval och ytbehandling, varje specifikation kan påverka passformen, prestanda, och livslängd för den färdiga komponenten.
Vårt tillvägagångssätt fokuserar på att tillverka lösningar som är skräddarsydda för applikationskrav, ingenjörsritningar, och kvalitetsförväntningar.
1. Vad är en anpassad industriell remskiva?
En skräddarsydd industriremskiva är en remskiva designad och tillverkad för att uppfylla specifika utrustningskrav snarare än att helt förlita sig på standardkatalogdimensioner.
Den kan ha en ytterdiameter som inte är standard, remspårprofil, hålstorlek, navkonfiguration, nyckelspår, monteringsgränssnitt, eller materialspecifikation.
Industriella remskivor överför kraft, styrremmar, och stödja rotationsrörelse i maskineri.
Deras geometri och materialegenskaper påverkar bältets ingrepp, axelpassning, vibration, bära, och operationell tillförlitlighet.
När standardremskivor inte kan uppfylla de erforderliga dimensionerna eller driftsvillkoren, specialtillverkning ger större flexibilitet i både design och materialval.
2. Våra kapacitet för tillverkning av remskivor
På Langhe Industry, vi tillverkar industriella remskivor för kraftöverföring, transportsystem, och materialhanteringsutrustning.
Våra tillverkningsmöjligheter kombineras precisionsgjutning, CNC-bearbetning, balansering, och ytbehandling för att möta olika applikationskrav.
Från standardremskivor till specialanpassade komponenter tillverkade enligt kundens ritningar, vi fokuserar på dimensionell noggrannhet, lämpligt materialval, och jämn produktionskvalitet.
Varje tillverkningsväg bestäms av remskivans geometri, arbetshastighet, överförd belastning, installationskrav, och arbetsmiljö.
Produktsortiment
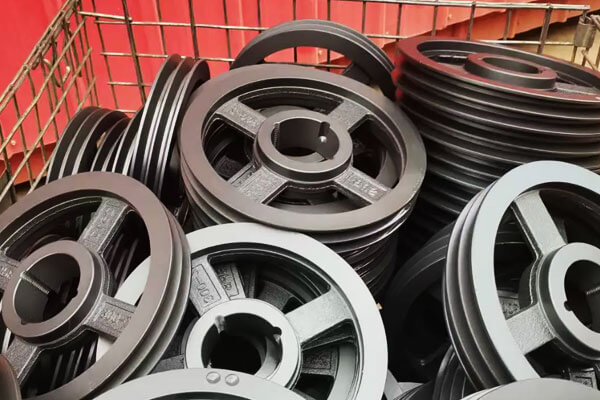
LangHe Industry erbjuder en rad industriella remskislösningar för olika remdrift och lyftapplikationer.
- Kilremsskivor: Finns i enkelspår och multispårkonfigurationer, med spårprofiler valda enligt specificerad remtyp och drivkrav.
- Kamremskivor: Designad för synkron remdrift, med metriska eller imperialistiska tanddelningar och anpassade mått för att passa transmissionssystemet.
- Transportband remskivor: Inklusive körning, svans, nonchalera, och böjskivor för transportörsystem och bulkmaterialhantering.
- Krönade och flat-face remskivor: Tillgänglig för applikationer som kräver olika ytgeometrier och bandspårningsegenskaper. Lämplig design beror på bältestyp och systemkonfiguration.
- Trådlinsskivor: Designad för kranar, hissar, och lyftutrustning, med spårdimensioner och material valda enligt stållina och servicekrav.
- Specialborrade remskivor: Maskinbearbetad till specificerade axelmått, inklusive anpassade hål, nyckel, ställskruvhål, och koniska bussningsgränssnitt där så krävs.
För skräddarsydda remskivor projekt, kunder ska tillhandahålla relevanta ritningar, specifikationer för bälte eller vajer, axelmått, arbetshastighet, belastningsförhållanden, och installationskrav.
Denna information hjälper till att skapa en lämplig design, material, bearbetningstoleranser, och inspektionskriterier före produktion.
Material vi använder
Materialvalet påverkar direkt remskivans styrka, slitbidrag, bearbetbarhet, vikt, och serviceliv.
LangHe Industry arbetar med olika gjutjärn, stål, rostfria stål, och aluminiumlegeringar, beroende på design och avsedda driftsförhållanden.
| Materiell kategori | Internationella betygsbeteckningar | Typiska applikationer | Nyckelegenskaper |
| Hertig järn | EN-GJS-450-10, EN-GJS-500-7; vanligen korsreferens med utvalda ASTM A536-kvaliteter | Allmänna industriskivor och remskivor | Bra kastbarhet, dämpning, och slitageprestanda |
| Kasta kol stål | ASTM A216 Grade WCB; En GP240GH / 1.0619 som en vanlig jämförelse | Kraftiga remskivor som kräver en gjutstålkonstruktion | Styrka och seghet, med förbehåll för de angivna kvalitets- och gjutningskraven |
Kol och legerat stål |
Aisi 1045 / EN C45 (1.0503); Aisi 5140 är vanligen korsreferens med EN 41Cr4 (1.7035) | Maskinbearbetade skivor, nav, och remskivor | Bra bearbetbarhet; legerings- och värmebehandlingsalternativ kan ge högre mekanisk prestanda |
| Rostfri stål | Aisi 304 / I 1.4301; Aisi 316 / I 1.4401 | Tillämpningar som kräver korrosionsbeständighet, inklusive utvalda tvättmiljöer | Korrosionsmotstånd, beroende på kvalitet och driftsmiljö |
| Aluminium legering | Aluminium Association 6061-T6 / EN AW-6061-T6 | Lättviktsremskivor och applikationer där lägre roterande massa är fördelaktigt | Låg densitet, bra bearbetbarhet, och potential för precisionsbalansering |
Lämpligt material beror också på produktionsmetoden. Gjutna material är ofta lämpliga för remskivor med relativt komplex geometri, medan stång eller smidd lager kan vara att föredra för vissa bearbetade komponenter.
Värmebehandling och ytskydd kan specificeras vid behov, med hänsyn till dimensionsstabilitet, slitageförhållanden, och den avsedda tjänstemiljön.
Tillverkningsprocess
Varje remskiva följer en kontrollerad tillverkningssekvens baserat på dess design, material, och tekniska krav.
Materialgranskning och DFM Engineering
Före produktion, vi granskar ritningen och relevanta driftsparametrar, inklusive håldimensioner, bälte typ, spårprofil, rotationshastighet, överförd belastning, och miljöförhållanden.
Denna granskning hjälper till att identifiera tillverkningsbegränsningar och fastställa kritiska dimensioner och toleranser.
Gjutning eller förberedelse av råmaterial
Beroende på remskivans design, Tillverkningen kan börja med gjutning eller med lämplig stång eller smide. Inkommande material kontrolleras mot angiven kvalitet och tillämpliga krav.
Den valda tillverkningsvägen tar hänsyn till delens geometri, erforderliga mekaniska egenskaper, produktionsmängd, och bearbetningsersättning.
CNC-svarvning och borrning
CNC-bearbetning producerar de erforderliga spårprofilerna, hål, navdimensioner, inslag, och monteringsfunktioner.
Nyckel, ställskruvhål, och andra gränssnitt bearbetas enligt den godkända ritningen. Kritiska dimensioner bör verifieras för att säkerställa korrekt axelpassning och remingrepp.
Statisk eller dynamisk balansering
Balanseringskraven bestäms av remskivans arbetshastighet, massa, geometri, och ansökan.
Statisk balansering kan vara tillräcklig för vissa konstruktioner, medan dynamisk balansering krävs där driftsförhållandena och specificerade balanskriterier kräver det.
Korrigeringsmetoder, som kontrollerat materialavlägsnande, väljs enligt komponentdesign och tillämpliga krav.
Ytbehandling
Beroende på material och tillämpning, ytbehandlingar kan innefatta fosfatering, pulverbeläggning, galvaniserande, eller målning.
Behandlingen väljs efter korrosionsexponering, slitagekrav, utseende, och kundspecifikationer.
Beläggningens tjocklek måste också beaktas där den kan påverka hål, passar, eller andra kritiska dimensioner.
Slutkontroll
Före leverans, färdiga remskivor inspekteras mot de godkända specifikationerna.
Kontroller kan omfatta övergripande mått, hålstorlek, spårgeometri, nyckelspårsdimensioner, koncentrisitet, utflykt, yttillstånd, och balanseringsverifiering där så krävs.
Inspektionens omfattning beror på ritningen och remskivans avsedda driftsförhållanden.
Genom att samordna materialberedning, bearbetning, balansering, och ytbehandling, LangHe Industry tillhandahåller industriella lösningar för tillverkning av remskivor som är skräddarsydda för olika utrustnings- och driftskrav.
En tydligt definierad ritning, lämplig materialspecifikation, och överenskomna inspektionskriterier hjälper till att säkerställa att den färdiga remskivan är lämplig för den avsedda användningen.
3. Anpassade industriella remskivor designade efter dina krav
Standard remskivor är lämpliga för många vanliga applikationer, men specialiserade maskiner kräver ofta dimensioner eller funktioner som inte är tillgängliga från hyllan.
En anpassad remskiva kan utvecklas runt utrustningens drivarrangemang, belastningskrav, installationsutrymme, och underhållsbehov.
Langhe Industry stödjer applikationsspecifik tillverkning baserad på kundritningar, tekniska specifikationer, och projektkrav.
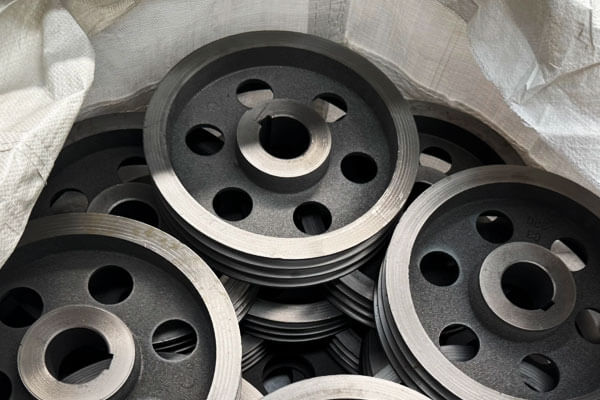
Beroende på designen, anpassade funktioner kan inkludera:
- Borrning och axelgränssnitt: Anpassade håldiametrar, nyckel, och andra specificerade monteringsfunktioner för att uppnå önskad axelpassning.
- Spårgeometri: Kilremsspår eller andra remkontaktprofiler utformade för avsedd remtyp och transmissionsarrangemang.
- Nav och övergripande mått: Anpassade navlängder, ytterdiametrar, bredd, och monteringskonfigurationer för att passa det tillgängliga installationsutrymmet.
- Urval: Material valt enligt mekaniska belastningar, slitagekrav, korrosionsexponering, driftsförhållanden, och tillverkningsmöjlighet.
- Ytbehandling: Lämpliga ytbehandlingar eller skyddsbehandlingar specificerade enligt applikationen och erforderligt ytskick.
Specialtillverkning börjar med en tydlig förståelse av hur remskivan kommer att fungera.
Tillhandahåller relevant ritning, bälte typ, axelmått, arbetshastighet, belastningsförhållanden, och installationsbegränsningar hjälper till att skapa en mer tillförlitlig tillverkningsspecifikation innan produktionen påbörjas.
4. Tillverkningsnoggrannhet och kvalitetskontroll
En remskivans prestanda beror på mer än dess yttre diameter. Borrnoggrannhet, spårets mått, koncentrisitet, utflykt, och förhållandet mellan monteringsfunktioner påverkar alla hur komponenten fungerar efter installationen.
Till exempel, en felaktig hålpassning kan försvåra monteringen eller skapa oönskade rörelser vid axelns gränssnitt.
Överdrivet utlopp kan bidra till vibrationer, medan olämplig spårgeometri kan påverka bälteskontakten och påskynda slitaget.
För remskivor som arbetar med högre hastigheter, balanseringskrav bör också utvärderas i enlighet med utrustningens design och tillämpliga driftsförhållanden.
I Langhe -industrin, tillverkningskrav bör fastställas kring funktionen för varje komponent snarare än att tillämpa samma toleranser för varje funktion.
Kritiska dimensioner kan identifieras från ritningen, och lämpliga inspektionsmetoder valda för att verifiera att den färdiga remskivan uppfyller de överenskomna specifikationerna.
Där så krävs, inspektionsplanering kan ta itu med dimensionell överensstämmelse, monteringsgränssnitt, spårgeometri, yttillstånd, och andra tillämpningsspecifika kriterier.
Tydliga specifikationer och konsekvent verifiering hjälper till att minska risken för monteringsproblem och oväntad variation mellan produktionssatser.
5. Gjutjärn vs. Remskivor av gjutna stål: Vilket är rätt för din applikation?
| Jämförelsefaktor | Gjutjärnsremskivor | Remskivor av gjutna stål |
| Materialegenskaper | Inkluderar gråjärn och segjärn, som har olika mekaniska egenskaper. Grått järn ger bra vibrationsdämpning, medan segjärn ger större formbarhet och seghet. | Stålgjutgods erbjuder en kombination av styrka, duktilitet, och seghet bestäms av den specificerade kvaliteten och värmebehandlingen. |
| Bärande prestanda | Lämplig för många allmänna industriella applikationer när den valda sorten och remskivans geometri uppfyller de erforderliga belastningarna. | Ofta föredraget när konstruktionen kräver högre seghet eller måste tåla krävande mekaniska belastningar, beroende på betyg. |
| Stöt- och slagtålighet | Grått järn är relativt sprött och kan vara mindre lämpligt för svåra stötbelastningar. Segjärn är mer motståndskraftigt mot stötar än typiskt gråjärn. | Ger ofta bättre slagtolerans och plastisk deformationskapacitet än gråjärn, beroende av materialspecifikation och gjutkvalitet. |
Dämpning |
Generellt en stark fördel med gråjärn, speciellt för applikationer där vibrationsreducering är fördelaktigt. | Generellt lägre än gråjärn, även om det faktiska beteendet beror på komponentdesign och material. |
| Slitage och ytprestanda | Kan ge bra slitageprestanda i lämpligt utvalda kvaliteter och driftsförhållanden. | Slitstyrkan beror på stålkvalitet, hårdhet, värmebehandling, och yttillstånd; ytterligare behandling kan behövas. |
| Gjutning och bearbetning | Ofta ekonomiskt för komplexa remskisgeometrier och produktionsserier där gjutkostnaden är en nyckelfaktor. Bearbetningskrav beror på kvalitet och design. | Lämplig för krävande gjutna komponenter men kan innebära annan gjutning, bearbetning, och värmebehandlingskostnader. |
Typiska applikationer |
Allmänna industriskivor, remdrifter, och transportremskivor där dämpning, kosta, och adekvat mekanisk prestanda är prioriterade. | Kraftiga remskivor är styrka, seghet, eller motstånd mot stötbelastning är en viktig konstruktionsövervägande. |
| Huvudsaklig val övervägande | Kontrollera om gråjärn eller segjärn krävs, och verifiera att dess egenskaper uppfyller de faktiska servicevillkoren. | Ange exakt stålkvalitet, erforderliga mekaniska egenskaper, värmebehandlingstillstånd, och inspektionskrav. |
| När ska man välja det | Välj gjutjärn när dess egenskaper uppfyller designkraven och dess kostnad och dämpningsegenskaper ger praktiska fördelar. | Välj gjutstål när applikationen motiverar dess mekaniska egenskaper och den valda kvaliteten uppfyller de erforderliga prestandakriterierna. |
6. Industriella remskivor lösningar för flera industrier
Industriella remskivor används inom ett brett spektrum av sektorer, var och en ställer olika mekaniska krav, miljöförhållanden, och prestationsförväntningar.
Tillverkning och industriell automation
I tillverkningsanläggningar, remskivor stödjer remdrivna transportörer, Automatiserade produktionslinjer, förpackningsutrustning, och olika maskindrivningssystem.
Deras noggrannhet hjälper till att upprätthålla konsekvent remspårning och stabil kraftöverföring.
I precisionsutrustning, korrekta remskivors dimensioner och inriktning är särskilt viktiga eftersom det är för mycket avstånd, obalans, eller en olämplig spårprofil kan påverka vibrationerna, positioneringsnoggrannhet, och komponentlivslängd.
Olje- och gasutrustning
Industriella drivsystem i olje- och gasverksamhet kan kräva remskivor som är utformade för att hantera krävande belastningar, kontinuerlig drift, och utmanande miljöförhållanden.
Beroende på utrustning, remskivans design kan behöva ta hänsyn till mekanisk påfrestning, korrosionsexponering, vibration, och driftstemperatur.
Materialspecifikationer, bearbetningsnoggrannhet, och eventuella tillämpliga balanserings- eller inspektionskrav bör definieras i enlighet med de faktiska serviceförhållandena.
Jordbruksmaskiner
Kombinera, balpressar, skördare, och andra jordbruksmaskiner är beroende av remskivor för att överföra kraft till roterande och fram- och återgående mekanismer.
Dessa komponenter kan fungera under fluktuerande belastningar och exponering för damm, fukt, lera, och utomhustemperaturförändringar.
Urval, ytskydd, strukturell styrka, och motståndskraft mot slitage måste därför spegla arbetsmiljön och arbetscykeln.
Logistik och materialhantering
Transportörer, sorteringssystem, lagerautomationsutrustning, och materialhanteringsmaskiner använder remskivor för att hålla produkterna i rörelse genom produktions- och distributionsprocesser.
I dessa applikationer, remskivan måste passa drivsystemet korrekt och bibehålla tillförlitligt remingrepp under upprepad drift.
Lämpliga mått, yttillstånd, och tillverkningskonsistens hjälper till att minska avbrott orsakade av problem med bandspårning, för tidigt slitage, eller komponentfel matchar.
VVS och kylsystem
Remskivor används ofta i remdrivna ventilationsfläktar, luftbehandlingsenheter, och industriell kylutrustning.
Korrekt spårgeometri och håldimensioner hjälper till att upprätthålla tillförlitligt remingrepp, medan korrekt inriktning minskar onödig remspänning och lagerbelastningar.
För dessa applikationer, dimensionell konsistens och lämpligt materialval bidrar till tystare drift, effektiv kraftöverföring, och minskat underhållsbehov.
7. Ett praktiskt tillvägagångssätt för anpassad tillverkning och kostnadseffektivitet
Det ursprungliga inköpspriset är bara en del av den totala kostnaden för en industriremskiva.
Bytesfrekvens, maskinens stilleståndstid, underhållsarbete, bältesslitage, och konsekvenserna av fel på drivsystemet kan ha en mycket större effekt på de långsiktiga driftskostnaderna.
En remskiva som är dåligt anpassad till dess tillämpning kan leda till upprepade justeringar, överdriven vibration, för tidigt slitage, eller oplanerat underhåll.
Omvänt, en väl specificerad komponent kan hjälpa till att upprätthålla stabil drift och minska kostnader som kan undvikas under dess livslängd.
Detta betyder inte att varje applikation kräver det dyraste materialet eller den snästa möjliga toleransen.
Det mer effektiva tillvägagångssättet är att fastställa vilka egenskaper som direkt påverkar prestandan och sedan specificera tillverkningskraven i enlighet därmed.
Detta kan inkludera optimering av remskivans geometri, välja ett lämpligt material, definiera kritiska toleranser, och undvika onödig bearbetning eller efterbearbetning.
För skräddarsydda och återkommande projekt, Att se över ritningen i ett tidigt skede kan också identifiera möjligheter att förenkla tillverkningen utan att kompromissa med funktionen.
Resultatet är en mer balanserad lösning som tar hänsyn till komponentprestanda, produktionsmöjlighet, och total ägandekostnad.
8. Varför arbeta med LangHe Industry?
Att välja en industriell remskivatillverkare innebär att utvärdera mer än pris och leverans.
En pålitlig tillverkningspartner bör förstå hur komponenten samverkar med det bredare drivsystemet, översätta tekniska krav till en körbar specifikation, och upprätthålla tydlig kommunikation under hela projektet.
LangHe Industry arbetar med kunder för att förtydliga ritningar, mått, materiella krav, bearbetningsdetaljer, och kvalitetsförväntningar innan tillverkningen påbörjas.
Denna tekniska samordning hjälper till att identifiera potentiella problem tidigt och minskar sannolikheten för kostsamma förändringar efter att produktionen har startat.
Om ett projekt involverar en ersättningsremskiva, en skräddarsydd komponent för specialiserade maskiner, eller ett krav på upprepad produktion, tillverkningsmetoden bör anpassas till den faktiska tillämpningen.
Tydlig ingenjörsinformation, lämplig processplanering, och definierade inspektionskriterier utgör grunden för konsekventa resultat.
Letar du efter en tillverkare av industriremskivor för ditt nästa projekt?
Kontakta Langhe för att diskutera dina teckningar, driftkrav, och anpassningsbehov.
Genom att definiera de kritiska specifikationerna i början, vi kan hjälpa till att skapa en praktisk tillverkningslösning anpassad till din utrustning och dina produktionsmål.

