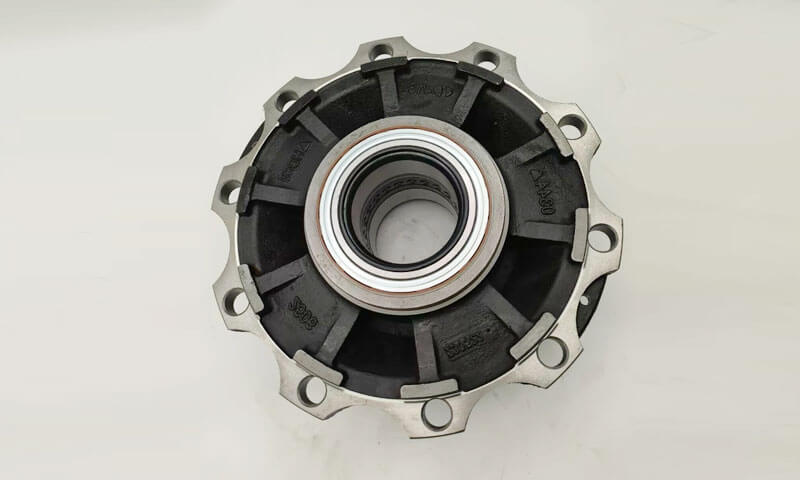
Одливци точкова и дискова представљају велику категорију ротационих структурних компоненти широко распрострањених у аутомобилским кочионим системима, опрема механичког преноса, рударске машине и бродски енергетски склопови.
Типични производи укључују замајце, кочиони дискови, ременице, Хубс, дискови зупчаника и кочиони добоши.
Сви ови делови деле идентичне структурне карактеристике као осовинска симетрична ротирајућа тела: дебело централно чвориште које формира истакнута жаришта, прелазне спојне мреже између главчина и спољашњих наплатака, и танкозидне спољне ободне ивице.
Драстичан диспаритет у дебљини зида доноси инхерентне металуршке изазове, укључујући порозност скупљања концентрисану унутар главчина, деформација деформације крајњег лица, пукотине од термичког напрезања, тенденција хлађења на танким деловима, неуједначена обимна тврдоћа, инклузије шљаке и гасне поре.
Основна филозофија дизајна процеса лежи у регулисању секвенци очвршћавања преко успона, хлађење и оптимизовани распоред врата за реализацију усмереног очвршћавања или пропорционалног очвршћавања на захтев.
Ливење у песак је постало доминантна рута производње за точкове средње до велике величине & одливци дискова са малим и средњим серијским обима производње због флексибилног алата, ниско улагање унапред и снажна прилагодљивост различитим геометријама.
1. Структурне карактеристике и изазови ливења компоненти точка и диска
Одливци точкова и дискова су типични ротационе структурне компоненте карактерише ососиметрична геометрија, велике разлике у дебљини пресека, и сложено понашање преноса топлоте током очвршћавања.
Иако ове компоненте углавном имају релативно једноставне спољашње облике, њихов унутрашњи квалитет ливења у великој мери зависи од интеракције између геометрије, ток растопљеног метала, и ЦОСИОНИЦИФИКАЦИЈА.
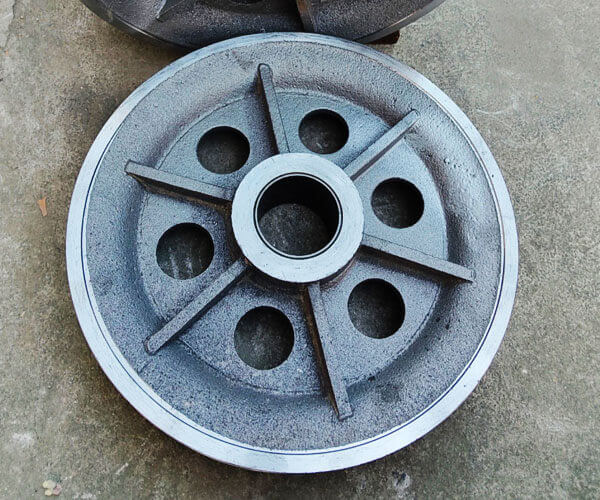
Типичне структурне карактеристике одливака точкова и дискова
Одливање точка или диска се генерално може поделити у три функционална региона: чвориште, одељак диск/веб, и спољни обод.
Тхе централно чвориште је обично најдебљи део и обезбеђује прикључну тачку за шахтове, лежајеви, вијци, или преносних система.
Због велике запремине и спорог хлађења, чвориште постаје главно топлотно жариште током очвршћавања.
Течни метал у овом региону остаје истопљен дуже од околних подручја, изазивајући висок ризик од дефеката скупљања ако се не обезбеди довољно храњење.
Тхе диск или веб одељак повезује главчину са спољним ободом и одговоран је за пренос механичких оптерећења уз одржавање лагане конструкције.
Овај регион често садржи постепене или закривљене прелазе дебљине. Неодговарајући дизајн прелаза или неравномерно хлађење могу створити заостала напрезања, дисторзија, и вруће пуцање.
Тхе спољни обод обично има мању дебљину попречног пресека и хлади се брже од главчине.
Прекомерно хлађење ове области може изазвати прерано очвршћавање пре него што чвориште заврши са напајањем, што доводи до унутрашње порозности и неуједначених механичких својстава.
Однос између ова три региона одређује целокупно понашање ливења:
- Чвориште има тенденцију да остане вруће и захтева ефикасно храњење.
- Диск захтева уравнотежено хлађење да би се спречила деформација.
- Обод захтева контролисано очвршћавање како би се избегло превремено смрзавање.
Стога, успешан дизајн ливења мора да постигне контролисан топлотни градијент од спољашњих региона ка централној зони храњења.
Главни изазови ливења компоненти точка и диска
Одливци точкова и дискова укључују сложено термичко понашање због своје типичне структуре дебела чворишта, танке мреже, и спољне фелне.
Велике разлике у дебљини пресека стварају неравномерно очвршћавање, тешкоће у храњењу, и концентрација стреса.
Следећа табела сумира главне изазове ливења и одговарајуће методе контроле.
| Цхалленге | Узрок и механизам | Типични недостаци или ризици | Препоручене контролне мере |
| Порозност скупљања у топлотној врућој тачки чворишта | Централна главчина има највећу дебљину пресека и најдуже време очвршћавања. Како се околна подручја раније смрзавају, канали за напајање могу бити блокирани, спречавање компензације течног метала за скупљање очвршћавања. | Унутрашње шупљине скупљања, микропорозност, смањена снага замора, лоши резултати ултразвучног прегледа. | Примените дизајн усмереног учвршћивања; оптимизовати величину и локацију подизача; користите изоловане/егзотермне подизаче, спољна језа, и правилну контролу температуре изливања. |
| Неравномерно хлађење и формирање топлотног напрезања | Танки руб и делови мреже се брже хладе, док дебела главчина остаје врућа током дужег периода. Различите брзине хлађења стварају термичке градијенте и неравномерну контракцију. | Вруће пукотине, преостали стрес, савијање диска, губитак заобљености, изобличење обраде, динамичка неравнотежа. | Оптимизујте оријентацију ливења, крутост калупа, услови хлађења, и применити топлотну обраду за ублажавање напрезања за прецизне компоненте. |
Непотпуно попуњавање танког диска и веб секција |
Танки делови брзо губе топлоту током пуњења калупа. Ако температура растопљеног метала падне испод критичне температуре пуњења, потпуно пуњење кавитета постаје тешко. | Мисунс, хладноће, непотпуне ивице, лош квалитет површине. | Оптимизујте локацију улаза, брзина пуњења, Температура изливања, и користите глатке системе пуњења ниске турбуленције као што су прстенасти бочни затварачи или доње пуњење. |
| Порозност гаса и неметалне инклузије | Турбулентно струјање растопљеног метала изазива увлачење ваздуха, оксидација, мешање шљаке, и ерозија плесни. Велике количине изливања повећавају ризик од инклузије. | Бловхолес, подземна порозност, оксидни дефекти, инклузије шљаке, смањене перформансе замора. | Користите системе за затварање ниске турбуленције, филтери од керамичке пене, ефикасно уклањање шљаке, одговарајућа пропустљивост калупа, и стабилне праксе изливања. |
| Димензиона дисторзија и нестабилност обраде | Неуједначена контракција током хлађења узрокује накупљање унутрашњег напрезања. Врућа главчина ограничава скупљање хладнијих делова обода. | Одступање равности, губитак концентричности, ванокружни услови, превелики додатак за машинску обраду. | Побољшајте симетрију хлађења, оптимизовати дизајн калупа, контролисати тајминг истресања, и спровести третман за ублажавање стреса када је то потребно. |
2. Општи изглед процеса & Партинг Сцхемес
Изглед процеса од ливење песка компоненте точка и диска су критични фактор који одређује понашање при пуњењу, секвенца очвршћавања, тачност димензија, и коначни квалитет ливења.
За разлику од одливака једноставног облика, компоненте точкова садрже значајне разлике у дебљини пресека између централно чвориште, диск/веб, и спољни обод, чинећи избор оријентације ливења и методе раздвајања посебно важним.
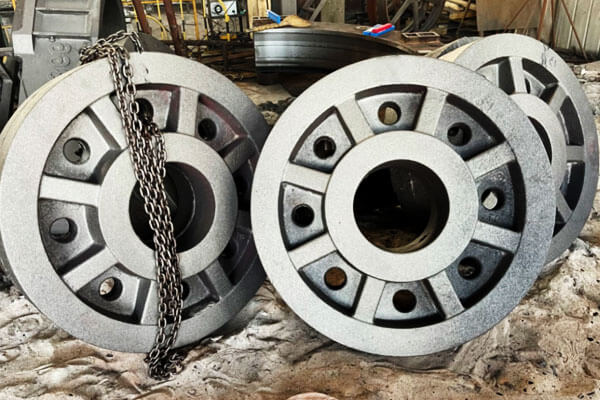
Процес хоризонталног раздвајања (Најчешће решење)
Хоризонтално одвајање је најчешће коришћена метода за ливење точкова и дискова, посебно за фливхеелс, кочиони дискови, ременице, мала и средња чворишта, и општи индустријски дискови.
У овом аранжману, одлив је постављен хоризонтално, а раван раздвајања се обично бира преко диска или веб секције.
Калуп је подељен на горњу и доњу цев, омогућавајући погодно повлачење шаблона, инсталација језгра, и склапање калупа.
Ова метода је широко компатибилна са оба:
- Системи за калуповање зеленог песка за масовну производњу;
- Процеси песка везаног смолом за средње и мале серије.
Главне предности хоризонталног раздвајања су његов једноставан распоред процеса, ниска улагања у алате, и одличну ефикасност производње.
Постављање језгра је релативно једноставно, што га чини погодним за компоненте са централним рупама, Унутрашње шупљине, или конструкције за монтажу шахтова.
Типични аранжмани улаза укључују:
- Централна горња капија, где растопљени метал улази кроз подручје главчине и тече напоље према ободу;
- Ободна бочна капија, где растопљени метал равномерно улази по ободу ради побољшања стабилности пуњења.
Међутим, хоризонтално обликовање такође има одређена ограничења. Пошто горња и доња површина ливења доживљавају различите услове преноса топлоте, хлађење је често асиметрично.
Ово може резултирати:
- Неравномерно скупљање;
- Искривљење крајњег лица;
- Преостали стрес;
- Димензиона девијација.
Додатно, горња површина шупљине калупа има већу тенденцију да зароби гас и неметалне инклузије, што може изазвати:
- Бловхолес;
- Укључци шљаке;
- Површинске недостатке.
Стога, за компоненте точкова од критичне прецизности, хоризонтално раздвајање често захтева додатне мере као што је побољшање вентилације, оптимизована врата, и контролисано хлађење.
Вертикално раздвајање и процес вертикалног изливања
Процес вертикалног раздвајања поставља точак или ливење диска у вертикалну оријентацију, са калупом подељеним дуж радијалног правца компоненте.
Овај метод се углавном користи за главчине точкова високе прецизности, тешки погонски точкови, железничке компоненте, и велики ротирајући делови који захтевају одличну стабилност димензија.
У поређењу са хоризонталним обликовањем, вертикално ливење обезбеђује симетричније термално окружење.
Цео обим одливака доживљава равномернију брзину хлађења, што значајно смањује температурне разлике између различитих региона.
Главне предности укључују:
- Побољшана округлост и концентричност;
- Смањена деформација након хлађења;
- Уравнотеженија расподела микроструктуре;
- Мањи резидуални напон.
Пошто је ливење постављено вертикално, проток растопљеног метала се такође може боље контролисати, смањујући ризик од неравномерног пуњења између горњег и доњег дела.
Међутим, вертикално раздвајање захтева напреднију способност обликовања. Главни изазови укључују:
- Сложенији узорак и дизајн језгра;
- Већи захтеви за монтажу калупа;
- Повећане потешкоће у руковању великим калупима;
- Већи захтеви за опрему за дизање и позиционирање.
Стога, овај метод се углавном примењује у окружења за производњу песка смоле, посебно за средње обимне или прилагођене тешке одливе, а не за аутоматизовану производњу великих количина.
Нагнути процес изливања (Метода хибридне оптимизације)
Нагнуто изливање је побољшани процес заснован на принципима хоризонталног обликовања.
Током поливања, калуп се нагиње под контролисаним углом, обично около 10°–25°, омогућавајући растопљеном металу да уђе у шупљину под стабилнијим условима.
Овај метод комбинује предности хоризонталног и вертикалног ливења побољшавајући оба:
- Глаткост пуњења;
- Контрола правца очвршћавања.
Коси положај смањује директан утицај метала на површину калупа и смањује турбуленцију током пуњења.
У исто време, промовише повољнији топлотни градијент, помаже довод растопљеног метала ка региону чворишта.
Нагнуто изливање је посебно погодно за:
- Точкови од нодуларног гвожђа;
- Одливци великих дискова;
- Компоненте са великом тенденцијом скупљања главчине.
Његове главне предности укључују:
- Смањено формирање инклузије оксида;
- Побољшана ефикасност храњења чворишта;
- Мањи ризик од порозности скупљања;
- Боља стабилност димензија.
Међутим, нагнуто изливање захтева додатну опрему или уређаје за прецизну контролу угла калупа, што га чини погоднијим за специјализовану производњу, а не за стандардне линије за ливење.
3. Дизајн пешчаног калупа и процес производње
Квалитет пешчаних калупа директно одређује понашање при пуњењу, квалитет површине, тачност димензија, и унутрашња чврстоћа одливака точкова и дискова.
Пошто се ове компоненте обично комбинују великих пречника, дебела чворишта, танке веб секције, и сложени услови преноса топлоте, процес обликовања мора да обезбеди довољну чврстоћу да одржи стабилност шупљине, истовремено одржавајући добру пропусност и склопивост.
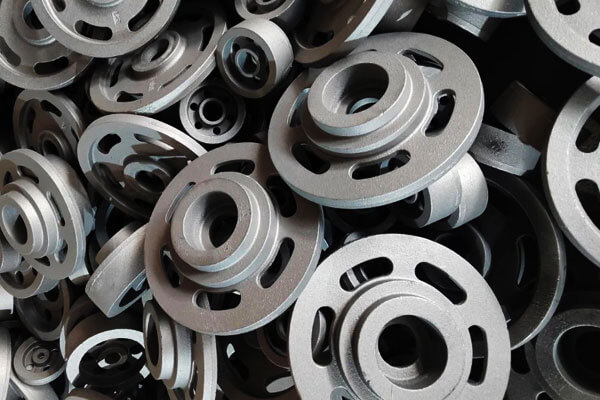
Калуп од зеленог песка за масовну производњу малих и средњих компоненти точкова
Калуповање од зеленог песка је једна од најчешће коришћених и најекономичнијих метода за производњу малих и средњих одливака точкова и дискова, као што је:
- Ременице;
- Мали замајци;
- Кочиони бубњеви;
- Општи индустријски дискови.
Овај процес користи мешавину силицијум песка, бентонит глина, водити воду, и угљенични адитиви за стварање материјала за вишекратну употребу.
Посебно је погодан за аутоматизоване производне линије где се захтева висока продуктивност и ниски трошкови производње.
Перформансе зеленог песка у великој мери зависе од његових физичких особина. Типични контролни параметри укључују:
| Параметар | Типичан распон | Утицај на квалитет ливења |
| Садржај влаге | 3.2%–3,8% | Контролише снагу калупа, пластичност, и производњу гаса |
| Компактабилност | 38%-45% | Одређује густину калупа и стабилност шупљине |
| Пропустљивост | ≥80 | Обезбеђује ефикасан излаз гаса током сипања |
| Зелена тлачна чврстоћа | 0.12–0,16 МПа | Пружа довољну чврстоћу калупа против притиска метала |
Удео активног бентонита и угљеничних адитива мора бити пажљиво контролисан. Бентонит обезбеђује снагу везивања, док угљена прашина или слични угљенични адитиви помажу у смањењу:
- Продор метала;
- Дефекти сагоревања;
- Храпавост површине;
- Површински дефекти повезани са гасом.
Током производње, температура регенерисаног песка се такође мора контролисати. Врући регенерисани песак може негативно утицати на дистрибуцију влаге и смањити квалитет плесни, што доводи до лоше завршне обраде површине и нестабилности димензија.
За ливење точкова и дискова, обично се примењују додатне мере за одзрачивање јер гас има тенденцију да се акумулира око највиших тачака чворишта и делова мреже.
Типична решења укључују:
- Прстенасти жлебови за вентилацију дуж површине раздвајања;
- Отвори за вентилацију гаса на високим тачкама калупа;
- Додатни отвори за вентилацију изнад затворених шупљина.
Међутим, Обликовање зеленог песка такође има ограничења. Пошто калуп има релативно ниску крутост и умерену димензиону стабилност, типична тачност димензија је око ЦТ9-ЦТ11 према стандардима толеранције ливења.
Додатно, Релативно споро и неконтролисано хлађење калупа са зеленим песком повећава ризик од дефекта скупљања у дебелим деловима главчине.
Стога, зелени песак генерално није пожељан за главчине точкова од дуктилног гвожђа за тешке услове рада које захтевају строгу ултразвучну инспекцију или високе перформансе замора.
Самоотврдњавајућа смола од песка за одливање точкова великих и високих перформанси
За велике главчине точкова, замајци за тешке услове рада, железничке компоненте, и одливци који захтевају стриктно испитивање без разарања, самоотврдњавајући смолни песак је пожељна технологија обликовања.
За разлику од зеленог песка, смолни песак постиже чврстоћу калупа кроз хемијско везивање између смоле и учвршћивача, омогућавајући производњу великих и сложених калупа без спољне опреме за сабијање.
Типични материјали укључују:
- 70/140 мрежасти силицијум песак;
- Керамички песак за бољу термичку стабилност;
- Фуранска смола или системи алкалне фенолне смоле.
Однос додавања смоле се генерално контролише унутар приближно 1.0%–1,4%, док се дозирање учвршћивача прилагођава према:
- Температура околине;
- Влажност;
- Потребна брзина очвршћавања;
- Захтеви производног циклуса.
Песак од смоле пружа неколико важних предности за ливење точкова и дискова:
Побољшана тачност димензија
Висока крутост и стабилност калупа за песак од смоле омогућавају приближно тачност димензија ЦТ8–ЦТ9, што је знатно боље од конвенционалног обликовања зеленог песка.
Ово је посебно важно за ротирајуће компоненте на које може утицати одступање димензија:
- Баланс перформанси;
- Поравнање осовине;
- Додатак за обраду;
- Век трајања.
Боља способност за сложена језгра
Велики одливци точкова често захтевају унутрашње шупљине, монтажне рупе, или сложене структуре чворишта. Смолни песак омогућава производњу:
- Велики склопови језгра;
- Танка и сложена језгра песка;
- Тачни унутрашњи пролази.
То га чини веома погодним за прилагођавање, једноделни, и малу производњу серија.
Виши квалитет површине
Глаткија површина шупљине калупа се смањује:
- Адхезија песка;
- Храпавост површине;
- Оптерећење чишћења;
- Додатак за обраду.
Међутим, смолни песак такође уводи одређене изазове.
Зато што везива смоле стварају више гаса током сипања, неправилна контрола процеса може проузроковати:
- Подземне рупе;
- Порозност гаса;
- Дефекти у вези са угљеником.
Додатно, Калупи за песак од смоле имају већу крутост и мању могућност склапања у поређењу са зеленим песком. За ливење дебелог пресека, ограничена контракција може повећати ризик од:
- Термички стрес;
- Топло пуцање;
- Концентрација заосталог напрезања.
Стога, Процеси песка смоле захтевају пажљиву координацију између јачине калупа, дизајн за рисере, и контролу хлађења.
Технологија премазивања калупа
Превлака калупа игра кључну улогу у побољшању квалитета површине и спречавању дефекта ливења, посебно за компоненте точкова и дискова са великим врућим пресецима и сложеним прелазима.
Основна сврха премаза је стварање заштитне баријере између растопљеног метала и пешчаног калупа, смањивање:
- Продирање песка;
- Реакција метал-калуп;
- Дефекти сагоревања;
- Храпавост површине.
Различити материјали захтевају различите системе премаза.
За одливци точкова од сивог ливеног гвожђа, премази на бази графита се обично примењују јер графит обезбеђује:
- Добра термичка стабилност;
- Смањено продирање метала;
- Побољшана завршна обрада површине.
За нодуларног гвожђа и одливака дебелог пресека, премази од циркона у праху на бази алкохола су генерално пожељнији због њиховог:
- Висока рефракторност;
- Одлична отпорност на ерозију растопљеног гвожђа;
- Јака заштита на термалним жариштима.
Типична процедура укључује:
- Наношење првог премаза за покривање целе површине кавитета;
- Потпуно сушење за уклањање влаге;
- Наношење другог премаза за бољу заштиту;
- Завршна инспекција пре монтаже калупа.
Недовољно сушење може створити додатни гас током сипања, док прекомерна дебљина премаза може смањити пропустљивост и утицати на квалитет ливења.
Дизајн система за вентилацију за пешчане калупе на точковима и дисковима
Управљање гасом је критичан аспект ливења точкова и дискова јер њихова ротациона геометрија природно ствара зоне акумулације гаса.
Правилно дизајниран систем за вентилацију обично укључује:
| Мера за вентилацију | Типичан дизајн | Функција |
| Одводне површине за вентилацију | Прстенасти жлебови приближно 0.4 мм × 6 мм | Обезбеђује канале за излаз гаса дуж интерфејса калупа |
| Шипке за вентилацију главчине | φ8–12 мм отвори за вентилацију или шипке на врху главчине | Отпушта концентровани гас из дебелих делова |
| Систем вентилације језгра | Вентилациони каблови или порозни канали унутар пешчаних језгара | Усмерава унутрашње гасове језгра ван калупа |
| Издувни успони | Налази се на високим тачкама ливења | Побољшава стабилност пуњења и спречава хватање гаса |
Ефикасан дизајн вентилације мора одржавати равнотежу: недовољно одзрачивање изазива дефекте гаса, док прекомерно одзрачивање може ослабити калуп или повећати ризик од продирања метала.
4. Дизајн система за отворе за ливење точкова и дискова
Систем капије игра одлучујућу улогу у одређивању унутрашњег квалитета, Димензионална стабилност, и механичке перформансе одливака точкова и дискова.
Због њихове типичне ротирајуће геометрије—са масивном главчином, релативно танки делови мреже, и тањи спољни обод — процес пуњења мора бити пажљиво контролисан како би се избегле турбуленције, уношење оксида, хладноће, непотпуно пуњење, и неравномерну расподелу температуре.
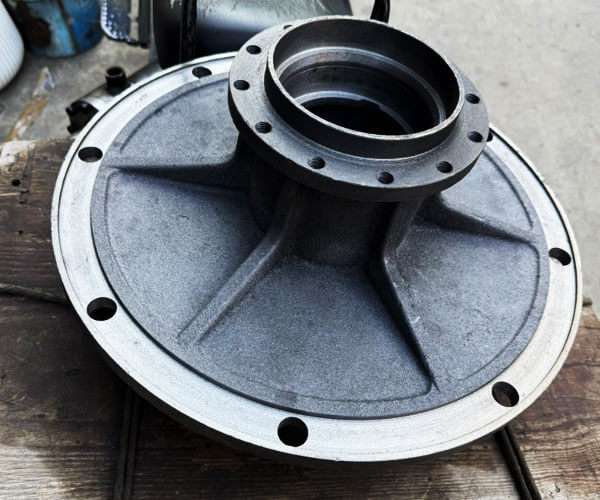
Централ Топ Гатинг Систем: Једноставан распоред са јаком способношћу усмереног очвршћавања
Централни горњи систем је једно од традиционалних решења за замајце и релативно једноставне одливке у облику диска.
У овом дизајну, растопљени метал улази из области централне главчине и ради радијално тече ка ободу кроз део мреже.
Овај распоред обезбеђује природни градијент температуре јер централна главчина остаје топлија од спољашњег обода током пуњења и очвршћавања.
У комбинацији са правилно дизајнираним успонима, систем може да промовише усмерено очвршћавање од тањих спољашњих делова ка главчини, омогућавајући храњење централног жаришта.
Међутим, централни положај храњења такође ствара неколико потенцијалних проблема.
Континуирано излагање подручја главчине растопљеном металу на високој температури повећава термичку концентрацију главчине, што може повећати жариште и повећати ризик од шупљина скупљања или микропорозности.
Додатно, директан удар металне струје у центру може створити турбуленцију током почетне фазе пуњења, повећавајући могућност стварања оксидног филма и увлачења шљаке.
За побољшане перформансе, модерни дизајни често укључују филтере од керамичке пене у базену за изливање, проширити више радијалних улаза од центра, и подесите смер протока како бисте спречили директан удар метала на танке делове мреже. Ове модификације помажу у смањењу турбуленције и побољшању унутрашње чистоће.
Систем бочних врата са прстенастим прорезима: Преферирано решење за кочионе дискове и прецизне ротирајуће делове
За кочионе дискове, кочиони бубњеви, и друге компоненте које захтевају одличну тачност димензија и динамичку равнотежу, прстенасти прорез са стране се широко сматра једним од најефикаснијих решења.
У овој конфигурацији, кружна водилица је распоређена око подручја главчине, са више уских улаза равномерно распоређених по обиму.
Истопљени метал улази у шупљину калупа истовремено из више праваца, стварајући уравнотежен образац пуњења.
Главна предност овог система је његова способност да постигне равномерну дистрибуцију температуре по целом обиму.
Пошто растопљени метал доспева у различите регионе ливења скоро у исто време, термички градијенти су минимизирани, смањење резидуалног стреса, дисторзија, и одступање заобљености.
Релативно благо понашање при пуњењу такође смањује турбуленцију у поређењу са директним изливањем на врху. Нижа турбуленција значи мање оксидације, мање заробљених инклузија, и побољшан квалитет површине.
Ово чини дизајн посебно погодним за компоненте кочнице где је дозвољена обрада ограничена, а стабилност димензија је критична.
Прстенасти систем затварања такође подржава равномерније очвршћавање између главчине, веб, и спољни обод.
Када се комбинује са правилно постављеним успонима и хлађењем, може ефикасно контролисати дефекте скупљања у областима са значајним варијацијама дебљине зида.
Боттом Гатинг Систем: Висококвалитетно пуњење за главчине точкова за тешке услове рада
За велике и тешке главчине точкова, погонски точкови, и индустријске компоненте високог оптерећења, дно се често бира да би се постигао највиши могући квалитет пуњења.
У систему доњег улаза, растопљени метал улази из доњег дела шупљине калупа и постепено се диже навише.
Метална површина остаје релативно стабилна током пуњења, значајно смањујући прскање, ваздушно уношење, и секундарне оксидације.
Главна предност ове методе је одлична контрола протока. Зато што се растопљени метал подиже глатко, а не пада вертикално, ризик од турбулентног тока и ерозије песка је знатно смањен.
Ово је посебно важно за велике одливке где чак и мале количине инклузија оксида или честица песка могу озбиљно утицати на перформансе замора.
Међутим, доње пуњење такође има ограничења. Пошто се горње области ливења попуњавају последње, њихова температура може да се смањи пре него што дође до потпуног храњења.
Стога, доња врата морају се пажљиво комбиновати са ефикасним системима успона, изолациони рукави, и спољашње хладноће како би се одржао адекватан притисак за храњење и компензовало скупљање у дебелим деловима главчине.
Опште смернице за пројектовање ефикасних система капија
Без обзира на конкретну конфигурацију врата, неколико основних принципа треба поштовати током пројектовања ливења точкова и дискова.
Затворени или полу-затворени систем затварача је генерално пожељнији јер смањује турбуленцију и побољшава одвајање шљаке.
Типичан однос попречног пресека између спруве, тркач, а ингајт је приближно:
Спруе : Руннер : Шта кажеш на = 1 : 1.2 : 0.8-1
Овај однос помаже у одржавању стабилне брзине метала уз избегавање прекомерне турбуленције.
Хоризонталне водилице треба да буду проширене преко последњег улаза да би се формирале зоне сакупљања шљаке, омогућавајући нечистоћама да остану подаље од шупљине за ливење.
Керамички пјенасти филтери се често уграђују у систем водилица како би се додатно побољшала чистоћа топљења.
Облик улаза је такође важан. Фан-схапед, прорез, или тангенцијални улошци се често користе за ливење точкова и дискова јер постепено дистрибуирају растопљени метал и смањују директан утицај на површине калупа.
На крају, најефикаснији дизајн капије је онај који постиже глатко пуњење, контролисан проток топлоте, и прогресивно очвршћавање од танких пресека ка изворима напајања.
Оптимизацијом односа између гатинга, рисери, охладити, и геометрија ливења, произвођачи могу значајно смањити порозност скупљања, инклузије, деформација, и други уобичајени недостаци одливака точкова и дискова.
5. Дизајн система за храњење: Рисерс анд Цхиллс
Систем напајања је критичан фактор у одређивању унутрашњег квалитета одливака точкова и дискова.
Због њихове типичне структуре—велика чворишта, тање мреже, и спољне фелне — ове компоненте садрже значајне разлике у дебљини пресека.
Током очвршћавања, дебела површина главчине дуже остаје течна и доживљава веће запреминско скупљање, чинећи га веома подложним шупљинама скупљања и микропорозности.
Дизајн успона за ливене точкове и дискове
Подручје чворишта је обично главна мета за храњење јер представља највећу термичку масу у ливењу.
Успони се обично постављају изнад или близу главчине како би се обезбедио течни метал током завршне фазе очвршћавања.
За одливци точкова од сивог ливеног гвожђа (ЕН-ГЈЛ-250, ЕН-ГЈЛ-300), обично се примењује усмерено учвршћивање.
Цилиндрични или овални успони се постављају на жаришта чворишта, а њихов модул је пројектован виши од зоне храњења како би се осигурало да се успон замрзне касније од ливења.
За одливци точкова од нодуларног гвожђа (ЕН-ГЈС-450-10, ЕН-ГЈС-600-3), експанзија графита током еутектичког очвршћавања обезбеђује делимично самохрањивање.
Стога, избегава се прекомерна запремина успона. Модерни дизајни обично комбинују мање изоловане стубове са хлађењем да би се побољшао принос ливења уз одржавање унутрашње чврстоће.
За тешке главчине точкова са дебелим пресецима, изоловане навлаке за подизање или егзотермни подизачи се често користе за продужење времена храњења и смањење недостатака скупљања.
Примена хлађења и контрола очвршћавања
Хлађење се користи за убрзавање локалног хлађења и контролу обрасца очвршћавања.
Повећањем екстракције топлоте у одабраним областима, мрзлица смањује величину жаришта и промовише усмерено очвршћавање према успону.
За ливење точкова и дискова, мрзлица се углавном налази около:
- Бочни зидови главчине на којима се јавља топлотна концентрација.
- Области прелаза са чворишта на веб.
- Локални дебели профили са високим ризиком од скупљања.
Међутим, Постављање хлађења мора бити пажљиво оптимизовано. Претерано хлађење на танким ивицама може довести до прераног очвршћавања, што доводи до погрешних покрета, хладноће, или неуједначена тврдоћа.
Стога, мрзлица се генерално избегава у танким деловима осим ако није потребна посебна контрола микроструктуре.
Најефикаснији дизајн храњења је обично комбинација изоловане успоне и правилно постављене чиле, где хладњаци контролишу проток топлоте док успони обезбеђују коначну компензацију скупљања.
Уобичајени недостаци у храњењу и решења
Неправилан дизајн храњења може довести до неколико типичних недостатака ливења:
| Дефект | Главни узрок | Метод оптимизације |
| Шупљина скупљања | Недовољно храњење течности на жаришним местима | Повећајте ефикасност успона или побољшајте изолацију |
| Микропорозност | Лош правац очвршћавања и притисак напајања | Оптимизујте мрзлицу и температурни градијент |
| Топло пуцање | Прекомерно топлотно напрезање између дебелих и танких пресека | Уравнотежите брзину хлађења и побољшајте распоред храњења |
| Низак принос ливења | Превелики успони | Оптимизирајте величину успона кроз симулацију процеса |
6. Топљење, Процес нодуларизације и инокулације за ливене точкове од нодуларног гвожђа
Нодуларно гвожђе се широко користи за ливење точкова и дискова за тешке услове јер пружа одличну комбинацију чврстоће, жилавост, отпорност на умор, и перформансе хабања.
У поређењу са сивим ливеним гвожђем, дуктилно гвожђе садржи сферичне графитне нодуле, који значајно смањују концентрацију напрезања и побољшавају механичка својства.
Међутим, постизање стабилног квалитета нодуларног гвожђа захтева прецизну контролу топљења, третман магнезијумом, и процеси инокулације.
Процес топљења и хемијска контрола
Процес топљења поставља основу за квалитет нодуларног гвожђа.
Електричне индукционе пећи се обично користе јер обезбеђују тачну контролу температуре и хемијског састава.
Типичне класе нодуларног гвожђа за ливење точкова укључују:
- ЕН-ГЈС-450-10
- ЕН-ГЈС-600-3
Типичан распон хемијског састава је:
| Елемент | Типичан распон (%) | Функција |
| Угљеник (Ц) | 3.5–3.8 | Промотес графит формација |
| Силицијум (И) | 2.3–2.8 | Побољшава графитизацију |
| Манган (Мн) | ≤0.4 | Јача матрицу |
| Сумпорни (С) | ≤0,025 | Мора се контролисати пре третмана Мг |
| Фосфор (П) | ≤0.03 | Спречава крхкост |
| Магнезијум (Мг) | 0.035–0,060 остатака | Формира сферни графит |
Типична контрола температуре:
- Температура точења: 1500–1550°Ц
- Температура изливања: 1360–1420°Ц
Строга контрола сумпора и фосфора је неопходна јер превелики нивои смањују нодуларност и механичке перформансе.
Третман нодуларизације магнезијума
Третман магнезијумом је кључни корак који претвара графит из љуспица у сферне нодуле. Најчешћи метод користи легуру магнезијума и феросилицијума која се додаје у растопљено гвожђе.
Током лечења, магнезијум реагује са сумпором и кисеоником, стварајући снажну реакцију.
Правилна контрола температуре третмана, додавање легуре, а опоравак магнезијума је неопходан за добијање стабилног нодуларног графита.
Лоша нодуларизација може довести до:
- Формирање вермикуларног графита.
- Смањена затезна чврстоћа и издужење.
- Мања отпорност на замор.
Висококвалитетна структура дуктилног гвожђа треба да има:
- Висока нодуларност графита.
- Уједначена дистрибуција графита.
- Контролисана величина нодула.
- Одговарајућа феритна/перлитна матрица према захтевима перформанси.
Инокулација и пречишћавање графита
Инокулација побољшава нуклеацију графита и стабилизује коначну микроструктуру. Обично се изводи у две фазе: почетна инокулација при точењу и секундарна инокулација при преливању.
Инокуланти на бази феросилицијума који садрже калцијум, баријум, или цирконијум се обично користе.
Ефикасна инокулација помаже да се:
- Повећајте број графитних нодула.
- Смањите формирање карбида.
- Побољшати механичка својства.
- Остварите уједначену дистрибуцију тврдоће.
За велике ливене точкове, инокулација је посебно важна јер споро хлађење у пешчаним калупима може довести до грубог графита и смањења чврстоће.
7. Утајајући, Процес хлађења и топлотне обраде
Схакеоут, хлађење, и фазе термичке обраде играју важну улогу у одржавању тачности димензија, механичка својства, и дугорочну поузданост сервисирања одливака точкова и дискова.
Иако је процес ливења завршен након очвршћавања, неправилно руковање током хлађења или прерано уклањање из калупа може довести до заосталог напрезања, дисторзија, па чак и пуцање, посебно у компонентама великог пречника, неједнака дебљина зида, и строги захтеви за равнотежу.
Контрола времена истресања и задржавања
Након изливања и очвршћавања, одливци морају остати унутар пешчаног калупа довољно времена пре истресања.
Пешчани калуп обезбеђује топлотну изолацију и омогућава да се ливење постепено хлади, смањење температурних градијената између дебелих и танких пресека.
Прерано истресање прерано уклања ову термичку заштиту, изазива неравномерно хлађење и повећава ризик од:
- Деформација главчине узрокована преосталим термичким напрезањем.
- Изобличење веба и губитак равности.
- Површинске пукотине у подручјима високог напрезања.
Потребно време држања зависи углавном од величине ливења, дебљина зида, врста материјала, и карактеристике калупа.
Типична времена задржавања су:
| Тип ливења | Препоручено време задржавања |
| Мали одливци точкова и дискова | ≥ 30 минут |
| Средње главчине и замајци | 60–90 минута |
| Велики и тешки одливци точкова | 90–120 минута или дуже |
За велике точкове од нодуларног гвожђа, продужено хлађење унутар калупа је често пожељно јер споро хлађење помаже у смањењу топлотних градијента и побољшава стабилност димензија.
После истресања, са одливцима треба пажљиво руковати. Велики одливци точкова и дискова не би требало да се слажу или стављају под неравну подршку, пошто њихова сопствена тежина може изазвати трајну деформацију савијања док је метал још на повишеној температури.
Контролисано хлађење након истресања
Након вађења из калупа, одливци точкова и дискова треба да наставе са хлађењем под контролисаним условима.
Брзо хлађење, посебно за компоненте од нодуларног гвожђа великог пресека, може створити превелики топлотни напон између подручја главчине и наплатка.
Правилна пракса хлађења укључује:
- Избегавајте присилно хлађење водом или јаким струјама ваздуха.
- Омогућавање одливака да се природно охладе у контролисаном окружењу.
- Равномерно подупирање одливака како би се спречило гравитационо изобличење.
За точкове од нодуларног гвожђа, контролисано хлађење утиче и на коначну микроструктуру.
Споро хлађење подстиче раст графита и смањује стварање непожељних карбида, док превелике брзине хлађења могу повећати тврдоћу и смањити жилавост.
Топлотни третман за ублажавање стреса
Заостали напон се ствара током ливења јер се различите секције скупљају различитом брзином током хлађења.
Густо чвориште, танка мрежа, и спољашњи обод доживљавају различита понашања термичке контракције, што доводи до унутрашњег напрезања чак и када не постоје видљиви дефекти.
За компоненте точкова високе прецизности, посебно кочионих дискова, погонски точкови, и велика чворишта, жарење за ублажавање напона се обично изводи пре машинске обраде.
Типичан процес ослобађања од стреса укључује:
- Температура грејања: 500–550°Ц
- Време задржавања: одређена дебљином ливења и тежином
- Контролисано хлађење пећи ради минимизирања новог топлотног напрезања
Овај третман смањује заостало напрезање и побољшава стабилност обраде. Без ослобађања од стреса, одливци се могу деформисати током грубе или завршне обраде јер уклањање материјала ослобађа унутрашње напрезање.
8. Закључак
Ливење у песку компоненти точка и диска је високо специјализован процес који захтева пажљиву координацију између дизајна калупа, гејтинг технологија, стратегија храњења, металургија, и контролу хлађења.
Кључ за производњу висококвалитетних одливака точкова није једноставно постизање потпуног пуњења, али контролише цео процес термичког и флуидног тока:
- Избор тачне оријентације ливења;
- Пројектовање стабилних и чистих система пуњења;
- Управљање термалним жаришним тачкама;
- Примена ефективних успона и мрзлица;
- Контролисање металургије нодуларног гвожђа;
- Коришћење оптимизације засноване на симулацији.
Са правилно пројектованим процесима ливења у песак, произвођачи могу да произведу велике и сложене ливене точкове и дискове са одличним механичким својствима, тачност димензија, и дугорочну поузданост услуге за захтевне индустријске примене.
ЛангХе – професионални произвођач одливака точкова и дискова у Кини
ЛангХе је професионалац Кинески произвођач специјализован за одливање точкова и дискова по мери, пружајући висококвалитетна решења за ливење индустријских ротирајућих компоненти, укључујући замајце, кочиони дискови, Хубс, ременице, дискови зупчаника, кочиони бубњеви, и делови машина за тешке услове рада.
Са великим искуством у технологији ливења у песак и смоле, ЛангХе подржава купце од почетног дизајна ливења и оптимизације процеса до производње, обрада, инспекција, и коначну испоруку.
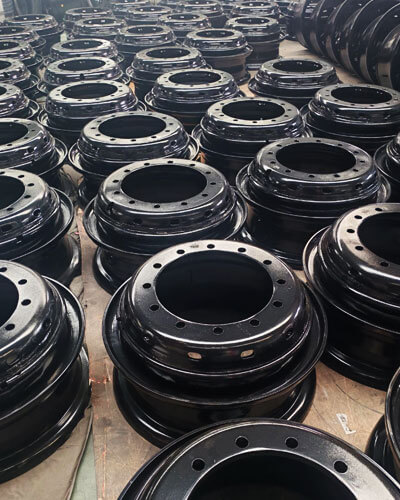
ЛангХе производи ливене точкове и дискове од широког спектра материјала, укључујући сиви ливени гвожђе, дуктилни гвожђе, карбонски челик, легура челика, и нерђајући челик, испуњавање захтева аутомобилске индустрије, Индустријска опрема, енергија, транспорт, и примене тешке машинерије.
Кроз строгу контролу квалитета, напредне производне могућности, и прилагођену инжењерску подршку, ЛангХе испоручује издржљив, економичан, и решења за ливење специфична за апликације за купце широм света.
Као поуздани произвођач точкова и дискова по мери у Кини, ЛангХе је посвећен помагању глобалним купцима да постигну већу поузданост производа, оптимизоване перформансе ливења, и смањени трошкови производње кроз професионалну експертизу ливења и континуиране иновације процеса.
Контактирајте нас за прецизне ливење по мери.