Када се расправља о процесима сечења метала, окретање, глодање, а млевењу се обично посвећује највише пажње. Међутим, није сваки проблем обраде најбоље решити ротирајућим секачем.
За равне површине, равни жлебови, кључно, сплине, а одређени унутрашњи профили који нису кружни, линеарни процеси резања остају веома корисни.
Три важна процеса обрађена у овом чланку су рендисање, обликовање, и провлачење.
Сва три уклањају материјал релативним линеарним кретањем између алата за сечење и радног комада, али се суштински разликују по конфигурацији машина, правац резања, алат за алате, продуктивности, применљива геометрија, и економију.
Из перспективе производње, исправно питање није једноставно који је процес „бољи“. јесте:
Који процес линеарног резања обезбеђује потребну геометрију, тачност, површинска завршна обрада, продуктивности, и трошак за одређени део и обим производње?
1. Планирање: Покретно сечење за велике равне површине
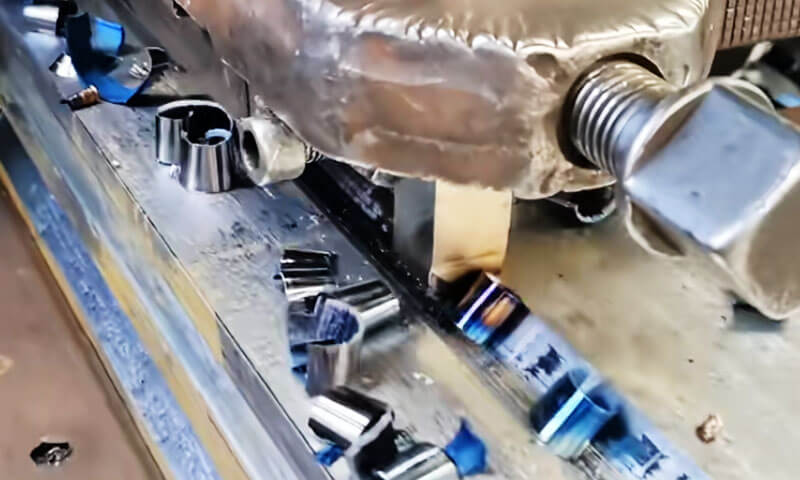
Планирање је традиционални линеарни процес сечења метала у коме се радни предмет креће реципрочно наспрам фиксног алата за сечење у једној тачки. За разлику од окретања, глодање, или брушење, рендисање се не ослања на континуирано ротационо сечење.
Уместо тога, материјал се уклања током хода унапред, док је повратни ход нормално покрет без сечења.
Овај једноставан принцип резања чини рендисање посебно погодним за велике, тежак, и издужени обрадаци са дугим равним или правим површинама.
Иако модеран ЦНЦ глодање је заменио рендисање у многим применама опште намене, рендисање остаје технички вредно тамо где величина и тежина радног комада чине ротационо машинску обраду мање практичном.
Велики кревети за машине алатке, тешке базе, структурни одлив, а дугачке водеће површине су репрезентативни примери.
Принцип рада рендисања
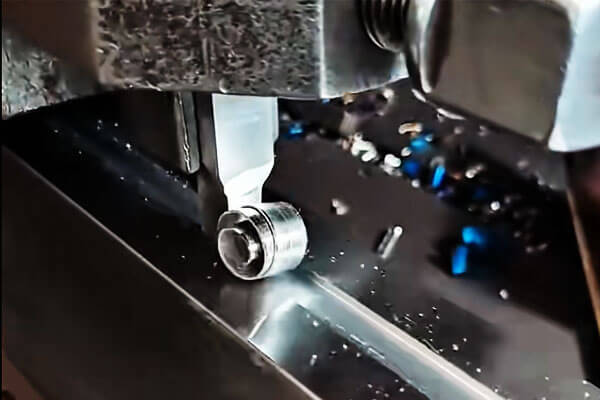
Дејство резања рендисало се заснива на циклусу понављања хода. Током ударца напред, резна ивица захваћа радни предмет и уклања контролисан слој материјала.
Алат или сто тада завршавају свој повратни покрет, нормално без резања, пре примене следеће хране.
Основни циклус је:
Ход резања → повратни ход → довод → ход резања
Помак прогресивно помера положај сечења тако да алат покрива потребну област обраде.
Комбиновањем уздужног померања стола са попречним или вертикалним помаком, ренде може да генерише хоризонтално, вертикална, и нагнуте површине.
Ово повратно кретање је основна разлика између рендисања и најсавременијих високопродуктивних процеса обраде.
У млевењу, резач се непрекидно ротира и више зуба више пута захваћа радни предмет. У рендисању, сечење је повремено и нормално се изводи са а једна резна ивица.
Главне компоненте ренде
Конвенционална ренда се састоји од великог броја структурних компоненти и компоненти за контролу кретања дизајнираних да подрже тешке радне предмете и одрже стабилност резања.
| Компонента | Главна функција |
| Машински кревет | Подржава клипни сто и апсорбује силе резања |
| Радни сто | Носи радни предмет и обезбеђује примарно повратно кретање |
| Колоне/кућишта | Подржите попречну шину и главе алата |
| Цросс Раил | Носи и поставља главе алата |
| Главе алата | Држите алате за сечење и обезбедите подешавање помака |
| Феед Мецханисм | Контролише инкрементално кретање између потеза сечења |
| Дриве Систем | Обезбеђује контролисано убрзање стола, Брзина сечења, и брзина повратка |
Структура машине мора бити довољно чврста јер се рендисање често примењује на велике одливе и компоненте са значајним силама резања.
Било каква нестабилност у табели, систем држања рада, или глава алата може се појавити директно као вибрација, димензионална варијација, или лоша површинска завршна обрада.
Типичне примене рендисања
Најјача област примене за рендисање је производња велики, дугачак, релативно праве површине
Велики кревети за алатне машине су класичан пример. Њихове вођице и површине за монтажу могу да се протежу преко значајних дужина и захтевају тачно поравнање дуж пуног радног омотача.
Слични захтеви се јављају у великим базама, оквир, структурни одлив, и тешке индустријске опреме.
Рендисање такође може произвести:
- Дуге хоризонталне равни
- Вертикалне површине
- Косе површине
- Равни жљебови
- В-Гроовес
- Т-слотс
- Профили типа ластин реп
- Дуге водеће површине
Са одговарајућим алатом и конфигурацијом машине, могу се генерисати и специјализованији профили.
Међутим, процес је најекономичнији када геометрија остане у основи линеарна и доступна клипном алату.
Алати за рендисање и стратегија резања
Рендисање се обично користи алати за сечење у једној тачки
За грубу обраду, крути алат са јаком резном ивицом је обично пожељан тако да се веће дубине сечења могу узети без прекомерних вибрација.
Завршне операције користе алате дизајниране да произведу стабилније дејство резања и побољшан квалитет површине.
Препуст алата треба да буде минимизиран јер дуга пројекција алата смањује крутост и може повећати брбљање.
Ово постаје посебно важно при рендисању великих одливака јер сам радни предмет може садржати локализоване промене у крутости.
Практично подешавање алата прати три основна принципа:
Исправан положај алата + минимални препуст + сигурно стезање
Радни предмет такође мора бити чврсто подупрт. Мале компоненте могу бити стегнуте у шкрипац или неки други елемент, док се велики одливци и измишљотине углавном причвршћују стезаљкама, вијци, потпорни блокови, или наменска опрема.
Карактеристике процеса и типична тачност
Главни недостатак рендисања је ниска ефикасност уклањања материјала у поређењу са континуираним глодањем, јер повратни ход нормално не доприноси сечењу.
Промена алата и реципрочно убрзање и успоравање такође ограничавају продуктивност.
Његове предности су флексибилност, релативно једноставан алат, и могућност обраде великих или тешких компоненти без потребе за сложеним ротирајућим резачима.
Ове карактеристике чине рендисање посебно корисним у једноделној и малосеријској производњи, радови на поправци, и машинска обрада великих равних компоненти.
Типична достижна прецизност у великој мери зависи од стања машине, геометрија алата, крутост радног предмета, и процесни параметри.
Као општа референца, конвенционалним рендисањем може се постићи приближно ИТ9–ИТ7 тачност димензија, са храпавости површине обично око Ра 12,5–1,6 μм.
Под повољним условима и са одговарајућим широким алатима за завршну обраду, прецизно рендисање може постићи приближно ИТ6, са храпавости површине која потенцијално досеже около Ра 0,8–0,2 μм.
Ове вредности су пре индикативне него универзалне и не би требало да замене валидацију способности специфичне за процес.
| Параметар | Типичне карактеристике рендисања |
| Метода резања | Клипно сечење у једној тачки |
| Примарна примена | Велике равне и равне површине |
| Обрадиве карактеристике | Хоризонталан, вертикална, нагнуте површине; равни жлебови; једноставно обликовани профили |
| Главна предност | Флексибилан и економичан за велике, Компоненте са ниским количинама |
| Главно ограничење | Повратни ход у празном ходу смањује продуктивност |
| Типична тачност | Приближно ИТ9–ИТ7 |
| Типична храпавост површине | Приближно Ра 12,5–1,6 μм |
| Прецизна завршна обрада | Може се приближити ИТ6 и приближно Ра 0,8–0,2 μм под погодним условима |
Основна вредност рендисања лежи у његовој способности да обезбеди стабилност, флексибилна обрада великих равних геометрија са релативно једноставним алатима.
Иако је у великој мери замењено високопродуктивним млевењем у многим производним окружењима, остаје практичан процес за велике компоненте, тешка обрада, и производња мале количине где су флексибилност и једноставност опреме важнији од максималне брзине циклуса.
2. Обликовање: Вертикално клипно сечење за унутрашње и спољашње карактеристике
Ветерани машинци често описују слотер као „вертикални рендал“, а поређење је технички прикладно.
У обликовању, правац сечења је вертикални, а не хоризонтални, а процес је првенствено усмерен на унутрашње површине.
Може се сматрати вертикалним проширењем процеса рендисања, деле исту основну једну тачку, повремено сечење уз проширење његовог домета у бушотине, чворишта, и друге затворене геометрије којима ренде или обликовник не могу лако приступити.
Основна опрема: Тхе Слоттинг Мацхине
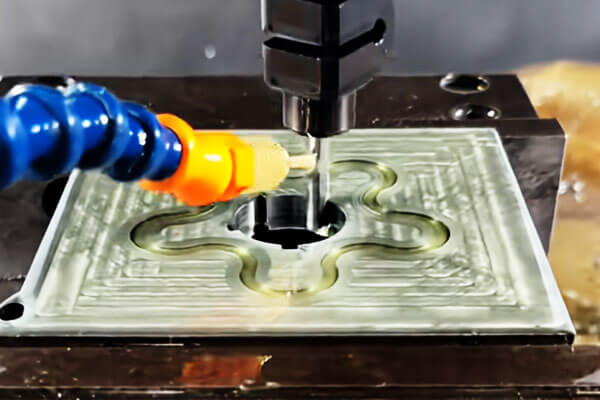
Машина за прорезивање (слоттер) састоји се од кревета, горњи и доњи клизач, кружни радни сто, а ован, и колона.
Примарно кретање је вертикално линеарно реципрочно кретање овна, који носи алат за урезивање кроз радни предмет и увлачи га при повратном ходу.
Кретање хране се обезбеђује уздужним и попречним кретањем горњег и доњег клизача, док ротационо кретање кружног радног стола омогућава угаоно индексирање.
Ова комбинација омогућава машини да изводи не само равне унутрашње резове већ и индексиране карактеристике распоређене око проврта.
Типичне машине за прорезивање рукују потезима у распону од отприлике 80 мм до 500 мм, са брзинама рам обично између 15 и 60 удараца у минути у зависности од дужине хода и материјала.
Јер сечење се дешава само током силазног хода, процес је инхерентно испрекидан, а ефективно време сечења је приближно 40–50% укупног циклуса.
Обим обраде и практични детаљи
Прорезивање је претежно „интерна“ операција. Његове снаге укључују:
- Кључеви у чвориштима, зупчаници, и ременице
- Квадратне рупе и правоугаоне бушотине
- Полигоналне рупе (хексагонални, осмоугаони, и слични профили)
- Зглобне рупе и унутрашње улошке
- Унутрашњи жлебови, блинд слотс, и неправилних унутрашњих профила
Алати за прорезивање спадају у две широке категорије. Алат са шиљатом ивицом се користи за грубо прорезивање и за обраду полигоналних рупа, где може да преговара о угловима и различитим профилима.
Алат са равном ивицом се користи за завршне операције и за сечење жлебова под правим углом, производећи чистији бочни зид и равније дно.
Критичан детаљ се јавља приликом сечења шиљака. Није довољно контролисати симетрију сваког појединачног отвора за кључеве; угаони размак свих клинова по ободу такође мора да буде у границама толеранције.
Ово се постиже коришћењем плоче за индексирање или преградне главе у комбинацији са ротирајућим радним столом.
Зато што је сплине фит одређено кумулативним положајем сваког зуба, чак и мала грешка у индексирању може да изазове сметње током монтаже или неприхватљив зазор у раду.
У пракси, прецизност индексирања се често одржава у року од неколико лучних минута, у зависности од класе сплине и компоненте парења.
Карактеристике процеса и тачност
Слотер нуди јасне предности у одређеним производним контекстима.
Његова структура је релативно једноставна, подешавање је брзо, и за једноделну или малосеријску производњу унутрашњих клинова и некружних проврта, то је често најисплативија доступна опција.
Такође захтева мање специјализованих алата од провлачења, што га чини атрактивним за радње и одељења за одржавање.
Ограничења су подједнако добро утврђена. На повратном ударцу, алат трља о зид радног предмета, убрзање хабања алата и смањење века трајања алата.
Држач алата или шипка за бушење имају ограничену крутост, што ограничава и максималну дужину прореза и достижни однос дубине и ширине.
Као резултат, дубоки или уски прорези могу захтевати више пролаза, а отклон може утицати на конзистентност димензија.
У нормалним условима, прорезом се постиже тачност димензија у опсегу од ИТ9 до ИТ7, са храпавошћу површине која се обично између њих По 6.3 μм и Ра 1.6 μм.
За финије завршне обраде генерално је потребно смањено пуњење, оштар алат, а понекад и посебан завршни пас. Табела испод сумира главне параметре процеса.
| Параметар | Типичне карактеристике обликовања |
| Метода резања | Вертикално клипно сечење у једној тачки |
| Примарне апликације | Унутрашњи кључеви, прорези, жљебови за жљебове, квадратне и полигоналне рупе |
| Додатне апликације | Изабрани зупчаници, барака, спољни профили |
| Главна предност | Ефективно за унутрашње карактеристике које је тешко обрађивати конвенционалним стругањем |
| Главно ограничење | Мања продуктивност због повратног хода без резања |
| Типична тачност | Приближно ИТ9–ИТ7 |
| Типична храпавост површине | Приближно Ра 6,3–1,6 μм |
| Погодност производње | Посебно економичан за једноделне и мале серије |
Изван обликованих рупа, прорезивач може да обрађује и цилиндричне зупчанике, барака, и друге специјалне компоненте када се користе одговарајућа учвршћења и аранжмани за индексирање.
Ова свестраност му је донела репутацију као „универзална замена“ радионице — машина која можда није први избор за производњу великог обима, али онај који може поуздано да се носи са чудним, унутрашњег, а тешка када други процеси не могу.
3. Поклањање: Линеарно сечење високе продуктивности са вишезубним алатом
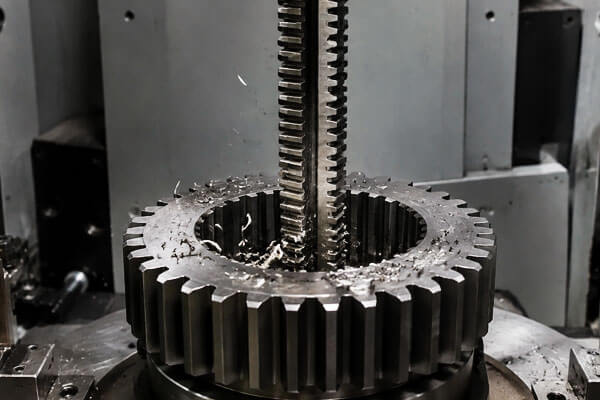
Поклањање је високо продуктиван процес линеарног резања у коме посебно дизајниран алат под називом а броацх креће се линеарно у односу на радни предмет.
За разлику од блањања и обликовања, који обично користе једну резну ивицу и уклањају материјал кроз поновљене потезе, провлачење садржи више резних зуба распоређених прогресивно дуж алата.
Сваки зуб уклања контролисану количину материјала, омогућавајући грубу обраду, полузавршна обрада, а завршетак да се заврши у једном континуираном потезу.
Ова јединствена геометрија алата чини провлачење посебно ефикасним за унутрашње и спољашње профиле који се понављају, посебно у средњем- и производња са високом количином.
Типични примери укључују интерне кључеве, сплине, квадратне рупе, полигоналне рупе, и одабрани профили који се односе на опрему.
Основна опрема и алати
Машине за провлачење су доступне у две главне конфигурације: вертикалне и хоризонталне.
Савремене машине су скоро универзално на хидраулички погон, који обезбеђује глатку, стабилан, и конзистентан покрет сечења током читавог потеза.
Дужина хода увелико варира у зависности од величине машине, од отприлике 500 мм на мањим вертикалним машинама до неколико метара на великим хоризонталним машинама за провлачење.
Срж процеса је алат за провлачење, или броацх. Његова конструкција је високо пројектована, при чему сваки одељак има посебну функцију:
- Шанк: Преноси силу вуче или гурања са машине.
- Предњи пилот: Центрира и води провлачење док улази у претходно обрађену рупу.
- Одсек за сечење: Садржи више зуба распоређених у растућем низу, сваки зуб уклања контролисано повећање материјала.
- Завршњак (димензионисање) одељак: Завршни зуби уклањају последње мале кораке да би се утврдила коначна димензија и завршна обрада површине.
- Задњи пилот: Подржава и води провлачење док излази из радног предмета.
Зато што зуби прогресивно расту, провлачење врши грубу обраду, полузавршна обрада, и завршавајући истовремено. Један пролаз завршава целу операцију.
Пораст по зубу је обично у распону од 0.02 до 0.15 мм, у зависности од материјала и захтеване завршне обраде.
Обим обраде и практична разматрања
Провлачење је подељено у две категорије: унутрашње провлачење и спољашње (површине) броацхинг.
Интерно провлачење користи се за производњу широког спектра профилисаних рупа:
- Округле рупе
- Квадратне рупе
- Спилине рупе
- Проврти зупчаника и други унутрашњи профили који нису кружни
Екстерно провлачење користи се за равне површине, В-Гроовес, и други спољни профили.
Уобичајена је у аутомобилској и ваздухопловној индустрији за машинску обраду компоненти као што су турбински дискови и клипњаче.
Неколико практичних тачака заслужују пажњу. Приликом пробијања унутрашње рупе, радни предмет углавном не треба стезати.
Подржан је на својој крајњој страни, а сама сила резања га држи у положају. Међутим, окомитост између претходно обрађене рупе и носеће чеоне површине мора да испуњава спецификацију.
Ако је ова перпендикуларност лоша, сферна подлошка се може користити испод радног предмета како би се омогућило самопоравнање током пролаза.
За екстерно провлачење, силе резања су асиметричне, па радни предмет мора бити позитивно стегнут. Плоча за вођење је такође потребна да би провлачење држало на правом путу.
Без одговарајућег упутства, алат може да занесе, стварајући неусклађену површину или површину ван толеранције и потенцијално отклањање дела.
Карактеристике процеса и тачност
Основна предност провлачења је његова комбинација високе продуктивности и доследне тачности.
Јер цела операција се завршава једним потезом, времена циклуса су кратка и поновљивост је одлична.
Ово чини провлачење идеалним за производњу великих количина делова који захтевају чврстоћу, уједначене толеранције.
У нормалним условима, провлачење постиже економску тачност од ИТ9 до ИТ7, са храпавости површине између По 1.6 μм и Ра 0.4 μм.
У повољним условима, тачност се може држати још чвршће. Конзистентност серије до серије је једна од најјачих карактеристика процеса, пошто сама геометрија алата одређује коначне димензије.
Ограничења провлачења су подједнако јасна:
- Наменски алат: Један протеж је дизајниран за једну одређену величину и профил. Не може се подесити да би се произвела другачија димензија.
- Геометријска ограничења: Степенасте рупе, слепе рупе, а веома велике рупе се не могу изнутра пробити.
- Дисторзија танких зидова: Радни предмети са танким зидовима су склони деформацији под великим силама резања.
- Висока цена алата: Брошеви су скупи за дизајн, производњу, и одржавати.
- Економски праг: Провлачење је исплативо само у производњи средњег до великог обима, где се цена алата може амортизовати на велики број делова.
За једноделне или мале серије, једноставно није економично.
Табела испод сумира главне параметре процеса.
| Параметар | Типичне карактеристике провлачења |
| Метода резања | Линеарно сечење прогресивним алатом са више зубаца |
| Главна опрема | Вертикалне или хоризонталне машине за провлачење |
| Примарне апликације | Кључно, сплине рупе, квадратне рупе, полигоналне рупе, формирани профили |
| Главна предност | Веома висока продуктивност; груба и завршна обрада се често могу завршити у једном потезу |
| Типична тачност | Приближно ИТ9–ИТ7 |
| Типична храпавост површине | Приближно Ра 1,6–0,4 μм |
| Погодност производње | Најприкладније за средње- и производња са високом количином |
| Главно ограничење | Наменски алат за провлачење је скуп и специфичан за примену |
Провлачење се стога најбоље разуме као процес који претвара велику инвестицију у алате у изузетну продуктивност и поновљивост.
Где обим производње оправдава алат, то је једна од најефикаснијих и најпоузданијих метода доступних за обраду профилисаних рупа и спољашњих површина.
Тамо где је запремина мала или је геометрија неприкладна, алтернативни процеси као што је урезивање, глодање, или ЕДМ су прикладнији.
4. Планинг вс. Обликовање вс. Поклањање: Цоре Дифференцес
| Цомпарисон Итем | Планирање | Обликовање | Поклањање |
| Основни принцип | Покретно линеарно сечење, обично када се алат или радни предмет крећу хоризонтално | Покретно линеарно сечење, обично са алатом који се креће вертикално | Линеарно сечење са вишезубним чепом који има прогресивно веће резне зубе |
| Типична машина | Планер | Схапер / машина за прорезивање | Машина за хоризонтално или вертикално провлачење |
| Средство | Алат за сечење са једном тачком | Алат за сечење са једном тачком | Намјенски провлачење са више зубаца |
| Примари Мотион | Хоризонтално повратно кретање | Вертикално повратно кретање | Континуирано линеарно повлачење или потискивање |
| Главне апликације | Велике равне површине, степенице, рамена, В-Гроовес, Т-слотс | Унутрашњи кључеви, прорези, квадратне и полигоналне рупе, изабрани спољни профили | Кључно, сплине рупе, квадратне рупе, полигоналне рупе, спољни профили |
Типична геометрија радног комада |
Велике и релативно дугачке равне компоненте | Унутрашње или локализоване карактеристике, посебно прорези и профили | Понављајући унутрашњи или спољашњи профили са дефинисаном геометријом |
| Уклањање материјала | Инкрементално, углавном једна резна ивица по потезу | Инкрементално, углавном једна резна ивица по потезу | Прогресивно сечење са више зуба у једном пролазу |
| Продуктивност | Низак до умерен | Низак до умерен | Висок до врло висок |
| Типична тачност | Приближно ИТ9–ИТ7; финија завршна обрада може се приближити ИТ6 под одговарајућим условима | Приближно ИТ9–ИТ7 | Приближно ИТ9–ИТ7, у зависности од алата и контроле процеса |
| Типична храпавост површине | Око Ра 12,5–1,6 μм; | Око Ра 6,3–1,6 μм | Око Ра 1,6–0,4 μм |
| Трошак алата | Релативно низак | Релативно низак | Високо јер су брошеви специјализовани |
Флексибилност |
Високо за велике, разноврсни радни предмети | Високо за унутрашње карактеристике малих серија | Низак; алат је углавном профил- и специфичне за величину |
| Јачина производње | Најбоље за једноделне и мале серије | Најбоље за једноделне и мале серије | Најбоље за средње- и производња са високом количином |
| Главна предност | Економична обрада великих равних површина са једноставним алатима | Ефикасна обрада унутрашњих прореза и профила | Одлична продуктивност, димензионална конзистенција, и поновљивост |
| Главно ограничење | Повратни ход без резања смањује ефикасност | Ниска крутост и повратни ход без резања ограничавају продуктивност | Висока цена алата и ограничена погодност за слепе, ступио, или веома варијабилне карактеристике |
| Кључно разматрање процеса | Подршка радног предмета, крутост алата, и стабилност дугог хода | Препуст алата, интерна доступност, индексирање, и тачност жлебова | Дизајн броча, вођење радног предмета, тачност претходно обрађених рупа, и контролу силе резања |
5. Закључак
Планирање, обликовање, и провлачење су три различита процеса линеарног сечења, сваки одговара различитим производним захтевима.
Планирање је погодан за велике равне површине и равне жљебове, посебно у једноделној и малосеријској производњи где су флексибилност алата и релативно ниска цена опреме важни.
Обликовање је посебно ефикасан за унутрашње кључеве, прорези, квадратне рупе, и други локализовани профили, нудећи практично решење када је конвенционално млевење мање погодно.
Поклањање, супротно, користи наменски алат са више зубаца да заврши много профила у једном потезу, што га чини посебно ефикасним за средње- и производња великог обима где су поновљивост и продуктивност критичне.
Из перспективе процесног инжењеринга, не постоји универзално супериоран метод.
Одговарајући избор треба да буде заснован на геометрији дела, материјал, димензионални и површински захтеви, Јачина производње, Инвестиција алата, и укупни трошкови производње.
Често постављана питања
Која је главна разлика између блањања и обликовања?
Рендисање користи хоризонтално повратно кретање за обраду спољашњих равних и ужљебљених површина.
Обликовање користи вертикално повратно кретање, првенствено за унутрашње бушотине, кључно, и профилисане рупе. Они деле исти принцип сечења у једној тачки, али се разликују по оријентацији и фокусу на примени.
Зашто се провлачење користи само за производњу великог обима?
Провлачење захтева посвећено, алати за сечење специфични за форму који су скупи за производњу и модификовање.
Високи трошкови алата могу се амортизовати само у великим количинама производње. За мале серије, цена алата по делу чини провлачење неекономичним.
Може стандардна машина за провлачење слепих рупа?
Генерално не. Стандардно провлачење захтева пролазну рупу кроз коју алат може да прође.
За апликације са ограниченом дубином постоје специјални алати за слијепо провлачење, али имају значајна ограничења и нису стандардна индустријска пракса.
Који процес линеарног сечења даје најбољу завршну обраду површине?
Прецизно рендисање широким алатом може постићи најмању храпавост површине (све до Ра 0.2 μм), упоредиво са прецизним брушењем.
Провлачење даје најдоследнију завршну обраду у производњи великог обима. Стандардно обликовање даје умерен квалитет површине.
Да ли су ови процеси линеарног сечења и даље релевантни са модерним ЦНЦ глодањем?
Да. За специфичне карактеристике као што су слотови, кључно, и равне површине мале запремине, линеарни процеси резања често доносе ниже трошкове, једноставније подешавање, и упоредив квалитет са ЦНЦ глодањем.
Они остају основни процеси у радњама, објеката за одржавање, и масовну производњу облика.