Инцонел је регистровани заштитни знак који је првобитно развила Интернатионал Ницкел Цомпани, а сада је у власништву Специал Металс Цорпоратион.
Инцонел легуре заузимају јединствену позицију у савременом инжењерству. Они нису само материјали високих перформанси; они омогућавају материјале — метале који омогућавају машинама да раде у условима у којима би конвенционални челици отказали у року од неколико сати.
Од комора за сагоревање млазних мотора до сурових унутрашњости хемијских реактора, Инцонел легуре дају комбинацију чврстоће на високим температурама, отпорност на оксидацију, и отпорност на корозију којој се може парити неколико породица материјала.
Инвестиционо ливење је посебно важно за сложене Инцонел компоненте јер може да произведе геометрије скоро мреже са унутрашњим пролазима, танки одељци, закривљени профили, и интегрисане структурне карактеристике.
Међутим, процес мора бити пажљиво прилагођен специфичној легури јер различите врсте инконела имају значајно различите механизме очвршћавања и ојачања.
1. Шта је инконел легура?
Инцонел је регистровани заштитни знак повезан са породицом СуперАллоис на бази никла развијен за захтевна окружења која укључују високе температуре, оксидација, корозија, притисак, и механичко оптерећење.
Иако је „Инцонел“ технички пре заштитни знак него назив једне легуре, термин се широко користи у индустрији за описивање легура никл-хрома као нпр Уносилац 600, 601, 625, и 718, као и неколико ливених суперлегура на бази никла.
Састав и механизам јачања значајно варирају између разреда, али већина легура инконела садржи а матрица богата никлом,
са додатим хромом и другим легирајућим елементима да би се обезбедиле специфичне комбинације отпорности на корозију, Снага високог температура, и металуршка стабилност.
Типични садржај никла је приближно 50–75 теж.%, док хром обично спада у опсег од 14–25 теж.%, Зависно од оцене.
Кључни легирајући елементи у инконелу
| Легирајући елемент | Типична функција |
| Никл (У) | Формира примарну матрицу и обезбеђује стабилност на високим температурама и отпорност на корозију |
| Хром (ЦР) | Побољшава отпорност на оксидацију и отпорност на корозију при високим температурама |
| Молибден (Мо) | Пружа јачање чврстог раствора и побољшава отпорност на локализовану корозију |
| Ниобијум (Наклопити) | Доприноси јачању падавина, посебно у Инконелу 718 |
Алуминијум (Алтер) |
Промовише формирање ојачавајућих γ′ фаза и побољшава отпорност на оксидацију |
| Титанијум (Од) | Учествује у јачању падавина γ′ |
| Iron (Фе) | Подешава композицију, фазна стабилност, и карактеристике производње |
| Кобалт (Цо) | Може побољшати чврстоћу на високим температурама и фазну стабилност у одабраним класама |
| Волфрам/тантал (В/Та) | Обезбеђује додатно ојачање на високим температурама и чврстим раствором у одређеним суперлегурама |
На основу њиховог механизма јачања, Инконел легуре се генерално могу поделити на чврстим раствором ојачан и падавинама појачан породице.
Класе чврстог раствора као нпр Уносилац 600 и 625 добијају већи део своје снаге од легирајућих елемената задржаних у матрици никла,
док падавинама ојачане оцене као нпр Уносилац 718 развијају већу чврстоћу кроз контролисано формирање фаза јачања, посебно γ′ и γ″.
За апликације за ливење, Избор легуре је посебно важан јер није сваки комерцијални Инцонел тип подједнако погодан за производњу у ливници.
Неки разреди су првенствено развијени као коване легуре, док легуре као нпр Инцонел 713Ц и 738 су посебно повезане са применама суперлегура на бази ливеног никла.
Током ливења, фактори као што су сегрегација, Понашање учвршћивања, скупљање, топло пуцање, а накнадна топлотна обрада се стога мора узети у обзир заједно са потребном радном температуром и механичким својствима.
У поређењу са конвенционалним нерђајућим челицима, Инцонел генерално обезбеђује виши ниво Снага и оксидациона отпорност на високу температуру и оксидацију, посебно под тешким термичким и корозивним условима.
Међутим, ове перформансе долазе са већим трошковима материјала и већим потешкоћама у производњи, укључујући и захтевније топљење, ливење, обрада, и захтеви за топлотну обраду.
2. Хемијски састав уобичајених легура инконела
Табела испод сумира типичне хемијске саставе одабраних Инцонел квалитета.
Вредности су приближне и треба их проверити у односу на релевантни АСТМ, АМС, или УНС спецификација за одређену наруџбу.
| Легура | Нас | У | ЦР | Фе | Мо | Наклопити + Окренут | Други |
| Уносилац 600 | Н06600 | ≥72,0 | 14.0–17,0 | 6.0–10.0 | - | - | Цу ≤0,5, Ц ≤0,15 |
| Уносилац 601 | Н06601 | 58.0–63,0 | 21.0–25,0 | Равнотежа | - | - | Ал 1.0–1.7 |
| Уносилац 617 | Н06617 | ≥44,5 | 20.0–24.0 | ≤3.0 | 8.0–10.0 | - | Ко 10,0–15,0, Ал 0,8–1,5 |
| Уносилац 625 | Н06625 | ≥58,0 | 20.0-23.0 | ≤5.0 | 8.0–10.0 | 3.15–4.15 | Ц ≤0,10 |
| Уносилац 718 | Н07718 | 50.0-55.0 | 17.0-21.0 | Равнотежа | 2.8–3.3 | 4.75-5.50 | Од 0,65–1,15, Ал 0,20–0,80 |
| Инцоунлан Кс-750 | Н07750 | ≥70,0 | 14.0–17,0 | 5.0–9.0 | - | 0.70–1.20 | Од 2,25–2,75, Ал 0,40–1,00 |
| Уносилац 738 | Н07738 | Равнотежа | 15.0–16.5 | ≤0.5 | 1.5-2.5 | До 1,5–2,5 | Ко 8,0–9,0, Од 3,0–4,0, Ал 3,0–4,0 |
3. Кључна својства инконелних легура
Инконел легуре се бирају за једно или више од следећих својстава.
Снага високог температура
Инцонел легуре задржавају корисну чврстоћу на температурама од 600°Ц до преко 1000°Ц, Зависно од разреда.
Од падавина очвршћене класе као нпр 718 и 738 одржавају високу границу течења кроз формирање кохерентних гама-приме и гама-доубле-приме преципитата.
Класе чврстог раствора као нпр 625 ослањају се на молибден, ниобијум, и хром да се одупре деформацији.
Отпорност на оксидацију
Хром формира густ, лепљива Цр₂О₃ скала која штити основни метал.
Уносилац 601 и 617 су посебно отпорни на цикличну оксидацију и могу да раде на ваздуху на температурама до приближно 1200°Ц у неким условима.
Отпорност на корозију
Инцонел легуре отпорне су на широк спектар корозивних медија, укључујући:
- Средине које садрже хлорид
- Морска вода и морска атмосфера
- Кисели и алкални раствори
- Високотемпературна сулфидација и карбуризација
- Растопљене соли и течни метали
Уносилац 625 посебно се истиче отпорношћу на удубљење, Цревице Цорросион, и пуцање корозије под напоном у хлоридним срединама.
Отпорност на пузање и напрезање-руптуре
На високим температурама, метали се полако деформишу под сталним оптерећењем - феномен познат као пузање.
Инконел легуре су пројектоване да одоле пузању кроз ојачање граница зрна, ојачање чврстим раствором, и отврдњавање падавинама. То их чини погодним за лопатице турбине, лопатица, и цеви високог притиска.
Отпорност на умор
Термички циклуси и механичке вибрације су уобичајене у ваздухопловству и производњи електричне енергије.
Легуре инконела показују добру отпорност на замор ниског циклуса и високог циклуса, посебно када се производи са чистим, Микроструктуре без оштећења.
Термичка стабилност
Дуготрајно излагање повишеним температурама може изазвати фазне трансформације, ублажавање, или формирање сигма-фазе у неким легурама.
Правилно избалансиране Инцонел врсте отпорне су на ове промене, одржавање дуктилности и жилавости током хиљада сати.
Заваривост и израда
Заварљивост варира у зависности од степена. Уносилац 600, 625, и 718 се генерално сматрају заварљивим коришћењем одговарајућих метала за пуњење или на бази никла.
Обрадивост је генерално лоша у поређењу са угљеничним челиком или нерђајућим челиком, захтева оштар алат, мале брзине, и издашна расхладна течност.
4. Инцонел механичка и физичка својства
Следеће вредности су репрезентативни подаци за Инцонел 625 у жареном или кованом стању третираном раствором; стварна својства варирају у зависности од облика производа, Величина секције, топлотни третман, и температуру испитивања.
Ове вредности не треба да се користе као замена за захтеве применљиве спецификације материјала.
| Имовина | Уносилац 625 Типичан / Референтна вредност |
| Америчка ознака | Н06625 |
| Број материјала | 2.4856 |
| Називна врста легуре | НИ-ЦР-МО-НБ |
| Густина | 8.44 Г / цм³ |
| Опсег топљења | 1290-1350 ° Ц (2350–2460°Ф) |
| Иоунг'с Модул | ~ 207 ГПА |
| Поиссонов омјер | ~0,30–0,31 |
| Топлотна проводљивост | ~9,8 В/м·К на 21°Ц |
| Специфична топлота | ~410 Ј/кг·К |
| Коефицијент топлотне експанзије | ~12,8 × 10⁻⁶ /К, 21–93°Ц |
| Електрична отпорност | ~1,29 × 10⁻⁶ Ω·м |
Затезна чврстоћа |
~827–965 МПа, у зависности од стања/производа |
| 0.2% Снага приноса | ~414–480 МПа, у зависности од стања/производа |
| Издужење | Обично ≥30% у многим жареним производима |
| Тврдоћа | Обично око 145–220 ХБ, зависан од услова |
| Снага високог температура | Задржава значајну снагу до отприлике 815° Ц у одговарајућој служби |
| Отпорност на оксидацију | Добра отпорност на оксидацију до приближно 980° Ц у одговарајућим срединама |
| Магнетно понашање | Уопште веома ниска магнетна пермеабилност у жаруљеном стању |
5. Зашто користити Инцонел за ливење?
Ливење је често најпрактичнији и најекономичнији начин за производњу Инцонел компоненти. Постоји неколико разлога.
- Блиско-нето облик: Ливење минимизира машинску обраду, што је критично јер се инконел тешко сече.
- Сложена геометрија: Унутрашњи пролази за хлађење, танки зидови, а замршене контуре се могу произвести као један комад.
- Употреба материјала: Мање отпада у поређењу са ковањем или машинском обрадом од шипки.
- Флексибилност легуре: Ливење може произвести легуре које је тешко или немогуће ковати, као што су одређене гама-приме легуре велике запремине.
- Усмерене и монокристалне структуре: Напредне технике ливења могу да контролишу структуру зрна за лопатице турбине, побољшање отпорности на пузање.
- Поправка и замена: Ливене компоненте се често могу поправити заваривањем или реконструисати, Проширење радни век.
- Исплативо за мале и средње серије: Трошкови алата се могу амортизовати током производних циклуса, чинећи ливење атрактивним за специјализоване делове.
6. Инцонел Цастинг Процесс
Различити процеси ливења су погодни за различите примене Инцонела.
Одговарајући процес зависи од разреда легуре, величина компоненте, дебљина зида, Интерна геометрија, Димензионални захтеви, Јачина производње, и захтевани материјални интегритет.
Међу доступним методама, ливење по инвестицији је генерално најважнији процес за сложене прецизне компоненте.
Инвестиционо ливење
Инвестициони ливење, такође познат и као Изгубљени ливење воска, се широко користи за производњу сложених Инцонел компоненти са геометријом скоро мреже.
Процес почиње са узорком воска који репродукује жељену геометрију компоненте.
Више узорака воска се може саставити на систем тркача како би се формирало стабло за ливење, након чега се склоп више пута премазује керамичком суспензијом и ватросталним материјалом како би се створила керамичка шкољка.
Након што шкољка достигне потребну дебљину и чврстоћу, восак се уклања и љуска се испаљује. Растопљени инконел се затим сипа у загрејани керамички калуп.
После учвршћивања, шкољка се уклања, одливци се секу са дрвета, и накнадне операције као што је млевење, топлотни третман, ЦНЦ обрада, и врше се преглед.
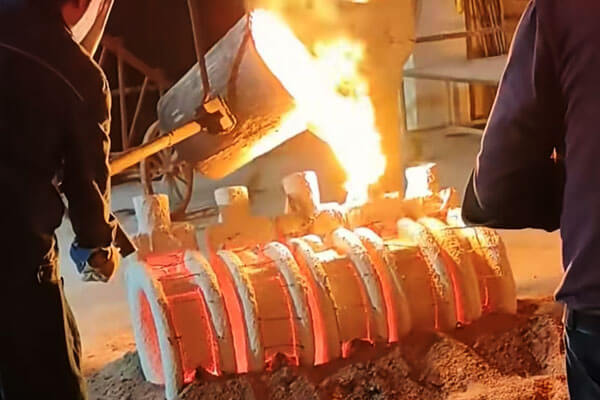
За Инцонел компоненте, инвестиционо ливење нуди неколико важних предности:
- Сложена геометрија: Унутрашњи пролази, закривљене површине, ребра, шефови, а интегрисане карактеристике се често могу уградити директно у ливење.
- Производња близу нето облика: Потребно је мање залиха за машинску обраду него код конвенционалне обраде кованих материјала.
- Добра димензионална поновљивост: Одговарајућа контрола процеса може обезбедити конзистентну геометрију у свим производним серијама.
- Ефикасност материјала: Ово је посебно вредно за скупе легуре на бази никла.
- Смањена монтажа: Сложени делови се често могу произвести као један ливени комад.
Систем затварања и довода мора бити пажљиво дизајниран јер легуре инконела могу бити осетљиве на скупљање учвршћивања и вруће пуцање.
Термичко стање керамичке љуске је такође важно јер утиче на понашање пуњења и очвршћавање.
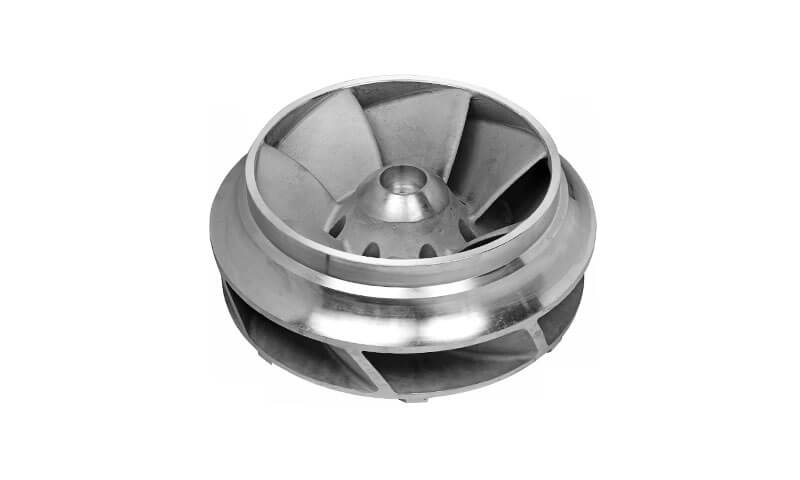
ливење за улагање је посебно погодно за импелере, млазнице, компоненте у вези са турбинама, сложене компоненте вентила или пумпе, кућишта отпорна на топлоту, и други геометријски сложени делови где су перформансе материјала и прецизност димензија важни.
Вакуумско ливење
Вакуумски инвестициони ливење комбинује геометријске предности ливења по инвестицији са контролисаним окружењем ниског притиска током топљења и/или изливања.
Посебно је драгоцен за суперлегуре на бази никла високих перформанси где се контролише контаминација гасом, оксидација, инклузије, а важни су реактивни легирајући елементи.
Током вакуумског топљења, атмосфера у пећи се контролише како би се минимизирале нежељене реакције између растопљене легуре и околног окружења.
Истопљени инконел се затим уноси у керамички калуп за улагање под контролисаним условима.
Вакумска обрада може пружити неколико металуршких предности:
- Смањена интеракција са атмосферским гасовима
- Боља контрола легирајућих елемената осетљивих на оксидацију
- Мањи ризик од одређених кварова у вези са гасом
- Побољшана контрола чистоће топљења
- Већа погодност за захтевне ваздухопловство, енергија, и високотемпературне компоненте
Предности у великој мери зависе од дизајна пећи, ниво вакуума, хемија легуре, керамички систем, пракса изливања, и контрола процеса.
Вакуумско ливење не елиминише аутоматски недостатке; реакције плесни, скупљање, сегрегација, инклузије, а дефекти повезани са очвршћавањем и даље треба да се контролишу одговарајућим инжењерингом и инспекцијом.
Вакуумско ливење је посебно прикладно за висок интегритет, Инцонел одливци високе вредности где је металуршки квалитет важнији од минимизирања почетних трошкова процеса.
Центрифугално ливење
Центрифугално ливење користи контролисану ротациону силу за дистрибуцију растопљеног метала на зид калупа током очвршћавања.
Процес је најпогоднији за компоненте са цилиндричан, унети, цеваст, или ротационо симетричне геометрије.
За одговарајуће Инцонел компоненте, центрифугално ливење може понудити добре карактеристике храњења и може помоћи у смањењу одређених унутрашњих дефеката јер је гушћи растопљени метал приморан ка спољашњем делу калупа, док неки лакши инклузије или гасови имају тенденцију да другачије мигрирају током очвршћавања.
Међутим, центрифугално ливење је много мање флексибилно од ливења по инвестицији за високо сложене тродимензионалне геометрије.
Због тога се генерално бира према геометрији компоненти, а не само према преференцији легуре.
Потенцијалне апликације укључују:
- Прстенови и рукави
- Цилиндричне шкољке
- Цевасте компоненте
- Ротационо симетрични високотемпературни делови
- Одабране компоненте процеса отпорне на корозију
Параметри процеса као што је брзина ротације, Температура изливања, температура калупа, дебљина зида, а брзина очвршћавања се мора пажљиво контролисати.
Нетачни параметри могу допринети сегрегацији, димензионална варијација, инклузије, или непожељне микроструктуре.
За сложене инцонел компоненте које нису оси симетричне, ливење по инвестицији је обично практичније; за одговарајуће ротационе геометрије, центрифугално ливење може пружити ефикасну алтернативу.
Ливење песка
Ливење у песак користи спојени пешчани калуп за формирање спољашње геометрије компоненте.
У поређењу са инвестиционим ливењем, генерално нуди већу флексибилност за велике компоненте и релативно мали обим производње, док захтева јефтинији алат.
За Инцонел, међутим, ливење у песак представља додатне изазове.
Површина калупа, систем везива, пропустљивост, топлотно понашање, услови изливања, и реакција метал-калуп мора се пажљиво контролисати јер су суперлегуре на бази никла осетљиве на контаминацију и дефекте ливења.
Главне предности ливења песка укључују:
- Мање улагања у алате за велике или мале компоненте
- Могућност производње већих одливака
- Флексибилне димензије калупа
- Практичност за одређене прототипове, производња везана за поправке, и специјализоване компоненте
Његова ограничења су подједнако важна. У поређењу са инвестиционим ливењем, ливење у песак углавном обезбеђује нижи квалитет површине, мање прецизна димензионална репродукција, и веће захтеве за машинском обрадом.
Комплексне танкозидне Инцонел компоненте је такође теже конзистентно произвести.
Из ових разлога, ливење у песак се обично разматра када се величина компоненте, Јачина производње, или економија алата надмашује потребу за веома финим геометријским детаљима.
За комплекс, Инцонел компоненте високе вредности које захтевају високу тачност димензија и геометрију готово мреже, ливење по инвестицији или ливење у вакууму је генерално прикладнији избор.
7. Завршна обрада и третман после ливења
Кастинг је само почетак. Инцонел одливци захтевају пажљиво контролисану накнадну обраду да би се постигла финална својства и квалитет површине.
Топлотни третман
- Решење жарења – раствара преципитате и хомогенизује микроструктуру.
- Старење – убрзава фазе јачања као што су гама-приме и гама-доубле-приме.
- Ублажавање стреса – смањује заостала напрезања од ливења и машинске обраде.
- Кук (Вруће изостатско прешање) – примењује високу температуру и изостатски притисак да затвори унутрашњу порозност. ХИП је често неопходан за Инцонел одливке који су критични према умору.
Површинска обрада
- Размазивање – уклања каменац и побољшава чистоћу површине.
- Кисело и пасивација – уклања оксидни каменац и враћа отпорност на корозију.
- Обрада – постиже критичне димензије, прирубница, и заптивене површине.
- Брушење и полирање – побољшава завршну обраду површине за хигијенске или аеродинамичке захтеве.
- Пуцано за љуштење – индукује заостала напрезања притиска како би се побољшао век трајања замора.
- Премаз – могу се применити премази са термо баријером или премази отпорни на хабање.
Инспекција и тестирање
- Визуелна инспекција
- Димензионална инспекција
- Дие Пенетрант преглед (ДПИ)
- Радиографска инспекција (Рендген)
- Ултразвучна инспекција
- Хемијска анализа
- Механичко испитивање
- Испитивање притиска
Ригорозан план квалитета обезбеђује да ливене Инцонел компоненте испуњавају захтевне захтеве ваздухопловства, генерација електричне енергије, и хемијска обрада.
8. Примене ливених инконел легура
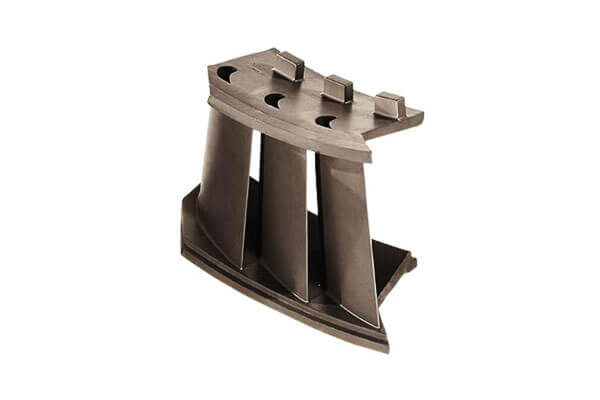
Компоненте за турбину и високотемпературну енергију
Ливене суперлегуре на бази никла су широко повезане са високотемпературним ротирајућим и стационарним компонентама.
Њихова способност да одрже снагу и одупру пузању на повишеним температурама чини их погодним за захтевна термичка окружења.
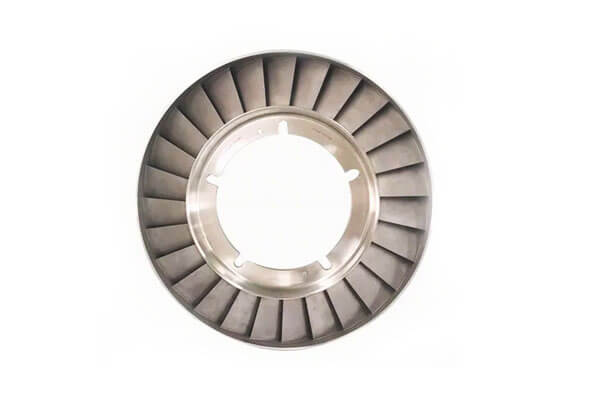
Типичне апликације укључују кућишта везана за турбине, компоненте млазница, компоненте сагоревања, конструкцијски делови отпорни на топлоту, и други хардвер за гасне путеве високе температуре, у зависности од специфичне легуре и захтева дизајна.
Ливени слојеви као што су Инцонел 713Ц и 738 су посебно релевантни тамо где су механичке перформансе на повишеној температури примарни захтев за пројектовање.
Опрема за хемијску обраду
Инцонел легуре су погодне за хемијска окружења где конвенционални нерђајући челици могу доживети прекомерну корозију или губитак перформанси.
Одливене компоненте могу укључивати:
- Тела вентила и компоненте за контролу протока
- Кућишта пумпи и компоненте везане за радно коло
- Кућишта за хемијску обраду
- Млазнице и фитинзи
- Компоненте процеса отпорне на топлоту
У апликацијама које укључују хлориде, киселине, или мешовите хемијске средине, Избор легуре мора бити пажљиво усклађен са стварном хемијом процеса, а не ослањати се само на општу класификацију „отпорну на корозију“.
Опрема за нафту и гас
Опрема за нафту и гас може наићи на комбинације високог притиска, повишена температура, хлориди, киселе средине, и ерозивне течности.
Уносилац 625 и сродне легуре никла се стога користе у одабраним компонентама које захтевају високу отпорност на корозију и механичку поузданост.
Потенцијалне апликације укључују компоненте вентила и пумпе, делови који садрже притисак, Подружница, и специјализовани хардвер за контролу протока.
Морска и оффсхоре опрема
Окружење морске воде представља значајне изазове корозије због изложености хлоридима и локализованих механизама корозије.
Одговарајући типови Инцонела могу пружити јаку отпорност Поморска окружења, посебно тамо где нерђајући челици или нисколегирани материјали немају довољну отпорност.
Ливене компоненте се могу користити у пумпе, вентили, раздјелнике, поморски системи за контролу протока, и оффсхоре процесна опрема, под условом да је легура одабрана за стварне услове излагања.
Ваздухопловство и примена гасних турбина
Суперлегуре на бази никла су основни инжењерски материјали за високотемпературне ваздухопловне системе.
Ливење омогућава да се сложени облици интегришу у једну компоненту уз задржавање карактеристика перформанси које су потребне за сервис врућег пресека.
Пријаве могу укључивати турбинске млазнице, хардвер за сагоревање, структурне компоненте топлог пресека, и других специјализованих делова гасних турбина.
Тачна легура и метод ливења у великој мери зависе од температуре, стрес, оксидационо окружење, и геометрија компоненти.
Енергетика и индустријска термичка опрема
Ливе Инцонел компоненте се такође могу користити у системи за производњу електричне енергије, Индустријске пећи, опрема за топлотну обраду, Системи за сагоревање, и машине за обраду на високим температурама.
Главна предност је њихова способност да одрже структурни интегритет под истовременим термичким утицајем, механички, и хемијска оптерећења.
9. Ограничења ливења инконелом
Иако ливење од инконела нуди одличну чврстоћу на високим температурама, отпорност на корозију, и способност комплексне геометрије, такође представља значајне изазове у производњи.
Висока цена материјала
Прво ограничење је релативно висока цена суперлегура на бази никла.
Инцонел садржи велике количине никла заједно са скупим легирајућим елементима као што је хром, молибден, ниобијум, и, Зависно од оцене, кобалт, тунгстен, тантал, или друге допуне.
Због ове високе материјалне вредности, принос ливења и искоришћеност материјала су важна економска разматрања.
Прекомерно гајтинг и пораст, Додаци за обраду, и отпад од ливења може имати већи утицај на трошкове него што би био код конвенционалног угљеничног челика или стандардног одливака од нерђајућег челика.
Сложени захтеви за топљење и ливење
Инцонел легуре генерално захтевају боље контролисане услове топљења и изливања од конвенционалних легура за ливење.
Њихове високе температуре топљења и сложена хемија легуре омогућавају контролу температуре, управљање атмосфером, растопити чистоћу, а посебно важна контрола хемијског састава.
Приликом топљења и преливања, неодговарајући услови процеса могу повећати ризик од оксидације, инклузије, дефекти у вези са гасом, или промене у хемији легуре.
За одређене легуре никла високих перформанси, стога може бити пожељније топљење у вакууму или некој другој контролисаној атмосфери.
Очвршћавање Сегрегација и Дефекти ливења
Суперлегуре на бази никла могу бити значајне микросегрегација током очвршћавања јер се легирајући елементи деле између дендритског и интердендритског региона.
У зависности од легуре, непожељне фазе као што су Лавесове фазе, карбиди, или могу настати други интерметални састојци.
Уобичајени дефекти ливења укључују:
- Порозност скупљања
- Порозност гаса
- Оксидне или неметалне инклузије
- Топло пуцање
- Погрешан рад и хладно затварање
- Хемијска сегрегација
- Локализован недостатак звука
Ови недостаци могу смањити дуктилност, отпорност на умор, отпорност на корозију, или перформансе пузања.
Сходно томе, камен, храњење, температура калупа, услови изливања, а понашање учвршћивања мора се пажљиво контролисати.
Тешка израда
Инцонел се знатно теже обрађује од многих конвенционалних челика.
Његова висока чврстоћа, ниска топлотна проводљивост, и јака склоност ка каљењу концентришу топлоту и силе резања у зони обраде.
Као резултат, ЦНЦ обрада може укључивати:
- Веће хабање алата
- Мање практичне брзине сечења
- Већи захтеви за силом резања
- Строже држање и ригидност машине
- Повећано време обраде и трошкови алата
Из тог разлога, дизајн ливења треба да буде оптимизован тако да се добије коначна геометрија што је ближа облику мреже колико је то практично, док је обрада резервисана за критичне димензије, Заптивене површине, нити, расипање, и друге функционалне карактеристике.
Већа сложеност термичке обраде
Топлотна обрада је често неопходна за постизање потребних својстава, али исправан циклус у великој мери зависи од разреда легуре и намераване примене.
У легурама ојачаним падавинама, параметри као што су температура раствора, брзина хлађења, температура старења, и време старења директно утичу на резултујућу микроструктуру и механичка својства.
Неодговарајући циклус термичке обраде може довести до стварања нежељених фаза, недовољно јачање, прекомерни раст зрна, или губитак отпорности на корозију.
Стога, Инцонел одливци захтевају термичку обраду специфичну за легуру, а не општу процедуру топлотне обраде.
Виши инспекцијски захтеви
Зато што се Инцонел одливци често користе на високим температурама, под високим притиском, или корозивне услуге, унутрашњи и површински интегритет могу бити предмет строгих критеријума прихватања.
Инспекција може укључивати хемијску анализу, димензионална инспекција, Пенетрант тестирање, радиографија, Ултразвучно тестирање, ЦТ скенирање, металографски преглед, и проверу механичких својстава.
Потребан ниво инспекције повећава време производње и трошкове, али је често од суштинског значаја за демонстрирање интегритета ливења и обезбеђивање поузданих перформанси услуге.
Виши укупни трошкови производње
Комбинација скупих сировина, специјализована опрема за топљење, сложена контрола ливења, топлотни третман, тешка обрада, а опсежна инспекција чини Инцонел одливке знатно скупљим од многих конвенционалних металних одливака.
Стога, Инцонел ливење је генерално најоправданије када компонента захтева комбинацију особина које јефтиније легуре не могу поуздано да обезбеде.
За мање захтевне апликације, нерђајући челик, легура челика, легуре никл-гвожђа, или други јефтинији материјали могу пружити економичније решење.
10. Изаберите ЛангХе индустрију за ливење инконела
Лангхе индустрија је ан Произвођач са ИСО сертификатом пружање решења за ливење по мери и ЦНЦ машинска решења за сложене металне компоненте.
За Инцонел апликације, ЛангХе може да интегрише ДФМ анализу, развој процеса ливења, Избор легуре, Прецизна инвестициона ливење, топлотни третман, ЦНЦ обрада, дорада површине, и инспекцију квалитета у координиран производни ток.
Инжењерски приступ се фокусира на усклађивање производног процеса са стварним захтевима компоненте.
За сложене одливке од инконела, ово укључује процену дебљине зида, прелази секција, улаз и храњење, Додаци за обраду, структуре података, захтеви за топлотну обраду, и захтеви инспекције пре производње.
Критичне функционалне карактеристике се затим могу ЦНЦ машински обрађивати према захтеваним димензијама и спецификацијама површине.
ЛангХе подржава прилагођену производњу за прототип, мала серија, и поновити индустријске компоненте, са коначним процесом дефинисаним према изабраном Инцонел квалитету, геометрија компоненти, услове услуге, и применљивим захтевима квалитета.
Овај интегрисани приступ ливењу и машинској обради је посебно вредан за купце који траже готову Инцонел компоненту, а не само сирово ливење.
11. Закључак
Инконел легуре заузимају важну позицију међу инжењерским материјалима високих перформанси јер комбинују чврстоћу на високим температурама, отпорност на оксидацију, отпорност на корозију, и дугорочну структурну стабилност.
Њихове перформансе потичу од пажљиво контролисаних металуршких система на бази никла који садрже хром и одабране елементе за јачање као што је молибден, ниобијум, алуминијум, и титанијум.
За сложене компоненте, ливење обезбеђује ефикасан пут за трансформацију ових легура високих перформанси у делове скоро мреже, док истовремено смањује машинску обраду која је потребна за легуре никла које се тешко секу.
ливење је посебно вредно за сложене геометрије, док је ливење под вакуумом погодно када је потребна строжа контрола чистоће растопа и атмосферске контаминације.
Центрифугално и ливење у песак имају специјализованије примене на основу геометрије и величине компоненти.
Међутим, успешно ливење инконелом зависи од много више од избора легуре.
Пракса топљења, дизајн калупа, контрола очвршћавања, топлотни третман, обрада, а инспекција мора радити заједно да би се постигла тражена коначна својства.
Када се ови фактори правилно контролишу, ливене Инцонел компоненте могу пружити поуздане перформансе у неким од најзахтевнијих хемикалија, термички, енергија, маринац, и индустријске примене на високим температурама.
Постављана питања
Која је разлика између Инцонела и нерђајућег челика?
Инцонел легуре су суперлегуре на бази никла и хрома са већим садржајем никла и супериорном чврстоћом на високим температурама, отпорност на оксидацију, и отпорност на корозију у поређењу са нерђајућим челиком.
Нерђајући челици су легуре на бази гвожђа са најмање 10.5% хром.
Да ли се легуре инконела могу ливети?
Да. Легуре инконела се обично ливеју инвестиционим ливењем, ливење у вакууму, центрифугално ливење, и ливење у песак.
Ливење се често преферира за сложене облике и легуре које је тешко обрађивати.
Који Инцонел разред је најбољи за ливење на високим температурама?
Зависи од примене. Уносилац 718 се широко користи за високе чврстоће, услуга умерене температуре.
Уносилац 625 нуди одличну отпорност на корозију и добру чврстоћу на високим температурама.
За најтоплије турбинске секције, ливене легуре као што је Инцонел 738 или се често користе монокристалне суперлегуре на бази никла.
Да ли је Инцонел магнетан?
Већина легура инконела је аустенитна и у суштини немагнетна у жареном стању. Неки слојеви могу постати благо магнетни након хладног рада или одређених топлотних третмана.
Колико кошта ливење Инцонел?
Инцонел одливци су скупљи од одливака од угљеничног челика или нерђајућег челика због цене сировина, сложеност топљења, и захтеви за накнадну обраду.
Коначна цена зависи од класе легуре, величина дела, сложеност, количина, ниво инспекције, и захтеви за испоруку.
Могу се заварити ливене Инцонел компоненте?
Многе ливене Инцонел компоненте се могу заварити, али процедуре морају бити пажљиво контролисане.
Од падавина очвршћене класе као нпр 718 захтевају одговарајуће претходно загревање, избор пунила, и топлотну обраду након заваривања како би се избегло пуцање.
Шта је ХИП у Инцонел ливењу?
ХИП је скраћеница од Хот Исостатиц Прессинг. Користи високу температуру и висок притисак гаса да затвори унутрашњу порозност у одливцима, побољшање густине, живот умор, и механичка својства.