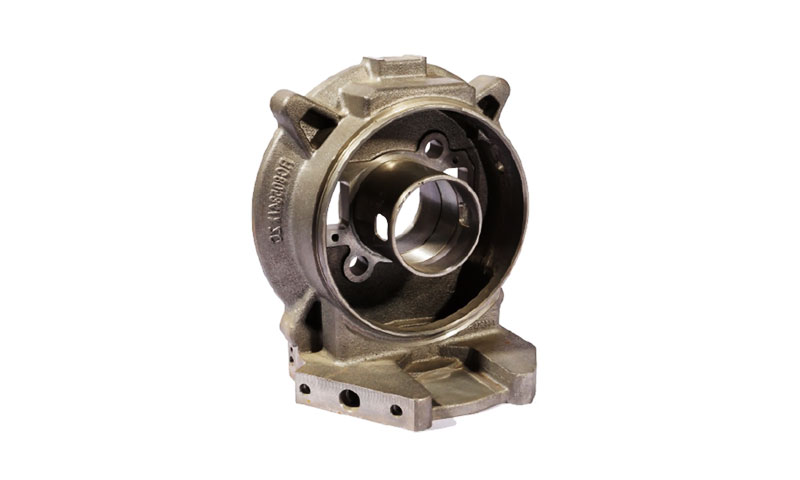
Завојна кућишта су основне компоненте динамике флуида центрифугалних пумпи, вакуум пумпе, Турбо-пуњачићи, компресори за хлађење и турбине за поврат енергије.
Као посуде под притиском у облику спирале које претварају енергију брзине флуида у статички притисак, тачност њихове унутрашње контуре, глаткост површине, интегритет конструкције и непропусност притиска директно одређују хидрауличку ефикасност опреме, поузданост у раду и радни век.
Инвестиција (изгубљени восак) ливење се појавило као доминантан производни процес за спирална кућишта високих перформанси, као што производи монолитне, одливци у облику скоро мреже са замршеним спиралним путањама струјања,
чврста поновљивост димензија и одлична завршна обрада површине која се не може мерити ливењем у песак, израда или ливење под притиском за сложене закривљене геометрије.
1. Шта је спирално кућиште?
А спирално кућиште је стационарно кућиште које окружује радно коло центрифугалне пумпе.
Његове примарне функције су да задржи пумпану течност, прикупити проток који се испушта из ротирајућег радног кола, и водите тај ток ка излазу пумпе док помажете у претварању брзине у притисак.
Дефинишућа карактеристика спиралног кућишта је његов унутрашњи пролаз у облику спирале.
Површина попречног пресека се генерално прогресивно повећава око кућишта, омогућавајући да течност која напушта радно коло буде сакупљена и усмерена ка млазници за пражњење.

Типичан пут протока може се поједноставити као:
Усис пумпе → радно коло → спирални пролаз → испусни излаз
Кућиште мора истовремено да обезбеди хидраулично вођење и структурално задржавање притиска.
Због тога његова геометрија утиче на дистрибуцију протока, хидраулички губици, опоравак притиска, зазор радног кола, вибрација, и укупна ефикасност пумпе.
За производњу по мери, главни изазов је да се репродукује пројектовани хидраулични профил уз одржавање адекватне дебљине зида и структуралног интегритета.
Критичне карактеристике као што је комора радног кола, прирубница, бушотине, Заптивене површине, а интерфејси за монтажу тада могу захтевати ЦНЦ машинску обраду да би се постигла специфицирана тачност димензија.
У практичном смислу, спирално кућиште није само кућиште пумпе. То је хидраулички конструисана компонента која садржи притисак,
а њен квалитет ливења и тачност димензија директно утичу на перформансе и поузданост комплетне пумпе.
2. Основни захтеви за перформансе за спирална кућишта
Волуте кућишта раде под комбинованом хидрауликом, притисак, механички, и топлотна оптерећења.
Ови услови рада директно одређују дизајн кућишта, спецификација материјала, захтеви за ливење, толеранције обраде, и критеријуми инспекције.
Геометријска тачност путање протока
Спирални спирални пролаз мора одржавати предвиђени хидраулички профил, укључујући и површину попречног пресека, закривљеност, регион језика, и прелазак на испусни отвор.
Одступања могу променити дистрибуцију брзине, повећати турбуленцију и хидрауличне губитке, и смањити ефикасност пумпе.
За ливене спирале, хидрауличка геометрија се може формирати близу пројектованог облика, док се критични интерфејси и области које захтевају већу прецизност могу завршити ЦНЦ обрадом.
Интегритет границе притиска
Кућиште чини примарну структуру која садржи притисак и мора да издржи наведени радни притисак,
флуктуације притиска, и напони везани за температуру без цурења, неприхватљива деформација, или пуцање.
Због тога је поузданост одбацивања критична, посебно око дебелих делова, углови, прирубнички прелази, и други региони подложни порозности скупљања или унутрашњим дисконтинуитетима.
Квалитет унутрашње површине
Унутрашњи пролаз треба да има контролисано и довољно уједначено стање површине како би се минимизирали непотребни хидраулички губици и спречила прекомерна турбуленција или локализовано хабање.
Квалитет површине такође утиче на зарастање и понашање ерозије када пумпа рукује чврстим материјама или корозивним течностима.
Прецизно ливење може да обезбеди одговарајућу унутрашњу површину у облику мреже, док одабране функционалне области могу захтевати машинску обраду, млевење, или друге завршне операције.
Монтажна димензионална конзистентност
Површине прирубница, Монтажне површине, локације бушотина, Заптивка, и друге критичне карактеристике морају одржавати специфициране димензионалне и геометријске односе како би се осигурала исправна монтажа пумпе.
Прецизно поравнање је неопходно за одржавање зазора радног кола, поравнање осовине и заптивке, и поуздано заптивање прирубнице. ЦНЦ обрада се обично користи за успостављање ових критичних толеранција након ливења.
3. Уобичајени материјали за ливена спирална кућишта
Избор материјала је вођен хемијом течности, радна температура, оцена притиска и регулаторни захтеви.
Табела испод сумира најчешће коришћене легуре спиралног кућишта и опсег њихове примене.
| Породица легура | Заједничке оцене | Кључни атрибути перформанси | Типичне Волуте апликације |
| Аустенитни од нехрђајућег челика | 304 / 304Л, 316 / 316Л | Одлична општа отпорност на корозију; добра завариваност; широк распон температура | Опште индустријске пумпе, водоснабдевање, храна & пијарење, ХВАЦ |
| Дуплек нерђајући челик | 2205 (ЦД4МЦУ), 2507 | Велика снага; одлична отпорност на хлорид и корозију под напоном | Пумпе за морску воду, десалинизација, хемијска обрада, на одбору |
| Угљеник & Нисколегирани челик | ВЦБ, 4130, 4140 | Велика снага; ниска цена; добро задржавање притиска | Процесне пумпе високог притиска, напојне пумпе котла, уље & гас |
| Легура отпорна на топлоту | ЦФ8М, ХК30, 310С | Чврстоћа на високим температурама; отпорност на оксидацију | Високотемпературне процесне пумпе, рециркулација издувних гасова (Егр) |
Супералкои |
Уносилац 625, Хастеллои Ц276 | Екстремна отпорност на корозију; способност високе температуре | Пумпе за хемијске процесе, системи димних гасова, опоравак киселине |
| Алуминијумска легура | А356-Т6, 319 | Лагана; Добра отпорност на корозију; Одлична капитаљивост | Пумпе за лака оптерећења, ваздухопловне помоћне погонске јединице, компресори расхладног средства |
| Бронза & Легура бакра | Ц95400 алуминијум бронза, Ц83600 црвени месинг | Одлична отпорност на хабање; компатибилност са морском водом | Морске пумпе, пумпе за суспензију, Тела вентила |
4. Процес инвестиционог ливења за спирална кућишта
Инвестициони ливење спиралних кућишта је пажљиво контролисан производни процес дизајниран да репродукује сложену спиралну геометрију кућишта, закривљени проточни пролази, зидне секције, и интегрисане спољашње карактеристике одговарајућег облика скоро мреже.
Корак 1: Ињекција вакског узорка & Скупштина
Прецизни алат се производи према одобреном дизајну спирале, са одговарајућим додацима за скупљање легуре и накнадну машинску обраду.
Восак се убризгава у алат под контролисаном температуром и притиском да би се репродуковало волуто тело, геометрија пролаза протока, прирубница, шефови, и друге потребне карактеристике.
Након инспекције, појединачни узорци воска се склапају на систем спрудова са пројектованим распоредом улаза и довода.
За спирална кућишта, затварање мора да обезбеди стабилан проток метала кроз подручја са различитим дебљинама пресека, док храњење мора надокнадити скупљање у тежим регионима.

Корак 2: Зграда шкољке
Склоп воска се више пута потапа у керамичку суспензију и облаже ватросталном штукатуром да би се формирала јака керамичка шкољка.
- Главни капут: Фини ватростални материјал се користи за прецизну репродукцију површине ливења и обезбеђивање одговарајућег интерфејса калупа.
- Капути за резервне копије: Прогресивно грубљи ватростални материјали дају љусци довољну чврстоћу за депаравање и изливање метала.
- Контрола процеса: Вискозност суспензија, дебљина премаза, време сушења, и интегритет шкољке се пажљиво контролишу.
Шкољка мора да обезбеди и стабилност димензија и довољну чврстоћу да издржи термичке и механичке услове ливења.
Корак 3: Девексирање & Штрајк
Керамичка шкољка се загрева да би се уклонио воштани узорак и створила потребна шупљина калупа. Контролисана депаратизација помаже да се минимизира оштећење љуске и заостали материјал узорка.
Шкољка се затим пече на одговарајућој температури да би се уклонио преостали органски материјал, ојачати керамичку структуру, и стабилизовати калуп пре изливања.
Корак 4: Загревање & Сипајући
Пре изливања, керамичка шкољка је претходно загрејана да би се смањио топлотни удар и побољшао проток метала, посебно кроз релативно танке или сложене делове волуте.
Одабрана легура се топи у контролисаним условима и сипа у претходно загрејан калуп.
Хемија легуре, растопити чистоћу, Температура изливања, температура калупа, а услови пуњења морају бити контролисани да би се порозност свела на минимум, инклузије, мисунс, и други недостаци ливења.
Корак 5: Кноцкоут, Спруе Ремовал & Чишћење
Након очвршћавања и хлађења, керамичка шкољка се уклања механички да би се открило ливено спирално кућиште.
Спруе, капија, а успонке се затим уклањају, обично тестерисањем или абразивним резањем.
Размазивање, млевење, или друге методе чишћења се користе за уклањање остатака керамике, оксиди, и нежељени површински материјал.
Очишћени одлив се прегледа пре даље обраде да би се потврдило стање ливења и адекватан додатак за машинску обраду.
Корак 6: Топлотни третман
Где је потребно, ливено спирално кућиште се подвргава топлотној обради специфичној за легуру да би се постигла специфицирана механичка својства и металуршко стање.
Типични третмани могу укључивати:
- Угљенични и нисколегирани челици: Нормализација, враголовање, или гашење и каљење, зависно од разреда и спецификације
- Аустенитни нехрђајући челик: Третман раствором тамо где је наведено
- Дуплекс нерђајући челици: Третман контролисаним раствором да би се добио потребан фазни баланс
- Алуминијумске легуре: Третман раствором и вештачко старење за применљиве слојеве ливења
Тачан циклус термичке обраде мора бити успостављен у складу са спецификацијом материјала, дебљина секције, и потребна механичка својства.
Корак 7: Завршњак & Коначна обрада
Након топлоте, критичне функционалне површине су прецизно обрађене до крајњих димензија.
Типичне ЦНЦ операције укључују машинску обраду:
- Површине прирубница
- Монтажне површине
- Проврти вратила или заптивке
- Интерфејси заптивки
- Рупе за вијке
- Навојне везе
Главни унутрашњи спирални пролаз се генерално задржава у свом ливеном облику где ливена геометрија и стање површине испуњавају захтеве дизајна.
Тамо где постоје строжи хидраулички или димензионални захтеви, одабране области могу добити додатну машинску или завршну обраду.
Коначни процес стога комбинује ливење за сложену спиралну геометрију са ЦНЦ обрадом за критичне димензионалне карактеристике, обезбеђивање ефикасног правца производње за прилагођена кућишта пумпи.
5. Дизајн инвестиционог ливења (ДФИЦ) Смернице за спирална кућишта
Успешно ливење спиралног кућишта зависи од балансирања способности ливења са хидрауличким перформансама.
Геометрија треба да обезбеди довољан проток метала и контролу очвршћавања уз очување пројектованог пролаза протока, граница притиска, и интерфејси за обраду.
Оптимизација дебљине зида
Где је практично, одржавају релативно уједначену дебљину зида у волуту да би се смањило диференцијално очвршћавање и заостало напрезање.
За многа ливена кућишта пумпи, а типичан опсег дебљине зида од приближно 3-8 мм може бити практична,
иако достижни минимум јако зависи од легуре, величина ливења, дизајн шкољке, и способност процеса.
Треба избегавати нагле прелазе између танких хидрауличних зидова и тежих делова. Постепени прелази и великодушно мешање помажу у смањењу локализованих врућих тачака и ризика од скупљања.
Као инжењерско полазиште, мањи одливци од нерђајућег челика могу користити делове около 2.0–2,5 мм или више, док се неки одливци алуминијума могу производити на тањим пресецима.
Ове вредности су пре смернице него универзалне границе и треба их потврдити у односу на изабрану легуру и процес ливења.
Дизајн радијуса и филета
Оштре унутрашње углове треба минимизирати јер могу створити и концентрацију напрезања приликом ливења и неповољно понашање локалног протока.
Користите одговарајуће филете на прелазима између спиралног зида, ребра, шефови, и прирубнички делови.
Као практична смерница, унутрашњи прелазни радијуси од приближно Р1,5–3 мм или већи може се узети у обзир тамо где геометрија дозвољава.
Завојни језик такође треба да избегава претерано оштар врх.
Мали контролисани радијус, као што је Р0,5 мм или више, може побољшати пуњење калупа и смањити концентрацију геометријског напрезања уз одржавање предвиђеног хидрауличког профила.
Коначни радијус мора, међутим, бити одређен хидрауличким дизајном пумпе, а не само захтевима за ливење.
Стратегија уласка и храњења
Систем затварања и довода треба да буде пројектован заједно са дебљином пресека волута и редоследом очвршћавања.
Тежи делови као што су прирубнички спојеви и избочине генерално захтевају посебну пажњу јер дуже остају течни и могу постати изоловане зоне скупљања.
Систем заливања треба да обезбеди стабилно пуњење тањих делова без прекомерне турбуленције,
док хранилице или локални јастучићи за храњење треба да снабдевају металом делове са значајном контракцијом очвршћавања.
Где је то могуће, капије треба да се налазе на некритичним спољним површинама или зонама обраде, а не директно на хидраулично функционалним унутрашњим површинама.
Циљ је постићи:
Стабилно пуњење → контролисано очвршћавање → ефективно пуњење → минимално скупљање
Симулација ливења се може користити тамо где је прикладно за процену понашања пуњења, жаришта, и потенцијалне локације скупљања пре него што се алатка заврши.
Стратегија димензија и датума
Критични захтеви за машинску обраду треба да буду укључени у дизајн ливења од самог почетка.
Изливени референтни јастучићи, шефови, или референтне површине могу обезбедити стабилне локације за накнадну ЦНЦ обраду и помоћи у одржавању доследног поравнања између ливења и готове компоненте.
За заптивање лица, површине прирубница, и други машински обрађени интерфејси, потребан је контролисани додатак за машинску обраду.
Репрезентативни додатак од приближно 0.8-1,5 мм може се размотрити за одговарајуће прецизно ливене површине,
али стварна вредност треба да зависи од толеранције ливења, величина компоненте, легура, и захтевима машинске обраде.
Унутрашње хидрауличне површине треба да остану ливене тамо где њихова тачност димензија и стање површине задовољавају дизајн пумпе.
Машинска обрада треба да буде резервисана за подручја са строжим толеранцијама, површинска завршна обрада, или геометријске контроле су функционално неопходне.
6. Кључне предности инвестиционог ливења за спирална кућишта
Инвестиционо ливење нуди неколико важних предности за производњу спиралних кућишта по мери, посебно тамо где је сложена хидраулична геометрија, интегритет притиска, Избор материјала, а важна је и ефикасност обраде.

Сложена геометрија и прецизна репродукција протока
Инвестиционо ливење може да репродукује закривљену и неправилну геометрију спиралног кућишта са релативно високом прецизношћу димензија и добром дефиницијом површине.
Процес је веома погодан за спиралне пролазе, интегрисани шефови, ребра, и друге карактеристике које може бити тешко економски произвести само машинском обрадом.
Добијени одлив у облику мреже може да обезбеди конзистентну почетну геометрију за накнадну ЦНЦ обраду док минимизира непотребне модификације хидрауличког профила.
Монолитна конструкција која садржи притисак
Ливена спирала се може произвести као интегрисана компонента, избегавајући структуралне заварене шавове повезане са израђеним дизајном кућишта.
Ово може поједноставити границу притиска и елиминисати разматрања у вези са заваривањем као што су:
- Дефекти заваривања
- Зоне погођене топлотом
- Заостали напон заваривања
- Изобличење завара
Стварна способност притиска и даље зависи од квалитета материјала, интегритет ливења, дебљина зида, топлотни третман,
и наведено хидростатичко испитивање или испитивање под притиском. Квалитет ливења звука и одговарајући НДТ су стога од суштинског значаја.
Ефикасност материјала готово у облику мреже
Инвестиционо ливење формира већину геометрије кућишта пре обраде, остављајући само потребан додатак за критичне површине.
У поређењу са производњом сложеног кућишта у потпуности од велике чврсте залихе, ово може значајно смањити:
Уклањање материјала → време обраде → хабање алата → отпад материјала
Економска корист је посебно важна за нерђајући челик, Дуплек легуре, и других релативно скупих материјала.
Широки избор материјала
Инвестиционо ливење подржава широк спектар ливених легура, омогућавајући избор материјала за ливење у складу са стварном радном околином.
Зависно од апликације, могући избори укључују:
- Угљенични ливени челик
- Нисколегирани и легирани челик
- Аустенитни од нехрђајућег челика
- Дуплек нерђајући челик
- Друге ливене легуре специфичне за примену
Ова флексибилност омогућава отпорност на корозију, снага, температурна способност, и отпорност на хабање које треба разматрати заједно, а не да буду диктиране ограничењима одређеног облика кованог материјала.
Погодно за прилагођену и поновљену производњу
Инвестиционо ливење је погодно за прилагођена спирална кућишта где се алати могу оправдати потребном геометријом и обимом производње.
Једном када се алати и процес ливења стабилизују, поновљена производња може да обезбеди конзистентну геометрију и додатак за машинску обраду од серије до серије.
За прилагођене програме пумпи, ово чини процес посебно атрактивним за развој прототипа, малосеријска производња,
и понављајућих ОЕМ захтева, иако најекономичнији обим производње зависи од цене алата, сложеност кућишта, материјал, и захтевима машинске обраде.
7. Студије случаја примене у стварном свету
Предности перформанси ливених спиралних кућишта постају јасније када се процене у односу на стварне проблеме са којима се сусрећу у пумпи и опреми за контролу протока.
Следећи случајеви илуструју начин избора материјала, Квалитет ливења, хидрауличке геометрије, а обрада после ливења може утицати на век трајања и радне перформансе.
Нумеричке резултате у наставку треба схватити као репрезентативне податке о инжењерском случају, а не као независно верификоване тврдње о перформансама за одређеног именованог купца.
Случај 1: Волуте пумпе за пренос корозивне киселине
Постројење за хемијску прераду је доживљавало поновљене кварове изливена од песка 316 спирална кућишта од нерђајућег челика користи се на пумпама за пренос концентроване киселине.
После отприлике две године службе, кућишта су показала локализовану рупу, оштећење унутрашње површине, и прогресивни губици хидрауличких перформанси.
Одржавање заптивача је такође било потребно отприлике сваки 8– 10 месеци. Анализа неуспеха је идентификовала неколико фактора који доприносе томе.
Површине од песка биле су релативно храпаве, локализована корозија се развила у високо изложеним регионима, а дисконтинуитети ливења повећали су ризик од цурења и прераног пропадања.
Претходне фабриковане алтернативе су такође увеле проблеме корозије у заваривању на критичним спојевима.
Пумпа је редизајнирана око дуплекс од нерђајућег челика за улагање, са тачно одабраном легуром према хемијском окружењу.
Нови одлив је укључивао оптимизоване прелазе на зиду и затварање/додавање, праћено одговарајућом топлотном обрадом и ЦНЦ обрадом критичних заптивних и монтажних површина.
Ревидирани хидраулични пролаз је произведен близу своје коначне геометрије, минимизирање непотребне секундарне обраде унутрашње контуре тока.
Резултати:
Побољшана хидраулична ефикасност пумпе 6.2% одмах због глаткијих унутрашњих површина.
Просечан интервал одржавања се повећао са приближно 10 месеци до више од 6 године, док је израчунати трошак петогодишњег животног циклуса смањен за приближно 58%.
Побољшање је приписано комбинованом ефекту селекције легуре, интегритет ливења, хидраулично-геометријска конзистенција, и побољшана контрола производње, а не само на инвестиционо ливење.
Случај 2: Комерцијални расхладни центрифугални компресор Волуте
Користио је комерцијални ХВАЦ-Р произвођач израђене лим-алуминијумске волуте у центрифугалним расхладним компресорима.
Формиране компоненте су захтевале више спојева, а варијације око спиралног пролаза отежавале су одржавање конзистентне хидрауличне геометрије.
Заварени интерфејси су такође представљали потенцијална места цурења у кругу расхладног средства.
Инжењерски тим је редизајнирао кућиште као ливена А356 волута од алуминијумске легуре, затим следи топлотна обрада Т6 и прецизна обрада спојних и монтажних површина.
Нови дизајн је омогућио да се спирално кућиште производи као интегрисана компонента, смањење броја фабрикованих спојева и побољшање поновљивости унутрашње контуре.
Измерена завршна обрада унутрашње површине као ливена била је приближно По 2.0 μм у оцењеном производном стању.
Резултати:
Редизајнирани компресор је постигао измерено 4.1% побољшање ЦОП, док су се кварови повезани са цурењем на спиралном склопу смањили за приближно 92%.
Производни принос се повећао са око 82% до 97%, првенствено кроз смањење прераде у вези са заваром и корекцију димензија.
Случај показује како ливење може бити вредно када је хидраулична геометрија, интегритет притиска, а поновљивост производње треба истовремено побољшати.
Случај 3: Баластна пумпа за морску воду
Користио је произвођач бродске опреме волуте од алуминијума и бронзе ливене у песку за баластне пумпе за морску воду.
Након отприлике 18–24 месеца операције, уочено је значајно оштећење око волутног језика, праћено кавитационом ерозијом и локализованим пропадањем материјала.
Инспекција је показала да је регион језика био изложен посебно тешким хидрауличким условима.
Површинске неправилности из претходног процеса ливења додатно су повећале локалну рањивост, док постојећа легура и радно окружење нису пружили довољан отпор за потребан сервисни интервал.
Коришћено редизајнирано кућиште Ц95400 алуминијум бронза, са спиралном геометријом пера посебно оптимизованом за хидрауличне услове.
Одливање за улагање је одабрано да доследно репродукује ревидирану геометрију, праћено контролисаном дорадом критичних подручја.
Резултати:
Измерено оштећење кавитације око језика смањено је за више од 70%.
Очекивани сервисни интервал кућишта се повећао са приближно 18-24 месеца до 7-9 година, представљајући отприлике а четвороструко повећање радног века.
Вибрације пумпе и мерења буке протока су такође смањена за приближно 5–7 дБ под упоредивим условима рада.
Побољшање перформанси је резултат комбиноване оптимизације материјала, геометрија језика, Квалитет ливења, и стање површине.
Случај 4: Дизел турбо пуњач за тешке услове рада Волуте
Комерцијални произвођач дизел мотора настојао је да смањи масу а волута турбопуњача од челика отпорног на топлоту уз одржавање адекватне чврстоће током поновљених високотемпературних термичких циклуса.
Постојећи дизајн од ливеног песка садржао је релативно велике варијације у дебљини зида, што је повећало локалне топлотне градијенте и резултирало непотребном концентрацијом материјала у неким регионима.
Редизајнирано кућиште је произведено ливењем по инвестиционој маси коришћењем ХК30 легура отпорна на топлоту, са ливењем пројектованим да обезбеди уједначенију структуру зида и конзистентнију геометрију турбинског тока.
ЦНЦ обрада је примењена на критичне површине за монтажу и интерфејс.
Циљ није био једноставно учинити кућиште тањим. Уместо тога, инжењерски тим је извршио прерасподелу материјала у складу са термичким и структурним захтевима компоненте.
Резултати:
Маса компоненте је смањена за приближно 28%, док је измерена пролазна реакција турбопуњача побољшана за приближно 15%.
Трајност рада на високим температурама повећана је за приближно 30%, подржано униформнијом структуром зида и побољшаном расподелом топлотног напрезања.
Случај показује вредност ливења по инвестицији када је потребно постићи оптимизацију тежине и сложену високотемпературну геометрију без жртвовања структуралних перформанси.
8. Зашто изабрати ЛангХе индустрију за свог произвођача инвестиционих ливених спиралних кућишта?
Лангхе индустрија је ан Произвођач са ИСО сертификатом пружање решења за ливење по мери и ЦНЦ машинска решења за спирална кућишта.
Од ДФМ анализе и одабира материјала до прецизног ливења, топлотни третман, ЦНЦ обрада, и инспекција квалитета, ЛангХе интегрише кључне производне процесе у један радни ток.
Компанија подржава угљенични челик, легура челика, нерђајући челик, Дуплек нерђајући челик, и друге погодне ливене легуре, са прилагођеном хидрауличном геометријом, димензије, толеранције обраде, и завршне обраде површине.
За ОЕМ произвођаче пумпи и произвођаче индустријске опреме, ово способност ливења у машинску обраду пружа практично решење за производњу прилагођених спиралних кућишта са контролисаном геометријом, Материјалне перформансе, и поновљив квалитет.
Контактирајте нас за прилагођена прецизно ливена спирална кућишта.
9. Закључак
Улагано ливена спирална кућишта представљају највиши стандард за опрему за руковање центрифугалним флуидима, пружајући комбинацију тачности путање протока, структурни интегритет, квалитет површине и флексибилност дизајна којима алтернативне методе производње не могу да парирају.
Процес изгубљеног воска омогућава производњу сложених спиралних геометрија као бешавних монолитних компоненти, директно преводећи на већу хидрауличку ефикасност, дужи радни век и поузданије перформансе притиска.
Рад са специјализованом ливницо за ливење по мери отвара додатну вредност:
рани дизајн за подршку производности која оптимизује способност ливења без жртвовања перформанси флуида, флексибилно скалирање производње у фазама прототипа и обима,
и интегрисана производња на једном месту која испоручује потпуно завршену, тестиран, компоненте спремне за уградњу.
Како индустрије за руковање течностима настављају ка већој ефикасности, виши притисак и корозивнија радна окружења, прецизна ливена спирална кућишта остаће мерило за перформансе и поузданост.
Ливнице по мери које комбинују експертизу алата, способност науке о материјалима и интегрисана контрола квалитета остаће централни за омогућавање ове еволуције.
Често постављана питања
Зашто је ливење по инвестицији пожељније у односу на ливење у песак за волуте пумпе?
Ливење по инвестицији даје далеко бољу тачност димензија, Супериорна површинска завршница, способност тањих зидова и могућност реплицирања сложених спиралних геометрија тока са глатким континуираним контурама.
За ливење у песак је потребно много веће залихе машина, производи грубље површине које смањују ефикасност пумпе, и не може прецизно да репродукује фину геометрију спиралног језика.
Који материјали се могу користити за ливена спирална кућишта?
Уобичајени избори укључују угљенични ливени челик, легура челика, Аустенитни од нехрђајућег челика, и дуплекс од нерђајућег челика. Тачна оцена зависи од течности, притисак, температура, корозија, носити, и захтевима услуге.
Да ли ливено спирално кућиште захтева ЦНЦ обраду?
Да. Прирубница, расипање, Заптивене површине, монтажни интерфејси, нити, и друге критичне карактеристике обично захтевају прецизну машинску обраду да би се постигле њихове крајње димензије и геометријске толеранције.
Како се тестирају ливена спирална кућишта?
У зависности од спецификације, испитивање може укључити хемијску анализу, димензионална инспекција, тврдоћа или механичко испитивање, НДТ као што је МТ/ПТ/УТ/РТ, и испитивање хидростатичким притиском.
Који су дефекти уобичајени код ливених спиралних кућишта?
Типични дефекти ливења укључују порозност скупљања, порозност гаса, инклузије, мисунс, хладноће, топле пукотине, и изобличење. Ефикасно затварање, храњење, контрола топљења, припрема љуске, и топлотна обрада помажу у смањењу ових ризика.
Цан ЛангХе Индустри производи прилагођена спирална кућишта из ЦАД цртежа?
Да. Производња по мери се може развити из цртежа купаца или 3Д ЦАД података, са инжењерским прегледом, Инвестициони ливење, ЦНЦ обрада, завршњак, инспекција, и друге потребне секундарне операције.