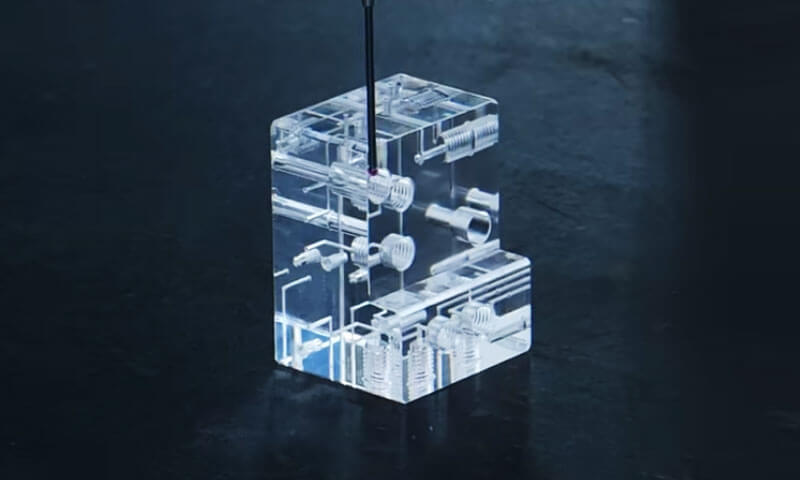
Акрил, или полиметил метакрилат (Пмма), је једна од најсвестранијих инжењерских пластичних маса у модерној производњи.
То је транспарентно, издржљив, и димензионално стабилан—три својства која ретко коегзистирају у једном материјалу.
Од кућишта за медицинске уређаје и лабораторијске опреме до аутомобилских светлих сочива, дисплеји на месту куповине, и прецизне флуидне компоненте, акрилни делови обављају функције које стакло, поликарбонат, а други полимери се не могу сами поклапати.
Али акрил није један материјал. Постоји у ливеном и екструдираном облику са значајно различитим својствима, а може се обликовати ЦНЦ обрадом, бризгање, ласерско сечење, Термоформирање, и везивање.
Избор правог облика материјала и правог производног процеса је разлика између дела који ради беспрекорно и дела који пуца, лудости, или не прође инспекцију димензија.
Овај чланак испитује прецизне прилагођене акрилне делове из перспективе специјализованог произвођача.
1. Шта је акрил (Пмма)?
Полиметил метакрилат (Пмма) је транспарентан, аморфни термопластични полимер произведен полимеризацијом метил метакрилата (Мма) мономер.
Први пут је комерцијализован у 1930с и од тада је постала једна од најчешће коришћених провидних пластичних маса на свету.
ПММА је обично познат једноставно као "акрил", али се материјал пласира и под познатим трговачким називима као нпр Плексиглас, Перспек, Луците, Ацрилите, и Алтуглас.
Ови трговачки називи се односе на комерцијалне производе или брендове на бази акрилних материјала; основни полимер је ПММА.
Привлачност ПММА лежи у његовој комбинацији високе оптичке транспарентности, ниска густина, добра површинска тврдоћа, Отпорност на УВ, временске прилике, и једноставност израде.
Висококвалитетни прозирни ПММА може да обезбеди пренос видљиве светлости од приближно 90–92%, дајући му изглед налик стаклу док је тежак само око пола запремине од конвенционалног стакла.
2. Које су различите врсте акрила (Пмма)?
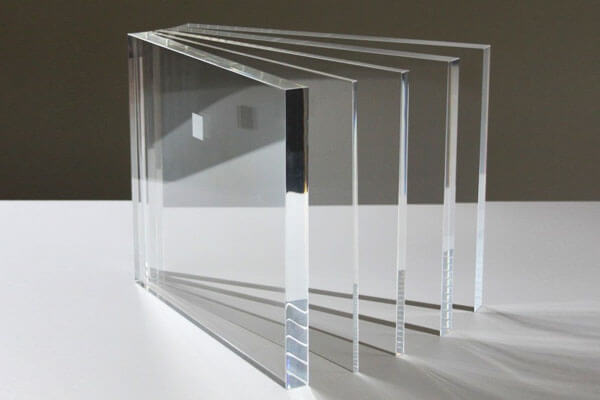
За прецизне акрилне делове, Залихе ПММА се обично деле на ливени ПММА и екструдирани ПММА према томе како је материјал произведен.
Иако су оба заснована на истом полимеру, њихова историја обраде може произвести разлике у молекуларној тежини, преостали стрес, топлотно понашање, оптички квалитет, и перформансе обраде.
Цаст ПММА
Цаст ПММА се производи полимеризацијом течног метил метакрилата (Мма) између калупа, обично стаклене плоче за производњу листова.
У поређењу са екструдираним материјалом, ливени ПММА генерално нуди већу молекулску тежину, мањи резидуални напон, Добра топлотна стабилност, и одлична оптичка јасноћа.
Ове карактеристике чине ливени ПММА посебно погодним за ЦНЦ обрада.
Под правилно контролисаним условима сечења, може произвести релативно чисте струготине и добро дефинисане машински обрађене ивице, уз смањење склоности ка прекомерном омекшавању или размазовању у зони сечења.
Због тога се ливени ПММА обично бира за прецизне компоненте као што су оптички поклопци, провидна кућишта, прозори за преглед, прототипови, и акрилне делове по мери.
Екструдирани ПММА
Екструдирани ПММА се производи континуираним топљењем пелета акрилне смоле и пробијањем полимера кроз калуп.
Процес екструзије обезбеђује ефикасну производњу стандардизованих листова, шипке, цеви, и профили, али може увести молекуларну оријентацију и већи резидуални унутрашњи стрес.
Током агресивне ЦНЦ обраде, ове карактеристике могу повећати ризик од деформације изазване топлотом, ивица топљења, и лудило од стреса, посебно када су услови сечења лоше контролисани или компонента садржи оштре унутрашње карактеристике.
Екструдирани ПММА остаје широко користан за опште фабриковане акрилне производе и стандардизоване залихе, али за захтевну субтрактивну машинску обраду, ливени ПММА је често пожељан када је димензионална стабилност, квалитет површине, а ниско напрезање машинске обраде је критично.
3. Особине основног материјала акрила (Пмма) за прецизне компоненте
Разумевање својстава материјала ПММА је од суштинског значаја за пројектовање делова који поуздано раде. Следећа својства су посебно релевантна за прецизне компоненте.
Оптичка својства.
ПММА преноси приближно 92% видљиве светлости, у поређењу са око 90% за стакло.
Има индекс преламања од 1.49 и ниска дисперзија, што га чини погодним за сочива, светлосни водичи, и оптички прозори. Не жути значајно под излагањем УВ зрачењу, за разлику од многих других пластичних маса.
Механичка својства.
ПММА је крут и тврд. Типична затезна чврстоћа је 65–75 МПа, чврстоћа на савијање је 90–110 МПа, а модул затезања је 2,4–3,2 ГПа.
Крт је у поређењу са поликарбонатом, са ударном чврстоћом по Изоду од 15–25 Ј/м.
То значи да акрилни делови морају бити дизајнирани тако да се избегну концентрације напрезања које могу да изазову пукотине.
Термичка својства.
Температура стакластог прелаза ПММА је приближно 105°Ц, а температура отклона топлоте је око 95°Ц ат 0.45 МПА.
Радна температура је обично ограничена на 80°Ц за континуирану употребу. Коефицијент топлотног ширења је приближно 70 × 10⁻⁶ / ° Ц, који је виши од већине метала, али нижи од многих других пластичних маса.
Хемијска отпорност.
ПММА је отпоран на разблажене киселине, алкалис, алифатски угљоводоници, и минерална уља.
Нападају га кетони (ацетон, МЕК), естри, хлорисани угљоводоници, и ароматични угљоводоници.
Алкохоли могу изазвати пуцање под стресом у деловима под стресом. Ово се мора узети у обзир при одабиру средстава за чишћење и лепкова.
Апсорпција влаге.
ПММА апсорбује приближно 0,3–0,4% воде при засићењу. Ово је мало у поређењу са најлоном или поликарбонатом, али ипак може изазвати промене димензија у прецизним деловима.
За критичне апликације, делове треба кондиционирати пре завршне обраде.
Електрична својства.
ПММА има добру диелектричну чврстоћу (приближно 20 кВ/мм) и запремински отпор (приближно 10¹⁵ Ω·цм), што га чини погодним за електричне и електронске апликације.
Отпорност на временске услове.
ПММА је веома отпоран на УВ зрачење и спољашње временске услове. Широко се користи у спољним натписима, Аутомобилска опрема, и архитектонско застакљивање.
Међутим, продужено излагање УВ зрачењу може изазвати деградацију површине у неким формулацијама, тако да се УВ-стабилизовани слојеви препоручују за спољашњу употребу.
Биокомпатибилност.
Медицински ПММА је доступан и користи се у стоматолошкој протетици, коштани цемент, и компоненте медицинских уређаја.
Може се стерилисати етилен оксидом, гама зрачења, или аутоклавирање (са ограничењима).
4. Прецизна ЦНЦ обрада акрила (Пмма) Делови
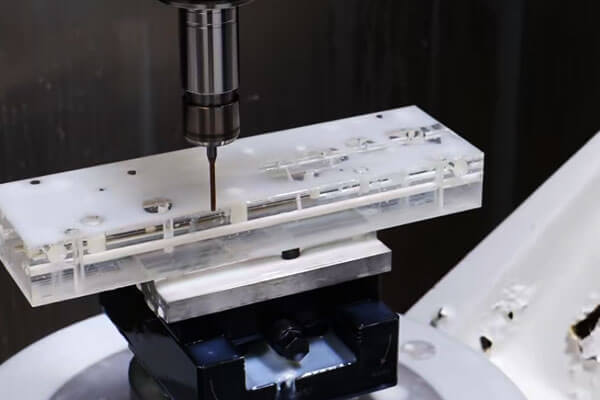
ЦНЦ обрада је једна од најфлексибилнијих метода за производњу прецизног прилагођеног акрила (Пмма) делови, посебно када је потребна количина релативно мала, геометрија је веома прилагођена, или се дизајн мора често мењати.
За разлику од бризгања, ЦНЦ обрада не захтева наменски производни калуп.
Готова компонента се производи директно од ПММА лима, плоча, штап, блок, или други одговарајући материјал уклањањем материјала помоћу компјутерски контролисаних алата за сечење.
Уобичајене ЦНЦ операције за ПММА укључују глодање, окретање, бушење, досадан, премештање, усмеравање, скошење, и гравирање.
У зависности од геометрије и захтеваног оптичког квалитета, обрада може бити праћена полирањем или другим операцијама завршне обраде површине.
Главни изазов је управљање топлотом. ПММА има релативно ниску топлотну проводљивост, тако да се топлота која се ствара у зони сечења може брзо акумулирати.
Прекомерна топлота може омекшати полимер и изазвати топљење, формирање неравнина, површинско размазивање, димензионално изобличење, или лудило од стреса.
Оштар алат, одговарајуће параметре резања, ефикасна евакуација чипова, и због тога су од суштинског значаја круто, али ниско напрегнуто причвршћивање.
ЦНЦ процес обраде за ПММА
Типичан прецизан радни ток је:
Избор материјала → ЦАД/ЦАМ програмирање → држање → груба обрада → завршна обрада → уклањање ивица → полирање/завршна обрада → контрола димензија
Материјал треба изабрати у складу са захтевима примене и машинске обраде.
Цаст ПММА је често пожељан за захтевну субтрактивну машинску обраду јер његове карактеристике материјала могу обезбедити повољне димензије и понашање при машинској обради,
док се екструдирани материјал такође може успешно обрађивати када се заостали напон и топлотни ефекти правилно контролишу.
Током ЦАМ програмирања, путања алата треба да избегне непотребну акумулацију топлоте.
Високо ангажовање алата, продужено трљање, а поновљени пролази преко исте области могу да генеришу прекомерну температуру чак и када се номинални параметри сечења чине разумним.
Предности ЦНЦ обраде ПММА
Висока флексибилност дизајна
ЦНЦ обрада може произвести високо прилагођене геометрије без потребе за алатом за бризгање.
Модификације дизајна се обично могу применити кроз ЦАД/ЦАМ промене, а не кроз производњу новог калупа.
Ово чини процес посебно погодним за инжењерске прототипове, функционални узорци, заменске компоненте, и прилагођени делови мале запремине.
Одлична приступачност функција
ЦНЦ обрада може директно произвести прецизне карактеристике као што су:
- Рупе и бушотине
- Прорези и џепови
- Нити где је прикладно
- Монтажне површине
- Граница
- Цхамферс
- Урезане ознаке
Комплексне комбинације карактеристика могу се машински обрађивати у једној поставци када то дозвољавају машина и распоред држања.
Погодно за прототипове и мале количине
ЦНЦ обрада је економски атрактивна када количина производње не оправдава алате за бризгање.
Такође омогућава произвођачу да релативно брзо пређе са готовог ЦАД дизајна на физичку компоненту.
Високодимензионална контрола
Модерна ЦНЦ опрема може да обезбеди чврсту контролу димензија када је ПММА залиха, машина, алат за алате, температура, а услови мерења се правилно управљају.
Критичне карактеристике се такође могу прегледати помоћу ЦММ-а, системи вида, или прецизни мерачи.
Ограничења ЦНЦ обраде ПММА
Главно ограничење је ефикасност уклањања материјала. Значајан део оригиналне залихе може постати отпад од машинске обраде, посебно када готова компонента има мали однос материјала и запремине.
ЦНЦ обрада такође може постати скупа за велике количине производње јер се време циклуса и заузетост машине скалира са бројем делова.
Остала ограничења укључују:
- Акумулација топлоте током сечења
- Опасност од неравнина или топљења ивица
- Потенцијално ослобађање заосталог напрезања
- Већи јединични трошак при великим количинама
- Потреба за додатним полирањем оптичких површина
- Повећани захтеви за руковање провидним деловима осетљивим на огреботине
Из ових разлога, ЦНЦ обрада је генерално најјача на прототипу и на крају производног спектра мале количине.
5. Ињекционо обликовање прилагођеног акрила (Пмма) Делови
Убризгавање формира ПММА делове загревањем термопласта изнад његовог опсега обраде, убризгавање растопљеног полимера у прецизни калуп под притиском, омогућавајући материјалу да се охлади и учврсти, а затим избацивање готове компоненте.
За разлику од ЦНЦ обраде, који уклања материјал са чврстог бланка, бризгање ствара потребну геометрију директно кроз шупљину калупа.
То га чини посебно ефикасним за поновити производњу сложених облика и компоненти великог обима.
Типичан циклус бризгања ПММА је:
Сушење смоле → Пластифицирање → Ињектирање → Паковање/држање → Хлађење → Избацивање → Инспекција
ПММА захтева одговарајућу контролу влаге пре обраде. Прекомерна влага у смоли може допринети настанку мехурића, сребрне пруге, измаглица, и други површински или оптички недостаци.
Услови сушења треба да буду у складу са спецификацијом произвођача смоле.
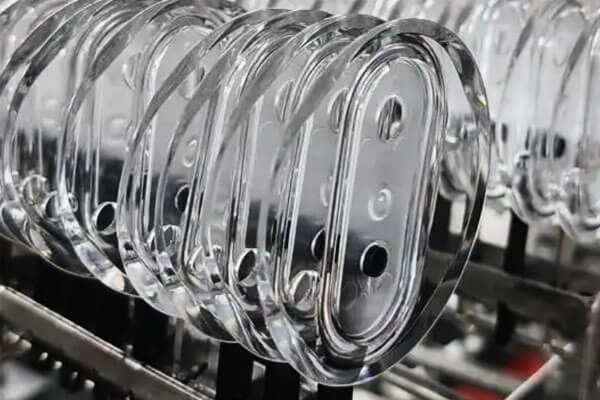
Оптичко квалитетно бризгање
Када је ПММА део намењен за оптичке или транспарентне апликације, сама тачност димензија је недовољна.
Процес такође мора контролисати:
Понашање протока + уједначеност хлађења + преостали стрес + стање површине калупа
Лоше контролисано пуњење или хлађење може створити оптичко изобличење чак и када димензије дела остају унутар толеранције.
Сама површина калупа делује као директна реплика површина. Било какав недостатак, загађење, огребати, или неодговарајућа текстура на критичној површини калупа може се пренети на готов акрилни део.
Из тог разлога, оптичко ПММА обликовање често захтева посебно пажљиву контролу полирања калупа, сушење смоле, услови пуњења, одзрачивање, и хлађење.
Предности бризгања ПММА
Предности:
- Ниска цена по јединици по количини: Када се алат амортизује, јединични трошак је низак.
- Висока стопа производње: Могуће су хиљаде делова дневно.
- Одлична поновљивост: Доследне димензије и својства.
- Сложена геометрија: Интегрисане функције, ребра, шефови, а могу се обликовати ускочни.
- Површинска завршна обрада: Текстура калупа је реплицирана на делу.
- Разноврсност материјала: Цолоред, испуњен, а доступни су и специјални разреди.
- Аутоматизација: Процес може бити потпуно аутоматизован.
Ограничења:
- Високи трошак алата: Калупи могу коштати десетине хиљада долара.
- Дуго време испоруке: Израда калупа траје недељама до месецима.
- Ограничења за дизајн: Нацрт углова, уједначеност дебљине зида, а мора се узети у обзир и локација капије.
- Материјална ограничења: Ливени акрил веома велике молекуларне тежине се не може обликовати.
- Преостали стрес: Обликовани делови могу имати заостало напрезање и дволомност.
- Минимални волумен: Није економично за мале количине.
6. Тецхницал & Економско поређење: ЦНЦ обрада вс. Ињецтион Молдинг
ЦНЦ обрада и бризгање могу да произведу прецизне прилагођене ПММА делове, али су оптимизовани за различите услове производње.
Главна разлика је у томе што ЦНЦ обрада уклања материјал из чврстог ПММА материјала, док бризгање формира део директно у калупу.
Као резултат, њихову структуру трошкова, Флексибилност дизајна, Ефикасност производње, и коришћење материјала су сасвим различите.
| Кључни фактор | ЦНЦ обрада | Ињецтион Молдинг |
| Принцип производње | Субтрактивна обрада од ПММА лима, плоча, штап, или блок | Формирање растопљеног ПММА унутар прецизног калупа |
| Најбољи обим производње | Prototype, узорак, и производња малог обима | Средњи- и производња са високом количином |
| Иницијални трошак алата | Низак; углавном стандардни алати за сечење и прибор | Високо; потребан наменски калуп |
| Јединична цена | Релативно висок јер се време обраде повећава са количином | Релативно ниско након амортизације улагања у калуп |
| Флексибилност дизајна | Одличан; ЦАД промене се обично могу применити без нових алата | Ограничено након алата; велике промене дизајна могу захтевати модификацију калупа |
| Брзина развоја | Брз; погодан за брзе прототипове | Спорије јер дизајн калупа, производња, а суђења су потребна |
Комплексна 3Д геометрија |
Добри, али ограничен приступом алату и стратегијом обраде | Одличан за обликована ребра, шефови, клипови, и интегрисане карактеристике |
| Димензионална тачност | Високо и директно контролисано путем ЦНЦ алата | Висок после стабилизације процеса, али под утицајем услова скупљања и обликовања |
| Квалитет оптичке површине | Одличан потенцијал са контролисаном машинском обрадом и полирањем | Одличан потенцијал са висококвалитетним површинама калупа и стабилним обликовањем |
| Употреба материјала | Нижи; уклоњени материјал постаје машински отпад | Виши; део се формира близу мрежног облика, иако тркачи и спрудови стварају нешто отпада |
| Флексибилност дебљине зида | Одличан за машинске компоненте променљиве дебљине | Захтева пажљиву контролу како би се минимизирали трагови умиваоника, рата, и преостали стрес |
| Унутрашње карактеристике | Одлично за приступачне рупе, прорези, и џепове | Одличан за обликоване газде, ребра, и сложене интегрисане карактеристике |
| Површинска обрада | Лако се комбинује са полирањем, млевење, или друге секундарне операције | Површина калупа у великој мери одређује завршну обраду у облику калупа; може бити потребна секундарна завршна обрада |
Преостали стрес |
Може се увести или ослободити током обраде, посебно у залихама под стресом | Калуповање може довести до преостале оријентације и термичког напрезања |
| Трошкови материјалног отпада | Значајније за тешко обрађене геометрије | Генерално ниже за делове у облику мреже велике запремине |
| Поновљивост од дела до дела | Веома висок са стабилним ЦНЦ програмирањем и контролом процеса | Веома висок након стабилизације параметара калупа и калупа |
| Економски прекид | Обично повољан у мањим количинама | Постаје све економичнији како обим производње расте |
| Типичне ПММА апликације | Прототипови, оптички делови, прилагођена кућишта, Компоненте са ниским количинама | Навлаке, кућишта, приказује, компоненте осветљења, велике количине прилагођених делова |
| Главна предност | Флексибилност са ниским почетним улагањем | Висока продуктивност и ниска јединична цена на скали |
| Главно ограничење | Већи јединични трошкови и уклањање материјала | Велика улагања у алате и мања флексибилност дизајна након алата |
7. Акрилна обрада и накнадна обрада
Завршна обрада површине је критична за акрилне делове, посебно када је важна оптичка јасноћа или изглед. Уобичајене завршне операције укључују:
Полирање
Акрил се може полирати до високе оптичке завршнице коришћењем низа абразивних папира, једињења, и точкови за полирање. Пламенско полирање и полирање паром се такође користе за завршну обраду ивица.
Враголовање
Обрађени или обликовани акрилни делови могу се жарити да би се смањила унутрашња напрезања.
Жарење се обично изводи на 70-80°Ц неколико сати, праћено спорим хлађењем. Ово смањује ризик од излуђивања и пуцања.
Полирање паром
Део је изложен парама растварача, који заглађује површину. Ово даје завршни слој високог сјаја, али захтева пажљиву контролу како би се избегло изобличење.
Пламенско полирање
Контролисани пламен се преноси преко површине, топљење танког слоја и стварање глатке, сјајни финиш. Ово се обично користи за ивице.
Диамонд Полисхинг
За захтевне транспарентне компоненте, дијамантско полирање може да обезбеди веома рафинирану површину. Посебно је користан тамо где је потребна ниска храпавост површине и висока оптичка јасноћа.
У поређењу са конвенционалним абразивним полирањем, процеси засновани на дијаманту могу обезбедити контролисаније уклањање веома малих количина материјала.
Ово их чини атрактивним за прецизне оптичке површине и компоненте где се видљиви трагови обраде морају свести на минимум.
Фарбање и премазивање
Акрил се може фарбати, сито штампа, или премазана антирефлексом, антистатички, или завршне обраде тврдим премазом.
Текстурирање и мат завршна обрада
Није сваком ПММА делу потребан транспарентан, сјајна површина. Контролисана мат или текстурирана завршна обрада може се користити тамо где се смањује одсјај, визуелни изглед, дифузија светлости, или су тактилне карактеристике важније од максималне транспарентности.
Ласерско сечење и гравирање
За сечење се користи ласерска обрада, гравирање, и акрил за обележавање. У неким случајевима производи углачану ивицу.
Лепљење и монтажа
Акрил се може спојити заваривањем растварачем, лепљење лепка, ултразвучно заваривање, или механичко причвршћивање. Заваривање растварачем производи провидан спој, али захтева пажљиву контролу.
Чишћење
Акрил треба чистити благим сапуном и водом или специјализованим средствима за чишћење пластике. Треба избегавати раствараче као што су ацетон и алкохол, јер могу изазвати лудило.
8. Примене прилагођеног акрила (Пмма) Делови
Комбинација оптичке транспарентности, Лагана конструкција, отпорност на временске услове, електрична изолација, а обрадивост чини ПММА погодним за широк спектар прилагођених компоненти.
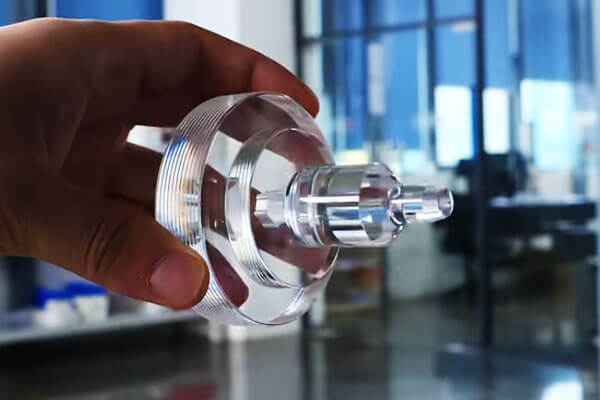
Оптичке и фотоничке компоненте
ПММА се широко користи тамо где је потребна контролисана трансмисија светлости. Његова оптичка јасноћа чини га погодним за компоненте где су визуелна транспарентност или дистрибуција светлости део функције.
Типичне апликације укључују:
- Светлосни водичи
- Оптички поклопци
- Прозирни прозори
- Дисплеј сочива
- Компоненте за управљање светлошћу
- Заштитна оптичка кућишта
Електроника и електрична опрема
ПММА пружа добру електричну изолацију и може створити лагане прозирне заштитне структуре.
Прилагођене компоненте могу укључивати:
- Прозирни поклопци опреме
- Прозори индикатора
- Кућишта екрана
- Заштитне плоче
- Електрична кућишта
- Изолациони одстојници и елементи
Индустријска опрема
Индустријске машине често захтевају од оператера да посматрају унутрашње процесе без излагања покретних или опасних компоненти.
ПММА се стога може користити за:
- Прозори за преглед
- Чувари машина
- Заштитне навлаке
- Компоненте са погледом на течност
- Транспарентна процесна кућишта
- Панели за посматрање
Лабораторија и медицинска опрема
Транспарентност ПММА, чист изглед, и једноставност израде чине га корисним за одабране компоненте лабораторијске и медицинске опреме.
Апликације могу укључивати:
- Поклопци инструмената
- Коморе са погледом на течност
- Лабораторијска кућишта
- Компоненте за инспекцију узорака
- Кућишта опреме
Аутомобили и транспорт
ПММА се може користити у изабраним аутомобилске и транспортне апликације где транспарентност, временске прилике, и изглед су важни.
Примери укључују:
- Компоненте везане за осветљење
- Поклопци индикатора
- Елементи приказа
- Унутрашњи провидни делови
- Декоративне компоненте
Производи за осветљење и екране
Ово је једно од најјачих области комерцијалне примене ПММА. Материјал може ефикасно да преноси светлост, истовремено омогућавајући значајну флексибилност дизајна.
Прилагођене ПММА компоненте се могу производити као:
- Дифузори
- Светлосни водичи
- Дисплеј панели
- Светлећи знакови
- Декоративне компоненте осветљења
- Прозирна кућишта
Архитектонски и комерцијални производи
ПММА се широко користи за визуелне и декоративне производе јер може комбиновати транспарентност са релативно малом тежином.
Примери укључују:
- Сигнализација
- Дисплаи фиктурес
- Малопродајне структуре
- Декоративни панели
- Архитектонски елементи осветљења
- Компоненте изложбе
9. Фактори трошкова за прилагођене акрилне делове
Материјал
Избор материјала директно утиче на цену. Ливени ПММА је генерално скупљи од стандардног екструдираног ПММА,
док специјални разреди као што су УВ-стабилизовани, антистатички, оптички, или медицински материјали могу носити додатне трошкове.
Дебљина дела и димензије залиха су такође важне, посебно за ЦНЦ обраду. Дебео или превелики ПММА бланк може повећати и потрошњу материјала и отпад од машинске обраде.
Сложеност дизајна
Комплексна геометрија повећава време производње и захтеве процеса.
За делове обрађене ЦНЦ, карактеристике као што су дубоки џепови, подрезати, танки зидови, вишеструка подешавања, а сложене 3Д површине могу повећати сате обраде и потребе за алатом.
За бризгање, компликована геометрија може повећати трошкове дизајна калупа и производње.
Подрезивање може захтевати клизаче или друге механизме, док танки или неравни зидови могу захтевати софистициранији дизајн протока калупа и хлађења.
Захтеви толеранције
Строже толеранције захтевају већу контролу процеса и више инспекције.
Општа ПММА компонента можда неће требати исти ниво толеранције као оптичка или прецизно постављена компонента.
Превелике толеранције стога могу повећати трошкове производње без пружања додатне функционалне вредности.
Посебно за ПММА, на контролу димензија такође може утицати температура, преостали стрес, и историја обраде материјала, па критичне толеранције треба дефинисати према стварним функционалним захтевима.
Јачина производње
Обим производње је један од најважнијих фактора при избору између ЦНЦ обраде и бризгања.
Производња мале количине генерално фаворизује ЦНЦ машинску обраду јер процес захтева релативно мало наменских алата.
Производња већег обима углавном фаворизује бризгање, јер се почетно улагање калупа може распоредити на многе делове.
Не постоји универзална количина рентабилности. Зависи од величине дела, геометрија, време обраде, трошак калупа, време циклуса, и годишње потребе производње.
Површинска завршна обрада
Завршна обрада површине може значајно утицати на цену провидних акрилних делова.
Основна ЦНЦ завршна обрада захтева мање обраде од финог полирања, док оптичко полирање може укључивати више фаза и додатну инспекцију.
Додатни процеси као што је полирање пламеном, завршна обрада везана за пару где је применљиво, сликање, или функционални премази могу додатно повећати трошкове обраде.
За транспарентни ПММА, потребну завршну обраду треба јасно навести јер полирање непотребних површина може повећати трошкове без побољшања перформанси компоненти.
Средње операције
Операције које се изводе након примарне обраде или процеса калуповања такође доприносе цени готовог дела. То може укључивати:
- Жарење или третман за ублажавање стреса
- Везивање
- Скупштина
- Бушење или секундарна обрада
- Штампање или обележавање
- Заштитни премаз
- Специјално паковање
Утицај трошкова зависи од броја операција и степена потребног ручног руковања.
Алат за алате
Алат је главна разлика између ЦНЦ обраде и бризгања.
ЦНЦ обрада генерално захтева прибор, а не наменски производни калуп, тако да је почетна инвестиција у алате релативно ниска.
Убризгавање, поређењем, захтева наменски калуп, а цена калупа може бити значајна за сложене ПММА компоненте или делове који захтевају високо полиране оптичке површине.
За производњу високог обима, међутим, већи почетни трошак калупа може се надокнадити нижим јединичним трошковима производње.
Временско време
Стандардни рокови производње обично имају предвидљиву структуру трошкова.
Убрзана производња или хитна испорука може захтевати додатно заказивање машина, прековремени рад, убрзани извор материјала, или убрзану дораду и преглед, што може повећати укупне трошкове.
Из тог разлога, реално планирање испоруке је често економичније од захтевања непотребно компримованог распореда производње.
Захтеви квалитета
Захтеви за инспекцију и документацију такође утичу на цену.
Основна контрола димензија је мање захтевна од производног програма који захтева ЦММ мерење, оптички преглед, провера храпавости површине, Сертификација материјала, Функционално тестирање, или пуна следљивост.
За ПММА компоненте високе вредности или оптичке, додатни преглед може бити оправдан због недостатака као што су огреботине, измаглица, луда, или димензиона дисторзија може утицати на прихватање производа чак и када је основна геометрија исправна.
10. Вредност специјализованог произвођача прецизних ПММА делова
Специјализовани прецизни произвођач ПММА доприноси више од капацитета обраде или калупа.
За прозирне акрилне компоненте, материјално понашање, термичка контрола, тачност димензија, оптички квалитет, и завршна обрада су уско повезани.
Избор добављача са искуством у овим областима може смањити развојни ризик и побољшати доследност од прототипа до производње.
Материјална експертиза
ПММА је доступан у различитим врстама и облицима залиха, а ливени и екструдирани акрил могу се различито понашати током машинске и термичке обраде.
Специјализовани произвођач може одабрати одговарајући материјал према транспарентности, дебљина, механички захтеви, УВ експозиција, површинска завршна обрада, и начин производње.
На пример, ливени ПММА се често преферира за захтевне ЦНЦ обрађене компоненте због својих повољних машинских и оптичких карактеристика, док екструдирани материјал може бити економичнији за стандардизоване примене.
Избор процеса
Одговарајући производни процес у великој мери зависи од обима производње и геометрије делова.
ЦНЦ обрада генерално је добро прилагођен прототиповима, производња мале количине, и високо прилагођене геометрије.
Убризгавање постаје све атрактивнији када је дизајн стабилан и када су количине производње довољно велике да оправдају наменски алат.
Специјализовани произвођач такође може комбиновати ова два приступа, на пример коришћење ЦНЦ обраде за валидацију прототипа пре преношења финализованог дизајна на бризгање.
Дизајн за производњу
ПММА делови захтевају посебну пажњу на дебљину зида, унутрашњи углови, рупе, подручја стезања, додатак за машинску обраду, нацрт, и термичке деформације.
Прозирни делови додају још један слој сложености јер означавају капију, линије растанка, Ознаке за обраду, а резидуални стрес може постати визуелно или оптички значајан.
Рани ДФМ преглед може да идентификује ове проблеме пре почетка израде алата или производње, смањење вероватноће скупог редизајна или модификације калупа.
Могућност прецизне обраде
Прецизна ПММА обрада захтева више од ЦНЦ машине.
Оштар алат, контролисане услове резања, ефикасна евакуација чипова, стабилно држање посла, а термички менаџмент је неопходан да би се спречило топљење, формирање неравнина, луда, и димензионални дрифт.
За прецизне компоненте, произвођач треба да буде у стању да контролише критичне димензије у складу са стварним захтевима цртежа и да их верификује коришћењем одговарајуће опреме за мерење.
Стручност за завршну обраду површина
Коначан изглед и оптичке перформансе акрилних делова могу у великој мери зависити од накнадне обраде. Зависно од апликације, произвођач може да обезбеди:
- Фина ЦНЦ дорада
- Механички полирање
- Дијамантски полирање
- Пламенско полирање за одговарајуће примене
- Брушење и припрема површине
- Текстурирање
- Функционални површински премази
За оптичке компоненте, завршна обрада мора бити пажљиво контролисана јер прекомерно полирање може променити димензије или оптичку геометрију.
Контрола топлоте и стреса
ПММА је осетљив на топлоту и резидуални стрес. Лоша обрада, калупљење, или руковање може довести до излуђивања, пуцање, рата, или димензионална нестабилност.
Специјализовани произвођач може да угради одговарајуће контроле процеса као што су оптимизовани параметри сечења, контролисане услове обликовања, жарење где је потребно, и пажљиво руковање провидним површинама.
Контрола квалитета и следљивост
Прецизна производња ПММА може захтевати више од основне инспекције димензија.
Зависно од апликације, контрола квалитета може укључивати ЦММ или мерење вида, површински преглед, мерење храпавости, провере оптичког изгледа, проверу материјала, и функционално тестирање.
За производне компоненте, документовани записи о инспекцији и следљивост серије материјала пружају додатну контролу конзистентности.
Флексибилност производње
Добављач способан да подржи прототип, ниска количина, и производња са високом количином може смањити потребу за трансфером производа између произвођача како се потражња повећава.
Изаберите ЛангХе за прилагођени акрил (Пмма) Делови
Лангхе индустрија пружа интегрисане ЦНЦ обрада и бризгање решења за прилагођени акрил (Пмма) компоненте, подршка пројектима од развоја прототипа до производње.
Наш производни приступ комбинује избор материјала, ДФМ преглед, прецизна обрада, дорада површине, и инспекцију квалитета ради испуњавања специфичних захтева за транспарентне и прецизне пластичне делове.
За ЦНЦ обрађен ПММА, ЛангХе може да подржи прилагођене геометрије, прецизне рупе, џепове, карактеристике монтаже, и полиране површине.
За поновну производњу, бризгање се може развити за стабилно, сложене геометрије са ефикасном производњом по делу.
Пошаљите нам своје 2Д цртеж, 3Д ЦАД модел, ПММА разред, количина, толеранција, и захтеви за завршну обраду површине.
Лангхе индустрија може проценити дизајн и препоручити одговарајућу ЦНЦ обраду, бризгање, или комбиновано производно решење за ваше акрилне делове по мери.
11. Закључак
Прецизни прилагођени акрилни делови су неопходни у индустријама где је транспарентност, издржљивост, а потребна је и димензиона стабилност.
Избор између ливеног и екструдираног акрила, и између ЦНЦ обраде и бризгања, зависи од захтева апликације, запремина, и коштати.
ЦНЦ обрада нуди слободу дизајна, чврсте толеранције, и брзи обрт, што га чини идеалним за прототипове и производњу мале количине.
Ињекционо ливење нуди ниске трошкове по јединици и високу поновљивост при запремини, чинећи га идеалним за производњу високог обима. Хибридни приступ може комбиновати најбоље од оба.
Одабир правог производног партнера је од суштинског значаја.
Специјализовани произвођач са експертизом материјала, прецизне могућности, завршно знање, а снажан систем квалитета може помоћи да се осигура да сваки акрилни део испуњава своје захтеве перформанси и изгледа.
ЛангХе је позициониран као такав партнер, нудећи техничку дубину и флексибилност производње потребну за прилагођене акрилне пројекте.
Често постављана питања
Која је разлика између акрила и поликарбоната?
Акрил (Пмма) нуди бољу оптичку јасноћу, Отпорност на УВ, и отпорност на огреботине.
Поликарбонат је много јачи и отпорнији на ударце, али је склонији гребању и жутилу.
Акрил је пожељнији за оптичке и екранске апликације; поликарбонат за апликације отпорне на ударце.
Да ли је акрилна пластика или стакло?
Акрил је пластика, не стакло. То је провидни термопласт направљен од полиметил метакрилата (Пмма).
Често се назива „акрилно стакло“ јер може пружити транспарентност и изглед попут стакла, али се његове карактеристике материјала и методе производње суштински разликују од оних код неорганског стакла.
Акрил је лакши, лакше се обрађују и термоформирају, док стакло углавном нуди већу тврдоћу и отпорност на топлоту.
Могу ли се ПММА делови полирати до оптичке завршне обраде?
Да. Прецизни ПММА делови могу бити механички или дијамантски полирани да би се постигла веома мала храпавост површине и висока оптичка јасноћа.
У зависности од класе ПММА, дебљина, процес полирања, и метода мерења, јасно ПММА може постићи приближно 90–92% пропусности видљиве светлости.
Са правилно контролисаним полирањем и управљањем стресом, ПММА може да обезбеди одличне оптичке површине уз приближну тежину 50% колико и конвенционално стакло.