


1. Введение
Промышленные форсунки — это гораздо больше, чем просто выпускные отверстия для жидкостей.. На нефтехимических заводах, аэрокосмические системы, линии пищевой промышленности, морское оборудование, гидравлические сборки,
и прецизионные распылительные устройства, Форсунки играют решающую роль в распылении, формирование струи, регулирование потока, контроль давления, и средняя доставка.
На их производительность напрямую влияет геометрическая точность., внутреннее качество канала, коррозионная стойкость, механическая целостность, и стабильность производства.
Из-за этих требований, изготовление сопел — классическая задача инженерного решения: должна ли деталь быть произведена точный кастинг или через Обработка с ЧПУ?
2. Что делает производство сопел технически сложным?
А сопло является компонентом, формирующим поток, а это значит, что его внутренняя и внешняя форма оказывает прямое функциональное влияние.
В отличие от многих конструктивных частей, насадку нельзя судить только по прочности или внешнему виду. Его геометрия должна поддерживать стабильное поведение жидкости..
Основные технические требования к насадкам
- Точные внутренние каналы потока
- Гладкие и равномерные поверхности потока
- Точный размер отверстия
- Стабильные уплотнительные поверхности
- Хорошая устойчивость к коррозии и износу
- Устойчивость к вибрации, удар давления, и кавитация
- Воспроизводимая производительность для всех производственных партий
Эти требования создают узкое производственное окно.. Слишком большая шероховатость поверхности может нарушить поток.. Отклонение размеров может изменить форму распыления или коэффициент расхода..
Внутренние дефекты могут привести к утечке, засорение, или локальный сбой. По этой причине, производственный процесс неотделим от производительности сопла.
3. Основной процесс
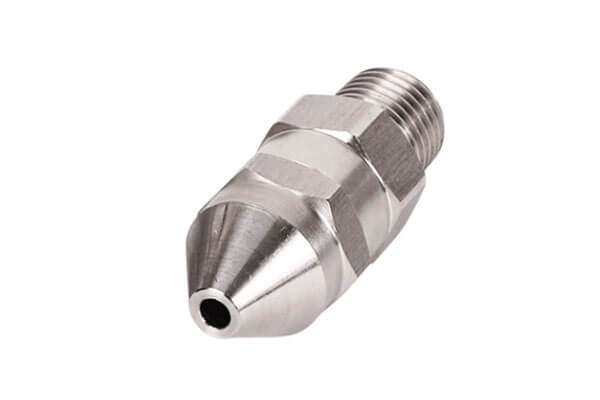
Сопло для прецизионного литья
Точный кастинг, часто называют как инвестиционный кастинг или утерянный кастинг, это процесс, близкий к заданной форме, который особенно подходит для деталей сложной геометрии..
Типовой маршрут включает в себя создание восковой модели., Керамическое здание снаряда, Depaxing, Оболочка стрельба, Металл залил, охлаждение, Удаление снаряда, и отделка.
Для производства сопел, этот процесс позволяет расплавить нержавеющую сталь, латунь, или жаропрочный сплав для заливки в специальную керамическую форму.
В результате получается почти готовая заготовка сопла с интегрированными контурами., Изогнутые каналы, и сложные детали, которые было бы сложно или дорого изготовить из цельного материала..
Основные характеристики
- Полная геометрическая свобода
- Хорошая пригодность для интегрированных структур.
- Снижение потребности в полной механической обработке
- Эффективен для средних и больших объемов производства.
- Подходит для сложных, детали из коррозионностойкого сплава
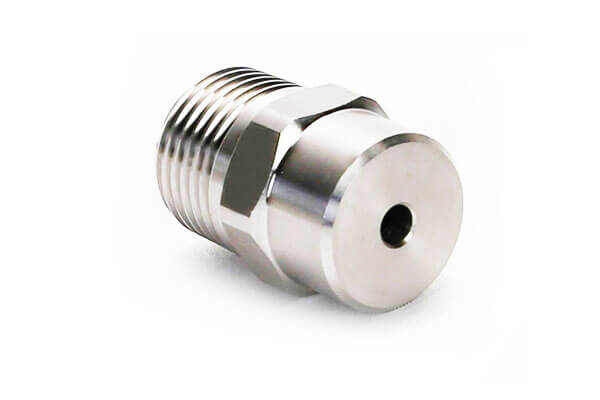
Сопло, обработанное на станке с ЧПУ
Обработка с ЧПУ это субтрактивный процесс, в котором используются запрограммированные траектории инструмента для удаления материала из заготовок., батончики, Покрашения, или прокат.
Обычно это включает в себя поворот, фрезерование, бурение, резьба, обработка глубоких отверстий, и точная отделка.
Для производства сопел, Обработка на станке с ЧПУ особенно эффективна, когда геометрия правильная., допуски жесткие, и каналы потока доступны для инструментов.
Широко используется для высокоточных сопел с прямыми отверстиями., концентрические особенности, надежные уплотнительные поверхности, и строгие требования к размерам.
Основные характеристики
- Превосходная точность размеров
- Превосходный контроль над критически важными поверхностями
- Быстрое прототипирование и изменение дизайна
- Никаких инвестиций в пресс-форму
- Высокая гибкость для небольших партий и индивидуальной работы
4. Параллельное инженерное сравнение
Структурная адаптируемость и сложность конструкции
| Аспект | Сопло для прецизионного литья | Сопло, обработанное на станке с ЧПУ |
| Свобода геометрии | Очень высоко | От умеренного до высокого, но зависит от доступа к инструменту |
| Изогнутые полозья / спиральные каналы | Отличный | Трудно и дорого |
| Многоветвевые внутренние ходы | Отличный | Обычно неэффективно |
| Тонкостенные интегрированные конструкции | Хороший | Возможный, но зачастую дороже |
| Острые внутренние углы | Ограничен литой | Легче обрабатывать в доступных местах. |
| Цельное формирование | Сильное преимущество | Обычно требуется более простая геометрия |
Прецизионное литье является более надежным выбором, если сопло имеет изогнутые направляющие., асимметричные полости, многоветвевые ходы, или сложное интегрированное тело.
Он может производить компоненты почти готовой формы, что сокращает количество операций сборки и исключает сварные швы., что особенно ценно для чувствительных к утечкам жидкостных систем..
Обработка с ЧПУ больше подходит для обычных, симметричный, и формы, доступные с помощью инструментов. Превосходно справляется с прямыми отверстиями, концентрические отверстия, нити, плоские уплотнительные поверхности, и стандартной конической геометрии.
Но когда конструкция становится очень сложной внутри, время обработки и стоимость резко возрастают.
Точность размеров и качество поверхности
| Параметр производительности | Сопло для прецизионного литья | Сопло, обработанное на станке с ЧПУ |
| Общий размерный допуск | CT4 - CT6, примерно от ±0,05 до ±0,15 мм | от ±0,005 до ±0,02 мм |
| Минимальная практическая апертура | О 0.5 мм | О 0.1 мм |
| Шероховатость поверхности необработанной формы | Ra 1,6–6,3 мкм | Ra 0,2–1,6 мкм |
| Плоскостность уплотнительной поверхности | Обычно требуется вторичная отделка | Может быть сформирован непосредственно с высокой точностью. |
| Гладкость внутреннего канала | Хороший, но с литой текстурой | Отличный |
Обработка на станке с ЧПУ явно предпочтительнее, когда сопло требует чрезвычайно строгого контроля допуска., особенно в зоне отверстия, уплотнительная поверхность, и концентрические особенности.
Он обеспечивает более гладкие поверхности и лучший контроль над критическими размерами..
Прецизионное литье позволяет добиться приемлемой точности для многих промышленных сопел., но отлитая поверхность обычно сохраняет текстуру затвердевания.
Это не обязательно является проблемой при обычном распылении или струйном применении., но наиболее функциональные поверхности обычно требуют местной механической обработки или полировки..
Использование материалов и микроструктура
| Аспект | Сопло для прецизионного литья | Сопло, обработанное на станке с ЧПУ |
| Исходная форма материала | Расплавленный металл | Твердый запас, ковкость, или бар |
| Использование материалов | Около 85–92% | Около 30–55% |
| Генерация лома | От низкого до умеренного | Большой объем чипов |
| Микроструктура | Литая дендритная структура | Кованая структура зерна |
| Ориентация потока металла | Не непрерывный, как кованый материал | Сохранено в основном материале, частично нарушен резким |
Прецизионное литье, как правило, более эффективно с точки зрения использования материала..
Это особенно важно, когда сопло изготовлено из дорогих сплавов, таких как нержавеющая сталь., никелевые сплавы, или титановые сплавы. Меньше отходов означает более низкую эффективную стоимость и более простое масштабирование..
Обработка на станке с ЧПУ начинается с деформируемого материала, который уже имеет мелкозернистую структуру и прочную механическую непрерывность..
Это придает готовой детали высокую базовую прочность и усталостную прочность.. Однако, в процессе резки образуется стружка, которая может локально изменить поверхностный слой под воздействием тепла и напряжения..
Разница не просто академическая.. Это влияет на стоимость, механическая реакция, и коррозионное поведение в процессе эксплуатации.
Механические свойства и долговечность эксплуатации
| Механический индикатор | Сопло для прецизионного литья | Сопло, обработанное на станке с ЧПУ |
| Предел прочности | Немного ниже в типичных отливках из нержавеющей стали. | Выше в кованом ассортименте |
| Воздействие на выносливость | Умеренный | Высокий |
| Устойчивость к усталости | Хорошо для стабильного обслуживания | Более прочный для циклических нагрузок |
| Устойчивость к высокому давлению | Подходит для среднего давления. | Лучше для очень высокого давления |
| Износостойкость | Униформа, стабильный рисунок износа | Более высокая местная твердость и стойкость к истиранию. |
| Коррозионная среда | Очень хороший, особенно после правильной термической обработки | Хороший, но состояние поверхности имеет значение |
Сопла, обработанные на станке с ЧПУ, обычно предпочтительнее при высоком давлении., склонный к вибрации, или средах, требующих интенсивной усталости.
Их основной материал имеет тенденцию сохранять лучшую механическую целостность., который поддерживает требовательные условия эксплуатации.
Форсунки для прецизионного литья зачастую лучше подходят для работы с агрессивными химическими средами., влажная высокотемпературная среда, и системы со стабильным потоком, где геометрия и совместимость материалов имеют большее значение, чем устойчивость к экстремальным давлениям..
При правильной термообработке, литая нержавеющая сталь может обеспечить отличную коррозионную стойкость.
Производственный цикл и адаптируемость партий
| Аспект | Сопло для прецизионного литья | Сопло, обработанное на станке с ЧПУ |
| Первоначальная настройка | Требуется разработка пресс-форм и процессов | Никакой формы не требуется |
| Скорость прототипа | Помедленнее | Очень быстро |
| Массовое производство | Эффективен после стабилизации | Эффективен только для простых форм. |
| Лучший размер партии | От низкого до среднего, часто 50–10 000 штук | От очень маленьких партий до умеренных тиражей |
| Гибкость переключения | Ниже | Очень высоко |
Литье требует предварительной оснастки и подготовки процесса., поэтому время выполнения заказа в начале больше. После стабилизации, однако, он может стать очень эффективным для многократного производства.
Это делает его привлекательным, когда конструкция сопла является зрелой и ожидается, что она останется неизменной..
Обработка на станке с ЧПУ - это наоборот. Он практически не имеет барьеров для инструментов и идеально подходит для быстрого прототипирования., инженерные испытания, срочная доставка, и индивидуальное производство.
Компромисс заключается в том, что каждую деталь необходимо вырезать индивидуально., что может сделать крупномасштабное производство медленнее и дороже для сложной геометрии..
Комплексная структура затрат
| Коэффициент стоимости | Сопло для прецизионного литья | Сопло для обработки с ЧПУ |
| Стоимость инструмента | Выше в начале | Очень низкий или нет |
| Стоимость материала | Меньшие эффективные отходы | Более высокая стоимость лома |
| Стоимость рабочей силы | Ниже на деталь в масштабе | Выше на деталь для сложных деталей |
| Стоимость постобработки | Умеренный | От низкого до умеренного |
| Лучшее ценовое состояние | Сложные детали, от умеренного до большого объема | Простые детали, низкий объем, Быстрый поворот |
Для простой геометрии сопел, Обработка на станке с ЧПУ может быть более дешевым способом, особенно когда объем производства невелик и никакие инвестиции в оснастку не оправданы.
Для сопел средней и высокой сложности с геометрией, прецизионное литье часто снижает общие затраты за счет исключения чрезмерной многоосной обработки., повторный зажим, и операции сборки.
Экономия материала особенно важна для дорогих сплавов..
5. Распространенные дефекты и проблемы контроля качества
Дефекты сопла прецизионного литья
Прецизионное литье дает множество преимуществ., но это не лишено технологических рисков.
| Распространенный дефект | Типичный эффект | Метод управления |
| Песчаные лунки / включения | Может блокировать небольшие проходы или ослаблять местные зоны. | Улучшить качество оболочки и фильтрацию |
| Пористость усадки | Снижает несущую способность | Оптимизация конструкции литников и затвердевания |
| Размерная усадка | Влияет на допуски и уплотнительные поверхности. | Резервный припуск на обработку |
| Текстура зерна поверхности | Слегка делает каналы потока шероховатыми | Обработка критических участков путем механической обработки или полировки. |
Наиболее важной стратегией управления литейными насадками является сохранение припусков на обработку на критических поверхностях и отверстиях..
На практике, уплотнительные поверхности и характеристики потока с жесткими допусками не должны полностью зависеть от точности отливки.
Дефекты сопла для обработки с ЧПУ
Обработка на станке с ЧПУ отличается высокой точностью., но у него есть свои проблемы с качеством.
| Распространенный дефект | Типичный эффект | Метод управления |
| Нормы | Нарушает поток и может вызвать засорение | Выслушивание, обработка кромок |
| Отклонение зажима | Создает ошибку концентричности | Улучшить конструкцию приспособления |
| Поверхностное упрочнение | Может повлиять на коррозию и качество отделки. | Используйте оптимизированную скорость резания и охлаждающую жидкость. |
| Следы инструмента | Повышение шероховатости в чувствительных зонах потока. | Вторичная полировка или финишная обработка |
В приложениях с насадками, небольшие заусенцы могут быть более вредными, чем кажутся. Даже крошечные дефекты краев могут вызвать турбулентность., неравномерный распыл, или удержание загрязнений.
Вот почему удаление заусенцев после механической обработки не является обязательным при производстве ответственных сопел..
6. Выбор приложения: Какой процесс подходит для какого сопла?
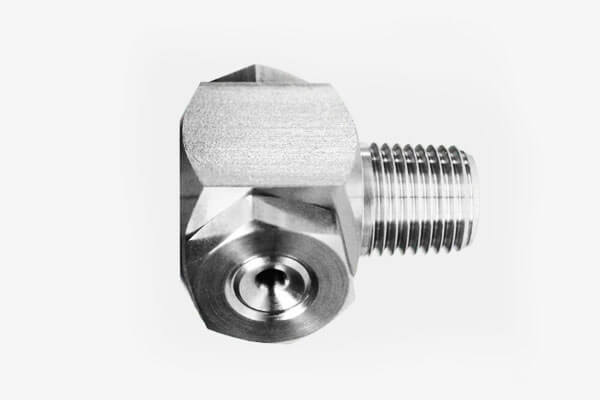
Сопло для прецизионного литья лучше всего подходит для
- Сложные изогнутые каналы
- Многоветвевые или нерегулярные внутренние ходы
- Большие или встроенные корпуса сопел
- Коррозионные среды и умеренное давление
- Среднесерийное производство
- Высококачественные сплавы, для которых важна экономия материала
Типичные отрасли
- Химическая обработка
- Опреснение морской воды
- Обработка морской воды
- Опрыскивание и очистка пищевых продуктов
- Подача промышленных жидкостей среднего давления
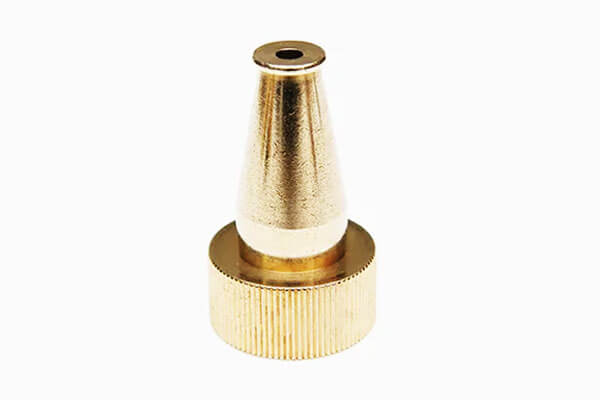
Сопло для обработки с ЧПУ лучше всего подходит для
- Простые насадки с прямым отверстием
- Форсунки с микроапертурой
- Точные герметичные поверхности
- Работа в условиях высокого давления или вибрации
- Быстрое прототипирование и изготовление нестандартных деталей
- Мелкосерийное производство с жесткими допусками.
Типичные отрасли
- Впрыск топлива для аэрокосмической отрасли
- Оборудование для очистки под высоким давлением
- Гидравлические системы
- Медицинские распылители
- Прецизионное лабораторное оборудование
7. Производство композитов: Кастинг Бланк + ЧПУ ЧПУ
В современном производстве сопел, наиболее технически зрелый подход часто не является ни чистым прецизионным литьем, ни чистой обработкой на станке с ЧПУ., но гибридный производственный маршрут который сочетает в себе сильные стороны обоих.
Этот метод начинается с прецизионного литья заготовки и заканчивается целевой ЧПУ-обработкой функциональных поверхностей..
Для многих промышленных насадок, особенно те, которые используются в сложных условиях контроля жидкости, этот комбинированный процесс обеспечивает лучший баланс между сложностью геометрии, Точность размеров, Качество поверхности, экономическая эффективность, и стабильность производства.
Почему гибридный подход имеет значение
Сопло — это функциональный компонент..
Его внешняя форма может быть относительно сложной., но наиболее важные функции производительности обычно сосредоточены в определенных зонах: отверстие, уплотнительная поверхность, резьбовое соединение, базовые поверхности, а иногда и внутренние переходные зоны.
Это места, где даже очень небольшое отклонение может повлиять на форму распыла., консистенция выделений, поведение давления, или характеристики утечки.
Прецизионное литье отлично подходит для формирования всего корпуса сопла в состоянии, близком к готовому..
Он может создавать изогнутые контуры., интегрированные проходы, неправильная внешняя геометрия, и сложные структурные формы, которые в противном случае потребовали бы обширной механической обработки или сборки нескольких частей..
Однако, литье само по себе обычно не может гарантировать чрезвычайно жесткие допуски и гладкость поверхности, необходимые на наиболее важных функциональных интерфейсах..
Именно здесь становится незаменимой чистовая обработка с ЧПУ..
За счет резервирования припуска на обработку на необходимых участках, производители могут использовать операции с ЧПУ для обработки только важных зон, а не для обработки всей детали из цельного материала..
Этот подход сохраняет геометрические преимущества литья, одновременно достигая уровня точности, ожидаемого от форсунок высокого класса..
Логика процесса: От почти чистой формы к функциональной точности
Гибридный процесс начинается с разработки конструкции отливки, которая специально оптимизирована для последующей механической обработки..
Инженеры не проектируют деталь как окончательную отливку.; вместо, они проектируют его как литейная заготовка с контролируемыми припусками.
Эти припуски обычно оставляют в районе отверстия., зоны резьбы, герметизация лица, и другие базовые поверхности, требующие строгого контроля размеров..
Оставшееся тело, особенно области, которые не влияют напрямую на конечное поведение жидкости, остается в литой форме, близкой к чистой форме.
После этапа кастинга, заготовка сопла очищается, проверено, и термообработку при необходимости.
Этот промежуточный компонент уже содержит основные конструктивные особенности готовой детали..
Затем обработка на станке с ЧПУ применяется избирательно и точно., использование приспособлений и траекторий инструмента, адаптированных к критическим поверхностям.
На практике, это означает, что только часть общей геометрии обрабатывается до окончательного размера., что сокращает время цикла, износ инструмента, и отходов материала по сравнению с полной обработкой.
Инженерные преимущества составного маршрута
Самым важным преимуществом литья и обработки на станке с ЧПУ является функциональное разделение. Этот процесс позволяет каждому методу производства делать то, что он делает лучше всего..
Литье ручек обеспечивает создание формы и экономию материалов.. Обработка на станках с ЧПУ обеспечивает точность, повторяемость, и доработка поверхности.
Разделив часть таким образом, производитель избегает использования одного процесса для решения всех проблем.
Это особенно ценно для насадок со смешанными требованиями..
Например, внешний корпус, возможно, должен быть большим, контурный, и структурно интегрированы, в то время как внутреннее форсуночное седло или уплотнительный конус могут потребовать контроля на микронном уровне.
Полностью обработанная деталь была бы расточительна и отнимала бы много времени..
Полностью отлитая деталь может не соответствовать требованиям точности.. Гибридная часть рационально решает обе проблемы..
Еще одним важным преимуществом является снижение нагрузки на механическую обработку. Когда корпус сопла отлит почти до окончательной формы, количество припуска, удаляемого при механической обработке, намного меньше, чем при обработке заготовок..
Это снижает отходы сырья., сокращает время обработки, и снижает нагрузку на инструмент.
Преимущество становится особенно существенным, когда насадка изготовлена из дорогих сплавов, например нержавеющей стали., никелевые сплавы, или титановые сплавы.
Гибридный процесс также улучшает Дизайн свободы. Инженеры могут задавать сложную внутреннюю или внешнюю геометрию, не беспокоясь о том, что вся деталь должна быть доступна для режущих инструментов..
При условии, что критические зоны чистовой обработки поддаются механической обработке., остальная часть конструкции может оставаться литой.
Это очень полезно в приложениях, где маршрутизация жидкости, монтажная интеграция, и компактный дизайн упаковки — все это важно.
Стоимость и эффективность производства
С точки зрения экономики производства, составной маршрут зачастую является наиболее сбалансированным решением для средних- к дорогостоящим сопловым продуктам.
Этап литья принимает на себя всю сложность формы., в то время как этап ЧПУ ограничен наименьшим количеством ценных поверхностей.
Это значительно улучшает соотношение между производственными усилиями и функциональной ценностью..
По сравнению с обработкой всего сопла из цельного прутка, гибридный метод обычно снижает расход материала и время резки.
По сравнению с тем, чтобы полностью полагаться на кастинг, это резко повышает конечную точность и последовательность.
Это делает его особенно привлекательным в отраслях, где цена ошибки высока., где повторяемость размеров имеет значение, и где сам сплав настолько дорог, что отходы вызывают серьезную озабоченность.
Процесс также масштабируем. После стабилизации литейного инструмента и проверки программы чистовой обработки с ЧПУ., производство может перейти к повторяемому и контролируемому рабочему процессу.
Для средних и больших тиражей, себестоимость единицы продукции часто становится очень конкурентоспособной, поскольку формовать заготовку эффективно, а операции отделки остаются локализованными..
Вопросы контроля качества
Успех гибридного метода зависит от хорошей инженерной дисциплины на обоих этапах..
Если литейная заготовка плохо спроектирована, последующий припуск на обработку может быть неравномерным, излишний, или недостаточно.
Если стратегия чистовой обработки с ЧПУ не контролируется тщательно, критические детали сопла могут потерять концентричность, Запечатывание целостности, или точность расхода.
По этой причине, переход от литья к механической обработке должен быть запланирован с самого начала.
Схема отливки должна включать четко определенные припуски на обработанные зоны., и проверка после отливки должна подтвердить, что заготовка пригодна для вторичных операций..
Во время чистовой обработки на станке с ЧПУ, приспособления должны поддерживать точный контроль исходной точки, особенно когда сопло требует коаксиального или ортогонального расположения между отверстием, нить, и уплотнительные поверхности.
Целостность поверхности также важна.. Литая структура может содержать незначительную зернистую текстуру или локальную шероховатость., но окончательная обработка поверхностей должна устранить эти недостатки в функциональных зонах..
Во многих случаях, окончательное снятие заусенцев, полировка, или добавляется этап очистки, чтобы гарантировать отсутствие остаточных заусенцев или частиц на пути потока.
Типичные случаи промышленного использования
Этот комбинированный производственный маршрут широко используется в форсунках, которые используются в сложных промышленных условиях..
Особенно распространено в нефтехимической промышленности., морской пехотинец, аэрокосмическая, и высококлассные системы управления жидкостью.
Эти применения часто требуют корпуса сопла, который имеет сложную конструкцию и устойчив к коррозии., но также требуют одной или нескольких поверхностей с чрезвычайно точным контролем размеров.
Примеры включают распылительные форсунки со встроенными корпусами., высокопроизводительные распылительные форсунки, прецизионные струйные компоненты, и коррозионностойкие форсунки для распределения жидкости.
В каждом случае, этап литья обеспечивает структурную платформу, а этап механической обработки обеспечивает окончательные функциональные характеристики.
Почему это стало основным решением
Растущее распространение метода «отливки бланка» + ЧПУ» модель не случайна..
Это отражает более широкую тенденцию в передовом производстве.: используйте наиболее эффективный процесс для каждой функции, а не заставляйте один процесс делать все.
В производстве сопел, этот принцип особенно убедителен, поскольку деталь содержит как зоны с преобладанием формы, так и зоны с преобладанием точности..
Как результат, гибридный вариант в настоящее время широко рассматривается как предпочтительное решение для высокотехнологичных промышленных форсунок..
Он обеспечивает геометрическую гибкость литья., точность обработки на станке с ЧПУ, и структура затрат, которая часто более выгодна, чем полностью литые или полностью обработанные альтернативы..
Для производителей, которым необходимы надежная работа и конкурентоспособная экономика., зачастую это наиболее рациональный инженерный выбор.
8. Заключение
Сравнение прецизионного литья и обработки сопел на станках с ЧПУ не является вопросом того, какой процесс является универсальным.. Это вопрос инженерной подгонки.
Точный кастинг превосходен, когда сопло имеет сложную конструкцию, вопросы материалоэффективного производства, и рабочие условия совместимы с изготовлением средней точности почти чистой формы..
Это особенно эффективно для интегрированных, коррозионностойкая конструкция и экономичная среднесерийная производительность.
Обработка с ЧПУ превосходен, когда сопло требует предельной точности размеров, Отличная поверхностная отделка, устойчивость к высокому давлению, и быстрая итерация.
Это предпочтительный выбор для простых, но очень важных компонентов потока., прототипы, и мелкосерийное производство по индивидуальному заказу.
В современной производственной практике, наиболее зрелое решение часто является гибридным: отлить форму, обработать функцию.
Эта стратегия сочетает в себе лучшее из обоих миров и обеспечивает наилучший баланс производительности., расходы, и производительность.
Часто задаваемые вопросы
Какая насадка лучше устойчива к коррозии?
Во многих случаях, Форсунки из прецизионной литой нержавеющей стали обеспечивают отличную коррозионную стойкость., особенно после правильной термообработки и отделки поверхности.
Конечный результат зависит от выбора сплава., Качество поверхности, и сервисная среда.
Можно ли изготовить спиральные или очень сложные сопла с помощью станков с ЧПУ??
Да, но обычно только с многоосным оборудованием и по гораздо более высокой цене. Для очень сложных внутренних конструкций, прецизионное литье обычно более экономично.
Какой процесс дешевле для массового производства?
Для сложных конструкций сопел, прецизионное литье часто становится дешевле в масштабе. Для простых конструкций сопел, Обработка на станках с ЧПУ может оставаться более экономичной, особенно в небольших объемах.
Какой процесс лучше для работы при очень высоком давлении??
Форсунки, обработанные на станках с ЧПУ, как правило, лучше подходят для условий сверхвысокого давления, поскольку в них обычно используется кованая заготовка с более высокой механической непрерывностью и более строгим контролем размеров..
Необходима ли последующая обработка литых сопел??
Для критических поверхностей, да. Уплотнительные поверхности, резьбовые регионы, Мелкие отверстия обычно обрабатываются после литья, чтобы обеспечить окончательную точность и качество поверхности..

