


Laserskjæring i rustfritt stål representerer et transformativt fremskritt innen moderne fabrikasjon, forener den iboende holdbarheten og korrosjonsbestandigheten til rustfritt stål med presisjonen og effektiviteten til avansert laserteknologi.
Siden den industrielle adopsjonen på 1970-tallet, laserskjæring har gått fra enkel arkbehandling til en svært raffinert metode som er i stand til å produsere intrikate, høytoleranse komponenter i et bredt spekter av rustfrie stålkvaliteter og tykkelser.
Drevet av krav om nøyaktighet, fart, og minimalt avfall, denne teknikken har blitt uunnværlig i bransjer som romfart, bil, medisinsk utstyr, matbehandling, og arkitektonisk design.
Utover de mekaniske fordelene, laserskjæring i rustfritt stål støtter digitale produksjonstrender, tilbyr sømløs integrasjon med CAD/CAM-systemer, automatiserte produksjonslinjer, og sanntids kvalitetskontrollsystemer.
1. Hva er laserskjæringsteknologi?
Laserskjæring er en ikke-kontakt, høypresisjon termisk skjæreprosess som bruker en fokusert, høykraftig laserstråle for å smelte, brenne, eller fordamp materiale langs en definert bane.
Det er mye brukt i bransjer som spenner fra romfart og bilindustri til elektronikk og medisinsk utstyr på grunn av hastigheten, nøyaktighet, og fleksibilitet.

Driftsprinsipp
I kjernen, laserskjæring innebærer å dirigere en sammenhengende, høy intensitet laserstråle på overflaten av arbeidsstykket.
Laserstrålen genereres i en laserresonator, hvor lysforsterkning skjer gjennom stimulert emisjon.
Strålen ledes deretter gjennom en serie speil eller fiberoptikk til et skjærehode, hvor det er fokusert i en liten, høyenergiplass, ofte mindre enn 0.3 mm i diameter.
Når denne fokuserte strålen kommer i kontakt med materialoverflaten, den varmer raskt opp målområdet til smelte- eller fordampningspunktet.
Den intense lokaliserte energien får materialet til å smelte, brenne, eller sublimere, lar laseren kutte arbeidsstykket med minimal termisk forvrengning.
Nøkkelkomponenter
- Laserkilde: Vanlige laserkilder inkluderer fiberlasere, CO₂-lasere, og Nd:YAG lasere, hver med forskjellige bølgelengder og utgangseffekter skreddersydd for spesifikke materialer og tykkelser.
- Fokuseringsoptikk: Presisjonslinser eller speil konsentrerer laserstrålen for å oppnå ekstremt høy effekttetthet (opptil 10⁶ W/cm²), avgjørende for effektiv kutting.
- Assist gass: En koaksial gassstråle (slik som oksygen, nitrogen, eller trykkluft) er rettet langs laserstrålen for å fjerne smeltet eller fordampet materiale fra snittet, sikre et rent kutt.
Type hjelpegass påvirker også skjæremekanismen og eggkvaliteten. - Bevegelseskontrollsystem: CNC-styrte motorer beveger laserhodet eller arbeidsstykket langs programmerte baner, muliggjør komplekse former og intrikate design med repeterbarhet og hastighet.
Laserskjæremekanismer
Laserskjæring fungerer via tre primære mekanismer, avhengig av materiale og gass som brukes:
- Fusjonsskjæring (Smelt og blås):
Laseren smelter materialet, og en inert hjelpegass (vanligvis nitrogen) blåser det smeltede materialet bort fra snittet.
Denne metoden gir rent, oksidfrie kanter, ideell for rustfritt stål og aluminium. - Reaktiv kutting (Flammekutting):
Bruker oksygen som hjelpegass, laserstrålen setter i gang en eksoterm reaksjon med materialet, tilfører energi til skjæreprosessen og øker skjærehastigheten, spesielt i karbonstål.
Imidlertid, det kan resultere i oksiderte kanter. - Sublimasjonsskjæring:
Materialet fordamper direkte fra fast stoff til gass uten å smelte. Denne metoden er typisk for ikke-metalliske materialer som plast, tre, og kompositter, tilbyr minimale varmepåvirkede soner.
2. Laserkilder som ofte brukes
Valg av laserkilde er en kritisk faktor for effektiviteten, kvalitet, og kostnadseffektivitet ved laserskjæring i rustfritt stål.
Ulike lasertyper varierer i bølgelengde, utgangseffekt, strålekvalitet, og operasjonelle egenskaper, gjør dem egnet for spesifikke bruksområder og materialtykkelser.
De tre vanligste laserkildene som brukes i rustfritt stålskjæring er CO₂-lasere, fiberlasere, og Nd: YAG lasere.

CO₂-lasere
- Bølgelengde: Omtrent 10.6 mikrometer (μm)
- Driftsprinsipp: CO₂-lasere er gasslasere der en blanding av karbondioksid, nitrogen, og heliumgasser er elektrisk opphisset for å produsere laserlys.
- Styrker:
-
- Veletablert teknologi med flere tiår med industriell bruk.
- Høy effekt fra noen få hundre watt til titalls kilowatt, egnet for skjæring av tykt rustfritt stål.
- Utmerket bjelkekvalitet muliggjør presise kutt med god kantfinish.
- Begrensninger:
-
- Relativt store og komplekse oppsett på grunn av gasshåndtering og laserkavitetsdesign.
- Krever speil for å styre laserstrålen, som resulterer i vedlikeholdsbehov og potensielle innrettingsproblemer.
- Lengre bølgelengde gir mindre absorpsjon av metaller, som kan redusere kutteeffektiviteten på reflekterende materialer som rustfritt stål.
- Applikasjoner: Mye brukt til å kutte medium til tykke rustfrie stålplater, spesielt der det kreves høy effekt.
Fiberlasere
- Bølgelengde: Omkring 1.07 mikrometer (μm)
- Driftsprinsipp: Fiberlasere genererer laserlys via dopede optiske fibre pumpet av diodelasere, produserer en koherent stråle som overføres gjennom selve fiberen.
- Styrker:
-
- Høyere absorpsjon i metaller på grunn av kortere bølgelengde, gjør fiberlasere mer effektive til å kutte i rustfritt stål.
- Kompakt, robust, og lite vedlikehold siden det ikke er speil – strålelevering skjer via fiberoptikk.
- Utmerket strålekvalitet med høy fokusbarhet, muliggjør svært fine kutt og høyere hastigheter.
- Vanligvis mer energieffektiv med lavere driftskostnader.
- Lengre driftslevetid med mindre nedetid.
- Begrensninger:
-
- Strøm er generelt begrenset til flere kilowatt, selv om fiberlasere med høy effekt blir stadig mer tilgjengelige.
- Kan kreve andre oppsett eller hjelpegasskonfigurasjoner for svært tykke materialer sammenlignet med CO₂-lasere.
- Applikasjoner: Ideell for skjæring av tynn til middels tykkelse i rustfritt stål, mikro-maskinering, og applikasjoner som krever høy presisjon.
Nd: YAG (Neodym-dopet Yttrium Aluminium Granat) Lasere
- Bølgelengde: Omtrent 1.06 mikrometer (μm)
- Driftsprinsipp: Solid-state lasere hvor en Nd:YAG-krystall pumpes optisk av blitslamper eller dioder for å sende ut pulserende eller kontinuerlige laserstråler.
- Styrker:
-
- I stand til svært høye toppeffekter i pulsmodus, egnet for presisjonsskjæring og mikrobearbeiding.
- God strålekvalitet og evne til å kutte reflekterende materialer som rustfritt stål.
- Begrensninger:
-
- Generelt mindre effektivt og høyere vedlikehold sammenlignet med fiberlasere.
- Mindre flekkstørrelser og lavere gjennomsnittseffekt begrenser bruken av dem i høyvolumskjæring.
- Mer komplekse krav til kjøling og vedlikehold.
- Applikasjoner: Brukes ofte i spesialapplikasjoner, som mikroskjæring, sveising, eller merking av rustfrie ståldeler der presisjon er kritisk.
3. Hvorfor rustfritt stål krever spesialisert skjæring
Rustfritt stål, kjent for sin utmerkede korrosjonsbestandighet, Mekanisk styrke, og estetisk appell, er mye brukt på tvers av bransjer som romfart, medisinsk, bil, matbehandling, og arkitektur.
Imidlertid, nettopp disse egenskapene som gjør rustfritt stål ønskelig gir også unike utfordringer innen maskinering og skjæring.
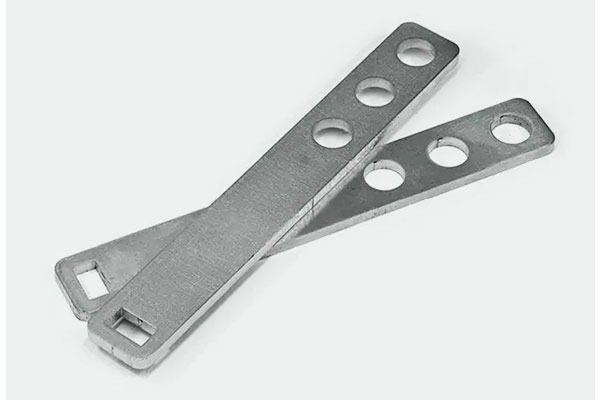
Materialegenskaper av rustfritt stål
Rustfritt stål er ikke en enkelt legering men en familie av jernbaserte legeringer med et minimum av 10.5% krominnhold. Dens unike egenskaper inkluderer:
- Høy reflektivitet: Spesielt ved de infrarøde bølgelengdene som brukes av mange lasersystemer, rustfritt stål reflekterer en betydelig del av laserenergien,
gjør innledende strålekobling vanskeligere og krever høyere effekt eller spesialiserte lasere (F.eks., fiberlasere med kortere bølgelengder). - Lav varmeledningsevne: Sammenlignet med karbonstål eller aluminium, rustfritt stål sprer ikke varmen like raskt.
Dette kan føre til lokal overoppheting dersom prosessen ikke er optimalisert, øker risikoen for termisk forvrengning eller dårlig kantkvalitet. - Høyt smeltepunkt: Med et smelteområde på omtrent 1400–1530°C, rustfritt stål krever høyere energitetthet for å starte og opprettholde skjæring.
- Oksiddannelse: Rustfritt stål er utsatt for å danne kromrike oksidlag ved høye temperaturer.
Uten skikkelig gassskjerming, dette kan påvirke sveisbarhet og overflatefinish etter skjæring.
Begrensninger ved tradisjonelle skjæremetoder
Konvensjonelle skjæreteknikker som skjæring, saging, eller mekanisk stansing har flere begrensninger når de brukes på rustfritt stål:
- Verktøyslitasje: Hardheten og seigheten til rustfritt stål kan forårsake rask verktøynedbrytning.
- Burr formasjon: Mekaniske metoder etterlater ofte grader og grove kanter, krever ytterligere avgradingsoperasjoner.
- Varmepåvirkede soner (Haz): Teknikker som plasma- eller oxyfuel-skjæring genererer brede HAZ-er, potensielt endre de metallurgiske egenskapene nær kuttekanten.
- Begrenset designfleksibilitet: Mekaniske prosesser er mindre egnet for å kutte komplekse geometrier eller stramme radier uten kostbart verktøy.
Krav til presisjon og renslighet
Mange bransjer som bruker rustfritt stål har strenge toleranser og estetiske standarder:
- Medisinsk utstyr: Krev gradfri, kontamineringsfrie kutt med minimal termisk endring for å bevare biokompatibiliteten.
- Matforedlingsutstyr: Krever hygienisk, glatte overflater som forhindrer bakterieoppbygging.
- Arkitektoniske paneler: Involverer ofte dekorative overflater eller speilpolerte overflater som ikke må skades eller oksideres under skjæring.
Laserskjæring, når riktig konfigurert, utmerker seg i å oppfylle disse kravene ved å tilby:
- Høydimensjonal nøyaktighet
- Minimal mekanisk deformasjon
- Rengjøre, oksidfrie kanter (spesielt ved bruk av nitrogenassistert gass)
Overflatefølsomhet og finishkvalitet
Mange rustfrie stålkvaliteter brukes i polert, børstet, eller mønstrede overflater som må bevares under bearbeiding.
Mekaniske metoder risikerer å ripe opp eller forvrenge disse overflatene. Laserskjæring, spesielt med fiberlasere og kontaktløse skjærehoder, unngår mekanisk kontakt og bevarer overflatens integritet.
4. Spesifikke vurderinger for rustfritt stål
Austenittiske karakterer (304, 316)
- Cutting utfordringer: Høy duktilitet fører til gratdannelse; optimalisert nitrogentrykk (2 MPA) og 1.5 kW fiberlasereffekt minimere gradhøyde til <0.05mm.
- Applikasjoner i næringsmiddelindustrien: 316L kuttet med nitrogen oppfyller FDA-standarder, med overflateruhet Ra < 0.8μm for farmasøytisk utstyr.
Martensittiske karakterer (410, 420)
- Hardhet Påvirkning: 420 rustfritt stål (40 HRC) krever 20% høyere lasereffekt enn 304 på grunn av økt varmeledningsevne.
- Verktøyapplikasjoner: 410 kuttet med oksygen kl 1.2 m/min gir kanter egnet for knivblad, med kantvinkler på 8-12° oppnåelig.
Nedbørsherdingskarakterer (17-4 Ph)
- Varmebehandlingsfølsomhet: Skjæring i oppløsningsglødet tilstand (Tilstand a) forhindrer herding i HAZ. Post-cut aldring (H900) gjenoppretter strekkstyrken til 1,310 MPA.
- Luftfartsbruk: 17-4 PH drivstofftankkomponenter kuttet med 5kW fiberlasere vises <0.1mm dimensjonsavvik, oppfyller AS9100D-standarder.
5. Nøkkelprosessparametere ved laserskjæring i rustfritt stål
Å oppnå kutt av høy kvalitet i rustfritt stål ved hjelp av laserteknologi er avhengig av nøye kontroll av flere kritiske prosessparametere.
Disse parameterne påvirker kuttekvaliteten, fart, kantfinish, Varmepåvirket sone (Haz), og generell effektivitet.

Laserkraft
- Definisjon: Utgangseffekten til laserstrålen, typisk målt i watt (W) eller kilowatt (kW).
- Påvirkning: Høyere lasereffekt gjør det mulig å kutte tykkere materialer og raskere kuttehastigheter.
Imidlertid, overdreven kraft kan føre til overdreven smelting, skjev, eller en bredere varmepåvirket sone. - Typisk område: For rustfritt stål, lasereffekten varierer fra noen få hundre watt (for tynne ark) opp til 10 kW eller mer (for tykke plater).
Skjærehastighet
- Definisjon: Hastigheten som laserhodet eller arbeidsstykket beveger seg i forhold til hverandre, vanligvis i millimeter per sekund (mm/s) eller meter per minutt (m/min).
- Påvirkning: Økende hastighet forbedrer produktiviteten, men kan redusere kuttkvaliteten hvis laserenergien er utilstrekkelig til å penetrere materialet helt.
For lav hastighet fører til overdreven varmetilførsel og dårlig kantkvalitet. - Optimalisering: Må balanseres med laserkraft og materialtykkelse for rene kutt uten slagg eller slagg.
Assist gasstype og trykk
- Typer:
-
- Oksygen (O₂): Vanligvis brukt til reaktiv skjæring av rustfritt stål, fremmer oksidasjon og forbedrer kutteeffektiviteten.
- Nitrogen (N₂): Brukes til inert skjæring for å forhindre oksidasjon, produserer renere kanter uten misfarging.
- Trykkluft: Noen ganger brukt som et kostnadseffektivt alternativ, men kan forårsake oksidasjon.
- Trykk: Gjelder vanligvis fra 0.5 til 20 bar avhengig av gasstype og materialtykkelse.
- Påvirkning: Gasstrykk hjelper til med å blåse smeltet metall ut av snittet, påvirke kuttkvaliteten, kantfinish, og varmetilførsel.
Fokusposisjon
- Definisjon: Den relative posisjonen til laserstrålens fokuspunkt i forhold til materialoverflaten.
- Påvirkning: Riktig fokusposisjonering er avgjørende for optimal energitetthet ved skjæresonen. Fokus kan stilles inn:
-
- Ved materialoverflaten,
- Litt over (ufokusert),
- Litt under overflaten.
- Effekt: Feil fokus fører til dårlig penetrasjon, bredt hakk, eller overdreven smelting.
Pulsfrekvens og varighet (for pulserende lasere)
- Pulsfrekvens: Antall laserpulser per sekund (Hz).
- Puls Varighet: Lengden på hver laserpuls (mikrosekunder eller nanosekunder).
- Påvirkning: Styrer energien som leveres per puls. Høy frekvens med korte pulser kan redusere varmetilførselen, gunstig for tynne rustfritt stål eller presisjonskutt.
Avstandsavstand
- Definisjon: Avstanden mellom laserskjærehodedysen og materialoverflaten.
- Påvirkning: For nærme kan skade dysen eller forårsake sprut; for mye reduserer gassstråleeffektiviteten og kuttkvaliteten.
- Typisk område: 0.5 til 2 mm for skjæring i rustfritt stål.
Kerf Bredde
- Definisjon: Bredden på materialet som fjernes av laserstrålen.
- Påvirkning: Påvirker dimensjonsnøyaktighet og materialutnyttelse.
- Påvirkningsfaktorer: Laser spot størrelse, makt, og kuttehastighet.
6. Fordeler med laserskjæring i rustfritt stål
Laserskjæring har blitt en av de foretrukne metodene for bearbeiding av rustfritt stål på grunn av dets mange fordeler i forhold til tradisjonelle skjæreteknikker.

Presisjon og kutt av høy kvalitet
- Minimum hakkbredde: Laserskjæring gir et ekstremt smalt snitt (kuttebredde), ofte mindre enn 0.2 mm, noe som gir minimalt med materialavfall og strammere toleranser.
- Rens kanter: Den varmepåvirkede sonen (Haz) er veldig liten, reduserer vridning og forvrengning.
Kanter er vanligvis glatte og fri for grader, eliminerer ofte behovet for sekundær etterbehandling. - Komplekse geometrier: Laserstråler kan styres nøyaktig med CNC-systemer, muliggjør kutting av intrikate former, Fine detaljer, og skarpe hjørner som er vanskelige å oppnå med mekaniske metoder.
Hastighet og effektivitet
- Rask behandling: Laserskjæring kan operere i høye hastigheter, spesielt på tynne til middels tykke rustfrie stålplater (opptil ~15 mm), redusere produksjonstiden betydelig.
- Automatiseringskompatibilitet: Integrasjon med CNC og robotsystemer gir mulighet for kontinuerlig, uovervåket drift, forbedre gjennomstrømningen og redusere arbeidskostnadene.
- Redusert oppsettstid: Den berøringsfrie naturen betyr at det ikke er noen verktøyslitasje eller mekaniske oppsettsendringer, gir rask veksling mellom ulike skjærejobber.
Allsidighet og fleksibilitet
- Bredt tykkelsesområde: Laserskjæresystemer kan håndtere rustfrie stålplater fra svært tynne folier til flere centimeter tykke med passende kraftinnstillinger og hjelpegasser.
- Flere gassalternativer: Bruk av forskjellige hjelpegasser (nitrogen, oksygen, luft) tillater skreddersøm av skjæreprosesser for å optimalisere for hastighet, kantkvalitet, og oksidasjonskontroll.
- Materialkompatibilitet: Bortsett fra rustfritt stål, lasere kan kutte en rekke metaller og ikke-metaller med mindre justeringer, gir allsidighet for blandede produksjonslinjer.
Kostnadseffektivitet
- Redusert materialavfall: Smalt snitt og høy nøyaktighet reduserer skrothastigheten.
- Lavere lønnskostnader: Automatisering reduserer behovet for manuell håndtering og inngrep.
- Minimal verktøyslitasje: Siden kutting gjøres med en laserstråle, det er ingen fysisk verktøykontakt eller slitasje, redusere vedlikeholdsutgifter.
- Energieffektivitet: Moderne fiberlasere bruker mindre strøm sammenlignet med tradisjonell mekanisk skjæring, bidra til samlede driftskostnadsbesparelser.
Miljø- og sikkerhetsfordeler
- Ikke-kontakt prosess: Minimerer mekaniske påkjenninger på materialet og reduserer farer på arbeidsplassen knyttet til skarpe verktøy eller kutterester.
- Renere prosess: Genererer mindre støv og støy sammenlignet med plasma eller mekanisk kutting.
- Redusert bruk av forbruksvarer: I motsetning til slipende skjæremetoder, laserskjæring krever ikke forbrukbare kniver eller skiver, redusere avfall.
Forbedrede design- og innovasjonsmuligheter
- Rask prototyping: Evnen til raskt og nøyaktig å kutte komplekse former akselererer designgjentakelser og produktutvikling.
- Tilpasning: Små batch- eller tilpassede bestillinger er gjennomførbare og kostnadseffektive på grunn av minimale verktøyendringer.
- Mikro- og finfunksjonsfabrikasjon: Laserskjæring kan produsere ekstremt fine kutt egnet for høypresisjonsapplikasjoner innen elektronikk, medisinsk utstyr, og dekorative deler i rustfritt stål.
7. Begrensninger og utfordringer ved laserskjæring i rustfritt stål
Mens laserskjæring gir en rekke fordeler for bearbeiding av rustfritt stål, det gir også visse begrensninger og utfordringer som må håndteres nøye for å sikre optimale resultater.
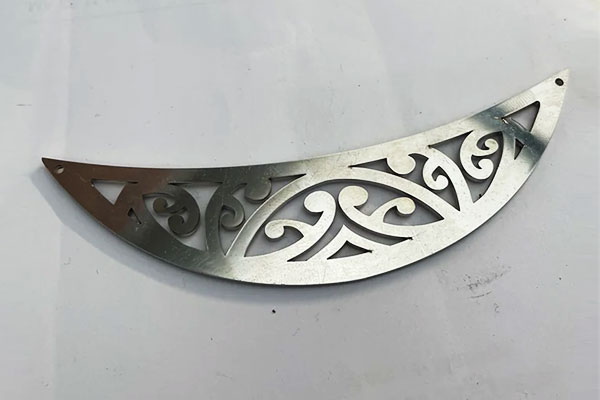
Tykkelsesbegrensninger
- Redusert effektivitet på tykke materialer: Laserskjæring er mest effektivt for tynne til middels tykke rustfrie stålplater, typisk opp til 15–20 mm.
Å kutte tykkere seksjoner krever høyere laserkraft og lavere hastigheter, som kan øke kostnader og behandlingstider. - Varmepåvirket sone (Haz) Vekst: Ettersom tykkelsen øker, varmetilførselen som trengs for å smelte gjennom materialet stiger, forårsaker en større HAZ.
Dette kan føre til termisk forvrengning, metallurgiske endringer, og forringet kantkvalitet.
Overflatereflektivitet og materialkvalitet
- Høy reflektivitet: Den reflekterende overflaten i rustfritt stål kan forårsake laserstrålerefleksjon, fører til ineffektivitet, ustabil kutting, eller til og med skade på laseroptikk.
Fiberlasere reduserer dette mer effektivt enn CO₂-lasere, men krever fortsatt nøye parameterinnstilling. - Materialvariasjon: Variasjoner i sammensetning av rustfritt stål, overflatebehandling, eller belegg kan påvirke laserabsorpsjon og skjærekvalitet, krever prosessjusteringer.
Kantkvalitet og slaggdannelse
- Slagg på kuttede kanter: Feil gassvalg eller utilstrekkelig hjelpegasstrykk kan føre til at smeltet materiale fester seg til den kuttede kanten (Dross), som krever sekundær rengjøring eller sliping.
- Strips og ruhet: Ved høyere skjærehastigheter eller tykkere materialer, striper eller ru kantteksturer kan utvikles, påvirker estetikk eller mekanisk passform.
Assistere gassvalg og kostnader
- Gassavhengighet: Valget av hjelpegass (nitrogen, oksygen, eller luft) påvirker kuttekvaliteten betydelig, fart, og oksidasjon:
-
- Oksygen: Fremmer raskere skjæring med oksidasjon, men kan forårsake grovere, oksiderte kanter.
- Nitrogen: Produserer rent, oksidfrie kanter, men er dyrere og kan redusere skjærehastigheten.
- Luft: Et kostnadseffektivt alternativ, men mindre konsistent i kvalitet.
- Driftskostnader: Gasser med høy renhet, spesielt nitrogen, bidra til økte driftsutgifter.
Utstyr og vedlikehold
- Høy første investering: Avanserte laserskjæremaskiner, spesielt høyeffekt fiberlasere, krever betydelige kapitalinvesteringer.
- Optikk følsomhet: Laseroptikk er følsom for forurensning og skade fra reflekterte stråler eller støv, som krever regelmessig vedlikehold og justering.
- Dyktig drift: Optimal laserskjæring krever opplærte operatører og ingeniører for å administrere parametere, feilsøke problemer, og utføre forebyggende vedlikehold.
Termiske effekter og forvrengning
- Termiske spenninger: Konsentrert laservarme kan indusere termiske spenninger som forårsaker vridning, spesielt i tynne eller intrikat kuttede rustfrie ståldeler.
- Mikrostrukturelle endringer: Langvarig eksponering for varme kan endre rustfritt ståls mikrostruktur nær kuttekanten, påvirker korrosjonsmotstand og mekaniske egenskaper.
Begrensninger i å kutte komplekse 3D-former
- Primært 2D-skjæring: De fleste laserskjæresystemer er optimalisert for flate ark eller enkle 3D-konturer.
Komplekse 3D-former eller tykke seksjoner krever ofte alternative metoder som lasersveising eller 5-akset laserbearbeiding. - Begrenset penetrasjonsdybde: Laserens brennvidde og kraft begrenser skjæredybde og vinkel, begrenser allsidigheten for enkelte bruksområder.
8. Bruk av rustfritt stål laserskjæring
Laserskjæring i rustfritt stål har blitt en viktig teknologi på tvers av ulike bransjer på grunn av sin presisjon, fart, og allsidighet.
Dens evne til å produsere intrikate design med høykvalitetskanter gjør den ideell for mange produksjons- og fabrikasjonsapplikasjoner.

Bilindustri
- Komponentproduksjon: Laserskjæring er mye brukt for å produsere presise deler til bilmotorer, eksosanlegg, og chassiskomponenter fra rustfrie stålplater og plater.
- Prototyping og tilpasning: Teknologien muliggjør rask prototyping og tilpassede deler med komplekse geometrier, hjelper bilingeniører med å teste design raskt og effektivt.
- Dekorative elementer: Laserskjæring gjør det mulig å lage intrikate trimmer, merker, og griller med rene kanter og detaljerte mønstre.
Luftfart og luftfart
- Strukturelle komponenter: Rustfrie deler til flyrammer, motorer, og landingsutstyr krever ofte høy styrke og korrosjonsmotstand, oppnås gjennom presisjon laserskjæring.
- Vektreduksjon: Laserskjæringens evne til å produsere lett, komplekse former hjelper romfartsprodusenter med å optimalisere strukturell integritet og samtidig minimere vekten.
- Stramme toleranser: Luftfartskomponenter krever strenge toleranser og jevne overflater, som laserskjæring konsekvent kan levere.
Produksjon av medisinsk utstyr
- Kirurgiske instrumenter: Laserskjæring i rustfritt stål er avgjørende for å lage skarpe, steril, og presise kirurgiske verktøy som skalpeller, tang, og saks.
- Implantater og proteser: Laserskjæring muliggjør produksjon av intrikate, biokompatible implantater og protesekomponenter med nøyaktige spesifikasjoner.
- Medisinsk utstyr: Laserskjæring brukes til å produsere hus og deler til diagnose- og behandlingsutstyr, hvor nøyaktighet og renslighet er avgjørende.
Arkitektur og konstruksjon
- Dekorative paneler: Laserskjæring lar arkitekter lage komplekse, kunstneriske paneler i rustfritt stål, skjermer, og fasader som kombinerer estetikk med slitestyrke.
- Strukturelle elementer: Presisjonsskjæring av komponenter i rustfritt stål for bærekonstruksjoner, parentes, og inventar forbedrer byggekvaliteten og sikkerheten.
- Tilpasset inventar og tilbehør: Skreddersydde rustfrie stålelementer som trapperekkverk, Balustrader, og skilting drar nytte av laserskjæringens fleksibilitet.
Mat- og drikkeindustri
- Sanitærutstyr: Rustfritt ståls korrosjonsbestandighet gjør den ideell for hygieniske miljøer. Laserskjæring brukes til å produsere tanker, rør, og prosessutstyr som oppfyller strenge renslighetsstandarder.
- Emballasje maskineri: Presisjonsskårne deler i rustfritt stål forbedrer påliteligheten og effektiviteten til matemballasje og tappemaskineri.
- Dekorative og funksjonelle komponenter: Spesialtilpassede laserkuttede rustfrie stålelementer brukes i kjøkkenapparater og kommersielt matserveringsutstyr.
Elektronikk og elektrisk industri
- Innkapslinger og kabinetter: Laserskjæring produserer presise hus i rustfritt stål for elektroniske enheter, gir beskyttelse og varmebestandighet.
- Mikrofabrikasjon: Liten, detaljerte komponenter som kontakter, kontakter, og skjermingsdeler drar nytte av nøyaktigheten og repeterbarheten til laserskjæring.
- Varmeavledere og kjølesystemer: Spesialtilpassede laserkuttede rustfrie ståldeler hjelper til med å håndtere varmespredning i elektroniske sammenstillinger.
Kunst og tilpasset fabrikasjon
- Skulptur og kunstinstallasjoner: Kunstnere utnytter laserskjæring for intrikate design og mønstre i rustfritt stål som ville være vanskelig eller umulig å oppnå med tradisjonelle metoder.
- Spesialtilpassede smykker og tilbehør: Laserskjæring muliggjør detaljerte og delikate rustfrie stålstykker med glatte kanter og komplekse former.
- Skilting og merkevarebygging: Bedrifter bruker laserkuttede skilt og logoer i rustfritt stål for holdbarhet og en profesjonell finish.
9. Kvalitetskontroll og standarder
Å sikre høyeste kvalitet innen laserskjæring i rustfritt stål innebærer streng kontroll av dimensjonsnøyaktigheten, kantkvalitet, og materiell integritet.
Overholdelse av internasjonale standarder og bruk av avanserte testmetoder er avgjørende for pålitelige og konsistente resultater.
Dimensjonal nøyaktighet
- Toleranseområder:
Laserskjæring i rustfritt stål oppnår stramme toleranser avhengig av materialtykkelse. For tynne ark (1–3 mm), typiske dimensjonstoleranser er ±0,1 mm.
For tykkere plater fra 10 til 20 mm, toleranser utvides til ±0,3 mm, i samsvar med ISO 2768-M (middels toleransegrad).
Disse standardene sikrer at deler oppfyller designspesifikasjoner for presis montering og funksjon. - Edge kvalitetsklasser:
Ifølge I ISO 9013, kantkvalitet er klassifisert etter overflateruhet (Ra):
-
- Klasse 1: Ra < 2.5 μm, egnet for høypresisjonsapplikasjoner som medisinsk utstyr og luftfartskomponenter.
- Klasse 2: Ra < 5 μm, brukes vanligvis i generelle industrielle applikasjoner der moderat overflatefinish er akseptabelt.
Ikke-destruktiv testing (Ndt)
- Visuell inspeksjon:
Bruker forstørrelse fra 10x til 50x, operatører undersøker kuttekanter for grader, slaggforekomster, oksidasjon, og andre overflatedefekter.
Dette trinnet sikrer at overflateintegriteten oppfyller estetiske og funksjonelle krav før videre bearbeiding eller montering. - Ultrasonic testing:
For tykkere rustfrie stålkvaliteter som 316L kl 10 mm tykkelse, ultralyd inspeksjon med 5 MHz-prober brukes til å oppdage defekter under overflaten i den varmepåvirkede sonen (Haz).
Denne metoden kan identifisere feil så små som 0.2 mm, gir et kritisk kvalitetssikringstrinn i sikkerhetskritiske applikasjoner. - Korrosjonstesting:
Korrosjonsbestandighet er avgjørende for komponenter i rustfritt stål, Spesielt i tøffe miljøer.
-
- ASTM B117 Saltspraytester viser at deler som er laserskåret med nitrogenassistert gass viser overlegen korrosjonsmotstand, tåle over 500 timer uten vesentlig forringelse i 304 rustfritt stål.
- I kontrast, oksygen-assisterte kutt vanligvis vare rundt 300 timer før korrosjonstegn vises. Dette fremhever viktigheten av å kutte gassvalg for holdbarhet og levetid.
10. Sammenligning med andre skjæremetoder
Ved valg av skjæreteknikk for rustfritt stål, det er avgjørende å vurdere ulike metoder basert på presisjon, fart, koste, kvalitet, og egnethet for spesifikke bruksområder.
Nedenfor er en omfattende sammenligning av laserskjæring med andre vanlige skjæreteknologier: plasmaskjæring, vannstråleskjæring, og mekanisk skjæring.
| Kriterier | Laserskjæring | Plasmakutting | Vannjetskjæring | Mekanisk skjæring |
| Presisjon & Kantkvalitet | Veldig høy presisjon; rengjøre, glatte kanter | Moderat presisjon; grovere kanter | Høy presisjon; glatte kanter | Lav til moderat; kanten kan kreve etterbehandling |
| Fart | Høy for tynn til middels tykkelse | Veldig høyt, spesielt for tykke metaller | Moderat til sakte | Sakte til moderat |
| Materialtykkelse | Opptil ~20 mm (avhenger av laserkraft) | Opp til 50 mm eller mer | Svært tykke materialer mulig (100+ mm) | Begrenset av verktøyets styrke |
| Varmepåvirket sone (Haz) | Minimal til moderat, avhengig av kraft | Større HAZ | Ingen (kaldskjæringsprosess) | Ingen |
| Driftskostnader | Moderat (energi + vedlikehold) | Lav til moderat | Moderat til høy | Lav |
| Egnede applikasjoner | Plate, intrikate design, thin to medium thickness | Thick plates, tung fabrikasjon, rough cuts | Tykke materialer; materials sensitive to heat | Simple cuts, rough shaping, thick materials |
| Fordeler | Utmerket presisjon; minimal material distortion; fast for thin sheets | Effective for thick metals; faster cutting on thick plates | No thermal distortion; can cut almost any material | Lave kostnader; simple equipment |
| Ulemper | Limited thick material capability; reflective stainless steel can be challenging | Lower edge quality; significant HAZ; not ideal for fine cuts | Slower than laser; higher consumable costs; wet process | Limited precision; langsom; Verktøyslitasje; limited to simple shapes |
11. Konklusjon
Stainless steel laser cutting stands at the intersection of precision engineering and modern manufacturing innovation.
With the ability to deliver fast, rengjøre, and highly accurate results, it has become indispensable across multiple industries.
As technology evolves, the adoption of smart laser systems and sustainable practices will continue to push the boundaries of what’s possible in metal fabrication.
Vanlige spørsmål
Hvilken tykkelse på rustfritt stål kan skjæres med laser?
It depends on the laser power:
- Opp til 6 mm: 1–2 kW fiber lasers handle thin sheets with high precision.
- 6–12 mm: 3–6 kW lasers are typically used.
- 12–25 mm: Requires 6–10 kW+ fiber lasers with proper assist gas and optics.
Note: Edge quality and speed may decline as thickness increases.
Forårsaker laserskjæring kantoksidasjon på rustfritt stål?
Only if oksygen is used as an assist gas. To avoid oxidation and discoloration:
- Bruk nitrogen as an inert gas.
- This produces bright, rene kanter, ideal for aesthetic or corrosion-sensitive applications (F.eks., medisinsk, Matkvalitetsutstyr).
Hva er typiske toleranser for laserkuttede rustfrie ståldeler?
Tolerances vary by thickness:
- ± 0,1 mm for 1–3 mm thick sheets.
- ±0.2–0.3 mm for 10–20 mm plates.
Standarder som ISO 2768-M og I ISO 9013 define general and fine tolerance classes.

