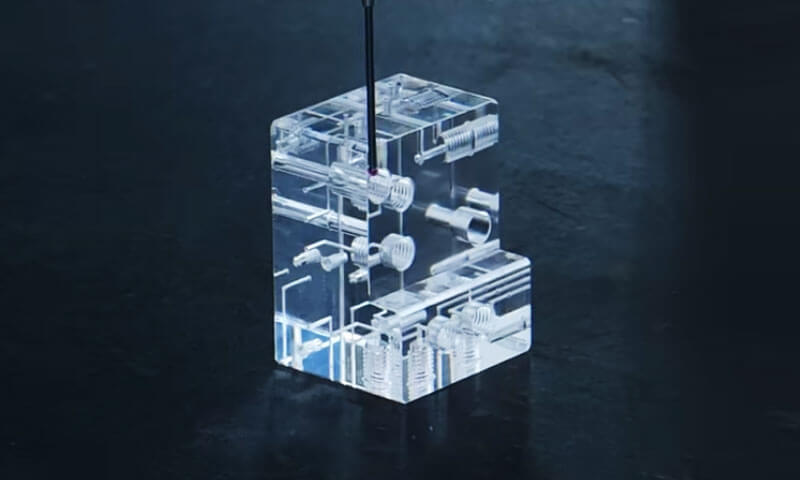
Akryl, eller polymetylmetakrylat (PMMA), er en av de mest allsidige ingeniørplastene i moderne produksjon.
Den er gjennomsiktig, varig, og dimensjonsstabilt – tre egenskaper som sjelden eksisterer side om side i et enkelt materiale.
Fra medisinsk utstyrshus og laboratorieutstyr til billyslinser, skjermer for kjøpssted, og presisjons fluidiske komponenter, akryl deler utfører funksjoner som glass, Polykarbonat, og andre polymerer kan ikke matche på egen hånd.
Men akryl er ikke et enkelt materiale. Den finnes i støpte og ekstruderte former med vesentlig forskjellige egenskaper, og den kan formes ved CNC-bearbeiding, injeksjonsstøping, Laserskjæring, Termoforming, og binding.
Å velge riktig materialform og riktig produksjonsprosess er forskjellen mellom en del som fungerer feilfritt og en som sprekker, mani, eller mislykkes i dimensjonal inspeksjon.
Denne artikkelen undersøker nøyaktige tilpassede akryldeler fra perspektivet til en spesialisert produsent.
1. Hva er akryl (PMMA)?
Polymetylmetakrylat (PMMA) er en gjennomsiktig, amorf termoplastisk polymer produsert ved polymerisering av metylmetakrylat (MMA) monomer.
Det ble først kommersialisert i 1930s og har siden blitt en av verdens mest brukte gjennomsiktige plaster.
PMMA er ofte kjent som "akryl", men materialet markedsføres også under kjente handelsnavn som f.eks Plexiglass, Perspex, Lucite, Akrylitt, og Altuglas.
Disse handelsnavnene refererer til kommersielle produkter eller merker basert på akrylmaterialer; den underliggende polymeren er PMMA.
Appellen til PMMA ligger i kombinasjonen av høy optisk gjennomsiktighet, lav tetthet, god overflatehardhet, UV -motstand, værbarhet, og enkel fabrikasjon.
Klar PMMA av høy kvalitet kan gi synlig lystransmisjon på ca 90–92 %, gir det et glasslignende utseende mens det bare veier omtrent halvparten så mye som konvensjonelt glass i volum.
2. Hva er de forskjellige typene akryl (PMMA)?
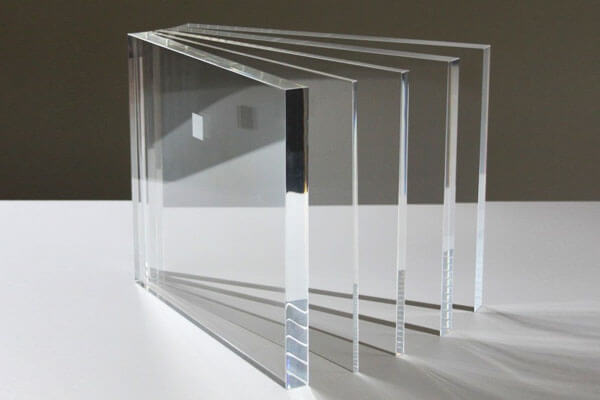
For presisjonsdeler i akryl, PMMA aksjer er vanligvis delt inn i støpt PMMA og ekstrudert PMMA etter hvordan materialet er produsert.
Selv om begge er basert på samme polymer, deres prosesseringshistorie kan produsere forskjeller i molekylvekt, Rest stress, termisk oppførsel, optisk kvalitet, og maskineringsytelse.
Cast PMMA
Cast PMMA produseres ved å polymerisere flytende metylmetakrylat (MMA) mellom formene, vanligvis glassplater for plateproduksjon.
Sammenlignet med ekstrudert materiale, støpt PMMA gir generelt høyere molekylvekt, lavere restspenning, God termisk stabilitet, og utmerket optisk klarhet.
Disse egenskapene gjør støpt PMMA spesielt egnet for CNC maskinering.
Under riktig kontrollerte skjæreforhold, den kan produsere relativt rene spon og veldefinerte maskinerte kanter, mens du reduserer tendensen til overdreven mykning eller utsmøring ved skjæresonen.
Støpt PMMA er derfor ofte valgt for presisjonskomponenter som optiske deksler, gjennomsiktige hus, inspeksjonsvinduer, prototyper, og spesialbearbeidede akryldeler.
Ekstrudert PMMA
Ekstrudert PMMA er produsert ved å kontinuerlig smelte akrylharpikspellets og tvinge polymeren gjennom en dyse.
Ekstrusjonsprosessen gir effektiv produksjon av standardiserte plater, Stenger, rør, og profiler, men det kan introdusere molekylær orientering og høyere gjenværende indre stress.
Under aggressiv CNC-bearbeiding, disse egenskapene kan øke risikoen for varmerelatert deformasjon, kantsmelting, og stressforstyrrelser, spesielt når skjæreforholdene er dårlig kontrollert eller komponenten inneholder skarpe interne trekk.
Ekstrudert PMMA forblir allment nyttig for generelle fabrikerte akrylprodukter og standardisert lager, men for krevende subtraktiv maskinering, støpt PMMA er ofte foretrukket når dimensjonsstabilitet, overflatekvalitet, og lav bearbeidingsspenning er kritisk.
3. Kjernematerialeegenskapene til akryl (PMMA) for presisjonskomponenter
Å forstå materialegenskapene til PMMA er avgjørende for å designe deler som yter pålitelig. Følgende egenskaper er spesielt relevante for presisjonskomponenter.
Optiske egenskaper.
PMMA sender ca 92% av synlig lys, sammenlignet med ca 90% for glass.
Den har en brytningsindeks på 1.49 og lav spredning, gjør den egnet for linser, lysledere, og optiske vinduer. Den gulner ikke nevneverdig under UV-eksponering, i motsetning til mange andre plaster.
Mekaniske egenskaper.
PMMA er stivt og hardt. Typisk strekkfasthet er 65–75 MPa, bøyestyrken er 90–110 MPa, og strekkmodulen er 2,4–3,2 GPa.
Den er sprø sammenlignet med polykarbonat, med hakk Izod slagstyrke på 15–25 J/m.
Dette betyr at akryldeler må utformes for å unngå spenningskonsentrasjoner som kan initiere sprekker.
Termiske egenskaper.
Glassovergangstemperaturen til PMMA er omtrent 105°C, og varmeavbøyningstemperaturen er rundt 95°C ved 0.45 MPA.
Servicetemperatur er vanligvis begrenset til 80°C for kontinuerlig bruk. Termisk ekspansjonskoeffisient er ca 70 × 10⁻⁶ /° C., som er høyere enn de fleste metaller, men lavere enn mange andre plaster.
Kjemisk motstand.
PMMA motstår fortynnede syrer, Alkalis, alifatiske hydrokarboner, og mineraloljer.
Det er angrepet av ketoner (aceton, MEK), estere, klorerte hydrokarboner, og aromatiske hydrokarboner.
Alkoholer kan forårsake spenningssprekker i belastede deler. Dette må tas i betraktning ved valg av rengjøringsmidler og lim.
Fuktabsorpsjon.
PMMA absorberer omtrent 0,3–0,4 % vann ved metning. Dette er lavt sammenlignet med nylon eller polykarbonat, men det kan fortsatt forårsake dimensjonsendringer i presisjonsdeler.
For kritiske applikasjoner, deler bør kondisjoneres før endelig maskinering.
Elektriske egenskaper.
PMMA har god dielektrisk styrke (omtrent 20 kV/mm) og volumresistivitet (ca. 10¹⁵ Ω·cm), gjør den egnet for elektriske og elektroniske applikasjoner.
Værbestandighet.
PMMA er svært motstandsdyktig mot UV-stråling og utendørs forvitring. Det er mye brukt i utendørs skilting, Automotive trim, og arkitektoniske glass.
Imidlertid, langvarig eksponering for UV kan forårsake overflateforringelse i enkelte formuleringer, så UV-stabiliserte kvaliteter anbefales for utendørs bruk.
Biokompatibilitet.
Medisinsk-grade PMMA er tilgjengelig og brukes i tannproteser, beinsement, og komponenter for medisinsk utstyr.
Den kan steriliseres med etylenoksid, gammastråling, eller autoklavering (med begrensninger).
4. Presisjons CNC-bearbeiding av akryl (PMMA) Deler
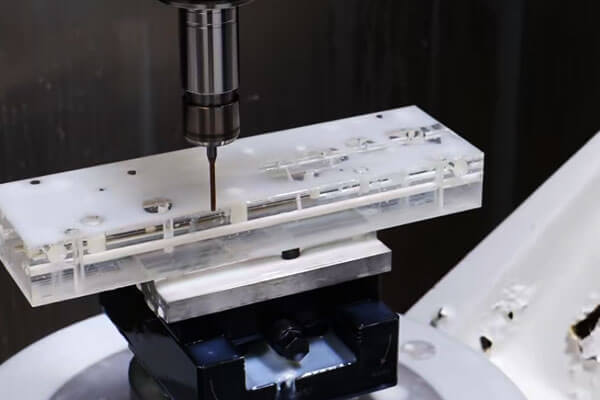
CNC maskinering er en av de mest fleksible metodene for å produsere nøyaktig tilpasset akryl (PMMA) deler, spesielt når den nødvendige mengden er relativt liten, geometrien er svært tilpasset, eller designet må endres ofte.
I motsetning til sprøytestøping, CNC-maskinering krever ikke en dedikert produksjonsform.
Den ferdige komponenten produseres direkte fra PMMA-ark, tallerken, stang, blokkere, eller annet egnet materiale ved å fjerne materiale med datastyrte skjæreverktøy.
Vanlige CNC-operasjoner for PMMA inkluderer fresing, snu, boring, kjedelig, reaming, ruting, avfasing, og gravering.
Avhengig av geometri og nødvendig optisk kvalitet, maskinering kan etterfølges av polering eller andre overflatebehandlinger.
Hovedutfordringen er termisk håndtering. PMMA har relativt lav varmeledningsevne, slik at varme som genereres ved skjæresonen kan akkumuleres raskt.
Overdreven varme kan myke polymeren og forårsake smelting, graddannelse, overflatesmøring, dimensjonal forvrengning, eller stressforstyrrelser.
Skarpt verktøy, passende skjæreparametere, effektiv chip evakuering, og stiv, men lavspenningsfeste er derfor viktig.
CNC maskineringsprosess for PMMA
En typisk presisjonsarbeidsflyt er:
Materialvalg → CAD/CAM-programmering → Arbeidsholding → Grovbearbeiding → Finbearbeiding → Avgrading → Polering/overflatebearbeiding → Dimensjonsinspeksjon
Materialet bør velges i henhold til applikasjons- og maskineringskrav.
Cast PMMA er ofte foretrukket for krevende subtraktiv maskinering fordi dens materialegenskaper kan gi gunstig dimensjons- og maskineringsadferd,
mens ekstrudert materiale også kan bearbeides med suksess når gjenværende spenning og termiske effekter er riktig kontrollert.
Under CAM-programmering, verktøybanen bør unngå unødvendig varmeakkumulering.
Høyt verktøyengasjement, langvarig gnidning, og gjentatte passeringer over det samme området kan generere for høy temperatur selv når de nominelle skjæreparametrene virker rimelige.
Fordeler med CNC Maskinering PMMA
Høy designfleksibilitet
CNC-maskinering kan produsere svært tilpassede geometrier uten å kreve sprøytestøping.
Designmodifikasjoner kan normalt implementeres gjennom CAD/CAM-endringer i stedet for ved å produsere en ny form.
Dette gjør prosessen spesielt egnet for tekniske prototyper, funksjonelle prøver, erstatningskomponenter, og tilpassede deler med lavt volum.
Utmerket funksjonstilgjengelighet
CNC-bearbeiding kan direkte produsere presisjonsfunksjoner som f.eks:
- Hull og boringer
- Spor og lommer
- Tråder der det passer
- Monteringsflater
- Tellersinks
- Faser
- Graverte markeringer
Komplekse kombinasjoner av funksjoner kan maskineres i ett enkelt oppsett når maskinen og arbeidsanordningen tillater det.
Egnet for prototyper og lave volum
CNC-maskinering er økonomisk attraktivt når produksjonsmengden ikke rettferdiggjør sprøytestøping.
Det lar også produsenten gå relativt raskt fra et ferdig CAD-design til en fysisk komponent.
Høy dimensjonskontroll
Moderne CNC-utstyr kan gi tett dimensjonskontroll når PMMA lager, maskin, verktøy, temperatur, og måleforholdene er riktig administrert.
Kritiske funksjoner kan også inspiseres ved hjelp av CMM-er, synssystemer, eller presisjonsmålere.
Begrensninger ved CNC-bearbeiding PMMA
Hovedbegrensningen er effektiviteten ved materialfjerning. En betydelig del av det opprinnelige lageret kan bli maskinavfall, spesielt når den ferdige komponenten har et lite material-til-volum-forhold.
CNC-maskinering kan også bli dyrt for store produksjonsmengder fordi syklustid og maskinbelegg skalere med antall deler.
Andre begrensninger inkluderer:
- Varmeakkumulering under skjæring
- Fare for grader eller kantsmelting
- Potensiell frigjøring av gjenværende stress
- Høyere enhetskostnad ved høye volumer
- Behov for ytterligere polering for optiske overflater
- Økte håndteringskrav for ripefølsomme gjennomsiktige deler
Av disse grunnene, CNC-maskinering er generelt sterkest i prototypen og lavvolumenden av produksjonsspekteret.
5. Sprøytestøping av tilpasset akryl (PMMA) Deler
Injeksjonsstøping danner PMMA-deler ved å varme opp termoplasten over bearbeidingsområdet, injisering av den smeltede polymeren i en presisjonsform under trykk, lar materialet avkjøles og stivne, og deretter løse ut den ferdige komponenten.
I motsetning til CNC-maskinering, som fjerner materiale fra et solid emne, sprøytestøping skaper den nødvendige geometrien direkte gjennom formhulen.
Dette gjør den spesielt effektiv for gjentatt produksjon av komplekse former og høyvolumskomponenter.
En typisk PMMA-sprøytestøpesyklus er:
Harpikstørking → Plastisering → Injeksjon → Pakking/Holding → Kjøling → Utkast → Inspeksjon
PMMA krever passende fuktighetskontroll før behandling. For mye fuktighet i harpiksen kan bidra til bobler, sølv striper, dis, og andre overflate- eller optiske defekter.
Tørkeforholdene bør følge harpiksprodusentens spesifikasjoner.
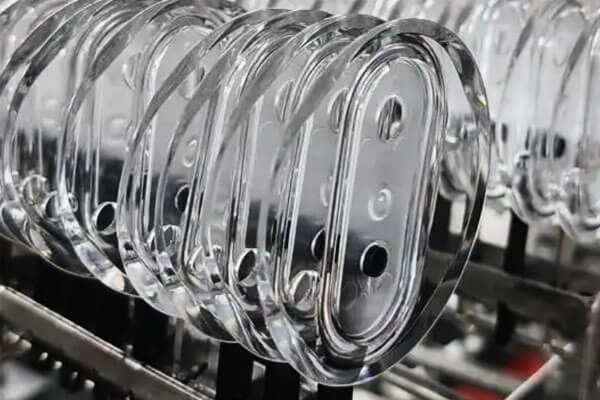
Sprøytestøping av optisk kvalitet
Når PMMA-delen er beregnet for optiske eller transparente applikasjoner, dimensjonsnøyaktighet alene er utilstrekkelig.
Prosessen må også kontrollere:
Flytatferd + kjøleensartethet + Rest stress + formoverflatetilstand
Dårlig kontrollert fylling eller kjøling kan skape optisk forvrengning selv når deldimensjonene holder seg innenfor toleranse.
Selve formoverflaten fungerer som en direkte kopioverflate. Enhver defekt, forurensning, ripe, eller upassende tekstur på en kritisk formoverflate kan overføres til den ferdige akryldelen.
Av denne grunn, optisk PMMA-støping krever ofte spesielt nøye kontroll av formpolering, harpiks tørking, fyllingsforhold, ventilasjon, og kjøling.
Fordeler med sprøytestøping PMMA
Fordeler:
- Lav kostnad per enhet ved volum: Når verktøyet er amortisert, enhetskostnaden er lav.
- Høy produksjonshastighet: Tusenvis av deler per dag er mulig.
- Utmerket repeterbarhet: Konsekvente dimensjoner og egenskaper.
- Kompleks geometri: Integrerte funksjoner, ribbeina, sjefer, og trykknapper kan støpes.
- Overflatebehandling: Muggtekstur er gjenskapt på delen.
- Materialvariasjon: Farget, fylt, og spesialitetskarakterer er tilgjengelige.
- Automasjon: Prosessen kan fullautomatiseres.
Begrensninger:
- Høye verktøykostnader: Muggsopp kan koste titusenvis av dollar.
- Lang ledetid: Muggproduksjon tar uker til måneder.
- Designbegrensninger: Trekk vinkler, ensartet veggtykkelse, og portplassering må vurderes.
- Materialbegrensninger: Støpt akryl med svært høy molekylvekt kan ikke støpes.
- Reststress: Støpte deler kan ha gjenværende spenning og dobbeltbrytning.
- Minimum volum: Ikke økonomisk for lave volumer.
6. Teknisk & Økonomisk sammenligning: CNC -maskinering vs. Sprøytestøping
CNC-maskinering og sprøytestøping kan begge produsere spesialtilpassede PMMA-deler, men de er optimalisert for ulike produksjonsforhold.
Hovedforskjellen er at CNC-bearbeiding fjerner materiale fra solid PMMA-materiale, mens sprøytestøping danner delen direkte i en form.
Som et resultat, deres kostnadsstruktur, Design fleksibilitet, produksjonseffektivitet, og materialutnyttelsen er ganske forskjellig.
| Nøkkelfaktor | CNC maskinering | Sprøytestøping |
| Produksjonsprinsipp | Subtraktiv maskinering fra PMMA-ark, tallerken, stang, eller blokkere | Forming av smeltet PMMA inne i en presisjonsform |
| Beste produksjonsvolum | Prototype, prøve, og lavvolumsproduksjon | Medium- og produksjon av høyt volum |
| Opprinnelige verktøykostnad | Lav; hovedsakelig standard skjæreverktøy og inventar | Høy; dedikert form kreves |
| Enhetskostnad | Relativt høy fordi bearbeidingstiden øker med mengde | Relativt lavt etter at mugginvesteringen er amortisert |
| Design fleksibilitet | Glimrende; CAD-endringer kan vanligvis implementeres uten nytt verktøy | Begrenset etter verktøy; store designendringer kan kreve modifikasjon av formen |
| Utviklingshastighet | Rask; egnet for raske prototyper | Langsommere fordi muggdesign, Produksjon, og prøver kreves |
Kompleks 3D-geometri |
God, men begrenset av verktøytilgang og maskineringsstrategi | Glimrende for støpte ribber, sjefer, Klipp, og integrerte funksjoner |
| Dimensjonal nøyaktighet | Høy og direkte kontrollert av CNC-verktøybaner | Høy etter prosessstabilisering, men påvirket av krymping og støpeforhold |
| Optisk overflatekvalitet | Utmerket potensial med kontrollert maskinering og polering | Utmerket potensial med høykvalitets formoverflater og stabil formstøping |
| Materialutnyttelse | Senke; fjernet materiale blir maskinavfall | Høyere; del er dannet nær nettform, selv om løpere og sprues skaper litt avfall |
| Veggtykkelse Fleksibilitet | Utmerket for maskinerte komponenter med variabel tykkelse | Krever nøye kontroll for å minimere synkemerker, warpage, og gjenværende stress |
| Interne funksjoner | Utmerket for tilgjengelige hull, spor, og lommer | Utmerket for støpte bosser, ribbeina, og komplekse integrerte funksjoner |
| Overflatebehandling | Enkel å kombinere med polering, sliping, eller andre sekundære operasjoner | Formoverflaten bestemmer i stor grad finishen som støpt; sekundær etterbehandling kan fortsatt være nødvendig |
Rest stress |
Kan innføres eller frigjøres under bearbeiding, spesielt i stresset lager | Støping kan introdusere gjenværende orientering og termisk stress |
| Materialavfallskostnad | Mer viktig for tungt maskinerte geometrier | Generelt lavere for høyt volum nesten-nett-form deler |
| Del-til-del repeterbarhet | Meget høy med stabil CNC-programmering og prosesskontroll | Svært høy etter at mugg- og støpeparametre er stabilisert |
| Økonomisk break-even | Vanligvis gunstig ved lavere mengder | Blir stadig mer økonomisk ettersom produksjonsvolumet øker |
| Typiske PMMA-applikasjoner | Prototyper, optiske deler, tilpassede hus, komponenter med lavt volum | Deksler, hus, viser, belysningskomponenter, spesialtilpassede deler i stort volum |
| Hovedfordel | Fleksibilitet med lav forhåndsinvestering | Høy produktivitet og lave enhetskostnader i stor skala |
| Hovedbegrensning | Høyere enhetskostnad og materialfjerning | Høy verktøyinvestering og lavere designfleksibilitet etter verktøy |
7. Akryloverflatebehandling og etterbehandling
Overflatebehandling er kritisk for akryldeler, spesielt når optisk klarhet eller utseende er viktig. Vanlige etterbehandlingsoperasjoner inkluderer:
Polering
Akryl kan poleres til en høy optisk finish ved å bruke en sekvens av slipepapir, forbindelser, og polerhjul. Flammepolering og damppolering brukes også til kantbearbeiding.
Annealing
Maskinerte eller støpte akryldeler kan glødes for å avlaste indre påkjenninger.
Utglødning utføres vanligvis ved 70–80 °C i flere timer, etterfulgt av langsom avkjøling. Dette reduserer risikoen for sprekker og sprekker.
Damppolering
Delen utsettes for løsemiddeldamp, som jevner ut overflaten. Dette gir en svært høyglans finish, men krever nøye kontroll for å unngå forvrengning.
Flammepolering
En kontrollert flamme føres over overflaten, smelte et tynt lag og produsere en jevn, blank finish. Dette brukes ofte til kanter.
Diamantpolering
For krevende transparente komponenter, diamantpolering kan gi en svært raffinert overflate. Det er spesielt nyttig der det kreves lav overflateruhet og høy optisk klarhet.
Sammenlignet med konvensjonell slipende polering, diamantbaserte prosesser kan gi mer kontrollert fjerning av svært små mengder materiale.
Dette gjør dem attraktive for presisjonsoptiske overflater og komponenter der synlige maskineringsmerker må minimeres.
Maling og maling
Akryl kan males, silketrykk, eller belagt med antirefleks, antistatisk, eller hard-coat finish.
Teksturering og matt finish
Ikke alle PMMA-deler trenger en gjennomsiktig, blank overflate. En kontrollert matt eller teksturert finish kan brukes der blendingsreduksjon, visuelt utseende, lysspredning, eller taktile egenskaper er viktigere enn maksimal åpenhet.
Laserskjæring og gravering
Laserbehandling brukes til skjæring, gravering, og merking akryl. Det gir en polert kant i noen tilfeller.
Liming og montering
Akryl kan skjøtes ved løsemiddelsveising, selvklebende binding, ultralydsveising, eller mekanisk feste. Løsemiddelsveising gir en gjennomsiktig skjøt, men krever nøye kontroll.
Rengjøring
Akryl bør rengjøres med mild såpe og vann eller spesialiserte plastrengjøringsmidler. Løsemidler som aceton og alkohol bør unngås, da de kan forårsake krakelering.
8. Bruk av tilpasset akryl (PMMA) Deler
Kombinasjonen av optisk gjennomsiktighet, Lett konstruksjon, værbestandighet, Elektrisk isolasjon, og bearbeidbarhet gjør PMMA egnet for et bredt spekter av tilpassede komponenter.
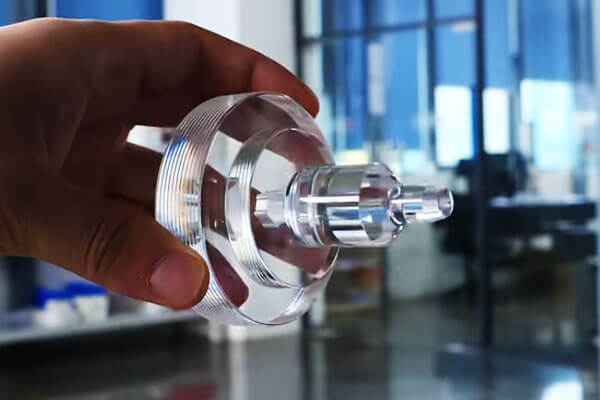
Optiske og fotoniske komponenter
PMMA er mye brukt der kontrollert lystransmisjon er nødvendig. Dens optiske klarhet gjør den egnet for komponenter der visuell transparens eller lysfordeling er en del av funksjonen.
Typiske applikasjoner inkluderer:
- Lysledere
- Optiske deksler
- Gjennomsiktige vinduer
- Skjermlinser
- Lysstyringskomponenter
- Beskyttende optiske hus
Elektronikk og elektrisk utstyr
PMMA gir god elektrisk isolasjon og kan skape lette transparente beskyttelsesstrukturer.
Tilpassede komponenter kan inkludere:
- Gjennomsiktige utstyrsdeksler
- Indikatorvinduer
- Utstillingshus
- Beskyttende paneler
- Elektriske innhegninger
- Isolerende avstandsstykker og inventar
Industrielt utstyr
Industrielt maskineri krever ofte at operatører observerer interne prosesser uten å utsette bevegelige eller farlige komponenter.
PMMA kan derfor brukes til:
- Inspeksjonsvinduer
- Maskinvern
- Beskyttende deksler
- Komponenter med væskesyn
- Transparente prosesshus
- Observasjonspaneler
Laboratorie- og medisinsk utstyr
PMMAs åpenhet, rent utseende, og enkel fabrikasjon gjør den nyttig for utvalgte laboratorie- og medisinsk utstyrskomponenter.
Søknader kan inkludere:
- Instrumentdeksler
- Væskesynskamre
- Laboratorieinnhegninger
- Prøve inspeksjonskomponenter
- Utstyrshus
Bil og transport
PMMA kan brukes i utvalgte bil og transportapplikasjoner hvor åpenhet, værbarhet, og utseende er viktig.
Eksempler inkluderer:
- Lysrelaterte komponenter
- Indikator dekker
- Visningselementer
- Innvendige gjennomsiktige deler
- Dekorative komponenter
Belysning og displayprodukter
Dette er et av PMMAs sterkeste kommersielle bruksområder. Materialet kan overføre lys effektivt samtidig som det tillater betydelig designfleksibilitet.
Tilpassede PMMA-komponenter kan produseres som:
- Diffusorer
- Lysledere
- Skjermpaneler
- Lysskilt
- Dekorative belysningskomponenter
- Gjennomsiktige hus
Arkitektoniske og kommersielle produkter
PMMA er mye brukt til visuelle og dekorative produkter fordi det kan kombinere transparens med relativt lav vekt.
Eksempler inkluderer:
- Skilting
- Vis inventar
- Detaljhandelsstrukturer
- Dekorative paneler
- Arkitektoniske belysningselementer
- Utstillingskomponenter
9. Kostnadsfaktorer for tilpassede akryldeler
Materiale
Materialvalg har en direkte innvirkning på kostnadene. Støpt PMMA er generelt dyrere enn standard ekstrudert PMMA,
mens spesialitetskarakterer som UV-stabilisert, antistatisk, optisk, eller materialer av medisinsk kvalitet kan ha ekstra kostnader.
Deltykkelse og lagerdimensjoner er også viktig, spesielt for CNC-maskinering. Et tykt eller overdimensjonert PMMA-emne kan øke både materialforbruk og maskinavfall.
Design kompleksitet
Kompleks geometri øker produksjonstid og prosesskrav.
For CNC-maskinerte deler, funksjoner som dype lommer, underskjæringer, tynne vegger, flere oppsett, og komplekse 3D-overflater kan øke maskineringstimer og verktøykrav.
For sprøytestøping, komplisert geometri kan øke formdesign og produksjonskostnader.
Underskjæringer kan kreve lysbilder eller andre mekanismer, mens tynne eller ujevne vegger kan kreve mer sofistikert formflyt og kjøledesign.
Toleransekrav
Større toleranser krever større prosesskontroll og mer inspeksjon.
En generell PMMA-komponent trenger kanskje ikke samme toleransenivå som en optisk eller presisjonstilpasset komponent.
Overspesifisering av toleranser kan derfor øke produksjonskostnadene uten å gi ekstra funksjonell verdi.
Spesielt for PMMA, dimensjonskontroll kan også påvirkes av temperatur, Rest stress, og materialbehandlingshistorie, så kritiske toleranser bør defineres i henhold til faktiske funksjonskrav.
Produksjonsvolum
Produksjonsvolum er en av de viktigste faktorene når du skal velge mellom CNC-maskinering og sprøytestøping.
Lavvolumproduksjon favoriserer generelt CNC-maskinering fordi prosessen krever relativt lite dedikert verktøy.
Høyere volumproduksjon favoriserer generelt sprøytestøping, fordi den første forminvesteringen kan spres over mange deler.
Det er ingen universell break-even-kvantitet. Det avhenger av delstørrelsen, geometri, bearbeidingstid, mugg kostnad, Syklustid, og årlig produksjonsbehov.
Overflatefinish
Overflatebehandling kan påvirke kostnadene for gjennomsiktige akryldeler betydelig.
Grunnleggende CNC-etterbehandling krever mindre bearbeiding enn finpolering, mens optisk polering kan innebære flere stadier og ekstra inspeksjon.
Ytterligere prosesser som flammepolering, damprelatert etterbehandling der det er aktuelt, maleri, eller funksjonelle belegg kan ytterligere øke prosesseringskostnadene.
For gjennomsiktig PMMA, den nødvendige finishen bør spesifiseres tydelig fordi polering av unødvendige overflater kan gi betydelige kostnader uten å forbedre komponentytelsen.
Sekundære operasjoner
Operasjoner utført etter den primære bearbeidings- eller støpeprosessen bidrar også til prisen på ferdige deler. Disse kan inkludere:
- Utglødning eller avstressende behandling
- Bonding
- Forsamling
- Boring eller sekundær maskinering
- Utskrift eller merking
- Beskyttende belegg
- Spesialemballasje
Kostnadseffekten avhenger av antall operasjoner og graden av manuell håndtering som kreves.
Verktøy
Verktøy er en stor forskjell mellom CNC-maskinering og sprøytestøping.
CNC-maskinering krever generelt inventar i stedet for en dedikert produksjonsform, så den første verktøyinvesteringen er relativt lav.
Injeksjonsstøping, til sammenligning, krever en dedikert form, og formkostnaden kan være betydelig for komplekse PMMA-komponenter eller deler som krever høypolerte optiske overflater.
For produksjon med høyt volum, Imidlertid, den høyere opprinnelige formkostnaden kan kompenseres av den lavere enhetsproduksjonskostnaden.
Ledetid
Standard produksjonsledetider har normalt en forutsigbar kostnadsstruktur.
Fremskyndet produksjon eller hastelevering kan kreve ytterligere maskinplanlegging, overtid, fremskyndet materialinnhenting, eller akselerert etterbehandling og inspeksjon, som kan øke totalkostnaden.
Av denne grunn, realistisk leveringsplanlegging er ofte mer økonomisk enn å be om en unødvendig komprimert produksjonsplan.
Kvalitetskrav
Krav til inspeksjon og dokumentasjon påvirker også kostnadene.
Grunnleggende dimensjonell inspeksjon er mindre krevende enn et produksjonsprogram som krever CMM-måling, optisk inspeksjon, verifisering av overflateruhet, materialsertifisering, funksjonell testing, eller full sporbarhet.
For høyverdige eller optiske PMMA-komponenter, ytterligere inspeksjon kan være berettiget på grunn av defekter som riper, dis, gal, eller dimensjonal forvrengning kan påvirke produktets aksept selv når den grunnleggende geometrien er korrekt.
10. Verdien av en spesialisert produsent av presisjons PMMA-deler
En spesialisert presisjons-PMMA-produsent bidrar med mer enn maskinerings- eller støpekapasitet.
For gjennomsiktige akrylkomponenter, Materiell oppførsel, Termisk kontroll, dimensjonsnøyaktighet, optisk kvalitet, og etterbehandling er nært forbundet.
Å velge en leverandør med erfaring på disse områdene kan redusere utviklingsrisiko og forbedre konsistensen fra prototype til produksjon.
Materialkompetanse
PMMA er tilgjengelig i forskjellige kvaliteter og lagerformer, og støpt og ekstrudert akryl kan oppføre seg annerledes under maskinering og termisk bearbeiding.
En spesialisert produsent kan velge riktig materiale i henhold til åpenhet, tykkelse, Mekaniske krav, UV -eksponering, overflatebehandling, og produksjonsmetode.
For eksempel, støpt PMMA er ofte foretrukket for krevende CNC-maskinerte komponenter på grunn av dens gunstige maskinering og optiske egenskaper, mens ekstrudert papir kan være mer økonomisk for standardiserte applikasjoner.
Prosessvalg
Den riktige produksjonsprosessen avhenger sterkt av produksjonsvolum og delens geometri.
CNC maskinering er generelt godt egnet for prototyper, Produksjon med lavt volum, og svært tilpassede geometrier.
Injeksjonsstøping blir stadig mer attraktivt når designet er stabilt og produksjonsmengdene er tilstrekkelig høye til å rettferdiggjøre dedikert verktøy.
En spesialisert produsent kan også kombinere de to tilnærmingene, for eksempel bruk av CNC-maskinering for prototypevalidering før overføring av et ferdig design til sprøytestøping.
Design for produksjon
PMMA deler krever nøye oppmerksomhet på veggtykkelse, indre hjørner, hull, klemområder, maskineringsgodtgjørelse, utkast, og termisk deformasjon.
Gjennomsiktige deler legger til et nytt lag av kompleksitet fordi porten markerer, skillelinjer, maskineringsmerker, og restspenning kan bli visuelt eller optisk signifikant.
Tidlig DFM-gjennomgang kan identifisere disse problemene før verktøy eller produksjon starter, reduserer sannsynligheten for kostbar redesign eller modifikasjon av støpeform.
Muligheter for presisjonsbearbeiding
Presisjons-PMMA-bearbeiding krever mer enn en CNC-maskin.
Skarpt verktøy, kontrollerte skjæreforhold, effektiv chip evakuering, stabil arbeidsplass, og termisk styring er nødvendig for å forhindre smelting, graddannelse, gal, og dimensjonsdrift.
For presisjonskomponenter, produsenten skal kunne kontrollere kritiske dimensjoner i henhold til de faktiske tegningskravene og verifisere dem ved hjelp av passende måleutstyr.
Kompetanse på overflatebehandling
Det endelige utseendet og den optiske ytelsen til akryldeler kan i stor grad avhenge av etterbehandling. Avhengig av applikasjonen, en produsent kan tilby:
- Fin CNC etterbehandling
- Mekanisk polering
- Diamantpolering
- Flammepolering for passende bruksområder
- Sliping og overflatebehandling
- Teksturering
- Funksjonelle overflatebelegg
For optiske komponenter, etterbehandling må kontrolleres nøye fordi overdreven polering kan endre dimensjoner eller optisk geometri.
Termisk og stresskontroll
PMMA er følsom for varme og gjenværende stress. Dårlig maskinering, støping, eller håndtering kan føre til krakking, sprekker, warpage, eller dimensjonal ustabilitet.
En spesialisert produsent kan innlemme passende prosesskontroller som optimaliserte skjæreparametere, kontrollerte støpeforhold, gløding der det er nødvendig, og forsiktig håndtering av gjennomsiktige overflater.
Kvalitetskontroll og sporbarhet
Presisjons-PMMA-produksjon kan kreve mer enn grunnleggende dimensjonell inspeksjon.
Avhengig av applikasjonen, kvalitetskontroll kan inkludere CMM eller synsmåling, overflateinspeksjon, grovhetsmåling, kontroller av optisk utseende, materialverifisering, og funksjonstesting.
For produksjonskomponenter, dokumenterte inspeksjonsjournaler og material-batch-sporbarhet gir ekstra kontroll over konsistensen.
Produksjonsfleksibilitet
En leverandør som er i stand til å støtte prototype, lavt volum, og produksjon av høyt volum kan redusere behovet for å overføre produktet mellom produsenter etter hvert som etterspørselen øker.
Velg LangHe for Custom Acrylic (PMMA) Deler
Langhe -industrien gir integrert CNC maskinering og sprøytestøping løsninger for tilpasset akryl (PMMA) komponenter, støtte prosjekter fra prototypeutvikling til produksjon.
Vår produksjonstilnærming kombinerer materialvalg, DFM anmeldelse, presisjonsbehandling, overflatebehandling, og kvalitetsinspeksjon for å møte de spesifikke kravene til gjennomsiktige og presise plastdeler.
For CNC-maskinert PMMA, LangHe kan støtte tilpassede geometrier, presisjonshull, lommer, monteringsfunksjoner, og polerte overflater.
For gjentatt produksjon, sprøytestøping kan utvikles for stabil, komplekse geometrier med effektiv produksjon per del.
Send oss din 2D tegning, 3D CAD-modell, PMMA karakter, mengde, toleranse, og krav til overflatebehandling.
Langhe -industrien kan vurdere designet og anbefale en passende CNC-bearbeiding, injeksjonsstøping, eller kombinert produksjonsløsning for dine tilpassede akryldeler.
11. Konklusjon
Presisjonstilpassede akryldeler er avgjørende i bransjer hvor åpenhet, varighet, og dimensjonsstabilitet er nødvendig.
Valget mellom støpt og ekstrudert akryl, og mellom CNC-maskinering og sprøytestøping, avhenger av søknadskravene, volum, og kostnad.
CNC-bearbeiding gir designfrihet, stramme toleranser, og rask behandling, gjør den ideell for prototyper og lavvolumproduksjon.
Sprøytestøping tilbyr lave kostnader per enhet og høy repeterbarhet ved volum, gjør det ideelt for produksjon med høyt volum. En hybrid tilnærming kan kombinere det beste fra begge.
Det er viktig å velge riktig produksjonspartner.
En spesialisert produsent med materialkompetanse, presisjonsevner, etterbehandlingskunnskap, og et sterkt kvalitetssystem kan bidra til at hver akryldel oppfyller kravene til ytelse og utseende.
LangHe er posisjonert som en slik partner, tilbyr den tekniske dybden og produksjonsfleksibiliteten som trengs for tilpassede akrylprosjekter.
Vanlige spørsmål
Hva er forskjellen mellom akryl og polykarbonat?
Akryl (PMMA) gir bedre optisk klarhet, UV -motstand, og motstand mot riper.
Polykarbonat er mye sterkere og mer slagfast, men er mer utsatt for riper og gulning.
Akryl er foretrukket for optiske og displayapplikasjoner; polykarbonat for slagfaste applikasjoner.
Er akrylplast eller glass?
Akryl er en plastikk, ikke glass. Det er en gjennomsiktig termoplast laget av polymetylmetakrylat (PMMA).
Det kalles ofte "akrylglass" fordi det kan gi glasslignende gjennomsiktighet og utseende, men dets materialegenskaper og produksjonsmetoder er fundamentalt forskjellige fra uorganisk glass.
Akryl er lettere, lettere å bearbeide og termoforme, mens glass generelt gir høyere hardhet og varmebestandighet.
Kan PMMA-deler poleres til en optisk finish?
Ja. Presisjons PMMA-deler kan være mekanisk eller diamantpolert for å oppnå svært lav overflateruhet og høy optisk klarhet.
Avhengig av PMMA-karakteren, tykkelse, poleringsprosess, og målemetode, klar PMMA kan oppnå ca 90–92 % transmittans for synlig lys.
Med riktig kontrollert polering og stressmestring, PMMA kan gi utmerkede optiske overflater mens den veier ca 50% like mye som vanlig glass.