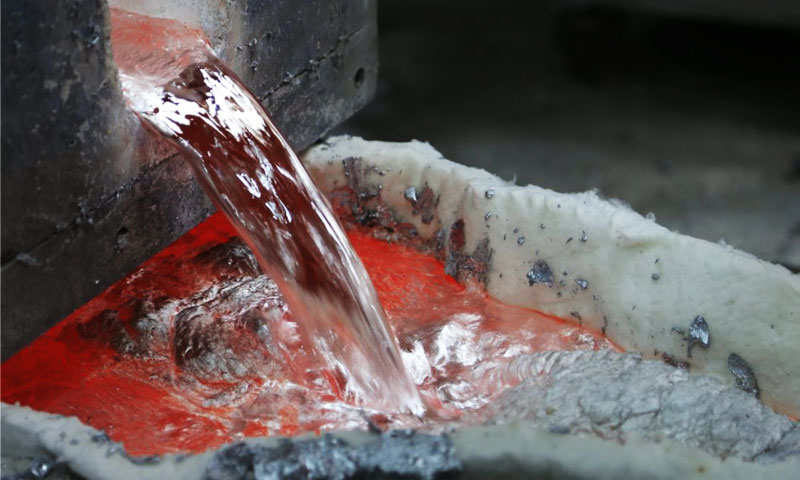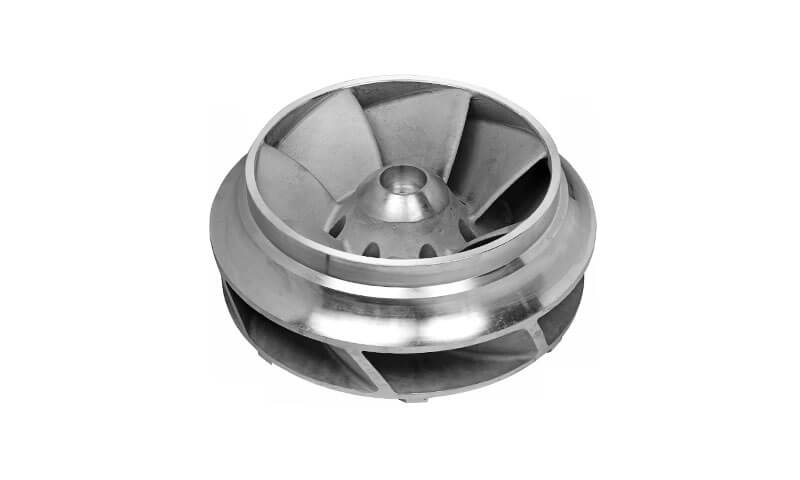
Inconel je registrirani zaštitni znak koji je izvorno razvila International Nickel Company, a sada je u vlasništvu Special Metals Corporation.
Inconel legure zauzimaju jedinstveno mjesto u modernom inženjerstvu. Oni nisu samo materijali visokih performansi; oni su materijali koji omogućuju - metali koji omogućuju strojevima da rade u uvjetima u kojima bi konvencionalni čelici otkazali za nekoliko sati.
Od komora za izgaranje mlaznih motora do oštre unutrašnjosti kemijskih reaktora, Inconel legure daju kombinaciju otpornosti na visoke temperature, otpornost na oksidaciju, i otpornost na koroziju s kojom se može mjeriti nekoliko obitelji materijala.
Lijevanje po investiciji posebno je važno za složene Inconel komponente jer može proizvesti geometrije gotovo neto oblika s unutarnjim prolazima, tanki presjeci, zakrivljeni profili, i integrirane strukturne značajke.
Međutim, proces se mora pažljivo prilagoditi specifičnoj leguri jer različite klase Inconela imaju bitno različite mehanizme skrućivanja i ojačavanja.
1. Što je Inconel legura?
Inconel je registrirani zaštitni znak povezan s obitelji Nikal-bazene na bazi nikla razvijen za zahtjevna okruženja koja uključuju visoke temperature, oksidacija, korozija, pritisak, i mehaničko opterećenje.
Iako je "Inconel" tehnički zaštitni znak, a ne naziv jedne legure, pojam se naširoko koristi u industriji za opisivanje legura nikal-kroma kao što su Udruživanje 600, 601, 625, i 718, kao i nekoliko lijevanih superlegura na bazi nikla.
Sastav i mehanizam ojačanja značajno se razlikuju između razreda, ali većina Inconel legura sadrži a niklom bogata matrica,
s kromom i drugim legirajućim elementima dodanim za pružanje specifičnih kombinacija otpornosti na koroziju, Snaga visoke temperature, i metalurška stabilnost.
Tipični sadržaj nikla je približno 50–75 tež.%, dok krom obično spada u raspon od 14–25 tež.%, Ovisno o ocjeni.
Ključni legirajući elementi u inkonelu
| Legirajući element | Tipična funkcija |
| Nikla (U) | Formira primarnu matricu i osigurava stabilnost na visokim temperaturama i otpornost na koroziju |
| Krom (CR) | Poboljšava otpornost na oksidaciju i otpornost na visokotemperaturnu koroziju |
| Molibden (Mokar) | Pruža ojačanje čvrste otopine i poboljšava otpornost na lokaliziranu koroziju |
| Niobijum (NB) | Doprinosi jačanju oborina, posebno u Inconelu 718 |
Aluminij (Al) |
Promiče stvaranje ojačavajućih γ′ faza i poboljšava otpornost na oksidaciju |
| Titanij (Od) | Sudjeluje u jačanju oborina γ′ |
| Željezo (FE) | Prilagođava kompoziciju, stabilnost faza, i karakteristike proizvodnje |
| Kobalt (Co) | Može poboljšati otpornost na visoke temperature i faznu stabilnost u odabranim vrstama |
| Volfram/tantal (W/Ta) | Osigurati dodatno ojačanje na visokim temperaturama i čvrstim otopinama u određenim superlegurama |
Na temelju njihovog mehanizma jačanja, Inconel legure općenito se mogu podijeliti na čvrsta otopina ojačana i oborinski ojačan obitelji.
Vrste čvrstih otopina kao što su Udruživanje 600 i 625 dobivaju velik dio svoje čvrstoće od legirajućih elemenata zadržanih u matrici nikla,
dok su stupnjevi ojačani oborinama kao što su Udruživanje 718 razviti veću čvrstoću kontroliranim formiranjem faza jačanja, posebno γ′ i γ″.
Za aplikacije lijevanja, odabir legure je posebno važan jer nije svaki komercijalni Inconel stupanj jednako prikladan za ljevaoničku proizvodnju.
Neki se razredi prvenstveno razvijaju kao kovane legure, dok legure kao što su Inconel 713C i 738 posebno su povezani s primjenama superlegura na bazi lijevanog nikla.
Tijekom lijevanja, čimbenici poput segregacije, ponašanje učvršćivanja, skupljanje, vruće pucanje, te se naknadna toplinska obrada stoga mora razmotriti zajedno s potrebnom radnom temperaturom i mehaničkim svojstvima.
U usporedbi s konvencionalnim nehrđajućim čelicima, Inconel općenito pruža višu razinu visoke temperaturne čvrstoće i otpornost na oksidaciju, posebno u teškim toplinskim i korozivnim uvjetima.
Međutim, ova izvedba dolazi s višim troškovima materijala i većim poteškoćama u proizvodnji, uključujući i zahtjevnije taljenje, lijevanje, obrada, i zahtjevi za toplinsku obradu.
2. Kemijski sastav uobičajenih inkonel legura
Donja tablica sažima tipične kemijske sastave odabranih razreda Inconela.
Vrijednosti su približne i treba ih provjeriti prema relevantnom ASTM, Ams, ili UNS specifikacija za određenu narudžbu.
| Legura | NAS | U | CR | FE | Mokar | NB + Okrenut | Drugi |
| Udruživanje 600 | N06600 | ≥72,0 | 14.0–17.0 | 6.0–10,0 | - | - | Cu ≤0,5, C ≤0,15 |
| Udruživanje 601 | N06601 | 58.0–63,0 | 21.0–25,0 | Uravnotežiti | - | - | Al 1,0–1,7 |
| Udruživanje 617 | N06617 | ≥44,5 | 20.0–24.0 | ≤3.0 | 8.0–10,0 | - | Co 10,0-15,0, Al 0,8–1,5 |
| Udruživanje 625 | N06625 | ≥58,0 | 20.0–23.0 | ≤5.0 | 8.0–10,0 | 3.15–4.15 | C ≤0,10 |
| Udruživanje 718 | N07718 | 50.0–55.0 | 17.0–21.0 | Uravnotežiti | 2.8–3.3 | 4.75-5.50 | Od 0,65–1,15, Al 0,20–0,80 |
| UNELEL X-750 | N07750 | ≥70,0 | 14.0–17.0 | 5.0–9,0 | - | 0.70–1,20 | Od 2,25–2,75, Al 0,40–1,00 |
| Udruživanje 738 | N07738 | Uravnotežiti | 15.0–16.5 | ≤0,5 | 1.5–2.5 | Do 1,5–2,5 | Co 8,0–9,0, Od 3,0–4,0, Al 3,0–4,0 |
3. Ključna svojstva Inconel legura
Inconel legure se odabiru zbog jednog ili više sljedećih svojstava.
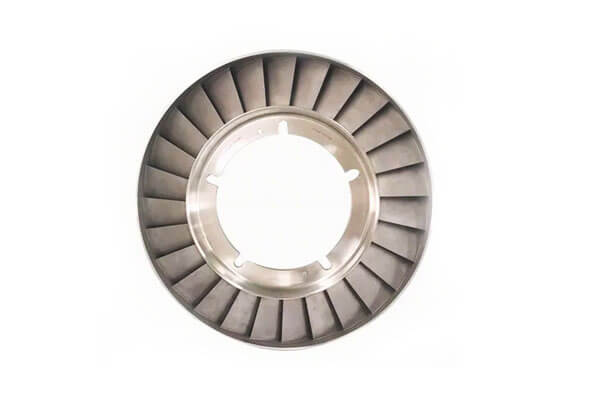
Snaga visoke temperature
Inconel legure zadržavaju korisnu čvrstoću na temperaturama od 600°C do preko 1000°C, Ovisno o ocjeni.
Vrste otvrdnule na taloženje kao što su 718 i 738 održavaju visoku granicu razvlačenja stvaranjem koherentnih gama-prime i gama-double-prime taloga.
Vrste čvrstih otopina kao što su 625 osloniti se na molibden, niobijum, i krom za otpornost na deformacije.
Otpornost na oksidaciju
Krom tvori gustu, prianjajuća naslaga Cr₂O₃ koja štiti metal ispod.
Udruživanje 601 i 617 posebno su otporni na cikličku oksidaciju i mogu raditi na zraku na temperaturama do približno 1200°C u nekim uvjetima.
Otpor korozije
Inconel legure otporne su na širok raspon korozivnih medija, uključujući:
- Okoline koje sadrže kloride
- Morska voda i morska atmosfera
- Kisele i alkalne otopine
- Sulfidacija i karburizacija na visokim temperaturama
- Rastaljene soli i tekući metali
Udruživanje 625 posebno je poznat po otpornosti na rupičastu pojavu, korozija pukotine, i pucanje od korozije pod naponom u kloridnim sredinama.
Otpornost na puzanje i naprezanje
Pri visokim temperaturama, metali se polako deformiraju pod stalnim opterećenjem—pojava poznata kao puzanje.
Inconel legure izrađene su tako da budu otporne na puzanje kroz ojačanje granica zrna, solid-solution ojačavanje, i precipitacijsko otvrdnjavanje. To ih čini prikladnima za lopatice turbina, lopatice, i visokotlačne cijevi.
Otpornost na umor
Toplinski ciklusi i mehaničke vibracije uobičajeni su u zrakoplovstvu i proizvodnji električne energije.
Inconel legure pokazuju dobru otpornost na zamor niskog i visokog ciklusa, osobito kada se proizvodi s čistim, mikrostrukture bez grešaka.
Toplinska stabilnost
Dugotrajna izloženost povišenim temperaturama može izazvati fazne transformacije, umiješanost, ili stvaranje sigma-faze u nekim legurama.
Pravilno uravnoteženi inconel stupnjevi otporni su na ove promjene, održavajući duktilnost i žilavost tijekom tisuća sati.
Zavarivost i strojnost
Zavarljivost varira ovisno o stupnju. Udruživanje 600, 625, i 718 općenito se smatraju zavarljivim korištenjem odgovarajućih metala za punjenje ili dodavanja na bazi nikla.
Obradivost je općenito loša u usporedbi s ugljičnim čelikom ili nehrđajućim čelikom, koji zahtijevaju oštar alat, niske brzine, i izdašnu rashladnu tekućinu.
4. Inconel mehanička i fizikalna svojstva
Sljedeće vrijednosti reprezentativni su podaci za Inconel 625 u žarenom ili otopinom tretiranom kovanom stanju; stvarna svojstva ovise o obliku proizvoda, Veličina presjeka, toplotna obrada, i temperaturu ispitivanja.
Ove se vrijednosti ne smiju koristiti kao zamjena za zahtjeve primjenjive specifikacije materijala.
| Vlasništvo | Udruživanje 625 Tipičan / Referentna vrijednost |
| Oznaka SAD -a | N06625 |
| Broj materijala | 2.4856 |
| Nazivna vrsta legure | NI-CR-Mo-NB |
| Gustoća | 8.44 g/cm³ |
| Raspon topljenja | 1290–1350 ° C (2350–2460°F) |
| Youngov modul | ~ 207 GPA |
| Poissonov omjer | ~0,30–0,31 |
| Toplinska vodljivost | ~9,8 W/m·K na 21°C |
| Specifična toplina | ~410 J/kg·K |
| Koeficijent toplinske ekspanzije | ~12,8 × 10⁻⁶ /K, 21–93°C |
| Električni otpor | ~1,29 × 10⁻⁶ Ω·m |
Zatečna čvrstoća |
~827–965 MPa, ovisno o stanju/proizvodu |
| 0.2% Snaga popuštanja | ~414–480 MPa, ovisno o stanju/proizvodu |
| Produženje | Tipično ≥30% u mnogim žarenim proizvodima |
| Tvrdoća | Obično oko 145–220 HB, stanja koja ovisi o stanju |
| Snaga visoke temperature | Zadržava značajnu čvrstoću do grubo 815° C u odgovarajućoj službi |
| Otpornost na oksidaciju | Dobra otpornost na oksidaciju do približno 980° C u odgovarajućim okruženjima |
| Magnetsko ponašanje | Općenito vrlo niska magnetska permeabilnost u žaruljenom stanju |
5. Zašto koristiti Inconel za lijevanje?
Lijevanje je često najpraktičniji i najekonomičniji način proizvodnje Inconel komponenti. Postoji nekoliko razloga.
- Blizu mreže: Lijevanje smanjuje strojnu obradu, što je kritično jer je Inconel teško rezati.
- Složena geometrija: Unutarnji rashladni prolazi, tanki zidovi, a zamršene konture mogu se proizvesti kao jedan komad.
- Iskorištavanje materijala: Manje otpada u usporedbi s kovanjem ili strojnom obradom od šipke.
- Fleksibilnost legure: Lijevanjem se mogu proizvesti legure koje je teško ili nemoguće preraditi, kao što su određene gama-prime legure velikog volumena.
- Usmjerene i monokristalne strukture: Napredne tehnike lijevanja mogu kontrolirati strukturu zrna za turbinske lopatice, poboljšanje otpornosti na puzanje.
- Popravak i zamjena: Lijevane komponente često se mogu popraviti zavarivanjem ili rekondicioniranjem, Proširenje života.
- Isplativo za male i srednje serije: Troškovi alata mogu se amortizirati tijekom proizvodnih serija, čineći lijevanje privlačnim za specijalizirane dijelove.
6. Inconel postupci lijevanja
Za različite primjene Inconela prikladni su različiti postupci lijevanja.
Odgovarajući postupak ovisi o stupnju legure, veličina komponente, debljina zida, unutarnja geometrija, Dimenzionalni zahtjevi, proizvodni volumen, i potreban integritet materijala.
Među dostupnim metodama, livenje po ulošku općenito je najvažniji proces za složene precizne komponente.
Investicijski lijev
Investicijski lijev, Poznat i kao Izgubljeni vosak, naširoko se koristi za proizvodnju složenih Inconel komponenti s geometrijom gotovo neto oblika.
Proces počinje voštanim uzorkom koji reproducira željenu geometriju komponente.
Više voštanih uzoraka može se sastaviti na sustav vodilica kako bi se formiralo stablo za lijevanje, nakon čega se sklop više puta oblaže keramičkom smjesom i vatrostalnim materijalom kako bi se stvorila keramička ljuska.
Nakon što ljuska postigne potrebnu debljinu i čvrstoću, odstranjuje se vosak i peče se školjka. Rastaljeni Inconel se zatim izlije u zagrijani keramički kalup.
Nakon učvršćivanja, ljuska se uklanja, odljevci su izrezani iz drveta, i naknadne operacije kao što je mljevenje, toplotna obrada, CNC obrada, i vrše se pregledi.
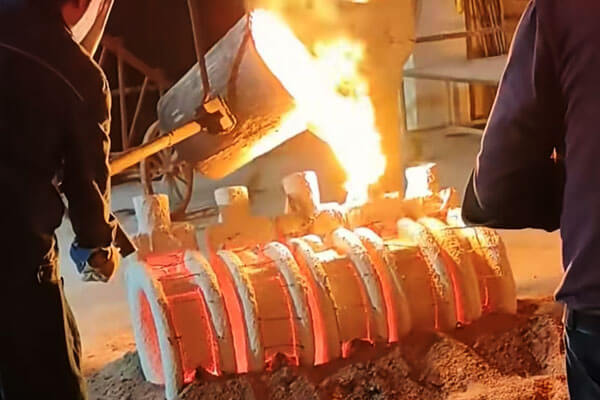
Za Inconel komponente, livenje za uložak nudi nekoliko važnih prednosti:
- Složena geometrija: Unutarnji prolazi, zakrivljene površine, rebra, šefovi, a integrirane značajke često se mogu ugraditi izravno u odljev.
- Proizvodnja gotovo neto oblika: Potrebno je manje materijala za strojnu obradu nego kod konvencionalne obrade kovanog materijala.
- Dobra ponovljivost dimenzija: Odgovarajuća kontrola procesa može osigurati dosljednu geometriju kroz proizvodne serije.
- Materijalna učinkovitost: Ovo je osobito vrijedno za skupe legure na bazi nikla.
- Smanjena montaža: Složeni dijelovi često se mogu proizvesti kao jedan odljevak.
Sustav zatvaranja i dodavanja mora biti pažljivo projektiran jer Inconel legure mogu biti osjetljive na skrućivanje skupljanja i vruće pucanje.
Toplinsko stanje keramičke ljuske također je važno jer utječe na ponašanje punjenja i skrućivanje.
Investicijski lijev je posebno pogodan za impelere, mlaznice, komponente vezane uz turbine, složene komponente ventila ili pumpe, kućišta otporna na toplinu, i drugi geometrijski složeni dijelovi gdje su značajni i učinak materijala i preciznost dimenzija.
Vakuumski liveni materijal
Odlijevanje ulaganja u vakuum kombinira geometrijske prednosti lijevanja po investiciji s kontroliranim niskotlačnim okruženjem tijekom taljenja i/ili lijevanja.
Osobito je vrijedan za superlegure na bazi nikla visokih performansi gdje se kontrolira kontaminacija plinom, oksidacija, inkluzije, a važni su i reaktivni legirajući elementi.
Tijekom vakuumskog taljenja, atmosfera peći je kontrolirana kako bi se smanjile neželjene reakcije između rastaljene legure i okolnog okoliša.
Rastaljeni Inconel se zatim uvodi u keramički kalup za ulaganje pod kontroliranim uvjetima.
Vakuumska obrada može pružiti nekoliko metalurških prednosti:
- Smanjena interakcija s atmosferskim plinovima
- Bolja kontrola legiranih elemenata osjetljivih na oksidaciju
- Manji rizik od određenih kvarova povezanih s plinom
- Poboljšana kontrola čistoće taline
- Veća prikladnost za zahtjevno zrakoplovstvo, energija, i visokotemperaturne komponente
Prednosti uvelike ovise o dizajnu peći, razina vakuuma, kemija legura, keramički sustav, praksa izlijevanja, i kontrola procesa.
Vakuumsko lijevanje ne otklanja nedostatke automatski; reakcije plijesni, skupljanje, segregacija, inkluzije, a nedostatke povezane sa skrućivanjem i dalje je potrebno kontrolirati odgovarajućim inženjeringom i inspekcijom.
Lijevanje pod vakuumom posebno je prikladno za visoku čvrstoću, Inconel odljevci visoke vrijednosti gdje je metalurška kvaliteta važnija od minimiziranja početnih troškova procesa.
Centrifugalno lijevanje
Centrifugalno lijevanje koristi kontroliranu rotacijsku silu za raspodjelu rastaljenog metala na stijenku kalupa tijekom skrućivanja.
Postupak je najprikladniji za komponente s cilindričan, annularni, cjevasti, ili rotacijsko simetrične geometrije.
Za odgovarajuće Inconel komponente, centrifugalno lijevanje može ponuditi dobre karakteristike punjenja i može pomoći u smanjenju određenih unutarnjih nedostataka jer se gušći rastaljeni metal gura prema vanjskom području kalupa, dok neki lakši uključci ili plinovi imaju tendenciju drugačije migrirati tijekom skrućivanja.
Međutim, centrifugalno lijevanje je mnogo manje fleksibilno od lijevanja po investiciji za vrlo složene trodimenzionalne geometrije.
Stoga se općenito odabire prema geometriji komponente, a ne jednostavno prema preferencijama legure.
Potencijalne primjene uključuju:
- Prstenje i rukavi
- Cilindrične ljuske
- Cjevaste komponente
- Rotacijski simetrični visokotemperaturni dijelovi
- Odabrane procesne komponente otporne na koroziju
Parametri procesa kao što je brzina rotacije, temperatura ulijevanja, temperatura kalupa, debljina zida, i brzina skrućivanja mora se pažljivo kontrolirati.
Neispravni parametri mogu doprinijeti segregaciji, dimenzionalna varijacija, inkluzije, ili nepoželjne mikrostrukture.
Za složene neosnosimetrične Inconel komponente, livenje po ulošku je obično praktičnije; za odgovarajuće rotacijske geometrije, centrifugalno lijevanje može pružiti učinkovitu alternativu.
Lijevanje pijeska
Lijevanje u pijesak koristi spojeni pješčani kalup za oblikovanje vanjske geometrije komponente.
U usporedbi s investicijskim lijevanjem, općenito nudi veću fleksibilnost za velike komponente i relativno male količine proizvodnje, dok zahtijeva jeftiniji alat.
Za Inconel, međutim, lijevanje u pijesak predstavlja dodatne izazove.
Površina kalupa, vezivni sustav, propusnost, toplinsko ponašanje, uvjeti izlijevanja, i reakcija metala i kalupa mora se pažljivo kontrolirati jer su superlegure na bazi nikla osjetljive na kontaminaciju i greške u lijevanju.
Glavne prednosti lijevanja u pijesku uključuju:
- Niže ulaganje u alat za velike ili male komponente
- Mogućnost izrade većih odljevaka
- Fleksibilne dimenzije kalupa
- Praktičnost za određene prototipove, proizvodnja vezana uz popravke, i specijalizirane komponente
Njegova su ograničenja jednako važna. U usporedbi s investicijskim lijevanjem, lijevanje u pijesak općenito daje nižu kvalitetu površine, manje precizna dimenzijska reprodukcija, i veće zahtjeve za strojnu obradu.
Složene komponente Inconela tankih stijenki također je teže proizvoditi dosljedno.
Iz tih razloga, lijevanje u pijesak obično se uzima u obzir kada se veličina komponente, proizvodni volumen, ili ekonomija alata nadmašuju potrebu za vrlo finim geometrijskim detaljima.
Za složen, Inconel komponente visoke vrijednosti koje zahtijevaju visoku točnost dimenzija i geometriju gotovo neto oblika, livenje u kalupe ili lijevanje u vakuumu općenito je prikladniji izbor.
7. Površinska obrada i obrada nakon lijevanja
Casting je samo početak. Inconel odljevci zahtijevaju pažljivo kontroliranu naknadnu obradu kako bi se postigla konačna svojstva i kvaliteta površine.
Toplotna obrada
- Otopina – otapa talog i homogenizira mikrostrukturu.
- Starenje – precipitira faze jačanja kao što su gama-prime i gamma-double-prime.
- Ublažavanje stresa – smanjuje zaostala naprezanja od lijevanja i strojne obrade.
- Bok (Vruće izostatsko prešanje) – primjenjuje visoku temperaturu i izostatski tlak za zatvaranje unutarnje poroznosti. HIP je često neophodan za Inconel odljevke kritične za zamor.
Površinska obrada
- Pucanj – uklanja kamenac i poboljšava čistoću površine.
- Kiselo kraljevstvo i pasivacija – uklanja kamenac od oksida i vraća otpornost na koroziju.
- Obrada – postiže kritične dimenzije, prirubnica, i zapečaćene površine.
- Brušenje i poliranje – poboljšava završnu obradu površine za higijenske ili aerodinamičke zahtjeve.
- Pucanj – izaziva zaostala tlačna naprezanja kako bi se poboljšao vijek trajanja od zamora.
- Premazivanje – mogu se primijeniti toplinski zaštitni premazi ili premazi otporni na habanje.
Pregled i testiranje
- Vizualni pregled
- Dimenzionalni pregled
- Inspekcija penetrante boje (DPI)
- Radiografski pregled (Rendgenski)
- Ultrazvučni pregled
- Kemijska analiza
- Mehaničko ispitivanje
- Ispitivanje pritiska
Strogi plan kvalitete osigurava da lijevane Inconel komponente ispunjavaju zahtjevne zahtjeve zrakoplovstva, stvaranje energije, i kemijska obrada.
8. Primjena lijevanih Inconel legura
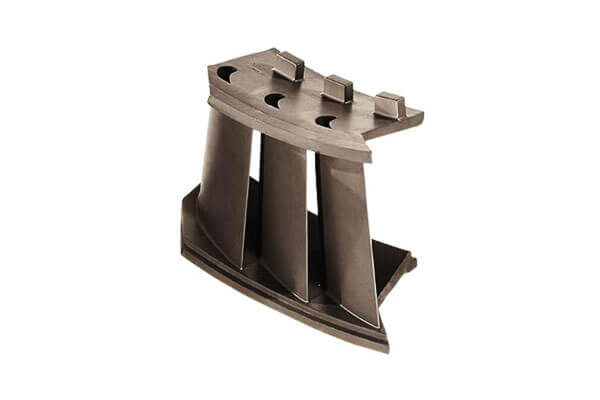
Turbine i visokotemperaturne komponente
Lijevane superlegure na bazi nikla naširoko su povezane s visokotemperaturnim rotirajućim i nepokretnim komponentama.
Njihova sposobnost održavanja čvrstoće i otpornosti na puzanje na povišenim temperaturama čini ih prikladnima za zahtjevna toplinska okruženja.
Tipične aplikacije uključuju kućišta vezana uz turbine, komponente mlaznice, komponente izgaranja, konstrukcijski dijelovi otporni na toplinu, i drugi visokotemperaturni hardver za plinski put, ovisno o specifičnoj leguri i konstrukcijskim zahtjevima.
Lijevane vrste kao što su Inconel 713C i 738 posebno su relevantni tamo gdje je mehanička izvedba na povišenoj temperaturi primarni zahtjev dizajna.
Oprema za kemijsku obradu
Inconel legure dobro su prilagođene kemijskim okruženjima u kojima konvencionalni nehrđajući čelici mogu doživjeti prekomjernu koroziju ili gubitak performansi.
Lijevane komponente mogu uključivati:
- Tijela ventila i komponente za kontrolu protoka
- Kućišta pumpi i komponente povezane s impelerom
- Kućišta za kemijsku obradu
- Mlaznice i spojnice
- Procesne komponente otporne na toplinu
U primjenama koje uključuju kloride, kiseline, ili mješovitim kemijskim okruženjima, odabir legure mora se pažljivo uskladiti sa stvarnom kemijom procesa, a ne oslanjati se isključivo na opću klasifikaciju "otporno na koroziju".
Oprema za naftu i plin
Oprema za naftu i plin može se susresti s kombinacijama visokog tlaka, povišena temperatura, kloridi, kisele sredine, i erozivne tekućine.
Udruživanje 625 i srodne legure nikla stoga se koriste u odabranim komponentama koje zahtijevaju visoku otpornost na koroziju i mehaničku pouzdanost.
Potencijalne primjene uključuju komponente ventila i pumpe, dijelovi pod pritiskom, podmorna oprema, i specijalizirani hardver za kontrolu protoka.
Morska i offshore oprema
Okruženje morske vode predstavlja značajne izazove za koroziju zbog izloženosti kloridima i lokaliziranih mehanizama korozije.
Odgovarajuće vrste inconela mogu pružiti jaku otpornost morsko okruženje, osobito tamo gdje nehrđajući čelici ili niželegirani materijali nemaju dovoljnu otpornost.
Lijevane komponente mogu se koristiti u pumpe, ventili, razmazi, sustavi za kontrolu pomorskog protoka, i offshore procesna oprema, pod uvjetom da je legura odabrana za stvarne uvjete izlaganja.
Primjene u zrakoplovstvu i plinskim turbinama
Superlegure na bazi nikla osnovni su inženjerski materijali za visokotemperaturne zrakoplovne i svemirske sustave.
Lijevanje omogućuje integraciju složenih oblika u jednu komponentu uz zadržavanje karakteristika performansi potrebnih za rad s vrućim presjecima.
Prijave mogu uključivati turbinske mlaznice, hardver za izgaranje, strukturne komponente vrućeg presjeka, i drugi specijalizirani dijelovi plinskih turbina.
Točna legura i metoda lijevanja uvelike ovise o temperaturi, stres, oksidacijsko okruženje, i geometrija komponenti.
Energetska i industrijska toplinska oprema
Komponente od lijevanog Inconela također se mogu koristiti u sustavi za proizvodnju električne energije, industrijske peći, oprema za toplinsku obradu, Sustavi izgaranja, i strojevima za obradu na visokim temperaturama.
Glavna prednost je njihova sposobnost održavanja strukturalnog integriteta pod istodobnim toplinskim djelovanjem, mehanički, i kemijska opterećenja.
9. Ograničenja lijevanja od Inconela
Iako Inconel lijevanje nudi izvrsnu otpornost na visoke temperature, otpor korozije, i sposobnost složene geometrije, također predstavlja značajne izazove u proizvodnji.
Visoki trošak materijala
Prvo ograničenje je relativno visoka cijena superlegura na bazi nikla.
Inconel sadrži velike količine nikla zajedno sa skupim legirajućim elementima kao što je krom, molibden, niobijum, i, Ovisno o ocjeni, kobalt, volfram, tantal, ili druge dodatke.
Zbog ove visoke materijalne vrijednosti, iskoristivost lijevanja i iskoristivost materijala važna su ekonomska razmatranja.
Pretjerano gatiranje i podizanje, Osiguravanje dodataka, i lijevani otpad može imati veći utjecaj na troškove nego što bi imao za konvencionalni ugljični čelik ili standardne odljevke od nehrđajućeg čelika.
Složeni zahtjevi za taljenje i lijevanje
Inconel legure općenito zahtijevaju kontroliranije uvjete taljenja i lijevanja nego konvencionalne legure za lijevanje.
Njihove visoke temperature taljenja i složena kemija legura omogućuju kontrolu temperature, upravljanje atmosferom, rastopiti čistoću, a kontrola kemijskog sastava posebno važna.
Tijekom topljenja i lijevanja, neodgovarajući uvjeti procesa mogu povećati rizik od oksidacije, inkluzije, kvarovi povezani s plinom, ili promjene u kemiji legure.
Za određene legure nikla visoke učinkovitosti, Vakuumsko ili neko drugo taljenje u kontroliranoj atmosferi može stoga biti poželjno.
Segregacija skrućivanja i defekti lijevanja
Superlegure na bazi nikla mogu pokazati značajne mikrosegregacija tijekom skrućivanja jer se legirajući elementi dijele između dendritičnih i interdendritičkih područja.
Ovisno o leguri, nepoželjne faze kao što su Lavesove faze, karbidi, ili mogu nastati drugi intermetalni sastojci.
Uobičajeni nedostaci lijevanja uključuju:
- Poroznost skupljanja
- Poroznost plina
- Uključci oksida ili nemetala
- Vruće pucanje
- Pogrešan rad i hladna zatvaranja
- Kemijska segregacija
- Lokalni nedostatak zvuka
Ovi nedostaci mogu smanjiti duktilnost, otpornost na umor, otpor korozije, ili performanse puzanja.
Stoga, kapiranje, hranjenje, temperatura kalupa, uvjeti izlijevanja, a skrućivanje se mora pažljivo kontrolirati.
Teška obradivost
Inconel je znatno teži za obradu od mnogih konvencionalnih čelika.
Njegova visoka čvrstoća, niska toplinska vodljivost, i jaka tendencija otvrdnjavanja koncentriraju toplinu i sile rezanja u zoni obrade.
Kao rezultat, CNC obrada može uključivati:
- Veća istrošenost alata
- Niže praktične brzine rezanja
- Veći zahtjevi za silom rezanja
- Stroži radni držač i krutost stroja
- Povećano vrijeme obrade i troškovi alata
Iz tog razloga, dizajn lijevanja trebao bi biti optimiziran kako bi se proizvela konačna geometrija što je bliža neto obliku koliko je praktično, dok je obrada rezervirana za kritične dimenzije, zapečaćene površine, niti, probir, i druge funkcionalne karakteristike.
Veća složenost toplinske obrade
Toplinska obrada često je neophodna za postizanje traženih svojstava, ali točan ciklus uvelike ovisi o stupnju legure i njezinoj namjeravanoj primjeni.
U legurama ojačanim taloženjem, parametara kao što je temperatura otopine, brzina hlađenja, temperatura starenja, i vrijeme starenja izravno utječu na rezultirajuću mikrostrukturu i mehanička svojstva.
Neodgovarajući ciklus toplinske obrade može dovesti do stvaranja neželjenih faza, nedovoljno ojačanje, prekomjerni rast zrna, ili gubitak otpornosti na koroziju.
Stoga, Inconel odljevci zahtijevaju termičku obradu specifičnu za leguru, a ne generički postupak toplinske obrade.
Viši zahtjevi za inspekciju
Budući da se Inconel odljevci često koriste na visokim temperaturama, visoki pritisak, ili korozivne usluge, unutarnji i površinski integritet može podlijegati strogim kriterijima prihvatljivosti.
Inspekcija može uključivati kemijsku analizu, dimenzionalni pregled, prodorno testiranje, radiografija, ultrazvučno testiranje, CT skeniranje, metalografsko ispitivanje, i provjera mehaničkih svojstava.
Potrebna razina inspekcije povećava vrijeme i troškove proizvodnje, ali često je bitno za dokazivanje integriteta lijevanja i osiguranje pouzdane izvedbe usluge.
Viši ukupni trošak proizvodnje
Kombinacija skupe sirovine, specijalizirana oprema za taljenje, složena kontrola lijevanja, toplotna obrada, teška strojna obrada, a opsežna inspekcija čini Inconel odljevke znatno skupljima od mnogih konvencionalnih metalnih odljevaka.
Stoga, Inkonel lijevanje općenito je najopravdanije kada komponenta zahtijeva kombinaciju svojstava koje jeftinije legure ne mogu pouzdano pružiti.
Za manje zahtjevne primjene, nehrđajući čelik, čelik, legure nikal-željezo, ili drugi jeftiniji materijali mogu pružiti ekonomičnije rješenje.
10. Odaberite LangHe Industry za lijevanje inconela
Langhe industrija je an ISO-certificirani proizvođač pružanje rješenja za livenje po narudžbi i CNC strojnu obradu za složene metalne komponente.
Za Inconel aplikacije, LangHe može integrirati DFM analizu, razvoj procesa lijevanja, odabir legura, precizni investicijski kasting, toplotna obrada, CNC obrada, završnica površine, i inspekciju kvalitete u koordinirani tijek proizvodnje.
Inženjerski pristup usmjeren je na usklađivanje procesa proizvodnje sa stvarnim zahtjevima komponente.
Za složene Inconel odljevke, ovo uključuje procjenu debljine stijenke, prijelazi odjeljaka, gating i hranjenje, Osiguravanje dodataka, datumske strukture, zahtjevi za toplinsku obradu, i zahtjeve inspekcije prije proizvodnje.
Kritične funkcionalne značajke tada se mogu CNC obraditi prema traženim specifikacijama dimenzija i površine.
LangHe podržava prilagođenu proizvodnju za prototip, maloserijski, i ponovite industrijske komponente, s konačnim postupkom definiranim prema odabranoj vrsti inconela, geometrija komponenti, uvjeti usluge, i primjenjive zahtjeve kvalitete.
Ovaj integrirani pristup lijevanja i strojne obrade posebno je vrijedan za kupce koji traže gotovu Inconel komponentu, a ne samo sirovi odljev.
11. Zaključak
Inconel legure zauzimaju važno mjesto među inženjerskim materijalima visokih performansi jer kombiniraju otpornost na visoke temperature, otpornost na oksidaciju, otpor korozije, i dugoročnu strukturnu stabilnost.
Njihova izvedba proizlazi iz pažljivo kontroliranih metalurških sustava na bazi nikla koji sadrže krom i odabrane elemente za jačanje kao što je molibden, niobijum, aluminij, i titanijum.
Za složene komponente, lijevanje pruža učinkovit put za pretvorbu ovih legura visokih performansi u dijelove gotovo mrežastog oblika, a istovremeno smanjuje strojnu obradu potrebnu za legure nikla koje je teško rezati.
Lijevanje po betonu posebno je vrijedno za zamršene geometrije, dok je lijevanje pod vakuumom prikladno kada je potrebna stroža kontrola čistoće taline i atmosferske kontaminacije.
Centrifugalno lijevanje i lijevanje u pijesak imaju specijaliziranije primjene na temelju geometrije i veličine komponenti.
Međutim, uspješno lijevanje Inconela ovisi o mnogo više od odabira legure.
Praksa topljenja, dizajn kalupa, kontrola skrućivanja, toplotna obrada, obrada, i inspekcija moraju raditi zajedno kako bi se postigla potrebna konačna svojstva.
Kada se ti čimbenici ispravno kontroliraju, komponente od lijevanog Inconela mogu pružiti pouzdanu izvedbu u nekim od najzahtjevnijih kemikalija, toplinski, energija, morski, i industrijske primjene pri visokim temperaturama.
FAQ
Koja je razlika između Inconela i nehrđajućeg čelika?
Inconel legure su superlegure na bazi nikla i kroma s višim sadržajem nikla i superiornom čvrstoćom na visokim temperaturama, otpornost na oksidaciju, i otpornost na koroziju u usporedbi s nehrđajućim čelikom.
Nehrđajući čelici su legure na bazi željeza s najmanje 10.5% krom.
Mogu li se lijevati Inconel legure?
Da. Inconel legure obično se lijevaju investicijskim lijevanjem, vakuumski liveni livenje, centrifugalno lijevanje, i lijevanje u pijesak.
Lijevanje se često preferira za složene oblike i za legure koje je teško strojno obraditi.
Koji je stupanj Inconela najbolji za lijevanje na visokim temperaturama?
Ovisi o prijavi. Udruživanje 718 naširoko se koristi za visoke čvrstoće, usluga na umjerenoj temperaturi.
Udruživanje 625 nudi izvrsnu otpornost na koroziju i dobru otpornost na visoke temperature.
Za najtoplije turbinske dijelove, lijevane legure kao što je Inconel 738 ili se često koriste monokristalne superlegure na bazi nikla.
Je li Inconel magnetičan?
Većina Inconel legura su austenitne i uglavnom nemagnetske u žarenom stanju. Neke vrste mogu postati blago magnetske nakon hladne obrade ili određenih toplinskih obrada.
Koliko košta lijevanje Inconela?
Inconel odljevci su skuplji od ugljičnog čelika ili odljevaka od nehrđajućeg čelika zbog cijene sirovina, složenost topljenja, i zahtjevi za naknadnu obradu.
Konačna cijena ovisi o kvaliteti legure, veličina dijela, složenost, količina, razina inspekcije, i zahtjevi isporuke.
Mogu se zavarivati komponente od lijevanog Inconela?
Mnoge komponente od lijevanog Inconela mogu se zavarivati, ali procedure moraju biti pažljivo kontrolirane.
Vrste otvrdnule na taloženje kao što su 718 zahtijevaju odgovarajuće prethodno zagrijavanje, izbor punila, i toplinska obrada nakon zavarivanja kako bi se izbjeglo pucanje.
Što je HIP u Inconel lijevanju?
HIP je kratica za Hot Isostatic Pressing. Koristi visoku temperaturu i visoki tlak plina za zatvaranje unutarnje poroznosti u odljevcima, poboljšanje gustoće, Život umora, i mehanička svojstva.