Kad se govori o postupcima obrade metala, skretanje, mljevenje, a mljevenju se obično posvećuje najviše pažnje. Međutim, nije svaki problem obrade najbolje riješiti rotirajućim rezačem.
Za ravne površine, ravni utori, ključnici, zaleđe, i određene ne-kružne unutarnje profile, linearni procesi rezanja ostaju vrlo korisni.
Tri važna procesa obuhvaćena ovim člankom su blanjanje, oblikovanje, i provlačenje.
Sva tri uklanjaju materijal kroz relativno linearno kretanje između alata za rezanje i obratka, ali se bitno razlikuju u konfiguraciji stroja, smjer rezanja, alati, produktivnost, primjenjiva geometrija, i ekonomije.
Iz perspektive proizvodnje, ispravno pitanje nije jednostavno koji je proces "bolji". jeste:
Koji linearni postupak rezanja daje potrebnu geometriju, točnost, površinski završetak, produktivnost, i trošak za određeni dio i obujam proizvodnje?
1. Blanjanje: Klipno rezanje za velike ravne površine
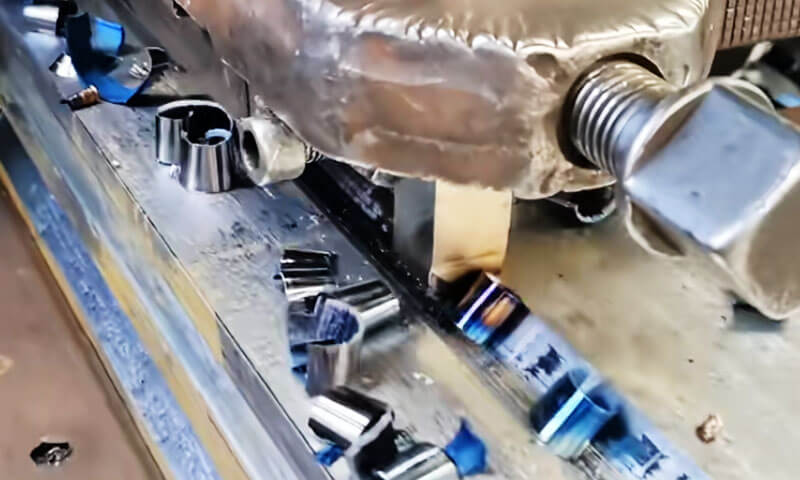
Blanjanje je tradicionalni linearni postupak rezanja metala u kojem se obradak pomiče recipročno prema fiksnom alatu za rezanje s jednom točkom. Za razliku od tokarenja, mljevenje, ili mljevenje, blanjanje se ne oslanja na kontinuirano rotacijsko rezanje.
Umjesto toga, materijal se uklanja tijekom hoda naprijed, dok je povratni hod normalno kretanje bez rezanja.
Ovaj jednostavan princip rezanja čini blanjanje posebno prikladnim za velike, težak, te duguljasti obradaci s dugim ravnim ili ravnim površinama.
Iako moderno CNC mljevenje je zamijenio blanjanje u mnogim primjenama opće namjene, blanjanje ostaje tehnički vrijedno tamo gdje veličina i težina obratka čine rotacijsku obradu manje praktičnom.
Veliki kreveti za alatne strojeve, teške baze, Strukturni odljevi, a duge vodeće površine reprezentativni su primjeri.
Princip rada blanjanja
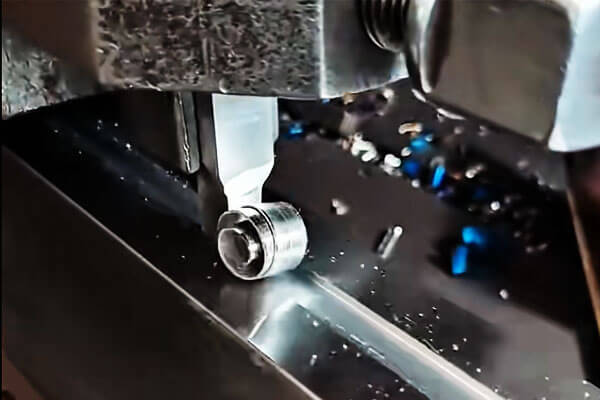
Djelovanje rezanja blanje temelji se na ponovljenom ciklusu hoda. Tijekom zaveslaja naprijed, oštrica zahvata obradak i uklanja kontrolirani sloj materijala.
Alat ili stol tada završava svoje povratno kretanje, normalno bez rezanja, prije primjene sljedeće hrane.
Osnovni ciklus je:
Rezni hod → povratni hod → posmak → rezni hod
Posmak progresivno pomiče poziciju rezanja tako da alat pokriva potrebno područje obrade.
Kombinacijom uzdužnog pomicanja stola s poprečnim ili okomitim posmakom, blanjalica može generirati horizontalnu, vertikalna, i nagnute površine.
Ovo recipročno gibanje temeljna je razlika između blanjanja i većine modernih visokoproduktivnih procesa strojne obrade.
U mljevenju, rezač se neprekidno okreće i višestruki zubi opetovano zahvaćaju obradak. U blanjanju, rezanje je isprekidano i obično se izvodi s a jedan rezni rub.
Glavne komponente blanjalice
Konvencionalna blanjalica sastoji se od velikog broja strukturnih komponenti i komponenti za kontrolu kretanja dizajniranih za podupiranje teških obradaka i održavanje stabilnosti rezanja.
| Komponenta | Glavna funkcija |
| Mašinski krevet | Podržava klipni stol i apsorbira sile rezanja |
| Radni stol | Nosi izradak i osigurava primarno recipročno gibanje |
| Stupovi/Kućišta | Poduprite poprečnu šinu i glave alata |
| Cross Rail | Nosi i postavlja glave alata |
| Glave alata | Držite alate za rezanje i omogućite podešavanje posmaka |
| Mehanizam dovoda | Kontrolira inkrementalno kretanje između poteza rezanja |
| Pogonski sustav | Omogućuje kontrolirano ubrzanje tablice, Brzina rezanja, i brzinu povratka |
Struktura stroja mora biti dovoljno kruta jer se blanjanje često primjenjuje na velike odljevke i komponente sa značajnim silama rezanja.
Svaka nestabilnost u tablici, sustav držanja za rad, ili glava alata može se pojaviti izravno kao vibracija, dimenzionalna varijacija, ili loša površinska završna obrada.
Tipične primjene blanjanja
Najjače područje primjene blanje je proizvodnja velik, dugo, relativno ravne površine
Veliki kreveti alatnih strojeva klasičan su primjer. Njihove vodilice i montažne površine mogu se protezati preko značajnih duljina i zahtijevaju točno poravnanje duž cijele radne ovojnice.
Slični zahtjevi javljaju se u velikim bazama, okviri, Strukturni odljevi, i teške industrijske opreme.
Blanjanje također može proizvesti:
- Duge horizontalne ravnine
- Vertikalne površine
- Nagnute površine
- Ravni utori
- V-utori
- T-utori
- Profili tipa lastin rep
- Duge vodeće površine
Uz odgovarajući alat i konfiguraciju stroja, mogu se generirati i specijaliziraniji profili.
Međutim, proces je najekonomičniji kada geometrija ostaje fundamentalno linearna i dostupna klipnom alatu.
Alati za blanjanje i strategija rezanja
Blanjanje obično koristi alati za rezanje s jednom točkom
Za grubu obradu, obično se preferira kruti alat s jakim reznim rubom kako bi se mogle rezati veće dubine bez pretjeranih vibracija.
Završne operacije koriste alate dizajnirane za postizanje stabilnijeg rezanja i poboljšane kvalitete površine.
Prevjes alata treba svesti na najmanju moguću mjeru jer duga projekcija alata smanjuje krutost i može povećati lupanje.
Ovo postaje osobito važno kod blanjanja velikih odljevaka jer sam obradak može sadržavati lokalizirane promjene u krutosti.
Praktično postavljanje alata slijedi tri osnovna načela:
Ispravan položaj alata + minimalni prevjes + sigurno stezanje
Radni komad također mora biti čvrsto oslonjen. Male komponente mogu se stegnuti stegom ili drugim učvršćenjem, dok se veliki odljevci i tvorevine općenito učvršćuju stezaljkama, vijci, potporni blokovi, ili namjenski uređaji.
Karakteristike procesa i tipična točnost
Glavni nedostatak blanjanja je njegova niska učinkovitost skidanja materijala u usporedbi s kontinuiranim glodanjem, jer povratni hod normalno ne doprinosi rezanju.
Izmjene alata i recipročna ubrzanja i usporavanja također ograničavaju produktivnost.
Njegova snaga je fleksibilnost, relativno jednostavan alat, i sposobnost strojne obrade velikih ili teških komponenti bez potrebe za složenim rotirajućim rezačima.
Ove značajke čine blanjanje posebno korisnim u pojedinačnoj i maloserijskoj proizvodnji, popravci, i strojna obrada velikih ravnih komponenti.
Tipična točnost koja se može postići uvelike ovisi o stanju stroja, geometrija alata, krutost obratka, i parametri procesa.
Kao opću referencu, konvencionalnim blanjanjem može se postići približno IT9–IT7 točnost dimenzija, s površinskom hrapavošću obično oko Ra 12,5–1,6 μm.
Pod povoljnim uvjetima i uz odgovarajuće široke alate za doradu, precizno blanjanje može postići približno IT6, s površinskom hrapavošću koja potencijalno doseže okolo Ra 0,8–0,2 μm.
Ove su vrijednosti indikativne, a ne univerzalne i ne bi trebale zamijeniti validaciju sposobnosti specifične za proces.
| Parametar | Tipične karakteristike blanjanja |
| Metoda rezanja | Klipno rezanje u jednoj točki |
| Primarna primjena | Velike ravne i ravne površine |
| Obradive značajke | Horizontalan, vertikalna, nagnute površine; ravni utori; jednostavno oblikovani profili |
| Glavna prednost | Fleksibilan i ekonomičan za velike, komponente malog volumena |
| Glavno ograničenje | Povratni hod u praznom hodu smanjuje produktivnost |
| Tipična točnost | Otprilike IT9–IT7 |
| Tipična hrapavost površine | Otprilike Ra 12,5–1,6 μm |
| Precizna završna obrada | Može se približiti IT6 i približno Ra 0,8–0,2 μm pod odgovarajućim uvjetima |
Temeljna vrijednost blanjanja leži u njegovoj sposobnosti da osigura stabilan, fleksibilna obrada velikih ravnih geometrija s relativno jednostavnim alatom.
Iako je uvelike zamijenjen visokoproduktivnim mljevenjem u mnogim proizvodnim okruženjima, ostaje praktičan proces za velike komponente, teška strojna obrada, i proizvodnja male količine gdje su fleksibilnost i jednostavnost opreme važniji od maksimalne brzine ciklusa.
2. Oblikovanje: Vertikalno recipročno rezanje za unutarnje i vanjske značajke
Iskusni strojari često opisuju alat za proreze kao "vertikalni blanjač", a usporedba je tehnički prikladna.
U oblikovanju, smjer rezanja je okomit, a ne vodoravan, a proces je prvenstveno usmjeren na unutarnje površine.
Može se smatrati vertikalnim proširenjem procesa blanjanja, dijeleći istu temeljnu jednu točku, isprekidano djelovanje rezanja dok proširuje svoj doseg u provrte, središte, i druge zatvorene geometrije kojima blanjalica ili oblikivač ne može lako pristupiti.
Osnovna oprema: Stroj za proreze
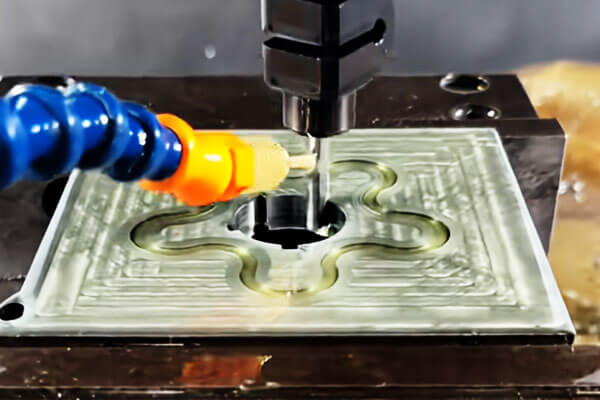
Stroj za ureze (prorezivač) sastoji se od ležaja, gornja i donja klizna kolica, kružni radni stol, ovan, i stupac.
Primarno gibanje je okomito linearno povratno kretanje klipa, koji nosi alat za izradu utora dolje kroz obradak i uvlači ga u povratnom hodu.
Kretanje posmaka osigurava uzdužno i poprečno kretanje gornjeg i donjeg klizača, dok rotacijsko kretanje kružnog radnog stola omogućuje kutno indeksiranje.
Ova kombinacija omogućuje stroju izvođenje ne samo ravnih unutarnjih rezova, već i indeksiranih značajki raspoređenih oko provrta.
Tipični strojevi za utore obrađuju udarce u rasponu od grubo 80 mm to 500 mm, s brzinama ramova obično između 15 i 60 udaraca u minuti ovisno o duljini hoda i materijalu.
Budući da se rezanje događa samo tijekom hoda prema dolje, proces je inherentno isprekidan, a učinkovito vrijeme rezanja je otprilike 40–50% ukupnog ciklusa.
Opseg strojne obrade i praktični detalji
Slotiranje je većinom "unutarnja" operacija. Njegove prednosti uključuju:
- Utori za ključeve u čvorištima, zupčanici, i remenice
- Četvrtaste rupe i pravokutne rupe
- Poligonalne rupe (šesterokutan, osmerokutan, i sličnih profila)
- Rupe za utore i unutarnje utore
- Unutarnji utori, slijepi prorezi, i nepravilnih unutarnjih profila
Alati za proreze spadaju u dvije široke kategorije. Alat sa šiljatim rubom koristi se za grubo izradu utora i za obradu poligonalnih rupa, gdje može svladati kutove i različite profile.
Alat s ravnim rubom koristi se za završne radove i za rezanje utora pod pravim kutom, stvarajući čišću bočnu stijenku i ravnije dno.
Kritičan detalj javlja se prilikom rezanja žljebova. Nije dovoljno kontrolirati simetriju svakog pojedinačnog utora za ključ; kutni razmak svih utora za klinove po obodu također mora biti unutar tolerancije.
To se postiže uporabom ploče za indeksiranje ili glave za dijeljenje u kombinaciji s rotirajućim radnim stolom.
Budući da je spline fit određen kumulativnim položajem svakog zuba, čak i mala pogreška indeksiranja može uzrokovati smetnje tijekom sastavljanja ili neprihvatljiv zazor u radu.
U praksi, točnost indeksiranja često se održava unutar nekoliko lučnih minuta, ovisno o klasi splajna i spojnoj komponenti.
Karakteristike i točnost procesa
Slotter nudi jasne prednosti u određenim proizvodnim kontekstima.
Njegova struktura je relativno jednostavna, postavljanje je brzo, i za jednodijelnu ili maloserijsku proizvodnju unutarnjih utora za klinove i nekružnih provrta, to je često najisplativija dostupna opcija.
Također zahtijeva manje specijaliziranih alata od provlačenja, što ga čini privlačnim za trgovine i odjele održavanja.
Ograničenja su jednako dobro utvrđena. Na povratnom udarcu, alat trlja o stijenku obratka, ubrzavanje trošenja alata i smanjenje vijeka trajanja alata.
Držač alata ili šipka za bušenje ima ograničenu krutost, koji ograničava i maksimalnu duljinu proreza i mogući omjer dubine i širine.
Kao rezultat, duboki ili uski prorezi mogu zahtijevati više prolaza, a otklon može utjecati na konzistentnost dimenzija.
U normalnim uvjetima, prorezom se postiže dimenzijska točnost u rasponu od IT9 do IT7, s površinskom hrapavošću obično između Ram 6.3 μm i Ra 1.6 µm.
Finija završna obrada općenito zahtijeva smanjeni umak, oštar alat, a ponekad i zaseban završni prolaz. Donja tablica sažima glavne parametre procesa.
| Parametar | Tipične karakteristike oblikovanja |
| Metoda rezanja | Vertikalno klipno rezanje u jednoj točki |
| Primarne primjene | Unutarnji utori za ključeve, prorezi, spline žljebovi, kvadratne i poligonalne rupe |
| Dodatne aplikacije | Odabrani zupčanici, crijeva, vanjski profili |
| Glavna prednost | Učinkovito za unutarnje elemente koje je teško obraditi konvencionalnim struganjem |
| Glavno ograničenje | Niža produktivnost zbog povratnog hoda bez rezanja |
| Tipična točnost | Otprilike IT9–IT7 |
| Tipična hrapavost površine | Otprilike Ra 6,3–1,6 μm |
| Pogodnost za proizvodnju | Osobito ekonomičan za pojedinačne i male serije |
Osim oblikovanih rupa, urezivač također može obrađivati cilindrične zupčanike, crijeva, i druge posebne komponente kada se koriste prikladna učvršćenja i rasporedi indeksiranja.
Ova svestranost priskrbila mu je reputaciju "univerzalne zamjene" za radionicu - stroj koji možda nije prvi izbor za proizvodnju velikih količina, ali onaj koji se pouzdano može nositi s neobičnim, unutarnji, a teško kada drugi procesi ne mogu.
3. Šišanje: Linearno rezanje visoke produktivnosti s alatom s više zubaca
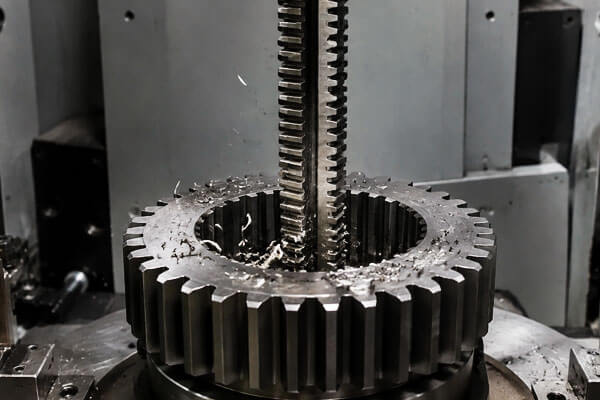
Šišanje je visokoproduktivan linearni proces rezanja u kojem se posebno dizajnirani alat zvan a broš kreće se linearno u odnosu na radni predmet.
Za razliku od blanjanja i oblikovanja, koji obično koriste jednu oštricu i uklanjaju materijal ponovljenim potezima, pločica sadrži više reznih zuba raspoređenih postupno duž alata.
Svaki zub uklanja kontroliranu količinu materijala, dopuštajući grubu obradu, polu-dorada, a završna obrada treba biti dovršena u jednom kontinuiranom potezu.
Ova jedinstvena geometrija alata čini provlačenje posebno učinkovitim za unutarnje i vanjske profile koji se ponavljaju, posebno u srednjoj- i proizvodnja velikog volumena.
Tipični primjeri uključuju unutarnje utore za ključeve, zaleđe, četvrtaste rupe, poligonalne rupe, i odabrane profile vezane uz opremu.
Osnovna oprema i alati
Strojevi za provlačenje dostupni su u dvije glavne konfiguracije: okomito i vodoravno.
Moderni strojevi gotovo univerzalno imaju hidraulički pogon, koji pruža glatku, stabilan, i dosljedno kretanje rezanja tijekom cijelog hoda.
Duljine hoda uvelike variraju ovisno o veličini stroja, od grubo 500 mm na manjim vertikalnim strojevima do nekoliko metara na velikim horizontalnim strojevima za provlačenje.
Srž procesa je alat za provlačenje, ili broš. Njegova konstrukcija je visoko projektirana, pri čemu svaki odjeljak služi različitoj funkciji:
- Škljocati: Prenosi silu povlačenja ili guranja sa stroja.
- Prednji pilot: Centrira i vodi provlaku dok ulazi u prethodno izrađenu rupu.
- Sekcija za rezanje: Sadrži više zuba raspoređenih u uzlaznom nizu, svaki zub uklanja kontrolirani prirast materijala.
- Završnica (dimenzioniranje) odjeljak: Konačni zupci uklanjaju posljednje male korake kako bi se utvrdila konačna dimenzija i završna obrada površine.
- Stražnji pilot: Podržava i vodi kopču dok izlazi iz obratka.
Jer zubi rastu progresivno, protezač izvodi grubu obradu, polu-dorada, i dovršavanje istovremeno. Jedan prolaz dovršava cijelu operaciju.
Uspon po zubu obično je u rasponu od 0.02 do 0.15 mm, ovisno o materijalu i potrebnoj završnoj obradi površine.
Opseg strojne obrade i praktična razmatranja
Broširanje je podijeljeno u dvije kategorije: unutarnje provlačenje i vanjsko (površinski) broširanje.
Unutarnje provlačenje koristi se za izradu raznih profiliranih rupa:
- Okrugle rupe
- Četvrtaste rupe
- Utorne rupe
- Provrti zupčanika i drugi nekružni unutarnji profili
Vanjsko provlačenje koristi se za ravne površine, V-utori, i drugi vanjski profili.
Uobičajeno je u automobilskoj i zrakoplovnoj industriji za strojnu obradu komponenti kao što su turbinski diskovi i klipnjače.
Nekoliko praktičnih točaka zaslužuje pozornost. Prilikom provlačenja unutarnje rupe, obradak općenito ne treba stezati.
Poduprt je na čeonoj strani, a sama sila rezanja ga drži u položaju. Međutim, okomitost između prethodno izrađene rupe i potporne čeone površine mora odgovarati specifikaciji.
Ako je ova okomitost loša, ispod obratka se može koristiti kuglasta podložna pločica koja omogućuje samoporavnavanje tijekom prolaza.
Za vanjsko provlačenje, sile rezanja su asimetrične, pa obradak mora biti pozitivno stegnut. Vodeća ploča također je potrebna kako bi se pločica držala na pravom putu.
Bez pravog vodstva, alat može zalutati, stvaranje neusklađene površine ili površine izvan tolerancije i potencijalno pucanje dijela.
Karakteristike i točnost procesa
Glavna prednost provlačenja je kombinacija visoke produktivnosti i dosljedne točnosti.
Budući da je cijela operacija završena u jednom potezu, vremena ciklusa su kratka, a ponovljivost izvrsna.
To čini provlačenje idealnim za proizvodnju velikih količina dijelova koji zahtijevaju čvrstoću, uniformne tolerancije.
U normalnim uvjetima, provlačenjem postiže se ekonomska točnost IT9 do IT7, s površinskom hrapavošću između Ram 1.6 μm i Ra 0.4 µm.
U povoljnim uvjetima, točnost može biti još stroža. Dosljednost od serije do serije jedna je od najjačih karakteristika procesa, budući da sama geometrija alata određuje konačne dimenzije.
Ograničenja broširanja su jednako jasna:
- Namjenski alat: Jedna ploha dizajnirana je za jednu određenu veličinu i profil. Ne može se prilagoditi da proizvede drugu dimenziju.
- Geometrijska ograničenja: Stepenaste rupe, slijepe rupe, a vrlo velike rupe ne mogu se probiti iznutra.
- Deformacija tankog zida: Obradci s tankim stijenkama skloni su deformacijama pod utjecajem velikih sila rezanja.
- Visoka cijena alata: Dizajn broševa je skup, proizvodnja, i održavati.
- Ekonomski prag: Provlačenje je isplativo samo u srednjoj do velikoj proizvodnji, gdje se trošak alata može amortizirati preko velikog broja dijelova.
Za pojedinačne ili male serije, jednostavno nije ekonomično.
Donja tablica sažima glavne parametre procesa.
| Parametar | Tipične karakteristike provlačenja |
| Metoda rezanja | Linearno rezanje progresivnim alatom s više zuba |
| Glavna oprema | Vertikalni ili horizontalni strojevi za provlačenje |
| Primarne primjene | Ključnici, spline rupe, četvrtaste rupe, poligonalne rupe, formirani profili |
| Glavna prednost | Vrlo visoka produktivnost; gruba i završna obrada često se mogu završiti u jednom potezu |
| Tipična točnost | Otprilike IT9–IT7 |
| Tipična hrapavost površine | Otprilike Ra 1,6–0,4 μm |
| Pogodnost za proizvodnju | Najbolje odgovara srednjem- i proizvodnja velikog volumena |
| Glavno ograničenje | Namjenski alat za provlačenje je skup i specifičan za primjenu |
Provlačenje je stoga najbolje shvatiti kao proces koji pretvara visoka ulaganja u alate u iznimnu produktivnost i ponovljivost.
Gdje obujam proizvodnje opravdava alate, to je jedna od najučinkovitijih i najpouzdanijih dostupnih metoda za obradu profiliranih rupa i vanjskih površina.
Gdje je volumen mali ili je geometrija neprikladna, alternativni procesi kao što je prorez, mljevenje, ili EDM su prikladniji.
4. Blanjanje vs. Oblikovanje vs. Šišanje: Temeljne razlike
| Stavka za usporedbu | Blanjanje | Oblikovanje | Šišanje |
| Osnovno načelo | Klipno linearno rezanje, tipično s alatom ili izratkom koji se kreće vodoravno | Klipno linearno rezanje, obično s alatom koji se kreće okomito | Linearno rezanje s višestrukim zubima koji imaju progresivno veće rezne zube |
| Tipičan stroj | Planer | Oblikovatelj / stroj za proreze | Horizontalni ili vertikalni stroj za provlačenje |
| Alat | Alat za rezanje s jednom točkom | Alat za rezanje s jednom točkom | Namjenski broš za više zuba |
| Primarno gibanje | Horizontalno povratno kretanje | Vertikalno povratno kretanje | Kontinuirani linearni hod povlačenja ili guranja |
| Glavne prijave | Velike ravne površine, korake, ramena, V-utori, T-utori | Unutarnji utori za ključeve, prorezi, kvadratne i poligonalne rupe, odabranih vanjskih profila | Ključnici, spline rupe, četvrtaste rupe, poligonalne rupe, vanjski profili |
Tipična geometrija obratka |
Velike i relativno dugačke ravne komponente | Interne ili lokalizirane značajke, posebno proreze i profile | Ponavljajući unutarnji ili vanjski profili s definiranom geometrijom |
| Uklanjanje materijala | Inkrementalno, općenito jedan rezni rub po potezu | Inkrementalno, općenito jedan rezni rub po potezu | Progresivno rezanje s više zubaca u jednom prolazu |
| Produktivnost | Nisko do umjeren | Nisko do umjeren | Visoko do vrlo visoko |
| Tipična točnost | Otprilike IT9–IT7; finija završna obrada može se približiti IT6 pod odgovarajućim uvjetima | Otprilike IT9–IT7 | Otprilike IT9–IT7, ovisno o alatu i kontroli procesa |
| Tipična hrapavost površine | Oko Ra 12,5–1,6 μm; | Oko Ra 6,3–1,6 μm | Oko Ra 1,6–0,4 μm |
| Trošak alata | Relativno nizak | Relativno nizak | Visoko jer su broševi specijalizirani |
Fleksibilnost |
Visoko za veliko, raznovrsni obradaci | Visoko za unutarnje značajke malih serija | Nizak; alat je općenito profil- i specifičan za veličinu |
| Proizvodni volumen | Najbolje za pojedinačne i male serije | Najbolje za pojedinačne i male serije | Najbolje za srednje- i proizvodnja velikog volumena |
| Glavna prednost | Ekonomična obrada velikih ravnih površina jednostavnim alatom | Učinkovita obrada unutarnjih utora i profila | Izvrsna produktivnost, dimenzijska konzistencija, i ponovljivost |
| Glavno ograničenje | Povratni hod bez rezanja smanjuje učinkovitost | Mala krutost i povratni hod bez rezanja ograničavaju produktivnost | Visoka cijena alata i ograničena prikladnost za slijepe, zakoračili, ili vrlo varijabilna svojstva |
| Ključno razmatranje procesa | Potpora obratku, krutost alata, i stabilnost dugog hoda | Prevjes alata, unutarnja pristupačnost, indeksiranje, i točnost utora | Dizajn broševa, vođenje obratka, pre-machined hole accuracy, i kontrolu sile rezanja |
5. Zaključak
Blanjanje, oblikovanje, i provlačenje su tri različita linearna procesa rezanja, svaki je prilagođen različitom rasponu proizvodnih zahtjeva.
Blanjanje dobro je prilagođen velikim ravnim površinama i ravnim utorima, posebno u pojedinačnoj i maloserijskoj proizvodnji gdje su fleksibilnost alata i relativno niska cijena opreme važni.
Oblikovanje posebno je učinkovit za unutarnje utore za ključeve, prorezi, četvrtaste rupe, i drugi lokalizirani profili, nudeći praktično rješenje kada je konvencionalno mljevenje manje prikladno.
Šišanje, za razliku od, koristi namjenski alat s više zuba za dovršavanje mnogih profila u jednom potezu, što ga čini posebno učinkovitim za srednje- i proizvodnja velikih količina gdje su ponovljivost i produktivnost ključni.
Iz perspektive procesnog inženjerstva, ne postoji univerzalno superiorna metoda.
Odgovarajući izbor trebao bi se temeljiti na geometriji dijela, materijal, dimenzijski i površinski zahtjevi, proizvodni volumen, Investicija u alatima, i ukupni trošak proizvodnje.
Česta pitanja
Koja je glavna razlika između blanjanja i oblikovanja?
Blanjanje koristi horizontalno recipročno gibanje za obradu vanjskih ravnih i užljebljenih površina.
Oblikovanje koristi vertikalno recipročno gibanje, prvenstveno za unutarnje provrte, ključnici, i profilirane rupe. Dijele isti princip rezanja u jednoj točki, ali se razlikuju u orijentaciji i fokusu primjene.
Zašto se provlačenje koristi samo za proizvodnju velikih količina?
Broširanje zahtijeva posvećenost, alati za rezanje specifični za oblik koji su skupi za proizvodnju i modificiranje.
Visoki troškovi alata mogu se amortizirati samo velikim količinama proizvodnje. Za male serije, trošak alata po dijelu čini provlačenje neekonomičnim.
Može li standardni stroj za provlačenje slijepiti rupe?
Općenito ne. Standardno provlačenje zahtijeva prolaznu rupu kroz koju alat može proći.
Za primjenu s ograničenom dubinom postoje posebni alati za slijepo provlačenje, ali imaju značajna ograničenja i nisu standardna industrijska praksa.
Koji linearni postupak rezanja daje najbolju završnu obradu površine?
Precizno blanjanje širokog alata može postići najnižu hrapavost površine (do Ra 0.2 µm), usporedivo s preciznim brušenjem.
Provlačenje daje najdosljedniju završnu obradu u proizvodnji velike količine. Standardno oblikovanje daje umjerenu kvalitetu površine.
Jesu li ovi linearni procesi rezanja još uvijek relevantni s modernim CNC glodanjem?
Da. Za posebne značajke kao što su utori u obliku lastinog repa, ključnici, i ravnih površina malog volumena, linearni procesi rezanja često donose niže troškove, jednostavnije postavljanje, i usporedivu kvalitetu s CNC glodanjem.
Oni ostaju glavni procesi u trgovinama za zapošljavanje, objekti za održavanje, i masovna proizvodnja obrazaca.