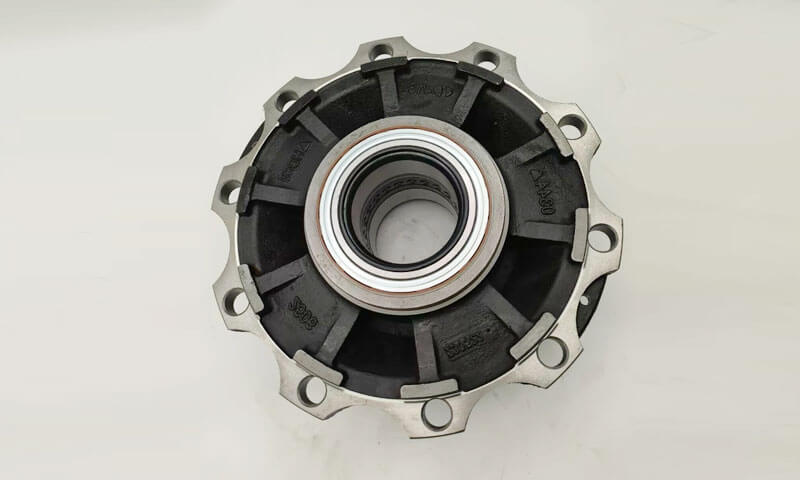
Odljevci kotača i diskova predstavljaju veliku kategoriju rotacijskih strukturnih komponenti široko rasprostranjenih u sustavima kočenja automobila, oprema za mehanički prijenos, rudarski strojevi i brodski pogonski sklopovi.
Tipični proizvodi uključuju zamašnjake, kočioni diskovi, remenice remena, glavčine kotača, diskovi zupčanika i bubnjevi kočnica.
Svi ti dijelovi dijele identične strukturne karakteristike kao osnosimetrična rotacijska tijela: debelo središnje čvorište koje tvori istaknute vruće točke, prijelazne spojne mreže između glavčina i vanjskih rubova, i vanjske obodne rubove tankih stijenki.
Drastična razlika u debljini stijenke donosi inherentne metalurške izazove, uključujući poroznost skupljanja koncentriranu unutar čvorišta, deformacija iskrivljenosti čeone strane, pukotine od toplinskog naprezanja, sklonost hlađenju na tankim dijelovima, nejednaka obodna tvrdoća, uključci troske i plinske pore.
Temeljna filozofija projektiranja procesa leži u reguliranju sekvenci skrućivanja putem usponskih vodova, hlađenja i optimiziranih rasporeda zatvarača za postizanje usmjerenog skrućivanja ili proporcionalnog skrućivanja na zahtjev.
Lijevanje u pijesku postalo je dominantan način proizvodnje kotača srednje do velike veličine & odljevci diskova s malim i srednjim količinama proizvodnje zahvaljujući svom fleksibilnom alatu, mala početna ulaganja i snažna prilagodljivost različitim geometrijama.
1. Strukturne značajke i izazovi lijevanja komponenti kotača i diska
Tipični su odljevci kotača i diskova rotacijske strukturne komponente karakteriziran osnosimetričnom geometrijom, velike razlike u debljini presjeka, i složeno ponašanje prijenosa topline tijekom skrućivanja.
Iako ove komponente općenito imaju relativno jednostavne vanjske oblike, njihova unutarnja kvaliteta lijevanja uvelike ovisi o interakciji između geometrije, protok rastaljenog metala, i kontrola očvršćivanja.
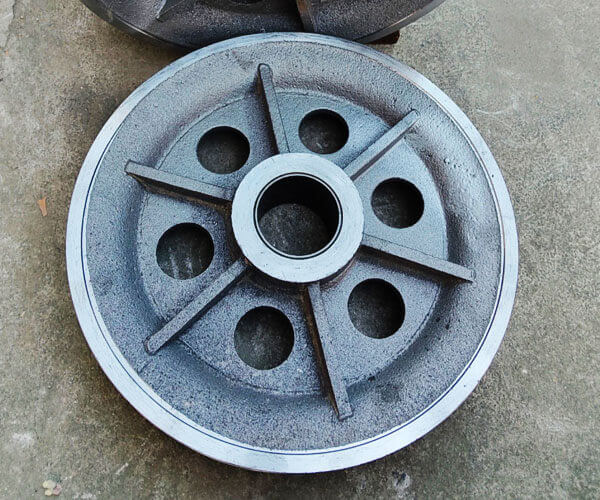
Tipične strukturne karakteristike odljevaka kotača i diskova
Odljevak kotača ili diska općenito se može podijeliti u tri funkcionalna područja: čvorište, dio diska/weba, a vanjski rub.
A središnje čvorište je obično najdeblji dio i osigurava spojnu točku za osovine, ležajevi, vijci, ili prijenosnih sustava.
Zbog velikog volumena i sporog hlađenja, čvorište postaje glavno toplinsko žarište tijekom skrućivanja.
Tekući metal u ovom području ostaje rastaljen duže od okolnih područja, uzrokujući visok rizik od grešaka skupljanja ako nije osigurano dovoljno hranjenja.
A disk ili web odjeljak povezuje glavčinu s vanjskim rubom i odgovoran je za prijenos mehaničkih opterećenja uz održavanje lagane konstrukcije.
Ovo područje često sadrži postupne ili zakrivljene prijelaze debljine. Neodgovarajući prijelazni dizajn ili neravnomjerno hlađenje mogu stvoriti zaostala naprezanja, izobličenje, i vruće pucanje.
A vanjski rub obično ima manju debljinu poprečnog presjeka i hladi se brže od glavčine.
Pretjerano hlađenje ovog područja može uzrokovati prerano skrućivanje prije nego što glavčina završi s punjenjem, što dovodi do unutarnje poroznosti i nejednakih mehaničkih svojstava.
Odnos između ova tri područja određuje cjelokupno ponašanje pri lijevanju:
- Glavina obično ostaje vruća i zahtijeva učinkovito hranjenje.
- Disk zahtijeva uravnoteženo hlađenje kako bi se spriječila deformacija.
- Rub zahtijeva kontrolirano skrućivanje kako bi se izbjeglo prerano smrzavanje.
Stoga, uspješan dizajn lijevanja mora postići kontrolirani toplinski gradijent od vanjskih područja prema središnjoj zoni napajanja.
Glavni izazovi lijevanja komponenti kotača i diska
Odljevci kotača i diskova uključuju složeno toplinsko ponašanje zbog njihove tipične strukture debele glavčine, tanke mreže, i vanjske felge.
Velike razlike u debljini presjeka stvaraju neravnomjerno skrućivanje, poteškoće s hranjenjem, i koncentracija naprezanja.
Sljedeća tablica sažima glavne izazove lijevanja i odgovarajuće metode kontrole.
| Kasting izazov | Uzrok i mehanizam | Tipični nedostaci ili rizici | Preporučene mjere kontrole |
| Poroznost skupljanja u toplinskoj vrućoj točki glavčine | Centralna glavčina ima najveću debljinu presjeka i najduže vrijeme skrućivanja. Kako se okolna područja ranije smrzavaju, kanali za hranjenje mogu postati blokirani, sprječavanje kompenzacije tekućeg metala za skrućivanje skupljanja. | Unutarnje šupljine skupljanja, mikroporoznost, smanjena čvrstoća na zamor, loši rezultati ultrazvučnog pregleda. | Primijenite dizajn usmjerenog skrućivanja; optimizirajte veličinu i lokaciju uspona; koristiti izolirane/egzotermne uspone, vanjske zimice, i pravilna kontrola temperature izlijevanja. |
| Neravnomjerno hlađenje i stvaranje toplinskog naprezanja | Tanki rubovi i dijelovi mreže brže se hlade, dok debela glavčina ostaje vruća dulje vrijeme. Različite brzine hlađenja stvaraju toplinske gradijente i neravnomjernu kontrakciju. | Vruće pukotine, zaostali stres, savijanje diska, gubitak zaobljenosti, izobličenje obrade, dinamička neravnoteža. | Optimizirajte orijentaciju lijevanja, krutost kalupa, uvjetima hlađenja, i primijenite toplinsku obradu za smanjenje naprezanja za precizne komponente. |
Nepotpuno punjenje tankog diska i mrežnih odjeljaka |
Tanki dijelovi brzo gube toplinu tijekom punjenja kalupa. Ako se temperatura rastaljenog metala smanji ispod kritične temperature punjenja, kompletno punjenje šupljine postaje teško. | Zabludi, Hladno se zatvara, nepotpuni rubovi, loša kvaliteta površine. | Optimizirajte lokaciju prolaza, brzina punjenja, temperatura ulijevanja, i koristiti glatke sustave punjenja niske turbulencije kao što su prstenasta bočna vrata ili punjenje na dnu. |
| Plinska poroznost i nemetalni uključci | Turbulentno strujanje rastaljenog metala uzrokuje uvlačenje zraka, oksidacija, miješanje troske, i erozija plijesni. Velike količine izlijevanja povećavaju rizik inkluzije. | Puhalice, podpovršinska poroznost, oksidne greške, uključci troske, smanjene performanse umora. | Upotrijebite sustave zatvarača niske turbulencije, filtri od keramičke pjene, učinkovito uklanjanje troske, odgovarajuća propusnost plijesni, i stabilne prakse izlijevanja. |
| Dimenzijska distorzija i nestabilnost strojne obrade | Neravnomjerna kontrakcija tijekom hlađenja uzrokuje nakupljanje unutarnjeg naprezanja. Vruća glavčina ograničava skupljanje hladnijih dijelova ruba. | Odstupanje ravnosti, gubitak koncentričnosti, uvjeti izvan kruga, preveliki dodatak za strojnu obradu. | Poboljšajte simetriju hlađenja, optimizirati dizajn kalupa, kontrolirati vrijeme istresanja, i provoditi tretman za ublažavanje stresa kada je potrebno. |
2. Cjelokupni izgled procesa & Sheme rastanka
Raspored procesa lijevanje pijeska komponente kotača i diska kritični su faktor koji određuje ponašanje punjenja, redoslijed skrućivanja, točnost dimenzije, i konačna kvaliteta lijevanja.
Za razliku od odljevaka jednostavnog oblika, komponente kotača sadrže značajne razlike u debljini presjeka između središnje čvorište, disk/web, i vanjski rub, pri čemu je odabir orijentacije lijevanja i metode odvajanja posebno važan.
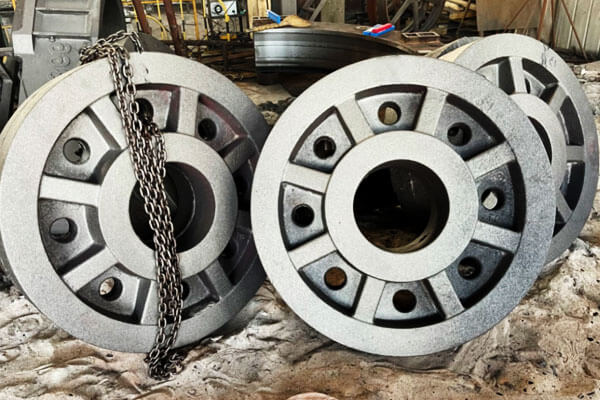
Horizontalni postupak razdvajanja (Najčešće rješenje)
Horizontalno odvajanje je metoda koja se najčešće koristi za odljevke kotača i diskova, Pogotovo za kišnice, kočioni diskovi, remenice, mala i srednja čvorišta, i opće industrijske diskove.
U ovom rasporedu, odljevak je postavljen vodoravno, a ravnina razdvajanja obično se odabire kroz disk ili web odjeljak.
Kalup je podijeljen na gornji dio i donji dio, omogućujući praktično povlačenje uzorka, instalacija jezgre, i sklapanje kalupa.
Ova je metoda široko kompatibilna s objema:
- Sustavi za oblikovanje zelenog pijeska za masovnu proizvodnju;
- Procesi pijeska vezanog smolom za srednje i male serije proizvodnje.
Glavne prednosti vodoravnog odvajanja su jednostavan raspored procesa, mala ulaganja u alate, i izvrsnu učinkovitost proizvodnje.
Postavljanje jezgre je relativno jednostavno, što ga čini prikladnim za komponente sa središnjim rupama, Unutarnje šupljine, ili strukture za ugradnju osovine.
Tipični rasporedi ulaznih vrata uključuju:
- Središnja gornja kapija, gdje rastaljeni metal ulazi kroz područje glavčine i teče prema van prema rubu;
- Obodna bočna vrata, gdje rastaljeni metal ravnomjerno ulazi po obodu radi poboljšanja stabilnosti punjenja.
Međutim, horizontalno oblikovanje također ima određena ograničenja. Budući da gornja i donja površina odljevka imaju različite uvjete prijenosa topline, hlađenje je često asimetrično.
To može rezultirati:
- Neravnomjerno skupljanje;
- Iskrivljenje čeone strane;
- Preostalo naprezanje;
- Dimenzionalno odstupanje.
Uz to, gornja površina šupljine kalupa ima veću tendenciju zadržavanja plina i nemetalnih inkluzija, što može izazvati:
- Puhalice;
- Uključci troske;
- Površinski nedostaci.
Stoga, za komponente kotača kritične za preciznost, horizontalno razdvajanje često zahtijeva dodatne mjere kao što je poboljšana ventilacija, optimizirano usmjeravanje, i kontrolirano hlađenje.
Vertikalno razdvajanje i Vertikalni proces izlijevanja
Vertikalni postupak razdvajanja postavlja kotač ili disk u okomitu orijentaciju, s kalupom podijeljenim duž radijalnog smjera komponente.
Ova metoda se uglavnom koristi za visokoprecizne glavčine kotača, pogonski kotači za teške uvjete, komponente željeznice, i veliki rotirajući dijelovi koji zahtijevaju izvrsnu stabilnost dimenzija.
U usporedbi s horizontalnim oblikovanjem, okomito lijevanje osigurava simetričnije toplinsko okruženje.
Cijeli opseg odljevka ima ravnomjerniju brzinu hlađenja, što značajno smanjuje temperaturne razlike između različitih regija.
Glavne prednosti uključuju:
- Poboljšana zaobljenost i koncentričnost;
- Smanjena deformacija nakon hlađenja;
- Uravnoteženija distribucija mikrostrukture;
- Manje zaostalo naprezanje.
Budući da je odljevak postavljen okomito, protok rastaljenog metala također se može bolje kontrolirati, smanjujući rizik od neravnomjernog punjenja između gornjeg i donjeg dijela.
Međutim, okomito razdvajanje zahtijeva napredniju sposobnost oblikovanja. Glavni izazovi uključuju:
- Složeniji uzorak i dizajn jezgre;
- Veći zahtjevi za sklapanje kalupa;
- Povećane poteškoće u rukovanju velikim kalupima;
- Veći zahtjevi za opremu za podizanje i pozicioniranje.
Stoga, ova se metoda općenito primjenjuje u okruženja proizvodnje smolastog pijeska, posebno za srednje velike količine ili prilagođene teške odljevke, a ne automatiziranu proizvodnju velikih količina.
Kosi postupak izlijevanja (Hibridna metoda optimizacije)
Koso lijevanje je poboljšani proces koji se temelji na načelima horizontalnog kalupljenja.
Tijekom izlijevanja, kalup se naginje pod kontroliranim kutom, obično okolo 10°–25°, dopuštajući rastaljenom metalu da uđe u šupljinu pod stabilnijim uvjetima.
Ova metoda kombinira prednosti vodoravnog i okomitog lijevanja poboljšavajući oboje:
- Glatkoća punjenja;
- Kontrola smjera skrućivanja.
Nagnuti položaj smanjuje izravan udar metala na površinu kalupa i smanjuje turbulenciju tijekom punjenja.
Istovremeno, potiče povoljniji toplinski gradijent, pomažući dovod rastaljenog metala prema području glavčine.
Koso izlijevanje je posebno pogodno za:
- Kotači od nodularnog lijeva;
- Veliki odljevci diskova;
- Komponente s jakom tendencijom skupljanja glavčine.
Njegove glavne prednosti uključuju:
- Smanjeno stvaranje oksidnih inkluzija;
- Poboljšana učinkovitost hranjenja glavčine;
- Manji rizik od poroznosti skupljanja;
- Bolja dimenzijska stabilnost.
Međutim, koso izlijevanje zahtijeva dodatnu opremu ili učvršćenje za točnu kontrolu kuta kalupa, što ga čini prikladnijim za specijaliziranu proizvodnju umjesto standardnih linija za kalupljenje.
3. Dizajn pješčanog kalupa i proizvodni proces
Kvaliteta pješčanih kalupa izravno određuje ponašanje punjenja, kvaliteta površine, točnost dimenzije, i unutarnju ispravnost odljevaka kotača i diskova.
Budući da se ove komponente obično kombiniraju velikih promjera, debele glavčine, tanke mrežne dijelove, i složenim uvjetima prijenosa topline, proces oblikovanja mora osigurati dovoljnu čvrstoću za održavanje stabilnosti šupljine, a istovremeno održavati dobru propusnost i sklopivost.
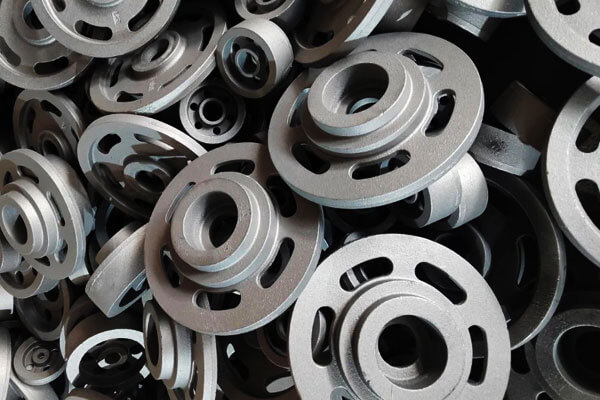
Oblikovanje zelenog pijeska za masovnu proizvodnju malih i srednjih komponenti kotača
Kalup u zelenom pijesku jedna je od najraširenijih i najekonomičnijih metoda za proizvodnju malih i srednjih odljevaka kotača i diskova, takav:
- Remenice;
- Mali zamašnjaci;
- Kočni bubnjevi;
- Opći industrijski diskovi.
Ovaj proces koristi mješavinu silikatnog pijeska, bentonitna glina, voda, i dodaci ugljika za stvaranje materijala za kalupljenje za višekratnu upotrebu.
Posebno je prikladan za automatizirane proizvodne linije gdje se zahtijeva visoka produktivnost i niski troškovi proizvodnje.
Učinak zelenog pijeska uvelike ovisi o njegovim fizičkim svojstvima. Tipični kontrolni parametri uključuju:
| Parametar | Tipičan raspon | Utjecaj na kvalitetu lijevanja |
| Sadržaj vlage | 3.2%–3,8% | Kontrolira čvrstoću kalupa, plastičnost, i proizvodnja plina |
| Kompaktabilnost | 38%–45% | Određuje gustoću kalupljenja i stabilnost šupljine |
| Propusnost | ≥80 | Osigurava učinkovito ispuštanje plina tijekom izlijevanja |
| Zelena tlačna čvrstoća | 0.12–0,16 MPa | Pruža dovoljnu čvrstoću kalupa protiv pritiska metala |
Omjer aktivnog bentonita i aditiva ugljika mora se pažljivo kontrolirati. Bentonit osigurava snagu lijepljenja, dok ugljena prašina ili slični dodaci koji sadrže ugljik pomažu smanjiti:
- Proboj metala;
- Defekti izgaranja;
- Površinska hrapavost;
- Površinski defekti povezani s plinom.
Tijekom proizvodnje, temperatura iskorištenog pijeska također se mora kontrolirati. Vrući obnovljeni pijesak može negativno utjecati na raspodjelu vlage i smanjiti kvalitetu plijesni, što dovodi do loše završne obrade površine i nestabilnosti dimenzija.
Za odljevke kotača i diskova, obično se primjenjuju dodatne mjere ventilacije jer se plin ima tendenciju nakupljanja oko najviših točaka glavčine i dijelova mreže.
Tipična rješenja uključuju:
- Prstenasti ventilacijski utori duž rastavne površine;
- Otvori za ventilaciju plina na visokim točkama kalupa;
- Dodatni otvori za ventilaciju iznad zatvorenih šupljina.
Međutim, oblikovanje zelenog pijeska također ima ograničenja. Budući da kalup ima relativno nisku krutost i umjerenu dimenzijsku stabilnost, tipična dimenzijska točnost je oko CT9 -CT11 prema standardima tolerancije lijevanja.
Uz to, relativno spore i nekontrolirane karakteristike hlađenja kalupa za zeleni pijesak povećavaju rizik od grešaka skupljanja u debelim dijelovima glavčine.
Stoga, zeleni pijesak općenito nije poželjan za teške glavčine kotača od nodularnog željeza koje zahtijevaju strogu ultrazvučnu kontrolu ili visoke performanse na zamor.
Samostvrdnjavajući pješčani kalup od smole za velike odljevke kotača visokih performansi
Za velike glavčine kotača, zamašnjaci za teške uvjete rada, komponente željeznice, i odljevci koji zahtijevaju stroga ispitivanja bez razaranja, samostvrdnjavajući smolasti pijesak je preferirana tehnologija kalupljenja.
Za razliku od zelenog pijeska, smolasti pijesak postiže čvrstoću kalupa kemijskom vezom između smole i učvršćivača, omogućujući proizvodnju velikih i složenih kalupa bez vanjske opreme za sabijanje.
Tipični materijali uključuju:
- 70/140 mrežasti silikatni pijesak;
- Keramički pijesak za poboljšanu toplinsku stabilnost;
- Furanska smola ili sustavi alkalnih fenolnih smola.
Omjer dodavanja smole općenito se kontrolira unutar približno 1.0%–1,4%, dok se doziranje učvršćivača prilagođava prema:
- Temperatura okoline;
- Vlažnost;
- Potrebna brzina stvrdnjavanja;
- Zahtjevi proizvodnog ciklusa.
Smolasti pijesak pruža nekoliko važnih prednosti za odljevke kotača i diskova:
Poboljšana točnost dimenzija
Visoka krutost i stabilnost pješčanih kalupa od smole omogućuje postizanje točnosti dimenzija CT8–CT9, što je znatno bolje od konvencionalnog kalupa u zelenom pijesku.
Ovo je osobito važno za rotirajuće komponente na koje može utjecati odstupanje dimenzija:
- Uravnotežite performanse;
- Usklađivanje vratila;
- Dodatak za strojnu obradu;
- Vijek trajanja.
Bolja sposobnost za složene jezgre
Veliki odljevci kotača često zahtijevaju unutarnje šupljine, rupe za montažu, ili složene strukture čvorišta. Smolasti pijesak omogućuje proizvodnju:
- Veliki sklopovi jezgre;
- Tanke i složene pješčane jezgre;
- Precizni unutarnji prolazi.
To ga čini vrlo prikladnim za prilagođene, jednodijelni, i proizvodnja male serije.
Viša kvaliteta površine
Smanjuje se glatkija površina šupljine kalupa:
- Prianjanje pijeska;
- Površinska hrapavost;
- Opterećenje čišćenjem;
- Dodatak za strojnu obradu.
Međutim, smolasti pijesak također predstavlja određene izazove.
Budući da smolna veziva stvaraju više plina tijekom izlijevanja, nepravilna kontrola procesa može uzrokovati:
- Podpovršinske puhalice;
- Poroznost plina;
- Defekti povezani s ugljikom.
Uz to, kalupi od smolastog pijeska imaju veću krutost i nižu sklopivost u usporedbi sa zelenim pijeskom. Za odljevke debelog presjeka, ograničena kontrakcija može povećati rizik od:
- Toplinski stres;
- Vruće pucanje;
- Koncentracija zaostalog naprezanja.
Stoga, procesi smolnog pijeska zahtijevaju pažljivu koordinaciju između čvrstoće kalupa, dizajniranje, i kontrolu hlađenja.
Tehnologija premazivanja kalupa
Premaz kalupa igra ključnu ulogu u poboljšanju kvalitete površine i sprječavanju grešaka u lijevanju, posebno za komponente kotača i diskova s velikim vrućim presjecima i složenim prijelazima.
Primarna svrha premaza je stvoriti zaštitnu barijeru između rastaljenog metala i pješčanog kalupa, smanjivanje:
- Prodor pijeska;
- Reakcija metal-kalijep;
- Defekti izgaranja;
- Površinska hrapavost.
Različiti materijali zahtijevaju različite sustave premaza.
Za odljevci kotača od sivog lijeva, premazi na bazi grafita obično se primjenjuju jer grafit pruža:
- Dobra toplinska stabilnost;
- Smanjeno prodiranje metala;
- Poboljšana završna obrada površine.
Za nodularnog lijeva i debelih odljevaka, premazi u prahu cirkona na bazi alkohola općenito se preferiraju zbog svoje:
- Visoka vatrostalnost;
- Izvrsna otpornost na eroziju rastaljenog željeza;
- Snažna zaštita na toplinskim žarištima.
Tipični postupak uključuje:
- Prvo nanošenje premaza za pokrivanje cijele površine kaviteta;
- Potpuno sušenje za uklanjanje vlage;
- Drugi premaz za bolju zaštitu;
- Završni pregled prije sastavljanja kalupa.
Nedovoljno sušenje može stvoriti dodatni plin tijekom izlijevanja, dok prekomjerna debljina premaza može smanjiti propusnost i utjecati na kvalitetu lijevanja.
Dizajn ventilacijskog sustava za pješčane kalupe s kotačima i diskovima
Upravljanje plinom kritičan je aspekt lijevanja kotača i diskova jer njihova rotacijska geometrija prirodno stvara zone nakupljanja plina.
Pravilno projektiran ventilacijski sustav obično uključuje:
| Mjera ventilacije | Tipičan dizajn | Funkcija |
| Odzračni utori na razdjelnoj površini | Prstenasti utori otprilike 0.4 mm × 6 mm | Pruža kanale za ispuštanje plina duž sučelja kalupa |
| Ventilacijske šipke glavčine | φ8–12 mm otvori za ventilaciju ili šipke na vrhu glavčine | Oslobađa koncentrirani plin iz debelih dijelova |
| Sustav ventilacije jezgre | Ventilacijski kabeli ili porozni kanali unutar pješčanih jezgri | Usmjerava unutarnje plinove jezgre izvan kalupa |
| Ispušni usponi | Smješten na visokim točkama odljeva | Poboljšava stabilnost punjenja i sprječava zadržavanje plina |
Učinkovit dizajn ventilacije mora održavati ravnotežu: nedovoljna ventilacija uzrokuje kvarove plina, dok prekomjerno odzračivanje može oslabiti kalup ili povećati rizik od prodiranja metala.
4. Dizajn sustava za odljevke kotača i diskova
Sustav zatvarača igra odlučujuću ulogu u određivanju unutarnje kvalitete, dimenzijska stabilnost, i mehanička svojstva odljevaka kotača i diskova.
Zbog njihove tipične rotirajuće geometrije—s masivnom glavčinom, relativno tanke mrežne dijelove, i tanji vanjski rub—proces punjenja mora se pažljivo kontrolirati kako bi se izbjegle turbulencije, unošenje oksida, Hladno se zatvara, nepotpuno punjenje, i neravnomjerna raspodjela temperature.
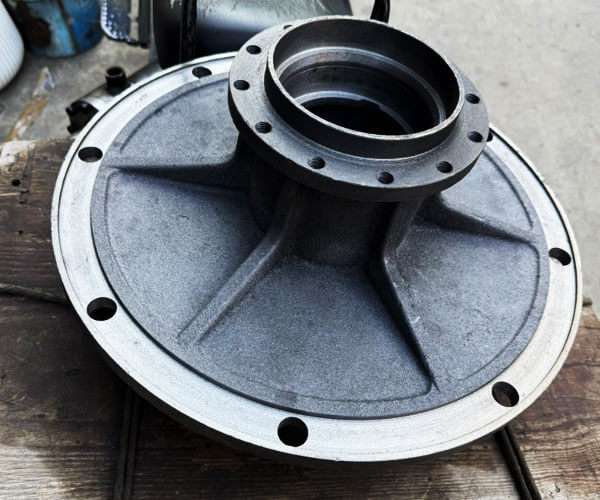
Središnji gornji sustav zatvaranja: Jednostavan raspored sa snažnom sposobnošću usmjerenog skrućivanja
Središnji gornji sustav zatvarača jedno je od tradicionalnih rješenja za zamašnjake i relativno jednostavne odljevke u obliku diska.
U ovom dizajnu, rastaljeni metal ulazi iz područja središnje glavčine i teče radijalno prema van prema rubu kroz mrežni dio.
Ovaj raspored osigurava prirodni temperaturni gradijent jer središnja glavčina ostaje toplija od vanjskog ruba tijekom punjenja i skrućivanja.
U kombinaciji s pravilno dizajniranim usponima, sustav može promovirati usmjereno skrućivanje od tanjih vanjskih dijelova prema središtu, omogućujući napajanje središnje vruće točke.
Međutim, središnji položaj hranjenja također stvara nekoliko potencijalnih problema.
Kontinuirana izloženost područja glavčine rastaljenom metalu na visokoj temperaturi povećava toplinsku koncentraciju glavčine, što može povećati vruću točku i povećati rizik od šupljina skupljanja ili mikroporoznosti.
Uz to, izravan udar metalne struje u središte može stvoriti turbulenciju tijekom početne faze punjenja, povećanje mogućnosti stvaranja oksidnog filma i uvlačenja troske.
Za poboljšane performanse, moderni dizajni često uključuju pjenaste keramičke filtre u bazenu za izlijevanje, proširiti više radijalnih ulaza iz središta, i podesite smjer protoka kako biste spriječili izravan udar metala na tanka područja mreže. Ove izmjene pomažu smanjiti turbulenciju i poboljšati unutarnju čistoću.
Annular Slit Side Gating Sustav: Preferirano rješenje za kočione diskove i precizne rotirajuće dijelove
Za kočione diskove, kočni bubnjevi, i druge komponente koje zahtijevaju izvrsnu dimenzijsku točnost i dinamičku ravnotežu, prstenasti bočni prorez smatra se jednim od najučinkovitijih rješenja.
U ovoj konfiguraciji, kružna vodilica postavljena je oko područja glavčine, s više uskih otvora ravnomjerno raspoređenih po obodu.
Rastaljeni metal ulazi u šupljinu kalupa istovremeno iz više smjerova, stvarajući uravnotežen uzorak punjenja.
Glavna prednost ovog sustava je njegova sposobnost postizanja ravnomjerne raspodjele temperature po cijelom obodu.
Budući da rastaljeni metal doseže različita područja odljevka gotovo u isto vrijeme, toplinski gradijenti su minimizirani, smanjenje zaostalog naprezanja, izobličenje, i odstupanje okruglosti.
Relativno nježno ponašanje punjenja također smanjuje turbulenciju u usporedbi s izravnim izlijevanjem odozgo. Niža turbulencija znači manju oksidaciju, manje uhvaćenih inkluzija, i poboljšana kvaliteta površine.
Zbog toga je dizajn posebno pogodan za komponente kočnica gdje je dopuštenje za strojnu obradu ograničeno, a dimenzionalna stabilnost kritična.
Prstenasti sustav zatvarača također podržava ravnomjernije skrućivanje između središta, web, i vanjski rub.
U kombinaciji s pravilno postavljenim usponima i hladnjacima, može učinkovito kontrolirati nedostatke skupljanja u područjima sa značajnim varijacijama debljine stijenke.
Sustav donjih vrata: Visokokvalitetno punjenje za glavčine kotača za teške uvjete rada
Za velike i teške glavčine kotača, pogonski kotači, i industrijske komponente visokog opterećenja, donji otvor često se odabire kako bi se postigla najveća moguća kvaliteta punjenja.
U sustavu donjeg zatvarača, rastaljeni metal ulazi iz donjeg dijela šupljine kalupa i postupno se diže prema gore.
Metalna površina ostaje relativno stabilna tijekom punjenja, značajno smanjujući prskanje, ulazak u zrak, i sekundarna oksidacija.
Primarna prednost ove metode je izvrsna kontrola protoka. Zato što se rastaljeni metal glatko diže, a ne pada okomito, rizik od turbulentnog toka i erozije pijeska znatno je smanjen.
Ovo je osobito važno za velike odljevke gdje čak i male količine oksidnih inkluzija ili čestica pijeska mogu ozbiljno utjecati na performanse zamora.
Međutim, donje punjenje također ima ograničenja. Budući da se gornja područja odljevka ispunjavaju zadnja, njihova se temperatura može smanjiti prije nego što dođe do potpunog hranjenja.
Stoga, donja vratašca moraju se pažljivo kombinirati s učinkovitim usponskim sustavima, izolacijski rukavci, i vanjsko hlađenje za održavanje odgovarajućeg pritiska punjenja i kompenziranje skupljanja u debelim dijelovima glavčine.
Opće smjernice za projektiranje učinkovitih sustava vrata
Bez obzira na specifičnu konfiguraciju vrata, tijekom projektiranja kotača i diskova treba se pridržavati nekoliko temeljnih načela.
Općenito se preferira zatvoreni ili poluzatvoreni sustav zatvaranja jer smanjuje turbulenciju i poboljšava odvajanje troske.
Tipičan odnos poprečnog presjeka između cijevi, trkač, a ingate je otprilike:
Spru : Trkač : Što kažete na = 1 : 1.2 : 0.8–1
Ovaj omjer pomaže u održavanju stabilne brzine metala uz izbjegavanje prekomjerne turbulencije.
Horizontalne vodilice trebale bi se produžiti izvan posljednjeg ulaza kako bi se formirale zone skupljanja troske, dopuštajući nečistoćama da ostanu dalje od šupljine za lijevanje.
Keramički pjenasti filtri često se ugrađuju u sustav klizača kako bi se dodatno poboljšala čistoća taline.
Oblik ulaza je također važan. U obliku lepeze, prorez, ili tangencijalni uvodnici često se koriste za odljevke kotača i diskova jer postupno raspoređuju rastaljeni metal i smanjuju izravan utjecaj na površine kalupa.
Konačno, najučinkovitiji dizajn vrata je onaj koji postiže glatko punjenje, kontrolirani protok topline, i progresivno skrućivanje od tankih presjeka prema izvorima napajanja.
Optimiziranjem odnosa između gatinga, raskalaša, zimica, i geometrija lijevanja, proizvođači mogu značajno smanjiti poroznost skupljanja, inkluzije, deformacija, i druge uobičajene greške u odljevcima kotača i diskova.
5. Dizajn sustava za hranjenje: Ustajanje i zimica
Sustav dodavanja kritičan je čimbenik u određivanju unutarnje kvalitete odljevaka kotača i diskova.
Zbog svoje tipične strukture—velike glavčine, tanje mreže, i vanjski rubovi—ove komponente sadrže značajne razlike u debljini presjeka.
Tijekom skrućivanja, debelo područje središta ostaje duže tekuće i doživljava veće volumetrijsko skupljanje, što ga čini vrlo osjetljivim na šupljine skupljanja i mikroporoznost.
Dizajn uspona za odljevke kotača i diskova
Područje glavčine obično je glavni cilj napajanja jer predstavlja najveću toplinsku masu u odljevku.
Usponi su obično postavljeni iznad ili blizu glavčine kako bi se osigurao tekući metal tijekom završne faze skrućivanja.
Za odljevci kotača od sivog lijeva (EN-GJL-250, EN-GJL-300), obično se primjenjuje usmjereno skrućivanje.
Cilindrični ili ovalni usponi postavljaju se na vruće točke glavčine, a njihov modul je projektiran viši od zone punjenja kako bi se osiguralo da se uspon smrzne kasnije od lijevanja.
Za odljevci kotača od nodularnog željeza (EN-GJS-450-10, EN-GJS-600-3), ekspanzija grafita tijekom eutektičkog skrućivanja osigurava djelomičnu sposobnost samohranjenja.
Stoga, izbjegava se preveliki volumen uspona. Moderni dizajni obično kombiniraju manje izolirane uspone s hladnjacima kako bi se poboljšao učinak lijevanja uz zadržavanje unutarnje čvrstoće.
Za teške glavčine kotača s debelim profilima, izolirani usponski rukavci ili egzotermni usponi često se koriste za produljenje vremena dodavanja i smanjenje grešaka skupljanja.
Hlađenje i kontrola skrućivanja
Hlađenje se koristi za ubrzavanje lokalnog hlađenja i kontrolu uzorka skrućivanja.
Povećanjem oduzimanja topline u odabranim područjima, hladnoća smanjuje veličinu vrućih točaka i potiče usmjereno skrućivanje prema usponu.
Za odljevke kotača i diskova, zimica se uglavnom nalazi okolo:
- Bočne stijenke glavčine gdje dolazi do toplinske koncentracije.
- Prijelazna područja s čvorišta na web.
- Lokalni debeli profili s visokim rizikom skupljanja.
Međutim, Rashladni položaj mora biti pažljivo optimiziran. Pretjerano hlađenje na tankim rubovima može uzrokovati prerano skrućivanje, što rezultira pogrešnim radom, Hladno se zatvara, ili nejednake tvrdoće.
Stoga, hladnoća se općenito izbjegava u tankim presjecima osim ako nije potrebna posebna kontrola mikrostrukture.
Najučinkovitiji dizajn hranjenja obično je kombinacija izolirane uspone i pravilno postavljene hladnjače, gdje hladnoće kontroliraju protok topline dok usponi osiguravaju konačnu kompenzaciju skupljanja.
Uobičajeni nedostaci u hranjenju i rješenja
Neodgovarajući dizajn dovoda može dovesti do nekoliko tipičnih nedostataka lijevanja:
| Mana | Glavni uzrok | Metoda optimizacije |
| Šupljina skupljanja | Nedovoljno hranjenje tekućinom na vrućim točkama glavčine | Povećajte učinkovitost uspona ili poboljšajte izolaciju |
| Mikroporoznost | Loš smjer skrućivanja i pritisak punjenja | Optimizirajte zimicu i temperaturni gradijent |
| Vruće pucanje | Prekomjerno toplinsko naprezanje između debelih i tankih dijelova | Uravnotežite brzinu hlađenja i poboljšajte raspored hranjenja |
| Mali učinak lijevanja | Preveliki usponi | Optimizirajte veličinu uspona putem simulacije procesa |
6. Topljenje, Nodularizacija i postupak inokulacije za odljevke kotača od nodularnog lijeva
Nodularno željezo naširoko se koristi za odljevke kotača i diskova za teške uvjete rada jer pruža izvrsnu kombinaciju čvrstoće, žilavost, otpornost na umor, i performanse trošenja.
U usporedbi sa sivim lijevanim željezom, nodularni ljev sadrži kuglaste kvržice grafita, koji značajno smanjuju koncentraciju naprezanja i poboljšavaju mehanička svojstva.
Međutim, postizanje stabilne kvalitete nodularnog lijeva zahtijeva preciznu kontrolu taljenja, liječenje magnezijem, i procesi inokulacije.
Proces taljenja i kemijska kontrola
Proces taljenja postavlja temelj za kvalitetu nodularnog lijeva.
Električne indukcijske peći se obično koriste jer omogućuju točnu kontrolu temperature i kemijskog sastava.
Tipične vrste nodularnog lijeva za odljevke kotača uključuju:
- EN-GJS-450-10
- EN-GJS-600-3
Tipičan raspon kemijskog sastava je:
| Element | Tipičan raspon (%) | Funkcija |
| Ugljik (C) | 3.5–3.8 | Promiče formiranje grafita |
| Silicij (I) | 2.3–2.8 | Povećava grafitizaciju |
| Mangan (MN) | ≤0,4 | Jača matricu |
| Sumpor (S) | ≤0,025 | Mora se kontrolirati prije liječenja Mg |
| Fosfor (P) | ≤0.03 | Sprječava krtost |
| Magnezij (Mg) | 0.035–0,060 ostatak | Formira sferični grafit |
Tipična kontrola temperature:
- Temperatura točenja: 1500–1550°C
- Temperatura ulijevanja: 1360–1420°C
Stroga kontrola sumpora i fosfora je neophodna jer prekomjerne razine smanjuju nodularnost i mehaničku izvedbu.
Tretman nodularizacije magnezijem
Obrada magnezijem ključni je korak koji transformira grafit iz pahuljica u kuglaste kvržice. Najčešća metoda koristi leguru magnezija i ferosilicija koja se dodaje rastaljenom željezu.
Tijekom liječenja, magnezij reagira sa sumporom i kisikom, stvarajući snažnu reakciju.
Ispravna kontrola temperature tretmana, dodatak legure, a obnavljanje magnezija potrebno je za dobivanje stabilnog nodularnog grafita.
Loša nodularizacija može rezultirati:
- Vermikularno stvaranje grafita.
- Smanjena vlačna čvrstoća i istezanje.
- Niža otpornost na umor.
Struktura od nodularnog lijeva visoke kvalitete trebala bi imati:
- Visoka nodularnost grafita.
- Jednolika raspodjela grafita.
- Kontrolirana veličina nodula.
- Odgovarajuća feritna/perlitna matrica prema zahtjevima performansi.
Inokulacija i pročišćavanje grafitom
Inokulacija poboljšava nukleaciju grafita i stabilizira konačnu mikrostrukturu. Obično se izvodi u dvije faze: inicijalno cijepljenje tijekom točenja i sekundarno cijepljenje tijekom izlijevanja.
Inokulanti na bazi ferosilicija koji sadrže kalcij, barij, ili cirkonij se obično koriste.
Učinkovita inokulacija pomaže da se:
- Povećajte broj grafitnih nodula.
- Smanjite stvaranje karbida.
- Poboljšajte mehanička svojstva.
- Postići ravnomjernu raspodjelu tvrdoće.
Za velike odljevke kotača, inokulacija je posebno važna jer sporo hlađenje u pješčanim kalupima može dovesti do grubog grafita i smanjene čvrstoće.
7. Treseo, Proces hlađenja i toplinske obrade
Istresanje, hlađenje, i stupnjevi toplinske obrade igraju važnu ulogu u održavanju točnosti dimenzija, mehanička svojstva, i dugotrajnu pouzdanost rada odljevaka kotača i diskova.
Iako je proces lijevanja završen nakon skrućivanja, nepravilno rukovanje tijekom hlađenja ili prerano uklanjanje iz kalupa može izazvati zaostalo naprezanje, izobličenje, pa čak i pucanje, posebno u komponentama velikog promjera, nejednaka debljina stijenke, i stroge zahtjeve ravnoteže.
Shakeout i kontrola vremena zadržavanja
Nakon izlijevanja i skrućivanja, odljevci moraju ostati unutar pješčanog kalupa dovoljno dugo prije istresanja.
Pješčani kalup osigurava toplinsku izolaciju i omogućuje postupno hlađenje odljevka, smanjenje gradijenata temperature između debelih i tankih presjeka.
Prerano istresanje prerano uklanja ovu toplinsku zaštitu, uzrokujući neravnomjerno hlađenje i povećavajući rizik od:
- Deformacija glavčine uzrokovana zaostalim toplinskim naprezanjem.
- Iskrivljenje mreže i gubitak ravnosti.
- Površinsko pucanje u područjima visokog naprezanja.
Potrebno vrijeme držanja ovisi uglavnom o veličini odljevka, debljina zida, vrsta materijala, i karakteristike plijesni.
Tipična vremena držanja su:
| Tip lijevanja | Preporučeno vrijeme držanja |
| Mali odljevci kotača i diskova | ≥ 30 minute |
| Srednje glavčine kotača i zamašnjaci | 60– 90 minuta |
| Veliki i izdržljivi odljevci kotača | 90–120 minuta ili duže |
Za velike kotače od nodularnog lijeva, produženo hlađenje unutar kalupa često je poželjno jer sporo hlađenje pomaže u smanjenju toplinskih gradijenata i poboljšava stabilnost dimenzija.
Nakon istresanja, s odljevcima treba pažljivo postupati. Veliki odljevci kotača i diskova ne smiju se slagati ili postavljati ispod neravne potpore, jer vlastita težina može uzrokovati trajnu deformaciju savijanjem dok je metal još na povišenoj temperaturi.
Kontrolirano hlađenje nakon istresanja
Nakon vađenja iz kalupa, odljevci kotača i diskova trebaju se nastaviti hladiti pod kontroliranim uvjetima.
Brzo hlađenje, posebno za komponente od nodularnog lijeva velikog presjeka, može stvoriti prekomjerno toplinsko naprezanje između područja glavčine i ruba.
Pravilna praksa hlađenja uključuje:
- Izbjegavajte prisilno hlađenje vodom ili jakim strujama zraka.
- Omogućuje prirodno hlađenje odljevaka u kontroliranom okruženju.
- Ravnomjerno podupiranje odljevaka kako bi se spriječilo gravitacijsko izobličenje.
Za kotače od nodularnog lijeva, kontrolirano hlađenje također utječe na konačnu mikrostrukturu.
Sporo hlađenje potiče rast grafita i smanjuje stvaranje nepoželjnih karbida, dok pretjerane brzine hlađenja mogu povećati tvrdoću i smanjiti žilavost.
Toplinska obrada za ublažavanje stresa
Zaostalo naprezanje nastaje tijekom lijevanja jer se različiti dijelovi skupljaju različitim brzinama tijekom hlađenja.
Debela glavčina, tanka mreža, i vanjski rub doživljavaju različita ponašanja toplinske kontrakcije, što rezultira unutarnjim naprezanjem čak i kada nema vidljivih nedostataka.
Za visoko precizne komponente kotača, posebno kočioni diskovi, pogonski kotači, i velika čvorišta, žarenje za ublažavanje naprezanja obično se izvodi prije strojne obrade.
Tipičan proces oslobađanja od stresa uključuje:
- Temperatura grijanja: 500–550°C
- Vrijeme držanja: određena debljinom i težinom odljevka
- Kontrolirano hlađenje peći kako bi se smanjio novi toplinski stres
Ovaj tretman smanjuje zaostalo naprezanje i poboljšava stabilnost strojne obrade. Bez oslobađanja od stresa, odljevci se mogu deformirati tijekom grube ili završne strojne obrade jer uklanjanje materijala oslobađa unutarnje naprezanje.
8. Zaključak
Lijevanje u pijesak komponenti kotača i diska visoko je specijaliziran proces koji zahtijeva pažljivu koordinaciju između dizajna kalupa, gating tehnologija, strategija hranjenja, metalurgija, i kontrolu hlađenja.
Ključ za proizvodnju visokokvalitetnih odljevaka kotača nije jednostavno postizanje potpunog punjenja, ali kontrolirajući cijeli proces topline i protoka fluida:
- Odabir ispravne orijentacije lijevanja;
- Projektiranje stabilnih i čistih sustava za punjenje;
- Upravljanje toplinskim žarišnim točkama čvorišta;
- Primjena učinkovitih ustajanja i hlađenja;
- Upravljanje metalurgijom nodularnog željeza;
- Korištenje optimizacije temeljene na simulaciji.
S pravilno projektiranim procesima lijevanja u pijesak, proizvođači mogu proizvesti velike i složene odljevke kotača i diskova s izvrsnim mehaničkim svojstvima, točnost dimenzije, i dugotrajnu pouzdanost usluge za zahtjevne industrijske primjene.
LangHe – profesionalni proizvođač odljevaka za kotače i diskove u Kini
LangHe je profesionalac Kineski proizvođač specijaliziran za prilagođene odljevke kotača i diskova, pružanje visokokvalitetnih rješenja za lijevanje industrijskih rotirajućih komponenti, uključujući zamašnjake, kočioni diskovi, glavčine kotača, remenice, diskovi zupčanika, kočni bubnjevi, i dijelovi teških strojeva.
S velikim iskustvom u tehnologijama lijevanja u pijesak i smole u pijesak, LangHe podržava kupce od početnog dizajna lijevanja i optimizacije procesa do proizvodnje, obrada, inspekcija, i konačna isporuka.
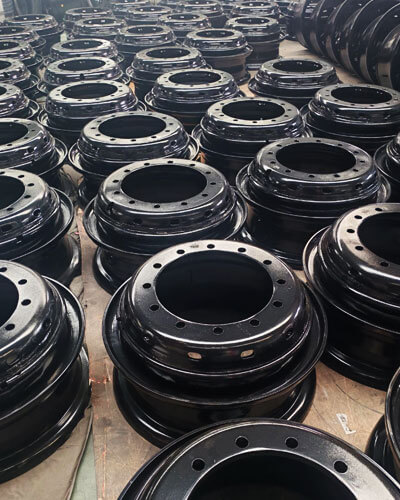
LangHe proizvodi odljevke kotača i diskova u širokom rasponu materijala, uključujući sivi lijev, duktilno željezo, ugljični čelik, čelik, i nehrđajući čelik, zadovoljavanje zahtjeva automobilske industrije, industrijska oprema, energija, prijevoz, i primjene teških strojeva.
Kroz strogu kontrolu kvalitete, napredne proizvodne mogućnosti, i prilagođenu inženjersku podršku, LangHe pruža izdržljivost, isplativ, i specifična rješenja za lijevanje za klijente širom svijeta.
Kao pouzdana proizvođač lijevanih kotača i diskova po narudžbi u Kini, LangHe je predan pomaganju globalnim kupcima da postignu veću pouzdanost proizvoda, optimizirana izvedba lijevanja, i smanjeni troškovi proizvodnje kroz profesionalnu stručnost u lijevanju i kontinuiranu inovaciju procesa.
Kontaktirajte nas za precizne odljevke po narudžbi.