

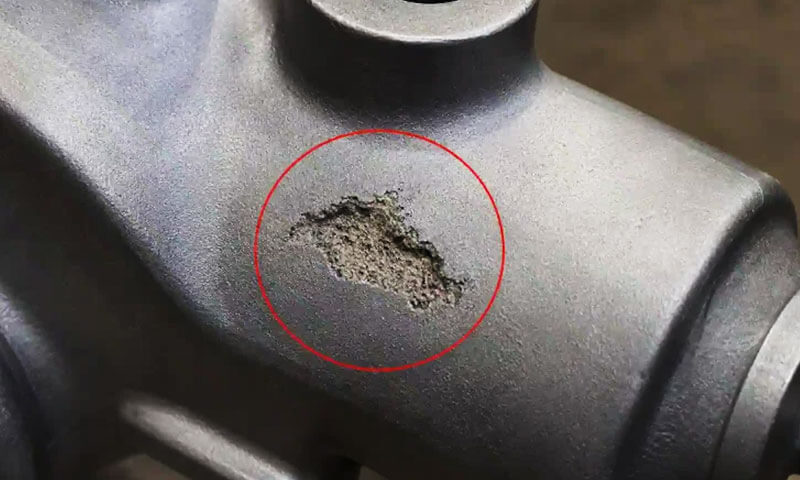
Дефекты шлаковых включений при литье по выплавляемым моделям являются одними из наиболее стойких проблем качества, возникающих при литье по моделям испарительного типа., особенно при производстве отливок с обширными обработанными поверхностями или при повышении требований к внутренней чистоте..
Дефект часто описывается в производственных средах как включение песка, проникновение песка, включение покрытия, или «попадание песка», поскольку видимый дефект может содержать сухой песок, огнеупорное покрытие, остатки разложения пены, или обычный металлургический шлак.
В отличие от многих изолированных дефектов литья, включение шлака при литье по выплавляемым моделям редко вызвано каким-то одним технологическим параметром..
Более точно это понимается как результат взаимодействия целостности узорного покрытия., проектирование воротной системы, поведение на сухом песке, давление вакуума, условия заливки, обработка шаблонов, и чистота расплавленного металла.
Поэтому надежный подход рассматривает предотвращение включений шлака как проблема управления процессами на системном уровне, а не просто увеличивать толщину покрытия или снижать температуру заливки.
1. Что такое дефекты шлаковых включений при литье по выплавляемым моделям??
Дефекты шлаковых включений при литье по выплавляемым моделям Это неметаллические дефекты, образующиеся в результате попадания инородных материалов внутрь отливки во время заполнения формы и затвердевания..
В зависимости от их происхождения, эти дефекты могут заключаться в сухой формовочный песок, частицы огнеупорного покрытия, металлургический шлак, оксиды, остатки разложения пены, или комбинации этих материалов.
В Потерянный пенопластовый кастинг, дефект часто называют на производстве как включение песка, вход в песок, включение покрытия, или проникновение песка.
Хотя эти термины иногда используются как взаимозаменяемые., они не всегда описывают один и тот же механизм.
Включение песка обычно относится к включению формовочного песка в металл., тогда как шлаковые или тугоплавкие включения могут происходить из расплавленного металла, покрытие, или их реакции во время наполнения.
Фундаментальная проблема заключается в том, что расплавленный металл должен продвигаться через стабильную, полость с огнеупорной футеровкой при разложении структуры пенополимера и выходе его газообразных и жидких продуктов через покрытие и сухой песок.
Если покрытие теряет целостность, рыхлый песок увлекается металлом. Так же, если в расплавленном металле уже присутствуют частицы шлака или оксидов, они могут попасть в отливку и застрять во время затвердевания..
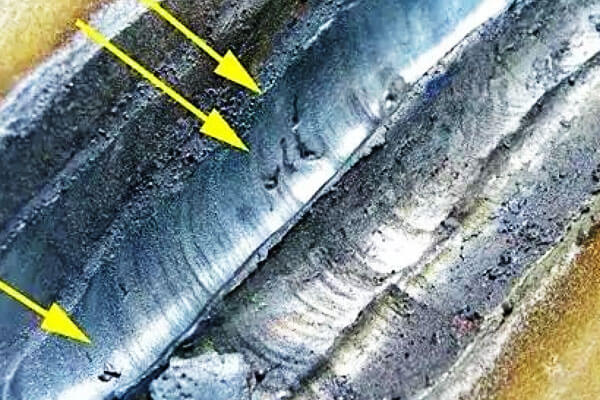
Типичный внешний вид и идентификация
Дефекты шлаковых включений не всегда видны сразу после вытряски..
Отливка может внешне выглядеть приемлемой, но значительные включения обнаруживаются только после Обработка с ЧПУ, бурение, шлифование, или секционирование обнажает пораженную область.
На обработанных поверхностях могут быть отдельные пятна., неравномерные пятна, полосы, или скопления постороннего материала. Их внешний вид варьируется в зависимости от источника включения..
Зернистые частицы белого или светлого цвета часто связаны с кварцевым песком или огнеупорным материалом, пока серый, темно-серый, или черные регионы может указывать на шлак, оксиды, остатки покрытия, или углеродистые продукты разложения пены.
Однако, только внешний вид не может достоверно определить происхождение включения.
Для устранения неполадок на производстве, металлографическое исследование и, когда необходимо, СЭМ/ЭДС-анализ может отличить частицу богатого кремнеземом песка от богатого оксидами металлургического включения или фрагмента огнеупорного покрытия.
| Наблюдаемый дефект. Внешний вид. | Возможное происхождение | Типичное расположение |
| Белые зернистые пятна | Кварцевый песок или огнеупорные частицы | Обработанные поверхности, возле ворот |
| Серые или черные пятна неправильной формы. | Шлак, оксиды, остатки покрытия | Внутренние области литья |
| Линейные или трещиновидные включения | Растрескивание покрытия с последующим попаданием песка | Соединения узора, стыки ворот |
| Инклюзивные кластеры | Локализованное разрушение покрытия или турбулентное течение металла. | Спру, бегун, Закрытые территории |
| Большие внутренние неметаллические области | Сильное попадание песка или отслаивание покрытия. | Рядом с литниковой системой или переходами отливки |
Где встречаются шлаковые включения?
Потенциально дефект может возникнуть на всем пути прохождения металла., в том числе чашка для наливания, листяк, бегун, сколько?, узлы воротной системы, и литейная полость.
Тем не менее, областями наибольшего риска обычно являются места, где литниковая система соединяется с отливкой или где геометрия вызывает резкие изменения направления или скорости потока..
А стояк к бегуну, бегун к входу, и соединения между входом и шаблоном заслуживают особого внимания.
Эти области подвергаются значительным термическим и механическим нагрузкам во время заливки..
Если покрытие в одном из этих мест треснуло, плохо связан, чрезмерно тонкий, или локально повреждены во время сборки модели или заполнения песком, расплавленный металл может напрямую контактировать с окружающим песком.
Как только барьер покрытия нарушен, комбинация давление металла, вакуумное всасывание, и силы течения металла может втягивать рыхлый песок и огнеупорные частицы в жидкий металл.
Захваченный материал затем транспортируется в отливку и может застрять в процессе затвердевания металла..
2. Почему включение шлака особенно затруднено при литье по выплавляемым моделям
Литье по выплавляемым моделям принципиально отличается от обычного литья в песчаные формы, поскольку рисунок пены остается внутри формы до заливки..
Рисунок не исчезает просто так до того, как металл попадает в полость.; вместо, он подвергается термическое разложение и испарение по мере постепенного замещения расплавленного металла.
Это создает несколько одновременных явлений переноса.:
- Расплавленный металл продвигается через полость.
- Полимерный рисунок разлагается.
- Газовые и жидкие продукты разложения мигрируют через огнеупорное покрытие..
- Давление вакуума влияет на заполнение формы и откачку газа..
- Огнеупорное покрытие подвергается интенсивным термическим и механическим нагрузкам..
- Сухой песок вокруг рисунка должен сохранять достаточную структурную целостность..
Если покрытие трескается или теряет адгезию, продвигающийся металл может напрямую контактировать с рыхлым песком.
Если система ворот недостаточно защищена, в поток металла могут попасть песок и огнеупорные фрагменты.
Вот почему простое повышение огнеупорности покрытия не обязательно решает проблему..
Прочность покрытия, проницаемость, адгезия, поведение при высыхании, толщина покрытия, стробирование дизайна, и контроль вакуума необходимо рассматривать вместе.
3. Основные причины дефектов шлаковых включений при литье по выплавляемым моделям
Включения шлака и песка при литье по выплавляемым моделям многофакторные дефекты а не результат одного параметра процесса.
Весь путь прохождения металла — от разливочного стакана и литника до желоба., сколько?, и конечная полость - потенциально способна вводить неметаллический материал в отливку..
На практике, однако, узлы воротной системы, дефекты покрытия, зоны, подверженные высокой скорости потока металла, представляют собой зоны наиболее критического риска..
Разрушение огнеупорного покрытия
Огнеупорное покрытие образует основной барьер между расплавленным металлом и сухим песком..
Если этот барьер треснет, пилинг, или разрушает, песок и огнеупорные частицы могут проникнуть в металл и застрять в отливке.
Распространенные причины, связанные с покрытием, включают недостаточную прочность при комнатной температуре., недостаточная горячая прочность, неравномерная толщина покрытия, плохая адгезия, и неправильная сушка.
Особое внимание следует уделить литниковые соединения, бегунко-входные соединения, Острые углы, и переходы узоров, где сложнее поддерживать равномерное покрытие покрытия.
Подходящее покрытие из пенопласта должно обеспечивать достаточную огнеупорность, механическая прочность, проницаемость, адгезия, и термостойкость на протяжении всего процесса заливки.
Проблемы с литниковой системой и уплотнением
Литниковая система является важным источником включений песка, поскольку она обеспечивает первоначальный путь расплавленного металла в форму..
Плохо подсоединены или недостаточно герметизированы литники., бегуны, и засыпки могут создавать отверстия, через которые сухой песок попадает в поток металла.
Трещины покрытия в местах соединения литников особенно опасны, поскольку в этих местах наблюдается концентрированное течение металла и термическая нагрузка..
Поэтому литниковая система должна иметь достаточную жесткость., безопасные соединения, и постоянная огнеупорная защита.
Перед заливкой, разливочный стакан и открытые зоны затвора также следует проверить на предмет рыхлый песок, пыль, поврежденное покрытие, и посторонние частицы.
Неправильные параметры заливки и вакуума
Параметры процесса напрямую влияют на механическую и термическую нагрузку на покрытие..
Анонца чрезмерная высота заливки или скорость потока металла может увеличить эрозию покрытия, в то время как чрезмерно высокая температура заливки может ускорить термическую деструкцию и реакции тугоплавких металлов..
Наоборот, слишком низкие температуры могут привести к сбоям в работе и неполному заполнению.
Вакуум также необходимо тщательно контролировать.. Хотя вакуум необходим для уплотнения песка и удаления газа., слишком высокий уровень вакуума может привести к вытягиванию рыхлого песка или фрагментов покрытия через существующие трещины..
Характеристики песка являются еще одним фактором.. Неправильное распределение зерен по размерам может увеличить проникновение песка., эрозия, или плохая эвакуация газов.
Оптимальное сочетание вакуумный уровень, температура заливки, скорость заполнения, и спецификация песка поэтому следует устанавливать для каждого сплава и геометрии отливки, а не применять в качестве универсального параметра..
Обращение с образцом и повреждение формования
Дефекты включений могут возникнуть еще до заливки, если рисунок пенопласта с покрытием поврежден во время транспортировки., сборка, песчаная засыпка, или виброформование.
Агрессивная загрузка песка или чрезмерная вибрация могут привести к появлению трещин и сколов в высохшем покрытии., особенно вокруг тонких сечений и литниковых соединений.
Эти дефекты могут оставаться скрытыми после закапывания рисунка в песок и проявляться только тогда, когда включения обнажаются во время механической обработки..
Поэтому очень важна контролируемая последовательность формования.: прежде чем будет применена более сильная вибрация, рисунок должен быть надежно поддержан., и литниковая система не должна быть погнута или механически повреждена во время уплотнения..
Чистота расплавленного металла
Не все включения происходят из плесени. Оксиды, шлак, тугоплавкие частицы, и другие неметаллические включения, уже присутствующие в расплавленном металле. также может застрять во время наполнения.
Поэтому эффективный контроль требует внимания ко всей цепочке металлообработки., включая плавление, удаление шлака, контроль температуры, прививка или лечение, где это применимо, передача, и наливание.
Очистка шлака, Фильтрация, а правильно спроектированные литниковые устройства или элементы улавливания шлака могут еще больше уменьшить количество неметаллического материала, попадающего в полость..
4. Тематические исследования: Нарушения включения шлака и корректирующие действия на литейном заводе LangHe
В Langhe Foundry, контроль включений шлака и песка рассматривается как вопрос технологического процесса, а не как проблема окончательного контроля..
Литье по выплавляемым моделям, дефекты включений могут возникать из-за огнеупорного покрытия, сборка шаблона, операция формования, вакуумная система, стробирование дизайна, или чистота расплавленного металла.
Следовательно, Эффективные корректирующие действия требуют корреляции морфологии дефекта с местоположением дефекта и фактическими условиями технологического процесса..
Следующие три случая представляют собой типичные Лангх Сценарии литейного производства с участием серого чугуна, пластичный железо, и отливки из углеродистой стали по выплавляемым моделям.
Эти случаи демонстрируют, как систематический анализ первопричин может превратить повторяющиеся проблемы инклюзивности в измеримые улучшения процессов..
Случай 1: Корпус гидравлического клапана из серого чугуна
Фон
Лангх Литейное производство производило корпуса гидравлических клапанов из серого чугуна методом литья по выплавляемым моделям..
Компоненты содержали несколько прецизионно обработанных уплотнительных поверхностей и подвергались 100% испытание давлением на 1.6 МПА.
Поскольку уплотнительные поверхности были впоследствии обработаны, относительно небольшие внутренние включения могут обнажиться и вызвать утечку.
Симптомы дефекта
Начальный выход первого прохода составил примерно 68%. Большинство неудачных испытаний под давлением было связано с подповерхностными включениями, обнаруженными на обработанных поверхностях седла клапана..
Осмотр системы ворот дал важную подсказку.. После встряски, неоднократно наблюдалось локальное отслоение покрытия вокруг переход от затвора к отливке.
Когда секции бегунка были сломаны для проверки, на поверхности излома были видны белые зернистые частицы, указывая на наличие увлеченного огнеупорного или песчаного материала.
Анализ основной причины
Расследование выявило два основных фактора, способствующих этому..
Первый, тугоплавкое покрытие вокруг входного перехода было значительно тоньше, чем на плоских участках рисунка.
Геометрия соединения приводила к неравномерному стеканию покрытия при погружении., что приводит к локально слабому барьеру.
Второй, форма эксплуатировалась при относительно высоком постоянном уровне вакуума примерно 0.045 МПА.
Как только покрытие на стыке ослабло, перепад давления способствовал движению рыхлого песка через дефектный участок во время заполнения.
Таким образом, дефект был связан не только с вакуумом.. Скорее, фактический механизм отказа был:
неравномерная толщина покрытия → локальная слабость покрытия → попадание песка под вакуумом → захват включений → воздействие механической обработки → утечка при испытаниях под давлением.
Корректирующие действия
Лангх Foundry внедрила две основные модификации процесса. Второй усиленный слой покрытия был нанесен специально на стыки затворов и другие переходные зоны повышенного риска., увеличение локальной толщины покрытия примерно 60%.
Вакуумная система также была изменена с режима постоянного давления на контролируемый двухступенчатый профиль..
Первоначально вакуум поддерживался на уровне примерно 0.025 МПА на ранней стадии наполнения и постепенно увеличивался примерно до 0.038 МПА во время заключительной части наполнения.
Цель заключалась в том, чтобы избежать чрезмерного перепада давления при первом попадании металла в уязвимую область литника., сохраняя при этом достаточный вакуум на более позднем этапе процесса наполнения для стабильности формы и удаления газа..
Результат
Скорость прохождения испытаний под давлением увеличилась с 68% к 92%, пока шлак- а лом, связанный с включениями песка, сократился примерно 71%.
Этот случай продемонстрировал, что локальная разработка покрытия и динамический контроль вакуума могут быть более эффективными, чем простое увеличение общей толщины покрытия или поддержание равномерно высокого уровня вакуума во время заливки..
Случай 2: Автомобильный кронштейн шасси из ковкого чугуна
Фон
Лангх Литейное производство изготовило кронштейны автомобильного шасси из ковкого чугуна с использованием литья по выплавляемым моделям..
Компоненты включали открытые внешние поверхности, которые впоследствии подверглись электрофоретическое покрытие (Электронный покрытие).
Поскольку к окончательно окрашенной поверхности предъявлялись строгие требования к внешнему виду., относительно небольшие дефекты под поверхностью могут стать видимыми после нанесения покрытия.
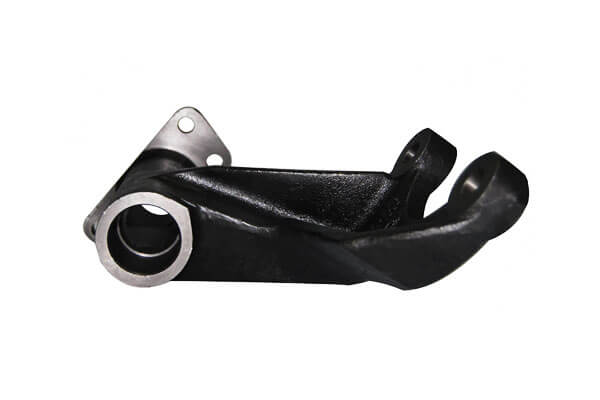
Симптомы дефекта
Проблема периодических дефектов поверхности первоначально наблюдалась после электрофоретической окраски.. Небольшие шлакообразные волдыри появлялись преимущественно на верхней поверхности брекетов., с частотой появления примерно 22%.
Интересно, дефекты были распределены не случайно.
Они были сосредоточены в районе, расположенном напротив главного входа., предполагая, что дефект был связан с поведением заполнения или движением неметаллического материала, а не с равномерно распределенным металлургическим включением..
Анализ основной причины
Исследование сборки модели показало, что в соединении литника с бегунком использовалось свободное запрессовочное соединение. При виброформовании, сустав может слегка смещаться, создание локального разрыва.
В то же время, первоначальная амплитуда вибрации, использованная при засыпке песком, была слишком агрессивной.
Поскольку вертикальные поверхности пенопластовой сборки на этом этапе были недостаточно поддержаны., микротрещины, образовавшиеся в высохшем покрытии.
Сочетание этих двух условий создало путь для попадания песка.:
свободное соединение литника + агрессивная ранняя вибрация → повреждение и раскрытие покрытия → унос песка при заливке → внутренние включения → вздутия на поверхности после электропокрытия.
Это открытие также объяснило, почему обычный визуальный осмотр после встряхивания не всегда выявлял проблему.: большая часть повреждений была расположена под песком до заливки и не была видна после заливки..
Корректирующие действия
Лангх Компания Foundry внедрила встроенный усиливающий воротник в месте соединения литника с направляющей и нанесла дополнительное огнеупорное покрытие вокруг соединения для улучшения как механической стабильности, так и непрерывности покрытия..
Программа вибрации впоследствии была разделена на два этапа.. После первоначального покрытия песком, образец был подвергнут примерно 5 секунды низкоамплитудной вибрации.
Уплотнение с более высокой амплитудой применялось только после того, как пенопласт был достаточно окружен и поддержан песком..
Перед окончательным закрытием формы также была введена специальная процедура герметизации крышки литника, чтобы предотвратить попадание рыхлого песка через верхнюю литниковую систему..
Результат
Частота дефектов поверхности после электронного покрытия снизилась примерно с 22% к 4%. Устранены партии отказа клиентов, связанные с дефектом..
Этот случай иллюстрирует важный принцип литья по выплавляемым моделям.: вибрация формования – это не просто параметр уплотнения; это может напрямую влиять на целостность покрытия и, следовательно, на чистоту отливки..
Оптимальный профиль вибрации должен обеспечивать адекватное уплотнение песка без механического повреждения рисунка с покрытием..
Случай 3: Корпус насоса из углеродистой стали
Фон
Лангх Литейное производство исследовало применение литья по выплавляемым моделям для корпусов насосов из углеродистой стали в качестве альтернативы обычному литью в песчаные формы..
Цель заключалась в том, чтобы уменьшить припуски на обработку и улучшить размерную стабильность больших внутренних каналов..
Компоненты имели обширную обработанную внутреннюю поверхность., делая внутренний контроль включения особенно важным.
Симптомы дефекта
Первоначальные производственные испытания показали наличие обширных рассеянных включений на обработанных внутренних поверхностях потока.. В результате процент брака достиг примерно 35%.
Осмотр литниковой системы выявил выраженную огнеупорную эрозию и прожилки на поверхности вдоль бегуна..
Распределение дефектов позволило предположить, что проблема связана в первую очередь с деградация покрытия при заливке стали, а не просто с расплавленным металлическим шлаком.
Анализ основной причины
Первой серьезной проблемой было использование системы покрытия, первоначально разработанной для литья по выплавляемым моделям из серого чугуна..
Ее огнеупорность и жаропрочность оказались недостаточными для значительно более высоких термических нагрузок, связанных с углеродистой сталью..
Во время заливки, покрытие частично деградировало и эродировалось под комбинированным воздействием высокой температуры, тепловой удар, и силы течения металла.
Вторая проблема заключалась в чрезмерно эффективной заливочной головке.. А 1-тонный ковш создавал относительно высокую скорость потока металла при заполнении литника, усиление механической эрозии и без того уязвимого покрытия.
Таким образом, комбинированный механизм был:
неадекватная огнеупорная система → высокотемпературная деградация покрытия → чрезмерная эрозия потока металла → попадание тугоплавких частиц в сталь → внутренние включения.
Корректирующие действия
Лангх Литейный завод заменил обычное железосодержащее покрытие на огнеупорное покрытие с высоким содержанием глинозема, специально разработанное для литья стали по выплавляемым моделям.
Новое покрытие обеспечило существенно более высокую огнеупорность и жаропрочность в условиях разливки стали..
Эффективная высота заливки также была уменьшена.. Внедрено расположение ковша с нижней разливкой., с соплом, расположенным как можно ближе к разливочному стакану, чтобы уменьшить ненужное ускорение металла и турбулентность.
Окончательно, температура заливки снизилась примерно с 1560от °С до 1510 °С, оставаясь в пределах установленного технологического окна для марки углеродистой стали и геометрии отливки.
Эти изменения были реализованы как скоординированный пакет, а не как отдельные корректировки..
Результат
Доля внутренних шлаковых включений снизилась примерно с 35% к 8%, сделать процесс потери пены коммерчески выгодным для применения в корпусах насосов.
Этот случай также показывает, почему Выбор покрытия должен зависеть от сплава.
Огнеупорное покрытие, которое адекватно работает с серым чугуном, не может автоматически считаться обеспечивающим достаточную термическую и химическую стабильность стали..
По мере увеличения температуры разливки сплава, тугоплавкость покрытия, горячая сила, устойчивость к термическому удару, и совместимость металла/покрытия становятся все более важными.
Ключевые уроки тройки Лангх Литейные случаи
В трех случаях использовались разные сплавы и разная геометрия отливки., но они обнаруживают общую закономерность: шлаковые включения обычно являются следствием взаимодействия нескольких переменных процесса..
| Случай | Механизм первичного дефекта | Критическая переменная процесса | Корректирующая стратегия | Результат |
| Корпус гидравлического клапана из серого чугуна | Попадание песка через слабое покрытие затвора | Толщина покрытия + вакуум | Усиленное покрытие и ступенчатый вакуум | Выход первого прохода: 68% → 92% |
| Кронштейн шасси из ковкого чугуна | Повреждение покрытия при формовке | Прочность литникового соединения + вибрация | Усиленный шарнир и ступенчатая вибрация. | Поверхностные дефекты: 22% → 4% |
| Корпус насоса из углеродистой стали | Высокотемпературная эрозия покрытия | Огнеупорность покрытия + льющаяся голова | Покрытие с высоким содержанием глинозема и уменьшенная высота заливки | Включение лома: 35% → 8% |
Самый важный вывод заключается в том, что не существует универсальной «настройки против включения» для литья по выплавляемым моделям.
Соответствующая система покрытия, вакуумный профиль, программа вибрации, температура заливки, стробирование дизайна, и характеристики песка должны соответствовать сплаву и геометрии отливки..
По этой причине, Лангх Подход Foundry фокусируется на выявление первопричины, оптимизация окна процесса, и анализ местоположения дефектов вместо того, чтобы полагаться исключительно на окончательный визуальный осмотр.
Эта методология особенно ценна для гидравлических компонентов., автомобильное литье, насосные корпусы, Клапанские тела, и другие детали, в которых внутренние включения могут проявиться только после механической обработки или функциональных испытаний..
5. Систематические стратегии предотвращения и смягчения последствий
Для контроля шлаковых включений при литье по выплавляемым моделям необходимо скоординированный контроль процесса, а не единая корректирующая мера.
Самый эффективный подход – сохранить целостность покрытия., защитить рисунок во время лепки, контролировать поток металла и вакуум, и улучшить чистоту расплавленного металла на протяжении всего производственного цикла.
Оптимизация огнеупорного покрытия
Огнеупорное покрытие является основным барьером, отделяющим расплавленный металл от сухого песка..
Оно должно иметь адекватное огнеупорность, проницаемость, адгезия, прочность при комнатной температуре, и горячая сила.
Нанесите покрытие равномерно в несколько слоев., с достаточной сушкой между слоями. Стыки ворот и другие зоны с высокой эрозией должны получить дополнительное усиление..
Каждый образец с покрытием должен быть проверен перед формованием., и узоры с видимыми трещинами, шелушение, или расслоение следует устранить или отклонить.
Контроль сборки и формования шаблона
Рисунок пены и система литников должны оставаться механически стабильными во время заполнения песком и вибрации..
При необходимости соединения ворот могут быть усилены подходящими опорами или втулками.. Сначала песок следует вводить осторожно., и вибрация должна начинаться с малой амплитуды.
Более высокую интенсивность вибрации следует применять только после того, как рисунок будет надлежащим образом окружен песком..
Особая осторожность требуется вокруг листяк, бегунки, и поглощает, где механическое движение может привести к растрескиванию огнеупорного слоя.
Литник также должен быть надежно запечатан, а заливная чаша очищена непосредственно перед заливкой..
Контроль температуры заливки и текучести металла
Условия заливки должны минимизировать эрозию покрытия, сохраняя при этом достаточную текучесть и полное заполнение формы..
Чрезмерная высота заливки, турбулентность, и температура могут увеличить деградацию огнеупора и унос включений.
| Сплав тип | Типичная температура заливки | Типичное время заливки* |
| Серый чугун | 1380–1420°С | 10–20 с |
| Пластичный железо | 1420–1450°С | 12–25 с |
| Углерод / низколегированная литая сталь | 1480–1560°С | 15–30 с |
*Типичные контрольные значения для партии заливки 300–500 кг.; фактические параметры следует устанавливать в зависимости от марки сплава., литейная масса, толщина стены, стробирование дизайна, и оборудование.
Емкость ковша должна быть разумно подобрана к размеру разливки.. Расположение разливочного желоба рядом с литником снижает высоту свободного падения и скорость удара..
Заливка также должна оставаться плавный и непрерывный, избегая ненужных перерывов или внезапных скачков потока.
Оптимизация контроля вакуума
Вакуум необходим при литье по выплавляемым моделям, поскольку он улучшает уплотнение сухого песка., облегчает эвакуацию газов, и поддерживает заполнение формы.
Однако, чрезмерное отрицательное давление может привести к вытягиванию песка или фрагментов покрытия через существующие трещины..
Для многих чугунных отливок, рабочий диапазон примерно 0.025–0,040 МПа обычно используется в качестве отправной точки. Оптимальное значение сильно зависит от геометрии отливки и условий процесса..
Поэтапный профиль вакуума может быть выгодным.: относительно умеренный вакуум во время первоначального заполнения снижает эрозию покрытия, с последующим увеличением вакуума по мере наполнения.
Поэтому к вакууму следует относиться как к переменная процесса, подлежащая оптимизации, не просто максимизировать.
Улучшение литников и удержания шлака
Конструкция литников должна способствовать стабильному заполнению, предотвращая при этом попадание неметаллических материалов в критические области разливки..
В зависимости от сплава и геометрии отливки, система может включать в себя шлаковые ловушки, просмотр разделов, районы расселения, фильтры, или выделенные зоны сбора.
Пенокерамические фильтры могут обеспечить дополнительный контроль неметаллических включений., хотя их использование должно оцениваться с учетом требуемой скорости потока и температуры разливки..
Правильная конструкция литника особенно важна для компонентов, работающих под давлением и подвергающихся интенсивной механической обработке, где даже небольшие включения могут привести к функциональному отказу..
Поддержание надлежащего качества песка
Сухой песок должен обеспечивать баланс между проницаемость, поведение при уплотнении, Качество поверхности, и устойчивость к проникновению металла.
Чрезмерно крупный песок может увеличить проникновение и появление дефектов, связанных с включениями., в то время как чрезмерные частицы могут ухудшить эвакуацию газов и изменить поведение плесени..
Для многих применений пенопласта из черных металлов., 30/50 сетка промытый кварцевый песок это широко используемая справочная спецификация.
Фактический гранулометрический состав следует выбирать в соответствии с системой литья и покрытия., с регулярным снятием штрафов, пыль, и сломанные частицы покрытия.
Повышение чистоты расплавленного металла
Внешние включения песка и покрытия — это только часть проблемы.. Оксиды и шлак, уже присутствующие в расплавленном металле, могут стать дополнительными источниками неметаллических включений..
Таким образом, эффективный контроль начинается на этапе плавления и продолжается во время транспортировки и разливки..
Ключевые меры включают удаление шлака, соответствующая обработка расплава, контролируемая передача, чистые ковши, и фильтрация там, где это технически целесообразно..
Общая цель состоит в том, чтобы предотвратить экзогенные включения из формы и эндогенные включения образуется в расплавленном металле при попадании в готовую отливку.
6. Заключение
Дефекты шлаковых включений при литье по выплавляемым моделям в первую очередь вызваны взаимодействием расплавленного металла, огнеупорное покрытие, сухой песок, продукты разложения пены, давление вакуума, и металлургические включения.
Наиболее распространенные механизмы включают растрескивание или отслаивание покрытия., слабые стыки литниковой системы, унос песка, чрезмерная эрозия потока металла, неправильный контроль вакуума, нестабильные операции формования, и недостаточная чистота расплавленного металла..
Реальные производственные случаи постоянно демонстрируют, что изолированные корректировки одного параметра дают лишь незначительное улучшение..
Достижение стабильно низкого содержания шлака требует комплексного подхода.: оптимизированный состав и нанесение покрытия, строгая дисциплина формования и обработки, правильно спроектированный литник с функцией удержания шлака, калиброванные параметры процесса и постоянный контроль чистоты расплавленного металла.
При систематическом внедрении на всех этапах производства, эти меры могут снизить количество отходов, связанных со шлаком, до очень низкого уровня., делает возможным литье по выплавляемым моделям даже для деталей, подвергаемых механической обработке с высокими требованиями.

