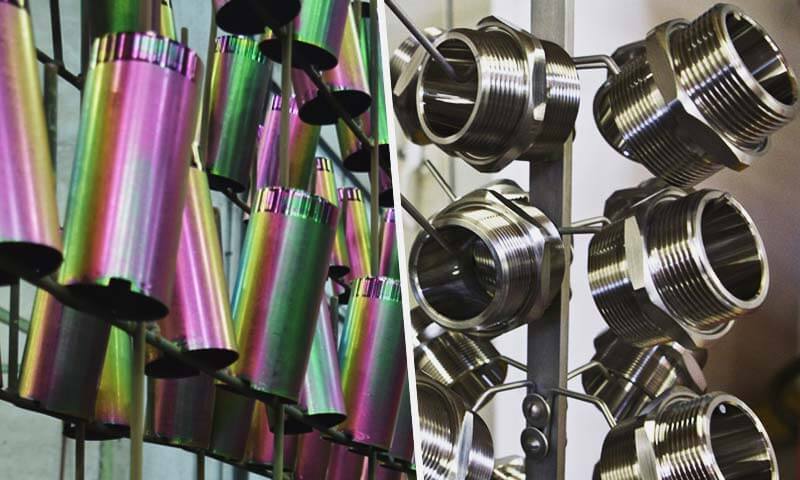
I gruveindustrien, komponentpålitelighet er ikke et kostnadsproblem for back-office – det er en kjernedriver for produksjonsproduksjon og lønnsomhet.
En enkelt mislykket støping - en slitt slampumpespiral, en sprukket knusekjeveplate, en ødelagt løftekrok — kan stenge en hel prosesseringskrets, kostnadsberegning av driften $100,000 til over $500,000 per dag i tapt produksjon og nødvedlikehold.
Av denne grunn, gruvestøpegods er langt mer enn generiske metallformer: de er konstruerte slitasje- og strukturelle komponenter som må fungere pålitelig under noen av de tøffeste driftsforholdene på jorden: slipende malm, surt gruvevann, tunge støtbelastninger, syklisk tretthet, og ekstreme temperaturer.
For mange gruveoperasjoner behandler slitasjestøpegods som engangsvarer, anskaffe den billigste tilgjengelige delen og akseptere kort levetid som uunngåelig.
I virkeligheten, støpeytelsen er svært kontrollerbar gjennom målrettet legeringsvalg, optimalisert støpeprosessteknikk, design for produserbarhet, og bruksspesifikk overflatebeskyttelse.
Hos LangHe Foundry, vi har brukt flere tiår på å designe og produsere tilpassede høyytelsesstøpegods for overflate- og underjordisk gruvedrift, mineralforedling, og håndtering av bulkmateriell.
1. Hva er gruvestøpegods?
Gruvestøpegods er metallkomponenter produsert ved å helle smeltet metall i en form for å lage deler som brukes i utvinning, knusing, formidling, sliping, pumping, klassifikasjon, og mineralbehandlingsutstyr.
I motsetning til enkle støpegods for generell bruk, gruvekomponenter er vanligvis utformet rundt en eller flere krevende driftsforhold:
- Høy statisk og dynamisk belastning
- Slag- og sjokkbelastning
- Slipende slitasje
- Syklisk tretthet
- Slurry erosjon
- Korrosjon i miljøer med våt behandling
- Forhøyede lokale påkjenninger
- Lange driftstimer med begrensede vedlikeholdsmuligheter
Støpeprosessen er spesielt verdifull for gruveindustrien fordi mange gruvekomponenter er store, tung, strukturelt sammensatt, eller vanskelig å produsere økonomisk fra emne eller plate.
En riktig utformet støping kan integrere ribber, sjefer, monteringssteder, buede strømningspassasjer, tykke strukturelle seksjoner, og kompleks ytre geometri i én komponent.
Dette reduserer behovet for flere fabrikkerte deler og kan forenkle monteringen samtidig som den nødvendige strukturelle integriteten opprettholdes.
2. Materialer for gruvestøpegods: Velge riktig legering for jobben
Materialvalg er en av de første avgjørelsene som bestemmer ytelsen til en gruvestøping.
Riktig legering bør velges i henhold til den dominerende feilmekanismen i stedet for bare å velge det hardeste eller sterkeste tilgjengelige materialet.
For eksempel, en komponent utsatt for alvorlig støt kan kreve en sterkere vekt på seighet, mens en komponent som opererer kontinuerlig i slipende slurry kan kreve en annen mikrostruktur og hardhetsnivå.
Støpegods av karbon og lavlegert stål
Karbon og lavlegert stål er mye brukt til tunge gruvekomponenter som krever en kombinasjon av styrke, seighet, og strukturell pålitelighet.
Typiske applikasjoner inkluderer:
- Utstyrshus
- Rammer og støtter
- Store braketter
- Hjul- og navkomponenter
- Strukturelle koblingskomponenter
- Kraftige maskineri karosserier
Deres største fordel er muligheten til å oppnå nyttige kombinasjoner av styrke og seighet gjennom legeringsdesign og varmebehandling.
For store gruvestøpegods, Imidlertid, seksjonstykkelse, kjølehastighet, og varmebehandlingens ensartethet må vurderes nøye fordi de mekaniske egenskapene oppnådd på overflaten kanskje ikke representerer de i tyngre seksjoner.
Støpegods av høylegert og slitesterk stål
Der abrasiv slitasje dominerer servicetilstanden, høyere legert støpestål kan gi en bedre løsning.
Disse materialene velges vanligvis for komponenter som utsettes for:
- Glidende slitasje
- Slitende slitasje
- Gjentatt mineralpåvirkning
- Høyhastighets partikkelkontakt
- Alvorlig malmhåndtering
Slitasjemotstanden øker ikke bare proporsjonalt med hardheten. Hvis en komponent er gjort for hard uten tilstrekkelig seighet, støt kan føre til flisdannelse eller sprekkdannelse.
Derfor, det praktiske målet er vanligvis en balanse mellom hardhet, seighet, mikrostruktur, og faktisk slitasjemodus.
Støpejern og duktilt jern
Støpejern og duktilt jern kan være svært effektive for utvalgte gruveapplikasjoner hvor kombinasjonen av støpeevne, Vibrasjonsdemping, maskinbarhet, og kostnadene er gunstige.
Duktilt jern er spesielt nyttig når det kreves høyere mekanisk ytelse sammenlignet med konvensjonelt gråjern.
Den kan brukes på hus, deksler, strukturelle komponenter, og andre maskindeler der ekstrem støt eller slitasje ikke er den dominerende bekymringen.
Materialvalg bør fortsatt vurdere seksjonsstørrelse, matrisestruktur, varmebehandling, og servicemiljø.
Rustfritt og spesiallegeringer
Våtmineralbehandling skaper et annet sett med utfordringer.
I disse miljøene, komponenter kan støte på vann, kloridholdige løsninger, etsende kjemikalier, og slipende faste stoffer samtidig.
Rustfrie stål, Duplex rustfrie stål, og andre spesiallegeringer kan derfor vurderes:
- Pumpekabinetter
- Løpehjul
- Ventillegemer
- Manifolder
- Strømningskontrollkomponenter
- Kjemisk prosessutstyr
I disse applikasjonene, korrosjon og slitasje kan virke samtidig, så å velge en legering utelukkende for mekanisk styrke er ikke tilstrekkelig.
3. De viktigste feilmekanismene i gruvestøpegods
Gruveavstøpninger mislykkes i forutsigbare, diagnostiserbare mønstre. Å forstå disse feilmodusene er det første trinnet for å forlenge levetiden.
Slipende slitasje
Abrasiv slitasje er den vanligste feilmodusen, står for omtrentlig 45% av alle gruvestøpeutskiftninger.
Det oppstår når harde malmpartikler, silikasand, eller slurry skuring på tvers av komponentoverflater, gradvis fjerning av materiale.
I slurrysystemer med høy tonnasje, uforede støpejerns albuer kan slites gjennom på så lite som 3–6 måneder ved håndtering av malm med høyt silika. Slitasjeskalaer med partikkelhardhet, hastighet, og støtvinkel.
Impact Fatigue & Brudd
Gjentatt støtbelastning — fra knusing, dumping, eller kraftig materialpåvirkning – initierer mikrosprekker ved spenningskonsentrasjoner, som forplanter seg med hver syklus til katastrofalt brudd.
Dette er den vanligste feilmodusen for knusehammere, bøtte tenner, og grizzlybarer.
Sprø legeringer som hvitt jern er spesielt utsatt for støtbrudd under tunge eller store partikkelbelastninger.
Erosjon-korrosjon
I surt eller sulfidholdig gruvevann og slurrymiljøer, korrosjon og slitasje virker synergistisk.
Korrosjon svekker overflatelaget, som deretter raskt slipes bort av slurry, utsette ferskt materiale for ytterligere korrosjon.
Denne kombinerte modusen degraderer komponentene 2–4 ganger raskere enn begge mekanismene alene, og er den ledende årsaken til for tidlig feil i slurrypumpe og rørkomponenter.
Strukturell overbelastning
Plutselige tunge belastninger - som bøttestøt, heiseløftarrangementer, eller fastkjørte knusere — kan overskride flytegrensen og forårsake permanent deformasjon eller katastrofalt brudd.
Disse feilene er ofte plutselige og medfører betydelig sikkerhets- og produksjonsrisiko.
Termisk tretthet
I høytemperaturbehandlingsoperasjoner som ovner, stekere, og smelte fôrsystemer, syklisk oppvarming og avkjøling skaper termisk stress som setter i gang overflatesprekker.
Over tid, sprekker forplanter seg og komponentintegritet går tapt.
4. Hvordan valg av støpeprosess påvirker ytelsen til gruvekomponenter
For gruvekomponenter, valg av støpeprosess påvirker støpegodheten direkte, Dimensjonell stabilitet, maskineringskrav, overflatekvalitet, og servicepålitelighet.
Et knuserhus, slampumpehus, ventilhus, eller store strukturelle støpinger kan alle fremstilles ved støping, men deres prosesskrav kan være svært forskjellige.
Riktig kasterute bør bestemmes av komponentens størrelse, geometri, legering, Veggtykkelse, tjenestebelastning, produksjonsvolum, Dimensjonale krav, interne kvalitetskrav, og maskineringsstrategi.
Ingen enkelt støpeprosess er universelt overlegen.
Sammenligning av store støpeprosesser for gruvekomponenter
| Støpeprosess | Typiske gruveapplikasjoner | Viktige fordeler | Hovedbegrensninger |
| Sandstøping | Store pumpehus, pukkhus, rammer, deksler, tunge konstruksjonsdeler | Svært fleksibel; egnet for store og tunge støpegods; støtter et bredt spekter av legeringer; relativt økonomisk verktøy | Mer maskinering kan være nødvendig; overflatefinish og dimensjonsnøyaktighet er generelt lavere enn presisjonsstøpeprosesser |
| V-prosess støping | Store pumpekropper, Ventillegemer, hus, deksler, rammer, komplekse tunge industrielle støpegods | Tørr ubundet sand; vakuumstøping; god overflategjengivelse og dimensjonskonsistens; lav bindemiddelrelatert gassproduksjon; Passer for store støpegods; høy gjenvinnbarhet for sand | Krever vakuumutstyr og dedikert prosesskontroll; indre kjerner og komplekse passasjer krever nøye utforming |
| Investering Casting | Små til middels presisjonsventildeler, parentes, impeller-relaterte komponenter, komplekse strømningskontrolldeler | Flotte geometriske detaljer; høy dimensjonsnøyaktighet; Nærnettform; redusert maskineringsgodtgjørelse | Høyere verktøy- og prosesskostnader; uegnet for mange veldig store komponenter |
Tapt skumstøping |
Komplekse hus, utvalgte pumpekomponenter, skreddersydde tunge industrideler | Kan reprodusere kompleks geometri; fleksibelt mønsterdesign; nyttig for integrerte former | Følsom for mønsterkvalitet, belegg, fylling, og gassevakuering |
| Gravity Die Casting | Utvalgte aluminiums- og andre ikke-jernholdige gruvekomponenter | God repeterbarhet; relativt god overflatefinish; egnet for repeterende produksjon | Høyere verktøykostnad; begrenset av formgeometri og komponentstørrelse |
| Permanent muggstøping | Utvalgte ikke-jernholdige hus, deksler, og mekaniske komponenter | Konsekvente formdimensjoner; god overflatekvalitet; repeterbar produksjon | Høyere verktøyinvesteringer; mindre fleksibel for store eller svært komplekse deler |
5. Overflatebehandling og slitasjebeskyttelse
Bulkegenskapene til støpegodset danner grunnlaget for ytelse i gruvedrift, men overflaten er ofte der den mest alvorlige slitasjen, påvirkning, utmattelse, eller det oppstår korrosjon.
Av denne grunn, målrettet overflatebehandling kan forbedre komponentens holdbarhet betydelig når den er riktig tilpasset den faktiske feilmekanismen.
Målet er ikke å bruke den mest aggressive behandlingen på hele komponenten.
En mer effektiv tilnærming er ofte å kombinere en tøff, kostnadseffektiv basislegering med lokal overflatebeskyttelse på de områdene som er utsatt for størst slitasje eller korrosjon.
| Overflatebehandling | Funksjon & Mekanisme | Potensiell ytelsesfordel* | Typiske gruveapplikasjoner |
| Hardfacing overlegg | En slitesterk legering avsettes på utvalgte arbeidsflater for å gi høy hardhet og motstand mot slitasje eller slagslitasje. Typiske overleggsmaterialer inkluderer Stellite og kromkarbidbaserte systemer. | Omtrent 50–150 % lengre levetid i passende applikasjoner | Knuserens slitasjekanter, bøtte lepper, slurry albuer, lokaliserte slitasjesoner |
| Skutt peening | Gir kontrollert gjenværende trykkspenning på overflaten, bidrar til å redusere tendensen til at utmattelsessprekker starter og forplanter seg. | Omtrent 30–70 % forbedring i utmattelseslivet i passende applikasjoner | Slagbelastede komponenter, Hammers, kroker, Opphengskomponenter |
| Gummi & Polyuretanfor | Et bundet elastomerlag gir en offersliteoverflate og hjelper til med å absorbere partikkelstøt samtidig som direkte kontakt mellom slurryen og metallsubstratet reduseres.. | Opptil 2–4× lengre levetid for egnede slurrykomponenter | Slurry rør, Pumpehus, klassifiseringstanker |
Kjemisk passivering |
Skaper en mer jevn passiv overflate på rustfritt stål og duplekslegeringer ved å fjerne fritt jern og overflateforurensning. | Forbedret korrosjonsbestandighet hvor riktig overflatebehandling og prosesskontroll opprettholdes | Etsende slurrykomponenter, avvanningsventiler, flyteutstyr |
| Termisk spraybelegg | Flamme- eller plasma-sprayede keramiske eller cermet-belegg gir en hard beskyttende overflate for utvalgte slitasje- og temperaturforhold. | Ca 60–120 % lengre levetid i egnede forhøyede temperaturer | Ovnkomponenter og slitedeler med høy temperatur prosess |
*Faktisk forbedring avhenger sterkt av grunnmaterialet, belegg eller behandlingssystem, driftsforhold, slitasjemekanisme, og applikasjonskvalitet.
Disse tallene bør derfor behandles som representative snarere enn universelle ytelsesgarantier.
6. Nøkkelprodukter vi lager for gruvestøpeindustrien
LangHe Foundry leverer tilpassede støpte komponenter for gruvemaskineri og mineralbehandlingsutstyr.
Den spesifikke legerings- og støperuten velges i henhold til komponentgeometri og driftsforhold.
Knuser og knuseutstyrskomponenter
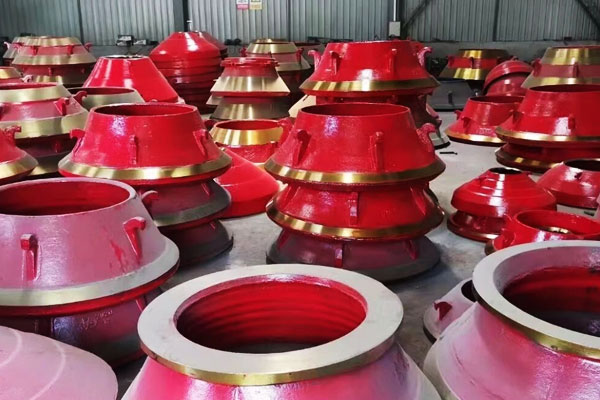
Knuseutstyr opplever noen av de mest alvorlige påvirknings- og slitasjeforholdene i gruvedrift.
Typiske tilpassede støpte komponenter inkluderer:
- Knuserhus
- Rammer
- Slitasjerelaterte komponenter
- Monteringskomponenter
- Strukturelle støtter
- Spesialtilpassede braketter og koblingsdeler
Gruvepumpehus og strømningskomponenter
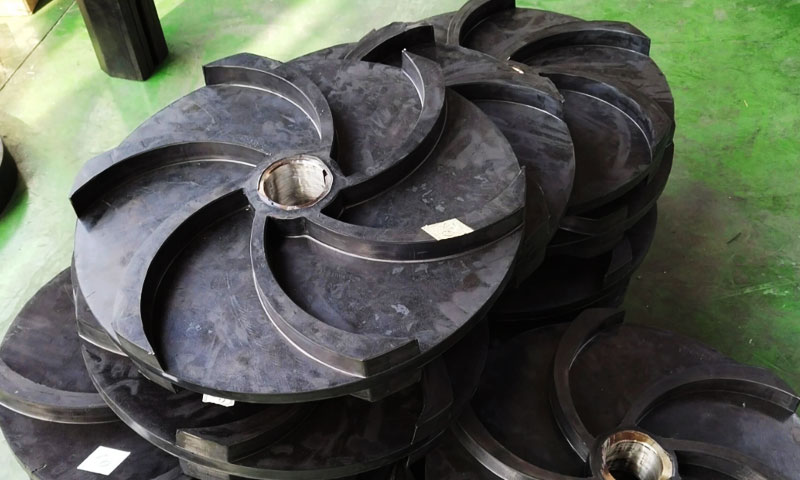
Gruvepumper kan håndtere slipende slurry, noe som gjør erosjonsmotstand og hydraulisk ytelse spesielt viktig.
LangHe kan produsere spesialtilpasset:
- Pumpekabinetter
- Deksler
- Løpehjul
- Manifolder
- Flytkropper
- Monteringskomponenter
Ventilhus og strømningskontrollkomponenter
Gruve- og mineralprosesseringssystemer bruker ventiler for slurry, vann, Kjemikalier, og prosessvæsker.
Typiske støpte komponenter inkluderer:
- Ventillegemer
- Deksler
- Panserkomponenter
- Tilpassede manifolder
- Strømningskontrollhus
- Tilkoblingskomponenter
Hus, Rammer, Huber, og strukturelle komponenter
Store gruvemaskiner er avhengige av en rekke strukturelle støpegods for å overføre belastninger og opprettholde innretting.
Typiske produkter inkluderer:
- Lagerhus
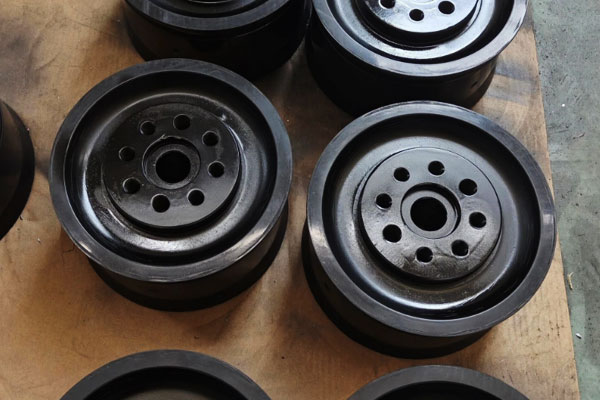
- Hjulnav
- Girhus
- Strukturelle rammer
- Støtte parentes
- Deksler
- Monteringsbaser
- Mekaniske koblingskomponenter
Tilpassede mineralbearbeidende komponenter
Mineralbearbeidingsutstyr kan inneholde komplekse strømningspassasjer og svært lokaliserte slitasjeområder.
Tilpassede støpegods gjør at disse geometriene kan integreres i komponenten samtidig som den nødvendige strukturelle styrken opprettholdes.
7. Fordeler med produktene våre for gruvestøpeindustrien
Konstruerte tilpassede gruvestøpegods kan gi klare operasjonelle og økonomiske fordeler i forhold til standard støpegods, spesielt i utstyr utsatt for kraftig slitasje, påvirkning, vibrasjon, og kontinuerlige driftsforhold.
Hovedverdien kommer fra å matche materialet, støpedesign, og produksjonsprosessen til det faktiske arbeidsmiljøet.
Utvidet levetid
Basert på feltdata fra våre gruvekunder, LangHe applikasjonskonstruerte støpegods har oppnådd ca 30–60 % lengre levetid enn standard importerte støpegods i sammenlignbare bruksområder.
Lengre levetid reduserer utskiftningsfrekvensen og kan også redusere arbeids- og vedlikeholdsinnsatsen forbundet med komponentbytte.
Redusert uplanlagt nedetid
Konsekvent og forutsigbar støpeytelse kan bidra til å redusere uventede feil forårsaket av for tidlig slitasje eller støpe-relaterte defekter.
Våre kundedata indikerer ca 45% færre uplanlagte sammenbrudd relatert til støpesvikt etter bytte til LangHe-konstruerte gruvekomponenter i aktuelle applikasjoner.
For kontinuerlig drift av gruveutstyr, denne påliteligheten er spesielt viktig fordi en uventet komponentfeil kan forstyrre ikke bare én maskin, men også tilkoblede produksjonsoperasjoner.
Lavere totale eierkostnader
Konstruerte gruvestøpegods kan innebære en 15–30 % høyere startkostnad enn de billigste råvarealternativene. Imidlertid, kjøpesummen alene reflekterer ikke den faktiske driftskostnaden for en komponent.
I aktuelle kundetilfeller, kombinasjonen av lengre levetid og redusert nedetid har resultert i en estimert 25–40 % lavere kostnad per driftstime sammenlignet med billigere alternativer.
For gruveoperatører, dette gjør totale eierkostnader til et mer nyttig mål enn enhetspris alene.
Konsistens fra batch-til-batch
Gruveutstyr krever forutsigbar komponentytelse fra en produksjonskjøring til den neste.
Kontrollert legeringsverifisering, støpeparametere, varmebehandling, maskinering, og inspeksjon bidrar til å opprettholde konsistente mekaniske og dimensjonale egenskaper på tvers av batcher.
Dette er spesielt viktig for slitasjekomponenter og tungt belastede støpegods.
Variasjoner i hardhet, mikrostruktur, støpekvalitet, eller dimensjoner kan på annen måte føre til inkonsekvente slitasjehastigheter, for tidlig svikt, og mindre forutsigbare vedlikeholdsintervaller.
Stedsspesifikk ingeniørfag
LangHe behandler ikke gruvestøpegods som katalogprodukter i én størrelse. Komponenter kan konstrueres i henhold til de faktiske serviceforholdene, inkludert:
- Malmtype og slipeevne
- Slurry egenskaper og pH
- Behandlingskapasitet og tonnasje
- Påvirknings- og lasteforhold
- Komponentgeometri og installasjonskrav
- Dominerende slitemekanisme
Denne tilnærmingen tillater materialvalg, støpedesign, varmebehandling, maskinering, og overflatebeskyttelse skal betraktes som én komplett produksjonsløsning.
Resultatet er en gruvestøping designet ikke bare for å oppfylle de nødvendige tegningene og dimensjonene, men også å gi forutsigbar ytelse, utvidet levetid, og lavere driftskostnader i det tiltenkte gruvemiljøet.
8. LangHe Foundrys tilnærming til tilpassede gruvestøpegods
Langhe Foundry følger en strukturert, kundefokusert tilnærming for hvert gruvestøpeprosjekt.
Trinn-for-trinn-prosess
| Scene | Aktivitet | Leveres |
| 1. Konsultasjon | Forstå søknaden, laster, miljø, og feilhistorikk | Kravspesifikasjon |
| 2. Materiell valg | Anbefaler optimal legering og varmebehandling | Materialdatablad |
| 3. DFM & simulering | Optimaliser design for støping og ytelse | Designgjennomgangsrapport |
| 4. Verktøy | Design og produsere mønstre, dør, og kjerner | Verktøypakke |
| 5. Støping | Produser støpegods ved å bruke den optimale prosessen | Lydavstøpninger |
| 6. Varmebehandling | Oppnå spesifisert mikrostruktur og egenskaper | Varmebehandlingsattest |
| 7. Maskinering | CNC-maskinkritiske funksjoner | Dimensjonsrapport |
| 8. Overflatebehandling | Påfør slitasjebeskyttelse eller korrosjonsbeskyttelse | Fullfør spesifikasjon |
| 9. Undersøkelse | Ndt, dimensjonal, mekanisk, og kjemisk testing | Kvalitetssertifikat |
| 10. Leveranse | Pakke og sende til kunde | Levering til rett tid |
Kvalitetssikring
LangHe Foundry opprettholder et strengt kvalitetsstyringssystem:
- ISO 9001:2015 sertifisert
- Full materialsporbarhet
- Spektrometri for kjemisk analyse
- Strekk, hardhet, og effekttesting
- Røntgen, ultralyd, og inspeksjon av penetreringsmiddel
- CMM dimensjonal inspeksjon
9. Konklusjon
Gruvestøpegods er langt mer enn engangsmetallforbruksvarer.
De er kritiske konstruerte komponenter hvis ytelse direkte driver gruveproduktiviteten, vedlikeholdskostnad, og sikkerhet.
Slitasje, påvirkning, korrosjon, og tretthet er ikke uunngåelig – de er forutsigbare feilmoduser som kan håndteres og minimeres gjennom målrettet valg av legeringer, optimalisert støpeprosessdesign, DFM-optimalisering, og målrettet overflatebeskyttelse.
Den største feilen gruvedrift kan gjøre er å skaffe støpegods på kjøpesum alene.
De 10–20 % spart på en billig støping vil gå tapt mange ganger ved for tidlig utskifting, uplanlagt nedetid, og tapt produksjon.
Å jobbe med en erfaren støperipartner som forstår gruvedriftsforhold og ingeniørkomponenter for spesifikke feilmoduser gir langt lavere totale eierkostnader og høyere total utstyrtilgjengelighet.
Ettersom global gruvedrift fortsetter å presse på for høyere produksjonsrater, dypere malmlegemer, og lavere driftskostnader, spesialtilpassede støpegods med høy ytelse vil fortsatt være en grunnleggende driver for pålitelighet og effektivitet.
Støperier som kombinerer applikasjonsingeniørkompetanse, prosess allsidighet, og streng kvalitetskontroll vil fortsatt være sentral for å muliggjøre denne ytelsen.
Vanlige spørsmål
Hvordan kan gruvestøpegods gjøres mer slitesterke?
Slitasjemotstanden kan forbedres gjennom passende legeringsvalg, varmebehandling, mikrostrukturell kontroll, optimalisert geometri, og, der det er aktuelt, harddekke eller andre overflatebeskyttelsesmetoder.
Er støping bedre enn smiing for gruvekomponenter?
Ingen av prosessene er universelt bedre. Støping er spesielt fordelaktig for store, tung, eller geometrisk komplekse komponenter, mens smiing kan foretrekkes for visse bruksområder med høy styrke.
Riktig valg avhenger av komponentens geometri, materiale, lasting, produksjonsvolum, og ytelseskrav.
Kan du reversere og erstatte utdaterte gruvestøpegods?
Ja. Vi kan reversere eksisterende slitte eller ødelagte støpegods via 3D-skanning og dimensjonsmåling, reprodusere den originale geometrien eller oppgradere legeringen og designen for forbedret ytelse.
Dette er spesielt verdifullt for eldre gruveanlegg med utdaterte OEM-delnummer.
Hvilke materialer er best for gruvedriftsslitasjedeler?
Høyt manganstål (Hadfield) er best for kraftig knusing. Høykrom, hvitt jern er best for slitasje med høy belastning med lav støt. Valget avhenger av den spesifikke knuseapplikasjonen.
Kan LangHe produsere store gruvestøpegods?
Ja. LangHe produserer støpegods fra 0.1 kg til over 10,000 kg, avhengig av prosess og legering.
Gir LangHe designstøtte?
Ja. LangHe gir DFM-analyse, støpesimulering, Materiell valg, og omvendt ingeniørstøtte.