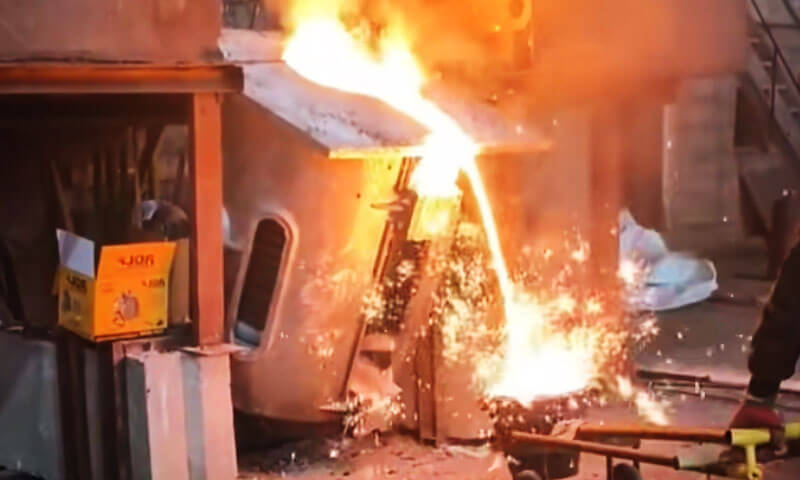
Elektriske smelteovner – spesielt middels frekvens induksjonsovner-gi støperier utmerket kontroll over smeltetemperaturen, ladningssammensetning, og produksjonsfleksibilitet. Men selve ovnen er bare en del av støping system.
Et problem med forberedelse, smelte kjemi, slagkontroll, ovnsforing, inokulering, sfæroidisering, eller skjenkeøvelse kan etter hvert vise seg som en støpefeil, maskineringsproblem, ustabil mikrostruktur, eller for høye produksjonskostnader.
Fra en støperiingeniørs perspektiv, mange "støpefeil" er faktisk skapt før metallet noen gang når formen.
Dette gjelder spesielt ved produksjon grått jern, duktilt jern, og andre jernholdige støpegods i elektriske smeltesystemer.
Følgende 15 problemer dekker de vanligste ovns- og smelterelaterte problemene, sammen med praktiske korrigerende tiltak.
1. Overdreven elementforbrenningstap
I elektrisk ovn smelting, overdreven tap av elementforbrenning er et av de problemene som ser små ut til å begynne med, men som til slutt dukker opp i den kjemiske analysen, mikrostruktur, og mekaniske egenskaper til støpegodset.
Elementer som f.eks Og, Mn, og Cr er utsatt for oksidasjon under smelting, og den faktiske utvinningen kan variere betydelig med ladetilstand og ovnspraksis.
I noen støperioperasjoner, tap på flere prosent kan observeres, men den nøyaktige verdien er prosess- og legeringsavhengig og bør etableres fra faktiske ovnsdata i stedet for å behandles som en fast regel.
Etter år rundt induksjonsovner, Jeg har funnet ut at overdreven avbrenning vanligvis ikke kommer fra én dramatisk feil.
Oftere, smelten bruker rett og slett for mye tid varmt og eksponert, mens ladningen og slaggpraksisen ikke er godt kontrollert.
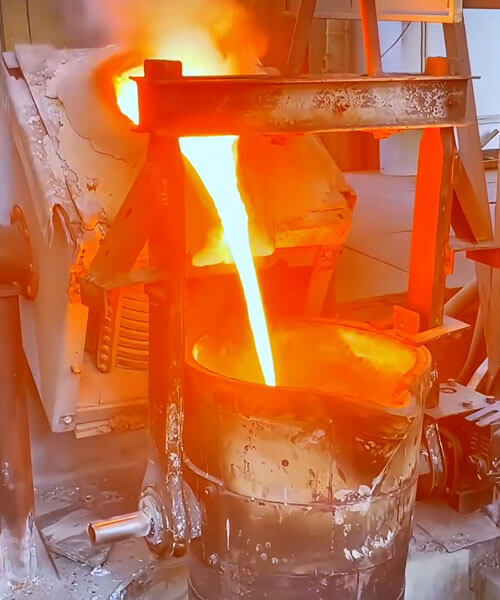
Hvorfor oppstår overdreven forbrenningstap?
Den første skyldige er vanligvis lang smeltetid. Jo lenger metallet forblir ved forhøyet temperatur, jo større mulighet er det for oksidasjon og grunnstofftap.
Dette blir verre når ovnen utvikler brodannelse eller "hengende" ladning, fordi den nedre delen av badekaret blir overopphetet mens man venter på at den gjenværende ladningen skal kollapse.
Tiltalens tilstand har også betydning. Våt, rusten, sterkt oksidert, veldig tynn, eller dårlig forberedt skrap har et mye større eksponert overflateareal i forhold til massen og kan øke oksidasjon og slaggdannelse.
Overdimensjonerte brikker skaper et annet problem: de senker smeltingen og forlenger tiden som ovnen er i drift før badet blir helt smeltet.
Slagghåndtering er like viktig. Et riktig kontrollert slagglag kan redusere direkte eksponering av det smeltede metallet til atmosfæren.
Hvis slagg får samle seg for mye, Imidlertid, den kan også fange opp verdifulle metall- og legeringselementer.
Poenget er ikke bare å ha mer slagg, men for å opprettholde riktig slaggtilstand på riktig smeltestadium.
Hvordan redusere elementforbrenningstap
Den mest effektive løsningen er å kontrollere hele smeltesyklusen, begynner med ladningen.
Ladematerialer skal være rene, tørke, og rimelig størrelse. Unngå store mengder veldig tynt skrap, sterkt rustet materiale, eller vanskelige former som sannsynligvis vil bygge bro inne i ovnen.
Ladningen bør smelte progressivt og konsekvent i stedet for å danne et suspendert lag over et overopphetet bad.
Den andre regelen er smelte så effektivt som praktisk mulig. Når materialet er smeltet, unødvendig oppbevaring ved høy temperatur bør unngås.
God ovnslasting, stabil elektrisk drift, og rettidig mating av den gjenværende ladningen bidrar til å forkorte smeltesyklusen.
Slagpraksis er også viktig. Slagg bør håndteres under smeltingen i stedet for å la bygges opp ukontrollert.
Der det er hensiktsmessig, opprettholdelse av et kontrollert slaggdekke under senere stadier av smelting kan bidra til å begrense direkte metalleksponering.
For maskinering av spon eller fine returer som må resirkuleres, lading trenger mer oppmerksomhet på grunn av deres store overflate-til-volum-forhold.
Rengjøre, tørr flis kan introduseres gradvis etter at et stabilt smeltet basseng er etablert i stedet for dumpet i en stor batch.
En støperiingeniørs praktiske syn
Når spektrometeret viser det Og, Mn, eller Cr-utvinningen er konsekvent lavere enn forventet, Jeg ville ikke umiddelbart kompensert ved å legge til flere legeringselementer.
Først, se på smelterekorden:
Ladetilstand → Smeltetid → Badtemperatur → Holdetid → Slaggtilstand → Faktisk elementgjenvinning
Når støperiet vet sin reelle utvinningsgrad, ladningsberegninger blir mye mer pålitelige.
Det viktige poenget er at overdreven forbrenningstap vanligvis er et prosesskontrollproblem før det er et kjemijusteringsproblem.
Reduser unødvendig eksponering ved høye temperaturer, forbedre klargjøring av ladning, hindre brobygging, og opprettholde kontrollert slaggbeskyttelse.
Resultatet er ikke bare mer stabil kjemi, men også mer konsistent støpestruktur og mekanisk ytelse.
2. For mye oksygen i smeltet jern
I induksjonsovn smelting, for mye oksygen er vanligvis ikke så åpenbart som et temperaturproblem eller et kjemiavvik.
Imidlertid, når oksygenaktiviteten blir for høy, det kan påvirke slaggdannelsen, smelte renslighet, grafittkjernedannelse, og konsistensen til den endelige mikrostrukturen.
Fra en støperis synspunkt, det første du må huske er at en induksjonsovn ikke har den samme sterkt oksiderende atmosfæren assosiert med noen andre smeltesystemer.
Så når oksygenproblemer dukker opp, Jeg pleier å se først på hvordan smelten ble håndtert, spesielt under det senere stadiet av smelting.
Hvorfor blir oksygen for mye?
En vanlig årsak er overdreven elektromagnetisk omrøring eller for aggressiv frekvensjustering sent i smelten.
Sterke badebevegelser øker kontakten mellom smeltet metall og atmosfæren, gir oksygen større mulighet til å komme inn i smelten.
En annen vanlig årsak er våte eller dårlig forberedte tilsetninger.
Fuktighet, rust, og overflateoksider på sent tilsatte materialer kan øke oksiddannelsen og introdusere ytterligere gassrelaterte problemer.
Lange perioder med overoppheting eller oppbevaring ved høy temperatur kan også gjøre situasjonen verre.
Jo lenger smelten forblir eksponert under disse forholdene, jo større mulighet for oksidasjon og slaggdannelse.
Det viktige poenget er at oksygenkontroll ikke bare er et spørsmål om å måle ett tall. Temperatur, holdetid, agitasjon, ladetilstand, og slagg praksis alle samhandler.
Hvordan kontrollere for mye oksygen
I det senere stadiet av smelting, unngå unødvendig omrøring når den nødvendige kjemien og temperaturen er nådd.
Ikke hold badekaret i bevegelse bare fordi ovnen er i stand til det.
Alle tillegg, verktøy, og ladningsmaterialer som kommer i kontakt med smelten skal være rent og tørt.
Dette er spesielt viktig for sene kjemijusteringer, fordi det er kort tid igjen til å korrigere ytterligere forurensning før helling.
Holding ved høy temperatur bør også minimeres. Bring smelten til ønsket temperatur, fullføre nødvendig kjemisk justering og behandling, og gå mot å helle i stedet for å opprettholde et unødvendig varmt bad.
For kritisk produksjon, direkte analyse av oksygen og andre oppløste gasser kan være mer nyttig enn å bare stole på visuell observasjon av smelten.
En støperiingeniørs praktiske syn
Når oksygenrelaterte støpeproblemer oppstår, Jeg ville ikke umiddelbart skylde på selve ovnen.
Jeg vil først vurdere smeltepraksis på sent stadium:
Omrøring → Tilsetningsmaterialer → Temperatur → Holdetid → Slaggtilstand
I mange tilfeller, for mye oksygen er ikke forårsaket av smelteprinsippet til induksjonsovnen, men av det som skjer etter at metallet allerede er smeltet.
3. Karboninnhold lavere enn forventet
Et annet vanlig problem i elektrisk ovn smelting er at den endelige karboninnholdet kommer ut lavere enn ladningsberegningen forutsier.
Dette er spesielt plagsomt i gråjern og seigjern fordi karbon ikke bare er et legeringsnummer i analyserapporten.
Det påvirker direkte karbonekvivalenten, Grafittdannelse, størkningsatferd, fôringsegenskaper, og endelig mikrostruktur.
En vanlig feil er å beregne ladningen riktig på papir og anta at det beregnede karboninnholdet vises automatisk i den endelige smelten. I faktisk produksjon, ovnen har alltid sin egen oppførsel for karbongjenvinning.
Hvorfor faller karbon under målet?
En grunn er for høy temperatur og langvarig opphold. Under visse ovnsforhold, karbon kan forbrukes gjennom oksidasjon og høytemperaturreaksjoner.
Kjemien til slagg og ovnsatmosfære har også betydning. Når smelten holdes for varm for lenge, den effektive karbonutvinningen kan reduseres.
En annen praktisk årsak er ganske enkelt å bruke en teoretisk karbongjenvinningsverdi som ikke samsvarer med den faktiske ovnen.
Hver butikk har forskjeller i ovnsdesign, lade materialer, operasjonspraksis, og smeltetid.
En utvinningsfaktor hentet fra en håndbok kan derfor være ganske forskjellig fra verdien man ser på butikkgulvet.
Hvordan forhindre lavkarbon
Det første trinnet er å etablere støperiet faktisk karbonutvinningsgrad fra produksjonsdata.
Registrer den beregnede ladningen karbon, endelig spektrometerresultat, smeltetid, temperaturhistorie, og ladningssammensetning over en serie oppvarminger.
Etter at nok data er samlet inn, den virkelige restitusjonsatferden blir mye klarere.
Ladningsberegninger bør da korrigeres ved å bruke denne anleggsspesifikke utvinningsfaktoren i stedet for å stole helt på teoretiske verdier.
Unngå unødvendig overoppheting og langvarig oppbevaring av høye temperaturer.
Målet er å oppnå den nødvendige smeltetilstanden effektivt og fortsette til behandling og helling uten å bruke ekstra tid på temperatur.
For kjemijusteringer, karbontilsetning bør også innføres ved å bruke en kontrollert metode som fremmer pålitelig oppløsning og minimerer oksidasjonstap.
En støperiingeniørs praktiske syn
Når endelig karbon gjentatte ganger kommer ut under målet, Jeg sjekker vanligvis fire ting først:
Ladningsberegning → Faktisk karbongjenvinning → Smelte-/holdetemperatur → Karbontilsetningspraksis
Når den faktiske utvinningen av ovnen er forstått, problemet blir mye lettere å kontrollere.
Stabilt karbon er et av grunnlaget for stabil produksjon av grå og seigjern, og etter min erfaring, gode ovnsrekorder er langt mer pålitelige enn å gjentatte ganger korrigere smelten ved å gjette.
4. Nitrogenrelaterte nålehull og sprekkerlignende gassdefekter
Gassrelaterte feil som først blir synlige etter bearbeiding er spesielt plagsomme.
Avstøpningen kan se lyd ut på utsiden, men en gang en boring, tetningsflate, eller annen seksjon er maskinert, liten nålehull eller sprekklignende hulrom plutselig dukke opp.
I jernstøperier, overdreven nitrogen kan bidra til denne typen defekter under følsomme prosessforhold. Imidlertid, nitrogen er sjelden den eneste faktoren.
Smelte renslighet, oksid inneslutninger, lade materialer, hydrogen, helleforhold, og grafittkjernedannelse påvirker alle sluttresultatet.
Hvorfor skjer det?
Problemet starter vanligvis med ladingen. Noen legert stål og visse skrapmaterialer kan ha relativt høye nitrogennivåer.
Hvis disse materialene blandes inn i en vanlig jernladning uten kontroll, nitrogeninnholdet i smelten kan gradvis øke.
Forgassere fortjener også oppmerksomhet. To produkter som begge ser ut som «karbonforhøyer» på innkjøpsarket kan ha svært forskjellig nitrogeninnhold.
Den forskjellen spiller kanskje ingen rolle på papiret, men det kan ha stor betydning i en sensitiv jernkvalitet.
Et annet poeng jeg vil understreke av erfaring er det lavt nitrogen er ikke automatisk målet for hvert støpejern.
Nitrogen kan påvirke grafittkjernedannelse og matriseutvikling, så den riktige verdien avhenger av karakteren og den nødvendige mikrostrukturen. Målet er et kontrollert nitrogennivå, ikke bare lavest mulig antall.
Hvordan forhindre det
Start med ladekontroll. Unngå ukontrollert skrap med høyt nitrogen og kontroller sammensetningen av forgassere når nitrogenfølsomme produkter produseres.
Hvis støpingen viser uforklarlige nålehull, direkte oksygen/nitrogen analyse er mye mer nyttig enn å fortsette å bytte inokulanten blindt.
Støperiet bør sammenligne nitrogennivået til en god varme med det til en defekt varme og deretter spore forskjellen tilbake til ladningen og prosessen.
Nitrogenbindende tilsetninger som Ti eller Zr kan brukes i utvalgte prosesser, men de bør ikke behandles som en universell kur fordi de også kan endre inneslutninger og mikrostruktur.
En støperiingeniørs praktiske syn
Når sprekklignende gassdefekter plutselig oppstår, Jeg pleier å sjekke:
Lading → Forgasser → Total N/O → Smelterenhet → Hellepraksis
Finn kilden før du prøver å "fikse" symptomet.
5. Dårlig inokulasjonsrespons i gråjern
Induksjonssmelting er effektivt og rent, men en bieffekt er at den endelige smelten kan ha et relativt lavt svovel- og oksygenpotensial sammenlignet med noen tradisjonelle smelteruter.
Under disse forholdene, gråjern kan reagere dårlig på inokulering, selv når operatøren øker tilsetningen av inokulasjonsmiddel.
Du kan se høyere underkjøling, mindre gunstig flake grafittmorfologi, mer karbidtendens i tynne seksjoner, eller rett og slett en støpestruktur som er mindre stabil enn forventet.
Hvorfor blir inokulering ineffektiv?
Inokulering fungerer ikke uavhengig av grunnjernet. Effektiviteten avhenger av smeltens kjemi og metallurgiske tilstand, samt typen, beløp, og tidspunktet for inokulanten.
Et svært lavt svovelnivå kan være en del av problemet i noen gråjernsprosesser.
Ulike støperier bruker forskjellige målområder, men for mange praktiske gråjernsoperasjoner kontrolleres svovelnivået med vilje i stedet for å tillates å falle til en ekstremt lav verdi.
Det andre problemet er inokulasjon falmer. Et inokulasjonsmiddel som tilsettes for tidlig kan miste mye av sin effekt før metallet når formen.
Hvordan forbedre responsen
Stabiliser først grunnjernet. Ikke prøv å løse en ustabil smelte ved å øke tilsetningen av inokulasjonsmiddel.
Velg deretter inokulasjonsmidlet i henhold til karakteren og prosessen og tilsett det så nær helle som praktisk.
Vanlige FeSi-baserte inokulanter kan inneholde kontrollerte tilsetninger som Ca, Ba, Sr, eller sjeldne jordarter for å fremme effektiv grafittkjernedannelse.
Hvis butikken gjentatte ganger opplever dårlig respons, sammenligne svovel, oksygenaktivitet, underkjøling, inokulasjonstilsetning, og falme tid mellom gode og dårlige heat.
Det forteller deg vanligvis mer enn bare å se på forbruket av inokulasjonsmiddel.
En støperiingeniørs praktiske syn
Når en operatør forteller meg, "Vi tilsatte mer inokulasjonsmiddel, men det fungerte fortsatt ikke", mitt første spørsmål er:
Hvordan var tilstanden til grunnjernet før inokulering?
Inokulering er en sluttoperasjon. Den kan ikke kompensere for ustabil smeltekvalitet.
6. Ustabil nodularitet i duktilt jern
I duktiljernsproduksjon, nodularitetssvingninger er et klassisk tegn på at grunnjernet og behandlingsprosessen ikke er tilstrekkelig stabile.
En varme kan produsere ren, velformede grafittknuter, mens den neste viser lavere nodularitet, mer uregelmessig grafitt, eller en helt annen grafittpopulasjon selv om operatøren fulgte samme behandlingsoppskrift.
Hvorfor endres nodularitet?
Det første jeg sjekker er innledende svovelinnhold.
Magnesium forbrukes under sfæroidisering, og mengden som kreves avhenger sterkt av svovel- og oksygentilstanden til det ubehandlede jernet.
Hvis svovelnivået varierer fra varme til varme, en fast magnesiumtilsetning vil ikke gi et fast rest-Mg-nivå.
Behandlingstemperatur, utvinning av magnesium, reaksjonsintensitet, inokulering, og tiden mellom behandling og skjenking påvirker også resultatet.
Avgiftssegregering er et annet praktisk problem. Gråjern kommer tilbake, duktiljern returnerer, Legeringsstål, og annet skrap bør ikke blandes uten å ta hensyn til deres innflytelse på kjemi.
Hvordan stabilisere nodularitet
Nøkkelen er å kontrollere hele behandlingskjeden:
Base-jernkjemi → Svovel → Behandlingstemperatur → Magnesiumgjenvinning → Inokulering → Helletid
For mange seigjernskvaliteter, resterende Mg kan falle bredt rundt 0.03–0,06 vekt%, men dette er bare en generell referanse.
Det må etableres riktig mål for den spesifikke karakteren, seksjonstykkelse, behandlingsmetode, og kundespesifikasjon.
Metallografisk kontroll bør også gå utover en enkel "nodularitetsprosent".
Antall knuter, størrelsesfordeling, Grafitt morfologi, matrisestruktur, og karbidinnhold gir et mye bedre bilde av om prosessen faktisk er stabil.
En støperiingeniørs praktiske syn
Hvis nodulariteten fortsetter å bevege seg rundt, ikke endre magnesiumtilsetningen umiddelbart.
Først stabiliseres grunnjern. En konsekvent behandling brukt på inkonsekvent metall vil fortsatt produsere inkonsekvente støpegods.
7. Lavt antall grafittknuter og ujevn knutestørrelse
Et duktilt støpejern kan ha akseptabel grafittnodularitet og fortsatt ha en utilfredsstillende antall knuter eller størrelsesfordeling.
Dette skillet er viktig. Nodularitet forteller oss hvor rund og velformet grafitten er; antall knuter forteller oss hvor mange grafittpartikler som ble dannet under størkning. Begge påvirker størkningsatferd og den endelige matrisestrukturen.
Vanlige årsaker
Når gjenværende magnesium er tilstrekkelig, men antallet knuter er lavt, Jeg ville først mistenke dårlig eller falmende inokulasjon.
Inokulering skaper ytterligere grafittkjernedannelsessteder. Hvis inokulasjonsmidlet tilsettes for tidlig, er dårlig oppløst, eller er ikke godt tilpasset jerntilstanden, effekten kan blekne før metallet når formen.
Kjøleforhold har også betydning. Et tykt parti stivner langsommere enn et tynt parti, slik at den samme behandlingen kan produsere forskjellige nodulepopulasjoner i forskjellige deler av samme støping.
Hvordan forbedre antall knuter
Bruk en stabil inokuleringspraksis og vær nøye med timingen.
For trådbehandlet seigjern, inokulering utføres vanligvis umiddelbart etter sfæroidiseringsbehandlingen eller med bare en kort kontrollert forsinkelse, avhengig av prosessen.
For enkelte bruksområder for seigjern, nodule teller av 100–200 knuter/mm² eller høyere kan bli påtruffet, men det er ingen universell "riktig" verdi.
Målet avhenger av legeringssammensetningen, seksjonstykkelse, kjølehastighet, og gjeldende spesifikasjon.
Det viktige er konsistens, ikke jage et eneste nummer.
En støperiingeniørs praktiske syn
Hvis grafitten er rund, men for grov og for sparsom, det første spørsmålet bør ikke være «Trenger vi mer magnesium?”
Det er vanligvis mer nyttig å spørre:
Var jernet skikkelig inokulert, og var den inokuleringen fortsatt effektiv når metallet kom inn i formen?
God seigjernsproduksjon er avhengig av å kontrollere begge sfæroidisering og kjernedannelse. Det ene uten det andre er ikke nok.
8. Dårlig bearbeidbarhet etter støping
Når en kunde sier, «Støpingen er vanskelig å bearbeide,” Jeg klandrer ikke automatisk CNC-prosessen.
I mange tilfeller, det virkelige problemet ble allerede skapt i smelte- og størkningsstadiene.
Støpejern kan bearbeide svært forskjellig selv når to varme har like hardhetsverdier.
Den faktiske kutteatferden avhenger sterkt av matrisestrukturen, Grafitt morfologi, karbider, fosfider, inneslutninger, og lokal chill.
Typiske årsaker inkluderer fri sementitt, harde fosfid- eller karbidfaser, overdreven perlitt i en klasse ment å være mer ferritisk, unormale strukturer i termiske varme flekker, eller uoppløste ferrolegeringspartikler.
Hvorfor skjer det?
En seksjon som avkjøles raskt kan utvikle seg kjølte jern- eller karbidrike områder, mens et hot spot kan utvikle en annen matrise enn det omkringliggende metallet.
I seigjern, for mye perlitt eller karbider kan også øke verktøyslitasjen og skjærekreftene.
Dette er grunnen til at det ikke alltid er nok å sjekke Brinell-hardheten.
To støpegods med lignende hardhet kan ha merkbart forskjellig bearbeidbarhet fordi mikrostruktur og hardfasefordeling er forskjellige.
Hvordan forbedre bearbeidbarheten
Løsningen starter oppstrøms:
Ladningskjemi → Karbonekvivalent → Inokulering → Størkningshastighet → Varmebehandling → Endelig mikrostruktur
Kontroller kjemien først, undersøk deretter grafitt- og matrisestrukturen.
Hvis maskineringsproblemet bare oppstår i tynne seksjoner eller i nærheten av hot spots, formdesignet og kjøleforholdene kan trenge oppmerksomhet i stedet for en ny endring av CNC-skjæreparametrene.
Der det er nødvendig, metallografisk undersøkelse kan raskt avdekke om det virkelige problemet er sementitt, karbider, overdreven perlitt, grafittavvik, eller et annet mikrostrukturelt problem.
En støperiingeniørs praktiske syn
Når maskinering plutselig blir vanskelig, Jeg spør alltid:
"Har metallstrukturen endret seg?”
Hvis verktøyslitasjen økte samtidig som støpehardheten eller mikrostrukturen endret seg, maskinverkstedet ser kanskje bare det siste symptomet på et støperiproblem.
9. Resterende magnesium vises for høyt av spektrometer
Noen ganger rapporterer spektrometeret en relativt høy resterende magnesium verdi, likevel viser ikke støpingen den forventede kulden eller unormal mikrostruktur.
Dette er en situasjon hvor jeg ville sjekket målingen før jeg endret behandlingsprosessen.
For noen seigjernskvaliteter, gjenværende Mg rundt 0.03–0,06 vekt% kan være rimelig, men riktig mål avhenger av karakteren, svovelnivå, behandlingsmetode, Seksjonsstørrelse, og spesifikasjon.
Hvorfor kan resultatet være misvisende?
Flere faktorer kan påvirke spektrometeravlesningene:
- Instrumentkalibrering eller drift
- Feil referansestandarder
- Dårlig prøveforberedelse
- Inkonsekvent sliping
- Overflateforurensning
- Ikke-representativ prøvetaking
Magnesium er også følsomt for analytisk teknikk, så operatørens prøveforberedelse og testpraksis betyr mer enn mange er klar over.
Slik bekrefter du resultatet
Det første trinnet er å kontrollere instrumentet med en sertifisert referansestandard.
Prøveforberedelse bør følge en kontrollert prosedyre, inkludert riktig sliping og en rengjøring, representativ overflate.
Hvis resultatet fortsatt er tvilsomt, sammenligne det med en uavhengig analysemetode som f.eks våtkjemisk analyse der det er hensiktsmessig.
En støperiingeniørs praktiske syn
Når kjemirapporten og støpestrukturen ser ut til å være uenige, ikke endre ovnsoppskriften umiddelbart.
Bevis først at målingen er riktig.
Jeg har sett butikker jage magnesium, karbon, og silisiumjusteringer for et helt skift når det virkelige problemet var en dårlig prøve eller et feilkalibrert spektrometer.
10. Lav slagfasthet i duktilt jern
Et duktilt støpejern kan bestå kravet til strekkfasthet og fortsatt mislykkes i en slagprøve.
Dette er spesielt viktig for kvaliteter der seighet og duktilitet er spesifisert i tillegg til styrke.
Slagytelsen påvirkes av kjemisk sammensetning, Grafitt morfologi, matrisestruktur, karbidinnhold, inneslutninger, og støpekvalitet.
Hvorfor faller slagfastheten?
Høye nivåer av fosfor og mangan kan være skadelig for duktilitet og slagytelse i ferritisk duktilt jern, mens overdreven perlitt, karbider, dårlig nodularitet, eller ugunstig grafittmorfologi kan også redusere seighet.
For en karakter som QT350-22L eller QT400-18L, Målet er ikke bare å maksimere styrken.
Kjemien og behandlingen må balanseres for å oppnå den nødvendige ferritiske matrisen og duktiliteten.
Hvordan forbedre det
Start med rene og kontrollerte ladematerialer. Unngå unødvendig forurensning av legeringer og hold fosfor og mangan innenfor det angitte området.
Kontroller deretter hele smeltebehandlingssekvensen:
Basejern → Sfæroidisering → Inokulering → Størkning → Matrisekontroll
For kritiske karakterer, metallografisk undersøkelse bør brukes sammen med strekk- og slagtesting.
Hvis støtverdiene plutselig faller, sammenligne de mislykkede heatene med et akseptert heat i stedet for bare å se på det endelige støtnummeret.
En støperiingeniørs praktiske syn
Når slagfastheten er lav, ikke bare tilsett legering for å øke styrken.
En avstøpning kan bli sterkere og fortsatt bli sprøere.
Jeg ser alltid først på matrisen - ferritt, Pearlite, karbider, og grafittmorfologi – arbeid deretter bakover til kjemien og behandlingsprosessen.
Det riktige spørsmålet er ikke «Hvordan gjør vi det vanskeligere?” men “Hvilken mikrostruktur produserte vi egentlig?”
11. Uforklarlige støpeproblemer
Hvert støperi møter til slutt den mest frustrerende setningen på butikkgulvet:
«Ingenting endret seg, men castingen er annerledes.»
Når de åpenbare parametrene vises uendret, men porøsitet, grafitt struktur, hardhet, maskinbarhet, eller mekaniske egenskaper plutselig skifter, fortsatt gjetting kaster vanligvis bort tid.
Det første trinnet er å sammenligne en god varme og dårlig varme ved å bruke faktiske mål.
Nyttige diagnostiske metoder
Avhengig av defekten, nyttige verktøy inkluderer:
- Optisk emisjonsspektroskopi for hoved- og sporstoffer
- Oksygen/nitrogen analyse for oppløst gass og renslighetsproblemer
- Metallografi for grafitt- og matriseevaluering
- SEM/EDS for inneslutninger og unormale faser
- Røntgen eller CT for indre porøsitet og defekter
- Termisk analyse for størkningsadferd
- Ultrasonic testing for passende interne diskontinuiteter
Nøkkelen er å velge testen i henhold til den mistenkte mekanismen. Det er liten verdi å utføre alle tilgjengelige analyser uten et klart diagnostisk spørsmål.
En støperiingeniørs praktiske syn
Når årsaken er uklar, Jeg tror ikke på å endre tre ting på en gang.
Endre én kontrollert variabel, sammenligne det med en kjent god varme, og føre produksjonsjournalene.
God casting vs. dårlig casting er ofte den raskeste veien til svaret.
Hvis støperiet ikke kan utføre den nødvendige analysen internt, å sende prøver til et kvalifisert laboratorium er vanligvis billigere enn å skrote enda en uke med produksjon.
12. Lang smeltetid og for stort strømforbruk
Lange smeltesykluser er mer enn et energiproblem.
Jo lenger metallet blir i ovnen, jo større mulighet er det for oksidasjon, legeringstap, slaggdannelse, ildfast angrep, og unødvendig temperaturøkning.
Fra et produksjonssynspunkt, en langsom ovn reduserer også tilgjengelig smeltekapasitet og øker kostnaden per tonn akseptabelt metall.
Hvorfor tar smeltingen for lang tid?
Årsakene kan være overraskende enkle:
- Dårlig forberedt eller overdimensjonert ladning
- Ladingsbro
- Lav ladetetthet
- Ineffektiv elektrisk overføring
- Dårlig ovnstilstand
- Unødvendig høy temperaturholding
- Problemer med kjølesystem eller elektriske system
- Slitt ildfast eller ineffektiv driftspraksis
Spesifikt energiforbruk varierer betydelig med ovnsdesign og anleggsforhold, så publiserte verdier bør behandles nøye.
En figur som f.eks 570 kWh/t eller 800 kWh/t er ikke en universell målestokk. Det nyttige tallet er den faktiske kWh per tonn akseptabelt smeltet metall produsert i det spesifikke anlegget.
Hvordan redusere energiforbruket
Start med å forkorte hele smeltesyklusen i stedet for bare å øke ovnseffekten.
Ladematerialet skal være tørt, rengjøre, passende størrelse, og pakket effektivt. Brobygging bør forhindres, og unødvendig oppbevaring ved høy temperatur bør elimineres.
Det elektriske systemet må også kontrolleres som en komplett kjede:
Innkommende strøm → Omformer → Kondensatorer → Kabler/samleskinner → Induksjonsspole → Ovn → Smeltet metall
Energi kan gå tapt på flere punkter.
Ovnstilstanden har også betydning. Et forringet fôr, ineffektivt kjølesystem, eller elektrisk feil kan stille øke energiforbruket for hver varme.
En støperiingeniørs praktiske syn
Når noen forteller meg, «Ovnen går på full kraft, så det må være effektivt,” Jeg er ikke overbevist.
Jeg vil se tre tall:
Smeltetid + kWh/t + tonn akseptabelt metall
En ovn som smelter raskt, men produserer ustabilt metall, er ikke effektiv. En ovn som bruker mindre strøm, men som tar for lang tid, kan ha det samme problemet fra en annen retning.
Det virkelige målet er stabil kjemi, forutsigbar smeltetid, og det laveste praktiske energiforbruket per tonn godt støpegods.
13. Hyppige elektriske og mekaniske feil i ovnen
En elektrisk smelteovn er sentrum i støperiets produksjonsprosess, så selv en tilsynelatende mindre elektrisk eller mekanisk feil kan raskt stoppe hele linjen.
I praksis, mange gjentatte ovnsfeil er ikke forårsaket av selve ovnskroppen, men av kraftelektronikk, kjølesystemer, hydrauliske komponenter, sensorer, forbindelser, og kontrollkomponenter.
Typiske problemområder inkluderer omformer og kontrollkort, kondensatorer, vannkjølekretser, spoleforbindelser, hydrauliske systemer, temperaturovervåking, lekkasjebeskyttelse, og isolasjon.
Hvorfor skjer det?
Dårlig komponentkvalitet er en årsak, men vedlikehold er like viktig.
Løse elektriske koblinger, ustabil kjølevannstrøm, for høy vanntemperatur, kondensasjon, eller en defekt sensor kan gradvis utvikle seg til en mye større feil.
Avkjøling er spesielt kritisk for induksjonsovner. Batteriet og tilhørende elektriske komponenter er avhengig av stabil vannsirkulasjon.
Et lite kjølevannsproblem kan bli et alvorlig sikkerhetsproblem hvis det ignoreres.
Hvordan forhindre det
Ved kjøp eller vedlikehold av en elektrisk ovn, ta hensyn ikke bare til smeltekapasiteten, men også til kvalitet og sporbarhet av nøkkelkomponenter.
Vedlikeholdsprogrammet bør inneholde rutinekontroller av:
- Kjølevannstrøm og temperatur
- Elektriske tilkoblinger
- Hydraulisk trykk
- Spoletilstand
- Lekkasjebeskyttelse
- Isolasjon
- Alarm- og sperresystemer
Leverandøren bør også gi tydelig informasjon om kritiske reservedeler og deres erstatningssyklus.
En støperiingeniørs praktiske syn
Når en ovn begynner å ha "små problemer" med noen få dagers mellomrom, Jeg anser dem aldri som små.
Dårlig vanntilkobling, en svak kondensator, eller en defekt sensor kan til slutt bli en produksjonsstans – eller et sikkerhetsproblem.
En god ovn er ikke den som fungerer når alt er nytt.
Det er den som forblir stabil etter tusenvis av produksjonssykluser på grunn av komponentene, vedlikehold, alarmer, og reservedelssystemet var riktig planlagt fra begynnelsen.
14. Kort levetid for ovnsfôr
Ovnsforingen er en av de viktigste komponentene i en induksjonsovn.
Det skiller det smeltede metallet fra ovnsstrukturen, så foringskvaliteten påvirker levetiden direkte, smelte renslighet, produksjonsstabilitet, og operatørsikkerhet.
For jernsmelting, sure silika-baserte foringer er mye brukt i passende induksjonsovnsapplikasjoner.
Imidlertid, Foringens levetid avhenger av mye mer enn det nominelle ildfaste materialet.
Hvorfor slites fôret for raskt?
Vanlige årsaker inkluderer:
- Dårlig ildfast kvalitet
- Feil partikkelstørrelsesfordeling
- Feil installasjon eller komprimering
- Utilstrekkelig sintring
- For høy driftstemperatur
- Aggressiv slagg
- Mekanisk påvirkning under lading
- Feil trening i første heat
Selv godt ildfast materiale kan ha kort levetid dersom installasjonen og sintringsprosessen er dårlig.
Råvaren bør ha et passende innhold av silika og kontrollerte urenheter.
For silika ildfaste materialer, høyt SiO₂-innhold - ofte over 98% for egnede råvarer— kan være viktig, men den nøyaktige spesifikasjonen for ildfast materiale må følge ovnsdesignet og leverandørens tekniske krav.
Hvordan forbedre lining-livet
Det viktigste trinnet er å tilpasse det ildfaste systemet til ovnens kapasitet, legering, driftstemperatur, slaggtilstand, og produksjonssyklus.
Installasjonen må følge den ildfaste leverandørens spesifiserte prosedyre, inkludert riktig stamping, Tørking, herding, og sintring ved første varme.
Det første heatet fortjener spesiell oppmerksomhet. En kontrollert temperaturøkning og korrekt sintringsprosess etablerer arbeidslaget som beskytter foringen under påfølgende produksjon.
Under service, foringen bør inspiseres regelmessig i stedet for å vente på en åpenbar feil.
Endringer i ovnskapasitet, badedybde, eller fôrprofil kan gi tidlige indikasjoner på lokal slitasje.
En støperiingeniørs praktiske syn
Jeg har sett støperier spare litt penger på ildfaste og så tape mye mer gjennom kortere foringslevetid, tapt produksjon, og unødvendige reparasjoner.
Det billigste fôret er sjelden det billigste fôret å kjøre.
Velg ildfast materiale i henhold til den faktiske ovnen og metallet som smeltes, installer den riktig, og behandle den første brunsten seriøst.
En god foring beskytter ikke bare ovnen, men også smelten og menneskene som driver den.
15. "Elephant Foot" Ildfast erosjon
Den såkalte "elefantfot" er en karakteristisk form for lokalisert ildfast erosjon nær den nedre delen av en induksjonsovnsfôr.
Den indre profilen blir lokalt innfelt eller forstørret, gir det slitte området sin særegne form.
Det er mer enn en visuell defekt. Alvorlig lokalisert erosjon kan redusere effektivt ovnsvolum, påvirke smelterens renhet, akselerere ildfast skade, og til slutt skape en alvorlig sikkerhetsrisiko.
Hvorfor utvikler det seg?
En vanlig årsak er ustabil lading og brodannelse.
Hvis overdimensjonerte ladningsstykker danner en bro over smeltebadet, den nedre delen av ovnen kan bli sterkt utsatt for termisk og mekanisk påkjenning.
Når broen til slutt kollapser, tungt materiale kan påvirke den nedre foringen.
For høy lokal temperatur og kjemisk angrep kan fremskynde erosjonen.
En foring som allerede er svekket av dårlig sintring eller upassende valg av ildfast materiale er enda mer sårbar.
Hvordan forhindre det
Lademateriale bør ha passende størrelse og lastes på en måte som unngår ustabil brodannelse. Stor, tunge biter bør ikke slippes direkte på ovnsbunnen.
Operatøren bør også unngå unødvendig overoppheting og bør overvåke foringsprofilen under rutinemessige inspeksjoner.
Når lokalisert erosjon er observert, reparasjon bør vurderes før det skadede området utvikler seg til et stort sikkerhetsproblem.
En støperiingeniørs praktiske syn
Når jeg ser en elefant-fot-profil, Jeg spør ikke bare, "Hvor mye fôr har gått tapt?”
Jeg vil vite det hvorfor det skjedde der.
Var ladningsbroen? Var ovnen overopphetet? Var fôret feil sintret? Var det ildfaste uegnet for prosessen?
Hvis du bare reparerer det slitte området uten å korrigere årsaken, det samme problemet vil komme tilbake.
I støperiarbeid, fôrslitasje er ofte en oversikt over hvordan ovnen har vært drevet.
Les denne posten nøye, og du kan ofte forhindre neste feil før den skjer.
16. Konklusjon
Støpeproblemer med elektriske ovner løses sjelden ved å endre én parameter isolert.
En stabil støpeprosess krever kontroll over hele kjeden:
Ladematerialer → Ovnsdrift → Smeltekjemi → Temperatur → Slagg- og gasskontroll → Behandling/inokulering → Helling → Størkning → Inspeksjon
Den viktigste praktiske lærdommen er det smeltekvalitet skapes før helling.
Av denne grunn, et moderne støperi bør ikke stole på operatørerfaring alene.
Spektrometrisk analyse, oksygen/nitrogen måling, metallografi, termisk analyse, Ndt, energiovervåking, og ildfast inspeksjon gjør ovnskontroll fra erfaringsbasert feilsøking til målbar prosessteknikk.
Målet er ikke bare å produsere smeltet jern.
Målet er å produsere rent, kjemisk stabil, termisk kontrollert metall som stivner til den spesifiserte mikrostrukturen og konsekvent produserer støpegods som møter dimensjoner, mekanisk, maskinering, og servicekrav.