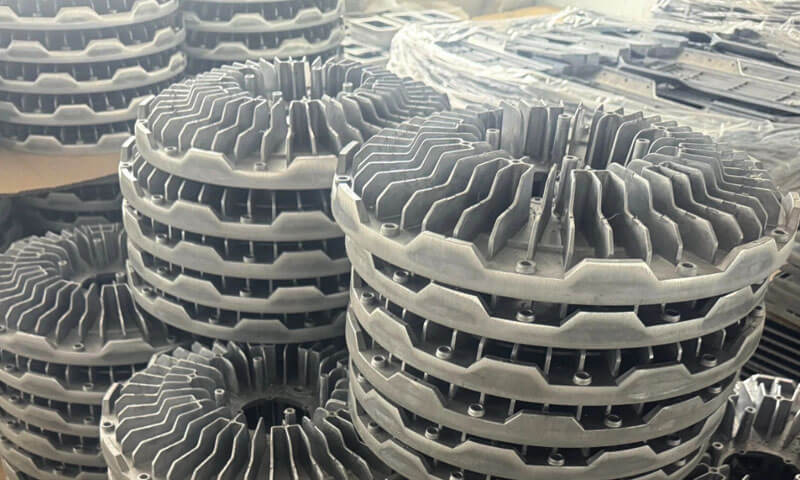
Jeg har sittet i flere kvalitetsgjennomgangsmøter om maskinerte støpegods enn jeg bryr meg om å telle, og samtalen starter nesten alltid på samme måte.
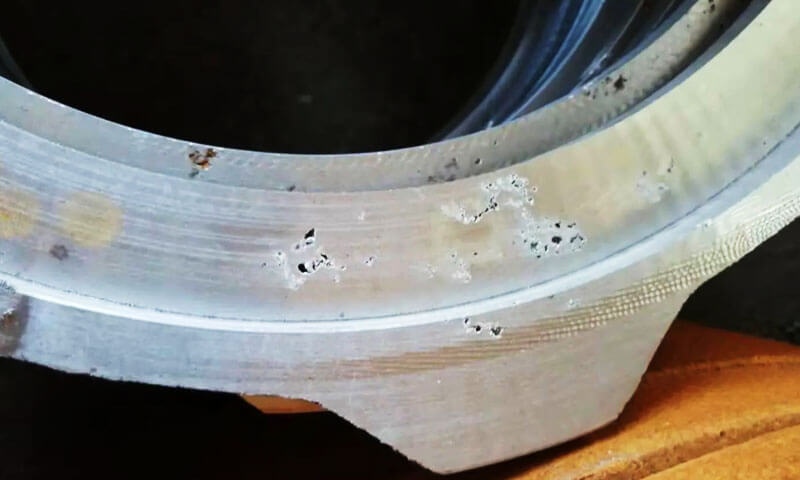
Maskineringsveilederen tar med en del til bordet, peker på en svart flekk eller et lite hulrom på en nymalt overflate, og sier: «Castingen er dårlig. CNC-en skjærer i porøsitet."
Og han har rett – men bare halvparten rett. CNC skapte ikke feilen. Det avslørte ganske enkelt hva som allerede var inne i castingen.
Maskineringsoperasjonen fjernet den tette ytre huden og avslørte porøsiteten eller slaggen under overflaten som hadde gjemt seg der siden støpeskuddet.
Det skillet er ikke akademisk. Det bestemmer hvor du bruker pengene dine. Et selskap som prøver å løse dette problemet ved CNC-maskinen vil bruke måneder på å justere hastigheter og matinger og maskineringsgodtgjørelser og vil aldri eliminere defekten.
Et selskap som forstår det omtrent 95% av disse defektene stammer fra støpeprosessen vil fikse problemet ved kilden.
1. Hvorfor porøsitet og slaggdefekter vises under CNC-bearbeiding
Et av de mest frustrerende kvalitetsproblemene i Aluminium die casting oppdager porøsitet eller slagginneslutninger først etter CNC maskinering.
En støpt komponent kan se tett og akseptabel ut i støpt tilstand, likevel fresing, boring, eller kjedelig kan avdekke skjulte defekter under overflaten.
Det som i utgangspunktet ser ut til å være en lydavstøpning kan plutselig utvikle svarte flekker, små hulrom, uregelmessige groper, eller inneslutninger av hardt fremmedmateriale.
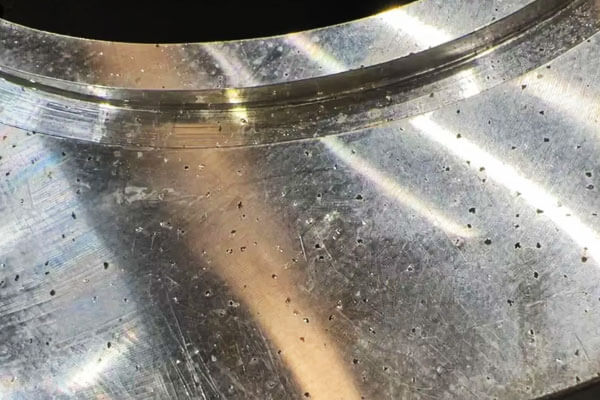
Disse feilene er mer enn kosmetiske problemer. Avhengig av deres plassering og alvorlighetsgrad, de kan forårsake:
- Lekkasje: Porøsitet eksponert på tetningsflater eller innvendige vegger kan føre til luft, olje, eller væskelekkasje, gjør komponenten uegnet for trykktette applikasjoner.
- Overflatefeil: Gassporer og inneslutninger vises som svarte flekker, hulrom, eller ujevne fordypninger etter maskinering.
- Skader på verktøyet: Harde oksidfilmer og slagginneslutninger kan fremskynde verktøyslitasje, forårsake kantflis, og redusere maskineringsstabiliteten.
- Dimensjons- og kvalitetsproblemer: Defekter oppdaget under etterbehandling kan tvinge til ytterligere inspeksjon, omarbeide, sortering, eller fullstendig avvisning av deler.
- Høyere produksjonskostnader: Når feil oppdages sent i prosessen, material- og maskineringskostnadene som allerede er investert i komponenten går tapt.
Fra et støpe- og CNC-maskinteknisk perspektiv, det første trinnet er å identifisere den faktiske defekten i stedet for å umiddelbart endre skjæreparametere.
Gassporøsitet, svinn porøsitet, og slagg-inneslutninger har forskjellige dannelsesmekanismer og krever forskjellige korrigerende handlinger.
2. Hvordan identifisere porøsitet og slagginneslutninger
Før vi undersøker produksjonsprosessen, skille mellom gassporøsitet, svinn porøsitet, og ikke-metalliske inneslutninger.
Utseendet deres etter maskinering gir nyttige ledetråder, selv om visuell inspeksjon alene ikke alltid kan fastslå feiltypen.
Gassporøsitet
Gassporøsitet dannes når gass blir fanget i smeltet metall under fylling eller størkning.
I høytrykksdie støping, luft fanget i hulrommet, gass generert av for mye slippmiddel, og andre prosessrelaterte gasser kan bli innelukket når metallet størkner.
Typiske egenskaper inkluderer:
- Runde eller ovale hulrom.
- Relativt glatte innvendige porevegger.
- Distribuerte porer eller lokaliserte klynger, avhengig av fyllings- og ventilasjonsforholdene.
- Små svarte flekker eller åpne hulrom som vises etter fresing eller boring.
Gassporene er spesielt problematiske når de krysser maskinerte tetningsflater, gjengede hull, væskepassasjer, eller trykkholdige vegger.
Svinn porøsitet
Krympeporøsitet dannes når metallet ikke kan motta tilstrekkelig væsketilførsel til å kompensere for volumetrisk sammentrekning under størkning.
Det forekommer ofte i tykke seksjoner, termiske hot spots, og områder hvor størkningssekvensen hindrer effektiv fôring.
I motsetning til typiske gassporer, krympehulrom har en tendens til å ha uregelmessige former og grove, noen ganger dendritiske indre overflater. De kan vises som klyngede hulrom eller større hulrom i tykke seksjoner.
Denne forskjellen er viktig fordi økende avgassingseffektivitet alene ikke vil løse krympingsporøsitet.
Løsningen må ta for seg lokal størkning, trykkoverføring, dø temperaturen, Del geometri, og fôringsforhold.
Slagg- og oksidinneslutninger
Slagginneslutninger er fremmedmaterialer fanget inne i støpegodset. I pressstøping av aluminium, disse defektene er ofte forbundet med oksidfilmer, Dross, ildfaste partikler, forurensede ladningsmaterialer, eller andre ikke-metalliske rester.
Typiske egenskaper inkluderer:
- Uregelmessige hulrom eller diskontinuerlige defekter.
- Svart, grå, eller mørkt materiale inne i det eksponerte området.
- Harde partikler eller sprø inneslutninger som kan skade skjærekanter.
- Lokaliserte overflatedefekter som ikke nødvendigvis har det glatte, avrundet utseende av gassporer.
Oksydfilmer kan også foldes inn i smelten under turbulent håndtering og fylling. Disse filmene kan forbli innebygd i støpingen og bli synlige først etter maskinering.
3. Grunnårsaker til porøsitet og slagg i aluminiumsstøpegods
De fleste porøsitets- og inklusjonsproblemer oppstår under smelting, metallhåndtering, fyllet, eller størkning. CNC-maskinering er vanligvis deteksjonsstadiet i stedet for kilden.
En nyttig årsaksundersøkelse bør dekke fire områder: smeltekvalitet, støpeprosess, komponentdesign, og maskineringsstrategi.
Smelting og råvarehåndtering
Smeltekvalitet er en viktig faktor for å kontrollere oksidinneslutninger og gassrelaterte defekter.
Dårlig ladehåndtering kan introdusere forurensninger før metallet i det hele tatt kommer inn i støpemaskinen.
Vanlige årsaker inkluderer:
For mye eller forurenset resirkulert materiale
Returer og resirkulert aluminium kan inneholde olje, fuktighet, rust, maling, belegg, og akkumulerte oksidfilmer. Gjentatt omsmelting øker muligheten for oksidasjon og forurensning.
Hvis skitne returer belastes uten skikkelig forberedelse, ikke-metalliske rester kan komme inn i smelten.
Utilstrekkelig avgassing og smelterengjøring
Smeltet aluminium kan absorbere hydrogen, som kan danne gassporøsitet under størkning.
Hvis avgassing er utilstrekkelig, hydrogeninnholdet kan forbli for høyt. Ufullstendig skimming og dårlig smelterengjøring kan også etterlate oksidfilmer og slagg i det flytende metallet.
Dårlig kontroll med raffineringsmiddel
Feil valg av raffineringsmiddel, utilstrekkelig behandlingstid, eller utilstrekkelig prosesskontroll kan redusere effektiviteten av smelterensing.
Etter behandling, utilstrekkelig sedimenteringstid kan også tillate at suspenderte inneslutninger forblir i metallet som overføres.
Blandede legeringskvaliteter
Lading av forskjellige aluminiumslegeringskvaliteter sammen uten riktig segregering kan endre den kjemiske sammensetningen og føre til at smelten faller utenfor den nødvendige spesifikasjonen.
Legeringsblanding kan også introdusere forurensninger som ikke kan korrigeres bare gjennom CNC-maskinering eller vanlig avgassing.
Av denne grunn, ladningssporbarhet, inspeksjon av resirkulert materiale, smeltebehandlingsopptegnelser, og verifisering av kjemisk sammensetning bør være en del av rutinemessig kvalitetskontroll for støping.
Parametre for stansedesign og støpeprosess
Gassporøsitet er sterkt påvirket av hulromsfylling og ventilering. I høytrykksdie støping, smeltet aluminium kommer inn i hulrommet med høy hastighet.
Hvis fyllingsmønsteret er ustabilt eller luft ikke kan slippe ut effektivt, gass kan bli fanget inne i støpegodset.
De viktigste medvirkende faktorene inkluderer:
| Prosessfaktor | Hvordan det forårsaker defekter | Anbefalt kontroll |
| Dårlig port- og løpedesign | Ustabil metallstrøm skaper turbulens og luftinnfanging | Optimaliser portplassering, løper geometri, og fyllingssekvens |
| Utilstrekkelig ventilasjon | Luft og prosessgasser forblir fanget i hulrommet | Inspiser og rengjør ventiler, overløpskanaler, og ventilasjonsinnsatser |
| Feil sakte-til-rask skuddovergang | For tidlig høyhastighetsfylling kan forårsake turbulens og oksidfilmfolding | Optimaliser skuddprofilen og overgangsposisjonen gjennom forsøk |
| For mye slippmiddel | Vann og flyktige komponenter genererer gass under kontakt med den varme dysen | Påfør en tynn, jevn spray- og kontrollkonsentrasjon og påføringsvolum |
For mye stempelsmøremiddel |
Overflødig smøremiddel kan brytes ned og generere gass eller karbonholdige rester | Kontroller smøremiddeldosering og påføringskonsistens |
| Utilstrekkelig intensivering | Trykk kan ikke kompensere tilstrekkelig for krymping av størkning | Bekreft intensiveringstrykket, timing, og trykkoverføring |
| Blokkerte ventiler eller akkumulerte avleiringer | Ventilasjonseffektiviteten reduseres over påfølgende produksjonssykluser | Etabler regelmessige rengjørings- og vedlikeholdsintervaller |
Ett punkt fortjener spesiell oppmerksomhet: overgangen mellom sakte og raske skudd. Hvis høyhastighetsinjeksjon begynner for tidlig, den fremadskridende metallfronten kan bli ustabil, skaper turbulens og fører med seg luft- eller oksidfilmer.
Hvis overgangen skjer for sent, hulrommet kan ikke fylles ordentlig. Riktig innstilling avhenger av støpegeometrien, legering, maskin, og formdesign; det bør etableres gjennom fyllingsanalyse og produksjonsforsøk i stedet for å bruke en universell posisjon.
Intensifiseringstrykket må også evalueres riktig. Å øke trykket tilfeldig eliminerer ikke gass som allerede er fanget i hulrommet.
Den brukes først og fremst til å forbedre metallmating og redusere krympingsrelaterte defekter der trykk kan overføres effektivt.
Produktdesign og distribusjon av veggtykkelse
Komponentgeometri har en direkte innflytelse på porøsitetsdannelse. Store forskjeller i veggtykkelse skaper ujevne kjølehastigheter og lokaliserte varmepunkter.
Tykke seksjoner har en tendens til å forbli flytende lenger enn tynne seksjoner. Hvis det omkringliggende metallet størkner først og begrenser fôringen, krympehulrom kan utvikles i det tykkere området.
Andre designrelaterte risikoer inkluderer:
- Brå overganger i veggtykkelse: Plutselige endringer i snitttykkelse kan skape ujevn størkning og lokalisert krymping.
- For tykke bosser: Konsentrert termisk masse øker risikoen for krympeporøsitet.
- Tette ribbestrukturer: Ribber med tett avstand kan komplisere metallflyten og gjøre utlufting vanskeligere.
- Lukkede eller dårlig ventilerte hulrom: Innestengt luft blir vanskeligere å evakuere under fylling.
Der det er mulig, designere bør bruke mer ensartede veggtykkelser, mykere overganger, og passende ribbegeometri.
Port, flyte, og ventilasjonsplasseringer bør også vurderes under formdesign, spesielt for komponenter med kritiske bearbeidede overflater eller trykktette krav.
CNC maskinering: Hvorfor defekter blir synlige
CNC machining is often where hidden casting defects become apparent. The as-cast surface may remain intact even when pores or inclusions exist just below the surface.
Når maskineringsverktøyet fjerner det ytre laget, disse feilene er utsatt.
Several machining-related factors influence the probability and severity of defect exposure.
Overdreven bearbeidingsgodtgjørelse
If the machining allowance is unnecessarily large, the cutting tool may penetrate deeper into the casting and expose subsurface porosity.
This does not mean that reducing the allowance will eliminate the defect; it only changes how much material is removed and which internal regions become exposed.
Stor skjæredybde under grovarbeiding
Heavy roughing cuts can expose existing pores and may cause weak material surrounding a near-surface cavity to break away.
This can make the defect appear larger or more irregular. Imidlertid, skjæredybde er ikke den opprinnelige årsaken til den indre porøsiteten.
Alvorlig defekte innkommende avstøpninger
Når støpegodset inneholder omfattende porøsitet eller inneslutninger under overflaten, selv en normal maskineringsoperasjon kan avdekke feil. I slike tilfeller, endring av spindelhastighet eller matehastighet vil ikke løse det underliggende problemet.
Harde oksid- og slaggpartikler
Ikke-metalliske inneslutninger kan være hardere eller mer slipende enn den omkringliggende aluminiumsmatrisen.
Når verktøyet møter disse partiklene, skjærekanter kan flise eller slites for tidlig, påvirker overflatekvaliteten og verktøyets levetid.
Maskineringsteamet bør derfor samarbeide med støpeleverandøren for å etablere realistiske maskineringstillegg, definere kritiske bearbeidingssoner, og vurdere støpekvaliteten før produksjonen starter.
4. Hvordan eliminere porøsitet og slagg: Forbedringer i støpeprosessen
Den mest effektive måten å kontrollere porøsitet og slagg på er å ta tak i defektene ved kilden - støpeprosessen.
Forbedringer bør fokusere på tre områder: smeltekvalitet, injeksjonsparametere, og dysedesign med et effektivt ventilasjonssystem.
Forbedre smelting og råvarehåndtering
Melt cleanliness directly affects the formation of oxide inclusions and gas-related defects.
Dårlig administrert resirkulert aluminium, utilstrekkelig avgassing, and incomplete slag removal can introduce contaminants into the casting.
Sentrale kontrolltiltak inkluderer:
- Kontroller resirkulert materiale: Hold andelen returer på ≤30 % som et prosesskontrollmål, subject to alloy and material-quality requirements.
Fet, våt, eller rustent skrot bør være ordentlig klargjort, forvarmet, og tørket før lading. - Styrke smelteavgassing: Use rotary degassing with argon or nitrogen for sufficient treatment time to reduce dissolved hydrogen in the molten aluminum.
- Overvåk smeltegassinnholdet: Utfør regelmessige tester med redusert trykk (RPT) to evaluate melt quality and verify degassing effectiveness.
- Forbedre slaggfjerning: Skum det smeltede aluminiumet grundig før du overfører det til støpemaskinen. Etter raffinering, tillate tilstrekkelig sedimenteringstid slik at inneslutninger kan stige og separere.
- Installer keramiske filtre: Der portsystemet tillater det, bruk keramiske filterelementer i løperen eller metalloverføringssystemet for å fange opp oksidfilmer og ikke-metalliske inneslutninger før de kommer inn i hulrommet.
Optimaliser die-casting parametere
Feil injeksjonsinnstillinger kan forårsake turbulent fylling, luftinnfanging, og ustabil metallflyt. Intensifiseringstrykk og timing påvirker også krymping i tykkere partier.
Følgende parametere bør gjennomgås:
- Forsinke høyhastighetskoblingspunktet: Optimaliser overgangen fra langsom til rask injeksjon for å forhindre for tidlig høyhastighets metallflyt og overdreven turbulens.
- Kontroller høyhastighets fyllingshastighet: Juster hurtigskuddshastigheten for å redusere virveldannelse og luftinnblanding mens du opprettholder fullstendig hulromfylling.
- Optimaliser intensivering: Øk intensiveringstrykket der det er nødvendig og forkort overdreven intensiveringsforsinkelse for å forbedre fôring i tunge seksjoner og redusere krympeporøsiteten.
- Kontroller frigjøringsmiddel: Reduser overdreven påføring og hold tynn, uniform, atomisert sprøyting. For mye slippmiddel, spesielt når den inneholder overflødig fuktighet, kan generere gass inne i hulrommet.
- Reduser stempelsmøremiddel: Bruk bare den nødvendige mengden for å unngå at overflødig smøremiddel kommer inn i skuddhylsen og bidrar til gassutvikling eller svarte rester.
Prosessjusteringer bør valideres gjennom kontrollerte produksjonsforsøk.
Å øke injeksjonshastigheten eller intensiveringstrykket tilfeldig kan føre til andre defekter, så hver parameter må evalueres mot den faktiske støpegeometrien og fyllingsoppførselen.
Forbedre formdesign og ventilering
Selv med rent smeltet aluminium og stabile injeksjonsparametere, utilstrekkelig ventilasjon kan etterlate luft innestengt inne i hulrommet. Diesvedlikehold og portsystemoptimalisering er derfor avgjørende.
- Vedlikehold ventilasjonskanaler: Rengjør ventilasjonsåpninger og ventilasjonsplugger på en planlagt basis for å fjerne opphopning av aluminium og karbonavleiringer.
Blokkerte eller skadede ventiler bør repareres eller erstattes for å gjenopprette effektiv gassevakuering. - Optimaliser overløpsdesign: Forstørre eksisterende overløp eller legg til nye der det er nødvendig for å samle opp kaldt metall, oksidrester, og andre forurensninger.
Plasser dem for å rette uønsket materiale mot kjeksen og overløpsområdene som vil bli fjernet under trimming. - Forbedre løperens geometri: Juster løpe- og portdesign for å unngå direkte metallstøt, brå flytendringer, og overdreven turbulens under hulromfylling.
- Vurder vakuumstøping: For komponenter med høy integritet med strenge krav til lufttetthet eller lekkasjetetthet, vurdere vakuum-assistert støping.
Ved å redusere mengden luft som er fanget i hulrommet, det kan redusere gassporøsiteten betydelig og forbedre intern støpekvalitet.
Teknisk prioritet: Start med smeltekvalitet og prosessparameterkontroll, deretter løse problemer med ventilasjon og gating.
For krevende trykktette komponenter, vakuumstøping kan gi et ekstra nivå av prosesskontroll.
5. CNC-bearbeidingsstrategier for å redusere defekteksponering og skrap
Når trykkstøpingsforbedringer ikke kan implementeres umiddelbart, CNC-prosessen kan bidra til å begrense kvalitetstap.
Målet er å unngå unødvendig materialfjerning, identifisere defekte emner tidlig, og forhindre at defekte komponenter bruker hele bearbeidingssyklusen.
Det er viktig å sette de riktige forventningene: disse tiltakene reduserer defekteksponering og nedstrøms skrap; de eliminerer ikke interne støpefeil.
Optimaliser maskineringsgodtgjørelse
Gjennomgå maskineringsgodtgjørelsen for hver kritisk overflate. Der tegning og funksjonskrav tillater det, unngå unødvendig stor løsmasse som trenger dypere inn i støpen enn nødvendig.
For eksempel, hvis et støpt ventilhus eller pumpehus har en kritisk tetningsflate, bearbeidingsgodtgjørelsen bør avtales av designet, die-casting, og CNC-team.
Å redusere tilskuddet uten å bekrefte støpemål og overflatetilstand kan skape andre problemer, for eksempel utilstrekkelig opprydding, dimensjonal avvik, eller gjenværende hud som støpt.
Den riktige tilnærmingen er å etablere en kvote som pålitelig fjerner det nødvendige overflatelaget og samtidig minimerer unødvendig penetrering i støpegodset.
Bruk en trinnvis bearbeidingssekvens
Unngå å fjerne overflødig materiale i ett tungt kutt, spesielt når maskineringssoner er kjent for å inneholde nær overflateporøsitet.
En mer kontrollert sekvens er:
- Grov maskinering: Fjern hovedbearbeidingsgodtgjørelsen mens du overvåker utsatte defekter og verktøyadferd.
- Mellombefaring: Kontroller kritiske overflater etter grovarbeid, før du investerer tid i etterbehandling av driften.
- Halvbearbeiding og etterbehandling: Fortsett kun når komponenten oppfyller de avtalte akseptkriteriene.
For komponenter med høy risiko, innføre en inspeksjonsport etter grovbearbeiding.
Deler med uakseptabel porøsitet eller inneslutninger kan deretter avvises før etterbehandling, boring, tråd, eller andre verdiøkende operasjoner.
Denne tilnærmingen er spesielt nyttig for komplekse hus, Ventillegemer, Pumpekomponenter, og andre støpegods med flere maskineringsoperasjoner.
Inspiser innkommende støpegods før CNC-behandling
Innkommende inspeksjon er en av de mest effektive måtene å forhindre at defekte emner kommer inn i dyre maskineringssykluser.
Avhengig av komponentgeometri og kvalitetskrav, inspeksjonsmetoder kan omfatte:
- Visuell inspeksjon: Identifiser overflatesprekker, Kald lukker, eksponerte porer, og åpenbare støpefeil.
- Røntgenradiografi: Oppdag indre porøsitet og inneslutninger i passende deler av støpegodset.
- Computertomografi (CT): Gi mer detaljert tredimensjonal informasjon om interne defekter, spesielt for komplekse eller høyverdige komponenter.
- Seksjonering og metallografisk undersøkelse: Bekreft type defekt, størrelse, distribusjon, og plassering gjennom destruktiv prøvetaking.
For eksempel, når et parti med støpte aluminiumshus gjentatte ganger utvikler porer rundt maskinerte monteringshull, Røntgeninspeksjon eller målrettet seksjonering kan bidra til å avgjøre om defektene allerede er tilstede i de innkommende blankene.
Hvis feilraten er for høy, batchen bør holdes for evaluering i stedet for å sendes direkte til full CNC-produksjon.
Inspeksjonsfrekvens bør baseres på støperisiko, leverandørens ytelse, batchhistorikk, og kundekrav.
Radiografisk inspeksjon er ikke automatisk nødvendig for hver komponent, men det er verdifullt når intern integritet direkte påvirker produktfunksjonen.
Velg Verktøy for bearbeiding av aluminium med inklusjoner
Aluminium er generelt lett å bearbeide, men oksidfilmer og harde ikke-metalliske inneslutninger kan skape lokaliserte verktøyskader.
Når skjærekanten møter disse partiklene, det kan oppleve akselerert slitasje, mikro-chipping, eller ustabile skjærekrefter.
Bruk egnet karbidverktøy med passende slitebestandig kvalitet og nyskapende geometri.
Verktøyvalg bør også vurdere aluminiumsadhesjon, chip evakuering, skjærehastighet, Fôrhastighet, og kjølevæskestrategi.
Hvis det oppstår verktøyskader gjentatte ganger på samme maskineringssted, ikke anta at skjæreparametrene er det eneste problemet.
Inspiser den maskinerte overflaten og, der det er mulig, undersøk støptverrsnittet for harde inneslutninger.
6. Inspeksjon og kvalitetskontroll: Lukke sløyfen mellom støping og CNC
En pålitelig løsning krever mer enn å korrigere individuelle feil. Pressstøpe- og CNC-teamene trenger et delt inspeksjons- og sporbarhetssystem slik at maskineringsresultater kan brukes til å forbedre oppstrømsprosessen.
Inspiser den første maskinbearbeidede delen nøye
Den første maskinerte komponenten bør få en grundig visuell inspeksjon, spesielt rundt:
- Tetningsflater og pakningskontaktflater.
- Boret og tappet hull.
- Tynne vegger og stedvis tykke partier.
- Væskepassasjer og trykkholdige områder.
- Monteringsflater og andre kritiske funksjonsflater.
Vær spesielt oppmerksom på små svarte flekker, åpne hulrom, uregelmessige groper, og utsatte inneslutninger. En defekt som virker mindre på en ikke-funksjonell overflate kan være uakseptabel på en tetningsflate.
Bruk seksjonering for å identifisere den faktiske defekten
Når porøsitet eller slagg oppstår under produksjon, velg representative defekte komponenter for tverrsnittsanalyse.
Undersøk defektens form, indre overflate, sted, og omkringliggende materiale.
Dette hjelper til med å skille gassporøsitet fra krympehulrom og ikke-metalliske inneslutninger.
Funnene skal kommuniseres til støpeteamet med nøyaktig komponentplassering og maskineringsdybde der defekten oppsto.
For eksempel, hvis defekter gjentatte ganger oppstår nær enden av metallfyllingsbanen, undersøkelsen bør fokusere på fyllingsadferd, ventilasjon, og overløpseffektivitet.
Hvis uregelmessige krympehulrom konsentreres rundt tykke bosser, lokale størknings- og intensiveringsforhold fortjener nærmere oppmerksomhet.
Etablere defektkartlegging og batchsporbarhet
Ikke registrer defekter bare som "porøsitet" eller "svarte flekker". Registrer hvor de forekommer, hvor ofte de vises, og hvilke produksjonspartier som er berørt.
En nyttig mangeljournal bør inkludere:
| Informasjon | Hensikt |
| Komponentnummer og støpebatch | Identifiser berørte produksjonspartier |
| Maskinert overflate og defekt plassering | Finn ut om defekter konsentrerer seg i bestemte regioner |
| Maskineringsdybde og mengde | Fastslå hvor mye materiale som ble fjernet før eksponering |
| Defekt utseende og dimensjoner | Støtte klassifisering og alvorlighetsvurdering |
| Die-casting maskin og prosess parametere | Identifiser mulige prosessrelaterte mønstre |
| Smelte batch og material poster | Undersøk forurensning og variasjon i smeltekvalitet |
| CNC maskin, verktøy, og skifte | Kontroller om feil korrelerer med bearbeidingsforhold |
Denne informasjonen hjelper til med å skille et isolert materialproblem fra et tilbakevendende prosessproblem. Enda viktigere, det gir bevis for korrigerende handlinger i stedet for å stole på antakelser.
7. Praktisk feilsøking: En trinnvis valideringsprosess
Når en maskinert aluminiumsstøping utvikler porøsitet eller slagg, en strukturert undersøkelse er mer effektiv enn å endre maskininnstillinger tilfeldig.
Skritt 1: Del den defekte komponenten
Skjær gjennom en representativ defekt og undersøk dens morfologi. Identifiser om det sannsynligvis er gassporøsitet, svinn porøsitet, eller en ikke-metallisk inkludering.
Skritt 2: Sjekk defektens plassering
Sammenlign defektposisjonen med støpegeometrien, port og overløpsoppsett, tykke vegger, og CNC-bearbeidingsdybde.
Skritt 3: Gjennomgå smeltekvalitet og skuddparametere
Sjekk ladematerialets tilstand, avgassing poster, smelte renslighet, skudd overgangsposisjon, release-agent-applikasjon, og intensiveringsinnstillinger.
Skritt 4: Kjør en kontrollert produksjonsprøve
Juster valgte parametere og lag en prøvebatch. Hold andre viktige forhold stabile slik at effekten av hver endring kan evalueres.
Skritt 5: Inspiser de maskinerte resultatene
Sammenlign feilfrekvens og distribusjon etter CNC-bearbeiding, ikke bare den visuelle tilstanden til de støpte delene.
Skritt 6: Endre formen eller evaluer vakuumhjelp om nødvendig
Hvis parameter- og smeltekvalitetsforbedringer er utilstrekkelige, undersøke utlufting, flyte, og portmodifikasjoner. For krevende lufttetthetsapplikasjoner, evaluere vakuumstøping.
Nøkkelen er å verifisere forbedringer ved hjelp av maskinerte delresultater. En støping som ser bedre ut før maskinering er ikke nødvendigvis fri for undergrunnsdefekter.
8. Vanlige feil ved håndtering av støpeporøsitet og slagg
Flere feilsøkingsmetoder kan virke fornuftige, men klarer ofte ikke å løse den faktiske årsaken.
Feil 1: Endre kun CNC-hastighet og -mating
Justering av spindelhastighet, Fôrhastighet, eller skjæredybde kan påvirke overflatefinishen, Verktøyslitasje, og måten en eksisterende defekt avsløres på.
Imidlertid, disse endringene kan ikke fjerne gassporer eller oksidinneslutninger som allerede er innebygd i støpingen.
Hvis det oppstår feil gjentatte ganger i de samme områdene, undersøke støpeprosessen i stedet for å stole på CNC-parameterjusteringer.
Feil 2: Øke maskineringsgodtgjørelse for å fjerne all porøsitet
Å legge til mer bearbeidingsgodtgjørelse garanterer ikke at porene forsvinner.
Porøsitet under overflaten kan strekke seg dypere inn i komponenten, og fjerning av mer materiale kan eksponere ytterligere hulrom eller kompromittere den nødvendige veggtykkelsen.
Maskineringsgodtgjørelse bør bestemmes av støpeevne, krav til tegning, og plasseringen av kritiske funksjonelle overflater – ikke ved gjentatte ganger å øke lagerfjerning for å forfølge interne defekter.
Feil 3: Ignorerer kvaliteten på resirkulert materiale
Bruk av store mengder dårlig kontrollert resirkulert aluminium kan introdusere olje, fuktighet, oksidfilmer, og andre forurensninger inn i smelten.
Hvis kostnadsmaterialehåndteringen forblir uendret, slaggrelaterte defekter kan fortsette å gjenta seg selv etter justeringer av CNC-operasjoner.
Resirkulert materiale bør håndteres gjennom segregering av legeringer, krav til renslighet, forberedelsesprosedyrer, og verifisering av smeltekvalitet.
Feil 4: Behandling av alle indre hulrom som gassporøsitet
Gassporøsitet, svinn porøsitet, og inkluderinger har forskjellige årsaker. Å bruke samme korrigerende handling på alle tre kaster bort produksjonstid.
For eksempel, bedre avgassing kan redusere hydrogenrelatert gass porøsitet, men det vil ikke korrigere en dårlig matet tykk seksjon.
Tilsvarende, forbedring av ventilasjon vil ikke fjerne oksidinneslutninger som allerede er tilstede i smelten.
Riktig klassifisering må komme før prosessjustering.
9. Kortsiktig inneslutning vs. Langsiktig defektforebygging
Ikke alle støpeoperasjoner kan umiddelbart endre verktøyet eller installere vakuumutstyr.
En praktisk forbedringsplan bør skille umiddelbar inneslutning fra permanente korrigerende tiltak.
| Forbedringsstadiet | Anbefalte handlinger | Hovedmål |
| Kortsiktig inneslutning | Reduser unødvendig maskineringstillegg der det er godkjent, inspisere innkommende blanks, og introdusere grovbearbeidingsinspeksjon | Forhindre at defekte støpegods bruker hele CNC-syklusen |
| Middels langsiktig forbedring | Styrke avgassing og slaggfjerning, optimalisere skuddovergang og applikasjon av slippmiddel, rengjør ventiler og overløp | Reduser gassporøsitet og inklusjonsfeil på støpestadiet |
| Langsiktig forebygging | Forbedre port- og overløpsdesign, implementere vakuumstøping der det er berettiget, og etablere strenge belastningsmateriellkontroller | Forbedre intern støpings integritet og produksjonskonsistens |
For eksempel, en produsent som produserer aluminiumsventilhus kan i utgangspunktet introdusere røntgenprøvetaking og en inspeksjonsport etter grov bearbeiding for å redusere lekkasjerelatert skrap.
Parallelt, støpeteamet kan optimere smeltebehandling og ventilering.
Hvis det nødvendige lufttetthetsnivået fortsatt ikke kan oppnås konsekvent, produsenten må kanskje redesigne port- og overløpssystemet eller evaluere vakuumassistert trykkstøping.
Denne lagdelte tilnærmingen kontrollerer umiddelbare tap samtidig som den adresserer grunnårsaken.
10. Hvordan bygge en mer pålitelig støpe- og CNC-bearbeidingsprosess
Porøsitet og slaggdefekter kan ikke kontrolleres effektivt når formstøping og CNC-maskinering fungerer som isolerte prosesser.
Støpeleverandøren kan fokusere på fylling og størkning, mens maskineringsteamet fokuserer på dimensjoner og overflatefinish. Likevel avhenger kvaliteten på den endelige maskinerte komponenten av begge.
En mer pålitelig produksjonsprosess bør etablere delte kontroller:
- På designstadiet: Identifiser kritiske maskinerte overflater, tette områder, trykkholdige vegger, og akseptable interne defektgrenser.
- Under støping: Kontroller renslighet av smelte, hydrogeninnhold, fyllingsstabilitet, ventilasjon, intensivering, og vedlikehold av dø.
- Før maskinering: Verifiser innkommende støpekvalitet i henhold til komponentrisiko og kundekrav.
- Under CNC -maskinering: Bruk validerte bearbeidingsgodtgjørelser, kontrollerte skjæresekvenser, og mellomliggende inspeksjon for høyrisikofunksjoner.
- Etter maskinering: Inspiser kritiske overflater og funksjonelle funksjoner, inkludert trykk- eller lekkasjetesting der det er nødvendig.
- For kontinuerlig forbedring: Fôrdefekt-lokaliseringsdata og maskineringsinspeksjonsresultater tilbake til støpeprosessen.
Akseptkriteriene bør også skille mellom ulike søknader. Et kosmetisk hus, en strukturell brakett, og et trykktett ventilhus har ikke samme toleranse for indre porøsitet.
Feilgrenser bør defineres etter funksjon, komponentgeometri, gjeldende standarder, og kundekrav.
11. Konklusjon
Porøsitet og slagg eksponert under CNC-maskinering er vanligvis symptomer på problemer med opphav i aluminiumsmelting, metallhåndtering, fyllet, ventilasjon, eller størkning.
CNC-bearbeiding gjør disse feilene synlige, men endring av skjæreparametere alene kan ikke eliminere grunnårsakene deres.
For produsenter, den mest effektive strategien er å forbedre rensligheten av smelten, kontrollere gassinnholdet, optimalisere injeksjonsparametere, vedlikeholde ventilasjonssystemer, og gjennomgå port- og overløpsdesign.
CNC-sidemål – inkludert optimaliserte maskineringstillegg, trinnvis materialfjerning, innkommende inspeksjon, og egnet verktøy – bidra til å redusere skrap og forhindre at defekte deler går gjennom produksjonslinjen.
De mest pålitelige resultatene kommer fra å integrere støping og CNC-bearbeiding i ett kvalitetskontrollsystem.
På Langhe -industrien, å kontrollere støpekvaliteten og maskineringsytelsen sammen er avgjørende for å produsere presise aluminiumskomponenter med konsistente dimensjoner, pålitelige tetningsflater, og pålitelig serviceytelse.
Vanlige spørsmål
Hvordan skiller jeg porøsitet fra slagg?
Del den defekte delen. Porøsitetshulrom er runde eller ovale med glatte indre vegger.
Slagghulene er uregelmessige og inneholder svart eller grått oksid- eller slaggmateriale. Slagg forårsaker også verktøyskader og akselerert slitasje.
Hva forårsaker gassporøsitet i støpegods?
Gassporøsitet er forårsaket av innestengt hulromsgass, tidlig overgang med høy hastighet, for høy påfyllingshastighet, for mye stansefrigjøringsmiddel eller stempelolje, og blokkerte ventiler. Utilstrekkelig intensiveringstrykk kan forårsake krympeporøsitet i tunge partier.
Vil øke bearbeidingsgodtgjørelsen fjerne porøsiteten?
Ingen. Å øke godtgjørelsen gjør det vanligvis verre, fordi et dypere kutt når dypere inn i støpingen der porøsitet er mer sannsynlig. Flere hulrom blir utsatt og skrotraten øker.
Hva er det mest effektive enkelttiltaket for lekkasjekritiske støpegods?
Vakuum støping. Det reduserer gassporøsiteten betydelig og er den foretrukne tilnærmingen for høy integritet, lekkasjekritiske deler.