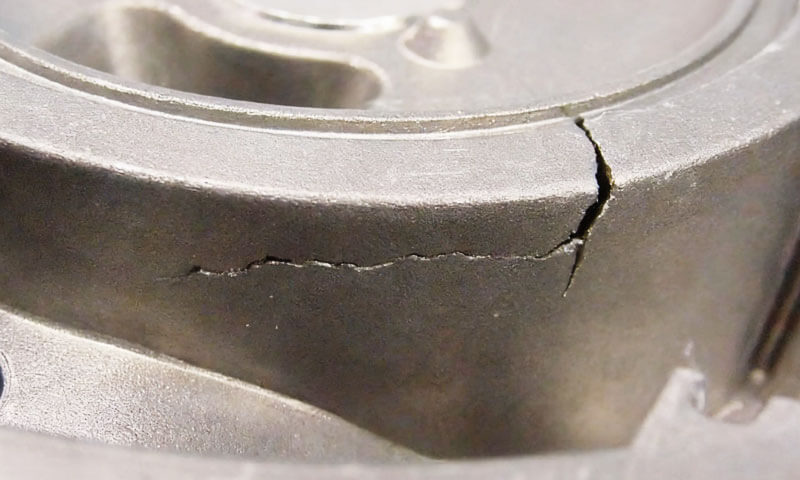
Jeg har blitt kalt til flere ventilflensavvisninger enn jeg gidder å telle, og samtalen starter vanligvis på samme måte.
Kvalitetssjefen holder opp en flens, peker på tetningsflaten, og sier: «Vi har cracking. Rollelisten river i stykker.»
Ni av ti ganger, det river ikke. Det er en rynkedefekt— en overflatefold som ser alarmerende ut, men som har en helt annen opprinnelse og en helt annen kur.
Hvis du behandler en rynke som en varm tåre, du vil jage helletemperatur og seksjonsdesign i flere uker og aldri fikse det.
Hvis du gjenkjenner det riktig, du vil se på belegget, skummet, og vakuumsystemet innen en dag.
Denne artikkelen er min feltanalyse av rynkefeil på duktilt jern ventilflenser produsert av taptskumprosessen.
1. Hvordan identifisere rynkedefekter på duktile jernventilflenser
Riktig defektidentifikasjon er det første trinnet mot effektiv prosesskorrigering. Rynkedefekter kan ligne på varme tårer, Kald lukker, eller andre overflatediskontinuiteter, men deres utseende og underliggende mekanismer er forskjellige.

Typiske overflateegenskaper
Rynkedefekter på tapte skumventilflenser av duktilt jern viser vanligvis følgende egenskaper:
- Uregelmessige overflatemønstre: Kontinuerlig, vikling, eller nettverkslignende linjer fordelt over flensflaten.
- Litt deprimerte områder: De berørte områdene kan danne grunne riller eller ujevne overflatefolder i stedet for skarpe, åpne sprekker.
- Karbonholdige spor: Svarte eller brune rester kan være synlige langs rynkemønstrene.
- Lokalisert distribusjon: Defekter oppstår ofte på brede flenstetningsflater, tykke seksjoner, og lokale termiske hot spots.
- Fjernbare overflaterester: I mange tilfeller, sliping fjerner det karbonrike overflatelaget og avslører relativt solid seigjern under.
Fordi ventilflenser gir tetningsflater for boltede forbindelser, selv relativt grunne rynker kan skape maskinerings- og inspeksjonsproblemer.
Hvis feilen består etter maskinering, det kan kompromittere overflatetilstanden som kreves for pålitelig forsegling.
En praktisk inspeksjonsmetode er å slipe en representativ del av det berørte området.
Hvis sliping fjerner mønsteret og etterlater lydmetall, du har en rynke. Hvis sliping avslører et dypt oksidert brudd, du har en varm tåre. Ikke fortsett før du har gjort dette skillet.
2. Formasjonsmekanisme: Hvordan EPS-nedbrytning produserer rynkedefekter
Å forstå EPS-nedbrytning er avgjørende for å kontrollere rynker Mistet skumstøping.
Under skjenking, smeltet seigjern kommer i kontakt med EPS-skummønsteret.
Varmen gjør at skummet brytes ned, produsere gassformige hydrokarboner, flytende polymerrester, og karbonrike nedbrytningsprodukter.
Disse produktene må passere gjennom eller absorberes av det ildfaste belegget før de slipper ut i det omkringliggende tørrsand- og vakuumsystemet.
Belegget har derfor to viktige funksjoner: det må motstå det smeltede metallet og opprettholde tilstrekkelig permeabilitet for fjerning av rester av gass- og flytende mønster. Begge egenskapene er kritiske for stabil tapt skumfylling.
Rollen til grensesnittet for metallbelegg
Når smeltet jern går inn i formhulen, den varmer kontinuerlig opp og bryter ned skummønsteret.
Ideelt, de gassformige og flytende nedbrytningsproduktene beveger seg gjennom belegget og evakueres av undertrykkssystemet.
Imidlertid, når belegget har utilstrekkelig permeabilitet eller evakueringskapasiteten er utilstrekkelig, nedbrytningsproduktene akkumuleres nær den fremadskridende metallfronten.
Den resulterende sekvensen er typisk:
- Smeltet jern varmer opp og bryter ned EPS-mønsteret.
- Gassformige og flytende nedbrytningsprodukter dannes ved grensesnittet mellom metall og skum.
- Produktene møter motstand når de passerer gjennom det ildfaste belegget.
- Flytende polymerrester og karbonrikt materiale akkumuleres lokalt.
- Den fremadskridende metallfronten beveger seg over eller fanger de beholdte restene.
- Det beholdte materialet produserer overflaterynker, karbonholdige folder, eller relaterte overflatedefekter etter størkning.
Ufullstendig pyrolyse og beholdte karbonholdige rester er etablerte årsaker til runder og folder i tapte skumstøpegods.
Hvorfor tykke ventilflenser er spesielt sårbare
Flensdelen er ofte tykkere enn den tilstøtende ventilhusveggen. Dette skaper et lokalt termisk hot spot med en langsommere avkjølingshastighet og en lengre størkningsperiode.
Flere forhold kan kombineres i denne regionen:
- Den brede flensflaten gir et relativt stort område for belegg og mønsterinteraksjon.
- Lokal beleggakkumulering kan øke avstanden som nedbrytningsprodukter må reise.
- Tykke partier holder på varmen lenger, forlenge perioden i hvilken væskerester kan forbli ved metallbelegg-grensesnittet.
- Flensens posisjon i formen kan skape en relativt lang eller begrenset gassevakueringsbane.
Hvis belegget og vakuumsystemet ikke kan fjerne nedbrytningsproduktene med den hastigheten de genereres, karbonrikt materiale kan forbli fanget mot metalloverflaten.
Resultatet er ofte et svingete rynkemønster konsentrert på flensflaten.
Det kritiske problemet er ikke bare mengden av EPS-nedbrytningsgass. Det er om hele evakueringsveien - fra metallfronten gjennom belegget og tørr sand til vakuumutløpet - kan håndtere de genererte produktene under fylling.
3. Hovedårsaker til rynkedefekter i tapte skum, duktile jernventilflenser
Rynkedannelse er vanligvis et resultat av flere samvirkende prosessforhold.
For ventilflenser produsert med vannbaserte belegg, undersøkelsen bør begynne med beleggtørking og permeabilitet før man går over til mønsterkvalitet, Helling, vakuum, og sandkomprimering.
3.1 Vannbasert ildfast belegg: Utilstrekkelig tørking og lav permeabilitet
Vannbaserte beleggproblemer er blant de viktigste årsakene til å undersøke, spesielt når det oppstår rynker gjentatte ganger på tykke flensoverflater.
Ufullstendig beleggtørking
Vannbaserte belegg er avhengige av fjerning av fri fuktighet før helling.
Et belegg som virker tørt på utsiden kan fortsatt holde på fuktigheten i sitt indre lag, spesielt når det påførte belegget er tykt eller ujevnt.
Når smeltet jern kommer inn i formen, gjenværende fuktighet fordamper raskt. Den resulterende dampen øker lokalt gassgenereringstrykk og kan forstyrre bevegelsen av EPS-nedbrytningsprodukter gjennom belegget.
Hvis gassevakueringskapasiteten er utilstrekkelig, metall-belegg-grensesnittet blir mer sannsynlig å beholde flytende og karbonholdige rester.
Dette problemet er spesielt vanlig når produksjonen er avhengig av overflateutseende i stedet for å bekrefte at hele belegglaget har tørket.
For tykke ventilflenser, risikoen øker når:
- Belegget samler seg på den horisontale flensflaten.
- Belegglaget er tykkere enn på det omkringliggende mønsteret.
- Tørketiden er utilstrekkelig for den faktiske beleggtykkelsen.
- Luftsirkulasjonen er dårlig rundt innfelte eller skjermede flater.
- Produksjonsplanen flytter mønstre til støping før de er helt tørre.
Utilstrekkelig beleggpermeabilitet
Selv når belegget er helt tørt, dens permeabilitet kan fortsatt være utilstrekkelig.
En for fin ildfast pulverfordeling kan redusere størrelsen og tilkoblingen til porene i det tørkede belegget.
Overdreven tilsetning av bindemiddel kan også stenge effektive gasspassasjer etter tørking og oppvarming.
I noen støperier, ekstra fint ildfast pulver tilsettes for å forbedre motstanden mot metallinntrengning og sandbrenning.
Imidlertid, hvis formuleringen blir for tett, det resulterende belegget kan miste permeabiliteten som kreves for å fjerne flytende og gassformige EPS-rester.
Belegget må derfor balansere tre egenskaper:
- Ildfasthet mot smeltet seigjern.
- Tilstrekkelig styrke til å beskytte skummønsteret og motstå metallinntrengning.
- Tilstrekkelig permeabilitet for evakuering av spaltningsprodukt.
Ujevn beleggtykkelse på flensflaten
Under dypping, børsting, eller sprøyting, belegg kan flyte mot den horisontale flensoverflaten og samle seg rundt ytterkanten eller forsenkede områder.
Et lokalt tykt belegg skaper større motstand mot gass- og væsketransport enn et jevnt påført lag.
Som et resultat, flensflaten kan bli en foretrukket plassering for restoppsamling selv når den gjennomsnittlige beleggtykkelsen virker akseptabel.
Vær spesielt oppmerksom på baksiden av flensen, bolt-hull omgivelser, hjørner, og overganger mellom flensen og ventilhuset.
3.2 EPS-skummønsterkvalitet
Skummønsteret bestemmer mengden og fordelingen av materiale som må dekomponeres under hellingen. Dårlig mønsterkvalitet kan øke belastningen på belegget og vakuumsystemet.
For høy EPS-mønstertetthet
Høyere skumtetthet betyr mer polystyrenmateriale per volumenhet. Under dekomponering, dette øker mengden polymerprodukter som må fjernes fra formen.
I produksjonsforholdene beskrevet her, en EPS-tetthet over 22 kg/m³ bør behandles som en advarselstilstand for rynkerisiko, spesielt for tykke flensmønstre med begrenset gassevakueringskapasitet.
Dette er en prosessspesifikk kontrollreferanse, ikke en universell tetthetsgrense for alle tapte skumstøpegods.
Den passende tettheten bør også tilfredsstille mønsterstyrken, Dimensjonell stabilitet, og håndteringskrav.
Dårlig perlefusjon
Utilstrekkelig fusjon mellom EPS-perler kan etterlate interne hull og en ujevn mønsterstruktur.
Slike defekter kan forårsake ujevn oppvarming og nedbrytning, skaper uregelmessig utslipp av gass og væskerester under fylling av formen.
Dårlig fusjon kan også påvirke konsistensen til beleggoverflaten og mønsterintegriteten.
Som et resultat, belegget gir kanskje ikke jevn dekning, og lokale nedbrytningsprodukter kan møte forskjellige rømningsforhold.
Mønstertetthet og perlefusjon bør derfor kontrolleres sammen i stedet for å vurderes uavhengig.
3.3 Helletemperatur og fyllingsforhold
Helletemperatur og fyllingsadferd påvirker sterkt hvor raskt EPS-mønsteret brytes ned og hvor effektivt den fremadskridende metallfronten erstatter det.
Helletemperatur for lav
Tapt skum av duktilt jern krever en høyere helletemperatur enn gråjern, fordi skumnedbrytningen absorberer varme og fordi selve seigjernet har et smalere fluiditetsvindu.
Etter min erfaring, dette betyr ofte skjenking i nærheten av 1,400–1.480°C Avhengig av seksjonstykkelse, med tunge partier tatt mot den øvre enden.
Det er generell butikkveiledning snarere enn en universell regel - poenget er at temperaturen må være tilstrekkelig for fullstendig pyrolyse.
Når jerntemperaturen er utilstrekkelig, EPS brytes ikke helt ned.
En stor mengde viskøs flytende restkarbon rester, og det kan ikke forgasses til små molekyler som vakuumet kan trekke ut. Det gjenværende karbonet forblir ved grensesnittet og danner rynken.
Den tykke flensen avkjøles sakte, så det kan virke som om temperaturen er mindre kritisk der.
I praksis, det motsatte er sant: hvis den innkommende metalltemperaturen er utilstrekkelig, problemet forsterkes nettopp fordi pyrolysen er ufullstendig og oppholdstiden er lang.
Fyllingshastighet for rask
Når jernet sprer seg raskt over flensflaten, det kan forsegle beleggets eksosvei i det området nesten umiddelbart.
Skummet under og bak det forseglede området fortsetter å brytes ned, men produktene er nå fanget mellom metallet og belegget uten vei ut.
Rask fylling er ofte introdusert for å løse en kald shut eller en feilkjøring. Det løser det problemet og skaper dette.
Fyllhastigheten må tilpasses beleggets eksoskapasitet, ikke bare til fyllingskravet til hulrommet.
3.4 Vakuumsystem og gassevakuering
Vakuumsystemet gir trykkforskjellen som trengs for å flytte nedbrytningsprodukter gjennom belegget og omkringliggende tørr sand.
Utilstrekkelig eller ustabilt undertrykk
Hvis undertrykket er for lavt, Systemet gir kanskje ikke nok drivkraft til å fjerne gass- og væskerester fra formen.
Trykkustabilitet under helling er like viktig. Et vakuumfall under påfyllingsstadiet kan avbryte gassevakueringen akkurat når EPS-nedbrytningshastigheten er høy.
Tykke flensområder er spesielt sårbare når de er plassert langt fra nærmeste effektive evakueringsvei.
Selv når vakuumpumpen fungerer normalt, lange eller begrensede strømningsveier kan føre til lokale evakueringsmangler.
Utilstrekkelig ventilasjon bak flensen
Hvis baksiden av flensen ikke har noen dedikert ventilasjonsvei, denne regionen kan bli en død sone for gassevakuering.
Gassen må da reise gjennom en lengre rute før den når vakuumutløpet. Hvis belegget og sandpermeabiliteten også er lav, nedbrytningsprodukter kan samle seg nær flensflaten.
Der støpedesignet tillater det, dedikerte ventilasjonskanaler eller ventilasjonsribber bør vurderes bak flensen og rundt andre vanskelige å evakuere områder.
3.5 Overdreven tørrsandkomprimering
Sanden er siste etappe av eksosbanen. Hvis den er overkomprimert, stien stenger.
Overvibrasjon rundt flensflaten komprimerer den tørre sanden, redusere porerommet i sandlaget.
Belegget kan være perfekt og vakuumet kan være sterkt, men gassen må fortsatt reise gjennom sanden for å nå vakuumet.
Hvis sandporene er komprimert, motstanden stiger, og uttaket på det stedet blir utilstrekkelig.
Flensflaten er et stort flatt område, og det er akkurat der operatører har en tendens til å vibrere grundig for å sikre god sandstøtte. Intensjonen er god. Resultatet er en blokkert eksosbane.
Regelen jeg gir er: kompakt nok til å støtte mønsteret, ikke så mye at du lukker sanden.
4. Differensialdiagnose: Rynke vs. Hot Tear vs. Andre overflatedefekter
Å få riktig diagnose er mer enn halve arbeidet. Tabellen under er den jeg bruker på benken.
| Mangel | Utseende | Slipeatferd | Rotårsak |
| Rynke | Nettverk, buktende, deprimert, karbonspor | Karbon fjernet, matrisen intakt | EPS-pyrolyseprodukter fanget ved grensesnittet |
| Varm tåre | Lineær, åpne, skarpkantet | Sprekk gjenstår, oksidert | Tilbakeholdenhet under sammentrekning av størkning |
| Burn-on / penetrasjon | Ujevn, sand-, metall-skall fusjon | Vanskelig å fjerne, skallbundet | Belegg ildfast feil, høy helletemperatur |
| Gassporøsitet | Runde hull, undergrunnen | Hulrom gjenstår | Gassoppfangning eller fuktighet |
| Kald stengt | Lineær søm, dårlig fusjon | Søm gjenstår | Lav helletemperatur, sakte fyll |
Tre-trinns selvsjekk:
- Slip det mønstrede området. Hvis karbonmønsteret er fjernbart og den seige jernmatrisen nedenfor er god, det er en rynke.
- Hvis sliping avslører metallsprekker, dype hull, og en oksidert bruddoverflate, det er en varm tåre – en annen defekt med en annen årsak.
- Hvis overflaten er ru og sandete, og sliping avslører skallmateriale smeltet til metallet, det er påbrenning eller penetrering, ikke en rynke.
Ikke hopp over dette trinnet. De korrigerende handlingene for de tre defektene overlapper bare delvis.
5. Vannbasert vs. Alkoholbaserte belegg: Ulike rynkerisikoer
Vannbaserte og alkoholbaserte ildfaste belegg har forskjellig tørke- og høytemperaturoppførsel.
Derfor, deres dominerende årsaker til rynkedefekter er ikke de samme. Ved veksling mellom malingssystemer, støperier bør justere sine prosesskontroller deretter i stedet for å bruke de samme korrigerende tiltakene.
Vannbaserte belegg:
Den primære risikoen er ufullstendig tørking og gjenværende fuktighet inne i belegglaget. Selv når overflaten virker tørr, fuktighet kan forbli i det indre laget.
Under skjenking, denne fuktigheten fordamper og kan blokkere beleggets mikroporer, reduserer effektiv permeabilitet betydelig.
Som et resultat, EPS-nedbrytningsprodukter kan ikke unnslippe effektivt og kan samle seg ved grensesnittet med metallbelegg, danner karbonholdige rynker.
Alkoholbaserte belegg:
Hovedrisikoen er overdreven sintring etter tenning. Hvis belegget mottar overdreven varme, dens ildfaste partikler kan bli oversintret, danner en tett, glassaktig lag.
Dette reduserer poreforbindelsen og begrenser utslipp av EPS-nedbrytningsprodukter.
Selv om det endelige resultatet ligner det for vannbaserte beleggdefekter, den underliggende årsaken er termisk overfortetning i stedet for gjenværende fuktighet.
De korrigerende tiltakene må derfor samsvare med beleggsystemet. For vannbaserte belegg, prioriter fullstendig tørking og fuktkontroll.
For alkoholbaserte belegg, fokus på å kontrollere tennings- og sintringsforhold, sammen med optimalisering av beleggsformuleringen.
6. Praktiske løsninger: Hvordan eliminere rynkedefekter
For vannbaserte malingssystemer, den mest effektive korrigerende strategien er å ta tak i beleggets tilstand først, kontroller deretter mønsterkvaliteten, helle stabilitet, vakuum ytelse, og tørrsandpermeabilitet.
Endring av flere parametere samtidig gjør det vanskelig å identifisere den faktiske årsaken.
En kontrollert justeringssekvens er mer pålitelig og bidrar til å forhindre at den samme feilen gjentar seg i påfølgende produksjonspartier.
Prioritet 1: Sørg for fullstendig tørking av det vannbaserte belegget
Tørking av belegg bør være den første korrigerende handlingen når rynkedefekter vises gjentatte ganger på ventilflensflatene.
Målet er å fjerne gjenværende fuktighet fra hele belegglaget, ikke bare produsere en tørr overflate.
Anbefalte tiltak inkluderer:
- Etabler kontrollert tørketemperatur og holdetid i henhold til beleggtykkelse, mønstergeometri, og beleggleverandørkrav.
- Sørg for tilstrekkelig varmluftsirkulasjon rundt flensflaten, bakoverflate, boltehull, og innfelte områder.
- Unngå å flytte mønstre inn i støpeoperasjonen før belegget har tørket helt.
- Kontroller gjenværende fuktighet med jevne mellomrom, spesielt på tykke flensdeler og andre områder hvor belegg har en tendens til å samle seg.
- Unngå overdreven oppbygging av belegg under dypping eller børsting.
- Oppretthold konsistente tørkeforhold mellom produksjonspartier.
En vanlig feil er å bruke samme tørketid for hvert mønster, uavhengig av beleggtykkelse og geometri.
Tykke flenspartier, Innfelte områder, og lokalt akkumulerte belegg kan kreve mer tid for å tørke grundig.
Praktisk anbefaling: Etabler et spesifikt tørkeinspeksjonspunkt for flensflaten. Bekreft at belegget er tørt gjennom tykkelsen før mønsteret kommer inn i støpelinjen.
Prioritet 2: Optimaliser beleggets formulering og permeabilitet
Etter å ha bekreftet fullstendig tørking, vurdere om belegget kan evakuere volumet av nedbrytningsprodukter som genereres av EPS-mønsteret.
Hovedmålet er å opprettholde tilstrekkelig gasspermeabilitet uten å ofre ildfast beskyttelse.
Anbefalte justeringer inkluderer:
- Optimaliser partikkelstørrelsesfordelingen for ildfast aggregat.
- Introduser en passende andel av grovere ildfaste partikler for å opprettholde sammenkoblede porer.
- Kontroller tilsetning av bindemiddel for å unngå overdreven porelukking etter tørking og oppvarming.
- Oppretthold stabil slurryviskositet og -densitet.
- Unngå overdreven lasting av fint pulver.
- Test beleggpermeabilitet og beleggtykkelse under kontrollerte produksjonsforhold.
Balansen mellom ildfast beskyttelse og permeabilitet er spesielt viktig for duktilt jern fordi skummet genererer et betydelig volum av nedbrytningsprodukter under høytemperaturfylling.
Et belegg som er for porøst kan øke risikoen for metallinntrengning, forbrenning, eller sandrelaterte overflatedefekter. Et belegg som er for tett kan begrense gassevakuering og fremme rynker.
Riktig formulering må gi både tilstrekkelig ildfasthet og tilstrekkelig permeabilitet.
Prioritet 3: Forbedre EPS-mønstertetthet og perlefusjon
EPS-mønsteret bør generere et håndterbart volum av nedbrytningsprodukter og opprettholde en jevn overflatestruktur.
Følgende kontroller anbefales:
- Hold EPS-tettheten innenfor det kvalifiserte området for støpingen.
- Behandle tetthet ovenfor 22 kg/m³ som en varselbetingelse under de produksjonsforholdene som er omtalt her.
- Kontroller perlefusjonskvaliteten under mønsterinspeksjon.
- Avvis mønstre med åpenbare indre hull, dårlig fusjon, eller lokal deformasjon.
- Oppretthold konsistente skumstøpingsforhold.
- Inspiser limfuger mellom mønsterseksjoner for overdreven limopphopning eller ufullstendig liming.
For tykke ventilflenser, vær spesielt oppmerksom på mønstertettheten og fusjonskvaliteten rundt flenslegemet og overganger.
En liten variasjon i mønsterkvalitet kan bli mer betydelig når belegget og vakuumsystemet allerede er i drift nær evakueringsgrensene..
Prioritet 4: Stabiliser helletemperatur og fyllehastighet
Helleparametere bør gjennomgås etter at belegg- og skummønsterforholdene er verifisert.
Hellingstemperatur:
Bekreft at den faktiske jerntemperaturen ved støping oppfyller de kvalifiserte prosesskravene for seigjernskvaliteten og støpestrukturen.
Unngå for lave temperaturer som reduserer flyten og hindrer utskifting av mønster.
Samtidig, ikke stol på overoppheting for å kompensere for dårlig beleggpermeabilitet eller utilstrekkelig vakuum.
Hellehastighet:
Oppretthold en kontinuerlig og stabil metallstrøm. Unngå brå akselerasjon som forårsaker turbulent fylling eller som raskt tetter lokale gassevakueringsveier.
Likt, unngå unødvendig sakte helling som gjør at metallfronten avkjøles og mister fyllingskapasiteten.
Portdesign:
Se gjennom innløpsposisjonen og fyllingssekvensen rundt flensen.
Portsystemet skal fremme kontrollert metallfrontprogresjon og minimere turbulens, for tidlig metall-front-konvergens, og lokal akkumulering av nedbrytningsprodukter.
For tilbakevendende rynker i flens-ansiktet, en nyttig tilnærming er å sammenligne fyllingsadferden og defektfordelingen før og etter kontrollerte port- eller skjenkejusteringer.
Prioritet 5: Oppretthold stabilt vakuum under hele påfyllingen
Vakuumsystemet skal gi tilstrekkelig og kontinuerlig evakueringskapasitet under hele fylleoperasjonen.
Anbefalte tiltak inkluderer:
- Overvåk undertrykket gjennom hele hellingen i stedet for kun å kontrollere den første vakuumavlesningen.
- Inspiser vakuumrørledninger, Sel, filtre, og koblinger for lekkasje eller blokkering.
- Kontroller om vakuumtrykket faller under de innledende eller midtre fasene av fyllingen.
- Gjennomgå plasseringen og antallet vakuumtilkoblinger.
- Legg til ventilasjonsribber eller dedikerte ventilasjonskanaler bak flensen der det eksisterende arrangementet skaper en dødsone for gassevakuering.
- Kontroller at ventilasjonssystemet kan håndtere nedbrytningsproduktvolumet som genereres av hele mønsteret.
Den nødvendige undertrykksinnstillingen bør etableres gjennom produksjonsforsøk.
Bare å øke vakuumet er ikke alltid den riktige løsningen, fordi resultatet også avhenger av beleggets permeabilitet, tørr sand tilstand, kolbekonfigurasjon, og mønstergeometri.
For tykke flensområder plassert langt fra vakuumutløpet, å forbedre ventilasjonsruten kan være mer effektivt enn å gjøre en generell justering av vakuuminnstillingen.
Prioritet 6: Kontroller tørrsandkomprimering rundt flensen
Den tørre sanden som omgir belegget må forbli tilstrekkelig permeabel til at nedbrytningsprodukter kan bevege seg mot vakuumsystemet.
For flensområder, følgende tiltak anbefales:
- Unngå overdreven vibrasjon rundt brede flensflater.
- Oppretthold jevn sandfylling rundt mønsteret.
- Forhindre lokal overkomprimering nær ventilasjonskanaler.
- Sjekk om vibrasjonsprosessen skaper betydelige forskjeller i sandtetthet mellom flensen og ventilhuset.
- Oppretthold tilstrekkelig komprimering for å støtte mønsteret og forhindre muggdeformasjon.
Målet er ikke å minimere vibrasjoner. Underkomprimering kan forårsake mønsterbevegelse, dimensjonal ustabilitet, eller mugg kollaps.
I stedet, vibrasjon bør gi tilstrekkelig mønsterstøtte samtidig som de sammenkoblede gassstrømpassasjene i sanden bevares.
7. Konklusjon
Rynkedefekter i tapte skum, duktilt jernventilflenser er først og fremst assosiert med retensjon av EPS-nedbrytningsprodukter ved grensesnittet for metallbelegg.
Tykke flensseksjoner er spesielt sårbare på grunn av deres geometri, beleggsfordeling, og lengre termisk eksponering kan gjøre evakuering av gass og væskerester vanskeligere.
For støperier som bruker vannbaserte belegg, fullstendig tørking av belegg bør være første kontrollprioritet.
Utilstrekkelig beleggpermeabilitet, overdreven EPS-tetthet, dårlig perlefusjon, uegnede helleforhold, ustabilt vakuum, og overdreven tørrsandkomprimering er tilleggsfaktorer som må vurderes sammen.
Og Langhe, effektiv defektforebygging krever mer enn å justere skjenketemperaturen eller øke vakuumet.
Hele prosessen – fra forberedelse av EPS-mønster og påføring av belegg til tørking, muggkomprimering, vakuum evakuering, og metallfylling – må fungere som et koordinert system.
Fest eksosbanen, og rynken forsvinner. Det er hele disiplinen med tapt skumstøping i én setning.
Vanlige spørsmål
Hvordan skiller jeg en rynke fra en varm tåre?
Slip defekten. Hvis karbonmønsteret er fjernet og matrisen er sunn, det er en rynke.
Hvis slipingen avslører en åpen, dyp, oksidert metall sprekk, det er en varm tåre. De to defektene har forskjellige årsaker og forskjellige korrigerende handlinger.
Hvorfor er flensflaten det vanligste stedet for rynker?
Flensen er en tykk hot spot som stivner sakte, gir pyrolyseprodukter lang oppholdstid.
Flensflaten er også et stort flatt område hvor belegg har en tendens til å samle seg og tykne, øker eksosmotstanden. Eksosbanen er også lengst ytterst på flensen.
Hvorfor har helletemperaturen betydning for rynkefeil?
Tapt skum av duktilt jern krever høyere helletemperatur enn gråjern.
Hvis temperaturen er utilstrekkelig, EPS-nedbrytningen er ufullstendig og en stor mengde tyktflytende flytende karbon blir igjen, som ikke kan gassifiseres til små molekyler for vakuumekstraksjon.
Hvorfor forårsaker overvibrering av sanden rynker?
Overvibrasjon komprimerer den tørre sanden rundt flensflaten, redusere porerommet i sandlaget.
Gassen må reise gjennom sanden for å nå vakuumet, og hvis sandporene er komprimert, motstanden stiger og ekstraksjonen blir utilstrekkelig.