


Taglio laser in acciaio inossidabile rappresenta un progresso trasformativo nella fabbricazione moderna, Unendo la durabilità intrinseca e la resistenza alla corrosione dell'acciaio inossidabile con la precisione e l'efficienza della tecnologia laser avanzata.
Dalla sua adozione industriale negli anni '70, Il taglio del laser è progredito dalla semplice elaborazione del foglio a un metodo altamente raffinato in grado di produrre intricati, Componenti ad alta tolleranza su una vasta gamma di gradi e spessori in acciaio inossidabile.
Spinto dalle richieste di precisione, velocità, e rifiuti minimi di materiale, Questa tecnica è diventata indispensabile in settori come l'aerospaziale, automobile, dispositivi medici, trasformazione alimentare, e design architettonico.
Oltre i suoi benefici meccanici, Il taglio laser in acciaio inossidabile supporta le tendenze di produzione digitale, Offrire un'integrazione senza soluzione di continuità con i sistemi CAD/CAM, linee di produzione automatizzate, e sistemi di controllo di qualità in tempo reale.
1. Cos'è la tecnologia di taglio laser?
Taglio laser è un non contatto, Processo di taglio termico ad alta precisione che utilizza un focalizzato, raggio laser ad alta potenza per sciogliere, bruciare, o vaporizzare il materiale lungo un percorso definito.
È ampiamente utilizzato nelle industrie che vanno da aerospaziale e automobilistico all'elettronica e ai dispositivi medici a causa della sua velocità, precisione, e flessibilità.

Principio di funzionamento
Al centro, Il taglio laser prevede la regia di un coerente, raggio laser ad alta intensità sulla superficie del pezzo.
Il raggio laser viene generato all'interno di un risonatore laser, dove l'amplificazione della luce si verifica attraverso l'emissione stimolata.
Il raggio viene quindi guidato attraverso una serie di specchi o fibre ottiche a una testa di taglio, dove è focalizzato in un piccolo, punto ad alta energia, spesso meno di 0.3 mm di diametro.
Quando questo raggio focalizzato contatta la superficie del materiale, Riscalda rapidamente l'area mirata al suo punto di fusione o vaporizzazione.
L'intensa energia localizzata fa sciogliere il materiale, bruciare, o sublimato, consentendo al laser di recidere il pezzo con una distorsione termica minima.
Componenti chiave
- Sorgente laser: Le sorgenti laser comuni includono i laser a fibra, Laser a CO₂, e Nd:Laser YAG, ciascuno con diverse lunghezze d'onda e potenze in uscita su misura per materiali e spessori specifici.
- Ottica di focalizzazione: Lenti o specchi di precisione concentrano il raggio laser per ottenere una densità di potenza estremamente elevata (fino a 10⁶ W/cm²), essenziale per un taglio efficiente.
- Gas di assistenza: Un getto di gas coassiale (come l'ossigeno, azoto, o aria compressa) viene diretto lungo il raggio laser per rimuovere il materiale fuso o vaporizzato dal taglio, garantendo un taglio netto.
Il tipo di gas ausiliario influenza anche il meccanismo di taglio e la qualità del bordo. - Sistema di controllo del movimento: I motori controllati da CNC muovono la testa laser o il pezzo in lavorazione lungo percorsi programmati, Abilitare forme complesse e design complessi con ripetibilità e velocità.
Meccanismi di taglio laser
Il taglio laser opera tramite tre meccanismi primari, a seconda del materiale e del gas utilizzato:
- Taglio della fusione (Sciogliersi e soffiare):
Il laser scioglie il materiale, e un gas di assistenza inerte (comunemente azoto) Sfoglia il materiale fuso lontano dal kerf.
Questo metodo produce pulito, bordi senza ossido, Ideale per acciaio inossidabile e alluminio. - Taglio reattivo (Taglio della fiamma):
Usando l'ossigeno come assist Gas, Il raggio laser avvia una reazione esotermica con il materiale, Aggiunta di energia al processo di taglio e aumento della velocità di taglio, Soprattutto negli acciai di carbonio.
Tuttavia, Può provocare bordi ossidati. - Taglio di sublimazione:
Il materiale vaporizza direttamente dal solido al gas senza scioglimento. Questo metodo è tipico per materiali non metallici come la plastica, legna, e compositi, Offrire zone minime colpite dal calore.
2. Fonti laser comunemente usate
La scelta della fonte laser è un fattore critico nell'efficienza, qualità, ed efficacia in termini di costi del taglio laser in acciaio inossidabile.
Diversi tipi laser variano in lunghezza d'onda, Output di alimentazione, Qualità del raggio, e caratteristiche operative, renderli adatti a applicazioni specifiche e spessori del materiale.
Le tre fonti laser più comuni utilizzate nel taglio in acciaio inossidabile sono Laser a CO₂, laser in fibra, E ND: Laser YAG.

Laser CO₂
- Lunghezza d'onda: Circa 10.6 micrometri (μm)
- Principio operativo: I laser CO₂ sono laser a gas in cui una miscela di anidride carbonica, azoto, e i gas elio sono eccitati elettricamente per produrre luce laser.
- Punti di forza:
-
- Tecnologia consolidata con decenni di uso industriale.
- Output ad alta potenza che vanno da alcune centinaia di watt a decine di chilowatt, Adatto per taglio spesso in acciaio inossidabile.
- Eccellente qualità del raggio Abilita tagli precisi con una buona finitura.
- Limitazioni:
-
- Configurazioni relativamente grandi e complesse a causa della gestione del gas e del design della cavità laser.
- Richiede specchi per guidare il raggio laser, con conseguenti esigenze di manutenzione e potenziali problemi di allineamento.
- Una lunghezza d'onda maggiore comporta un minore assorbimento da parte dei metalli, che può ridurre l'efficienza di taglio su materiali riflettenti come l'acciaio inossidabile.
- Applicazioni: Ampiamente usato per il taglio di lamiere di acciaio inossidabile di medio e spessore, soprattutto dove è richiesta una potenza elevata.
Laser in fibra
- Lunghezza d'onda: In giro 1.07 micrometri (μm)
- Principio operativo: I laser a fibra generano luce laser tramite fibre ottiche drogate pompate da laser a diodi, producendo un fascio coerente trasmesso attraverso la fibra stessa.
- Punti di forza:
-
- Maggiore assorbimento nei metalli grazie alla lunghezza d'onda più corta, rendere i laser a fibra più efficienti nel taglio dell’acciaio inossidabile.
- Compatto, robusto, e bassa manutenzione poiché non sono presenti specchi: l'erogazione del raggio avviene tramite fibra ottica.
- Eccellente qualità del raggio con alta focalizzabilità, Abilitare tagli molto fini e velocità più elevate.
- In genere più efficiente dal punto di vista energetico con costi operativi più bassi.
- Vite operative più lunghe con meno tempi di inattività.
- Limitazioni:
-
- L'energia è generalmente limitata a diversi chilowatt, Sebbene i laser in fibra ad alta potenza siano sempre più disponibili.
- Può richiedere configurazioni diverse o assistere configurazioni di gas per materiali molto spessi rispetto ai laser CO₂.
- Applicazioni: Ideale per taglio in acciaio inossidabile a spessore sottile a medio, micro-machining, e applicazioni che richiedono alta precisione.
ND: Yag (Granato in alluminio ittrio drogato in neodimio) Laser
- Lunghezza d'onda: Circa 1.06 micrometri (μm)
- Principio operativo: Laser a stato solido in cui A ND:Il cristallo YAG viene pompata otticamente da lampade o diodi per emettere travi laser pulsate o continue.
- Punti di forza:
-
- Capace di poteri di picco molto alti in modalità pulsata, Adatto per il taglio di precisione e la micro-machining.
- Buona qualità del raggio e capacità di tagliare materiali riflettenti come l'acciaio inossidabile.
- Limitazioni:
-
- Generalmente meno efficiente e con una manutenzione più elevata rispetto ai laser a fibra.
- Le dimensioni del punto più piccole e la potenza media inferiore ne limitano l'uso nel taglio di volumi elevati.
- Requisiti di raffreddamento e manutenzione più complessi.
- Applicazioni: Spesso utilizzato in applicazioni speciali, come il microtaglio, saldatura, o marcare parti in acciaio inossidabile dove la precisione è fondamentale.
3. Perché l'acciaio inossidabile richiede un taglio specializzato
Acciaio inossidabile, noto per la sua eccellente resistenza alla corrosione, resistenza meccanica, e fascino estetico, è ampiamente utilizzato in settori come quello aerospaziale, medico, automobile, trasformazione alimentare, e architettura.
Tuttavia, proprio queste proprietà che rendono desiderabile l'acciaio inossidabile presentano anche sfide uniche nella lavorazione e nel taglio.
Proprietà del materiale in acciaio inossidabile
L'acciaio inossidabile non è una lega singola ma una famiglia di leghe a base di ferro con un minimo di 10.5% contenuto di cromo. Le sue proprietà uniche includono:
- Alta riflettività: Soprattutto alle lunghezze d'onda degli infrarossi utilizzate da molti sistemi laser, l'acciaio inossidabile riflette una parte significativa dell'energia laser,
rendendo più difficile l'accoppiamento iniziale del raggio e richiedendo una potenza maggiore o laser specializzati (PER ESEMPIO., laser a fibra con lunghezze d'onda più corte). - Bassa conducibilità termica: Rispetto all'acciaio al carbonio o all'alluminio, l'acciaio inossidabile non dissipa il calore così rapidamente.
Ciò può portare a un surriscaldamento localizzato se il processo non viene ottimizzato, aumentando il rischio di distorsione termica o di scarsa qualità dei bordi. - Punto di fusione elevato: Con un intervallo di fusione di circa 1.400–1.530°C, l'acciaio inossidabile richiede una maggiore densità di energia per avviare e sostenere il taglio.
- Formazione di ossido: Gli acciai inossidabili tendono a formare strati di ossido ricchi di cromo ad alte temperature.
Senza un'adeguata protezione dal gas, ciò può influire sulla saldabilità e sulla finitura superficiale post-taglio.
Limitazioni dei metodi di taglio tradizionali
Tecniche di taglio convenzionali come la cesoiatura, sega, o la punzonatura meccanica devono affrontare diverse limitazioni se applicate all'acciaio inossidabile:
- Abbigliamento per utensili: La durezza e la tenacità dell'acciaio inossidabile possono causare un rapido degrado dell'utensile.
- Formazione di bave: I metodi meccanici spesso lasciano bave e spigoli vivi, che richiedono ulteriori operazioni di sbavatura.
- Zone colpite dal calore (Haz): Tecniche come il taglio al plasma o l’ossitaglio generano ampie ZTA, alterando potenzialmente le proprietà metallurgiche vicino al bordo tagliato.
- Flessibilità di progettazione limitata: I processi meccanici sono meno adatti per il taglio di geometrie complesse o raggi stretti senza attrezzature costose.
Requisiti di precisione e pulizia
Molte industrie che utilizzano l’acciaio inossidabile hanno tolleranze e standard estetici rigorosi:
- Dispositivi medici: Richiede assenza di sbavature, tagli esenti da contaminazione con alterazione termica minima per preservare la biocompatibilità.
- Attrezzatura per la trasformazione alimentare: Richiede igiene, superfici lisce che impediscono l'accumulo di batteri.
- Pannelli architettonici: Spesso si tratta di finiture decorative o superfici lucidate a specchio che non devono essere danneggiate o ossidate durante il taglio.
Taglio laser, se configurato correttamente, eccelle nel soddisfare questi requisiti fornendo:
- Precisione ad alta dimensione
- Deformazione meccanica minima
- Pulito, bordi senza ossido (soprattutto quando si utilizza il gas ausiliario azoto)
Sensibilità della superficie e qualità della finitura
Molti gradi di acciaio inossidabile vengono utilizzati nella versione lucidata, spazzolato, o finiture fantasia che devono essere preservate durante la lavorazione.
I metodi meccanici rischiano di graffiare o deformare queste superfici. Taglio laser, soprattutto con laser a fibra e teste di taglio senza contatto, evita il contatto meccanico e preserva l'integrità della superficie.
4. Considerazioni specifiche per il grado in acciaio inossidabile
Gradi austenitici (304, 316)
- Sfide di taglio: L'elevata duttilità porta alla formazione di bave; pressione di azoto ottimizzata (2 MPA) E 1.5 La potenza del laser a fibra kW riduce al minimo l'altezza della bava <0.05mm.
- Applicazioni dell'industria alimentare: 316Il taglio a L con azoto soddisfa gli standard FDA, con rugosità superficiale Ra < 0.8μm per apparecchiature farmaceutiche.
Gradi martensitici (410, 420)
- Impatto sulla durezza: 420 acciaio inossidabile (40 HRC) richiede 20% potenza laser superiore a 304 a causa della maggiore conduttività termica.
- Applicazioni di utensili: 410 tagliato con ossigeno a 1.2 m/min produce bordi adatti alle lame dei coltelli, con angoli del bordo ottenibili di 8-12°.
Gradi che sostengono le precipitazioni (17-4 Ph)
- Sensibilità al trattamento termico: Taglio allo stato solubilizzato (Condizione a) previene l'indurimento nella ZTA. Invecchiamento post-taglio (H900) ripristina la resistenza alla trazione 1,310 MPA.
- Uso aerospaziale: 17-4 Spettacolo di componenti del serbatoio del carburante PH tagliati con laser a fibra da 5 kW <0.1deviazione dimensionale mm, conforme agli standard AS9100D.
5. Parametri di processo chiave nel taglio laser in acciaio inossidabile
Il raggiungimento di tagli di alta qualità nell'acciaio inossidabile utilizzando la tecnologia laser dipende dal controllo attento di numerosi parametri critici del processo.
Questi parametri influenzano la qualità del taglio, velocità, finitura del bordo, Zona affetta da calore (Haz), ed efficienza complessiva.

Potere laser
- Definizione: La potenza di uscita del raggio laser, tipicamente misurato in watt (W) o kilowatt (kW).
- Impatto: Una maggiore potenza del laser consente di tagliare materiali più spessi e velocità di taglio più elevate.
Tuttavia, Un potere eccessivo può causare una fusione eccessiva, deformazione, o una più ampia zona colpita dal calore. - Gamma tipica: Per acciaio inossidabile, Il potere laser varia da qualche centinaio di watt (per fogli sottili) fino a 10 KW o più (per piatti spessi).
Velocità di taglio
- Definizione: La velocità con cui la testa laser o il pezzo si muove l'uno rispetto all'altro, di solito in millimetri al secondo (mm/s) o contatori al minuto (m/mio).
- Impatto: L'aumento della velocità migliora la produttività ma può ridurre la qualità del taglio se l'energia laser è insufficiente per penetrare completamente nel materiale.
Una velocità troppo rallentata porta a un ingresso di calore eccessivo e scarsa qualità del bordo. - Ottimizzazione: Deve essere bilanciato con energia laser e spessore del materiale per tagli puliti senza scorie o scorie.
Assistere il tipo di gas e la pressione
- Tipi:
-
- Ossigeno (O₂): Comunemente usato per il taglio reattivo di acciaio inossidabile, Promuovere l'ossidazione e migliorare l'efficienza del taglio.
- Azoto (N₂): Utilizzato per il taglio inerte per prevenire l'ossidazione, produrre bordi più puliti senza scolorimento.
- Aria compressa: A volte usato come alternativa conveniente ma può causare ossidazione.
- Pressione: Tipicamente varia da 0.5 A 20 barra a seconda del tipo di gas e dello spessore del materiale.
- Impatto: La pressione del gas aiuta a soffiare il metallo fuso dal kerf, influenzare la qualità del taglio, finitura del bordo, e input di calore.
Posizione di messa a fuoco
- Definizione: La posizione relativa del punto di messa a fuoco del raggio laser riguardante la superficie del materiale.
- Impatto: Il posizionamento del focus corretto è vitale per una densità di energia ottimale nella zona di taglio. Focus può essere impostato:
-
- Sulla superficie del materiale,
- Leggermente sopra (sgridato),
- Leggermente sotto la superficie.
- Effetto: Focus improprio provoca una scarsa penetrazione, intaglio ampio, o fusione eccessiva.
Frequenza e durata dell'impulso (per laser pulsati)
- Frequenza di impulso: Numero di impulsi laser al secondo (Hz).
- Durata del polso: Lunghezza di ogni impulso laser (microsecondi o nanosecondi).
- Impatto: Controlla l'energia erogata per impulso. L'alta frequenza con impulsi corti può ridurre l'ingresso di calore, Benefico per sottili tagli in acciaio inossidabile o precisione.
Distanza di stand-off
- Definizione: La distanza tra l'ugello della testa di taglio laser e la superficie del materiale.
- Impatto: Troppo vicino può danneggiare l'ugello o causare l'accumulo di schizzi; Troppo lontano riduce l'efficacia del getto di gas e la qualità del taglio.
- Gamma tipica: 0.5 A 2 mm per taglio in acciaio inossidabile.
Larghezza di kerf
- Definizione: La larghezza del materiale rimosso dal raggio laser.
- Impatto: Influisce sulla precisione dimensionale e sull'utilizzo del materiale.
- Fattori influenzanti: Dimensione del punto laser, energia, e tagliare la velocità.
6. Vantaggi del taglio laser in acciaio inossidabile
Il taglio laser è diventato uno dei metodi preferiti per la lavorazione dell'acciaio inossidabile a causa dei suoi numerosi vantaggi rispetto alle tecniche di taglio tradizionali.

Tagli di precisione e di alta qualità
- Larghezza minima intagliata: Il taglio laser produce un kerf estremamente stretto (Taglia la larghezza), spesso meno di 0.2 mm, che si traduce in rifiuti di materiale minimi e tolleranze più strette.
- Bordi puliti: La zona coltivata dal calore (Haz) è molto piccolo, riducendo deformazioni e distorsioni.
I bordi sono generalmente lisci e privi di sbavature, spesso eliminando la necessità di finiture secondarie. - Geometrie complesse: I raggi laser possono essere controllati con precisione con sistemi CNC, consentendo il taglio di forme complesse, dettagli fini, e spigoli vivi difficili da ottenere con metodi meccanici.
Velocità ed efficienza
- Elaborazione veloce: Il taglio laser può funzionare a velocità elevate, soprattutto su lamiere di acciaio inossidabile di spessore da sottile a medio (fino a ~15 mm), riducendo notevolmente i tempi di produzione.
- Compatibilità dell'automazione: L'integrazione con CNC e sistemi robotici consente la continuità, funzionamento non presidiato, migliorare la produttività e ridurre i costi di manodopera.
- Tempo di configurazione ridotto: La natura senza contatto significa che non vi è usura dell'utensile o modifiche della configurazione meccanica, consentendo un rapido passaggio tra diversi lavori di taglio.
Versatilità e flessibilità
- Ampia gamma di spessori: I sistemi di taglio laser possono gestire lamiere di acciaio inossidabile che vanno da fogli molto sottili a diversi centimetri di spessore con impostazioni di potenza e gas di assistenza adeguati.
- Molteplici opzioni di gas: Utilizzo di diversi gas ausiliari (azoto, ossigeno, aria) consente la personalizzazione dei processi di taglio per ottimizzare la velocità, qualità dei bordi, e controllo dell'ossidazione.
- Compatibilità materiale: Oltre all'acciaio inossidabile, i laser possono tagliare una varietà di metalli e non metalli con piccole modifiche, fornendo versatilità per linee di produzione miste.
Costo-efficacia
- Scasso di materiale ridotto: Il taglio stretto e l'elevata precisione riducono il tasso di scarto.
- Costi di manodopera inferiori: L’automazione riduce la necessità di movimentazione e intervento manuale.
- Usura minima degli utensili: Poiché il taglio viene eseguito con un raggio laser, non vi è alcun contatto fisico o usura dell'utensile, riducendo le spese di manutenzione.
- Efficienza energetica: I moderni laser a fibra consumano meno energia rispetto al taglio meccanico tradizionale, Contribuire al risparmio complessivo sui costi operativi.
Benefici ambientali e di sicurezza
- Processo senza contatto: Riduce al minimo le sollecitazioni meccaniche sul materiale e riduce i rischi sul posto di lavoro correlati a strumenti affilati o detriti di taglio.
- Processo più pulito: Genera meno polvere e rumore rispetto al plasma o al taglio meccanico.
- Uso ridotto di materiali di consumo: A differenza dei metodi di taglio abrasivi, Il taglio laser non richiede pale o dischi di consumo, ridurre gli sprechi.
Opportunità di progettazione e innovazione migliorate
- Prototipazione rapida: La capacità di tagliare rapidamente e accuratamente forme complesse accelera iterazioni di progettazione e sviluppo del prodotto.
- Personalizzazione: Gli ordini di piccoli batch o personalizzati sono fattibili ed economici a causa delle variazioni minime degli strumenti.
- Micro e fine fabbricazione di caratteristiche: Il taglio laser può produrre tagli estremamente fini adatti per applicazioni ad alta precisione in elettronica, dispositivi medici, e parti decorative in acciaio inossidabile.
7. Limitazioni e sfide del taglio laser in acciaio inossidabile
Mentre il taglio laser offre numerosi vantaggi per la lavorazione dell'acciaio inossidabile, Presenta inoltre alcune limitazioni e sfide che devono essere gestite attentamente per garantire risultati ottimali.
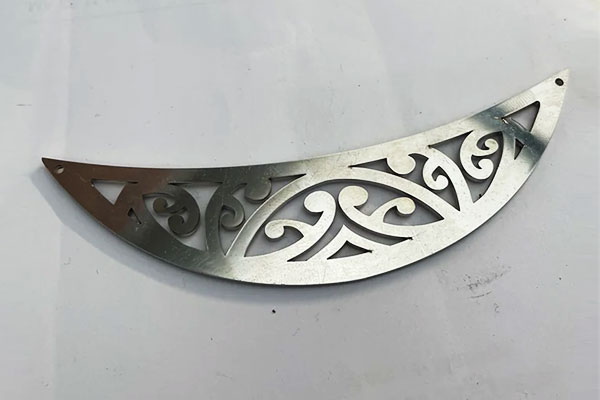
Limiti di spessore
- Efficienza ridotta su materiali spessi: Il taglio laser è più efficiente per fogli di acciaio inossidabile da sottile a medio spessore, in genere fino a 15-20 mm.
Il taglio delle sezioni più spesse richiede una potenza laser più elevata e velocità più lente, che può aumentare i costi e i tempi di elaborazione. - Zona affetta da calore (Haz) Crescita: All'aumentare dello spessore, L'ingresso di calore necessario per sciogliere attraverso il materiale aumenta, causando un Haz più grande.
Questo può portare a una distorsione termica, Cambiamenti metallurgici, e qualità del bordo degradata.
Riflettività della superficie e qualità del materiale
- Alta riflettività: La superficie riflettente dell'acciaio inossidabile può causare il riflesso del raggio laser, portando a inefficienze, taglio instabile, o addirittura danni all'ottica laser.
I laser a fibra mitigano questo problema in modo più efficace rispetto ai laser a CO₂, ma richiedono comunque un’attenta regolazione dei parametri. - Variabilità dei materiali: Variazioni nella composizione dell'acciaio inossidabile, finitura superficiale, o i rivestimenti possono influenzare l’assorbimento del laser e la qualità del taglio, che richiedono aggiustamenti del processo.
Qualità dei bordi e formazione di scorie
- Scorie sui bordi tagliati: Una selezione impropria del gas o una pressione insufficiente del gas di assistenza possono causare l'adesione del materiale fuso al bordo tagliato (Dross), che necessitano di pulizia o macinazione secondaria.
- Striature e rugosità: A velocità di taglio più elevate o materiali più spessi, possono svilupparsi striature o texture con bordi ruvidi, impatto estetico o adattamento meccanico.
Assistere la selezione e i costi del gas
- Dipendenza dal gas: La scelta del gas di assistenza (azoto, ossigeno, o aria) influenza significativamente la qualità del taglio, velocità, e ossidazione:
-
- Ossigeno: Promuove un taglio più veloce con l'ossidazione ma può causare un taglio più ruvido, bordi ossidati.
- Azoto: Produce pulito, bordi privi di ossido ma è più costoso e può ridurre la velocità di taglio.
- Aria: Un’opzione economica ma meno coerente in termini di qualità.
- Costi operativi: Gas di elevata purezza, soprattutto azoto, contribuire ad aumentare le spese operative.
Attrezzatura e manutenzione
- Alto investimento iniziale: Macchine da taglio laser avanzate, soprattutto laser a fibra ad alta potenza, richiedono ingenti investimenti di capitale.
- Sensibilità ottica: L'ottica laser è sensibile alla contaminazione e ai danni causati dai raggi riflessi o dalla polvere, che necessitano di regolare manutenzione e allineamento.
- Operazione qualificata: Il taglio laser ottimale richiede operatori e ingegneri addestrati per gestire i parametri, risolvere i problemi, ed eseguire la manutenzione preventiva.
Effetti termici e distorsione
- Sollecitazioni termiche: Il calore concentrato del laser può indurre stress termici che causano deformazioni, soprattutto in parti in acciaio inossidabile sottili o con tagli complessi.
- Cambiamenti microstrutturali: L’esposizione prolungata al calore può alterare la microstruttura dell’acciaio inossidabile vicino al bordo tagliato, influenzando la resistenza alla corrosione e le proprietà meccaniche.
Limitazioni nel taglio di forme 3D complesse
- Principalmente taglio 2D: La maggior parte dei sistemi di taglio laser sono ottimizzati per lamiere piane o semplici contorni 3D.
Forme 3D complesse o sezioni spesse richiedono spesso metodi alternativi come la saldatura laser o la lavorazione laser a 5 assi. - Profondità di penetrazione limitata: La lunghezza focale e la potenza del laser limitano la profondità e l’angolo di taglio, limitando la versatilità per alcune applicazioni.
8. Applicazioni del taglio laser in acciaio inossidabile
Il taglio laser dell’acciaio inossidabile è diventato una tecnologia essenziale in diversi settori grazie alla sua precisione, velocità, e versatilità.
La sua capacità di produrre disegni complessi con bordi di alta qualità lo rende ideale per molte applicazioni di produzione e fabbricazione.

Industria automobilistica
- Produzione di componenti: Il taglio laser è ampiamente utilizzato per produrre parti precise per i motori automobilistici, sistemi di scarico, e componenti del telaio da fogli e piastre in acciaio inossidabile.
- Prototipazione e personalizzazione: La tecnologia consente una prototipazione rapida e parti personalizzate con geometrie complesse, Aiutare gli ingegneri automobilistici testare i progetti in modo rapido ed efficiente.
- Elementi decorativi: Il taglio laser consente la creazione di finiture intricate, badge, e griglie con bordi puliti e motivi dettagliati.
Aerospaziale e aviazione
- Componenti strutturali: Parti in acciaio inossidabile per cornici aeronautiche, motori, e gli ingranaggi di atterraggio spesso richiedono una resistenza ad alta resistenza e corrosione, ottenuto attraverso il taglio laser di precisione.
- Riduzione del peso: La capacità del taglio laser di produrre leggero, Le forme complesse aiutano i produttori aerospaziali ottimizzare l'integrità strutturale minimizzando il peso.
- Tolleranze strette: I componenti aerospaziali richiedono tolleranze rigorose e finiture fluide, quale taglio laser può fornire costantemente.
Produzione di dispositivi medici
- Strumenti chirurgici: Il taglio laser in acciaio inossidabile è fondamentale per fabbricare acuto, sterile, e strumenti chirurgici precisi come i bisturi, pinza, e forbici.
- Impianti e protesi: Il taglio laser consente la produzione di intricati, Impianti biocompatibili e componenti protesici con specifiche esatte.
- Attrezzatura medica: Il taglio laser viene utilizzato per produrre alloggiamenti e parti per dispositivi diagnostici e di trattamento, dove l'accuratezza e la pulizia sono fondamentali.
Architettura e costruzione
- Pannelli decorativi: Il taglio laser consente agli architetti di creare complessi, pannelli artistici in acciaio inossidabile, schermi, e facciate che combinano l'estetica con la durata.
- Elementi strutturali: Taglia di precisione di componenti in acciaio inossidabile per strutture di supporto, parentesi, e gli infissi migliorano la qualità e la sicurezza costruttive.
- Fidurs e raccordi personalizzati: Elementi in acciaio inossidabile su misura come ringhiere per scale, balaustre, e la segnaletica beneficiano della flessibilità del taglio laser.
Industria alimentare e delle bevande
- Attrezzature sanitarie: La resistenza alla corrosione dell’acciaio inossidabile lo rende ideale per ambienti igienici. Il taglio laser viene utilizzato per produrre serbatoi, tubi, e apparecchiature di lavorazione che soddisfano rigorosi standard di pulizia.
- Macchine per l'imballaggio: Le parti in acciaio inossidabile tagliate con precisione migliorano l'affidabilità e l'efficienza dei macchinari per l'imballaggio e l'imbottigliamento degli alimenti.
- Componenti decorativi e funzionali: Gli elementi personalizzati in acciaio inossidabile tagliati al laser vengono utilizzati negli elettrodomestici da cucina e nelle attrezzature per la ristorazione commerciale.
Elettronica e industria elettrica
- Involucri e involucri: Il taglio laser produce alloggiamenti precisi in acciaio inossidabile per dispositivi elettronici, offrendo protezione e resistenza al calore.
- Microfabbricazione: Piccolo, componenti dettagliati come i connettori, contatti, e le parti schermanti traggono vantaggio dalla precisione e dalla ripetibilità del taglio laser.
- Dissipatori di calore e sistemi di raffreddamento: Le parti personalizzate in acciaio inossidabile tagliate al laser aiutano a gestire la dissipazione del calore negli assemblaggi elettronici.
Arte e fabbricazione personalizzata
- Sculture e installazioni artistiche: Gli artisti sfruttano il taglio laser per realizzare disegni e modelli complessi in acciaio inossidabile che sarebbero difficili o impossibili da ottenere con i metodi tradizionali.
- Gioielli e accessori personalizzati: Il taglio laser consente di realizzare pezzi in acciaio inossidabile dettagliati e delicati con bordi lisci e forme complesse.
- Segnaletica e marchio: Le aziende utilizzano insegne e loghi in acciaio inossidabile tagliati al laser per una maggiore durata e una finitura professionale.
9. Controllo e standard di qualità
Garantire la massima qualità nel taglio laser dell’acciaio inossidabile implica un controllo rigoroso della precisione dimensionale, qualità dei bordi, e integrità materiale.
L'adesione agli standard internazionali e l'uso di metodi di test avanzati sono fondamentali per risultati affidabili e coerenti.
Precisione dimensionale
- Intervalli di tolleranza:
L'acciaio inossidabile che taglia il laser raggiunge tolleranze strette a seconda dello spessore del materiale. Per fogli sottili (1–3 mm), Le tolleranze dimensionali tipiche sono ± 0,1 mm.
Per piastre più spesse che vanno da 10 A 20 mm, Le tolleranze si allargano a ± 0,3 mm, secondo ISO 2768-M. (grado di tolleranza media).
Questi standard assicurano che le parti soddisfino le specifiche di progettazione per un assemblaggio e una funzione precisi. - Classi di qualità per bordi:
Secondo In iso 9013, La qualità del bordo è classificata per rugosità superficiale (Ra):
-
- Classe 1: Ra < 2.5 μm, Adatto per applicazioni ad alta precisione come dispositivi medici e componenti aerospaziali.
- Classe 2: Ra < 5 μm, In genere utilizzati in applicazioni industriali generali in cui è accettabile una finitura superficiale moderata.
Test non distruttivi (Ndt)
- Ispezione visiva:
Usando l'ingrandimento che va da 10x a 50x, Gli operatori esaminano i bordi tagliati per Burrs, depositi di scorie, ossidazione, e altri difetti di superficie.
Questo passaggio garantisce l'integrità della superficie soddisfa i requisiti estetici e funzionali prima di ulteriori elaborazioni o assemblaggio. - Test ad ultrasuoni:
Per gradi in acciaio inossidabile più spesso come 316L a 10 spessore mm, Ispezione ultrasonica con 5 Le sonde MHz sono impiegate per rilevare difetti del sottosuolo all'interno della zona interessata al calore (Haz).
Questo metodo può identificare difetti piccoli come 0.2 mm, Fornire una fase di garanzia della qualità critica nelle applicazioni critiche per la sicurezza. - Test di corrosione:
La resistenza alla corrosione è essenziale per i componenti in acciaio inossidabile, Soprattutto in ambienti difficili.
-
- Test di spruzzatura salina ASTM B117 Mostra che le parti tagliate al laser con gas di assistenza di azoto presentano una resistenza di corrosione superiore, resistere 500 ore senza significativo degrado in 304 acciaio inossidabile.
- Al contrario, I tagli assistiti da ossigeno in genere durano 300 ore prima che appaiano i segni di corrosione. Ciò evidenzia l'importanza della selezione del gas di taglio per la durata e la durata.
10. Confronto con altri metodi di taglio
Quando si sceglie una tecnica di taglio per l'acciaio inossidabile, è fondamentale valutare vari metodi basati sulla precisione, velocità, costo, qualità, e idoneità per applicazioni specifiche.
Di seguito è riportato un confronto completo del taglio laser con altre tecnologie di taglio comuni: taglio al plasma, taglio a getto d'acqua, e taglio meccanico.
| Criteri | Taglio laser | Taglio del plasma | Taglio del gigho di acqua | Taglio meccanico |
| Precisione & Qualità dei bordi | Precisione molto elevata; pulito, bordi lisci | Precisione moderata; bordi più ruvidi | Alta precisione; bordi lisci | Da basso a moderato; il bordo potrebbe richiedere una finitura |
| Velocità | Alta per spessori da sottili a medi | Molto alto, soprattutto per metalli spessi | Da moderato a lento | Da lento a moderato |
| Capacità di spessore del materiale | Fino a ~20 mm (dipende dalla potenza del laser) | Fino a 50 mm o più | Sono possibili materiali molto spessi (100+ mm) | Limitato dalla forza dell'utensile |
| Zona interessata al calore (Haz) | Da minimo a moderato, a seconda della potenza | ZTA più grande | Nessuno (processo di taglio a freddo) | Nessuno |
| Costo operativo | Moderare (energia + manutenzione) | Da basso a moderato | Da moderato a alto | Basso |
| Applicazioni adatte | Lamiera, disegni intricati, Spessore da sottile a medio | Piatti spessi, Fabbricazione pesante, tagli ruvidi | Materiali spessi; Materiali sensibili al calore | Tagli semplici, modellatura ruvida, Materiali spessi |
| Professionisti | Ottima precisione; distorsione del materiale minima; Veloce per fogli sottili | Efficace per metalli spessi; taglio più veloce su piastre spesse | Nessuna distorsione termica; può tagliare quasi tutti i materiali | Basso costo; attrezzatura semplice |
| Contro | Capacità di materiale spesso limitato; L'acciaio inossidabile riflettente può essere impegnativo | Qualità del bordo inferiore; haz significativo; Non è l'ideale per i tagli fini | Più lento del laser; Costi di consumo più elevati; processo bagnato | Precisione limitata; lento; abbigliamento per utensili; limitato a forme semplici |
11. Conclusione
Il taglio laser in acciaio inossidabile si trova all'intersezione di Ingegneria di precisione e innovazione di produzione moderna.
Con la possibilità di consegnare velocemente, pulito, e risultati altamente accurati, È diventato indispensabile in più settori.
Man mano che la tecnologia si evolve, l'adozione di sistemi laser intelligenti e pratiche sostenibili continuerà a spingere i confini di ciò che è possibile nella fabbricazione dei metalli.
FAQ
Quale spessore dell'acciaio inossidabile può essere tagliato usando un laser?
Dipende dalla potenza del laser:
- Fino a 6 mm: 1–I laser a fibra da 2 kW gestiscono lamiere sottili con elevata precisione.
- 6–12 mm: 3–In genere vengono utilizzati laser da 6 kW.
- 12–25 mm: Richiede laser a fibra da 6–10 kW+ con gas di assistenza e ottica adeguati.
Nota: La qualità e la velocità del bordo potrebbero diminuire con l'aumentare dello spessore.
Il taglio laser provoca l'ossidazione del bordo in acciaio inossidabile?
Solo se ossigeno viene utilizzato come gas di assistenza. Per evitare ossidazioni e scolorimenti:
- Utilizzo azoto come gas inerte.
- Questo produce brillante, bordi puliti, ideale per applicazioni estetiche o sensibili alla corrosione (PER ESEMPIO., medico, Attrezzatura alimentare).
Quali sono le tolleranze tipiche per le parti in acciaio inossidabile a taglio laser?
Le tolleranze variano in base allo spessore:
- ± 0,1 mm per lamiere spesse 1–3 mm.
- ±0,2–0,3 mm per piastre da 10–20 mm.
Standard come ISO 2768-M. E In iso 9013 definire classi di tolleranza generale e fine.

