Inconel è un marchio registrato originariamente sviluppato dalla International Nickel Company e ora di proprietà di Special Metals Corporation.
Le leghe Inconel occupano una posizione unica nell'ingegneria moderna. Non sono semplicemente materiali ad alte prestazioni; sono materiali abilitanti: metalli che consentono alle macchine di funzionare in condizioni in cui gli acciai convenzionali fallirebbero nel giro di poche ore.
Dalle camere di combustione dei motori a reazione agli interni ostili dei reattori chimici, Le leghe Inconel offrono una combinazione di resistenza alle alte temperature, Resistenza all'ossidazione, e resistenza alla corrosione che poche famiglie di materiali possono eguagliare.
La microfusione è particolarmente importante per i componenti complessi in Inconel perché può produrre geometrie a forma quasi netta con passaggi interni, sezioni sottili, profili curvi, e caratteristiche strutturali integrate.
Tuttavia, il processo deve essere attentamente adattato alla lega specifica perché diversi gradi di Inconel hanno meccanismi di solidificazione e rafforzamento sostanzialmente diversi.
1. Cos'è la lega di Inconel?
Inconel è un marchio registrato associato ad una famiglia di SuperAlloys a base di nichel sviluppato per ambienti esigenti che comportano alte temperature, ossidazione, corrosione, pressione, e carico meccanico.
Sebbene “Inconel” sia tecnicamente un marchio piuttosto che il nome di una singola lega, il termine è ampiamente utilizzato nell'industria per descrivere le leghe di nichel-cromo come Incontro 600, 601, 625, E 718, così come diverse superleghe a base di nichel fuso.
La composizione e il meccanismo di rafforzamento variano significativamente tra i gradi, ma la maggior parte delle leghe Inconel contengono a matrice ricca di nichel,
con cromo e altri elementi leganti aggiunti per fornire combinazioni specifiche di resistenza alla corrosione, resistenza ad alta temperatura, e stabilità metallurgica.
Il contenuto tipico di nichel è pari a circa 50–75% in peso, mentre il cromo rientra comunemente nell'intervallo di 14–25% in peso, A seconda del grado.
Elementi chiave di lega in Inconel
| Elemento legante | Funzione tipica |
| Nichel (In) | Forma la matrice primaria e fornisce stabilità alle alte temperature e resistenza alla corrosione |
| Cromo (Cr) | Migliora la resistenza all'ossidazione e la resistenza alla corrosione ad alta temperatura |
| Molibdeno (Mo) | Fornisce un rafforzamento della soluzione solida e migliora la resistenza alla corrosione localizzata |
| Niobio (Nb) | Contribuisce al rafforzamento delle precipitazioni, in particolare nell'Inconel 718 |
Alluminio (Al) |
Promuove la formazione di fasi γ′ rinforzanti e migliora la resistenza all'ossidazione |
| Titanio (Di) | Partecipa al rafforzamento delle precipitazioni γ′ |
| Ferro (Fe) | Regola la composizione, stabilità di fase, e caratteristiche di produzione |
| Cobalto (Co) | Può migliorare la resistenza alle alte temperature e la stabilità di fase in gradi selezionati |
| Tungsteno/tantalio (W/Ta) | Forniscono ulteriore rafforzamento alle alte temperature e in soluzione solida in alcune superleghe |
In base al loro meccanismo di rafforzamento, Le leghe Inconel possono generalmente essere suddivise in rinforzato con soluzione solida E rafforzato dalle precipitazioni famiglie.
Gradi a soluzione solida come Incontro 600 E 625 ottengono gran parte della loro resistenza dagli elementi di lega trattenuti nella matrice di nichel,
mentre i gradi rinforzati dalle precipitazioni come Incontro 718 sviluppare una maggiore resistenza attraverso la formazione controllata di fasi di rinforzo, in particolare γ′ e γ″.
Per applicazioni di fusione, la selezione della lega è particolarmente importante perché non tutti i gradi Inconel commerciali sono ugualmente adatti alla produzione in fonderia.
Alcuni gradi sono sviluppati principalmente come leghe lavorate, mentre le leghe come Inconel 713C e 738 sono specificamente associati alle applicazioni di superleghe a base di nichel fuso.
Durante il casting, fattori come la segregazione, comportamento di solidificazione, restringimento, cracking caldo, e il successivo trattamento termico devono quindi essere considerati insieme alla temperatura di servizio richiesta e alle proprietà meccaniche.
Rispetto agli acciai inossidabili convenzionali, Inconel generalmente fornisce un livello più elevato di resistenza alla resistenza e ossidazione ad alta temperatura, particolarmente in condizioni termiche e corrosive severe.
Tuttavia, questa prestazione comporta un costo del materiale più elevato e una maggiore difficoltà di produzione, compresa la fusione più impegnativa, casting, lavorazione, e requisiti di trattamento termico.
2. Composizione chimica delle comuni leghe di Inconel
La tabella seguente riassume le composizioni chimiche tipiche dei gradi Inconel selezionati.
I valori sono approssimativi e devono essere verificati rispetto alla norma ASTM pertinente, AMS, o specifica UNS per un ordine specifico.
| Lega | NOI | In | Cr | Fe | Mo | Nb + Rivolto | Altro |
| Incontro 600 | N06600 | ≥72,0 | 14.0–17.0 | 6.0–10.0 | - | - | Cu ≤ 0,5, C ≤ 0,15 |
| Incontro 601 | N06601 | 58.0–63,0 | 21.0–25.0 | Bilancia | - | - | Al 1.0–1.7 |
| Incontro 617 | N06617 | ≥44,5 | 20.0–24.0 | ≤3,0 | 8.0–10.0 | - | Co 10.0–15.0, Al 0,8–1,5 |
| Incontro 625 | N06625 | ≥58,0 | 20.0–23.0 | ≤5,0 | 8.0–10.0 | 3.15–4.15 | C ≤ 0,10 |
| Incontro 718 | N07718 | 50.0–55,0 | 17.0–21.0 | Bilancia | 2.8–3.3 | 4.75–5,50 | Di 0,65–1,15, Al 0,20–0,80 |
| Inconing X-750 | N07750 | ≥70,0 | 14.0–17.0 | 5.0–9.0 | - | 0.70–1.20 | Di 2,25–2,75, Alle 0,40–1,00 |
| Incontro 738 | N07738 | Bilancia | 15.0–16.5 | ≤0,5 | 1.5–2.5 | Entro 1,5–2,5 | Co 8,0–9,0, Di 3,0–4,0, Al 3.0–4.0 |
3. Proprietà chiave delle leghe di Inconel
Le leghe Inconel sono selezionate per una o più delle seguenti proprietà.
Resistenza ad alta temperatura
Le leghe di Inconel mantengono la resistenza utile a temperature da 600°C a oltre 1000°C, a seconda del grado.
Gradi induriti dalle precipitazioni come 718 E 738 mantenere un elevato limite di snervamento attraverso la formazione di precipitati gamma-prime e gamma-double-prime coerenti.
Gradi a soluzione solida come 625 affidarsi al molibdeno, niobio, e cromo per resistere alla deformazione.
Resistenza all'ossidazione
Il cromo forma un denso, Scaglia di Cr₂O₃ aderente che protegge il metallo sottostante.
Incontro 601 E 617 sono particolarmente resistenti all'ossidazione ciclica e possono operare in aria a temperature fino a circa 1200°C in alcune condizioni.
Resistenza alla corrosione
Le leghe di Inconel resistono a un'ampia gamma di mezzi corrosivi, compreso:
- Ambienti contenenti cloruri
- Acqua di mare e atmosfere marine
- Soluzioni acide e alcaline
- Solfurazione e carburazione ad alta temperatura
- Sali fusi e metalli liquidi
Incontro 625 è particolarmente noto per la resistenza alla vaiolatura, corrosione della fessura, e tensocorrosione in ambienti contenenti cloruro.
Resistenza al creep e alla rottura da sforzo
Ad alte temperature, i metalli si deformano lentamente sotto carico costante, un fenomeno noto come scorrimento viscoso.
Le leghe Inconel sono progettate per resistere allo scorrimento viscoso attraverso il rafforzamento dei bordi dei grani, rafforzamento in soluzione solida, e indurimento delle precipitazioni. Questo li rende adatti per le pale delle turbine, palette, e tubazioni ad alta pressione.
Resistenza alla fatica
Il ciclo termico e le vibrazioni meccaniche sono comuni nel settore aerospaziale e nella produzione di energia.
Le leghe di Inconel mostrano una buona resistenza alla fatica a basso e ad alto numero di cicli, in particolare se prodotto con clean, Microstrutture prive di difetti.
Stabilità termica
L'esposizione a lungo termine a temperature elevate può causare trasformazioni di fase, abbracciare, o formazione della fase sigma in alcune leghe.
I gradi Inconel adeguatamente bilanciati resistono a questi cambiamenti, mantenendo duttilità e tenacità per migliaia di ore.
Saldabilità e macchinabilità
La saldabilità varia in base al grado. Incontro 600, 625, E 718 sono generalmente considerati saldabili utilizzando metalli d'apporto corrispondenti o a base di nichel.
La lavorabilità è generalmente scarsa rispetto all'acciaio al carbonio o all'acciaio inossidabile, che richiedono utensili affilati, basse velocità, e un generoso liquido refrigerante.
4. Proprietà meccaniche e fisiche dell'Inconel
I seguenti valori sono dati rappresentativi per Inconel 625 in condizioni di lavorazione ricotta o solubilizzata; le proprietà effettive variano a seconda della forma del prodotto, Dimensione della sezione, Trattamento termico, e temperatura di prova.
Questi valori non devono essere utilizzati in sostituzione dei requisiti delle specifiche del materiale applicabile.
| Proprietà | Incontro 625 Tipico / Valore di riferimento |
| Designazione americana | N06625 |
| Numero materiale | 2.4856 |
| Tipo di lega nominale | Ni-cr-mo-nb |
| Densità | 8.44 g/cm³ |
| Gamma di fusione | 1290–1350 ° C. (2350–2460°F) |
| Il modulo di Young | ~ 207 GPA |
| Il rapporto di Poisson | ~ 0,30–0,31 |
| Conducibilità termica | ~9,8 W/m·K a 21°C |
| Calore specifico | ~410 J/kg·K |
| Coefficiente di espansione termica | ~12,8 × 10⁻⁶ /K, 21–93°C |
| Resistività elettrica | ~1,29 × 10⁻⁶ Ω·m |
Resistenza alla trazione |
~827–965 MPa, a seconda delle condizioni/del prodotto |
| 0.2% Forza di snervamento | ~414–480 MPa, a seconda delle condizioni/del prodotto |
| Allungamento | Tipicamente ≥30% in molti prodotti ricotti |
| Durezza | Tipicamente intorno a 145–220 HB, dipendente dalla condizione |
| Resistenza ad alta temperatura | Mantiene una forza sostanziale fino a circa 815° C. in servizio adeguato |
| Resistenza all'ossidazione | Buona resistenza all'ossidazione fino a ca 980° C. in ambienti adeguati |
| Comportamento magnetico | Generalmente permeabilità magnetica molto bassa in condizioni ricotti |
5. Perché utilizzare Inconel per la fusione?
La fusione è spesso il modo più pratico ed economico per produrre componenti in Inconel. Ci sono diversi motivi.
- Forma vicina: La fusione riduce al minimo la lavorazione, il che è fondamentale perché l'Inconel è difficile da tagliare.
- Geometria complessa: Passaggi di raffreddamento interni, pareti sottili, e contorni complessi possono essere prodotti in un unico pezzo.
- Utilizzo del materiale: Meno scarti rispetto alla forgiatura o alla lavorazione da barra.
- Flessibilità della lega: La fusione può produrre leghe difficili o impossibili da lavorare, come alcune leghe gamma-prime ad alto volume.
- Strutture direzionali e monocristalline: Le tecniche di fusione avanzate possono controllare la struttura dei grani per le pale delle turbine, migliorando la resistenza al creep.
- Riparazione e sostituzione: I componenti fusi possono spesso essere riparati mediante saldatura o ricondizionati, estendendo la vita di servizio.
- Conveniente per lotti piccoli e medi: I costi delle attrezzature possono essere ammortizzati durante i cicli di produzione, rendendo la fusione attraente per parti specializzate.
6. Processi di fusione dell'Inconel
Diversi processi di fusione sono adatti a diverse applicazioni Inconel.
Il processo appropriato dipende dal tipo di lega, dimensione del componente, spessore del muro, geometria interna, Requisiti dimensionali, volume di produzione, e l'integrità materiale richiesta.
Tra i metodi disponibili, La microfusione è generalmente il processo più importante per componenti complessi di precisione.
Colata di investimento
Colata di investimento, noto anche come Casting di cera perduto, è ampiamente utilizzato per produrre componenti Inconel complessi con geometria quasi netta.
Il processo inizia con un modello in cera che riproduce la geometria del componente desiderata.
Più modelli in cera possono essere assemblati su un sistema di guida per formare un albero di colata, dopo di che l'insieme viene ripetutamente rivestito con impasto ceramico e materiale refrattario per creare un guscio ceramico.
Dopo che il guscio ha raggiunto lo spessore e la resistenza richiesti, la cera viene rimossa e il guscio viene cotto. L'Inconel fuso viene quindi versato nello stampo ceramico riscaldato.
Dopo la solidificazione, il guscio viene rimosso, i getti vengono tagliati dall'albero, e operazioni successive come la macinazione, Trattamento termico, MACCHING CNC, e l'ispezione vengono eseguite.
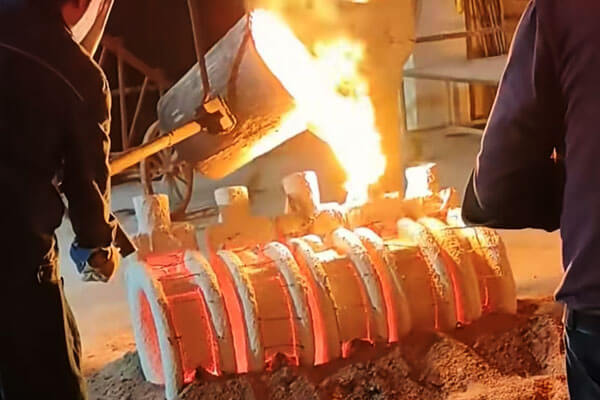
Per componenti Inconel, la fusione a cera persa offre diversi importanti vantaggi:
- Geometria complessa: Passaggi interni, superfici curve, costolette, Boss, e le caratteristiche integrate possono spesso essere incorporate direttamente nella fusione.
- Produzione di forma vicina: È necessario meno materiale di lavorazione rispetto alla lavorazione convenzionale di materiale grezzo.
- Buona riproducibilità dimensionale: Un controllo di processo appropriato può fornire una geometria coerente tra i lotti di produzione.
- Efficienza materiale: Ciò è particolarmente utile per le leghe a base di nichel ad alto costo.
- Assemblaggio ridotto: Le parti complesse possono spesso essere prodotte come un'unica fusione.
Il sistema di colata e alimentazione deve essere progettato con attenzione poiché le leghe Inconel possono essere sensibili al ritiro da solidificazione e alla fessurazione a caldo.
Anche le condizioni termiche del guscio ceramico sono importanti perché influenzano il comportamento di riempimento e la solidificazione.
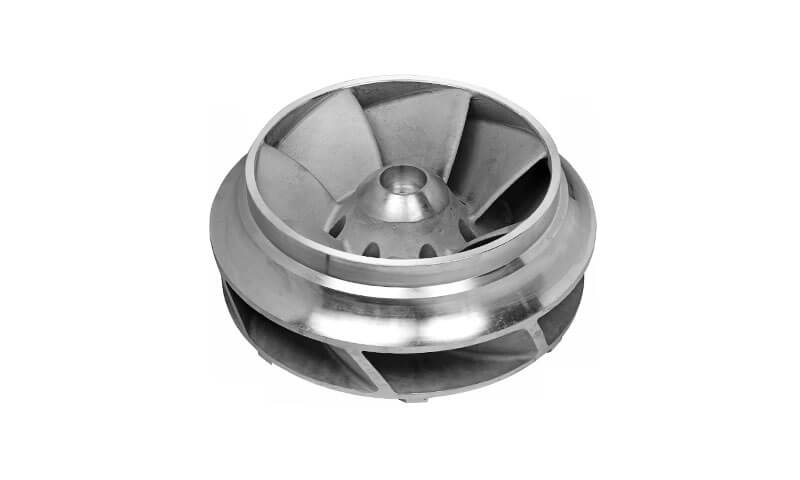
La microfusione è particolarmente adatta per le giranti, ugelli, componenti relativi alle turbine, componenti complessi di valvole o pompe, custodie resistenti al calore, e altre parti geometricamente complesse in cui le prestazioni dei materiali e la precisione dimensionale sono entrambe importanti.
Colata di investimento sotto vuoto
Casting per investimenti a vuoto combina i vantaggi geometrici della fusione a cera persa con un ambiente controllato a bassa pressione durante la fusione e/o la colata.
È particolarmente utile per le superleghe a base di nichel ad alte prestazioni in cui è necessario il controllo della contaminazione da gas, ossidazione, inclusioni, e gli elementi leganti reattivi sono importanti.
Durante la fusione sotto vuoto, l'atmosfera del forno è controllata per ridurre al minimo le reazioni indesiderate tra la lega fusa e l'ambiente circostante.
L'Inconel fuso viene quindi introdotto in uno stampo per rivestimento ceramico in condizioni controllate.
La lavorazione sotto vuoto può fornire numerosi vantaggi metallurgici:
- Ridotta interazione con i gas atmosferici
- Migliore controllo degli elementi leganti sensibili all'ossidazione
- Minor rischio di alcuni difetti legati al gas
- Miglioramento del controllo della pulizia della fusione
- Maggiore idoneità per il settore aerospaziale più esigente, energia, e componenti ad alta temperatura
I vantaggi dipendono fortemente dalla progettazione del forno, Livello sottovuoto, chimica delle leghe, sistema ceramico, pratica del versamento, e controllo del processo.
La fusione sotto vuoto non elimina automaticamente i difetti; reazioni della muffa, restringimento, segregazione, inclusioni, e i difetti legati alla solidificazione devono ancora essere controllati attraverso un'adeguata progettazione e ispezione.
La fusione a cera persa sotto vuoto è particolarmente appropriata per l'elevata integrità, getti Inconel di alto valore in cui la qualità metallurgica è più importante della riduzione al minimo dei costi di processo iniziali.
Casting centrifugo
Casting centrifugo utilizza una forza di rotazione controllata per distribuire il metallo fuso contro la parete dello stampo durante la solidificazione.
Il processo è più adatto per componenti con cilindrico, anulare, tubolare, o geometrie rotazionalmente simmetriche.
Per componenti Inconel idonei, la fusione centrifuga può offrire buone caratteristiche di alimentazione e può aiutare a ridurre alcuni difetti interni perché il metallo fuso più denso viene spinto verso la regione esterna dello stampo mentre alcune inclusioni o gas più leggeri tendono a migrare in modo diverso durante la solidificazione.
Tuttavia, la fusione centrifuga è molto meno flessibile della fusione a cera persa per geometrie tridimensionali altamente complesse.
Viene quindi generalmente selezionato in base alla geometria del componente piuttosto che semplicemente alle preferenze della lega.
Le potenziali applicazioni includono:
- Anelli e maniche
- Gusci cilindrici
- Componenti tubolari
- Parti ad alta temperatura rotazionalmente simmetriche
- Componenti di processo selezionati resistenti alla corrosione
Parametri di processo come la velocità di rotazione, Temperatura di versamento, temperatura dello stampo, spessore del muro, e la velocità di solidificazione deve essere controllata attentamente.
Parametri errati possono contribuire alla segregazione, variazione dimensionale, inclusioni, o microstrutture indesiderate.
Per componenti Inconel complessi non assialsimmetrici, la fusione a cera persa è solitamente più pratica; per geometrie di rotazione adeguate, la fusione centrifuga può fornire un’alternativa efficiente.
Casting di sabbia
La fusione in sabbia utilizza uno stampo in sabbia incollata per formare la geometria esterna del componente.
Rispetto al casting di investimento, generalmente offre una maggiore flessibilità per componenti di grandi dimensioni e volumi di produzione relativamente bassi, pur richiedendo attrezzature meno costose.
Per Inconel, Tuttavia, la fusione in sabbia presenta ulteriori sfide.
La superficie dello stampo, sistema legante, permeabilità, comportamento termico, condizioni di versamento, e la reazione metallo-stampo deve essere attentamente controllata perché le superleghe a base di nichel sono sensibili alla contaminazione e ai difetti di fusione.
I principali vantaggi della fusione in sabbia includono:
- Investimento inferiore in attrezzature per componenti di grandi o piccoli volumi
- Capacità di produrre getti più grandi
- Dimensioni dello stampo flessibili
- Praticità per alcuni prototipi, produzione legata alla riparazione, e componenti specializzati
I suoi limiti sono altrettanto importanti. Rispetto al casting di investimento, la fusione in sabbia generalmente fornisce una qualità superficiale inferiore, riproduzione dimensionale meno precisa, e maggiori esigenze di lavorazione.
Anche i componenti complessi in Inconel a parete sottile sono più difficili da produrre in modo coerente.
Per questi motivi, la fusione in sabbia viene normalmente considerata quando si considera la dimensione del componente, volume di produzione, o l'economia degli utensili supera la necessità di dettagli geometrici molto fini.
Per complesso, componenti Inconel di alto valore che richiedono un'elevata precisione dimensionale e una geometria quasi perfetta, la microfusione o la microfusione sotto vuoto è generalmente la scelta più appropriata.
7. Finitura superficiale e trattamento post-fusione
Il casting è solo l'inizio. Le fusioni in Inconel richiedono una post-elaborazione attentamente controllata per ottenere le proprietà finali e la qualità della superficie.
Trattamento termico
- Soluzioni ricottura – scioglie i precipitati e omogeneizza la microstruttura.
- Invecchiamento – fa precipitare fasi rinforzanti quali gamma-prime e gamma-double-prime.
- Sollievo da stress – riduce le tensioni residue da fusione e lavorazione.
- ANCA (Pressatura isostatica calda) – applica alta temperatura e pressione isostatica per chiudere la porosità interna. L'HIP è spesso essenziale per le fusioni Inconel critiche per la fatica.
Finitura superficiale
- Scatto – rimuove le incrostazioni e migliora la pulizia della superficie.
- Pickling e passivazione – rimuove le incrostazioni di ossido e ripristina la resistenza alla corrosione.
- Lavorazione – raggiunge dimensioni critiche, Flange Faces, e superfici di sigillatura.
- Levigatura e lucidatura – migliora la finitura superficiale per esigenze igieniche o aerodinamiche.
- Scatto – induce tensioni residue di compressione per migliorare la vita a fatica.
- Rivestimento – possono essere applicati rivestimenti di barriera termica o rivestimenti resistenti all’usura.
Ispezione e test
- Ispezione visiva
- Ispezione dimensionale
- Ispezione penetrante di tintura (DPI)
- Ispezione radiografica (Radiografia)
- Ispezione ad ultrasuoni
- Analisi chimica
- Test meccanici
- Test di pressione
Un rigoroso piano di qualità garantisce che i componenti fusi in Inconel soddisfino i severi requisiti del settore aerospaziale, generazione di energia, e lavorazione chimica.
8. Applicazioni delle leghe fuse di Inconel
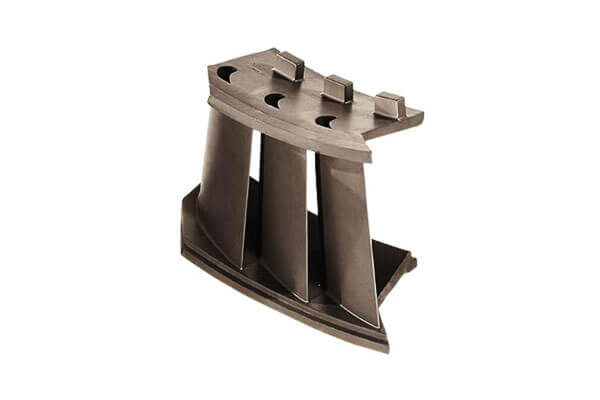
Turbine e componenti di potenza ad alta temperatura
Le superleghe colate a base di nichel sono ampiamente associate a componenti rotanti e stazionari ad alta temperatura.
La loro capacità di mantenere la resistenza e resistere allo scorrimento viscoso a temperature elevate li rende adatti ad ambienti termici esigenti.
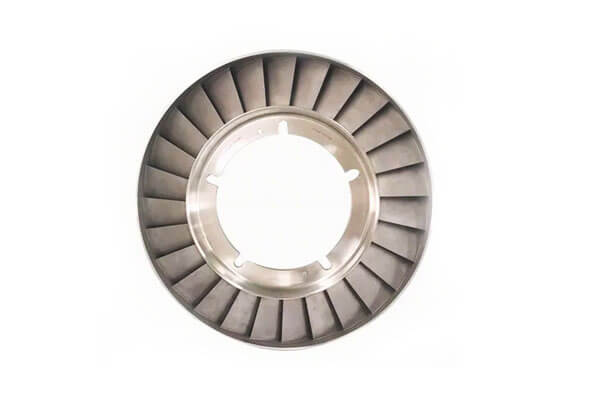
Le applicazioni tipiche includono alloggiamenti relativi alle turbine, componenti dell'ugello, componenti della combustione, parti strutturali resistenti al calore, e altro hardware per il percorso del gas ad alta temperatura, a seconda della lega specifica e dei requisiti di progettazione.
Qualità fuse come Inconel 713C e 738 sono particolarmente rilevanti laddove le prestazioni meccaniche a temperature elevate costituiscono un requisito di progettazione primario.
Attrezzature per il trattamento chimico
Le leghe Inconel sono particolarmente adatte agli ambienti chimici in cui gli acciai inossidabili convenzionali possono subire un'eccessiva corrosione o una perdita di prestazioni.
I componenti fusi possono includere:
- Corpi valvola e componenti di controllo del flusso
- Alloggiamenti della pompa e componenti relativi alla girante
- Alloggiamenti per trattamenti chimici
- Ugelli e raccordi
- Componenti di processo resistenti al calore
Nelle applicazioni che coinvolgono cloruri, acidi, o ambienti chimici misti, la selezione della lega deve essere abbinata attentamente alla chimica del processo effettivo piuttosto che basarsi esclusivamente su una classificazione generale di “resistente alla corrosione”.
Attrezzature per petrolio e gas
Le apparecchiature per petrolio e gas possono incontrare combinazioni di alta pressione, temperatura elevata, cloruri, ambienti aspri, e fluidi erosivi.
Incontro 625 e le relative leghe di nichel vengono quindi utilizzate in componenti selezionati che richiedono elevata resistenza alla corrosione e affidabilità meccanica.
Le potenziali applicazioni includono componenti di valvole e pompe, parti contenenti pressione, Attrezzatura sottomarina, e hardware specializzato per il controllo del flusso.
Attrezzatura marina e offshore
Gli ambienti con acqua di mare presentano notevoli sfide di corrosione a causa dell’esposizione al cloruro e dei meccanismi di corrosione localizzati.
I gradi Inconel idonei possono fornire una forte resistenza all'interno ambienti marini, in particolare dove gli acciai inossidabili o i materiali meno legati hanno una resistenza insufficiente.
I componenti fusi possono essere utilizzati in pompe, valvole, collettori, sistemi di controllo del flusso marino, e apparecchiature di processo offshore, a condizione che la lega sia selezionata per le effettive condizioni di esposizione.
Applicazioni aerospaziali e turbine a gas
Le superleghe a base di nichel sono materiali tecnici fondamentali per i sistemi aerospaziali ad alta temperatura.
La fusione consente di integrare forme complesse in un singolo componente mantenendo le caratteristiche prestazionali richieste per il servizio di sezione calda.
Le applicazioni possono includere ugelli della turbina, hardware di combustione, componenti strutturali a sezione calda, e altre parti specializzate di turbine a gas.
La lega esatta e il metodo di fusione dipendono fortemente dalla temperatura, stress, ambiente di ossidazione, e geometria dei componenti.
Impianti Energetici e Termici Industriali
I componenti fusi in Inconel possono essere utilizzati anche in sistemi di generazione di energia, Forni industriali, apparecchiature per il trattamento termico, sistemi di combustione, e macchinari per la lavorazione ad alta temperatura.
Il vantaggio principale è la loro capacità di mantenere l'integrità strutturale in condizioni termiche simultanee, meccanico, e carichi chimici.
9. Limitazioni della fusione in Inconel
Sebbene la fusione di Inconel offra un'eccellente resistenza alle alte temperature, Resistenza alla corrosione, e capacità di geometria complessa, presenta anche sfide produttive significative.
Costo materiale elevato
La prima limitazione è il costo relativamente elevato delle superleghe a base di nichel.
L'Inconel contiene grandi quantità di nichel insieme a costosi elementi leganti come il cromo, molibdeno, niobio, E, A seconda del grado, cobalto, tungsteno, tantalio, o altre aggiunte.
A causa di questo alto valore materiale, la resa del getto e l'utilizzo del materiale sono considerazioni economiche importanti.
Gating e alzata eccessivi, indennità di lavorazione, e i rottami di colata possono avere un impatto sui costi maggiore rispetto a quello che avrebbero i getti di acciaio al carbonio convenzionale o di acciaio inossidabile standard.
Requisiti complessi di fusione e colata
Le leghe di Inconel generalmente richiedono condizioni di fusione e colata più controllate rispetto alle leghe da colata convenzionali.
Le loro elevate temperature di fusione e la complessa chimica delle leghe consentono il controllo della temperatura, gestione dell'atmosfera, sciogliere la pulizia, e il controllo della composizione chimica è particolarmente importante.
Durante la fusione e il versamento, condizioni di processo inadeguate possono aumentare il rischio di ossidazione, inclusioni, difetti legati al gas, o cambiamenti nella chimica delle leghe.
Per alcune leghe di nichel ad alte prestazioni, può pertanto essere preferita la fusione sotto vuoto o in altra atmosfera controllata.
Segregazione da solidificazione e difetti di colata
Le superleghe a base di nichel possono presentare risultati significativi microsegregazione durante la solidificazione perché gli elementi di lega si dividono tra le regioni dendritiche e interdendritiche.
A seconda della lega, fasi indesiderate come le fasi di Laves, carburi, o possono formarsi altri costituenti intermetallici.
I difetti di fusione comuni includono:
- Porosità di restringimento
- Porosità del gas
- Ossido o inclusioni non metalliche
- Cracking caldo
- Errori di esecuzione e chiusure fredde
- Segregazione chimica
- Mancanza di solidità localizzata
Questi difetti possono ridurre la duttilità, Resistenza alla fatica, Resistenza alla corrosione, o prestazioni da brividi.
Di conseguenza, gating, alimentazione, temperatura dello stampo, condizioni di versamento, e il comportamento di solidificazione deve essere attentamente controllato.
Machinabilità difficile
L'Inconel è molto più difficile da lavorare rispetto a molti acciai convenzionali.
La sua elevata resistenza, bassa conducibilità termica, e la forte tendenza all'incrudimento concentrano il calore e le forze di taglio nella zona di lavorazione.
Di conseguenza, La lavorazione CNC può comportare:
- Maggiore usura degli utensili
- Velocità di taglio pratiche inferiori
- Maggiori requisiti di forza di taglio
- Bloccaggio del pezzo e rigidità della macchina più rigorosi
- Aumento dei tempi di lavorazione e dei costi degli utensili
Per questo motivo, il progetto della fusione dovrebbe essere ottimizzato per produrre la geometria finale il più vicino possibile alla forma netta, mentre la lavorazione è riservata alle dimensioni critiche, superfici sigillanti, discussioni, Bores, e altre caratteristiche funzionali.
Maggiore complessità del trattamento termico
Il trattamento termico è spesso essenziale per ottenere le proprietà richieste, ma il ciclo corretto dipende fortemente dal tipo di lega e dall'applicazione prevista.
Nelle leghe rinforzate dalle precipitazioni, parametri come la temperatura della soluzione, Tasso di raffreddamento, temperatura di invecchiamento, e il tempo di invecchiamento influenzano direttamente la microstruttura e le proprietà meccaniche risultanti.
Un ciclo di trattamento termico inappropriato può portare alla formazione di fasi indesiderate, rafforzamento insufficiente, crescita eccessiva del grano, o perdita di resistenza alla corrosione.
Perciò, Le fusioni in Inconel richiedono un trattamento termico specifico per la lega anziché una procedura di trattamento termico generica.
Requisiti di ispezione più elevati
Perché i getti Inconel sono spesso utilizzati ad alte temperature, alta pressione, o servizio corrosivo, l'integrità interna e superficiale può essere soggetta a severi criteri di accettazione.
L'ispezione può includere l'analisi chimica, ispezione dimensionale, Test penetranti, radiografia, Test ad ultrasuoni, Scansione TC, esame metallografico, e verifica delle proprietà meccaniche.
Il livello di ispezione richiesto aumenta i tempi e i costi di produzione, ma spesso è essenziale per dimostrare l'integrità della fusione e garantire prestazioni di servizio affidabili.
Costo di produzione complessivo più elevato
La combinazione di materie prime costose, attrezzature specializzate per la fusione, controllo del lancio complesso, Trattamento termico, lavorazione difficile, e un'ispezione approfondita rendono i getti di Inconel notevolmente più costosi di molti getti di metallo convenzionali.
Perciò, La fusione di Inconel è generalmente più giustificata quando il componente richiede una combinazione di proprietà che le leghe a basso costo non possono fornire in modo affidabile.
Per applicazioni meno impegnative, acciaio inossidabile, acciaio in lega, leghe nichel-ferro, o altri materiali a basso costo possono fornire una soluzione più economica.
10. Scegli LangHe Industry per la fusione in Inconel
Industria di Langhe è un Produttore certificato ISO fornendo soluzioni personalizzate di microfusione e lavorazione CNC per componenti metallici complessi.
Per applicazioni Inconel, LangHe può integrare l'analisi DFM, sviluppo del processo di fusione, Selezione in lega, Casting per investimenti di precisione, Trattamento termico, MACCHING CNC, finitura superficiale, e ispezione della qualità in un flusso di lavoro di produzione coordinato.
L'approccio ingegneristico si concentra sull'adattamento del processo di produzione ai requisiti effettivi del componente.
Per fusioni complesse in Inconel, ciò include la valutazione dello spessore della parete, transizioni di sezione, gating e alimentazione, indennità di lavorazione, strutture di riferimento, requisiti di trattamento termico, e requisiti di ispezione prima della produzione.
Le caratteristiche funzionali critiche possono quindi essere lavorate a CNC secondo le specifiche dimensionali e superficiali richieste.
LangHe supporta la produzione personalizzata per prototipi, piccolo lotto, e ripetere componenti industriali, con il processo finale definito in base al grado di Inconel selezionato, geometria dei componenti, condizioni di servizio, e requisiti di qualità applicabili.
Questo approccio integrato di fusione e lavorazione è particolarmente utile per i clienti che cercano un componente Inconel finito piuttosto che una sola fusione grezza.
11. Conclusione
Le leghe di Inconel occupano una posizione importante tra i materiali tecnici ad alte prestazioni perché combinano la resistenza alle alte temperature, Resistenza all'ossidazione, Resistenza alla corrosione, e stabilità strutturale a lungo termine.
Le loro prestazioni derivano da sistemi metallurgici a base di nichel attentamente controllati contenenti cromo ed elementi rinforzanti selezionati come il molibdeno, niobio, alluminio, e titanio.
Per componenti complessi, la fusione fornisce un percorso efficace per trasformare queste leghe ad alte prestazioni in parti dalla forma quasi perfetta, riducendo al tempo stesso la lavorazione richiesta per le leghe di nichel difficili da tagliare.
La microfusione è particolarmente preziosa per le geometrie complesse, mentre la fusione a cera persa sotto vuoto è adatta quando è richiesto un controllo più rigoroso della pulizia della fusione e della contaminazione atmosferica.
La centrifuga e la fusione in sabbia hanno applicazioni più specializzate in base alla geometria e alle dimensioni dei componenti.
Tuttavia, Il successo della fusione di Inconel dipende da molto di più della semplice selezione della lega.
Pratica di fusione, design dello stampo, controllo della solidificazione, Trattamento termico, lavorazione, e l'ispezione devono lavorare insieme per ottenere le proprietà finali richieste.
Quando questi fattori sono adeguatamente controllati, I componenti fusi in Inconel possono fornire prestazioni affidabili in alcuni dei prodotti chimici più esigenti, termico, energia, marino, e applicazioni industriali ad alta temperatura.
FAQ
Qual è la differenza tra Inconel e acciaio inossidabile?
Le leghe Inconel sono superleghe a base di nichel-cromo con un contenuto di nichel più elevato e una resistenza superiore alle alte temperature, Resistenza all'ossidazione, e resistenza alla corrosione rispetto agli acciai inossidabili.
Gli acciai inossidabili sono leghe a base di ferro con almeno 10.5% cromo.
È possibile fondere le leghe Inconel?
SÌ. Le leghe di Inconel vengono comunemente colate mediante fusione a cera persa, microfusione sottovuoto, Casting centrifugo, e fusione in sabbia.
La fusione è spesso preferita per forme complesse e per leghe difficili da lavorare.
Quale grado di Inconel è il migliore per la fusione ad alta temperatura?
Dipende dall'applicazione. Incontro 718 è ampiamente usato per alta resistenza, servizio a temperatura moderata.
Incontro 625 offre un'eccellente resistenza alla corrosione e una buona resistenza alle alte temperature.
Per le sezioni più calde della turbina, leghe fuse come Inconel 738 oppure vengono spesso utilizzate superleghe monocristalline a base di nichel.
L'Inconel è magnetico?
La maggior parte delle leghe Inconel sono austenitiche e essenzialmente non magnetiche allo stato ricotto. Alcuni gradi possono diventare leggermente magnetici dopo la lavorazione a freddo o alcuni trattamenti termici.
Quanto costa la fusione in Inconel?
I getti di Inconel sono più costosi dei getti di acciaio al carbonio o di acciaio inossidabile a causa del costo della materia prima, complessità di fusione, e requisiti di post-elaborazione.
Il prezzo finale dipende dal grado della lega, Dimensione parte, complessità, quantità, livello di ispezione, e requisiti di consegna.
I componenti fusi in Inconel possono essere saldati?
Molti componenti fusi in Inconel possono essere saldati, ma le procedure devono essere attentamente controllate.
Gradi induriti dalle precipitazioni come 718 richiedono un adeguato preriscaldamento, selezione del riempitivo, e trattamento termico post-saldatura per evitare fessurazioni.
Cos'è l'HIP nella fusione in Inconel?
HIP sta per Pressatura Isostatica a Caldo. Utilizza l'alta temperatura e l'elevata pressione del gas per chiudere la porosità interna nei getti, migliorando la densità, vita a fatica, e proprietà meccaniche.