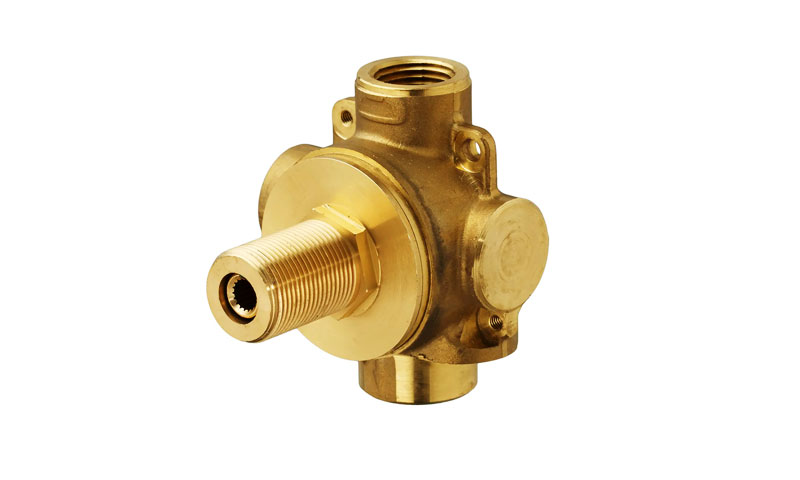
Le valvole deviatrici sono componenti essenziali nei sistemi di gestione dei fluidi, consentendo il reindirizzamento del flusso da un percorso all'altro.
Queste valvole sono ampiamente utilizzate negli impianti idraulici, riscaldamento, ventilazione, aria condizionata (Hvac), Trattamento delle acque, e lavorazioni industriali.
Tra i vari materiali utilizzati per le valvole deviatrici, l'ottone si distingue come la scelta preferita per la sua eccellente lavorabilità, Resistenza alla corrosione, Proprietà antimicrobiche, e fascino estetico.
La produzione di valvole deviatrici in ottone di alta qualità richiede una combinazione di fusione di precisione e lavorazione CNC avanzata.
Casting di cera perduto (Casting per investimenti) è il metodo ideale per produrre i complessi passaggi interni e le intricate geometrie dei corpi delle valvole deviatrici.
Se combinato con la lavorazione CNC di precisione, questo processo fornisce valvole con eccezionale precisione dimensionale, finiture superficiali lisce, e prestazioni affidabili.
1. Cos'è una valvola deviatrice in ottone?
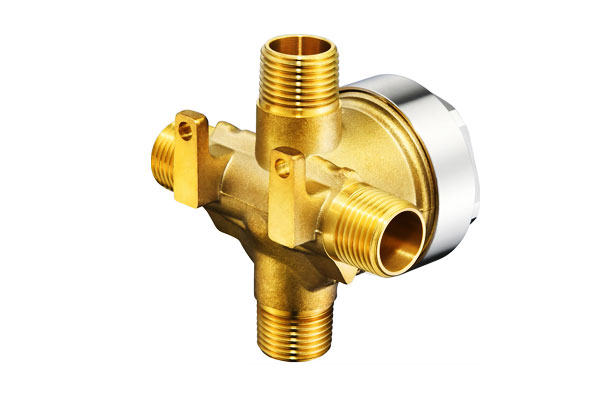
UN valvola deviatrice in ottone è un dispositivo di controllo dei fluidi multiporta progettato per reindirizzare, selezionare, o distribuire il flusso del fluido tra diversi percorsi di flusso.
A differenza di una valvola di intercettazione convenzionale a due vie, una valvola deviatrice utilizza più porte e un elemento mobile interno per determinare quali passaggi sono collegati in una determinata posizione operativa.
Il corpo della valvola è normalmente il componente contenente la pressione. Incorpora le porte di ingresso e di uscita, passaggi di flusso interni, camera della valvola, interfacce di tenuta, e funzionalità di connessione.
Un elemento interno, comunemente una palla, tappo, cartuccia, o meccanismo a mandrino: modifica il percorso del flusso quando la valvola viene ruotata o azionata.
Una tipica valvola deviatrice a tre vie, Per esempio, può operare in due posizioni fondamentali:
Posizione A: Ingresso → Uscita A
Posizione B: Ingresso → Uscita B
Configurazioni più sofisticate possono combinare o isolare i percorsi di flusso a seconda dei requisiti del processo.
Le prestazioni di una valvola deviatrice in ottone dipendono non solo dalla sua capacità di cambiare il flusso.
La valvola deve mantenere l'integrità della pressione, resistenza al flusso controllata, spegnimento affidabile, stabilità dimensionale, e tenuta ripetibile per tutta la durata di servizio prevista.
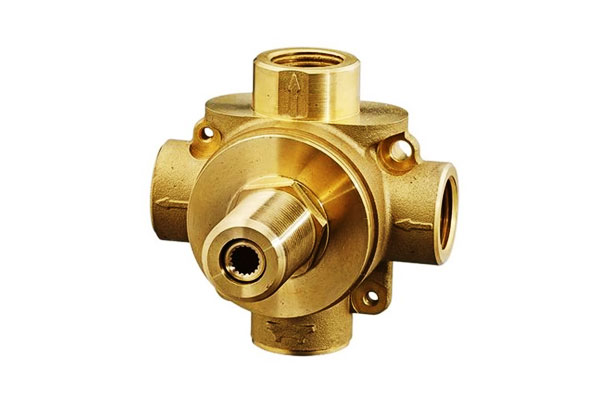
Tipi di valvole deviatrici
| Tipo | Descrizione | Applicazioni tipiche |
| 3-Valvola deviatrice di vie | Un ingresso, due punti vendita (o viceversa). | Sistemi doccia, valvole miscelatrici, Hvac, Controllo del processo. |
| 4-Valvola deviatrice di vie | Due ingressi, due punti vendita. | Sistemi di riscaldamento, pompe di calore, applicazioni a flusso inverso. |
| Valvola deviatrice rotativa | Un elemento rotante devia il flusso tra le porte. | Trasporto pneumatico, manipolazione delle polveri, trasformazione industriale. |
| Valvola deviatrice a scorrimento | Una piastra scorrevole reindirizza il flusso. | Movimentazione di materiali sfusi, raccolta delle polveri. |
| Valvola deviatrice a sfera | Una sfera con più passaggi ruota per dirigere il flusso. | Impianto idraulico, Elaborazione chimica, distribuzione del gas. |
2. Leghe di ottone comuni per la fusione di valvole deviatrici
Selezionando quello corretto ottone la lega è fondamentale per l'integrità della pressione, Resistenza alla corrosione, machinabilità, stabilità dimensionale, e la durata di servizio di una valvola deviatrice.
L'ottone non è un singolo materiale ma un'ampia famiglia di leghe a base di rame con composizioni e caratteristiche prestazionali sostanzialmente diverse.
Per una valvola deviatrice realizzata in fusione di precisione, la selezione della lega dovrebbe prendere in considerazione qualcosa di più della semplice resistenza meccanica.
Il produttore deve valutare anche il comportamento di fusione, requisiti di pressione interna, chimica dei fluidi, resistenza alla dezincificazione, requisiti di lavorazione, temperatura, esposizione ambientale, e restrizioni normative sui componenti delle leghe.
In particolare, le valvole destinate all'acqua potabile o ad altre applicazioni regolamentate a contatto con fluidi possono richiedere leghe a basso contenuto di piombo o senza piombo specificatamente qualificate per tale servizio.
Perciò, la “migliore” lega di ottone dipende dall’applicazione piuttosto che da quella universale.
Leghe di ottone comunemente utilizzate per la fusione di valvole deviatrici
| Lega (NOI) | Proprietà chiave | Applicazioni tipiche delle valvole |
| C84400 | Buona colabilità e lavorabilità; tradizionale ottone semirosso al piombo | Corpi valvola in fusione, raccordi idraulici, componenti generali di controllo dei fluidi |
| C85700 | Ottone navale al piombo; buona lavorabilità e resistenza alla corrosione | Componenti contenenti pressione in fusione, raccordi orientati al settore marino |
| C87610 | Lega rame-silicio con buona robustezza e resistenza alla corrosione; piombo basso | Componenti del servizio idrico e fusioni resistenti alla corrosione dove specificato |
| C87800 | Ottone al silicio; buona castabilità, forza, Resistenza alla corrosione, e caratteristiche a basso contenuto di piombo | Corpi valvole per servizi idrici, raccordi idraulici, componenti industriali |
C87850 |
Ottone al silicio con buona lavorabilità, tenuta alla pressione, e resistenza alla corrosione | Corpi valvole, rubinetti, custodie per contatori dell'acqua, componentistica idraulica e nautica |
| C89833 | Lega contenente bismuto senza piombo; buona lavorabilità e resistenza alla corrosione | Componenti contenenti pressione senza piombo, valvole orientate all'acqua potabile e applicazioni idrauliche dove specificato |
| C36000 | Eccellenti caratteristiche di lavorabilità | Componenti della valvola lavorati, steli, raccordi, adattatori, Piccole parti di precisione |
3. Processo di fusione a cera persa con valvola deviatrice in ottone
IL processo di fusione a cera persa per valvole deviatrici in ottone è progettato per convertire una geometria complessa del corpo valvola in una fusione metallica di forma quasi netta con consistenza dimensionale controllata e solida integrità strutturale.
Revisione CAD e strumenti
Il processo inizia con il disegno della valvola o il modello CAD 3D. Prima della produzione degli utensili, la geometria viene rivista per verificarne la fattibilità della fusione e la stabilità della produzione.
Il produttore stabilisce il margine di ritiro richiesto, sovrametallo di lavorazione, transizioni delle pareti, filetti, posizioni di gate, e orientamento del lancio.
Per una valvola deviatrice, particolare attenzione viene prestata alle regioni circostanti i passaggi di flusso che si intersecano perché improvvisi cambiamenti nello spessore della sezione possono influenzare l'alimentazione e la solidificazione del metallo.
L'utensile viene quindi prodotto per riprodurre la geometria del modello in cera richiesta.
Produzione di pattern di cera
La cera fusa viene iniettata nello stampo di precisione per creare il modello sacrificale del corpo della valvola.
La qualità del modello determina la base dimensionale della fusione. Temperatura di iniezione, pressione, tempo di trattenimento, raffreddamento, e le condizioni dello stampo devono essere controllate per ridurre al minimo la bava, distorsione, riempimento incompleto, e variazione dimensionale.
Il modello in cera completato viene ispezionato prima di procedere all'assemblaggio.
Assemblaggio e gating della cera
I singoli modelli in cera sono collegati ad un sistema di colata centrale per formare un albero di colata.
In questa fase, il sistema di colata è realizzato in modo che l'ottone fuso possa riempire la cavità della valvola in modo controllato.
La posizione del cancello e le dimensioni della guida influiscono sul tempo di riempimento, turbolenza, Gradienti termici, e comportamento alimentare.
Per valvole deviatrici complesse, il gate è progettato attorno al tutta la geometria del corpo, piuttosto che semplicemente massimizzare la velocità di riempimento.
Edificio a conchiglia in ceramica
L'albero di cera viene ripetutamente immerso in un impasto ceramico e rivestito con stucco refrattario. Gli strati successivi costruiscono un guscio ceramico rigido attorno al modello.
Il guscio deve fornire una resistenza sufficiente per la deparaffinazione e la colata del metallo, riproducendo al tempo stesso i dettagli superficiali richiesti.
I controlli di processo primari sono:
Viscosità del liquame + dimensione delle particelle refrattarie + spessore dello strato + condizioni di essiccazione + forza del guscio
Una preparazione incoerente del guscio può portare alla rottura, variazione dimensionale, scarsa qualità della superficie, o rottura del guscio durante il versamento.
Dewaxing e shell spara
Il guscio ceramico viene riscaldato per rimuovere il modello in cera e creare la cavità negativa del corpo valvola.
Dopo la dewax, il guscio viene cotto per rimuovere il materiale organico residuo e sviluppare la resistenza refrattaria e la stabilità termica richieste.
Lo stampo ceramico risultante deve essere pulito, Asciutto, e strutturalmente sano prima che venga introdotto l'ottone fuso.
Fusione dell'ottone e controllo delle leghe
La lega di ottone selezionata viene fusa in condizioni controllate.
L'obiettivo principale è garantire che il metallo fuso soddisfi i requisiti specificati composizione chimica e requisiti di pulizia prima di versare.
Ciò è particolarmente importante per le valvole personalizzate in cui le proprietà dei materiali e i requisiti normativi possono dipendere da uno specifico grado di lega.
Il controllo del processo in genere include:
- Materiali di carica verificati
- Monitoraggio della temperatura di fusione
- Analisi chimica
- Controllo delle scorie e degli ossidi
- Identificazione e tracciabilità del calore
Versamento controllato
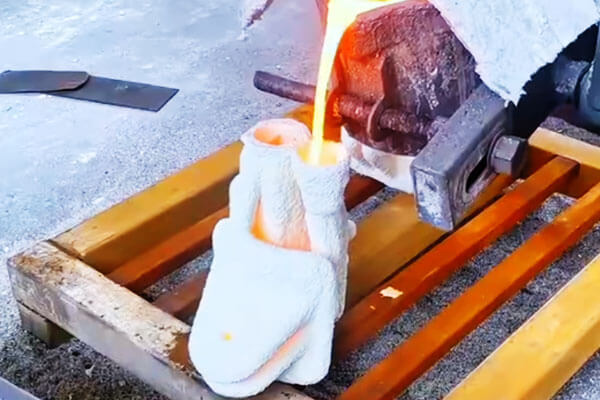
Il guscio ceramico preriscaldato viene riempito con ottone fuso attraverso il sistema di colata progettato.
La temperatura di colata e la velocità di riempimento devono essere adattate alla lega e alla geometria della valvola.
Il metallo deve rimanere sufficientemente fluido per riempire sezioni sottili e passaggi complessi senza eccessiva turbolenza o solidificazione prematura.
Si cerca di ottenere un'operazione di colata ben controllata:
Riempimento completo + flusso stabile + coinvolgimento minimo + condizioni termiche controllate
Solidificazione e alimentazione
Dopo il riempimento, l'ottone comincia a solidificarsi. Perché il corpo della valvola può contenere spessori di parete diversi, Boss, e incroci di passaggi, aree diverse possono raffreddarsi a velocità diverse.
Il design della fusione deve quindi supportare una solidificazione controllata e un'adeguata alimentazione del metallo in contrazione.
Uno scarso controllo della solidificazione può produrre difetti come:
- Porosità di restringimento
- Cavità da ritiro
- Discontinuità legate al gas
- Cracking caldo
Per corpi valvola complessi, la simulazione della colata può essere utilizzata per prevedere il comportamento di riempimento e solidificazione e ottimizzare il sistema di colata e alimentazione prima della produzione.
Tramortire
Una volta che la fusione si è raffreddata sufficientemente, il guscio ceramico viene rimosso meccanicamente.
Vibrazione, separazione meccanica, oppure possono essere utilizzati altri metodi idonei a seconda del componente e del sistema di produzione.
È necessario prestare attenzione durante l'estrazione perché un'eccessiva forza meccanica può danneggiare le sezioni sottili, caratteristiche del porto, o superfici fuse.
Rimozione del cancello e dell'alzata
Il canale di colata, corridori, porte, e le colonne montanti sono tagliate dalla fusione della valvola.
Le posizioni di taglio sono selezionate in modo tale che la rimozione non danneggi le aree funzionali o lasci materiale in eccesso che complicherebbe la lavorazione successiva.
Questa fase converte l'albero fuso a cera persa in un singolo pezzo fuso del corpo valvola.
Finitura della fusione
Il getto pulito viene sottoposto a macinazione, sabbiatura, o altre opportune operazioni di finitura per rimuovere i residui ceramici, pinne, flash, e resti del cancello.
L'obiettivo è produrre un getto pulito e stabile adatto all'ispezione e alla successiva lavorazione.
Importante, la finitura non deve essere utilizzata per nascondere discontinuità di fusione inaccettabili. Aree che diventeranno confini di pressione, superfici sigillanti, oppure i dati di lavorazione critici richiedono particolare attenzione.
4. Lavorazione CNC di fusioni di valvole deviatrici in ottone
La fusione a cera persa stabilisce la geometria principale di una valvola deviatrice in ottone, ma normalmente non fornisce la precisione finale richiesta per le interfacce critiche.
MACCHING CNC è quindi il ponte tra una fusione di forma quasi netta e una valvola di precisione funzionale.
Il processo di lavorazione non deve solo raggiungere dimensioni individuali; deve mantenere la relazione geometrica tra i porti, passaggi di flusso, sedili della valvola, superfici sigillanti, steli, e interfacce attuatori.
Una tipica sequenza di produzione è:
Ispezione della fusione → Definizione del riferimento → Lavorazione di sgrossatura → Lavorazione di fori/porte → Lavorazione della filettatura → Lavorazione di sedi e scanalature di tenuta → Lavorazione dell'interfaccia dell'attuatore → Sbavatura → Ispezione dimensionale
La sequenza esatta dipende dall'architettura della valvola.
Lavorazione delle porte delle valvole e dei fori interni
Le porte di ingresso e uscita stabiliscono il collegamento della valvola con il sistema del fluido esterno. A seconda del design della valvola, queste interfacce possono utilizzare:
- NPT o altre filettature per tubi conici
- Filettature BSP o BSPP/BSPT
- Filettature metriche o personalizzate
- Interfacce di compressione
- Connessioni flangiate
- Geometrie di connessione per brasatura o specializzate
L'operazione di lavorazione delle porte deve controllare sia la dimensione che la posizione.
Una filettatura lavorata correttamente può comunque creare problemi di assemblaggio se l'asse della porta è posizionato in modo errato rispetto al corpo della valvola o alle porte adiacenti.
Per intersecare passaggi interni, la lavorazione può comportare la foratura, noioso, perforazione incrociata, o una combinazione di caratteristiche fuse e lavorate.
La transizione tra questi passaggi dovrebbe essere esaminata attentamente perché un'eccessiva brusca può aumentare la perdita di pressione e la turbolenza.
Nei disegni personalizzati, la fusione può produrre la maggior parte dell'architettura del flusso mentre la lavorazione CNC rifinisce le aperture e le interfacce funzionali.
Lavorazione di precisione delle sedi delle valvole
La sede della valvola è una delle caratteristiche più critiche di una valvola deviatrice perché costituisce l'interfaccia che limita le perdite di fluido indesiderate.
Le prestazioni del sedile dipendono da diverse caratteristiche che lavorano insieme:
Concentricità + Geometria del contatto + Finitura superficiale + Planarità/Rotondità + Compatibilità materiale
Una sede della valvola che soddisfa il suo diametro nominale ma non è concentrica con l'elemento della valvola può produrre un contatto irregolare.
Allo stesso modo, una superficie eccessivamente ruvida può interferire con la tenuta, mentre una geometria superficiale errata può aumentare la coppia operativa.
La tolleranza della sede e la finitura superficiale appropriate devono pertanto essere specificate in base al particolare design della valvola, elemento di tenuta, Valutazione della pressione, e requisito di perdita.
Lavorazione del filo
Le filettature sono comuni sulle valvole deviatrici in ottone perché forniscono connessioni compatte ed economiche.
La lavorazione CNC può essere utilizzata sia per filettature interne che esterne. I parametri critici includono:
- Diametro maggiore
- Diametro minore
- Pece
- Profilo della filettatura
- Diametro effettivo
- Profondità della filettatura
- Concentricità
- Finitura superficiale
I calibri per filettature vengono spesso utilizzati per la verifica della produzione, mentre l'ispezione dimensionale può confermare la geometria sottostante.
Perché l'ottone è relativamente lavorabile, supporta una produzione efficiente del filo, ma la strategia di taglio deve ancora essere adattata alla lega particolare.
Alcune leghe di ottone senza piombo possono comportarsi in modo diverso rispetto alle tradizionali qualità a lavorazione libera e potrebbero richiedere utensili e parametri di taglio ottimizzati.
Lavorazione di O-Ring e scanalature di tenuta
Dove vengono utilizzate guarnizioni elastomeriche, la scanalatura dell'O-ring è un elemento di precisione e non una semplice rientranza.
Le sue dimensioni determinano la compressione della guarnizione e quindi influenzano le prestazioni di tenuta. Larghezza della scanalatura errata, profondità, geometria dell'angolo, o le condizioni della superficie possono causare:
- Sigillatura insufficiente
- Compressione eccessiva
- Estrusione di sigillatura
- Difficoltà di montaggio
- Usura prematura delle guarnizioni
Di conseguenza, il processo di lavorazione deve mantenere la geometria della scanalatura specificata, proteggendo al tempo stesso la superficie di tenuta circostante.
5. Opzioni di finitura superficiale per valvole deviatrici in ottone
Per componenti di valvole personalizzate, la finitura superficiale deve essere selezionata insieme alla lega, processo di lavorazione, tolleranze dimensionali, e ambiente operativo.
Non tutti i processi di finitura sono adatti ad ogni superficie.
In particolare, sedili della valvola, discussioni, interfacce di tenuta, e i passaggi bagnati possono richiedere condizioni di finitura strettamente controllate per evitare di modificarne le dimensioni funzionali.
Lucidatura meccanica
La lucidatura meccanica utilizza mezzi abrasivi progressivamente più fini per rimuovere i segni di lavorazione, piccole irregolarità superficiali, e imperfezioni superficiali legate alla fusione della superficie dell'ottone.
A seconda dell'aspetto richiesto, il processo può variare dalla finitura abrasiva di base alla lucidatura a specchio.
Vantaggi:
- Produce una superficie in ottone liscia e attraente
- Migliora l'aspetto visivo
- Riduce i segni visibili di lavorazione e fusione
- Fornisce un substrato efficace per la successiva placcatura
- Può migliorare l'uniformità della superficie sulle superfici esterne della valvola
Placcatura in nichel
La nichelatura deposita uno strato di nichel controllato sulla superficie dell'ottone preparata, tipicamente attraverso un processo di galvanica.
Un pretrattamento adeguato è essenziale per garantire una buona adesione tra il substrato di ottone e il rivestimento.
Vantaggi:
- Migliora la resistenza alla corrosione
- Fornisce una maggiore durezza superficiale rispetto all'ottone non trattato
- Migliora la resistenza all'usura
- Produce un aspetto metallico uniforme
- Adatto per componenti esposti all'umidità e alla manipolazione
- Può fornire uno strato di base per sistemi di finitura decorativi o funzionali
Placcatura cromata
La cromatura applica uno strato superficiale a base di cromo su un substrato opportunamente preparato, spesso sulla nichelatura.
Il processo produce un hard, superficie lucida con buona resistenza all'usura e all'ossidazione.
Vantaggi:
- Ottimo aspetto decorativo
- Elevata durezza superficiale
- Buona resistenza all'usura
- Buona resistenza all'ossidazione e all'esposizione atmosferica
- Adatto per componenti di valvole esposte e hardware idraulico decorativo
Placting di nichel elettroli
La nichelatura chimica deposita un rivestimento di nichel-fosforo o leghe di nichel correlate attraverso una reazione chimica autocatalitica anziché fare affidamento sulla corrente elettrica esterna diretta.
Ciò consente uno spessore del rivestimento relativamente uniforme su geometrie complesse.
Vantaggi:
- Spessore del rivestimento più uniforme su superfici complesse
- Buona resistenza alla corrosione
- Buona resistenza all'usura e all'abrasione
- Adatto per geometrie incassate e irregolari
- Fornisce una protezione superficiale controllata con accumulo dimensionale relativamente prevedibile
- Utile per componenti di valvole industriali che richiedono sia protezione che coerenza dimensionale
Finitura superficiale lavorata di precisione
Per superfici funzionali come le sedi delle valvole, Bores, discussioni, e interfacce di sigillatura, la finitura richiesta è spesso prodotta direttamente tramite lavorazione CNC controllata, bella svolta, noioso, macinazione, o altre operazioni di precisione anziché attraverso un rivestimento decorativo.
Vantaggi:
- Mantiene un controllo dimensionale preciso
- Consente una geometria di tenuta accurata
- Supporta la rugosità superficiale controllata
- Evita l'accumulo inutile di rivestimento sulle interfacce critiche
- Fornisce un assemblaggio prevedibile e prestazioni funzionali
- Particolarmente adatto per sedi valvole, Bores, discussioni, e superfici di contatto della guarnizione
6. Vantaggi della fusione a cera persa per valvole deviatrici in ottone
La fusione a cera persa offre vantaggi unici per la produzione di valvole deviatrici che non possono essere eguagliati da metodi di fusione o formatura alternativi.
Precisione dimensionale senza pari & Ripetibilità
La microfusione raggiunge ±0,05–0,1 mm per 25 Tolleranza di mm come fuso, con ripetibilità costante su volumi di produzione elevati.
Ciò riduce le scorte di lavorazione, riduce al minimo l'accumulo di tolleranze, e garantisce un assemblaggio intercambiabile.
Geometria interna complessa & Ottimizzazione del flusso
La cera persa può produrre complesse geometrie delle porte interne, transizioni fluide del flusso, e passaggi sagomati che sarebbero impossibili con la fusione in sabbia o antieconomici da lavorare.
I percorsi di flusso interni ottimizzati riducono la turbolenza, caduta di pressione, e rumore del flusso.
Finitura superficiale As-Cast superiore
Il rivestimento superficiale in ceramica fine produce una finitura superficiale as-cast con Ra 1,6–3,2 μm, riducendo i tempi di lavorazione e migliorando le prestazioni della superficie di tenuta.
Le superfici lisce del getto riducono anche l'erosione indotta dal flusso all'interno dei passaggi del fluido.
Stock di lavorazione minimo & Efficienza materiale
La fusione a forma quasi netta richiede solo 0,8–1,5 mm di materiale di lavorazione per lato, rispetto a 3–6 mm per la fusione in sabbia.
Ciò riduce lo spreco di materiale del 40–60% e riduce significativamente i tempi di lavorazione.
Flessibilità in lega & Formulazione personalizzata
La fusione a cera persa funziona praticamente con qualsiasi lega di ottone, consentendo una formulazione personalizzata della lega per adattarsi alla corrosione specifica, forza, o requisiti normativi senza importanti modifiche agli strumenti.
Integrità costante della pressione & Resistenza alle perdite
I corpi fusi in un unico pezzo eliminano i percorsi di perdita dei giunti assemblati. La solidificazione controllata minimizza la porosità interna, garantendo prestazioni di tenuta alla pressione che superano 1,5 volte il test di tenuta della pressione di esercizio.
7. Fusione a cera persa vs. Valvole deviatrici in ottone forgiato
Sia la fusione che la forgiatura producono componenti per valvole in ottone, ma servono scenari di progettazione e prestazioni distinti.
| Dimensione della prestazione | Valvole in ottone fuso a cera persa | Valvole in ottone forgiato |
| Precisione dimensionale | ±0,05 – ±0,1 mm/25 mm grezzo; più stretto dopo la lavorazione | ±0,02 – ±0,05 mm; molto coerente |
| Complessità della geometria interna | Molto alto: porti complessi, passaggi sagomati, design multiporta | Limitato: solo forme assiali semplici; caratteristiche interne profonde non realizzabili |
| Pressione & Resistenza alla fatica | Buono per la pressione standard; dipendente dalla porosità | Eccellente; maggiore resistenza alla fatica e pressione di scoppio |
| Volume di produzione idoneità | 500 - 50,000 PCS/anno | 10,000 - 500,000+ PCS/anno |
| Costo degli utensili & Tempi di consegna | Costo degli utensili moderato; 4–Tempo di consegna di 6 settimane | Alti costi di utensili; 6–Tempo di consegna di 10 settimane |
| Costo unitario totale | Medio-alto per volume basso; competitivo a volume medio | Alto a basso volume; più basso a volume molto alto |
| Scenari applicativi ideali | Enti complessi multiporta, percorsi di flusso sagomati, volume medio | Disegni assiali semplici, alta pressione, fatica ad alto numero di cicli, volume molto alto |
8. Applicazioni delle valvole deviatrici in ottone
Impianti idraulici e distribuzione idrica
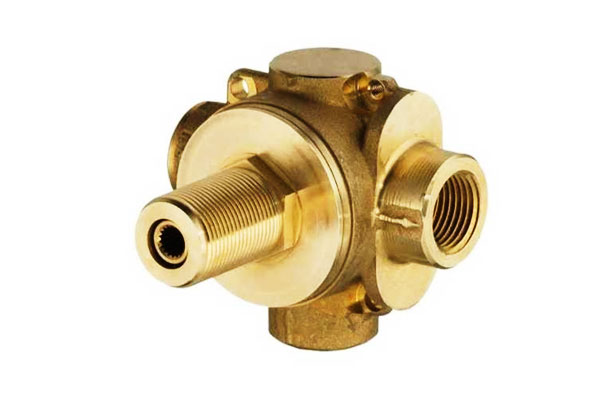
Le valvole deviatrici in ottone sono ampiamente utilizzate nei sistemi idraulici per reindirizzare l'acqua tra diverse uscite, circuiti, o infissi.
Il loro design compatto, Resistenza alla corrosione, e la buona lavorabilità li rendono adatti sia per apparecchiature di controllo dell'acqua residenziali che commerciali.
Le applicazioni tipiche includono:
- Sistemi doccia
- Assemblaggi di rubinetti
- Attrezzature per la distribuzione dell'acqua
- Sistemi di mixaggio e routing
- Attrezzature idrauliche domestiche
Sistemi HVAC e di riscaldamento
Le valvole deviatrici in ottone sono comunemente utilizzate nei sistemi HVAC e di riscaldamento idronico per controllare la direzione dell'acqua circolante e di altri fluidi compatibili.
La valvola può commutare il flusso tra i circuiti di riscaldamento, bypassare le linee, o circuiti secondari.
Le applicazioni tipiche includono:
- Sistemi di riscaldamento a radiatori
- Sistemi di riscaldamento a pavimento
- Circuiti di circolazione HVAC
- Sistemi a pompa di calore
- Caldaia e impianti di riscaldamento
Sistemi di irrigazione
Nelle attrezzature per l'irrigazione, le valvole deviatrici in ottone possono essere utilizzate per dirigere l'acqua tra diversi rami o zone.
La loro resistenza alla corrosione e la struttura robusta li rendono adatti per ripetute commutazioni di flusso in ambienti esterni.
Le applicazioni tipiche includono:
- Sistemi di irrigazione agricola
- Attrezzature per l'irrigazione del giardino
- Sistemi di irrigazione
- Irrigazione della serra
- Collettori di distribuzione acqua
Attrezzature per il trattamento dell'acqua
Le valvole deviatrici in ottone possono essere integrate in sistemi compatti di trattamento dell'acqua in cui è necessario selezionare o isolare diversi percorsi di flusso.
La microfusione è particolarmente utile quando il corpo valvola richiede passaggi interni personalizzati.
Le applicazioni tipiche includono:
- Sistemi di filtrazione dell'acqua
- Attrezzature per la depurazione dell'acqua
- Sistemi di addolcimento
- Gruppi pompa e filtrazione
- Centraline per il trattamento dell'acqua
Elettrodomestici e attrezzature residenziali
Le valvole deviatrici compatte in ottone vengono utilizzate anche negli apparecchi dove l'acqua o altro fluido compatibile deve essere reindirizzato tra diversi circuiti interni.
Le applicazioni tipiche includono:
- Attrezzature per caffè e bevande
- Apparecchi per il lavaggio
- Scaldabagni
- Attrezzature per la pulizia
- Dispositivi per il controllo dell'acqua residenziale
Apparecchiature per il controllo dei fluidi industriali
Le apparecchiature industriali possono utilizzare valvole deviatrici in ottone per il convogliamento dell'acqua, olio, aria, o altri fluidi compatibili dove la pressione, temperatura, e l'ambiente chimico rientrano nei limiti di progettazione del materiale e della valvola.
Le applicazioni tipiche includono:
- Sistemi di pompaggio
- Compressori e apparecchiature ausiliarie
- Macchinari per la lavorazione dei fluidi
- Sistemi di raffreddamento industriale
- Assemblaggi di apparecchiature personalizzate
Sistemi commerciali e specializzati
Le valvole deviatrici in ottone personalizzate sono adatte anche per i produttori di apparecchiature che richiedono un componente compatto di controllo del flusso multiporta progettato attorno a un gruppo o un circuito del fluido specifico.
Le applicazioni tipiche includono:
- Attrezzature idrauliche commerciali
- Sistemi di circolazione dell'acqua
- Collettori di apparecchiature
- Gruppi di controllo del fluido OEM
- Macchinari personalizzati e attrezzature di processo
9. Perché scegliere LangHe Industry per la fusione a cera persa della valvola deviatrice in ottone & Lavorazione?
Per valvole deviatrici in ottone personalizzate, selezionare un produttore non è semplicemente questione di trovare un fornitore in grado di fondere l’ottone.
La componente finale dipende dal coordinamento dell'ingegneria della fusione, Selezione in lega, MACCHING CNC, finitura superficiale, Controllo dimensionale, e test funzionali.
Industria di Langhe si avvicina alla produzione di valvole deviatrici in ottone personalizzate come un progetto di produzione integrato, permettendo di sviluppare insieme le fasi di fusione e di lavorazione attorno alle esigenze funzionali del cliente.
| Capacità | Dettagli |
| Materiali | C84400, C85700, C87610, C87800, C87850, C89833, C36000. |
| Processo di fusione | Casting di cera perduto (Casting per investimenti). |
| Tolleranze | ± 0,1-0,3 mm (CT5-CT7 secondo ISO 8062). |
| Lavorazione CNC | Turning CNC, fresatura, perforazione, toccando, noioso, alesatura, filo. |
| Qualità | Iso 9001:2015 certificato; 100% ispezione; CMM. |
| Tempi di consegna | 6–12 settimane per l'attrezzatura; 2–4 settimane per ordini ripetuti. |
10. Conclusione
Una valvola deviatrice in ottone è un componente compatto, ma le sue esigenze produttive sono altamente interconnesse.
Il corpo della valvola deve contenere pressione, fornire percorsi di flusso accurati, ospitare l'elemento interno della valvola, mantenere le interfacce di tenuta, e collegarsi in modo affidabile con tubazioni o apparecchiature esterne.
Per progetti personalizzati complessi, la fusione a cera persa fornisce un modo efficiente per stabilire la geometria principale del corpo valvola, comprese le porte personalizzate, Boss, transizioni, e un'adeguata architettura interna.
La lavorazione CNC porta quindi filettature, Bores, sedili della valvola, scanalature di tenuta, e le interfacce dell'attuatore con la precisione richiesta.
La scelta del materiale è altrettanto importante. Diverse leghe di ottone offrono diverse combinazioni di colabilità, machinabilità, resistenza meccanica, Resistenza alla corrosione, e idoneità normativa.
La scelta corretta deve quindi essere basata sul fluido reale e sull'ambiente operativo.
LangHe Industry combina la fusione di precisione dell'ottone e la lavorazione CNC per supportare la produzione di valvole deviatrici personalizzate dalla revisione iniziale del progetto fino all'ispezione dei componenti finiti, aiutare i clienti OEM a convertire concetti di valvole complessi in prodotti realizzabili e ripetibili.
FAQ
Cos'è una valvola deviatrice in ottone?
Una valvola deviatrice in ottone è un dispositivo di controllo del fluido multiporta utilizzato per reindirizzare o distribuire selettivamente il fluido tra diversi percorsi di flusso.
Il suo elemento valvola interno determina quali porte sono collegate in ciascuna posizione operativa.
Perché l'ottone è comunemente usato per le valvole deviatrici?
L'ottone fornisce un'utile combinazione di resistenza alla corrosione, machinabilità, resistenza meccanica, castabilità, ed efficienza dei costi.
Queste proprietà lo rendono adatto a molte acque, Hvac, impianto idraulico, apparecchio, e applicazioni di controllo dei fluidi industriali.
Perché utilizzare la fusione a cera persa per una valvola deviatrice in ottone?
La fusione a cera persa è particolarmente utile quando il corpo della valvola contiene una geometria complessa, più porte, capi integrati, o passaggi di flusso personalizzati.
Produce un corpo dalla forma quasi netta che può successivamente essere lavorato a CNC.
Le valvole deviatrici in ottone possono essere utilizzate per l'acqua potabile?
Possono esserlo, a condizione che la struttura completa della valvola soddisfi i requisiti applicabili per il servizio di acqua potabile.
La lega di ottone, contenuto di piombo, componenti bagnati, processo di produzione, e la conformità richiesta del prodotto devono essere tutti considerati.