Bevezetés
A befektetési öntésben, az olvadás csak a fele a történetnek. Az igazi átalakulás akkor kezdődik, amikor az olvadt ötvözet belép a kerámia héjba, és elkezdi veszíteni a hőt.
Azon a ponton, a fém folyékony halmazállapotból szilárd állapotba kerül, és a casting egész jövője dől el: annak megalapozottsága, belső szerkezete, méretpontossága, és a hibákra való érzékenysége.
Ezt a folyékonyból szilárdra váltást nevezzük megszilárdulás.
Kohászati nyelven, úgy is emlegetik elsődleges kristályosítás, mert magképződéssel jár, kristálynövekedés, és a végleges fémszerkezet kialakítása.
A hőátadás szempontjából, viszont, a megszilárdulás az a folyamat, amelynek során hő áramlik az öntvényből a formába, majd a környező környezetbe..
Ez a két nézőpont ugyanazt az eseményt írja le, de különböző mérnöki kérdéseket hangsúlyoznak.
A kohászati nézet azt kérdezi: Hogyan keletkeznek a magok? Hogyan nőnek a gabonák? Milyen szerkezet alakul ki?
A termikus nézet kérdi: Milyen gyorsan veszít hőt az öntvény? Hol kezdődik a megszilárdulás? Hol fordulhatnak elő zsugorodási hibák? Hogyan irányítható a folyamat?
Befektetési öntéshez, a hőnézet különösen praktikus. Sok gyakori öntési hiba – például hibás futás, zsugorodási üregek, mikrozsugorodás, forró könnyek, gázporozitás, elkülönítés, és zárványok – szorosan kötődnek az öntvény megszilárdulásához.
A megszilárdulás alapos ismerete ezért elengedhetetlen a kapuzat tervezésénél, felkelés, héjas vastagság, előmelegítési hőmérséklet, hűtési feltételek, és irányított fagyasztási stratégia.
1. Miért számít a megszilárdulás a befektetési öntésben?
Az öntvény csak azért nem sikerül, mert a fémet nem megfelelően öntötték ki. Nagyon gyakran, a kiváltó ok a fém kiöntés utáni megszilárdulásában rejlik.
Ha a megszilárdulás túl gyors a rossz régióban, egy szakasz lefagyhat, mielőtt teljesen betáplálná.
Ha túl lassú, a zsugorodás és a szegregáció súlyosabbá válhat.
És ha a hőmérsékleti mező egyenetlen, A forró helyek még sokáig folyékonyak maradhatnak, miután a környező héj megmerevedett, az üregek vagy repedések feltételeinek megteremtése.
Befektetési öntés különösen érzékeny, mert a folyamat nem vastag, hanem kerámia héjat használ, nagyon szigetelő homokforma.
Ez a héj precíz és finom részletgazdagságra tervezhető, de ez azt is jelenti, hogy a termikus környezet erősen megfontolt.
Héjas vastagság, előmelegít, bevonat, szigetelés, és a fémöntési hőmérséklet mind alakítja a hőmérsékleti mezőt, és ezért meghatározza az öntvény végső minőségét.
Gyakorlatban, a megszilárdulás az öntvény rejtett architektúrája. A forma meghatározhatja a geometriát, de a megszilárdulás határozza meg a belső valóságot.
2. A befektetési öntvények hőmérsékleti területe
Az öntési hőmérséklet mező alapfogalma
Az öntvényszilárdulás során fellépő fizikai jelenségek szinte mindegyike hőmérsékletfüggő termodinamikai függvény.
A megszilárdulási hőátadás kutatásának fő célja az öntvényeken és kerámiahéjakon belüli dinamikus hőmérsékleti tér változásainak nyomon követése az idő múlásával..
A hőmérsékleti téreloszlás elemzésével, a mérnökök pontosan megjósolhatják a kritikus termelési mutatókat:
a megszilárdulási zónák valós idejű mérete a keresztmetszeteken, a megszilárdulási frontok terjedési sebessége, zsugorodási hibák térbeli eloszlása, és a teljes megszilárdulási idő.
Ezek az analitikai adatok megbízható elméleti támogatást nyújtanak a kapurendszer tervezéséhez, felszálló elrendezés, és kiegészítő hűtési intézkedések.
A tényleges beruházási öntvénygyártásban, hagyományos kiegészítő eljárások, mint például a héjas pamut csomagolás, vízhűtés, hűtővas elhelyezése, bevonat megvastagodása,
és a kényszerített levegőhűtés lényegében megváltoztatja a hőmérsékleti mező eloszlását a hűtési folyamatok szabályozása érdekében.
Bár a numerikus szimulációs számítások során összetett matematikai modelleket és termodinamikai képleteket alkalmaznak,
ez a cikk leegyszerűsíti az absztrakt matematikai levezetéseket, és a gyakorlati ipari hőátadási elvekre összpontosít az intuitív megértés érdekében.
Gyakorlati hőátadási jellemzők a tömegtermelésben
A legtöbb gyártó személyzet túlságosan leegyszerűsíti a hűtési folyamatot, pusztán a megszilárdulás állapotának megítélése az intuitív hűtési idő alapján, miközben figyelmen kívül hagyja az összetett belső hővezetési mechanizmusokat.
A befektetési öntésben, a teljes hőelvezető rendszer magában foglalja a hősugárzást és a kerámia héjakból a légköri környezetbe történő konvekciót.
A különböző hűtési elhelyezési módok jelentősen befolyásolják a hőátadás hatékonyságát: a kész héjak hűtőrácsokra helyezhetők, homokágyak, vagy töltőhomokba temetve.
Az eltemetett homok öntése tipikus alacsony hatásfokú hűtési módszer. Vastag homokrétegek szigetelik a kerámia héjat, drasztikusan lelassítja a külső hőleadást.
A hosszan tartó magas hőmérséklet-tartás nemcsak meghosszabbítja a megszilárdulási ciklusokat, hanem káros kémiai reakciókat is kivált a hibás héjanyagokon, kémiai homoktapadáshoz vezet, felületi lyukasztás, salakos porozitás, és nehéz héj eltávolítása.
Extrém hipotetikus forgatókönyv szerint, ha a kerámia héj abszolút hőszigetelést ér el hővezetés és sugárzás nélkül, a belsejében lévő megolvadt ötvözet soha nem fejezi be a megszilárdulást,
amely intuitív módon mutatja be a hőleadás döntő szerepét a megszilárdulásban.
A szerkezeti eredetű heterogén lehűlés & A héjvastagság különbségei
Az ipari beruházási öntvények elkerülhetetlenül bonyolult geometriai jellemzőket tartalmaznak, beleértve a hornyokat is, belső üregek, éles sarkok, és átmeneti ívek.
Ezek az összetett szerkezetek egyenetlen kerámiahéjvastagságot eredményeznek. Még akkor is, ha ugyanazon a tételen ugyanazon a helyen található, a következetlen kézi bevonási műveletek nem egyenletes héjvastagsághoz vezetnek.
A héj egyenetlen hőellenállása megzavarja a természetes hűtési folyamatot: Az eredetileg előre beállított gyorsszilárdulási zónák késleltetik a megszilárdulást, míg a takarmányozási igényű vastag szelvényű területek idő előtt lehűlnek.
Ez a rendezetlen megszilárdulási sorrend közvetlenül abnormális zsugorodási üregeket és lokális porozitást idéz elő.
Látens kristályosodási hő & Belső termikus stressz
Túl a makroszkopikus héj hőelvezetésén, a kristályosodás látens hője gyakran figyelmen kívül hagyott alapvető tényező.
Folyadékból szilárd anyaggá átalakulás során, az ötvözetek folyamatosan látens hőt bocsátanak ki, amely felmelegíti a szomszédos megszilárdult zónákat és késlelteti a későbbi megszilárdulás előrehaladását.
Ellentétben a rétegről rétegre kifelé való megszilárdulás leegyszerűsített megismerésével, a tényleges megszilárdulási határfelület szabálytalan és ingadozó.
Továbbá, Az egyenetlen hővezetés nem egyenletes belső hőfeszültséget hoz létre az öntvény egészében.
A túlzottan koncentrált termikus feszültség a szemcsehatárok és a szerkezeti gyenge pontok mentén terjed, végül forró szakadási és hidegrepedési hibákat képezve.
Jelenleg, A mainstream öntésszimulációs szoftver termodinamikai matematikai modellekre támaszkodik a hőmérsékletmező eloszlásának kiszámításához, a megszilárdulás időtartamának és a zsugorodási hibák helyének előrejelzése.
Figyelemre méltó, hogy a kezdeti peremfeltételek, mint például a héj hőmérséklete, környezeti hőmérséklet, és az ötvözet öntési hőmérséklete közvetlenül meghatározza a szimuláció pontosságát.
3. A megszilárdulást befolyásoló kulcstényezők
| Tényező | Mit befolyásol | Mérnöki következmény |
| Fém hődiffúzivitása | Milyen gyorsan kiegyenlítődik a hőmérséklet az öntvény belsejében | A nagy diffúziós képesség laposabb hőmérsékleti profilt és kisebb gradienseket eredményez; az alacsony diffúzivitás meredekebb gradienseket hoz létre. |
| Látens kristályosodási hő | Mennyi hő szabadul fel a fagyás során | A magasabb látens hő meghosszabbítja a megszilárdulást és ellaposítja a hőmérsékleti mezőt. |
| Megszilárdulási hőmérséklet | Az a hőmérsékleti szint, amelyen a fagyás bekövetkezik | A magasabb fagyási hőmérséklet általában növeli a termikus gradienst és a penészmelegedést. |
A penész termikus tulajdonságai |
Milyen gyorsan nyeli el és adja át a hőt a héj | A gyorsabb hőelnyelés felgyorsítja a megszilárdulást, de növelheti a gradiens intenzitását is. |
| Öntési hőmérséklet | Kezdeti hőenergia az olvadékban | A nagyobb túlhevítés késlelteti a megszilárdulást; az alacsonyabb túlhevítés lerövidíti a fagyási időt, de növelheti a hibás működés kockázatát. |
| Öntött falvastagság | Hőtartalom és fagyasztási idő | A vastag részek lassabban hűlnek le, és nagyobb valószínűséggel képeznek zsugorodási hibákat. |
| Geometria és sarokkialakítás | Helyi hőkoncentráció és irányított fagyás | Görbék, sarkok, a szakaszátmenetek pedig forró pontokat hozhatnak létre, vagy javíthatják a hűtést az alaktól függően. |
4. A fémtulajdonságok hatása a megszilárdulásra
Termikus diffúzió
A hődiffúzivitás azt írja le, hogy a hő milyen gyorsan terjed az anyagon keresztül.
Egy castingban, a nagyobb hődiffúzivitás azt jelenti, hogy a felület és a középpont közötti hőmérséklet-különbség gyorsabban eltűnik. Az eredmény egy egyenletesebb hőmérsékleti mező.
Az alacsonyabb hődiffúzivitás azt jelenti, hogy a hő hosszabb ideig marad a központban, meredekebb hőmérsékleti profil létrehozása.
Ez azért fontos, mert a fagyás iránya és sebessége attól függ, hogy a hő milyen gyorsan tud áthaladni a fémen.
Minden más egyenlő, az alacsony hődiffúzivitással rendelkező fémek hajlamosak megszilárdulni erősebb hőmérsékleti gradiens mellett, és nagyobb a belső forró pontok kockázata.
Lappangó hő
Amikor az olvadt fém megszilárdul, látens hőt bocsát ki. Ez a hő nem tűnik el azonnal; a fagyasztás megkezdése előtt át kell helyezni a héjba.
A nagyobb látens hő azt jelenti, hogy az öntvénynek több energiát kell leadnia a teljes megszilárdulás elérése előtt. Ez meghosszabbítja a fagyási időt és ellaposítja a hőmérsékleti mezőt.
Fagyási hőmérséklet
Az abszolút megszilárdulási hőmérséklet is számít. A magasabb hőmérsékleten megfagyó fém hosszabb ideig melegen hagyja a formarendszert.
Az öntvény felülete és a héj belseje közötti hőmérsékletkülönbség megnőhet, amely befolyásolja a hőmérsékleti mezőt és a hibák valószínű helyét.
Általában, az alacsonyabb olvadáspontú színesfém ötvözetek általában eltérő hűtési viselkedést mutatnak, mint a magasabb hőmérsékletű acélok és vasak, Ez az egyik oka annak, hogy a befektetési öntés az ötvözetcsaládtól függően eltérően reagál.
5. A penész és a héj tulajdonságainak hatása
A héj nem passzív. Aktív termikus partner a megszilárdulásban.
A héj hőelnyelése
A hőt gyorsan elnyelő héj felgyorsítja a megszilárdulást.
Ez hasznos lehet, ha a pontosság vagy a ciklusidő fontos, de élesebb hőmérsékleti gradienst is létrehozhat.
Az a héj, amely lassabban veszi fel a hőt, meghosszabbítja a megszilárdulási időt, és laposabbá teheti a hőmérsékleti mezőt, de növelheti a zsugorodás kockázatát is, ha az etetés nem megfelelően van kialakítva.
Shell előmelegítés
A befektetési öntésben, A héj előmelegítése a folyamat fő változója.
A melegebb héj csökkenti a hősokkot, és javíthatja a töltést, de csökkenti az induláskor a megszilárduláshoz szükséges termikus hajtóerőt is.
A hűvösebb héj gyorsabban vonja ki a hőt, de áramlási vagy hibás futási kockázatot okozhat, ha a fém túl gyorsan veszít a hőmérsékletéből a töltés során.
A héj előmelegítése ezért az egyensúlyt jelenti kitöltő képesség és megszilárdulás szabályozása.
Héj vastagsága és helyi bevonat
A helyi héj vastagsága a héjépítési technikától függően változhat, geometria, és kezelői gyakorlat. A vastagabb héjszakaszok jobban szigetelnek és másképp hűtenek, mint a vékonyabbak.
Ez akaratlanul is megváltoztathatja a megszilárdulási sorrendet, amitől a „helyes” terület túl korán lefagy, vagy a „rossz” terület túl sokáig marad folyékony.
Ezért nagyon számít a héj egységessége. Az egyenetlen héjvastagság a jól megtervezett öntvényt rejtett zsugorodási vagy torzulási problémákkal rendelkezővé alakíthatja.
6. Az öntési körülmények hatása
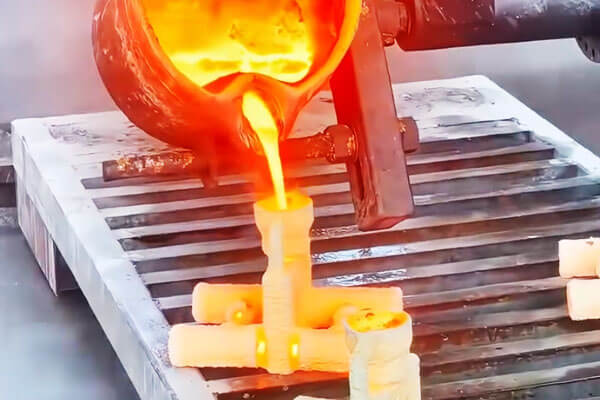
Az öntési körülmények nem csupán azt határozzák meg, hogy a forma megtelt-e. Meghatározzák a megszilárdulás kiindulópontját is.
Túlhevítés
A túlhevítés az a mennyiség, amellyel az olvadt fém hőmérséklete meghaladja a likvidusz- vagy fagyásküszöbét.
A szerény mennyiségű túlhevítés elősegíti, hogy a fém elég sokáig folyékony maradjon ahhoz, hogy kitöltse a formát.
De ha a túlhevítés túl magas, hatékonyan növeli a hőenergiát, amelyet a héjnak el kell távolítania a fagyasztás megkezdése előtt.
Több túlhevítés általában azt jelenti:
- hosszabb megszilárdulási idő,
- laposabb vagy késleltetett fagyos front,
- nagyobb héj hőterhelése,
- és potenciálisan nagyobb a szegregáció vagy torzulás kockázata, ha a hűtési útvonalat nem szabályozzák.
Öntési sebesség
Az öntési sebesség a töltés minőségét és a hőstabilitást egyaránt befolyásolja. Túl lassú, és a fém elkezdhet fagyni, mielőtt az üreg megtelik.
Túl gyorsan, és turbulencia, magával ragadott gáz, vagy héjerózió léphet fel. Az ideális öntési sebesség lehetővé teszi a forma zökkenőmentes megtöltését, miközben megőrzi a szabályozható hőteret.
Öntési hőmérséklet vs. fém típusú
Az öntési hőmérséklet hatása az ötvözettől és az öntési módtól függ.
Egyes rendszerekben, különösen azok, amelyek nagy hővezető képességgel rendelkeznek, vagy fémformák, a túlmelegedés gyorsan elvész, és a hatás kevésbé drámai lehet.
A befektetési öntésben, viszont, A héj tulajdonságai és az alkatrész geometriája gyakran nagyon fontos változóvá teszi az öntési hőmérsékletet.
7. Az öntésgeometria hatása
Az öntési geometria központi szerepet játszik a megszilárdulási folyamatban.
Falvastagság
A vastag részek több hőt tartanak fenn és lassabban szilárdulnak meg. A vékony részek gyorsan lefagynak.
Ez a különbség irányított fagyasztási mintát hoz létre, amelyet szándékosan, ill, ha rosszul tervezték, hibákat okozhat.
Forma és sarkok
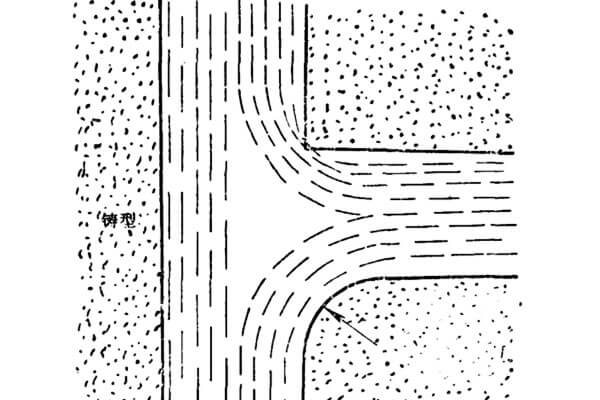
Az alak megváltoztatja a helyi hűtési környezetet. A domború felületek általában eltérően hűlnek, mint a sík felületek, mivel a környező héj térfogata, amely a hő elnyelésére rendelkezésre áll, megváltozik.
A homorú felületek és a belső sarkok gyakran lassabban hűlnek le, mert a körülöttük lévő héj tömege korlátozottabb és a hőáramlási út kevésbé kedvező.
Sugár kontra éles sarok
Az éles belső sarok klasszikus hot-spot hely.
Az éles belső sarok sugárra cseréje növeli a hőátadási területet, és elősegíti a sarok egyenletesebb megszilárdulását.
Ezért gyakran használnak belső filéket a forró repedés és a zsugorodási koncentráció csökkentésére.
Gyakori félreértés, hogy a sugár egyszerűen „vastagságot ad”, ezért lassabban kell hűlnie.
Valóságban, a nagyobb hőátadó felület meghaladhatja a hozzáadott helyi tömeget, inkább javítja, mint rontja a szilárdulási viselkedést.
Szakaszátmenetek
A vastag részről a vékonyra történő hirtelen váltás megzavarhatja a fagyasztási folyamatot.
Előfordulhat, hogy a vékony rész először lefagy, és elszigeteli a vastagabb részt, amely aztán sebezhetővé válik a zsugorodással szemben.
A jó öntési kialakítás lehetőség szerint elkerüli a hirtelen termikus megszakadásokat.
8. Megszilárdulási módok és gyakorlati jelentésük
A megszilárdulás tágan értelmezhető abból a szempontból, hogy a fagyos front hogyan halad át az alkatrészen.
Irányított megszilárdulás
Ez az ideális eset az öntvénytervezésben. A fém az egyik végétől vagy felületétől fokozatosan megszilárdul egy felszálló vagy betápláló tartomány felé, így a folyékony fém folyamatosan táplálhatja a zsugorodó zónát.
Az irányított megszilárdulás a hangöntés kialakításának alapja, mert segít megelőzni a zsugorodási üregeket.
Hűsítő megszilárdulás
Ha egy helyi terület túl korán lefagy, mert gyorsan veszít a hőből, úgy viselkedhet, mint egy hűtött zóna.
Ez bizonyos esetekben hasznos lehet, de ha a megszilárdult régió blokkolja a táplálást más területekre, zsugorodási hibák léphetnek fel.
Egyidejű megszilárdulás
Ha egy nagy rész közel egy időben fagy le teljes térfogatában, a zsugorodási táplálás megnehezül.
Ez a mód általában kevésbé kívánatos, hacsak a folyamatot nem kifejezetten ennek támogatására tervezték.
A befektetett öntés gyakorlati célja általában a megszilárdulás kezelése, hogy az etetés az utolsó kritikus forró pont befagyásáig lehetséges legyen..
9. A megszilárdulás során kialakuló gyakori hibák
Sok öntési hiba a fagyás szakaszában keletkezik, öntés közben nem.
Zsugorodási üreg
Ahogy a folyékony fém megszilárdul, szerződést köt. Ha az összehúzódást nem a közeli folyékony fém táplálja, üreg képződhet az utolsó fagyási tartományban.
Mikrozsugorodás vagy zsugorodási porozitás
Egy látható üreg helyett, az öntvény sok kis belső üreget tartalmazhat olyan területen, ahol az adagolás elégtelen.
Ezek különösen károsak a nagy teljesítményű öntvényeknél, mert csökkenthetik a szilárdságot és a szivárgási ellenállást.
Forró könnyek
Ha az öntvény zsugorodás közben visszatartott, és a héj vagy a geometria megakadályozza a szabad összehúzódást, repedések előfordulhatnak, amikor a fém még részben szilárd.
Éles sarkok, hirtelen szakaszváltások, és a rosszul szabályozott termikus gradiensek növelik ezt a kockázatot.
Elkülönítés
During solidification, az ötvözőelemek nem maradhatnak tökéletesen egységesek.
Helyi összetételbeli különbségek alakulhatnak ki a korai és késői fagyos régiók között. Ez befolyásolhatja a mechanikai tulajdonságokat és a korróziós viselkedést.
Gázporozitás
Ha gáz van az olvadékban, vagy a héj nem tud megfelelően kiszellőztetni, gázzsebek beszorulhatnak, amikor a fém megfagy.
Ez különösen súlyos precíziós öntvényeknél, ahol a belső szilárdság számít.
10. Hogyan szabályozzák a megszilárdulást az Investment Castingban
A folyamattervezés célja nem egyszerűen az, hogy hagyjuk megfagyni a fémet. Arra van szükség, hogy ellenőrzött módon lefagyjon.
A gyakorlati módszerek közé tartozik:
- megfelelő öntési hőmérséklet kiválasztása,
- a héj előmelegítése a megfelelő szintre,
- a héj vastagságának és bevonatának szabályozása,
- kapuzás és emelés tervezése irányított fagyasztáshoz,
- szükség esetén hidegrázás vagy helyi szigetelés használatával,
- az öntés utáni hűtési feltételek kezelése,
- és a hőmérsékleti mező lehetőleg kiszámítható tartása.
Sok öntödében, ami „öntési hiba problémának” tűnik, az valójában megszilárdulás-szabályozási probléma.
Ha a hőmérséklet mező rossz, semmilyen későbbi ellenőrzés nem tudja teljesen helyreállítani az alkatrészt.
11. Következtetés
A befektetési öntvényt gyakran csodálják pontossága és felületi minősége miatt, de ezek a tulajdonságok csak akkor érhetők el, ha a megszilárdulást megfelelően megértjük és ellenőrizzük.
A folyadékból a szilárdba való átmenet az, ahol a belső szerkezet jön létre, ahol az etetés vagy megmarad, vagy elveszik, és ahol a legtöbb nagyobb öntési hiba vagy megelőzhető, vagy megszületik.
A központi lecke egyszerű: a jó befektetési öntvényt nem csak helyesen öntik ki, de megfelelően lefagyott.
A hőmérsékleti mező, héj viselkedése, öntési állapot, Az öntvénygeometria és az öntési geometria együtt működik annak meghatározásában, hogy az utolsó rész hangos-e, stabil, és hasznos.
A megszilárdulás megértése ezért nem elméleti gyakorlat. Ez az egyik legpraktikusabb készség a befektetési öntéstechnikában.