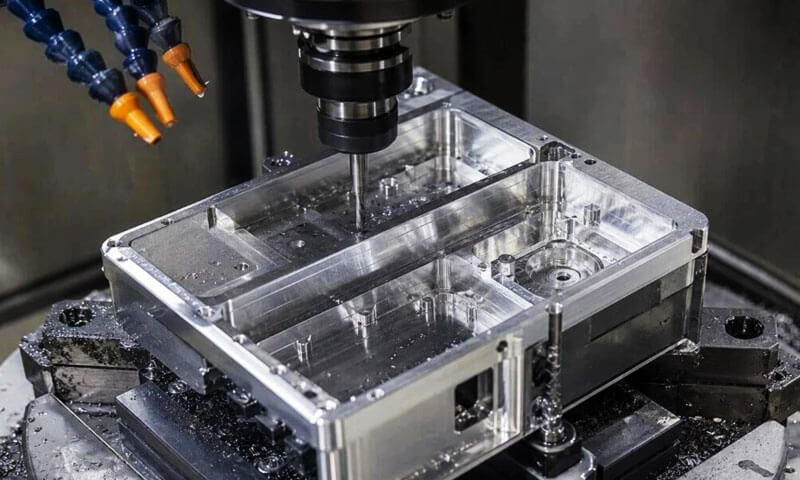
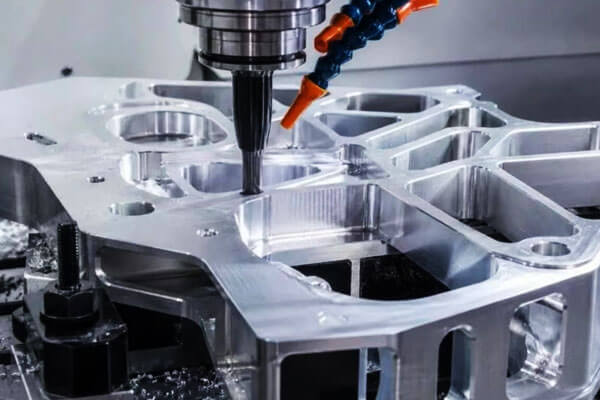
Az enyém felett 32 éves futási pontossággal alumínium megmunkálás gépkocsi-alkatrészek gyártósorai, EV alkatrészek, új energia, és 3C elektronikus szerkezeti részek,
Már nem számoltam, hány új technológiai mérnök járt be azzal a gondolattal, hogy „az alumínium puha, milyen nehéz lehet?” és két héttel később kisétált, és egy sorjával borított, leselejtezett alkatrészeket bámulva, fecsegés nyomai, és a méretsodródás.
A könnyű forradalom az alumíniumot a precíziós gyártás minden sarkába tolta – és ennek jó oka van.
Kivételes erő/súly arányt biztosít, Kiváló termikus és elektromos vezetőképesség, és nagy alakíthatóság. De a „könnyen formázható” nem egyenlő a „könnyen megmunkálható”-val.
Az alumíniumnak megvan a maga egyedi hibamódkészlete, amelyek többsége egyetlen alapigazságra nyúlik vissza: az alumínium nem töredez úgy, mint az acél.
Ez deformálódik, a szerszámélekhez hegeszti magát, visszaugrik, és a hőmérséklettel drámaian kitágul és összehúzódik.
Ez az útmutató lebontja az alumínium megmunkálhatóságának alapjait, a nyolc legmakacsabb gyártási kihívás, a hiba kiváltó okai a művelet típusa szerint, és a teljes folyamatot átfogó optimalizálási stratégiák, amelyek a műhelyben beváltak.
Ez nem tankönyvelmélet – ezt tanultuk meg egy kiselejtezett tételből, egy szerszám újratervezés, és egy-egy folyamat hangolása.
1. Az alumínium megmunkálhatóságának alapjai: Fokozat, Ötvözetek & Értékelési rendszer
Az alumínium megmunkálhatósága szinte teljes mértékben az ötvözet összetételétől és temperálhatóságától függ.
Az iparág A–E ötszintű minősítési rendszert alkalmaz (A = legjobb, E = legszegényebb) chipképződés alapján, felületi kivitel minősége, és a szerszámkopási arány.
Alapvető referenciaként szolgál – a valós teljesítmény a szerszám típusától is függ, vágási sebesség, és hűtőfolyadék szállítás.
Kovácsolt vs. Öntött alumínium megmunkálhatóság
A kovácsolt alumínium világos mintát követ: nagyobb szilárdság és keménység = kisebb alakíthatóság = könnyebb forgácstörés = jobb megmunkálhatóság.
Ezért a T6, T7, Q8, és a T9 temperálása lényegesen jobb, mint a puha O-hőmérsékletű anyag.
Az öntött alumínium nem követi ugyanazt a lineáris összefüggést. Belső porozitás, nagy intermetallikus fázisok, és a szilíciumtartalom mind befolyásolja a chip viselkedését.
Bizonyos esetekben, A lágyabb öntvények jobban megmunkálhatók, mint a kemények, mert a belső mikrohibák segítik a forgácsok tisztán törését.
Megmunkálhatósági osztályozó táblázat
| Kovácsolt ötvözet | Keménység (500 kg terhelés) | Megmunkálási minősítés | Öntött ötvözet | Keménység (500 kg terhelés) | Megmunkálási minősítés |
| 1100-O | 23 | E | 238-F (Homoköntés) | 100 | B |
| 2011-Q8 | 100 | A | A240-F (Homoköntés) | 90 | A |
| 2219-T851 | 130 | B | 319-T6 (Állandó penész) | 95 | B |
| 3003-H18 | 55 | D | 354-T61 (Állandó penész) | 100 | B |
| 5052-O | 47 | D | 355-T6 (Homoköntés) | 90 | B |
| 5056-H18 | 105 | C | 356-T6 (Állandó penész) | 90 | B |
| 6061-O | 30 | D | 357-T6 (Homoköntés) | 90 | B |
| 6061-T6 | 95 | C | A380-F (Szerszámadat) | 80 | B |
| 6262-T9 | 120 | B | 413-F (Szerszámadat) | - - | B |
| 7075-O | 60 | D | A535-F (Homoköntés) | - - | E |
| 7075-T6 | 150 | D | 713-F (Homoköntés) | 65 | B |
Szabadon megmunkálható alumíniumötvözetek
Ötvözetek kedvelik 2011, 6262, és 6020 kifejezetten a megmunkálhatósághoz készültek. Szándékosan hozzáadott ólmot tartalmaznak, bizmut, vagy ón, amely diszkrét második fázisú részecskéket képez.
Ezek a részecskék belső forgácstörőként működnek, megszakítja a forgácsáramlást, és megakadályozza a hosszú, szálkás forgácsok kialakulását, amelyek a szerszámok köré tekerednek és károsítják a felületet.
A múlton 20 évek, az ipar nagymértékben megszüntette az ólmozott, szabad megmunkálású minőségeket az ón alapú készítmények javára a környezetvédelem érdekében, de a magmechanizmus ugyanaz marad.
2. A 8 Az alumínium megmunkálásának fő kihívásai
Az alumíniumot általában könnyen megmunkálhatónak tartják, de a tapasztalt gépészek tudják a nagy vágási sebesség nem jelent automatikusan stabil precíziós megmunkálást.
Anyaga hajlékony, hőre reagáló, és viszonylag megfelelő, míg egyes ötvözetek és öntvényviszonyok saját szerszámkopási és forgácskezelési problémákat okoznak.
Évek után a boltban, ugyanaz a nyolc probléma ismétlődően megjelenik.
Részenként eltérően nézhetnek ki, de a mögöttes okok általában a szerszámgeometriára nyúlnak vissza, melegít, anyagi állapot, munkatartás, paraméterek vágási paraméterek, és a folyamat sorrendjét.
Beépített él (ÍJ): A leggyakoribb szerszámokkal kapcsolatos probléma
Beépített él (ÍJ) akkor fordul elő, amikor az alumínium a vágóélhez tapad a vágási nyomás kedvezőtlen kombinációi hatására, hőmérséklet, szerszám geometriája, és kenés.
A hagyományos kopástól eltérően, ez elsősorban egy tapadó kopó mechanizmus.
Miután az alumínium elkezd felhalmozódni a szélén, az effektív szerszámgeometria megváltozik.
A vágóél kevésbé lesz éles, a vágóerők kevésbé stabilak, és a kész felület gyorsan romolhat.
A tipikus következmények közé tartozik a rossz felületkezelés, megnövekedett sorja, méretsodródás, és véletlenszerű karcolás, amikor a ragasztott alumínium leszakad.
A szerszám kiválasztása ezért kritikus. Az alumínium megmunkálása általában előnyös az éles, erősen polírozott vágóélek és geometriák a hatékony forgácsáramlás érdekében.
A szükségtelenül ragadós szerszámbevonatok vagy fénytelen élek felgyorsíthatják a problémát. A megfelelő kenés és vágási feltételek egyformán fontosak.
A praktikus figyelmeztető jel egyszerű: amikor az alumínium hozzátapad a szerszámhoz, ne várja meg, amíg a felület meghibásodik, mielőtt megvizsgálná az okot.
Megmunkálási torzítás: Termikus, Maradék-stressz, és szorító hatások
A mérettorzulás az egyik legnehezebben kezelhető alumíniumprobléma, mivel több mechanizmus is felléphet egyszerre.
Az első az termikus tágulás. Sok alumíniumötvözet hőtágulási együtthatója nagyjából 23 × 10⁻⁶ /° C, lényegesen magasabb, mint a közönséges acéloknál.
A 1 m-es alumínium alkatrész hossza tehát megközelítőleg változhat 0.023 mm minden 1°C-os hőmérsékletváltozáshoz.
A második az maradék-feszültség feloldása. Hengerelt lemez, extrudált szakaszok, a kovácsolt nyersdarabok pedig az anyaggyártás során keletkező belső feszültségeket tartalmazhatják.
Nagy mennyiségű anyag eltávolítása az egyik oldalról feloldhatja ezeket a feszültségeket, és az alkatrész meghajlását okozhatja, csavar, vagy elveszti a laposságát.
A harmadik az munkatartó deformáció. Az alumínium viszonylag kompatibilis, így a túlzott rögzítési nyomás eltorzíthatja a vékony falat vagy lemezt.
Az alkatrész azonnal visszanyerheti eredeti alakját a leszorítás után, hagyja, hogy a megmunkált méretek ne legyenek összhangban azzal az állapottal, amelyben az alkatrészt mérték.
A stabil folyamat ezért kiegyensúlyozott anyageltávolítást igényel, megfelelő munkavégzés, és a hőszabályozás ahelyett, hogy egyszerűen növelné a szorítóerőt vagy súlyosabb vágásokat végezne.
Csörgés és vibráció vékonyfalú és mélyüreges részeken
Vékony falak, mély zsebek, hosszú szerszámok, és a karcsú alkatrészek szerkezeti merevsége korlátozott.
Amikor a vágóerő meghaladja a rendszer stabilitását, a szerszámot, munkadarab, vagy mindkettő rezeghet.
A kapott fecsegés nyomai általában ismétlődő hullámok vagy vonalakként jelennek meg a megmunkált felületen.
Még fontosabb, a fecsegés megváltoztatja a tényleges vágási utat, sokkal nehezebbé téve a méret- és geometriai szabályozást.
A megoldás általában a merevséggel kezdődik: rövidítse le a szerszám túlnyúlását, javítani a munkatartást, és lehetőség szerint támassza alá a munkadarabot.
A vágási paramétereket ezután be kell állítani, hogy elkerüljük az instabil orsófordulatszám-tartományokat és a túlzott sugárirányú kapcsolódást.
Vékonyfalú alumínium alkatrészekhez, fény, irányított befejező passzok gyakran megbízhatóbbak, mintha egy agresszív lépésben próbálnák eltávolítani a maradék készletet.
Gyenge felületkezelés és sorjaképződés
Az alumínium rugalmassága megnehezítheti a tiszta élek és az egyenletesen sima felületek előállítását.
A rossz vágási körülmények az anyag elkenődését okozhatják, ahelyett, hogy tisztán nyírnák, míg a hosszú forgácsok visszavághatnak a kész felülethez.
A leggyakoribb problémás területek a lyuk kilép, rés szélei, éles sarkok, és kontúrátmenetek.
A beépített él tovább rontja a helyzetet, mert a töredékek letörhetnek a szerszámról és megkarcolhatják az alkatrészt.
Kozmetikai vagy eloxált alkatrészekhez, ezek a hibák különösen fontossá válnak. A szokásos műhelyvilágítás mellett elfogadhatónak tűnő felületen nyilvánvaló megmunkálási vonalak jelenhetnek meg, karcolások, vagy szakadt területek a befejezés után.
A jó felületminőség ezért egy éles szerszámmal kezdődik, stabil vágási feltételek, hatékony forgácseltávolítás, és ellenőrzött él előkészítés, ahelyett, hogy a megmunkálás utáni polírozásra hagyatkozna a probléma elrejtése érdekében.
Dimenziós instabilitás és termikus sodródás
Az alumínium nagy hőtágulása azt jelenti, hogy a hőmérséklet egy másik megmunkálási változó.
Például, a 10°C-os hőmérsékletváltozás kb 0.23 mm méretváltozás méterenként egy tipikus alumíniumötvözet esetében. A szoros tolerancia részen, ez nem kis hiba.
Ez akkor válik különös problémává, ha:
- Egy alkatrészt melegen megmunkálnak, majd lehűlés után ellenőrzik
- A hűtőfolyadék hőmérséklete jelentősen változik
- A gép és a munkadarab hőmérséklete hosszú gyártási folyamat során változik
- A különböző tételeket különböző környezeti feltételek mellett mérik
Precíziós munkához, megmunkálás, stabilizáció, és az ellenőrzést egy folyamatként kell kezelni.
Az alkatrészeket ellenőrzött körülmények között kell mérni, és a mérési referencia hőmérsékletet egyértelműen meg kell határozni.
Fúrási és menetfúrási nehézségek
Az alumínium fúrása és menetfúrása egyszerűnek tűnik mindaddig, amíg a forgácselszívás lesz a korlátozó tényező.
Fúrás közben, A rosszul kiürített forgács a lyuk falához dörzsölődhet és karcolásokat okozhat, túlméretes lyukak, vagy kúpos.
A probléma súlyosabbá válik a mély lyukaknál, mivel a forgácsoknak hosszabb útjuk van.
A koppintás hasonló problémát jelent. Az alumíniumforgács hozzátapadhat a csaphoz, és kitöltheti a fuvolákat, növeli a vágási nyomatékot, és menetkárosodást vagy menettörést okozhat.
A praktikus megoldás a szerszám geometriájának a furattípushoz igazítása, gondoskodjon a megfelelő kenésről, és megbízható forgácseltávolítási utat biztosítanak.
Az átmenő furatok és a zsákfuratok gyakran eltérő csap-geometriát igényelnek, és a mélylyuk fúrásához szükség lehet ellenőrzött csipeszre vagy szerszámon átmenő hűtőfolyadékra.
A felületi hibák jobban láthatóak az eloxálás után
Az eloxálás nem a rossz megmunkálás korrekciós folyamata. Sok esetben, könnyebben láthatóvá teszi a meglévő felületi különbségeket.
Szerszámnyomok, karcolások, fecsegés, beágyazott chipek, kis gödrök, és az inkonzisztens felület-előkészítés jól láthatóvá válhat az eloxálás után, különösen dekoratív vagy festett alumínium alkatrészeken.
Ez általános termelési problémát okoz: az alkatrész átmegy a méretellenőrzésen, de a felületkezelés után a kozmetikai vizsgálaton nem.
Ennek elkerülése érdekében, a megmunkálási specifikációt és az eloxálási specifikációt együtt kell kidolgozni.
A kritikus látható felületek ellenőrzött megmunkálást igényelnek, alapos tisztítás, gondos sorjázás, és megfelelő védelem a kezelés előtt.
Szerszám kopás: Inkább tapadás, mint egyszerű élforgácsolás
Az alumínium szerszámkopása nem mindig hasonlít az acélmegmunkálásnál tapasztalt klasszikus oldalkopáshoz. Nagy probléma az alumínium tapadása a vágóélnél.
A progresszió fokozatos lehet:
Tiszta él → Alumínium tapadás → Beépített él → Megváltozott élgeometria → Gyenge felületkezelés → Méreteltolódás
A szerszám fizikailag továbbra is sértetlennek tűnhet, de a vágási geometriája már megváltozott.
Éppen ezért a nyilvánvaló szerszámtörésre való várakozás rossz szerszám-élettartam-stratégia a precíziós alumínium megmunkáláshoz.
Ehelyett a szerszám élettartamát a felületkezelési trendek kombinációjával kell nyomon követni, méretsodródás, sorjaképződés, orsóterhelés, és közvetlen szerszámvizsgálat.
Miután jelentős beépített él kialakult, ha egyszerűen folytatja a szerszám használatát, vagy enyhén megmunkálja az élt, előfordulhat, hogy nem állítja vissza az eredeti vágási geometriát.
3. Gyakori hibák a megmunkálás során
A hibák a művelettől függően eltérőek. Az aláírás ismerete pontosan megmondja, hol keresse a kiváltó okot.
Marási műveletek
| Disszidál | Megjelenés | Elsődleges kiváltó ok |
| Egyenetlen felület / rész meghajol | Egyenetlenség a specifikáción kívül; rész felfelé görbül | Maradék üres feszültség; egyenetlen állományleválasztás; elégtelen hűtés; egyenetlen befogás |
| Az oldalfalon fecsegés nyomai | Hullámszerű hullámzás a függőleges falakon | A szerszám túlzott túlnyúlása; előtolás/sebesség eltérés; alacsony alkatrészmerevség; orsó fordulatszáma rezonanciafrekvencián |
| Felületi karcolások / ködös megjelenés | Lineáris kopások; tompa felhős felületkezelés | Beépített él; elégtelen hűtőfolyadék kenés; chip recirkuláció; forgácsolt szerszámél |
| Nehéz élsorja; hosszú sorjázási idő | Vastag, folyamatos sorja az alkatrész szélei mentén | Túl kicsi a szerszám dőlésszöge; túl alacsony vágási sebesség; nincs szerszám visszahúzása kilépéskor; nem optimalizált emelkedési marás |
| Inkonzisztens kötegméretek | A méretek az első résztől az utolsóig sodródnak | Vágási hőmérséklet változás; progresszív BUE kopás; szerelvény hőtágulása; melegen mért részek |
Fúrás & Unalmas műveletek
| Disszidál | Megjelenés | Elsődleges kiváltó ok |
| Kúpos lyuk (felül szélesebb) | Túlméretes bejárat, alulméretes kijárat; pontozott lyukfal | Dugaszolt fuvolacsatornák; forgács dörzsöli a falat; elégtelen hűtés, anyaghegesztés fúrófelületekhez |
| Kilépési sorja / lyuk szélének összeomlása | Felborult sorja a furatkijáratnál; leválás vékony állományon | Rossz fúró vágóél állapot; túl nagy előtolás; vékony anyag alatt nincs tartalék támaszték; lassú visszahúzás |
| Elsodródott mély lyuk / rossz felületi kivitel | Lyuk elkalandozik a középponttól; durva belső felület | Rossz forgácseltávolítás; elégtelen fúrómerevség; nem megfelelő hűtőfolyadék nyomás a szerszámon keresztül |
Koppintson a Műveletek elemre
| Disszidál | Megjelenés | Elsődleges kiváltó ok |
| Elszakadt szálak / porszerű alumíniummaradvány | Durva, szakadt cérnaoldalak; finom alumínium por | Érintse meg a RÉSZ lehetőséget; túl kicsi a fuvola hangereje; rossz hűtőfolyadék kenés; alulméretezett menetfúró |
| Lefoglalták / törött csap | Csapzárak a lyukban; lenyírja | Folyamatos csapolás forgácstisztítás nélkül; túl magas orsófordulatszám; fuvolák tele chipekkel |
Esztergaműveletek
| Disszidál | Megjelenés | Elsődleges kiváltó ok |
| Gyenge felületkezelés / spirális szerszámnyomok | Látható spirális minta; magas Ra értékek | Orr OX; túl kicsi orrsugár; helytelen előtolás |
| Karcsú tengelyhajlítás / kúpos hiba | Tengely íjak; átmérője kúpos hosszában | Termikus növekedés; túlzott faroknyomás; vágási hőkoncentráció |
4. Teljes folyamat optimalizálás: Ürestől a kész részig
Az alumínium megmunkálási problémáinak megoldása nem a hűtőfolyadék felforralását vagy az adagolás lelassítását jelenti.
Ez a rendszerszintű vezérlésről szól, az üres bejövőtől a végső ellenőrzésig. Ez az a kilenc vezérlőpont, amelyet minden vonalon hangolunk.
Üres előkezelés: Állítsa le a torzítást a forrásnál
A legtöbb torzítási probléma azelőtt kezdődik, hogy az első szerszám hozzáér az alkatrészhez.
- Először a stresszoldás: Minden kovácsolt lemez és kovácsolt nyersdarab feszültségmentességet kap a megmunkálás előtt. Akár természetes öregedés a 72 óra, vagy alacsony hőmérsékletű sütés 120-150°C-on 2-4 órán keresztül.
Ez felszabadítja a maradék feszültséget, így nem jön ki a megmunkálás közben, és nem vetemedik meg az alkatrész. - Egységes állománypótlék: Hagyjon oldalanként legalább 0,8–1,5 mm megmunkálási ráhagyást. Soha ne vegye ki az összes készletet az egyik oldalról – az egyenetlen feszültségoldás garantálja a vetemedést.
- Előzetesen ellenőrizze az öntvényeket: Megmunkálás előtt ellenőrizze az öntött nyersdarabok porozitását és homokzárványait NDT-vel.
Semmi sem vesztegeti az időt, mint egy egész alkatrész megmunkálása, csak azért, hogy a végső ellenőrzés során egy felszín alatti űrt találjanak.
Szerszám kiválasztása: Az igazi megoldás a Built-Up Edge számára
A szerszám kiválasztása az 80% a BUE csatáról.
- Szerszám anyaga:
-
- Nagy volumenű precíziós kikészítés: PCD (polikristályos gyémánt) eszközöket.
Alig tapadnak az alumíniumhoz, a legjobb felületi minőséget nyújtja, és 10-20-szor tovább tart, mint a keményfém. Megéri a prémiumot a nagy volumenű futásokért. - Kis/közepes tételes gyártás: Finomszemcsés keményfém bevonat nélküli vagy dedikált alumínium bevonattal (Ticn, DLC, gyémántszerű szén).
Soha ne használjon szabványos TiN bevonatot alumíniumra — az alumínium szinte azonnal megtapad a TiN-hez és a BUE-hoz. - Alacsony költségű könnyű teherbírás: Nagysebességű acélszerszámok, csak kis sebességű könnyű simító vágásokhoz.
- Nagy volumenű precíziós kikészítés: PCD (polikristályos gyémánt) eszközöket.
- Szerszámgeometria:
-
- A 15-25°-os nyitott dőlésszög csökkenti a vágási nyomást és elnyomja a BUE képződését.
- A nagy forgácszsebek és az éles vágóélek biztosítják a zökkenőmentes forgácselszívást.
- Marókhoz, használjon egyenlőtlen fogosztást, hogy elkerülje a rezonáns fecsegést.
- A befejezéshez használjon 0,2–0,4 mm-es orrsugárt. A túl nagy orr fecsegést okoz a vékony falakon.
- Használati szabályok: Cserélje ki a szerszámot a BUE vagy az eltompulás első jelére. Soha ne kövezze meg az unalmas szerszámot, és használja tovább a befejezéshez. Minimalizálja a szerszám túlnyúlását, hogy maximalizálja a merevséget és csökkentse a remegést.
Paraméterek vágási paraméterek: A „Nagy sebesség, Light Cut” szabály
Az alumínium megmunkálása a legjobban gyorsan és sekélyen működik.
- Őrlés:
-
- Vágási sebesség: 300–1500 m/perc keményfém esetén; 2000–5000 m/perc PCD esetén.
- Takarmány foganként: 0.05-0,2 mm. Könnyű vágások, soha ne nehéz, lassú táplálás.
- Vágási mélység: 0.5–2 mm nagyoló menetenként; ≤0,3 mm a befejezéshez. Könnyebb vágások = kevesebb hő = kevesebb torzítás.
- Fúrás: Magas orsófordulatszám, alacsony előtolási sebesség, és periodikus visszahúzási ciklusok forgácstöréshez. Mély lyukakhoz, a forgácsok eltávolításához használjon fúróciklusokat.
- Csapás: Alacsony orsófordulatszámok. A forgácselszíváshoz használjon spirálcsapokat. Az átmenő furatokhoz használjon alsó csapokat, spirális hegyes csapok zsákfuratokhoz. Mérje meg a menetfúrót 0,05–0,1 mm-rel a szabványosnál nagyobb menethézag érdekében.
Hűtőfolyadék & Kenés: Készítse el vagy törje meg a felületkezeléshez
A hűtőfolyadék többet tesz a hűtésnél – keni a szerszám-forgács felületet, hogy megakadályozza a BUE-t.
- Használjon speciális alumínium megmunkálási hűtőfolyadékokat extrém nyomású kenőanyag-csomagokkal. Egyenes olaj > emulzió kenéshez.
- Soha ne használjon csak vízhűtést. A kenés hiánya súlyos BUE-t és szakadt felületet garantál.
- Nagy volumenű, nagynyomású árvízszállítás közvetlenül a vágási zónára irányul. Mély lyukakhoz, a szerszámon keresztüli belső hűtőfolyadék kötelező.
- MQL (minimális mennyiségű kenés) olajköddel nagyon jól működik nagy sebességű PCD megmunkáláshoz. Minimális maradékot hagy maga után, és eloxálásbarát.
Munkatartás: Kerülje a zúzódást és a vibrációt
- Mérsékelt szorítóerő: Az alumínium puha. A túl nagy nyomás bemélyedéseket hagy maga után, és eltorzítja a vékony falakat. Vékony lemezalkatrészekhez használjon vákuumos tokmánytartót.
- Teljes támogatás: A vékony falak és a túlnyúlások alá tartalék támasztékokat adjon hozzá. Soha ne gépeljen fel nem alátámasztott részeket – a csevegés garantált.
- Rögzítő anyag: Használjon fenolt, nejlon, vagy alumínium puha pofák a szerelvényekhez. A kemény acél pofák megjelölik és összetörik az alumínium alkatrészeket.
- Előmelegített szerelvények sorozatgyártáshoz: Hagyja a szerelvényeket üzemi hőmérsékletre melegedni, mielőtt szűk tűréshatárú tételeket futtatna. A rögzítőelemek bővítése a dimenziósodródás rejtett forrása.
Folyamat sorrendje: Minimalizálja a torzítást lépésről lépésre
A folyamatok sorrendje fontosabb, mint azt a legtöbb ember gondolná.
- Kövesse a sorrendet: Nagyolás → Stresszoldás (sütjük vagy áztatjuk) → Félkikészítés → Kikészítés. Soha ne durva legyen, és egy menetben fejezze be.
- Vékony falú alkatrészekhez, egy teljes mélységű vágás helyett több könnyű áthaladást végezzen.
- Először a külső profilokat és üregeket marja le, fúrjon és koppintson utoljára. A marási erők megnyújthatják és torzíthatják a furatok helyzetét, ha korán megcsinálják.
- Hagyja lehűlni az alkatrészt szobahőmérsékletre, mielőtt elmúlik. Állítsa le a gépet, menj el érte 20 jegyzőkönyv, majd gyere vissza és végezd el az utolsó vágást. Ez az egyetlen lépés kiküszöböli a legtöbb termikus mérethibát.
- Adjon hozzá sugárátmeneteket a belső sarkokhoz. Éles sarkok = erős sorja és feszültségkoncentráció.
Sorjázás vezérlése
A sorjázás felemésztheti 30% a teljes részköltségből, ha engedi.
- Letört vágóélű szerszámokat használjon az élek megmunkálás közbeni töréséhez. A folyamat közbeni sorjázás minden alkalommal felülmúlja a kézi sorjázást.
- Használjon ív-be/íves szerszámpályákat a kontúrmaráshoz. Soha ne álljon meg és ne húzza vissza egyenesen az élről – ez súlyos sorját hagy maga után.
- Eloxálásra kerülő alkatrészekhez, soha ne távolítsa el az erős homokot – egyenetlen színt és felületi foltosodást okoz. Az egyenletes felületminőség érdekében előnyben részesítse a vibrációs vagy ultrahangos sorjázást.
Dimenziós stabilitás & Környezetszabályozás
- Tartsa a műhely hőmérsékletét 20±2°C-on a szoros munkavégzés érdekében.
- A megmunkálás után 2-4 órát hagyja pihenni az alkatrészeket a végső ellenőrzés előtt. Hagyja teljesen kihűlni és stabilizálódni.
- Kalibrálja a mikrométereket és a tolómérőket a hőmérsékleti hibára. A meleg mérőműszer rossz értékeket ad.
Előkészület az eloxáláshoz & Bevonat
- A megmunkálás után tisztítsa meg az összes hűtőfolyadék-maradványt az alkatrészekről. A maradék foltosodást és foltosodást okoz az eloxálás után.
- Távolítsa el a mély szerszámkarcokat, kivágásnyomok, és fecsegni befejezés előtt. Az eloxálás nem rejti el őket – jobban láthatóvá teszi őket.
- Tisztítás és bevonatolás előtt takarja le és védje a menetes furatokat és a precíziós furatokat, hogy elkerülje a korróziót és az élek károsodását.
5. Gyors hibaelhárítási referencia táblázat
| Probléma | Legvalószínűbb ok | Első javítás a kipróbáláshoz |
| Beépített él / rossz felületi kivitel | Nem megfelelő szerszámbevonat; elégtelen kenés | Váltson DLC-re vagy bevonat nélküli keményfémre; növelje a hűtőfolyadék nyomását |
| Megmunkálás után az alkatrész vetemedik | Maradék üres feszültség; egyenetlen állományleválasztás | Adja hozzá a megmunkálás előtti feszültségmentesítő sütést; oldalanként kiegyenlítse az állományt |
| Az oldalfalon fecsegés nyomai | Rezonancia; túlzott szerszámtúlnyúlás | Változtassa meg az orsó fordulatszámát; csökkenti a szerszám kilógását |
| Kúpos fúrt lyuk | Chip csomagolás; rossz hűtés | Használjon fúróciklust; növelje a szerszámon keresztüli hűtőfolyadékot |
Elszakadt menetes szálak |
Rossz forgácseltávolítás; alulméretezett fúró | Használjon spirális fuvolacsapot; növelje a menetfúró méretét 0.05 mm |
| Kötegelt méretbeli eltolódás | Hőtágulás; progresszív BUE | Mérés előtt hagyja kihűlni az alkatrészeket; index szerszámkopás |
| Nehéz élsorja | Kis dőlésszög; egyenes szerszám visszahúzása | Növelje a dőlésszöget; használjon ívkilépési szerszámpályákat |
| Eloxálási felületi hibák | Megmunkálás előtti karcok; hűtőfolyadék maradék | Javítsa a felületi minőséget; bevonás előtt alaposan tisztítsa meg |
6. Következtetés
Az alumínium megmunkálása nem a nyers erőről vagy a leggyorsabb gépről szól. A súrlódás rendszerszintű szabályozásáról van szó, melegít, feszültség, és a chip viselkedését.
Az alumíniumban jeleskedő üzletekben nincsenek felkapottabb gépek, hanem jobb a folyamatfegyelem.
Ők irányítják az üres stresszt, kiválasztják a megfelelő eszközöket (és kerülje a rossz bevonatokat), gyors könnyű vágásokat futtatnak, elárasztják a vágási zónát kenőanyaggal, és hagyják kihűlni az alkatrészeket mérés előtt.
Az új mérnökök legnagyobb hibája az, hogy az alumíniumot lágy acélként kezelik. Ez egy másik anyag, különböző meghibásodási módokkal.
Beépített él, termikus torzítás, fecsegés, és a sorjaképződés nem kisebb kellemetlenség, hanem a folyamat meghatározó kihívásai.
Szisztematikusan kezelje őket az üres résztől a kész részig, és a selejt elleni küzdelemtől minden futáson át a tűréshatárok sorozatonkénti eléréséig fog eljutni.
Után 32 évek, Még mindig azt látom, hogy az új üzletek ezt keményen megtanulják. De ha egyszer rendbe hozod a rendszert, az alumínium az egyik legtermékenyebb, következetes, és precíziós anyagok, amelyeket megmunkálhat.