Több mint 30 éve dolgozom a műhelyben és mentorálok folyamatmérnököket, Túl sok új szakembert láttam, aki a megmunkálási precizitást nem másként kezeli, mint „elfér-e az alkatrész a tűréssávon belül”.
Egy nyomat méretet néznek, tolómérővel ellenőrizd, és nevezd jónak. A pontosság azonban ennél sokkal mélyebbre hat.
A tervrajzon szereplő névleges értékektől a szerszámról leszakadó forgácsokig, A precizitás a méretszabályozás többrétegű rendszere, forma integritás, és helyzetbeállítás – és ha bármelyik réteget elhibázzuk, az egy egész szerelvényt kisikl.
Hasonlóképpen, A felület minőségét gyakran „csak kozmetikai”-ként tartják számon. Nem tudom megszámolni, hányszor hallottam, hogy „bent van a gépben, senki sem látja” – csak nézni, hogy az alkatrészek ötször gyorsabban kopnak, vagy idő előtt megrepednek a felület által kiváltott fáradtságtól.
Ez az útmutató a megmunkálási pontosságot három magméretre bontja, végigjárja azt az öt gyakorlati módszert, amelyet a padlón használunk a dimenziós célok eléréséhez, és elmagyarázza azt a négy módot, amellyel a felület minősége közvetlenül meghatározza az alkatrészek élettartamát.
Ez nem tankönyvelmélet – hanem a leckék, amelyeket egyszerre tanultunk meg egy kiselejtezett tételből és egy sikertelen tereppróbából.
1. A megmunkálási pontosság három dimenziója
A tervrajzon szereplő minden tűrés a három kategória valamelyikébe tartozik: dimenziós pontosság, formapontosság, és a pozicionálási pontosság.
Az új mérnökök gyakran ragaszkodnak a méretszámokhoz, és figyelmen kívül hagyják a másik kettőt – pontosan így kapnak olyan alkatrészeket, amelyek „jól mérnek”, de nem működnek..
Dimenziós pontosság
A méretpontosság azt írja le, hogy egy adott elem tényleges mérete milyen közel van az ideális névleges értékéhez – gondoljon a furat átmérőjére, tengely hossza, vagy résszélesség.
Ez a pontosság legintuitívabb és leggyakrabban mért dimenziója, de ez a leggyakrabban félreértelmezett.
Íme az első üzlethelyiség-szabály, amelyet a legtöbb új ember hiányzik: a névleges méret a rajzon a központ a toleranciasávból, nem a felső vagy alsó határ.
Ha a szerszámkorrekciót közvetlenül a felső határra állítja, csak azért, hogy „bizonyosodjon arról, hogy illeszkedik,” már félúton vagy a tűréshatáron kívül, amint a szerszámod kopni kezd.
Az első vágásoknál mindig a névértéket célozzuk meg, és hagyjon egyenlő margót mindkét oldalon a kopáshoz.
Alapvetően hangzik, de láttam már egész tételeket selejtezve, mert egy operátor beállított a tűrésszélen.
Űrlappontosság
Az alakpontosság azt írja le, hogy egy adottság mennyire igaz a tervezett geometriai alakjához.
Egyenesség, laposság, köralakúság, hengerszerűség, és a vonalprofil tolerancia mind ebbe a kategóriába tartoznak. Egyszerűen fogalmazva: a tengely valójában kerek-e? Az asztallap valóban lapos?
Ez az összeszerelési teljesítmény csendes gyilkosa. Egyszer volt nálam egy adag 4140 acél tengelyek, amelyek átmentek minden, a könyv szerinti átmérő-ellenőrzésen.
De amikor csapágyakat nyomtunk rájuk, annyira énekeltek és vibráltak, hogy az egész futást le kellett vetnünk.
A probléma? Gyenge hengeres – a tengely kissé ovális volt, csak általa 0.03 mm, de elég ahhoz, hogy egyenetlenül terhelje a csapágyat. A méretszámok mind átmentek; az űrlap pontossága nem sikerült.
Pozicionálási pontosság
A pozicionálási pontosság a jellemzők közötti geometriai kapcsolatot írja le: párhuzamosság két arc között, a furat és a rögzítési felület közötti merőlegesség, koncentrikusság két furat között, vagy lyukminta helyzete egy házon.
Ez a precíziós meghibásodás legdrágább fajtája. Ha a lyukminta a sebességváltó házán eltolódik 0.1 mm, a tengelyek megkötik, a fogaskerekek idő előtt elkopnak, és az egész egység korán meghibásodik.
A helyzeti hibákat nem lehet csiszolással vagy dörzsárral javítani – ez be van építve a beállításba.
Az íratlan üzletszint-hierarchia
Van egy régi elsőbbségi szabály, amely szerint élünk, több évtizedes leselejtezett alkatrészekkel és éjféli utómunkával szerzett: Forma tolerancia > Pozíciós tolerancia > Méreti tolerancia
A legtöbb ember azt feltételezi, hogy a mérettűrés a legszigorúbb, de nem az. A forma az alap. Ha a felülete nem sík, nem tudja pontosan mérni a párhuzamosságot.
Ha a furata nem kerek, az átmérő mérésed értelmetlen. Ez a hierarchia nem egy szabványos kézikönyvből származik – ezt a kemény úton tanulták meg.
2. Öt gyakorlati módszer a méretpontosság elérésére
A dimenziós célok elérése nem varázslat, hanem a hangerő megfelelő módszerének kiválasztása, tolerancia, és a geometria.
Öt alapvető módszert alkalmazunk a padlón, mindegyiknek megvan a maga személyisége, erősségeit, és buktatók.
Vágd ki és próbáld ki módszer
A klasszikus old-school módszer: vegyél egy könnyű vágást, mérje meg az eredményt, állítsa be a szerszám eltolását, és ismételje meg. Fokozatosan találja meg a végső méretet, soha ne vágjon túl mélyre egy menetben.
- Legjobb: Egyszeri alkatrészek, prototípusok, kis kötegelt munkák, és nagyon szűk tűrések
- Bolti valóság: Lassú, de a rugalmasság szempontjából verhetetlen. Ez az első készség, amit minden tanulóból mesterré teszek, és jó hat hónap kell ahhoz, hogy igazán jó legyen.
Érezni fogja, hogy a szerszám mennyire elhajlik, mennyi hőtől nő az alkatrész, és hogyan kell a mikrométert úgy olvasni, mintha az egy második nyelv lenne. - Fogás: Csak akkor működik, ha a kezelő tudja, mit csinál. A befejező vágás rossz eltolása tönkreteszi az alkatrészt.
Beállítás beállítási módszer
Beállítja a szerszám pozícióját, és egyszer nullázza az eltolást, majd futtasson egy teljes köteget ugyanazon a beállításon.
- Legjobb: Közepes és nagy gyártási tételek, következetes ismétlődő részek
- Előnyök: Stabil pontosság, nagy hatékonyság, egyenletes minőség. Ez a tömegtermelés igáslója.
- Kritikus szabály: Mindig ellenőrizze és érvényesítse az első darabot a tétel futtatása előtt.
láttam 500 egy óra alatt leselejtezett alkatrészek, mert valaki kihagyta az első darabos ellenőrzést, és a szerszám eltolása megvolt 0.2 mm le.
Méretezett szerszám módszer
Egy fix eszközt használ, kalibrált méret — fúrók, rágcsálók, feszegeti, és a menetfúrók mind így működnek. A furat mérete a szerszám mérete, többé-kevésbé.
- Legjobb: Szabványos furatméretek, szilánk, és belső profilok
- Előnyök: Egyszerű, következetes, nincs bonyolult offset-kezelés.
- Fogás: A szerszámkopás a néma gyilkos. Egy kopott dörzsár 0.02 mm csendesen elsodorja minden lyukat a futáson, és nem veszed észre, amíg meg nem méred. Kövesse nyomon a szerszám élettartamát, és ütemterv szerint cserélje ki, nem a kudarcra.
Automatikus & CNC vezérlési módszer
CNC és az automatikus vezérlőrendszerek lényegében a kezelői tapasztalatokat sütik bele a programba.
A gép mér, kompenzálja a szerszámkopást, és automatikusan visszahúzódik, pontos koordinátavezérléssel a szerszámpálya felett.
- Legjobb: Komplex geometria, közepestől nagy hangerőig, következetes ismételhetőség
- Előnyök: Sokkal nagyobb hatékonyság és következetesség, mint a manuális módszerek. Az összetett kontúrok és a 3D felületek, amelyek kézzel lehetetlenek lennének, rutinszerűek a CNC-marókon.
- Kemény igazság: Szemét be, szemetet ki. Ha rossz a program, a gép gyorsabban és következetesebben fogja elkövetni a hibát, mint egy ember.
Drágább összeomlásokat láttam rossz kódból, mint rossz kezelői megítélésből.
Dimenziószabályozási módszerek összehasonlítása
| Módszer | Legjobb hangerő-tartomány | Tipikus méretpontosság | Termelési hatékonyság | Képességi követelmény | Elsődleges kockázat |
| Vágd ki és próbáld ki | 1 - - 10 darabok | ±0,005 – ±0,02 mm | Nagyon alacsony | Nagyon magas (6+ hónapok elsajátítására) | Emberi hiba a végső vágásnál |
| Beállítás beállítása | 20 - - 500+ darabok | ±0,01 – ±0,05 mm | Magas | Mérsékelt | Az első darab beállítási hiba kötegelt selejtezést okoz |
| Méretezett eszköz | 10 - - 1000+ darabok | ±0,01 – ±0,03 mm | Közepes-magas | Alacsony | A szerszámok fokozatos kopása |
| Automatikus & CNC vezérlési módszer | 5 - - 10,000+ darabok | ±0,005 – ±0,02 mm | Nagyon magas | Magas (programozási készség) | Programhiba gyorsulást okoz, következetes hibák |
Bónusz: Forma & Pozíciópontossági módszerek
A forma pontosságáért, három alapvető megközelítésre támaszkodunk:
- Útgeneráció: A precíziós szerszámút-interpoláció CNC gépeken pontos, szabad formájú profilokat hoz létre
- Forma szerszámozás: Az alakos szerszámok egy menetben vágják le a teljes profilt az egyenletes keresztmetszetek érdekében
- Folyamatok generálása: Fordulás, őrlés, és a hónolás szabályozott relatív mozgással kerek formákat hoz létre
A pozicionálási pontosság érdekében, az aranyszabály nem vitatható: az összes pozíciókritikus funkció egyetlen beállításban való megmunkálása.
Minden alkalommal, amikor kioldja és újra rögzíti az alkatrészt, igazítási hibát vezetsz be. Ha az összes lyukat egy befogással ki tudja fúrni, csináld meg.
3. Felületi minőség: A komponens élettartamának rejtett illesztőprogramja
Tehát minden méretét elérte, jó a formád, a pozícióid kihaltak. Kész vagy? Még csak közel sem.
Ez a vékony felső fémréteg – a felület – meghosszabbítja vagy megszakítja az alkatrész élettartamát. A felület minősége négy módon befolyásolja közvetlenül a teljesítményt, és a legtöbb új mérnök csak az egyiket ismeri.
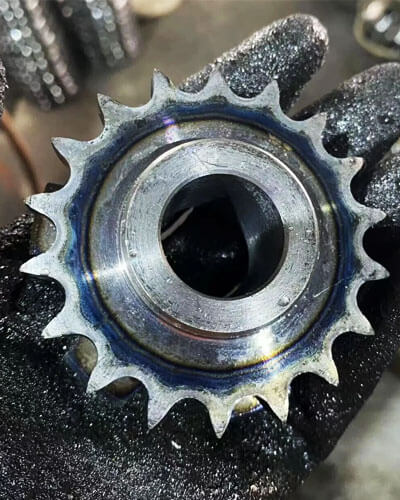
Kopásállóság
Nem számít, milyen simának tűnik két illeszkedő felület, mikroszinten csak a felületi érdességprofil csúcsait érintik.
A nagyobb érdesség kevesebbet jelent, magasabb érintkezési pontok, gyorsabb kezdeti kopás, és hosszabb betörési idő.
Pontosan ezért van az új motoroknál betörési időszak: lekoptatja ezeket a mikroszkopikus csúcsokat, így a felületek teljesen összetapadnak és stabil kopásba lépnek.
Nagy terhelésű alkalmazásokhoz, A felület minősége a különbség 10,000 szolgálati idő és 1,000 óra. Láttam, hogy a nehéz fogaskerekek háromszor tovább bírják, pusztán azáltal, hogy a felületi érdesség csökken az Ra-tól 3.2 hogy Ra 0.8.
Kifáradási szilárdság
Ciklikus terhelés alatt, minden apró szerszámnyom, karcolás, a megmunkálási gerinc pedig feszültségnövelő. A kifáradási repedések szinte mindig a felületen keletkeznek, érdességcsúcs gyökerénél.
Íme az intuitív rész: a felületen kialakuló nyomómaradék feszültség jó dolog.
Kioltja a húzó ciklikus terhelés egy részét, megnehezítve a repedések keletkezését és terjedését.
Olyan folyamatok, mint a sörétes peening, hengeres polírozás, és a hideg kikészítést úgy tervezték, hogy szándékosan nyomófelületi feszültséget hozzon létre.
Az emberek azt hiszik, hogy csak „kisimítják a felületet” – valójában előfeszítik, hogy tovább tartson..
Korrózióállóság
Minél simább a felület, annál kevesebb rés és völgy van a nedvesség számára, szennyező anyagok, és korrozív vegyszereket kell összegyűjteni. A lyukkorrózió a felületi érdesség völgyeiben kezdődik.
Csökkentse az Ra értéket, és drámaian meghosszabbítja a korróziós élettartamot. Nedves környezetben működő alkatrészekhez, sós, vagy savas környezetben, a jó felületkezelés évekig meghosszabbíthatja az élettartamot anélkül, hogy más tervezési változtatásokat végezne.
Tengeri alkatrészekhez, költözik Ra-ból 6.3 hogy Ra 1.6 megduplázhatja a korróziós élettartamot.
Fit & Szerelési stabilitás
Ez a leginkább figyelmen kívül hagyott hatás. Két azonos névleges interferenciaillesztésű alkatrész teljesen eltérően viselkedhet, ha eltérő felületi érdességük.
A nagyobb érdesség azt jelenti, hogy a csúcsok összeroppannak az összeszereléskor, kevésbé hatékony tényleges interferenciát okozva.
Rosszabb: a megmunkálásból származó maradék feszültség idővel ellazulhat, ami a méretek enyhe eltolódását okozza. Egyszer volt egy tétel precíziós perselyem, amely a megmunkálás után azonnal átment minden ellenőrzésen.
Bedobozoltuk őket, tedd a raktárba két hétre, és amikor elmentünk összeszerelni őket, a fele nem férne bele.
A belső maradék feszültség enyhült, és a méretek éppen annyira eltolódtak, hogy eltüntessék az illeszkedést. Soha ne hagyja ki a feszültségmentesítést a precízen illeszkedő alkatrészekhez.
4. A nagyobb kép: A pontosság és a minőség rendszermutatók
Íme a legnagyobb lecke, amit megtanultam 30 évek: a megmunkálási pontosság és a felületi minőség nincs elkülönítve, független mérőszámok. Ezek a teljes gyártási rendszer látható eredménye.
A gép merevsége, szerszám kopás, vágási hő, belső maradékfeszültség, orsó vibrációja, rögzítési pontosság – a folyamat minden egyes tényezője megjelenik az utolsó részben.
Ha következetes precizitásra törekszik, nem lehet csak „jobban próbálkozni” a géppel. Meg kell nézni az egész rendszert.
Ezen ok-okozati összefüggések megértése – hogyan jelenik meg a szerszámkopás a méreteltérésben, hogyan jelenik meg a vágási sebesség a felületkezelésben, hogy a rögzítés hogyan jelenik meg pozícióhibában – sokkal értékesebb, mint a tűréstáblázatok memorizálása.
Bárki kereshet egy tűrésértéket. A mérnök, aki tudja, miért van a tolerancia, és mi befolyásolja, az, aki tartja a vonalat.
Végső Gondolat
A jó megmunkálás nem arról szól, hogy számokat ütünk a nyomatokon. Arról van szó, hogy megértsük, mit jelentenek ezek a számok, hogyan jönnek létre, és hogyan hatnak az alkatrészre, amikor az üzemben van.
Sajátítsa el a pontosság három dimenzióját, tartsák tiszteletben a felület minőségének erejét, és lássa az egész rendszert a chip mögött – és megoldja a problémákat, mielőtt azok bekövetkeznének, nem a tétel selejtezése után.