Az alumíniumöntvény praktikus gyártási megoldás összetett geometriájú könnyűfém alkatrészek gyártásához, integrált funkcionális funkciók, és magas anyaghatékonyság.
Összehasonlítva egy alkatrész teljes tuskóból történő megmunkálásával, az öntéssel a szükséges geometria nagy részét létrehozhatja a szerszámban, csökkenti az anyagleválasztási és megmunkálási időt.
Alkatrész geometriától függően, termelési kötet, dimenziós követelmények, és mechanikai teljesítmény, a gyártók közül választhatnak gravitációs halálos casting, alacsony nyomású casting (LPDC), nagynyomású szerszám casting (HPDC), befektetési casting, és homoköntés.
A LangHe Industry az egyedi alumíniumöntést integrált gyártási folyamatként közelíti meg, nem pedig elszigetelt öntödei műveletként.
Munkafolyamatunk mérnöki felülvizsgálatot is tartalmazhat, öntési folyamat kiválasztása, szerszámozás és mintafejlesztés, alumínium olvadás, öntvény, hőkezelés,
CNC megmunkálás, felszíni befejezés, és minőségi ellenőrzés, lehetővé téve az ügyfelek számára, hogy prototípus mennyiségekből alkatrészeket fejlesszenek az ismételt gyártáson keresztül.
1. Mi az alumínium öntés?
Alumíniumöntvény egy olyan gyártási eljárás, amelyben az olvadt alumíniumötvözetet egy formaüregbe vezetik, és hagyják, hogy egy előre meghatározott geometriára megszilárduljon..
A szükséges alkatrésztől függően, termelési kötet, dimenziós pontosság, és mechanikai teljesítmény, a forma készülhet ragasztott homokból, kerámia anyagok, vagy újrafelhasználható fémszerszámok.
Az alumíniumöntvény alapvető előnye, hogy egy viszonylag összetett háromdimenziós konstrukciót képes egyetlen elsődleges alakítási művelettel szinte háló alakú komponenssé alakítani..
Olyan jellemzők, amelyek alapos megmunkálást vagy összeszerelést igényelnek, ha tömör alapanyagból gyártják – például bordák, főnökök, ívelt falak, házak, és belső üregek – gyakran közvetlenül beépíthetők az öntvénybe.
Az alapvető alumíniumöntési sorrend
Bár a különböző öntési technológiák eltérő berendezéseket és szerszámokat használnak, az alapvető gyártási sorrend hasonló:
Ötvözetválasztás → forma/szerszám kialakítás → olvasztás → olvadékkezelés → formafeltöltés → megszilárdítás → formázás → tisztítás → hőkezelés → megmunkálás → kikészítés → ellenőrzés
2. Magöntési folyamattechnológiák a LangHe öntödében
A LangHe Foundry változatos alumíniumöntő platformot használ, hogy a gyártási folyamatot az alkatrész geometriájához igazítsa, termelési kötet, dimenziós követelmények, felszíni befejezés, és mechanikai-tulajdonsági célokat.
Egyetlen öntési módszer sem alkalmas minden alumínium alkatrészhez. Az elsődleges eljárások közé tartozik a gravitációs présöntés, alacsony nyomású casting, nagynyomású szerszám casting, befektetési casting, és homoköntés.
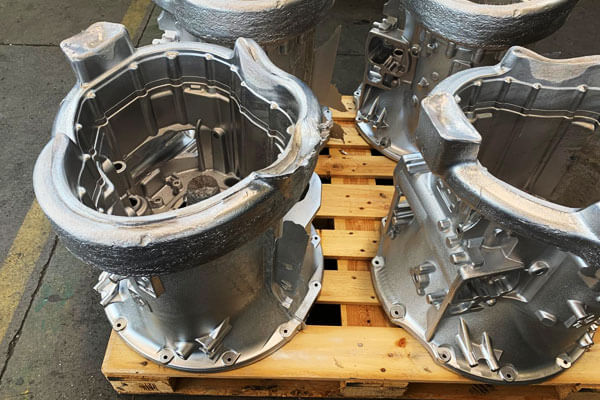
Gravitációs halálos casting (Állandó penész)
Gravitációs halálos casting, más néven is ismert állandó penészöntés, újrafelhasználható fémformát használ, jellemzően öntöttvasból vagy acélból készül.
Az olvadt alumínium elsősorban a gravitáció hatására kerül az üregbe, míg a formabevonatokat és a szabályozott forma-előmelegítést a felszabadulás és a megszilárdulás kezelésére használják.
Mivel a fémforma viszonylag hatékonyan vonja ki a hőt, A gravitációs présöntés finomabb és egyenletesebb öntési szerkezetet eredményezhet, mint sok hagyományos homoköntési körülmény.
Jobb felületminőséget és méretkonzisztenciát is biztosít.
A legfontosabb jellemzők közé tartozik:
- Jó mechanikai tulajdonságok a viszonylag szabályozott megszilárdulásból eredően.
- Jó felületminőség és méretkonzisztencia a homoköntéshez képest.
- Közepes használatra alkalmas újrafelhasználható szerszám- nagy volumenű előállításhoz.
- Alacsonyabb szerszámbefektetés, mint a nagynyomású fröccsöntés sok alkalmazásban.
- Hosszabb ciklusidő, mint a HPDC, de általában rövidebb, mint a hagyományos homoköntésnél.
A tipikus alkalmazások közé tartoznak a szivattyúházak, motor- és géptartók, elektromos házak, kerekek, és szerkezeti alumínium alkatrészek
A fő korlátozások geometriaiak. Nagyon vékony falak, mély alsó részek, és a rendkívül bonyolult funkciók előállítása nehezebb lehet, mint a HPDC-vel, míg a ciklusidők általában hosszabbak, mert a töltést elsősorban a gravitáció hajtja.
Alacsony nyomású casting (LPDC)
Alacsony nyomású casting alulról tölti meg a formát úgy, hogy szabályozott gáznyomást alkalmaz egy lezárt tartókemencébe.
Az olvadt alumínium egy száron vagy felszállócsövön keresztül felemelkedik a szerszám üregébe, tipikus töltési nyomással, általában a hozzávetőleges tartományban 0.1– 1 bar
Ellentétben a gravitációs töltéssel, Az LPDC szabályozott felfelé irányuló fémáramlást biztosít, és képes fenntartani a nyomást a megszilárdulás során.
Ez javíthatja az adagolást és csökkentheti a bizonyos zsugorodási hibákra való hajlamot, ha a folyamatot megfelelően tervezik.
Az LPDC különösen alkalmas olyan alkatrészekhez, ahol belső szilárdság, szerkezeti integritás, és következetes mechanikai tulajdonságok fontosak.
Az eljárás széles körben kapcsolódik az alumínium kerekekhez, és bizonyos házakhoz is használható, fék alkatrészek, és szerkezeti öntvények.
Fő előnyei közé tartozik:
- Ellenőrzött, viszonylag alacsony turbulenciájú töltés
- Jó fémfelhasználás
- Magas ismételhetőség
- Jó belső minőség a megfelelő kialakításhoz
- Alkalmasság közepesre- nagy volumenű előállításhoz
Korlátai közé tartozik a HPDC-nél lassabb ciklusidő és a gyakorlati geometriák szűkebb tartománya.
A berendezésekre és szerszámokra vonatkozó követelmények is speciálisabbak, mint a hagyományos homoköntésnél.
Nagynyomású szerszám casting (HPDC)
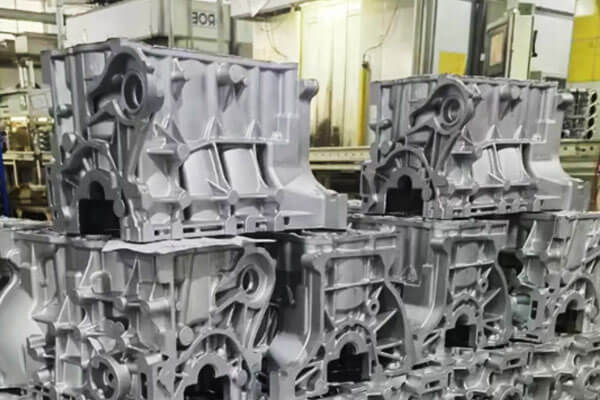
Nagynyomású szerszám casting nagy sebességgel és nyomással olvadt alumíniumot fecskendez egy újrafelhasználható acélszerszámba.
A tipikus présöntési nyomásszintek elérhetik a kb 700-1400 bar, a gép kialakításától függően, ötvözet, és a folyamat szakaszában.
A HPDC komplexek nagy mennyiségű előállítására van optimalizálva, vékony falú alkatrészek.
A gyors töltés bonyolult funkciókat tesz lehetővé, borda, főnökök, valamint korlátozott másodlagos megmunkálással kialakítandó integrált szerelőszerkezetek.
Megfelelő körülmények között, falszakaszok körül 0.8 mm vagy valamivel vastagabb is elérhető bizonyos területeken, de a gyakorlati minimum erősen függ az ötvözettől, vetített terület, áramlás hossza, szerszámtervezés, és hőviszonyok.
A tipikus alkalmazások között szerepel:
- Gépjármű-hajtóművek és motorházak
- Motor és szerkezeti burkolatok
- Elektronikus házak
- Ipari házak
- Összetett könnyű szerkezeti elemek
A fő előnyök a magas termelékenység, kiváló méretismételhetőség, jó felületi kivitel, és kiterjedt funkcióintegráció.
A fő korlátozások az acélszerszámok magas költsége, valamint a gáz porozitása és a levegő beszorulása, amelyet a nagy sebességű töltés okozhat..
Ez korlátozhatja a hagyományos HPDC alkalmasságát is bizonyos hőkezelési vagy nyomásálló alkalmazásokhoz, kivéve, ha speciális eljárásokat alkalmaznak..
Befektetési öntés
Befektetési öntés, vagy elveszett viasz casting, viaszmintát használ a kerámia héjforma létrehozásához.
A viaszmintát egymást követő tűzálló kerámiarétegekkel vonják be, ezt követően a viaszt eltávolítják, és a kerámiahéjat kiégetik, mielőtt az olvadt alumíniumot bevezetnék.
Az eljárás különösen értékes, ha az alkatrész összetett háromdimenziós geometriával rendelkezik, Finom részletek, vékony szakaszok, vagy olyan belső jellemzők, amelyeket nehéz gazdaságosan reprodukálni hagyományos homok- vagy permanensformázó eljárásokkal.
A befektetési öntés jó felületreprodukciót és méretpontosságot biztosíthat.
A reprezentatív felületkezelés körülbelül 125–250 mikroinch RMS tartományban lehet, Az ötvözettől függően, héjrendszer, és a folyamat feltételeit.
A legfontosabb előnyök között szerepel:
- Komplex geometria és nagy tervezési szabadság
- Jó dimenziós pontosság
- Jó felületi reprodukció
- Hálózat közeli formájú termelés
- Széles ötvözet választék
A tipikus alkalmazások közé tartoznak a precíziós ipari alkatrészek, repülőgéppel kapcsolatos hardver, orvosi berendezések alkatrészei, és egyéb összetett alumínium alkatrészek.
Az elsődleges korlátok a magasabb szerszám- és feldolgozási költségek a hagyományos homoköntéshez képest, valamint általában az alacsonyabb termelékenység nagyon nagy gyártási mennyiségek esetén..
Homoköntés (Gyanta & Zöld homok)
Homoköntés eldobható homokformát használ az öntőüreg létrehozásához. A LangHe Foundry különféle homokrendszereket használhat, beleértve zöld homok és gyantával kötött homok, alkatrész mérete szerint, geometria, termelési kötet, és méretkövetelmények.
A zöld homok nedvességtartalmú öntőrendszert használ, míg a gyantával kötött homok kémiailag kikeményedett kötőanyagrendszert használ.
A gyantahomok jobb ellenőrzést biztosíthat az összetett formák és magok számára, míg a zöld homokot széles körben használják gazdaságos általános célú termelésre.
A homoköntés a legnagyobb rugalmasságot kínálja nagy alkatrészek és alacsony- közepes volumen termelésre.
A szerszámozási költségek általában sokkal alacsonyabbak, mint az állandó formák vagy a HPDC szerszámok költségei, és az eljárás viszonylag nagy és összetett komponenseket képes befogadni.
A tipikus alkalmazások között szerepel:
- Nagy szivattyú- és szelepházak
- Gépalapok és házak
- Ipari berendezések alkatrészei
- Prototípus öntvények
- Nagy egyedi alumínium szerkezetek
Fő korlátai a durvább felületkezelés, kisebb méretpontosság, és nagyobb megmunkálási követelmények a présöntéshez vagy a beruházási öntéshez képest.
Folyamat kiválasztása a LangHe öntödében
A megfelelő alumíniumöntési eljárást a alkatrész tervezési és gyártási követelmények, nem pedig önmagában öntési módszerrel.
A gravitációs fröccsöntés és az LPDC jól illeszkedik az ellenőrzött szilárdulást és állandó tulajdonságokat igénylő alkalmazásokhoz; A HPDC nagy hangerőre van optimalizálva, összetett vékonyfalú gyártás;
A befektetési öntés bonyolult precíziós geometriákat kezel; és a homoköntés továbbra is rendkívül hatékony nagy vagy kis térfogatú alkatrészek esetén.
Ez a folyamat rugalmassága lehetővé teszi Langhe öntöde a szerszámberuházás kiegyensúlyozására, termelési hatékonyság, dimenziós vezérlés, felületi minőség, és mechanikai követelmények az egyes alumíniumöntvény-alkalmazásokhoz.
3. Anyagtudomány & Alumíniumötvözetkohászat
Az ötvözet kiválasztása az egyik legfontosabb döntés az alumíniumöntésben, mert közvetlenül befolyásolja az önthetőséget, mechanikai erő, korrózióállóság, megmunkálhatóság, hőkezelési reakció, és az üzemi hőmérséklet.
Általános alumínium öntőötvözetek
A legszélesebb körben használt öntvényötvözetek elsősorban a Al-Si, Al-Si-mg, és Al-Si-Cu rendszerek.
A szilícium javítja a folyékonyságot és a töltőképességet, a magnézium lehetővé teszi a csapadékos keményedést, míg a réz növelheti a szilárdságot és javíthatja a megmunkálhatóságot, de általában csökkenti a korrózióállóságot.
| Ötvözet | Tipikus ötvözetrendszer | Kulcsfontosságú jellemzők | Tipikus alkalmazások |
| A356 | Al-Si-mg | Kiváló önthetőség, korrózióállóság, és jó erősségű T6 kezelés után | Házak, szerkezeti részek, autóipari alkatrészek |
| A357 | Al-Si-mg | Magasabb Mg-tartalom, mint az A356, nagyobb hőkezelt szilárdságot biztosítva | Nagy szilárdságú szerkezeti öntvények, igényes mérnöki alkatrészek |
| A380 | Al-Si-Cu | Kiváló stancolási képesség, jó szilárdság és megmunkálhatóság, széles körben használják présöntéshez | Autóalkatrészek, házak, zárójel, ipari alkatrészek |
| ADC12 | Al-Si-Cu-Fe | Kiváló folyékonyság, jó méretstabilitás és termelékenység HPDC-ben; széles körben használják összetett vékonyfalú alkatrészekhez | Autóipari házak, motor alkatrészek, elektronikus és ipari burkolatok |
A383 |
Al-Si-Cu | Magas folyékonyság és jó ellenállás a forró repedésekkel szemben; alkalmas összetett fröccsöntött geometriákhoz | Komplex fröccsöntött házak és szerkezeti elemek |
| A413 | Al-Si | Magas szilícium tartalom, kiváló folyékonyság és nyomásállóság | Hidraulikus alkatrészek, házak, vékonyfalú öntvények |
| A390 | Magas szilíciumtartalmú ötvözet | Magas kopásállóság és jó méretstabilitás, de nehezebben megmunkálható | Motor alkatrészek, szivattyúk, kopásálló alkatrészek |
| A206 | Al-Cu | Nagy szilárdság és kifáradás hőkezelés után, alacsonyabb önthetőségű, mint az Al-Si ötvözetek | Szerkezeti és nagy szilárdságú mérnöki alkatrészek |
Hőkezelhető vs nem hőkezelhető ötvözetek
A hőkezelhető ötvözetek szilárdságuk jelentős részét az öntés utáni szabályozott kohászati reakciókból nyerik. A356, A357, és az A206 reprezentatív példák.
Egy tipikus T6-út az oldatos hőkezelésből áll, gyors kioltás, és a mesterséges öregedés, az ötvözet specifikációjában meghatározott pontos hőmérsékletekkel és tartási időkkel, öntési szakasz vastagsága, és a szükséges tulajdonságokat.
Nem hőkezelhető ötvözetek (A443, A518) elsősorban az öntvény mikroszerkezetére és az ötvözet kémiájára támaszkodnak az erősség érdekében.
Teljesítményük továbbra is javítható az olvadék minőségének szabályozásával, gabonaszerkezet, hibák öntési hibái, és hűtési feltételek, de nem érik el ugyanazt a csapadék keményedési reakcióját, mint az A356 vagy az A357.
Ez a megkülönböztetés különösen fontos a nagynyomású fröccsöntésnél.
Bár egyes présöntvény-ötvözetek hőkezelési potenciállal rendelkeznek, a hagyományos HPDC alkatrészek bezárt gázt és porozitást tartalmazhatnak, amely kitágulhat vagy hólyagosodást okozhat a magas hőmérsékletű oldatkezelés során.
Ezért, Az olyan ötvözetek, mint az A380 és az ADC12, általában öntött állapotban vagy kiválasztott alacsony hőmérsékletű öregítő kezelésekkel használatosak., az alkatrésztől és a folyamattervtől függően.
4. Mérnöki integráció: DFM & Szimulációs képességek
Az egyedi alumíniumöntvény akkor a legmegbízhatóbb, ha a gyárthatósággal a szerszámok gyártása előtt foglalkoznak.
A LangHe Foundry a DFM-et mérnöki szakaszként kezeli, nem pedig végső gyártásellenőrzésként.
A cél az, hogy az ügyfél CAD-modelljét kitölthető geometriává alakítsák, megszilárdult, hőkezelt, megmunkált, és következetesen ellenőrizték.
Tervezés a gyárthatóság felülvizsgálatához
A mérnöki felülvizsgálat termék és öntödei szempontból egyaránt értékeli az alkatrészt.
A fontos területek közé tartozik:
- Falvastagság és átmenetek
- Tervezeti követelmények
- Filé és sugarak
- Bordák és főnökök
- Alapvető hozzáférhetőség
- Kapuzás és etetés
- Öntési zsugorodás
- Megmunkálási ráhagyás
- Datum stratégia
- Szorító és ellenőrző felületek
Például, a vékony falról a nagyon vastag falra történő hirtelen átmenet helyi hőkoncentrációt hozhat létre.
A vastagabb terület tovább maradhat folyékony a megszilárdulás során, és érzékeny lehet a zsugorodási porozitásra.
Kis geometriai módosítás – például filé hozzáadása, csökkenti a felesleges tömeget, vagy az átmenet javítása – ezért javíthatja az öntési minőséget anélkül, hogy megváltoztatná az alkatrész alapvető funkcióját.
Falvastagság és szakaszátmenetek
A szelvényvastagság egyenletessége az egyik leghasznosabb általános elv az alumíniumöntés során.
A falvastagságban nagy különbségek lehetnek:
Eltérő hűtési sebesség → eltérő megszilárdulási idő → hőkiegyensúlyozatlanság → fokozott hibaveszély
Ez nem jelenti azt, hogy minden öntvénynek tökéletesen egységes falakkal kell rendelkeznie. A funkcionális követelmények gyakran bordákat igényelnek, főnökök, rögzítőpárnák, és egyéb helyi jellemzők.
A mérnöki cél ezeknek a változásoknak a szabályozása fokozatos átmenetekkel és megfelelő termikus tervezéssel.
Kapuzás és takarmányozás tervezése
A kapurendszer szabályozza, hogy az olvadt fém hogyan jut el a formaüregbe, míg az etetőrendszer kompenzálja a megszilárdulás során bekövetkező összehúzódást.
A mérnöki felülvizsgálat figyelembe veszi:
- A kapu helye
- Futó méretei
- Kitöltési sorrend
- Felszálló helyzet
- Helyi forró pontok
- Irányított megszilárdulás
- Túlcsordulás és légtelenítés adott esetben
Egy megfelelően megtervezett rendszer csökkentheti a turbulenciát, javítja a töltést, és jobb betáplálást biztosítanak azon szakaszok esetében, amelyekben valószínűleg zsugorodás alakul ki.
Formatöltés és megszilárdulás szimulációja
Összetett vagy nagy értékű alkatrészekhez, numerikus szimuláció használható a javasolt öntvény kiértékelésére a fizikai próbák előtt.
Az öntésszimulációs szoftver modellezheti a formatöltést, hőátadás, megszilárdulás, és a zsugorodáshoz kapcsolódó viselkedés.
Az olyan kereskedelmi platformok, mint a MAGMASOFT és a ProCAST, példák az ipari öntödei mérnöki eszközökre.
A szimuláció segíthet azonosítani:
| Szimulációs terület | Mérnöki cél |
| Kitöltési minta | Határozza meg a hiányos feltöltést és a kedvezőtlen áramlási útvonalakat |
| Hőmérséklet eloszlás | Feltöltés közben értékelje a hőegyensúlyt |
| Megszilárdulási sorrend | Határozza meg, hol történik először és utoljára a megszilárdulás |
| Hot Spots | Azonosítsa a fokozott zsugorodási kockázatú régiókat |
| Porozitás előrejelzése | Azonosítsa a belső zsugorodásra potenciálisan érzékeny területeket |
| Kapu/emelő kialakítás | Optimalizálja a fém szállítását és adagolását |
| Folyamat alternatívák | Hasonlítsa össze a különböző folyamat- vagy geometriai megoldásokat a próbák előtt |
A szimuláció egy előrejelző mérnöki eszköz, nem helyettesíti a gyártásellenőrzést.
A tényleges öntési eredmények továbbra is az olvadék állapotától függenek, penész hőmérséklet, gépbeállítások, kezelői vezérlés, és a folyamat stabilitása.
CAD/CAM integráció
Miután az öntvényterv érvényesítésre került, A CAD/CAM adatok a szerszám- és megmunkálásfejlesztés során felhasználhatók.
Ugyanaz a digitális modell képes támogatni:
Öntvénygeometria → Szerszámtervezés → CNC programozás → Ellenőrzés
Ez csökkenti az eredeti rajz közötti eltérések kockázatát, az öntési modell, és a végső megmunkálási program.
Egyedi gyártáshoz, a digitális adatfolytonosság különösen akkor hasznos, ha az ügyfél műszaki revíziókat hajt végre. A változtatások a szerszámozási vagy megmunkálási utasítások kiadása előtt kiértékelhetők.
Datum Stratégia öntvényekhez
Az öntvényt logikusan kell megtervezni megmunkálási nullapont stratégia. A kritikus megmunkálási felületeket az öntvény stabil és megismételhető jellemzőire kell vonatkoztatni.
Ez különösen fontos az olyan komponensek esetében, amelyek tartalmazzák:
- Csapágyfurák
- Szerelési lyukak
- Tömítő felületek
- Tengely interfészek
- Több kapcsolódó megmunkálási funkció
A rossz nullapont-választás mérethibák láncolatát hozhatja létre még akkor is, ha minden egyes megmunkálási művelet elfogadhatónak tűnik.
A cél a tulajdonságok közötti kapcsolat szabályozása, nem egyszerűen az egyes jellemzők dimenziója külön-külön.
5. Speciális utófeldolgozás, Megmunkálás, és a felszíni befejezés
Az öntés meghatározza az alumínium alkatrészek alapvető geometriáját, de a megadott mechanikai tulajdonságok eléréséhez gyakran további feldolgozásra van szükség, dimenziós pontosság, felületi állapot, és funkcionális teljesítmény.
A LangHe öntödében, az utófeldolgozást az ötvözetnek megfelelően választják ki, öntési módszer, részgeometria, tolerancia követelmények, és a végső alkalmazás.
Hőkezelés
A hőkezelést elsősorban hőkezelhető alumíniumöntvény-ötvözeteknél alkalmazzák, mint pl A356 és A357.
A leggyakoribb feltételek közé tartozik T4 és T6, míg a kiválasztott ötvözetek és alkalmazások más temperációs feltételeket is alkalmazhatnak.
Egy tipikus T6 kezelés három szakaszból áll:
- Oldat hőkezelés alkalmas ötvöző komponensek feloldására az alumíniummátrixban.
- Eloltás hogy a túltelített szilárd oldat megmaradjon.
- Mesterséges öregedés a szabályozott csapadékképződés elősegítésére, valamint a szilárdság és a keménység növelésére.
A356 típusú ötvözetekhez, oldatos kezelést általában kb 530-545 °C, ezt követi a gyors kioltás és a mesterséges öregedés gyakran a tartományban 150-180°C.
Pontos hőmérsékletek, tartási idők, és a hűtési feltételeket az ötvözetspecifikáció és az öntési geometria szerint kell kialakítani.
A hőkezelésnek figyelembe kell vennie az öntvény porozitását és a méretstabilitást is. A nyomás alatt öntött alkatrészek túlzott melegítése jelentős gázzáródással méretváltozásokhoz vagy felületi hólyagosodáshoz vezethet.
Ezért, a megfelelő temperálást és hőkezelési módot az öntési eljárással együtt kell meghatározni.
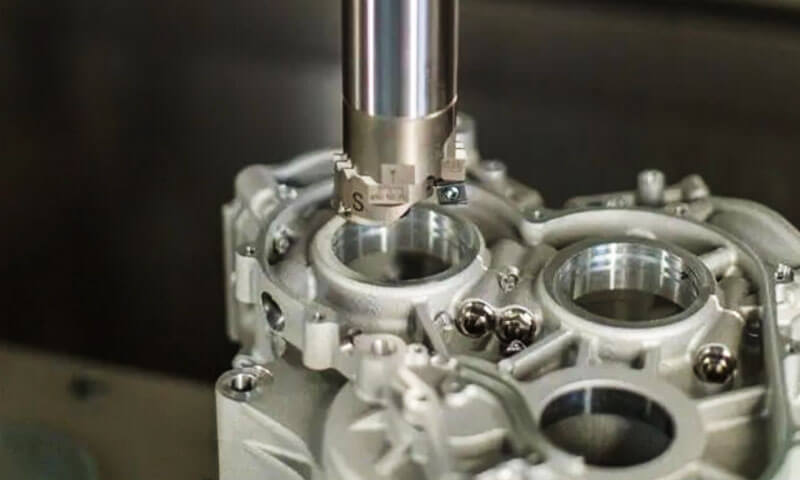
Alumíniumöntvények CNC megmunkálása
A precíziós megmunkálást arra használják, hogy a kiválasztott öntvényfelületeket funkcionális jellemzőkké alakítsák, szabályozott méretekkel és helyzeti viszonyokkal.
A tipikus műveletek közé tartozik szemben, őrlés, fúrás, fúrás, csapás, romboló, menetes, barázda, és alákínálás.
A megmunkálás különösen fontos:
- Csapágyülések és precíziós furatok
- Tömítő felületek
- Szerelési felületek
- Menetes lyukak
- Tengely és tengelykapcsoló interfészek
- Méretreferencia felületek
Kulcsfontosságú szempont az öntési geometria és a megmunkálási nullapontok közötti kapcsolat.
A funkcionális felületeket stabil referenciaelemekből kell megmunkálni, hogy a koncentrikus legyen, párhuzamosság, függőlegesség, és a helyzetpontosság következetesen szabályozható.
Megfelelően kialakított alumíniumöntvényekhez, körüli méretmegmunkálási tűrések ± 0,05 mm gyakorlati referenciaként használható számos funkcióhoz, míg a kiválasztott méreteknél szigorúbb tűrések érhetők el ellenőrzött CNC körülmények között.
A tényleges képesség az alkatrész méretétől függ, geometria, ötvözet, hőkezelési állapot, gépi képesség, és ellenőrzési követelmények.
Felületi kikészítés
A felületkezelés javíthatja a megjelenést, távolítsa el az öntési maradványokat és a sorját, és további korrózió- vagy kopásvédelmet nyújtanak.
A kiválasztott kezelésnek kompatibilisnek kell lennie az alumíniumötvözettel és a szükséges szervizkörnyezettel.
| Felületi kikészítés | Fő cél | Tipikus alkalmazás |
| Robbantás | Eltávolítja a skálát, maradványok, és laza felületi anyag; egységes textúrát hoz létre | Általános ipari öntvények |
| Vibrációs befejezés | Sorjázás és élsimítás | Kis és közepes alkatrészek |
| Eloxálás | Ellenőrzött alumínium-oxid réteget képez a korrózióállóság és a megjelenés érdekében | Házak, boríték, fogyasztói és ipari alkatrészek |
| Porbevonat | Tartós dekoratív és védőbevonatot biztosít | Külső és ipari alkatrészek |
Festés |
Színt és további környezetvédelmet biztosít | Gépek és berendezések alkatrészei |
| Kromátkonverziós bevonat | Javítja a korrózióvédelmet és fenntartja az elektromos vezetőképességet | Elektromos és ipari burkolatok |
| Lézeres jelölés | Állandó azonosítás és nyomon követhetőség | Cikkszámok, QR kódok, logó, köteg információ |
Összeszerelés és működési tesztelés
Kész szerelvényként szállított alkatrészekhez, az utófeldolgozás túlmutathat a megmunkáláson és a felületkezelésen.
A terméktől függően, a szolgáltatások magukban foglalhatják a betét beszerelését, csapágypréselés, rögzítés, részegység, méretellenőrzés, és védőcsomagolás.
Nyomástartalmú alumíniumöntvények esetén szivárgásvizsgálatra is szükség lehet.
A légnyomás vagy víznyomás vizsgálatát általában az alkatrész tervezése és az ügyfél specifikációja szerint választják ki, míg a héliumvizsgálat ott alkalmazható, ahol lényegesen nagyobb szivárgási érzékenységre van szükség.
Tesztnyomás, stabilizációs idő, megengedett szivárgás, és az elfogadási kritériumokat mindig a vonatkozó rajznak vagy műszaki specifikációnak kell meghatároznia.
Az utófeldolgozás célja nem csupán a megjelenés javítása.
A hőkezelés megfelelően szabályozott sorrendje, CNC megmunkálás, felszíni befejezés, összeszerelés, és a funkcionális tesztelés biztosítja, hogy az öntött alkatrész megfeleljen végső méretének, mechanikai, és a szolgáltatási követelmények.
6. Minőségbiztosítás & Megfelelőségi szabványok
A minőség-ellenőrzés elengedhetetlen az alumíniumöntvényeknél az öntési hibák miatt, méretváltoztatás, hőkezelési következetlenségek, és a megmunkálási hibák közvetlenül befolyásolhatják a kész alkatrész teljesítményét.
A LangHe öntödében, a minőségbiztosításnak le kell fednie a teljes gyártási láncot, a nyersanyag- és olvadékszabályozástól az öntésig, hőkezelés, megmunkálás, felszíni befejezés, és végső ellenőrzés.
Anyag- és kémiai összetétel ellenőrzése
Az első lépés annak ellenőrzése, hogy a kiválasztott ötvözet megfelel-e a szükséges specifikációnak.
A kémiai összetételt megfelelő anyagelemző berendezéssel ellenőrizzük, különös tekintettel azokra az elemekre, amelyek erősen befolyásolják az öntési viselkedést és a mechanikai tulajdonságokat, beleértve És, Mg, CU, FE, MN, és Zn.
Gyártási megrendelésekhez, az anyag azonosítása és a tétel nyomon követhetősége biztosítja, hogy az öntvényben használt ötvözet megfeleljen a jóváhagyott specifikációnak.
Öntési folyamat vezérlése
Az öntési minőség nagymértékben függ a folyamat ellenőrzésétől, nem pedig a végső ellenőrzéstől.
A fontos paraméterek közé tartozik az olvadék hőmérséklete, penész hőmérséklet, töltési feltételek, öntési vagy injektálási paraméterek, szegényedés, olvad a tisztaság, és megszilárdulási viselkedés.
Összetett öntvényekhez, A folyamatszimuláció a mérnöki fejlesztés során is használható a lehetséges feltöltési problémák azonosítására, forró pontok, és a zsugorodásra hajlamos területeket a gyártási szerszámok véglegesítése előtt.
Hőkezelés és mechanikai ellenőrzés
Hőkezelhető ötvözetekhez, a hőkezelési nyilvántartást a megadott temperállapotnak megfelelően kell ellenőrizni.
A356-T6, például, ellenőrzött oldatos kezelést igényel, eloltás, és mesterséges öregítés a meghatározott mechanikai teljesítmény elérése érdekében.
Az elfogadási kritériumoknak az alkalmazandó ötvözetspecifikáción kell alapulniuk, rajz, beszerzési megrendelés, vagy az ügyfél műszaki szabványa, nem pedig minden öntvényre alkalmazott általános érték.
Méret- és felületvizsgálat
Öntés és megmunkálás után, a kritikus méretek ellenőrzése kalibrált mérőberendezéssel történik.
Az alkatrész összetettségétől függően, az ellenőrzés féknyergeket is tartalmazhat, mikrométer, mérőeszközök, magasságmérők, CMMS, optikai ellenőrző rendszerek, és speciális szerelvények.
A felületvizsgálat kiterjed az öntvény megjelenésére, megmunkálási jelek, fúrás, repedések, bevonat állapota, és egyéb, az ügyfél által meghatározott követelményeknek.
Ahol szükséges, Röntgen/CT, festőhatás, vagy más roncsolásmentes vizsgálati módszerek beépíthető a komponens kockázati szintjének és specifikációinak megfelelően.
Megfelelőség és nyomon követhetőség
Az egyedi alumíniumöntvényeknek meg kell felelniük az ASTM-nek, -Ben, TÓL, Gb, vagy ügyfélspecifikus anyag- és méretszabványok, a célpiactól és az alkalmazástól függően.
Az alkalmazandó szabványt mindig az ajánlatkérés és a rajz-áttekintés szakaszában kell meghatározni.
A nyomon követhetőség tól terjedhet nyersanyag tétel → olvadás/hő → öntési tétel → hőkezelés → megmunkálás → ellenőrzés → végső szállítás.
Ez különösen fontos a nyomást tartalmazó termékeknél, biztonsággal kapcsolatos, és ismételt gyártású alkatrészek.
A LangHe öntöde egy ISO minősítésű gyártó, a strukturált minőségirányítási megközelítés támogatása az egyedi öntvénygyártás során.
7. Egyedi alumíniumöntés vs. Alumínium megmunkálás: Ami jobb?
Az egyedi alumíniumöntés és a CNC megmunkálás nem minden alkalmazásban versengő megoldások.
Különböző gyártási követelményekre vonatkoznak, és sok esetben a leghatékonyabb megoldás az öntés és a megmunkálás kombinációja.
| Tényező | Egyedi alumínium öntés | CNC megmunkálás alumíniumból |
| Alapelv | Az olvadt alumíniumot a kívánt geometriára alakítják | Az anyagot eltávolítják a tuskóból, lemez, vagy bárkészlet |
| Komplex geometria | Kiválóan alkalmas integrált formákhoz, borda, főnökök, és belső jellemzők | Inkább a szerszámhoz való hozzáférés és az anyageltávolítás korlátozza |
| Szerszámkészítés | Minták szükségesek, formák, vagy meghal | Általában nincs szükség öntőformára |
| Kezdeti szerszámkészítési költség | Magasabb, különösen présöntéshez | Alacsonyabb prototípusokhoz és kis mennyiségekhez |
| Nagy mennyiségű termelés | Kiválóan alkalmas ismételt gyártásra | Lehet több idő- és anyagigényes |
Méretpontosság |
Jó, majd szükség esetén megmunkálás következik | Általában magasabb a közvetlenül megmunkált jellemzőknél |
| Anyagi hatékonyság | A hálóhoz közeli gyártás csökkentheti a megmunkálási készletet | A szilárd állományból jelentős anyagot távolítanak el |
| Felületi állapot | Az öntési módszertől és az ötvözettől függ | Közvetlenül vezérelhető vágási paraméterekkel és szerszámokkal |
| Prototípus rugalmasság | Mérsékelt, a szerszámozási módtól függően | Kiváló |
| Tipikus stratégia | Öntsön a fő testet, majd a gép kritikus jellemzőit | A teljes alkatrész megmunkálása raktárról |
Kombinált öntés + CNC stratégia
Számos ipari alkatrészhez, a legpraktikusabb megoldás nem az öntés vagy megmunkálás, de:
Tervezés → Alumíniumöntés → Hőkezelés → CNC megmunkálás → Felületkezelés → Ellenőrzés
Ez a megközelítés hatékonyan választja el egymástól a két gyártási funkciót:
- Öntvény geometriai összetettséget és közel nettó formát biztosít.
- CNC megmunkálás pontosságot biztosít.
- Hőkezelés adott esetben kialakítja a szükséges mechanikai tulajdonságokat.
- Felszíni befejezés korrózióvédelmet és megjelenést biztosít.
- Ellenőrzés ellenőrzi a kész alkatrészt a rajzhoz képest.
A helyes eljárás tehát a geometriától függ, ötvözet, éves mennyiség, tolerancia, felületi követelmények, szerszámköltségvetés, és a teljes gyártási költség, ahelyett, hogy egy folyamat egyetemesen jobb lenne.
8. Stratégiai beszerzés: Miért válassza a LangHe Foundry-t egyedi alumíniumöntéshez??
Az egyedi alumíniumöntvény-gyártó kiválasztása stratégiai döntés, amely befolyásolja a minőséget, költség, átfutási idő, és az ellátási lánc megbízhatósága.
Langhe öntöde olyan képességek kombinációját kínálja, amelyek kiváló választássá teszik egyedi alumíniumöntési projektekhez.
Változatos folyamatportfólió.
LangHe gravitációs présöntéssel foglalkozik, alacsony nyomású casting, nagynyomású szerszám casting, befektetési casting, és homoköntés.
Ez lehetővé teszi az öntöde számára, hogy az egyes alkalmazásokhoz az optimális eljárást válassza ki, ahelyett, hogy egyetlen folyamatot kényszerítene minden alkatrészhez.
Mérnöki integráció.
A LangHe mérnöki csapata visszajelzést ad a DFM-nek, szimuláció, és folyamatoptimalizálás. Ez csökkenti a fejlesztési időt, javítja az első alkalom minőségét, és csökkenti a teljes költséget.
Házon belüli megmunkálás és kikészítés.
A LangHe CNC megmunkálást kínál, hőkezelés, Eloxálás, por bevonat, festés, és összeszerelés. Ez csökkenti az átfutási időt, ellenőrzi a minőséget, és leegyszerűsíti az ellátási lánc kezelését.
Minőségi rendszerek.
A LangHe dokumentált minőségbiztosítási rendszert tart fenn anyagtanúsítással, dimenziós ellenőrzés, NDT, És a teljes nyomon követhetőség. Ez elengedhetetlen az autóipar számára, űrrepülés, orvosi, és más kritikus alkalmazások.
Gyártási rugalmasság.
LangHe prototípusokat tud gyártani, kis tételek, és nagy volumenű gyártási sorozatok. Az öntöde kapacitása és folyamatszabályozása lehetővé teszi az igényes szállítási ütemezések teljesítését.
Iparági tapasztalat.
LangHe szolgálja ki az ügyfeleket az autóiparban, űrrepülés, energia, távközlés, orvosi, ipari, és a fogyasztási cikkek iparágai. Ez a tapasztalat minden projektről tájékoztat.
Egyedi alumíniumöntvények egyetlen gyártópartnere
A LangHe Foundry értéke az öntési technológia integrálásában rejlik, mérnöki támogatás, CNC megmunkálás, felszíni befejezés, ellenőrzés, és az ellátás koordinálása egyetlen gyártási munkafolyamatba.
Ez csökkenti a külön beszállítók kezelésének szükségességét az egyes gyártási szakaszokhoz, és világosabb műszaki felületet biztosít a rajz áttekintésétől a kész alkatrészig.
Egyedi alumíniumöntvény beszállítót értékelő vásárlóknak, ezért nem csak az egységár a legfontosabb szempont, hanem a folyamatképességet is, mérnöki támogatás, minőségi következetesség, gyártási rugalmasság, és a tulajdonjog teljes költsége.
A LangHe integrált megközelítését úgy alakították ki, hogy megfeleljen ezeknek a követelményeknek a kezdeti fejlesztéstől az ismételt gyártásig.
9. Következtetés
Az egyedi alumíniumöntés sokoldalú és költséghatékony gyártási eljárás komplexek előállítására, könnyűsúlyú, és tartós alkatrészek.
Az öntési eljárás kiválasztása – gravitációs szerszám, alacsonynyomású, nagynyomású, beruházás, vagy homok – geometriától függ, kötet, tolerancia, felszíni befejezés, és a mechanikai tulajdonságokra vonatkozó követelmények.
Langhe öntöde átfogó öntési platformot kínál, mérnöki támogatás, házon belüli megmunkálás és kikészítés, és erős minőségbiztosítási rendszer.
Ez a kombináció lehetővé teszi az öntöde számára, hogy egyedi alumíniumöntvényeket szállítson, amelyek megfelelnek a legigényesebb előírásoknak, miközben szabályozzák a költségeket és az átfutási időt.
Függetlenül attól, hogy az alkalmazás autóipari ház, egy repülőgép-tartót, egy elektronikus ház, vagy ipari szivattyútest, a megfelelő öntőpartner különbséget tud tenni a megbízhatóan működő és az idő előtt meghibásodott alkatrész között.
Langhe -ipar ilyen partnerként pozicionálódik, technikai mélységet kínálva, termelési képesség, és az egyedi alumíniumöntési projektekhez szükséges minőségbiztosítás.
GYIK
Az ADC12 alkalmas egyedi alumíniumöntéshez?
Igen. Az ADC12-t széles körben használják nagynyomású présöntéshez, jó folyékonysága miatt, dimenziós stabilitás, és alkalmas összetett alkatrészekhez.
Általában házakhoz használják, zárójel, motor alkatrészek, és egyéb ipari és autóipari fröccsöntött alkatrészek.
Az alumíniumöntvények hőkezelhetők??
Igen, de az alkalmazhatóság az ötvözettől és az öntési eljárástól függ. A356 és A357, például, általában hőkezelt körülmények között szállítják, mint például a T6.
A hagyományos nagynyomású fröccsöntött ötvözetek, mint például az ADC12, további megfontolást igényelnek, mivel a bezárt gáz és a porozitás befolyásolhatja a magas hőmérsékletű kezelésre adott válaszukat..
Biztosíthat-e LangHe megmunkálást alumíniumöntés után?
Igen. Az egyedi alumíniumöntvények kombinálhatók a furatok CNC megmunkálásával, szálak, lezáró felületek, szerelési interfészek, és egyéb precíziós jellemzők, ezt követi az ellenőrzés és a megfelelő felületkezelés.
Mi a különbség a gravitációs présöntés és a nagynyomású présöntés között??
A gravitációs présöntés gravitáció hatására az olvadt alumíniumot egy fémformába önti, jó mechanikai tulajdonságokat és felületi minőséget produkál közepes mennyiségben.
A nagynyomású fröccsöntés nagy nyomáson injektálja az olvadt alumíniumot, komplex előállítása, vékony falú alkatrészek nagy mennyiségben, kiváló méretpontossággal.
Mire használható az alacsony nyomású présöntvény?
Alacsony nyomású présöntvényt használnak a szimmetrikushoz, nagy integritású alkatrészek, például autókerekek, hengerfejek, és féknyereg. Kiváló belső minőséget és magas anyaghozamot kínál.