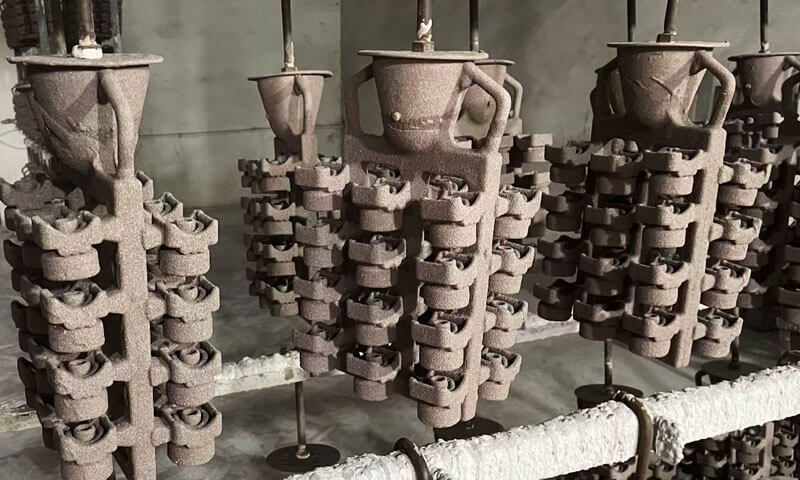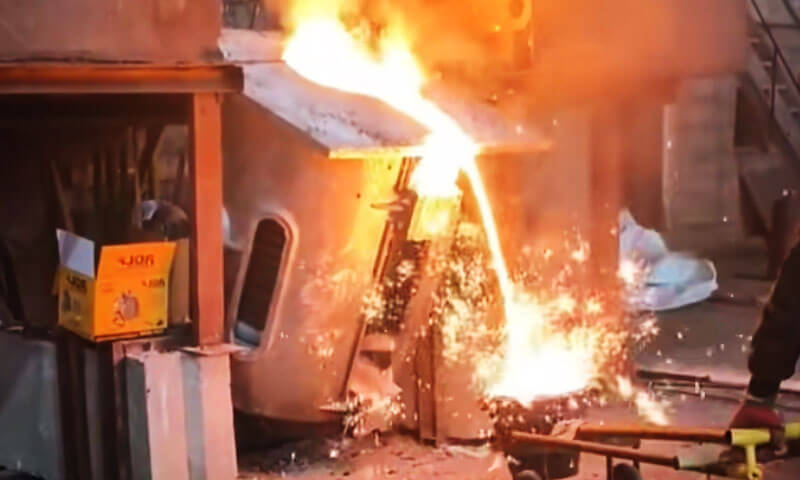
Elektromos olvasztókemencék – különösen közepes frekvenciájú indukciós kemencék– az öntödéknek kiváló szabályozást biztosítanak az olvadási hőmérséklet felett, töltés összetétele, és a gyártási rugalmasság. De maga a kemence csak egy része a öntvény rendszer.
Probléma a töltés előkészítésében, olvadékkémia, stroke kontroll, kemence bélés, oltás, szferoidizáció, vagy az öntési gyakorlat végül öntési hibaként jelentkezhet, megmunkálási probléma, instabil mikrostruktúra, vagy túlzott gyártási költség.
Öntödei mérnök szemszögéből, valóban sok „öntési hiba” keletkezik mielőtt a fém elérné a formát.
Ez különösen igaz a gyártás során szürke vas, csillapító vas, és egyéb vasöntvények elektromos olvasztórendszerekben.
A következő 15 kérdések a leggyakoribb kemencével és olvadékkal kapcsolatos problémákra terjednek ki, gyakorlati korrekciós intézkedésekkel együtt.
1. Túlzott égési veszteség
Elektromos kemencében olvasztva, túlzott elem égési vesztesége egyike azoknak a problémáknak, amelyek elsőre kicsinek tűnnek, de végül felbukkannak a kémiai elemzésben, mikroszerkezet, és az öntvény mechanikai tulajdonságai.
Olyan elemek, mint pl És, MN, és Kr érzékenyek az oxidációra az olvadás során, és a tényleges visszanyerés jelentősen változhat a töltés állapotától és a kemence gyakorlatától függően.
Egyes öntödei műveleteknél, több százalékos veszteség is megfigyelhető, de a pontos érték folyamat- és ötvözetfüggő, és a kemence tényleges adataiból kell megállapítani, nem pedig rögzített szabályként kezelni.
Évek után az indukciós kemencék körül, Azt tapasztaltam, hogy a túlzott leégés általában nem egyetlen drámai hibából származik.
Gyakrabban, az olvadék egyszerűen költ túl sok idő forró és kitett, míg a töltet és a salakgyakorlat nem jól kontrollált.
Miért fordul elő túlzott égési veszteség??
Az első tettes általában az hosszú olvadási idő. Minél tovább marad a fém megemelt hőmérsékleten, annál több lehetőség van az oxidációra és az elemvesztésre.
Ez még rosszabbá válik, ha a kemencében áthidaló vagy „függő” töltés alakul ki, mert a fürdő alsó része túlmelegszik, miközben várja a maradék töltet összeomlását.
A töltés állapota is számít. Nedves, rozsdás, erősen oxidált, nagyon vékony, vagy a rosszul előkészített hulladék sokkal nagyobb felülettel rendelkezik a tömegéhez képest, és fokozhatja az oxidációt és a salakképződést.
A túlméretezett darabok újabb problémát okoznak: lassítják az olvadást, és meghosszabbítják a kemence működési idejét, mielőtt a fürdő teljesen megolvadna.
Ugyanilyen fontos a salakkezelés. A megfelelően szabályozott salakréteg csökkentheti az olvadt fém közvetlen légköri expozícióját.
Ha hagyjuk túlzottan felhalmozódni a salakot, viszont, értékes fémeket és ötvözőelemeket is megfoghat.
Nem egyszerűen az a lényeg, hogy több salak legyen, hanem a megfelelő salakállapot fenntartása az olvadás megfelelő szakaszában.
Hogyan csökkenthető az elemek égési vesztesége
A leghatékonyabb megoldás az szabályozza a teljes olvasztási ciklust, töltéssel kezdve.
A töltőanyagoknak tisztáknak kell lenniük, száraz, és ésszerű méretű. Kerülje a túlzott mennyiségű nagyon vékony törmeléket, erősen rozsdás anyag, vagy kínos formák, amelyek valószínűleg áthidalják a kemence belsejét.
A töltetnek fokozatosan és következetesen meg kell olvadnia, ahelyett, hogy egy túlmelegedett fürdő fölött szuszpendált réteget képezne.
A második szabály az olyan hatékonyan olvad, mint a praktikus. Miután az anyag megolvadt, a szükségtelen magas hőmérsékleten való tartást kerülni kell.
Jó kemence töltés, stabil elektromos működés, és a maradék töltet időben történő betáplálása segít lerövidíteni az olvadási ciklust.
A salakos gyakorlat is számít. A salakot az olvadás során kell kezelni, nem pedig hagyni, hogy ellenőrizetlenül felhalmozódjon.
Adott esetben, a szabályozott salakfedés fenntartása az olvasztás későbbi szakaszaiban segíthet korlátozni a közvetlen fémexpozíciót.
Forgács megmunkálásához vagy finom visszavételhez, amelyeket újra kell hasznosítani, a töltés nagyobb figyelmet igényel a nagy felület/térfogat arány miatt.
Tiszta, a száraz forgács fokozatosan bevezethető stabil olvadt medence létrehozása után, nem pedig egyetlen nagy tételben.
Öntödei mérnök gyakorlati nézete
Amikor a spektrométer azt mutatja És, MN, vagy a Cr visszanyerése következetesen alacsonyabb a vártnál, Nem kompenzálnám azonnal több ötvözőelem hozzáadásával.
Első, nézd meg az olvadási rekordot:
Töltési állapot → Olvadási idő → Fürdőkád hőmérséklet → Tartási idő → Salak állapot → Az elem tényleges visszanyerése
Miután az öntöde ismeri a valós visszanyerési arányát, a díjszámítások sokkal megbízhatóbbá válnak.
A lényeg az, hogy a túlzott égési veszteség általában folyamatszabályozási probléma, nem pedig kémiai beállítási probléma..
Csökkentse a szükségtelen magas hőmérsékletű expozíciót, javítja a töltés előkészítését, megakadályozzák az áthidalást, és fenntartani az ellenőrzött salakvédelmet.
Az eredmény nem csak stabilabb kémia, hanem egységesebb öntési szerkezet és mechanikai teljesítmény is.
2. Túlzott oxigén az olvadt vasban
Indukciós kemencében olvasztva, a túlzott oxigén általában nem olyan nyilvánvaló, mint a hőmérsékleti probléma vagy a kémiai eltérés.
Viszont, amikor az oxigénaktivitás túl magas lesz, befolyásolhatja a salakképződést, olvad a tisztaság, grafit gócképződés, és a végső mikrostruktúra konzisztenciája.
Öntödei szemszögből, az első dolog, amit meg kell jegyezni, hogy az indukciós kemencében nincs ugyanaz az erősen oxidáló atmoszféra, mint más olvasztórendszereknél.
Tehát amikor oxigénproblémák jelentkeznek, Általában először nézem meg hogyan kezelték az olvadékot, különösen az olvadás későbbi szakaszában.
Miért válik túlzottá az oxigén??
Az egyik gyakori ok a túlzott elektromágneses keverés vagy a túl agresszív frekvenciabeállítás az olvadék késői szakaszában.
Az erős fürdőmozgás növeli az olvadt fém és a légkör közötti érintkezést, több lehetőséget biztosítva az oxigénnek az olvadékba való bejutáshoz.
Egy másik gyakori ok a nedves vagy rosszul előkészített adalékok.
Nedvesség, rozsda, és a későn hozzáadott anyagok felületi oxidjai fokozhatják az oxidképződést és további gázokkal kapcsolatos problémákat okozhatnak.
A hosszú ideig tartó túlmelegedés vagy magas hőmérsékleten tartás szintén ronthatja a helyzetet.
Minél tovább marad az olvadék ilyen körülmények között szabadon, annál nagyobb az oxidáció és salakképződés lehetősége.
A lényeg az, hogy az oxigén szabályozása nem csupán egy szám mérése. Hőmérséklet, tartási idő, agitáció, töltési állapot, és a salakgyakorlat mind kölcsönhatásba lép.
Hogyan szabályozzuk a túlzott oxigént
Az olvadás későbbi szakaszában, kerülje a szükségtelen keverést, miután elérte a kívánt kémiai összetételt és hőmérsékletet.
Ne tartsa mozgásban a fürdőt pusztán azért, mert a kemence képes erre.
Minden kiegészítés, eszközöket, és az olvadékkal érintkező töltőanyagok legyenek tiszta és száraz.
Ez különösen fontos a késői kémiai beállításoknál, mert kevés idő maradt az esetleges további szennyeződések kijavítására a kiöntés előtt.
A magas hőmérsékletű tartást is minimalizálni kell. Hozza fel az olvadékot a kívánt hőmérsékletre, végezze el a szükséges kémiai beállítást és kezelést, és a feleslegesen forró fürdő fenntartása helyett inkább az öntés felé haladjunk.
Kritikus termeléshez, közvetlen elemzése oxigén és egyéb oldott gázok hasznosabb lehet, mint az olvadék vizuális megfigyelésére hagyatkozni.
Öntödei mérnök gyakorlati nézete
Amikor oxigénnel kapcsolatos öntési problémák jelentkeznek, Nem hibáztatnám azonnal magát a kemencét.
Elsőként a késői olvasztási gyakorlat:
Keverés → Kiegészítő anyagok → Hőmérséklet → Tartási idő → Salakállapot
Sok esetben, a túlzott oxigént nem az indukciós kemence olvasztási elve okozza, de mi történik azután, hogy a fém már megolvadt.
3. A vártnál alacsonyabb szén-dioxid-tartalom
Egy másik gyakori probléma az elektromos kemencés olvasztásnál az, hogy a végső a széntartalom alacsonyabb, mint amennyit a töltésszámítás jósol.
Ez különösen zavaró a szürke és a gömbgrafitos vas esetében, mivel a szén nem egyszerűen ötvözőszám az elemzési jelentésben.
Közvetlenül befolyásolja a szén-egyenértéket, grafitképződés, megszilárdulási viselkedés, takarmányozási jellemzők, és végső mikrostruktúra.
Gyakori hiba, hogy papíron helyesen számítják ki a töltetet, és feltételezik, hogy a számított széntartalom automatikusan megjelenik a végső olvadékban. A tényleges gyártásban, a kemencének mindig megvan a maga szénvisszanyerő viselkedése.
Miért esik a széndioxid a cél alá??
Az egyik ok az túlzott hőmérséklet és hosszan tartó tartás. Bizonyos kemencekörülmények között, a szén oxidációval és magas hőmérsékletű reakciókkal fogyasztható el.
A salak és a kemence légkörének kémiája is számít. Ha az olvadékot túl sokáig tartják túl melegen, a hatékony szén-visszanyerés csökkenhet.
Egy másik gyakorlati ok egyszerűen olyan elméleti szén-visszanyerési érték alkalmazása, amely nem egyezik a tényleges kemencével.
Minden üzletben vannak különbségek a kemence kialakításában, töltőanyagok, működési gyakorlat, és olvadási idő.
A recovery factor taken from a handbook may therefore be quite different from the value seen on the shop floor.
Hogyan lehet megakadályozni az alacsony szén-dioxid-kibocsátást
Az első lépés az öntöde létrehozása tényleges szén-visszanyerési arány gyártási adatokból.
Jegyezze fel a számított töltésszenet, végső spektrométer eredménye, olvadási idő, hőmérséklet története, és a töltés összetételét egy sorozat hőn keresztül.
Miután elegendő adatot gyűjtöttek össze, a valódi felépülési viselkedés sokkal világosabbá válik.
Charge calculations should then be corrected using this plant-specific recovery factor rather than relying entirely on theoretical values.
Avoid unnecessary overheating and prolonged high-temperature holding.
A cél az, hogy a kívánt olvadékállapotot hatékonyan elérjük, és a kezeléshez és az öntéshez folytassuk anélkül, hogy további hőmérsékleti időt kellene töltenünk.
Kémiai beállításokhoz, A szén hozzáadását olyan ellenőrzött módszerrel is be kell vezetni, amely elősegíti a megbízható oldódást és minimalizálja az oxidációs veszteségeket.
Öntödei mérnök gyakorlati nézete
Amikor a végső szén ismételten a cél alá kerül, Általában négy dolgot ellenőrizek először:
Töltetszámítás → Tényleges szénvisszanyerés → Olvadási/tartási hőmérséklet → Szén hozzáadásának gyakorlata
Miután a tényleges kemence visszanyerését megértették, a probléma sokkal könnyebben kezelhetővé válik.
A stabil szén a stabil szürke- és gömbgrafitos vasgyártás egyik alapja, és tapasztalatom szerint, a jó kemence rekordok sokkal megbízhatóbbak, mint az olvadék többszöri találgatással történő javítása.
4. Nitrogénnel kapcsolatos lyukak és repedésszerű gázhibák
Különösen zavaróak a gázzal kapcsolatos hibák, amelyek csak megmunkálás után válnak láthatóvá.
Az öntvény kívülről hangosnak tűnhet, de egyszer egy unaloműző, tömítő felület, vagy más szakasz megmunkálásra kerül, kicsi tűlyukak vagy repedésszerű üregek hirtelen megjelennek.
Vasöntödékben, túlzott nitrogén can contribute to this type of defect under susceptible process conditions. Viszont, a nitrogén ritkán az egyetlen tényező.
Olvadás tisztaság, oxidzárványok, töltőanyagok, hidrogén, öntési körülmények, and graphite nucleation all influence the final result.
Miért Történik??
A probléma általában a töltéssel kezdődik. Some alloy steels and certain scrap materials can carry relatively high nitrogen levels.
If these materials are mixed into a normal iron charge without control, the nitrogen content of the melt can gradually increase.
A karburátorok is figyelmet érdemelnek. Two products that both look like “carbon raiser” on the purchasing sheet can have very different nitrogen contents.
Ez a különbség papíron nem számíthat, but it can matter considerably in a sensitive iron grade.
Egy másik szempont, amit tapasztalatból hangsúlyoznék, az az Az alacsony nitrogéntartalom nem automatikusan minden öntöttvas célpontja.
A nitrogén befolyásolhatja a grafit gócképződését és a mátrix fejlődését, így a helyes érték a minőségtől és a szükséges mikroszerkezettől függ. A cél a szabályozott nitrogénszint, nem egyszerűen a lehető legalacsonyabb szám.
Hogyan lehet megakadályozni
Kezdje a töltésvezérléssel. Kerülje az ellenőrizetlen, magas nitrogéntartalmú hulladékot, és ellenőrizze a karburátorok összetételét, amikor nitrogénérzékeny termékeket állítanak elő.
Ha az öntvény megmagyarázhatatlan tűlyukakat mutat, közvetlen oxigén/nitrogén elemzés sokkal hasznosabb, mint az oltóanyag vakon történő cseréje.
Az öntödének össze kell hasonlítania a jó hő nitrogénszintjét a hibás hővel, majd vissza kell vezetnie a különbséget a töltetre és a folyamatra..
Nitrogénmegkötő adalékok, például Ti vagy Zr használhatók bizonyos eljárásokban, de nem szabad univerzális gyógymódként kezelni, mert a zárványokat és a mikroszerkezetet is megváltoztathatják.
Öntödei mérnök gyakorlati nézete
Amikor hirtelen repedésszerű gázhibák jelennek meg, Általában ellenőrizni szoktam:
Töltés → Karburátor → Teljes N/O → Olvadéktisztaság → Öntési gyakorlat
Keresse meg a forrást, mielőtt megpróbálná „megjavítani” a tünetet.
5. Gyenge oltási válasz a szürkevasban
Az indukciós olvasztás hatékony és tiszta, de az egyik mellékhatás az, hogy a végső olvadék viszonylag alacsony kén- és oxigénpotenciállal rendelkezhet néhány hagyományos olvasztási módhoz képest.
Ilyen körülmények között, A szürkevas rosszul reagálhat az oltásra, még akkor is, ha a kezelő növeli az oltóanyag hozzáadását.
Magasabb alulhűtést tapasztalhat, kevésbé kedvező pelyhes grafit morfológia, nagyobb keményfém hajlam a vékony szakaszokon, vagy egyszerűen a vártnál kevésbé stabil öntvényszerkezet.
Miért válik hatástalanná az oltás??
Az oltás nem működik az alapvastól függetlenül. Hatékonysága az olvadék kémiai és kohászati állapotától függ, valamint a típus, összeg, és az oltóanyag időzítése.
A nagyon alacsony kénszint a probléma része lehet egyes szürkevas-folyamatoknál.
A különböző öntödék különböző céltartományokat használnak, but for many practical gray-iron operations the sulfur level is intentionally controlled rather than allowed to fall to an extremely low value.
A másik probléma az oltás elhalványul. An inoculant added too early can lose much of its effect before the metal reaches the mold.
Hogyan lehet javítani a választ
Először stabilizálja az alapvasat. Do not try to solve an unstable melt simply by increasing inoculant addition.
Ezután válassza ki az oltóanyagot a minőségnek és az eljárásnak megfelelően, és adja hozzá olyan közel a kiöntéshez, amennyire praktikus.
A szokásos FeSi-alapú oltóanyagok szabályozott adalékokat, például Ca-t tartalmazhatnak, BA, SR, vagy ritkaföldfémeket a hatékony grafitmagképződés elősegítésére.
Ha az üzlet ismételten rossz reakciót tapasztal, ként összehasonlítani, oxigén aktivitás, túlhűtés, oltás hozzáadása, és a jó és rossz hőségek közötti elhalványulási idő.
Ez általában többet mond, mint egyszerűen csak az oltóanyag-fogyasztást nézni.
Öntödei mérnök gyakorlati nézete
Amikor egy operátor azt mondja nekem, „Több oltóanyagot adtunk hozzá, de még mindig nem működött", az első kérdésem:
Milyen állapotban volt az alapvas beoltás előtt?
Az oltás egy befejező művelet. Nem tudja kompenzálni az instabil olvadékminőséget.
6. Instabil csomósodás a gömbgrafitos vasban
A gömbgrafitos vas gyártásban, göbös ingadozások klasszikus jele annak, hogy az alapvas és a kezelési folyamat nem kellően stabil.
Egy melegítés tisztaságot eredményezhet, jól formált grafit csomók, míg a következő kisebb göbösséget mutat, szabálytalanabb grafit, vagy egy teljesen más grafitpopuláció, bár a kezelő ugyanazt a kezelési receptet követte.
Miért változik a nodularitás??
Az első dolog, amit ellenőrizek, az kezdeti kéntartalom.
A magnéziumot a szferoidizáció során fogyasztják, a szükséges mennyiség pedig erősen függ a kezeletlen vas kén- és oxigénállapotától.
Ha a kénszint hőnként változik, a rögzített magnézium hozzáadása nem eredményez rögzített maradék Mg szintet.
Kezelési hőmérséklet, magnézium visszanyerése, reakció intenzitása, oltás, és a kezelés és az öntés közötti idő is befolyásolja az eredményt.
A díjak elkülönítése egy másik gyakorlati kérdés. Szürkevas visszatér, gömbgrafitos vas visszatér, ötvözött acél, and other scrap should not be mixed without considering their influence on chemistry.
Hogyan stabilizáljuk a csomósodást
A kulcs a teljes kezelési lánc ellenőrzése:
Base-Iron Chemistry → Sulfur → Treatment Temperature → Magnesium Recovery → Inoculation → Pouring Time
Számos gömbgrafitos vas minőséghez, a maradék Mg nagyjából körül hullhat 0.03–0,06 tömeg%, de ez csak egy általános hivatkozás.
Az adott évfolyamhoz meg kell határozni a helyes célt, szakasz vastagság, kezelési módszer, és az ügyfél specifikációja.
A metallográfiai ellenőrzésnek túl kell lépnie egy egyszerű „csomóssági százalékon” is..
Csomók száma, méreteloszlás, grafit morfológia, mátrix szerkezet, and carbide content provide a much better picture of whether the process is actually stable.
Öntödei mérnök gyakorlati nézete
Ha a göbösség folyamatosan mozog, ne változtassa meg azonnal a magnézium hozzáadását.
Először stabilizálja a alap vas. A consistent treatment applied to inconsistent metal will still produce inconsistent castings.
7. Alacsony grafit csomók száma és egyenetlen csomóméret
A ductile iron casting can have acceptable graphite nodularity and still have an unsatisfactory csomók száma vagy méreteloszlása.
Ez a megkülönböztetés számít. Nodularity tells us how round and well-formed the graphite is; nodule count tells us how many graphite particles formed during solidification. Both influence solidification behavior and the final matrix structure.
Gyakori okok
When residual magnesium is adequate but nodule count is low, Először gyanakodnék gyenge vagy halványuló oltás.
Inoculation creates additional graphite nucleation sites. Ha az oltóanyagot túl korán adják hozzá, rosszul oldódik, vagy nem jól illeszkedik a vas állapotához, the effect can fade before the metal reaches the mold.
A hűtési feltételek is számítanak. A vastag szakasz lassabban szilárdul, mint a vékony szakasz, így ugyanaz a kezelés különböző gócpopulációkat hozhat létre ugyanazon öntvény különböző részein.
Hogyan lehet javítani a csomók számát
Use a stable inoculation practice and pay close attention to timing.
Huzallal kezelt gömbgrafitos öntöttvashoz, az oltást általában közvetlenül a szferoidizációs kezelés után vagy csak rövid, szabályozott késleltetéssel végezzük, folyamattól függően.
Egyes gömbgrafitos öntöttvas alkalmazásokhoz, nodule counts of 100-200 csomó/mm² vagy több may be encountered, de nincs egyetemes „helyes” érték.
A cél az ötvözet összetételétől függ, szakasz vastagság, hűtési sebesség, és az alkalmazandó specifikáció.
The important thing is következetesség, egyetlen számot sem kergetve.
Öntödei mérnök gyakorlati nézete
If the graphite is round but too coarse and too sparse, the first question should not be “Do we need more magnesium?”
Általában hasznosabb megkérdezni:
Megfelelően volt-e beoltva a vasaló, and was that inoculation still effective when the metal entered the mold?
Good ductile-iron production depends on controlling both szferoidizáció és nukleáció. Egyik a másik nélkül nem elég.
8. Gyenge megmunkálhatóság öntés után
Amikor az ügyfél azt mondja, „Az öntést nehéz megmunkálni,” Nem hibáztatom automatikusan a CNC-folyamatot.
Sok esetben, the real problem was already created in the melt and solidification stages.
Cast iron can machine very differently even when two heats have similar hardness values.
The actual cutting behavior depends heavily on matrix structure, grafit morfológia, karbidok, foszfidok, zárvány, és helyi hideg.
A tipikus okok közé tartozik a szabad cementit, kemény foszfid vagy karbid fázisok, excessive pearlite in a grade intended to be more ferritic, abnormális struktúrák termikus forró pontokban, vagy fel nem oldott vasötvözet részecskék.
Miért Történik??
Gyorsan lehűlő szakasz alakulhat ki hűtött vasban vagy keményfémben gazdag területek, míg egy forró pont a környező fémtől eltérő mátrixot fejleszthet.
Képlékeny vasban, a túlzott perlit vagy karbid növelheti a szerszámkopást és a vágóerőket is.
Ez az oka annak, hogy a Brinell-keménység egyszerű ellenőrzése nem mindig elegendő.
Két hasonló keménységű öntvény megmunkálhatósága érezhetően eltérő lehet, mert a mikrostruktúra és keményfázisú eloszlás különböznek.
Hogyan lehet javítani a megmunkálhatóságot
A megoldás felfelé indul:
Töltéskémia → Szén-ekvivalens → Inokuláció → Megszilárdulási sebesség → Hőkezelés → Végső mikrostruktúra
Először irányítsa a kémiát, majd vizsgáljuk meg a grafit és a mátrix szerkezetét.
Ha a megmunkálási probléma csak vékony szakaszokon vagy forró pontok közelében jelentkezik, a formatervezés és a hűtési feltételek inkább figyelmet igényelhetnek, mintsem a CNC vágási paraméterek újabb változtatását.
Ahol szükséges, A metallográfiai vizsgálat gyorsan feltárja, hogy a valódi probléma a cementit-e, karbidok, excessive pearlite, graphite abnormality, vagy más mikroszerkezeti probléma.
Öntödei mérnök gyakorlati nézete
Amikor a megmunkálás hirtelen nehézzé válik, mindig megkérdezem:
„Változott a fémszerkezet??”
Ha a szerszámkopás az öntvénykeménység vagy a mikroszerkezet változásával egy időben nőtt, a megmunkáló műhely talán csak az öntödei probléma végső tünetét látja.
9. A maradék magnézium túl magasnak tűnik a spektrométeren
Néha a spektrométer viszonylag magas értéket jelez maradék magnézium érték, az öntvény mégsem mutatja a várt hidegrázást vagy abnormális mikrostruktúrát.
Ez egy olyan helyzet, amikor a kezelési folyamat megváltoztatása előtt ellenőrizném a mérést.
Egyes gömbgrafitos vas minőségekhez, maradék Mg körül 0.03–0,06 tömeg% ésszerű lehet, de a helyes cél az osztályzattól függ, kénszint, kezelési módszer, szakaszméret, és a specifikáció.
Miért lehet az eredmény félrevezető??
Számos tényező befolyásolhatja a spektrométer leolvasását:
- Műszer kalibrálása vagy drift
- Helytelen referencia szabványok
- Rossz minta-előkészítés
- Egyenetlen köszörülés
- Felületi szennyeződés
- Nem reprezentatív mintavétel
Magnesium is also sensitive to analytical technique, so the operator’s sample preparation and testing practice matter more than many people realize.
Az eredmény ellenőrzése
The first step is to check the instrument with a certified reference standard.
Sample preparation should follow a controlled procedure, beleértve a megfelelő csiszolást és tisztítást, reprezentatív felület.
Ha az eredmény továbbra is kérdéses marad, compare it with an independent analytical method such as nedves kémiai elemzés adott esetben.
Öntödei mérnök gyakorlati nézete
When the chemistry report and the casting structure seem to disagree, ne változtassa meg azonnal a kemence receptjét.
Először bizonyítsa be, hogy a mérés helyes.
Láttam, hogy üzletek magnéziumot kergetnek, szén, és szilícium-beállítások egy teljes műszakhoz, amikor a valódi probléma egy rossz minta vagy egy rosszul kalibrált spektrométer volt.
10. Alacsony ütésállóság gömbgrafitos öntöttvasban
A ductile iron casting can pass its tensile-strength requirement and still fail an impact test.
Ez különösen fontos azoknál a minőségeknél, ahol a szilárdságon kívül a szívósságot és a hajlékonyságot is meghatározzák.
Impact performance is influenced by chemical composition, grafit morfológia, mátrix szerkezet, keményfém tartalom, zárvány, és az öntési minőség.
Miért csökken az ütésállóság??
Magas szintű foszfor és mangán ronthatja a ferrites gömbgrafitos vas alakíthatóságát és ütési teljesítményét, míg a túlzott perlit, karbidok, rossz göbösség, vagy a kedvezőtlen grafitmorfológia is csökkentheti a szívósságot.
Olyan osztályokhoz, mint a QT350-22L vagy QT400-18L, a cél nem egyszerűen az erő maximalizálása.
A kémiát és a kezelést egyensúlyban kell tartani a szükséges ferrites mátrix és duktilitás eléréséhez.
Hogyan lehet javítani
Kezdje tiszta és ellenőrzött töltésű anyagokkal. Kerülje el a szükségtelen ötvözetszennyeződést, és tartsa a foszfort és a mangánt a megadott tartományon belül.
Ezután szabályozza a teljes olvadékkezelési szekvenciát:
Alapvas → Szferoidizálás → Inokuláció → Megszilárdítás → Mátrixszabályozás
Kritikus osztályzatokhoz, szakító- és ütővizsgálat mellett metallográfiai vizsgálatot kell alkalmazni.
Ha a hatásértékek hirtelen leesnek, hasonlítsa össze a sikertelen futásokat egy elfogadott hővel, ne csak a végső hatásszámot nézze.
Öntödei mérnök gyakorlati nézete
Ha alacsony az ütésállóság, ne egyszerűen adjon hozzá ötvözetet a szilárdság növelése érdekében.
Az öntvény megerősödhet, és mégis törékennyé válhat.
Mindig a mátrixot nézem először – a ferritet, gyöngyház, karbidok, és a grafitmorfológia – majd visszafelé haladva a kémia és a kezelési folyamat felé.
A helyes kérdés nem az, hogy „Hogyan nehezítsük meg??” hanem „Tulajdonképpen milyen mikrostruktúrát állítottunk elő?”
11. Megmagyarázhatatlan öntési problémák
Végül minden öntöde találkozik a legelkeserítőbb mondattal a műhelyben:
„Semmi sem változott, de a szereposztás más.”
Amikor a nyilvánvaló paraméterek változatlannak tűnnek, de porozitás, grafit szerkezet, keménység, megmunkálhatóság, vagy a mechanikai tulajdonságok hirtelen megváltoznak, A folyamatos találgatás általában időt veszít.
Az első lépés az, hogy összehasonlítsuk a jó meleg és rossz meleg tényleges mérések felhasználásával.
Hasznos diagnosztikai módszerek
A hibától függően, hasznos eszközök közé tartozik:
- Optikai emissziós spektroszkópia fő- és nyomelemekre
- Oxigén/nitrogén elemzés oldottgáz- és tisztasági problémákra
- Metallográfia grafit és mátrix kiértékeléshez
- SEM/EDS zárványokra és abnormális fázisokra
- Röntgen vagy CT belső porozitásra és hibákra
- Termikus elemzés megszilárdulási viselkedéshez
- Ultrahangos tesztelés megfelelő belső megszakításokhoz
A kulcs az, hogy a feltételezett mechanizmus szerint válasszuk ki a tesztet. Kevés az érték minden rendelkezésre álló elemzés elvégzése egyértelmű diagnosztikai kérdés nélkül.
Öntödei mérnök gyakorlati nézete
Amikor az ok nem világos, Nem hiszek abban, hogy három dolgot kell egyszerre megváltoztatni.
Változtasson meg egy szabályozott változót, hasonlítsa össze egy ismert jó hővel, és vezeti a gyártási nyilvántartást.
Jó casting vs. rossz öntés gyakran ez a leggyorsabb út a válaszhoz.
Ha az öntöde belsőleg nem tudja elvégezni a szükséges elemzést, a minták minősített laboratóriumba küldése általában olcsóbb, mint egy hét további gyártási selejtezése.
12. Hosszú olvadási idő és túlzott villamosenergia-fogyasztás
A hosszú olvadási ciklusok többet jelentenek, mint energiaproblémát.
Minél tovább marad a fém a kemencében, annál több lehetőség van az oxidációra, ötvözetveszteség, salakképződés, tűzálló támadás, és szükségtelen hőmérséklet-emelkedés.
Gyártási szempontból, a lassú kemence csökkenti a rendelkezésre álló olvasztási kapacitást és növeli az elfogadható fém tonnánkénti költségét.
Miért tart túl sokáig az olvadás??
Az okok meglepően egyszerűek lehetnek:
- Rosszul előkészített vagy túlméretezett töltet
- Töltés áthidalás
- Alacsony töltéssűrűség
- Nem hatékony elektromos átvitel
- A kemence rossz állapota
- Felesleges magas hőmérsékleten tartás
- Problémák a hűtőrendszerrel vagy az elektromos rendszerrel
- Elhasználódott tűzálló vagy nem hatékony működési gyakorlat
A fajlagos energiafogyasztás jelentősen változik a kemence kialakításától és az üzem körülményeitől függően, ezért a közzétett értékekkel óvatosan kell bánni.
Egy olyan alak, mint pl 570 kWh/t ill 800 kWh/t nem univerzális benchmark. A hasznos szám az adott üzemben előállított elfogadható olvadt fém tonnánkénti tényleges kWh.
Hogyan csökkenthető az energiafogyasztás
Kezdje a teljes olvasztási ciklus lerövidítésével, ahelyett, hogy egyszerűen növelné a kemence teljesítményét.
A töltet anyagának száraznak kell lennie, tiszta, megfelelő méretű, és hatékonyan csomagolják. Az áthidalást meg kell akadályozni, és a szükségtelen magas hőmérsékleten tartást meg kell szüntetni.
Az elektromos rendszert is teljes láncként kell ellenőrizni:
Bejövő áram → Átalakító → Kondenzátorok → Kábelek/sínek → Indukciós tekercs → Kemence → Olvadt fém
Az energia több ponton is elveszhet.
A kemence állapota is számít. Leromlott bélés, nem hatékony hűtőrendszer, vagy elektromos hiba csendben növelheti az energiafogyasztást minden fűtésnél.
Öntödei mérnök gyakorlati nézete
Amikor valaki azt mondja nekem, „A kemence teljes teljesítménnyel működik, tehát hatékonynak kell lennie,” nem vagyok meggyőződve.
Három számot szeretnék látni:
Olvadási idő + kWh/t + tonna elfogadható fém
A gyorsan olvadó, de instabil fémet előállító kemence nem hatékony. A kevesebb áramot használó, de túl sokáig tartó kemence más irányból is ugyanazt a problémát okozhatja.
Az igazi cél a stabil kémia, kiszámítható olvadási idő, és a legalacsonyabb gyakorlati energiafogyasztás egy tonnánként jó öntvényre.
13. A kemence gyakori elektromos és mechanikai meghibásodásai
Az elektromos olvasztó kemence az öntöde gyártási folyamatának központja, így egy kisebbnek tűnő elektromos vagy mechanikai hiba is gyorsan leállíthatja az egész vonalat.
Gyakorlatban, sok ismétlődő kemence meghibásodást nem maga a kemencetest okoz, hanem teljesítményelektronikával, hűtőrendszerek, hidraulikus alkatrészek, érzékelők, kapcsolatokat, és vezérlőelemek.
A tipikus hibaterületek közé tartozik az átalakító és a vezérlőpanel, kondenzátorok, vízhűtő körök, tekercs csatlakozások, hidraulikus rendszerek, hőmérséklet figyelés, szivárgás elleni védelem, és szigetelés.
Miért Történik??
Az egyik ok az alkatrészek rossz minősége, de a karbantartás ugyanolyan fontos.
Laza elektromos csatlakozások, instabil hűtővíz áramlás, túlzott vízhőmérséklet, páralecsapódás, vagy egy meghibásodott érzékelő fokozatosan sokkal nagyobb meghibásodásgá fejlődhet.
A hűtés különösen kritikus az indukciós kemencéknél. A tekercs és a kapcsolódó elektromos alkatrészek a stabil vízkeringéstől függenek.
Egy kisebb hűtővíz-probléma komoly biztonsági problémává válhat, ha figyelmen kívül hagyják.
Hogyan lehet megakadályozni
Elektromos kemence vásárlásakor vagy karbantartásakor, ne csak az olvasztási képességre figyeljen, hanem a a kulcsfontosságú összetevők minősége és nyomon követhetősége.
A karbantartási programnak tartalmaznia kell a rendszeres ellenőrzéseket:
- Hűtővíz áramlása és hőmérséklete
- Elektromos csatlakozások
- Hidraulikus nyomás
- A tekercs állapota
- Szivárgás elleni védelem
- Szigetelés
- Riasztó és reteszelő rendszerek
A szállítónak világos tájékoztatást kell adnia a kritikus alkatrészekről és azok csereciklusáról is.
Öntödei mérnök gyakorlati nézete
Amikor egy kemencében néhány naponként „kis problémák” jelentkeznek, Soha nem tartom kicsinek őket.
Rossz vízcsatlakozás, gyenge kondenzátor, vagy egy hibás érzékelő végül a gyártás leállításához vagy biztonsági problémához vezethet.
A jó kemence nem az, ami akkor működik, ha minden új.
Ez az, amely több ezer gyártási ciklus után is stabil marad az összetevői miatt, karbantartás, riasztók, és a pótalkatrészek rendszerét a kezdetektől megfelelően tervezték.
14. A kemence bélésének rövid élettartama
A kemence bélése az indukciós kemence egyik legfontosabb eleme.
Elválasztja az olvadt fémet a kemence szerkezetétől, így a bélés minősége közvetlenül befolyásolja az élettartamot, olvad a tisztaság, termelési stabilitás, és a kezelő biztonsága.
Vas olvasztására, a savas szilícium-dioxid alapú béléseket széles körben használják a megfelelő indukciós kemencés alkalmazásokban.
Viszont, a bélés élettartama sokkal többtől függ, mint a névleges tűzálló anyagtól.
Miért kopik túl gyorsan a bélés??
A gyakori okok közé tartozik:
- Gyenge tűzálló minőség
- Helytelen részecskeméret-eloszlás
- Helytelen telepítés vagy tömörítés
- Nem megfelelő szinterezés
- Túl magas üzemi hőmérséklet
- Agresszív salak
- Mechanikai ütés töltés közben
- Helytelen gyakorlat az első előfutamnál
Még a jó tűzálló anyagok is rövid élettartamúak lehetnek, ha a telepítési és szinterezési folyamat nem megfelelő.
A nyersanyagnak megfelelő szilícium-dioxid-tartalommal és szabályozott szennyeződési szinttel kell rendelkeznie.
Szilícium-dioxid tűzálló anyagokhoz, magas SiO₂-tartalom – gyakran magasabb 98% megfelelő alapanyagokért – fontos lehet, de a tűzálló anyagok pontos specifikációjának követnie kell a kemence tervezését és a szállító műszaki követelményeit.
Hogyan lehet javítani a bélés élettartamát
A legfontosabb lépés a tűzálló rendszer és a kemence kapacitásának összehangolása, ötvözet, üzemi hőmérséklet, salakos állapot, és a termelési ciklus.
A telepítésnek követnie kell a tűzálló anyagok szállítója által meghatározott eljárást, beleértve a megfelelő döngölést, szárítás, kikeményedés, és első melegítésű szinterezés.
Az első meleg különös figyelmet érdemel. A szabályozott hőmérséklet-emelkedés és a megfelelő szinterezési folyamat létrehozza azt a munkaréteget, amely megvédi a bélést a későbbi gyártás során.
Szerviz közben, a bélést rendszeresen ellenőrizni kell, nem pedig a nyilvánvaló meghibásodásra várni.
Változások a kemence kapacitásában, fürdő mélysége, vagy a bélésprofil a helyi kopás korai jeleit adhatja.
Öntödei mérnök gyakorlati nézete
Láttam, hogy az öntödék megtakarítanak egy kis pénzt a tűzálló anyagon, majd sokkal többet veszítenek a rövidebb bélés élettartamával, kiesett termelés, és a szükségtelen javításokat.
A legolcsóbb bélés ritkán a legolcsóbb bélés.
Válassza ki a tűzálló anyagot a tényleges kemence és az olvasztandó fém szerint, megfelelően telepítse, és kezelje komolyan az első meleget.
A jó bélés nemcsak a kemencét védi, hanem az olvadék és az azt üzemeltető emberek is.
15. „Elefántláb” tűzálló erózió
Az ún.elefánt láb” a helyi tűzálló erózió jellegzetes formája az indukciós kemence burkolatának alsó részénél.
A belső profil lokálisan bemélyedik vagy megnagyobbodik, a kopott terület jellegzetes formáját adva.
Ez több mint vizuális hiba. A súlyos helyi erózió csökkentheti a kemence hatékony térfogatát, befolyásolják az olvadék tisztaságát, felgyorsítja a tűzálló károsodást, és végül komoly biztonsági kockázatot jelent.
Miért Fejlődik?
Az egyik gyakori ok az instabil töltés és áthidalás.
Ha a túlméretezett töltetdarabok hidat képeznek az olvadt fürdő felett, a kemence alsó része erősen ki lehet téve a termikus és mechanikai igénybevételnek.
Amikor a híd végül összeomlik, a nehéz anyag hatással lehet az alsó bélésre.
A túlzott helyi hőmérséklet és a vegyi hatás felgyorsíthatja az eróziót.
A rossz szinterezés vagy a nem megfelelő tűzálló anyagválasztás miatt már meggyengült bélés még sebezhetőbb.
Hogyan lehet megakadályozni
A töltetanyagot megfelelő méretűnek és úgy kell betölteni, hogy elkerülhető legyen az instabil áthidalás. Nagy, nehéz darabokat nem szabad közvetlenül a kemence aljára ejteni.
A kezelőnek kerülnie kell a szükségtelen túlmelegedést, és a rutinellenőrzések során figyelnie kell a bélésprofilt.
Miután lokalizált erózió figyelhető meg, meg kell fontolni a javítást, mielőtt a sérült terület komoly biztonsági problémává válna.
Öntödei mérnök gyakorlati nézete
Amikor meglátok egy elefántláb profilt, Nem egyszerűen kérdezek, "Mennyi bélés veszett el?”
tudni akarom miért történt ott.
A töltés áthidaló volt? Túlmelegedett a kemence? A bélés nem volt megfelelően szinterezve? A tűzálló anyag alkalmatlan volt-e az eljárásra?
Ha csak a kopott területet javítja az ok kijavítása nélkül, ugyanaz a probléma visszatér.
Öntödei munkában, a bélés kopása gyakran a kemence üzemeltetésének feljegyzése.
Olvassa el figyelmesen azt a jegyzőkönyvet, és gyakran megelőzheti a következő kudarcot, mielőtt az megtörténne.
16. Következtetés
Az elektromos kemence öntési problémáit ritkán oldják meg egyetlen paraméter elkülönített megváltoztatásával.
A stabil öntési folyamat megköveteli a teljes lánc ellenőrzését:
Töltőanyagok → Kemence működése → Olvadékkémia → Hőmérséklet → Salak- és gázszabályozás → Kezelés/Inokuláció → Öntés → Megszilárdulás → Ellenőrzés
A legfontosabb gyakorlati lecke az Az olvadék minősége kiöntés előtt jön létre.
Ezért, egy modern öntöde nem hagyatkozhat csak a kezelői tapasztalatokra.
Spektrometriai elemzés, oxigén/nitrogén mérés, metallográfia, termikus elemzés, NDT, energiafigyelés, és a tűzálló ellenőrzés a kemencevezérlést tapasztalatalapú hibaelhárításból mérhető folyamattervezéssé alakítja.
A cél nem egyszerűen az olvadt vas előállítása.
A cél a tiszta termelés, kémiailag stabil, hőszabályozott fém, amely a meghatározott mikroszerkezetbe szilárdul, és következetesen a méretnek megfelelő öntvényeket készít, mechanikai, megmunkálás, és a szolgáltatási követelmények.