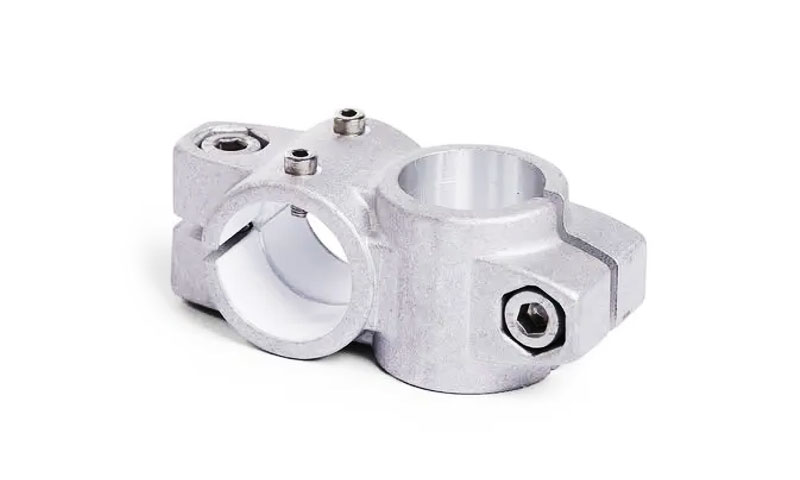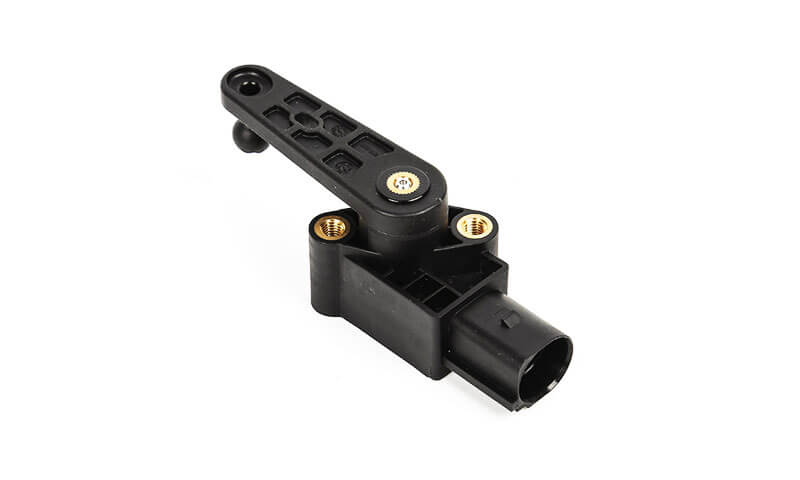
Les produits modernes combinent de plus en plus les plastiques et les métaux, conducteurs électriques, composants filetés, aimants, et autres matériaux fonctionnels.
Traditionnellement, ces composants sont fabriqués séparément et assemblés ensuite à l'aide de vis, ajustement, rivetage, adhésifs, ou soudage.
Même si ces méthodes restent utiles, ils ajoutent des étapes d'assemblage, augmenter le nombre de pièces, et peut introduire des problèmes d'alignement et de fiabilité.
Insérer fournit une approche alternative en intégrant un insert préformé directement dans un composant polymère moulé pendant le processus de moulage par injection.
Au lieu d'assembler l'insert et la pièce en plastique après moulage, l'insert est positionné en premier à l'intérieur du moule, après quoi le polymère fondu s'écoule autour de lui et se solidifie pour former un composant mécaniquement intégré.
Cet article explique les principes, matériels, processus de fabrication, Considérations de conception, avantages, limites, et applications du moulage par insert, avec une attention particulière aux facteurs d'ingénierie qui déterminent la qualité finale de la pièce.
1. Qu'est-ce que le moulage par insertion?
Le moulage par insertion est un moulage par injection processus dans lequel un composant préfabriqué, connu sous le nom d'insert, est placé à l'intérieur d'une cavité de moule et ensuite encapsulé ou partiellement entouré de plastique fondu.
L'insert peut être en métal, plastique, céramique, matériau conducteur électrique, ou un autre substrat rigide.
Une fois le polymère injecté et refroidi, l'insert est intégré de manière permanente dans la pièce moulée.
Un processus simplifié peut être représenté comme:
Préparation de l'insert → Positionnement de l'insert → Fermeture du moule → Injection plastique → Emballage et refroidissement → Ouverture du moule → Éjection
Le composant résultant est donc un assemblage multi-matériaux fabriqué en une seule opération de moulage.
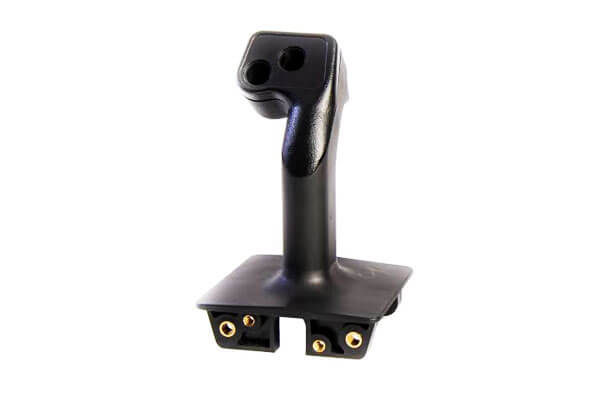
En quoi le moulage par insert diffère du moulage par injection standard
| Aspect | Moulage par injection standard | Moulage par insertion |
| Matériau principal | Polymère | Polymère + insert préformé |
| Insérer un emplacement | Non requis | Étape critique de fabrication |
| Assemblée | Généralement requis pour les produits multi-matériaux | Souvent considérablement réduit |
| Complexité des outils | Relativement simple | Plus élevé en raison de l'emplacement et de la rétention de l'insert |
| Contrôle dimensionnel | Principalement lié aux polymères | Polymère + insérer des tolérances |
| Interaction matérielle | Comportement principalement des polymères | Interaction thermique et mécanique entre les matériaux |
| Applications typiques | Boîtiers en plastique, couvertures, parties structurelles | Connecteurs, composants filetés, capteurs, pièces électriques, composants renforcés |
Comment le moulage par insertion crée une intégration mécanique
La relation entre l'insert et le polymère moulé peut être conçue de plusieurs manières.
Pour un insert métallique fileté, Par exemple, le polymère peut s'écouler autour de caractéristiques externes spécialement conçues telles que des molettes, rainures, sous-dépouille, ou des côtes.
Après refroidissement, ces fonctionnalités créent verrouillage mécanique, ce qui rend difficile la rotation ou le retrait de l'insert.
Pour une borne électrique, le polymère peut entourer une partie définie de l'élément conducteur tout en laissant la zone de contact fonctionnelle exposée.
Le polymère moulé assure ensuite l'isolation, support structurel, et stabilité de position.
Le mécanisme d'intégration dépend donc de l'application. Cela peut impliquer:
- Verrouillage mécanique à travers des rainures, grognements, côtes, ou des sous-dépouilles.
- Interférence générée par le retrait du polymère autour de l'insert.
- Collage chimique ou adhésif lorsque des matériaux et des traitements de surface compatibles sont utilisés.
- Encapsulation géométrique, dans lequel le polymère entoure physiquement l'insert et empêche tout mouvement.
Dans les applications exigeantes, plusieurs mécanismes peuvent fonctionner simultanément.
2. Comment fonctionne le moulage par insertion?
Le moulage par insert se compose de plusieurs étapes contrôlées, en commençant par la préparation de l'insert et en terminant par l'inspection du composant intégré fini.
Flux de travail typique de moulage par insert
Fabrication des inserts → Nettoyage et préparation → Contrôle dimensionnel → Chargement des inserts → Fermeture du moule → Injection de polymère → Conditionnement → Refroidissement → Ouverture du moule → Éjection → Contrôle dimensionnel et fonctionnel
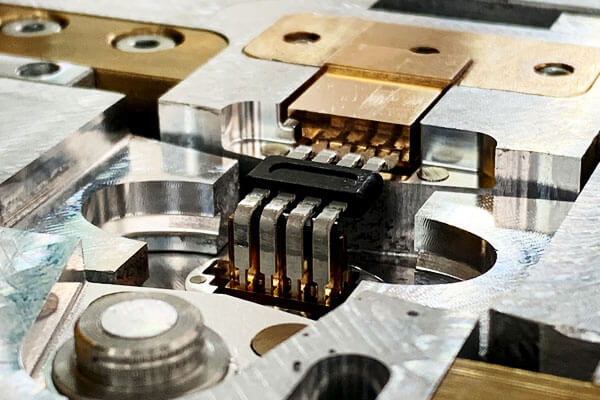
2.1 Préparation de l'insertion
Le processus commence par la fabrication et la préparation de l'insert.
Pour inserts métalliques, cela peut impliquer un usinage CNC, estampillage, tournant, tête à froid, formage de fil, affûtage, ou d'autres procédés de travail des métaux.
L'insert doit satisfaire aux exigences dimensionnelles et de surface définies par la conception du moulage..
L’état de la surface est particulièrement important. Huile, échelle d'oxyde, copeaux d'usinage, et d'autres contaminants peuvent interférer avec la liaison polymère ou provoquer des défauts de moulage.
Selon la demande, les inserts peuvent donc subir:
- Dégraissage et nettoyage
- Rugosité de la surface
- Placage
- Passivation
- Traitement chimique
- Préchauffage
- Inspection dimensionnelle
L'insert doit également être vérifié pour les bavures et les arêtes vives.. Des bavures excessives peuvent endommager le moule ou créer des concentrations de contraintes localisées dans le polymère moulé..
2.2 Placement et positionnement des insertions
Après préparation, l'insert est placé dans un emplacement dédié à l'intérieur du moule.
Cela peut être effectué manuellement, semi-automatique, ou par un système de chargement automatisé.
Pour les composants simples, les opérateurs peuvent positionner les inserts directement dans la cavité du moule.
La production en grand volume bénéficie généralement de l’insertion automatisée, en particulier lorsqu'il y a plusieurs inserts par pièce ou lorsqu'une répétabilité précise est requise.
Le système de positionnement doit empêcher l'insert de bouger lors de la fermeture du moule et de l'injection du polymère. En fonction de la géométrie, l'insert peut être retenu à l'aide:
- Localisation des broches
- Noyaux de moule
- Cavités ou poches
- Supports magnétiques
- Rétention du vide
- Pinces mécaniques
- Luminaires dédiés
Le positionnement des inserts est particulièrement critique pour les connecteurs électriques et les composants mécaniques de précision, où même une petite erreur de position peut affecter la compatibilité de l'assemblage ou les performances fonctionnelles.
2.3 Fermeture du moule
Une fois l'insert positionné, le moule se ferme et l'insert s'enferme dans la cavité du moule.
À ce stade, la conception du moule doit fournir un espace libre suffisant autour de l'insert tout en conservant l'épaisseur de paroi polymère requise.
L'outillage doit également empêcher l'insert d'être écrasé ou déplacé.
Pour les applications de précision, le moule peut incorporer des éléments de positionnement spécialisés qui soutiennent directement l'insert pendant l'injection.
Une bonne fermeture du moule est importante car tout décalage autour de l'insert peut produire des défauts dimensionnels ou des bavures..
2.4 Injection plastique
L'unité d'injection plastifie ensuite le polymère sélectionné et injecte le matériau fondu dans la cavité du moule..
Lorsque le polymère circule autour de l'insert, il remplit l'espace disponible de la cavité et forme la géométrie externe du composant.
Cette étape est l’une des parties les plus sensibles techniquement du moulage par insert.. Le processus doit être équilibré:
- Pression d'injection
- Vitesse d'injection
- Température de fusion
- Température du moule
- Conception de portail
- Chemin d'écoulement
- Ventilation
Une pression d'injection trop élevée peut provoquer le déplacement de la plaquette, tandis qu'une pression insuffisante peut entraîner un remplissage incomplet.
Une position de porte inappropriée peut produire des lignes de soudure, emprisonnement d'air, remplissage irrégulier, ou une contrainte excessive autour de l'insert.
Pour les composants complexes, l'analyse du flux de moule peut être utilisée pour prédire le comportement de remplissage du polymère avant que l'outillage de production ne soit finalisé.
2.5 Emballage et refroidissement
Une fois la cavité remplie, une pression de maintien ou de compactage est appliquée pour compenser le retrait du polymère pendant la solidification.
Le composant refroidit ensuite à l'intérieur du moule jusqu'à ce qu'il atteigne une rigidité suffisante pour être éjecté..
Le refroidissement est particulièrement important dans le moulage d'inserts car l'insert et le polymère peuvent avoir des propriétés thermiques très différentes..
Par exemple, un insert métallique a généralement une conductivité thermique beaucoup plus élevée que la plupart des polymères.
Il peut donc agir comme un dissipateur thermique localisé, modifier la vitesse de refroidissement du polymère environnant. Cela peut affecter:
- Retrait local
- Stress résiduel
- Cristallinité dans les polymères semi-cristallins
- Déformation
- Stabilité dimensionnelle
- Intégrité de l'interface
Par conséquent, la conception des canaux de refroidissement et le contrôle de la température du moule doivent être pris en compte autour des inserts critiques plutôt que de traiter l'ensemble du composant comme étant thermiquement uniforme..
2.6 Ouverture du moule et éjection des pièces
Une fois qu'un refroidissement adéquat s'est produit, le moule s'ouvre et le composant moulé par insert terminé est éjecté.
L'éjection doit être soigneusement conçue car le polymère moulé peut serrer fermement l'insert..
Une force d'éjection excessive peut déformer le plastique, endommager les traits délicats, ou modifier la position de l'insert.
Pour les composants aux géométries complexes, épingles d'éjection, manches, halters, ou d'autres mécanismes peuvent être nécessaires.
Opérations secondaires et inspection
En fonction de la conception du composant, les opérations de post-moulage peuvent inclure le détourage, déflagrant, usinage, nettoyage du fil, finition de surface, tests électriques, ou correction dimensionnelle.
L'inspection qualité couvre généralement à la fois le corps en plastique et l'interface de l'insert..
Les caractéristiques critiques peuvent inclure la position de l'insertion, concentricité, longueur exposée, intégrité du fil, force d'arrachement, résistance à la rotation, continuité électrique, et précision dimensionnelle globale.
Pour des composants de haute fiabilité, les tests fonctionnels sont souvent plus significatifs que la seule inspection dimensionnelle.
Un insert fileté, Par exemple, doit non seulement être correctement placé, mais également résister au couple d'installation et de service spécifié.
3. Types d'inserts utilisés dans le moulage par insert
L'insert est le noyau fonctionnel autour duquel le composant plastique est moulé.
Sa matière, géométrie, état de surface, et la précision dimensionnelle affectent directement la résistance, fiabilité, et durée de vie de la pièce finie.
Inserts filetés
Les inserts filetés font partie des inserts les plus couramment utilisés dans le moulage par injection..
Ils sont généralement fabriqués en laiton, acier inoxydable, carbone, ou des alliages de zinc et sont intégrés dans un composant en plastique pour fournir une connexion filetée durable.
Contrairement à un fil formé directement dans le plastique, un insert métallique peut résister à des assemblages et démontages répétés avec un risque sensiblement moindre de dénudage ou de fluage.
Moleté, côtelé, ou des surfaces externes en contre-dépouille sont souvent utilisées pour améliorer le verrouillage mécanique entre l'insert et le polymère environnant.
Les applications typiques incluent:
- Boîtiers électroniques et électriques
- Composants intérieurs et extérieurs automobiles
- Produits de consommation
- Enceintes industrielles
- Supports de montage et points de fixation
Les principales considérations de conception sont la rétention des inserts, résistance à l'arrachement, résistance au couple de rotation, et une épaisseur de paroi en plastique adéquate autour de l'insert.
Contacts et bornes électriques
Les inserts électriques sont utilisés lorsque le composant moulé doit assurer simultanément une protection structurelle et une connectivité électrique..
Les matériaux courants incluent le cuivre, laiton, bronze phosphore, et autres alliages conducteurs, parfois avec du nickel, étain, argent, ou plaqué or.
Les exemples typiques incluent les broches de connecteur, terminaux, éléments de jeu de barres, contacts de mise à la terre, composants de commutation, et contacts conducteurs.
Le processus de moulage doit empêcher le déplacement de l'insert et protéger les surfaces de contact critiques de la contamination du polymère..
La précision dimensionnelle est particulièrement importante car la position d'une borne peut déterminer la compatibilité électrique et mécanique de l'assemblage final..
Les considérations clés incluent la conductivité électrique, résistance de contact, résistance à la corrosion, intégrité du placage, distance d'isolation, et stabilité dimensionnelle lors du moulage.
Inserts en métal estampé
Les inserts emboutis sont produits à partir de tôle par emboutissage progressif, perforation, flexion, ou opérations de formage avant d'être placé dans le moule d'injection.
Ils sont particulièrement utiles lorsqu'un composant en plastique nécessite un renforcement localisé ou une fonctionnalité mécanique ou électrique intégrée..
Acier, acier inoxydable, aluminium, et les alliages de cuivre sont couramment utilisés.
Les inserts estampés peuvent fonctionner comme:
- Éléments de renforcement structurel
- Supports de montage
- Composants de mise à la terre
- Éléments de diffusion de chaleur
- Conducteurs électriques
- Nervures ou cadres de renfort
Parce que les composants estampés peuvent être fabriqués de manière économique en grands volumes, ils sont particulièrement adaptés aux applications automobiles et électriques.
Inserts de précision usinés CNC
Les inserts usinés CNC sont utilisés lorsque le composant intégré nécessite des tolérances dimensionnelles plus strictes, géométrie complexe, ou caractéristiques de surface spécialisées.
Acier inoxydable, aluminium, titane, laiton, et les alliages techniques peuvent être usinés en inserts de haute précision avant le moulage.
Ces inserts sont fréquemment utilisés dans les équipements médicaux, composants aérospatiaux, instruments de précision, capteurs industriels, et ensembles mécaniques performants.
L'usinage CNC permet des fonctionnalités telles que des alésages de précision, fils de discussion, rainures, localisation des surfaces, et des contours complexes à contrôler indépendamment du processus de moulage.
Ceci est particulièrement utile lorsque certaines surfaces fonctionnelles ne peuvent pas atteindre la précision requise de manière économique grâce au seul moulage par injection..
Inserts en céramique
Les inserts en céramique sont sélectionnés pour les applications nécessitant des propriétés que les métaux et polymères conventionnels ne peuvent pas fournir..
L'alumine et la zircone sont des choix courants en raison de leur résistance aux températures élevées., isolation électrique, dureté, et porter une résistance.
Ils peuvent être utilisés dans:
- Composants d'isolation électrique
- Assemblages haute température
- Composants résistants à l'usure
- Boîtiers de capteurs
- Dispositifs médicaux et industriels spécialisés
La céramique est intrinsèquement fragile, cependant, donc chargement de moule, manipulation des insertions, choc thermique, et le serrage mécanique doit être soigneusement contrôlé.
Le polymère choisi pour le moulage doit également être compatible avec le comportement de dilatation thermique de la céramique..
Inserts en verre
Le verre peut être incorporé dans des composants polymères moulés lorsque la transparence optique, résistance chimique, ou une inspection visuelle est requise.
Le verre borosilicate est particulièrement utile en raison de son coefficient de dilatation thermique relativement faible et de sa bonne stabilité thermique et chimique..
Les applications typiques incluent les fenêtres de visualisation, composants optiques, indicateurs de niveau de liquide, capteurs, et produits médicaux ou de laboratoire spécialisés.
La conception du moule doit protéger le verre des contraintes mécaniques excessives et des chocs thermiques.. Un positionnement précis est également essentiel lorsque le verre fonctionne comme une surface optique ou d'étanchéité..
Inserts en polymère
Le moulage par insert ne se limite pas aux métaux et aux matériaux inorganiques. Un composant polymère préformé peut également être moulé dans un autre polymère lorsque différentes caractéristiques de matériau sont requises au sein du même assemblage..
Par exemple, un plastique technique rigide peut fournir un support structurel tandis qu'un élastomère plus souple assure l'étanchéité ou l'isolation des vibrations.
Des matériaux tels que le PEEK, Ptfe, TPU, et d'autres polymères techniques peuvent donc servir d'inserts en fonction de l'application.
Le défi technique majeur consiste à obtenir une liaison interfaciale ou une rétention mécanique suffisante entre les deux polymères..
Différences de température de fusion, extension thermique, compatibilité chimique, et le retrait doit être pris en compte lors de la sélection des matériaux et de la conception du moule.
4. Matériaux pour le moulage par insert
La sélection des matériaux pour le moulage par insert implique deux décisions distinctes mais interconnectées: le matériau de l'insert et la résine de moulage.
Les deux matériaux doivent résister à la température et à la pression de moulage tout en offrant une rétention mécanique adéquate, stabilité dimensionnelle, et, le cas échéant, compatibilité chimique ou électrique.
Matériaux d'insertion courants
| Insérer du matériel | Caractéristiques clés | Applications typiques | Considérations importantes |
| Laiton | Excellente machinabilité, bonne conductivité, résistance à la corrosion | Inserts filetés, terminaux, connecteurs électriques | Oxydation, exigences de placage, extension thermique |
| Acier inoxydable | Forte résistance, résistance à la corrosion, résistance à la température | Médical, automobile, composants industriels | Coût d'usinage plus élevé; préparation de la surface d'insertion |
| Acier au carbone | Haute résistance et coût relativement faible | Inserts structurels, attaches, composants de renfort | Une protection contre la corrosion peut être nécessaire |
| Aluminium | Léger, conducteur, bonne conductivité thermique | Chauffer, inserts structurels, composants automobiles | Dureté et résistance inférieures à celles de nombreux aciers |
| Alliages de cuivre | Haute conductivité électrique et thermique | Contacts électriques, terminaux, inserts conducteurs | Coût des matériaux et oxydation |
Titane |
Force spécifique élevée, résistance à la corrosion, basse densité | Aérospatial, médical, composants hautes performances | Coût élevé des matériaux et de l'usinage |
| Céramique | Résistance aux hautes températures, dureté, isolation électrique | Capteurs, isolateurs, composants d'usure | Fragilité et sensibilité aux chocs thermiques |
| Verre | Transparence, stabilité chimique, stabilité dimensionnelle | Pièces optiques, lunettes de vue, capteurs | Fragilité et sensibilité aux chocs thermiques |
| Plastiques techniques | Léger, résistance chimique, Propriétés mécaniques sur mesure | Assemblages multi-matériaux, scellés, composants isolants | Compatibilité et liaison des polymères |
Résines thermoplastiques pour le moulage par insert
Les thermoplastiques sont les matériaux de moulage les plus utilisés car ils peuvent être chauffés, injecté autour de l'insert, et solidifié en un composant de forme précise.
Le choix de la résine dépend du chargement mécanique, température, exposition chimique, exigences électriques, apparence, et durée de vie prévue.
| Résine de moulage | Propriétés clés | Applications typiques | Compatibilité des inserts |
| ABS | Bonne résistance aux chocs, stabilité dimensionnelle, aspect de la surface | Logements, composants automobiles, produits de consommation | Excellent avec les inserts métalliques courants |
| Nylon (PA6 / PA66) | Forte résistance, se résistance à l'usure, capacité de température | Automobile, engrenages, composants structurels | Excellent; le conditionnement de l'humidité doit être envisagé |
| Polycarbonate (PC) | Résistance à l'impact élevé, transparence, résistance à la chaleur | Logements électroniques, dispositifs médicaux, composants optiques | Bien |
| POM (Acétal) | Frottement faible, haute rigidité, bonne stabilité dimensionnelle | Engrenages, bagues, Composants mécaniques de précision | Bien; un contrôle minutieux des conditions de moulage est nécessaire |
| PBT | Bonne isolation électrique, résistance chimique, stabilité dimensionnelle | Connecteurs, capteurs, composants électriques automobiles | Excellent |
Jeter un coup d'œil |
Forte résistance, Excellente résistance chimique, capacité à haute température | Aérospatial, médical, semi-conducteurs et composants industriels exigeants | Excellent pour les applications hautes performances |
| Pp | Faible densité, résistance chimique, faible coût | Automobile, produits de consommation, composants industriels | Bien; l'adhérence de la surface peut nécessiter une attention particulière |
| TPU | Élasticité, résistance à l'abrasion, Absorption d'impact | Scellés, poignées, roues, composants flexibles | Bien, notamment pour le verrouillage mécanique |
| LSR | Excellente flexibilité, résistance à la température, résistance aux intempéries et biocompatibilité | Sceaux médicaux, diaphragmes, joints, composants doux au toucher | Excellent lorsqu'il est correctement conçu pour une liaison mécanique ou chimique |
La compatibilité des matériaux est essentielle
L’insert et le polymère ne coexistent pas simplement à l’intérieur du composant fini; ils forment un système composite qui subit des effets thermiques, mécanique, et les contraintes environnementales tout au long de sa durée de vie.
L'un des facteurs les plus importants est extension thermique. Les métaux ont généralement des coefficients de dilatation thermique inférieurs à ceux de nombreux polymères..
Pendant le moulage et le refroidissement ultérieur, cette différence peut générer des contraintes résiduelles à l'interface insert-polymère. Une contrainte excessive peut provoquer des fissures, warpage, lacunes interfaciales, ou une force de rétention réduite.
La température de moulage doit également rester inférieure à la température à laquelle l'insert subit des modifications dimensionnelles ou métallurgiques indésirables..
Inversement, le polymère doit avoir un écoulement de fusion suffisant pour entourer complètement l'insert et remplir les régions étroites sans produire de vides ou d'encapsulation incomplète.
L’état de la surface est tout aussi important. Selon la demande, les surfaces des inserts peuvent être moletées, rainuré, traité chimiquement, plaqué, rendu rugueux, ou autrement modifié pour améliorer le verrouillage mécanique ou l'adhérence.
Pour inserts électriques, cependant, la surface de contact fonctionnelle devra peut-être rester propre et exempte de contamination par les polymères.
5. Processus de fabrication de moulage par insertion
Le moulage par insert peut être mis en œuvre dans différentes configurations de production en fonction de la complexité de la pièce, volume de production, insérer une géométrie, exigences en matière de main d'œuvre, et précision dimensionnelle.
| Processus de fabrication | Description | Principaux avantages |
| Chargement manuel des inserts | Les opérateurs placent manuellement chaque insert dans le moule avant le cycle d'injection. Après avoir confirmé la position d'insertion, le moule se ferme et le polymère est injecté autour de lui. | Faible investissement initial; flexible pour des changements de conception fréquents; adapté aux configurations d'inserts complexes. |
| Moulage par insert semi-automatique | Les inserts sont préparés ou fournis automatiquement, pendant que les opérateurs effectuent le chargement, positionnement, ou inspection finale. Certaines étapes du cycle de moulage sont automatisées. | Meilleure productivité et cohérence qu'un chargement entièrement manuel sans l'investissement requis pour une automatisation complète. |
| Moulage par insert entièrement automatisé | Robots, systèmes de sélection et de placement, mangeoires, capteurs, et les systèmes de vision chargent automatiquement les inserts, vérifier leur présence et leur orientation, exécuter le moulage, et retirer les composants finis. | Efficacité de production élevée; positionnement cohérent de la plaquette; travail réduit; traçabilité et répétabilité améliorées. |
| Moulage par injection verticale | Le moule se ferme verticalement, permettant généralement aux inserts d'être placés dans la moitié inférieure du moule avant l'injection. | Placement facile des inserts; bonne accessibilité; risque réduit de déplacement de la plaquette pendant le chargement; adapté au chargement manuel ou automatisé. |
Vertical vs. Moulage par injection horizontal |
Des machines horizontales injectent du polymère dans un moule positionné horizontalement, tandis que les machines verticales utilisent un moule orienté verticalement. La configuration optimale dépend de la géométrie de la plaquette, taille de pièce, stratégie d'automatisation, et les exigences de production. | Une sélection correcte de la machine peut améliorer la stabilité de la plaquette, efficacité du cycle, compatibilité d'automatisation, et coût global de fabrication. |
| Moulage par insert multi-cavité | Un seul moule contient plusieurs cavités identiques, avec inserts positionnés dans chaque cavité avant injection simultanée. | Rendement élevé par cycle; coût unitaire inférieur pour des volumes de production suffisants; utilisation efficace du temps machine. |
6. Considérations relatives à la conception des moulages par insertion
Un moulage d'inserts réussi commence par la conception plutôt que par la production. L'insert, polymère, moule, et les conditions de traitement doivent être considérées comme un système intégré.
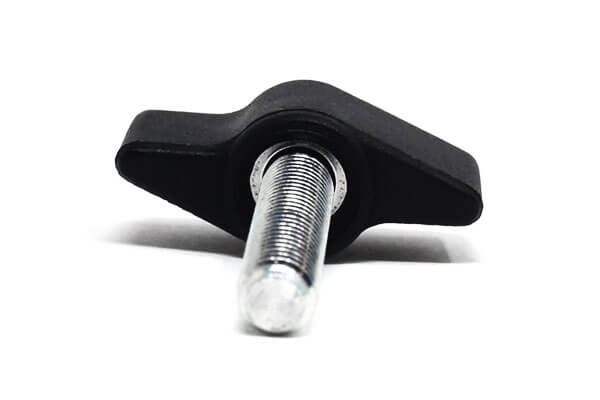
Géométrie d'insertion et rétention mécanique
La géométrie de l'insert a une influence directe sur la solidité de l'ensemble moulé.
Un insert cylindrique lisse peut fournir une résistance relativement limitée à la rotation ou à l'arrachement, tandis que le moletage, rainures, côtes, trous, ou d'autres caractéristiques de verrouillage mécanique peuvent améliorer considérablement la rétention.
Par exemple, un insert fileté en laiton utilisé dans un boîtier en plastique ne doit pas dépendre uniquement du polymère environnant pour résister au couple d'installation.
Un moletage externe ou une géométrie en contre-dépouille correctement conçus répartissent la charge dans le polymère et réduisent la possibilité de rotation de l'insert..
La conception doit donc faire la distinction entre:
- Rétention axiale, ce qui évite que l'insert ne soit retiré.
- Rétention rotationnelle, ce qui empêche l'insert de tourner.
- Rétention latérale, qui contrôle le mouvement à l'intérieur du composant moulé.
- Précision positionnelle, qui détermine l'emplacement final de l'interface fonctionnelle.
Épaisseur de paroi autour des inserts
Une épaisseur de polymère adéquate doit être maintenue autour de l'insert pour fournir un support structurel et permettre un remplissage fiable.
Si le mur d'enceinte est trop fin, le polymère peut refroidir prématurément ou développer une contrainte excessive. Si c'est trop épais, un rétrécissement localisé et des marques d'évier peuvent apparaître.
En tant que principe général de conception, le polymère doit évoluer progressivement autour de l'insert plutôt que de provoquer des changements brusques dans l'épaisseur de la paroi.
Les dimensions exactes dépendent de la résine, insérer la taille, conditions de moulage, et les exigences mécaniques.
Angles de dépouille et éjection
La dépouille doit être incorporée dans les surfaces du moule lorsque cela est possible pour faciliter le démoulage des pièces..
Un tirage insuffisant augmente la force d'éjection et peut provoquer des rayures, déformation, ou des dommages autour de l'insert.
La présence d'un insert peut également compliquer l'éjection car le métal et le polymère ont un comportement de retrait différent.
Les concepteurs d'outils doivent s'assurer que les éjecteurs, halters, diapositives, et d'autres mécanismes n'interfèrent pas avec l'insert.
Emplacement de la porte et flux de polymère
L'emplacement de la porte est particulièrement important dans le moulage par insert car l'insert peut obstruer l'écoulement du polymère et créer des lignes de soudure., pièges à air, ou remplissage irrégulier.
La porte doit généralement être positionnée de manière à ce que le polymère s'écoule doucement autour de l'insert plutôt que d'impacter directement un élément fragile ou mal supporté..
Pour les composants complexes, plusieurs portes ou une injection séquentielle peuvent être envisagées pour obtenir un remplissage équilibré.
La simulation de flux peut aider à prédire:
- Temps de remplissage
- Formation de lignes de soudure
- Emprisonnement d'air
- Répartition de la pression
- Orientation des fibres
- Insérer un déplacement
- Plans courts potentiels
Ceci est particulièrement utile pour les composants moulés par insert de grande taille ou hautement techniques..
Dilatation thermique et contrainte résiduelle
L'un des problèmes de conception les plus importants est la différence de dilatation thermique entre l'insert et le polymère..
Les métaux ont généralement des coefficients de dilatation thermique inférieurs à ceux de nombreux thermoplastiques.
À mesure que la pièce moulée refroidit de la température de traitement à la température ambiante, la contraction différentielle peut générer des contraintes autour de l'interface.
Pour les assemblages de précision, les ingénieurs devraient évaluer:
- Insérer du matériel
- Coefficient de dilatation thermique du polymère
- Température de traitement
- Plage de température de fonctionnement
- Insérer des dimensions
- Épaisseur d'encapsulation
- Cyclisme thermique attendu
Cela devient particulièrement important dans le secteur automobile, électronique, et applications à haute température.
Compatibilité des matériaux
L'insert et le polymère doivent être compatibles non seulement mécaniquement mais aussi chimiquement et thermiquement..
Les problèmes potentiels incluent la corrosion, attaque chimique, mauvaise adhérence, interaction galvanique, absorption d'humidité, et dégradation lors du moulage.
Par exemple, les polymères techniques sensibles à l'humidité tels que certaines qualités de nylon et de PEEK nécessitent un séchage approprié avant le traitement.
Un mauvais contrôle de l’humidité peut provoquer une hydrolyse, propriétés mécaniques réduites, défauts de surface, ou instabilité dimensionnelle.
État de surface de l'insert
L'état de surface de l'insert influence fortement la qualité et la répétabilité de l'interface moulée.
Les surfaces lisses peuvent être appropriées lorsqu'un assemblage contrôlé ou une conductivité électrique est requis, tandis que les surfaces texturées peuvent fournir un meilleur verrouillage mécanique.
Selon la demande, les inserts peuvent être:
- Moleté
- Rainuré
- Perforé
- Recouvert
- Plaqué
- Rugueux
- Traité chimiquement
Le traitement de surface sélectionné doit être compatible avec le polymère et l'environnement de service plutôt que choisi uniquement pour son apparence..
Ventilation des moisissures
Une ventilation adéquate est essentielle lorsque le polymère s'écoule autour d'un insert. L'air emprisonné entre l'insert et la paroi creuse peut provoquer des brûlures, vides, encapsulation incomplète, ou régions d'interface faibles.
Les bouches d'aération doivent donc être placées aux endroits où l'air est susceptible de s'accumuler., en particulier près de la fin des chemins d'écoulement et autour des géométries d'inserts complexes.
Tolérances d'insertion et précision de positionnement
La tolérance dimensionnelle de l'insert doit être prise en compte avec la tolérance du plastique moulé.
Pour des assemblages de haute précision, la position de l'insert peut devoir être contrôlée sur plusieurs axes car même une petite erreur de position peut affecter l'alignement du connecteur, concentricité de l'arbre, précision de fixation, ou espacement des contacts électriques.
Un dessin pratique de moulage par insertion doit donc identifier les dimensions essentielles au fonctionnement plutôt que d'appliquer des tolérances inutilement strictes à chaque élément..
Automatisation et production en grand volume
Pour la production de masse, la conception doit être optimisée pour le chargement automatisé des plaquettes et un positionnement fiable cycle par cycle.
Les fonctionnalités qui permettent à l'insert d'être orienté dans une seule direction peuvent réduire considérablement les erreurs d'assemblage.
Les systèmes automatisés peuvent utiliser un équipement de prélèvement et de placement robotisé, mangeoires à bol, inspection visuelle, capteurs, et chargement automatisé des moules.
La conception de la plaquette et de l'outillage pour l'automatisation peut améliorer considérablement la cohérence de la production tout en réduisant les besoins en main d'œuvre..
7. Avantages du moulage par insert
| Avantage | Explication |
| Intégration de conception | Combine plusieurs composants (insérer + plastique) en un seul, partie intégrée, réduisant l'assemblage et la manipulation. |
| Réduction des coûts | Élimine les opérations secondaires (Par exemple, collage, pressage, soudure) et réduit les coûts d'assemblage. |
| Propriétés mécaniques améliorées | Le plastique encapsule l'insert, Créer un fort, liaison durable, souvent avec verrouillage mécanique. |
| Performances améliorées | Combine les meilleures propriétés des deux matériaux: la résistance et la conductivité de l'insert avec la flexibilité de conception et la résistance à la corrosion du plastique. |
| Liberté de conception | Permet des géométries complexes, surmoule, et composants multi-matériaux. |
Stabilité dimensionnelle |
L'insert offre stabilité dimensionnelle et précision. |
| Intégration fonctionnelle | Permet des fonctionnalités fonctionnelles (fils de discussion, contacts électriques, scellés, etc.) à intégrer directement dans la pièce. |
| Réduction de poids | Remplace les assemblages entièrement métalliques plus lourds par des hybrides plastique-métal plus légers. |
| Résistance à la corrosion | Le plastique protège l'insert de la corrosion et des agressions environnementales. |
| Isolation électrique | Le plastique assure l'isolation autour de l'insert. |
8. Applications du moulage par insert
Le moulage par insert est largement utilisé lorsqu'un composant polymère moulé doit incorporer un métal., céramique, verre, ou un autre matériau d'ingénierie faisant partie intégrante de l'assemblage fini.
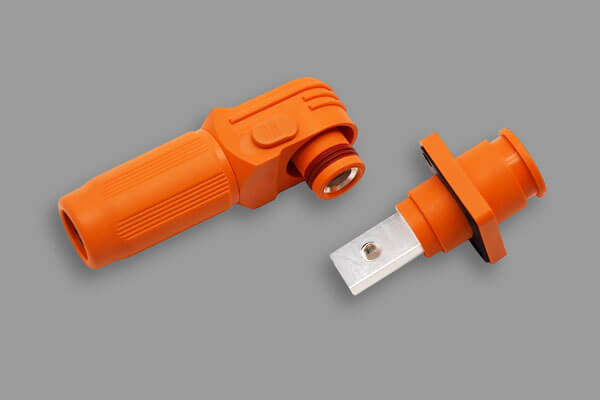
Composants automobiles
Le automobile l'industrie est l'un des principaux domaines d'application du moulage par insert.
Les inserts métalliques peuvent fournir un renforcement structurel ou des points de fixation fiables tandis que le polymère environnant réduit le poids et intègre des fonctions supplémentaires.
Les applications typiques incluent:
- Connecteurs et bornes électriques automobiles
- Boîtiers de capteurs et composants de montage
- Points de montage filetés
- Douilles et supports de roulements
- Composants de commutation et de commande
- Composants du système de carburant et de fluide
- Composants électriques sous le capot
Composants électriques et électroniques
Le moulage par insert est particulièrement efficace pour les composants électriques car les inserts métalliques conducteurs peuvent être encapsulés dans des polymères électriquement isolants..
Cuivre, laiton, bronze phosphore, et d'autres alliages conducteurs sont couramment utilisés pour les bornes, broches, contacts, et composants liés aux jeux de barres.
Le polymère moulé assure une isolation électrique tout en conservant la position précise des éléments conducteurs.
Les applications incluent:
- Connecteurs électriques
- Borniers
- Composants de commutation
- Boîtiers de capteurs
- Composants de bobine et de moteur
- Connecteurs de fils et câbles
- Modules de commande électroniques
Composants médicaux et de santé
Médical les dispositifs nécessitent souvent des composants compacts combinant des caractéristiques mécaniques de précision avec des polymères biocompatibles ou chimiquement résistants.
Le moulage par insertion peut intégrer des composants en acier inoxydable, épingles de précision, éléments filetés, et autres inserts fonctionnels directement dans les boîtiers en polymère.
Les applications typiques incluent:
- Instruments chirurgicaux et diagnostiques
- Connecteurs médicaux
- Composants de gestion des fluides
- Boîtiers d'appareils
- Ensembles médicaux jetables
- Composants de positionnement de précision
Équipement industriel et machines
Les produits industriels nécessitent fréquemment des inserts métalliques filetés, bagues résistantes à l'usure, arbres, composants de renforcement, ou des éléments de montage de précision dans des structures polymères.
Les applications incluent:
- Boîtes à machines
- Poignées industrielles
- Composants d'engrenage et d'entraînement
- Roulements et bagues
- Composants hydrauliques et pneumatiques
- Équipement de contrôle
- Capteurs industriels
Produits de consommation et ménagers
Les produits de consommation bénéficient du moulage par insert lorsque leur apparence, efficacité de l'assemblage, et l'intégration fonctionnelle sont importantes.
Les exemples incluent:
- Boîtiers pour outils électriques
- Composants de l'appareil
- Boîtiers caméra et électronique
- Poignées et poignées
- Matériel de meuble
- Équipement sportif
- Produits de soins personnels
Applications aérospatiales et hautes performances
Les applications aérospatiales imposent des exigences particulièrement exigeantes en matière de matériaux et de cohérence de fabrication.
Des inserts métalliques usinés avec précision peuvent être intégrés dans des polymères techniques haute performance tels que le PEEK ou des thermoplastiques renforcés..
Les applications potentielles incluent:
- Composants structurels légers
- Connecteurs électriques
- Assemblages de capteurs
- Quincaillerie intérieure d'avion
- Boîtiers haute température
- Composants de fixation de précision
9. Moulage par insertion vs. Autres méthodes de fabrication
Le moulage par insert n'est pas universellement supérieur à l'assemblage conventionnel ou à d'autres technologies de moulage. Sa principale valeur vient de l'intégration de plusieurs fonctions de fabrication en un seul composant..
Le processus approprié dépend du volume de production, géométrie en partie, combinaison de matériaux, performances requises, et coût total de fabrication.
| Méthode de fabrication | Approche de base | Avantages | Limites | Mieux adapté à |
| Moulage par insertion | Mouler du polymère directement autour d'un insert pré-positionné. | Intègre des composants; réduit l'assemblage; excellente cohérence de position; conceptions compactes. | Nécessite un outillage compatible avec les inserts et une conception minutieuse des matériaux/processus. | Assemblages métal-plastique, connecteurs, composants filetés, boîtiers de précision. |
| Moulage par injection conventionnel + Assemblée | Mouler les pièces en polymère séparément et assembler ensuite les inserts. | Grande flexibilité; outils de moulage simples; remplacement facile des composants. | Travail supplémentaire, équipement d'assemblage, et accumulation de tolérance. | Produits nécessitant des changements de composants fréquents ou une faible complexité d’assemblage. |
| Surmoule | Une deuxième couche de polymère est moulée sur un polymère ou un composant existant. | Bonne ergonomie, scellage, et fonctionnalité multi-matériaux. | La liaison polymère-polymère peut nécessiter une sélection minutieuse des matériaux. | Poignées, scellés, produits doux au toucher, composants multi-matériaux. |
| Fixation mécanique | Vis, boulons, clips, ou d'autres attaches relient des composants séparés. | Démontage et entretien faciles; technologie hautement établie. | Plus de composants; coût de montage plus élevé; taille de paquet plus grande. | Produits réparables et assemblages nécessitant un démontage. |
Assemblage à pression |
Un insert est mécaniquement forcé dans un élément moulé ou usiné. | Simple et économique; aucun adhésif supplémentaire requis. | Nécessite un contrôle précis des interférences; les forces d'insertion peuvent endommager les composants. | Bagues, broches, roulements, et de simples inserts métalliques. |
| Liaison adhésive | L'adhésif joint le polymère et l'insert ou plusieurs composants. | Peut joindre des matériaux différents et répartir les contraintes sur une grande surface. | Temps de durcissement, Préparation de la surface, vieillissement, et la compatibilité chimique peut être un sujet de préoccupation. | Scellage, liaison structurelle, et assemblages complexes de matériaux différents. |
| Moulage d'inserts métalliques | Des inserts métalliques sont incorporés lors d'une opération de coulée de métal. | Convient aux composants à dominante métallique et aux applications à haute température. | Des températures plus élevées limitent la sélection des inserts et des matériaux. | Boîtiers et composants métalliques nécessitant des fonctionnalités intégrées. |
10. Solutions de moulage par insert personnalisées de LangHe Tech
Un fournisseur de moulage d'inserts fiable doit fournir plus qu'une simple capacité de moulage par injection.
La qualité du composant final dépend de l'interaction entre la fabrication des inserts, conception de moisissure, sélection de polymères, paramètres d'injection, contrôle dimensionnel, et inspection post-moulage.
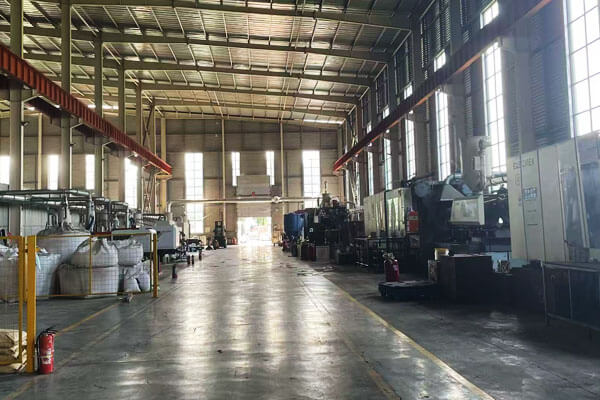
LangHe Tech peut aborder le moulage par insert personnalisé en tant que processus de fabrication intégré, en commençant par les exigences fonctionnelles et les dessins techniques du client et en passant par l'outillage, moulage, inspection, et livraison de la production.
| Capacité | Détails |
| Insérer des matériaux | Laiton, cuivre, acier inoxydable, aluminium, titane, Jeter un coup d'œil, céramique, verre. |
| Résines | ABS, nylon (PA6, PA66), PC, POM, PBT, Jeter un coup d'œil, Pp, TPU, LSR, and custom grades. |
| Types d'insertion | Inserts filetés, contacts électriques, inserts d'estampage, inserts usinés avec précision, inserts personnalisés. |
| Moulage | Moulage par injection, surmoule, moulage en deux temps, moulage par compression. |
| Insertion | Manuel, semi-automatisé, insertion robotisée entièrement automatisée. |
| Qualité | ISO 9001:2015 agréé; 100% inspection; Cmm; systèmes de vision. |
| Délai de mise en œuvre | 2–4 semaines pour les prototypes; 4–6 semaines pour les outillages de production. |
11. Conclusion
Le moulage par insert est une technologie de fabrication très efficace pour intégrer le métal, céramique, verre, ou autres inserts directement dans des composants thermoplastiques ou élastomères.
Son avantage fondamental est intégration fonctionnelle: plusieurs matériaux et fonctions peuvent être combinés en un seul composant moulé tout en réduisant les opérations d'assemblage ultérieures.
Cependant, Le succès du moulage d'inserts dépend bien plus que du simple placement d'un insert à l'intérieur d'un moule..
Insérer une géométrie, sélection de polymères, extension thermique, conception de moisissure, pression d'injection, comportement de remplissage, refroidissement, automation, et l'inspection de la qualité doivent tous être considérés ensemble.
L'approche la plus fiable consiste donc à traiter le moulage d'inserts comme une solution d'ingénierie intégrée plutôt que comme une opération de moulage par injection isolée..
Analyse DFM appropriée, fabrication contrôlée d'inserts, outillage optimisé, paramètres de processus validés, et l'inspection systématique constituent la base de la production de composants moulés par insert fiables à l'échelle commerciale.
FAQ
Comment les inserts sont-ils maintenus en position pendant le moulage?
Les inserts peuvent être retenus à l'aide des cavités du moule, broches de localisation, cœurs, rainures, grognements, sous-dépouille, caractéristiques d'interférence, systèmes magnétiques, rétention sous vide, ou mécanismes de préhension automatisés.
La méthode appropriée dépend de la géométrie de la plaquette et des exigences de production.
Quelle est la différence entre le moulage par insert et le surmoulage?
Insérer implique généralement le moulage d'un polymère autour d'un insert préfabriqué, souvent un composant métallique.
Surmoule implique généralement le moulage d'un matériau sur un substrat existant, qui peut être un autre polymère, un élastomère, ou un composant préalablement moulé. Les deux technologies peuvent se chevaucher dans certaines applications.
Le moulage par insertion peut-il être utilisé avec du caoutchouc de silicone liquide (LSR)?
UN: Oui. Le LSR peut être utilisé pour le moulage par insertion de joints, joints, et composants médicaux. Il offre une excellente résistance à la chaleur et une biocompatibilité.