

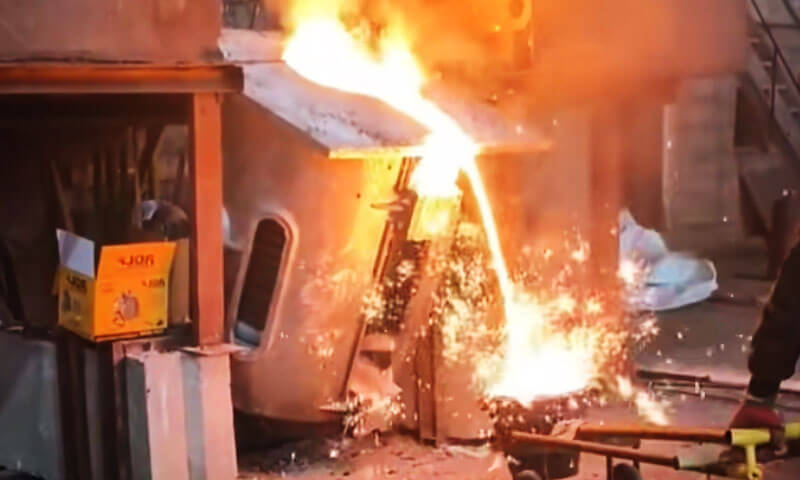
Fours de fusion électriques, notamment fours à induction moyenne fréquence— donner aux fonderies un excellent contrôle de la température de fusion, composition des charges, et flexibilité de production. Mais le four lui-même n’est qu’une partie du fonderie système.
Un problème dans la préparation des charges, fondre la chimie, contrôle de la course, revêtement de four, inoculation, sphéroïdisation, ou la pratique du versement peut éventuellement apparaître comme un défaut de coulée, problème d'usinage, microstructure instable, ou coût de production excessif.
Du point de vue d’un ingénieur fondeur, de nombreux « défauts de coulée » sont effectivement créés avant que le métal n'atteigne le moule.
Cela est particulièrement vrai lors de la production fer gris, fer à fonte ductile, et autres pièces moulées ferreuses dans les systèmes de fusion électriques.
Ce qui suit 15 les problèmes couvrent les problèmes les plus courants liés au four et à la fonte, accompagné de mesures correctives pratiques.
1. Perte excessive de brûlure d’élément
Fusion au four électrique, excessif perte par brûlure d'élément C'est l'un de ces problèmes qui semblent minimes au premier abord mais qui finissent par apparaître lors de l'analyse chimique., microstructure, et propriétés mécaniques de la pièce moulée.
Des éléments tels que Et, MN, et Cr sont sensibles à l’oxydation lors de la fusion, et la récupération réelle peut varier considérablement selon l'état de charge et la pratique du four..
Dans certaines opérations de fonderie, des pertes de plusieurs pour cent peuvent être observées, mais la valeur exacte est le processus- et dépend de l'alliage et doit être établi à partir des données réelles du four plutôt que traité comme une règle fixe.
Après des années autour des fours à induction, J'ai découvert qu'un burn-off excessif ne vient généralement pas d'une erreur dramatique..
Plus souvent, la fonte dépense simplement trop de temps chaud et exposé, alors que la charge et la pratique des scories ne sont pas bien maîtrisées.
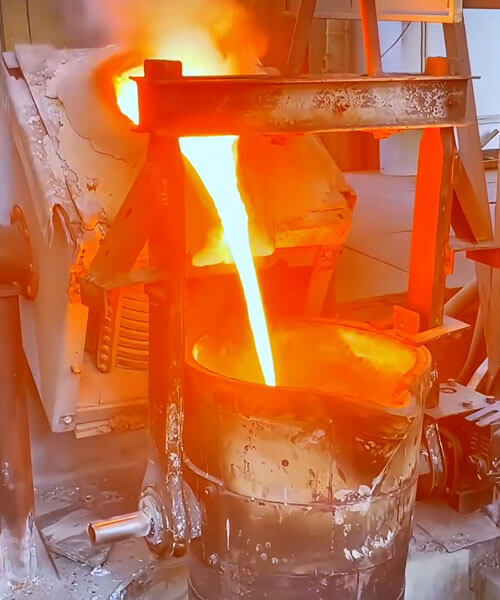
Pourquoi une perte excessive de brûlure se produit-elle?
Le premier coupable est généralement long temps de fusion. Plus le métal reste longtemps à température élevée, plus il y a de risques d'oxydation et de perte d'éléments.
Cela s'aggrave lorsque le four développe une charge de pontage ou une charge « suspendue »., car la partie basse du bain surchauffe en attendant que la charge restante s'effondre.
L'état de l'accusation compte également. Mouillé, rouillé, fortement oxydé, très mince, ou les déchets mal préparés ont une surface exposée beaucoup plus grande par rapport à leur masse et peuvent augmenter l'oxydation et la formation de scories.
Les pièces surdimensionnées créent un autre problème: ils ralentissent la fusion et prolongent la durée de fonctionnement du four avant que le bain ne fonde complètement.
La gestion des scories est tout aussi importante. Une couche de laitier correctement contrôlée peut réduire l'exposition directe du métal en fusion à l'atmosphère..
Si les scories s’accumulent excessivement, cependant, il peut également piéger des métaux précieux et des éléments d'alliage.
Le but n'est pas simplement d'avoir plus de scories, mais pour maintenir le bon état des scories au bon stade de fusion.
Comment réduire la perte de brûlure des éléments
La solution la plus efficace consiste à contrôler tout le cycle de fusion, en commençant par la charge.
Les matériaux de charge doivent être propres, sec, et de taille raisonnable. Évitez les quantités excessives de déchets très fins, matériau très rouillé, ou des formes maladroites susceptibles de se former à l'intérieur du four.
La charge doit fondre progressivement et de manière constante plutôt que de former une couche en suspension au-dessus d'un bain surchauffé..
La deuxième règle est fondre aussi efficacement que possible. Une fois le matériau fondu, un maintien inutile à haute température doit être évité.
Bon chargement du four, fonctionnement électrique stable, et l'alimentation en temps opportun de la charge restante contribuent à raccourcir le cycle de fusion.
La pratique des scories est également importante. Les scories doivent être gérées pendant la fonte plutôt que de les laisser s'accumuler de manière incontrôlée..
Le cas échéant, le maintien d'une couverture contrôlée de scories pendant les étapes ultérieures de la fusion peut aider à limiter l'exposition directe au métal.
Pour l'usinage de copeaux ou de retours fins devant être recyclés, la charge nécessite plus d'attention en raison de leur grand rapport surface/volume.
Faire le ménage, les copeaux secs peuvent être introduits progressivement après l'établissement d'un bain de fusion stable plutôt que de les déverser en un seul grand lot.
Le point de vue pratique d’un ingénieur de fonderie
Lorsque le spectromètre montre que Et, MN, ou la récupération du Cr est systématiquement inférieure aux attentes, Je ne compenserais pas immédiatement en ajoutant davantage d'éléments d'alliage.
D'abord, regarde le record de fonte:
Condition de charge → Temps de fusion → Température du bain → Temps de maintien → Condition des scories → Récupération réelle de l'élément
Une fois que la fonderie connaît son taux de récupération réel, les calculs de charges deviennent beaucoup plus fiables.
Le point important est que les pertes excessives par combustion sont généralement un problème de contrôle du processus avant d'être un problème d'ajustement chimique..
Réduisez l’exposition inutile aux températures élevées, améliorer la préparation des charges, empêcher le pontage, et maintenir une protection contrôlée contre les scories.
Le résultat n’est pas seulement une chimie plus stable, mais aussi une structure de coulée et des performances mécaniques plus cohérentes.
2. Excès d'oxygène dans le fer en fusion
En fusion au four à induction, un excès d'oxygène n'est généralement pas aussi évident qu'un problème de température ou un écart chimique.
Cependant, lorsque l'activité de l'oxygène devient trop élevée, cela peut affecter la formation de scories, fondre la propreté, nucléation du graphite, et la consistance de la microstructure finale.
Du point de vue d’un fondeur, la première chose à retenir est qu'un four à induction n'a pas la même atmosphère fortement oxydante associée à certains autres systèmes de fusion.
Alors quand des problèmes d'oxygène apparaissent, Je regarde habituellement en premier comment la fonte a été gérée, surtout pendant la dernière étape de la fonte.
Pourquoi l'oxygène devient-il excessif?
Une cause fréquente est une agitation électromagnétique excessive ou un réglage de fréquence trop agressif tard dans la fusion..
Un fort mouvement du bain augmente le contact entre le métal en fusion et l'atmosphère, donner à l'oxygène plus de chances de pénétrer dans la fonte.
Une autre cause fréquente est les ajouts humides ou mal préparés..
Humidité, rouiller, et les oxydes de surface sur les matériaux ajoutés tardivement peuvent augmenter la formation d'oxydes et introduire des problèmes supplémentaires liés aux gaz..
De longues périodes de surchauffe ou de maintien à haute température peuvent également aggraver la situation..
Plus la matière fondue reste exposée longtemps dans ces conditions, plus le risque d'oxydation et de formation de scories est grand.
Le point important est que le contrôle de l’oxygène ne consiste pas simplement à mesurer un nombre. Température, temps de maintien, agitation, état de charge, et la pratique des scories interagissent toutes.
Comment contrôler l'excès d'oxygène
Au cours de la dernière étape de la fonte, éviter toute agitation inutile une fois que la chimie et la température requises ont été atteintes.
Ne faites pas bouger le bain simplement parce que le four est capable de le faire.
Tous les ajouts, outils, et les matériaux de charge qui entrent en contact avec la matière fondue doivent être propre et sec.
Ceci est particulièrement important pour les ajustements chimiques tardifs, car il reste peu de temps pour corriger toute contamination supplémentaire avant de verser.
Le maintien à haute température doit également être minimisé. Amener la matière fondue à la température requise, effectuer l'ajustement chimique et le traitement nécessaires, et passez à verser plutôt que de maintenir un bain inutilement chaud.
Pour la production critique, analyse directe de oxygène et autres gaz dissous peut être plus utile que de se fier uniquement à l'observation visuelle de la masse fondue.
Le point de vue pratique d’un ingénieur de fonderie
Lorsque des problèmes de coulée liés à l'oxygène apparaissent, Je ne blâmerais pas immédiatement le four lui-même.
Je passerais d'abord en revue le pratique de fusion à un stade avancé:
Agitation → Matériaux d'addition → Température → Temps de maintien → État des scories
Dans de nombreux cas, l'excès d'oxygène n'est pas causé par le principe de fusion du four à induction, mais par ce qui se passe une fois que le métal est déjà fondu.
3. Teneur en carbone inférieure aux prévisions
Un autre problème courant dans la fusion au four électrique est que le résultat final la teneur en carbone est inférieure à ce que prédit le calcul des charges.
Ceci est particulièrement problématique dans le cas de la fonte grise et de la fonte ductile, car le carbone n'est pas simplement un numéro d'alliage sur le rapport d'analyse..
Il influence directement l’équivalent carbone, Formation de graphite, comportement de solidification, caractéristiques alimentaires, et microstructure finale.
Une erreur courante consiste à calculer correctement la charge sur papier et à supposer que la teneur en carbone calculée apparaîtra automatiquement dans la fusion finale.. En production réelle, le four a toujours son propre comportement de récupération du carbone.
Pourquoi le carbone tombe-t-il en dessous de l'objectif?
Une des raisons est température excessive et maintien prolongé. Dans certaines conditions de four, le carbone peut être consommé par oxydation et réactions à haute température.
La chimie des scories et de l’atmosphère du four est également importante. Lorsque la fonte reste trop chaude pendant trop longtemps, la récupération efficace du carbone peut diminuer.
Une autre cause pratique consiste simplement à utiliser une valeur théorique de récupération du carbone qui ne correspond pas à celle du four réel..
Chaque atelier a des différences dans la conception des fours, charger des matériaux, pratique opérationnelle, et temps de fusion.
Un facteur de récupération tiré d'un manuel peut donc être très différent de la valeur constatée en atelier..
Comment prévenir les faibles émissions de carbone
La première étape consiste à établir la fonderie taux réel de récupération du carbone à partir des données de production.
Enregistrez la charge calculée en carbone, résultat final du spectromètre, temps de fusion, historique de la température, et chargez la composition sur une série de chaleurs.
Une fois que suffisamment de données ont été collectées, le véritable comportement de récupération devient beaucoup plus clair.
Les calculs de charges devraient alors être corrigés à l'aide de ce facteur de récupération spécifique à l'usine plutôt que de s'appuyer entièrement sur des valeurs théoriques..
Évitez les surchauffes inutiles et le maintien prolongé à haute température.
L'objectif est d'atteindre efficacement les conditions de fusion requises et de procéder au traitement et au coulage sans passer de temps supplémentaire à température..
Pour les ajustements chimiques, l'ajout de carbone doit également être introduit en utilisant une méthode contrôlée qui favorise une dissolution fiable et minimise les pertes par oxydation.
Le point de vue pratique d’un ingénieur de fonderie
Lorsque le carbone final ressort à plusieurs reprises en dessous de l'objectif, Je vérifie normalement quatre choses en premier:
Calcul des charges → Récupération réelle du carbone → Température de fusion/maintien → Pratique d'ajout de carbone
Une fois que la récupération réelle du four est comprise, le problème devient beaucoup plus facile à contrôler.
Le carbone stable est l’un des fondements d’une production stable de fonte grise et ductile, et d'après mon expérience, de bons enregistrements du four sont bien plus fiables que la correction répétée de la fonte par conjectures.
4. Trous d’épingle et défauts de gaz de type fissure liés à l’azote
Les défauts liés aux gaz qui ne deviennent visibles qu'après l'usinage sont particulièrement gênants.
Le casting peut paraître solide de l’extérieur, mais une fois ennuyeux, surface d'étanchéité, ou une autre section est usinée, petit trous d'épingle ou cavités ressemblant à des fissures apparaître soudainement.
Dans les fonderies de fer, excessif azote peut contribuer à ce type de défaut dans des conditions de processus sensibles. Cependant, l'azote est rarement le seul facteur.
Faire fondre la propreté, inclusions d'oxydes, charger des matériaux, hydrogène, conditions de coulée, et la nucléation du graphite influencent tous le résultat final.
Pourquoi cela arrive?
Le problème commence généralement par la charge. Certains aciers alliés et certains déchets peuvent contenir des niveaux d'azote relativement élevés..
Si ces matériaux sont mélangés sans contrôle à une charge de fer normale, la teneur en azote de la masse fondue peut augmenter progressivement.
Les carburateurs méritent également qu'on s'y intéresse. Deux produits qui apparaissent tous deux comme « générateurs de carbone » sur la fiche d’achat peuvent avoir des teneurs en azote très différentes.
Cette différence n'a peut-être pas d'importance sur le papier, mais cela peut avoir une importance considérable dans une qualité de fer sensible.
Un autre point que je voudrais souligner par expérience est que une faible teneur en azote n'est pas automatiquement l'objectif pour chaque fonte.
L'azote peut influencer la nucléation du graphite et le développement de la matrice, la valeur correcte dépend donc de la qualité et de la microstructure requise. L’objectif est un taux d’azote maîtrisé, pas simplement le nombre le plus bas possible.
Comment l'empêcher
Commencez par le contrôle de charge. Évitez les déchets incontrôlés à haute teneur en azote et vérifiez la composition des carburateurs lors de la fabrication de produits sensibles à l'azote..
Si le casting présente des trous d'épingle inexpliqués, direct analyse oxygène/azote est bien plus utile que de continuer à changer aveuglément l’inoculant.
La fonderie doit comparer le niveau d'azote d'une bonne chaleur avec celui d'une chaleur défectueuse, puis retracer la différence jusqu'à la charge et au processus..
Des ajouts liant l'azote tels que Ti ou Zr peuvent être utilisés dans certains processus, mais ils ne doivent pas être traités comme un remède universel car ils peuvent également modifier les inclusions et la microstructure.
Le point de vue pratique d’un ingénieur de fonderie
Lorsque des défauts gazeux ressemblant à des fissures apparaissent soudainement, Je vérifie habituellement:
Charge → Carburateur → Total N/O → Propreté de la fonte → Pratique de coulée
Trouvez la source avant d’essayer de « réparer » le symptôme.
5. Mauvaise réponse à l’inoculation dans la fonte grise
La fusion par induction est efficace et propre, mais un effet secondaire est que la fusion finale peut avoir un potentiel de soufre et d'oxygène relativement faible par rapport à certaines voies de fusion traditionnelles..
Dans ces conditions, la fonte grise peut mal répondre à l’inoculation, même lorsque l'opérateur augmente l'ajout d'inoculant.
Vous pouvez constater un sous-refroidissement plus élevé, morphologie du graphite en paillettes moins favorable, plus de tendance au carbure dans les sections minces, ou simplement une structure de coulée moins stable que prévu.
Pourquoi la vaccination devient-elle inefficace?
L'inoculation ne fonctionne pas indépendamment du fer de base. Son efficacité dépend de la chimie et de l'état métallurgique de la masse fondue., ainsi que le type, montant, et le moment de l'inoculant.
Un niveau de soufre très faible peut être en partie à l'origine du problème dans certains procédés de fabrication de fonte grise..
Différentes fonderies utilisent différentes plages cibles, mais pour de nombreuses opérations pratiques de fonte grise, le niveau de soufre est intentionnellement contrôlé plutôt que laissé tomber à une valeur extrêmement basse..
L'autre problème est diminution de l'inoculation. Un inoculant ajouté trop tôt peut perdre une grande partie de son effet avant que le métal n'atteigne le moule..
Comment améliorer la réponse
Stabilisez d’abord le fer de base. N'essayez pas de résoudre une fusion instable simplement en augmentant l'ajout d'inoculant.
Sélectionnez ensuite l'inoculant en fonction du grade et du procédé et ajoutez-le aussi proche que possible du versement.
Les inoculants courants à base de FeSi peuvent contenir des ajouts contrôlés tels que Ca, Ba, SR, ou des terres rares pour favoriser une nucléation efficace du graphite.
Si le magasin rencontre à plusieurs reprises une mauvaise réponse, comparer le soufre, activité de l'oxygène, sous-refroidissement, ajout d'inoculation, et le temps s'estompe entre les bonnes et les mauvaises séries.
Cela vous en dit généralement plus que simplement regarder la consommation d'inoculants.
Le point de vue pratique d’un ingénieur de fonderie
Quand un opérateur me dit, «Nous avons ajouté plus d'inoculant, mais ça n'a toujours pas fonctionné », ma première question est:
Quel était l'état du fer de base avant l'inoculation?
L'inoculation est une opération de finition. Il ne peut pas compenser une qualité de fusion instable.
6. Nodularité instable dans la fonte ductile
Dans la production de fonte ductile, fluctuations de nodularité sont un signe classique que le fer de base et le processus de traitement ne sont pas suffisamment stables.
Une seule chaleur peut produire, nodules de graphite bien formés, tandis que le suivant montre une nodularité plus faible, graphite plus irrégulier, soit une population de graphite totalement différente alors même que l'opérateur a suivi la même recette de traitement.
Pourquoi la nodularité change-t-elle?
La première chose que je vérifie, c'est teneur initiale en soufre.
Le magnésium est consommé lors de la sphéroïdisation, et la quantité requise dépend fortement de l'état du soufre et de l'oxygène du fer non traité..
Si le niveau de soufre varie d'une chaleur à l'autre, un ajout fixe de magnésium ne produira pas un niveau de magnésium résiduel fixe.
Température de traitement, récupération de magnésium, intensité de la réaction, inoculation, et le temps entre le traitement et le versement affectent également le résultat.
La séparation des charges est un autre problème pratique. Les retours de la fonte grise, retours en fonte ductile, acier en alliage, et autres déchets ne doivent pas être mélangés sans tenir compte de leur influence sur la chimie.
Comment stabiliser la nodularité
La clé est de contrôler toute la chaîne de traitement:
Chimie du fer de base → Soufre → Température de traitement → Récupération du magnésium → Inoculation → Temps de coulée
Pour de nombreuses qualités de fonte ductile, Le Mg résiduel peut se situer largement autour de 0.03–0,06% en poids, mais ce n'est qu'une référence générale.
L'objectif correct doit être établi pour le niveau spécifique, épaisseur de section, méthode de traitement, et spécification client.
Le contrôle métallographique doit également aller au-delà d’un simple « pourcentage de nodularité ».
Nombre de nodules, répartition des tailles, morphologie du graphite, structure matricielle, et la teneur en carbure donnent une bien meilleure idée de la stabilité du processus..
Le point de vue pratique d’un ingénieur de fonderie
Si la nodularité continue de se déplacer, ne modifiez pas immédiatement l'ajout de magnésium.
Stabilisez d’abord le fer de base. Un traitement cohérent appliqué à un métal incohérent produira toujours des pièces moulées incohérentes..
7. Faible nombre de nodules de graphite et taille inégale des nodules
Une pièce moulée en fonte ductile peut avoir une nodularité du graphite acceptable tout en ayant un résultat insatisfaisant. nombre de nodules ou répartition de la taille.
Cette distinction est importante. La nodularité nous indique à quel point le graphite est rond et bien formé.; le nombre de nodules nous indique combien de particules de graphite se sont formées lors de la solidification. Les deux influencent le comportement de solidification et la structure finale de la matrice.
Causes courantes
Lorsque le magnésium résiduel est adéquat mais que le nombre de nodules est faible, Je soupçonnerais d'abord inoculation médiocre ou en voie de disparition.
L'inoculation crée des sites de nucléation de graphite supplémentaires. Si l'inoculant est ajouté trop tôt, est mal dissous, ou n'est pas bien adapté à l'état du fer, l'effet peut s'estomper avant que le métal n'atteigne le moule.
Les conditions de refroidissement comptent également. Une section épaisse se solidifie plus lentement qu’une section mince, ainsi, le même traitement peut produire différentes populations de nodules dans différentes parties du même moulage.
Comment améliorer le nombre de nodules
Utilisez une pratique d’inoculation stable et portez une attention particulière au timing.
Pour fonte ductile traitée au fil, l'inoculation est généralement effectuée immédiatement après le traitement de sphéroïdisation ou avec seulement un court délai contrôlé, en fonction du processus.
Pour certaines applications en fonte ductile, nombre de nodules de 100–200 nodules/mm² ou plus peut être rencontré, mais il n’existe pas de valeur universelle « correcte ».
L'objectif dépend de la composition de l'alliage, épaisseur de section, taux de refroidissement, et la spécification applicable.
L'important est cohérence, ne pas courir après un seul numéro.
Le point de vue pratique d’un ingénieur de fonderie
Si le graphite est rond mais trop grossier et trop clairsemé, la première question ne devrait pas être « Avons-nous besoin de plus de magnésium ??"
Il est généralement plus utile de demander:
Le fer a-t-il été correctement inoculé, et cette inoculation était-elle encore efficace lorsque le métal entrait dans le moule?
Une bonne production de fonte ductile dépend du contrôle à la fois sphéroïdisation et nucléation. L'un sans l'autre ne suffit pas.
8. Mauvaise usinabilité après coulée
Quand un client dit, « Le moulage est difficile à usiner," Je ne blâme pas automatiquement le processus CNC.
Dans de nombreux cas, le vrai problème a déjà été créé dans les étapes de fusion et de solidification.
La fonte peut s'usiner très différemment même lorsque deux chaleurs ont des valeurs de dureté similaires.
Le comportement de coupe réel dépend fortement de la structure de la matrice, morphologie du graphite, carbures, phosphures, inclusions, et fraîcheur locale.
Les causes typiques incluent la cémentite libre, phases dures de phosphure ou de carbure, excès de perlite dans une qualité destinée à être plus ferritique, structures anormales dans les points chauds thermiques, ou des particules de ferroalliage non dissoutes.
Pourquoi cela arrive?
Une section qui refroidit rapidement peut se développer zones riches en fer refroidi ou en carbure, tandis qu'un point chaud peut développer une matrice différente du métal environnant.
En fonte ductile, Un excès de perlite ou de carbures peut également augmenter l'usure des outils et les forces de coupe..
C'est pourquoi il ne suffit pas toujours de vérifier simplement la dureté Brinell..
Deux pièces moulées de dureté similaire peuvent avoir une usinabilité sensiblement différente car la microstructure et répartition des phases dures sont différents.
Comment améliorer l'usinabilité
La solution commence en amont:
Chimie de charge → Équivalent carbone → Inoculation → Taux de solidification → Traitement thermique → Microstructure finale
Contrôlez d'abord la chimie, puis examinez le graphite et la structure matricielle.
Si le problème d'usinage se produit uniquement dans des sections minces ou à proximité de points chauds, la conception du moule et les conditions de refroidissement peuvent nécessiter une attention particulière plutôt qu'une autre modification des paramètres de découpe CNC.
Si nécessaire, l'examen métallographique peut rapidement révéler si le véritable problème est la cémentite, carbures, perlite excessive, anomalie du graphite, ou un autre problème microstructural.
Le point de vue pratique d’un ingénieur de fonderie
Quand l’usinage devient soudain difficile, je demande toujours:
« La structure métallique a-t-elle changé?"
Si l'usure de l'outil augmente en même temps que la dureté de coulée ou la microstructure change, l'atelier d'usinage ne voit peut-être que le dernier symptôme d'un problème de fonderie.
9. Le magnésium résiduel semble trop élevé par le spectromètre
Parfois, le spectromètre signale une valeur relativement élevée magnésium résiduel valeur, pourtant, le moulage ne montre pas le froid attendu ou une microstructure anormale.
C'est une situation où je vérifierais la mesure avant de modifier le processus de traitement.
Pour certaines qualités de fonte ductile, Mg résiduel autour 0.03–0,06% en poids peut être raisonnable, mais l'objectif correct dépend du grade, niveau de soufre, méthode de traitement, Taille de la section, et spécification.
Pourquoi le résultat peut-il être trompeur?
Plusieurs facteurs peuvent affecter les lectures du spectromètre:
- Étalonnage ou dérive de l’instrument
- Étalons de référence incorrects
- Mauvaise préparation des échantillons
- Meulage incohérent
- Contamination des surfaces
- Échantillonnage non représentatif
Le magnésium est également sensible à la technique analytique, Ainsi, la préparation des échantillons et les pratiques de test de l’opérateur sont plus importantes que beaucoup de gens ne le pensent..
Comment vérifier le résultat
La première étape consiste à vérifier l'instrument avec un étalon de référence certifié.
La préparation des échantillons doit suivre une procédure contrôlée, y compris un meulage approprié et un nettoyage, surface représentative.
Si le résultat reste discutable, comparez-le avec une méthode analytique indépendante telle que analyse chimique humide le cas échéant.
Le point de vue pratique d’un ingénieur de fonderie
Quand le rapport de chimie et la structure du casting semblent en désaccord, ne changez pas immédiatement la recette du four.
Prouvez d’abord que la mesure est correcte.
J'ai vu des magasins chasser le magnésium, carbone, et des ajustements au silicium pour un quart de travail entier lorsque le véritable problème était un échantillon de mauvaise qualité ou un spectromètre mal calibré.
10. Faible résistance aux chocs dans la fonte ductile
Une pièce moulée en fonte ductile peut satisfaire à ses exigences de résistance à la traction tout en échouant à un test d'impact..
Ceci est particulièrement important pour les nuances où la ténacité et la ductilité sont spécifiées en plus de la résistance..
La performance aux chocs est influencée par la composition chimique, morphologie du graphite, structure matricielle, teneur en carbure, inclusions, et qualité de coulée.
Pourquoi la résistance aux chocs diminue-t-elle?
Des niveaux élevés de phosphore et manganèse peut nuire à la ductilité et aux performances aux chocs de la fonte ductile ferritique, tout en excès de perlite, carbures, mauvaise nodularité, ou une morphologie défavorable du graphite peut également réduire la ténacité.
Pour une nuance telle que QT350-22L ou QT400-18L, l'objectif n'est pas simplement de maximiser la force.
La chimie et le traitement doivent être équilibrés pour obtenir la matrice ferritique et la ductilité requises..
Comment l'améliorer
Commencez avec des matériaux de charge propres et contrôlés. Évitez toute contamination inutile de l'alliage et maintenez le phosphore et le manganèse dans la plage spécifiée.
Contrôlez ensuite la séquence complète de traitement de fusion:
Fer de base → Sphéroïdisation → Inoculation → Solidification → Contrôle matriciel
Pour les notes critiques, l'examen métallographique doit être utilisé parallèlement aux essais de traction et d'impact.
Si les valeurs d'impact chutent soudainement, comparer les manches échouées avec une manche acceptée plutôt que de regarder uniquement le nombre d'impact final.
Le point de vue pratique d’un ingénieur de fonderie
Lorsque la résistance aux chocs est faible, n'ajoutez pas simplement de l'alliage pour augmenter la résistance.
Un moulage peut devenir plus solide tout en devenant plus cassant.
Je regarde toujours la matrice en premier : la ferrite, perlite, carbures, et la morphologie du graphite, puis revenez à la chimie et au processus de traitement..
La bonne question n’est pas « Comment pouvons-nous rendre les choses plus difficiles ??" mais " Quelle microstructure avons-nous réellement produite?"
11. Problèmes de casting inexpliqués
Chaque fonderie finit par rencontrer la phrase la plus frustrante dans l'atelier:
"Rien n'a changé, mais le casting est différent.
Lorsque les paramètres évidents semblent inchangés mais que la porosité, structure en graphite, dureté, machinabilité, ou les propriétés mécaniques changent soudainement, les conjectures continues font généralement perdre du temps.
La première étape consiste à comparer un une bonne et une mauvaise chaleur en utilisant des mesures réelles.
Méthodes de diagnostic utiles
En fonction du défaut, les outils utiles incluent:
- Spectroscopie d'émission optique pour les éléments majeurs et traces
- Analyse oxygène/azote pour les problèmes de gaz dissous et de propreté
- Métallographie pour l'évaluation du graphite et de la matrice
- MEB/EDS pour inclusions et phases anormales
- Radiographie ou CT pour porosité interne et défauts
- Analyse thermique pour le comportement de solidification
- Tests ultrasoniques pour discontinuités internes adaptées
La clé est de sélectionner le test en fonction du mécanisme suspecté. Il est peu utile d'effectuer toutes les analyses disponibles sans une question de diagnostic claire..
Le point de vue pratique d’un ingénieur de fonderie
Lorsque la cause n'est pas claire, Je ne crois pas qu'il faille changer trois choses à la fois.
Changer une variable contrôlée, comparez-le avec une bonne chaleur connue, et conserver les registres de production.
Bon casting vs. mauvais casting est souvent le chemin le plus rapide vers la réponse.
Si la fonderie ne peut pas effectuer l’analyse requise en interne, envoyer des échantillons à un laboratoire qualifié est généralement moins cher que d'abandonner une semaine supplémentaire de production.
12. Temps de fusion long et consommation excessive d’électricité
Les longs cycles de fusion sont plus qu’un problème énergétique.
Plus le métal reste longtemps dans le four, plus il y a de possibilités d'oxydation, perte d'alliage, formation de scories, attaque réfractaire, et une augmentation inutile de la température.
Du point de vue de la production, un four lent réduit également la capacité de fusion disponible et augmente le coût par tonne de métal acceptable.
Pourquoi la fusion prend-elle trop de temps?
Les causes peuvent être étonnamment simples:
- Charge mal préparée ou surdimensionnée
- Pontage de charges
- Faible densité de charge
- Transmission électrique inefficace
- Mauvais état du four
- Maintien inutile à haute température
- Problèmes de système de refroidissement ou de système électrique
- Réfractaire usé ou pratique opérationnelle inefficace
La consommation d'énergie spécifique varie considérablement selon la conception du four et les conditions de l'usine., les valeurs publiées doivent donc être traitées avec soin.
Un chiffre tel que 570 kWh/t ou 800 kWh/t n'est pas une référence universelle. Le nombre utile est le kWh réel par tonne de métal fondu acceptable produit dans cette usine spécifique..
Comment réduire la consommation d'énergie
Commencez par raccourcir le cycle de fusion complet plutôt que d'augmenter simplement la puissance du four..
Le matériau de charge doit être sec, faire le ménage, taille appropriée, et emballé efficacement. Le pontage doit être évité, et le maintien inutile à haute température doit être éliminé.
Le système électrique doit également être vérifié dans sa totalité.:
Puissance entrante → Convertisseur → Condensateurs → Câbles/barres omnibus → Bobine d'induction → Four → Métal en fusion
L'énergie peut être perdue à plusieurs endroits.
L’état du four compte également. Une doublure détériorée, système de refroidissement inefficace, ou un défaut électrique peut augmenter discrètement la consommation d'énergie pour chaque chaleur.
Le point de vue pratique d’un ingénieur de fonderie
Quand quelqu'un me dit, « Le four fonctionne à pleine puissance, donc ça doit être efficace," je ne suis pas convaincu.
Je veux voir trois chiffres:
Temps de fusion + kWh/t + tonnes de métal acceptable
Un four qui fond rapidement mais produit du métal instable n’est pas efficace. Un four qui consomme moins d’électricité mais prend trop de temps peut avoir le même problème dans une autre direction.
La véritable cible est une chimie stable, temps de fusion prévisible, et la consommation d'énergie pratique la plus faible par tonne de bonnes pièces moulées.
13. Pannes électriques et mécaniques fréquentes des fournaises
Un four de fusion électrique est au centre du processus de production de la fonderie, Ainsi, même un défaut électrique ou mécanique apparemment mineur peut rapidement arrêter toute la ligne..
En pratique, de nombreuses pannes répétées du four ne sont pas causées par le corps du four lui-même, mais par l'électronique de puissance, Systèmes de refroidissement, composants hydrauliques, capteurs, relations, et composants de contrôle.
Les zones problématiques typiques incluent le convertisseur et les cartes de commande., condensateurs, circuits de refroidissement par eau, connexions de bobine, systèmes hydrauliques, surveillance de la température, protection contre les fuites, et isolation.
Pourquoi cela arrive?
La mauvaise qualité des composants est une des causes, mais l'entretien est tout aussi important.
Connexions électriques desserrées, débit d'eau de refroidissement instable, température de l'eau excessive, condensation, ou un capteur défaillant peut progressivement se transformer en une panne beaucoup plus importante.
Le refroidissement est particulièrement critique pour les fours à induction. La batterie et les composants électriques associés dépendent d'une circulation d'eau stable.
Un petit problème d’eau de refroidissement peut devenir un grave problème de sécurité s’il est ignoré.
Comment l'empêcher
Lors de l’achat ou de l’entretien d’une fournaise électrique, faites attention non seulement à la capacité de fusion mais aussi à la qualité et traçabilité des composants clés.
Le programme de maintenance doit inclure des contrôles de routine de:
- Débit et température de l'eau de refroidissement
- Connexions électriques
- Pression hydraulique
- État de la bobine
- Protection contre les fuites
- Isolation
- Systèmes d'alarme et de verrouillage
Le fournisseur doit également fournir des informations claires sur les pièces de rechange critiques et leur cycle de remplacement..
Le point de vue pratique d’un ingénieur de fonderie
Quand un four commence à avoir des « petits problèmes » tous les quelques jours, Je ne les considère jamais petits.
Un mauvais raccordement à l'eau, un condensateur faible, ou un capteur défectueux peut éventuellement entraîner un arrêt de production ou un problème de sécurité..
Un bon fourneau n’est pas celui qui fonctionne quand tout est neuf.
C'est celui qui reste stable après des milliers de cycles de production car ses composants, entretien, alarmes, et le système de pièces de rechange ont été correctement planifiés dès le début.
14. Durée de vie courte du revêtement du four
Le revêtement du four est l'un des composants les plus importants d'un four à induction..
Il sépare le métal en fusion de la structure du four, la qualité du revêtement affecte donc directement la durée de vie, fondre la propreté, stabilité de la production, et la sécurité des opérateurs.
Pour la fonte du fer, les revêtements à base de silice acide sont largement utilisés dans les applications appropriées des fours à induction.
Cependant, la durée de vie du revêtement dépend de bien plus que du matériau réfractaire nominal.
Pourquoi la doublure s'use-t-elle trop vite?
Les causes courantes incluent:
- Mauvaise qualité réfractaire
- Distribution granulométrique incorrecte
- Mauvaise installation ou compactage
- Frittage inadéquat
- Température de fonctionnement excessive
- Scories agressives
- Impact mécanique pendant la charge
- Pratique incorrecte de la première manche
Même un bon matériau réfractaire peut avoir une durée de vie courte si le processus d'installation et de frittage est médiocre..
La matière première doit avoir une teneur en silice appropriée et des niveaux d'impuretés contrôlés..
Pour réfractaires en silice, teneur élevée en SiO₂ – souvent supérieure 98% pour des matières premières appropriées— peut être important, mais les spécifications réfractaires exactes doivent suivre la conception du four et les exigences techniques du fournisseur.
Comment améliorer la durée de vie de la doublure
L'étape la plus importante consiste à adapter le système réfractaire à la capacité du four., alliage, température de fonctionnement, état des scories, et cycle de production.
L’installation doit suivre la procédure spécifiée par le fournisseur de réfractaires, y compris un pilonnage approprié, séchage, durcissement, et frittage à première chaleur.
La première manche mérite une attention particulière. Une élévation de température contrôlée et un processus de frittage correct établissent la couche de travail qui protège le revêtement lors de la production ultérieure..
Pendant le service, le revêtement doit être inspecté régulièrement plutôt que d'attendre une défaillance évidente.
Modifications de la capacité du four, profondeur du bain, ou le profil de la doublure peut fournir des indications précoces d'une usure localisée.
Le point de vue pratique d’un ingénieur de fonderie
J'ai vu des fonderies économiser un peu d'argent sur les réfractaires, puis en perdre beaucoup plus en raison d'une durée de vie plus courte du revêtement., perte de production, et réparations inutiles.
La doublure la moins chère est rarement la doublure la moins chère à utiliser.
Choisissez le réfractaire en fonction du four réel et du métal en fusion, installez-le correctement, et prendre au sérieux les premières chaleurs.
Un bon revêtement ne protège pas seulement le four, mais aussi la fonte et les gens qui l'exploitent.
15. Érosion réfractaire « pied d’éléphant »
Le soi-disant «pied d'éléphant" est une forme caractéristique d’érosion réfractaire localisée près de la partie inférieure du revêtement d’un four à induction.
Le profil intérieur devient localement en retrait ou élargi, donnant à la zone usée sa forme distinctive.
C'est plus qu'un défaut visuel. Une érosion localisée sévère peut réduire le volume effectif du four, affecter la propreté de la fonte, accélérer les dommages réfractaires, et éventuellement créer un risque sérieux pour la sécurité.
Pourquoi ça se développe?
Une cause courante est charge et pontage instables.
Si des morceaux de charge surdimensionnés forment un pont au-dessus du bain fondu, la partie inférieure du four peut être fortement exposée à des contraintes thermiques et mécaniques.
Quand le pont finit par s'effondrer, les matériaux lourds peuvent avoir un impact sur la doublure inférieure.
Une température locale excessive et une attaque chimique peuvent accélérer l’érosion.
Un revêtement déjà fragilisé par un mauvais frittage ou une sélection réfractaire inappropriée est encore plus vulnérable..
Comment l'empêcher
Le matériau de charge doit être de taille appropriée et chargé de manière à éviter un pontage instable.. Grand, les pièces lourdes ne doivent pas tomber directement sur le fond du four.
L'opérateur doit également éviter toute surchauffe inutile et doit surveiller le profil du revêtement lors des inspections de routine..
Une fois qu’une érosion localisée est observée, la réparation doit être envisagée avant que la zone endommagée ne se transforme en un problème de sécurité majeur.
Le point de vue pratique d’un ingénieur de fonderie
Quand je vois un profil en pied d'éléphant, Je ne demande pas simplement, "Quelle quantité de doublure a été perdue?"
Je veux savoir pourquoi c'est arrivé là.
La charge était-elle un pontage? Le four a-t-il surchauffé? La doublure était-elle mal frittée? Le réfractaire était-il inadapté au processus?
Si vous réparez uniquement la zone usée sans corriger la cause, le même problème reviendra.
Dans les travaux de fonderie, l'usure du revêtement est souvent un signe de la façon dont le four a fonctionné.
Lisez attentivement cet enregistrement, et vous pouvez souvent empêcher la prochaine panne avant qu'elle ne se produise.
16. Conclusion
Les problèmes de coulée au four électrique sont rarement résolus en modifiant un paramètre de manière isolée.
Un processus de coulée stable nécessite le contrôle de la chaîne complète:
Matériaux de charge → Fonctionnement du four → Chimie de fusion → Température → Contrôle des scories et des gaz → Traitement/Inoculation → Coulée → Solidification → Inspection
La leçon pratique la plus importante est que la qualité de fusion est créée avant de verser.
Pour cette raison, une fonderie moderne ne doit pas se fier uniquement à l'expérience des opérateurs.
Analyse spectrométrique, mesure d'oxygène/azote, métallographie, analyse thermique, NDT, surveillance de l'énergie, et l'inspection des réfractaires font passer le contrôle du four d'un dépannage basé sur l'expérience à une ingénierie de processus mesurable.
Le but n’est pas simplement de produire du fer en fusion.
L’objectif est de produire propre, chimiquement stable, métal thermiquement contrôlé qui se solidifie dans la microstructure spécifiée et produit systématiquement des pièces moulées qui répondent aux dimensions, mécanique, usinage, et les exigences de service.

