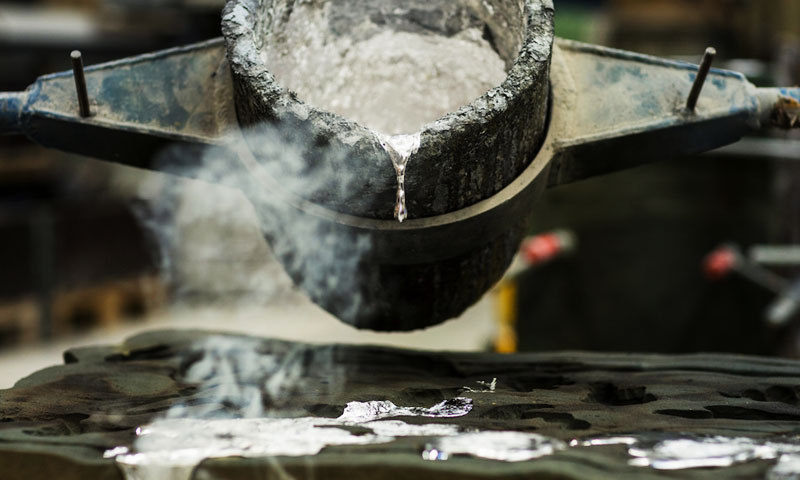
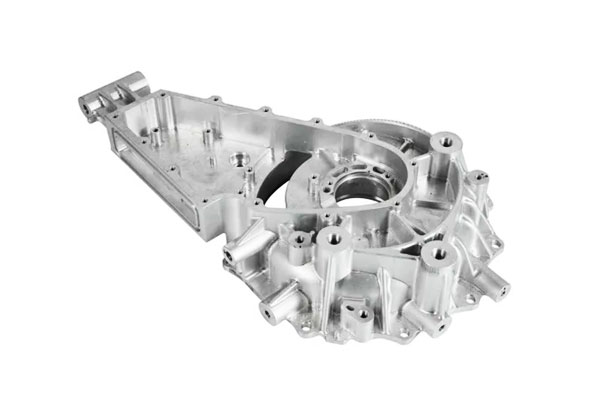
Le moulage d'aluminium est une solution de fabrication pratique pour produire des composants métalliques légers aux géométries complexes., fonctionnalités fonctionnelles intégrées, et une efficacité matérielle élevée.
Par rapport à l'usinage d'un composant entièrement à partir de billettes, le moulage peut établir une grande partie de la géométrie requise dans le moule, réduisant l'enlèvement de matière et le temps d'usinage.
En fonction de la géométrie de la pièce, volume de production, exigences dimensionnelles, et performances mécaniques, les fabricants peuvent choisir parmi moulage par gravité, casting à basse pression (LPDC), casting à haute pression (HPDC), casting d'investissement, et moulage au sable.
LangHe Industry aborde le moulage d'aluminium sur mesure comme un processus de fabrication intégré plutôt que comme une opération de fonderie isolée..
Notre flux de travail peut intégrer un examen technique, sélection du processus de coulée, développement d'outillage et de modèles, fusion de l'aluminium, fonderie, traitement thermique,
Usinage CNC, finition de surface, et une inspection de qualité, permettant aux clients de développer des composants à partir de quantités de prototypes jusqu'à une production répétée.
1. Qu'est-ce que le moulage d'aluminium?
Moulage en aluminium est un processus de fabrication dans lequel un alliage d'aluminium fondu est introduit dans une cavité de moule et laissé se solidifier selon une géométrie prédéterminée.
En fonction du composant requis, volume de production, précision dimensionnelle, et performances mécaniques, le moule peut être fabriqué à partir de sable lié, matériaux céramiques, ou outillage métallique réutilisable.
L'avantage fondamental de la fonderie d'aluminium est sa capacité à transformer une conception tridimensionnelle relativement complexe en un composant de forme presque nette en une seule opération de formage primaire..
Caractéristiques qui nécessiteraient un usinage ou un assemblage approfondi lorsqu'elles sont fabriquées à partir de matériaux solides, telles que les nervures, patrons, murs courbes, logements, et cavités internes - peuvent souvent être incorporés directement dans la pièce moulée.
La séquence de base de coulée d’aluminium
Bien que différentes technologies de coulée utilisent des équipements et des outils différents, la séquence fondamentale de fabrication est similaire:
Sélection d'alliage → conception de moules/outillages → fusion → traitement de fusion → remplissage de moules → solidification → démoulage → nettoyage → traitement thermique → usinage → finition → inspection
2. Technologies de processus de coulée de base à la fonderie LangHe
LangHe Foundry utilise une plate-forme de moulage d'aluminium diversifiée pour adapter le processus de fabrication à la géométrie de la pièce, volume de production, exigences dimensionnelles, finition de surface, et cibles de propriétés mécaniques.
Aucune méthode de coulée ne convient à chaque composant en aluminium. Les principaux processus incluent le moulage sous pression par gravité, casting à basse pression, casting à haute pression, casting d'investissement, et moulage au sable.
Moulage par gravité (Moule permanent)
Moulage par gravité, également connu sous le nom coulée de moisissure permanente, utilise un moule métallique réutilisable, généralement fabriqué en fonte ou en acier.
L'aluminium fondu est introduit dans la cavité principalement par gravité, tandis que les revêtements de moules et le préchauffage contrôlé des moules sont utilisés pour gérer le démoulage et la solidification..
Parce que le moule métallique extrait la chaleur de manière relativement efficace, le moulage sous pression par gravité peut produire une structure de moulage plus fine et plus uniforme que de nombreuses conditions de moulage au sable conventionnelles.
Il offre également une meilleure finition de surface et une meilleure cohérence dimensionnelle..

Les principales caractéristiques comprennent:
- Bonnes propriétés mécaniques résultant d'une solidification relativement contrôlée.
- Bonne finition de surface et cohérence dimensionnelle par rapport au moulage au sable.
- Outillage réutilisable adapté au milieu- à la production à volume élevé.
- Investissement en outillage inférieur à celui du moulage sous pression haute pression dans de nombreuses applications.
- Temps de cycle plus longs que le HPDC mais généralement plus courts que le moulage au sable conventionnel.
Les applications typiques incluent les boîtiers de pompe, supports de moteur et de machines, enclos électriques, roues, et composants structurels en aluminium
Les principales limitations sont géométriques. Murs très minces, des contre-dépréciations profondes, et les fonctionnalités très complexes peuvent être plus difficiles à produire qu'avec HPDC, tandis que les temps de cycle sont généralement plus longs car le remplissage s'effectue principalement par gravité..
Casting à basse pression (LPDC)
Casting à basse pression remplit le moule par le bas en appliquant une pression de gaz contrôlée à un four de maintien étanche.
L'aluminium fondu monte à travers une tige ou un tube montant dans la cavité de la filière., avec des pressions de remplissage typiques généralement dans la plage approximative de 0.1–1 barre
Contrairement au remplissage par gravité, LPDC fournit un flux de métal ascendant contrôlé et peut maintenir la pression pendant la solidification.
Cela peut améliorer l'alimentation et réduire la tendance à certains défauts de retrait lorsque le processus est correctement conçu..
LPDC est particulièrement adapté aux composants où solidité interne, intégrité structurelle, et des propriétés mécaniques cohérentes sont importants.
Le procédé est largement associé aux roues en aluminium et peut également être utilisé pour certains boîtiers., composants de freinage, et pièces moulées structurelles.
Ses principaux avantages incluent:
- Contrôlé, remplissage relativement peu de turbulences
- Bonne utilisation du métal
- Haute répétabilité
- Bonne qualité interne pour des conceptions adaptées
- Aptitude pour moyen- à la production à volume élevé
Ses limites incluent des temps de cycle plus lents que le HPDC et une gamme plus étroite de géométries pratiques.
Les exigences en matière d'équipement et d'outillage sont également plus spécialisées que celles du moulage au sable conventionnel..
Casting à haute pression (HPDC)
Casting à haute pression injecte de l'aluminium fondu dans une matrice en acier réutilisable à haute vitesse et pression.
Les niveaux de pression typiques de moulage sous pression peuvent atteindre environ 700–1 400 bars, en fonction de la conception de la machine, alliage, et étape du processus.
HPDC est optimisé pour la production en grand volume de produits complexes, composants à paroi mince.
Le remplissage rapide permet des fonctionnalités complexes, côtes, patrons, et des structures de montage intégrées à former avec un usinage secondaire limité.
Dans des conditions adaptées, sections de mur autour 0.8 mm ou légèrement plus épais peut être obtenu dans des zones sélectionnées, mais le minimum pratique dépend fortement de l'alliage, zone projetée, longueur de débit, design, et conditions thermiques.

Les applications typiques incluent:
- Transmission automobile et carters de moteur
- Capots moteur et structurels
- Enclos électroniques
- Boîtiers industriels
- Composants structurels légers et complexes
Les principaux avantages sont une productivité élevée, excellente répétabilité dimensionnelle, Bonne finition de surface, et une intégration étendue de fonctionnalités.
Les principales limites sont le coût élevé des matrices en acier et le potentiel de porosité des gaz et d'air emprisonné provoqué par un remplissage à grande vitesse..
Cela peut également restreindre l'adéquation du HPDC conventionnel à certaines applications de traitement thermique ou d'étanchéité à la pression, à moins que des processus spécialisés ne soient utilisés..
Moulage d'investissement
Moulage de précision, ou casting de bois perdu, utilise un motif en cire pour créer un moule en céramique.
Le motif en cire est recouvert de couches successives de céramique réfractaire, après quoi la cire est retirée et la coque en céramique est cuite avant d'introduire de l'aluminium fondu.
Le processus est particulièrement utile lorsque le composant présente une géométrie tridimensionnelle complexe., détails fins, sections minces, ou des caractéristiques internes difficiles à reproduire de manière économique à l'aide de procédés conventionnels au sable ou à moule permanent.
Le moulage de précision peut fournir une bonne reproduction de surface et une bonne précision dimensionnelle.
Les finitions de surface représentatives peuvent être comprises entre environ 125 et 250 micropouces RMS, Selon l'alliage, système de coquille, et conditions de traitement.
Les avantages clés incluent:
- Géométrie complexe et grande liberté de conception
- Bonne précision dimensionnelle
- Bonne reproduction des surfaces
- Production en forme de quasi-réseau
- Large choix d'alliages
Les applications typiques incluent les composants industriels de précision, matériel lié à l'aérospatiale, composants d'équipement médical, et autres pièces complexes en aluminium.
Les principales limites sont des coûts d'outillage et de traitement plus élevés par rapport au moulage au sable conventionnel et une productivité généralement inférieure pour les très gros volumes de production..
Coulée de sable (Résine & De sable vert)
Coulée de sable utilise un moule en sable jetable pour créer la cavité de coulée. LangHe Foundry peut utiliser différents systèmes de sable, y compris sable vert et sable lié à la résine, selon la taille des pièces, géométrie, volume de production, et exigences dimensionnelles.
Le sable vert utilise un système de moulage contenant de l'humidité, tandis que le sable lié à la résine utilise un système de liant chimiquement durci.
Le sable de résine peut offrir un meilleur contrôle pour les moules et les noyaux complexes, considérant que le sable vert est largement utilisé pour une production économique à des fins générales.
Le moulage au sable offre la plus grande flexibilité pour gros composants et faible- à la production de volume moyen.
Les coûts d’outillage sont généralement bien inférieurs à ceux des moules permanents ou des matrices HPDC, et le processus peut accueillir des composants relativement volumineux et complexes.
Les applications typiques incluent:
- Grands boîtiers de pompe et de vanne
- Bases et carters de machines
- Composants d'équipements industriels
- Moulages de prototypes
- Grandes structures en aluminium sur mesure
Ses principales limites sont une finition de surface plus rugueuse, précision dimensionnelle inférieure, et des exigences d'usinage plus élevées par rapport au moulage sous pression ou au moulage de précision.
Sélection de processus à la fonderie LangHe
Le processus de moulage d'aluminium approprié est déterminé par le exigences de conception et de production des pièces, plutôt que par la méthode de casting seule.
Le moulage sous pression par gravité et le LPDC sont bien adaptés aux applications nécessitant une solidification contrôlée et des propriétés constantes; HPDC est optimisé pour les volumes élevés, production complexe de parois minces;
le moulage de précision aborde des géométries de précision complexes; et le moulage au sable reste très efficace pour les composants de gros ou de faibles volumes.
Cette flexibilité du processus permet Fonderie de Langhe pour équilibrer les investissements en outillage, efficacité de production, contrôle dimensionnel, qualité de surface, et exigences mécaniques pour chaque application de moulage d'aluminium.
3. Science des matériaux & Métallurgie des alliages d'aluminium
La sélection de l'alliage est l'une des décisions les plus importantes dans le domaine du moulage de l'aluminium, car elle affecte directement la coulabilité., résistance mécanique, résistance à la corrosion, machinabilité, réponse au traitement thermique, et température de service.
Alliages de coulée en aluminium commun
Les alliages de coulée les plus largement utilisés sont principalement basés sur Al-si, Al-si-mg, et systèmes Al-Si-Cu.
Le silicium améliore la fluidité et le comportement de remplissage, le magnésium permet le durcissement par précipitation, tandis que le cuivre peut augmenter la résistance et améliorer l'usinabilité, mais réduit généralement la résistance à la corrosion..
| Alliage | Système d'alliage typique | Caractéristiques clés | Applications typiques |
| A356 | Al-si-mg | Excellente coulée, résistance à la corrosion, et bonne résistance après traitement T6 | Logements, parties structurelles, composants automobiles |
| A357 | Al-si-mg | Teneur en magnésium plus élevée que l'A356, offrant une plus grande résistance au traitement thermique | Pièces moulées structurelles à haute résistance, composants d'ingénierie exigeants |
| A380 | Al-si-cu | Excellente capacité de remplissage, bonne résistance et usinabilité, largement utilisé pour le moulage sous pression | Pièces automobiles, logements, supports, composants industriels |
| ADC12 | Al-Si-Cu-Fe | Excellente fluidité, bonne stabilité dimensionnelle et productivité en HPDC; largement utilisé pour les pièces complexes à paroi mince | Logements automobiles, pièces de moteur, coffrets électroniques et industriels |
A383 |
Al-si-cu | Haute fluidité et bonne résistance à la fissuration à chaud; adapté aux géométries complexes de moulage sous pression | Boîtiers moulés sous pression et composants structurels complexes |
| A413 | Al-si | Teneur élevée en silicium, excellente fluidité et étanchéité à la pression | Composants hydrauliques, logements, pièces moulées à paroi mince |
| A390 | Alliage Al à haute teneur en Si | Haute résistance à l’usure et bonne stabilité dimensionnelle, mais plus difficile à usiner | Composants du moteur, pompes, pièces de l'usure |
| A206 | Al-Cu | Haute résistance et performance en fatigue après traitement thermique, avec une coulabilité inférieure à celle des alliages Al-Si | Composants d'ingénierie structurels et à haute résistance |
Alliages traitables thermiquement ou non
Les alliages traitables thermiquement tirent une partie importante de leur résistance de réactions métallurgiques contrôlées après la coulée.. A356, A357, et A206 sont des exemples représentatifs.
Un itinéraire T6 typique consiste en un traitement thermique en solution, extinction rapide, et vieillissement artificiel, avec des températures et des temps de maintien précis déterminés par les spécifications de l'alliage, épaisseur de la section de coulée, et propriétés requises.
Alliages non traitables thermiquement (A443, A518) s'appuyer principalement sur leur microstructure telle que coulée et la chimie de leurs alliages pour leur résistance.
Leurs performances peuvent encore être améliorées grâce au contrôle de la qualité de la matière fondue., structure de grains, Défauts de coulée, et conditions de refroidissement, mais ils n'obtiennent pas la même réponse de durcissement par précipitation que l'A356 ou l'A357.
Cette distinction est particulièrement importante dans le domaine du moulage sous pression.
Bien que certains alliages de moulage sous pression aient un potentiel de traitement thermique, les pièces HPDC conventionnelles peuvent contenir des gaz piégés et des porosités qui peuvent se dilater ou provoquer des cloques pendant le traitement en solution à haute température.
Pour cette raison, les alliages tels que l'A380 et l'ADC12 sont couramment utilisés à l'état brut de coulée ou avec des traitements de vieillissement à basse température sélectionnés, en fonction du composant et de la conception du processus.
4. Intégration de l'ingénierie: DFM & Capacités de simulation
Le moulage d'aluminium sur mesure est plus fiable lorsque la fabricabilité est abordée avant la production de l'outillage.
LangHe Foundry traite le DFM comme une étape d'ingénierie plutôt que comme un contrôle final de la production..
Le but est de transformer le modèle CAO d’un client en une géométrie pouvant être remplie, solidifié, thermique traité, usiné, et inspecté systématiquement.
Examen de la conception pour la fabricabilité
L'examen technique évalue la pièce du point de vue du produit et de la fonderie..
Les domaines importants comprennent:
- Épaisseur de paroi et transitions
- Exigences du projet
- Congés et rayons
- Côtes et patrons
- Accessibilité de base
- Portail et alimentation
- Retrait de coulée
- Surépaisseur d'usinage
- Stratégie de référence
- Surfaces de serrage et d'inspection
Par exemple, un passage brutal d'une paroi mince à une bosse très épaisse peut créer une concentration thermique locale.
La région la plus épaisse peut rester liquide plus longtemps pendant la solidification et devenir vulnérable au retrait de la porosité..
Une petite modification géométrique, comme l'ajout d'un congé, réduire la masse inutile, ou améliorer une transition – peut donc améliorer la qualité du moulage sans changer la fonction de base du composant.
Épaisseur de paroi et transitions de section
L'uniformité de l'épaisseur de la section est l'un des principes généraux les plus utiles dans le moulage de l'aluminium..
De grandes différences d’épaisseur de paroi peuvent produire:
Différentes vitesses de refroidissement → différents temps de solidification → déséquilibre thermique → risque de défaut accru
Cela ne signifie pas que chaque pièce moulée doit avoir des parois parfaitement uniformes.. Les exigences fonctionnelles nécessitent souvent des côtes, patrons, coussinets de montage, et d'autres fonctionnalités locales.
L'objectif d'ingénierie est de contrôler ces changements grâce à des transitions progressives et une conception thermique appropriée..
Conception de portail et d'alimentation
Le système de contrôle contrôle la manière dont le métal en fusion atteint la cavité du moule., tandis que le système d'alimentation compense la contraction lors de la solidification.
L'examen technique considère:
- Emplacement de la porte
- Dimensions des coureurs
- Séquence de remplissage
- Position de la colonne montante
- Points chauds locaux
- Solidification directionnelle
- Trop-plein et ventilation le cas échéant
Un système correctement conçu peut réduire les turbulences, améliorer le remplissage, et assurer une meilleure alimentation des sections susceptibles de développer un retrait.
Simulation de remplissage de moules et de solidification
Pour les pièces complexes ou de grande valeur, la simulation numérique peut être utilisée pour évaluer le moulage proposé avant les essais physiques.
Un logiciel de simulation de moulage peut modéliser le remplissage du moule, transfert de chaleur, solidification, et comportement lié au retrait.
Les plateformes commerciales telles que MAGMASOFT et ProCAST sont des exemples d'outils utilisés dans l'ingénierie de fonderie industrielle..
La simulation peut aider à identifier:
| Zone de simulation | Objectif d'ingénierie |
| Modèle de remplissage | Identifier les remplissages incomplets et les chemins d'écoulement défavorables |
| Répartition de la température | Évaluer le bilan thermique lors du remplissage |
| Séquence de solidification | Déterminer où la solidification se produit en premier et en dernier |
| Points chauds | Identifier les régions présentant un risque élevé de démarque inconnue |
| Prédiction de porosité | Identifier les zones potentiellement sensibles au retrait interne |
| Conception de portail/colonne montante | Optimiser la livraison et l'alimentation du métal |
| Alternatives aux processus | Comparez différentes solutions de processus ou de géométrie avant les essais |
La simulation est un outil d'ingénierie prédictive, ne remplace pas la validation de la production.
Les résultats de coulée réels dépendent toujours de l'état de fusion, température du moule, paramètres de la machine, contrôle de l'opérateur, et stabilité du processus.
Intégration CAD / CAM
Une fois la conception du casting validée, Les données CAO/FAO peuvent être utilisées tout au long du développement d'outillage et d'usinage..
Le même modèle numérique peut prendre en charge:
Géométrie de fonderie → Conception d'outillage → Programmation CNC → Inspection
Cela réduit le risque de divergences entre le dessin original, le modèle de casting, et le programme d'usinage final.
Pour une production sur mesure, la continuité des données numériques est particulièrement utile lorsque le client effectue des révisions techniques. Les modifications peuvent être évaluées avant la publication des instructions d'outillage ou d'usinage..
Stratégie de référence pour les pièces moulées
Le casting doit être conçu avec une logique stratégie de référence d'usinage. Les surfaces d'usinage critiques doivent être référencées à des caractéristiques stables et reproductibles de la pièce moulée..
Ceci est particulièrement important pour les composants contenant:
- Alésages
- Trous de montage
- Faces d'étanchéité
- Interfaces d'arbre
- Plusieurs fonctionnalités d'usinage associées
Une mauvaise sélection de référence peut créer une chaîne d'erreurs dimensionnelles même lorsque chaque opération d'usinage individuelle semble acceptable.
L'objectif est de contrôler la relation entre les fonctionnalités, pas simplement la dimension de chaque fonctionnalité isolément.
5. Post-traitement avancé, Usinage, et finition de surface
Le moulage établit la géométrie de base d'un composant en aluminium, mais un traitement supplémentaire est souvent nécessaire pour atteindre les propriétés mécaniques spécifiées, précision dimensionnelle, état de surface, et performances fonctionnelles.
À la fonderie LangHe, le post-traitement est sélectionné en fonction de l'alliage, méthode de coulée, géométrie en partie, exigences de tolérance, et demande finale.

Traitement thermique
Le traitement thermique est principalement appliqué aux alliages de moulage d'aluminium pouvant être traités thermiquement, tels que A356 et A357.
Les conditions les plus courantes comprennent T4 et T6, tandis que les alliages et applications sélectionnés peuvent utiliser d'autres conditions de trempe.
Un typique Traitement T6 se compose de trois étapes:
- Traitement thermique de la solution pour dissoudre les constituants d'alliage appropriés dans la matrice d'aluminium.
- Éteinte pour retenir la solution solide sursaturée.
- Vieillissement artificiel pour favoriser une précipitation contrôlée et augmenter la résistance et la dureté.
Pour les alliages de type A356, le traitement en solution est généralement effectué à environ 530–545°C, suivi d'une trempe rapide et d'un vieillissement artificiel souvent de l'ordre de 150–180°C.
Températures exactes, temps de maintien, et les conditions de refroidissement doivent être établies en fonction des spécifications de l'alliage et de la géométrie de coulée..
Le traitement thermique doit également tenir compte de la porosité de la coulée et de la stabilité dimensionnelle. Un échauffement excessif des composants moulés sous pression avec un gaz emprisonné important peut entraîner des changements dimensionnels ou des cloques en surface..
Donc, la méthode de trempe et de traitement thermique appropriée doit être déterminée en même temps que le processus de coulée.
Usinage CNC de pièces moulées en aluminium
L'usinage de précision est utilisé pour convertir des surfaces de coulée sélectionnées en éléments fonctionnels avec des dimensions et des relations de position contrôlées..
Les opérations typiques comprennent parement, fraisage, forage, ennuyeux, tapotement, alésage, filetage, rainurage, et la sous-cotation.
L'usinage est particulièrement important pour:
- Sièges de roulement et alésages de précision
- Surfaces d'étanchéité
- Faces de montage
- Trous filetés
- Interfaces d'arbre et d'accouplement
- Surfaces de référence dimensionnelles
Une considération clé est la relation entre la géométrie de coulée et les références d'usinage..
Les surfaces fonctionnelles doivent être usinées à partir d'éléments de référence stables afin que la concentricité, parallélisme, perpendicularité, et la précision de la position peut être contrôlée de manière cohérente.
Pour des pièces moulées en aluminium conçues de manière appropriée, tolérances d'usinage dimensionnelles d'environ ± 0,05 mm peut être utilisé comme référence pratique pour de nombreuses fonctionnalités, tandis que des tolérances plus strictes peuvent être obtenues sur des dimensions sélectionnées dans des conditions CNC contrôlées.
La capacité réelle dépend de la taille de la pièce, géométrie, alliage, état de traitement thermique, capacité de la machine, et les exigences en matière d'inspection.
Finition des surfaces
La finition de surface peut améliorer l'apparence, éliminer les résidus de coulée et les bavures, et fournissent une protection supplémentaire contre la corrosion ou l'usure.
Le traitement sélectionné doit être compatible avec l'alliage d'aluminium et l'environnement de service requis.
| Finition des surfaces | Objectif principal | Application typique |
| Dynamitage | Supprime l'échelle, résidus, et matériau de surface meuble; produit une texture uniforme | Fonderies industrielles générales |
| Finition vibratoire | Ébavurage et lissage des bords | Petits et moyens composants |
| Anodisation | Forme une couche d'oxyde d'aluminium contrôlée pour la résistance à la corrosion et l'apparence | Logements, couvertures, composants grand public et industriels |
| Revêtement en poudre | Fournit un revêtement décoratif et protecteur durable | Pièces extérieures et industrielles |
Peinture |
Fournit de la couleur et une protection supplémentaire de l’environnement | Composants de machines et d'équipements |
| Revêtement de conversion de chromate | Améliore la protection contre la corrosion et peut maintenir la conductivité électrique | Coffrets électriques et industriels |
| Marquage laser | Identification et traçabilité permanentes | Numéros de pièces, Codes QR, logos, informations sur le lot |
Assemblage et tests fonctionnels
Pour les composants fournis sous forme d’ensembles finis, le post-traitement peut s'étendre au-delà de l'usinage et du traitement de surface.
Selon le produit, les services peuvent inclure l’installation d’inserts, pressage des roulements, fixation, sous-ensemble, vérification dimensionnelle, et emballage de protection.
Les pièces moulées en aluminium sous pression peuvent également nécessiter des tests d'étanchéité.
Les tests de pression d'air ou de pression d'eau sont généralement sélectionnés en fonction de la conception du composant et des spécifications du client., tandis que les tests à l'hélium peuvent être utilisés lorsqu'une sensibilité de fuite considérablement plus élevée est requise.
Pression d'essai, temps de stabilisation, fuite admissible, et les critères d'acceptation doivent toujours être définis par le dessin ou la spécification technique applicable..
L'objectif du post-traitement n'est pas simplement d'améliorer l'apparence.
Une séquence de traitement thermique bien maîtrisée, Usinage CNC, finition de surface, assemblée, et les tests fonctionnels garantissent que le composant moulé répond à ses dimensions finales, mécanique, et les exigences de service.
6. Assurance qualité & Normes de conformité
Le contrôle qualité est essentiel pour les pièces moulées en aluminium car les défauts de coulée, variation dimensionnelle, incohérences du traitement thermique, et les erreurs d'usinage peuvent affecter directement les performances du composant fini.
À la fonderie LangHe, l'assurance qualité doit couvrir toute la chaîne de fabrication, de la matière première et du contrôle de la fusion au moulage, traitement thermique, usinage, finition de surface, et inspection finale.
Contrôle des matériaux et de la composition chimique
La première étape consiste à vérifier que l'alliage sélectionné est conforme à la spécification requise.
La composition chimique est vérifiée à l'aide d'un équipement d'analyse de matériaux approprié, avec une attention particulière aux éléments qui influencent fortement le comportement de coulée et les propriétés mécaniques, y compris Et, Mg, Cu, Fe, MN, et Zn.
Pour les ordres de fabrication, l'identification des matériaux et la traçabilité des lots permettent de garantir que l'alliage utilisé dans la coulée correspond aux spécifications approuvées.
Contrôle du processus de coulée
La qualité du moulage dépend fortement du contrôle du processus plutôt que de la seule inspection finale..
Les paramètres importants incluent la température de fusion, température du moule, conditions de remplissage, paramètres de coulée ou d'injection, dégazage, fondre la propreté, et comportement de solidification.
Pour les moulages complexes, la simulation de processus peut également être utilisée pendant le développement technique pour identifier les problèmes de remplissage potentiels, points chauds, et zones sujettes au retrait avant que l'outillage de production ne soit finalisé.
Traitement thermique et vérification mécanique
Pour les alliages traitables thermiquement, les enregistrements de traitement thermique doivent être contrôlés en fonction des conditions de trempe spécifiées.
A356-T6, Par exemple, nécessite un traitement en solution contrôlée, éteinte, et vieillissement artificiel pour atteindre ses performances mécaniques spécifiées.
Les critères d'acceptation doivent être basés sur la spécification de l'alliage applicable., dessin, bon de commande, ou une norme technique client plutôt qu'une valeur générale appliquée à chaque pièce moulée.
Inspection dimensionnelle et superficielle
Après coulée et usinage, les dimensions critiques sont inspectées à l’aide d’un équipement de mesure calibré.
En fonction de la complexité de la pièce, l'inspection peut inclure des étriers, micromètres, jauges, jauges de hauteur, CMMS, systèmes d'inspection optique, et luminaires spécialisés.
L'inspection de surface couvre l'apparence du moulage, marques d'usinage, fouillis, fissure, état du revêtement, et autres exigences spécifiées par le client.
Si nécessaire, Radiographie / ct, colorant pénétrant, ou d'autres méthodes de contrôle non destructif peut être incorporé en fonction du niveau de risque et des spécifications du composant.
Conformité et traçabilité
Les pièces moulées en aluminium personnalisées peuvent devoir être conformes à la norme ASTM, DANS, DEPUIS, GB, ou des normes de matériaux et de dimensions spécifiques au client, en fonction du marché de destination et de l'application.
La norme applicable doit toujours être définie au stade du devis et de la revue des dessins..
La traçabilité peut s'étendre de lot de matières premières → fusion/chaleur → lot de coulée → traitement thermique → usinage → inspection → expédition finale.
Ceci est particulièrement important pour les, liés à la sécurité, et composants de production répétée.
La fonderie LangHe est une Fabricant certifié ISO, soutenir une approche structurée de gestion de la qualité tout au long de la production de pièces moulées sur mesure.
7. Moulage d'aluminium personnalisé vs. Usinage de l'aluminium: Ce qui est mieux?
Le moulage d'aluminium sur mesure et l'usinage CNC ne sont pas des solutions concurrentes dans toutes les applications..
Ils répondent à différentes exigences de fabrication, et dans de nombreux cas, la solution la plus efficace est une combinaison de moulage et d'usinage..
| Facteur | Moulage d'aluminium personnalisé | Usinage CNC à partir d'aluminium |
| Principe de base | L'aluminium fondu est façonné selon la géométrie requise | Le matériau est retiré de la billette, plaque, ou du stock de barres |
| Géométrie complexe | Excellent pour les formes intégrées, côtes, patrons, et fonctionnalités internes | Plus limité par l'accès aux outils et l'enlèvement de matière |
| Outillage | Nécessite des modèles, moules, ou meurt | Ne nécessite généralement aucun moule de coulée |
| Coût d'outillage initial | Plus haut, spécialement pour le moulage sous pression | Inférieur pour les prototypes et les faibles volumes |
| Production à volume élevé | Bien adapté à la production répétée | Peut devenir plus de temps- et gourmand en matériaux |
Précision dimensionnelle |
Bien, suivi d'un usinage si nécessaire | Généralement plus élevé sur les éléments directement usinés |
| Efficacité des matériaux | Une production de forme proche de la valeur nette peut réduire le stock d'usinage | Un matériau important est retiré du stock solide |
| État des surfaces | Dépend de la méthode de coulée et de l'alliage | Directement contrôlé par les paramètres et les outils de coupe |
| Flexibilité des prototypes | Modéré, selon la méthode d'outillage | Excellent |
| Stratégie typique | Caster le corps principal, puis les fonctionnalités critiques de la machine | Usiner la pièce complète depuis stock |
Un casting combiné + Stratégie CNC
Pour de nombreux composants industriels, la solution la plus pratique est de ne pas lancer ou usinage, mais:
Conception → Moulage d'aluminium → Traitement thermique → Usinage CNC → Finition de surface → Inspection
Cette approche sépare efficacement les deux fonctions de fabrication:
- Fonderie fournit une complexité géométrique et une forme proche du net.
- Usinage CNC apporte de la précision.
- Traitement thermique développe les propriétés mécaniques requises, le cas échéant.
- Finition de surface offre une protection contre la corrosion et une apparence.
- Inspection vérifie la pièce finie par rapport au dessin.
Le processus correct dépend donc de la géométrie, alliage, quantité annuelle, tolérance, exigences de surface, budget outillage, et coût total de fabrication, plutôt que sur un processus universellement supérieur.
8. Approvisionnement stratégique: Pourquoi choisir LangHe Foundry pour le moulage d'aluminium sur mesure?
La sélection d'un fabricant de fonderie d'aluminium sur mesure est une décision stratégique qui affecte la qualité, coût, délai de mise en œuvre, et la fiabilité de la chaîne d'approvisionnement.
Fonderie de Langhe offre une combinaison de fonctionnalités qui en font un choix judicieux pour les projets de moulage d'aluminium personnalisés.
Portefeuille de processus diversifié.
LangHe exploite le moulage sous pression par gravité, casting à basse pression, casting à haute pression, casting d'investissement, et moulage au sable.
Cela permet à la fonderie de sélectionner le processus optimal pour chaque application plutôt que de forcer un seul processus à s'adapter à chaque pièce..
Intégration de l'ingénierie.
L'équipe d'ingénierie de LangHe fournit des commentaires sur DFM, simulation, et l'optimisation du processus. Cela réduit le temps de développement, améliore la qualité du premier coup, et réduit le coût total.
Usinage et finition en interne.
LangHe propose l'usinage CNC, traitement thermique, Anodisation, revêtement en poudre, peinture, et assemblage. Cela réduit les délais de livraison, contrôle la qualité, et simplifie la gestion de la chaîne d'approvisionnement.
Systèmes qualité.
LangHe maintient un système de qualité documenté avec certification des matériaux, inspection dimensionnelle, NDT, et traçabilité complète. C’est essentiel pour l’automobile, aérospatial, médical, et autres applications critiques.
Flexibilité de production.
LangHe peut produire des prototypes, petits lots, et des séries de production en grand volume. La capacité de la fonderie et le contrôle des processus lui permettent de respecter des délais de livraison exigeants.
Expérience de l'industrie.
LangHe sert les clients du secteur automobile, aérospatial, énergie, télécommunications, médical, industriel, et industries des produits de consommation. Cette expérience éclaire chaque projet.
Un partenaire de fabrication unique pour les pièces moulées en aluminium sur mesure
La valeur de LangHe Foundry réside dans l’intégration de la technologie de coulée, assistance technique, Usinage CNC, finition de surface, inspection, et coordination des approvisionnements dans un seul flux de fabrication.
Cela réduit le besoin de gérer des fournisseurs distincts pour chaque étape de production et fournit une interface technique plus claire, depuis la révision des dessins jusqu'à la pièce finie..
Pour les acheteurs évaluant un fournisseur de pièces moulées en aluminium sur mesure, les considérations clés ne sont donc pas seulement le prix unitaire, mais aussi la capacité de processus, assistance technique, cohérence de la qualité, flexibilité de production, et coût total de possession.
L'approche intégrée de LangHe est conçue pour répondre à ces exigences, du développement initial jusqu'à la production répétée..
9. Conclusion
Le moulage d'aluminium sur mesure est un processus de fabrication polyvalent et rentable pour produire des, léger, et composants durables.
Le choix du procédé de coulée – matrice gravitaire, basse pression, à haute pression, investissement, ou du sable – cela dépend de la géométrie, volume, tolérance, finition de surface, et exigences en matière de propriétés mécaniques.
Fonderie de Langhe offre une plateforme de casting complète, assistance technique, usinage et finition en interne, et un système de qualité solide.
Cette combinaison permet à la fonderie de fournir des pièces moulées en aluminium personnalisées qui répondent aux spécifications les plus exigeantes tout en contrôlant les coûts et les délais..
Si l'application est un boîtier automobile, un support aérospatial, un boîtier électronique, ou un corps de pompe industrielle, le bon partenaire de moulage peut faire la différence entre un composant qui fonctionne de manière fiable et un autre qui tombe en panne prématurément.
Industrie de Langhe se positionne comme un tel partenaire, offrant la profondeur technique, capacité de production, et assurance qualité nécessaires pour les projets de moulage d'aluminium personnalisés.
FAQ
L'ADC12 convient-il au moulage d'aluminium personnalisé?
Oui. L'ADC12 est largement utilisé pour le moulage sous pression haute pression en raison de sa bonne fluidité, stabilité dimensionnelle, et aptitude aux composants complexes.
Il est couramment utilisé pour les boîtiers, supports, composants du moteur, et autres pièces moulées sous pression industrielles et automobiles.
Les pièces moulées en aluminium peuvent-elles être traitées thermiquement?
Oui, mais l'applicabilité dépend de l'alliage et du processus de coulée. A356 et A357, Par exemple, sont généralement fournis dans des conditions de traitement thermique telles que T6.
Les alliages conventionnels moulés sous haute pression tels que l'ADC12 nécessitent une attention supplémentaire car les gaz piégés et la porosité peuvent affecter leur réponse au traitement à haute température..
LangHe peut-il fournir un usinage après la coulée d'aluminium?
Oui. Les pièces moulées en aluminium personnalisées peuvent être combinées avec l'usinage CNC pour les alésages, fils de discussion, surfaces d'étanchéité, interfaces de montage, et d'autres fonctionnalités de précision, suivi d'une inspection et d'une finition de surface appropriée.
Quelle est la différence entre le moulage sous pression par gravité et le moulage sous pression haute pression?
Le moulage sous pression par gravité verse de l'aluminium fondu dans un moule métallique par gravité, produisant de bonnes propriétés mécaniques et un bon état de surface à volumes modérés.
Le moulage sous pression haute pression injecte de l'aluminium fondu à haute pression, complexe de production, pièces à paroi mince en volumes élevés avec une excellente précision dimensionnelle.
À quoi sert le moulage sous pression basse pression?
Le moulage sous pression à basse pression est utilisé pour les, pièces à haute intégrité telles que les roues automobiles, culasse, et étriers de frein. Il offre une excellente qualité interne et un rendement matière élevé.