Inconel est une marque déposée initialement développée par International Nickel Company et maintenant détenue par Special Metals Corporation..
Les alliages d'Inconel occupent une position unique dans l'ingénierie moderne. Ce ne sont pas de simples matériaux hautes performances; ce sont des matériaux habilitants, des métaux qui permettent aux machines de fonctionner dans des conditions où les aciers conventionnels tomberaient en panne en quelques heures..
Des chambres de combustion des moteurs à réaction aux intérieurs hostiles des réacteurs chimiques, Les alliages Inconel offrent une combinaison de résistance à haute température, résistance à l'oxydation, et une résistance à la corrosion que peu de familles de matériaux peuvent égaler.
Le moulage à modèle perdu est particulièrement important pour les composants complexes en Inconel, car il peut produire des géométries de forme proche de la forme nette avec des passages internes., sections minces, profils courbes, et caractéristiques structurelles intégrées.
Cependant, le processus doit être soigneusement adapté à l'alliage spécifique car les différentes qualités d'Inconel ont des mécanismes de solidification et de renforcement sensiblement différents.
1. Qu'est-ce que l'alliage Inconel?
Inconel est une marque déposée associée à une famille de Superalliages à base de nickel développé pour les environnements exigeants impliquant des températures élevées, oxydation, corrosion, pression, et chargement mécanique.
Bien que « Inconel » soit techniquement une marque plutôt que le nom d'un seul alliage, le terme est largement utilisé dans l'industrie pour décrire les alliages nickel-chrome tels que Décevoir 600, 601, 625, et 718, ainsi que plusieurs superalliages coulés à base de nickel.
La composition et le mécanisme de renforcement varient considérablement d'un grade à l'autre., mais la plupart des alliages d'Inconel contiennent un matrice riche en nickel,
avec du chrome et d'autres éléments d'alliage ajoutés pour fournir des combinaisons spécifiques de résistance à la corrosion, résistance à haute température, et stabilité métallurgique.
Les teneurs typiques en nickel sont d'environ 50–75% en poids, tandis que le chrome se situe généralement dans la gamme de 14–25% en poids, en fonction de la note.
Éléments d'alliage clés dans l'Inconel
| Élément d'alliage | Fonction typique |
| Nickel (Dans) | Forme la matrice primaire et offre une stabilité à haute température et une résistance à la corrosion |
| Chrome (Croisement) | Améliore la résistance à l’oxydation et la résistance à la corrosion à haute température |
| Molybdène (MO) | Fournit un renforcement en solution solide et améliore la résistance à la corrosion localisée |
| Niobium (NB) | Contribue au renforcement des précipitations, notamment en Inconel 718 |
Aluminium (Al) |
Favorise la formation de phases γ' de renforcement et améliore la résistance à l'oxydation |
| Titane (De) | Participe au renforcement des précipitations γ′ |
| Fer (Fe) | Ajuste la composition, stabilité de phase, et caractéristiques de fabrication |
| Cobalt (Co) | Peut améliorer la résistance à haute température et la stabilité de phase dans les qualités sélectionnées |
| Tungstène/tantale (W/Ta) | Fournit un renforcement supplémentaire à haute température et en solution solide dans certains superalliages |
Basé sur leur mécanisme de renforcement, Les alliages d'Inconel peuvent généralement être divisés en renforcé par une solution solide et renforcé par les précipitations familles.
Qualités en solution solide telles que Décevoir 600 et 625 obtiennent une grande partie de leur résistance à partir d’éléments d’alliage retenus dans la matrice de nickel,
tandis que les qualités renforcées par les précipitations telles que Décevoir 718 développer une résistance plus élevée grâce à la formation contrôlée de phases de renforcement, en particulier γ′ et γ″.
Pour les applications de coulée, La sélection de l'alliage est particulièrement importante car toutes les qualités commerciales d'Inconel ne sont pas également adaptées à la production en fonderie..
Certaines catégories sont principalement développées comme alliages corroyés, alors que les alliages tels que Inconel 713C et 738 sont spécifiquement associés aux applications de superalliages coulés à base de nickel.
Pendant le casting, des facteurs tels que la ségrégation, comportement de solidification, rétrécissement, craquage chaud, et le traitement thermique ultérieur doit donc être pris en compte ainsi que la température de service et les propriétés mécaniques requises..
Par rapport aux aciers inoxydables conventionnels, L'Inconel offre généralement un niveau plus élevé de résistance à haute température et résistance à l'oxydation, en particulier dans des conditions thermiques et corrosives sévères.
Cependant, cette performance s'accompagne d'un coût de matériau plus élevé et d'une plus grande difficulté de fabrication, y compris une fonte plus exigeante, fonderie, usinage, et exigences en matière de traitement thermique.
2. Composition chimique des alliages d'inconel courants
Le tableau ci-dessous résume les compositions chimiques typiques des qualités d'Inconel sélectionnées.
Les valeurs sont approximatives et doivent être vérifiées par rapport à l'ASTM pertinent., AMS, ou spécification UNS pour une commande spécifique.
| Alliage | NOUS | Dans | Croisement | Fe | MO | NB + Parement | Autre |
| Décevoir 600 | N06600 | ≥72,0 | 14.0–17,0 | 6.0–10,0 | - | - | Cu ≤0,5, C≤0,15 |
| Décevoir 601 | N06601 | 58.0–63,0 | 21.0–25,0 | Équilibre | - | - | Al 1,0–1,7 |
| Décevoir 617 | N06617 | ≥44,5 | 20.0–24,0 | ≤3.0 | 8.0–10,0 | - | Co 10,0–15,0, Al 0,8–1,5 |
| Décevoir 625 | N06625 | ≥58,0 | 20.0–23.0 | ≤5.0 | 8.0–10,0 | 3.15–4.15 | C≤0,10 |
| Décevoir 718 | N07718 | 50.0–55.0 | 17.0–21.0 | Équilibre | 2.8–3.3 | 4.75–5,50 | De 0,65 à 1,15, Al 0,20–0,80 |
| Inconel X-750 | N07750 | ≥70,0 | 14.0–17,0 | 5.0–9,0 | - | 0.70–1.20 | De 2,25 à 2,75, Al 0,40–1,00 |
| Décevoir 738 | N07738 | Équilibre | 15.0–16,5 | ≤0,5 | 1.5–2.5 | De 1,5 à 2,5 | Co 8,0–9,0, De 3,0 à 4,0, Al 3.0–4.0 |
3. Propriétés clés des alliages Inconel
Les alliages Inconel sont sélectionnés pour une ou plusieurs des propriétés suivantes.
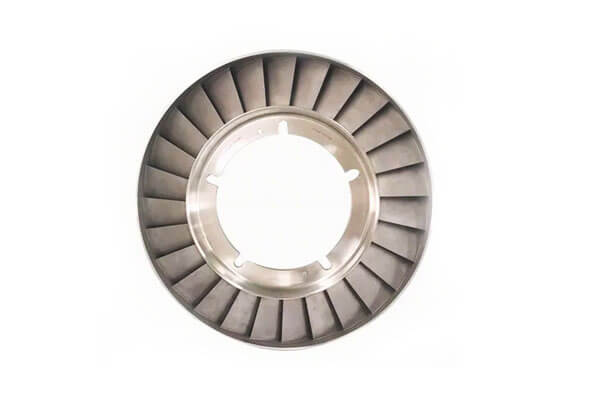
Résistance à haute température
Les alliages Inconel conservent une résistance utile à des températures de 600°C à plus de 1 000°C, en fonction de la note.
Catégories durcies par les précipitations telles que 718 et 738 maintenir une limite d'élasticité élevée grâce à la formation de précipités cohérents gamma-prime et gamma-double-prime.
Qualités en solution solide telles que 625 compter sur le molybdène, niobium, et du chrome pour résister à la déformation.
Résistance à l'oxydation
Le chrome forme un dense, tartre Cr₂O₃ adhérent qui protège le métal sous-jacent.
Décevoir 601 et 617 sont particulièrement résistants à l'oxydation cyclique et peuvent fonctionner dans l'air à des températures allant jusqu'à environ 1 200 °C dans certaines conditions.
Résistance à la corrosion
Les alliages Inconel résistent à une large gamme de milieux corrosifs, y compris:
- Environnements contenant des chlorures
- Eau de mer et ambiances marines
- Solutions acides et alcalines
- Sulfuration et carburation à haute température
- Sels fondus et métaux liquides
Décevoir 625 est particulièrement remarquable pour sa résistance aux piqûres, corrosion des crevasses, et fissuration par corrosion sous contrainte dans les environnements chlorés.
Résistance au fluage et à la rupture sous contrainte
À des températures élevées, les métaux se déforment lentement sous une charge constante, un phénomène connu sous le nom de fluage.
Les alliages Inconel sont conçus pour résister au fluage à travers le renforcement des limites des grains, renforcement en solution solide, et durcissement par précipitation. Cela les rend adaptés aux aubes de turbine, aubes, et tuyauterie haute pression.
Résistance à la fatigue
Les cycles thermiques et les vibrations mécaniques sont courants dans l’aérospatiale et la production d’électricité.
Les alliages d'Inconel présentent une bonne résistance à la fatigue à cycle faible et élevé, en particulier lorsqu'il est produit avec des, microstructures sans défauts.
Stabilité thermique
Une exposition à long terme à des températures élevées peut provoquer des transformations de phase, fragilité, ou formation de phase sigma dans certains alliages.
Les qualités d'Inconel correctement équilibrées résistent à ces changements, maintenir la ductilité et la ténacité pendant des milliers d'heures.
Soudabilité et machinabilité
La soudabilité varie selon le grade. Décevoir 600, 625, et 718 sont généralement considérés comme soudables à l'aide de métaux d'apport correspondants ou à base de nickel.
L'usinabilité est généralement médiocre par rapport à l'acier au carbone ou à l'acier inoxydable, nécessitant un outillage pointu, basses vitesses, et liquide de refroidissement généreux.
4. Propriétés mécaniques et physiques de l'Inconel
Les valeurs suivantes sont des données représentatives pour l'Inconel 625 en état corroyé recuit ou traité en solution; les propriétés réelles varient selon la forme du produit, Taille de la section, traitement thermique, et température d'essai.
Ces valeurs ne doivent pas être utilisées comme substitut aux exigences de la spécification du matériau applicable..
| Propriété | Décevoir 625 Typique / Valeur de référence |
| Désignation américaine | N06625 |
| Numéro de matériau | 2.4856 |
| Type d'alliage nominal | Ni-cr-mo-nb |
| Densité | 8.44 g / cm³ |
| Gamme de fusion | 1290–1350 ° C (2350–2460°F) |
| Module de Young | ~ 207 GPA |
| Le rapport de Poisson | ~0,30-0,31 |
| Conductivité thermique | ~9,8 W/m·K à 21°C |
| Chaleur spécifique | ~410 J/kg·K |
| Coefficient de dilatation thermique | ~12,8 × 10⁻⁶ /K, 21–93°C |
| Résistivité électrique | ~1,29 × 10⁻⁶ Ω·m |
Résistance à la traction |
~827-965MPa, selon état/produit |
| 0.2% Limite d'élasticité | ~414-480MPa, selon état/produit |
| Élongation | Généralement ≥30 % dans de nombreux produits recuits |
| Dureté | Généralement autour de 145-220 HB, dépendant de l'état |
| Résistance à haute température | Conserve une résistance substantielle à environ 815° C en service approprié |
| Résistance à l'oxydation | Bonne résistance à l'oxydation jusqu'à environ 980° C dans des environnements appropriés |
| Comportement magnétique | En général très faible perméabilité magnétique en état recuit |
5. Pourquoi utiliser l'Inconel pour le moulage?
Le moulage est souvent le moyen le plus pratique et le plus économique de produire des composants en Inconel. Il y a plusieurs raisons.
- Forme proche: Le moulage minimise l'usinage, ce qui est critique car l'Inconel est difficile à couper.
- Géométrie complexe: Passages de refroidissement internes, murs fins, et des contours complexes peuvent être produits en une seule pièce.
- Utilisation des matériaux: Moins de rebuts par rapport au forgeage ou à l'usinage à partir de barres.
- Flexibilité de l'alliage: La coulée peut produire des alliages difficiles, voire impossibles à travailler., comme certains alliages gamma-prime à fraction volumique élevée.
- Structures directionnelles et monocristallines: Des techniques de moulage avancées peuvent contrôler la structure des grains des aubes de turbine, amélioration de la résistance au fluage.
- Réparation et remplacement: Les composants moulés peuvent souvent être réparés par soudage ou reconditionnés, Extension de la durée de vie.
- Rentable pour les petits et moyens lots: Les coûts d’outillage peuvent être amortis sur les cycles de production, rendre le moulage attractif pour les pièces spécialisées.
6. Processus de coulée d'Inconel
Différents procédés de coulée conviennent à différentes applications d'Inconel.
Le processus approprié dépend de la qualité de l'alliage, taille du composant, épaisseur de paroi, géométrie interne, exigences dimensionnelles, volume de production, et l'intégrité matérielle requise.
Parmi les méthodes disponibles, le moulage à modèle perdu est généralement le processus le plus important pour les composants de précision complexes.
Moulage d'investissement
Moulage de précision, également connu sous le nom casting de la cire perdue, est largement utilisé pour fabriquer des composants complexes en Inconel avec une géométrie de forme proche du filet.
Le processus commence par un motif en cire qui reproduit la géométrie souhaitée du composant.
Plusieurs modèles de cire peuvent être assemblés sur un système de glissières pour former un arbre de coulée, après quoi l'assemblage est recouvert à plusieurs reprises d'une pâte céramique et d'un matériau réfractaire pour créer une coque en céramique.
Une fois que la coque atteint l'épaisseur et la résistance requises, la cire est enlevée et la coquille est cuite. L'Inconel fondu est ensuite versé dans le moule en céramique chauffé..
Après la solidification, la coque est retirée, les moulages sont coupés de l'arbre, et les opérations ultérieures telles que le broyage, traitement thermique, Usinage CNC, et l'inspection est effectuée.
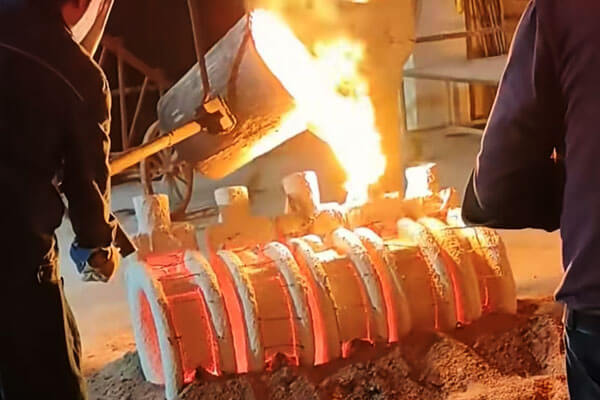
Pour composants Inconel, le moulage à modèle perdu offre plusieurs avantages importants:
- Géométrie complexe: Passages internes, surfaces courbes, côtes, patrons, et les fonctionnalités intégrées peuvent souvent être incorporées directement dans le moulage.
- Production en forme de quasi-réseau: Moins de stock d'usinage est nécessaire qu'avec l'usinage conventionnel de pièces corroyées.
- Bonne reproductibilité dimensionnelle: Un contrôle de processus approprié peut fournir une géométrie cohérente entre les lots de production.
- Efficacité des matériaux: Ceci est particulièrement intéressant pour les alliages à base de nickel coûteux.
- Assemblage réduit: Les pièces complexes peuvent souvent être produites en une seule pièce.
Le système d'entrée et d'alimentation doit être conçu avec soin car les alliages d'Inconel peuvent être sensibles au retrait de solidification et à la fissuration à chaud..
L'état thermique de la coque en céramique est également important car il influence le comportement de remplissage et la solidification..
Le moulage de précision est particulièrement adapté aux turbines, buts, composants liés à la turbine, composants complexes de vannes ou de pompes, boîtiers résistants à la chaleur, et d'autres pièces géométriquement complexes où la performance des matériaux et la précision dimensionnelle sont toutes deux importantes.
Moulage de précision sous vide
Casting d'investissement sous vide combine les avantages géométriques du moulage de précision avec un environnement contrôlé à basse pression pendant la fusion et/ou le coulage.
Il est particulièrement intéressant pour les superalliages à base de nickel hautes performances où le contrôle de la contamination gazeuse, oxydation, inclusions, et les éléments d'alliage réactifs sont importants.
Pendant la fusion sous vide, l'atmosphère du four est contrôlée pour minimiser les réactions indésirables entre l'alliage en fusion et l'environnement.
L'Inconel fondu est ensuite introduit dans un moule de revêtement en céramique dans des conditions contrôlées..
Le traitement sous vide peut offrir plusieurs avantages métallurgiques:
- Interaction réduite avec les gaz atmosphériques
- Meilleur contrôle des éléments d’alliage sensibles à l’oxydation
- Risque moindre de certains défauts liés au gaz
- Contrôle amélioré de la propreté de la fonte
- Une plus grande adéquation à l’aérospatiale exigeante, énergie, et composants haute température
Les avantages dépendent fortement de la conception du four, niveau de vide, chimie des alliages, système céramique, pratique de verser, et contrôle des processus.
La coulée sous vide n'élimine pas automatiquement les défauts; réactions de moisissure, rétrécissement, ségrégation, inclusions, et les défauts liés à la solidification doivent encore être contrôlés par une ingénierie et une inspection appropriées..
La coulée de précision sous vide est particulièrement adaptée aux applications à haute intégrité., pièces moulées en Inconel de grande valeur où la qualité métallurgique est plus importante que la minimisation du coût initial du processus.
Casting centrifuge
Casting centrifuge utilise une force de rotation contrôlée pour répartir le métal en fusion contre la paroi du moule pendant la solidification.
Le processus est le plus adapté aux composants avec cylindrique, annulaire, tubulaire, ou géométries à rotation symétrique.
Pour composants Inconel appropriés, la coulée centrifuge peut offrir de bonnes caractéristiques d'alimentation et peut aider à réduire certains défauts internes, car le métal en fusion plus dense est forcé vers la région extérieure du moule tandis que certaines inclusions ou gaz plus légers ont tendance à migrer différemment pendant la solidification..
Cependant, la coulée centrifuge est beaucoup moins flexible que la coulée de précision pour les géométries tridimensionnelles très complexes.
Il est donc généralement sélectionné en fonction de la géométrie du composant plutôt que simplement en fonction de la préférence de l'alliage..
Les applications potentielles incluent:
- Bagues et manches
- Coques cylindriques
- Composants tubulaires
- Pièces haute température à symétrie de rotation
- Composants de processus sélectionnés résistants à la corrosion
Paramètres de processus tels que la vitesse de rotation, température de versement, température du moule, épaisseur de paroi, et le taux de solidification doit être soigneusement contrôlé.
Des paramètres incorrects peuvent contribuer à la ségrégation, variation dimensionnelle, inclusions, ou microstructures indésirables.
Pour composants complexes en Inconel non axisymétriques, le moulage de précision est généralement plus pratique; pour des géométries de rotation appropriées, la coulée centrifuge peut fournir une alternative efficace.
Coulée de sable
Le moulage au sable utilise un moule en sable lié pour former la géométrie externe du composant.
Par rapport au moulage de précision, il offre généralement une plus grande flexibilité pour gros composants et volumes de production relativement faibles, tout en nécessitant un outillage moins coûteux.
Pour Inconel, cependant, le moulage au sable présente des défis supplémentaires.
La surface du moule, système de reliure, perméabilité, comportement thermique, conditions de coulée, et la réaction métal-moule doivent toutes être soigneusement contrôlées car les superalliages à base de nickel sont sensibles à la contamination et aux défauts de coulée..
Les principaux avantages du moulage au sable comprennent:
- Investissement réduit en outillage pour les composants de grande taille ou à faible volume
- Possibilité de produire des pièces moulées plus grandes
- Dimensions du moule flexibles
- Praticité pour certains prototypes, production liée à la réparation, et composants spécialisés
Ses limites sont tout aussi importantes. Par rapport au moulage de précision, le moulage au sable fournit généralement une qualité de surface inférieure, reproduction dimensionnelle moins précise, et des exigences d'usinage plus élevées.
Les composants complexes en Inconel à paroi mince sont également plus difficiles à produire de manière cohérente.
Pour ces raisons, le moulage au sable est normalement pris en compte lorsque la taille du composant, volume de production, ou les aspects économiques de l'outillage l'emportent sur le besoin de détails géométriques très fins.
Pour complexe, composants Inconel de grande valeur nécessitant une précision dimensionnelle élevée et une géométrie de forme proche de la valeur nette, le moulage de précision ou le moulage de précision sous vide est généralement le choix le plus approprié.
7. Finition de surface et traitement post-coulée
Le casting n'est que le début. Les pièces moulées en Inconel nécessitent un post-traitement soigneusement contrôlé pour obtenir les propriétés finales et la qualité de surface.
Traitement thermique
- Recuit de solution – dissout les précipités et homogénéise la microstructure.
- Vieillissement – précipite les phases de renforcement telles que gamma-prime et gamma-double-prime.
- Soulagement du stress – réduit les contraintes résiduelles dues au moulage et à l’usinage.
- HANCHE (Pressage isostatique chaud) – applique une température élevée et une pression isostatique pour fermer la porosité interne. HIP est souvent essentiel pour les pièces moulées en Inconel critiques en fatigue.
Finition des surfaces
- Dynamitage – élimine le tartre et améliore la propreté des surfaces.
- Pickling et passivation – élimine le tartre d’oxyde et restaure la résistance à la corrosion.
- Usinage – atteint des dimensions critiques, Visages de la bride, et surfaces d'étanchéité.
- Meulage et polissage – améliore la finition de surface pour des exigences hygiéniques ou aérodynamiques.
- Coup de feu – induit des contraintes résiduelles de compression pour améliorer la tenue en fatigue.
- Revêtement – des revêtements de barrière thermique ou des revêtements résistants à l'usure peuvent être appliqués.
Inspection et test
- Inspection visuelle
- Inspection dimensionnelle
- Inspection pénétrante du colorant (PPP)
- Contrôle radiographique (radiographie)
- Inspection par ultrasons
- Analyse chimique
- Tests mécaniques
- Tests de pression
Un plan qualité rigoureux garantit que les composants moulés en Inconel répondent aux exigences exigeantes de l'aérospatiale, production d'électricité, et traitement chimique.
8. Applications des alliages coulés d'Inconel
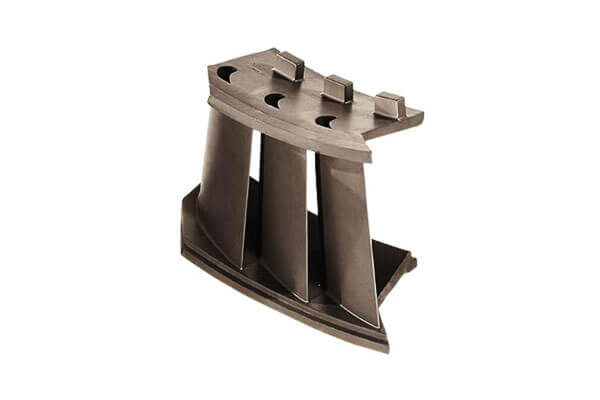
Composants de turbine et de puissance haute température
Les superalliages coulés à base de nickel sont largement associés aux composants rotatifs et fixes à haute température.
Leur capacité à maintenir leur résistance et à résister au fluage à des températures élevées les rend adaptés aux environnements thermiques exigeants..
Les applications typiques incluent carters liés aux turbines, composants de buse, composants de combustion, pièces structurelles résistantes à la chaleur, et autres matériels de chemin de gaz à haute température, en fonction de l'alliage spécifique et des exigences de conception.
Les qualités coulées telles que l'Inconel 713C et 738 sont particulièrement pertinents lorsque les performances mécaniques à température élevée constituent une exigence de conception primordiale.
Équipement de traitement chimique
Les alliages d'Inconel sont bien adaptés aux environnements chimiques dans lesquels les aciers inoxydables conventionnels peuvent subir une corrosion excessive ou une perte de performances..
Les composants moulés peuvent inclure:
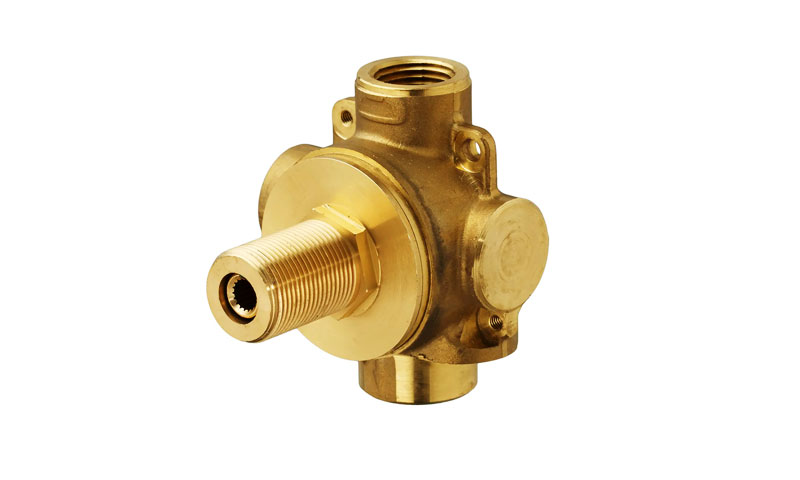
- Corps de vannes et composants de contrôle de débit
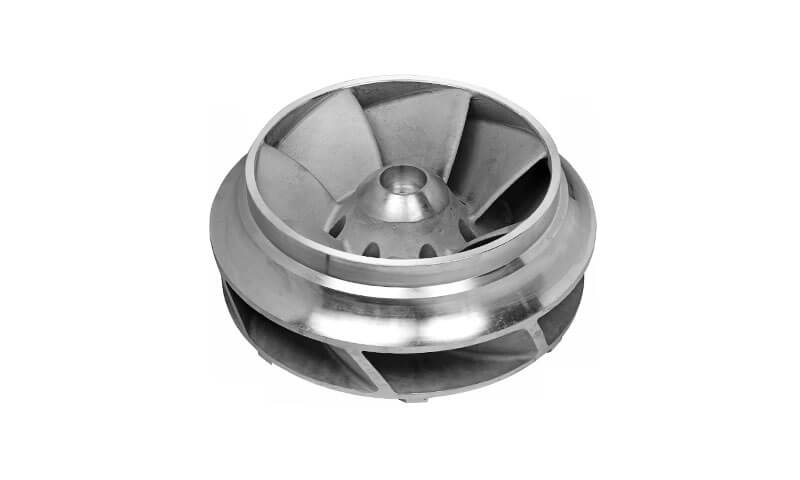
- Corps de pompe et composants liés à la roue
- Boîtiers de traitement chimique
- Buses et raccords
- Composants de processus résistants à la chaleur
Dans les applications impliquant des chlorures, acides, ou environnements chimiques mixtes, la sélection de l'alliage doit être soigneusement adaptée à la chimie réelle du procédé plutôt que de s'appuyer uniquement sur une classification générale « résistante à la corrosion ».
Équipement pétrolier et gazier
Les équipements pétroliers et gaziers peuvent rencontrer des combinaisons de pressions élevées, température élevée, chlorures, environnements acides, et fluides érosifs.
Décevoir 625 et les alliages de nickel associés sont donc utilisés dans des composants sélectionnés nécessitant une résistance élevée à la corrosion et une fiabilité mécanique..
Les applications potentielles incluent composants de vannes et de pompes, pièces sous pression, équipement sous-marin, et du matériel spécialisé de contrôle de flux.
Équipement marin et offshore
Les environnements d’eau de mer présentent des problèmes de corrosion importants en raison de l’exposition aux chlorures et des mécanismes de corrosion localisés..
Les qualités d'Inconel appropriées peuvent fournir une forte résistance dans environnements marins, en particulier lorsque les aciers inoxydables ou les matériaux faiblement alliés ont une résistance insuffisante.
Les composants moulés peuvent être utilisés dans pompes, vannes, variétés, systèmes de contrôle de débit marins, et équipements de traitement offshore, à condition que l'alliage soit sélectionné pour les conditions d'exposition réelles.
Applications aérospatiales et turbines à gaz
Les superalliages à base de nickel sont des matériaux d'ingénierie fondamentaux pour les systèmes aérospatiaux à haute température.
Le moulage permet d'intégrer des formes complexes dans un seul composant tout en conservant les caractéristiques de performance requises pour le service en section chaude.
Les candidatures peuvent inclure buses de turbine, matériel de combustion, composants structurels à section chaude, et autres pièces spécialisées pour turbines à gaz.
L'alliage exact et la méthode de coulée dépendent fortement de la température, stresser, environnement d'oxydation, et la géométrie des composants.
Équipements thermiques énergétiques et industriels
Les composants moulés en Inconel peuvent également être utilisés dans systèmes de production d'électricité, fours industriels, équipement de traitement thermique, Systèmes de combustion, et machines de traitement à haute température.
Le principal avantage est leur capacité à maintenir l’intégrité structurelle sous des conditions thermiques simultanées., mécanique, et charges chimiques.
9. Limites du moulage d'Inconel
Bien que le moulage Inconel offre une excellente résistance à haute température, résistance à la corrosion, et capacité de géométrie complexe, cela présente également des défis de fabrication importants.
Coût matériel élevé
La première limite est le coût relativement élevé des superalliages à base de nickel..
L'Inconel contient de grandes quantités de nickel ainsi que des éléments d'alliage coûteux tels que le chrome., molybdène, niobium, et, en fonction de la note, cobalt, tungstène, tantale, ou d'autres ajouts.
En raison de cette valeur matérielle élevée, le rendement de coulée et l'utilisation des matériaux sont des considérations économiques importantes.
Gates et montants excessifs, indemnités d'usinage, et les déchets de fonderie peuvent avoir un impact financier plus important que pour les pièces moulées en acier au carbone conventionnel ou en acier inoxydable standard..
Exigences complexes en matière de fusion et de coulée
Les alliages Inconel nécessitent généralement des conditions de fusion et de coulée plus contrôlées que les alliages de coulée conventionnels.
Leurs températures de fusion élevées et la chimie complexe de leurs alliages permettent un contrôle de la température, gestion de l'ambiance, fondre la propreté, et le contrôle de la composition chimique particulièrement important.
Pendant la fusion et le versement, des conditions de traitement inappropriées peuvent augmenter le risque d’oxydation, inclusions, défauts liés au gaz, ou des changements dans la chimie des alliages.
Pour certains alliages de nickel hautes performances, la fusion sous vide ou sous atmosphère contrôlée peut donc être préférée.
Ségrégation de solidification et défauts de coulée
Les superalliages à base de nickel peuvent présenter des microségrégation lors de la solidification parce que les éléments d'alliage se répartissent entre les régions dendritiques et interdendritiques.
Selon l'alliage, phases indésirables telles que les phases de Laves, carbures, ou d'autres constituants intermétalliques peuvent se former.
Les défauts de coulée courants incluent:
- Porosité de rétrécissement
- Porosité des gaz
- Oxydes ou inclusions non métalliques
- Craquage chaud
- Erreurs de fonctionnement et arrêts à froid
- Ségrégation chimique
- Manque de solidité localisé
Ces défauts peuvent réduire la ductilité, résistance à la fatigue, résistance à la corrosion, ou performance de fluage.
Par conséquent, déclenchement, alimentation, température du moule, conditions de coulée, et le comportement de solidification doit être soigneusement contrôlé.
Machinabilité difficile
L'Inconel est nettement plus difficile à usiner que de nombreux aciers conventionnels.
Sa haute résistance, faible conductivité thermique, et une forte tendance à l'écrouissage concentrent la chaleur et les efforts de coupe dans la zone d'usinage.
Par conséquent, L'usinage CNC peut impliquer:
- Usure plus élevée des outils
- Vitesses de coupe pratiques inférieures
- Exigences de force de coupe plus élevées
- Maintien de la pièce et rigidité de la machine plus stricts
- Augmentation du temps d’usinage et du coût de l’outillage
Pour cette raison, la conception du moulage doit être optimisée pour produire la géométrie finale aussi proche que possible de la forme nette, tandis que l'usinage est réservé aux dimensions critiques, surfaces d'étanchéité, fils de discussion, alésage, et d'autres fonctionnalités.
Une plus grande complexité de traitement thermique
Le traitement thermique est souvent indispensable pour obtenir les propriétés requises, mais le cycle correct dépend fortement de la qualité de l'alliage et de son application prévue.
Dans les alliages renforcés par précipitation, paramètres tels que la température de la solution, taux de refroidissement, Température de vieillissement, et le temps de vieillissement influencent directement la microstructure et les propriétés mécaniques résultantes.
Un cycle de traitement thermique inapproprié peut conduire à la formation de phases indésirables, renforcement insuffisant, croissance excessive des grains, ou perte de résistance à la corrosion.
Donc, Les pièces moulées en Inconel nécessitent un traitement thermique spécifique à l'alliage plutôt qu'une procédure de traitement thermique générique.
Exigences d'inspection plus élevées
Parce que les pièces moulées en Inconel sont souvent utilisées à haute température, à haute pression, ou service corrosif, l'intégrité interne et superficielle peut être soumise à des critères d'acceptation stricts.
L'inspection peut inclure une analyse chimique, inspection dimensionnelle, tests de pénétrage, radiographie, tests ultrasoniques, Tomodensitométrie, examen métallographique, et vérification des propriétés mécaniques.
Le niveau d'inspection requis augmente le temps et le coût de fabrication, mais il est souvent essentiel pour démontrer l'intégrité du moulage et garantir des performances de service fiables..
Coût de fabrication global plus élevé
La combinaison de matières premières coûteuses, équipement de fusion spécialisé, contrôle de coulée complexe, traitement thermique, usinage difficile, et une inspection approfondie rend les pièces moulées en Inconel considérablement plus chères que de nombreuses pièces moulées en métal conventionnelles..
Donc, Le moulage d'Inconel est généralement plus justifié lorsque le composant nécessite une combinaison de propriétés que les alliages moins coûteux ne peuvent pas fournir de manière fiable..
Pour les applications moins exigeantes, acier inoxydable, acier en alliage, alliages nickel-fer, ou d'autres matériaux moins coûteux peuvent fournir une solution plus économique.
10. Choisissez LangHe Industry pour le moulage d'Inconel
Industrie de Langhe est un Fabricant certifié ISO fournir des solutions personnalisées de moulage à modèle perdu et d'usinage CNC pour les composants métalliques complexes.
Pour applications Inconel, LangHe peut intégrer l'analyse DFM, développement du processus de coulée, sélection en alliage, Casting d'investissement de précision, traitement thermique, Usinage CNC, finition de surface, et l'inspection de la qualité dans un flux de fabrication coordonné.
L'approche d'ingénierie se concentre sur l'adaptation du processus de fabrication aux exigences réelles du composant..
Pour les pièces moulées complexes en Inconel, cela inclut l'évaluation de l'épaisseur de la paroi, transitions de sections, barrière et alimentation, indemnités d'usinage, structures de référence, exigences de traitement thermique, et exigences d'inspection avant la production.
Les caractéristiques fonctionnelles critiques peuvent ensuite être usinées CNC selon les spécifications dimensionnelles et de surface requises..
LangHe prend en charge la production personnalisée de prototypes, petit lot, et composants industriels répétitifs, avec le processus final défini en fonction de la nuance d'Inconel sélectionnée, géométrie des composants, conditions de service, et les exigences de qualité applicables.
Cette approche intégrée de moulage et d'usinage est particulièrement intéressante pour les clients recherchant un composant fini en Inconel plutôt qu'un seul moulage brut..
11. Conclusion
Les alliages d'Inconel occupent une place importante parmi les matériaux d'ingénierie haute performance car ils combinent une résistance à haute température, résistance à l'oxydation, résistance à la corrosion, et stabilité structurelle à long terme.
Leurs performances proviennent de systèmes métallurgiques à base de nickel soigneusement contrôlés contenant du chrome et des éléments de renforcement sélectionnés tels que le molybdène., niobium, aluminium, et titane.
Pour les composants complexes, la coulée offre une voie efficace pour transformer ces alliages hautes performances en pièces de forme proche tout en réduisant l'usinage requis pour les alliages de nickel difficiles à couper.
Le moulage de précision est particulièrement utile pour les géométries complexes, tandis que le moulage sous vide convient lorsqu'un contrôle plus strict de la propreté de la fonte et de la contamination atmosphérique est requis..
Les coulées centrifuges et en sable ont des applications plus spécialisées basées sur la géométrie et la taille des composants..
Cependant, le succès d’un moulage d’Inconel dépend de bien plus que du choix de l’alliage.
Pratique de fusion, conception de moisissure, contrôle de la solidification, traitement thermique, usinage, et l'inspection doivent travailler ensemble pour atteindre les propriétés finales requises.
Lorsque ces facteurs sont correctement contrôlés, les composants moulés en Inconel peuvent fournir des performances fiables dans certains des environnements chimiques les plus exigeants, thermique, énergie, marin, et applications industrielles à haute température.
FAQ
Quelle est la différence entre l'Inconel et l'acier inoxydable?
Les alliages Inconel sont des superalliages à base de nickel-chrome avec une teneur en nickel plus élevée et une résistance supérieure à haute température, résistance à l'oxydation, et résistance à la corrosion par rapport aux aciers inoxydables.
Les aciers inoxydables sont des alliages à base de fer avec au moins 10.5% chrome.
Les alliages Inconel peuvent-ils être coulés?
Oui. Les alliages d'Inconel sont généralement coulés par moulage de précision, moulage de précision sous vide, casting centrifuge, et moulage au sable.
La fonderie est souvent privilégiée pour les formes complexes et les alliages difficiles à usiner..
Quelle qualité d'Inconel est la meilleure pour le moulage à haute température?
Cela dépend de l'application. Décevoir 718 est largement utilisé pour les hautes résistances, service à température modérée.
Décevoir 625 offre une excellente résistance à la corrosion et une bonne résistance aux températures élevées.
Pour les sections de turbine les plus chaudes, alliages moulés tels que l'Inconel 738 ou des superalliages monocristallins à base de nickel sont souvent utilisés.
L'Inconel est-il magnétique?
La plupart des alliages Inconel sont austénitiques et essentiellement non magnétiques à l'état recuit.. Certaines nuances peuvent devenir légèrement magnétiques après écrouissage ou certains traitements thermiques.
Combien coûte le moulage en Inconel?
Les pièces moulées en Inconel sont plus chères que les pièces moulées en acier au carbone ou en acier inoxydable en raison du coût des matières premières, complexité fondante, et exigences de post-traitement.
Le prix final dépend de la qualité de l'alliage, taille de pièce, complexité, quantité, niveau d'inspection, et les conditions de livraison.
Les composants moulés en Inconel peuvent-ils être soudés?
De nombreux composants moulés en Inconel peuvent être soudés, mais les procédures doivent être soigneusement contrôlées.
Catégories durcies par les précipitations telles que 718 nécessitent un préchauffage approprié, sélection de remplissage, et traitement thermique post-soudage pour éviter les fissures.
Qu'est-ce que HIP dans le moulage d'Inconel?
HIP signifie Pressage Isostatique à Chaud. Il utilise une température et une pression de gaz élevées pour fermer la porosité interne des pièces moulées., amélioration de la densité, Vie de fatigue, et propriétés mécaniques.