Les vannes de dérivation sont des composants essentiels dans les systèmes de traitement des fluides, permettant la redirection du flux d’une voie à une autre.
Ces vannes sont largement utilisées en plomberie, chauffage, ventilation, climatisation (HVAC), traitement de l'eau, et transformation industrielle.
Parmi les différents matériaux utilisés pour les vannes de dérivation, le laiton s'impose comme le choix privilégié en raison de son excellente usinabilité, résistance à la corrosion, Propriétés antimicrobiennes, et attrait esthétique.
La fabrication de vannes de dérivation en laiton de haute qualité nécessite une combinaison de moulage de précision et d'usinage CNC avancé..
Casting de cire perdu (casting d'investissement) est la méthode idéale pour produire les passages internes complexes et les géométries complexes des corps de vannes de dérivation.
Lorsqu'il est combiné avec un usinage CNC de précision, ce processus permet d'obtenir des vannes avec une précision dimensionnelle exceptionnelle, finitions de surface lisses, et des performances fiables.
1. Qu'est-ce qu'une vanne de dérivation en laiton?
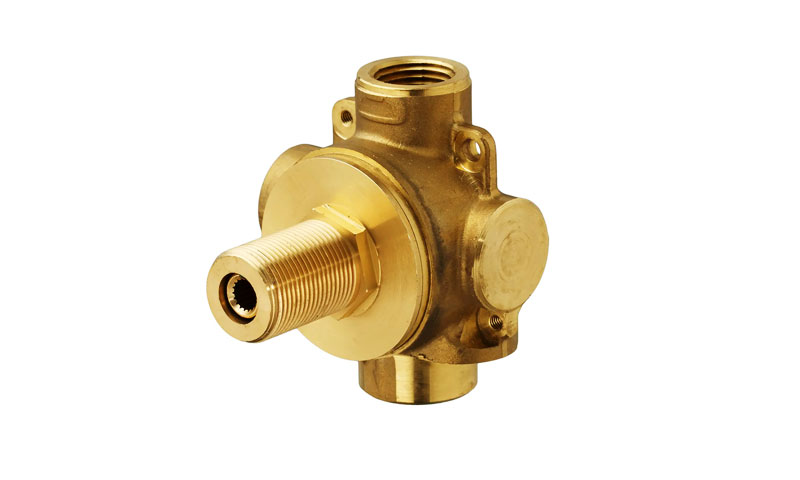
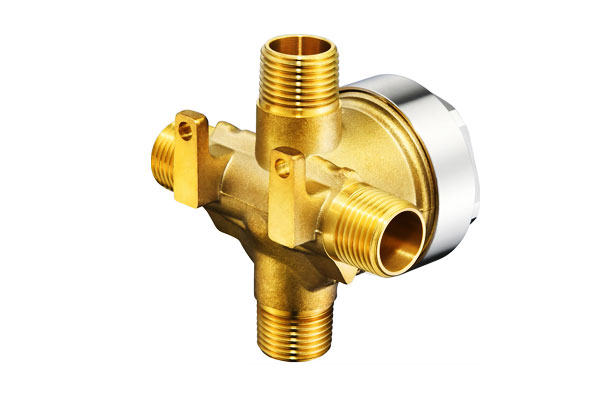
UN vanne de dérivation en laiton est un dispositif de contrôle des fluides multiport conçu pour rediriger, sélectionner, ou répartir le flux de fluide entre différents chemins d'écoulement.
Contrairement à une vanne d'arrêt à deux ports conventionnelle, une vanne de dérivation utilise plusieurs ports et un élément mobile interne pour déterminer quels passages sont connectés à une position de fonctionnement donnée.
Le corps de la vanne est normalement le composant contenant la pression. Il intègre les ports d'entrée et de sortie, passages d'écoulement internes, chambre de soupape, interfaces d'étanchéité, et fonctionnalités de connexion.
Un élément interne, généralement une balle, prise, cartouche, ou mécanisme actionné par une broche : modifie le trajet d'écoulement lorsque la vanne est tournée ou actionnée.
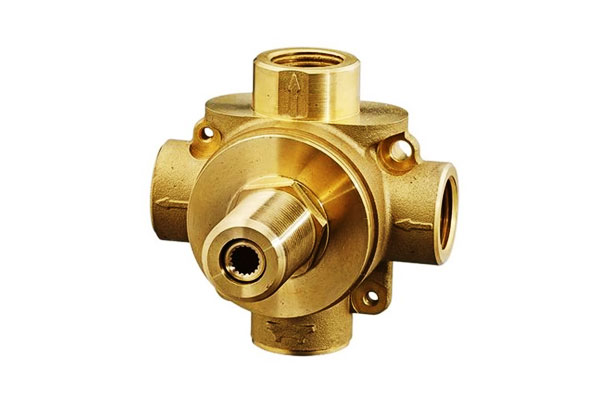
Une vanne de dérivation typique à trois ports, Par exemple, peut opérer dans deux positions de base:
Poste A: Entrée → Sortie A
Poste B: Entrée → Sortie B
Des configurations plus sophistiquées peuvent combiner ou isoler les chemins de flux en fonction des exigences du processus.
La performance d'une vanne de dérivation en laiton ne dépend pas seulement de sa capacité à commuter le débit.
La vanne doit maintenir l’intégrité de la pression, résistance à l'écoulement contrôlée, arrêt fiable, stabilité dimensionnelle, et une étanchéité reproductible tout au long de sa durée de vie prévue.
Types de vannes de dérivation
| Taper | Description | Applications typiques |
| 3-Vanne de dérivation de voie | Une entrée, deux sorties (ou vice versa). | Systèmes de douche, vannes mélangeuses, HVAC, contrôle des processus. |
| 4-Vanne de dérivation de voie | Deux entrées, deux sorties. | Systèmes de chauffage, pompes à chaleur, applications à flux inversé. |
| Vanne de dérivation rotative | Un élément rotatif détourne le flux entre les ports. | Transport pneumatique, manipulation de poudre, traitement industriel. |
| Vanne de dérivation à glissière | Une plaque coulissante redirige le flux. | Manutention de matériaux en vrac, dépoussiérage. |
| Vanne de dérivation à bille | Une balle à plusieurs passages tourne pour diriger le flux. | Plomberie, traitement chimique, distribution de gaz. |
2. Alliages de laiton courants pour le moulage de vannes de dérivation
Sélection du bon laiton l'alliage est fondamental pour l'intégrité de la pression, résistance à la corrosion, machinabilité, stabilité dimensionnelle, et durée de vie d'une vanne de dérivation.
Le laiton n'est pas un matériau unique mais une large famille d'alliages à base de cuivre avec des compositions et des caractéristiques de performance sensiblement différentes..
Pour une vanne de dérivation moulée avec précision, la sélection de l'alliage ne doit pas se limiter à la résistance mécanique.
Le fabricant doit également évaluer le comportement de coulée, exigences de pression interne, chimie des fluides, résistance à la dézincification, exigences d'usinage, température, exposition environnementale, et restrictions réglementaires sur les constituants de l'alliage.
En particulier, les vannes destinées à l'eau potable ou à d'autres applications régulées en contact avec des fluides peuvent nécessiter des alliages à faible teneur en plomb ou sans plomb spécifiquement qualifiés pour ce service.
Donc, le « meilleur » alliage de laiton dépend de l’application plutôt qu’universel.
Alliages de laiton couramment utilisés pour le moulage de vannes de dérivation
| Alliage (NOUS) | Propriétés clés | Applications typiques des vannes |
| C84400 | Bonne coulabilité et usinabilité; laiton semi-rouge au plomb traditionnel | Corps de vannes en fonte, raccords de plomberie, composants généraux de contrôle des fluides |
| C85700 | Laiton naval au plomb; bonne usinabilité et résistance à la corrosion | Composants moulés sous pression, aménagements orientés marine |
| C87610 | Alliage cuivre-silicium avec une bonne résistance et résistance à la corrosion; faible avance | Composants de service d'eau et pièces moulées résistantes à la corrosion lorsque spécifié |
| C87800 | Laiton au silicium; Bonne coulée, force, résistance à la corrosion, et caractéristiques à faible teneur en plomb | Corps de vannes de service d'eau, raccords de plomberie, composants industriels |
C87850 |
Laiton au silicium avec une bonne usinabilité, étanchéité à la pression, et résistance à la corrosion | Corps de valve, robinets, caisses de compteurs d'eau, composants de plomberie et marins |
| C89833 | Alliage sans plomb contenant du bismuth; bonne usinabilité et résistance à la corrosion | Composants sous pression sans plomb, applications de vannes et de plomberie destinées à l'eau potable, là où cela est spécifié |
| C36000 | Excellentes caractéristiques d'usinage libre | Composants de vanne usinés, tiges, raccords, adaptateurs, petites pièces de précision |
3. Processus de moulage de cire perdue de valve de dérivation en laiton
Le procédé de coulée à la cire perdue pour vannes de dérivation en laiton est conçu pour convertir une géométrie complexe de corps de vanne en un moulage métallique de forme proche du filet avec une cohérence dimensionnelle contrôlée et une intégrité structurelle solide.
Révision et outillage CAO
Le processus commence par le dessin de la vanne ou le modèle CAO 3D. Avant la production de l'outillage, la géométrie est revue pour la faisabilité du moulage et la stabilité de la production.
Le fabricant établit la marge de retrait requise, surépaisseur d'usinage, transitions de mur, filets, emplacements de contrôle, et orientation de coulée.
Pour une vanne de dérivation, une attention particulière est accordée aux régions entourant les passages d'écoulement qui se croisent, car des changements soudains dans l'épaisseur de la section peuvent influencer l'alimentation et la solidification du métal..
L'outillage est ensuite fabriqué pour reproduire la géométrie du motif en cire requise..
Production de motifs de cire
De la cire fondue est injectée dans la matrice de précision pour créer le motif sacrificiel du corps de la vanne.
La qualité du motif détermine la base dimensionnelle de la pièce moulée. Température d'injection, pression, temps de maintien, refroidissement, et l'état de la matrice doit être contrôlé pour minimiser le flash, distorsion, remplissage incomplet, et variation dimensionnelle.
Le modèle en cire terminé est inspecté avant de procéder à l'assemblage..
Assemblage de cire et gate
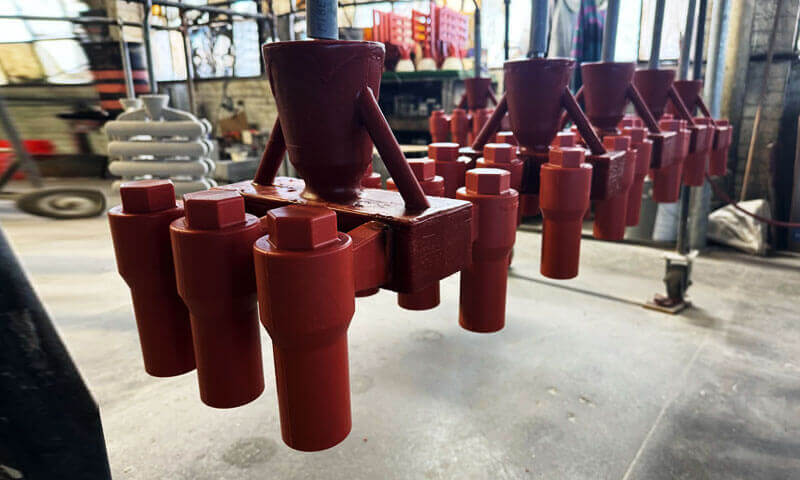
Les modèles de cire individuels sont connectés à un système de carottes central pour former un arbre de coulée.
À ce stade, le système de vanne est établi de manière à ce que le laiton fondu puisse remplir la cavité de la vanne de manière contrôlée.
La position du portail et les dimensions des coulisses influencent le temps de remplissage, turbulence, gradients thermiques, et comportement alimentaire.
Pour vannes de dérivation complexes, le portail est conçu autour du géométrie du corps entier, plutôt que de simplement maximiser la vitesse de remplissage.
Bâtiment de coquille en céramique
L'arbre à cire est plongé à plusieurs reprises dans une pâte céramique et recouvert de stuc réfractaire.. Des couches successives construisent une coque en céramique rigide autour du motif.
La coque doit offrir une résistance suffisante pour le décirage et le coulage du métal tout en reproduisant les détails de surface requis..
Les principaux contrôles du processus sont:
Viscosité + taille des particules réfractaires + épaisseur de couche + conditions de séchage + résistance de la coque
Une préparation incohérente de la coque peut entraîner des fissures, variation dimensionnelle, mauvaise qualité de surface, ou rupture de coque lors du coulage.
Dewaxing et tir de la coquille
La coque en céramique est chauffée pour éliminer le motif en cire et créer la cavité négative du corps de la valve..
Après la déwax, la coque est cuite pour éliminer les matières organiques résiduelles et développer la résistance réfractaire et la stabilité thermique requises.
Le moule en céramique obtenu doit être propre, sec, et structurellement sain avant l'introduction du laiton fondu.
Contrôle de la fusion et des alliages du laiton
L'alliage de laiton sélectionné est fondu dans des conditions contrôlées.
L'objectif clé est de garantir que le métal en fusion répond aux spécifications spécifiées. exigences en matière de composition chimique et de propreté Avant de verser.
Ceci est particulièrement important pour les vannes personnalisées où les propriétés des matériaux et les exigences réglementaires peuvent dépendre d'une qualité d'alliage spécifique..
Le contrôle des processus comprend généralement:
- Matériel de charge vérifié
- Surveillance de la température de fusion
- Analyse chimique
- Contrôle des scories et des oxydes
- Identification et traçabilité des chaleurs
Versement contrôlé
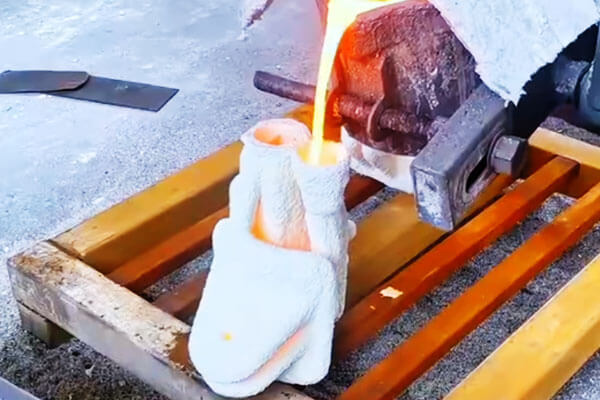
La coque en céramique préchauffée est remplie de laiton fondu grâce au système de portail conçu.
La température de coulée et le débit de remplissage doivent être adaptés à l'alliage et à la géométrie de la valve..
Le métal doit rester suffisamment fluide pour remplir des sections minces et des passages complexes sans turbulences excessives ni solidification prématurée..
Une opération de coulée bien contrôlée vise à obtenir:
Remplissage complet + débit stable + entraînement minimum + conditions thermiques contrôlées
Solidification et alimentation
Après avoir rempli, le laiton commence à se solidifier. Parce que le corps de la vanne peut contenir différentes épaisseurs de paroi, patrons, et carrefours de passages, différentes zones peuvent se refroidir à des rythmes différents.
La conception de la pièce moulée doit donc permettre une solidification contrôlée et une alimentation adéquate du métal rétractable..
Un mauvais contrôle de la solidification peut produire des défauts tels que:
- Porosité de rétrécissement
- Cavités de retrait
- Discontinuités liées au gaz
- Craquage chaud
Pour corps de vanne complexes, la simulation de coulée peut être utilisée pour prédire le comportement de remplissage et de solidification et optimiser le système d'entrée et d'alimentation avant la production.
Assommer
Une fois que le moulage a suffisamment refroidi, la coque en céramique est retirée mécaniquement.
Vibration, séparation mécanique, ou d'autres méthodes appropriées peuvent être utilisées en fonction du composant et du système de production.
Des précautions doivent être prises lors du défonçage car une force mécanique excessive peut endommager les sections minces, fonctionnalités portuaires, ou surfaces moulées.
Retrait du portail et de la contremarche
La grappe, coureurs, portes, et les colonnes montantes sont découpées dans le moulage de la valve.
Les emplacements de découpe sont choisis de manière à ce que le retrait n'endommage pas les zones fonctionnelles ou ne laisse pas de matière excessive qui compliquerait l'usinage ultérieur..
Cette étape convertit l'arbre moulé en modèle moulé de corps de vanne individuel..
Finition du moulage
La pièce moulée nettoyée est soumise à un broyage, dynamitage, ou d'autres opérations de finition appropriées pour éliminer les résidus de céramique, nageoires, éclair, et restes de portes.
L'objectif est de produire une pièce moulée propre et stable, adaptée à l'inspection et à l'usinage ultérieur..
En bonne place, la finition ne doit pas être utilisée pour masquer des discontinuités de coulée inacceptables. Zones qui deviendront des limites de pression, surfaces d'étanchéité, ou les références d'usinage critiques nécessitent une attention particulière.
4. Usinage CNC de pièces moulées de vannes de dérivation en laiton
Le moulage à la cire perdue établit la géométrie principale d'une vanne de dérivation en laiton, mais il ne fournit normalement pas la précision finale requise pour les interfaces critiques.
Usinage CNC est donc le pont entre une pièce coulée de forme presque nette et une valve de précision fonctionnelle.
Le processus d'usinage ne doit pas seulement atteindre des dimensions individuelles; il doit maintenir la relation géométrique entre les ports, passages d'écoulement, sièges de soupape, surfaces d'étanchéité, tiges, et interfaces d'actionneurs.
Une séquence de production typique est:
Inspection de fonderie → Établissement de référence → Usinage d'ébauche → Usinage d'alésages/orifices → Usinage de filetage → Usinage de rainures de siège et de joint → Usinage d'interface d'actionneur → Ébavurage → Inspection dimensionnelle
La séquence exacte dépend de l'architecture de la vanne.
Usinage des ports de vanne et des alésages internes
Les ports d'entrée et de sortie établissent la connexion de la vanne avec le système de fluide externe. En fonction de la conception de la vanne, ces interfaces peuvent utiliser:
- NPT ou autres filetages de tuyaux coniques
- Filetages BSP ou BSPP/BSPT
- Filetages métriques ou personnalisés
- Interfaces de compression
- Connexions à brides
- Géométries de brasage ou de connexion spécialisées
L'opération d'usinage du port doit contrôler à la fois la dimension et la position.
Un filetage correctement usiné peut toujours créer des problèmes d'assemblage si l'axe du port est mal positionné par rapport au corps de la vanne ou aux ports adjacents..
Pour les passages internes qui se croisent, l'usinage peut impliquer un perçage, ennuyeux, perçage transversal, ou une combinaison de caractéristiques moulées et usinées.
La transition entre ces passages doit être examinée attentivement car une brusquerie excessive peut augmenter la perte de pression et les turbulences..
Dans des conceptions personnalisées, le moulage peut produire la majorité de l'architecture de flux tandis que l'usinage CNC finit les ouvertures et les interfaces fonctionnelles.
Usinage de précision des sièges de soupape
Le siège de vanne est l'une des caractéristiques les plus critiques d'une vanne de dérivation car il constitue l'interface qui limite les fuites de fluide indésirables..
La performance du siège dépend de plusieurs caractéristiques agissant ensemble:
Concentricité + Géométrie des contacts + Finition de surface + Planéité/Rondeur + Compatibilité des matériaux
Un siège de vanne qui correspond à son diamètre nominal mais qui n'est pas concentrique à l'élément de vanne peut produire un contact irrégulier..
De la même manière, une surface trop rugueuse peut gêner l'étanchéité, tandis qu'une géométrie de surface incorrecte peut augmenter le couple de fonctionnement.
La tolérance de siège et l'état de surface appropriés doivent donc être spécifiés en fonction de la conception particulière de la vanne., élément d'étanchéité, cote de pression, et exigence de fuite.
Usinage de filetage
Les filetages sont courants sur les vannes de dérivation en laiton car ils fournissent des connexions compactes et économiques.
L'usinage CNC peut être utilisé pour les filetages internes et externes. Les paramètres critiques incluent:
- Grand diamètre
- Petit diamètre
- Pas
- Profil de filetage
- Diamètre effectif
- Profondeur du filetage
- Concentricité
- Finition de surface
Les jauges de filetage sont souvent utilisées pour la vérification de la production, tandis que l'inspection dimensionnelle peut confirmer la géométrie sous-jacente.
Parce que le laiton est relativement usinable, il prend en charge une production de fil efficace, mais la stratégie de coupe doit encore être adaptée à l'alliage particulier.
Certains alliages de laiton sans plomb peuvent se comporter différemment des nuances traditionnelles d'usinage libre et peuvent nécessiter des outils et des paramètres de coupe optimisés..
Usinage de joints toriques et de rainures d'étanchéité
Où des joints élastomères sont utilisés, la rainure du joint torique est une caractéristique de précision plutôt qu'un simple évidement.
Ses dimensions déterminent la compression du joint et influencent donc les performances de fuite. Largeur de rainure incorrecte, profondeur, géométrie des coins, ou l'état de la surface peut causer:
- Étanchéité insuffisante
- Compression excessive
- Extrusion de joint
- Difficulté de montage
- Usure prématurée des joints
Le processus d'usinage doit par conséquent conserver la géométrie de rainure spécifiée tout en protégeant la surface d'étanchéité environnante..
5. Options de finition de surface pour les vannes de dérivation en laiton
Pour les composants de vannes personnalisés, la finition de surface doit être sélectionnée avec l'alliage, processus d'usinage, tolérances dimensionnelles, et environnement opérationnel.
Tous les procédés de finition ne conviennent pas à toutes les surfaces.
En particulier, sièges de soupape, fils de discussion, interfaces d'étanchéité, et les passages mouillés peuvent nécessiter des conditions de finition étroitement contrôlées pour éviter de modifier leurs dimensions fonctionnelles.
Polissage mécanique
Le polissage mécanique utilise des médias abrasifs de plus en plus fins pour éliminer les marques d'usinage, irrégularités mineures de la surface, et imperfections de surface liées au moulage de la surface en laiton.
En fonction de l'apparence recherchée, le processus peut aller de la finition abrasive de base au polissage très brillant.
Avantages:
- Produit une surface en laiton lisse et attrayante
- Améliore l'apparence visuelle
- Réduit les marques visibles d’usinage et de moulage
- Fournit un substrat efficace pour le placage ultérieur
- Peut améliorer l'uniformité de la surface sur les surfaces externes des valves
Placage nickel
Le placage au nickel dépose une couche de nickel contrôlée sur la surface en laiton préparée, généralement par un processus de galvanoplastie.
Un prétraitement approprié est essentiel pour assurer une bonne adhérence entre le substrat en laiton et le revêtement.
Avantages:
- Améliore la résistance à la corrosion
- Fournit une plus grande dureté de surface que le laiton non traité
- Améliore la résistance à l'usure
- Produit un aspect métallique uniforme
- Convient aux composants exposés à l'humidité et à la manipulation
- Peut fournir une couche de base pour les systèmes de finition décoratifs ou fonctionnels
Placage chromé
Le chromage applique une couche superficielle à base de chrome sur un substrat convenablement préparé., souvent sur nickelage.
Le processus produit un dur, surface brillante avec une bonne résistance à l'usure et au ternissement.
Avantages:
- Excellent aspect décoratif
- Dureté de surface élevée
- Bonne résistance à l'usure
- Bonne résistance au ternissement et à l'exposition atmosphérique
- Convient aux composants de vannes exposés et au matériel de plomberie décoratif
Placage de nickel électrolaire
Le nickelage autocatalytique dépose un revêtement nickel-phosphore ou un alliage de nickel associé par une réaction chimique autocatalytique plutôt que de compter sur un courant électrique externe direct..
Cela permet une épaisseur de revêtement relativement uniforme sur des géométries complexes.
Avantages:
- Épaisseur de revêtement plus uniforme sur les surfaces complexes
- Bonne résistance à la corrosion
- Bonne résistance à l'usure et à l'abrasion
- Convient aux géométries encastrées et irrégulières
- Fournit une protection de surface contrôlée avec une accumulation dimensionnelle relativement prévisible
- Utile pour les composants de vannes industrielles nécessitant à la fois protection et cohérence dimensionnelle
Finition de surface usinée avec précision
Pour les surfaces fonctionnelles telles que les sièges de soupapes, alésage, fils de discussion, et étanchéité des interfaces, la finition requise est souvent produite directement par usinage CNC contrôlé, tournage fin, ennuyeux, affûtage, ou d'autres opérations de précision plutôt que par un revêtement décoratif.
Avantages:
- Maintient un contrôle dimensionnel précis
- Permet une géométrie d'étanchéité précise
- Prend en charge une rugosité de surface contrôlée
- Évite l'accumulation inutile de revêtement sur les interfaces critiques
- Fournit un assemblage et des performances fonctionnelles prévisibles
- Particulièrement adapté aux sièges de soupapes, alésage, fils de discussion, et surfaces de contact avec le joint
6. Avantages du moulage à la cire perdue pour les vannes de dérivation en laiton
Le moulage à la cire perdue offre des avantages uniques pour la fabrication de vannes de dérivation qui ne peuvent être égalés par d'autres méthodes de moulage ou de formage..
Précision dimensionnelle inégalée & Répétabilité
Le moulage de précision atteint ±0,05 à 0,1 mm par 25 mm tolérance de coulée, avec une répétabilité constante sur des volumes de production élevés.
Cela réduit le stock d'usinage, minimise l'empilement des tolérances, et assure un assemblage interchangeable.
Géométrie interne complexe & Optimisation des flux
La cire perdue peut produire des géométries de ports internes complexes, transitions de flux fluides, et des passages profilés qui seraient impossibles avec le moulage au sable ou peu rentables à usiner.
Les chemins d'écoulement internes optimisés réduisent les turbulences, chute de pression, et bruit d'écoulement.
Finition de surface supérieure telle que coulée
La fine couche de céramique produit une finition de surface telle que coulée de Ra 1,6 à 3,2 μm, réduisant le temps d'usinage et améliorant les performances de la surface d'étanchéité.
Les surfaces coulées lisses réduisent également l'érosion induite par l'écoulement à l'intérieur des passages de fluide.
Stock d'usinage minimal & Efficacité des matériaux
Le moulage de forme quasi nette ne nécessite que 0,8 à 1,5 mm de matière d'usinage par côté, comparé à 3–6 mm pour le moulage au sable.
Cela réduit les déchets de matériaux de 40 à 60 % et réduit considérablement le temps d'usinage..
Flexibilité en alliage & Formulation personnalisée
Le moulage à la cire perdue fonctionne avec pratiquement tous les alliages de laiton, permettant une formulation d'alliage personnalisée pour correspondre à une corrosion spécifique, force, ou exigences réglementaires sans modifications majeures des outils.
Intégrité constante de la pression & Résistance aux fuites
Les corps moulés en une seule pièce éliminent les chemins de fuite des joints assemblés. La solidification contrôlée minimise la porosité interne, garantissant des performances d'étanchéité à la pression qui réussissent 1,5x les tests de fuite de pression de service.
7. Coulée à la cire perdue vs. Vannes de dérivation en laiton forgé
Le moulage et le forgeage produisent des composants de vannes en laiton, mais ils servent des scénarios de conception et de performances distincts.
| Dimension Performance | Vannes en laiton coulé à la cire perdue | Vannes en laiton forgé |
| Précision dimensionnelle | ±0,05 – ±0,1 mm/25 mm tel que moulé; plus serré après usinage | ±0,02 – ±0,05 mm; très cohérent |
| Complexité de la géométrie interne | Très élevé – ports complexes, passages profilés, conceptions multiports | Limité – formes axiales simples uniquement; fonctionnalités internes profondes impossibles à réaliser |
| Pression & Résistance à la fatigue | Bon pour une pression standard; dépendant de la porosité | Excellent; résistance à la fatigue et pression d'éclatement plus élevées |
| Amélioration du volume de production | 500 - 50,000 PC / an | 10,000 - 500,000+ PC / an |
| Coût d'outillage & Délai de mise en œuvre | Coût d'outillage modéré; 4–Délai de 6 semaines | Coût d'outillage élevé; 6– Délai de 10 semaines |
| Coût unitaire total | Moyen-élevé pour un faible volume; compétitif à volume moyen | Fort à faible volume; le plus bas à un volume très élevé |
| Scénarios d'application idéaux | Carrosseries multiports complexes, chemins d'écoulement profilés, volume moyen | Conceptions axiales simples, haute pression, fatigue de cycle élevé, volume très élevé |
8. Applications des vannes de dérivation en laiton
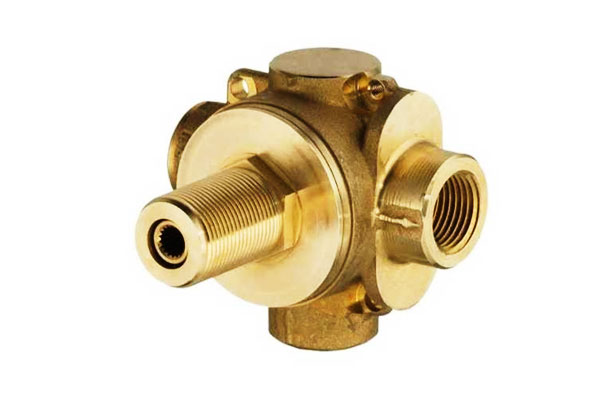
Plomberie et distribution d'eau
Les vannes de dérivation en laiton sont largement utilisées dans les systèmes de plomberie pour rediriger l'eau entre différentes sorties., circuits, ou des luminaires.
Leur conception compacte, résistance à la corrosion, et leur bonne usinabilité les rendent adaptés aux équipements de contrôle de l'eau résidentiels et commerciaux..
Les applications typiques incluent:
- Systèmes de douche
- Ensembles de robinetterie
- Matériel de distribution d'eau
- Systèmes de mixage et de routage
- Matériel de plomberie domestique
Systèmes de CVC et de chauffage
Les vannes de dérivation en laiton sont couramment utilisées dans les systèmes de CVC et de chauffage hydronique pour contrôler la direction de la circulation de l'eau et d'autres fluides compatibles..
La vanne peut commuter le débit entre les circuits de chauffage, lignes de contournement, ou boucles secondaires.
Les applications typiques incluent:
- Systèmes de chauffage par radiateurs
- Systèmes de chauffage par le sol
- Circuits de circulation CVC
- Systèmes de pompe à chaleur
- Chaudière et matériel de chauffage
Systèmes d'irrigation
Dans le matériel d'irrigation, les vannes de dérivation en laiton peuvent être utilisées pour diriger l'eau entre différentes branches ou zones.
Leur résistance à la corrosion et leur construction robuste les rendent adaptés aux commutations de débit répétées dans les environnements extérieurs..
Les applications typiques incluent:
- Systèmes d'irrigation agricole
- Matériel d'irrigation de jardin
- Systèmes d'arrosage
- Irrigation des serres
- Collecteurs de distribution d'eau
Équipement de traitement de l'eau
Les vannes de dérivation en laiton peuvent être intégrées dans des systèmes de traitement d'eau compacts où différents chemins d'écoulement doivent être sélectionnés ou isolés..
Le moulage de précision est particulièrement utile lorsque le corps de la vanne nécessite des passages internes personnalisés.
Les applications typiques incluent:
- Systèmes de filtration d'eau
- Équipement de purification de l'eau
- Systèmes d'adoucissement
- Ensembles pompe et filtration
- Unités de contrôle pour le traitement de l'eau
Appareils électroménagers et équipement résidentiel
Les vannes de dérivation compactes en laiton sont également utilisées dans les appareils où l'eau ou un autre fluide compatible doit être redirigé entre différents circuits internes..
Les applications typiques incluent:
- Équipement pour le café et les boissons
- Appareils de lavage
- Chauffe-eau
- Matériel de nettoyage
- Appareils de contrôle de l'eau résidentiels
Équipement industriel de contrôle des fluides
Les équipements industriels peuvent utiliser des vannes de dérivation en laiton pour acheminer l'eau, huile, air, ou d'autres fluides compatibles où la pression, température, et l'environnement chimique sont dans les limites des matériaux et de la conception de la vanne.
Les applications typiques incluent:
- Systèmes de pompe
- Compresseurs et équipements auxiliaires
- Machines de traitement des fluides
- Systèmes de refroidissement industriels
- Assemblages d'équipements personnalisés
Systèmes commerciaux et spécialisés
Les vannes de dérivation en laiton sur mesure conviennent également aux fabricants d'équipements qui nécessitent un composant de contrôle de débit multiport compact conçu autour d'un assemblage ou d'un circuit de fluide spécifique..
Les applications typiques incluent:
- Équipement de plomberie commerciale
- Systèmes de circulation d'eau
- Collecteurs d'équipement
- Ensembles de contrôle des fluides OEM
- Machines et équipements de traitement personnalisés
9. Pourquoi choisir LangHe Industry pour le moulage à la cire perdue des vannes de dérivation en laiton & Usinage?
Pour vannes de dérivation en laiton personnalisées, La sélection d'un fabricant ne consiste pas simplement à trouver un fournisseur capable de couler du laiton..
Le composant final dépend de la coordination de l'ingénierie de coulée, sélection en alliage, Usinage CNC, finition de surface, contrôle dimensionnel, et tests fonctionnels.
Industrie de Langhe aborde la production de vannes de dérivation en laiton sur mesure en tant que projet de fabrication intégré, permettant de développer ensemble les étapes de fonderie et d’usinage autour des exigences fonctionnelles du client.
| Capacité | Détails |
| Matériels | C84400, C85700, C87610, C87800, C87850, C89833, C36000. |
| Processus de coulée | Casting de cire perdu (casting d'investissement). |
| Tolérances | ± 0,1 à 0,3 mm (CT5-CT7 selon ISO 8062). |
| Usinage CNC | CNC tournant, fraisage, forage, tapotement, ennuyeux, alésage, filetage. |
| Qualité | ISO 9001:2015 agréé; 100% inspection; Cmm. |
| Délai de mise en œuvre | 6–12 semaines pour l'outillage; 2–4 semaines pour les commandes répétées. |
10. Conclusion
Une vanne de dérivation en laiton est un composant compact, mais ses exigences de fabrication sont fortement interconnectées.
Le corps de la vanne doit contenir de la pression, fournir des chemins d'écoulement précis, accueillir l'élément de valve interne, maintenir les interfaces d’étanchéité, et connectez-vous de manière fiable à la tuyauterie ou à l'équipement externe.
Pour des conceptions personnalisées complexes, Le moulage à la cire perdue constitue un moyen efficace d'établir la géométrie principale du corps de vanne., y compris les ports personnalisés, patrons, transitions, et une architecture interne adaptée.
L'usinage CNC apporte ensuite des filetages, alésage, sièges de soupape, rainures d'étanchéité, et les interfaces des actionneurs avec la précision requise.
La sélection des matériaux est tout aussi importante. Différents alliages de laiton offrent différentes combinaisons de coulabilité, machinabilité, résistance mécanique, résistance à la corrosion, et adéquation réglementaire.
Le choix correct doit donc être basé sur le fluide réel et l'environnement d'exploitation..
LangHe Industry combine le moulage de précision du laiton et l'usinage CNC pour prendre en charge la production de vannes de dérivation personnalisées, depuis l'examen initial de la conception jusqu'à l'inspection des composants finis., aider les clients OEM à convertir des concepts de vannes complexes en produits pouvant être fabriqués et reproductibles.
FAQ
Qu'est-ce qu'une vanne de dérivation en laiton?
Une vanne de dérivation en laiton est un dispositif de contrôle de fluide multiport utilisé pour rediriger ou distribuer sélectivement le fluide entre différents chemins d'écoulement..
Son élément de vanne interne détermine quels ports sont connectés dans chaque position de fonctionnement.
Pourquoi le laiton est-il couramment utilisé pour les vannes de dérivation?
Le laiton offre une combinaison utile de résistance à la corrosion, machinabilité, résistance mécanique, coulée, et rentabilité.
Ces propriétés le rendent adapté à de nombreuses eaux, HVAC, plomberie, appareil, et applications industrielles de contrôle des fluides.
Pourquoi utiliser un moulage à la cire perdue pour une vanne d'inversion en laiton?
Le moulage à la cire perdue est particulièrement utile lorsque le corps de la vanne contient une géométrie complexe, plusieurs ports, patrons intégrés, ou passages d'écoulement personnalisés.
Il produit un corps de forme presque nette qui peut ensuite être usiné CNC..
Les vannes de dérivation en laiton peuvent-elles être utilisées pour l'eau potable?
Ils peuvent être, à condition que la construction complète de la vanne réponde aux exigences applicables pour le service d'eau potable.
L'alliage de laiton, contenu principal, composants mouillés, processus de fabrication, et la conformité requise du produit doivent tous être pris en compte.